JP2020006417A - 金属帯の冷却装置 - Google Patents

金属帯の冷却装置 Download PDF

Info

Publication number
JP2020006417A
JP2020006417A JP2018130728A JP2018130728A JP2020006417A JP 2020006417 A JP2020006417 A JP 2020006417A JP 2018130728 A JP2018130728 A JP 2018130728A JP 2018130728 A JP2018130728 A JP 2018130728A JP 2020006417 A JP2020006417 A JP 2020006417A
Authority
JP
Japan
Prior art keywords
metal band
metal strip
metal
cooling
heated
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2018130728A
Other languages
English (en)
Other versions
JP6472563B1 (ja
Inventor
博夫 中川
Hiroo Nakagawa
博夫 中川
充弘 肥田
Mitsuhiro Hida
充弘 肥田
真隆 小林
Masataka Kobayashi
真隆 小林
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Chugai Ro Co Ltd
Original Assignee
Chugai Ro Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Chugai Ro Co Ltd filed Critical Chugai Ro Co Ltd
Priority to JP2018130728A priority Critical patent/JP6472563B1/ja
Application granted granted Critical
Publication of JP6472563B1 publication Critical patent/JP6472563B1/ja
Publication of JP2020006417A publication Critical patent/JP2020006417A/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Heat Treatment Of Strip Materials And Filament Materials (AREA)

Abstract

【課題】 連続して搬送される加熱された金属帯を冷却させる金属帯の冷却装置において、加熱された金属帯を短い搬送距離の間で急速に効率よく冷却できるようにする。【解決手段】 連続して搬送される加熱された金属帯Wを冷却させるにあたり、搬送される加熱された金属帯と対面するようにエアノズル10を設け、前記のエアノズルに、前記の金属帯に対して気体を吹き付ける金属帯の幅方向に延びた一対の直線状ノズル11,11を、金属帯の搬送方向上流側と下流側とに所要間隔を介して対向するようにして金属帯側に突出するように設け、前記の直線状ノズルから前記の金属帯に向けて気体と一緒に冷却用媒体cを噴霧させるようにした。【選択図】 図2

Description

本発明は、連続して搬送される加熱された金属帯を冷却させる金属帯の冷却装置に関するものである。特に、連続して搬送される加熱された金属帯を冷却させるにあたり、加熱された金属帯を短い搬送距離の間で急速に効率よく冷却できるようにした点に特徴を有するものである。
従来から、加熱された金属帯を連続して搬送させる途中において、特許文献1〜4に示されるように、加熱された金属帯を冷却させることが行われている。
ここで、連続して搬送される加熱された金属帯を冷却させるにあたり、特許文献1に示されるものにおいては、連続して搬送される加熱された金属帯の上に金属帯の幅方向に沿った冷却水ノズルを複数列設け、各冷却水ノズルから冷却用の水を前記の金属帯の上に落下させるようにしたものが示されており、特許文献2においては、連続して搬送される加熱された金属帯の下に金属帯の幅方向に沿って複数のスプレーノズルを設け、これらのスプレーノズルにより冷却用の水を前記の金属帯の下から吹き付けるようにしたものが示されている。
しかし、特許文献1,2に示されるように、搬送される加熱された金属帯に対して、直接、冷却用の水を吹き付けた場合、吹き付けられた水が蒸発される前に金属帯から流れてしまい、水の蒸発熱を有効に利用して金属帯を効率よく冷却させることができず、加熱された金属帯を十分に冷却させるためには、多くの量の冷却用の水を長い間吹き付けることが必要になるという問題があった。
また、特許文献3においては、加熱された金属帯を冷却帯に導いて冷却させ、さらにこの金属帯を冷却帯より金属帯の搬送方向下流側に設けた第1の噴気式フローターにより浮かせた状態で搬送させて水槽内に導き、この水槽内において前記の金属帯をさらに冷却させ、このように冷却させた金属帯を水槽内から導出させて金属帯の搬送方向下流側における第2の噴気式フローターによって浮かせた状態で搬送させるようにしたものが示されている。
しかし、特許文献3に示されるように、加熱された金属帯を冷却帯に導いて冷却させた後、この金属帯を冷却帯より金属帯の搬送方向下流側に設けた第1の噴気式フローターにより浮かせた状態で搬送させて水槽内に導き、この水槽内において前記の金属帯をさらに冷却させ、このように冷却させた金属帯を水槽内から導出させて金属帯の搬送方向下流側における第2の噴気式フローターによって浮かせた状態で搬送させる場合、設備が大型化してコストが非常に高くつくという問題があった。
また、特許文献4においては、金属帯に対してフローターから気体を噴射させて、金属帯を浮上させた状態で搬送させて熱処理した後、熱処理した後の金属帯を冷却させるにあたり、金属帯の両幅端部を先行冷却させた後、この金属帯を冷却用のフローターに導き、この冷却用のフローターにおいて前記の金属帯に低温の冷却ガスを噴射させて、金属帯を急速冷却させるようにしたものが示されている。
しかし、特許文献4に示されるように、冷却用のフローターにおいて冷却ガスのような気体を前記の金属帯に噴射させて、金属帯を急速冷却させることは困難であり、金属帯を急速冷却させるためには、非常に低温の冷却ガスを噴射させることが必要になり、冷却ガスを十分に冷却するのに要する費用が高くついたり、低温の冷却ガスを金属帯に強く噴射させたりすることが必要になるという問題があった。
また、特許文献5においては、連続搬送されるストリップ(金属帯)の下に、流体を吹き付けて、ストリップを浮上させて搬送させるストリップ浮上用プレッシャーパッド(フローター)において、ストリップ対向面に、前後に平行なスリットノズルを設けると共に、スリットノズル間の中央部に端部に向かって突出する少なくとも一組の整流板を左右対称に設け、これらの整流板の内側に整流板に沿って複数の流体噴出孔を設けたものが示されている。
ここで、特許文献5に示されるものは、前記のスリットノズルや流体噴出孔からストリップの下面に流体を吹き付け、この流体がストリップの下面から側方に流れるのを前記の整流板によって抑制して、ストリップの下面に吹き付けた流体によるストリップの浮上力及び安定性を高め、スリットノズルや流体噴出孔からストリップの下面に吹き付ける流体の量を少なくしても、ストリップが安定して浮上した状態で搬送できるようにしたものであり、加熱された金属帯を連続して搬送させる途中において、加熱された金属帯を冷却させることは一切示されていない。
実開昭53−99311号公報 特開2011−131248号公報 特開昭61−253329号公報(特公平6−6751号公報) 特開2017−66481号公報 特開平6−10065号公報(特公平7−30416号公報)
本発明は、連続して搬送される加熱された金属帯を冷却させる金属帯の冷却装置において、加熱された金属帯を短い搬送距離の間で急速に効率よく冷却できるようにすることを課題とするものである。
本発明における第1の金属帯の冷却装置においては、前記のような課題を解決するため、連続して搬送される加熱された金属帯を冷却させる金属帯の冷却装置において、搬送される加熱された金属帯と対面するようにエアノズルを設け、前記のエアノズルに、前記の金属帯に対して気体を吹き付ける金属帯の幅方向に延びた一対の直線状ノズルを、金属帯の搬送方向上流側と下流側とに所要間隔を介して対向するようにして金属帯側に突出するように設け、前記の直線状ノズルから前記の金属帯に向けて気体と一緒に冷却用媒体を噴霧させるようにした。
そして、前記の第1の金属帯の冷却装置のように、搬送される加熱された金属帯と対面するように設けたエアノズルにおいて、前記のように金属帯の搬送方向上流側と下流側とに所要間隔を介するようにして前記の金属帯に対して気体を吹き付ける金属帯の幅方向に延びた直線状ノズルを金属帯側に突出するようにして設け、前記の直線状ノズルから前記の金属帯に向けて気体と一緒に冷却用媒体を噴霧させると、金属帯に向けて噴霧された冷却用媒体が金属帯と直接接触し、又は直線状ノズル間におけるエアノズルの凹部内において金属帯と接触し、金属帯の熱によって噴霧された冷却用媒体が効率よく蒸発され、蒸発時における蒸発熱によって加熱された金属帯が速やかに効率よく冷却されるようになる。
また、本発明における第2の金属帯の冷却装置においては、前記のような課題を解決するため、連続して搬送される加熱された金属帯を冷却させる金属帯の冷却装置において、搬送される加熱された金属帯と対面するようにエアノズルを設け、前記のエアノズルに、前記の金属帯に対して気体を吹き付ける金属帯の幅方向に延びた一対の直線状ノズルを、金属帯の搬送方向上流側と下流側とに所要間隔を介して対向するようにして金属帯側に突出するように設けると共に、前記の一対の直線状ノズル間におけるエアノズルの凹部に前記の金属帯に向けて冷却用媒体を噴霧させる噴霧孔を複数設け、前記の直線状ノズルから前記の金属帯に向けて気体を吹き付けると共に、前記の凹部に設けた前記の複数の噴霧孔から前記の金属帯に向けて冷却用媒体を噴霧させるようにした。
そして、前記の第2の金属帯の冷却装置のように、搬送される加熱された金属帯と対面するように設けたエアノズルにおいて、前記のように金属帯の搬送方向上流側と下流側とに所要間隔を介して対向するようにして金属帯側に突出するように設けた一対の直線状ノズルから前記の金属帯に向けて気体を吹き付けると共に、この一対の直線状ノズル間における前記の凹部に設けた複数の噴霧孔から前記の金属帯に向けて冷却用媒体を噴霧させると、金属帯に向けて噴霧された冷却用媒体が金属帯と直接接触し、又は直線状ノズル間の凹部内に維持されて金属帯と接触し、金属帯の熱によって噴霧された冷却用媒体が効率よく蒸発され、蒸発時における蒸発熱によって加熱された金属帯が速やかに効率よく冷却されるようになる。
また、前記の第2の金属帯の冷却装置においては、前記の凹部に中央部が端部に向かって突出する少なくとも一組の整流板を左右対称に設け、これら整流板の内側に沿って前記の噴霧孔を複数設けるようにすることが好ましい。このようにすると、凹部に設けられた複数の噴霧孔から金属帯に向けて噴霧された冷却用媒体が、左右の整流板に規制されて前記の金属帯の幅方向両側に流れて漏れ出すのが抑制され、これらの噴霧孔から金属帯に向けて噴霧された冷却用媒体が、直線状ノズル間の凹部内に維持されて金属帯と効率よく接触して、冷却用媒体がより確実に蒸発され、蒸発時における蒸発熱によって加熱された金属帯がより速やかに効率よく冷却されるようになる。
また、前記の第2の金属帯の冷却装置においては、前記のように一対の直線状ノズル間における凹部に設けた複数の噴霧孔から前記の金属帯に向けて冷却用媒体を噴霧させると共に、前記の第1の金属帯の冷却装置の発明のように、前記の直線状ノズルから前記の金属帯に向けて気体と一緒に冷却用媒体を噴霧させるようにすることもできる。このようにすると、前記の噴霧孔と直線状ノズルとから金属帯に向けて噴霧された冷却用媒体が、加熱された金属帯とより多く接触されて蒸発され、蒸発時における蒸発熱によって加熱された金属帯がより速やかに効率よく冷却されるようになる。
ここで、前記の第1及び第2の金属帯の冷却装置において、前記のようにエアノズルを搬送される加熱された金属帯と対面するように設けるにあたっては、前記のエアノズルを搬送される加熱された金属帯の下面側や上面側に設けることができる。ここで、前記の直線状ノズルから金属帯に気体を吹き付けて、金属帯がエアノズルに接触しないように持ち上げた状態で搬送させると共に、前記の金属帯に向けて噴霧された冷却用媒体が直線状ノズル間の凹部内において金属帯と接触されて効率よく冷却されるようにするためには、前記のエアノズルを搬送される加熱された金属帯の下面側に設けるようにすることが一般的であるが、前記のエアノズルを搬送される加熱された金属帯の上面側に設けるようにすることも可能である。さらに、金属帯の下面側に設けたエアノズルと金属帯の上面側に設けたエアノズルとが、搬送される加熱された金属帯を介して対向するように設けるようにすることもできる。
本発明における第1の金属帯の冷却装置においては、搬送される加熱された金属帯と対面するように設けたエアノズルにおいて、前記のように金属帯の搬送方向上流側と下流側とに所要間隔を介するようにして前記の金属帯に対して気体を吹き付ける金属帯の幅方向に延びた直線状ノズルを金属帯側に突出するように設け、直線状ノズルから気体と一緒に冷却用媒体を金属帯に向けて噴霧させ、また第2の金属帯の冷却装置においては、前記の一対の直線状ノズル間における凹部に複数の噴霧孔を設け、この複数の噴霧孔から前記の金属帯に向けて冷却用媒体を噴霧させるようにしたため、一対の直線状ノズルや一対の直線状ノズル間における凹部に設けた複数の噴霧孔から金属帯に向けて噴霧させた冷却用媒体が金属帯と直接接触すると共に、直線状ノズル間の凹部内に維持された霧状の冷却用媒体が金属帯と接触して、金属帯の熱によって霧状になった冷却用媒体が効率よく蒸発され、蒸発時における蒸発熱によって加熱された金属帯が速やかに効率よく冷却されるようになる。
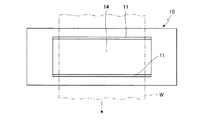
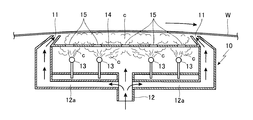
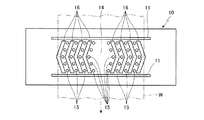
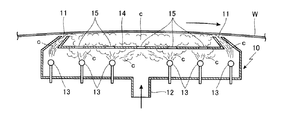
本発明の実施形態に係る金属帯の冷却装置において、搬送される加熱された金属帯をエアノズルによって冷却させるにあたり、加熱された金属帯をエアノズルの上を連続して搬送させる状態を示した概略平面図である。 前記の実施形態における第1の金属帯の冷却装置において、金属帯の搬送方向上流側と下流側とに所要間隔を介して対向するようにして金属帯側に突出するように設けた一対の直線状ノズルから搬送される加熱された金属帯に向けて気体と一緒に冷却用媒体を噴霧させる状態を示した概略断面説明図である。 前記の実施形態における第2の金属帯の冷却装置において、金属帯の搬送方向上流側と下流側とに所要間隔を介して対向するようにして金属帯側に突出するように設けた一対の直線状ノズルから搬送される加熱された金属帯に向けて気体を吹き付けると共に、一対の直線状ノズル間における凹部に設けた複数の噴霧孔から搬送される加熱された金属帯に向けて冷却用媒体を噴霧させる状態を示した概略断面説明図である。 前記の実施形態における第2の金属帯の冷却装置において、一対の直線状ノズル間における凹部に中央部が端部に向かって突出する複数組の整流板を左右対称に設け、これら整流板の内側に沿って噴霧孔を複数設けた状態を示した概略平面図である。 前記の実施形態における第1と第2の金属帯の冷却装置とにおいて、金属帯の搬送方向上流側と下流側とに所要間隔を介して対向するようにして金属帯側に突出するように設けた一対の直線状ノズルから搬送される加熱された金属帯に向けて気体と一緒に冷却用媒体を噴霧させると共に、一対の直線状ノズル間における凹部に設けた複数の噴霧孔から搬送される加熱された金属帯に向けて冷却用媒体を噴霧させる状態を示した概略断面説明図である。
以下、この発明の実施形態に係る金属帯の冷却装置を添付図面に基づいて具体的に説明する。なお、この発明に係る金属帯の冷却装置は下記の実施形態に示したものに限定されず、発明の要旨を変更しない範囲において、適宜変更して実施できるものである。
ここで、第1の実施形態における金属帯Wの冷却装置においては、図1に示すように、加熱されて連続して搬送される金属帯Wをエアノズル10の上に導き、このエアノズル10の上を通過させるように搬送させて、加熱された金属帯Wを冷却させるようにしている。
そして、この第1の実施形態においては、図1及び図2に示すように、前記の金属帯Wと対向するエアノズル10の上面に、前記の金属帯Wの搬送方向と直交する金属帯Wの幅方向に沿った一対の直線状ノズル11,11を、前記の金属帯Wの搬送方向上流側と下流側とに所要間隔を介して対向するようにして金属帯W側に突出するように設け、各直線状ノズル11,11から前記のように搬送される金属帯Wに対して気体として空気を吹き付けるようにしている。なお、前記の直線状ノズル11としては、スリットのような細長の矩形の穴だけではなく、図示していないが、複数の穴を直線状に並べたものなども含まれる。
ここで、この第1の実施形態においては、前記のエアノズル10内に空気供給管12から空気を供給させると共に、このエアノズル10内における前記の一対の直線状ノズル11,11の近傍に、それぞれ水等の冷却用媒体cを噴霧させる冷媒噴霧ノズル13を設け、前記の空気供給管12からエアノズル10内に供給された空気と一緒に前記の各冷媒噴霧ノズル13から噴霧された冷却用媒体cを、前記の各直線状ノズル11,11を通してエアノズル10の上を搬送される加熱された金属帯Wに向けて吹き付けるようにしている。
このように、前記の各直線状ノズル11,11から搬送される加熱された金属帯Wに向けて空気と一緒に冷却用媒体cを噴霧させると、噴霧された冷却用媒体cが加熱された金属帯Wと直接接触して蒸発され、また蒸発されずに残った冷却用媒体cは霧の状態で前記の直線状ノズル11,11間におけるエアノズル10の凹部14内に導かれ、この凹部14内において加熱された金属帯Wと順次接触して蒸発されるようになる。
この結果、前記の各直線状ノズル11,11から金属帯Wに向けて気体と一緒に噴霧された冷却用媒体cが加熱された金属帯Wと直接接触し、また凹部14内において加熱された金属帯Wと接触して、前記の金属帯Wの熱によって噴霧された冷却用媒体cが効率よく蒸発され、蒸発時における蒸発熱によって加熱された金属帯Wが速やかに効率よく冷却されるようになる。
次に、第2の実施形態における金属帯Wの冷却装置においても、図3に示すように、前記の第1の実施形態における金属帯Wの冷却装置と同様に、加熱されて連続して搬送される金属帯Wをエアノズル10の上に導き、このエアノズル10の上を通過させるように搬送させて、加熱された金属帯Wを冷却させるようにしている。
ここで、第2の実施形態のものにおいても、前記のように金属帯Wの搬送方向と直交する金属帯Wの幅方向に沿った一対の直線状ノズル11,11を、前記の金属帯Wの搬送方向上流側と下流側とに所要間隔を介して対向するようにして金属帯W側に突出するように設け、各直線状ノズル11,11から前記のように搬送される金属帯Wに対して気体として空気を吹き付けるようにしている。
また、第2の実施形態のものにおいては、金属帯W側に突出するように設けた前記の一対の直線状ノズル11,11間におけるエアノズル10の凹部14の下のエアノズル10内に水等の冷却用媒体cを噴出させる複数の冷媒噴霧ノズル13を設けると共に、前記の凹部14に、前記の各冷媒噴霧ノズル13から噴出された冷却用媒体cを金属帯Wに向けて噴霧させる複数の噴霧孔15を設けている。
そして、この第2の実施形態のものにおいては、エアノズル10内に空気供給管12から空気を供給するにあたり、空気供給管12から供給される空気を前記の各直線状ノズル11,11が設けられたエアノズル10の部分に導く案内流路12a,12aを設け、この案内流路12a,12aを通して空気を各直線状ノズル11,11に導いて、各直線状ノズル11,11から加熱されて連続して搬送される金属帯Wに空気を吹き付けるようにすると共に、前記の空気供給管12から噴霧孔15が設けられた凹部14におけるエアノズル10内に空気を供給して、前記の各冷媒噴霧ノズル13から噴出された冷却用媒体cを、凹部14に設けた複数の噴霧孔15を通してエアノズル10の上を搬送される金属帯Wに向けて吹き付けるようにする。
このように、前記の各直線状ノズル11,11から搬送される加熱された金属帯Wに向けて空気を吹き付けると共に、直線状ノズル11,11間における凹部14に設けた複数の噴霧孔15を通してエアノズル10の上を搬送される加熱された金属帯Wに向けて気体と一緒に冷却用媒体cを噴霧させると、噴霧された冷却用媒体cが凹部14内において、加熱された金属帯Wに順次接触されるようになる。
この結果、この第2の実施形態のものにおいては、前記の凹部14に設けた複数の噴霧孔15を通してエアノズル10の上を搬送される加熱された金属帯Wに向けて気体と一緒に噴霧された冷却用媒体cが、加熱された金属帯Wと順次接触して、前記の金属帯Wの熱により冷却用媒体cが効率よく蒸発され、蒸発時における蒸発熱によって加熱された金属帯Wが速やかに効率よく冷却されるようになる。
なお、前記の第2の実施形態のように、一対の直線状ノズル11,11間の凹部14に、冷媒噴霧ノズル13から噴出された冷却用媒体cを金属帯Wに向けて噴霧させる複数の噴霧孔15を設けるにあたっては、図4に示すように、前記の凹部14に中央部が端部に向かって突出する複数組の整流板16を左右対称に設け、これら整流板16の内側に沿って前記の噴霧孔15を複数設けるようにすることが好ましい。
このようにすると、前記のように凹部14に設けられた複数の噴霧孔15から金属帯Wに向けて噴霧された冷却用媒体cが、左右の整流板16に規制されて前記の金属帯Wの幅方向両側に流れて漏れ出すのが抑制されて、前記の噴霧孔15から金属帯Wに向けて噴霧された冷却用媒体cが、直線状ノズル11,11間の凹部14内に維持されるようになり、加熱されて搬送される金属帯Wに噴霧された冷却用媒体cが効率よく接触して、冷却用媒体cがより確実に蒸発され、蒸発時における蒸発熱によって加熱された金属帯Wがより速やかに効率よく冷却されるようになる。
なお、前記の第1の実施形態のものにおいても、一対の直線状ノズル11,11から金属帯Wに向けて噴出された冷却用媒体cが金属帯Wの幅方向両側に流れて漏れ出すのを抑制するように、直線状ノズル11,11間の凹部14に前記のような整流板16を設けるようにすることができる。
次に、第3の実施形態における金属帯Wの冷却装置においても、図5に示すように、前記の第1の実施形態における金属帯Wの冷却装置と同様に、加熱されて連続して搬送される金属帯Wをエアノズル10の上に導き、このエアノズル10の上を通過させるように搬送させて、加熱された金属帯Wを冷却させるようにしている。
ここで、第3の実施形態のものにおいても、前記のように金属帯Wの搬送方向と直交する金属帯Wの幅方向に沿った一対の直線状ノズル11,11を、前記の金属帯Wの搬送方向上流側と下流側とに所要間隔を介して対向するようにして金属帯W側に突出するように設け、各直線状ノズル11,11から前記のように搬送される金属帯Wに対して気体として空気を吹き付けるようにしている。
そして、第3の実施形態のものにおいては、前記の各直線状ノズル11,11の近傍におけるエアノズル10内に、それぞれ水等の冷却用媒体cを噴霧させる冷媒噴霧ノズル13を設けると共に、前記の直線状ノズル11,11間の凹部14の下におけるエアノズル10内に水等の冷却用媒体cを噴出させる複数の冷媒噴霧ノズル13を設け、前記の凹部14に、前記の各冷媒噴霧ノズル13から噴出された冷却用媒体cを金属帯Wに向けて噴霧させる複数の噴霧孔15を設けている。
そして、この第3の実施形態のものにおいては、前記のエアノズル10内に空気供給管12から空気を供給させ、エアノズル10内に供給された空気と一緒に前記の各冷媒噴霧ノズル13から噴霧された冷却用媒体cを、前記の各直線状ノズル11,11を通してエアノズル10の上を搬送される加熱された金属帯Wに向けて吹き付けると共に、前記の凹部14に設けた複数の噴霧孔15を通してエアノズル10の上を搬送される加熱された金属帯Wに向けて吹き付けるようにしている。
このようにすると、前記の各直線状ノズル11,11からエアノズル10の上を搬送される加熱された金属帯Wに向けて気体と一緒に噴霧された冷却用媒体cが、加熱された金属帯Wと接触して蒸発されると共に、蒸発されなかった冷却用媒体cが前記の凹部14内に流れ込み、この凹部14に設けた複数の噴霧孔15を通してエアノズル10の上を搬送される加熱された金属帯Wに向けて噴霧される冷却用媒体cと一緒になって加熱された金属帯Wと順次接触し、前記の金属帯Wの熱によって噴霧された冷却用媒体cが効率よく蒸発されるようになる。
この結果、この第3の実施形態のものにおいては、前記の各直線状ノズル11,11からエアノズル10の上を搬送される加熱された金属帯Wに向けて気体と一緒に噴霧された冷却用媒体cと、凹部14に設けた複数の噴霧孔15を通してエアノズル10の上を搬送される加熱された金属帯Wに向けて噴霧される冷却用媒体cとが一緒になって加熱された金属帯Wと順次接触して、前記の金属帯Wの熱によって噴霧された冷却用媒体cが効率よく蒸発され、蒸発時における蒸発熱によって加熱された金属帯Wが速やかに効率よく冷却されるようになる。
なお、この第3の実施形態のものにおいても、一対の直線状ノズル11,11から金属帯Wに向けて噴出された冷却用媒体cや、凹部14に設けられた複数の噴霧孔15から金属帯Wに向けて噴霧された冷却用媒体cが、搬送される金属帯Wの幅方向両側に流れて漏れ出すのを抑制するために、直線状ノズル11,11間の凹部14に、前記の図4に示すように、中央部が端部に向かって突出する複数組の整流板16を左右対称に設けるようにすることができる。
また、図に示した各実施形態のものにおいては、金属帯Wを水平方向に搬送させるようにしたものを示したが、図示していないが、前記の金属帯Wを垂直方向に搬送させるようにしたものであってもよい。なお、このように金属帯Wを垂直方向に搬送させる場合、エアノズル10は、金属帯Wを持ち上げるフローターとしての作用を行う必要はない。
10 :エアノズル
11 :直線状ノズル
12 :空気供給管
12a :案内流路
13 :冷媒噴霧ノズル
14 :凹部
15 :噴霧孔
16 :整流板
W :金属帯
c :冷却用媒体
本発明における第1の金属帯の冷却装置においては、前記のような課題を解決するため、連続して搬送される加熱された金属帯を冷却させる金属帯の冷却装置において、搬送される加熱された金属帯と対面するようにエアノズルを設け、前記のエアノズルに、前記の金属帯に対して気体を吹き付ける金属帯の幅方向に延びた一対の直線状ノズルを、金属帯の搬送方向上流側と下流側とに所要間隔を介して対向するようにして金属帯側に突出するように設けると共に、前記の一対の直線状ノズル間におけるエアノズルに凹部を設け、前記の各直線状ノズルから前記の金属帯に向けて気体と一緒に冷却用媒体を噴霧させると共に、前記の各直線状ノズルから金属帯に向けて気体と一緒に噴霧された冷却用媒体を、前記の凹部内に収容させて前記の金属帯に接触させるようにした。
そして、前記の第1の金属帯の冷却装置のように、搬送される加熱された金属帯と対面するように設けたエアノズルにおいて、前記のように金属帯の搬送方向上流側と下流側とに所要間隔を介するようにして前記の金属帯に対して気体を吹き付ける金属帯の幅方向に延びた直線状ノズルを金属帯側に突出するようにして設けると共に、前記の一対の直線状ノズル間におけるエアノズルに凹部を設け、前記の直線状ノズルから前記の金属帯に向けて気体と一緒に冷却用媒体を噴霧させると、金属帯に向けて噴霧された冷却用媒体が金属帯と直接接触すると共に、一対の直線状ノズル間におけるエアノズルに設けられた凹部内に収容された冷却用媒体が金属帯と接触し、金属帯の熱によって噴霧された冷却用媒体が効率よく蒸発され、蒸発時における蒸発熱によって加熱された金属帯が速やかに効率よく冷却されるようになる。
本発明における第1の金属帯の冷却装置においては、搬送される加熱された金属帯と対面するように設けたエアノズルにおいて、前記のように金属帯の搬送方向上流側と下流側とに所要間隔を介するようにして前記の金属帯に対して気体を吹き付ける金属帯の幅方向に延びた直線状ノズルを金属帯側に突出するように設けると共に、前記の一対の直線状ノズル間におけるエアノズルに凹部を設け、直線状ノズルから気体と一緒に冷却用媒体を金属帯に向けて噴霧させると共に、前記の各直線状ノズルから金属帯に向けて気体と一緒に噴霧された冷却用媒体を、前記の凹部内に収容させて前記の金属帯に接触させるようにし、また第2の金属帯の冷却装置においては、前記の一対の直線状ノズル間における凹部に複数の噴霧孔を設け、この複数の噴霧孔から前記の金属帯に向けて冷却用媒体を噴霧させるようにしたため、一対の直線状ノズルや一対の直線状ノズル間における凹部に設けた複数の噴霧孔から金属帯に向けて噴霧させた冷却用媒体が金属帯と直接接触すると共に、直線状ノズル間の凹部内に維持された霧状の冷却用媒体が金属帯と接触して、金属帯の熱によって霧状になった冷却用媒体が効率よく蒸発され、蒸発時における蒸発熱によって加熱された金属帯が速やかに効率よく冷却されるようになる。

Claims (5)

  1. 連続して搬送される加熱された金属帯を冷却させる金属帯の冷却装置において、搬送される加熱された金属帯と対面するようにエアノズルを設け、前記のエアノズルに、前記の金属帯に対して気体を吹き付ける金属帯の幅方向に延びた一対の直線状ノズルを、金属帯の搬送方向上流側と下流側とに所要間隔を介して対向するようにして金属帯側に突出するように設け、前記の直線状ノズルから前記の金属帯に向けて気体と一緒に冷却用媒体を噴霧させることを特徴とする金属帯の冷却装置。
  2. 連続して搬送される加熱された金属帯を冷却させる金属帯の冷却装置において、搬送される加熱された金属帯と対面するようにエアノズルを設け、前記のエアノズルに、前記の金属帯に対して気体を吹き付ける金属帯の幅方向に延びた一対の直線状ノズルを、金属帯の搬送方向上流側と下流側とに所要間隔を介して対向するようにして金属帯側に突出するように設けると共に、前記の一対の直線状ノズル間における凹部に前記の金属帯に向けて冷却用媒体を噴霧させる噴霧孔を複数設け、前記の直線状ノズルから前記の金属帯に向けて気体を吹き付けると共に、凹部に設けた前記の複数の噴霧孔から前記の金属帯に向けて冷却用媒体を噴霧させることを特徴とする金属帯の冷却装置。
  3. 請求項2に記載の金属帯の冷却装置において、前記の凹部に中央部が端部に向かって突出する少なくとも一組の整流板を左右対称に設け、これら整流板の内側に沿って前記の噴霧孔を複数設けたことを特徴とする金属帯の冷却装置。
  4. 請求項2又は請求項3に記載の金属帯の冷却装置において、前記の直線状ノズルから前記の金属帯に向けて気体と一緒に冷却用媒体を噴霧させることを特徴とする金属帯の冷却装置。
  5. 請求項1〜請求項4何れか1項に記載の金属帯の冷却装置において、前記のエアノズルを、少なくとも前記の搬送される加熱された金属帯の下側に設けたことを特徴とする金属帯の冷却装置。

JP2018130728A 2018-07-10 2018-07-10 金属帯の冷却装置 Active JP6472563B1 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2018130728A JP6472563B1 (ja) 2018-07-10 2018-07-10 金属帯の冷却装置

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2018130728A JP6472563B1 (ja) 2018-07-10 2018-07-10 金属帯の冷却装置

Publications (2)

Publication Number Publication Date
JP6472563B1 JP6472563B1 (ja) 2019-02-20
JP2020006417A true JP2020006417A (ja) 2020-01-16

Family

ID=65442987

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2018130728A Active JP6472563B1 (ja) 2018-07-10 2018-07-10 金属帯の冷却装置

Country Status (1)

Country Link
JP (1) JP6472563B1 (ja)

Families Citing this family (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR102136820B1 (ko) * 2020-04-03 2020-07-23 한국메탈실리콘 주식회사 비결정질 실리콘 복합체의 제조방법 및 비결정질 실리콘 복합체의 제조장치
CN114769565B (zh) * 2022-03-22 2023-03-24 吴江市亨达机械配件有限责任公司 全自动机器人配件压铸设备用冷却装置

Citations (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS58153733A (ja) * 1982-03-09 1983-09-12 Nippon Kokan Kk <Nkk> 連続熱処理工程におけるストリツプの冷却方法及び装置
JPS6067628A (ja) * 1983-09-22 1985-04-18 Nippon Furnace Kogyo Kaisha Ltd 連続熱処理炉
JPH07187462A (ja) * 1993-12-27 1995-07-25 Chugai Ro Co Ltd ストリップ浮上用プレッシャパッド
JP2007136501A (ja) * 2005-11-17 2007-06-07 Nippon Steel Corp 鋼板の制御冷却装置および冷却方法

Patent Citations (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS58153733A (ja) * 1982-03-09 1983-09-12 Nippon Kokan Kk <Nkk> 連続熱処理工程におけるストリツプの冷却方法及び装置
JPS6067628A (ja) * 1983-09-22 1985-04-18 Nippon Furnace Kogyo Kaisha Ltd 連続熱処理炉
JPH07187462A (ja) * 1993-12-27 1995-07-25 Chugai Ro Co Ltd ストリップ浮上用プレッシャパッド
JP2007136501A (ja) * 2005-11-17 2007-06-07 Nippon Steel Corp 鋼板の制御冷却装置および冷却方法

Also Published As

Publication number Publication date
JP6472563B1 (ja) 2019-02-20

Similar Documents

Publication Publication Date Title
US6305176B1 (en) Method and system for cooling strip material
KR840007674A (ko) 연속주조장치용 냉각기구
JP6472563B1 (ja) 金属帯の冷却装置
KR102141068B1 (ko) 열처리로
CN110431242B (zh) 具有喷嘴系统的带悬浮设备
JP7311743B2 (ja) 表面加工装置
JP4254044B2 (ja) 高温被冷却板の水切り方法及び装置
JP4290430B2 (ja) 連続燒鈍設備における鋼帯の急速冷却装置
JP2012024821A (ja) 条鋼圧延材の冷却装置
KR900007664B1 (ko) 강철띠의 냉각장치
CN108431240A (zh) 用于冷却金属基材的方法和装置
JP4905051B2 (ja) 鋼板の冷却設備および冷却方法
CN101605915B (zh) 除液装置
JP7770166B2 (ja) 処理炉内を通過する柔軟な帯状材料、特に樹脂薄膜の処理装置
JP2008034436A (ja) エッチング装置
CN103552377A (zh) 喷墨印刷装置及涂覆配向膜的方法
JPWO2019097713A1 (ja) 金属板の冷却装置及び金属板の連続熱処理設備
JP4419411B2 (ja) 冷却装置、冷却方法及び鋼帯の製造方法
JP4453522B2 (ja) 鋼板の冷却装置及び冷却方法
JP2021107566A (ja) 金属ストリップの冷却装置
JP4478083B2 (ja) 鋼板の上下面均一冷却装置
JP2005118838A (ja) 熱間圧延鋼板の冷却装置および冷却方法
JPH11709A (ja) 鋼板の冷却方法およびその装置
JP4586699B2 (ja) 熱延コイルの冷却装置
JP3076656B2 (ja) 薄鋼板の水平流体保持幅可変パッド

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20180710

A871 Explanation of circumstances concerning accelerated examination

Free format text: JAPANESE INTERMEDIATE CODE: A871

Effective date: 20180712

A975 Report on accelerated examination

Free format text: JAPANESE INTERMEDIATE CODE: A971005

Effective date: 20180725

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20181121

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20181204

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20181221

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20190122

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20190122

R150 Certificate of patent or registration of utility model

Ref document number: 6472563

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250