JP2020008202A - ベーパーチャンバー、及び電子機器 - Google Patents
ベーパーチャンバー、及び電子機器 Download PDFInfo
- Publication number
- JP2020008202A JP2020008202A JP2018128246A JP2018128246A JP2020008202A JP 2020008202 A JP2020008202 A JP 2020008202A JP 2018128246 A JP2018128246 A JP 2018128246A JP 2018128246 A JP2018128246 A JP 2018128246A JP 2020008202 A JP2020008202 A JP 2020008202A
- Authority
- JP
- Japan
- Prior art keywords
- flow path
- sheet
- vapor chamber
- liquid
- working fluid
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images













Landscapes
- Cooling Or The Like Of Electrical Apparatus (AREA)
- Cooling Or The Like Of Semiconductors Or Solid State Devices (AREA)
- Container, Conveyance, Adherence, Positioning, Of Wafer (AREA)
Abstract
Description
冷却のための手段としてヒートパイプがよく知られている。これはパイプ内に封入された作動流体により、その相変化を利用して熱源における熱を他の部位に輸送することで拡散させ、熱源を冷却するものである。
上記のように近年において電子機器の薄型化が顕著であり、ヒートパイプやベーパーチャンバーに対しても薄型化、小型化が求められることでドライアウトが起こり易くなっている。そして上記した従来のヒートパイプやベーパーチャンバーでもこのドライアウトを十分に回避することはできなかった。
また、蒸気流路及び凝縮液流路が対称となるように配置されているため、ベーパーチャンバーの作動時には自励振動のバランスが保たれ振動が安定するため高い熱輸送能力を安定して発揮できる。一方、ベーパーチャンバーの非作動時には凝縮液がベーパーチャンバーの全体に亘って分散し、一箇所に集中することが防止されるので、作動流体が凍結して膨張してもベーパーチャンバーが破壊されることを防止することが可能となる。
従って、作動流体が凍結するような環境で使用されたとしても薄型化、熱輸送能力、及び耐久性のいずれもが満たされるものとなる。
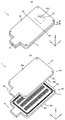
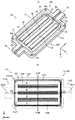
第一シート10は、内面10a、該内面10aとは反対側となる外面10b及び内面10aと外面10bとを渡して厚さを形成する側面10cを備え、内面10a側に作動流体が移動する流路のためのパターンが形成されている。後述するようにこの第一シート10の内面10aと第二シート20の内面20aとが対向するようにして重ね合わされることで密閉空間2が形成される。
注入部12は第一シート10と第二シート20により形成された密閉空間2(例えば図12参照)に対して作動流体を注入する部位であり、本形態では本体11の平面視長方形である一辺から突出する平面視四角形のシート状である。本形態では第一シート10の注入部12は内面10a側も外面10b側も平坦面とされている。
また、第一シート10を構成する材料も特に限定されることはないが、熱伝導率が高い金属であることが好ましい。これには例えば銅、銅合金を挙げることができる。特に銅、及び、銅合金を用いることにより、熱輸送能力の向上を図りつつ、後述するようなエッチング及び拡散接合によるベーパーチャンバーの作製がしやすいものとなる。
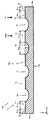
図2(b)、図3にA10で示した外周接合部13の幅は必要に応じて適宜設定することができるが、0.8mm以上3.0mm以下であることが好ましい。この幅が0.8mmより小さくなると第一シートと第二シートとの接合時における位置ずれが生じた際に接合面積が不足する虞がある。また、この幅が3.0mmより大きくなると、密閉空間の内容積が小さくなり蒸気流路や凝縮液流路が十分確保できなくなる虞がある。
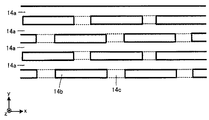
ここで液流路溝14aは溝であることから、その断面形状において、底部と、該底部に向かい合う反対側に形成される開口と、を備えている。
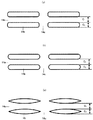
すなわち、図5に示した壁14bでは、液連通開口部14cが形成される端部においてもその幅(C2)が他の部位と同じであり一定である。これに対して図6(a)〜図6(c)に示した形状の壁14bでは、液連通開口部14cが形成される端部においてその幅が、壁14bの最大幅(C2)よりも小さくなるように形成されている。より具体的には、図6(a)の例では当該端部において角が円弧状となり角にRが形成されることにより端部の幅が小さくなる例、図6(b)は端部が半円状とされることにより端部の幅が小さくなる例、図6(c)は端部が尖るように先細りとなる例である。
このようにオフセットして液連通開口部14cを設けることで、凝縮液流路3を進行する作動流体からみたときに、液連通開口部14cが両側に同時に表れることがなく、液連通開口部14cが表れても少なくとも一方の側面は常に壁14bが存在する。そのため、毛管力を連続的に得ることができる。かかる観点からオフセットして液連通開口部14cを形成することで作動流体に働く毛管力を高く維持することができるため、より円滑な還流が可能となる。
また、このように液連通開口部14cをオフセットして配列にした場合にも、図6(a)〜図6(c)の例に倣って壁14bにおける端部形状を構成することもできる。
図2(b)、図3、図4(a)、図4(b)にB10で示した外周液流路部14の幅は、ベーパーチャンバー全体の大きさ等から適宜設定することができるが、0.3mm以上2mm以下であることが好ましい。この幅が0.3mmより小さいと外側を流れる液の量が十分得られない虞がある。またこの幅が2mmを超えると内側の凝縮液流路や蒸気流路のための空間が十分にとれなくなる虞がある。
また、図4(a)、図4(b)にDで示した溝の深さは5μm以上200μm以下であることが好ましい。これにより液が流れるために必要な凝縮液流路の毛管力を十分に発揮することができる。ここで、溝の深さDは、第一シート10の厚さから当該溝の深さDを引いた残りのシート厚さよりも小さいことが好ましい。これにより作動流体の凍結時においてシートが破れてしまうことをより確実に防止することができる。
流路の毛管力をより強く発揮する観点から、C1/Dで表される流路断面におけるアスペクト比(縦横比)は、1.0よりも大きい、又は1.0よりも小さいことが好ましい。その中でも製造の観点からC1>Dであることが好ましく、アスペクト比は1.3より大きいことが好ましい。
また、図5にC4で示した液流路溝14aが延びる方向における隣り合う液連通開口部14cのピッチは300μm以上2700μm以下であることが好ましい。
各内側液流路部15には、内側液流路部15が延びる方向に平行な一直線状の溝である液流路溝15aが形成され、複数の液流路溝15aが、該液流路溝15aが延びる方向とは異なる方向に所定の間隔で配置されている。従って、図3、図8(a)からわかるように内側液流路部15ではその断面において凹部である液流路溝15aと液流路溝15aの間の凸部である壁15bとが凹凸を繰り返して形成されている。
ここで液流路溝15aは溝であることから、その断面形状において、底部と、該底部に対して向かい合う反対側に形成される開口と、を備えている。
これにより、液連通開口部15cを作動流体が移動しやすくなる。
このようにオフセットして液連通開口部15cを設けることで、凝縮液流路3を進行する作動流体からみたときに、液連通開口部15cが両側に同時に表れることがなく、液連通開口部15cが表れても少なくとも一方の側面は常に壁15bが存在する。そのため、毛管力を連続的に得ることができる。かかる観点からオフセットして液連通開口部15cを形成することで作動流体に働く毛管力を高く維持することができるため、作動流体のより円滑な移動が可能となる。
また、このように液連通開口部15cをオフセットして配列にした場合にも、図6(a)〜図6(c)の例に倣って壁15bにおける端部形状を構成することもできる。
図2(b)、図3、図8にE10で示した内側液流路部15の幅は、100μm以上2000μm以下であることが好ましい。また、複数の内側液流路部15のピッチは200μm以上4000μm以下であることが好ましい。これにより蒸気流路の流路抵抗を十分に下げ、蒸気流路における作動流体の自励振動と、凝縮液流路における毛管力の作用による作動流体の移動とをバランスよく行うことができる。
また、図8(a)にGで示した溝の深さは5μm以上200μm以下であることが好ましい。これにより凝縮液の移動に必要な凝縮液流路の毛管力を十分に発揮することができる。ここで、溝の深さGは、第一シート10の厚さから当該溝の深さGを引いた残りのシート厚さよりも小さいことが好ましい。これにより作動流体の凍結時においてシートが破れてしまうことをより確実に防止することができる。
流路の毛管力をより強く発揮する観点から、F1/Gで表される流路断面におけるアスペクト比(縦横比)は、1.0よりも大きい、又は1.0よりも小さいことが好ましい。その中でも製造の観点からF1>Gであることが好ましく、アスペクト比は1.3より大きいことが好ましい。
また、図8(b)にF4で示した液流路溝15aが延びる方向における隣り合う液連通開口部15cのピッチは300μm以上2700μm以下であることが好ましい。
ここで蒸気流路溝16は溝であることから、その断面形状において、底部と、該底部に対して向かい合う反対側に形成される開口と、を備えている。
図2(b)、図3にH10で示した蒸気流路溝16の幅は、少なくとも上記した液流路溝14aの幅C1、液流路溝15aの幅F1より大きく形成され、100μm以上2000μm以下であることが好ましい。
一方、図3にI10で示した蒸気流路溝16の深さは、少なくとも上記した液流路溝14aの深さD、液流路溝15aの深さGより大きく形成され、10μm以上300μm以下であることが好ましい。
これにより、蒸気流路が形成されたときに作動流体の安定した自励振動が得られるとともに、蒸気流路溝の流路断面積を液流路溝よりも大きくすることで、作動流体の性質上、凝縮液よりも体積が大きくなる蒸気を円滑に移動させることができる。
また、これにより蒸気流路4にある作動流体の均等化が図られたり、蒸気がより広い範囲に運ばれ、多くの液流路溝14a、液流路溝15aによる凝縮液流路3を効率よく利用できるようになったりもする。
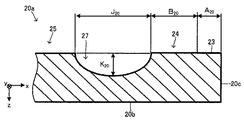
図2(b)、図4(b)にJ10で示した蒸気流路連通溝17の幅は、100μm以上1000μm以下であることが好ましい。
また、図4(b)にK10で示した蒸気流路連通溝17の深さは、10μm以上300μm以下であることが好ましく、その中でも蒸気流路溝16の深さI10と同じであることが好ましい。これにより製造が容易になる。
従って、そのために第一シート10についても、外周液流路部14及びその内側に具備される形状が、液流路溝15aが延びる方向に平行な軸を対称軸(図2(b)のIIb−IIb)として対称とされている。
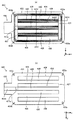
第二シート20は、内面20a、該内面20aとは反対側となる外面20b及び内面20aと外面20bとを渡して厚さを形成する側面20cを備え、内面20a側に作動流体が移動するパターンが形成されている。後述するようにこの第二シート20の内面20aと上記した第一シート10の内面10aとが対向するようにして重ね合わされて接合されることで密閉空間2が形成される。
注入部22は第一シート10と第二シート20とにより形成された密閉空間2(図12参照)に対して作動流体を注入する部位であり、本形態では本体21の平面視長方形である一辺から突出する平面視四角形のシート状である。本形態では第二シート20の注入部22には内面20a側に注入溝22aが形成されており、第二シート20の側面20cから本体21の内側(密閉空間2となるべき部位)に連通している。
このような第二シート20の厚さ及び構成する材料は第一シート10と同様に考えることができる。
図9(b)、図10、図11にA20で示した外周接合部23の幅は上記した本体11の外周接合部13の幅A10と同じであることが好ましい。
なお、このように第二シート20では外周接合部23と外周液流路部24とが面一であるため、構造的には両者を区別する境界線は存在しない。しかし、わかり易さのため、図9(a)、図9(b)では点線により両者の境界を表している。
図9(b)、図10、図11に示した外周液流路部24の幅B20は特に限定されることはなく、第一シート10の外周液流路部14の幅B10と同じでもよいし、異なってもよい。本形態では幅B10と幅B20とは同じである。
幅B20を幅B10より小さくした場合、外周液流路部14のうち少なくとも一部において、液流路溝14aの開口が外周液流路部24により閉鎖されずに開口し、ここから凝縮液が入りやすく、また、蒸気が出やすいため、より円滑な作動流体の移動をさせることができる。
本形態で各内側液流路部25は、その内面20a側の表面が第一シート10との接合前において平坦面となるように形成されている。これにより上記した第一シート10の複数の液流路溝15aのうち少なくとも一部の液流路溝15aの開口を閉鎖して凝縮液流路3を形成する。
なお、本形態のように内側液流路部25に凝縮液流路3を形成するための溝が形成されていない場合、第二シート20の厚さは、第一シート10の液流路溝15aの深さG(図8(a)参照)以上であることが好ましい。これにより、ベーパーチャンバーにおける第二シート側における破断(破れ)を防止することができる。
幅E20と幅E10とが異なっていると接合時の位置ズレの影響を小さくすることができる。なお、幅E20を幅E10より小さくした場合には、内側液流路部15のうち少なくとも一部において、液流路溝15aの開口が内側液流路部25により閉鎖されずに開口し、ここから凝縮液が入りやすく、また、発生した蒸気が出やすいため、より円滑に作動流体を移動させることができる。
ここで蒸気流路溝26は溝であることから、その断面形状において、底部と、該底部に対して向かい合う反対側に形成される開口と、を備えている。
図9(b)、図10にH20で示した蒸気流路溝26の幅は特に限定されることはなく、第一シート10の蒸気流路溝16の幅H10と同じでもよいし、異なっていてもよい。本形態では幅H10と幅H20とは同じである。
幅H20と幅H10とが異なっていると、接合時の位置ズレの影響を小さくすることができる。なお、幅H20を幅H10より大きくした場合には、内側液流路部15のうち少なくとも一部において、液流路溝15aの開口が内側液流路部25により閉鎖されずに開口し、ここから凝縮液が入りやすく、蒸気が出やすいため、より円滑な作動流体の移動をさせることができる。
一方、図10にI20で示した蒸気流路溝26の深さは、10μm以上300μm以下であることが好ましい。
従って、そのために第二シート20についても、外周液流路部24及びその内側について、具備される形状が、内側液流路部25が延びる方向に平行な軸を対称軸(図9(b)のIXb−IXb)として対称とされている。
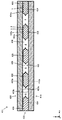
図12には、図1(a)にXII−XIIで示したy方向に沿ってベーパーチャンバー1を厚さ方向に切断した切断面を表した。この図は第一シート10における図3に表した図と、第二シート20における図10に表した図とが組み合わされてこの部位におけるベーパーチャンバー1の切断面が表されたものである。
図13には図12にXIIIで示した部位を拡大した図を表した。
図14には、図1(a)にXIV−XIVで示したx方向に沿ってベーパーチャンバー1の厚さ方向に切断した切断面を表した。この図は、第一シート10における図4(b)に表した図と、第二シート20における図11に表した図とが組み合わされてこの部位におけるベーパーチャンバー1の切断面が表されたものである。
同様に、第一シート10の凸条である内側液流路部15と第二シート20の凸条である内側液流路部25とが重なるように配置されている。これにより内側液流路部15の液流路溝15a及び内側液流路部25により凝縮液が流れる凝縮液流路3が形成される。
このとき、凝縮液流路3の幅は、本形態では液流路溝15aの幅F1に準じるが、10μm以上300μm以下であることが好ましい。幅が10μmより小さくなると流路抵抗が大きくなり輸送能力が低下する虞がある。一方、幅が300μmより大きくなると毛管力が小さくなるため輸送能力が低下する虞がある。
また、凝縮液流路3の高さは、本形態において液流路溝15aの深さGに準じるが5μm以上200μm以下であることが好ましい。これにより移動に必要な凝縮液流路の毛管力を十分に発揮することができる。なお、この高さは、凝縮液流路3を挟んで厚さ方向(z方向)一方側及び他方側における第一シート10及び第二シート20の厚さ(肉厚)以下であることが好ましい。これにより凝縮液流路3に起因するベーパーチャンバーの破断(破れ)をさらに防止することができる。
ここで、蒸気流路4はベーパーチャンバー1の薄型化に伴い、その断面形状が扁平形状とされていることが好ましい。これにより薄型化されても流路内の表面積を確保することが可能とされ、熱輸送能力を高い水準に維持することが可能となる。より具体的には、図13に表した蒸気流路4の幅WB、高さHBにおいて、WB/HBで表される比が2.0以上であることが好ましい。さらに高い熱輸送能力を確保する観点から、当該比は4.0以上がさらに好ましい。
ただし、注入流路5から密閉空間2に対して作動流体を注入した後は、注入流路5は閉鎖されるので、最終的な形態のベーパーチャンバー1では外部と密閉空間2とは連通していない。
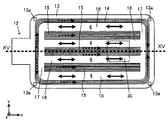
ベーパーチャンバー1は、接合された部位により囲まれた密閉空間2内、すなわち、凝縮液流路3及び蒸気流路4が具備された領域囲内を考えたときに、具備される形状は、内側液流路部15、内側液流路部25が形成する凝縮液流路3が延びる方向に平行な軸を対称軸(図15のXV−XV)とした対称形とされている。
従って、作動流体が凍結するような環境で使用されたとしても薄型化、熱輸送能力、及び耐久性のいずれもが満たされるものとなる。
第一シート10及び第二シート20の外周形状を有する金属シートに対して、液流路溝14a、液流路溝15a、蒸気流路溝16、蒸気流路溝26、蒸気流路連通溝17、蒸気流路連通溝27をハーフエッチングにより形成する。ここでハーフエッチングとは、エッチングにより厚さ方向を貫通させることなく厚さ方向の途中までエッチングによる材料の除去を行い、溝や窪みを形成することである。
そして仮止め後に拡散接合を行い恒久的に第一シート10と第二シート20とを接合する。なお、拡散接合の代わりにろう付けにより接合してもよい。
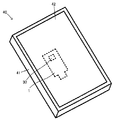
ここで、ベーパーチャンバー1は、その外面10b、外面20bのうち、ベーパーチャンバー1を平面視したときに、図15に示した対称軸であるXV−XV上のいずれかに重なるように電子部品30が配置されるように取り付けられることが好ましい。より好ましくは、このときに電子部品30に関してもXV−XVが対称軸になるように配置することである(図17参照)。これにより、熱源の位置に対して蒸気流路4が対称となり、ベーパーチャンバーの作動時には自励振動のバランスが保たれ、振動が安定するため高い熱輸送能力を発揮できる。
電子部品30が発熱すると、その熱が第一シート10内を熱伝導により伝わり、密閉空間2内における電子部品30に近い位置に存在する凝縮液が熱を受ける。この熱を受けた凝縮液は熱を吸収し蒸発し気化する。これにより電子部品30が冷却される。
これに加えて、ベーパーチャンバー101は、接合された部位により囲まれた密閉空間102内、すなわち、凝縮液流路3及び蒸気流路4が具備された領域の範囲内を考えたときに、具備される形状が、内側液流路部15、内側液流路部25が形成する凝縮液流路3が延びる方向に直交する軸を対称軸(図18(b)のXVIII−XVIII)とした対称形ともされている。
従って、作動流体が凍結するような環境で使用されたとしても薄型化、熱輸送能力、及び耐久性のいずれもが満たされるものとなる。
このような柱用突起218、228を有する第一シート210及び第二シート220を重ね合せて接合することでベーパーチャンバー201としたときに、図20(b)からわかるように柱用突起218と柱用突起228も接合されて1つの柱となる。これによりこの柱が蒸気流路4を高さ方向に支持する柱として機能し、製造時、使用時、凍結時等におけるベーパーチャンバーの破壊や変形を防止することが可能となる。
また、本形態では上下の柱用突起の大きさを同一としているが、異なっていても良い。大きさが異なっている場合、接合時の位置ズレの影響を小さくすることが可能となる。
さらに、本形態では1つの蒸気流路用溝に対して間隔有して複数の柱用突起を配置したが、1つの連続した柱用の突条であってもよい。
注入部412は第一シート410、第二シート420、及び、第三シート430により形成された密閉空間に対して作動流体を注入する部位であり、本形態では本体411の平面視長方形である一辺から突出する平面視四角形のシート状である。本形態では第一シート410の注入部412は内面410a側も外面410b側も平坦面とされている。
単一の材料である場合には熱伝導率が高い金属であることが好ましい。これには例えば銅、銅合金を挙げることができる。特に銅、及び、銅合金を用いることにより、熱輸送能力の向上を図りつつ、エッチング及び拡散接合によるベーパーチャンバーの作製がしやすいものとなる。
また、複合材料の場合には、例えば内面410a側に熱電導率が高く、作動流体に反応しない材料、外面410b側に強度が高い材料のものを適用することができる。これには例えば内面側が銅、外面側がステンレス鋼である複合材料、又は、内面側が銅、外面側が銅合金である複合材料を挙げることができる。これによれば熱性能の高く維持しつつ、変形や破壊等の強度を確保することが可能となる。
第二シート420は第一シート410と同様に考えることができる。ただし、第一シート410と第二シート420とは必ずしも同じ材料、同じ形態である必要はなく、異なるように構成してもよい。
注入部432は第一シート410、第二シート420、及び、第三シート430により形成された密閉空間に対して作動流体を注入する部位であり、本形態では本体431の平面視長方形である一辺から突出する平面視四角形のシート状である。注入部432には、第一シート410に重なる面側に注入溝432aが形成されている。注入溝432aは上記した注入溝22aと同様に考えることができる。
外周接合部433は上記した外周接合部13と同様に考えることができる。
外周液流路部434、及び、ここに具備される液流路溝434aは上記した外周液流路部14、及び、液流路溝14aと同様に考えることができる。
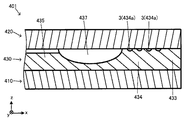
そして、複数(本形態では4つ)の蒸気流路スリット436が同短辺に平行な方向(y方向)に配列されている。従って、図25からわかるように第三シート430は、y方向において、外周液流路部434及び内側液流路部435と蒸気流路スリット436とが交互に繰り返された形状を備えている。
また、これにより蒸気流路にある作動流体の均等化が図られたり、蒸気がより広い範囲に運ばれ、多くの液流路溝434a、435aによる凝縮液流路を効率よく利用できるようになったりもする。
なお、本形態では注入溝432aを塞がないように蒸気流路連通溝437の一部に穴437aが設けられている。
2、102、202、302、402 密閉空間
3 凝縮液流路
4 蒸気流路
10、110、210、310、410 第一シート
10a 内面
10b 外面
10c 側面
11、 本体
12 注入部
13 外周接合部
14 外周液流路部
14a 液流路溝
14c 液連通開口部
15 内側液流路部
15a 液流路溝
15c 液連通開口部
16 蒸気流路溝
17 蒸気流路連通溝
20、120、220、320、420 第二シート
20a 内面
20b 外面
20c 側面
21 本体
22 注入部
23 外周接合部
24 外周液流路部
25 内側液流路部
26 蒸気流路溝
27 蒸気流路連通溝
430 第三シート
436 蒸気流路スリット
Claims (7)
- 複数のシートの間に密閉空間が形成されており、該密閉空間に作動流体が封入されたベーパーチャンバーであって、
前記密閉空間には、前記作動流体が凝縮液の状態で移動する流路である凝縮液流路と、前記凝縮液流路より流路断面積が大きく、前記作動流体が蒸気及び凝縮液の状態で自励振動する蒸気流路と、が備えられており、
前記凝縮液流路は、2つの前記蒸気流路間に複数の一直線状の前記凝縮液流路が配置されてなり、
複数の前記蒸気流路は連通しており、
前記蒸気流路及び前記凝縮液流路が配置された領域内の構造が、前記一直線状に配置された凝縮液流路に平行な線を軸として、対称形となるように構成されている、ベーパーチャンバー。 - 複数の前記蒸気流路が全て連通している、請求項1に記載のベーパーチャンバー。
- 前記蒸気流路及び前記凝縮液流路が配置された領域内の構造が、前記一直線状に配置された凝縮液流路に直交する線を軸として、対称形となるように構成されている、請求項1又は2に記載のベーパーチャンバー。
- 前記密閉空間の縁に沿って環状の凝縮液流路が設けられている請求項1乃至3のいずれかに記載のベーパーチャンバー。
- 厚さが0.4mm以下である、請求項1乃至4のいずれかに記載のベーパーチャンバー。
- 筐体と、
前記筐体の内側に配置された電子部品と、
前記電子部品に対して直接又は他の部材を介して接触して配置された請求項1乃至5のいずれかに記載されたベーパーチャンバーと、を備える、電子機器。 - 前記電子部品は、前記ベーパーチャンバーを平面視したときに前記ベーパーチャンバーの前記一直線状に配置された凝縮液流路に平行な線による前記軸に重なる位置に配置されている、請求項6に記載の電子機器。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018128246A JP7099094B2 (ja) | 2018-07-05 | 2018-07-05 | ベーパーチャンバー、及び電子機器 |
| JP2022104433A JP7459897B2 (ja) | 2018-07-05 | 2022-06-29 | ベーパーチャンバー、及び電子機器 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018128246A JP7099094B2 (ja) | 2018-07-05 | 2018-07-05 | ベーパーチャンバー、及び電子機器 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2022104433A Division JP7459897B2 (ja) | 2018-07-05 | 2022-06-29 | ベーパーチャンバー、及び電子機器 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2020008202A true JP2020008202A (ja) | 2020-01-16 |
| JP7099094B2 JP7099094B2 (ja) | 2022-07-12 |
Family
ID=69151057
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018128246A Active JP7099094B2 (ja) | 2018-07-05 | 2018-07-05 | ベーパーチャンバー、及び電子機器 |
| JP2022104433A Active JP7459897B2 (ja) | 2018-07-05 | 2022-06-29 | ベーパーチャンバー、及び電子機器 |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2022104433A Active JP7459897B2 (ja) | 2018-07-05 | 2022-06-29 | ベーパーチャンバー、及び電子機器 |
Country Status (1)
| Country | Link |
|---|---|
| JP (2) | JP7099094B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20220279678A1 (en) * | 2019-09-06 | 2022-09-01 | Dai Nippon Printing Co., Ltd. | Vapor chamber, electronic device, sheet for vapor chamber, sheet where multiple intermediates for vapor chamber are imposed, roll of wound sheet where multiple intermediates for vapor chamber are imposed, and intermediate for vapor chamber |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS53145471U (ja) * | 1977-04-19 | 1978-11-16 | ||
| JP2002081874A (ja) * | 2000-09-11 | 2002-03-22 | Canon Inc | プレート型ヒートパイプ及びその製造方法 |
| JP2011226686A (ja) * | 2010-04-17 | 2011-11-10 | Molex Inc | 熱輸送ユニット、電子基板、電子機器 |
| JP2015121355A (ja) * | 2013-12-24 | 2015-07-02 | 東芝ホームテクノ株式会社 | シート型ヒートパイプ |
| JP2016188734A (ja) * | 2015-03-30 | 2016-11-04 | 株式会社フジクラ | ベーパーチャンバー |
| US20170023307A1 (en) * | 2015-07-21 | 2017-01-26 | Chaun-Choung Technology Corp. | Vapor chamber having no gas discharging protrusion and manufacturing method thereof |
| WO2017137760A1 (en) * | 2016-02-12 | 2017-08-17 | University Of Bath | Apparatus and method for generating electrical energy |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5652189U (ja) * | 1979-09-27 | 1981-05-08 | ||
| JPH11183067A (ja) * | 1997-12-18 | 1999-07-06 | Fujikura Ltd | 平板状ヒートパイプ |
| JP6057952B2 (ja) * | 2014-07-09 | 2017-01-11 | 東芝ホームテクノ株式会社 | シート型ヒートパイプ |
-
2018
- 2018-07-05 JP JP2018128246A patent/JP7099094B2/ja active Active
-
2022
- 2022-06-29 JP JP2022104433A patent/JP7459897B2/ja active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS53145471U (ja) * | 1977-04-19 | 1978-11-16 | ||
| JP2002081874A (ja) * | 2000-09-11 | 2002-03-22 | Canon Inc | プレート型ヒートパイプ及びその製造方法 |
| JP2011226686A (ja) * | 2010-04-17 | 2011-11-10 | Molex Inc | 熱輸送ユニット、電子基板、電子機器 |
| JP2015121355A (ja) * | 2013-12-24 | 2015-07-02 | 東芝ホームテクノ株式会社 | シート型ヒートパイプ |
| JP2016188734A (ja) * | 2015-03-30 | 2016-11-04 | 株式会社フジクラ | ベーパーチャンバー |
| US20170023307A1 (en) * | 2015-07-21 | 2017-01-26 | Chaun-Choung Technology Corp. | Vapor chamber having no gas discharging protrusion and manufacturing method thereof |
| WO2017137760A1 (en) * | 2016-02-12 | 2017-08-17 | University Of Bath | Apparatus and method for generating electrical energy |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20220279678A1 (en) * | 2019-09-06 | 2022-09-01 | Dai Nippon Printing Co., Ltd. | Vapor chamber, electronic device, sheet for vapor chamber, sheet where multiple intermediates for vapor chamber are imposed, roll of wound sheet where multiple intermediates for vapor chamber are imposed, and intermediate for vapor chamber |
| US12520457B2 (en) * | 2019-09-06 | 2026-01-06 | Dai Nippon Printing Co., Ltd. | Vapor chamber having condensate flow paths and vapor flow paths with varying cross-sectional areas in linear parts and a curved part, electronic device, and sheet for such vapor chamber |
Also Published As
| Publication number | Publication date |
|---|---|
| JP7459897B2 (ja) | 2024-04-02 |
| JP7099094B2 (ja) | 2022-07-12 |
| JP2022136093A (ja) | 2022-09-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US12382610B2 (en) | Vapor chamber and electronic device | |
| JP7464097B2 (ja) | ベーパーチャンバー、電子機器、及びベーパーチャンバーの製造方法 | |
| JP2020038051A (ja) | ベーパーチャンバー、電子機器 | |
| JP7567796B2 (ja) | ベーパーチャンバ、及び、電子機器 | |
| JP7069678B2 (ja) | ベーパーチャンバー | |
| JP2020008275A (ja) | ベーパーチャンバー、電子機器 | |
| JP7102718B2 (ja) | ベーパーチャンバー | |
| JP7563514B2 (ja) | ベーパーチャンバ、電子機器、及び、ベーパーチャンバ用シート | |
| JP2019178860A (ja) | ベーパーチャンバー、及び電子機器 | |
| WO2019088301A1 (ja) | ベーパーチャンバ、電子機器、ベーパーチャンバ用シート、並びに、ベーパーチャンバ用シート及びベーパーチャンバの製造方法 | |
| JP7459897B2 (ja) | ベーパーチャンバー、及び電子機器 | |
| JP7247475B2 (ja) | ベーパーチャンバー、及び電子機器 | |
| JP2019124446A (ja) | ベーパーチャンバ、電子機器、ベーパーチャンバ用シート、並びに、ベーパーチャンバシート及びベーパーチャンバの製造方法 | |
| JP7743889B2 (ja) | ベーパーチャンバ、及び電子機器 | |
| JP7200607B2 (ja) | ベーパーチャンバ、電子機器、及びベーパーチャンバ用シート |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20210525 |
|
| TRDD | Decision of grant or rejection written | ||
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20220525 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20220531 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20220613 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7099094 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |