JP2020009658A - 薄型レドックスフロー電池の電極の製造方法 - Google Patents
薄型レドックスフロー電池の電極の製造方法 Download PDFInfo
- Publication number
- JP2020009658A JP2020009658A JP2018130532A JP2018130532A JP2020009658A JP 2020009658 A JP2020009658 A JP 2020009658A JP 2018130532 A JP2018130532 A JP 2018130532A JP 2018130532 A JP2018130532 A JP 2018130532A JP 2020009658 A JP2020009658 A JP 2020009658A
- Authority
- JP
- Japan
- Prior art keywords
- carbon fiber
- fiber felt
- support layer
- carbon
- flow path
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images





Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/86—Inert electrodes with catalytic activity, e.g. for fuel cells
- H01M4/88—Processes of manufacture
- H01M4/8803—Supports for the deposition of the catalytic active composition
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/86—Inert electrodes with catalytic activity, e.g. for fuel cells
- H01M4/96—Carbon-based electrodes
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/86—Inert electrodes with catalytic activity, e.g. for fuel cells
- H01M4/8605—Porous electrodes
- H01M4/861—Porous electrodes with a gradient in the porosity
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/86—Inert electrodes with catalytic activity, e.g. for fuel cells
- H01M4/8647—Inert electrodes with catalytic activity, e.g. for fuel cells consisting of more than one material, e.g. consisting of composites
- H01M4/8657—Inert electrodes with catalytic activity, e.g. for fuel cells consisting of more than one material, e.g. consisting of composites layered
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/86—Inert electrodes with catalytic activity, e.g. for fuel cells
- H01M4/88—Processes of manufacture
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M8/00—Fuel cells; Manufacture thereof
- H01M8/18—Regenerative fuel cells, e.g. redox flow batteries or secondary fuel cells
- H01M8/184—Regeneration by electrochemical means
- H01M8/188—Regeneration by electrochemical means by recharging of redox couples containing fluids; Redox flow type batteries
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/30—Hydrogen technology
- Y02E60/50—Fuel cells
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- General Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Life Sciences & Earth Sciences (AREA)
- Sustainable Development (AREA)
- Sustainable Energy (AREA)
- Composite Materials (AREA)
- Fuel Cell (AREA)
- Inert Electrodes (AREA)
Abstract
Description
レドックスフロー電池は、電解液を循環させながら充電と放電を行う。充電と放電は、酸化と還元の電気化学的反応が起こるスタックで起こり、電気は電解液に貯蔵される。
レドックスフロー電池は、スタック数及びサイズに応じて出力が決定され、電気容量はタンクに貯蔵される電解液の量によって決定される。
レドックスフロー電池は、電気を貯蔵する電解液を半永久的に使用でき、環境にやさしく、爆発の危険性がない。
このような問題点を解決するために、本出願人の韓国登録特許(特許文献1参照)には、ニードルパンチングにより、炭素繊維フェルトに電解液が流れる方向に複数の流路を形成し、電解液が流路に沿ってスムーズに流れるようにするレドックスフロー電池の電極の製造方法を開示している。このようなレドックスフロー電池の電極の製造方法には、0.1〜2.0mmの厚さの熱可塑性樹脂メッシュ上に、0.1〜1mmの厚さの炭素繊維フェルトを載せてニードルパンチングして流路を形成し、メッシュは流路がその形状をそのまま維持することができるように流路を支持する役割をする。
一方、レドックスフロー電池の電極の厚さを減らし、同じ空間内により多くの単位セルを積層すると、より多くの電気を生産することができる。
一方、特許文献1は、メッシュ上に炭素繊維フェルトを載せてニードルパンチングし、炭素繊維フェルトの上面に流路を形成して、炭素繊維フェルトとメッシュを結合させるため、ニードルが硬いメッシュに当たって頻繁に折れ、折れたニードルは炭素繊維フェルト中に隠れてレドックスフロー電池の故障を起こす問題点があった。
炭素繊維束と、炭素繊維フェルトを準備する第1のステップ、
炭素繊維束をニードルパンチングで、炭素繊維が一方向に配列された支持層を作製する第2のステップ、
支持層上に炭素繊維フェルトを載せる第3のステップ、
炭素繊維フェルトをニードルパンチングして、炭素繊維フェルト中の炭素繊維が引かれて降りてきて、支持層中の炭素繊維が左右に散らばらないように束ねる第4のステップ、
炭素繊維フェルト上面に電解液が流れる方向に流路を形成するために、ニードルが炭素繊維フェルトを繰り返し突き抜けながら、炭素繊維フェルトを次第に圧着する第5のステップ、及び
第5のステップを繰り返して、流路と平行する他の流路を炭素繊維フェルトに複数個さらに形成する第6のステップを含むことを特徴とする。
炭素繊維フェルトの厚さは0.1〜1mmであることができる。
支持層は、数個から数十本の炭素繊維が積層された単位グループが一方向に配列されて形成されたことが好ましい。
支持層は、一本の炭素繊維が一方向に配列されて形成されることが好ましい。
支持層の厚さは、炭素繊維の直径と同じであることが好ましい。
また、本発明の電極の製造方法は、一本の高強度炭素繊維が一方向に配列されて形成された支持層上に炭素繊維フェルトを載せてニードルパンチングして流路を形成するので、従来の熱可塑性メッシュよりもはるかに薄い厚さでも流路が壊れないように流路を支持することができる。これにより、炭素繊維フェルトの厚さと支持層の厚さを合わせたレドックスフロー電池の電極の厚さを、熱可塑性メッシュを使用した従来のレドックスフロー電池の電極の厚さの1/5まで減らすことができ、同じ空間内により多くの単位セルを積層し、より多くの電気を生産することができる。
本発明は、硬い熱可塑性メッシュではなく、柔軟な炭素繊維で構成された支持層を備えており、支持層上に炭素繊維フェルトを載せてニードルパンチングしても、ニードルが折れることはない。したがって、ニードルが硬いメッシュに当たって折れた後、炭素繊維フェルト中に隠れて、レドックスフロー電池の故障を起こすのを防ぐことができる。
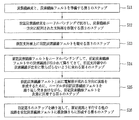
図1に示したとおり、本発明の一実施例による薄型レドックスフロー電池の電極の製造方法は、炭素繊維束と、炭素繊維フェルトを準備する第1のステップ(S11)、炭素繊維束をニードルパンチングで拡げ、炭素繊維が一方向に配列された支持層を作製する第2のステップ(S12)、支持層上に炭素繊維フェルトを載せる第3のステップ(S13)、炭素繊維フェルトをニードルパンチングして、炭素繊維フェルト中の炭素繊維が引かれて降りてきて、支持層中の炭素繊維が左右に散らばらないように束ねる第4のステップ(S14)、炭素繊維フェルト上面に電解液が流れる方向に流路を形成するために、ニードルが炭素繊維フェルトを繰り返し突き抜けながら、炭素繊維フェルトを次第に圧着する第5のステップ(S15)、第5のステップを繰り返して、流路と平行する他の流路を炭素繊維フェルトに複数個さらに形成する第6のステップ(S16)で構成される。
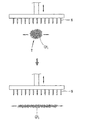
図2に示したとおり、まず炭素繊維束Tを準備する。炭素繊維束Tは、長い炭素繊維CF1が一方向に配列されて合わさったトウ(tow)形態を有する。炭素繊維CF1は、数十から数百個の炭素繊維フィラメントで構成され、0.1〜0.2mmの直径を有する。図面が複雑になることを避けるために、図2〜図12で炭素繊維フィラメントの図示は省略した。
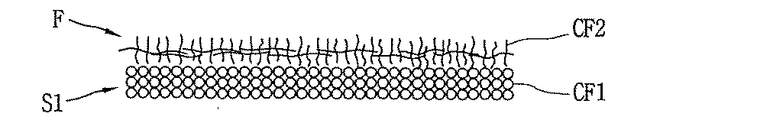
次に図3に示したとおり炭素繊維フェルトFを準備する。炭素繊維フェルトFは、短い炭素繊維CF2がランダムに固まって作られる。炭素繊維フェルトFは、0.1〜1mmの厚さを有する。
その理由は、炭素繊維フェルトFの綿密度が10g/m2未満であれば、炭素繊維フェルトFが電解液をそのまま吸収してしまい流路が自らの役割を果たせなくなり、炭素繊維フェルトFの耐久性が大幅に低下し、炭素繊維フェルトFの綿密度が300g/m2を超えると薄型の炭素繊維フェルトFの製作が困難になって材料費が上昇するからである。
図2に示したとおり、ニードルNが繰り返し炭素繊維束Tをパンチングすると、炭素繊維束Tを構成する炭素繊維CF1の間の間隔が徐々に広がり、炭素繊維束Tが拡布される。
炭素繊維束Tがニードルパンチングで拡布され、図3又は図4に示した支持層S1,S2が作られる。ここで、炭素繊維束Tの両端が拘束されない状態でニードルパンチングすることもできるが、ニードルパンチング中に炭素繊維CF1が散らばることを防止するために、炭素繊維束Tの両端を治具(jig)で掴んだ状態で炭素繊維束Tの中間部分をニードルパンチングすることもできる。
一例として、図3に示した単位グループは、垂直に積層された3本の炭素繊維CF1で構成される。
炭素繊維CF1一本の直径が0.1〜0.2mmなので、3本の炭素繊維CF1が垂直に積層された支持層S1の厚さは、炭素繊維CF1の直径(0.1〜0.2mm)の3倍の0.3〜0.6mmとなる。
このように本発明は、垂直に積層される炭素繊維CF1の数を調節して、支持層S1の厚さを容易に調節することができる。
一方、ニードルパンチングの回数が増加するほど、炭素繊維束Tの拡がりはますます大きくなり、結局図4に示したとおり、一本の炭素繊維CF2が一方向に配列された支持層S2まで形成されてもよい。この場合、支持層S2の厚さは、炭素繊維CF2の直径(0.1〜0.2mm)と同じ0.1〜0.2mmとなる。したがって、支持層S2の厚さを、炭素繊維CF2一本の直径まで減らすことができる。
図3に示した単位グループが一方向に配列されて形成された支持層S1によって支持される炭素繊維フェルトFの上面に流路P1を形成する方法と、
図4に示した一本の炭素繊維CF2が一方向に配列された支持層S2によって支持される炭素繊維フェルトFの上面に流路P2を形成する方法を交互に説明する。
図3に示したとおり、支持層S1上に炭素繊維フェルトFを載せる。支持層S1は、数個から数十本の高強度な炭素繊維が積層された単位グループが一方向に配列されて形成されるので、従来の熱可塑性メッシュよりも薄い厚さでも、流路P1(図9参照)が壊れないように流路P1を支持することができる。また、支持層S1の炭素繊維CF1が電解液が流れる方向に一列に配列され、電解液が流れる方向を案内することができる。
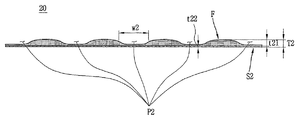
一方、図4に示したとおり、支持層S2上に炭素繊維フェルトFを載せる。支持層S2は、一本の高強度な炭素繊維が一方向に配列されて形成されるので、従来の熱可塑性メッシュよりもはるかに薄い厚さでも、流路P2(図10参照)が壊れないように流路P2を支持することができる。また、支持層S2の炭素繊維CF1が電解液が流れる方向に一列に配列され、電解液が流れる方向を案内することができる。
図3に示した炭素繊維フェルトFをニードルパンチングして、図7に示した流路P1を形成する過程で、何らの拘束なしに一方向に配列された支持層S1の炭素繊維CF1が左右に散らばることを防ぐため、支持層S1中の炭素繊維CF1を炭素繊維フェルトF中の炭素繊維CF2で束ねる。このため、支持層S1上に炭素繊維フェルトFが載せられた状態で炭素繊維フェルトFを所々ニードルパンチングする。
そうすると、図5に示したとおり、炭素繊維フェルトF中の炭素繊維CF2が引かれて降りてきて、支持層S1中の炭素繊維CF1が左右に散らばらないように束ねる。
そうすると、図6に示したとおり、炭素繊維フェルトF中の炭素繊維CF2が引かれて降りてきて、支持層S2中の炭素繊維CF1が左右に散らばらないように束ねる。
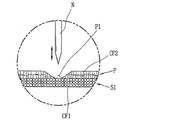
図3に示した炭素繊維フェルトFをニードルパンチングして、図7に示したとおり、炭素繊維フェルトF上面に電解液が流れる方向(図11に図示した直線矢印の方向)に流路P1を形成する。このため、図7に示したとおり、ニードルNが炭素繊維フェルトFを繰り返し突き抜けながら、流路P1を形成する部分を次第に圧着させる。このように圧着された部分に流路P1が形成される。このように形成された流路P1によって、電解液が流路P1に沿ってスムーズに流れることができる。
一方、流路P1,P2の深さがあまりにも深ければ、電気化学的反応が十分に起こる前に電解液が流路P1に沿って急速に抜けていき、流路P1,P2の深さが浅すぎると電解液がうまく抜けなくなる。このような点を考慮して、流路P1,P2の深さは、炭素繊維フェルトFの厚さの1/2〜1/3が好ましい。
一方、流路P1,P2の幅w1,w2は、ニードルパンチングで最小1mmから可能であり、最大幅は任意に設定が可能である。ただし、流路P1,P2の幅w1,w2が広すぎれば、電気化学的反応が十分に起こる前に電解液が流路に沿って急速に抜けていき、流路P1,P2の幅w1,w2が狭すぎると電解液がうまく抜けなくなる。このような点を考慮して、流路P1,P2の幅w1,w2の最大幅を定めることが好ましい。
図7に示したとおり、炭素繊維フェルトFをニードルパンチングする方式で、流路P1と平行する他の流路P1を炭素繊維フェルトFに複数個さらに形成して、図9に示したレドックスフロー電池の電極10を最終的に作製する。流路P1の間の間隔は、一定でも異なる間隔であってもよい。本実施例では、流路P1の間の間隔が一定である。
図9に示した図面符号T1はレドックスフロー電池の電極10の厚さを示し、図面符号t11は炭素繊維フェルトFの厚さを示し、図面符号t12は支持層S1の厚さを示す。したがって、T1=t11+t12となり、t11は0.1〜1mmの範囲にあり、t12は0.3〜0.6mm(炭素繊維3本の積層高さ)から始まるので、レドックスフロー電池の電極10を最小0.4mm厚さの薄型にすることができる。
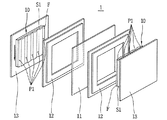
単位セル1は、イオン交換膜11、スペーサ12、バイポーラプレート13、レドックスフロー電池の電極10から構成される。図11に示した直線矢印は、電解液が流れる方向を示す。単位セル1を複数配置し、連結してレドックスフロー電池のスタックを作り、スタックを電解液タンクと連結して、レドックスフロー電池を作る。
レドックスフロー電池の電極10が薄型なので、同じ空間内により多くの単位セルを積層して、より多くの電気を生産することができる。
図10に示した図面符号T2はレドックスフロー電池の電極20の厚さを示し、図面符号t21は炭素繊維フェルトFの厚さを示し、図面符号t22は支持層S2の厚さを示す。したがって、T2=t21+t22となり、t21は0.1〜1mmの範囲にあり、t22は0.1〜0.2mm(炭素繊維1本の直径)から始まるので、レドックスフロー電池の電極20を最小0.2mmの厚さの超薄型にすることができる。
単位セル2は、イオン交換膜11、スペーサ12、バイポーラプレート13、レドックスフロー電池の電極20から構成される。図12に示した直線矢印は、電解液が流れる方向を示す。単位セル2を複数配置し、連結してレドックスフロー電池のスタックを作り、スタックを電解液タンクと連結して、レドックスフロー電池を作る。
レドックスフロー電池の電極20が超薄型なので、同じ空間内により多くの単位セルを積層して、より多くの電気を生産することができる。
10,20:レドックスフロー電池の電極
11:イオン交換膜
12:スペーサ
13:バイポーラプレート
CF1,CF2:炭素繊維
F:炭素繊維フェルト
N:ニードル
P,P1,P2:流路
S1,S2:支持層
T:炭素繊維束
T1,T2:レドックスフロー電池の電極の厚さ
t11,t21:炭素繊維フェルトFの厚さ
t12,t22:支持層の厚さ
w1,w2:流路の幅
Claims (7)
- 炭素繊維束と、炭素繊維フェルトを準備する第1のステップ、
前記炭素繊維束をニードルパンチングで、炭素繊維が一方向に配列された支持層を作製する第2のステップ、
前記支持層上に前記炭素繊維フェルトを載せる第3のステップ、
前記炭素繊維フェルトをニードルパンチングして、前記炭素繊維フェルト中の炭素繊維が引かれて降りてきて、前記支持層中の炭素繊維が左右に散らばらないように束ねる第4のステップ、
前記炭素繊維フェルト上面に電解液が流れる方向に流路を形成するために、ニードルが前記炭素繊維フェルトを繰り返し突き抜けながら、前記炭素繊維フェルトを次第に圧着する第5のステップ、及び
前記第5のステップを繰り返して、前記流路と平行する他の流路を前記炭素繊維フェルトに複数個さらに形成する第6のステップを含むことを特徴とする薄型レドックスフロー電池の電極を製造する方法。 - 前記炭素繊維フェルトの綿密度は10g/m2〜300g/m2であることを特徴とする請求項1に記載の薄型レドックスフロー電池の電極を製造する方法。
- 前記炭素繊維フェルトの厚さは0.1〜1mmであることを特徴とする請求項1に記載の薄型レドックスフロー電池の電極を製造する方法。
- 前記支持層は、
数個から数十本の炭素繊維が積層された単位グループが一方向に配列されて形成されたことを特徴とする請求項1に記載の薄型レドックスフロー電池の電極を製造する方法。 - 前記支持層の厚さは、前記単位グループを構成する炭素繊維の直径の倍数であることを特徴とする請求項4に記載の薄型レドックスフロー電池の電極を製造する方法。
- 前記支持層は、
一本の炭素繊維が一方向に配列されて形成されたことを特徴とする請求項1に記載の薄型レドックスフロー電池の電極を製造する方法。 - 前記支持層の厚さは、前記炭素繊維の直径と同じであることを特徴とする請求項1に記載の薄型レドックスフロー電池の電極を製造する方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR10-2018-0077035 | 2018-07-03 | ||
| KR1020180077035A KR102129484B1 (ko) | 2018-07-03 | 2018-07-03 | 박형 레독스 흐름전지 전극 제조방법 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP6615280B1 JP6615280B1 (ja) | 2019-12-04 |
| JP2020009658A true JP2020009658A (ja) | 2020-01-16 |
Family
ID=68763505
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018130532A Active JP6615280B1 (ja) | 2018-07-03 | 2018-07-10 | 薄型レドックスフロー電池の電極の製造方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US10756353B2 (ja) |
| JP (1) | JP6615280B1 (ja) |
| KR (1) | KR102129484B1 (ja) |
| CN (1) | CN110676476A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2025094505A1 (ja) * | 2023-10-30 | 2025-05-08 | 住友電気工業株式会社 | レドックスフロー電池セル、セルスタック、およびレドックスフロー電池システム |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111169030B (zh) * | 2020-02-28 | 2020-10-23 | 成都新柯力化工科技有限公司 | 一种压延制备燃料电池气体扩散层碳纸的方法及碳纸 |
| CN119181819B (zh) * | 2024-10-22 | 2025-12-02 | 陕西川承储能科技有限公司 | 一种液流电池碳纤维基电极及其制备方法 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2001167771A (ja) * | 1999-12-08 | 2001-06-22 | Toyobo Co Ltd | レドックスフロー電池用電極材および電解槽 |
| JP2002540570A (ja) * | 1999-03-23 | 2002-11-26 | ユニサーチ・リミテッド | 電 極 |
| JP2003504806A (ja) * | 1999-07-01 | 2003-02-04 | スクワレル・ホールディングス・リミテッド | 電気化学酸化還元反応用バイポーラ電極 |
| KR20170107608A (ko) * | 2016-03-15 | 2017-09-26 | 주식회사씨앤에프 | 바나듐 레독스 흐름전지 전극 제조방법 |
| KR20170107607A (ko) * | 2016-03-15 | 2017-09-26 | 주식회사씨앤에프 | 바나듐 레독스 흐름전지 전극 제조방법 |
| KR101865057B1 (ko) * | 2016-09-20 | 2018-06-08 | 주식회사씨앤에프 | 레독스 흐름전지 전극 제조방법 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10114107A1 (de) * | 2001-03-23 | 2002-10-02 | Epcos Ag | Schichtelektrode für elektrochemische Bauelemente und elektrochemischer Doppelschichtkondensator mit der Schichtelektrode |
| US20030219646A1 (en) * | 2002-05-23 | 2003-11-27 | Lecostaouec Jean-Francois | Carbon fiber reinforced plastic bipolar plates with continuous electrical pathways |
| US8291139B2 (en) * | 2008-01-10 | 2012-10-16 | Micron Technology, Inc. | Asymmetric chip-to-chip interconnect |
| KR101406869B1 (ko) * | 2009-05-13 | 2014-06-16 | 주식회사 데크 | 니들펀칭 공법을 이용한 탄소프리폼 제조 방법 |
| EP2963723A1 (en) * | 2014-07-04 | 2016-01-06 | Elestor BV | A hydrogen-redox flow battery assembly |
| KR101755366B1 (ko) * | 2015-05-08 | 2017-07-11 | 주식회사씨앤에프 | 바나듐 레독스 흐름 전지 전극 및, 이를 포함하는 바나듐 레독스 흐름 전지 단위셀 및, 이를 포함하는 바나듐 레독스 흐름 전지 |
-
2018
- 2018-07-03 KR KR1020180077035A patent/KR102129484B1/ko active Active
- 2018-07-05 US US16/028,358 patent/US10756353B2/en active Active
- 2018-07-10 JP JP2018130532A patent/JP6615280B1/ja active Active
- 2018-07-16 CN CN201810776795.3A patent/CN110676476A/zh active Pending
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002540570A (ja) * | 1999-03-23 | 2002-11-26 | ユニサーチ・リミテッド | 電 極 |
| JP2003504806A (ja) * | 1999-07-01 | 2003-02-04 | スクワレル・ホールディングス・リミテッド | 電気化学酸化還元反応用バイポーラ電極 |
| JP2001167771A (ja) * | 1999-12-08 | 2001-06-22 | Toyobo Co Ltd | レドックスフロー電池用電極材および電解槽 |
| KR20170107608A (ko) * | 2016-03-15 | 2017-09-26 | 주식회사씨앤에프 | 바나듐 레독스 흐름전지 전극 제조방법 |
| KR20170107607A (ko) * | 2016-03-15 | 2017-09-26 | 주식회사씨앤에프 | 바나듐 레독스 흐름전지 전극 제조방법 |
| KR101865057B1 (ko) * | 2016-09-20 | 2018-06-08 | 주식회사씨앤에프 | 레독스 흐름전지 전극 제조방법 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2025094505A1 (ja) * | 2023-10-30 | 2025-05-08 | 住友電気工業株式会社 | レドックスフロー電池セル、セルスタック、およびレドックスフロー電池システム |
Also Published As
| Publication number | Publication date |
|---|---|
| CN110676476A (zh) | 2020-01-10 |
| US20200014036A1 (en) | 2020-01-09 |
| KR20200004057A (ko) | 2020-01-13 |
| KR102129484B1 (ko) | 2020-07-02 |
| US10756353B2 (en) | 2020-08-25 |
| JP6615280B1 (ja) | 2019-12-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101796684B (zh) | 堆叠和折叠型电极组件及其制备方法 | |
| JP4994205B2 (ja) | 電気二重層キャパシタ及びその製造方法 | |
| CN104051793B (zh) | 叠片电芯的制备方法 | |
| US20160372781A1 (en) | Stepped electrode assembly, secondary battery including the electrode assembly, and method of manufacturing the electrode assembly | |
| JP6615280B1 (ja) | 薄型レドックスフロー電池の電極の製造方法 | |
| KR102111105B1 (ko) | 젖음성이 향상된 이차전지용 단위 셀 및 그 제조방법 | |
| CN103782436B (zh) | 包括绝缘体的二次电池 | |
| KR101663351B1 (ko) | 전기화학소자용 셀 및 이의 제조 방법 | |
| CN216054791U (zh) | 复合箔材、电池极片及二次电池 | |
| CN104247141A (zh) | 电极层合片和包括该电极层合片的锂二次电池 | |
| KR20210090459A (ko) | 가스 트랩 제거를 위한 가압 지그 및 이를 이용한 이차전지의 제조방법 | |
| CN107819103A (zh) | 具有提高的活性材料份额的电极 | |
| KR102845974B1 (ko) | 전극 조립체 제조방법과, 이를 통해 제조된 전극 조립체 및 이차전지 | |
| JP2017063004A (ja) | 積層型電池の製造方法 | |
| CN110036513B (zh) | 电极和氧化还原液流电池 | |
| KR20210067935A (ko) | 에너지 저장 장치용 다공성 전극 | |
| US3265535A (en) | Accumulator electrode sheath | |
| KR101865057B1 (ko) | 레독스 흐름전지 전극 제조방법 | |
| KR101816056B1 (ko) | 바나듐 레독스 흐름전지 전극 제조방법 | |
| WO1994006604A1 (fr) | Tole metallique perforee, son procede de fabrication, element de support et plateaux de cellules utilisant cette tole | |
| JP5110619B2 (ja) | 非水電解質二次電池とその製造方法。 | |
| KR101876372B1 (ko) | 바나듐 레독스 흐름전지 전극 제조방법 | |
| KR102948588B1 (ko) | 전극적층체, 및 이를 포함하는 전극조립체 | |
| CN105322130A (zh) | 极片及其制造方法 | |
| KR102933475B1 (ko) | 전극 제조방법 및 이에 사용되는 전극 제조장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180710 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190604 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190830 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20191008 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20191105 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6615280 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |