JP2020131274A - レーザ加工方法およびレーザ加工装置 - Google Patents
レーザ加工方法およびレーザ加工装置 Download PDFInfo
- Publication number
- JP2020131274A JP2020131274A JP2019031859A JP2019031859A JP2020131274A JP 2020131274 A JP2020131274 A JP 2020131274A JP 2019031859 A JP2019031859 A JP 2019031859A JP 2019031859 A JP2019031859 A JP 2019031859A JP 2020131274 A JP2020131274 A JP 2020131274A
- Authority
- JP
- Japan
- Prior art keywords
- laser
- workpiece
- processing
- focus position
- focus
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Laser Beam Processing (AREA)
Abstract
【課題】レーザのフォーカス位置を正確および簡易に調整する。【解決手段】加工用レーザ2Aを、加工ヘッド8から被加工物7の表面に向けて照射することで、被加工物7にレーザ加工を施すレーザ加工方法であって、加工用レーザ2Aが照射される前に出力されるプリショットレーザ2Bを、フォーカス方向である第1方向および第1方向に直交する第2方向にフォーカス位置fa〜feの異なる複数のレーザビーム2a〜2eに分岐させ、被加工物7の表面に向けて照射し、複数のレーザビーム2a〜2eの照射に対応して被加工物7の表面から出力される複数の光出力を検出し、複数の光出力に基づいて、加工ヘッド8および被加工物7の少なくとも一方の位置を第1方向に調整する。【選択図】図3
Description
本開示は、レーザ加工方法およびレーザ加工装置に関し、より詳細には、レーザのフォーカス位置の調整に関する。
従来のレーザ加工装置は、加工ヘッドをレーザのフォーカス方向に動かしながら、レーザのフォーカス位置を検出して、当該フォーカス位置が最適なフォーカス位置に移動するように構成されている(例えば、特許文献1、特許文献2および特許文献3参照)。例えば、レーザのフォーカス位置を検出するためには、レーザ加工時に被加工物から反射する反射光などが用いられている。
具体的には、反射光の強度、および、事前に収集している過去のデータベース(反射光の強度とフォーカス位置との相関関係)に基づいて、フォーカス位置のずれ量を算出し、そのずれ量だけ加工ヘッドを動かして、フォーカス位置の調整を行っている。
また、別の方法としては、加工ヘッドを、現在位置から段階的にフォーカス方向に移動させながら、各位置における反射光の強度を測定し、それらの強度分布に基づいて最適なフォーカス位置に対するずれ量を算出し、そのずれ量だけ加工ヘッドを動かして、フォーカス位置の調整を行っている。
しかしながら、過去のデータベースに基づいてフォーカス位置を調整する方法では、被加工物の表面状態などにより反射光の強度が変化するため、フォーカス位置のずれ量を正確に求めることができず、フォーカス位置の調整を正確に行うことができない。
また、加工ヘッドを移動させながらフォーカス位置を調整する方法では、加工ヘッドを何度も動かさなければならず、また、動かすたびに反射光の強度を測定しなければならず、そのための作業が必要となる。
本開示は、上記従来の課題を解決するもので、レーザのフォーカス位置を正確および簡易に調整することができる、レーザ加工方法およびレーザ加工装置を提供することを目的とする。
上記目的を達成するために、本開示のレーザ加工方法は、加工用レーザを、加工ヘッドから被加工物の表面に向けて照射することで、前記被加工物にレーザ加工を施すレーザ加工方法であって、前記加工用レーザが照射される前に出力されるプリショットレーザを、フォーカス方向である第1方向および前記第1方向に直交する第2方向にフォーカス位置の異なる複数のレーザビームに分岐させ、前記被加工物の表面に向けて照射し、前記複数のレーザビームの照射に対応して前記被加工物の表面から出力される複数の光出力を検出し、前記複数の光出力に基づいて、前記加工ヘッドおよび前記被加工物の少なくとも一方の位置を前記第1方向に調整する。
上記目的を達成するために、本開示のレーザ加工装置は、加工用レーザまたは前記加工用レーザが照射される前に出力されるプリショットレーザを出力するレーザ発振器と、前記プリショットレーザを、フォーカス方向である第1方向および前記第1方向に直交する第2方向にフォーカス位置の異なる複数のレーザビームに分岐する多分岐光学系と、前記加工用レーザまたは前記複数のレーザビームを被加工物の表面に向けて照射する集光レンズと、前記複数のレーザビームの照射に対応して前記被加工物の表面から出力される複数の光出力を検出する複数の受光センサと、前記複数の光出力に基づいて、前記集光レンズおよび前記被加工物の少なくとも一方の前記第1方向の移動量を求める制御装置と、前記第1方向の移動量に基づいて、前記集光レンズおよび前記被加工物の少なくとも一方を移動させる第1の移動装置と、を備える。
以上のように、本開示のレーザ加工方法およびレーザ加工装置によれば、レーザのフォーカス位置を正確および簡易に調整することができる。
本開示のレーザ加工方法は、加工用レーザを、加工ヘッドから被加工物の表面に向けて照射することで、前記被加工物にレーザ加工を施すレーザ加工方法であって、前記加工用レーザが照射される前に出力されるプリショットレーザを、フォーカス方向である第1方向および前記第1方向に直交する第2方向にフォーカス位置の異なる複数のレーザビームに分岐させ、前記被加工物の表面に向けて照射し、前記複数のレーザビームの照射に対応して前記被加工物の表面から出力される複数の光出力を検出し、前記複数の光出力に基づいて、前記加工ヘッドおよび前記被加工物の少なくとも一方の位置を前記第1方向に調整する。
このように、プリショットレーザが分岐されて形成されたレーザビームの照射に対応して被加工物の表面から出力される複数の光出力に基づいて、加工ヘッドおよび被加工物の少なくとも一方の位置を調整することで、レーザのフォーカス位置を正確および簡易に調整することができる。
また、前記複数の光出力は、前記複数のレーザビームの照射に対応して前記被加工物の表面から出射される複数の反射光であってもよい。
これによれば、被加工物の表面から出射される複数の反射光に基づいて、レーザのフォーカス位置を正確および簡易に調整することができる。
また、前記複数の反射光の強度に基づいて、前記複数のレーザビームのうち、前記フォーカス位置が前記被加工物の表面に最も近いレーザビームを求め、前記表面に最も近いレーザビームの前記フォーカス位置に基づいて、前記加工ヘッドおよび前記被加工物の少なくとも一方の位置を前記第1方向に調整してもよい。
これによれば、被加工物の表面に最も近いレーザビームのフォーカス位置に基づいて、レーザのフォーカス位置を正確および簡易に調整することができる。
また、前記表面に最も近いレーザビームの前記フォーカス位置と、指標として予め決められたレーザビームの前記フォーカス位置との距離に基づき、前記加工ヘッドおよび前記被加工物の少なくとも一方の位置を前記第1方向に調整してもよい。
これによれば、上記距離に基づいて、レーザのフォーカス位置を正確および簡易に調整することができる。
また、前記複数のレーザビームのうち、前記予め決められたレーザビームの前記フォーカス位置が前記表面に最も近づくように、前記加工ヘッドおよび前記被加工物の少なくとも一方の位置を前記第1方向に調整してもよい。
このように、予め決められたレーザビームのフォーカス位置が上記表面に最も近づくようにすることで、レーザのフォーカス位置を正確および簡易に調整することができる。
また、前記プリショットレーザは、前記加工用レーザよりもパルス幅が短くてもよい。
これによれば、被加工物に必要以上にダメージを与えることを抑制できる。
本開示のレーザ加工装置は、加工用レーザまたは前記加工用レーザが照射される前に出力されるプリショットレーザを出力するレーザ発振器と、前記プリショットレーザを、フォーカス方向である第1方向および前記第1方向に直交する第2方向にフォーカス位置の異なる複数のレーザビームに分岐する多分岐光学系と、前記加工用レーザまたは前記複数のレーザビームを被加工物の表面に向けて照射する集光レンズと、前記複数のレーザビームの照射に対応して前記被加工物の表面から出力される複数の光出力を検出する複数の受光センサと、前記複数の光出力に基づいて、前記集光レンズおよび前記被加工物の少なくとも一方の前記第1方向の移動量を求める制御装置と、前記第1方向の移動量に基づいて、前記集光レンズおよび前記被加工物の少なくとも一方を移動させる第1の移動装置と、を備える。
このように、プリショットレーザを複数のレーザビームに分岐し、複数のレーザビームの照射に対応して被加工物の表面から出力される複数の光出力に基づいて第1方向の移動量を求め、この移動量に基づいて加工ヘッドおよび被加工物の少なくとも一方の位置を調整することで、レーザのフォーカス位置を正確および簡易に調整することができる。
また、前記加工用レーザの光軸および前記プリショットレーザの光軸は一致しており、さらに、前記多分岐光学系を前記プリショットレーザの光軸に出し入れする第2の移動装置を備えていてもよい。
これによれば、プリショットレーザを簡易にレーザビームに分岐させることができる。これにより、レーザのフォーカス位置を正確および簡易に調整することができる。
また、前記複数の光出力は、前記複数のレーザビームの照射に対応して前記被加工物の表面から出射される複数の反射光であってもよい。
これによれば、被加工物の表面から出射される複数の反射光に基づいて、レーザのフォーカス位置を正確および簡易に調整することができる。
また、前記制御装置は、前記複数の反射光の強度に基づいて、前記複数のレーザビームのうち、前記フォーカス位置が前記被加工物の表面に最も近いレーザビームを求め、前記表面に最も近いレーザビームの前記フォーカス位置に基づいて、前記第1方向の移動量を求めてもよい。
これによれば、被加工物の表面に最も近いレーザビームのフォーカス位置に基づいて、第1方向の移動量を求めることができる。これにより、レーザのフォーカス位置を正確および簡易に調整することができる。
また、前記制御装置は、前記表面に最も近いレーザビームの前記フォーカス位置と、指標として予め決められたレーザビームの前記フォーカス位置との距離に基づき、前記第1方向の移動量を求めてもよい。
このように、上記距離に基づいて第1方向の移動量を求めることで、レーザのフォーカス位置を正確および簡易に調整することができる。
また、前記制御装置は、前記複数のレーザビームのうち、前記予め決められたレーザビームの前記フォーカス位置が前記表面に最も近づくように、前記第1方向の移動量を求めてもよい。
これによれば、予め決められたレーザビームのフォーカス位置が、上記表面に最も近づくように、第1方向の移動量を求めることができる。これにより、レーザのフォーカス位置を正確および簡易に調整することができる。
また、前記プリショットレーザは、前記加工用レーザよりもパルス幅が短くてもよい。
これによれば、被加工物に必要以上にダメージを与えることを抑制できる。
また、前記多分岐光学系は、3次元回折格子であってもよい。
これによれば、1つの光学素子で、フォーカス位置を3次元的に多分岐して配列させることができ、レーザのフォーカス位置を簡易に調整することができる。
(実施の形態)
以下、実施の形態について、図面を参照しながら説明する。なお、以下に説明する実施の形態は、いずれも本開示の好ましい一具体例を示すものである。したがって、以下の実施の形態で示される、数値、形状、材料、構成要素、構成要素の配置位置および接続形態などは、一例であって本開示を限定する主旨ではない。よって、以下の実施の形態における構成要素のうち、本開示の最上位概念を示す独立請求項に記載されていない構成要素については、任意の構成要素として説明される。
以下、実施の形態について、図面を参照しながら説明する。なお、以下に説明する実施の形態は、いずれも本開示の好ましい一具体例を示すものである。したがって、以下の実施の形態で示される、数値、形状、材料、構成要素、構成要素の配置位置および接続形態などは、一例であって本開示を限定する主旨ではない。よって、以下の実施の形態における構成要素のうち、本開示の最上位概念を示す独立請求項に記載されていない構成要素については、任意の構成要素として説明される。
なお、各図は、模式図であり、必ずしも厳密に図示されたものではない。また、各図において、実質的に同一の構成に対しては同一の符号を付しており、重複する説明は省略または簡略化する。
以下の実施の形態において、レーザのフォーカス方向を第1方向と呼び、第1方向に直交する方向を第2方向と呼ぶ。第1方向は例えば垂直方向であり、第2方向は例えば水平方向である。
[1.レーザ加工装置の構成]
実施の形態におけるレーザ加工装置の構成について、図1〜図14を参照しながら説明する。
実施の形態におけるレーザ加工装置の構成について、図1〜図14を参照しながら説明する。
図1は、レーザ加工装置100の全体図である。レーザ加工装置100は、被加工物7をレーザ2で加工する装置である。レーザ加工装置100は、例えば、レーザ溶接、レーザ切断、レーザトリミング、レーザ穴あけなど各種のレーザ加工を行うために用いられる。被加工物7の例としては、接合材、金属板、樹脂基板、セラミック基板、配線電極、電気素子などが挙げられる。
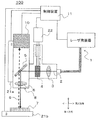
図1に示すように、レーザ加工装置100は、レーザ発振器1と、加工ヘッド8と、制御装置11とを備えている。加工ヘッド8は、コリメートレンズ3、多分岐光学系4、全反射ミラー5および集光レンズ6などの光学部品と、受光ユニット10とを有している。また、レーザ加工装置100は、加工ヘッド8を支持する第1の移動装置21aと、被加工物7を支持する第1の移動装置21bと、多分岐光学系4をレーザ2の光軸に対して出し入れする第2の移動装置22とを備えている。
第1の移動装置21a、21bのそれぞれは、例えば一軸ロボットまたは圧電アクチュエータであり、制御装置11によって第1方向(フォーカス方向)に移動可能に制御される。第2の移動装置22は、例えばシリンダであり、制御装置11によって第1方向に移動するように制御される。レーザ加工装置100は、第1の移動装置21aおよび21bの両方を備えていてもよいし、いずれか一方を備えていてもよい。
レーザ発振器1は、例えば、ファイバーレーザ発振器であり、加工ヘッド8の光学部品に向けてレーザ2を出力する。レーザ2としては、加工用レーザ2A(図2参照)、および、加工用レーザ2Aと異なるプリショットレーザ2B(図3参照)の2種類のレーザが挙げられる。加工用レーザ2Aは、被加工物7を実際に加工するためのレーザである。プリショットレーザ2Bは、加工用レーザ2Aのフォーカス位置を調整するためのレーザであり、加工用レーザ2Aが被加工物7に照射される前に、被加工物7に照射される。加工用レーザ2Aの光軸とプリショットレーザ2Bの光軸とは一致している。加工用レーザ2Aおよびプリショットレーザ2Bの波長は、同じである。
図1に示すように、レーザ発振器1から出力されたレーザ2は、コリメートレンズ3で平行化され、全反射ミラー5で直角に折り曲げられ、集光レンズ6で集光され、被加工物7に照射される。なお、図1には、レーザ2の光軸に多分岐光学系4が挿入された状態が示されている。多分岐光学系4については後述する。
被加工物7に照射されたレーザ2の一部は、被加工物7にて反射する。被加工物7にて反射した反射光9は、集光レンズ6および全反射ミラー5を通過し、受光ユニット10に受光される。受光ユニット10で受光した反射光9は、電気信号に変換された後、制御装置11で信号処理される。なお、図1では、被加工物7に照射されるレーザ2の光軸および反射光9の光軸が、ずれて描かれているが、実際には同軸となっている。
次に、被加工物7を実際にレーザ加工する時のレーザ加工装置100の構成について、図2を参照しながら説明する。
図2は、レーザ加工装置100において加工用レーザ2Aを照射するための構成を示す図である。図2に示すように、レーザ発振器1から出力された加工用レーザ2Aは、全反射ミラー5を経由して集光レンズ6で集光され、被加工物7に照射される。なお、多分岐光学系4は、加工ヘッド8の加工用レーザ2Aの光軸から退避した位置にある。被加工物7を精度よく加工するためには、実際にレーザ加工を行う際の加工ヘッド8のフォーカス基準位置Aは、被加工物7の表面と一致することが望ましい。
次に、レーザ2のフォーカス位置を調整する時のレーザ加工装置100の構成について、図3〜図12を参照しながら説明する。
図3は、レーザ加工装置100においてプリショットレーザ2Bを複数のレーザビームに分岐して照射するための構成を示す図である。本実施の形態では、プリショットレーザ2Bを複数のレーザビームに分岐するために、前述した多分岐光学系4が用いられる。多分岐光学系4としては、例えば、3次元の回折光学素子が用いられる。
多分岐光学系4は、第2の移動装置22の駆動によって、プリショットレーザ2Bの光軸に対して直交する方向に出し入れされる。プリショットレーザ2Bの光軸に挿入された多分岐光学系4は、コリメートレンズ3で平行化されたプリショットレーザ2Bを、フォーカス方向である第1方向および第1方向に直交する第2方向にフォーカス位置の異なる複数のレーザビーム2a〜2eに分岐する。複数のレーザビーム2a〜2eは、全反射ミラー5および集光レンズ6を経由して被加工物7に照射される。
ここで、多分岐光学系4によって分岐された複数のレーザビーム2a〜2eについて説明する。図4は、複数のレーザビーム2a〜2eを示す図である。図5は、複数のレーザビーム2a〜2eが被加工物7に照射される様子を示す図である。
図4に示すように、分岐された各レーザビーム2a〜2eは、第1方向および第2方向に異なるそれぞれのフォーカス位置fa〜feに集光する。本実施の形態では、レーザビーム2a〜2eのうち中央に位置するレーザビーム2cのフォーカス位置fcが、フォーカス基準位置Aとなるように設定されている。
図5に示すように、分岐されたレーザビーム2a〜2eは、被加工物7に照射される。ここで、被加工物7の表面に照射されるレーザビーム2a〜2eのそれぞれの照射位置を、照射位置a〜eとする。
例えば、レーザビーム2cのフォーカス位置fcが被加工物7の表面と一致している場合、照射位置cに最小のスポット径が形成される。
一方、加工ヘッド8からフォーカス位置までの距離が長いレーザビーム2a、2bは、フォーカスされる前に被加工物7に照射される。そのため、各照射位置a、bにおけるスポット径は、照射位置cにおけるスポット径よりも大きくなる。
また、加工ヘッド8からフォーカス位置までの距離が短いレーザビーム2d、2eは、一度フォーカスされ、その後広がって被加工物7に照射される。そのため、照射位置d、eにおけるスポット径は、照射位置cにおけるスポット径よりも大きくなる。
このようにスポット径は、フォーカス位置が丁度合っている時に最小径となり、フォーカス位置が被加工物7から離れるに従って大きくなる。つまり、フォーカス位置が丁度合っている時に、レーザパワー密度が大きくなり、一番効率良く加工される。逆に、フォーカス位置がずれるに従って、レーザパワー密度が小さくなり、加工性が悪くなる。
図6は、被加工物7の表面から出射される複数の反射光9a〜9eを示す図である。図6に示すように、被加工物7に照射されたレーザビーム2a〜2eは、レーザビーム2a〜2eのそれぞれの一部が被加工物7の表面にて反射され、レーザビーム2a〜2eのそれぞれに対応する反射光9a〜9eとなって加工ヘッド8に戻る。
図7は、レーザ加工装置100において複数の反射光9a〜9eを測定するための構成を示す図である。加工ヘッド8に戻った各反射光9a〜9eは、全反射ミラー5を透過し、受光ユニット10にて受光される。
図8は、複数の反射光9を検出する受光ユニット10を示す図である。受光ユニット10は、結像レンズ12と複数の受光センサ13と複数の増幅器14とによって構成されている。
図8に示すように、反射光9a〜9eは、結像レンズ12によって結像されて、反射光9a〜9eのそれぞれに対応する受光センサ13a〜13eにて受光される。各受光センサ13a〜13eは、反射光9a〜9eの受光強度に応じた各信号を各増幅器14a〜14eに出力する。各受光センサ13a〜13eから出力された各信号は、増幅器14a〜14eで増幅された後、制御装置11に出力される。
制御装置11は、受光ユニット10から出力された各信号を処理するためのプログラムを有している。制御装置11は、現在のフォーカス基準位置Aが被加工物7の表面に一致しているか否かを判断する。具体的には、制御装置11は、受光ユニット10から出力された各信号の信号強度を比較し、どの信号強度が最小であるか、すなわちどのレーザビームのフォーカス位置が被加工物7の表面に最も近いかを判断する。また、制御装置11は、現在のフォーカス基準位置Aが被加工物7の表面に一致していない場合に、フォーカス基準位置Aを調整するため、フォーカス基準位置Aの移動量などを計算する。
次に、レーザのフォーカス位置と反射光の強度について説明する。
図9は、レーザのフォーカス位置と反射光の強度との関係の一例を示す図である。図9の横軸には、被加工物7の表面に対する各フォーカス位置の距離が示され、縦軸には、加工用レーザ2Aおよびプリショットレーザ2Bの反射光の強度が信号強度(単位:電圧V)として示されている。
レーザ加工では、フォーカス位置が、丁度、被加工物7の表面に位置するときに、被加工物7が一番効率良く加工される。例えば、レーザ溶接では、フォーカス位置が被加工物7の表面と一致しているときに、レーザのエネルギが被加工物7に効率良く吸収され、接合材および母材などの被加工物7が溶融される。そのため図9に示すように、フォーカス位置が被加工物7の表面と一致しているときに、被加工物7から出射される反射光の信号強度が低くなる。それに対し、フォーカス位置が被加工物7の表面から離れるほど、レーザのエネルギが被加工物7に吸収されにくくなり、反射光の信号強度が高くなる。
図10は、加工用レーザ2Aの波形を示す図である。図11は、加工用レーザ2Aのフォーカス位置と被加工物の接合強度との関係の一例を示す図である。
レーザスポット溶接やレーザシーム溶接などで使われる加工用レーザ2Aでは、図10に示すような台形状のパルス波形が用いられる。例えば、加工用レーザ2Aの照射時間(パルス幅)は10ms、レーザ出力(ピークパワー)は150W、スローアップ時間は2ms、スローダウン時間は2msである。
加工用レーザ2Aを被加工物7に照射したときの反射光の強度は、図9で示したように、白丸を繋ぐ破線で示される。この図に示されるように、加工用レーザ2Aは、フォーカス位置の変化に対する反射光の強度の変化が少ない。
図11には、規格接合強度である接合強度10N以上を満足するには、被加工物7の表面に対するフォーカス位置の一致精度を±0.2mm以内にすべきであることが示されている。しかしながら加工用レーザ2Aでは、フォーカス位置の変化に対する反射光の強度の変化が少ないため、フォーカス位置の一致精度を±0.2mm以内にするように調整することは困難である。
そのため本実施の形態では、フォーカス位置を調整するためのレーザとして加工用レーザ2Aではなく、プリショットレーザ2Bを用いる。
図12は、プリショットレーザ2Bの波形を示す図である。プリショットレーザ2Bの波形は、レーザの照射時間をできるだけ短くし、且つ、ピークパワーを上げ、被加工物7の表面とフォーカス位置とがほぼ一致した時に、被加工物7の表面が加工される条件に設定する。例えば、プリショットレーザ2Bの照射時間を0.1ms、ピークパワーを300Wに設定する。なお、プリショットレーザ2Bは、1ショットである。プリショットレーザ2Bのパルスエネルギは、加工用レーザ2Aのパルスエネルギよりも小さい。
プリショットレーザ2Bを被加工物7に照射したときの反射光の強度は、図9で示したように、黒丸を繋ぐ破線で示される。この図に示されるように、プリショットレーザ2Bは、フォーカス位置の変化に対して反射光の強度の変化が大きい。そのため、プリショットレーザ2Bを用いることで、レーザのフォーカス位置を簡易に調整することが可能となる。
次に、レーザ加工装置100におけるフォーカス位置の調整のしかたについて、図13および図14を参照しながら説明する。
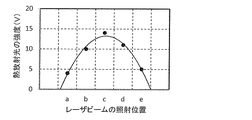
図13は、レーザビームの照射位置と反射光の強度との関係の一例を示す図である。図14は、フォーカス位置を調整する様子を示す図である。図13において、横軸はレーザビーム2a〜2eの照射位置a〜eであり、縦軸は照射位置a〜eに対応する反射光9a〜9eの信号強度である。
図13の(a)には、照射位置a〜eのうち、照射位置cの信号強度が最も小さくなっている例が示されている。これは、照射位置cに照射されるレーザビーム2cのフォーカス位置fcが、フォーカス位置fa〜feの中で被加工物7の表面に最も近いことを意味する。本実施の形態では、フォーカス位置fcが、指標として予め決められたフォーカス位置、すなわち、フォーカス基準位置Aとして設定されている。したがって、図13の(a)の場合、加工ヘッド8のフォーカス基準位置Aが、被加工物7の表面にほぼ一致していることになる。
一方、加工ヘッド8のフォーカス基準位置Aがずれている場合を、図13の(b)および(c)、ならびに、図14の(a)〜(c)を参照しながら説明する。
図13の(b)には、照射位置a〜eのうち、照射位置dの信号強度が最も小さくなっている例が示されている。これは、図14の(a)に示すように、レーザビーム2dのフォーカス位置fdが、フォーカス位置fa〜feの中で被加工物7の表面に最も近いことを意味する。したがって、加工ヘッド8のフォーカス基準位置A(フォーカス位置fc)は、フォーカス位置fdよりも被加工物7の表面から離れていることになる。
そこで、図14の(b)に示すように、フォーカス位置fdとフォーカス位置fcとの距離(第1方向の距離)を移動量として決定し、その移動量だけ被加工物7を第1方向に動かす。具体的には、予め決められたフォーカス位置fcが、被加工物7の表面に最も近づくように、被加工物7を第1方向に動かす。または、図14の(c)に示すように、フォーカス位置fdとフォーカス位置fcとの距離(第1方向の距離)を移動量として決定し、その移動量だけ加工ヘッド8を第1方向に動かす。具体的には、予め決められたフォーカス位置fcが、被加工物7の表面に最も近づくように、加工ヘッド8を第1方向に動かす。これにより、加工ヘッド8のフォーカス基準位置Aを被加工物7の表面に近づけた状態でレーザ加工することができる。
また、図13の(c)には、照射位置bと照射位置cとの中間位置において、信号強度が最も小さくなっている例が示されている。これは、フォーカス位置fbとフォーカス位置fcとの中間位置が、被加工物7の表面に最も近いことを意味する。このような場合においても、中間位置とフォーカス位置fcとの距離(第1方向の距離)を移動量として決定し、その移動量だけ被加工物7または加工ヘッド8を第1方向に動かせば良い。
本実施の形態におけるレーザ加工装置100は、加工用レーザ2Aまたはプリショットレーザ2Bを出力するレーザ発振器1と、プリショットレーザ2Bを、フォーカス方向である第1方向および第1方向に直交する第2方向にフォーカス位置fa〜feの異なる複数のレーザビーム2a〜2eに分岐する多分岐光学系4と、加工用レーザ2Aまたは複数のレーザビーム2a〜2eを被加工物7の表面に向けて照射する集光レンズ6と、複数のレーザビーム2a〜2eの照射に対応して被加工物7の表面から出力される複数の光出力を検出する複数の受光センサ13と、複数の光出力に基づいて、集光レンズ6および被加工物7の少なくとも一方の第1方向の移動量を求める制御装置11と、第1方向の移動量に基づいて、集光レンズ6および被加工物7の少なくとも一方を移動させる第1の移動装置と、を備える。なお、第1の移動装置は、第1の移動装置21aおよび21bの少なくとも一方であればよい。また、光出力は、反射光9a〜9eであってもよいし、後述する熱放射光またはプラズマ光であってもよい。
このように、プリショットレーザ2Bを複数のレーザビーム2a〜2eに分岐し、複数のレーザビーム2a〜2eの照射に対応して被加工物7の表面から出力される複数の光出力に基づいて第1方向の移動量を求め、この移動量に基づいて加工ヘッド8および被加工物7の少なくとも一方の位置を調整することで、レーザのフォーカス位置を正確および簡易に調整することができる。
[2.レーザ加工方法]
次に、実施の形態におけるレーザ加工方法について説明する。
次に、実施の形態におけるレーザ加工方法について説明する。
図15は、レーザ加工方法の一例を示すフローチャートである。
まず、レーザ発振器1からレーザ2が出力されていない状態において、第2の移動装置22を駆動することによって、多分岐光学系4をレーザ2の光軸に挿入する(ステップS101)。
次に、レーザ発振器1からプリショットレーザ2Bを出力させる(ステップS102)。プリショットレーザ2Bは、多分岐光学系4によって複数のレーザビーム2a〜2eに分岐された後、全反射ミラー5および集光レンズ6を経由して、被加工物7に照射される。
次に、被加工物7にて反射した反射光9a〜9eの強度を測定する(ステップS103)。
そして制御装置11が、ステップS103にて測定されたデータに基づいて、フォーカス位置fa〜feと反射光9a〜9eの強度との関係を分析する(ステップS104)。これにより、例えば、フォーカス位置fa〜feのうち、どのフォーカス位置が被加工物7の表面に最も近いかを求める。
次に、現在の加工ヘッド8のフォーカス位置と被加工物7の表面との距離が、所定の範囲内に入っているかどうかを判断する(ステップS105)。上記所定の範囲内は、例えば、レーザ溶接時の規格接合強度である接合強度10N以上を満足するため、±0.2mm以内に設定される。
フォーカス位置が所定の範囲内に入っていなければ(S105にてNo)、加工ヘッド8を動かしてフォーカス位置の調整を行う(ステップS106)。具体的には、被加工物7の表面に最も近いフォーカス位置と、指標として予め決められたフォーカス位置fcとを比較して、フォーカス位置のずれ量を求める。このずれ量を少なくするように、第1の移動装置21aを駆動することによって、加工ヘッド8の第1方向の位置を調整する。また、加工ヘッド8を動かす代わりに、第1の移動装置21bを駆動することによって、被加工物7の第1方向の位置を調整しても良い。フォーカス位置の調整を終えた後、実際のレーザ加工を開始するために、ステップS107へ進む。
一方、フォーカス位置が所定の範囲内に入っていれば(S105にてYes)、次のステップS107へ進む。
そして、第2の移動装置22を駆動することによって、多分岐光学系4をレーザ2の光軸から退避させる(ステップS107)。その後、加工用レーザ2Aを照射して実際のレーザ加工を行う(ステップS108)。これらのステップS101〜S108を実行することで被加工物7に対するレーザ加工が終了する。
本実施の形態におけるレーザ加工方法は、加工用レーザ2Aを、加工ヘッド8から被加工物7の表面に向けて照射することで、被加工物7にレーザ加工を施すレーザ加工方法であって、加工用レーザ2Aが照射される前に出力されるプリショットレーザ2Bを、フォーカス方向である第1方向および第1方向に直交する第2方向にフォーカス位置fa〜feの異なる複数のレーザビーム2a〜2eに分岐させ、被加工物7の表面に向けて照射し、複数のレーザビーム2a〜2eの照射に対応して被加工物7の表面から出力される複数の光出力を検出し、複数の光出力に基づいて、加工ヘッド8および被加工物7の少なくとも一方の位置を第1方向に調整する。
このように、プリショットレーザ2Bが分岐されて形成されたレーザビーム2a〜2eの照射に対応して被加工物7の表面から出力される複数の光出力に基づいて、加工ヘッド8および被加工物7の少なくとも一方の位置を調整することで、レーザのフォーカス位置を正確および簡易に調整することができる。
(その他の実施の形態)
以上、本開示の実施の形態に係るレーザ加工方法およびレーザ加工装置について説明したが、本開示は、個々の実施の形態には限定されない。本開示の趣旨を逸脱しない限り、当業者が思いつく各種変形を本実施の形態に施したものや、異なる実施の形態における構成要素を組み合わせて構築される形態も、本開示の一つまたは複数の態様の範囲内に含まれてもよい。
以上、本開示の実施の形態に係るレーザ加工方法およびレーザ加工装置について説明したが、本開示は、個々の実施の形態には限定されない。本開示の趣旨を逸脱しない限り、当業者が思いつく各種変形を本実施の形態に施したものや、異なる実施の形態における構成要素を組み合わせて構築される形態も、本開示の一つまたは複数の態様の範囲内に含まれてもよい。
例えば、本実施の形態において、プリショットレーザ2Bを5つのレーザビーム2a〜2eに分岐させているが、分岐数は5つに限られず、5つより多くてもよい。分岐数が多いほど、フォーカス位置の算出の精度が向上する。
また、本実施の形態では、フォーカス位置fa〜feは、第2方向に対して一直線上に等ピッチで変化するように設定され、また、第1方向にも等ピッチで変化するように設定されている。しかし、フォーカス位置fa〜feの設定は、これに限られず、例えば中央から外側に離れるにしたがってピッチを大きくしても良い。このようにすることで、レーザのフォーカス位置を修正する際、フォーカス位置の大きなずれ量に対しては大きな修正を行い、フォーカス位置の小さなずれ量に対しては細かい修正を行うことができ、修正の精度および効率を向上することができる。
また、本実施の形態では、レーザビーム2a〜2eのうち中央に位置するレーザビーム2cのフォーカス位置fcを、フォーカス基準位置Aに一致するように設定している。しかし、フォーカス基準位置Aと一致させるのは、中央に位置するレーザビーム2cでなくても良い。
また、本実施の形態において、フォーカス位置を調整するためにレーザ照射時に発生する反射光を用いているが、それに限られない。例えば、複数のレーザの照射に対応して被加工物7の表面から出力される複数の光出力を用いてもよい。具体的には、反射光の代わりに、レーザ照射時の照射領域の表面温度と相関の深い熱放射光(例えば、波長1300nm)、若しくは、レーザ照射時に発生する可視光であるプラズマ光(例えば、波長400〜700nm)を用いても良い。例えば、レーザ加工においては、フォーカスが合っている時が一番効率良くレーザ加工(溶融)され、加工領域の温度上昇も大きくなるため、熱放射光の強度が一番強くなる。
図16は、レーザビームの照射位置と熱放射光の強度との関係の一例を示す図である。図16において、横軸はレーザビーム2a〜2eの照射位置a〜eであり、縦軸はそれぞれの照射位置a〜eに対応する熱放射光の信号強度である。同図から、照射位置cの信号強度が一番大きくなっており、照射位置cがフォーカス位置となっていることがわかる。このように熱放射光を用いることで、フォーカス位置を調整することもできる。また、プラズマ光を用いても同様にして、フォーカス位置を調整することができる。更に、反射光、熱放射光、プラズマ光を合わせて用いることで、フォーカス位置を精度よく調整することができる。なお、熱放射光またはプラズマ光を測定する場合は、それぞれの光に対応する受光センサを用いればよい。
また、本実施の形態で用いる多分岐光学系4としては、3次元の回折光学素子(Diffractive Optical Element、以下DOE)が適している。3次元とは、集光レンズと組み合わせて、レーザのフォーカス位置が、レーザの光軸に対して直交する平面方向に2次元、且つ、光軸方向に1次元、の3次元を表す。多分岐光学系4では、光学ガラス平面上に、所定の回折パターンを形成し、先ずは、その回折現象により、レーザビームを上記平面方向に分岐させる。更に、分岐させるレーザの位相を変化させることで、光軸方向も変化させることができる。この3次元DOEを用いることで、1つの光学素子で、フォーカス位置を3次元的に多分岐して配列させることができる。
本開示は、レーザ溶接、レーザ切断、レーザトリミング、レーザ穴あけなど、各種のレーザ加工に適用することができる。
1 レーザ発振器
2 レーザ
2A 加工用レーザ
2B プリショットレーザ
2a、2b、2c、2d、2e レーザビーム
3 コリメートレンズ
4 多分岐光学系
5 全反射ミラー
6 集光レンズ
7 被加工物
8 加工ヘッド
9、9a、9b、9c、9d、9e 反射光
10 受光ユニット
11 制御装置
12 結像レンズ
13、13a、13b、13c、13d、13e 受光センサ
14、14a、14b、14c、14d、14e 増幅器
21a、21b 第1の移動装置
22 第2の移動装置
100 レーザ加工装置
A フォーカス基準位置
a、b、c、d、e 照射位置
fa、fb、fc、fd、fe フォーカス位置
2 レーザ
2A 加工用レーザ
2B プリショットレーザ
2a、2b、2c、2d、2e レーザビーム
3 コリメートレンズ
4 多分岐光学系
5 全反射ミラー
6 集光レンズ
7 被加工物
8 加工ヘッド
9、9a、9b、9c、9d、9e 反射光
10 受光ユニット
11 制御装置
12 結像レンズ
13、13a、13b、13c、13d、13e 受光センサ
14、14a、14b、14c、14d、14e 増幅器
21a、21b 第1の移動装置
22 第2の移動装置
100 レーザ加工装置
A フォーカス基準位置
a、b、c、d、e 照射位置
fa、fb、fc、fd、fe フォーカス位置
Claims (14)
- 加工用レーザを、加工ヘッドから被加工物の表面に向けて照射することで、前記被加工物にレーザ加工を施すレーザ加工方法であって、
前記加工用レーザが照射される前に出力されるプリショットレーザを、フォーカス方向である第1方向および前記第1方向に直交する第2方向にフォーカス位置の異なる複数のレーザビームに分岐させ、前記被加工物の表面に向けて照射し、
前記複数のレーザビームの照射に対応して前記被加工物の表面から出力される複数の光出力を検出し、
前記複数の光出力に基づいて、前記加工ヘッドおよび前記被加工物の少なくとも一方の位置を前記第1方向に調整する、
レーザ加工方法。 - 前記複数の光出力は、前記複数のレーザビームの照射に対応して前記被加工物の表面から出射される複数の反射光である
請求項1に記載のレーザ加工方法。 - 前記複数の反射光の強度に基づいて、前記複数のレーザビームのうち、前記フォーカス位置が前記被加工物の表面に最も近いレーザビームを求め、
前記表面に最も近いレーザビームの前記フォーカス位置に基づいて、前記加工ヘッドおよび前記被加工物の少なくとも一方の位置を前記第1方向に調整する、
請求項2に記載のレーザ加工方法。 - 前記表面に最も近いレーザビームの前記フォーカス位置と、指標として予め決められたレーザビームの前記フォーカス位置との距離に基づき、前記加工ヘッドおよび前記被加工物の少なくとも一方の位置を前記第1方向に調整する、
請求項3に記載のレーザ加工方法。 - 前記複数のレーザビームのうち、前記予め決められたレーザビームの前記フォーカス位置が前記表面に最も近づくように、前記加工ヘッドおよび前記被加工物の少なくとも一方の位置を前記第1方向に調整する、
請求項4に記載のレーザ加工方法。 - 前記プリショットレーザは、前記加工用レーザよりもパルス幅が短い、
請求項1〜5のいずれか1項に記載のレーザ加工方法。 - 加工用レーザまたは前記加工用レーザが照射される前に出力されるプリショットレーザを出力するレーザ発振器と、
前記プリショットレーザを、フォーカス方向である第1方向および前記第1方向に直交する第2方向にフォーカス位置の異なる複数のレーザビームに分岐する多分岐光学系と、
前記加工用レーザまたは前記複数のレーザビームを被加工物の表面に向けて照射する集光レンズと、
前記複数のレーザビームの照射に対応して前記被加工物の表面から出力される複数の光出力を検出する複数の受光センサと、
前記複数の光出力に基づいて、前記集光レンズおよび前記被加工物の少なくとも一方の前記第1方向の移動量を求める制御装置と、
前記第1方向の移動量に基づいて、前記集光レンズおよび前記被加工物の少なくとも一方を移動させる第1の移動装置と、
を備えるレーザ加工装置。 - 前記加工用レーザの光軸および前記プリショットレーザの光軸は一致しており、
さらに、前記多分岐光学系を前記プリショットレーザの光軸に出し入れする第2の移動装置を備える、
請求項7に記載のレーザ加工装置。 - 前記複数の光出力は、前記複数のレーザビームの照射に対応して前記被加工物の表面から出射される複数の反射光である
請求項7または8に記載のレーザ加工装置。 - 前記制御装置は、
前記複数の反射光の強度に基づいて、前記複数のレーザビームのうち、前記フォーカス位置が前記被加工物の表面に最も近いレーザビームを求め、
前記表面に最も近いレーザビームの前記フォーカス位置に基づいて、前記第1方向の移動量を求める、
請求項9に記載のレーザ加工装置。 - 前記制御装置は、
前記表面に最も近いレーザビームの前記フォーカス位置と、指標として予め決められたレーザビームの前記フォーカス位置との距離に基づき、前記第1方向の移動量を求める、
請求項10に記載のレーザ加工装置。 - 前記制御装置は、
前記複数のレーザビームのうち、前記予め決められたレーザビームの前記フォーカス位置が前記表面に最も近づくように、前記第1方向の移動量を求める
請求項11に記載のレーザ加工装置。 - 前記プリショットレーザは、前記加工用レーザよりもパルス幅が短い、
請求項7〜12のいずれか1項に記載のレーザ加工装置。 - 前記多分岐光学系は、3次元回折格子である、
請求項7〜13のいずれか1項に記載のレーザ加工装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019031859A JP2020131274A (ja) | 2019-02-25 | 2019-02-25 | レーザ加工方法およびレーザ加工装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019031859A JP2020131274A (ja) | 2019-02-25 | 2019-02-25 | レーザ加工方法およびレーザ加工装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2020131274A true JP2020131274A (ja) | 2020-08-31 |
Family
ID=72261813
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019031859A Pending JP2020131274A (ja) | 2019-02-25 | 2019-02-25 | レーザ加工方法およびレーザ加工装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2020131274A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2025079946A1 (ko) * | 2023-10-12 | 2025-04-17 | 주식회사 엘지에너지솔루션 | 이차 전지 제조 장치 및 이를 교정하는 방법 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01117709U (ja) * | 1988-09-08 | 1989-08-09 | ||
| JP2002321080A (ja) * | 2001-04-24 | 2002-11-05 | Tokyo Instruments Inc | レーザ微細加工用オートフォーカス装置 |
-
2019
- 2019-02-25 JP JP2019031859A patent/JP2020131274A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01117709U (ja) * | 1988-09-08 | 1989-08-09 | ||
| JP2002321080A (ja) * | 2001-04-24 | 2002-11-05 | Tokyo Instruments Inc | レーザ微細加工用オートフォーカス装置 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2025079946A1 (ko) * | 2023-10-12 | 2025-04-17 | 주식회사 엘지에너지솔루션 | 이차 전지 제조 장치 및 이를 교정하는 방법 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6808027B2 (ja) | 溶接深さを光学的に測定するための方法 | |
| EP1323491B1 (en) | Laser processing device | |
| JP7262081B2 (ja) | レーザ加工装置および光学調整方法 | |
| CN110914013A (zh) | 用于测量和调节加工头和工件之间的距离的方法和装置 | |
| US20240116122A1 (en) | A method for optimising a machining time of a laser machining process, method for carrying out a laser machining process on a workpiece, and laser machining system designed for carrying out this process | |
| JPH10249566A (ja) | レーザ加工方法および装置 | |
| KR20110098672A (ko) | 재료들을 재료 결합식으로 연결하는 방법 및 장치 | |
| JP2012525980A (ja) | レーザービームを用いて溶接するレーザー溶接システムおよびレーザー溶接方法 | |
| KR20180055817A (ko) | 레이저 가공 기계 및 dbc 구조의 겹치기 용접 방법 | |
| CN114131189A (zh) | 一种环形激光焊接装置及方法 | |
| CN113226624A (zh) | 用于激光加工的方法和用于执行该方法的激光加工系统 | |
| JP2019005775A (ja) | レーザ加工品の製造方法,電池の製造方法,およびレーザ加工品 | |
| JP7308439B2 (ja) | レーザ加工装置および光学調整方法 | |
| JP2006218482A5 (ja) | ||
| US20220241894A1 (en) | Laser processing machine and laser processing method | |
| JP6920540B2 (ja) | レーザ加工ヘッド及びレーザ加工装置並びにレーザ加工ヘッドの調整方法 | |
| JP2008055455A (ja) | レーザ加工方法およびレーザ加工装置 | |
| KR20200002422A (ko) | 레이저 가공 장치 및 이를 이용한 레이저 가공 방법 | |
| JP4925934B2 (ja) | 合焦装置及びこれを備えた加工装置 | |
| US20220395925A1 (en) | Method for laser machining a workpiece and associated laser machining system | |
| JP2016221545A (ja) | レーザ加工装置、及び、レーザ加工装置の集光角設定方法 | |
| JP2005014050A (ja) | レーザ加工装置 | |
| JP2019141877A (ja) | レーザ加工装置 | |
| KR20230078117A (ko) | 레이저 빔 중심 검출 장치 | |
| JP2001205469A (ja) | レーザ出射光学系 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20211202 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20221017 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20221101 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20230418 |