JP2020158932A - 研磨紙用原紙の製造方法 - Google Patents
研磨紙用原紙の製造方法 Download PDFInfo
- Publication number
- JP2020158932A JP2020158932A JP2019061628A JP2019061628A JP2020158932A JP 2020158932 A JP2020158932 A JP 2020158932A JP 2019061628 A JP2019061628 A JP 2019061628A JP 2019061628 A JP2019061628 A JP 2019061628A JP 2020158932 A JP2020158932 A JP 2020158932A
- Authority
- JP
- Japan
- Prior art keywords
- paper
- base paper
- impregnating
- liquid
- impregnation
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Landscapes
- Paper (AREA)
Abstract
【課題】 含浸液の含浸速度と含浸量に優れ含浸ムラが少ない研磨紙用原紙を提供すること。【解決手段】 基紙に含浸液を含浸させた後に乾燥させて含浸基材を得る工程と、前記含浸基材にバリア層用塗工液を塗布する工程とを有する研磨紙用原紙の製造方法であって、前記含浸液のペンダントドロップ法により測定した液表面張力が35〜40mN/mであることを特徴とする。【選択図】図1
Description
本発明は研磨紙用原紙の製造方法に関し、更に詳しくは含浸液の含浸ムラ少ない研磨紙用原紙の製造方法に関する。
従来より、研磨紙用原紙を製造するにあたり、基材に含浸液を含浸させることで乾式強度や湿式強度を上げる研磨紙用原紙の製造方法が知られている。この種の研磨紙用原紙は基材にバインダーを主とする含浸液を含浸させてなるものであり、含浸液が基材内部に速やかに浸透保持されるように構成されている。このような研磨紙用原紙については、必要な浸透速度と含浸率を付与するために従前より様々な提案がなされている。
含浸液の含浸速度や含浸率向上に関する技術として、例えば特許文献1には、樹脂含浸率と樹脂含浸速度を向上させた改良された樹脂含浸用原紙を提供することを目的として、密度0.50g/cm3のシートに形成したとき、410〜580cm3/gの光散乱係数を示す原料パルプからなり、0.40〜0.60g/cm3の密度を有することを特徴とする、樹脂含浸用原紙が提案されている。また特許文献2には、広葉樹晒クラフトパルプを原料として抄紙してなる含浸用原紙の製造方法において、含浸工程において樹脂溶液の浸透速度が速く、樹脂の含浸性が良好な含浸用原紙を提供することを目的として、パルプスラリーをワイヤーを介して遠心脱水を行ない、短繊維分の除去を行なうことによって0.45mm以上の数平均繊維長のパルプ繊維とした原料を用いることを特徴とする含浸用原紙の製造方法が提案されている。特許文献3には、広葉樹晒クラフトパルプを原料として抄紙してなる含浸用原紙の製造方法において、抄紙工程で発生する白水を循環再使用するに際し、白水中の短繊維分を除去することによってSS濃度を200ppm以下に清澄化した後、この清澄化した白水を循環再使用することを特徴とする含浸用原紙の製造方法が提案されている。
このように研磨紙用原紙の含浸用基材に関しては、樹脂含浸率と樹脂含浸速度の向上を図るために様々な技術が提案されている。さて、研磨紙として活用するためには片面を平滑にして砂付面とする一方で反対面の摩擦を高くしてラフにすることで片艶にしたり、引張強度や破裂強度を高めるためにフリーネスを細かくしたりするが、このような処理を施すことで含浸用基材の透気度が上がり、樹脂含浸速度が低下し、結果として樹脂含浸率も下がるという問題がある。上述のような理由で樹脂含浸率が低下すると含浸液の含浸ムラが生じやすくなり、含浸液に着色剤が含まれているような場合には色ムラとなって現れてしまい、このような色ムラの改善は上記特許文献1〜3に記載された含浸用基材の改良だけでは難しい状態であり、更なる改良が必要であった。
本発明はこのような問題点を鑑みてなされたものであり、その目的とするところは、含浸液の含浸速度と含浸量(以下、含浸液の含浸速度と含浸量を合わせて「含浸性」と表す)に優れ含浸ムラが少ない研磨紙用原紙を提供することにある。なお、含浸量が増加するとそれに伴い含浸率も増加するため、含浸量に優れていることと含浸率に優れていることはほぼ同様の意味合いである。
本発明の他の目的とするところは、研磨紙として加工する際の砂付け時の加工適性を満足する研磨紙用原紙を提供することにある。
本発明の更に他の目的並びに作用効果については、以下の記述を参照することにより、当業者であれば容易に理解されるであろう。
本発明の研磨紙用原紙の製造方法は、基紙に含浸液を含浸させる工程と、バリア層用塗工液を塗布する工程とを有する研磨紙用原紙の製造方法であって、前記含浸液のペンダントドロップ法により測定した液表面張力が35〜40mN/mであることを特徴とする。
このような製造方法により、含浸液の液表面張力が適度に低いため、基材への浸透速度が速くなり、含浸した時に速やかに浸透することで含浸ムラが生じ難くなる。特に着色顔料などの着色剤を含む含浸液を含浸させた際の色ムラが少なくなり、外観に優れた研磨紙用原紙を提供することが可能となる。更に、基紙に含浸液を含浸させて乾燥させた後の基材(以降、「含浸基材」ということがある。)にバリア層用塗工液を塗工した際に、バリア性の高いバリア層を設けることができる。ここでバリア性とは、研磨紙原紙への砂付け加工における接着剤塗布時に必要となり、バリア層のバリア性が確保されていないと、接着剤がバリア層を通過し、基材に浸透し、外観の悪化や砂付け後の砂の脱落などの問題が発生する。
また、本発明の好ましい実施の形態においては、前記含浸液には界面活性剤が含まれていてもよい。含浸液の液表面張力のコントロールが容易となる。
また、本発明の好ましい実施の形態においては、前記界面活性剤がノニオン性またはアニオン性の界面活性剤であってもよい。このような構成によれば、含浸液に着色顔料等の着色剤を添加した場合でも凝集物が生じ難く、混入異物の少ない、外観に優れた研磨紙用原紙を得ることができる。
また、本発明の好ましい実施の形態においては、前記基紙のJIS P 8117:2009により測定した透気度(以下に記載の「透気度」はすべてこの方法で測定)が20秒以上であってもよい。このような構成によれば、引張強度などの諸強度に優れた(強度の大きい)研磨紙用原紙を得ることができる。
本発明によれば、含浸液の含浸ムラが少なく、研磨紙として加工する際の砂付け時の加工適性を満足する研磨紙用原紙を得ることができる。
以下に、本発明に係る含浸紙の製造方法実施例を詳細に説明する。
先にも述べたように、本発明に係る研磨紙用原紙の製造方法は、基紙に含浸液を含浸後、乾燥させて得られた含浸基材にバリア層用の塗工液を塗布する。
本発明に用いる研磨紙用原紙の基紙はパルプを主成分とする。ここで用いるパルプとしては、針葉樹未晒クラフトパルプ(NUKP)、針葉樹未晒サルファイトパルプ(NUSP)、広葉樹未晒クラフトパルプ(LUKP)、広葉樹未晒サルファイトパルプ(LUSP)に代表される木材未漂白化学パルプ、針葉樹晒クラフトパルプ(NBKP)、針葉樹晒サルファイトパルプ(NBSP)、広葉樹晒クラフトパルプ(LBKP)、広葉樹晒サルファイトパルプ(LBSP)に代表される木材漂白化学パルプ、サーモメカニカルパルプ(TMP)、リファイナーグラウンドパルプ(RGP)、砕木パルプ(GP)に代表される機械パルプ、化学パルプと機械パルプの間の性質を持つ半化学パルプ、三椏、雁皮、竹、わら、麻、バガス、ケナフ、コットン等の非木材パルプ、SWP(三井化学(株)製)等の合成パルプ、古紙パルプ等が挙げられる。これらの中でも、比較的強度が出やすく安価で入手しやすい木材未漂白化学パルプ又は木材漂白化学パルプを用いることが好ましい。
また、本発明においてはこれらのパルプに各種化学繊維を任意の割合で配合することができる。このような化学繊維としては、レーヨン、キュプラに代表される再生繊維、アセテート、トリアセテートに代表される半合成繊維、アクリル、ポリエステル、ナイロン、ポリウレタンに代表される合成繊維、ガラス繊維、岩石繊維、スラッグ繊維、金属繊維、炭素繊維、アルミナ繊維、セラミック繊維、シリカ繊維に代表される無機繊維等が挙げられる。これらの中でも、パルプとの混ざりが良く配合することで嵩を出しやすくするとともに、寸法安定性の向上にも効果を発揮しやすいことからレーヨン繊維やポリエステル繊維、ガラス繊維を用いることが好ましい。このような各種化学繊維をパルプに配合するのは、パルプの叩解前後の何れも可能であるが、各種化学繊維の中でも無機繊維についてはパルプ叩解後の配合が好ましい。叩解前に無機繊維をパルプに配合すると、繊維が切断され嵩を出す効果や寸法安定性効果が減少するとともに、叩解機の刃を摩耗させるなどの機械的ロスにつながるおそれがある。
パルプのカナダ標準濾水度(フリーネス)は、450〜700mlCSFの範囲であることが好ましく、500〜650mlCSFであればより好ましい。パルプのカナダ標準濾水度が450mlCSF未満であると、基紙の密度が高くなりやすく、その結果として含浸液の含浸性が低下するおそれがある。一方、パルプのカナダ標準濾水度が700mlCSFを超えると、繊維同士の絡み合いが少なくなるために引張強度や破裂強度が低下しやすく、基紙からの繊維の脱落も増加するおそれがある。含浸用基材から繊維が脱落すると、抄紙工程や含浸、塗工などの加工工程において周辺の環境の悪化を招くとともに、製品への異物の混入にもつながるため好ましくない。パルプの叩解方法は特に限定するものではなく、ビーター、ジョルダン、デラックス・ファイナー、ダブル・ディスク・レファイナー等、いずれの叩解機を単独または併用して使用してもよい。
本発明に用いる基紙は、パルプスラリーを用いて抄紙することで得ることができる。パルプスラリーには、本発明の目的とする効果を損なわない範囲で、硫酸バンド、填料、サイズ剤、紙力剤、歩留まり向上剤、着色染料、着色顔料、嵩高剤等の各種製紙用資材を含有させることができる。填料としては、水和珪酸、ホワイトカーボン、タルク、カオリン、クレー、炭酸カルシウム、酸化チタン、アルミノケイ酸塩、焼成クレー、硫酸バリウム、合成樹脂填料などの公知の填料を1種以上使用することができる。
基紙にサイズ剤を用いる場合には、パラフィンワックス系サイズ剤、マイクロクリスタリンワックス系サイズ剤、カルナウバ(カルナバワックス)系サイズ剤、アルキルケテンダイマーワックス系サイズ剤、ロジン系サイズ剤、アルケニル無水コハク酸サイズ剤、スチレンアクリル系サイズ剤等の中から1種以上を使用することができる。但し、本発明の含浸用基材は水性の含浸液を含浸させる用途に用いるため、サイズ剤を使用する場合はごく少量とするか、サイズ剤を使用しないことが好ましい。過度のサイズ剤の使用は含浸液の浸透を阻害するために好ましくない。
また、基紙に紙力剤を用いる場合には、澱粉、カチオン化澱粉、その他変性澱粉、ポリアクリルアミド系樹脂、尿素ホルマリン樹脂、メラミンホルマリン樹脂、植物ガム、ポリビニルアルコール、変性ポリビニルアルコール、ゴム系ラテックス、ポリエチレンオキサイド、ポリアミド樹脂など乾燥紙力の向上を促すものや、尿素ホルムアルデヒド樹脂、メラミンホルムアルデヒド樹脂、ポリアミドエピクロロヒドリン系のエポキシ樹脂など湿潤紙力の向上を促すもの等を1種以上使用することができる。紙力剤は引張強度や破裂強度の向上に効果があるが、添加量を多くしすぎると基紙の密度の上昇を招き含浸性を低下させることがある。本発明においてパルプスラリー中に紙力剤を添加する場合の添加量は、パルプ全量に対して0.05〜5質量%の範囲であることが好ましく、より好ましくは0.1〜4質量%の範囲であり、更に好ましくは0.2〜2質量%の範囲である。紙力剤の添加量が5質量%を超えると、基紙の密度が高くなるとともに繊維の隙間に余分な紙力増強剤自体が入り込んで隙間が減るために含浸液の含浸性を損ねるおそれがある。更にパルプ繊維に定着できない紙力増強剤が増えると、紙力増強剤が工程を汚すトラブルにもつながる。
本発明において基紙の抄紙方法は特に限定するものではなく、円網抄紙機、短網抄紙機、長網抄紙機、これらの抄紙機のコンビネーション抄紙機など従来から周知の抄紙機を使用して、単層または抄合わせにて抄造できる。抄合わせとする場合には、抄合わせ各層の層間剥離を防止するために層間用澱粉等の紙力剤をスプレー塗布しても良い。抄紙機の乾燥方法としては特に限定するものでは無く、多筒シリンダードライヤー方式、ヤンキードライヤー方式、熱風乾燥に代表される空気乾燥方式、赤外線装置に代表される輻射乾燥方式などを用いることができる。これらの中でも多筒シリンダードライヤー方式又はヤンキードライヤー方式が好ましく、特にヤンキードライヤー方式がより好ましい。ヤンキードライヤー方式で乾燥することにより基紙の片面にヤンキードライヤーの鏡面が転写されて片艶の紙となるため、基紙の一方の面を砂付け面として好適な高平滑面とすることができるとともにもう一方の面は研磨紙としての使用時の滑りを減らした面とすることができる。
本発明においては、基紙を抄紙した後に含浸液を含浸させて含浸基材とする。含浸液は、水と高分子樹脂とを混合して調製する。ここで用いる高分子樹脂としては、例えば、酸化澱粉、リン酸エステル化澱粉、カチオン化澱粉、その他変性澱粉に代表される澱粉系、スチレンブタジエンラテックス(SBR)、アクリロニトリルブタジエンラテックス(NBR)、天然ゴムラテックス(NR)に代表されるブタジエン系ラテックス、アクリル系ラテックス、ウレタン樹脂、ポリ酢酸ビニル(PVAc)、エチレン酢酸ビニル(EVA)に代表される酢酸ビニル系、天然ゴム、各種ガム、カゼイン、ポリビニルアルコール(PVA)など、基紙の紙力の向上に寄与するものを1種以上使用することができる。これらの中でも乾燥紙力強度及び湿潤紙力強度を上げやすく比較的安価なスチレンブタジエンラテックス(SBR)が好ましい。
ここで含浸液には、粘度調整剤、サイズ剤、紙力剤、保湿剤、撥水剤、pH調整剤、濡れ剤、成膜助剤、架橋剤、着色剤などを、求められる機能に応じて各種助剤を添加しても良い。着色剤としては着色顔料と着色染料のいずれも使用することができるが、擦れた時の色落ち、特に水を付けて擦れた時の色落ちが少ない着色顔料を用いることが好ましい。
本発明において含浸液は、ペンダントドロップ法により測定した液表面張力が35〜40mN/mとなるように調整する。液表面張力をこのような範囲とすることで、基材への含浸液の浸透速度を適切な範囲とすることができ、含浸ムラが生じ難くなる。特に着色顔料などの着色剤を含む含浸液を含浸させた際の色ムラが少なくなる。液表面張力が35mN/m未満となると、含浸液の含浸ムラは少なくなるが、含浸後のバリア性が確保できないという問題が生じる。逆に、液表面張力が40mN/mを超えると、含浸液の含浸ムラが大きくなる。
基紙に含浸液をムラ無く含浸させるためには基紙の透気度は小さい方が有利であるが、このような基紙は引張強度や破裂強度なども小さくなる問題がある。しかしながら本発明者等の知見によれば、含浸液の表面張力を上述の範囲となるように調整することで、基紙の透気度が比較的高くとも含浸液の含浸ムラを生じ難くすることができる。含浸液の表面張力を上述の範囲とすることで、基紙の透気度が20秒以上であっても含浸液の含浸ムラが少なく、引張強度や破裂強度が比較的高い研磨紙用原紙を得ることが可能となる。基紙の透気度の上限は特に限定するものではないが、含浸液の含浸速度を極端に低下させない範囲として、200秒以下が好ましく、80秒以下がより好ましく、50秒以下であれば最も好ましい。
本発明において含浸液の液表面張力のコントロール方法は特に限定するものではないが、液表面張力を大きくするには、例えばバインダーなどの資材として界面活性剤が予め含まれていないものを選択したりする方法がある。逆に、液表面張力を低下させるには界面活性剤を添加する方法が比較的容易である。尚、純水の液表面張力(20℃)はおおよそ72mN/mであるため、含浸液の液表面張力は、水にバインダーや界面活性剤などの資材を添加することにより低下させていくアクションとなる。
含浸液に用いる界面活性剤としては特に限定するものではなく、日本界面活性剤工業会ホームページに記載のある一般的なものを用いることができるが、ノニオン性またはアニオン性の界面活性剤であることが好ましい。ノニオン性またはアニオン性の界面活性剤を用いることで、主にアニオン性である着色顔料を含浸液に添加した場合でもコンプレックスを作りにくくなり、含浸液内での凝集物が発生しにくいために異物混入が少なく、また、含浸液の含浸後の色ムラ発生の要因となりにくい。
具体的には、アニオン性界面活性剤としてはアルキルエーテルカルボン酸塩などのカルボン酸塩、直鎖アルキルベンゼンスルホン酸塩(LAS)、α−スルホ脂肪酸メチルエステル塩(MES)、α−オレフィンスルホン酸塩(AOS)などのスルホン酸塩、アルキル硫酸エステル塩(AS)、ポリオキシエチレンアルキル硫酸エステル塩(AES)などの硫酸エステル塩、高級アルコールやその酸化エチレン付加物などのりん酸エステル塩、アシル−N−メチルタウリン塩などのアミノ酸型活性剤などが挙げられる。また、ノニオン性界面活性剤としてはグリセリン脂肪酸エステル、ソルビタン脂肪酸エステル、しょ糖脂肪酸エステルなどのエステル型、ポリオキシエチレン(POE)アルキルエーテル、ポリオキシエチレン(POE)アルキルフェニルエーテル、ポリオキシエチレンポリオキシプロピレングリコールなどのエーテル型、脂肪酸ポリエチレングリコール、脂肪酸ポリオキシエチレンソルビタンなどのエステルエーテル型、脂肪酸アルカノールアミドなどのアルカノールアミド型、の界面活性剤などが挙げられる。
基紙への含浸液の含浸量は必要とされる研磨紙用原紙の強度、米坪、紙厚などにより異なるが、含浸・乾燥後の紙重量に対して、固形分で10〜80%であることが好ましい。含浸量が10%以下だと研磨紙用原紙としての諸強度が不足し、逆に80%以上では諸強度の向上が頭打ちとなり、経済的に不利となる。
含浸液の含浸方法は特に限定するものではなく、基紙の抄紙工程と一連の工程で含浸させる方法であっても、基紙を抄紙した後に別工程で含浸させる方法であってもよい。また、含浸方式も特に限定するものではなく、公知の含浸方式を用いることができ、例えば、サイズプレス方式、ディッピング方式、コーター方式、スプレー方式等の各種公知の含浸方式により含浸することができる。これらの中でも基紙の内部まで含浸液を浸透させやすいディッピング方式が好ましい。
含浸液を基紙に含浸させた後の基紙の乾燥方式としては特に限定するものでは無く、多筒シリンダードライヤー方式、ヤンキードライヤー方式、エアードライヤー方式などの熱風乾燥に代表される空気乾燥方式、赤外線装置に代表される輻射乾燥方式などを用いることができる。これらの中でも熱風乾燥方式が好ましい。含浸液が塗布された含浸紙を熱風で浮かせて乾燥できるため、ロール等の設備を含浸液で汚すことなく乾燥できる。
基紙に含浸液を含浸させて乾燥した後は、バリア層用塗工液を塗布して乾燥し、研磨紙用原紙の表面にバリア層を設ける。本発明の研磨紙用原紙は、バリア層の表面に接着剤を塗布し、その接着剤を介して研磨粒子を付着する砂付けを行い研磨紙へと加工するものであり、バリア層はこの砂付け時に接着剤の研磨紙用原紙への過度の浸透を抑制するために設けられる。バリア層を設けないと砂付け時に接着剤が研磨紙用原紙に浸透しすぎてしまい、結果として研磨紙用原紙への研磨粒子の接着性が損なわれ、砂落ちという研磨粒子の脱落などが生じ、研磨紙として不具合のあるものとなるおそれがある。
本発明におけるバリア層用塗工液は、水と高分子樹脂とを混合して調製する。ここで、高分子樹脂としては、例えば、スチレンブタジエンラテックス(SBR)、アクリロニトリルブタジエンラテックス(NBR)、天然ゴムラテックス(NR)に代表されるブタジエン系ラテックス、アクリル系ラテックス、ウレタン樹脂、ポリ酢酸ビニル(PVAc)、エチレン酢酸ビニル(EVA)に代表される酢酸ビニル系、天然ゴム、各種ガム、カゼイン、ポリビニルアルコール(PVA)などを1種以上使用することができる。これらの中でもバリア性能が出やすく比較的安価なスチレンブタジエンラテックス(SBR)が好ましい。バリア層用塗工液には、更に、粘度調整剤、サイズ剤、紙力剤、保湿剤、撥水剤、pH調整剤、濡れ剤、成膜助剤、架橋剤などを求められる機能に応じて添加しても良い。
バリア層用塗工液の塗工量は、基紙の片面あたり、固形分換算で8〜20g/m2とすることが好ましく、10〜17g/m2であれば更に好ましい。塗工量が8g/m2未満となると、砂付け時の接着剤が研磨紙用原紙に浸透しすぎてしまうおそれがある。逆に20g/m2を超えると、バリア層が硬くなって割れなどの問題が発生しやすくなるとともに、経済的にも不利となる。
本発明においては、基紙に含浸液を含浸させて乾燥後、バリア層用塗工液を塗工するが、バリア層用塗工液の塗工は含浸液の含浸工程と一連の工程であっても、別々の工程であってもよい。含浸後の基紙にバリア層用塗工液を塗工する方法としては、特に限定するものではなく、コーター方式、スプレー方式等の各種公知の塗布方式により塗布することができる。例えば、ブレードコーター、ロールコーター、リバースロールコーター、エアナイフコーター、ダイコーター、バーコーター、グラビアコーター、カーテンコーター、チャンプフレックスコーター、リップコーター、ロッドコーター、ゲートロールコーター、スプレーコーター、サイズプレスコーター、フィルム転写型コーターなどの塗工方式によってオフマシンコーターあるいはオンマシンコーターで、塗工することで、本発明のバリア層を得ることができる。
バリア層用塗工液塗工後の乾燥方法についても特に限定するものでは無く、多筒シリンダードライヤー方式、ヤンキードライヤー方式、エアードライヤーなどの熱風乾燥に代表される空気乾燥方式、赤外線装置に代表される輻射乾燥方式などを用いることができる。これらの中でも、バリア層用塗工液が塗工された塗工紙を熱風で浮かせて乾燥できるためにロール等の設備をバインダーで汚すことなく乾燥できる点から熱風乾燥方式が好ましい。
次に、実施例及び比較例を挙げて本発明をより具体的に説明するが、本発明はこれらの例に限定されるものではない。また、例中の「部」、「%」は、特に断らない限りそれぞれ固形分換算での質量部又は質量%を示す。また、硫酸バンドについては硫酸アルミニウム16水和物としての固形分部数を示す。
[基紙A]
叩解前フリーネスが760mlCSFのNUKP32部と、叩解前フリーネスが750mlCSFのNBKP37部と、叩解前フリーネスが636mlCSFのLBKP31部を混合して叩解し、水中に分散してフリーネスが550mlCSFのパルプスラリーを得た。該パルプスラリー100部に、硫酸バンド(テクノ北越社製)2.5部、エポキシ変性ポリアミド(商品名:ハーマイドPY−525A、ハリマ化成社製)0.35部をそれぞれ添加し紙料を得た後、その紙料を用いて2層抄きで抄紙し、ヤンキードライヤーで乾燥することで、坪量90g/m2、密度0.70g/cm3、透気度29.8秒/100ccの片艶の基紙Aを得た。
叩解前フリーネスが760mlCSFのNUKP32部と、叩解前フリーネスが750mlCSFのNBKP37部と、叩解前フリーネスが636mlCSFのLBKP31部を混合して叩解し、水中に分散してフリーネスが550mlCSFのパルプスラリーを得た。該パルプスラリー100部に、硫酸バンド(テクノ北越社製)2.5部、エポキシ変性ポリアミド(商品名:ハーマイドPY−525A、ハリマ化成社製)0.35部をそれぞれ添加し紙料を得た後、その紙料を用いて2層抄きで抄紙し、ヤンキードライヤーで乾燥することで、坪量90g/m2、密度0.70g/cm3、透気度29.8秒/100ccの片艶の基紙Aを得た。
[基紙B]
叩解前フリーネスが760mlCSFのNUKP32部と、叩解前フリーネスが750mlCSFのNBKP37部と、叩解前フリーネスが636mlCSFのLBKP31部を混合して叩解し、水中に分散してフリーネスが580mlCSFのパルプスラリーを得た。該パルプスラリー100部に、硫酸バンド(テクノ北越社製)2.5部、エポキシ変性ポリアミド(商品名:ハーマイドPY−525A、ハリマ化成社製)0.35部をそれぞれ添加し紙料を得た後、その紙料を用いて2層抄きで抄紙し、ヤンキードライヤーで乾燥することで、坪量90g/m2、密度0.68g/cm3、透気度18.2秒/100ccの片艶の基紙Bを得た。
叩解前フリーネスが760mlCSFのNUKP32部と、叩解前フリーネスが750mlCSFのNBKP37部と、叩解前フリーネスが636mlCSFのLBKP31部を混合して叩解し、水中に分散してフリーネスが580mlCSFのパルプスラリーを得た。該パルプスラリー100部に、硫酸バンド(テクノ北越社製)2.5部、エポキシ変性ポリアミド(商品名:ハーマイドPY−525A、ハリマ化成社製)0.35部をそれぞれ添加し紙料を得た後、その紙料を用いて2層抄きで抄紙し、ヤンキードライヤーで乾燥することで、坪量90g/m2、密度0.68g/cm3、透気度18.2秒/100ccの片艶の基紙Bを得た。
[基紙C]
叩解前フリーネスが760mlCSFのNUKP32部と、叩解前フリーネスが750mlCSFのNBKP37部と、叩解前フリーネスが636mlCSFのLBKP31部を混合して叩解し、水中に分散してフリーネスが550mlCSFのパルプスラリーを得た。該パルプスラリー100部に、硫酸バンド(テクノ北越社製)2.5部、エポキシ変性ポリアミド(商品名:ハーマイドPY−525A、ハリマ化成社製)0.35部をそれぞれ添加し紙料を得た後、その紙料を用いて2層抄きで抄紙し、多筒シリンダードライヤーで乾燥することで、坪量104g/m2、密度0.59g/cm3、透気度28.0秒/100cc両面艶なしの基紙Cを得た。
叩解前フリーネスが760mlCSFのNUKP32部と、叩解前フリーネスが750mlCSFのNBKP37部と、叩解前フリーネスが636mlCSFのLBKP31部を混合して叩解し、水中に分散してフリーネスが550mlCSFのパルプスラリーを得た。該パルプスラリー100部に、硫酸バンド(テクノ北越社製)2.5部、エポキシ変性ポリアミド(商品名:ハーマイドPY−525A、ハリマ化成社製)0.35部をそれぞれ添加し紙料を得た後、その紙料を用いて2層抄きで抄紙し、多筒シリンダードライヤーで乾燥することで、坪量104g/m2、密度0.59g/cm3、透気度28.0秒/100cc両面艶なしの基紙Cを得た。
[調製前含浸液D]
スチレンブタジエンラテックス(商品名:ラックスター7310K、DIC社製、49質量%)10.5部、着色剤として黒色顔料(商品名:サンダイDPブラックCN/山陽色素社製)0.13部、青色顔料(商品名:SPブルーHB/御国色素製)0.03部を水に分散して含浸液Dを得た。
スチレンブタジエンラテックス(商品名:ラックスター7310K、DIC社製、49質量%)10.5部、着色剤として黒色顔料(商品名:サンダイDPブラックCN/山陽色素社製)0.13部、青色顔料(商品名:SPブルーHB/御国色素製)0.03部を水に分散して含浸液Dを得た。
[バリア層用塗工液E]
スチレンブタジエンラテックス(商品名:L−1638、旭化成社製、48質量%品)を水で40質量%に希釈しバリア層用塗工液Eを得た。
スチレンブタジエンラテックス(商品名:L−1638、旭化成社製、48質量%品)を水で40質量%に希釈しバリア層用塗工液Eを得た。
(実施例1)
調製前含浸液Dにアニオン性界面活性剤(商品名:テイカライトN4133、テイカ社製 成分濃度35%)を含浸液中の界面活性剤の成分濃度が0.245%となるように添加して含浸液とした。含浸液の、ペンダントドロップ法により測定した液表面張力は、35.5mN/mであった。得られた含浸液に基紙Aをディッピング後、スクイズロールにて余分な含浸液を除去した後、エアードライヤーにて乾燥して含浸基材を得た。含浸液の含浸量(固形分ではなく含浸液としての量、以下の実施例及び比較例についても同様)は93g/m2であった。次いで含浸基材の一方の面にエアナイフコーターにてバリア層用塗工液Eを、固形分で12g/m2となるように塗工し、エアードライヤーにて乾燥して研磨紙用原紙を得た。
調製前含浸液Dにアニオン性界面活性剤(商品名:テイカライトN4133、テイカ社製 成分濃度35%)を含浸液中の界面活性剤の成分濃度が0.245%となるように添加して含浸液とした。含浸液の、ペンダントドロップ法により測定した液表面張力は、35.5mN/mであった。得られた含浸液に基紙Aをディッピング後、スクイズロールにて余分な含浸液を除去した後、エアードライヤーにて乾燥して含浸基材を得た。含浸液の含浸量(固形分ではなく含浸液としての量、以下の実施例及び比較例についても同様)は93g/m2であった。次いで含浸基材の一方の面にエアナイフコーターにてバリア層用塗工液Eを、固形分で12g/m2となるように塗工し、エアードライヤーにて乾燥して研磨紙用原紙を得た。
(実施例2)
実施例1において、アニオン性界面活性剤(商品名:テイカライトN4133、テイカ社製 成分濃度35%)を含浸液中の界面活性剤の成分濃度が0.105%となるように添加して含浸液とした以外は実施例1と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は38.4mN/mであり、含浸液の含浸量は90g/m2であった。
実施例1において、アニオン性界面活性剤(商品名:テイカライトN4133、テイカ社製 成分濃度35%)を含浸液中の界面活性剤の成分濃度が0.105%となるように添加して含浸液とした以外は実施例1と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は38.4mN/mであり、含浸液の含浸量は90g/m2であった。
(実施例3)
実施例1において、アニオン性界面活性剤(商品名:テイカライトN4133、テイカ社製 成分濃度35%)の代わりに、ノニオン性界面活性剤(商品名:ノイゲンET−116、第一工業製薬製 成分濃度100%)を含浸液中の界面活性剤の成分濃度が0.3%となるように添加して含浸液とした以外は実施例1と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は36.3mN/mであり、含浸液の含浸量は92g/m2であった。
実施例1において、アニオン性界面活性剤(商品名:テイカライトN4133、テイカ社製 成分濃度35%)の代わりに、ノニオン性界面活性剤(商品名:ノイゲンET−116、第一工業製薬製 成分濃度100%)を含浸液中の界面活性剤の成分濃度が0.3%となるように添加して含浸液とした以外は実施例1と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は36.3mN/mであり、含浸液の含浸量は92g/m2であった。
(実施例4)
実施例2において、基紙Aの代わりに基紙Bを使用した以外は実施例2と同様にして研磨紙用原紙を得た。含浸液の含浸量は95g/m2であった。
実施例2において、基紙Aの代わりに基紙Bを使用した以外は実施例2と同様にして研磨紙用原紙を得た。含浸液の含浸量は95g/m2であった。
(実施例5)
実施例1において、基紙Aの代わりに基紙Cを使用した以外は実施例1と同様にして研磨紙用原紙を得た。含浸液の含浸量は93g/m2であった。
(比較例1)
実施例1において、アニオン性界面活性剤(商品名:テイカライトN4133、テイカ社製 成分濃度35%)を含浸液中の界面活性剤の成分濃度が0.35%となるように添加して含浸液とした以外は実施例1と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は34.4mN/mであり、含浸液の含浸量は95g/m2であった。
実施例1において、アニオン性界面活性剤(商品名:テイカライトN4133、テイカ社製 成分濃度35%)を含浸液中の界面活性剤の成分濃度が0.35%となるように添加して含浸液とした以外は実施例1と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は34.4mN/mであり、含浸液の含浸量は95g/m2であった。
(比較例2)
実施例3において、ノニオン性界面活性剤(商品名:ノイゲンET−116、第一工業製薬製 成分濃度100%)を含浸液中の界面活性剤の成分濃度が1.0%となるように添加した以外は実施例3と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は34.0mN/mであり、含浸液の含浸量は96g/m2であった。
実施例3において、ノニオン性界面活性剤(商品名:ノイゲンET−116、第一工業製薬製 成分濃度100%)を含浸液中の界面活性剤の成分濃度が1.0%となるように添加した以外は実施例3と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は34.0mN/mであり、含浸液の含浸量は96g/m2であった。
(比較例3)
実施例1において、界面活性剤を添加せずに含浸液を得た以外は実施例1と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は49.7mN/mであり、含浸液の含浸量は80g/m2であった。
実施例1において、界面活性剤を添加せずに含浸液を得た以外は実施例1と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は49.7mN/mであり、含浸液の含浸量は80g/m2であった。
(比較例4)
実施例4において、界面活性剤を添加せずに含浸液を得た以外は実施例4と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は49.7mN/mであり、含浸液の含浸量は85g/m2であった。
実施例4において、界面活性剤を添加せずに含浸液を得た以外は実施例4と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は49.7mN/mであり、含浸液の含浸量は85g/m2であった。
(比較例5)
実施例5において、界面活性剤を添加せずに含浸液を得た以外は実施例5と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は49.7mN/mであり、含浸液の含浸量は90g/m2であった。
実施例5において、界面活性剤を添加せずに含浸液を得た以外は実施例5と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は49.7mN/mであり、含浸液の含浸量は90g/m2であった。
(比較例6)
実施例1において、アニオン性界面活性剤(商品名:テイカライトN4133、テイカ社製 成分濃度35%)を含浸液中の界面活性剤の成分濃度が0.035%となるように添加して含浸液とした以外は実施例1と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は41.0mN/mであり、含浸液の含浸量は86g/m2であった。
実施例1において、アニオン性界面活性剤(商品名:テイカライトN4133、テイカ社製 成分濃度35%)を含浸液中の界面活性剤の成分濃度が0.035%となるように添加して含浸液とした以外は実施例1と同様にして研磨紙用原紙を得た。ペンダントドロップ法により測定した含浸液の液表面張力は41.0mN/mであり、含浸液の含浸量は86g/m2であった。
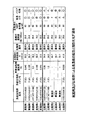
各実施例及び比較例における界面活性剤の内容とそれを用いた含浸液の液表面張力、使用した含浸用基材及び得られた含浸紙の評価結果とを図1に示す。尚、各評価についてはそれぞれ以下の方法で行った。
<含浸液の液表面張力>
含浸液の液表面張力は、動的接触角計FIBRO DAT1100 MkII(FIBRO system ab社製)を用いてペンダントドロップ法で測定した。測定時の室内環境は23±1℃、50±2%RHで、含浸液の温度は23℃であった。液滴の大きさは当該機器の場合は自動で設定されるが4〜10mlであり、測定は液滴形成後すぐに行った。
含浸液の液表面張力は、動的接触角計FIBRO DAT1100 MkII(FIBRO system ab社製)を用いてペンダントドロップ法で測定した。測定時の室内環境は23±1℃、50±2%RHで、含浸液の温度は23℃であった。液滴の大きさは当該機器の場合は自動で設定されるが4〜10mlであり、測定は液滴形成後すぐに行った。
<基紙の透気度>
JIS P 8117:2009(紙及び板紙?透気度及び透気抵抗度試験方法(中間領域)−ガーレー法)に準拠して紙の透気度を測定した。
JIS P 8117:2009(紙及び板紙?透気度及び透気抵抗度試験方法(中間領域)−ガーレー法)に準拠して紙の透気度を測定した。
<含浸ムラ>
含浸用基材に含浸液を塗付した含浸紙について、色ムラを目視で観察し、4段階で評価した。
◎:色ムラが殆ど無い。合格。
○:色ムラが弱く見られる。合格。
△:色ムラがかなり強く見られる。不合格。
×:色ムラが非常に強く見られる。不合格。
含浸用基材に含浸液を塗付した含浸紙について、色ムラを目視で観察し、4段階で評価した。
◎:色ムラが殆ど無い。合格。
○:色ムラが弱く見られる。合格。
△:色ムラがかなり強く見られる。不合格。
×:色ムラが非常に強く見られる。不合格。
<バリア性能>
エタノール(和光純薬製)にブリリアントグリーン(和光純薬製)を対エタノール1質量%添加、混合して評価液を作成する。研磨紙用原紙のバリア層表面に評価液を脱脂綿で2cm幅×15cm長さで塗布し、10秒後にろ紙で付着した液を拭き取る。バリア層を超えて紙基材に吸収され色が濃くなったピンホールを観察して4段階で評価した。
◎:ピンホールが無い。合格。
○:ピンホールが3個以下。合格。
△:ピンホールが3〜9個。不合格。
×:ピンホールが10個以上。不合格。
エタノール(和光純薬製)にブリリアントグリーン(和光純薬製)を対エタノール1質量%添加、混合して評価液を作成する。研磨紙用原紙のバリア層表面に評価液を脱脂綿で2cm幅×15cm長さで塗布し、10秒後にろ紙で付着した液を拭き取る。バリア層を超えて紙基材に吸収され色が濃くなったピンホールを観察して4段階で評価した。
◎:ピンホールが無い。合格。
○:ピンホールが3個以下。合格。
△:ピンホールが3〜9個。不合格。
×:ピンホールが10個以上。不合格。
図1から明らかなように、液表面張力が35〜40mN/mの含浸液を用いた実施例1〜5で得られた含浸紙は、含浸ムラが殆ど無いかまたは弱く見られる程度であり、バリア性能も良好なものであった。
一方、液表面張力が35mN/m未満の含浸液を用いた比較例1及び比較例2で得られた研磨紙用原紙はバリア性能に劣るものであり、砂付け時の接着剤が研磨紙用原紙に浸透しすぎてしまうおそれがある。また、液表面張力が40mN/mを超える含浸液を用いた比較例3〜6で得られた研磨紙用原紙は何れも含浸ムラに劣るものであった。
Claims (4)
- 基紙に含浸液を含浸させた後に乾燥させて含浸基材を得る工程と、前記含浸基材にバリア層用塗工液を塗布する工程とを有する研磨紙用原紙の製造方法であって、
前記含浸液のペンダントドロップ法により測定した液表面張力が35〜40mN/mであることを特徴とする研磨紙用原紙の製造方法。 - 前記含浸液には界面活性剤が含まれていることを特徴とする請求項1に記載の研磨紙用原紙の製造方法。
- 前記界面活性剤がノニオン性またはアニオン性の界面活性剤である請求項2の研磨紙用原紙の製造方法。
- 前記基紙のJIS P 8117:2009により測定した透気度が20秒以上であることを特徴とする請求項1〜3のいずれかに記載の研磨紙用原紙の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019061628A JP2020158932A (ja) | 2019-03-27 | 2019-03-27 | 研磨紙用原紙の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019061628A JP2020158932A (ja) | 2019-03-27 | 2019-03-27 | 研磨紙用原紙の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2020158932A true JP2020158932A (ja) | 2020-10-01 |
Family
ID=72642176
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019061628A Pending JP2020158932A (ja) | 2019-03-27 | 2019-03-27 | 研磨紙用原紙の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2020158932A (ja) |
-
2019
- 2019-03-27 JP JP2019061628A patent/JP2020158932A/ja active Pending
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6625046B2 (ja) | ロゼッタ型軽質炭酸カルシウムを内填した紙 | |
| US6966972B2 (en) | Coating composition, paper product having flexible coating and method for manufacturing a paper product | |
| JP6115326B2 (ja) | 印刷用塗工紙および印刷用塗工紙の製造方法 | |
| US3017295A (en) | Coated paper and paperboard and process for making same | |
| EP3951055B1 (en) | Method for manufacturing paper-making barrier substrate | |
| JP2008261068A (ja) | ラベル用塗工紙およびその製造方法 | |
| JP6196932B2 (ja) | オフセット印刷用塗工紙の製造方法及びオフセット印刷用塗工紙 | |
| JP2003171893A (ja) | 印刷用塗工紙 | |
| JP4371873B2 (ja) | 剥離紙用原紙 | |
| JP2002173892A (ja) | グラビア印刷用塗工紙 | |
| JP5308115B2 (ja) | 印刷用塗工紙及び印刷用塗工紙の製造方法 | |
| US4927495A (en) | Support for photographic printing paper | |
| JP4983273B2 (ja) | 印刷用塗工紙の製造方法 | |
| JP7623251B2 (ja) | 紙カップ用原紙 | |
| JP2005154951A (ja) | 印刷用艶消し塗工紙 | |
| JPH04105987A (ja) | 感熱記録紙用支持体 | |
| JP4549796B2 (ja) | 微塗工包装紙 | |
| PL196707B1 (pl) | Sposób obróbki wstęg włóknistych | |
| US11834791B2 (en) | Method for manufacturing paper barrier base material | |
| JP5371276B2 (ja) | 塗工紙及びその製造方法 | |
| JP4284108B2 (ja) | 印刷用嵩高塗工紙 | |
| JP6351981B2 (ja) | 低光沢離型紙用基材 | |
| JP7791946B2 (ja) | 塗工白板紙 | |
| JPH04327296A (ja) | 印刷用塗被紙の製造方法 | |
| JPH11100789A (ja) | オフセット印刷用塗被紙の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20190328 |