JP2020169965A - 多連発パルス電磁力音響診断装置 - Google Patents
多連発パルス電磁力音響診断装置 Download PDFInfo
- Publication number
- JP2020169965A JP2020169965A JP2019073041A JP2019073041A JP2020169965A JP 2020169965 A JP2020169965 A JP 2020169965A JP 2019073041 A JP2019073041 A JP 2019073041A JP 2019073041 A JP2019073041 A JP 2019073041A JP 2020169965 A JP2020169965 A JP 2020169965A
- Authority
- JP
- Japan
- Prior art keywords
- pulse
- acoustic
- coil
- charging
- electromagnetic force
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images




Landscapes
- Investigating Or Analyzing Materials By The Use Of Ultrasonic Waves (AREA)
Abstract
【課題】短時間で多連発パルスの発生させ、これによって迅速かつ大量の測定を可能にした非破壊検査用の多連発パルス電磁力音響診断装置を提供する。【解決手段】多連発パルス電磁力音響診断装置は、パルスコイル2、多連発パルス供給回路1、センサ11、計測解析部15とで構成されている。回路1は、パルスコイル2に複数回、間欠的に供給する充放電用コンデンサ3、ゲート信号の入力により順方向の放電電流iを前記パルスコイル2に流すサイリスタ4、サイリスタ4に逆並列接続された反転電流用ダイオード5、及び充放電用コンデンサ3を充電する直流高電圧電源10とで構成されている。【選択図】図1
Description
本発明は、検査対象物(例えば、金属材とCFRPとの接合部材の接合部分の微細な剥離、鉄筋コンクリートの内部欠陥)を短時間且つ高精度で検出できる多連発パルス電磁力を用いた非破壊音響診断装置に関する。
非破壊検査とは“物を壊さずに”その検査対象物の内部の傷や表面の傷、或いは劣化の状況を検出する検査技術である。工業製品や各種設備には、その目的に合わせて多種多様な素材が使用され日々稼働している。稼働製品や設備は時間と共に劣化して行くので、それらの安全性を確認しながら可能な限り長期間にわたって利用することが重要である。
非破壊試験は、素材の時点からの加工工程、及び完成時の製品の検査、設備の建設時の検査、保守点検などに適用することにより、製品や設備の信頼性と寿命を長くすることが出来る。主な非破壊検査適用物としては原子力発電所・プラント・鉄道・航空機・橋梁・ビル(鉄筋コンクリート)・地中埋設物などがある。
主な非破壊検査方法としては、目視検査、放射線透過検査、超音波探傷検査、磁気探傷検査、浸透探傷検査、渦流探傷検査、ひずみ測定、漏れ試験、アコースティックエミッション法(以下、AE法という。)、赤外線検査法、パルス電磁力を用いた音響診断法などがある。
主な非破壊検査方法としては、目視検査、放射線透過検査、超音波探傷検査、磁気探傷検査、浸透探傷検査、渦流探傷検査、ひずみ測定、漏れ試験、アコースティックエミッション法(以下、AE法という。)、赤外線検査法、パルス電磁力を用いた音響診断法などがある。
上記の内、パルス電磁力を用いた音響診断法はパルスコイルより発生したパルス磁場を印加することにより、検査対象物内に弾性波を発生させ、その弾性波を検査対象物の表面に設置したセンサ(圧電素子センサ等)によって電気信号に変換して検出し、 且つこれを分析して内部欠陥や表面欠陥を検出する手法である。一般に弾性波は主に超音波領域(数10kHz〜数MHz)の高い周波数成分を持つ。
上記音響診断法に用いられる装置(特許文献1)としては、検査対象物600の表面に近接して設置されるパルスコイル200と、該パルスコイル200にスイッチ400を介して直列接続された充放電用コンデンサ300と、該充放電用コンデンサ300に並列接続されたダイオード500と、該パルスコイル200から所定距離Lだけ離間させ、且つ検査対象物600の表面に接して設置されるセンサ700(音響信号を電気信号に変換するアコースティックエミッションセンサー、又は加速度センサ、或いはマイクロホンと、前記充放電用コンデンサ300を充電するための電流を供給する電流源100と、センサ700からの出力波形を計測・解析する計測解析部150(AD変換装置120,アンプ130と波形解析装置140)とで構成されている。
電流源100による充放電用コンデンサ300の充電が完了した処で、制御装置400aからの指示により、スイッチ400をオンにして充放電用コンデンサ300から順方向放電電流iを瞬時にパルスコイル200に流して該パルスコイル200よりパルス磁場を発生させる。このパルス磁場より、検査対象物600の内部におけるその表面近傍の導体601に渦電流Uが発生し、この渦電流Uとパルス磁界によるローレンツ力が該導体601に働く。またこの導体601が磁性体であれば、ローレンツ力に加えて、磁界勾配による磁気力および磁歪による歪が該導体601に加わる。これらの複合的な要因により導体601より弾性波Dが発生する。
この弾性波Dは、検査対象物600に欠陥Nがある場合、欠陥Nのない波形と比較してその欠陥Nに起因した波形に変わる。この弾性波Dを上記計測解析部150で計測解析し、欠陥Nの有無、位置、大きさなどを検出する。
この弾性波Dは、検査対象物600に欠陥Nがある場合、欠陥Nのない波形と比較してその欠陥Nに起因した波形に変わる。この弾性波Dを上記計測解析部150で計測解析し、欠陥Nの有無、位置、大きさなどを検出する。
特許文献1で用いられる回路(図7)は、充放電用コンデンサ300より電荷をパルスコイル200に放電した際に、パルスコイル200を通過した逆方向電流−iは充放電用コンデンサ300に並列接続されたダイオード500を通ることになり、パルス磁界発生後において、充放電用コンデンサ300には電荷が残らない。それ故、充放電用コンデンサ300を順方向で放電させると、充放電用コンデンサ300は0Vとなり、次の放電に備えて充放電用コンデンサ300に充電しようとすると0Vからの充電となる。その結果、充電時間が長くなり、迅速かつ大量の計測が妨げられる。
ここで、上記順方向放電電流iと充電電流の波形を図7左上のグラフで、放電時間はこの場合では0.3ミリ秒から0.4ミリ秒であり、充電時間は5秒程度であった。
ここで、上記順方向放電電流iと充電電流の波形を図7左上のグラフで、放電時間はこの場合では0.3ミリ秒から0.4ミリ秒であり、充電時間は5秒程度であった。
そこで充電時間を短縮しようとすると、電流源100の(1)高圧電圧を発生させる昇圧トランスの高圧化・大容量化、(2)昇圧トランスからの電圧を整流するブリッジ回路部の大容量化、(3)充電電流を制限する制限抵抗の大容量化、(4)場合によっては、複数のコンデンサおよび充電回路による多チャンネルシステムの採用が必要となる。これらは、すべて装置サイズ・重量・消費電力の大幅な増大を意味している。このために、非破壊音響診断に適用される、連続パルス発生回路は大きく且つ重く、しかも消費電力が大きいものにならざるを得ない。
しかしながら非破壊音響診断装置は、あらゆる現場に適用することが求められており、軽量小型のハンディタイプのものが要求されている。そして、計測データが多い程、計測結果の精度が向上するので、充放電用コンデンサの充電時間が短いものが要求されている。
しかしながら非破壊音響診断装置は、あらゆる現場に適用することが求められており、軽量小型のハンディタイプのものが要求されている。そして、計測データが多い程、計測結果の精度が向上するので、充放電用コンデンサの充電時間が短いものが要求されている。
本発明はこのような従来装置の問題点に鑑みてなされたもので、回路構成の改善により、充放電用コンデンサの充電時間を大幅に短縮して短時間で多連発パルスの発生を可能にし、これによって迅速かつ大量の測定を可能にした、非破壊検査用の多連発パルス電磁力音響診断装置を提供するものである。
本発明(多連発パルス電磁力音響診断装置)は、以下の技術を用いて上記の課題を解決した。請求項1に記載の発明(図1(a)(b)、図2(a)(b))は、
検査対象物20の検査対象部位21に渦電流Uを生じさせるパルスコイル2と、
前記パルスコイル2に順方向及びこれに続く逆方向の放電電流i(−i)を所定間隔で供給する多連発パルス供給回路1と、
前記パルスコイル2から離間させ、且つ検査対象物20に接触させ又は近接させて配置され、前記渦電流Uに起因する弾性波Dを録取して電気信号に変換するセンサ11と、
前記センサ11からの出力電気信号を解析して検査対象物20の内部欠陥Nの有無を推定するためのデータを出力する計測解析部15とで構成され、
多連発パルス供給回路1は、
前記パルスコイル2に接続され、充電された電荷を順方向及びこれに続く反転方向の放電電流i(−i)として前記パルスコイル2に複数回、間欠的に供給する充放電用コンデンサ3と、
前記パルスコイル2と前記充放電用コンデンサ3との間に接続され、ゲート信号の入力により前記順方向の放電電流iを前記パルスコイル2に流し、前記パルスコイル2を通過した前記順方向の放電電流iを前記充放電用コンデンサ3に逆極性に充電するサイリスタ4と、
前記サイリスタ4に逆並列接続され、逆極性に充電された前記充放電用コンデンサ3から反転方向の放電電流−iを前記パルスコイル2に流し、前記パルスコイル2を通過した前記逆方向の放電電流-iを前記充放電用コンデンサ3に正極性にて充電する反転電流用ダイオード5と、
前記充放電用コンデンサ3に接続され、該充放電用コンデンサ3を充電する直流高電圧電源10と、で構成されたことを特徴とする。
検査対象物20の検査対象部位21に渦電流Uを生じさせるパルスコイル2と、
前記パルスコイル2に順方向及びこれに続く逆方向の放電電流i(−i)を所定間隔で供給する多連発パルス供給回路1と、
前記パルスコイル2から離間させ、且つ検査対象物20に接触させ又は近接させて配置され、前記渦電流Uに起因する弾性波Dを録取して電気信号に変換するセンサ11と、
前記センサ11からの出力電気信号を解析して検査対象物20の内部欠陥Nの有無を推定するためのデータを出力する計測解析部15とで構成され、
多連発パルス供給回路1は、
前記パルスコイル2に接続され、充電された電荷を順方向及びこれに続く反転方向の放電電流i(−i)として前記パルスコイル2に複数回、間欠的に供給する充放電用コンデンサ3と、
前記パルスコイル2と前記充放電用コンデンサ3との間に接続され、ゲート信号の入力により前記順方向の放電電流iを前記パルスコイル2に流し、前記パルスコイル2を通過した前記順方向の放電電流iを前記充放電用コンデンサ3に逆極性に充電するサイリスタ4と、
前記サイリスタ4に逆並列接続され、逆極性に充電された前記充放電用コンデンサ3から反転方向の放電電流−iを前記パルスコイル2に流し、前記パルスコイル2を通過した前記逆方向の放電電流-iを前記充放電用コンデンサ3に正極性にて充電する反転電流用ダイオード5と、
前記充放電用コンデンサ3に接続され、該充放電用コンデンサ3を充電する直流高電圧電源10と、で構成されたことを特徴とする。
請求項2に記載の発明(図1(a)(b)、図2(a)(b))は、請求項1に記載の多連発パルス電磁力音響診断装置において、
計測解析部15は、
センサ11からの音響アナログ信号をAD変換してデジタル化し、この音響デジタルデータを出力するAD変換装置12と、
前記検査対象物20の欠陥の有無を非破壊的に推定するために前記音響デジタルデータを数値解析をするCPU14と、
音響デジタルデータ及び数値解析されたデータを記憶するメモリ13とを備え、
該CPU14は、取り込んだ音響デジタルデータから各パルス磁場に対する応答波形を切り分ける処理と、切り分けた複数の応答波形を加算し、パルス数で割って平均化する処理を行い、平均化された応答波形を出力する機能を有することを特徴とする。
計測解析部15は、
センサ11からの音響アナログ信号をAD変換してデジタル化し、この音響デジタルデータを出力するAD変換装置12と、
前記検査対象物20の欠陥の有無を非破壊的に推定するために前記音響デジタルデータを数値解析をするCPU14と、
音響デジタルデータ及び数値解析されたデータを記憶するメモリ13とを備え、
該CPU14は、取り込んだ音響デジタルデータから各パルス磁場に対する応答波形を切り分ける処理と、切り分けた複数の応答波形を加算し、パルス数で割って平均化する処理を行い、平均化された応答波形を出力する機能を有することを特徴とする。
請求項3に記載の発明は、請求項2に記載の多連発パルス電磁力音響診断装置において、
前記平均化された応答波形に対しフーリエ変換処理を行い、平均化されたフーリエ変換結果を出力することを特徴とする。
前記平均化された応答波形に対しフーリエ変換処理を行い、平均化されたフーリエ変換結果を出力することを特徴とする。
請求項4に記載の発明は、請求項2に記載の多連発パルス電磁力音響診断装置において、
上記CPU14は、取り込んだ音響デジタルデータから各パルス磁場に対する応答波形を切り分ける処理の後に行われる、切り分けた複数の応答波形の加算とパルス数で割る平均化処理に代えて、
切り分けた複数の応答波形に対しフーリエ変換処理を行い、複数のフーリエ変換結果を加算し、パルス数で割って平均化する処理を行い、平均化されたフーリエ変換結果を出力することを特徴とする。
上記CPU14は、取り込んだ音響デジタルデータから各パルス磁場に対する応答波形を切り分ける処理の後に行われる、切り分けた複数の応答波形の加算とパルス数で割る平均化処理に代えて、
切り分けた複数の応答波形に対しフーリエ変換処理を行い、複数のフーリエ変換結果を加算し、パルス数で割って平均化する処理を行い、平均化されたフーリエ変換結果を出力することを特徴とする。
請求項5に記載の発明は、請求項1〜4のいずれかに記載の多連発パルス電磁力音響診断装置において、
サイリスタ4へのゲート信号を、取り込んだ音響デジタルデータから各パルス磁場に対する応答波形を切り分ける処理の信号とすることを特徴とする。
サイリスタ4へのゲート信号を、取り込んだ音響デジタルデータから各パルス磁場に対する応答波形を切り分ける処理の信号とすることを特徴とする。
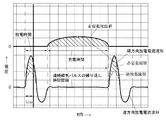
本発明によれば、サイリスタ4に対して反転電流用ダイオード5を逆並列に接続してあるので、充放電用コンデンサ3からパルスコイル2に流れた順方向放電電流iの大部分は前記充放電用コンデンサ3に逆極性に充電され、この逆極性に充電された電荷が反転方向放電電流(−i)としてパルスコイル2を逆方向に流れ、反転電流用ダイオード5を介して充放電用コンデンサ3に順方向の電荷として充電される(図5)。
上記のように該充放電用コンデンサ3には、戻ってきた電荷(図5では逆流電流量と表示)による充電量の嵩上げがなされているので、直流高電圧電源10による充電は残部(必要充電量と表示)で足る。換言すれば、嵩上げ分が充電時間の短縮となる。それ故、短時間で多数の音響データを取ることが出来、これを平均化することで測定作業の時間短縮と測定精度の向上が図られる。
上記のように該充放電用コンデンサ3には、戻ってきた電荷(図5では逆流電流量と表示)による充電量の嵩上げがなされているので、直流高電圧電源10による充電は残部(必要充電量と表示)で足る。換言すれば、嵩上げ分が充電時間の短縮となる。それ故、短時間で多数の音響データを取ることが出来、これを平均化することで測定作業の時間短縮と測定精度の向上が図られる。
以下、本発明を図示実施例に従って説明する。
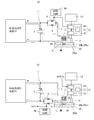
図1、2は、本発明の多連発パルス電磁力音響診断装置の概略構成であり、図1(a)は第1実施例、同図(b)はその変形例、図2(a)は第2実施例、同図(b)はその変形例である。いずれも回路構成が若干異なるだけで、その作用効果は同じである。
図1、2の多連発パルス電磁力音響診断装置は、パルスコイル2と、電源ケーブルを介してこのパルスコイル2に順(逆)方向の放電パルス電流i(−i)を印加する多連発パルス供給回路1と、検査対象物20の表面に接して又は僅かに離間させた状態で取り付けたセンサ11と、信号ケーブルでこのセンサ11に接続された計測解析部15、直流高電圧電源10及び必要に応じて設けられる表示装置16とで構成されている。
図1、2は、本発明の多連発パルス電磁力音響診断装置の概略構成であり、図1(a)は第1実施例、同図(b)はその変形例、図2(a)は第2実施例、同図(b)はその変形例である。いずれも回路構成が若干異なるだけで、その作用効果は同じである。
図1、2の多連発パルス電磁力音響診断装置は、パルスコイル2と、電源ケーブルを介してこのパルスコイル2に順(逆)方向の放電パルス電流i(−i)を印加する多連発パルス供給回路1と、検査対象物20の表面に接して又は僅かに離間させた状態で取り付けたセンサ11と、信号ケーブルでこのセンサ11に接続された計測解析部15、直流高電圧電源10及び必要に応じて設けられる表示装置16とで構成されている。
パルスコイル2は、螺旋状に巻かれた電線で構成された単一のコイルから構成されている。パルスコイル2内にコアを用いても良い。
このパルスコイル2は、検査対象物20の表面に隙間(高さ)Hを設けて取り付けられる。検査時点では隙間Hは一定に保持される。
このパルスコイル2は、検査対象物20の表面に隙間(高さ)Hを設けて取り付けられる。検査時点では隙間Hは一定に保持される。
センサ11は公知のセンサであって、検査対象物20に発生した弾性波D(音響信号)を検出し、アナログ電気信号に変換する器具である。センサ11としては、例えば音響信号を電気信号に変換するAEセンサ、加速度センサ、光計測センサ又はマイクロホンが使われる。ここではマイクロホンが採用されている。センサ11は、検査対象物20の測定面に接して又は僅かに離間させて設置される。
計測解析部15は、センサ11からの音響アナログ信号をAD変換してデジタル化するAD変換装置12と、音響デジタル信号を数値的に解析する演算装置よりなるCPU14と、AD変換装置12からのデジタル化した音響信号とCPU14による演算結果を記憶するメモリ13とを備える。
計測解析部15では、センサ11の出力波形をサンプリングし、これをアンプリファイア(図示せず)により増幅すると共に、例えばノイズのような不要な信号をフィルタ(図示せず)などにより除去した後、AD変換装置12でフィルタリングされた前記出力波形をA/D変換し、A/D変換されたデジタルデータをメモリ13に記憶する。
そして、計測解析部15では、音響デジタルデータをメモリ13から随時、読み出し、CPU14にてこの音響デジタルデータを所定の信号処理手順を有するプログラム(例えば、後述する平均処理演算プログラム)に従い所定の演算を行い、その結果をメモリ13に蓄積、または表示装置16を介して表示する。
そして、計測解析部15では、音響デジタルデータをメモリ13から随時、読み出し、CPU14にてこの音響デジタルデータを所定の信号処理手順を有するプログラム(例えば、後述する平均処理演算プログラム)に従い所定の演算を行い、その結果をメモリ13に蓄積、または表示装置16を介して表示する。
平均処理演算プログラムは、メモリ13に格納されており、CPU14が随時これを読み出して使用する。これを図6に従って説明する。
図6(a)の上段の波形図は、メモリ13に記憶された、センサ11で録取され、A/D変換された一連の音響デジタル波形を表示装置16に出力した図で、短時間で間欠的に記憶された、複数のパルス磁場に対する音響信号と、パルス同期信号及び放電パルス電流i(−i)との関係を示す図である。
上記一連の音響デジタル波形には、複数のパルス磁場に対する音響信号が連なっているため、複数のパルス磁場に対する各音響信号の切り分けのためにパルス同期信号(サイリスタ4のゲート信号)を用いる。パルス同期信号(サイリスタ4のゲート信号)の入力と同時に順方向の放電パルス電流iが流れる。
図6(a)の上段の波形図は、メモリ13に記憶された、センサ11で録取され、A/D変換された一連の音響デジタル波形を表示装置16に出力した図で、短時間で間欠的に記憶された、複数のパルス磁場に対する音響信号と、パルス同期信号及び放電パルス電流i(−i)との関係を示す図である。
上記一連の音響デジタル波形には、複数のパルス磁場に対する音響信号が連なっているため、複数のパルス磁場に対する各音響信号の切り分けのためにパルス同期信号(サイリスタ4のゲート信号)を用いる。パルス同期信号(サイリスタ4のゲート信号)の入力と同時に順方向の放電パルス電流iが流れる。
平均処理演算プログラムの第1は、
(1)メモリ13から読み込んだ一連の音響デジタル信号から、パルス同期信号を基準に、パルス電流i(−i)に起因するパルス磁場に対する応答波形をひとつひとつを切り分けるステップ、
(2)切り分けた複数の応答波形、数値的に加算し、パルス数で割って応答波形を平均化するステップ、
(3)平均化された応答波形をFFT(Fast Fourier Transform等のフーリエ変換)を行い平均化されたスペクトルを得るステップ、
(4)得られた、平均化されたスペクトルを表示装置16に表示する又は別の演算過程(例えば、欠陥Nの存在やその位置、大きさなどを非破壊でその推定を可能にさせるピーク検出を行うような演算過程)に出力するステップからなる機能を有する。
(1)メモリ13から読み込んだ一連の音響デジタル信号から、パルス同期信号を基準に、パルス電流i(−i)に起因するパルス磁場に対する応答波形をひとつひとつを切り分けるステップ、
(2)切り分けた複数の応答波形、数値的に加算し、パルス数で割って応答波形を平均化するステップ、
(3)平均化された応答波形をFFT(Fast Fourier Transform等のフーリエ変換)を行い平均化されたスペクトルを得るステップ、
(4)得られた、平均化されたスペクトルを表示装置16に表示する又は別の演算過程(例えば、欠陥Nの存在やその位置、大きさなどを非破壊でその推定を可能にさせるピーク検出を行うような演算過程)に出力するステップからなる機能を有する。
平均処理演算プログラムの第2は、
(1)メモリ13から読み込んだ一連の音響デジタル信号から、パルス同期信号を基準に、パルス電流i(−i)に起因するパルス磁場に対する応答波形をひとつひとつを切り分けるステップ、
(2)切り分けた応答波形にFFT(Fast Fourier Transform等のフーリエ変換)を行いスペクトルを得るステップ、
(3)FFT変換された複数のスペクトルを、数値的に加算し、パルス数で割って応答波形またはスペクトルを平均化するステップ、
(4)平均化されたスペクトルを表示装置16に表示する、または別の演算過程(例えば、欠陥Nの存在やその位置、大きさなどを非破壊でその推定を可能にさせるピーク検出を行うような演算過程)に出力するステップからなる機能を有する。
(1)メモリ13から読み込んだ一連の音響デジタル信号から、パルス同期信号を基準に、パルス電流i(−i)に起因するパルス磁場に対する応答波形をひとつひとつを切り分けるステップ、
(2)切り分けた応答波形にFFT(Fast Fourier Transform等のフーリエ変換)を行いスペクトルを得るステップ、
(3)FFT変換された複数のスペクトルを、数値的に加算し、パルス数で割って応答波形またはスペクトルを平均化するステップ、
(4)平均化されたスペクトルを表示装置16に表示する、または別の演算過程(例えば、欠陥Nの存在やその位置、大きさなどを非破壊でその推定を可能にさせるピーク検出を行うような演算過程)に出力するステップからなる機能を有する。
多連発パルス供給回路1の実施例は、既述のように図1(a)(b)、図2(a)(b)に示す通りで、その作用は同じである。
図1(a)において、パルスコイル2の一方のラインは直流高電圧電源10のプラス端子に接続され、他方のラインはマイナス端子に接続されている。
充放電用コンデンサ3は、両ライン間に設置され、両ラインにてパルスコイル2に接続されている。
サイリスタ4は、パルスコイル2の一方のライン(図の実施例ではプラス側)に於いて、充放電用コンデンサ3の一方の接続端とパルスコイル2のプラス側の接続端との間に接続され、そのカソード側が前記パルスコイル2側に接続され、アノード側が前記充放電用コンデンサ3側に接続されている。即ち、充放電用コンデンサ3からの順方向放電電流iをパルスコイル2に供給するように接続されている。このサイリスタ4のゲートには、サイリスタ4をオン・オフする制御装置4aが接続されている。
図1(a)において、パルスコイル2の一方のラインは直流高電圧電源10のプラス端子に接続され、他方のラインはマイナス端子に接続されている。
充放電用コンデンサ3は、両ライン間に設置され、両ラインにてパルスコイル2に接続されている。
サイリスタ4は、パルスコイル2の一方のライン(図の実施例ではプラス側)に於いて、充放電用コンデンサ3の一方の接続端とパルスコイル2のプラス側の接続端との間に接続され、そのカソード側が前記パルスコイル2側に接続され、アノード側が前記充放電用コンデンサ3側に接続されている。即ち、充放電用コンデンサ3からの順方向放電電流iをパルスコイル2に供給するように接続されている。このサイリスタ4のゲートには、サイリスタ4をオン・オフする制御装置4aが接続されている。
反転電流用ダイオード5は、サイリスタ4に逆並列接続され、サイリスタ4に対して反対方向に反転放電電流(−i)を流すように接続されている。
直流高電圧電源10は、上記のように充放電用コンデンサ3に接続され、該充放電用コンデンサ3を充電する。
直流高電圧電源10は、上記のように充放電用コンデンサ3に接続され、該充放電用コンデンサ3を充電する。
サイリスタ4にゲート信号が入力されると、充放電用コンデンサ3から順方向の放電パルス電流iがパルスコイル2に流れる。この順方向の放電パルス電流iの一部は消費されるが大半の順方向の放電パルス電流iは充放電用コンデンサ3に流れ込み、これを逆極性に充電する。逆極性の充電が終了すると直ちに逆方向に放電し、パルスコイル2で一部消費されて反転方向の放電パルス電流−iが充放電用コンデンサ3に流れ込み、これを正極性に充電する。正極性に充電される電荷は、最初の1/2程度であり、消費された分を補充することで、再放電が可能となる(図5)。
図1(b)は、図1(a)の変形例で、サイリスタ4は、パルスコイル2の他方のライン(図の実施例ではマイナス側)に於いて、充放電用コンデンサ3の一方の接続端とパルスコイル2のプラス側の接続端との間に接続され、そのカソード側が前記充放電用コンデンサ3側に接続され、アノード側が前記パルスコイル2側に接続されている。反転電流用ダイオード5はサイリスタ4に逆並列接続されている。作用は図1(a)と同じである。
図2(a)は、本発明の多連発パルス供給回路1の第2実施例で、図1(a)に対して並接続されたサイリスタ4と反転電流用ダイオード5の組と、充放電用コンデンサ3の位置が逆で、充放電用コンデンサ3の一方の接続端がパルスコイル2、他方の接続端がサイリスタ4のアノード側に接続されている。作用は図1(a)と同じである。
図2(b)は、図2(a)の変形例で、パルスコイル2の他方のライン(図の実施例ではマイナス側)に於いて、充放電用コンデンサ3の一方の接続端とパルスコイル2のマイナス側の接続端とが接続され、サイリスタ4のアノード側が前記パルスコイル2側に接続され、そのカソード側が前記充放電用コンデンサ3側に接続されている。反転電流用ダイオード5はサイリスタ4に逆並列接続されている。作用は図1(a)と同じである。
本発明の多連発パルス供給回路1の各実施例の作用は同じなので、以下、図1(a)の多連発パルス供給回路1を代表例とする。
次に、本装置を用いた検査対象物20の測定に付いて説明する。パルスコイル2と、パルスコイル2から一定距離Lだけ離したセンサ11とを測定範囲内で一定の間隔で複数点の計測を行う。
測定者が本装置の測定開始ボタン(図示せず)を押して測定を開始すると、それ以後の時点で充放電用コンデンサ3の充電が完了していることを受けて制御装置4aからサイリスタ4をオンにするゲート信号が出力され、充放電用コンデンサ3から順方向の放電電流iがパルスコイル2に流れる。これにより既に述べたように高導電性材料20aに「ローレンツ力と磁界勾配と磁歪の複合」による弾性波Dが、高導電性材料20aを覆う非又は低導電性材料20b(20c)に発生する(図3)。この弾性波Dが前記ノイズと共にセンサ11に録取され、ノイズアナログ信号が重畳した音響アナログ信号がセンサ11から出力される。
これと同時に、上記ゲート信号はCPU14に送られ、メモリ13に記憶される。
測定者が本装置の測定開始ボタン(図示せず)を押して測定を開始すると、それ以後の時点で充放電用コンデンサ3の充電が完了していることを受けて制御装置4aからサイリスタ4をオンにするゲート信号が出力され、充放電用コンデンサ3から順方向の放電電流iがパルスコイル2に流れる。これにより既に述べたように高導電性材料20aに「ローレンツ力と磁界勾配と磁歪の複合」による弾性波Dが、高導電性材料20aを覆う非又は低導電性材料20b(20c)に発生する(図3)。この弾性波Dが前記ノイズと共にセンサ11に録取され、ノイズアナログ信号が重畳した音響アナログ信号がセンサ11から出力される。
これと同時に、上記ゲート信号はCPU14に送られ、メモリ13に記憶される。
上記充放電用コンデンサ3による充放電は短時間で繰り返されるので、短時間の間に大量の音響アナログ信号がセンサ11から出力される。
そしてこのノイズアナログ信号が重畳した音響アナログ信号は増幅され、A/D変換されて順次メモリ13に記憶される。
このよう計測は、検査対象物20の各計測点で行われる。
そしてこのノイズアナログ信号が重畳した音響アナログ信号は増幅され、A/D変換されて順次メモリ13に記憶される。
このよう計測は、検査対象物20の各計測点で行われる。
検査対象物20には、高導電性材料20a、非導電性材料20b、及び低導電性材料20cの単体又はこれらの組み合わせがある。ただし、非導電性材料20bの単体は対象とならない。
高導電性材料20aとは、一般的には合金鋼やアルミニウムなどの金属材料で、電気伝導率が106S/mを越える素材である。
非導電性材料20bとは、電気伝導率が10-4S/mを下回る素材で、セラミックス、GFRP(ガラス繊維強化プラスチック)、プラスチックスなどが代表例である。
低導電性材料20cとは、電気伝導率が10-4〜104S/mの範囲内の素材で、CFRP(炭素繊維強化プラスチック)、CFRC(炭素繊維強化コンクリート)、CNF複合材料(カーボンナノファイバー複合材料で、カーボンナノファイバーをポリエチレンやポリプロピレンなどの高分子材料に分散させた複合体)、CNT複合材料(カーボンナノチューブ複合材料)、固体高分子電解膜などが代表例である。
高導電性材料20aとは、一般的には合金鋼やアルミニウムなどの金属材料で、電気伝導率が106S/mを越える素材である。
非導電性材料20bとは、電気伝導率が10-4S/mを下回る素材で、セラミックス、GFRP(ガラス繊維強化プラスチック)、プラスチックスなどが代表例である。
低導電性材料20cとは、電気伝導率が10-4〜104S/mの範囲内の素材で、CFRP(炭素繊維強化プラスチック)、CFRC(炭素繊維強化コンクリート)、CNF複合材料(カーボンナノファイバー複合材料で、カーボンナノファイバーをポリエチレンやポリプロピレンなどの高分子材料に分散させた複合体)、CNT複合材料(カーボンナノチューブ複合材料)、固体高分子電解膜などが代表例である。
高導電性材料20aの単体とは、例えば、金属ブロック、金属配管などや、低導電性材料20cの積層体(シートやフィルム、単板などを何枚か重ね合わせて接着したものである。代表的なものは炭素繊維織物のプリプレグを、その繊維方向を違えて重ね合わせ、硬化させたCFRPがある)が挙げられる。
接合体(強度,剛性,軽量化などの特性向上のために、2種類以上の性質が異なる素材をそれぞれの相を保ったまま界面で強固に結合し,合体・複合した材料をいう)としては、高導電性材料20aに非導電性材料20bを接着した接合体や、高導電性材料20aに低導電性材料20cを接着した接合体が挙げられる。
構造体としては、例えば、鉄筋コンクリートのように、コンクリートのような非導電性材料20bの内部に鉄筋のような高導電性材料20aを埋設したものが挙げられる。
接合体(強度,剛性,軽量化などの特性向上のために、2種類以上の性質が異なる素材をそれぞれの相を保ったまま界面で強固に結合し,合体・複合した材料をいう)としては、高導電性材料20aに非導電性材料20bを接着した接合体や、高導電性材料20aに低導電性材料20cを接着した接合体が挙げられる。
構造体としては、例えば、鉄筋コンクリートのように、コンクリートのような非導電性材料20bの内部に鉄筋のような高導電性材料20aを埋設したものが挙げられる。
単体の欠陥Nにはひび割れが挙げられる。
接合体の欠陥Nには内層材と外殻体間の接着接合部分、或いは異種材料構造体の接着接合部分の部分的な境界剥離、外殻体内部の層間剥離・内部剥離、内層材の減肉や疲労亀裂などが挙げられる。
積層体の欠陥Nとしては、層間剥離やトランスバースクラックが挙げられる。
構造体の欠陥Nとしては、鉄筋コンクリートを例に取ると、鉄筋20aの錆や腐食による鉄筋とコンクリートとの間の隙間発生が挙げられる。
接合体の欠陥Nには内層材と外殻体間の接着接合部分、或いは異種材料構造体の接着接合部分の部分的な境界剥離、外殻体内部の層間剥離・内部剥離、内層材の減肉や疲労亀裂などが挙げられる。
積層体の欠陥Nとしては、層間剥離やトランスバースクラックが挙げられる。
構造体の欠陥Nとしては、鉄筋コンクリートを例に取ると、鉄筋20aの錆や腐食による鉄筋とコンクリートとの間の隙間発生が挙げられる。
なお、接合体や積層体の接合は、接着剤を用いた接着を代表例として説明したが、融着接合でもよい。また、層間剥離は、例えば層間の接合部が接合後に衝撃等で剥離した部分であるが、気泡や異物の存在等により接合が不完全な融着不良部も含む。
次に、本検査におけるパルスコイル2とセンサ11の設置方法について説明する。図3は内部欠陥Nのある検査対象物(接合体)20を用いる場合を模式的に表したものである。この場合、内部欠陥Nとして接着接合部分Sに幅Kの境界剥離を設けた。勿論、内部欠陥Nは境界剥離に限られず、既述のようなものがある。ここでは、境界剥離を代表例とする。そして、検査対象物20の比較基準となる、内部欠陥Nのないものを基準体(図示せず)とする。基準体は、内部欠陥N以外は検査対象物20と同じ構造を持つ。
本検査におけるパルスコイル2とセンサ11の設置方法(検査対象物20、基準体)は、積層体(単体)、構造体の場合も接合体と同じである(図4(a)(b))。検査の基準となるのは、検査対象物20と同一の構造の内部欠陥のない上記基準体である。
いずれの場合も、パルスコイル2は、検査対象物20が接合体又は構造体の場合(図3、図4(b))、その測定面である非又は低導電性材料20b・20cの上面から離間させて(或いは接して)設置し、積層体(単体:図4(a))の場合は一方の面から離間させて(或いは接して)設置する。離間高さをHとする。
いずれの場合も、パルスコイル2は、検査対象物20が接合体又は構造体の場合(図3、図4(b))、その測定面である非又は低導電性材料20b・20cの上面から離間させて(或いは接して)設置し、積層体(単体:図4(a))の場合は一方の面から離間させて(或いは接して)設置する。離間高さをHとする。
センサ11は、上記のように検査対象物20が接合体、構造体の場合、非又は低導電性材料20b・20c側の表面(即ち、パルス磁場照射面)に接して又は若干離して設置される。検査対象物20が積層体(単体)の場合、その表面(パルス磁場照射面)に接して、又は若干離して設置される。
パルスコイル2との関係では、パルスコイル2から距離Lだけ離れた位置にセンサ11を設置する。
パルスコイル2との関係では、パルスコイル2から距離Lだけ離れた位置にセンサ11を設置する。
本検査については概略を説明したが、以下、より詳しく説明する。直流高電圧電源10にて充放電用コンデンサ3に充電し、本装置のスタートボタン(図示せず)を押し、制御装置4aの指示によりサイリスタ4をオンにする。これと同時に充放電用コンデンサ3に溜まった電荷が順方向放電パルス電流iとなって、サイリスタ4を通りパルスコイル2に流れる。パルスコイル2に順方向放電パルス電流iが印加されると、パルスコイル2側から検査対象物20(又は基準体)の内部方向にパルス磁場が発生する。
パルスコイル2を通過し、消費されなかった残りの順方向放電パルス電流iは、充放電用コンデンサ3に流れ込んでこれを逆極性に荷電し、然る後、この逆極性の電荷が充放電用コンデンサ3から逆方向に反転放電電流(−i)となってパルスコイル2を逆方向に流れる。そして消費されなかった残りの反転放電電流(−i)が反転電流用ダイオード5を通って充放電用コンデンサ3に戻る。この戻った電荷(図5では逆流電流量と表示)が嵩上げとなり、次回の放電のための充電は残部(図5では必要充電量と表示)で足り、嵩上げ分が充電時間の短縮となる。その結果、従来の装置に比べて充放電の間隔を大幅に短くでき、同じ測定時間であれば、大量のデータを得ることが出来る。
なお、図5に示す実施例では、順及び反転方向の放電時間は0.3ミリ秒、充電時間は200ミリ秒と、図6の従来回路(順方向の放電のみで、0.15ミリ秒、充電時間は5秒)より短時間で充放電できる。
なお、図5に示す実施例では、順及び反転方向の放電時間は0.3ミリ秒、充電時間は200ミリ秒と、図6の従来回路(順方向の放電のみで、0.15ミリ秒、充電時間は5秒)より短時間で充放電できる。
上記のように順(逆)方向放電パルス電流i(−i)によるパルスコイル2側から検査対象物20(又は基準体)の内部方向に順方向の(又は、内部方向から逆方向の)パルス磁場が発生すると、このパルス磁場が、検査面の反対側の、検査対象物20(又は基準体)の高導電性材料20a(又は、高導電性材料20aよりも弱いものの導電性を有する低導電性材料20c)に順方向(逆方向)の渦電流Uを誘起する。
そして、この渦電流Uに伴う磁場とパルス磁場との相互作用力によって、高導電性材料20a(又は低導電性材料20c)が励振され、接合体の場合は、高導電性材料20a(又は低導電性材料20c)、積層体(単体)の場合はその全体(特に、渦電流Uが発生する範囲内)から、鉄筋コンクリートのような構造体からは内部の高導電性材料20aである鉄筋から弾性波Dが発せられる。この弾性波Dは、非又は低導電性材料20b・20cであるコンクリート内を伝達する(図3、図4(b))。
これに対して検査対象物20(又は基準体)が積層体の場合、検査対象物20に渦電流Uが発生し、この渦電流Uに起因する弾性波Dが検査面に伝わる(図4(a))。
そして、この渦電流Uに伴う磁場とパルス磁場との相互作用力によって、高導電性材料20a(又は低導電性材料20c)が励振され、接合体の場合は、高導電性材料20a(又は低導電性材料20c)、積層体(単体)の場合はその全体(特に、渦電流Uが発生する範囲内)から、鉄筋コンクリートのような構造体からは内部の高導電性材料20aである鉄筋から弾性波Dが発せられる。この弾性波Dは、非又は低導電性材料20b・20cであるコンクリート内を伝達する(図3、図4(b))。
これに対して検査対象物20(又は基準体)が積層体の場合、検査対象物20に渦電流Uが発生し、この渦電流Uに起因する弾性波Dが検査面に伝わる(図4(a))。
上記弾性波Dは、数kHz〜数十kHzという周波数成分を持つ。金属材料では主に100kHz〜300kHzの周波数成分を持つ信号が多く放出される。周波数の高い信号は、空気中では減衰が大きいので、弾性波Dは主に材料中に伝播する。この場合、高導電性材料20aが磁性体であれば、磁気エネルギーに伴う力も励振力に付加され弾性波Dが強化される。(なお、逆方向の渦電流Uは順方向の渦電流Uの終了後、これに続けて発生するが、互いに干渉するようなことはない。)
既に述べたように、検査面に伝達された弾性波Dを非又は低導電性材料20b・20cの表面に設置されたセンサ11で検出し、これをの音響アナログ信号に変換する。センサ11はこれを計測解析部15に設置された増幅器(図示せず)に出力する。出力された音響アナログ信号は、増幅器で増幅された後、AD変換装置12に出力される。
増幅された音響アナログ信号は、AD変換装置12でデジタル信号に変換され、メモリ13に出力されてストアされる。
メモリ13には、上記入力した一連の音響データ(時間軸に対して間欠的に録取された音響データ(図6(a)))及びパルス同期信号に関するデータ、その他測定に関するデータが入力され、記憶されている。
増幅された音響アナログ信号は、AD変換装置12でデジタル信号に変換され、メモリ13に出力されてストアされる。
メモリ13には、上記入力した一連の音響データ(時間軸に対して間欠的に録取された音響データ(図6(a)))及びパルス同期信号に関するデータ、その他測定に関するデータが入力され、記憶されている。
CPU14は、測定結果の向上のため、1つの測定点における多量の一連の音響データを放電パルス電流i(−i)に対する応答波形に切り分けて平均化処理する必要がある。
そこで、メモリ13から一連の音響データ及びパルス同期信号に関するデータを読み出し、取り込んだ音響データを、パルス同期信号を基準としてひとつひとつの放電パルス電流i(−i)に対する応答波形に切り分ける。
そこで、メモリ13から一連の音響データ及びパルス同期信号に関するデータを読み出し、取り込んだ音響データを、パルス同期信号を基準としてひとつひとつの放電パルス電流i(−i)に対する応答波形に切り分ける。
平均化処理は上記の通りである。
得られた平均化された応答波形またはスペクトルをメモリ13に記憶させると共に必要に応じて表示装置16に表示、又は/及び下記(イ)〜(ニ)に示す別の演算過程に出力する。
なお、内部欠陥のない基準体についても上記と同じ手順で予めそのデータを入手し、メモリ13に記憶させておく。
然る後、基準データ(基準弾性波の波形、及びその基準FFTスペクトル)と検査データ(検査弾性波の波形、及びその検査FFTスペクトル)とを比較し、基準体のデータに対する検査データの下記(イ)〜(ニ)に示す1又は複数の項目を選択し、選択された項目の結果を比較して、その特徴部分を抽出し、検査対象物20の内部欠陥Nの有無を推定する。これは、接合体、積層体、構造体、単体いずれの場合も同様に行われる。
(イ) 前記基準弾性波の波形に現れる音の強度と、検査対象物20の弾性波の波形に現れる音の強度の差
(ロ) 前記基準弾性波の波形に対する検査対象物20の弾性波の波形の時間ずれ
(ハ) 前記基準弾性波の波形に対する検査対象物20の弾性波の波形の減衰状態
(ニ) 前記基準弾性波の波形に対する検査対象物20の弾性波の波形の周波数
(イ) 前記基準弾性波の波形に現れる音の強度と、検査対象物20の弾性波の波形に現れる音の強度の差
(ロ) 前記基準弾性波の波形に対する検査対象物20の弾性波の波形の時間ずれ
(ハ) 前記基準弾性波の波形に対する検査対象物20の弾性波の波形の減衰状態
(ニ) 前記基準弾性波の波形に対する検査対象物20の弾性波の波形の周波数
本装置を用いた非破壊検査の上記結果(イ)〜(ニ)に基づいて、検査対象物20の欠陥Nの有無、欠陥Nがある場合にはその位置、大きさなどを推定する。本発明では、短時間で大量のデータを得ることが出来るので、平均処理演算を行う事により、より高い精度の検査結果を得ることが出来る。
1:多連発パルス供給回路、2:パルスコイル、3:充放電用コンデンサ、4:サイリスタ、4a:制御装置、5:反転電流用ダイオード、10:直流高電圧電源、11:センサ、12:AD変換装置、13:メモリ、14:CPU、15:計測解析部、16:表示装置、20:検査対象物、20a:高導電性材料、20b:非導電性材料、20c:低導電性材料、21:検査対象部位、100:電流源、200:パルスコイル、300:充放電用コンデンサ、400:スイッチ、400a:制御装置、500:ダイオード、600:検査対象物、700:センサ、D:弾性波、H:隙間(高さ)、K:欠陥の幅、L:間隔、N:欠陥、U:渦電流i:順方向放電電流(パルス電流)、−i:反転方向放電電流(パルス電流)
Claims (5)
- 検査対象物の検査対象部位に渦電流を生じさせるパルスコイルと、
前記パルスコイルに順方向及びこれに続く逆方向の放電電流を所定間隔で供給する多連発パルス供給回路と、
前記パルスコイルから離間させ、且つ検査対象物に接触させ又は近接させて配置され、前記渦電流に起因する弾性波を録取して電気信号に変換するセンサと、
前記センサからの出力電気信号を解析して検査対象物の内部欠陥の有無を推定するためのデータを出力する計測解析部とで構成された多連発パルス電磁力音響診断装置において、
前記多連発パルス供給回路は、
前記パルスコイルに接続され、充電された電荷を順方向及びこれに続く反転方向の放電電流として前記パルスコイルに複数回、間欠的に供給する充放電用コンデンサと、
前記パルスコイルと前記充放電用コンデンサとの間に接続され、ゲート信号の入力により前記順方向の放電電流を前記パルスコイルに流し、前記パルスコイルを通過した前記順方向の放電電流を前記充放電用コンデンサに逆極性に充電するサイリスタと、
前記サイリスタに逆並列接続され、逆極性に充電された前記充放電用コンデンサから反転方向の放電電流を前記パルスコイルに流し、前記パルスコイルを通過した前記逆方向の放電電流を前記充放電用コンデンサに正極性にて充電する反転電流用ダイオードと、
前記充放電用コンデンサに接続され、該充放電用コンデンサを充電する直流高電圧電源と、で構成されたことを特徴とする多連発パルス電磁力音響診断装置。 - 計測解析部は、
センサからの音響アナログ信号をAD変換してデジタル化し、この音響デジタルデータを出力するAD変換装置と、
前記検査対象物の欠陥の有無を非破壊的に推定するために前記音響デジタルデータを数値解析をするCPUと、
音響デジタルデータ及び数値解析されたデータを記憶するメモリとを備え、
該CPUは、取り込んだ音響デジタルデータから各パルス磁場に対する応答波形を切り分ける処理と、切り分けた複数の応答波形を加算し、パルス数で割って平均化する処理を行い、平均化された応答波形を出力する機能を有することを特徴とする請求項1に記載の多連発パルス電磁力音響診断装置。 - 前記平均化された応答波形に対しフーリエ変換処理を行い、平均化されたフーリエ変換結果を出力することを特徴とする請求項2に記載の多連発パルス電磁力音響診断装置。
- 上記CPUは、取り込んだ音響デジタルデータから各パルス磁場に対する応答波形を切り分ける処理の後に行われる、切り分けた複数の応答波形の加算とパルス数で割る平均化処理に代えて、
切り分けた複数の応答波形に対しフーリエ変換処理を行い、複数のフーリエ変換結果を加算し、パルス数で割って平均化する処理を行い、平均化されたフーリエ変換結果を出力することを特徴とする請求項2に記載の多連発パルス電磁力音響診断装置。 - サイリスタへのゲート信号を、取り込んだ音響デジタルデータから各パルス磁場に対する応答波形を切り分ける処理の信号とすることを特徴とする請求項1〜4のいずれかに記載の多連発パルス電磁力音響診断装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019073041A JP2020169965A (ja) | 2019-04-05 | 2019-04-05 | 多連発パルス電磁力音響診断装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019073041A JP2020169965A (ja) | 2019-04-05 | 2019-04-05 | 多連発パルス電磁力音響診断装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2020169965A true JP2020169965A (ja) | 2020-10-15 |
Family
ID=72747052
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019073041A Pending JP2020169965A (ja) | 2019-04-05 | 2019-04-05 | 多連発パルス電磁力音響診断装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2020169965A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113852216A (zh) * | 2021-10-21 | 2021-12-28 | 中国工程物理研究院应用电子学研究所 | 一种高效率重频脉冲磁场系统 |
| KR102352980B1 (ko) * | 2020-11-27 | 2022-01-20 | 한국생산기술연구원 | 기계 학습 기반 금속 3d 프린팅 제품 결함 모니터링 방법 및 금속 3d 프린팅 제품 결함 모니터링 장치 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5357088A (en) * | 1976-11-02 | 1978-05-24 | Nippon Steel Corp | Measurement device using electromagnetic ultrasonic waves |
| US4314479A (en) * | 1978-11-07 | 1982-02-09 | Studsvik Energiteknik Ab | Method and apparatus for transmitting and receiving electromagnetically generated and received ultrasonic pulses |
| JPS593349A (ja) * | 1982-06-30 | 1984-01-10 | Sumitomo Metal Ind Ltd | 電磁超音波計測装置 |
| JPS59180356A (ja) * | 1983-03-30 | 1984-10-13 | Sumitomo Metal Ind Ltd | 電磁超音波計測装置 |
| JPS61145456A (ja) * | 1984-12-19 | 1986-07-03 | Sumitomo Metal Ind Ltd | 電磁超音波計測装置 |
| JP2006292481A (ja) * | 2005-04-07 | 2006-10-26 | Yokohama Rubber Co Ltd:The | Frp構造物の非破壊検査方法 |
| JP2009092601A (ja) * | 2007-10-11 | 2009-04-30 | Kumamoto Univ | 非破壊検査方法 |
| JP2015107176A (ja) * | 2013-12-03 | 2015-06-11 | 株式会社Ifg | 医療用連発磁気パルス発生装置 |
-
2019
- 2019-04-05 JP JP2019073041A patent/JP2020169965A/ja active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5357088A (en) * | 1976-11-02 | 1978-05-24 | Nippon Steel Corp | Measurement device using electromagnetic ultrasonic waves |
| US4314479A (en) * | 1978-11-07 | 1982-02-09 | Studsvik Energiteknik Ab | Method and apparatus for transmitting and receiving electromagnetically generated and received ultrasonic pulses |
| JPS593349A (ja) * | 1982-06-30 | 1984-01-10 | Sumitomo Metal Ind Ltd | 電磁超音波計測装置 |
| JPS59180356A (ja) * | 1983-03-30 | 1984-10-13 | Sumitomo Metal Ind Ltd | 電磁超音波計測装置 |
| JPS61145456A (ja) * | 1984-12-19 | 1986-07-03 | Sumitomo Metal Ind Ltd | 電磁超音波計測装置 |
| JP2006292481A (ja) * | 2005-04-07 | 2006-10-26 | Yokohama Rubber Co Ltd:The | Frp構造物の非破壊検査方法 |
| JP2009092601A (ja) * | 2007-10-11 | 2009-04-30 | Kumamoto Univ | 非破壊検査方法 |
| JP2015107176A (ja) * | 2013-12-03 | 2015-06-11 | 株式会社Ifg | 医療用連発磁気パルス発生装置 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102352980B1 (ko) * | 2020-11-27 | 2022-01-20 | 한국생산기술연구원 | 기계 학습 기반 금속 3d 프린팅 제품 결함 모니터링 방법 및 금속 3d 프린팅 제품 결함 모니터링 장치 |
| CN113852216A (zh) * | 2021-10-21 | 2021-12-28 | 中国工程物理研究院应用电子学研究所 | 一种高效率重频脉冲磁场系统 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101846655B (zh) | 粘接结构中界面刚度的超声波测量方法 | |
| Liu et al. | Adhesive debonding inspection with a small EMAT in resonant mode | |
| CN103940893B (zh) | 一种拉索锚固段锈蚀缺陷监测装置及方法 | |
| CN109507282A (zh) | 一种电磁超声监测传感器安装点的管道表面缺陷检测方法 | |
| CN104407049A (zh) | 一种微裂纹无损检测系统及其检测方法 | |
| CN103995051B (zh) | 一种识别正交异性钢桥面板焊缝缺陷的试验装置和方法 | |
| JPH09243584A (ja) | 構造物の一区域の試験及び検査を行う装置及び方法 | |
| CN104792875B (zh) | 基于双线圈结构的柔性电磁超声检测系统及检测方法 | |
| Barzegar et al. | Polar coordinate for damage imaging of adhesively bonded plates using ultrasonic guided waves and laser Doppler vibrometer measurements | |
| CN102072936B (zh) | 基于时间逆转导向波的损伤检测方法 | |
| CN105806944A (zh) | 一种缆索疲劳损伤的检测方法及装置 | |
| Li et al. | Application of guided waves and probability imaging approach for insulation damage detection of large generator stator bar | |
| CN106950281A (zh) | 基于磁致式扭转波的高压电缆铝护套检测系统及检测方法 | |
| CN106324098A (zh) | 一种基于全向型sh0电磁声传感器阵列金属板缺陷检测方法 | |
| Wong et al. | Real-time electrical impedance resonance shift of piezoelectric sensor for detection of damage in honeycomb core sandwich structures | |
| Meshkizadeh et al. | Progress in nondestructive evaluation and condition monitoring of adhesive joints | |
| JP7126069B2 (ja) | 電磁パルス音響非破壊検査方法 | |
| CN101806590B (zh) | 一种利用高次驻波谐振定量检测弹性板厚度的方法 | |
| CN102636559A (zh) | 金属材料的电磁声发射无损检测方法及其装置 | |
| JP4150564B2 (ja) | 繊維強化プラスチックの劣化度評価方法および繊維強化プラスチックの強度測定装置 | |
| CN108414615A (zh) | 一种非金属防腐层分层缺陷超声检测方法及装置 | |
| JP2012122751A (ja) | 材料劣化診断装置 | |
| RU2224247C1 (ru) | Ультразвуковой дефектоскоп (варианты) | |
| Gu et al. | Surface strain distribution method for delamination detection using piezoelectric actuators and sensors | |
| Kacprzak et al. | Wheatstone bridge approach to the inspection of composite materials |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20211112 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20220914 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20221004 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20230328 |