JP2020172064A - 樹脂管の製造方法 - Google Patents
樹脂管の製造方法 Download PDFInfo
- Publication number
- JP2020172064A JP2020172064A JP2019075323A JP2019075323A JP2020172064A JP 2020172064 A JP2020172064 A JP 2020172064A JP 2019075323 A JP2019075323 A JP 2019075323A JP 2019075323 A JP2019075323 A JP 2019075323A JP 2020172064 A JP2020172064 A JP 2020172064A
- Authority
- JP
- Japan
- Prior art keywords
- resin
- primary
- molded bodies
- molding
- manufacturing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000011347 resin Substances 0.000 title claims abstract description 128
- 229920005989 resin Polymers 0.000 title claims abstract description 128
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 25
- 239000000463 material Substances 0.000 claims abstract description 29
- 230000002093 peripheral effect Effects 0.000 claims abstract description 28
- 239000002344 surface layer Substances 0.000 claims abstract description 27
- 238000000465 moulding Methods 0.000 claims description 37
- 238000000034 method Methods 0.000 claims description 17
- 238000002347 injection Methods 0.000 claims description 11
- 239000007924 injection Substances 0.000 claims description 11
- 238000005452 bending Methods 0.000 claims description 7
- 239000012783 reinforcing fiber Substances 0.000 claims description 5
- 239000010410 layer Substances 0.000 abstract description 17
- 238000001746 injection moulding Methods 0.000 abstract description 7
- 239000000243 solution Substances 0.000 abstract 1
- 239000007789 gas Substances 0.000 description 6
- 239000002184 metal Substances 0.000 description 3
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 2
- 229910001873 dinitrogen Inorganic materials 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 229920000049 Carbon (fiber) Polymers 0.000 description 1
- 239000004917 carbon fiber Substances 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 239000003365 glass fiber Substances 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- VNWKTOKETHGBQD-UHFFFAOYSA-N methane Chemical compound C VNWKTOKETHGBQD-UHFFFAOYSA-N 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 238000004088 simulation Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
Images






Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/16—Making multilayered or multicoloured articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/16—Making multilayered or multicoloured articles
- B29C45/1635—Making multilayered or multicoloured articles using displaceable mould parts, e.g. retractable partition between adjacent mould cavities
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/0053—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor combined with a final operation, e.g. shaping
- B29C45/006—Joining parts moulded in separate cavities
- B29C45/0062—Joined by injection moulding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/14—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor incorporating preformed parts or layers, e.g. injection moulding around inserts or for coating articles
- B29C45/14598—Coating tubular articles
- B29C45/14614—Joining tubular articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/14—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor incorporating preformed parts or layers, e.g. injection moulding around inserts or for coating articles
- B29C45/14598—Coating tubular articles
- B29C45/14622—Lining the inner or outer surface of tubular articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/1703—Introducing an auxiliary fluid into the mould
- B29C45/1704—Introducing an auxiliary fluid into the mould the fluid being introduced into the interior of the injected material which is still in a molten state, e.g. for producing hollow articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/1703—Introducing an auxiliary fluid into the mould
- B29C45/1704—Introducing an auxiliary fluid into the mould the fluid being introduced into the interior of the injected material which is still in a molten state, e.g. for producing hollow articles
- B29C45/1705—Introducing an auxiliary fluid into the mould the fluid being introduced into the interior of the injected material which is still in a molten state, e.g. for producing hollow articles using movable mould parts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/26—Moulds
- B29C45/33—Moulds having transversely, e.g. radially, movable mould parts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/46—Means for plasticising or homogenising the moulding material or forcing it into the mould
- B29C45/57—Exerting after-pressure on the moulding material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/06—Fibrous reinforcements only
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/0053—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor combined with a final operation, e.g. shaping
- B29C45/006—Joining parts moulded in separate cavities
- B29C2045/0063—Joining parts moulded in separate cavities facing before assembling, i.e. bringing the parts opposite to each other before assembling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/16—Making multilayered or multicoloured articles
- B29C45/1635—Making multilayered or multicoloured articles using displaceable mould parts, e.g. retractable partition between adjacent mould cavities
- B29C2045/1637—Making multilayered or multicoloured articles using displaceable mould parts, e.g. retractable partition between adjacent mould cavities the first injected part and the movable mould part being movable together
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/16—Making multilayered or multicoloured articles
- B29C2045/1692—Making multilayered or multicoloured articles one layer comprising fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2009/00—Layered products
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2023/00—Tubular articles
- B29L2023/004—Bent tubes
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Chemical & Material Sciences (AREA)
- Composite Materials (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
- Moulding By Coating Moulds (AREA)
Abstract
【課題】アシスト材を使用した樹脂射出成形によって、二層構造の樹脂管の外周面に任意の所望形状の部分をより簡潔に製造できる樹脂管の製造方法を提供する。【解決手段】組み付けたモールド2によって所望の形状の2つの一次キャビティを形成して、2つの一次キャビティに溶融した一次樹脂を射出することで、筒状二分割形状の成形体を2つ成形し、位置をずらして組み付けたモールドによって形成された1つの二次キャビティ4Bに、2つの成形体9a、9bどうしをすき間をあけて対向させて筒状に内嵌した状態で、溶融した二次樹脂5Bを射出した二次キャビティ4Bにアシスト材7を注入し、硬化した二次樹脂5Bからなる内面層10と、2つの成形体9a、9bからなる外面層9とを一体化させた二層構造の樹脂管8の外周面に任意の所望形状のフランジ部9dを設ける。【選択図】図8
Description
本発明は、樹脂管の製造方法に関し、さらに詳しくは、ガスアシスト成形方法などのアシスト材を使用する樹脂射出成形を用いて、二層構造の樹脂管の外周面に任意の所望形状の部分をより簡潔に製造できる樹脂管の製造方法に関するものである。
樹脂射出成形により樹脂管を成形する際に、溶融した樹脂をモールドに射出した後、窒素ガスなどの高圧ガスをモールドに注入するガスアシスト成形方法が知られている(例えば、特許文献1参照)。高圧ガスに代わって、水や金属球、樹脂球をアシスト材としてモールドに高圧で注入することもある。
また、フローティングコア(アシスト材)を用いた樹脂射出成形によって、内層と外層とを有する二層構造の樹脂管を製造する方法が提案されている(特許文献2参照)。この提案の方法では、内層および外層となる樹脂をそれぞれ主キャビティに充填した後、内層となる樹脂の中にフローティングコアを通過させる。これにより、内層となる樹脂の所定量がフローティングコアによって主キャビティから押し出されて二層構造の樹脂管が成形される。
樹脂管の外周面には例えば、樹脂管を所定の場所に固定するためのフランジ部などの様々な部分を形成することがある。しかしながら、引用文献2で提案されている成形方法では、成形した樹脂管の外周面に別部材を一体化させる必要があるので製造工程が煩雑になる。それ故、二層構造の樹脂管の外周面に任意の所望形状の部分をより簡潔に製造するには改善の余地がある。
本発明の目的は、ガスアシスト成形方法などのアシスト材を使用する樹脂射出成形を用いて、二層構造の樹脂管の外周面に任意の所望形状の部分をより簡潔に製造できる樹脂管の製造方法を提供することにある。
上記目的を達成するため本発明の樹脂管の製造方法は、一次成形時と二次成形時とで互いを組み付ける位置がスライドさせた位置に設定されたダイスライド射出用モールドを用いた樹脂管の製造方法において、一次成形時に互いに組み付けた前記モールドによって形成された2つの一次キャビティに溶融した一次樹脂を射出することで、筒状二分割形状の成形体を2つ成形し、二次成形時に互いに組み付けた前記モールドによって形成された1つの二次キャビティに、2つの前記成形体どうしをすき間をあけて対向させて筒状に内嵌した状態にして、この二次キャビティに溶融した二次樹脂を射出した後、この二次キャビティにアシスト材を注入し、硬化した前記二次樹脂からなる内面層と2つの前記成形体とを一体化させた樹脂管を製造することを特徴とする。
本発明によれば、一次キャビティを所望の形状になるようにモールドを形成しておくことで、一次成形時に所望の外周形状を有する成形体を成形することができる。そして、二次成形時に硬化した前記二次樹脂からなる内面層と2つの前記成形体とを一体化させることで、二次樹脂からなる内面層と一次樹脂からなる外面層で構成される二層構造の樹脂管の外周面に任意の所望形状の部分をより簡潔に製造することができる。
以下、本発明の樹脂管の製造方法を、図に示した実施形態に基づいて説明する。
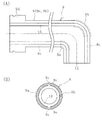
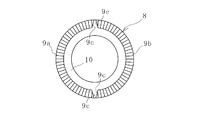
図1に例示するように、本発明により製造される樹脂管8は、外面層9と内面層10とが一体的に接合されて構成された二層構造になっている。詳述すると、樹脂製の円筒状の内面層10の外周面に、樹脂製の外面層9が接合されている。外面層9は2つの成形体9a、9bで構成されていて、外面層9の外周面には一体的に成形されたフランジ部9dを有している。それぞれの成形体9a、9bの周方向の対向端部9cどうしの間には内面層10が入り込んでいる。図中の一点鎖線CLは、管路の横断面中心を通過する中心線を示している。
この実施形態の樹脂管8は、直管部(直線領域8c)と屈曲部(屈曲内側領域8a、屈曲外側領域8b)とを有する屈曲管になっている。屈曲内側領域8aおよび屈曲外側領域8bの壁面が二点鎖線で囲まれて示されている。樹脂管8は、直線領域8cだけの場合も、屈曲領域8a、8bだけの場合もある。また、外面層9の外周面にはフランジ部9dに限らず、任意の所望形状の部分を有する仕様にすることができる。
この樹脂管8は、図2に例示する成形装置1を用いて製造される。成形装置1は、溶融した一次樹脂5Aをモールド2(2a、2b)に射出するシリンダ1aと、溶融した二次樹脂5Bをモールド2(2a、2b)に射出するシリンダ1bと、アシスト材7をモールド2(2a、2b)に注入するアシスト材注入部1cとを備えている。この成形装置1では、ダイスライドインジェクションによる一次成形とアシスト材を用いた二次成形とが行われる。
一次樹脂5A、二次樹脂5Bは、樹脂管8に要求される性能等に応じて射出可能な適切な種類の樹脂が選択される。一次樹脂5Aと二次樹脂5Bとは同じ樹脂にすることも異なる樹脂にすることもできる。この実施形態では、溶融した一次樹脂5Aと二次樹脂5Bのうち、一次樹脂5Aのみにガラスファイバやカーボンファイバなどの補強繊維6が混合されている。
二次樹脂5Bは管路を流れる流体に対する耐久性に優れた材質が採用される。一次樹脂5Aは二次樹脂5Bよりも剛性(破断応力)が高い仕様にするとよい。例えば、一次樹脂5Aは二次樹脂5Bよりも剛性(破断応力)が高い材質にする、或いは、この実施形態のように補強繊維6を混合する。
アシスト材7は公知のものでよく、窒素ガスなどの気体、水などの液体、金属球や樹脂球、砲弾形状の金属塊、樹脂塊などの固体から適切な材料が選択される。アシスト材注入部1bは、アシスト材7の種類に応じて公知の適切な機構が採用される。
モールド2は、いわゆる2つ割りタイプであり、組み付けられる一方のモールド2aと他方のモールド2bとで構成されている。互いのモールド2a、2bはパーティングラインPLを境界にして接合および分離する。このモールド2は、一次成形時と二次成形時とで互いを組み付ける位置がスライドさせた位置に設定されたダイスライド射出用モールドである。
図3に例示するように互いのモールド2a、2bの対向面には、凹部3aと凸部3bとが形成されている。モールド2a、2bを互いに組み付けることにより、後述する一次キャビティ4A、二次キャビティ4Bが形成される。モールド2には、一次キャビティ4A、二次キャビティ4Bに対してゲートを介して接続するランナーが形成されている。このランナーは成形装置1の射出ノズルに接続される。モールド2には二次キャビティ4Bに注入された二次樹脂5Bやアシスト材7の排出部も設けられている。
次に、本発明の樹脂管の製造方法の手順の一例を説明する。
図3に例示する一次成形時には、それぞれのモールド2a、2bの凹部3aと凸部3bを対向させて、モールド2a、2bを互いに組み付ける。この組み付けたモールド2a、2bによって2つの一次キャビティ4A、4Aを形成する。この実施形態ではそれぞれの一次キャビティ4A、4Aは同じ形状になっているが異ならせることもできる。
次いで、図4に例示するように、補強繊維6を混合した溶融した一次樹脂5Aをシリンダ1aからモールド2に射出する。射出された一次樹脂5Aは、モールド2に形成されたスプルー、ランナー、ゲートを通過して一次キャビティ4Aに注入される。射出した一次樹脂5Aが硬化することにより、筒状二分割形状(筒状体を筒軸方向に沿って二分割にした形状)の成形体9a、9bが2つ成形される。成形体9a、9bは樹脂管8においては外面層9になる。
一次成形によって、フランジ部9dが成形体9a、9bの外周面に一体成形される。一次成形では、ダイスライドインジェクションによる樹脂成形なので、成形体9a、9bの外周面の任意の所望位置に、任意の所望形状の部分を形成することができる。
次いで、図5に例示するようにモールド2を開型した後、それぞれのモールド2a、2bの凹部3aを対向させるように、一方のモールド2bを所定位置にスライドさせる。それぞれのモールド2a、2bの凹部3aには成形体9a、9bが保持されている。
次いで、二次成形を行う。二次成形時には図6に例示するように、一方のモールド2bをスライドさせた所定位置で互いのモールド2a、2bを組み付ける。互いに組み付けたモールド2a、2bによって1つの二次キャビティ4Bを形成する。二次キャビティ4Bでは、2つの成形体9a、9bが筒状に内嵌された状態になっている。そして、それぞれの成形体9a、9bの周方向の対向端部9cどうしがすき間11を開けて対向した状態になっている。
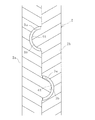
次いで、溶融した二次樹脂5Bをシリンダ1bからモールド2に射出する。射出された二次樹脂5Bは、モールド2に形成されたスプルー、ランナー、ゲートを通過して二次キャビティ4Bに注入される。これにより図7に例示するように、それぞれの成形体9a、9bの内周側は二次樹脂5Bによって覆われる。成形体9a、9bどうしのすき間11は二次樹脂5Bが充填された状態になる。
次いで、アシスト材注入部1cからアシスト材7をモールド2に所定の高圧で注入する。図8に例示するように、注入されたアシスト材7は、溶融した二次樹脂5Bが注入されている二次キャビティ4Bの内部をその延在方向に沿って高圧で通過する。アシスト材7が通過することで、まだ完全に硬化していない二次樹脂5Bの内周面が所望形状に成形される。
その後、射出した二次樹脂5Bが硬化することで、二次キャビティ4Bに沿った所望形状の内面層10が形成される。また、二次樹脂5Bの硬化とともに、内面層10と2つの成形体9a、9bとが接合される。即ち、二次樹脂5Bの射出成形工程の完了とともに内面層10と外面層9とが一体化された樹脂管8が製造される。
このように本発明によれば、一次キャビティ4Aを所望の形状になるようにモールド
を形成しておけば、一次成形時に所望の外周形状を有する成形体9a、9bを成形できる。そして、二次成形時に硬化した二次樹脂5Bからなる内面層10と2つの成形体9a、9bとを一体化させることで、内面層10と外面層9で構成される二層構造の樹脂管8の外周面に、フランジ部9dなどの任意の所望形状の部分をより簡潔に製造することができる。フランジ部9dなどの部材を後付けする必要がないので、製造効率を向上させるには有利である。
を形成しておけば、一次成形時に所望の外周形状を有する成形体9a、9bを成形できる。そして、二次成形時に硬化した二次樹脂5Bからなる内面層10と2つの成形体9a、9bとを一体化させることで、内面層10と外面層9で構成される二層構造の樹脂管8の外周面に、フランジ部9dなどの任意の所望形状の部分をより簡潔に製造することができる。フランジ部9dなどの部材を後付けする必要がないので、製造効率を向上させるには有利である。
また、本発明によれば、樹脂管8が、アシスト材7を用いた樹脂射出成形ができる形状であれば、複雑に屈曲した形状であっても大量生産することもできる。尚、一次樹脂5Aと二次樹脂5Bとを同じ種類の樹脂にすると両者をより強固に一体化させるには有利になる。
図9に例示するように、樹脂管8が屈曲管の場合は二次成形時に、高圧で注入されたアシスト材7は、二次キャビティ4Bの最短ルートになる屈曲内側に偏って通過しようとする。そのため、屈曲内側領域8aの二次樹脂5Bが高圧で通過するアシスト材7によってより多く削られる。これにより、屈曲内側領域8aの二次樹脂5Bの壁厚が屈曲外側領域8bの二次樹脂5Bの壁厚よりも小さくなる傾向がある。
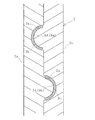
そこで、成形体9a、9bの屈曲内側領域8aの壁厚を周辺領域の壁厚よりも大きく成形しておくとよい。図9では、屈曲内側領域8aの壁厚を周辺領域の壁厚と同じにした場合を破線で示している。さらに好ましくは、成形体9a、9bの屈曲外側領域8bの壁厚を周辺領域の壁厚よりも小さく成形しておく。図9では、屈曲外側領域8bの壁厚を周辺領域の壁厚と同じにした場合を破線で示している。このように成形体9a、9bの屈曲内側領域8a、屈曲外側領域8bの壁厚を予め調整しておくことで、製造された樹脂管8における屈曲内側領域8aと屈曲外側領域8bの壁厚の差異を小さくするには有利になる。予め調整しておく成形体9a、9bの屈曲内側領域8a、屈曲外側領域8bの壁厚は、事前のテスト成形やシミュレーション等に基づいて設定することができる。
図10に例示するように、それぞれの成形体9a、9bの対向端部9cどうしは、外周側に向かうほど間隔が狭くなるようにすることもできる。この構造にすると、それぞれの成形体9a、9bの対向端部9cどうしの間に、二次樹脂5Bをすき間なく充填させ易くなる。また、樹脂管8に内圧が作用した場合に、対向端部9cどうしのすき間に入り込んでいる内面層10がクサビのように機能して、それぞれの成形体9a、9bを周方向に押圧するので、樹脂管8の内圧に対する耐圧性を向上させ易くなる。この構造の樹脂管8を製造するには、二次成形時に、二次キャビティ4Bで対向させて筒状に内嵌した状態の2つの成形体9a、9bどうしのすき間11を、筒状横断面視で外周側に向かうほど間隔が狭くなるようにすればよい。
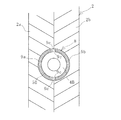
図11に例示するように、それぞれの成形体9a、9bの対向端部9cどうしは、周方向に一方側に傾斜させるようにすることもできる。この構造にすると、半径方向の延長線上で見たときに内面層10だけで形成されている部位を小さくする(なくす)ことができる。即ち、樹脂管8に内圧が作用した場合に、内面層10だけで内圧を負担する部位を小さくする(なくす)ことができるので、樹脂管8の内圧に対する耐圧性を向上させ易くなる。この構造の樹脂管8を製造するには、二次成形時に、二次キャビティ4Bで対向させて筒状に内嵌した状態の2つの成形体9a、9bどうしのすき間11を、筒状横断面視で周方向に一方側に傾斜させるようにすればよい。
尚、図10と図11の構造を組み合わせて、それぞれの成形体9a、9bの対向端部9cどうしは、外周側に向かうほど間隔が狭くなるようにするとともに、周方向に一方側に傾斜させるようにすることもできる。この構造にする場合は、二次成形時に、二次キャビティ4Bで対向させて筒状に内嵌した状態の2つの成形体9a、9bどうしのすき間11を、筒状横断面視で外周側に向かうほど間隔が狭くなるようにするとともに、筒状横断面視で周方向に一方側に傾斜させるようにすればよい。
1 成形装置
1a、1b シリンダ
1c アシスト材注入部
2(2a、2b) モールド
3a 凹部
3b 凸部
4A 一次キャビティ
4B 二次キャビティ
5A 一次樹脂
5B 二次樹脂
6 補強繊維
7 アシスト材
8 樹脂管
8a 屈曲内側領域
8b 屈曲外側領域
8c 直線領域
9 外面層
9a、9b 成形体
9c 対向端部
9d フランジ部
10 内面層
11 すき間
1a、1b シリンダ
1c アシスト材注入部
2(2a、2b) モールド
3a 凹部
3b 凸部
4A 一次キャビティ
4B 二次キャビティ
5A 一次樹脂
5B 二次樹脂
6 補強繊維
7 アシスト材
8 樹脂管
8a 屈曲内側領域
8b 屈曲外側領域
8c 直線領域
9 外面層
9a、9b 成形体
9c 対向端部
9d フランジ部
10 内面層
11 すき間
Claims (5)
- 一次成形時と二次成形時とで互いを組み付ける位置がスライドさせた位置に設定されたダイスライド射出用モールドを用いた樹脂管の製造方法において、
一次成形時に互いに組み付けた前記モールドによって形成された2つの一次キャビティに溶融した一次樹脂を射出することで、筒状二分割形状の成形体を2つ成形し、二次成形時に互いに組み付けた前記モールドによって形成された1つの二次キャビティに、2つの前記成形体どうしをすき間をあけて対向させて筒状に内嵌した状態にして、この二次キャビティに溶融した二次樹脂を射出した後、この二次キャビティにアシスト材を注入し、硬化した前記二次樹脂からなる内面層と2つの前記成形体とを一体化させた樹脂管を製造することを特徴とする樹脂管の製造方法。 - 前記樹脂管が屈曲管であり、2つの前記成形体の屈曲内側に相当する領域の壁厚を周辺領域の壁厚よりも大きく成形しておく請求項1に記載の樹脂管の製造方法。
- 溶融した前記一次樹脂と前記二次樹脂のうち、前記一次樹脂のみに補強繊維を混合しておく請求項1または2に記載の樹脂管の製造方法。
- 前記二次キャビティで対向させて筒状に内嵌した状態の2つの前記成形体どうしのすき間を、筒状横断面視で外周側に向かうほど間隔が狭くなるようにする請求項1〜3のいずれかに記載の樹脂管の製造方法。
- 前記二次キャビティで対向させて筒状に内嵌した状態の2つの前記成形体どうしのすき間を、筒状横断面視で周方向に一方側に傾斜させるようにする請求項1〜4のいずれかに記載の樹脂管の製造方法。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019075323A JP2020172064A (ja) | 2019-04-11 | 2019-04-11 | 樹脂管の製造方法 |
| PCT/JP2019/047542 WO2020208863A1 (ja) | 2019-04-11 | 2019-12-05 | 樹脂管の製造方法 |
| CN201980093299.0A CN113508022B (zh) | 2019-04-11 | 2019-12-05 | 树脂管的制造方法 |
| US17/599,667 US11433583B2 (en) | 2019-04-11 | 2019-12-05 | Method of manufacturing resin pipe |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019075323A JP2020172064A (ja) | 2019-04-11 | 2019-04-11 | 樹脂管の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2020172064A true JP2020172064A (ja) | 2020-10-22 |
Family
ID=72751047
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019075323A Pending JP2020172064A (ja) | 2019-04-11 | 2019-04-11 | 樹脂管の製造方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US11433583B2 (ja) |
| JP (1) | JP2020172064A (ja) |
| CN (1) | CN113508022B (ja) |
| WO (1) | WO2020208863A1 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7841213B2 (ja) * | 2021-05-25 | 2026-04-07 | セイコーエプソン株式会社 | 射出成形装置 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH09123212A (ja) * | 1995-10-31 | 1997-05-13 | Asahi Chem Ind Co Ltd | 二層中空成形品及びその成形方法 |
| US5948343A (en) | 1995-02-23 | 1999-09-07 | Rp Topla Limited | Hollow shaped molded article, hollow shaped molding process and hollow shaped molding device |
| JP2902364B2 (ja) * | 1996-10-14 | 1999-06-07 | バンドー化学株式会社 | エアインテークダクト用中空管状体並びにその成形金型及びその成形方法 |
| JP2003181868A (ja) | 2001-12-18 | 2003-07-02 | Toshiba Corp | 金型、ガスアシスト成形方法及びその装置 |
| JP3855083B2 (ja) * | 2004-04-30 | 2006-12-06 | 株式会社日本製鋼所 | 中空成形品の成形方法および製造装置 |
| JP5038119B2 (ja) * | 2007-12-20 | 2012-10-03 | アァルピィ東プラ株式会社 | 二層中空成形品の成形方法 |
| CA2923891A1 (en) * | 2013-09-10 | 2015-03-19 | Bombardier Inc. | Method of forming a composite member and assembly therefor |
| JP5854178B1 (ja) * | 2014-05-30 | 2016-02-09 | 宇部興産機械株式会社 | 樹脂成形品の製造方法、射出成形用金型及び射出成形機 |
| US10876667B2 (en) * | 2016-08-10 | 2020-12-29 | Ford Motor Company | Method of making an inline housing for a part enclosed in a tube |
| JP6745442B2 (ja) * | 2016-10-28 | 2020-08-26 | パナソニックIpマネジメント株式会社 | 配線一体型樹脂パイプの製造方法 |
| JP6846637B2 (ja) * | 2017-06-01 | 2021-03-24 | パナソニックIpマネジメント株式会社 | 樹脂成形品の製造方法 |
-
2019
- 2019-04-11 JP JP2019075323A patent/JP2020172064A/ja active Pending
- 2019-12-05 CN CN201980093299.0A patent/CN113508022B/zh not_active Expired - Fee Related
- 2019-12-05 WO PCT/JP2019/047542 patent/WO2020208863A1/ja not_active Ceased
- 2019-12-05 US US17/599,667 patent/US11433583B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| WO2020208863A1 (ja) | 2020-10-15 |
| US20220097267A1 (en) | 2022-03-31 |
| CN113508022A (zh) | 2021-10-15 |
| CN113508022B (zh) | 2022-11-29 |
| US11433583B2 (en) | 2022-09-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| FI68189C (fi) | Foerfarande foer tillverkning av roerfoerbindning eller -muff och roerfoerbindning eller -muff | |
| US20010013675A1 (en) | Method for manufacturing a multi-layer plastic pipe | |
| CN110617373A (zh) | 构件接合方法和构件接合装置 | |
| KR950008079A (ko) | 공심관을 가지고 있는 합성수지재 리이드 스크루 제조 방법 | |
| CN106163761B (zh) | 管、管的制造方法、以及模具 | |
| JP7428880B2 (ja) | 樹脂管の製造方法 | |
| WO2020208863A1 (ja) | 樹脂管の製造方法 | |
| CN113276340B (zh) | 一种嵌件注塑方法及通过该嵌件注塑方法形成的注塑件 | |
| JP7143745B2 (ja) | 樹脂管の製造方法 | |
| CN109906142A (zh) | 用于制造压力存储器的方法 | |
| JP5444926B2 (ja) | 管体およびdsi成形による管体の製造方法 | |
| JP7525391B2 (ja) | 樹脂製パイプの製造方法 | |
| JP7131339B2 (ja) | 屈曲樹脂管の製造方法 | |
| KR100961703B1 (ko) | 볼밸브용 볼의 제조방법 | |
| JP7147514B2 (ja) | 樹脂管の製造方法 | |
| JP6534188B2 (ja) | チューブ、チューブの製造方法、及び金型 | |
| JP2730301B2 (ja) | 筒体の成形方法 | |
| CN113320085B (zh) | 多级投射物、部件的成型方法及部件 | |
| JP6692314B2 (ja) | Cfrp部材と金属部材の複合構造体の製造方法 | |
| JP4456085B2 (ja) | 蛇腹ダクトの成形方法 | |
| JP5697586B2 (ja) | 合成樹脂製中空曲管の製造方法 | |
| CN116175899B (zh) | 一种制备模具及其使用方法 | |
| WO2020110370A1 (ja) | 屈曲樹脂管の製造方法 | |
| CN103240838B (zh) | 用于制造注塑件的方法以及注塑件 | |
| JPS5935923A (ja) | 管継手の製造装置 |