JP2020174901A - 医療用切削器械用シール部材、及び、この医療用切削器械用シールを備えた医療用切削器械 - Google Patents
医療用切削器械用シール部材、及び、この医療用切削器械用シールを備えた医療用切削器械 Download PDFInfo
- Publication number
- JP2020174901A JP2020174901A JP2019079026A JP2019079026A JP2020174901A JP 2020174901 A JP2020174901 A JP 2020174901A JP 2019079026 A JP2019079026 A JP 2019079026A JP 2019079026 A JP2019079026 A JP 2019079026A JP 2020174901 A JP2020174901 A JP 2020174901A
- Authority
- JP
- Japan
- Prior art keywords
- cutting tool
- contact piece
- seal member
- medical
- contact
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Landscapes
- Dental Tools And Instruments Or Auxiliary Dental Instruments (AREA)
Abstract
【課題】医療用切削器械において、切削工具の周囲に生ずる隙間を塞ぎ、かつ惰性回転時間を短縮すること。【解決手段】 医療用切削器械のヘッド2に装着された切削工具3の環状の隙間の部分に取り付けられて、ヘッド2の内部への異物侵入を防止するシール部材4であって、切削工具3に接触して、隙間を塞ぐ接触片4cが環状に形成され、環状の接触片4cには切削工具3が貫通する貫通穴4bが形成され、少なくとも接触片4cの切削工具3に接触する部分が弾性体で構成され、接触片4bが切削工具3の作動時に上昇するヘッド内部の作動気体の圧力によって外側に押し開かれ、切削工具3の不作動時には閉じて隙間を塞ぐように構成されると共に、接触片4cの外周部に近い領域が変形しやすく押し開きやすい形状に構成すれば良い。【選択図】図1
Description
この発明は、歯科や外科診療に用いる医療用切削器械において、使用時に医療用切削器械のヘッド内部へと異物が侵入することを防止するために使用される医療用切削器機用シール部材と、このシール部材を備えた医療用切削器械に関するものである。
例えば歯科の診療においては、ヘッドにダイヤモンドポイントバーやカーバイドバーあるいはファイルやリーマ等の切削工具を装着したエアータービンハンドピースやマイクロモータハンドピース等の各種の切削器械が使用されている。この種の切削器械では、回転する切削工具および切削工具保持具とその周辺に位置する構成部材との間に環状の隙間があり、使用時にはこの隙間から切削で生じた歯の粉や唾液、血液等の異物が侵入してヘッドの内部が汚染される可能性がある。特に、エアータービンハンドピースにおいては、作動気体の供給が停止した後もローターが慣性力によって惰性回転し、これによりヘッド内部の空気が排出されてヘッド内部が負圧になるため、異物が侵入しやすいと言われている。以下、切削工具と切削工具保持具ならびにそれらと一体となり回転する部材を総称として回転軸なる用語を用いる場合がある。
このため、切削器械は使用後に洗浄され、更にオートクレーブ等による滅菌処理が行われるが、この処理は操作が煩雑である上に、高温の高圧蒸気によって器械の劣化が生ずるという問題がある。また汚染物質である上記の異物が、作動媒体供給用のチューブに侵入し、更に制御ユニットにまで達することがあり、チューブやユニットの滅菌処理は切削器械以上に困難であると共に、処理によってこれらの機器類を劣化させてしまうという問題が生ずる。この汚染を防ぐにはシール部材によって上記の隙間を無くせばよいが、回転軸は1分間に数万回転あるいは数十万回転という高速回転が普通であるため、シール部材が回転軸に接触する部分は摩擦による発熱に耐えられないと考えられていた。
このため、例えば実公昭60−7692号公報(特許文献1)には、シール部材を備えた防塵カバーをヘッドの先端に設け、回転軸が撓んだ場合にはシール部材が共に回転して摩耗しないようにしたものが提案されている。また、実公平7−37605号公報(特許文献2)には、回転軸の先端部分にディスクを設けてその遠心力で異物を排除し、ヘッド内まで異物が侵入しないようにしたものが提案されている。しかしながら、これらは隙間が完全に塞がれるわけではなく、異物侵入を防止するには不十分な構成であった。
更に、特許第3795722号公報(特許文献3)では、回転軸に接触するシール部材を設けることが提案されている。この中で、接触する部分に近くなるほど厚みが薄くなるテーパー状の断面形状が提案されているが、この様な形状では接触が解除された際に形成される回転軸との隙間が小さく、切削工具先端にラジアル方向の負荷が掛かった際にシール部材が高速回転する軸に接触し、摩耗する危険性がある。また、隙間が小さい場合、隙間を通過する空気に対する流動抵抗が大きくなるため、流量が少なくなる。エアータービンハンドピースの場合、この通過する空気を用いて高速回転するベアリングを冷却するのが一般的であり、冷却性能の悪化ひいてはベアリング寿命の低下が起こりうる。上記のことから、エアータービンハンドピースのシール部材の断面形状としては不適切であると考えられる。
上記の例はいずれも惰性回転を含む切削器械使用時の異物の浸入をいかに抑制するかに関するものである。惰性回転による異物の侵入を抑制するには、惰性回転時間を短くすることも対策として有効であり、この様な考え方のもと、いくつかの構成が提案されている。例えば特開平9−108239号公報(特許文献4)には、作動用の給気がオフされた瞬間に排気孔を閉じてタービンの惰性回転による吸引を防止するようにしたものが提案されているが、弁の動作遅れなどによって吸引が生ずる可能性があり、また弁を必要とするため構造が複雑になり、故障しやすくなるという問題点が考えられる。同様に排気孔への吸引を防止するために、回転軸近傍の領域と排気孔を連通させたものも提案されているが、これもタービンの惰性回転による吸引を完全に防止することは困難と考えられる(例えば米国特許第5807108号明細書(特許文献5)参照) 。
前述の特許第3795722号公報において、シール部材を用いて惰性回転時間を短縮することが言及されている。シール部材により惰性回転時間を短縮しようとすると、切削工具の不作動時に回転軸へシール部材が強く押し付けられる設計にしなければならない。このような設計は高い制動力が期待できる反面、高い駆動空気圧でなければ解除されないため、切削工具の回転開始時には回転を妨げる抵抗になり、さらにこの意図しない接触によりシール部材の摩耗が促進され、耐久性が損なわれる恐れがある。
この発明はこれらの点に着目し、シール部材の配置と形状に改良を加えて切削工具または切削工具保持具の周囲に生ずる隙間を塞ぎ、かつ惰性回転時間を短縮することで上記の諸問題を解決することを目的としてなされたものである。なおこの発明は、歯科用だけでなく外科用や口腔外科用を含む一般医療用切削器械にも適用できる。
上記の課題を解決するために、この発明では、医療用切削器械のヘッドに装着された切削工具または切削工具保持具の周囲に形成される環状の隙間の部分に取り付けられて、前記ヘッドの内部への異物侵入を防止する医療用切削器械用シール部材であって、切削工具または切削工具保持具に接触して上記隙間を塞ぐ接触片を上記シール部材に環状に形成し、少なくとも上記接触片の切削工具または切削工具保持具に接触する部分を弾性体で構成すると共に、上記接触片が、切削工具の作動時に上昇するヘッド内部の作動気体の圧力によって外側に押し開かれて切削工具または切削工具保持具から離れ、切削工具の不作動時には閉じて上記隙間を塞ぐように構成している。このような構成により、切削工具の作動中は隙間から出る気体によって汚染物質のヘッド内への侵入が防止され、切削工具が作動していない時はシール部材によって隙間が塞がれるので汚染物質がヘッド内に侵入することはない。更に、シール部材の接触により切削工具または切削工具保持具の回転が妨げられるため、惰性回転時間を短縮することができる。
また上記のシール部材は、接触片の断面形状を、外周部に近い領域が変形しやすく押し開きやすい形状としている。このような構成により、低い圧力から押し開かれるため、起動時に起こる意図せぬ摩耗を避けることができ、シール部材を長寿命化させることができる。更に、シール部材の外周部に近い領域を中心として接触片が押し開かれるため、作動時における接触片と回転軸の隙間を大きくすることができ、切削工具先端にラジアル方向の負荷が掛かった際に接触片が高速回転する軸に接触して摩耗する危険性を低減することができる。これらの結果、長期間に渡って汚染物質のヘッド内への侵入を抑制することが可能になる。
以上の説明から明らかなように、この発明では、医療用切削器械のヘッドに装着された切削工具または切削工具保持具の周囲に環状の隙間が形成される部分にシール部材を設け、切削工具または切削工具保持具に接触して上記隙間を塞ぐ接触片を上記シール部材に環状に形成し、少なくとも上記接触片の切削工具または切削工具保持具に接触する部分を弾性体で構成すると共に、上記接触片が、切削工具の作動時に上昇するヘッド内部の作動気体の圧力によって外側に押し開かれて切削工具または切削工具保持具から離れ、切削工具の不作動時には閉じて上記隙間を塞ぐように構成している。このような構成により、切削工具の作動中は隙間から出る気体によって汚染物質のヘッド内への侵入が防止され、切削工具が作動していない時はシール部材によって隙間が塞がれるので汚染物質がヘッド内に侵入することはない。更に、シール部材の接触により切削工具または切削工具保持具の回転が妨げられるため、惰性回転時間を短縮することができる。
従って、比較的簡単な構造によって隙間を塞いで汚染物質の侵入を防止でき、汚染物質がチューブや制御ユニットに侵入する可能性も減らすことができる。
従って、比較的簡単な構造によって隙間を塞いで汚染物質の侵入を防止でき、汚染物質がチューブや制御ユニットに侵入する可能性も減らすことができる。
また上記のシール部材は、接触片の断面形状を、外周部に近い領域が変形しやすく押し開きやすい形状であるとしている。このような構成により、低い圧力から押し開かれるため、起動時の不要な摩擦を避けることができ、シール部材を長寿命化させることができる。また、シール部材の外周部に近い領域を中心として接触片が押し開かれるため、作動時における接触片と回転軸の隙間を大きくすることができ、ラジアル方向に負荷が掛かったときに接触片が高速回転する軸に接触して摩耗する危険性を低減することができる。これらの結果、長期間に渡って汚染物質のヘッド内への侵入を抑制することが可能になる。
エアータービンハンドピースでは、切削工具または切削工具保持具の周囲に環状に形成される隙間を通過する空気を用いて高速回転するベアリングを冷却するのが一般的であり、接触片と回転軸の隙間が大きければ冷却空気量を多くすることができ、冷却不足によるベアリング損傷の危険性を低減できる。また、前述の隙間による流動抵抗は、エアータービンハンドピースの出力特性に影響を及ぼすため、作動中に隙間の大きさが大きく変動しない方が好ましい。本構成では、低い圧力から接触片が押し開かれるため、出力特性の面でも優れている。
また、この発明を医療用エアータービンハンドピースに適用したものでは、例えば歯科診療などにおける感染の可能性が大幅に低減され、診療時の安全性が向上する。
さらに、この発明を医療用エアータービンハンドピースに適用したものでは、術者が切削工具の回転停止動作を行ってから停止するまでの時間が大幅に短縮されるため、例えば歯科診療などにおける治療効率が向上する。
(実施の形態1)
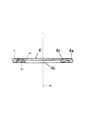
実施の形態1について説明する。図1は、医療用切削器械であるエアータービンハンドピースにこの発明を適用した例におけるヘッドの断面図である。図2は、シール部材の断面図である。図3は、動作状態の説明図であり、シール部材の位置を拡大した断面図である。尚、図3において、動作時と定時を解り易く示す為に、左側を停止時の状態で示し、右側を動作時の状態で示してある。これらの各図において、1はハンドピース本体、2は本体1の先端部分に設けられているヘッド、3は切削工具、4は医療用切削器械用シール部材(以下、シール部材)である。
実施の形態1について説明する。図1は、医療用切削器械であるエアータービンハンドピースにこの発明を適用した例におけるヘッドの断面図である。図2は、シール部材の断面図である。図3は、動作状態の説明図であり、シール部材の位置を拡大した断面図である。尚、図3において、動作時と定時を解り易く示す為に、左側を停止時の状態で示し、右側を動作時の状態で示してある。これらの各図において、1はハンドピース本体、2は本体1の先端部分に設けられているヘッド、3は切削工具、4は医療用切削器械用シール部材(以下、シール部材)である。
ヘッド2は、ハウジング2a及び2bの内部に、エアータービンとなる複数のタービンブレード2c(以下、ブレード2c)と切削工具保持具2fを備えたスピンドル2dをベアリング2eを介して支持している。切削工具保持具2fには、保持機構とともに保持を解除するプッシャー2gならびにプッシャーの脱落を防ぐ固定ネジ2hが含まれる。これにシャフト3aを支持された切削工具3がヘッド2から外部に突出している。ハンドピース本体1には、作動気体である高圧エアーの供給ダクト1aと排気ダクト1b等が備えられている。
ここで、図1に示すように、供給ダクト1aは、高圧エアーをヘッド2の内部のブレード2cの回転空間へと供給するものである。また、排気ダクト1bは、ブレード2cの回転空間から高圧エアーをハンドピース1の外部に導くものである。供給ダクト1aにより供給された高圧エアーは、排気ダクト1bか後述する隙間5より、ヘッド2の外部に排出される。
また、この明細書においては、切削工具保持具2fを含むスピンドル2dとベアリング2eの内輪ならびに切削工具3から構成される、スピンドル2dと一体となって回転する部材一式を総称して回転軸Rと呼ぶ。上記の通り、回転軸Rは、エアータービンを備え、高圧エアーの作用により回転する。
また、この明細書においては、切削工具保持具2fを含むスピンドル2dとベアリング2eの内輪ならびに切削工具3から構成される、スピンドル2dと一体となって回転する部材一式を総称して回転軸Rと呼ぶ。上記の通り、回転軸Rは、エアータービンを備え、高圧エアーの作用により回転する。
尚、スピンドル2dの外殻は、下方に向く開口を有する筒体2kである。筒体2kは、内部に切削工具保持部2fを収容し、外周部にブレード2cとベアリング2eを取付けることで、スピンドル2dが構成される。筒体2kの下方に向く開口から、工具保持部2fに保持された切削工具3のシャフトが突出する。
以上、これらの構成と動作は周知のハンドピース1と基本的に変わらないので、これ以上の説明は省略する。
以上、これらの構成と動作は周知のハンドピース1と基本的に変わらないので、これ以上の説明は省略する。
スピンドル2dの先端はハウジング2a及び2bの下面、すなわち切削工具3の突出部分まで延びている。そして、ハウジング2aとスピンドル2dとの間には環状の隙間5が形成されている。シール部材4は、例えばゴム成形品であって、図2に示すような浅い有蓋円筒状であり、外周部には断面が角形または円形の係合部4aが設けられ、また蓋に相当する部分の中央には切削工具3またはスピンドル2dが通る貫通穴4bが開口し、その開口の周縁は回転軸Rに接触する接触片4cとなっている。シール部材4の接触片4cは、係合部4aに近い領域を中心として変形するよう設計されており、その断面は回転軸に接触する部分に近くなるほど厚みが厚くなるテーパー状となっている。
つまり、シール部材4は、リング状の係合部4aが外周部を形成し、この係合部4aからリング中心に向かって伸びる接触片4cが設けられる。接触片4cに囲まれた開口は、貫通穴4bとなる。また、接触片4cの断面形状は、リング状の係合部4aの中心に近づくにつれて、つまり、回転軸Rに接触する部分に近づくほど、厚さが増すテーパー状となっている。
また、接触片4cは、係合部4aのリング中心側であって、上側の位置に接続し、そこからリング中心に向かって斜め下方向に向いて伸びている。具体的には、本実施の形態の場合、シール部材4の接触片4cの断面の中心を通る直線S1が、回転軸Rの回転中心を示す直線Mと直交する線Lに対して、押し広げられる方向に約5〜30°の角度θ1を為すように形成されている。
また、接触片4cは、係合部4aのリング中心側であって、上側の位置に接続し、そこからリング中心に向かって斜め下方向に向いて伸びている。具体的には、本実施の形態の場合、シール部材4の接触片4cの断面の中心を通る直線S1が、回転軸Rの回転中心を示す直線Mと直交する線Lに対して、押し広げられる方向に約5〜30°の角度θ1を為すように形成されている。
つまり、接触片4cの係合部4a側である外周部に近い領域が、変形しやすく、押し開きやすい形状となっている。これは、接触片4cの形状を、上記のようにテーパー形状にすることで、係合部4a側である外周部に近い領域の剛性が、その他の領域の剛性と比べて、低くなるためである。
尚、この明細書においては、「テーパー状」の語を一方の面が他方の面に対して相対的に傾斜して厚みが変化する状態の意味で使用している。また、図2及び図5の上から下方向は、ヘッド2の内側から外側方向の向きと一致する。
尚、この明細書においては、「テーパー状」の語を一方の面が他方の面に対して相対的に傾斜して厚みが変化する状態の意味で使用している。また、図2及び図5の上から下方向は、ヘッド2の内側から外側方向の向きと一致する。
このようなシール部材4に対応して、例えばハウジング2aにおけるスピンドル2dとの隙間を形成する部分に係合溝2jがリング状に形成されている。この係合溝2jは、シール部材4の係合部4aが係合することで、シール部材4が取り付けられる部位である。シール部材4は、係合溝2jに取り付けられた状態において、回転軸Rを構成する筒体2kの表面に、接触片4cが密着する。
つまり、シール部材4が隙間5を塞ぐ。なお、上記の係合溝2jは、キャップ2iとスピンドル2dの隙間が形成される部分や、ベアリング2eの外輪とスピンドル2dとの隙間が形成される部分に設けられてもよい。
つまり、シール部材4が隙間5を塞ぐ。なお、上記の係合溝2jは、キャップ2iとスピンドル2dの隙間が形成される部分や、ベアリング2eの外輪とスピンドル2dとの隙間が形成される部分に設けられてもよい。
図1では、シール部材4は接触片4cが回転軸Rに密着して隙間5を塞いでいるが、隙間5を塞ぐ形態はこれに限定されるものではない。例えば、シール部材4がキャップ2iに設けられた係合溝2jに取り付けられ、ベアリング2eの内輪やプッシャー2g、固定ネジ2hなどのスピンドル2dと一体となって回転する部材に接触し、隙間を塞ぐ形など、様々な形態が考えられる。
このように、シール部材4の取り付け位置や隙間5を塞ぐ形態は、ヘッド2の形状などに応じて適宜選択すればよい。
このように、シール部材4の取り付け位置や隙間5を塞ぐ形態は、ヘッド2の形状などに応じて適宜選択すればよい。
実施の形態において、上述のようにハンドピース1及びシール部材4を構成することで、次のように動作する。
まず、ヘッド2の内部に、供給ダクト1aから作動気体である高圧エアーが供給されると、高圧エアーをブレード2cが受けることで、スピンドル2dと切削工具3が高速で回転する。
この作動時には、高圧エアーの大部分は、排気ダクト1bを経て回収されるが、ヘッド2の内部の圧力が高くなるため、エアーの一部は、ベアリング2e等の隙間からヘッド2の内部から外部へ放出される方向に流れ、回転軸Rに接触している接触片4cを外側に押し開き、図3の右側に矢印Yで示すように隙間5の部分から外部に放出され続ける。
このため、接触片4cは回転軸Rから僅かに離れて直接には接触しない状態となり、接触による損耗は全く発生しなくなる。しかも、この回転軸Rと接触片4cとの間の隙間からはエアーが噴出するので、切削によって生じた歯の粉や血液などの異物がヘッド2内に侵入することはない。
まず、ヘッド2の内部に、供給ダクト1aから作動気体である高圧エアーが供給されると、高圧エアーをブレード2cが受けることで、スピンドル2dと切削工具3が高速で回転する。
この作動時には、高圧エアーの大部分は、排気ダクト1bを経て回収されるが、ヘッド2の内部の圧力が高くなるため、エアーの一部は、ベアリング2e等の隙間からヘッド2の内部から外部へ放出される方向に流れ、回転軸Rに接触している接触片4cを外側に押し開き、図3の右側に矢印Yで示すように隙間5の部分から外部に放出され続ける。
このため、接触片4cは回転軸Rから僅かに離れて直接には接触しない状態となり、接触による損耗は全く発生しなくなる。しかも、この回転軸Rと接触片4cとの間の隙間からはエアーが噴出するので、切削によって生じた歯の粉や血液などの異物がヘッド2内に侵入することはない。
また、エアーの供給を止めて作動を停止させた場合(不作動時)には、接触片4cは元の形状に戻って上記の隙間が塞がれるので、作動停止中に汚染物質がヘッド2内に侵入することはなく、更に回転軸Rと接触片4cとの接触により、エアーの供給を止めてから実際に切削工具3が停止するまでの時間が短縮されるという効果も得られる。
以上のように、図2に示すシール部材4の接触片4cの断面は、回転軸Rに接触する部分に近くなるほど厚みが厚くなるテーパー状で成形されている。接触部から離れた、厚みが薄く剛性が低い部分を支点として押し広げられるため、シール部材4の接触片4cと回転軸Rにより形成される隙間も大きくすることができる。
これにより、隙間から流出する高圧エアーの流量、エアータービンの回転特性への影響を最小限に留めることが可能になる。また、隙間が大きくなることで、切削工具3にラジアル方向の切削負荷が掛かった際に発生する、シール部材4の接触片4cと回転軸Rの意図せぬ接触による摩耗を防ぐ効果も期待される。
更に、先端が厚いため、制動時にブレーキを因り確実に密着できるため、安定的に制動力を発揮させることができる。
更に、先端が厚いため、制動時にブレーキを因り確実に密着できるため、安定的に制動力を発揮させることができる。
また、シール部材4の接触片4cの断面が、回転軸Rと直交する線Lに対して、押し広げられる方向に約5〜30°の角度を為すように形成されているので、ヘッド2の内部の内圧が低い状態の時から開き始めるため、起動時の不要な摩擦を避けることができ、ブレーキの長寿命化が期待できる。
ここで言う、ヘッド2の内部の内圧が低い状態とは、ヘッド2の内部に高圧エアーが供給されはじめて、回転軸Rの回転数が上昇過程であり、安定した回転数で回転する前の状態や、高圧エアーの供給が停止し、回転軸Rの回転数が徐々に減少していく過程の状態である。
ここで言う、ヘッド2の内部の内圧が低い状態とは、ヘッド2の内部に高圧エアーが供給されはじめて、回転軸Rの回転数が上昇過程であり、安定した回転数で回転する前の状態や、高圧エアーの供給が停止し、回転軸Rの回転数が徐々に減少していく過程の状態である。
以下、実施の形態2〜実施の形態6について説明する。尚、実施の形態2〜実施の形態6は、シール部材4の変形例であり、実施の形態1と同様に、ハンドピース本体1に設けられるものである。従って、実施の形態2〜実施の形態6の説明において、ハンドピース本体1の説明は省略する。
(実施の形態2)
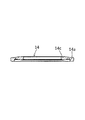
図4を用いて、実施の形態2を説明する。図4は、シール部材14の断面を示す。
図4に示すシール部材14は、接触片14cの断面は係合部14aに近い領域で接触片の厚みが最小となるように成形されている。つまり、接触部から離れた、厚みが薄く剛性が低い部分を支点として押し広げられるため、シール部材の接触片と回転軸Rにより形成される隙間も大きくすることができる。
図4を用いて、実施の形態2を説明する。図4は、シール部材14の断面を示す。
図4に示すシール部材14は、接触片14cの断面は係合部14aに近い領域で接触片の厚みが最小となるように成形されている。つまり、接触部から離れた、厚みが薄く剛性が低い部分を支点として押し広げられるため、シール部材の接触片と回転軸Rにより形成される隙間も大きくすることができる。
この様に構成することで、隙間から流出する高圧エアーの流量、回転軸Rの回転特性への影響を最小限に留めることが可能になる。また、隙間が大きくなることで、切削工具にラジアル方向の切削負荷が掛かった際に発生する、シール部材14の接触片14cと回転軸Rの意図せぬ接触による摩耗を防ぐ効果も期待される。
(実施の形態3)
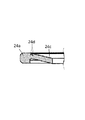
次に、図5を用いて、実施の形態3を説明する。図5は、シール部材24の断面を示す。尚、図5は、シール部材24の半分の部分を示している。
図5に示すシール部材24は、接触片24cの係合部24a側に少なくとも1本以上のスリット24dを設け、スリットの位置を支点としてシール部材が開閉しやすく構成されている。つまり、支点と接触部の距離を大きくできるため、シール部材24の接触片と回転軸により形成される隙間も大きくすることができる。
次に、図5を用いて、実施の形態3を説明する。図5は、シール部材24の断面を示す。尚、図5は、シール部材24の半分の部分を示している。
図5に示すシール部材24は、接触片24cの係合部24a側に少なくとも1本以上のスリット24dを設け、スリットの位置を支点としてシール部材が開閉しやすく構成されている。つまり、支点と接触部の距離を大きくできるため、シール部材24の接触片と回転軸により形成される隙間も大きくすることができる。
この様に構成することで、隙間から流出する高圧エアーの流量、回転軸Rの回転特性への影響を最小限に留めることが可能になる。また、隙間が大きくなることで、切削工具にラジアル方向の切削負荷が掛かった際に発生する、シール部材24の接触片24cと回転軸Rの意図せぬ接触による摩耗を防ぐ効果も期待される。
(実施の形態4)
次に、図6を用いて、実施の形態4を説明する。図6は、シール部材34の断面を示す。
図6に示すシール部材34は、接触片34cの断面の中心を通る直線S2が、回転軸Rの回転中心を示す直線Mと直交する線Lに対して、押し広げられる方向に約0〜5°の角度θ2をなすように形成されている。
この様に構成することで、シール部材34の接触片34cが元の形状に戻ろうとする力が強くなるため、回転軸Rへ密着させることができ、より確実に汚染物質の侵入抑制ならびに惰性回転時間の短縮を実現することができる。
次に、図6を用いて、実施の形態4を説明する。図6は、シール部材34の断面を示す。
図6に示すシール部材34は、接触片34cの断面の中心を通る直線S2が、回転軸Rの回転中心を示す直線Mと直交する線Lに対して、押し広げられる方向に約0〜5°の角度θ2をなすように形成されている。
この様に構成することで、シール部材34の接触片34cが元の形状に戻ろうとする力が強くなるため、回転軸Rへ密着させることができ、より確実に汚染物質の侵入抑制ならびに惰性回転時間の短縮を実現することができる。
(実施の形態5)
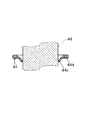
次に、図7を用いて、実施の形態5を説明する。図7は、回転軸Rの筒体2kにシール部材44が接触した状態の断面を示す。
図7に示すシール部材4は、接触片44cの回転軸Rに接触する部分の径が、接触する回転軸Rの径よりも小さく、取り付け時に、回転軸Rと直交する線Lに対して、押し広げられる方向に約0〜30°の角度を為す構成である。
次に、図7を用いて、実施の形態5を説明する。図7は、回転軸Rの筒体2kにシール部材44が接触した状態の断面を示す。
図7に示すシール部材4は、接触片44cの回転軸Rに接触する部分の径が、接触する回転軸Rの径よりも小さく、取り付け時に、回転軸Rと直交する線Lに対して、押し広げられる方向に約0〜30°の角度を為す構成である。
この様に構成することで、シール部材44の接触片44cが元の形状に戻ろうとする力が強くなるため、回転軸Rへ密着させることができる。これにより、よりヘッド2の内部への汚染物質の侵入抑制ならびに惰性回転時間の短縮を実現することができる。
また、本構成の副次的な作用として、シール部材44の接触部の寸法を高い寸法精度で作成する必要がないため、製造コストを下げることができるという利点もある。
また、本構成の副次的な作用として、シール部材44の接触部の寸法を高い寸法精度で作成する必要がないため、製造コストを下げることができるという利点もある。
(実施の形態6)
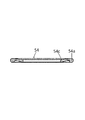
次に、図8を用いて、実施の形態6を説明する。図8は、シール部材54の断面を示す。
図8に示すシール部材54は、接触片54cの回転軸Rに接触する部分の断面が半円状を為す構成である。
このように構成することで、接触片54cと回転軸Rのなす角がばらついた場合においても、安定的に接触片54cを回転軸Rに密着させることができ、より確実に汚染物質の侵入抑制ならびに惰性回転時間の短縮を実現することができる。
尚、本実施の形態では、接触片54cの断面形状が半円状の形態を示したが、断面の外形状が曲面で構成されていれば、本実施の形態の効果を奏する。
次に、図8を用いて、実施の形態6を説明する。図8は、シール部材54の断面を示す。
図8に示すシール部材54は、接触片54cの回転軸Rに接触する部分の断面が半円状を為す構成である。
このように構成することで、接触片54cと回転軸Rのなす角がばらついた場合においても、安定的に接触片54cを回転軸Rに密着させることができ、より確実に汚染物質の侵入抑制ならびに惰性回転時間の短縮を実現することができる。
尚、本実施の形態では、接触片54cの断面形状が半円状の形態を示したが、断面の外形状が曲面で構成されていれば、本実施の形態の効果を奏する。
以上の各実施の形態におけるシール部材4,14,24,24,44,54は、例えばゴム成形品であるが、適宜の様々な弾性材料を用いることができる。また、シール部材4,14,24,24,44,54の材料が柔軟なものであれば、ヘッド2の内部圧力によって外側に押し開かれやすくなる。つまり、ヘッド2の内側と外側の圧力差が小さくて外側への押し開きが少なく、接触が生ずるような場合であっても、接触圧力が小さくなるので、上記の損耗防止の効果がより確実となる。なお、材料がゴム系の場合でも、オートクレーブ等の滅菌処理に耐えられる材質の方がよい。例えば、シリコーンゴム、フッ素ゴム、パーフロロ系ゴム、EPDM(エチレン・プロピレンゴム)、H−NBR(水素化ニトリルゴム)等を用いることが望ましい。
また、シール部材4,14,24,24,44,54は、少なくとも接触片4c,14c,24c,24c,44c,54cの貫通穴4aの部分、すなわち切削工具3やスピンドル2dに接触する部分を、例えば、4フッ化エチレン樹脂やパリレン樹脂等の摩擦係数の低い材料でコーティングし、あるいは摩擦係数の低い材料、例えば含油ゴムや4フッ化エチレン入りゴム等で形成してもよく、回転軸Rと接触した際の摩耗防止の効果が高くなる。
1 ハンドピース本体
1 a 供給ダクト
1 b 排気ダクト
2 ヘッド
2 a ハウジング
2 b ハウジング
2 c ブレード
2 d スピンドル
2 e ベアリング
2 f 切削工具保持具
2 g プッシャー
2 h 固定ネジ
2 i キャップ
2 j 係合溝
3 切削工具
3 a シャフト
4,14,24,24,44,54 シール部材
4 a,14a,24a,24a,44a,54a 係合部
4 b 貫通穴
4 c,14c,24c,24c,44c,54c 接触片
4 d スリット
5 隙間
1 a 供給ダクト
1 b 排気ダクト
2 ヘッド
2 a ハウジング
2 b ハウジング
2 c ブレード
2 d スピンドル
2 e ベアリング
2 f 切削工具保持具
2 g プッシャー
2 h 固定ネジ
2 i キャップ
2 j 係合溝
3 切削工具
3 a シャフト
4,14,24,24,44,54 シール部材
4 a,14a,24a,24a,44a,54a 係合部
4 b 貫通穴
4 c,14c,24c,24c,44c,54c 接触片
4 d スリット
5 隙間
Claims (9)
- 医療用切削器械のヘッドに装着された切削工具または切削工具保持具の周囲に形成される環状の隙間の部分に取り付けられて、前記ヘッドの内部への異物侵入を防止する医療用切削器械用シール部材であって、
前記切削工具または前記切削工具保持具に接触して、前記隙間を塞ぐ接触片が環状に形成され、環状の前記接触片には前記切削工具または前記切削工具保持具が貫通する貫通穴が形成され、少なくとも前記接触片の前記切削工具または前記切削工具保持具に接触する部分が弾性体で構成され、前記接触片が前記切削工具の作動時に上昇する前記ヘッドの内部の作動気体の圧力によって外側に押し開かれ、前記切削工具の不作動時には閉じて隙間を塞ぐように構成されると共に、前記接触片の外周部に近い領域が変形しやすく押し開きやすい形状であることを特徴とする医療用切削器械用シール部材。 - 前記接触片の外周部に近い領域の剛性が、その他の領域に比べて低いことを特徴とする請求項1記載の医療用切削器械用シール部材。
- 前記接触片の断面形状が、前記切削工具または前記切削工具保持具に接触する部分に近くなるほど厚みが厚くなるテーパー状であることを特徴とする請求項2に記載の医療用切削器械用シール部材。
- 前記接触片の断面形状が、外周部に近い領域で前記接触片の厚みが最小となる請求項1〜2に記載の医療用切削器械用シール部材。
- 前記接触片の断面形状が、外周部に近い領域に少なくとも1本以上のスリットが設けられている請求項2に記載の医療用切削器械用シール部材。
- 前記接触片の断面が、前記切削工具または前記切削工具保持具と直交する線に対して、押し広げられる方向に角度を為すように形成されていることを特徴とする請求項2〜5に記載の医療用切削器械用シール部材。
- 前記接触片の前記貫通穴の内径が、接触する前記切削工具または前記切削工具保持具の外径よりも小さく、前記医療用切削器械への取り付け時に、前記切削工具または前記切削工具保持具と直交する線に対して、押し広げられる方向に角度を為すように形成されていることを特徴とする請求項2〜5に記載の医療用切削器械用シール部材。
- 前記接触片の前記切削工具または前記切削工具保持具に接触する部分の断面形状が、半円状であることを特徴とする請求項2〜5のいずれかに記載の医療用切削器械用シール部材。
- 請求項1〜請求項8に記載の医療用切削器械用シール部材を備えたことを特徴とする医療用切削器械。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019079026A JP2020174901A (ja) | 2019-04-18 | 2019-04-18 | 医療用切削器械用シール部材、及び、この医療用切削器械用シールを備えた医療用切削器械 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019079026A JP2020174901A (ja) | 2019-04-18 | 2019-04-18 | 医療用切削器械用シール部材、及び、この医療用切削器械用シールを備えた医療用切削器械 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2020174901A true JP2020174901A (ja) | 2020-10-29 |
Family
ID=72937605
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019079026A Pending JP2020174901A (ja) | 2019-04-18 | 2019-04-18 | 医療用切削器械用シール部材、及び、この医療用切削器械用シールを備えた医療用切削器械 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2020174901A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2024116852A1 (ja) | 2022-11-29 | 2024-06-06 | 株式会社ナカニシ | タービンロータ、カートリッジ、及び、医療用切削器械 |
| EP4454598A1 (en) | 2023-04-27 | 2024-10-30 | Nakanishi Inc. | Medical cutting device and cartridge |
-
2019
- 2019-04-18 JP JP2019079026A patent/JP2020174901A/ja active Pending
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2024116852A1 (ja) | 2022-11-29 | 2024-06-06 | 株式会社ナカニシ | タービンロータ、カートリッジ、及び、医療用切削器械 |
| KR20250099448A (ko) | 2022-11-29 | 2025-07-01 | 가부시키가이샤 나카니시 | 터빈 로터, 카트리지, 및, 의료용 절삭 기계 |
| EP4628046A1 (en) | 2022-11-29 | 2025-10-08 | Nakanishi Inc. | Turbine rotor, cartridge, and medical cutting instrument |
| EP4454598A1 (en) | 2023-04-27 | 2024-10-30 | Nakanishi Inc. | Medical cutting device and cartridge |
| JP2024158553A (ja) * | 2023-04-27 | 2024-11-08 | 株式会社ナカニシ | 医療用切削器械、及び、カートリッジ |
| JP7744383B2 (ja) | 2023-04-27 | 2025-09-25 | 株式会社ナカニシ | 医療用切削器械、及び、カートリッジ |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4160319B2 (ja) | 歯科用切削装置及びサックバック防止方法 | |
| JP5030813B2 (ja) | ブリスク | |
| CN111503161B (zh) | 滚动轴承和空气涡轮机用轴承单元以及牙科空气涡轮机手持件 | |
| CN101146489B (zh) | 机头及其防止回吸方法 | |
| JPH07121261B2 (ja) | 歯科用ハンドピース | |
| KR20120135060A (ko) | 치과용 핸드피스 | |
| JP2017211076A (ja) | 転がり軸受及びエアタービン用軸受ユニット | |
| JP3795722B2 (ja) | 医療用切削器械及び医療用切削器械用シール部材 | |
| JP6651912B2 (ja) | 転がり軸受及びエアタービン用軸受ユニット | |
| US20250064552A1 (en) | Dental handpiece | |
| JP2015086994A (ja) | アンギュラ玉軸受及び歯科エアタービン | |
| JP6811013B2 (ja) | 歯科用ハンドピ−ス及びその吸引防止リングシート | |
| JP7267495B1 (ja) | タービンロータ、カートリッジ、及び、医療用切削器械 | |
| JP5599103B2 (ja) | 歯科用ハンドピース及びその吸引防止リングシート | |
| KR101441446B1 (ko) | 회전 안정성 및 소음 방지 기능을 갖는 버 고정모듈 및 이를 구비한 치과용 핸드피스 | |
| CN115280029B (zh) | 滚动轴承 | |
| CN114901960B (zh) | 空气涡轮用滚动轴承 | |
| JP2012122485A (ja) | ブリスク | |
| CN114867948B (zh) | 空气涡轮用滚动轴承 | |
| JP2017018460A (ja) | 歯科用インスツルメント | |
| JP6769012B2 (ja) | 歯科用ハンドピース | |
| JP2021029836A (ja) | タービンハンドピース | |
| TW202521860A (zh) | 軸承 | |
| US20230190407A1 (en) | Dental handpiece | |
| JP2017018461A (ja) | 歯科用インスツルメント |