JP2020202111A - 筒状金具の製造方法 - Google Patents
筒状金具の製造方法 Download PDFInfo
- Publication number
- JP2020202111A JP2020202111A JP2019109035A JP2019109035A JP2020202111A JP 2020202111 A JP2020202111 A JP 2020202111A JP 2019109035 A JP2019109035 A JP 2019109035A JP 2019109035 A JP2019109035 A JP 2019109035A JP 2020202111 A JP2020202111 A JP 2020202111A
- Authority
- JP
- Japan
- Prior art keywords
- rear end
- space
- metal fitting
- axial direction
- tip
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Landscapes
- Spark Plugs (AREA)
Abstract
【課題】筒状金具を成形する鍛造工程において工具係合部の近傍にクラックが発生する。【解決手段】工具係合部と、工具係合部よりも小径で工具係合部よりも先端側の小径部と、を有する筒状金具の製造方法は、円柱状のキャビティを有する金型のキャビティ内に素材を配置する配置工程と、キャビティ内に後端側から棒状のパンチを挿入して素材を加圧する鍛造工程と、を備える。金型は、キャビティのうちの工具係合部に対応する第1空間が形成された部分であり、第1後端向き面を軸線方向の先端側に有する第1部分と、キャビティのうちの小径部に対応する第2空間が形成された部分であり、第2後端向き面を軸線方向の先端側に有する第2部分と、を含む。鍛造工程では、第2空間に素材が充填された後に、第1空間の第1後端向き面に沿う領域に素材が充填される。【選択図】 図5
Description
本発明は、点火プラグやセンサなどに用いられる筒状金具の製造方法に関する。
点火プラグやセンサは、内燃機関等に取り付けるための筒状金具を備えている。筒状金具には、取付工具を係合させるための部位として、例えば、先端側および後端側の部分よりも外径が大きな六角柱形状を有する工具係合部が形成されている(例えば、特許文献1)。
このような筒状金具を鍛造(例えば、冷間鍛造)によって形成する際に、工具係合部は、筒状金具となる素材を径方向の外側へ張り出させることによって形成される。このような製造方法においては、工具係合部の近傍に剪断応力が作用してクラックが発生する場合があった。
本発明の主な利点は、筒状金具を成形する鍛造工程において工具係合部の近傍にクラックが発生することを抑制することである。
本発明は、上述の課題の少なくとも一部を解決するためになされたものであり、以下の適用例として実現することが可能である。
[適用例1]軸線方向に貫通する貫通孔を有する筒状金具であって、前記筒状金具の最大外径部をなし取付工具を係合させるための工具係合部と、前記工具係合部よりも小径で前記工具係合部よりも先端側の小径部と、を有する筒状金具の製造方法であって、
前記軸線方向に延びる円柱状のキャビティを有する金型の前記キャビティ内に、前記筒状金具となる素材を配置する配置工程と、
前記キャビティ内に前記軸線方向の後端側から棒状のパンチを挿入して前記素材を前記軸線方向の後端側から加圧することによって、前記貫通孔の少なくとも一部と前記工具係合部の少なくとも一部と前記小径部の少なくとも一部とを成形する鍛造工程と、
を備え、
前記金型は、
前記キャビティのうちの前記工具係合部に対応する第1空間が形成された部分であり、前記軸線方向の後端側を向いた第1後端向き面を前記軸線方向の先端側に有する第1部分と、
前記キャビティのうちの前記小径部に対応する第2空間が形成された部分であり、前記軸線方向の後端側を向いた第2後端向き面を前記軸線方向の先端側に有する第2部分と、
を含み、
前記鍛造工程では、前記第2空間に前記素材が充填された後に、前記第1空間の前記第1後端向き面に沿う領域に前記素材が充填されることを特徴とする製造方法。
上記構成によれば、工具係合部よりも先端側の小径部に対応する第2空間に素材が充填された後に、工具係合部に対応する第1空間の第1後端向き面に沿う領域に素材が充填される。この結果、第1空間に素材が充填された後に第2空間に素材が充填される場合と比較して、第1空間に素材が充填された後に、第1後端向き面の径方向内側において素材が先端側に移動することを抑制できる。この結果、鍛造工程において第1後端向き面の近傍の素材に作用する剪断応力を低減できる。したがって、筒状金具を成形する鍛造工程において第1後端向き面の近傍の素材にクラックが発生することを抑制でき、ひいては、筒状金具の工具係合部の近傍にクラックが発生することを抑制することができる。
[適用例2]適用例1に記載の製造方法であって、
前記筒状金具は、さらに、前記小径部よりも小径で前記小径部よりも前記軸線方向の先端側の先端筒部を有し、
前記金型は、さらに、前記キャビティのうちの前記先端筒部に対応する第3空間が形成された部分であり、前記キャビティの前記軸線方向の先端側を閉塞する第3後端向き面を前記軸線方向の先端側に有する第3部分を含み、
前記鍛造工程では、前記第2空間と前記第3空間とに前記素材が充填された後に、前記第1空間の前記第1後端向き面に沿う領域に前記素材が充填されることを特徴とする製造方法。
前記筒状金具は、さらに、前記小径部よりも小径で前記小径部よりも前記軸線方向の先端側の先端筒部を有し、
前記金型は、さらに、前記キャビティのうちの前記先端筒部に対応する第3空間が形成された部分であり、前記キャビティの前記軸線方向の先端側を閉塞する第3後端向き面を前記軸線方向の先端側に有する第3部分を含み、
前記鍛造工程では、前記第2空間と前記第3空間とに前記素材が充填された後に、前記第1空間の前記第1後端向き面に沿う領域に前記素材が充填されることを特徴とする製造方法。
上記構成によれば、第2空間に加えて、小径部よりも先端側の先端筒部に対応する第3空間に素材が充填された後に、工具係合部に対応する第1空間の第1後端向き面に沿う領域に素材が充填される。この結果、第1空間に素材が充填された後に、第1後端向き面の径方向内側において素材が先端側に移動することをさらに抑制できる。この結果、鍛造工程において第1後端向き面の近傍の素材に作用する剪断応力をさらに低減できる。したがって、筒状金具を成形する鍛造工程において第1後端向き面の近傍の素材にクラックが発生することをさらに抑制でき、ひいては、筒状金具の工具係合部の近傍にクラックが発生することをさらに抑制することができる。
[適用例3]適用例1または2に記載の製造方法であって、
前記鍛造工程では、前記素材が前記第2後端向き面に接触した後に、前記素材が前記第1後端向き面に接触することを特徴とする、製造方法。
前記鍛造工程では、前記素材が前記第2後端向き面に接触した後に、前記素材が前記第1後端向き面に接触することを特徴とする、製造方法。
上記構成によれば、素材が第1後端向き面に接触して第1後端向き面の近傍で素材に比較的大きな剪断応力が作用し始めるより前に、素材が第2後端向き面に接触する。この結果、第1後端向き面の近傍で素材に剪断応力が作用し始めた後に、第1後端向き面の径方向内側において素材が先端側に移動することを抑制できる。したがって、鍛造工程において第1後端向き面の近傍の素材に作用する剪断応力をさらに低減できる。したがって、筒状金具を成形する鍛造工程において第1後端向き面の近傍の素材にクラックが発生することをさらに抑制でき、ひいては、筒状金具の工具係合部の近傍にクラックが発生することをさらに抑制することができる。
[適用例4]適用例1〜3のいずれかに記載の製造方法であって、
前記鍛造工程では、前記第1空間の前記第1後端向き面に沿う領域に前記素材が充填された後に、前記パンチをさらに前記軸線方向の先端側に移動させることによって、前記第1空間の一部である前記パンチと前記金型との間の空間において、前記素材を前記軸線方向の後端側に塑性変形させる後方押し出し成形を行うことを特徴とする、製造方法。
前記鍛造工程では、前記第1空間の前記第1後端向き面に沿う領域に前記素材が充填された後に、前記パンチをさらに前記軸線方向の先端側に移動させることによって、前記第1空間の一部である前記パンチと前記金型との間の空間において、前記素材を前記軸線方向の後端側に塑性変形させる後方押し出し成形を行うことを特徴とする、製造方法。
第1空間の一部であるパンチと金型との間の空間において後方押し出し成形が行われると、第1後端向き面の近傍にクラックが発生している場合には、該クラックが工具係合部の外面の目立つ位置に移動し得る。上記構成によれば、第1後端向き面の近傍にクラックが発生することを抑制できるので、後方押し出し成形が行われる場合に、クラックによる外観不良が発生することを抑制できる。
[適用例5]適用例1〜4のいずれかに記載の製造方法であって、
前記筒状金具は、点火プラグの絶縁体の外周に配置される主体金具であることを特徴とする、製造方法。
前記筒状金具は、点火プラグの絶縁体の外周に配置される主体金具であることを特徴とする、製造方法。
上記構成によれば、点火プラグの主体金具の工具係合部の近傍にクラックが発生することを抑制することができる。
なお、本発明は、種々の態様で実現することが可能であり、例えば、筒状金具の製造方法、その製造方法に従って製造された筒状金具、点火プラグの製造方法、その製造方法に従って製造された点火プラグ、等の態様で実現することができる。
A.第1実施形態:
A−1.スパークプラグの構成:
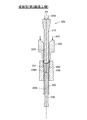
以下、本発明の実施の態様を実施形態に基づいて説明する。図1は本実施形態の点火プラグ100の断面図である。図1の一点破線は、点火プラグ100の軸線AXを示している。軸線AXと平行な方向(図1の上下方向)を軸線方向とも呼ぶ。軸線AXを中心とする円の径方向を、単に「径方向」とも呼ぶ。図1における下側を、点火プラグ100の先端側と呼び、図1における上側を点火プラグ100の後端側と呼ぶ。点火プラグ100は、絶縁体10と、中心電極20と、接地電極30と、端子金具40と、主体金具50と、を備える。
A−1.スパークプラグの構成:
以下、本発明の実施の態様を実施形態に基づいて説明する。図1は本実施形態の点火プラグ100の断面図である。図1の一点破線は、点火プラグ100の軸線AXを示している。軸線AXと平行な方向(図1の上下方向)を軸線方向とも呼ぶ。軸線AXを中心とする円の径方向を、単に「径方向」とも呼ぶ。図1における下側を、点火プラグ100の先端側と呼び、図1における上側を点火プラグ100の後端側と呼ぶ。点火プラグ100は、絶縁体10と、中心電極20と、接地電極30と、端子金具40と、主体金具50と、を備える。
絶縁体(絶縁碍子)10はアルミナ等を焼成して形成されている。絶縁体10は、軸線方向に沿って延び、絶縁体10を貫通する貫通孔12(軸孔)を有する略円筒形状の部材である。絶縁体10は、後端側胴部18と、先端側胴部17と、段部15と、脚長部13と、を備えている。後端側胴部18は、絶縁体10において最大の外形を有する後端側の部分である。先端側胴部17は、後端側胴部18より先端側に位置し、後端側胴部18の外径より小さな外径を有している。脚長部13は、先端側胴部17より先端側に位置し、先端側胴部17の外径よりも小さな外径を有している。脚長部13は、点火プラグ100が内燃機関(図示せず)に取り付けられた際には、その燃焼室に曝される。段部15は、脚長部13と先端側胴部17との間に形成されている。
主体金具50は、導電性の金属材料(例えば、低炭素鋼材)で形成され、内燃機関のエンジンヘッド(図示省略)に点火プラグ100を固定するための円筒状の金具である。主体金具50は、軸線AXに沿って貫通する貫通孔59が形成されている。主体金具50は、絶縁体10の外周に配置される。すなわち、主体金具50の貫通孔59内に、絶縁体10が挿入・保持されている。絶縁体10の先端は、主体金具50の先端より先端側に突出している。絶縁体10の後端は、主体金具50の後端より後端側に突出している。
主体金具50は、取付工具(例えば、スパークプラグレンチ)が係合する六角柱形状の工具係合部51と、工具係合部51よりも先端側に位置する中胴部54と、中胴部54よりも先端側に位置し、内燃機関に取り付けるための取付ネジ部52と、を備えている。工具係合部51は、主体金具50において最大の外形を有する部分である。中胴部54は、工具係合部51よりも小さな外形を有し、取付ネジ部52よりも大きな外形を有する円筒状の部分である。取付ネジ部52は、円筒状の部分であり、その外周面には、点火プラグ100を内燃機関に取り付けるための雄ネジ52nが形成されている。取付ネジ部52の呼び径は、例えば、M8〜M16とされている。
中胴部54と取付ネジ部52との間には、先端側を向いた座面54sが形成されている。座面54sは、点火プラグ100が内燃機関に取り付けられた際に、直接またはガスケットなどの他部材を介して内燃機関と接触する。これによって、点火プラグ100が内燃機関に取り付けられた際に、点火プラグ100と内燃機関との隙間が封止される。
主体金具50は、さらに、工具係合部51の後端側は、薄肉の加締部53が形成されている。製造時において、加締部53が絶縁体10の外周面に固定された状態で先端側に押圧されることにより、絶縁体10が主体金具50内で先端側に向け押圧される。この結果、金属製の環状の板パッキン8を介して、主体金具50の取付ネジ部52の内周に形成された段部56(金具側段部)によって、絶縁体10の段部15(絶縁碍子側段部)が押圧される。この結果、内燃機関の燃焼室内のガスが、主体金具50と絶縁体10との隙間から外部に漏れることが、板パッキン8によって防止される。
中心電極20は、軸線方向に延びる棒状の中心電極本体21と、中心電極本体21の先端に接合された円柱状の中心電極チップ29と、を備えている。中心電極本体21は、絶縁体10の貫通孔12の内部の先端側の部分に配置されている。中心電極本体21は、例えば、ニッケルまたはニッケルを主成分とする合金、本実施形態では、インコネル600(「INCONEL」は、登録商標))で形成されている。なお、中心電極本体21は、内部に銅などのニッケル合金よりも熱伝導率が高い金属で形成された芯材を含んでもよい。
中心電極本体21は、軸線方向の所定の位置に設けられた鍔部24(フランジ部とも呼ぶ。)、鍔部24よりも後端側の部分である頭部23(電極頭部)と、鍔部24よりも先端側の部分である脚部25(電極脚部)と、を備えている。鍔部24は、絶縁体10の段部16に支持されている。脚部25の先端部分、すなわち、中心電極本体21の先端は、絶縁体10の先端より先端側に突出している。
中心電極チップ29は、中心電極本体21の先端(脚部25の先端)に、例えば、レーザ溶接を用いて、接合されている。中心電極チップ29は、高融点の貴金属を主成分とする材料で形成されている。中心電極チップ29の材料には、例えば、Pt(白金)やイリジウム(Ir)、あるいは、Pt、Irを主成分とする合金が用いられる。
接地電極30は、主体金具50の先端に接合された接地電極本体31と、円柱状の接地電極チップ39と、を備えている。
接地電極本体31は、断面が四角形の湾曲した棒状体である。接地電極本体31の後端は、主体金具50の先端面に接合されている。これによって、主体金具50と接地電極本体31とは、電気的に接続される。接地電極本体31の先端は、自由端である。
接地電極本体31は、耐腐食性の高い金属、例えば、ニッケル合金、本実施形態では、インコネル601を用いて形成されている。なお、接地電極本体31は、内部に銅などのニッケル合金よりも熱伝導率が高い金属で形成された芯材を含んでもよい。
接地電極チップ39の先端面は、接地電極本体31の湾曲された先端部分の中心電極20を向いた面に、例えば、抵抗溶接によって接合されている。接地電極チップ39は、例えば、PtやIr、あるいは、Pt、Irを主成分とする合金を用いて形成されている。
接地電極チップ39の後端面と、中心電極チップ29の先端面とは、火花放電が発生する間隙(ギャップとも呼ぶ)を形成している。ギャップの近傍を点火プラグ100の発火部とも呼ぶ。
端子金具40は、軸線方向に延びる棒状の部材である。端子金具40は、導電性の金属材料(例えば、低炭素鋼)で形成され、端子金具40の表面には、防食のための金属層(例えば、Ni層)がめっきなどによって形成されている。端子金具40は、軸線方向の所定位置に形成された鍔部42(端子顎部)と、鍔部42より後端側に位置するキャップ装着部41と、鍔部42より先端側の脚部43(端子脚部)と、を備えている。端子金具40のキャップ装着部41は、絶縁体10より後端側に露出している。端子金具40の脚部43は、絶縁体10の貫通孔12に挿入されている。キャップ装着部41には、高圧ケーブル(図示外)が接続されたプラグキャップが装着され、火花放電を発生するための高電圧が印加される。
絶縁体10の貫通孔12内において、端子金具40の先端(脚部43の先端)と中心電極20の後端(頭部23の後端)との間には、火花発生時の電波ノイズを低減するための抵抗体70が配置されている。抵抗体70は、例えば、主成分であるガラス粒子と、ガラス以外のセラミック粒子と、導電性材料と、を含む組成物で形成されている。貫通孔12内において、抵抗体70と中心電極20との隙間は、導電性シール60によって埋められている。抵抗体70と端子金具40との隙間は、導電性シール80によって埋められている。導電性シール60、80は、例えば、B2O3−SiO2系等のガラス粒子と金属粒子(Cu、Feなど)とを含む組成物で形成されている。
A−2.主体金具50の製造方法
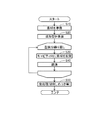
次に、点火プラグ100の主体金具50の製造方法について説明する。本実施形態では、主体金具50は、鍛造を含む工程によって製造される。図2は、主体金具50の製造工程を示すフローチャートである。
次に、点火プラグ100の主体金具50の製造方法について説明する。本実施形態では、主体金具50は、鍛造を含む工程によって製造される。図2は、主体金具50の製造工程を示すフローチャートである。
S10では、先ず、主体金具50の素材50Aが準備される。図3は、主体金具50の鍛造工程の説明図である。図3(A)に示す素材50Aは、円柱状の金属材(本実施形態では低炭素鋼材)であり、例えば、棒材を切断することによって得られる。
S20では、鍛造工程のための成形型が準備される。図4は、主体金具50の成形に用いられる成形型200を示す図である。本実施形態では、6回の鍛造工程、すなわち、第1〜第6鍛造工程が実施される。図4の成形型200は、後述する第2鍛造工程で用いられる。図4には、軸線AXを含む面で、成形型200を切断した断面図が示されている。図4の成形型200は、金型本体230と、パンチ210と、パンチホルダ220と、スリーブ250と、ピアサー240と、を備えている。
金型本体230は、軸線AXに沿って延びる円筒形状を有する。金型本体230は、軸線AXに沿って貫通する軸孔230hを有する。詳細は後述するが、軸孔230hを形成する内周面は、鍛造によって成形すべき形状を有している。ピアサー240は、軸線AXに沿って延びる円柱形状を有する。スリーブ250は、軸線AXに沿って貫通する軸孔250hを有する略円筒形状を有する。
金型本体230とピアサー240とスリーブ250とは、鍛造装置(図示省略)のボルスタ(固定台)に固定される。ボルスタに固定された状態では、図4に示すように、ピアサー240は、スリーブ250の軸孔250hに先端側(図4の下側)から挿入されている。この状態では、スリーブ250の後端側の部分と、スリーブ250の軸孔250hに挿入されたピアサー240の後端側の部分とは、金型本体230の軸孔230hに先端側から挿入されている。この結果、この状態において、金型本体230の軸孔230hの先端側は、ピアサー240とスリーブ250とによって閉塞されている。この状態において、金型本体230内部には、金型本体230とピアサー240とスリーブ250とによって区画されるキャビティCVが形成される。
パンチ210は、軸線AXに沿って延びる円柱形状を有する。パンチホルダ220は、軸線AXに沿って延びる貫通孔220hを有する部材である。パンチ210とパンチホルダ220とは、鍛造装置のスライダに取り付けられている。スライダは、所定の動力(例えば、油圧やモータ)を用いてボルスタに対して軸線AXに沿って往復動可能に構成されている。このために、スライダに取り付けられたパンチ210とパンチホルダ220とは、ボルスタに固定された金型本体230、ピアサー240、スリーブ250に対して、軸線AXに沿って往復動可能である。パンチ210は、スライダに固定され、パンチホルダ220は、パンチ210に対して軸線AXに沿って往復動可能にスライダに取り付けられている。パンチ210とパンチホルダ220との間には、図示しないバネが挟まれている。このために、パンチ210とパンチホルダ220とは連動して軸線AXに往復動する。
なお、図4には、第2鍛造工程用の成形型200を代表して図示したが、第1、第3〜第6鍛造工程の成形型も準備される。これらの成形型の基本構造は、第2鍛造工程用の成形型200と同様であるが、金型本体の内周面やパンチの先端の形状などは、当該工程で成形すべき形状に応じて異なっている。
S30、S40が成形型の型数分だけ繰り返されて、素材50Aの成形が行われる。すなわち、本実施形態では、6回の鍛造が行われる。
S30では、金型本体のキャビティ内(例えば、図4のキャビティCV)に素材が配置される。S40では、鍛造が行われる。具体的には、鍛造装置のスライダがボルスタに対して軸線AXに沿って先端側に移動する。これによって、図4の例では、矢印AR1、AR2で示すように、キャビティCV内に軸線方向の後端側からパンチ210が挿入される。この結果、素材50Bが軸線方向の後端側から加圧されて、素材50Bの成形が行われる。なお、本実施形態の鍛造は、冷間鍛造である。
図3(B)の素材50Bは、図3(A)の素材50Aを第1鍛造工程によって成形して得られる。図3(B)の左側は外観図であり、右側は軸線AXを含む断面図である。素材50Bは、後端側の後端部51Bと、先端側の先端部52Bと、後端部51Bと先端部52Bとの間の縮外径部53Bと、を備える。後端部51Bは、先端部52Bよりも外径が大きい。縮外径部53Bは、後端側から先端側に向かって外径が縮径している。
後端部51Bの後端には、後端側が開口し、先端側が閉塞した後端孔UHBが形成されている。先端部52Bの先端には、先端側が開口し、後端側が閉塞した先端孔BHBが形成されている。
図3(C)の素材50Cは、図3(B)の素材50Bを第2鍛造工程によって成形して得られる。図3(C)の左側は外観図であり、右側は軸線AXを含む断面図である。素材50Cは、後端側の後端部51Cと、後端部51Cよりも先端側の中間部54Cと、中間部54Cよりも先端側の先端部52Cと、中間部54Cと先端部52Cとの間の縮外径部53Cと、後端部51Cと中間部54Cとの間の縮外径部55Cと、を備える。後端部51Cは、中間部54Cよりも外径が大きく、中間部54Cは、先端部52Cよりも外径が大きい。縮外径部53C、55Cは、後端側から先端側に向かって外径が縮径している。
後端部51Cの後端には、後端側が開口し、先端側が閉塞した後端孔UHCが形成されている。先端部52Cの先端には、先端側が開口し、後端側が閉塞した先端孔BHCが形成されている。
図3(D)の素材50Dは、図3(C)の素材50Cを第3〜第6鍛造工程によって成形して得られる。図3(D)の左側は外観図であり、右側は軸線AXを含む断面図である。素材50Dは、後端側の後端部51Dと、後端部51Dよりも先端側の中間部54Dと、中間部54Dよりも先端側の先端部52Dと、中間部54Dと先端部52Dとの間の縮外径部53Dと、後端部51Dと中間部54Dとの間の縮外径部55Dと、を備える。後端部51Dは、中間部54Dよりも外径が大きく、中間部54Dは、先端部52Dよりも外径が大きい。縮外径部53D、55Dは、後端側から先端側に向かって外径が縮径している。
素材50Dの後端(後端部51Dの後端)から先端部52Dの軸線方向の中央近傍までには、後端側が開口し、先端側が閉塞した後端孔UHDが形成されている。先端部52Dの先端には、先端側が開口し、後端側が閉塞した先端孔BHDが形成されている。
図3(A)〜(D)に示すように、6回の鍛造工程のそれぞれが行われる度に、順次に素材の軸線方向の長さが長くなるとともに、後端孔および先端孔の深さが深くなる。また、6回の鍛造工程を経て、工具係合部51に対応する六角柱状の後端部51D(図3(D))が成形される。
型数分の鍛造工程が繰り返された後の図2のS50では、素材50Dに対して所定の後処理が実行されて主体金具50が完成される。例えば、切削加工によって、全体の形状が整えられる。例えば、後端部51Dは、工具係合部51と加締部53とに加工される。また、先端部52Dの外周面には、雄ネジ52nが形成される。また、後端孔UHDと先端孔BHDとは連通されて、1つの貫通孔59とされる。さらに、所定のめっき処理が実行されて表面にめっき(例えば、Crめっき)が形成される。
完成された主体金具50を用いて、図1の点火プラグ100が製造される。例えば、別の工程によって、絶縁体10と、中心電極20と、部材70、60、80と、端子金具40と、で構成される組立体が準備される。そして、組立体の絶縁体10の外周に主体金具50が組み付けられ、主体金具50の先端面に、接地電極30が接合される。次に、接地電極30が屈曲されることで火花ギャップが形成されて、点火プラグ100が完成される。
A−3.第2鍛造工程
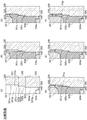
次に、上述した第2鍛造工程の詳細を説明する。図5は、第2鍛造工程の説明図である。図5(A)〜図5(F)には、成形型200におけるキャビティCVの近傍の断面図が示されている。ただし、図5(A)〜図5(F)のいずれの図も、軸線AXの右側の断面のみを示している。図5(A)の状態では、パンチ210およびパンチホルダ220は、金型本体230から後端側に離れた位置にあるために図示されていない。
次に、上述した第2鍛造工程の詳細を説明する。図5は、第2鍛造工程の説明図である。図5(A)〜図5(F)には、成形型200におけるキャビティCVの近傍の断面図が示されている。ただし、図5(A)〜図5(F)のいずれの図も、軸線AXの右側の断面のみを示している。図5(A)の状態では、パンチ210およびパンチホルダ220は、金型本体230から後端側に離れた位置にあるために図示されていない。
成形型200(金型本体230とピアサー240とスリーブ250)は、第1部分231と、第1部分231よりも先端側の第2部分232と、第2部分232よりも先端側の第3部分233と、を備えている。
第1部分231は、キャビティCVのうち、素材50C(図3(C))の後端部51Cおよび縮外径部55Cに対応する第1空間SP1が形成された部分である。後端部51Cおよび縮外径部55Cは、主体金具50の工具係合部51に対応する部分であるので、第1空間SP1は、工具係合部51に対応する空間である、と言うことができる。第1部分231は、軸線AXと平行な第1内周面231wと、第1内周面231wよりも先端側に位置する第1縮内径面231sと、を有している。第1縮内径面231sでは、後端側から先端側に向かって内径が縮径している。第1縮内径面231sは、後端側を向くように、軸線AXに対して傾斜している。
第2部分232は、キャビティCVのうち、素材50C(図3(C))の中間部54Cおよび縮外径部53Cに対応する第2空間SP2が形成された部分である。中間部54Cおよび縮外径部53Cは、主体金具50の中胴部54に対応する部分であるので、第2空間SP2は、中胴部54に対応する空間である、と言うことができる。第2部分232は、軸線AXと平行な第2内周面232wと、第2内周面232wよりも先端側に位置する第2縮内径面232sと、を有している。第2縮内径面232sでは、後端側から先端側に向かって内径が縮径している。第2縮内径面232sは、後端側を向くように、軸線AXに対して傾斜している。
第3部分233は、キャビティCVのうち、素材50C(図3(C))の先端部52Cに対応する第3空間SP3が形成された部分である。先端部52Cは、主体金具50の取付ネジ部52に対応する部分であるので、第3空間SP3は、取付ネジ部52に対応する空間である、と言うことができる。第3部分233は、軸線AXと平行な第3内周面233wと、第3部分233よりも先端側に位置する後端向き面233sと、を有している。後端向き面233sは、後端側を向いた面であり、スリーブ250の先端面である。
図5(A)に示すように、第1空間SP1の先端側は、第2空間SP2の後端側に連通しており、第2空間SP2の先端側は、第3空間SP3の後端側に連通している。第3空間SP3の先端側は閉塞している。
図5(B)には、キャビティCVに素材50Bが配置された状態が示されている。この状態では、パンチ210による素材50Bへの加圧は、行われていない。この状態では、第1空間SP1(図5(A))のうち、第1内周面231wに沿う領域および第1縮内径面231sに沿う領域には、素材50Bは充填されていない。すなわち、第1内周面231wおよび第1縮内径面231sと、素材50Bと、の間には、隙間が生じている。また、第2空間SP2(図5(A))のうち、第1縮内径面231sに沿う領域には、素材50Bは充填されていない。すなわち、第2縮内径面232sと、素材50Bと、の間には、隙間が生じている。第3空間SP3(図5(A))のうち、後端向き面233sに沿う領域には、素材50Bは充填されていない。すなわち、後端向き面233sと、素材50Bと、の間には、隙間が生じている。
ここで、パンチ210が軸線方向の先端側に押し込まれて素材50Bへの加圧が行われていくと、素材50Bが変形されて鍛造による成形が行われる。具体的には、第1空間SP1および第2空間SP2において、径方向の外側への張り出し成形が行われる。また、第1空間SP1および第3空間SP3において、後端孔UHBと先端孔BHBの軸線方向への拡大が行われる。
図5(C)には、図5(B)の状態よりもパンチ210およびパンチホルダ220が先端側に押し込まれた状態が示されている。この状態でも、第1空間SP1(図5(A))のうち、第1縮内径面231sに沿う領域には、素材50Bは充填されていない。すなわち、第1縮内径面231sと、素材50Bと、の間には、隙間が生じている。この状態では、第2空間SP2(図5(A))のうち、第2縮内径面232sに沿う領域には、半分ほど素材50Bが充填されている。すなわち、第2縮内径面232sのうち、およそ半分は素材50Bと接触している。この状態では、第3空間SP3(図5(A))のうち、後端向き面233sに沿う領域には、ほぼ完全に素材50Bが充填されている。すなわち、後端向き面233sの全体が素材50Bと接触している。
図5(D)には、図5(C)の状態よりもパンチ210およびパンチホルダ220が先端側に押し込まれた状態が示されている。この状態でも、第1空間SP1(図5(A))のうち、第1縮内径面231sに沿う領域には、素材50Bは充填されていない。すなわち、第1縮内径面231sと、素材50Bと、の間には、隙間が生じている。この状態では、第2空間SP2(図5(A))のうち、第2縮内径面232sに沿う領域には、ほぼ完全に素材50Bが充填されている。すなわち、第2縮内径面232sの全体が素材50Bと接触している。また、第3空間SP3(図5(A))のうち、後端向き面233sに沿う領域には、ほぼ完全に素材50Bが充填されている。
図5(E)には、図5(D)の状態よりもパンチ210が先端側に押し込まれた状態が示されている。パンチホルダ220は、素材50Bからの圧力を受けているために、図5(D)の状態とほぼ同じ位置にある。この状態では、第1空間SP1(図5(A))のうち、第1縮内径面231sに沿う領域には、ほぼ完全に素材50Bが充填されている。すなわち、第1縮内径面231sの全体が素材50Bと接触している。また、第2空間SP2(図5(A))のうち、第2縮内径面232sに沿う領域には、ほぼ完全に素材50Bが充填されている。また、第3空間SP3(図5(A))のうち、後端向き面233sに沿う領域には、ほぼ完全に素材50Bが充填されている。
図5(F)には、図5(E)の状態よりもパンチ210が先端側に押し込まれた状態が示されている。この状態では、パンチ210と金型本体230との間の空間において、素材50Bが後端側に押し出されている。このために、パンチホルダ220は、素材50Bからの圧力を受けて、図5(E)の状態よりも後端側に位置している。このように、第1空間SP1の一部であるパンチ210と金型本体230との間の空間において、素材50Bをパンチ210の移動方向とは反対側(すなわち、軸線AXの後端側)に塑性変形させる成形を後方押し出し成形と呼ぶ。図5(E)の状態から図5(F)の状態との間には、後方押し出し成形が行われている。
以上説明した本実施形態によれば、主体金具50の製造方法は、金型本体230のキャビティCV内に、素材50Bを配置する配置工程(図2のS30)と、キャビティ内に前軸線方向の後端側からパンチ210を挿入して素材50Aを軸線方向の後端側から加圧することによって、貫通孔59の少なくとも一部と工具係合部51の少なくとも一部と中胴部54の少なくとも一部とを成形する鍛造工程(図2のS40)と、を備える。第2鍛造工程(図5)では、第2空間SP2に素材50Bが充填された後に、第1空間SP1の第1縮内径面231sに沿う領域に素材50Bが充填される(図5(C)〜図5(E))。この結果、第1空間に素材が充填された後に第2空間に素材が充填される場合(後述の比較形態)と比較して、第1空間SP1に素材が充填された後に、第1縮内径面231sの径方向内側(例えば、図5(E)の位置P1)において素材50Bが先端側に移動することを抑制できる。この結果、第2鍛造工程において第1縮内径面231sの近傍の素材に作用する剪断応力を低減できる。したがって、第2鍛造工程において第1縮内径面231sの近傍の素材にクラックが発生することを抑制でき、ひいては、主体金具50の工具係合部51の近傍にクラックが発生することを抑制することができる。
理解の容易のために、比較形態の鍛造工程について説明する。図6は、比較形態の鍛造工程の説明図である。比較形態の鍛造工程では、図4の成形型200の金型本体230とスリーブ250とに代えて、金型本体330とスリーブ350が用いられる。
図6(A)〜図6(F)には、比較形態の成形型におけるキャビティCVbの近傍の断面図が示されている。ただし、図6(A)〜図6(F)のいずれの図も、軸線AXの右側の断面のみを示している。図6(A)に示すように、比較形態の金型本体330は、実施形態の金型本体230と同様に、第1部分331と、第2部分332と、第3部分333と、を備えている。比較形態の第1部分331および第2部分332と、ピアサー240と、の距離は、実施形態の第1部分231および第2部分232と、ピアサー240と、の距離よりも短い。このために、比較形態の第1縮内径面331s、第2縮内径面332sは、実施形態の第1縮内径面231s、第2縮内径面232sよりもピアサー240に近い。また、比較形態の後端向き面333sとピアサー240の後端との距離は、実施形態の後端向き面233sとピアサー240の後端との距離よりも長い。
換言すれば、比較形態の成形型は、実施形態の成形型200において、ピアサー240の後端を後端側に移動させたものに等しい。実施形態のキャビティCVと、比較形態のキャビティCVbと、のいずれにおいても、内部に配置された素材50Bは、ピアサー240の後端によって先端側から支持される。したがって、比較形態のキャビティCVb内に配置された素材50Bの位置は、実施形態のキャビティCV内に配置された素材50Bの位置よりも後端側である。このために、図6(B)に示すように、キャビティCVb内に素材50Bが配置された状態で、第2空間SP2bにおける第2縮内径面332sに沿う隙間と、第3空間SP3bにおける後端向き面333sに沿う隙間は、実施形態(図5(B))よりも大きくなっている。
図6(C)〜図6(F)には、図6(B)の状態から段階的にパンチ210が軸線方向の先端側に押し込まれていく様子が図示されている。例えば、図6(D)の状態では、第2空間SP2bにおいて第2縮内径面332sに沿う領域に、素材50Bが充填されていないにも拘わらずに、第1空間SP1bにおいて第1縮内径面331sに沿う領域には、既に素材50Bが充填されている。このように、第2空間SP2bにおける第2縮内径面332sに沿う隙間が大きいために、第1空間SP1bにおける第1縮内径面331sに沿う領域に素材50Bが先んじて充填される。この場合には、第1空間SP1bに素材50Bが充填された後に第2空間SP2bに素材50Bが充填されるため、第1空間SP1bの充填後に第1縮内径面331sの近傍の位置P1bにおいて素材50Bが先端側に向かって移動する移動量が大きくなる。したがって、位置P1bにおける剪断応力が実施形態と比較して大きくなる。この結果、位置P1bにクラックが発生しやすくなる。位置P1bにクラックが発生した後に、図6(F)に示すように後方押し出し成形が行われると、位置P1bに発生したクラックは、位置P2bに移動する。位置P2bは、完成後の主体金具50の工具係合部51の外周面に相当する位置であるので、位置P2bのクラックは目立ちやすく、外観不良の原因となる。
本実施形態によれば、第1空間SP1に素材50Bが充填された後に、第1縮内径面231sの径方向内側において素材50Bが先端側に移動することを抑制できる。これにより、図5(B)の位置P1における剪断応力を抑制できるので、位置P1にクラックが発生することを抑制できる。この結果、例えば、クラックによる外観不良を抑制することができる。
さらに、本実施形態の第2鍛造工程では、第2空間SP2に加えて第3空間SP3に素材50Bが充填された後に、第1空間SP1の第1縮内径面231sに沿う領域に素材50Bが充填される(図5(B)〜図5(E))。この結果、第1空間SP1に素材50Bが充填された後に、第1縮内径面231sの径方向内側(例えば、位置P1)において素材50Bが先端側に移動することをさらに抑制できる。この結果、第2鍛造工程において第1縮内径面231sの近傍に作用する剪断応力をさらに低減できる。したがって、第2鍛造工程において第1縮内径面231sの近傍の素材50Bにクラックが発生することをさらに抑制できる。ひいては、主体金具50の工具係合部51の近傍にクラックが発生することをさらに抑制することができる。
例えば、図6の比較形態では、図6(D)に示すように、第3空間SP3の後端向き面333sに沿う領域に素材50Bが充填されていないにも拘わらずに、第1縮内径面331sに沿う領域に素材50Bが充填されている。このように、第3空間SP3bにおける後端向き面333sに沿う隙間が大きいので、第1空間SP1bにおける第1縮内径面331sに沿う領域に素材50が先んじて充填される。この場合には、第1空間SP1bに素材50Bが充填された後に第3空間SP3bに素材50Bが充填されるため、第1空間SP1bの充填後に第1縮内径面331sの近傍の位置P1bにおいて素材50Bが先端側に向かって移動する移動量がさらに大きくなる。この結果、比較形態では、位置P1bにおいて剪断応力がより過大になり、位置P1bにクラックが発生しやすい。本実施形態によれば、このような不都合を抑制することができる。
さらに、第2鍛造工程では、図5(B)〜図5(D)に示すように、素材50Bが第2縮内径面232sに接触した後に、素材50Bが第1縮内径面231sに接触する。素材50Bが第1縮内径面231sに接触すると、第1縮内径面231sの近傍(例えば、位置P1)にて、比較的大きな剪断応力が発生し始める。本実施形態によれば、第1縮内径面231sの近傍で素材50Bに比較的大きな剪断応力が作用し始めた後に、第1縮内径面231sの径方向内側において素材が先端側に移動することを抑制できる。したがって、第2鍛造工程において第1縮内径面231sの近傍の素材50Bに作用する剪断応力をさらに低減できる。したがって、第2鍛造工程において第1縮内径面231sの近傍の素材50Bにクラックが発生することをさらに抑制でき、ひいては、工具係合部51の近傍にクラックが発生することをさらに抑制することができる。
さらに、本実施形態の第2鍛造工程では、図5(F)に示すように、第1空間SP1の第1縮内径面231sに沿う領域に素材50Bが充填された後に、パンチ210をさらに軸線方向の先端側に移動させることによって、パンチ210と金型本体230との間の空間において、後方押し出し成形が行われる。図5(E)の位置P1に仮にクラックが発生すると、該クラックは、後方押し出し成形によって、図5(F)の位置P2に移動する。位置P2は、工具係合部51の外周面に相当する位置であり、クラックが目立ちやすい。本実施形態によれば、目立ちやすいクラックの発生を抑制できるので、主体金具50の外観不良を低減できる。
以上の説明から解るように、本実施形態の第1縮内径面231sは、第1後端向き面の例であり、第2縮内径面232sは、第2後端向き面の例であり、後端向き面333sは、第3後端向き面の例である。また、本実施形態の主体金具50の中胴部54は、小径部の例であり、取付ネジ部52は、先端筒部の例である。
B.変形例
(1)上記実施形態では、点火プラグ100の主体金具50の製造(成形)に本発明の製造方法が適用されている。これに代えて、例えば、主体金具50とは異なる筒状の金具の製造に本発明の製造方法が適用されても良い。例えば、内燃機関の燃焼室内の圧力を測定するための圧力センサの筒状の金具であって、内燃機関に該圧力センサを取り付けるための工具係合部を備える金具の製造に本発明の製造方法が適用されても良い。
(1)上記実施形態では、点火プラグ100の主体金具50の製造(成形)に本発明の製造方法が適用されている。これに代えて、例えば、主体金具50とは異なる筒状の金具の製造に本発明の製造方法が適用されても良い。例えば、内燃機関の燃焼室内の圧力を測定するための圧力センサの筒状の金具であって、内燃機関に該圧力センサを取り付けるための工具係合部を備える金具の製造に本発明の製造方法が適用されても良い。
(2)上記実施形態の主体金具50および成形型200の形状は、一例であり、これに限られない。例えば、金型本体230の第1縮内径面231sや第2縮内径面232sは、例えば、軸線AXと垂直で後端側を向いた面であっても良い。
また、金型本体230には、後端部51Cと中径部54Cと先端部52Cとを有する素材50C(図3(C))を成形するために、第1空間SP1〜第3空間SP3を有するキャビティCVが形成されている。これに代えて、例えば、後端部と先端部とを有し、中径部を有しない形状に素材を成形するために、金型本体には、後端部に対応する第1空間と、先端部に対応する第2空間とだけが形成されていても良い。
(3)また、上記実施形態の鍛造工程は、一例であり、様々な変形が可能である。例えば、鍛造工程の型数および工程数は、6に限らず、6とは異なる任意の数、例えば、1、3、5、8等が採用され得る。また、第2鍛造工程において、後方押し出し成形は行われなくても良く、径方向外側への押し出し成形だけが行われても良い。また、主体金具50に用いられる材料には、低炭素鋼に限らず、SUSなどの他の材料が採用されても良い。
以上、実施形態、変形例に基づき本発明について説明してきたが、上記した発明の実施の形態は、本発明の理解を容易にするためのものであり、本発明を限定するものではない。本発明は、その趣旨並びに特許請求の範囲を逸脱することなく、変更、改良され得ると共に、本発明にはその等価物が含まれる。
8…板パッキン、10…絶縁体、12…貫通孔、13…脚長部、15…段部、16…段部、17…先端側胴部、18…後端側胴部、20…中心電極、21…中心電極本体、23…頭部、24…鍔部、25…脚部、29…中心電極チップ、30…接地電極、31…接地電極本体、39…接地電極チップ、40…端子金具、41…キャップ装着部、42…鍔部、43…脚部、50…主体金具、50A〜50D…素材、51…工具係合部、51B〜51D…後端部、52B〜52D…先端部、52n…雄ネジ、53…加締部、53B、53C、53D…縮外径部、54…中胴部、54C、54D…中径部、54s…座面、55C、55D…縮外径部、56…段部、59…貫通孔、60…導電性シール、70…抵抗体、70…部材、80…導電性シール、100…点火プラグ、200…成形型、210…パンチ、220…パンチホルダ、230…金型本体、230h…軸孔、231…第1部分、231s…第1縮内径面、231w…第1内周面、232…第2部分、232s…第2縮内径面、232w…第2内周面、233…第3部分、233s…後端向き面、233w…第3内周面、240…ピアサー、250…スリーブ、250h…軸孔
Claims (5)
- 軸線方向に貫通する貫通孔を有する筒状金具であって、前記筒状金具の最大外径部をなし取付工具を係合させるための工具係合部と、前記工具係合部よりも小径で前記工具係合部よりも先端側の小径部と、を有する筒状金具の製造方法であって、
前記軸線方向に延びる円柱状のキャビティを有する金型の前記キャビティ内に、前記筒状金具となる素材を配置する配置工程と、
前記キャビティ内に前記軸線方向の後端側から棒状のパンチを挿入して前記素材を前記軸線方向の後端側から加圧することによって、前記貫通孔の少なくとも一部と前記工具係合部の少なくとも一部と前記小径部の少なくとも一部とを成形する鍛造工程と、
を備え、
前記金型は、
前記キャビティのうちの前記工具係合部に対応する第1空間が形成された部分であり、前記軸線方向の後端側を向いた第1後端向き面を前記軸線方向の先端側に有する第1部分と、
前記キャビティのうちの前記小径部に対応する第2空間が形成された部分であり、前記軸線方向の後端側を向いた第2後端向き面を前記軸線方向の先端側に有する第2部分と、
を含み、
前記鍛造工程では、前記第2空間に前記素材が充填された後に、前記第1空間の前記第1後端向き面に沿う領域に前記素材が充填されることを特徴とする製造方法。 - 請求項1に記載の製造方法であって、
前記筒状金具は、さらに、前記小径部よりも小径で前記小径部よりも前記軸線方向の先端側の先端筒部を有し、
前記金型は、さらに、前記キャビティのうちの前記先端筒部に対応する第3空間が形成された部分であり、前記キャビティの前記軸線方向の先端側を閉塞する第3後端向き面を前記軸線方向の先端側に有する第3部分を含み、
前記鍛造工程では、前記第2空間と前記第3空間とに前記素材が充填された後に、前記第1空間の前記第1後端向き面に沿う領域に前記素材が充填されることを特徴とする製造方法。 - 請求項1または2に記載の製造方法であって、
前記鍛造工程では、前記素材が前記第2後端向き面に接触した後に、前記素材が前記第1後端向き面に接触することを特徴とする、製造方法。 - 請求項1〜3のいずれかに記載の製造方法であって、
前記鍛造工程では、前記第1空間の前記第1後端向き面に沿う領域に前記素材が充填された後に、前記パンチをさらに前記軸線方向の先端側に移動させることによって、前記第1空間の一部である前記パンチと前記金型との間の空間において、前記素材を前記軸線方向の後端側に塑性変形させる後方押し出し成形を行うことを特徴とする、製造方法。 - 請求項1〜4のいずれかに記載の製造方法であって、
前記筒状金具は、点火プラグの絶縁体の外周に配置される主体金具であることを特徴とする、製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019109035A JP2020202111A (ja) | 2019-06-11 | 2019-06-11 | 筒状金具の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019109035A JP2020202111A (ja) | 2019-06-11 | 2019-06-11 | 筒状金具の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2020202111A true JP2020202111A (ja) | 2020-12-17 |
Family
ID=73742857
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019109035A Pending JP2020202111A (ja) | 2019-06-11 | 2019-06-11 | 筒状金具の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2020202111A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2022118968A1 (ja) | 2020-12-04 | 2022-06-09 | 日本たばこ産業株式会社 | エアロゾル生成装置の電源ユニット、エアロゾル生成装置 |
-
2019
- 2019-06-11 JP JP2019109035A patent/JP2020202111A/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2022118968A1 (ja) | 2020-12-04 | 2022-06-09 | 日本たばこ産業株式会社 | エアロゾル生成装置の電源ユニット、エアロゾル生成装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8624473B2 (en) | Spark plug | |
| JP6482719B2 (ja) | 点火プラグ | |
| US8237341B2 (en) | Spark ignition device with bridging ground electrode and method of construction thereof | |
| KR20100054762A (ko) | 스파크 플러그 | |
| JP6347712B2 (ja) | スパークプラグ | |
| KR101290370B1 (ko) | 내연기관용 스파크 플러그 | |
| JP3431950B2 (ja) | スパークプラグ用主体金具の製造方法 | |
| US20150061485A1 (en) | Spark plug | |
| JP4220218B2 (ja) | スパークプラグ用中心電極の製造方法 | |
| JP2017228394A (ja) | プラズマジェットプラグ | |
| JP6426120B2 (ja) | スパークプラグ | |
| JP5144738B2 (ja) | 中心電極およびスパークプラグの製造方法 | |
| US10751923B2 (en) | Spark plug insulator production method, insulator, molding die | |
| JP5972337B2 (ja) | スパークプラグ用絶縁体の製造方法 | |
| JP6903717B2 (ja) | 点火プラグ | |
| CN106253061B (zh) | 火花塞的制造方法及火花塞 | |
| JP4342289B2 (ja) | スパークプラグ用主体金具の製造方法及びスパークプラグの製造方法 | |
| JP4960183B2 (ja) | グロープラグの製造方法 | |
| JP5783950B2 (ja) | スパークプラグの製造方法 | |
| JP6335770B2 (ja) | スパークプラグ用の絶縁体の製造方法 | |
| JP5639118B2 (ja) | スパークプラグの製造方法 | |
| JP7157000B2 (ja) | スパークプラグ | |
| JP6077397B2 (ja) | スパークプラグの製造方法 | |
| JP2007080640A (ja) | スパークプラグの製造方法 | |
| JP2007134318A (ja) | スパークプラグ及びスパークプラグの製造方法 |