JP2021187724A - 成形体の脱脂方法及び焼成体の製造方法 - Google Patents
成形体の脱脂方法及び焼成体の製造方法 Download PDFInfo
- Publication number
- JP2021187724A JP2021187724A JP2020097975A JP2020097975A JP2021187724A JP 2021187724 A JP2021187724 A JP 2021187724A JP 2020097975 A JP2020097975 A JP 2020097975A JP 2020097975 A JP2020097975 A JP 2020097975A JP 2021187724 A JP2021187724 A JP 2021187724A
- Authority
- JP
- Japan
- Prior art keywords
- degreasing
- resin
- molded body
- temperature
- molded product
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000005238 degreasing Methods 0.000 title claims abstract description 97
- 238000000034 method Methods 0.000 title claims abstract description 33
- 238000004519 manufacturing process Methods 0.000 title claims description 15
- 239000011347 resin Substances 0.000 claims abstract description 79
- 229920005989 resin Polymers 0.000 claims abstract description 79
- 239000000919 ceramic Substances 0.000 claims abstract description 19
- 239000002245 particle Substances 0.000 claims abstract description 15
- 239000000203 mixture Substances 0.000 claims abstract description 12
- 238000010304 firing Methods 0.000 claims description 41
- 239000004925 Acrylic resin Substances 0.000 claims description 10
- 229920000178 Acrylic resin Polymers 0.000 claims description 10
- 238000010438 heat treatment Methods 0.000 claims description 8
- 125000004185 ester group Chemical group 0.000 claims description 6
- 239000007789 gas Substances 0.000 description 25
- 239000002002 slurry Substances 0.000 description 19
- 230000007062 hydrolysis Effects 0.000 description 10
- 238000006460 hydrolysis reaction Methods 0.000 description 10
- 238000002360 preparation method Methods 0.000 description 8
- 230000000630 rising effect Effects 0.000 description 8
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 6
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 6
- 230000007423 decrease Effects 0.000 description 6
- 229910001873 dinitrogen Inorganic materials 0.000 description 6
- 238000000465 moulding Methods 0.000 description 6
- 239000001301 oxygen Substances 0.000 description 6
- 229910052760 oxygen Inorganic materials 0.000 description 6
- 239000011230 binding agent Substances 0.000 description 5
- 230000014509 gene expression Effects 0.000 description 5
- 238000005266 casting Methods 0.000 description 3
- 239000000126 substance Substances 0.000 description 3
- PEDCQBHIVMGVHV-UHFFFAOYSA-N Glycerol Natural products OCC(O)CO PEDCQBHIVMGVHV-UHFFFAOYSA-N 0.000 description 2
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 2
- 229920002678 cellulose Polymers 0.000 description 2
- 229920001577 copolymer Polymers 0.000 description 2
- 238000005336 cracking Methods 0.000 description 2
- 230000007547 defect Effects 0.000 description 2
- 235000014113 dietary fatty acids Nutrition 0.000 description 2
- 238000001125 extrusion Methods 0.000 description 2
- 239000000194 fatty acid Substances 0.000 description 2
- 229930195729 fatty acid Natural products 0.000 description 2
- 239000000446 fuel Substances 0.000 description 2
- -1 glycerin fatty acid ester Chemical class 0.000 description 2
- 235000011187 glycerol Nutrition 0.000 description 2
- 230000001678 irradiating effect Effects 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 238000007088 Archimedes method Methods 0.000 description 1
- 239000004593 Epoxy Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 230000001877 deodorizing effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000010030 laminating Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- JOYRKODLDBILNP-UHFFFAOYSA-N urethane group Chemical group NC(=O)OCC JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 1
Images
Landscapes
- Powder Metallurgy (AREA)
Abstract
【課題】脱脂時の成形体の破損を抑制する。【解決手段】本開示の少なくとも一実施形態に係る成形体の脱脂方法は、セラミックス粒子と樹脂との混合物によって形成されていて樹脂の含有量が20体積%以上50体積%以下である成形体を過熱水蒸気を含む雰囲気下で600℃未満の温度で脱脂するステップ、を備える。【選択図】図2
Description
本開示は、成形体の脱脂方法及び焼成体の製造方法に関する。
セラミックス粒子と樹脂との混合物を成形して得られた成形体を脱脂、及び焼成することで、セラミックスの焼成体を得ることができる。
例えば特許文献1には、比較的緻密なセラミックス焼成体の製造方法が開示されている(特許文献1参照)。
例えば特許文献1には、比較的緻密なセラミックス焼成体の製造方法が開示されている(特許文献1参照)。
セラミックスの焼成体として、例えば通気性が求められる等、比較的ポーラスな成形体が求められる場合がある。しかし、比較的ポーラスな焼成体を得るためには、セラミックス粒子と樹脂との混合物を成形して得られた成形体において、樹脂の含有量が比較的多くなることが一般的である。そのため、脱脂時に樹脂に由来するガスの発生量が比較的多くなるため、成形体の破損のおそれがある。
本開示の少なくとも一実施形態は、上述の事情に鑑みて、脱脂時の成形体の破損を抑制することを目的とする。
(1)本開示の少なくとも一実施形態に係る成形体の脱脂方法は、
セラミックス粒子と樹脂との混合物によって形成されていて前記樹脂の含有量が20体積%以上50体積%以下である成形体を過熱水蒸気を含む雰囲気下で600℃未満の温度で脱脂するステップ、
を備える。
セラミックス粒子と樹脂との混合物によって形成されていて前記樹脂の含有量が20体積%以上50体積%以下である成形体を過熱水蒸気を含む雰囲気下で600℃未満の温度で脱脂するステップ、
を備える。
(2)本開示の少なくとも一実施形態に係る成形体の製造方法は、
上記(1)の方法の前記脱脂するステップと、
前記脱脂するステップで脱脂した後の前記成形体を800℃以上の温度で焼成するステップと、を備える。
上記(1)の方法の前記脱脂するステップと、
前記脱脂するステップで脱脂した後の前記成形体を800℃以上の温度で焼成するステップと、を備える。
(3)本開示の少なくとも一実施形態に係る焼成体の製造方法は、
セラミックス粒子と樹脂との混合物によって形成されていて前記樹脂の含有量が20体積%以上50体積%以下である成形体を過熱水蒸気を含む雰囲気下で脱脂するステップと、
前記脱脂するステップで脱脂した後の前記成形体を800℃以上の温度で焼成するステップと、を備え、
前記焼成するステップの終了時における前記成形体の相対密度は、40%以上90%未満である。
セラミックス粒子と樹脂との混合物によって形成されていて前記樹脂の含有量が20体積%以上50体積%以下である成形体を過熱水蒸気を含む雰囲気下で脱脂するステップと、
前記脱脂するステップで脱脂した後の前記成形体を800℃以上の温度で焼成するステップと、を備え、
前記焼成するステップの終了時における前記成形体の相対密度は、40%以上90%未満である。
本開示の少なくとも一実施形態によれば、比較的ポーラスなセラミックスの成形体を製造できる。
以下、添付図面を参照して本開示の幾つかの実施形態について説明する。ただし、実施形態として記載されている又は図面に示されている構成部品の寸法、材質、形状、その相対的配置等は、本開示の範囲をこれに限定する趣旨ではなく、単なる説明例にすぎない。
例えば、「ある方向に」、「ある方向に沿って」、「平行」、「直交」、「中心」、「同心」或いは「同軸」等の相対的或いは絶対的な配置を表す表現は、厳密にそのような配置を表すのみならず、公差、若しくは、同じ機能が得られる程度の角度や距離をもって相対的に変位している状態も表すものとする。
例えば、「同一」、「等しい」及び「均質」等の物事が等しい状態であることを表す表現は、厳密に等しい状態を表すのみならず、公差、若しくは、同じ機能が得られる程度の差が存在している状態も表すものとする。
例えば、四角形状や円筒形状等の形状を表す表現は、幾何学的に厳密な意味での四角形状や円筒形状等の形状を表すのみならず、同じ効果が得られる範囲で、凹凸部や面取り部等を含む形状も表すものとする。
一方、一の構成要素を「備える」、「具える」、「具備する」、「含む」、又は、「有する」という表現は、他の構成要素の存在を除外する排他的な表現ではない。
例えば、「ある方向に」、「ある方向に沿って」、「平行」、「直交」、「中心」、「同心」或いは「同軸」等の相対的或いは絶対的な配置を表す表現は、厳密にそのような配置を表すのみならず、公差、若しくは、同じ機能が得られる程度の角度や距離をもって相対的に変位している状態も表すものとする。
例えば、「同一」、「等しい」及び「均質」等の物事が等しい状態であることを表す表現は、厳密に等しい状態を表すのみならず、公差、若しくは、同じ機能が得られる程度の差が存在している状態も表すものとする。
例えば、四角形状や円筒形状等の形状を表す表現は、幾何学的に厳密な意味での四角形状や円筒形状等の形状を表すのみならず、同じ効果が得られる範囲で、凹凸部や面取り部等を含む形状も表すものとする。
一方、一の構成要素を「備える」、「具える」、「具備する」、「含む」、又は、「有する」という表現は、他の構成要素の存在を除外する排他的な表現ではない。
(処理装置1について)
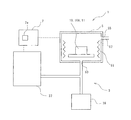
図1は、幾つかの実施形態に係る成形体の脱脂方法及び幾つかの実施形態に係る成形体の製造方法を実施可能に構成された処理装置の全体構成の一例を示す図である。
図1に示す処理装置1は、過熱水蒸気生成装置3と、処理室5と、制御装置7とを備えている。
図1は、幾つかの実施形態に係る成形体の脱脂方法及び幾つかの実施形態に係る成形体の製造方法を実施可能に構成された処理装置の全体構成の一例を示す図である。
図1に示す処理装置1は、過熱水蒸気生成装置3と、処理室5と、制御装置7とを備えている。
幾つかの実施形態では、過熱水蒸気生成装置3は、ボイラ37と、雰囲気ガス供給部39とを備えている。
幾つかの実施形態では、ボイラ37は、過熱水蒸気を発生させるためのものである。
幾つかの実施形態では、雰囲気ガス供給部39は、後述する処理室5内の雰囲気調整用のガスを供給するためのものである。幾つかの実施形態では、雰囲気ガス供給部39は、処理室5に例えば窒素ガスを供給可能に構成されている。
幾つかの実施形態では、雰囲気ガス供給部39は、後述する処理室5内の雰囲気調整用のガスを供給するためのものである。幾つかの実施形態では、雰囲気ガス供給部39は、処理室5に例えば窒素ガスを供給可能に構成されている。
幾つかの実施形態では、処理室5は、成形体10の脱脂及び加熱処理(焼成)を行うための処理室である。処理室5は、内部に配置された成形体10を加熱するためのヒータ51と、後述するように処理室5内に過熱水蒸気や雰囲気調整用のガスを導入するための入口開口部53と、処理室5内に導入された過熱水蒸気や雰囲気調整用のガス、処理室5内で発生したガス等を処理室5外に排出するための排気口55とを備えている。なお、排気口55に接続されている排気管57の途中に、脱脂によって発生したガスを吸着するための不図示の脱臭装置が設けられていてもよい。
また、図示はしていないが、処理室5には、内部に配置された成形体10の近傍の温度を測定するためのセンサ(熱電対)が配置されている。
また、図示はしていないが、処理室5には、内部に配置された成形体10の近傍の温度を測定するためのセンサ(熱電対)が配置されている。
幾つかの実施形態では、制御装置7は、処理装置1の各部を制御するための制御装置であり、例えば演算処理装置(CPU)7aや不図示の記憶装置等を備えている。
図1に示す処理装置1では、ボイラ37で生成された過熱水蒸気は、入口開口部53を介して処理室5内に供給され、排気口55及び排気管57を介して処理室5外に排出される。
また、図1に示す処理装置1では、雰囲気ガス供給部39からの雰囲気調整用のガス(雰囲気調整ガス)は、入口開口部53を介して処理室5内に供給され、排気口55及び排気管57を介して処理室5外に排出される。
また、図1に示す処理装置1では、雰囲気ガス供給部39からの雰囲気調整用のガス(雰囲気調整ガス)は、入口開口部53を介して処理室5内に供給され、排気口55及び排気管57を介して処理室5外に排出される。
(フローチャート)
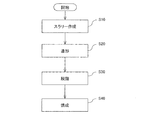
図2は、図1に示した処理装置1を用いて成形体10を製造する際の処理手順を示すフローチャートの一例である。
図2に示した幾つかの実施形態に係る成形体の製造方法は、スラリー作成ステップS10と、造形ステップS20と、脱脂ステップS30と、焼成ステップS40とを備える。
図2は、図1に示した処理装置1を用いて成形体10を製造する際の処理手順を示すフローチャートの一例である。
図2に示した幾つかの実施形態に係る成形体の製造方法は、スラリー作成ステップS10と、造形ステップS20と、脱脂ステップS30と、焼成ステップS40とを備える。
(スラリー作成ステップS10)
幾つかの実施形態に係るスラリー作成ステップS10は、セラミックス粒子と樹脂との混合物であるスラリーを作成するステップである。
幾つかの実施形態に係るスラリー作成ステップS10では、セラミックス粒子として、例えばシリカ粒子を用いる。幾つかの実施形態に係るスラリー作成ステップS10では、シリカ粒子の粒度は、例えば平均径が0.1μm以上100μm以下である。
幾つかの実施形態に係るスラリー作成ステップS10では、セラミックス粒子と樹脂とはボールミル混合や攪拌機等、一般的にセラミックスのスラリーの製造で用いられている一般的な装置及び手法で混合する。
幾つかの実施形態に係るスラリー作成ステップS10は、セラミックス粒子と樹脂との混合物であるスラリーを作成するステップである。
幾つかの実施形態に係るスラリー作成ステップS10では、セラミックス粒子として、例えばシリカ粒子を用いる。幾つかの実施形態に係るスラリー作成ステップS10では、シリカ粒子の粒度は、例えば平均径が0.1μm以上100μm以下である。
幾つかの実施形態に係るスラリー作成ステップS10では、セラミックス粒子と樹脂とはボールミル混合や攪拌機等、一般的にセラミックスのスラリーの製造で用いられている一般的な装置及び手法で混合する。
幾つかの実施形態に係るスラリー作成ステップS10では、バインダーとしての樹脂として、例えばアクリル系樹脂、すなわちアクリル酸エステルの共重合体、又はメタクリル酸エステルの共重合体を含む樹脂を用いる。なお、幾つかの実施形態に係るスラリー作成ステップS10では、バインダーとしての樹脂は、光硬化性樹脂であってもよい。例えば後述するように、造形ステップS20において光(例えば紫外線)を照射することでスラリーから成形体10(グリーン体10A)を造形する場合には、バインダーとしての樹脂には、光硬化性樹脂を用いる。
幾つかの実施形態に係るスラリー作成ステップS10では、スラリー中の樹脂として、例えばアクリル系樹脂の他には、グリセリン脂肪酸エステル、セルロースエステル等のエステル基を含む樹脂を用いてもよい。
幾つかの実施形態に係るスラリー作成ステップS10では、スラリー中の樹脂として、例えばアクリル系樹脂の他には、グリセリン脂肪酸エステル、セルロースエステル等のエステル基を含む樹脂を用いてもよい。
アクリル系樹脂は、加水分解を容易に起こすエステル結合を側鎖に比較的多く含むため、他の種類の樹脂と比べて加水分解しやすい。
同様に、エステル基を含む樹脂は、他の種類の樹脂と比べて加水分解しやすい。
したがって、幾つかの実施形態によれば、後述する脱脂ステップS30において、グリーン体10A中の樹脂が過熱水蒸気によって加水分解し易くなるので、脱脂し易くなる。
同様に、エステル基を含む樹脂は、他の種類の樹脂と比べて加水分解しやすい。
したがって、幾つかの実施形態によれば、後述する脱脂ステップS30において、グリーン体10A中の樹脂が過熱水蒸気によって加水分解し易くなるので、脱脂し易くなる。
幾つかの実施形態に係るスラリー作成ステップS10では、スラリー中のアクリル系樹脂の割合は、20体積%以上50体積%以下である。
なお、成形体10が例えば鋳造用中子である場合、スラリー中のアクリル系樹脂の割合は、20体積%以上40体積%以下である。
また、成形体10が例えばSOFC(固体酸化物形燃料電池)の基体管である場合、スラリー中の樹脂(アクリル系樹脂、グリセリン脂肪酸エステル、セルロースエステル等)の割合は、10体積%以上40体積%以下である。
なお、成形体10が例えば鋳造用中子である場合、スラリー中のアクリル系樹脂の割合は、20体積%以上40体積%以下である。
また、成形体10が例えばSOFC(固体酸化物形燃料電池)の基体管である場合、スラリー中の樹脂(アクリル系樹脂、グリセリン脂肪酸エステル、セルロースエステル等)の割合は、10体積%以上40体積%以下である。
(造形ステップS20)
幾つかの実施形態に係る造形ステップS20は、スラリー作成ステップS10で作成したスラリーから成形体10(グリーン体10A)を造形するステップである。
幾つかの実施形態に係る造形ステップS20では、成形体10が例えば鋳物の中子である場合、例えば光硬化性樹脂に紫外線等を照射して硬化させながら積層する光造形装置を用いてグリーン体10Aを造形してもよい。
また、幾つかの実施形態に係る造形ステップS20では、成形体10が例えばSOFC(固体酸化物形燃料電池)の基体管である場合、押出成形機を用いた押出成形によってグリーン体10Aを造形してもよい。
幾つかの実施形態に係る造形ステップS20は、スラリー作成ステップS10で作成したスラリーから成形体10(グリーン体10A)を造形するステップである。
幾つかの実施形態に係る造形ステップS20では、成形体10が例えば鋳物の中子である場合、例えば光硬化性樹脂に紫外線等を照射して硬化させながら積層する光造形装置を用いてグリーン体10Aを造形してもよい。
また、幾つかの実施形態に係る造形ステップS20では、成形体10が例えばSOFC(固体酸化物形燃料電池)の基体管である場合、押出成形機を用いた押出成形によってグリーン体10Aを造形してもよい。
(脱脂ステップS30の概要について)
幾つかの実施形態に係る脱脂ステップS30は、例えば図1に示す処理装置1を用いてグリーン体10Aの脱脂を行うステップである。幾つかの実施形態に係る脱脂ステップS30の詳細については、後で詳述する。
幾つかの実施形態に係る脱脂ステップS30は、例えば図1に示す処理装置1を用いてグリーン体10Aの脱脂を行うステップである。幾つかの実施形態に係る脱脂ステップS30の詳細については、後で詳述する。
(焼成ステップS40の概要について)
幾つかの実施形態に係る焼成ステップS40は、例えば図1に示す処理装置1を用いて、脱脂後のグリーン体10Aを焼成するステップである。幾つかの実施形態に係る焼成ステップS40の詳細については、後で詳述する。
幾つかの実施形態に係る焼成ステップS40は、例えば図1に示す処理装置1を用いて、脱脂後のグリーン体10Aを焼成するステップである。幾つかの実施形態に係る焼成ステップS40の詳細については、後で詳述する。
(脱脂ステップS30の詳細について)
以下、幾つかの実施形態に係る脱脂ステップS30の詳細について説明する。
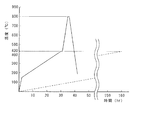
図3は、幾つかの実施形態に係る脱脂ステップS30及び焼成ステップS40における温度条件を示すグラフである。
幾つかの実施形態に係る脱脂ステップS30では、処理装置1の処理室5にグリーン体10Aを配置し、雰囲気ガス供給部39から窒素ガスを供給して処理室5内の雰囲気を窒素ガス雰囲気とする。そして、雰囲気ガス供給部39から窒素ガスを供給しながら、グリーン体10Aの温度、より詳しくは、グリーン体10Aの近傍に配置されている不図示のセンサで検出された温度が150℃に達するまで、ヒータ51によって1時間当たり75℃の昇温速度で昇温する。なお、以下の説明では、便宜上、上述した不図示のセンサで検出された温度のことをグリーン体10Aの温度、又は、成形体10の温度と称する。
以下、幾つかの実施形態に係る脱脂ステップS30の詳細について説明する。
図3は、幾つかの実施形態に係る脱脂ステップS30及び焼成ステップS40における温度条件を示すグラフである。
幾つかの実施形態に係る脱脂ステップS30では、処理装置1の処理室5にグリーン体10Aを配置し、雰囲気ガス供給部39から窒素ガスを供給して処理室5内の雰囲気を窒素ガス雰囲気とする。そして、雰囲気ガス供給部39から窒素ガスを供給しながら、グリーン体10Aの温度、より詳しくは、グリーン体10Aの近傍に配置されている不図示のセンサで検出された温度が150℃に達するまで、ヒータ51によって1時間当たり75℃の昇温速度で昇温する。なお、以下の説明では、便宜上、上述した不図示のセンサで検出された温度のことをグリーン体10Aの温度、又は、成形体10の温度と称する。
幾つかの実施形態に係る脱脂ステップS30では、グリーン体10Aの温度が150℃に達した時点で、雰囲気ガス供給部39からの窒素ガスの供給を停止するとともに、ボイラ37で生成された過熱水蒸気の処理室5内への供給を開始する。なお、過熱水蒸気の供給量は、例えば1時間当たり5kgである。
以降、幾つかの実施形態に係る脱脂ステップS30では、グリーン体10Aの温度が430℃に達するまでは、過熱水蒸気を処理室5内へ供給しつつ、ヒータ51によって1時間当たり10℃の昇温速度で昇温する。
以降、幾つかの実施形態に係る脱脂ステップS30では、グリーン体10Aの温度が430℃に達するまでは、過熱水蒸気を処理室5内へ供給しつつ、ヒータ51によって1時間当たり10℃の昇温速度で昇温する。
幾つかの実施形態に係る脱脂ステップS30では、グリーン体10Aの温度が430℃に達したのち、グリーン体10Aの温度を430℃に保った状態で1時間保持する。
なお、幾つかの実施形態に係る脱脂ステップS30の終了時点において、グリーン体10A(成形体10)に残留する樹脂の残留率は、グリーン体10A(成形体10)の重量に対して、5重量%以下である。
なお、幾つかの実施形態に係る脱脂ステップS30の終了時点において、グリーン体10A(成形体10)に残留する樹脂の残留率は、グリーン体10A(成形体10)の重量に対して、5重量%以下である。
セラミックス粒子と樹脂との混合物によって形成されているグリーン体10Aを脱脂する際には、樹脂が分解されて揮発する際にガスが膨張する。そのため、ガスの発生が活発であると、成形体10(グリーン体10A)が破損するおそれがある。
例えば比較的ポーラスな成形体10を得るために、セラミックス粒子と樹脂との混合物によって形成されているグリーン体10Aにおいて、樹脂の含有量を比較的多くすると、脱脂時に樹脂に由来するガスの発生量が比較的多くなるため、脱脂中に成形体10(グリーン体10A)が破損するおそれがある。
幾つかの実施形態によれば、過熱水蒸気を含む雰囲気下で脱脂することで、グリーン体10Aに含まれる樹脂の加水分解を促すことができる。これにより、樹脂が比較的大きな分子量を持つ物質のまま揮発することが促進されるので、発生するガス量を抑制できる。また、過熱水蒸気を含む雰囲気下で脱脂することで、加水分解によって脱脂が促進されるため、過熱水蒸気を含まない雰囲気下で脱脂する場合と比べて、脱脂時間を短縮化できる。
例えば比較的ポーラスな成形体10を得るために、セラミックス粒子と樹脂との混合物によって形成されているグリーン体10Aにおいて、樹脂の含有量を比較的多くすると、脱脂時に樹脂に由来するガスの発生量が比較的多くなるため、脱脂中に成形体10(グリーン体10A)が破損するおそれがある。
幾つかの実施形態によれば、過熱水蒸気を含む雰囲気下で脱脂することで、グリーン体10Aに含まれる樹脂の加水分解を促すことができる。これにより、樹脂が比較的大きな分子量を持つ物質のまま揮発することが促進されるので、発生するガス量を抑制できる。また、過熱水蒸気を含む雰囲気下で脱脂することで、加水分解によって脱脂が促進されるため、過熱水蒸気を含まない雰囲気下で脱脂する場合と比べて、脱脂時間を短縮化できる。
なお、バインダーとしての樹脂が光硬化性樹脂として従来からよく用いられているウレタン系の樹脂やエポキシ系の樹脂である場合、図3において破線のグラフで示すように、大気中で430℃まで加熱して脱脂する場合には、例えば160時間程度の時間を要していた。
これに対し、幾つかの実施形態では、図3において実線のグラフで示すように、430℃まで加熱するのに、30時間程度の時間で済んでいる。
これに対し、幾つかの実施形態では、図3において実線のグラフで示すように、430℃まで加熱するのに、30時間程度の時間で済んでいる。
なお、幾つかの実施形態に係る脱脂ステップS30では、少なくとも200℃以上の温度範囲において、成形体10(グリーン体10A)を1時間当たり3℃以上40℃以下の昇温速度で昇温しながら脱脂するとよい。
発明者らが鋭意検討した結果、グリーン体10Aを脱脂する際、昇温速度が1時間当たり40℃を超えると、ガスの発生が活発になってグリーン体10Aが破損するおそれがあることが判明した。また、昇温速度が1時間当たり3℃を下回ると、脱脂に要する時間が長くなるので、生産性が低下する。
したがって、幾つかの実施形態によれば、成形体10の生産性の低下を抑制しつつ、脱脂時の破損を抑制できる。
発明者らが鋭意検討した結果、グリーン体10Aを脱脂する際、昇温速度が1時間当たり40℃を超えると、ガスの発生が活発になってグリーン体10Aが破損するおそれがあることが判明した。また、昇温速度が1時間当たり3℃を下回ると、脱脂に要する時間が長くなるので、生産性が低下する。
したがって、幾つかの実施形態によれば、成形体10の生産性の低下を抑制しつつ、脱脂時の破損を抑制できる。
(焼成ステップS40の詳細について)
以下、幾つかの実施形態に係る焼成ステップS40の詳細について説明する。
上述したように、幾つかの実施形態に係る脱脂ステップS30において、グリーン体10Aの温度を430℃に保った状態で1時間保持した後、幾つかの実施形態に係る焼成ステップS40を実施する。
幾つかの実施形態に係る焼成ステップS40では、過熱水蒸気の処理室5内への供給を停止するとともに、グリーン体10Aの温度が800℃に達するまでは、ヒータ51によって1時間当たり100℃の昇温速度で昇温する。なお、幾つかの実施形態に係る焼成ステップS40では、雰囲気ガス供給部39から窒素ガスは供給しない。
なお、成形体10を焼成する際、800℃以下の温度で焼成すると、成形体10の焼結が十分でなく成形体10の強度が不十分となるおそれがある。
幾つかの実施形態によれば、焼成後の成形体10、すなわち焼成体11の強度を確保できる。
以下、幾つかの実施形態に係る焼成ステップS40の詳細について説明する。
上述したように、幾つかの実施形態に係る脱脂ステップS30において、グリーン体10Aの温度を430℃に保った状態で1時間保持した後、幾つかの実施形態に係る焼成ステップS40を実施する。
幾つかの実施形態に係る焼成ステップS40では、過熱水蒸気の処理室5内への供給を停止するとともに、グリーン体10Aの温度が800℃に達するまでは、ヒータ51によって1時間当たり100℃の昇温速度で昇温する。なお、幾つかの実施形態に係る焼成ステップS40では、雰囲気ガス供給部39から窒素ガスは供給しない。
なお、成形体10を焼成する際、800℃以下の温度で焼成すると、成形体10の焼結が十分でなく成形体10の強度が不十分となるおそれがある。
幾つかの実施形態によれば、焼成後の成形体10、すなわち焼成体11の強度を確保できる。
なお、幾つかの実施形態に係る焼成ステップS40では、成形体10(グリーン体10A)を1時間当たり50℃以上400℃以下の昇温速度で昇温しながら焼成するとよい。
発明者らが鋭意検討した結果、上記成形体10を焼成する際、昇温速度が1時間当たり400℃を超えると、成形体10(グリーン体10A)内部の温度差により成形体10(グリーン体10A)に変形や割れが生じるおそれがあることが判明した。また、昇温速度が1時間当たり50℃を下回ると、焼成に要する時間が長くなるので、生産性が低下する。
なお、幾つかの実施形態では、上述したように脱脂ステップS30の終了時点で樹脂の大部分が分解されて揮発しているので、幾つかの実施形態に係る焼成ステップS40において、比較的高い昇温速度で昇温しても、成形体10(グリーン体10A)が破損するおそれはない。
幾つかの実施形態によれば、成形体10の変形や割れを抑制しつつ生産性を確保できる。
発明者らが鋭意検討した結果、上記成形体10を焼成する際、昇温速度が1時間当たり400℃を超えると、成形体10(グリーン体10A)内部の温度差により成形体10(グリーン体10A)に変形や割れが生じるおそれがあることが判明した。また、昇温速度が1時間当たり50℃を下回ると、焼成に要する時間が長くなるので、生産性が低下する。
なお、幾つかの実施形態では、上述したように脱脂ステップS30の終了時点で樹脂の大部分が分解されて揮発しているので、幾つかの実施形態に係る焼成ステップS40において、比較的高い昇温速度で昇温しても、成形体10(グリーン体10A)が破損するおそれはない。
幾つかの実施形態によれば、成形体10の変形や割れを抑制しつつ生産性を確保できる。
幾つかの実施形態に係る焼成ステップS40では、成形体10の温度が800℃に達した後、成形体10の温度を800℃に保った状態で1時間保持する。その後、ヒータ51による加熱を停止して、自然冷却にて成形体10を冷却する。
幾つかの実施形態に係る焼成ステップS40を行うことで得られる焼成体11に残留する樹脂の残留率は、焼成体11の重量に対して、1重量%以下である。
幾つかの実施形態に係る焼成ステップS40を行うことで得られる焼成体11に残留する樹脂の残留率は、焼成体11の重量に対して、1重量%以下である。
なお、幾つかの実施形態に係る焼成ステップS40では、過熱水蒸気の処理室5内への供給を停止するため、例えば排気口55及び排気管57を介したリークにより外気(酸素)が処理室5内に混入し酸素分圧が上昇する。しかし、幾つかの実施形態に係る焼成ステップS40では、大部分の樹脂が脱脂されているため、酸素分圧は高くても問題がなく、むしろ残留している樹脂の脱脂を促進するとともに、成形体10における酸素欠陥の生成を抑制するため、酸素分圧は比較的高い方がよい。幾つかの実施形態に係る焼成ステップS40において、処理室5内の酸素分圧は、好ましくは10−3atm以上であるとよく、より好ましく0.1atm以上であるとよい。
なお、幾つかの実施形態に係る焼成ステップS40を行うことで得られる焼成体11では、残留する樹脂の残留率は、焼成体11の重量に対して、1重量%以下である。
また、幾つかの実施形態に係る焼成ステップS40を行うことで得られる焼成体11では、焼成体11の相対密度は、40%以上90%未満である。焼成体11の相対密度は、例えばいわゆるアルキメデス法によって求めることができる。
したがって、幾つかの実施形態によれば、破損を抑制しつつ比較的ポーラスな焼成体11を効率的に製造できる。
また、幾つかの実施形態に係る焼成ステップS40を行うことで得られる焼成体11では、焼成体11の相対密度は、40%以上90%未満である。焼成体11の相対密度は、例えばいわゆるアルキメデス法によって求めることができる。
したがって、幾つかの実施形態によれば、破損を抑制しつつ比較的ポーラスな焼成体11を効率的に製造できる。
本開示は上述した実施形態に限定されることはなく、上述した実施形態に変形を加えた形態や、これらの形態を適宜組み合わせた形態も含む。
上述した幾つかの実施形態では、樹脂として、例えばアクリル系樹脂やエステル基を含む樹脂を用いていた。しかし、幾つかの実施形態において、バインダーとしての樹脂は、上述した種類の樹脂に限らず、過熱水蒸気によって加水分解し得る樹脂であればよい。
上述した幾つかの実施形態では、樹脂として、例えばアクリル系樹脂やエステル基を含む樹脂を用いていた。しかし、幾つかの実施形態において、バインダーとしての樹脂は、上述した種類の樹脂に限らず、過熱水蒸気によって加水分解し得る樹脂であればよい。
上記各実施形態に記載の内容は、例えば以下のように把握される。
(1)本開示の少なくとも一実施形態に係る成形体10の脱脂方法は、セラミックス粒子と樹脂との混合物によって形成されていて樹脂の含有量が20体積%以上50体積%以下である成形体10(グリーン体10A)を過熱水蒸気を含む雰囲気下で600℃未満の温度で脱脂するステップ(脱脂ステップS30)、を備える。
(1)本開示の少なくとも一実施形態に係る成形体10の脱脂方法は、セラミックス粒子と樹脂との混合物によって形成されていて樹脂の含有量が20体積%以上50体積%以下である成形体10(グリーン体10A)を過熱水蒸気を含む雰囲気下で600℃未満の温度で脱脂するステップ(脱脂ステップS30)、を備える。
上記(1)の方法によれば、過熱水蒸気を含む雰囲気下で脱脂することで、成形体10(グリーン体10A)に含まれる樹脂の加水分解を促すことができる。これにより、樹脂が比較的大きな分子量を持つ物質のまま揮発することが促進されるので、発生するガス量を抑制できる。また、過熱水蒸気を含む雰囲気下で脱脂することで、加水分解によって脱脂が促進されるため、過熱水蒸気を含まない雰囲気下で脱脂する場合と比べて、脱脂時間を短縮化できる。
(2)幾つかの実施形態では、上記(1)の方法において、上記樹脂は、アクリル系樹脂含むとよい。
アクリル系樹脂は、加水分解を容易に起こすエステル結合を側鎖に比較的多く含むため、他の種類の樹脂と比べて加水分解しやすい。
したがって、上記(2)の方法によれば、該他の種類の樹脂を用いた場合と比べ、成形体10(グリーン体10A)中の樹脂が過熱水蒸気によって加水分解し易くなるので、脱脂し易くなる。
したがって、上記(2)の方法によれば、該他の種類の樹脂を用いた場合と比べ、成形体10(グリーン体10A)中の樹脂が過熱水蒸気によって加水分解し易くなるので、脱脂し易くなる。
(3)幾つかの実施形態では、上記(1)の方法において、上記樹脂は、エステル基を含む樹脂を含むとよい。
上述したように、エステル結合は、加水分解を起こしやすい。そのため、エステル基を含む樹脂は、他の種類の樹脂と比べて加水分解しやすい。
したがって、上記(3)の方法によれば、該他の種類の樹脂を用いた場合と比べ、成形体10(グリーン体10A)中の樹脂が過熱水蒸気によって加水分解し易くなるので、脱脂し易くなる。
したがって、上記(3)の方法によれば、該他の種類の樹脂を用いた場合と比べ、成形体10(グリーン体10A)中の樹脂が過熱水蒸気によって加水分解し易くなるので、脱脂し易くなる。
(4)幾つかの実施形態では、上記(1)乃至(3)の何れかの方法において、脱脂するステップ(脱脂ステップS30)は、少なくとも200℃以上の温度範囲において、成形体を1時間当たり3℃以上40℃以下の昇温速度で昇温しながら脱脂するとよい。
発明者らが鋭意検討した結果、上記成形体10(グリーン体10A)を脱脂する際、昇温速度が1時間当たり40℃を超えると、ガスの発生が活発になって成形体が破損するおそれがあることが判明した。また、昇温速度が1時間当たり3℃を下回ると、脱脂に要する時間が長くなるので、生産性が低下する。
上記(4)の方法によれば、成形体10の生産性の低下を抑制しつつ、脱脂時の破損を抑制できる。
上記(4)の方法によれば、成形体10の生産性の低下を抑制しつつ、脱脂時の破損を抑制できる。
(5)幾つかの実施形態では、上記(1)乃至(4)の何れかの方法において、脱脂するステップ(脱脂ステップS30)の終了時における成形体10に残留する樹脂の残留率は、5重量%以下であるとよい。
脱脂後の成形体10に樹脂が残留すると、成形体10の用途により不具合が生じることがある。そのため、脱脂後の成形体10に残留する樹脂は少ない方がよい。例えば成形体10が鋳物用中子等であれば、脱脂後の成形体10に残留する樹脂の残留率が脱脂後の成形体の重量に対して5重量%以下であれば特に不具合が生じない。
上記(5)の方法によれば、脱脂後の成形体に残留する樹脂に起因する不具合を抑制できる。
上記(5)の方法によれば、脱脂後の成形体に残留する樹脂に起因する不具合を抑制できる。
(6)本開示の少なくとも一実施形態に係る成形体10の製造方法は、上記(1)乃至(5)の何れかの方法の脱脂するステップ(脱脂ステップS30)と、脱脂するステップ(脱脂ステップS30)で脱脂した後の成形体を800℃以上の温度で焼成するステップ(焼成ステップS40)と、を備える。
上記成形体を焼成する際、800℃以下の温度で焼成すると、成形体10の焼結が十分でなく成形体の強度が不十分となるおそれがある。
上記(6)の方法によれば、焼成後の成形体10(焼成体11)の強度を確保できる。
上記(6)の方法によれば、焼成後の成形体10(焼成体11)の強度を確保できる。
(7)幾つかの実施形態では、上記(6)の方法において、焼成するステップ(焼成ステップS40)は、成形体10を1時間当たり50℃以上400℃以下の昇温速度で昇温しながら焼成する。
発明者らが鋭意検討した結果、上記成形体10を焼成する際、昇温速度が1時間当たり400℃を超えると、成形体10内部の温度差により成形体10に変形や割れが生じるおそれがあることが判明した。また、昇温速度が1時間当たり50℃を下回ると、焼成に要する時間が長くなるので、生産性が低下する。
上記(7)の方法によれば、成形体10の変形や割れを抑制しつつ生産性を確保できる。
上記(7)の方法によれば、成形体10の変形や割れを抑制しつつ生産性を確保できる。
(8)本開示の少なくとも一実施形態に係る成形体10の製造方法は、セラミックス粒子と樹脂との混合物によって形成されていて樹脂の含有量が20体積%以上50体積%以下である成形体10(グリーン体10A)を過熱水蒸気を含む雰囲気下で脱脂するステップ(脱脂ステップS30)と、脱脂するステップ(脱脂ステップS30)で脱脂した後の成形体10を800℃以上の温度で焼成するステップ(焼成ステップS40)と、を備える。焼成するステップ(焼成ステップS40)の終了時における焼成体11の相対密度は、40%以上90%未満である。
上記(8)の方法によれば、過熱水蒸気を含む雰囲気下で脱脂することで、成形体10(グリーン体10A)に含まれる樹脂の加水分解を促すことができる。これにより、樹脂が比較的大きな分子量を持つ物質のまま揮発することが促進されるので、発生するガス量を抑制できる。また、過熱水蒸気を含む雰囲気下で脱脂することで、加水分解によって脱脂が促進されるため、過熱水蒸気を含まない雰囲気下で脱脂する場合と比べて、脱脂時間を短縮化できる。
上記(8)の方法によれば、破損を抑制しつつ比較的ポーラスな焼成体11を効率的に製造できる。
上記(8)の方法によれば、破損を抑制しつつ比較的ポーラスな焼成体11を効率的に製造できる。
1 処理装置
3 過熱水蒸気生成装置
5 処理室
10 成形体
10A グリーン体
11 焼成体
3 過熱水蒸気生成装置
5 処理室
10 成形体
10A グリーン体
11 焼成体
Claims (8)
- セラミックス粒子と樹脂との混合物によって形成されていて前記樹脂の含有量が20体積%以上50体積%以下である成形体を、過熱水蒸気を含む雰囲気下で600℃未満の温度で脱脂するステップ、
を備える
成形体の脱脂方法。 - 前記樹脂は、アクリル系樹脂を含む
請求項1に記載の成形体の脱脂方法。 - 前記樹脂は、エステル基を含む樹脂を含む
請求項1に記載の成形体の脱脂方法。 - 前記脱脂するステップは、少なくとも200℃以上の温度範囲において、前記成形体を1時間当たり3℃以上40℃以下の昇温速度で昇温しながら脱脂する
請求項1乃至3の何れか一項に記載の成形体の脱脂方法。 - 前記脱脂するステップの終了時における前記成形体に残留する前記樹脂の残留率は、5重量%以下である
請求項1乃至4の何れか一項に記載の成形体の脱脂方法。 - 請求項1乃至5の何れか一項に記載の前記脱脂するステップと、
前記脱脂するステップで脱脂した後の前記成形体を800℃以上の温度で焼成するステップと、を備える
焼成体の製造方法。 - 前記焼成するステップは、前記成形体を1時間当たり50℃以上400℃以下の昇温速度で昇温しながら焼成する
請求項6に記載の焼成体の製造方法。 - セラミックス粒子と樹脂との混合物によって形成されていて前記樹脂の含有量が20体積%以上50体積%以下である成形体を過熱水蒸気を含む雰囲気下で脱脂するステップと、
前記脱脂するステップで脱脂した後の前記成形体を800℃以上の温度で焼成するステップと、を備え、
前記焼成するステップの終了時における前記成形体の相対密度は、40%以上90%未満である
焼成体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020097975A JP2021187724A (ja) | 2020-06-04 | 2020-06-04 | 成形体の脱脂方法及び焼成体の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020097975A JP2021187724A (ja) | 2020-06-04 | 2020-06-04 | 成形体の脱脂方法及び焼成体の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2021187724A true JP2021187724A (ja) | 2021-12-13 |
Family
ID=78848080
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2020097975A Pending JP2021187724A (ja) | 2020-06-04 | 2020-06-04 | 成形体の脱脂方法及び焼成体の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2021187724A (ja) |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5717468A (en) * | 1980-06-30 | 1982-01-29 | Toyota Motor Co Ltd | Manufacture of ceramic sintered body |
| JPH0244059A (ja) * | 1988-08-02 | 1990-02-14 | Mitsubishi Heavy Ind Ltd | セラミック射出成形用バインダー及び脱バインダー方法 |
| JPH04191303A (ja) * | 1990-11-27 | 1992-07-09 | Kawasaki Steel Corp | 粉末成形用コンパウンド及び焼結体の製造方法 |
| WO2008053647A1 (en) * | 2006-10-31 | 2008-05-08 | Ngk Insulators, Ltd. | Method of honeycomb molding pretreatment for burning and system for honeycomb molding pretreatment for burning |
| WO2012056922A1 (ja) * | 2010-10-26 | 2012-05-03 | 株式会社村田製作所 | セラミック電子部品の製造方法及びその製造装置 |
| JP2012148941A (ja) * | 2011-01-20 | 2012-08-09 | Japan Fine Ceramics Center | セラミックス成形体の脱脂方法及び脱脂装置 |
-
2020
- 2020-06-04 JP JP2020097975A patent/JP2021187724A/ja active Pending
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5717468A (en) * | 1980-06-30 | 1982-01-29 | Toyota Motor Co Ltd | Manufacture of ceramic sintered body |
| JPH0244059A (ja) * | 1988-08-02 | 1990-02-14 | Mitsubishi Heavy Ind Ltd | セラミック射出成形用バインダー及び脱バインダー方法 |
| JPH04191303A (ja) * | 1990-11-27 | 1992-07-09 | Kawasaki Steel Corp | 粉末成形用コンパウンド及び焼結体の製造方法 |
| WO2008053647A1 (en) * | 2006-10-31 | 2008-05-08 | Ngk Insulators, Ltd. | Method of honeycomb molding pretreatment for burning and system for honeycomb molding pretreatment for burning |
| WO2012056922A1 (ja) * | 2010-10-26 | 2012-05-03 | 株式会社村田製作所 | セラミック電子部品の製造方法及びその製造装置 |
| JP2012148941A (ja) * | 2011-01-20 | 2012-08-09 | Japan Fine Ceramics Center | セラミックス成形体の脱脂方法及び脱脂装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN105198449B (zh) | 一种光固化成型的高致密陶瓷的制备方法 | |
| CN106673646A (zh) | 一种基于光固化成型的3d打印制备氧化锆陶瓷的方法 | |
| CN104003732B (zh) | 一种凝胶注模涡轮叶片陶瓷铸型真空脱脂的方法 | |
| CN108456002B (zh) | 一种适用于自修复/自增强的基于光固化成型的3d打印陶瓷部件的方法 | |
| CN106079030B (zh) | 一种粉末覆膜氧化钙基陶瓷铸型的快速制造方法 | |
| CN104529458B (zh) | 高性能SiC陶瓷基复合材料航空发动机叶片的制造方法 | |
| CN103978210B (zh) | 金属粉末注射成形零件的真空保护气氛两用烧结炉 | |
| CN114195493A (zh) | 一种多孔陶瓷雾化芯的制备方法、陶瓷雾化芯及其应用 | |
| CN110372398A (zh) | 一种光固化成型陶瓷坯体的快速脱脂烧结方法 | |
| CN106699137A (zh) | 一种基于光固化成型的3d打印制备zta复相陶瓷的方法 | |
| CN101306465A (zh) | 带有异型气膜孔的空心涡轮叶片制造方法 | |
| CN103242036A (zh) | 一种复合陶瓷型芯制备工艺 | |
| CN204159874U (zh) | 金属粉末注射成形零件的真空保护气氛两用烧结炉 | |
| CN114178471B (zh) | 铸造方法及铸造模具 | |
| CN110511002A (zh) | Dlp 3d打印技术制备zta陶瓷器件的方法 | |
| CN113860889A (zh) | 一种氧化铝陶瓷素坯的低温快速脱脂烧结方法 | |
| Hensen et al. | Additive manufacturing of ceramic nanopowder by direct coagulation printing | |
| JP2017082036A (ja) | 再生炭素繊維の製造装置および製造方法 | |
| CN113929488A (zh) | 一种曲面孔道结构的锂陶瓷氚增殖剂及其制备方法 | |
| CN104496479A (zh) | 一种碳化硅陶瓷制品及其无模成型方法 | |
| Canillas et al. | Microwave-assisted debinding of Al2O3 parts printed by stereolithography | |
| CN118344159A (zh) | 一种基于光固化3d打印的氮化硅陶瓷生成方法 | |
| JP6787665B2 (ja) | 粉体焼結成形体の製造方法、粉体焼結成形体用バインダ組成物及び焼結用成形材料 | |
| CN107000038A (zh) | 蜡模的表面处理剂以及制造牙科假体的方法 | |
| CN108774376A (zh) | 一种用于光固化快速成型的树脂模原型配方及其熔模铸造工艺 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20230131 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20231116 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20231206 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20240528 |