JP2022019882A - 構造体に圧力を加えるためのアプリケータシステム - Google Patents
構造体に圧力を加えるためのアプリケータシステム Download PDFInfo
- Publication number
- JP2022019882A JP2022019882A JP2021195375A JP2021195375A JP2022019882A JP 2022019882 A JP2022019882 A JP 2022019882A JP 2021195375 A JP2021195375 A JP 2021195375A JP 2021195375 A JP2021195375 A JP 2021195375A JP 2022019882 A JP2022019882 A JP 2022019882A
- Authority
- JP
- Japan
- Prior art keywords
- applicator
- membrane
- composite structure
- air pump
- jammed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images










Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B1/00—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen
- B30B1/003—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen by an elastic bag or diaphragm expanded by fluid pressure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C33/00—Moulds or cores; Details thereof or accessories therefor
- B29C33/44—Moulds or cores; Details thereof or accessories therefor with means for, or specially constructed to facilitate, the removal of articles, e.g. of undercut articles
- B29C33/54—Moulds or cores; Details thereof or accessories therefor with means for, or specially constructed to facilitate, the removal of articles, e.g. of undercut articles made of powdered or granular material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D26/00—Shaping without cutting otherwise than using rigid devices or tools or yieldable or resilient pads, i.e. applying fluid pressure or magnetic forces
- B21D26/02—Shaping without cutting otherwise than using rigid devices or tools or yieldable or resilient pads, i.e. applying fluid pressure or magnetic forces by applying fluid pressure
- B21D26/021—Deforming sheet bodies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C33/00—Moulds or cores; Details thereof or accessories therefor
- B29C33/38—Moulds or cores; Details thereof or accessories therefor characterised by the material or the manufacturing process
- B29C33/3821—Moulds or cores; Details thereof or accessories therefor characterised by the material or the manufacturing process composed of particles enclosed in a bag
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/28—Shaping operations therefor
- B29C70/40—Shaping or impregnating by compression not applied
- B29C70/42—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles
- B29C70/44—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles using isostatic pressure, e.g. pressure difference-moulding, vacuum bag-moulding, autoclave-moulding or expanding rubber-moulding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/28—Shaping operations therefor
- B29C70/40—Shaping or impregnating by compression not applied
- B29C70/42—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles
- B29C70/46—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles using matched moulds, e.g. for deforming sheet moulding compounds [SMC] or prepregs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/28—Shaping operations therefor
- B29C70/54—Component parts, details or accessories; Auxiliary operations, e.g. feeding or storage of prepregs or SMC after impregnation or during ageing
- B29C70/541—Positioning reinforcements in a mould, e.g. using clamping means for the reinforcement
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/28—Shaping operations therefor
- B29C70/40—Shaping or impregnating by compression not applied
- B29C70/42—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles
- B29C70/44—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles using isostatic pressure, e.g. pressure difference-moulding, vacuum bag-moulding, autoclave-moulding or expanding rubber-moulding
- B29C70/443—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles using isostatic pressure, e.g. pressure difference-moulding, vacuum bag-moulding, autoclave-moulding or expanding rubber-moulding and impregnating by vacuum or injection
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Composite Materials (AREA)
- Physics & Mathematics (AREA)
- Fluid Mechanics (AREA)
- Manufacturing & Machinery (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Reciprocating Pumps (AREA)
- Coating Apparatus (AREA)
- Moulding By Coating Moulds (AREA)
- Catching Or Destruction (AREA)
Abstract

【解決手段】複合構造体(601)に圧力を加えるためのアプリケータアセンブリ(602)は、外部フレーム(614)と、外部フレーム(614)内に実質的に配置されたアプリケータケーシング(610)と、アプリケータケーシング(610)内に実質的に配置されたアプリケータ(612)とを含む。アプリケータケーシング(610)は、第1の膜(616)と、第1の膜(616)内に配置された第1のジャミング材料(618)とを含む。アプリケータ(612)は、第2の膜(622)と、第2の膜(622)内に配置された第2のジャミング材料(624)とを含む。
【選択図】図1
Description
外部フレームと、
前記外部フレーム内に実質的に配置されたアプリケータケーシングであって、
第1の膜と、
前記第1の膜内に配置された第1のジャミング材料と
を含むアプリケータケーシングと、
前記アプリケータケーシング内に実質的に配置されたアプリケータであって、
第2の膜と、
前記第2の膜内に配置された第2のジャミング材料と
を含むアプリケータと
を含むアプリケータアセンブリ。
複合構造体を受け取るための受け取り面を有する成形ツールと、
空気ポンプと、
前記空気ポンプに結合され、かつ前記受け取り面上の前記複合構造体をプレスするように構成されたアプリケータアセンブリであって、
外部フレームと、
前記外部フレーム内に実質的に配置されたアプリケータケーシングであって、
第1の膜と、
前記第1の膜内に配置された第1のジャミング材料と
を含むアプリケータケーシングと、
前記アプリケータケーシング内に実質的に配置されたアプリケータであって、
第2の膜と、
前記第2の膜内に配置された第2のジャミング材料と
を含むアプリケータと
を含むアプリケータアセンブリと
を含むアプリケータシステム。
外部フレームと、
前記外部フレーム内に実質的に配置されたアプリケータとを含み、前記アプリケータは、
膜と、
前記膜内に配置されたジャミング材料とを含み、前記アプリケータは、前記アプリケータに対向して配置されたツールの受け取り面上の複合構造体を圧縮するために、真空下でジャミングされて正圧下でアンジャミングされるように構成される、
アプリケータアセンブリ。
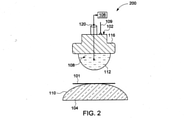
101 構造体
102 アプリケータアセンブリ
104 成形ツール
106 空気ポンプ
108 アプリケータ
109 移動機構
110 受け取り面
112 膜
113 外面
114 ジャミング材料
116 外部フレーム
118 キャビティ
120 真空ポート
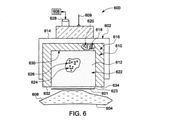
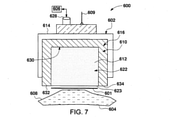
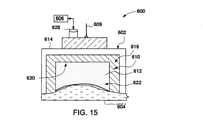
600 アプリケータシステム
601 構造体
602 アプリケータアセンブリ
604 成形ツール
606 空気ポンプ
608 受け取り面
609 移動機構
610 アプリケータケーシング
612 アプリケータ
614 外部フレーム
616 第1の膜
618 第1のジャミング材料
620 キャビティ
622 第2の膜
623 接触面
624 第2のジャミング材料
626 キャビティ
628 真空ポート
630 ポケット
632 第1の接触面
634 第2の接触面
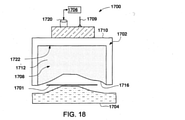
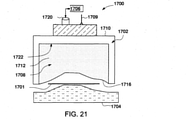
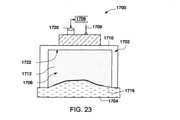
1700 アプリケータシステム
1701 構造体
1702 アプリケータアセンブリ
1704 成形ツール
1706 空気ポンプ
1708 アプリケータ
1709 移動機構
1710 外部フレーム
1712 膜
1714 ジャミング材料
1716 接触面
1718 キャビティ
1720 真空ポート
1722 凹部
Claims (9)
- 複合構造体を圧縮して成形するためのアプリケータシステムであって、
前記複合構造体を受け取るための受け取り面を有する成形ツールと、
空気ポンプと、
前記空気ポンプに結合され、かつ前記受け取り面上の前記複合構造体を圧縮して成形するように構成されたアプリケータアセンブリとを含み、
前記アプリケータアセンブリが、
外部フレームと、
前記外部フレーム内に完全に配置されたアプリケータとを含み、
前記アプリケータが、
前記空気ポンプと流体連通して結合された内部キャビティを画定する膜と、
前記内部キャビティ内に配置され、かつ前記膜内に封入されたジャミング材料とを含み、
前記空気ポンプが、前記アプリケータを、ジャミングされた状態とアンジャミングされた状態と加圧された状態との間で選択的に移行させるように構成されており、
前記アンジャミングされた状態で前記空気ポンプが前記内部キャビティに十分な空気を提供するように構成されることで、前記ジャミング材料が前記内部キャビディ内を自由に流れることができ、かつ前記膜が前記複合構造体の形状に適合するように構成されるようになっており、
前記ジャミングされた状態で前記空気ポンプが前記内部キャビティから十分な空気を抜き出すように構成されることで、前記内部キャビティ内が真空になり、且つ、ジャミング材料がジャミングして前記膜が硬くなるようになっており、
前記加圧された状態で前記空気ポンプが前記内部キャビティに十分な空気を提供するように構成されることで、前記膜が膨張して前記複合構造体に圧力を加えるようになっており、
前記アプリケータが、前記ジャミングされた状態と前記加圧された状態との両方で、前記受け取り面上の前記複合構造体を圧縮するように構成されている、アプリケータシステム。 - 前記アプリケータは、前記成形ツールの前記受け取り面に適合するように構成され、前記受け取り面が、少なくとも1つの非平面形状を有する、請求項1に記載のアプリケータシステム。
- 前記アプリケータアセンブリは、前記アプリケータアセンブリの動きを制御するように構成された移動機構に結合される、請求項1に記載のアプリケータシステム。
- 前記移動機構は、前記アプリケータアセンブリを介して力を加えるように構成される、請求項3に記載のアプリケータシステム。
- 前記膜は、前記複合構造体と接触するように構成された接触面を含む、請求項1に記載のアプリケータシステム。
- 前記膜は、前記膜を加熱するように構成された少なくとも1つの加熱要素を備える、請求項1に記載のアプリケータシステム。
- 成形ツールの受け取り面上で複合構造体を成形する方法であって、
空気ポンプに結合されたアプリケータアセンブリを提供するステップであって、前記アプリケータアセンブリが、外部フレームと、前記外部フレーム内に完全に配置されたアプリケータとを含み、前記アプリケータが、前記空気ポンプと流体連通して結合された内部キャビティを画定する膜と、前記内部キャビティ内に配置され、かつ前記膜内に封入されたジャミング材料とを含む、アプリケータアセンブリを提供するステップと、
前記空気ポンプで、前記膜の前記内部キャビティに十分な空気を提供することで、前記ジャミング材料が前記内部キャビディ内を自由に流れることができ、かつ前記膜が前記複合構造体の形状に適合するように構成されるようにし、前記アプリケータをアンジャミングされた状態に移行させるステップと、
前記空気ポンプで、前記内部キャビティから十分な空気を抜き出すことで、前記内部キャビティ内を真空にし、かつ前記ジャミング材料がジャミングして前記膜が硬くなるようにし、前記アプリケータをジャミングされた状態に移行させるステップと、
前記ジャミングされた状態の前記アプリケータを動かして前記複合構造体と接触させるステップと、
前記空気ポンプで、前記膜の前記内部キャビティに十分な空気を提供することで、前記膜が膨張して前記複合構造体に圧力を加え、前記成形ツールの前記受け取り面上の前記複合構造体を圧縮し、前記アプリケータを加圧された状態に移行させるステップと
を含み、
前記アプリケータが、前記ジャミングされた状態と前記加圧された状態との両方で、前記受け取り面上の前記複合構造体を圧縮するように構成されている、方法。 - 前記アプリケータを動かして前記複合構造体と接触させるステップの後に、前記アプリケータアセンブリに結合された移動機構を制御し、前記アプリケータアセンブリを介して前記複合構造体上に圧力をかけるステップを更に含む、請求項7に記載の方法。
- 前記膜が、前記複合構造体と接触するように構成された接触面を含み、前記アプリケータが前記ジャミングされた状態になっているときに、前記接触面が少なくとも1つの非平面形状を有する、請求項7に記載の方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US15/426,784 | 2017-02-07 | ||
| US15/426,784 US10639855B2 (en) | 2017-02-07 | 2017-02-07 | Applicator systems for applying pressure to a structure |
| JP2018009369A JP6987652B2 (ja) | 2017-02-07 | 2018-01-24 | 構造体に圧力を加えるためのアプリケータシステム |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018009369A Division JP6987652B2 (ja) | 2017-02-07 | 2018-01-24 | 構造体に圧力を加えるためのアプリケータシステム |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2022019882A true JP2022019882A (ja) | 2022-01-27 |
| JP7086445B2 JP7086445B2 (ja) | 2022-06-20 |
Family
ID=61094308
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018009369A Active JP6987652B2 (ja) | 2017-02-07 | 2018-01-24 | 構造体に圧力を加えるためのアプリケータシステム |
| JP2021195375A Active JP7086445B2 (ja) | 2017-02-07 | 2021-12-01 | 構造体に圧力を加えるためのアプリケータシステム |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018009369A Active JP6987652B2 (ja) | 2017-02-07 | 2018-01-24 | 構造体に圧力を加えるためのアプリケータシステム |
Country Status (5)
| Country | Link |
|---|---|
| US (2) | US10639855B2 (ja) |
| EP (2) | EP3357675B1 (ja) |
| JP (2) | JP6987652B2 (ja) |
| CN (2) | CN114290727B (ja) |
| CA (2) | CA3299712A1 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10639855B2 (en) * | 2017-02-07 | 2020-05-05 | General Electric Company | Applicator systems for applying pressure to a structure |
| US11661473B2 (en) | 2017-09-28 | 2023-05-30 | Asahi Kasei Kabushiki Kaisha | Blocked polyisocyanate composition and use thereof |
| US11001014B2 (en) * | 2017-12-08 | 2021-05-11 | The Boeing Company | Mandrel for supporting structural member during processing |
| CN117734196B (zh) * | 2023-12-29 | 2026-05-26 | 清华大学 | 用于复合曲面板材的无模板多层阻塞真空导流自成型方法 |
| CN119589996B (zh) * | 2024-12-24 | 2025-12-16 | 中建材(上海)航空技术有限公司 | 大曲率复材夹层部件用加压装置及系统 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS60162631A (ja) * | 1984-02-03 | 1985-08-24 | Sintokogio Ltd | 樹脂成形品の製造方法 |
| JP2003071864A (ja) * | 2001-09-03 | 2003-03-12 | Fuji Heavy Ind Ltd | 複合材補強板の製造方法 |
| US20090309268A1 (en) * | 2006-03-20 | 2009-12-17 | Eads France | Method for producing structures of complex shapes of composite materials |
Family Cites Families (45)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1323673A (en) | 1969-06-13 | 1973-07-18 | Nat Res Dev | Gripping |
| NL7015899A (ja) | 1969-10-21 | 1971-05-04 | ||
| US4561686A (en) * | 1983-08-22 | 1985-12-31 | Raymond Atchley | End effector |
| WO1985002807A1 (en) | 1983-12-19 | 1985-07-04 | Peter Morellini | Gripping apparatus |
| US5227176A (en) | 1991-12-06 | 1993-07-13 | Monsanto Company | Mold for a shaped laminate |
| FR2693146B1 (fr) | 1992-07-02 | 1994-08-19 | Snecma | Installation pour la fabrication par drapage de structures multicouches en matériaux composites. |
| GB2322823A (en) * | 1997-03-07 | 1998-09-09 | Aerovac Systems | Heated vacuum bag |
| DE10035237C1 (de) | 2000-07-20 | 2001-09-06 | Daimler Chrysler Ag | Verfahren und Produktionsanlage zum Herstellen von schalenförmigen, fasermatten-verstärkten Kunststoffteilen |
| US7326044B2 (en) * | 2003-05-05 | 2008-02-05 | Ortho-Active Holdings Inc. | Rapid thermoform pressure forming process and apparatus |
| CA2434447A1 (fr) * | 2003-06-27 | 2004-12-27 | Eduardo Ruiz | Fabrication des composites par un procede d'injection flexible au moyen d'un moule a double chambre ou a chambres multiples |
| US7267542B2 (en) * | 2003-11-13 | 2007-09-11 | The Boeing Company | Molding apparatus and method |
| EP1827803B1 (en) * | 2004-12-21 | 2011-08-17 | Corning Incorporated | Plugging method and apparatus for particulate filters |
| KR101325235B1 (ko) * | 2005-07-05 | 2013-11-04 | 퀵스텝 테크놀로지즈 피티와이 리미티드 | 복합재료 구성요소를 제조하기 위한 제조 시스템 |
| FR2898539B1 (fr) * | 2006-03-20 | 2008-05-23 | Eads Ccr Groupement D Interet | Procede de realisation de panneaux raidis en materiau composite et panneaux ainsi realises |
| DE102006030350A1 (de) | 2006-06-30 | 2008-01-03 | Voxeljet Technology Gmbh | Verfahren zum Aufbauen eines Schichtenkörpers |
| US8333864B2 (en) | 2008-09-30 | 2012-12-18 | The Boeing Company | Compaction of prepreg plies on composite laminate structures |
| US7862323B2 (en) * | 2008-03-10 | 2011-01-04 | Jamin Micarelli | Press and method for forming a composite article |
| DE102008017573A1 (de) | 2008-04-07 | 2010-04-15 | Airbus Deutschland Gmbh | Verfahren zur Herstellung eines FVW/FVK-Bauteils aus Rovings mit einem Formwerkzeug und Formwerkzeug zur Durchführung des Verfahrens |
| US8062466B2 (en) * | 2008-05-06 | 2011-11-22 | Asahi Rubber Inc. | Base material for adhesion and silicone rubber-adhered article using thereof |
| US7691222B2 (en) * | 2008-05-28 | 2010-04-06 | The Boeing Company | Flexible tooling method and apparatus |
| US8307872B2 (en) * | 2008-11-13 | 2012-11-13 | The Boeing Company | Apparatus for curing a composite structural member |
| US8548626B2 (en) | 2009-09-03 | 2013-10-01 | Irobot Corporation | Method and device for manipulating an object |
| GB2470618B (en) * | 2009-09-14 | 2011-08-24 | Alexander Fergusson | An improved method of and apparatus for making a composite material |
| KR20130055587A (ko) * | 2010-04-15 | 2013-05-28 | 코넬 유니버시티 | 그립 및 해제 장치 및 방법 |
| PL2851184T3 (pl) * | 2010-06-23 | 2020-11-16 | Gentex Corporation | Sposób i urządzenie do kształtowania lub formowania wyrobów |
| DE102010043036A1 (de) | 2010-10-28 | 2012-05-03 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Wandelbares anpassungsfähiges Greifersystem |
| US8944481B2 (en) | 2010-12-31 | 2015-02-03 | Fundacion Tecnalia Research & Innovation | Gripping device for manipulating flexible elements |
| US8556618B2 (en) * | 2011-04-07 | 2013-10-15 | Spirit Aerosystems, Inc. | Method and bladder apparatus for forming composite parts |
| US9764220B2 (en) | 2011-05-03 | 2017-09-19 | Massachusetts Institute Of Technology | Jamming methods and apparatus |
| WO2013064187A1 (en) * | 2011-11-03 | 2013-05-10 | Applus Servicios Tecnológicos S.L | System for forming composite laminates |
| US9381704B2 (en) * | 2012-06-08 | 2016-07-05 | The Boeing Company | Non-vented bladder system for curing composite parts |
| CN104349879B (zh) * | 2012-06-12 | 2016-10-19 | 三菱丽阳株式会社 | 纤维增强塑料的成形方法及其成形装置 |
| US9211660B2 (en) | 2012-12-21 | 2015-12-15 | John Borland | Adjustable support for preformed mold |
| EP2803471B1 (de) | 2013-05-13 | 2016-08-24 | Trumpf GmbH + Co. KG | Bearbeitungsmaschine zum Thermoformen eines thermoplastisch verformbaren Werkstückes |
| WO2015006613A1 (en) | 2013-07-10 | 2015-01-15 | Empire Robotics, Inc. | End effector, apparatus, system and method for gripping and releasing articles and the like |
| US9664210B2 (en) * | 2013-10-19 | 2017-05-30 | Massachusetts Institute Of Technology | Methods and apparatus for layer jamming |
| FR3014008B1 (fr) * | 2013-12-04 | 2016-10-28 | Snecma | Procede d'impregnation d'une preforme fibreuse et dispositif pour la mise en œuvre de ce procede |
| US9889610B2 (en) | 2014-07-29 | 2018-02-13 | The Boeing Company | Automated ply forming and compaction using flexible roller contact |
| CN105522724B (zh) * | 2014-10-24 | 2019-06-04 | 波音公司 | 真空压实装置和对丝束进行压实的方法 |
| GB2532211A (en) | 2014-11-11 | 2016-05-18 | Lee Bools Andrew | Improvements to robotic arm end effectors and their use in the preparation and application of production materials |
| US9481111B1 (en) * | 2015-08-06 | 2016-11-01 | Jack Van Ert | Fused particle tooling |
| DE102015117857A1 (de) * | 2015-10-20 | 2017-04-20 | Siempelkamp Maschinen- Und Anlagenbau Gmbh | Verfahren zum Herstellen eines Bauteils aus einem Faserverbundwerkstoff |
| US20170232688A1 (en) * | 2016-02-15 | 2017-08-17 | General Electric Company | Incorporation Of Jamming Technologies In Tooling For Composites Processing |
| CN106111780B (zh) * | 2016-06-12 | 2020-05-26 | 北京航空航天大学 | 一种基于板材液压胀形成形极限图的测试方法 |
| US10639855B2 (en) * | 2017-02-07 | 2020-05-05 | General Electric Company | Applicator systems for applying pressure to a structure |
-
2017
- 2017-02-07 US US15/426,784 patent/US10639855B2/en active Active
-
2018
- 2018-01-24 JP JP2018009369A patent/JP6987652B2/ja active Active
- 2018-01-25 CA CA3299712A patent/CA3299712A1/en active Pending
- 2018-01-25 CA CA2992891A patent/CA2992891A1/en active Pending
- 2018-01-30 EP EP18154127.7A patent/EP3357675B1/en active Active
- 2018-01-30 EP EP25187793.2A patent/EP4603263A3/en active Pending
- 2018-02-07 CN CN202111652087.7A patent/CN114290727B/zh active Active
- 2018-02-07 CN CN201810123000.9A patent/CN108394115B/zh active Active
-
2020
- 2020-03-31 US US16/836,157 patent/US11173674B2/en active Active
-
2021
- 2021-12-01 JP JP2021195375A patent/JP7086445B2/ja active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS60162631A (ja) * | 1984-02-03 | 1985-08-24 | Sintokogio Ltd | 樹脂成形品の製造方法 |
| JP2003071864A (ja) * | 2001-09-03 | 2003-03-12 | Fuji Heavy Ind Ltd | 複合材補強板の製造方法 |
| US20090309268A1 (en) * | 2006-03-20 | 2009-12-17 | Eads France | Method for producing structures of complex shapes of composite materials |
Also Published As
| Publication number | Publication date |
|---|---|
| US11173674B2 (en) | 2021-11-16 |
| US10639855B2 (en) | 2020-05-05 |
| US20180222130A1 (en) | 2018-08-09 |
| CA3299712A1 (en) | 2026-03-02 |
| JP2018154119A (ja) | 2018-10-04 |
| CN108394115A (zh) | 2018-08-14 |
| CN114290727B (zh) | 2023-03-24 |
| EP4603263A2 (en) | 2025-08-20 |
| EP3357675A1 (en) | 2018-08-08 |
| JP6987652B2 (ja) | 2022-01-05 |
| US20200223160A1 (en) | 2020-07-16 |
| CN108394115B (zh) | 2022-02-18 |
| CN114290727A (zh) | 2022-04-08 |
| JP7086445B2 (ja) | 2022-06-20 |
| CA2992891A1 (en) | 2018-08-07 |
| EP3357675B1 (en) | 2025-08-13 |
| EP4603263A3 (en) | 2026-02-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7086445B2 (ja) | 構造体に圧力を加えるためのアプリケータシステム | |
| RU2660136C9 (ru) | Система баллонов без отвода или подвода газов для отверждения деталей из композитного материала | |
| EP2516147B1 (en) | Method of making core-stiffened structure | |
| US10137640B2 (en) | Method for adhering parts and device for implementing said method | |
| JP7074553B2 (ja) | ブラダを用いた物体表面の異なる部分への力の制御 | |
| US9931795B2 (en) | Method of liquid resin infusion of a composite preform | |
| US10369772B2 (en) | Method of making core-stiffened structure | |
| JP5770391B2 (ja) | 安全弁装置を含むポンプ装置 | |
| CN109383063B (zh) | 使用柔性壁控制将力施加到对象表面的不同部分 | |
| CN105189119A (zh) | 层叠体的制造装置及层叠体的制造方法 | |
| CN105473854B (zh) | 用于在真空系统中工作的流体操作机器的启动阀 | |
| CN107504302B (zh) | 用于与空气导管可逆连接的压力保持阀 | |
| US10065289B2 (en) | Polishing features formed in components | |
| US9943908B2 (en) | Method for incorporating abradable material into a housing by isostatic pressing | |
| JP2001026027A (ja) | 真空積層装置および真空積層方法 | |
| GB2494743A (en) | A damping device of a hydraulic assembly | |
| JP2014070688A (ja) | バルブ装置 | |
| HUP0500679A2 (en) | Sucking disc for bossed surface |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20211202 |
|
| A871 | Explanation of circumstances concerning accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A871 Effective date: 20211202 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20211220 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20220509 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20220602 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7086445 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |