JP2022190857A - チャックテーブル、研削装置及び被加工物の研削方法 - Google Patents

チャックテーブル、研削装置及び被加工物の研削方法 Download PDF

Info

Publication number
JP2022190857A
JP2022190857A JP2021099331A JP2021099331A JP2022190857A JP 2022190857 A JP2022190857 A JP 2022190857A JP 2021099331 A JP2021099331 A JP 2021099331A JP 2021099331 A JP2021099331 A JP 2021099331A JP 2022190857 A JP2022190857 A JP 2022190857A
Authority
JP
Japan
Prior art keywords
grinding
holding
workpiece
holding surface
chuck table
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2021099331A
Other languages
English (en)
Other versions
JP7660980B2 (ja
Inventor
恵助 中野
Keisuke Nakano
陵 島津
Ryo SHIMAZU
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Disco Corp
Original Assignee
Disco Abrasive Systems Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Disco Abrasive Systems Ltd filed Critical Disco Abrasive Systems Ltd
Priority to JP2021099331A priority Critical patent/JP7660980B2/ja
Priority to US17/805,541 priority patent/US12220785B2/en
Priority to KR1020220068596A priority patent/KR20220168155A/ko
Priority to DE102022205754.6A priority patent/DE102022205754A1/de
Priority to TW111121644A priority patent/TW202300275A/zh
Priority to CN202210650457.1A priority patent/CN115476236A/zh
Publication of JP2022190857A publication Critical patent/JP2022190857A/ja
Application granted granted Critical
Publication of JP7660980B2 publication Critical patent/JP7660980B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B24—GRINDING; POLISHING
    • B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
    • B24B19/00—Single-purpose machines or devices for particular grinding operations not covered by any other main group
    • B24B19/22—Single-purpose machines or devices for particular grinding operations not covered by any other main group characterised by a special design with respect to properties of the material of non-metallic articles to be ground
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B24—GRINDING; POLISHING
    • B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
    • B24B7/00—Machines or devices designed for grinding plane surfaces on work, including polishing plane glass surfaces; Accessories therefor
    • B24B7/07—Machines or devices designed for grinding plane surfaces on work, including polishing plane glass surfaces; Accessories therefor involving a stationary work-table
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B24—GRINDING; POLISHING
    • B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
    • B24B41/00—Component parts such as frames, beds, carriages, headstocks
    • B24B41/06—Work supports, e.g. adjustable steadies
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B24—GRINDING; POLISHING
    • B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
    • B24B41/00—Component parts such as frames, beds, carriages, headstocks
    • B24B41/04—Headstocks; Working-spindles; Features relating thereto
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B24—GRINDING; POLISHING
    • B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
    • B24B47/00—Drives or gearings; Equipment therefor
    • B24B47/22—Equipment for exact control of the position of the grinding tool or work at the start of the grinding operation
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B24—GRINDING; POLISHING
    • B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
    • B24B7/00—Machines or devices designed for grinding plane surfaces on work, including polishing plane glass surfaces; Accessories therefor
    • B24B7/20—Machines or devices designed for grinding plane surfaces on work, including polishing plane glass surfaces; Accessories therefor characterised by a special design with respect to properties of the material of non-metallic articles to be ground
    • B24B7/22—Machines or devices designed for grinding plane surfaces on work, including polishing plane glass surfaces; Accessories therefor characterised by a special design with respect to properties of the material of non-metallic articles to be ground for grinding inorganic material, e.g. stone, ceramics, porcelain
    • B24B7/228—Machines or devices designed for grinding plane surfaces on work, including polishing plane glass surfaces; Accessories therefor characterised by a special design with respect to properties of the material of non-metallic articles to be ground for grinding inorganic material, e.g. stone, ceramics, porcelain for grinding thin, brittle parts, e.g. semiconductors, wafers
    • H—ELECTRICITY
    • H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
    • H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
    • H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
    • H10P72/04—Apparatus for manufacture or treatment
    • H10P72/0428—Apparatus for mechanical treatment or grinding or cutting

Landscapes

  • Engineering & Computer Science (AREA)
  • Mechanical Engineering (AREA)
  • Chemical & Material Sciences (AREA)
  • Ceramic Engineering (AREA)
  • Inorganic Chemistry (AREA)
  • Grinding Of Cylindrical And Plane Surfaces (AREA)
  • Constituent Portions Of Griding Lathes, Driving, Sensing And Control (AREA)
  • Container, Conveyance, Adherence, Positioning, Of Wafer (AREA)

Abstract

【課題】チャックテーブルの複数の保持面のそれぞれで被加工物を保持した状態でクリープフィード研削を行う際に、特定の被加工物が2回研削されることを防止する。【解決手段】それぞれに平行な第1方向に沿って基準面からの高さが昇順になるようにチャックテーブルの複数の保持面を設ける。そのため、このチャックテーブルを用いる場合には、研削ユニットを異なる高さに位置付けた状態で複数の保持面のそれぞれに保持された被加工物に対するクリープフィード研削を行うことができる。この場合、クリープフィード研削が行われた被加工物は、他の被加工物が研削される際に研削ユニットから見て下方に位置する。これにより、このクリープフィード研削においては、特定の被加工物が2回研削されることを防止できる。【選択図】図1

Description

本発明は、複数の保持面のそれぞれで被加工物を保持するチャックテーブル、このチャックテーブルを備える研削装置及びこの研削装置を用いて被加工物を研削する被加工物の研削方法に関する。
IC(Integrated Circuit)及びLSI(Large Scale Integration)等のデバイスのチップは、携帯電話及びパーソナルコンピュータ等の各種電子機器において不可欠の構成要素である。このようなチップは、例えば、表面に多数のデバイスが形成されたウェーハを個々のデバイスを含む領域毎に分割することで製造される。
さらに、このウェーハは、チップの小型化及び軽量化等を目的として、その分割前に薄化されることが多い。ウェーハを薄化する方法としては、研削装置による研削が挙げられる。この研削装置は、例えば、ウェーハを保持する保持面を有するチャックテーブルと、チャックテーブルの上方に設けられ、かつ、複数の研削砥石が環状に離散して配置された研削ホイールを下端部に着脱可能なスピンドルを有する研削ユニットとを備える。
このような研削装置においては、クリープフィード研削とも呼ばれる研削方法によってウェーハを薄化することがある(例えば、特許文献1参照)。この研削方法においては、まず、チャックテーブルの保持面にウェーハの表面側を保持させる。次いで、チャックテーブルからみて研削ユニットを後方に位置付けた状態で、複数の研削砥石のそれぞれの下面をウェーハの裏面(上面)及び表面(下面)の間の高さに位置付ける。
そして、チャックテーブルと研削ユニットとを前後方向に沿って相対的に移動させながら、回転する研削ホイールの前側に位置する複数の研削砥石をチャックテーブルに保持されたウェーハの上面(裏面)側にその後側から接触させる。これにより、複数の研削砥石でウェーハの上面(裏面)側の後端から前端までが研削される。その結果、ウェーハが所定の仕上げ厚さになるように薄化される。
特開2005-28550号公報
研削装置は、円盤状のウェーハの薄化のみならず、CSP(Chip Size Package)基板又はQFN(Quad Flat Non-leaded package)基板等の直方体状のパッケージ基板等の被加工物を薄化する際にも用いられる。このような被加工物の研削に用いられる研削装置は、一般的に、それぞれが同じ形状(例えば、矩形)を有し、かつ、互いに平行な複数の保持面が前後方向に並ぶように設けられたチャックテーブルを備える。
そして、この複数の保持面のそれぞれで被加工物を保持した状態でクリープフィード研削を行うと、複数の被加工物のうち後端に位置する被加工物から順に研削が行われる。その結果、複数の被加工物のそれぞれが所定の仕上げ厚さになるように薄化される。
ただし、このように複数の被加工物を薄化する場合、複数の被加工物のうち後端に位置する被加工物のみが2回研削されることがある。具体的には、この被加工物は、まず、回転する研削ホイールの前側に位置する複数の研削砥石によって研削され、その後、回転する研削ホイールの後側に位置する複数の研削砥石によって再び研削されることがある。
この場合、研削後の複数の被加工物の厚さにばらつきが生じるおそれがある。また、複数の被加工物のうち後端に位置する被加工物の上面に意図しないソーマークが形成され、この被加工物にスクラッチ又はクラックが生じるおそれもある。
この点に鑑み、本発明の目的は、チャックテーブルの複数の保持面のそれぞれで被加工物を保持した状態でクリープフィード研削を行う際に、特定の被加工物が2回研削されることを防止することである。
本発明の一側面によれば、それぞれが同じ形状を有し、かつ、互いに平行な第1保持面及び第2保持面と、平面視において該第1保持面及び該第2保持面のそれぞれを囲み、かつ、該第1保持面及び該第2保持面に平行な基準面と、を含み、該第1保持面及び該第2保持面のそれぞれで被加工物を保持するチャックテーブルであって、該第1保持面及び該第2保持面は、それぞれに平行な第1方向に沿って該基準面からの高さが昇順になるように設けられているチャックテーブルが提供される。
本発明の別の側面によれば、上記のチャックテーブルと、複数の研削砥石が環状に配置された研削ホイールが先端部に装着されるスピンドルを有する研削ユニットと、該チャックテーブルと該研削ユニットとを該第1方向に沿って相対的に移動させる第1移動機構と、該チャックテーブルと該研削ユニットとを該基準面及び該第1保持面及び該第2保持面のそれぞれに垂直な第2方向に沿って相対的に移動させる第2移動機構と、を備える研削装置が提供される。
本発明のさらに別の側面によれば、上記の研削装置を用いて該被加工物を研削する被加工物の研削方法であって、該第1保持面及び該第2保持面のそれぞれに該被加工物を保持させる保持ステップと、該保持ステップ後、該チャックテーブルと該研削ユニットとを該第1方向に沿って相対的に移動させるとともに、該第1保持面及び該第2保持面のそれぞれに保持された該被加工物が所定の仕上げ厚さになるように該基準面と該複数の研削砥石との該第2方向に沿った間隔を段階的に広げながら、回転する該複数の研削砥石を該第1保持面及び該第2保持面のそれぞれに保持された該被加工物に接触させることで該被加工物を研削する研削ステップと、を備える被加工物の研削方法が提供される。
本発明の他の側面によれば、それぞれが同じ形状を有し、かつ、互いに平行な第1保持面及び第2保持面と、平面視において該第1保持面及び該第2保持面のそれぞれを囲み、かつ、該第1保持面及び該第2保持面に平行な基準面と、を含み、該第1保持面及び該第2保持面のそれぞれで被加工物を保持するチャックテーブルと、複数のチャックテーブル用研削砥石が環状に配置されたチャックテーブル用研削ホイール又は複数の被加工物用研削砥石が環状に配置された被加工物用研削ホイールが先端部に装着されるスピンドルを有する研削ユニットと、該チャックテーブルと該研削ユニットとを該基準面及び該第1保持面及び該第2保持面のそれぞれに平行な第1方向に沿って相対的に移動させる第1移動機構と、該チャックテーブルと該研削ユニットとを該基準面及び該第1保持面及び該第2保持面のそれぞれに垂直な第2方向に沿って相対的に移動させる第2移動機構と、を備える研削装置を用いて該被加工物を研削する被加工物の研削方法であって、該チャックテーブルと該スピンドルの先端部に該チャックテーブル用研削ホイールが装着された該研削ユニットとを該第1方向に沿って相対的に移動させるとともに、該第1保持面及び該第2保持面の該基準面からの高さが該第1方向に沿って昇順になるように該基準面と該複数のチャックテーブル用研削砥石との該第2方向に沿った間隔を段階的に広げながら、回転する該複数のチャックテーブル用研削砥石を該チャックテーブルに接触させることで該チャックテーブルを研削する保持面研削ステップと、該保持面研削ステップ後、該第1保持面及び該第2保持面のそれぞれに該被加工物を保持させる保持ステップと、該保持ステップ後、該チャックテーブルと該スピンドルの先端部に該被加工物用研削ホイールが装着された該研削ユニットとを該第1方向に沿って相対的に移動させるとともに、該第1保持面及び該第2保持面のそれぞれに保持された該被加工物が所定の仕上げ厚さになるように該基準面と該複数の被加工物用研削砥石との該第2方向に沿った間隔を段階的に広げながら、回転する該複数の被加工物用研削砥石を該第1保持面及び該第2保持面のそれぞれに保持される該被加工物に接触させることで該被加工物を研削する研削ステップと、を備える被加工物の研削方法が提供される。
本発明のチャックテーブルにおいては、それぞれに平行な第1方向に沿って基準面からの高さが昇順になるように第1保持面及び第2保持面が設けられている。そのため、このチャックテーブルを用いる場合には、研削ユニットを異なる高さに位置付けた状態で第1保持面及び第2保持面のそれぞれに保持された被加工物に対するクリープフィード研削を行うことができる。
この場合、クリープフィード研削が行われた被加工物は、他の被加工物が研削される際に研削ユニットから見て下方に位置する。これにより、このクリープフィード研削においては、特定の被加工物が2回研削されることを防止できる。
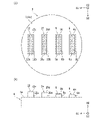
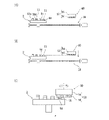
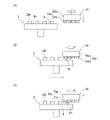
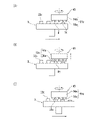
図1(A)は、チャックテーブルの一例を模式的に示す上面図であり、図1(B)は、チャックテーブルの一例を模式的に示す側面図である。 図2は、図1(A)及び図1(B)に示されるチャックテーブルを備える研削装置の一例を模式的に示す一部断面側面図である。 図3は、図2に示される研削装置を用いて被加工物を研削する被加工物の研削方法の一例を模式的に示すフローチャートである。 図4(A)は、保持ステップの様子を模式的に示す側面図であり、図4(B)及び図4(C)は、研削ステップの様子を模式的に示す側面図である。 図5(A)、図5(B)及び図5(C)は、研削ステップの様子を模式的に示す側面図である。 図6(A)、図6(B)及び図6(C)は、研削ステップの様子を模式的に示す側面図である。 図7は、被加工物の研削方法の変形例を模式的に示すフローチャートである。 図8(A)、図8(B)及び図8(C)は、保持面研削ステップの様子を模式的に示す側面図である。 図9(A)、図9(B)及び図9(C)は、保持面研削ステップの様子を模式的に示す側面図である。
添付図面を参照して、本発明の実施形態について説明する。図1(A)は、チャックテーブルの一例を模式的に示す上面図であり、図1(B)は、チャックテーブルの一例を模式的に示す側面図である。図1(A)及び図1(B)に示されるチャックテーブル2は、例えば、セラミックス等からなる円盤状の基台部4を有する。
この基台部4は、平坦な上面(基準面)4aを有する。そして、この基準面4aには、基準面4aに平行な第1方向(D1)に沿って並び、かつ、基準面4aに垂直な第2方向(D2)に沿って突出するように直方体状の複数(例えば、4つ)の保持部6,8,10,12が設けられている。
複数の保持部6,8,10,12のそれぞれは、セラミックス等からなる直方体状の枠体6a,8a,10a,12aを有し、各枠体6a,8a,10a,12aの上部には凹部が形成されている。この凹部には、セラミックス等からなる直方体状のポーラス板6b,8b,10b,12bが固定されている。
さらに、ポーラス板6b,8b,10b,12bは、基準面4aに平行な上面を有する。また、基台部4及び複数の保持部6,8,10,12のそれぞれの内部には、ポーラス板6b,8b,10b,12bの下面側をエジェクタ等の吸引源に連通させるための吸引路が設けられている。
そして、この吸引路が吸引源に連通した状態で吸引源が動作すると、ポーラス板6b,8b,10b,12bの上面近傍の空間に負圧が生じる。そのため、複数の保持部6,8,10,12のそれぞれにおいては、その上面6c,8c,10c,12cが被加工物を保持する保持面として機能する。
なお、基台部4の基準面4aは、平面視において保持部6,8,10,12の上面(保持面)6c,8c,10c,12cを囲むように設けられている。また、複数の保持面6c,8c,10c,12cのそれぞれは、基準面4aに平行である。
また、複数の保持面6c,8c,10c,12cは、同じ形状を有する。具体的には、複数の保持面6c,8c,10c,12cのそれぞれの形状は、第1方向に沿って延在する一対の短辺と、第1方向及び第2方向に垂直な第3方向(D3)に沿って延在する一対の長辺とを有する矩形状である。
ただし、複数の保持面6c,8c,10c,12cの基準面4aからの高さは異なる。具体的には、複数の保持面6c,8c,10c,12cの基準面4aからの高さは、第1方向に沿って昇順になる。すなわち、保持面6cは、その他の保持面8c,10c,12cよりも低い。また、保持面8cは、保持面10c,12cよりも低い。また、保持面10cは、保持面12cよりも低い。
また、第1方向に沿って隣接する一対の保持面(例えば、保持面6c及び保持面8c)の高さの差は、複数の保持面6c,8c,10c,12cのそれぞれにおいて保持される被加工物の厚さのばらつきを考慮して決定される。具体的には、この差は、10μm以上300μm以下(例えば、50μm)である。
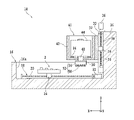
図2は、チャックテーブル2を備える研削装置の一例を模式的に示す一部断面側面図である。なお、図1に示されるX軸方向(前後方向)及びY軸方向(左右方向)は、水平面上において互いに垂直な方向であり、また、Z軸方向(上下方向)は、X軸方向及びY軸方向に垂直な方向(鉛直方向)である。
図2に示される研削装置14は、各構成要素を支持又は収容する基台16を備える。基台16の上面側には、直方体状の開口16aが設けられている。そして、開口16aの内側にはX軸移動機構(第1移動機構)18が設けられている。このX軸移動機構18は、X軸方向に沿って延在するねじ軸20を有する。
ねじ軸20の一端部には、ねじ軸20を回転させるためのモータ22が連結されている。また、ねじ軸20の螺旋状の溝が形成された表面には、回転するねじ軸20の表面を転がるボールを収容するナット部24が設けられ、ボールねじが構成されている。
すなわち、ねじ軸20が回転すると、ボールがナット部24内を循環して、ナット部24がX軸方向に沿って移動する。また、このナット部24の上部には、上記の第1方向(D1)、第2方向(D2)及び第3方向(D3)がX軸方向、Y軸方向及びZ軸方向にそれぞれ平行になるようにチャックテーブル2の下部が装着されている。そのため、モータ22でねじ軸20を回転させれば、このナット部24とともにチャックテーブル2がX軸方向に沿って移動する。
さらに、研削装置14は、吸引源(不図示)を内蔵しており、この吸引源は、バルブ(不図示)等を介して基台部4及び複数の保持部6,8,10,12のそれぞれの内部に設けられた吸引路に連通している。そのため、この吸引源を動作させた状態でバルブを開くことで、複数の保持部6,8,10,12の保持面6c,8c,10c,12cにおいて被加工物を保持することができる。
チャックテーブル2及びX軸移動機構18の後方(図2の紙面右側)には、直方体状の支持構造26が設けられている。そして、支持構造26の表面(前面)側には、Z軸移動機構(第2移動機構)28が設けられている。このZ軸移動機構28は、後述の研削ユニット40に連結されており、研削ユニット40をZ軸方向に沿って移動させる。
Z軸移動機構28は、支持構造26の表面側に固定され、かつ、Z軸方向に沿って延在する一対のガイドレール30を有する。一対のガイドレール30の前面側には、一対のガイドレール30に沿ってスライド可能な態様で移動プレート32が連結されている。
一対のガイドレール30の間には、Z軸方向に沿って延在するねじ軸34が配置されている。ねじ軸34の一端部には、ねじ軸34を回転させるためのモータ36が連結されている。また、ねじ軸34の螺旋状の溝が形成された表面には、回転するねじ軸34の表面を転がるボールを収容するナット部38が設けられ、ボールねじが構成されている。
すなわち、ねじ軸34が回転すると、ボールがナット部38内を循環して、ナット部38がZ軸方向に沿って移動する。また、ナット部38は、移動プレート32の裏面(後面)側に固定されている。そのため、モータ36でねじ軸34を回転させれば、ナット部38とともに移動プレート32がZ軸方向に沿って移動する。
移動プレート32の表面(前面)側には、研削ユニット40が設けられている。研削ユニット40は、移動プレート32の表面側に固定された中空の円柱状の支持部材42を有する。支持部材42には、中空の円柱状のハウジング44が収容されている。ハウジング44は、その下面に設けられた接続部材46を介して、支持部材42の底壁に固定されている。
ハウジング44には、Z軸方向に沿って延在する円柱状のスピンドル48が回転可能な態様で収容されている。このスピンドル48の先端(下端)部は、ハウジング44から露出しており、支持部材42の底壁に設けられた開口を通って支持部材42の底面から下方に突出している。また、スピンドル48の先端部には、金属等からなる円盤状のマウント50が固定されている。
このマウント50の径は、チャックテーブル2の径(基台部4の基準面4aの径)よりも短い。図2においては、チャックテーブル2の径の約半分の径を有するマウント50が示されている。また、マウント50の下面側には、取り外し可能な態様で環状の研削ホイール52が装着されている。
この研削ホイール52は、例えば、アルミニウム又はステンレス等の金属からなる円環状のホイール基台54を有し、このホイール基台54の外径はマウント50の径と概ね等しい。すなわち、図2においては、チャックテーブル2の径の約半分の径を有するホイール基台54が示されている。
そして、ホイール基台54の上面側は、ボルト等の固定具によってマウント50の下面側に固定されている。また、ホイール基台54の下面側には、環状に離散して配置された複数の研削砥石56が固定されている。複数の研削砥石56のそれぞれは、例えば、直方体状の形状を有し、ホイール基台54の周方向に沿って概ね等間隔に配置されている。
研削砥石56は、ダイヤモンド又はcBN(cubic Boron Nitride)等からなる砥粒を、メタルボンド、レジンボンド又はビトリファイドボンド等からなる結合材(ボンド材)で固定することによって形成される。ただし、研削砥石56の材質、形状、構造又は大きさ等に制限はない。また、複数の研削砥石56の数は任意に設定される。
また、スピンドル48の基端(上端)部には、スピンドル48を回転させるためのモータ等の回転駆動源(不図示)が連結されている。この回転駆動源がZ軸方向に沿った回転軸でスピンドル48を回転させると、スピンドル48とともにマウント50及び研削ホイール52(ホイール基台54及び複数の研削砥石56)が回転する。
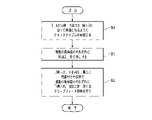
図3は、研削装置14を用いて被加工物を研削する被加工物の研削方法の一例を模式的に示すフローチャートである。この方法においては、まず、チャックテーブル2の複数の保持面6c,8c,10c,12cのそれぞれに被加工物を保持させる(保持ステップ:S1)。図4(A)は、保持ステップ(S1)の様子を模式的に示す側面図である。
この保持ステップ(S1)においては、まず、被加工物11をチャックテーブル2の複数の保持面6c,8c,10c,12cに搬入可能な位置(例えば、研削ユニット40から離隔した位置)に位置付けるようにX軸移動機構18を動作させる。次いで、複数の被加工物11をチャックテーブル2の複数の保持面6c,8c,10c,12cのそれぞれに搬入する。
なお、被加工物11は、例えば、CSP基板又はQFN基板等の直方体状のパッケージ基板であり、その上面及び下面の形状が複数の保持面6c,8c,10c,12cの形状とほぼ同じである。次いで、バルブ等を介してチャックテーブル2の内部に設けられた吸引路に連通する吸引源を動作させた状態で、このバルブを開く。これにより、保持ステップ(S1)が完了する。
図3に示される被加工物の研削方法においては、保持ステップ(S1)後、研削ユニット40を異なる高さに位置付けた状態で複数の保持面6c,8c,10c,12cのそれぞれに保持された被加工物11に対するクリープフィード研削を行う(研削ステップ:S2)。
具体的には、研削ステップ(S2)においては、チャックテーブル2をX軸方向(第1方向)に沿って移動させるとともに、複数の保持面6c,8c,10c,12cのそれぞれに保持された被加工物11が所定の仕上げ厚さになるように基準面4aと複数の研削砥石56とのZ軸方向(第2方向)に沿った間隔を段階的に広げながら、回転する複数の研削砥石56を複数の保持面6c,8c,10c,12cのそれぞれに保持された被加工物11に接触させることで被加工物11を研削する。
図4(B)、図4(C)、図5(A)、図5(B)、図5(C)、図6(A)、図6(B)及び図6(C)は、研削ステップ(S2)の様子を模式的に示す側面図である。この研削ステップ(S2)では、まず、研削ホイール52の複数の研削砥石56の下面を保持面6cから被加工物11の仕上げ厚さ分だけ高い位置に位置付けるようにZ軸移動機構28が研削ユニット40を下降させる(図4(B)参照)。
次いで、チャックテーブル2をX軸方向に沿って後方に移動させながら、回転する研削ホイール52の前側に位置する複数の研削砥石56を保持面6cに保持された被加工物11の上面側に接触させる。これにより、保持面6cに保持された被加工物11の上面側の後端から前端までが研削されて、この被加工物11が所定の仕上げ厚さに薄化される(図4(C)参照)。
次いで、研削ホイール52の複数の研削砥石56の下面を保持面8cから被加工物11の仕上げ厚さ分だけ高い位置に位置付けるようにZ軸移動機構28が研削ユニット40を上昇させる(図5(A)参照)。
次いで、チャックテーブル2をX軸方向に沿って後方に移動させながら、回転する研削ホイール52の前側に位置する複数の研削砥石56を保持面8cに保持された被加工物11の上面側に接触させる。これにより、保持面8cに保持された被加工物11の上面側の後端から前端までが研削されて、この被加工物11が所定の仕上げ厚さに薄化される(図5(B)参照)。
この時、回転する研削ホイール52の後側に位置する複数の研削砥石56は、保持面6cに保持された被加工物11の上方に位置し、この被加工物11に接触しない。すなわち、保持面6cに保持された被加工物11が複数の研削砥石56によって再び研削されることはない。
次いで、研削ホイール52の複数の研削砥石56の下面を保持面10cから被加工物11の仕上げ厚さ分だけ高い位置に位置付けるようにZ軸移動機構28が研削ユニット40を上昇させる(図5(C)参照)。
次いで、チャックテーブル2をX軸方向に沿って後方に移動させながら、回転する研削ホイール52の前側に位置する複数の研削砥石56を保持面10cに保持された被加工物11の上面側に接触させる。これにより、保持面10cに保持された被加工物11の上面側の後端から前端までが研削されて、この被加工物11が所定の仕上げ厚さに薄化される(図6(A)参照)。
この時、回転する研削ホイール52の後側に位置する複数の研削砥石56は、保持面8cに保持された被加工物11の上方に位置し、この被加工物11に接触しない。すなわち、保持面8cに保持された被加工物11が複数の研削砥石56によって再び研削されることはない。
次いで、研削ホイール52の複数の研削砥石56の下面を保持面12cから被加工物11の仕上げ厚さ分だけ高い位置に位置付けるようにZ軸移動機構28が研削ユニット40を上昇させる(図6(B)参照)。
次いで、チャックテーブル2をX軸方向に沿って後方に移動させながら、回転する研削ホイール52の前側に位置する複数の研削砥石56を保持面12cに保持された被加工物11の上面側に接触させる。これにより、保持面12cに保持された被加工物11の上面側の後端から前端までが研削されて、この被加工物11が所定の仕上げ厚さに薄化される(図6(C)参照)。
この時、回転する研削ホイール52の後側に位置する複数の研削砥石56は、保持面10cに保持された被加工物11の上方に位置し、この被加工物11に接触しない。すなわち、保持面10cに保持された被加工物11が複数の研削砥石56によって再び研削されることはない。これにより、研削ステップ(S2)が完了する。
チャックテーブル2においては、それぞれに平行な第1方向に沿って基準面4aからの高さが昇順になるように複数の保持面6c,8c,10c,12cが設けられている。そのため、このチャックテーブル2を用いる場合には、研削ユニット40を異なる高さに位置付けた状態で複数の保持面6c,8c,10c,12cのそれぞれに保持された被加工物11に対するクリープフィード研削を行うことができる。
この場合、クリープフィード研削が行われた被加工物11(例えば、保持面6cに保持された被加工物11)は、他の被加工物11(例えば、保持面8cに保持された被加工物11)が研削される際に研削ユニット40から見て下方に位置する。これにより、このクリープフィード研削においては、特定の被加工物11が2回研削されることを防止できる。
さらに、本発明の被加工物の研削方法においては、上記の保持ステップ(S1)に先立って、チャックテーブル2の複数の保持面の基準面4aからの高さが第1方向に沿って昇順になるように研削装置14においてチャックテーブル2を加工してもよい。これにより、例えば、保持部6,8,10の上面の基準面4aからの高さが保持部12の上面(保持面)12cの基準面4aからの高さに等しいような場合であっても、上記の研削ステップ(S2)を実施できる。
なお、チャックテーブル2を研削する際には、一般的に、被加工物11を研削する際に用いられる研削ホイール(被加工物用研削ホイール)と異なる種類の研削ホイール(チャックテーブル用研削ホイール)が用いられる。すなわち、チャックテーブル2は、一般的に、被加工物用研削ホイールに含まれる複数の研削砥石(被加工物用研削砥石)と異なる種類の複数の研削砥石(チャックテーブル用研削砥石)が環状に離散して配置されたチャックテーブル用研削ホイールを用いて研削される。
図7は、保持ステップ(S1)に先立ってチャックテーブル2を加工する被加工物の研削方法の一例を模式的に示すフローチャートである。この方法においては、まず、チャックテーブル2の複数の保持面の高さがX軸方向(第1方向)に沿って昇順になるようにチャックテーブル2を研削する(保持面研削ステップ:S3)。
具体的には、保持面研削ステップ(S3)においては、チャックテーブル2をX軸方向(第1方向)に沿って移動させるとともに、複数の保持面の基準面4aからの高さがX軸方向に沿って昇順になるように基準面4aと複数のチャックテーブル用研削砥石とのZ軸方向(第2方向)に沿った間隔を段階的に広げながら、回転する複数のチャックテーブル用研削砥石をチャックテーブル2に接触させることでチャックテーブル2を研削する。
図8(A)、図8(B)、図8(C)、図9(A)、図9(B)及び図9(C)は、保持面研削ステップ(S3)の様子を模式的に示す側面図である。この保持面研削ステップ(S3)では、まず、チャックテーブル用研削ホイール52aのホイール基台54aの下面側に環状に離散して配置された複数のチャックテーブル用研削砥石56aの下面を保持面12cよりも低く、基準面4aよりも高い位置に位置付けるようにZ軸移動機構28が研削ユニット40を下降させる(図8(A)参照)。
次いで、チャックテーブル2をX軸方向に沿って後方に移動させながら、回転するチャックテーブル用研削ホイール52aの前側に位置する複数のチャックテーブル用研削砥石56aを保持部6の上面側に接触させる。これにより、保持部6の上面側の後端から前端までが研削されて、保持面12cよりも低い位置に保持部6の上面が移行する、すなわち、保持面6cが形成される(図8(B)参照)。
次いで、複数のチャックテーブル用研削砥石56aの下面を保持面12cよりも低く、保持面6cよりも高い位置に位置付けるようにZ軸移動機構28が研削ユニット40を上昇させる(図8(C)参照)。
次いで、チャックテーブル2をX軸方向に沿って後方に移動させながら、回転するチャックテーブル用研削ホイール52aの前側に位置する複数のチャックテーブル用研削砥石56aを保持部8の上面側に接触させる。これにより、保持部8の上面側の後端から前端までが研削されて、保持面12cよりも低く、保持面6cよりも高い位置に保持部8の上面が移行する、すなわち、保持面8cが形成される(図9(A)参照)。
次いで、複数のチャックテーブル用研削砥石56aの下面を保持面12cよりも低く、保持面8cよりも高い位置に位置付けるようにZ軸移動機構28が研削ユニット40を上昇させる(図9(B)参照)。
次いで、チャックテーブル2をX軸方向に沿って後方に移動させながら、回転するチャックテーブル用研削ホイール52aの前側に位置する複数のチャックテーブル用研削砥石56aを保持部10の上面側に接触させる。これにより、保持部10の上面側の後端から前端までが研削されて、保持面12cよりも低く、保持面8cよりも高い位置に保持部10の上面が移行する、すなわち、保持面10cが形成される(図9(C)参照)。
以上によって、保持面研削ステップ(S3)が完了する。図7に示される被加工物の研削方法においては、保持面研削ステップ(S3)後、上記の保持ステップ(S1)及び研削ステップ(S2)を順に実施する。その結果、図7に示される被加工物の研削方法においては、図3に示される被加工物の研削方法と同様に、特定の被加工物11が2回研削されることを防止できる。
なお、上述した内容は本発明の一態様であって、本発明の内容は、上述した内容に限定されない。例えば、本発明のチャックテーブルにおいては、複数の保持面の形状は、矩形に限定されず、角が3つ若しくは5つ以上存在する多角形、円形又は楕円形であってもよい。
また、本発明のチャックテーブルにおいては、基台部4が直方体状又は楕円板状であってもよい。また、本発明のチャックテーブルにおいては、複数の保持面に含まれるいくつかの保持面の基準面4aからの高さが同じであってもよい。
具体的には、研削ホイール52の径が比較的長い場合(例えば、研削ホイール52の径がチャックテーブル2の径の70%以上90以下の場合)には、保持部8及び/又は保持部10の上面(保持面)で保持された被加工物11を研削ホイール52の前側に位置する複数の研削砥石56で研削する際に、その後側に位置する複数の研削砥石56が保持部6の上方に到達していないことがある。
このような場合には、例えば、保持部6,8の上面(保持面)の基準面4aからの高さを同じにしてもよい。あるいは、保持部6,8,10の上面(保持面)の基準面4aからの高さを同じにしてもよい。すなわち、本発明のチャックテーブルにおいては、複数の保持面が、互いに高さが等しい低い保持面(例えば、保持部6,8の上面又は保持部6,8,10の上面)と、この低い保持面よりも高い保持面(例えば、保持部10,12の上面又は保持部12の上面)とに分類されていてもよい。
また、本発明の研削装置においては、X軸移動機構18が研削ユニット40をX軸方向に沿って移動させるX軸移動機構に置換されてもよい。すなわち、本発明の研削装置においては、チャックテーブル2と、研削ユニット40とがX軸方向に沿って相対的に移動できればよく、そのための構成要素は限定されない。
同様に、本発明の研削装置においては、Z軸移動機構28がチャックテーブル2をZ軸方向に沿って移動させるZ軸移動機構に置換されてもよい。すなわち、本発明の研削装置においては、チャックテーブル2と、研削ユニット40とがZ軸方向に沿って相対的に移動できればよく、そのための構成要素は限定されない。
また、本発明の被加工物の研削方法においては、チャックテーブル用研削砥石と被加工物用研削ホイールとが同じ研削ホイールであってもよい。すなわち、本発明の被加工物の研削方法においては、複数の同じ研削砥石を用いてチャックテーブル2及び被加工物11を研削してもよい。
その他、上述した実施形態にかかる構造及び方法等は、本発明の目的の範囲を逸脱しない限りにおいて適宜変更して実施できる。
2 :チャックテーブル
4 :基台部(4a:上面(基準面))
6 :保持部(6a:枠体、6b:ポーラス板、6c:上面(保持面))
8 :保持部(8a:枠体、8b:ポーラス板、8c:上面(保持面))
10 :保持部(10a:枠体、10b:ポーラス板、10c:上面(保持面))
12 :保持部(12a:枠体、12b:ポーラス板、12c:上面(保持面))
14 :研削装置
16 :基台(16a:開口)
18 :X軸移動機構(第1移動機構)
20 :ねじ軸
22 :モータ
24 :ナット部
26 :支持構造
28 :Z軸移動機構(第2移動機構)
30 :ガイドレール
32 :移動プレート
34 :ねじ軸
36 :モータ
38 :ナット部
40 :研削ユニット
42 :支持部材
44 :ハウジング
46 :接続部材
48 :スピンドル
50 :マウント
52 :研削ホイール(52a:チャックテーブル用研削ホイール)
54(54a):ホイール基台
56 :研削砥石(56a:チャックテーブル用研削砥石)

Claims (4)

  1. それぞれが同じ形状を有し、かつ、互いに平行な第1保持面及び第2保持面と、平面視において該第1保持面及び該第2保持面のそれぞれを囲み、かつ、該第1保持面及び該第2保持面に平行な基準面と、を含み、該第1保持面及び該第2保持面のそれぞれで被加工物を保持するチャックテーブルであって、
    該第1保持面及び該第2保持面は、それぞれに平行な第1方向に沿って該基準面からの高さが昇順になるように設けられていることを特徴とするチャックテーブル。
  2. 請求項1に記載のチャックテーブルと、
    複数の研削砥石が環状に配置された研削ホイールが先端部に装着されるスピンドルを有する研削ユニットと、
    該チャックテーブルと該研削ユニットとを該第1方向に沿って相対的に移動させる第1移動機構と、
    該チャックテーブルと該研削ユニットとを該基準面及び該第1保持面及び該第2保持面のそれぞれに垂直な第2方向に沿って相対的に移動させる第2移動機構と、を備えることを特徴とする研削装置。
  3. 請求項2に記載の研削装置を用いて該被加工物を研削する被加工物の研削方法であって、
    該第1保持面及び該第2保持面のそれぞれに該被加工物を保持させる保持ステップと、
    該保持ステップ後、該チャックテーブルと該研削ユニットとを該第1方向に沿って相対的に移動させるとともに、該第1保持面及び該第2保持面のそれぞれに保持された該被加工物が所定の仕上げ厚さになるように該基準面と該複数の研削砥石との該第2方向に沿った間隔を段階的に広げながら、回転する該複数の研削砥石を該第1保持面及び該第2保持面のそれぞれに保持された該被加工物に接触させることで該被加工物を研削する研削ステップと、
    を備えることを特徴とする被加工物の研削方法。
  4. それぞれが同じ形状を有し、かつ、互いに平行な第1保持面及び第2保持面と、平面視において該第1保持面及び該第2保持面のそれぞれを囲み、かつ、該第1保持面及び該第2保持面に平行な基準面と、を含み、該第1保持面及び該第2保持面のそれぞれで被加工物を保持するチャックテーブルと、
    複数のチャックテーブル用研削砥石が環状に配置されたチャックテーブル用研削ホイール又は複数の被加工物用研削砥石が環状に配置された被加工物用研削ホイールが先端部に装着されるスピンドルを有する研削ユニットと、
    該チャックテーブルと該研削ユニットとを該基準面及び該第1保持面及び該第2保持面のそれぞれに平行な第1方向に沿って相対的に移動させる第1移動機構と、
    該チャックテーブルと該研削ユニットとを該基準面及び該第1保持面及び該第2保持面のそれぞれに垂直な第2方向に沿って相対的に移動させる第2移動機構と、を備える研削装置を用いて該被加工物を研削する被加工物の研削方法であって、
    該チャックテーブルと該スピンドルの先端部に該チャックテーブル用研削ホイールが装着された該研削ユニットとを該第1方向に沿って相対的に移動させるとともに、該第1保持面及び該第2保持面の該基準面からの高さが該第1方向に沿って昇順になるように該基準面と該複数のチャックテーブル用研削砥石との該第2方向に沿った間隔を段階的に広げながら、回転する該複数のチャックテーブル用研削砥石を該チャックテーブルに接触させることで該チャックテーブルを研削する保持面研削ステップと、
    該保持面研削ステップ後、該第1保持面及び該第2保持面のそれぞれに該被加工物を保持させる保持ステップと、
    該保持ステップ後、該チャックテーブルと該スピンドルの先端部に該被加工物用研削ホイールが装着された該研削ユニットとを該第1方向に沿って相対的に移動させるとともに、該第1保持面及び該第2保持面のそれぞれに保持された該被加工物が所定の仕上げ厚さになるように該基準面と該複数の被加工物用研削砥石との該第2方向に沿った間隔を段階的に広げながら、回転する該複数の被加工物用研削砥石を該第1保持面及び該第2保持面のそれぞれに保持される該被加工物に接触させることで該被加工物を研削する研削ステップと、
    を備えることを特徴とする被加工物の研削方法。
JP2021099331A 2021-06-15 2021-06-15 チャックテーブル、研削装置及び被加工物の研削方法 Active JP7660980B2 (ja)

Priority Applications (6)

Application Number Priority Date Filing Date Title
JP2021099331A JP7660980B2 (ja) 2021-06-15 2021-06-15 チャックテーブル、研削装置及び被加工物の研削方法
US17/805,541 US12220785B2 (en) 2021-06-15 2022-06-06 Chuck table and grinding method of workpieces
KR1020220068596A KR20220168155A (ko) 2021-06-15 2022-06-07 척 테이블, 연삭 장치 및 피가공물의 연삭 방법
DE102022205754.6A DE102022205754A1 (de) 2021-06-15 2022-06-07 Einspanntisch und schleifverfahren für werkstücke
TW111121644A TW202300275A (zh) 2021-06-15 2022-06-10 卡盤台、研削裝置以及被加工物的研削方法
CN202210650457.1A CN115476236A (zh) 2021-06-15 2022-06-10 卡盘工作台、磨削装置和被加工物的磨削方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2021099331A JP7660980B2 (ja) 2021-06-15 2021-06-15 チャックテーブル、研削装置及び被加工物の研削方法

Publications (2)

Publication Number Publication Date
JP2022190857A true JP2022190857A (ja) 2022-12-27
JP7660980B2 JP7660980B2 (ja) 2025-04-14

Family

ID=84192863

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2021099331A Active JP7660980B2 (ja) 2021-06-15 2021-06-15 チャックテーブル、研削装置及び被加工物の研削方法

Country Status (6)

Country Link
US (1) US12220785B2 (ja)
JP (1) JP7660980B2 (ja)
KR (1) KR20220168155A (ja)
CN (1) CN115476236A (ja)
DE (1) DE102022205754A1 (ja)
TW (1) TW202300275A (ja)

Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH037460U (ja) * 1989-06-02 1991-01-24
US20140356983A1 (en) * 2013-06-03 2014-12-04 International Business Machines Corporation Distorting donor wafer to corresponding distortion of host wafer
CN206653261U (zh) * 2017-04-19 2017-11-21 蓝思科技(长沙)有限公司 一种产品固定工具及抛光装置
JP2019214109A (ja) * 2018-06-14 2019-12-19 東京エレクトロン株式会社 加工装置の調整方法及び加工装置
JP2020089930A (ja) * 2018-12-04 2020-06-11 株式会社ディスコ クリープフィード研削方法

Family Cites Families (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2005028550A (ja) 2003-07-11 2005-02-03 Disco Abrasive Syst Ltd 結晶方位を有するウエーハの研磨方法
JP2014075408A (ja) 2012-10-03 2014-04-24 Disco Abrasive Syst Ltd 保持テーブル及び保持方法
US9656370B2 (en) * 2015-10-06 2017-05-23 Disco Corporation Grinding method
JP6556067B2 (ja) * 2016-02-16 2019-08-07 株式会社ディスコ 切削方法
JP2019149461A (ja) 2018-02-27 2019-09-05 株式会社ディスコ 加工装置
JP2019169608A (ja) * 2018-03-23 2019-10-03 株式会社ディスコ 研削装置
JP7364385B2 (ja) * 2019-07-26 2023-10-18 株式会社ディスコ 研削装置

Patent Citations (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH037460U (ja) * 1989-06-02 1991-01-24
US20140356983A1 (en) * 2013-06-03 2014-12-04 International Business Machines Corporation Distorting donor wafer to corresponding distortion of host wafer
CN206653261U (zh) * 2017-04-19 2017-11-21 蓝思科技(长沙)有限公司 一种产品固定工具及抛光装置
JP2019214109A (ja) * 2018-06-14 2019-12-19 東京エレクトロン株式会社 加工装置の調整方法及び加工装置
JP2020089930A (ja) * 2018-12-04 2020-06-11 株式会社ディスコ クリープフィード研削方法

Also Published As

Publication number Publication date
US20220395959A1 (en) 2022-12-15
US12220785B2 (en) 2025-02-11
JP7660980B2 (ja) 2025-04-14
KR20220168155A (ko) 2022-12-22
TW202300275A (zh) 2023-01-01
DE102022205754A1 (de) 2022-12-15
CN115476236A (zh) 2022-12-16

Similar Documents

Publication Publication Date Title
JP2021191598A (ja) 被加工物の研削方法及び研削装置
JP2022160807A (ja) 被加工物の加工方法
JP2011121122A (ja) 研削装置
KR20230085863A (ko) 드레싱 공구 및 드레싱 방법
JP2022094577A (ja) チップの製造方法
JP2022113963A (ja) ウェーハの研削方法
JP7660980B2 (ja) チャックテーブル、研削装置及び被加工物の研削方法
JP7592365B2 (ja) 被加工物の研削方法
TW202430328A (zh) 磨削裝置及磨削方法
JP7798511B2 (ja) 治具及び被加工物の加工方法
JP2022190858A (ja) 被加工物の研削方法
JP7657525B2 (ja) 被加工物の研削方法
JP2024130078A (ja) ドレッシング部材
JP2014042959A (ja) 研削装置
JP2019111634A (ja) 被加工物の研削方法
JP2022181245A (ja) 研削評価方法
JP2022071274A (ja) 研削装置の調整方法
JP2023038068A (ja) 被加工物の研削方法
JP2022048759A (ja) 原始ウエーハの加工方法、及び研削ホイール
JP7835622B2 (ja) 被加工物の加工方法
TWI891931B (zh) 被加工物之磨削方法及磨削裝置
JP7642291B2 (ja) 研削砥石の形状修正方法及び被加工物の研削方法
JP5975839B2 (ja) 研削装置
JP2024074423A (ja) 被加工物の研削方法
JP2022142022A (ja) 研削装置及びクリープフィード研削方法

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20240423

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20241113

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20241203

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20241212

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20250212

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20250310

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20250401

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20250401

R150 Certificate of patent or registration of utility model

Ref document number: 7660980

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150