JP3142778U - ノズルヒータ - Google Patents
ノズルヒータ Download PDFInfo
- Publication number
- JP3142778U JP3142778U JP2008002381U JP2008002381U JP3142778U JP 3142778 U JP3142778 U JP 3142778U JP 2008002381 U JP2008002381 U JP 2008002381U JP 2008002381 U JP2008002381 U JP 2008002381U JP 3142778 U JP3142778 U JP 3142778U
- Authority
- JP
- Japan
- Prior art keywords
- heater
- injection nozzle
- nozzle
- heater member
- peripheral surface
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Injection Moulding Of Plastics Or The Like (AREA)
Abstract
【課題】コストの高騰を伴うことなく精度高い加温を可能とするとともに、射出ノズルへの着脱作業を容易なものとするノズルヒータを提供する。
【解決手段】金属管の内部に絶縁物とともに発熱線を封入してなるシースヒータ線をコイル状に捲回して筒状体に形成したヒータ部材2Aと、発熱線の両端側に接続された電力供給用の配線30と、ヒータ部材2Aを外側から締め付けて射出成形機の射出ノズル11に固定させるための固定手段であるヒータカバー4とを備えており、ヒータ部材2Aが射出ノズル11の外周面の所定範囲を覆った状態で装着されるノズルヒータ1Aであって、射出ノズル11を挿通した後、ヒータカバー4の締め付けでヒータ部材2Aが縮径方向に弾性変形することにより、その内周面が射出ノズル11外周面に密着して装着されるものとした。
【選択図】図1
【解決手段】金属管の内部に絶縁物とともに発熱線を封入してなるシースヒータ線をコイル状に捲回して筒状体に形成したヒータ部材2Aと、発熱線の両端側に接続された電力供給用の配線30と、ヒータ部材2Aを外側から締め付けて射出成形機の射出ノズル11に固定させるための固定手段であるヒータカバー4とを備えており、ヒータ部材2Aが射出ノズル11の外周面の所定範囲を覆った状態で装着されるノズルヒータ1Aであって、射出ノズル11を挿通した後、ヒータカバー4の締め付けでヒータ部材2Aが縮径方向に弾性変形することにより、その内周面が射出ノズル11外周面に密着して装着されるものとした。
【選択図】図1
Description
本考案は、ノズルヒータに関し、殊に、射出成形機の射出ノズルに装着し内部の発熱線に通電することで射出ノズルを加温するためのノズルヒータに関する。
射出成形機の射出ノズルには、ノズル内部の溶融材料の加温を行ないその適正温度を確保して精度高く金型内に充填させるためにノズルヒータが装着されるのが通常である。このようなノズルヒータとしては、例えば特開平8−281753号公報に記載され、図4に示すような射出ノズル11外周側に装着される筒状のノズルヒータ1Bが知られている。
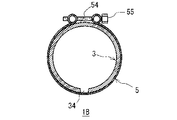
このノズルヒータ1Bには、図4のX−X線に沿う断面図である図5に示すように射出ノズル11の外周面に内周面を密着させてノズルを加温するヒータ部材3が設けられている。このヒータ部材3は、金属板に発熱線を配置したものを筒状に成形し、その発熱線の両端に電力供給用の配線32を接続してなるものであり、一般的にマイカ方式と呼ばれている。
また、ヒータ部材3は射出ノズル11の外周面に内周面を密着した状態で装着するために、筒状の長さ方向に沿って所定幅のスリット部34が設けられて断面C字状とされている。このスリット部34は、ヒータ部材3の外周面を覆う筒状のヒータカバー5のスリット部54に設けた固定ネジ55を締め付けることによりヒータ部材3を縮径させてノズル11の外周面に密着させるために設けられている。
しかし、このようなマイカ方式のヒータ部材3は、その製造にプレス成形工程を有してコスト高となりやすく、且つ、熱効率が充分に高くないことに加え温度ムラが生じやすいという欠点を有している。また、射出ノズル11は充填材料の変更等でノズルヒータ1Bの着脱作業が頻繁に行われるが、ヒータカバー5の締結手段に固定ネジ55を使用しているために作業に手間と時間を要していた。
さらに、ヒータ部材3にはノズル11外周面に密着させるための調整代となるスリット部34が設けられてはいるものの、全体的として硬質素材からなり変形能に乏しいために、どうしても密着不良部分が生じて加温の部分ムラを生じやすいという欠点もある。
特開平8−281753号公報
本考案は、上記のような問題点を解決しようとするものであり、射出成形機の射出ノズルに装着するノズルヒータについて、コストの高騰を伴うことなく精度高い加温を可能とするとともに、射出ノズルへの着脱作業を容易にすることを課題とする。
そこで、本考案は、金属管の内部に絶縁物とともに発熱線を封入してなるシースヒータ線をコイル状に捲回して筒状体に形成したヒータ部材と、発熱線の両端側に接続された電力供給用の配線と、ヒータ部材を外側から締め付けて射出成形機の射出ノズルに固定させるための所定の固定手段とを備えており、そのヒータ部材が射出ノズル外周面の所定範囲を覆った状態で装着されるノズルヒータであって、固定手段の締め付けにより、ヒータ部材が縮径方向に弾性変形した状態でヒータ部材内周面を射出ノズル外周面に密着して装着される、ことを特徴とするものとした。
このように、シースヒータ線をコイル状に捲回して筒状体とすることにより、ヒータ部材が筒の径方向に弾性変形可能なものとなるため、内径がノズルヒータ外径よりも大きな状態でノズルを挿通させ、その後、縮径方向に弾性変形させた状態にして固定手段で締め付けることにより、ノズル外周面に内周面を均一に密着して固定されることから、ヒータ部材の製造がプレス成形のような工程を要することなく比較的容易に行えるとともにその着脱も容易なものとなる。
この場合、その固定手段は、金属板を湾曲させて略筒状に成形してなるヒータカバーであって、ティーパ状に間隔が変化する切れ目が筒の長さ方向に亘って形成されてなるスリット部が設けられ、そのスリット部を構成する両端縁側に所定幅で外側に折り返された折り返し部が形成されており、且つ、短冊状金属板の長辺を構成する両端縁側が所定幅で内側に折り返された折り返し部を有して前記スリット部よりも幅狭の略相似形に形成されてなる固定板を備えたものであり、射出ノズルをノズルヒータに挿通した状態で、その固定板を幅広の短辺側がヒータカバーのスリット部幅狭側に向かうように射出ノズル外周面に平行にスリット部の長さ方向に差し込むことにより、その両折り返し部とスリット部の折り返し部とが係合しながらスリット幅を縮小させてヒータカバーを変形させるとともにヒータ部材を縮径させて射出ノズルに密着させるものとすれば、コイル状のヒータ部材を均一に縮径させて均一な密着度を確保しやすいとともに、固定ネジを備えたヒータカバーの場合と比べて着脱時の手間が大きく軽減されるものとなる。
さらに、上述したノズルヒータにおいて、そのヒータ部材は、シースヒータ線の連続的な捲回により隣接する部分同士が互いに所定の間隔を有するとともに筒の長さ方向に弾性的に圧縮変形可能なコイルバネとされており、通常の状態でその内径が装着する射出ノズルの外径よりも小さく、圧縮変形させて筒の長さ方向に短縮させることによりその内径が射出ノズルの外径と同径以上に拡径して挿通可能な状態となり、射出ノズルを挿通させた後に圧縮を解除することにより、弾性復元力で長さを拡大しながら縮径してその内周面を射出ノズル外周面に密着する、ことを特徴とするものとすれば、簡易な構成であっても射出ノズルに対する密着性に優れるとともに、着脱作業が極めて容易なものとなる。
シースヒータ線をコイル状に捲回して筒状体に形成したヒータ部材を備えた本考案によると、コストの高騰を伴うことなく精度の高い加温を可能とするとともに、射出ノズルへの着脱を容易にすることができるものである。
以下に、図面を参照しながら本考案を実施するための最良の形態を説明する。
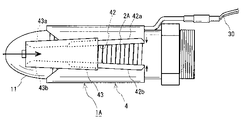
図1は、本考案における第1の実施の形態であるノズルヒータ1Aについて、射出ノズル11に固定手段としてのヒータカバー4によりヒータ部材2Aを締め付けて固定・装着している状態を示しており、図2はヒータカバー4を装着する前のヒータ部材2Aの状態を示している。ノズルヒータ1Aに設けられたヒータ部材2Aは、従来のノズルヒータ1Bにおいてマイカ方式(ヒータ部材3)であったのに対し、本考案においてはシースヒータ線を用いたマイクロ方式のものである点を特徴としている。
このヒータ部材2Aは、ステンレス等からなる金属製の細管内部にMgO等の絶縁物を充填するとともに、内装したニクロム線(NiCr線)等の発熱線が先端側で折り返してなる片端子型のシースヒータ線を、コイル状に捲回して筒状に形成してなるものであり、発熱線の両端側には電力供給用の配線30が接続されている。
また、このノズルヒータ1Aは、射出ノズル11への固定手段として、ステンレス板等の金属板を湾曲させて略筒状体に形成してなるヒータカバー4を備えており、ヒータ部材2Aが射出ノズル11外周面の所定範囲を覆うように配置され、ヒータカバー4が縮径することによりコイル状のヒータ部材2Aが外側から締め付けられた縮径方向に弾性変形し、その内周面が射出ノズル11外周面に密着した状態となって、しっかりと固定・装着されることを特徴としている。
そのヒータカバー4は、図1に示すようにその筒の長さ方向に沿って幅がティーパ状に変化するスリット部42が形成されており、このスリット部42を構成する両端縁側が所定幅で外側に折り返されてなる折り返し部42a,42bを形成している。そして、射出ノズル11をヒータ部材2Aの内側に挿通し、ヒータ部材2Aの外周をヒータカバー4で覆った状態として、短冊状金属板の長辺が所定幅で内側に折り返された折り返し部43a,43bを有しスリット部42よりも幅狭の略相似形に形成された固定板43を、その幅広側をスリット部42の幅狭側に向かって矢印方向に差し込むことにより、その両折り返し部43a,43bとスリット部42の折り返し部42a,42bとが係合しながら、ヒータカバー4を縮径方向に変形させ、その締め付けによりヒータ部材2Aを弾性的に縮径させて、射出ノズル11側に固定・装着するようになっている。
本実施の形態のヒータノズル1Aは、ヒータ部材2Aがシースヒータ線を捲回してコイル状にして形成されるため、プレス成形のような大掛かりな装置と工程を要することなく、比較的容易に低コストで製作できるものである。また、ヒータ部材2Aをコイル状としたことにより、従来のマイカ方式のヒータのようにスリットを設けなくても射出ノズル11に固定できるようになった。
そして、その固定手段を上述のようなヒータカバー4としたことにより、ノズルヒータ1Aの射出ノズル11への着脱作業自体も固定板43をスライドさせるだけの極めて容易な手順で済むものとなった。即ち、シースヒータ線をコイル状に形成してなるヒータ部材2Aは、固定手段が縮径方向の締結力があまり強くないスライド縮径式のヒータカバー4であっても、その弾性変形能で射出ノズル11にしっかりと固定できるとともに、均一な密着状態が容易に確保しやすくなったものである。
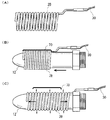
図3は、本考案における第2の実施の形態のノズルヒータに使用するヒータ部材2Bを示している。図3(A)に示すように、本実施の形態では、そのヒータ部材2Bが、シースヒータ線を連続して捲回することによる隣接部分同士が互いに所定の間隔を有して筒状を形成し、全体としてコイルバネのようになっている点を特徴としている。
即ち、このヒータ部材2Bは、コイルバネと同様にその筒の長さ方向に弾性的に圧縮可能となっており、図3(A)の通常の状態において、その内径が装着する射出ノズル12の外径よりも小さく、図3(B)のように両端側から圧縮して長さを短縮させた状態で係止具70等により係止しておくことにより、その内径が射出ノズル12の外径と同径以上に拡径した状態となって、射出ノズル12を挿通できる状態となる。
そして、図3(C)に示すように、射出ノズル12を挿通させた状態で係止具70を外してその圧縮状態を解除することにより、ヒータ部材2Bは弾性復元力により長さを回復しながら縮径し、その内周面を射出ノズル12外周面に密着して固定されるようになっている。そのため、本実施の形態も第1の実施の形態のノズルヒータ1Aと同様に低コストで製作できることに加え、ヒータ部材2B自体で固定手段の一部又は全部を兼ねる可能となっている。
また、ヒータ部材2Bは自ら縮径することにより、より確実でムラのない密着状態が確保されるため、射出ノズル12に対する加温ムラが一層生じにくいものとなる。尚、本実施の形態でも図1のヒータカバー4や図4のヒータカバー5を使用できることは言うまでもなく、これにより、更に確実な固定状態が確保されるとともに、ヒータ部材2Bが外部からの損傷や干渉を受けにくいものとなる。
以上、述べたように、射出成形機の射出ノズルに装着するノズルヒータについて、本考案により、コストの高騰を伴うことなく精度の高い加温を可能とするとともに、射出ノズルへの着脱作業が容易なものとなった。
1A ノズルヒータ、2A,2B ヒータ部材、4 ヒータカバー、11,12 射出ノズル、30 配線、42 スリット部、42a,42b,43a,3b 折り返し部、43 固定板
Claims (3)
- 金属管の内部に絶縁物とともに発熱線を封入してなるシースヒータ線をコイル状に捲回して筒状体に形成したヒータ部材と、前記発熱線の両端側に接続された電力供給用の配線と、前記ヒータ部材を外側から締め付けて射出成形機の射出ノズルに固定させるための所定の固定手段とを備えており、前記ヒータ部材が前記射出ノズル外周面の所定範囲を覆った状態で装着されるノズルヒータであって、
前記固定手段の締め付けにより、前記ヒータ部材が縮径方向に弾性変形した状態で該ヒータ部材内周面を前記射出ノズル外周面に密着して装着される、ことを特徴とするノズルヒータ。 - 前記固定手段は、金属板を湾曲させて略筒状に成形してなるヒータカバーであって、ティーパ状に間隔が変化する切れ目が筒の長さ方向に亘って形成されてなるスリット部が設けられ、該スリット部を構成する両端縁側に所定幅で外側に折り返された折り返し部が形成されており、且つ、短冊状金属板の長辺を構成する両端縁側が所定幅で内側に折り返された折り返し部を有して前記スリット部よりも幅狭の略相似形に形成されてなる固定板を備えたものであり、前記射出ノズルを前記ヒータ部材に挿通した状態で、前記固定板を幅広の短辺側が前記ヒータカバーのスリット部幅狭側に向かうように前記射出ノズル外周面に平行に前記スリット部の長さ方向に差し込むことにより、前記両折り返し部と前記スリット部の折り返し部とが係合しながらスリット幅を縮小させて前記ヒータカバーを変形させるとともに前記ヒータ部材を縮径させて前記射出ノズルに密着させる、ことを特徴とする請求項1に記載したノズルヒータ。
- 前記ヒータ部材は、前記シースヒータ線の連続的な捲回により隣接する部分同士が互いに所定の間隔を有するとともに筒の長さ方向に弾性的に圧縮変形可能なコイルバネとされており、通常の状態で内径が装着する前記射出ノズルの外径よりも小さく、圧縮変形させて筒の長さ方向に短縮させることにより前記内径が前記射出ノズルの外径と同径以上に拡径して挿通可能な状態となり、前記射出ノズルを挿通させた後に圧縮を解除することにより、弾性復元力で長さを拡大しながら縮径して前記内周面を前記射出ノズル外周面に密着する、ことを特徴とする請求項1または2に記載したノズルヒータ。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008002381U JP3142778U (ja) | 2008-04-15 | 2008-04-15 | ノズルヒータ |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008002381U JP3142778U (ja) | 2008-04-15 | 2008-04-15 | ノズルヒータ |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP3142778U true JP3142778U (ja) | 2008-06-26 |
Family
ID=43292759
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008002381U Expired - Fee Related JP3142778U (ja) | 2008-04-15 | 2008-04-15 | ノズルヒータ |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3142778U (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101005275B1 (ko) | 2008-07-08 | 2011-01-04 | 유도실업주식회사 | 사출 성형기용 핫 런너 시스템에 장착되는 히터고정용 튜브 |
-
2008
- 2008-04-15 JP JP2008002381U patent/JP3142778U/ja not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101005275B1 (ko) | 2008-07-08 | 2011-01-04 | 유도실업주식회사 | 사출 성형기용 핫 런너 시스템에 장착되는 히터고정용 튜브 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPWO2010084946A1 (ja) | はんだ付け装置およびその製造方法 | |
| CN103104581A (zh) | 螺钉组装元件 | |
| JP2019517680A (ja) | 自動車両のセンサ装置用マグネットユニット、マグネットユニットを有するセンサ装置、及びセンサ装置を有する自動車両 | |
| CN102290780B (zh) | 常温收缩型橡胶部件 | |
| JP2009043445A (ja) | 筒形発熱体 | |
| KR200461720Y1 (ko) | 헤어아이론의 발열롯드 | |
| KR101733896B1 (ko) | 스티어링휠용 우드부의 발열선 설치 방법 | |
| US20010038006A1 (en) | Induction heating coil unit for manifold in hot runner mold | |
| US7503288B2 (en) | Plastic boiler without flange | |
| JP4100804B2 (ja) | アンテナ及びその形成方法 | |
| JP7290486B2 (ja) | 筒状ヒーター及びその製造方法 | |
| JP2005515949A (ja) | プラスチック製のボビンおよびこのボビンの製造方法 | |
| JP5150841B2 (ja) | レゾルバと筒状ケースとの固定構造 | |
| JP3554005B2 (ja) | 鍛造用金型 | |
| US7104466B2 (en) | Injection molding nozzle with mounting sleeve for temperature sensor | |
| CN207494452U (zh) | 电缆拿弯工具组件 | |
| JP6423679B2 (ja) | 路面溝形成具の装着方法 | |
| KR101751233B1 (ko) | 자동차의 시트고정용 파스너 및 그 제조방법 | |
| KR100948782B1 (ko) | 압륜을 이용한 접속관, 그 제조방법 및 이를 갖는 배관의 결합구조 | |
| CN219297601U (zh) | 热处理胀形工装 | |
| WO2014150356A1 (en) | Cylinder assembly using a shim | |
| CN208561278U (zh) | 一种电磁线收线盘 | |
| US9112396B2 (en) | Thermostat clamp for electric motors | |
| CN206419562U (zh) | 钢管卡子 | |
| CN110314940B (zh) | 一种用于热轧钢带卷边部保温的保温罩 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110604 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140604 Year of fee payment: 6 |
|
| LAPS | Cancellation because of no payment of annual fees |