JP3147840U - 壁紙施工用納入伝票作成システム - Google Patents
壁紙施工用納入伝票作成システム Download PDFInfo
- Publication number
- JP3147840U JP3147840U JP2008007719U JP2008007719U JP3147840U JP 3147840 U JP3147840 U JP 3147840U JP 2008007719 U JP2008007719 U JP 2008007719U JP 2008007719 U JP2008007719 U JP 2008007719U JP 3147840 U JP3147840 U JP 3147840U
- Authority
- JP
- Japan
- Prior art keywords
- pasting
- work
- delivery slip
- wallpaper
- information
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000010276 construction Methods 0.000 title claims abstract description 39
- 238000004364 calculation method Methods 0.000 claims abstract description 29
- 238000012545 processing Methods 0.000 claims abstract description 16
- 238000004026 adhesive bonding Methods 0.000 claims description 66
- 239000003292 glue Substances 0.000 claims description 43
- 230000010365 information processing Effects 0.000 claims description 39
- 230000015654 memory Effects 0.000 claims description 17
- 238000012544 monitoring process Methods 0.000 claims description 17
- 239000004744 fabric Substances 0.000 description 20
- 230000006870 function Effects 0.000 description 19
- 238000010586 diagram Methods 0.000 description 11
- 238000012937 correction Methods 0.000 description 5
- 230000001186 cumulative effect Effects 0.000 description 5
- 238000001514 detection method Methods 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 238000011144 upstream manufacturing Methods 0.000 description 3
- 238000004891 communication Methods 0.000 description 2
- NJPPVKZQTLUDBO-UHFFFAOYSA-N novaluron Chemical compound C1=C(Cl)C(OC(F)(F)C(OC(F)(F)F)F)=CC=C1NC(=O)NC(=O)C1=C(F)C=CC=C1F NJPPVKZQTLUDBO-UHFFFAOYSA-N 0.000 description 2
- 238000002360 preparation method Methods 0.000 description 2
- 210000001364 upper extremity Anatomy 0.000 description 2
- 241000724291 Tobacco streak virus Species 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000013500 data storage Methods 0.000 description 1
- 230000002708 enhancing effect Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
- 230000000007 visual effect Effects 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
- 238000009736 wetting Methods 0.000 description 1
Images




Landscapes
- Coating Apparatus (AREA)
Abstract
【課題】自動壁紙糊付機を用いた正確で高い利便性を有する納入伝票作成システムを提供する。【解決手段】壁紙糊付機10が行った実際の糊付作業データに基づいて、情報処理装置100により壁紙施工用納入伝票を作成し、印刷する納入伝票作成システムであって、情報処理装置100により、表計算ソフトのマクロ処理により指定された期間と作業現場名とに該当するデータを壁紙糊付機10で記録されたCSVデータファイルから選択し、予め定められた計算ルールが定められたスプレッドシートを備えた予め定められた様式の伝票書式に選択されたデータからの所定のフィールド情報を記入すると共に計算ルールに沿った計算結果を記入した納入伝票文書を作成し、印刷する。【選択図】図5
Description
本考案は、室内壁面等に貼付されるシート状壁装材の裏面に連続的に糊を塗布する自動壁紙糊付機を用いた糊付施工に対して、納品書・請求書等の納入伝票を作成するシステムに関するものである。
現在、建築物の内装施工における壁装材の室内壁面への貼付は、現場で専用の壁紙糊付機を用いて壁紙、即ち、シート状の壁装材(以下、クロスとも記す)に連続的に糊を塗布しながら行うのが一般的となっている。
一般的な壁紙糊付機としては、互いに接続された上部構体と下部構体のそれぞれに配設した複数のローラによってクロスを上部構体と下部構体との間に後面から前面に引き入れ、各種ローラによりクロスを所定の経路に沿って移動させながら、下部構体内の糊桶内の糊をクロスの裏面に連続的に塗布するものが提案されており(例えば、特許文献1参照)、種々の壁紙糊付機が既に市販されている。
より一般的な構成としては、ロール状に巻かれたクロスを懸架する台と糊付け後のクロスを受けるクロス受けとの間に糊桶を備えた下部構体と上部構体とを配置し、内部に複数のローラが配置された上部構体及び下部構体から構成される糊付機本体を支持脚部上に載置し、上下構体の間に挟み込んだクロスをローラで搬送しながら、下部構体の糊桶から糊をローラで糊上げ、クロス裏面に糊を転写塗布していくものである。
具体的には、下部構体上に原反ロールから繰り出したクロスを先端部が本体前方に垂れる状態で載置して上部構体を閉じて下部構体と上部構体の所定ローラ間にクロスを挟み込んだ状態にしておき、クロス裏面に糊を転写塗布していく。
このような壁紙糊付機には手動式と自動式とがあり、自動式が主流となっている。自動壁紙糊付機は、コントローラに駆動源の制御手段を備え、作業者によって入力された糊付長さに到達した際に、駆動源の駆動を止めることができる。コントローラにはリセットボタンを押して初期化するまで、糊付された累積糊付長さが記録されている。また、コントローラの入力値をチェックするための表示部分は、蛍光表示管であり、糊付枚数と糊付長さとを表示する程度のものであった。
実開平6−81800号公報
さて、内装施工工事の後には、内装施工請負会社と内装施工者との間で、どの程度の長さの壁紙を糊付して内装施工したかを詳しく照合し、その対価を求めなければならない。
一方、従来のコントローラでは、当日の作業を終了する場合に、現在までの累積糊付長さを呼び出し、その数値をノート等に記録して、作業当日累積長さから前日の累積長さを差し引いて、当日の糊付長さを算出し、後日、施工日、施工現場名、糊付長さを納品書に記載して内装施工請負会社に納品した後、同様の事項を請求書に記載して内装施工請負会社に請求する。
しかしながら、糊付作業者は施工に集中しているため、当日の作業の終了時の累積糊付長さを確認することを忘れることがあった。また、累積糊付長さをノート等に記録するにしても、作業現場にノートを持参する必要があり、その場で記録することが億劫となる。そのため、請求書を発行する際には正確な糊付長さが申告できないため、過少報告することが多くなる。
本考案は、自動壁紙糊付機を用いた正確で高い利便性を有する納入伝票作成システムを得ることを目的とするものである。更に詳しくは、従来通りの壁紙施工作業で、容易に、しかも正確に実施した糊付作業の内、納品書や請求書に記載する施工日、施工現場名、糊付長さをCSVデータファイルとして記録させ、このCSVデータファイルを用いて、表計算ソフトのマクロ処理により、納品書や請求書を作成するシステムを得るものである。
請求項1に記載された考案に係る壁紙施工用納入伝票作成システムは、壁紙糊付機が行った実際の糊付作業データに基づいて、情報処理装置により壁紙施工用納入伝票を作成し、印刷する納入伝票作成システムであって、
前記壁紙糊付機が、前記糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを記録する糊付作業履歴記録手段を備え、
前記情報処理装置が、
表計算ソフトのマクロ処理により、指定された期間と作業現場名とに該当するデータを前記CSVデータファイルから選択し、予め定められた計算ルールが定められたスプレッドシートを備えた予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に前記計算ルールに沿った計算結果を記入した納入伝票文書を作成する演算手段と、
作成された納入伝票文書を印刷する印刷手段とを備えたことを特徴とするものである。
前記壁紙糊付機が、前記糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを記録する糊付作業履歴記録手段を備え、
前記情報処理装置が、
表計算ソフトのマクロ処理により、指定された期間と作業現場名とに該当するデータを前記CSVデータファイルから選択し、予め定められた計算ルールが定められたスプレッドシートを備えた予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に前記計算ルールに沿った計算結果を記入した納入伝票文書を作成する演算手段と、
作成された納入伝票文書を印刷する印刷手段とを備えたことを特徴とするものである。
請求項2に記載された考案に係る壁紙施工用納入伝票作成システムは、壁紙糊付機が行った実際の糊付作業データに基づいて、情報処理装置により壁紙施工用納入伝票を作成し、印刷する納入伝票作成システムであって、
前記壁紙糊付機が、前記糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを記録する糊付作業履歴記録手段を備え、
前記情報処理装置が、
表計算ソフトのマクロ処理により、指定された期間と作業現場名とに該当するデータを前記CSVデータファイルから選択し、予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に糊付量の合計結果を記入した納入伝票文書を作成する演算手段と、
作成された納入伝票文書を印刷する印刷手段とを備えたことを特徴とするものである。
前記壁紙糊付機が、前記糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを記録する糊付作業履歴記録手段を備え、
前記情報処理装置が、
表計算ソフトのマクロ処理により、指定された期間と作業現場名とに該当するデータを前記CSVデータファイルから選択し、予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に糊付量の合計結果を記入した納入伝票文書を作成する演算手段と、
作成された納入伝票文書を印刷する印刷手段とを備えたことを特徴とするものである。
請求項3に記載された考案に係る壁紙施工用納入伝票作成システムは、壁紙糊付機が行った実際の糊付作業データに基づいて、情報処理装置により壁紙施工用納入伝票を作成し、印刷する納入伝票作成システムであって、
前記壁紙糊付機が、
時間情報を与える計時手段と、
前記駆動源の動作を制御する駆動制御手段と、
前記駆動制御手段の動作を監視しつつ指令記憶手段からの指令に基づき始動から停止までを1単位とした糊付作業の履歴を糊付作業履歴情報として抽出する糊付監視制御手段と、
作業現場特定情報を入力する作業現場入力手段と、
前記作業現場入力手段からの作業現場特定情報と、前記糊付監視制御手段からの糊付作業履歴情報と、前記計時手段からの時間情報とを順次データベース化する糊付作業履歴記録手段と、
前記糊付作業履歴記録手段に記録された糊付作業履歴情報から糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを取り外し可能な不揮発メモリに書き出す糊付作業履歴情報書き出し手段とを備え、
前記情報処理装置が、
表計算ソフトのマクロ処理により、指定された期間と作業現場名とに該当するデータを前記CSVデータファイルから選択し、予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に糊付量の合計結果を記入した納入伝票文書を作成する演算手段と、
作成された納入伝票文書を印刷する印刷手段とを備えたことを特徴とするものである。
前記壁紙糊付機が、
時間情報を与える計時手段と、
前記駆動源の動作を制御する駆動制御手段と、
前記駆動制御手段の動作を監視しつつ指令記憶手段からの指令に基づき始動から停止までを1単位とした糊付作業の履歴を糊付作業履歴情報として抽出する糊付監視制御手段と、
作業現場特定情報を入力する作業現場入力手段と、
前記作業現場入力手段からの作業現場特定情報と、前記糊付監視制御手段からの糊付作業履歴情報と、前記計時手段からの時間情報とを順次データベース化する糊付作業履歴記録手段と、
前記糊付作業履歴記録手段に記録された糊付作業履歴情報から糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを取り外し可能な不揮発メモリに書き出す糊付作業履歴情報書き出し手段とを備え、
前記情報処理装置が、
表計算ソフトのマクロ処理により、指定された期間と作業現場名とに該当するデータを前記CSVデータファイルから選択し、予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に糊付量の合計結果を記入した納入伝票文書を作成する演算手段と、
作成された納入伝票文書を印刷する印刷手段とを備えたことを特徴とするものである。
本考案は、自動壁紙糊付機を用いた正確で高い利便性を有する納入伝票作成システムを得ることができるという効果がある。更に、従来通りの壁紙施工作業で、容易に、しかも正確に実施した糊付作業の内、納品書や請求書に記載する施工日、施工現場名、糊付長さをCSVデータファイルとして記録させ、このCSVデータファイルを用いて、表計算ソフトのマクロ処理により、納品書や請求書を作成するシステムを得ることができるという効果がある。
本考案においては、壁紙糊付機が行った実際の糊付作業データに基づいて、情報処理装置により壁紙施工用納入伝票を作成し、印刷する納入伝票作成システムであって、
前記壁紙糊付機が、前記糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを記録する糊付作業履歴記録手段を備え、
前記情報処理装置が、表計算ソフトのマクロ処理により、前記CSVデータファイルから納入伝票文書を作成する演算手段と、作成された納入伝票文書を印刷する印刷手段とを備えるため、自動壁紙糊付機を用いた正確で高い利便性を有する納入伝票作成システムを得ることができる。
前記壁紙糊付機が、前記糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを記録する糊付作業履歴記録手段を備え、
前記情報処理装置が、表計算ソフトのマクロ処理により、前記CSVデータファイルから納入伝票文書を作成する演算手段と、作成された納入伝票文書を印刷する印刷手段とを備えるため、自動壁紙糊付機を用いた正確で高い利便性を有する納入伝票作成システムを得ることができる。
即ち、本考案では、情報処理装置の演算手段により、表計算ソフトのマクロ処理を使って前記CSVデータファイルから納入伝票文書を作成する。より具体的には、指定された期間と作業現場名とを含むCSVデータファイルから該当するデータを選択し、予め定められた計算ルールが定められたスプレッドシートを備えた予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に前記計算ルールに沿った計算結果を記入した納入伝票文書を作成したり、表計算ソフトのマクロ処理により、指定された期間と作業現場名とに該当するデータをCSVデータファイルから選択し、予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に糊付量の合計結果を記入した納入伝票文書を作成したりすればよい。
これにより、従来通りの壁紙施工作業で、容易に、しかも正確に実施した糊付作業に基づいて、納付書・請求書を作成することができ、糊付機の利便性をより一層高めることができる。
本考案のCSVデータファイルは、データをテキストファイルとして保存する場合の一形式であり、項目やセルをカンマで区切った形で保存され、汎用性の高いデータ形式として既に知られている(comma-separated value) 。尚、タブ区切りのTSVなどもまとめてCSV(Character-Separated Values)ともいわれている。記録項目としては、少なくとも糊付作業の時間情報と作業現場名と糊付量とのデータが含まれていればよく、他のデータを含んでいてもテキスト形式であるため、データファイルが肥大化することも少ない。
本考案の表計算ソフトとしては、例えば、少なくとも時間情報と作業現場名と糊付量とを含むCSVデータファイルから同一作業現場名が記載されたデータを選択し、予め定められた計算ルールが定められたスプレッドシートを備えた予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に計算ルールに沿った計算結果を記入した納入伝票文書を作成するマクロ処理が行えるものであればよい。市販の表計算ソフトが使用できる。
本考案の情報処理装置としては、CSVデータファイルを用いて、同一作業現場名が記載されたデータを選択し、予め定められた計算ルールが定められたスプレッドシートを備えた予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に前記計算ルールに沿った計算結果を記入した納入伝票文書を作成するものであればよい。例えば、市販の表計算ソフトが駆動される情報処理装置であればよい。
本考案に係る壁紙糊付機としては、シート状壁装材の裏面に糊を塗布する糊付作業を行った際に、その糊付け作業の時間情報と、作業現場名と、糊付量とを含むCSVデータファイルを作成する機能を有するのであればよい。作成されたCSVデータファイルの情報処理装置への受け渡しは、無線又は有線通信等が考えられる。例えば、無線LANやUSB接続による有線通信で壁紙糊付機から情報処理装置へ直接CSVデータファイルを送信することが可能であり、また、糊付機に不揮発メモリのホルダーを形成させておけば、メモリによってファイルを情報処理装置に渡すことも可能となる。
好ましい態様としては、壁紙糊付機が、時間情報を与える計時手段と、前記駆動源の動作を制御する駆動制御手段と、前記駆動制御手段の動作を監視しつつ指令記憶手段からの指令に基づき始動から停止までを1単位とした糊付作業の履歴を糊付作業履歴情報として抽出する糊付監視制御手段と、作業現場特定情報を入力する作業現場入力手段と、前記作業現場入力手段からの作業現場特定情報と、前記糊付監視制御手段からの糊付作業履歴情報と、前記計時手段からの時間情報とを順次データベース化する糊付作業履歴記録手段と、前記糊付作業履歴記録手段に記録された糊付作業履歴情報から糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを取り外し可能な不揮発メモリに書き出す糊付作業履歴情報書き出し手段とを備える。
本考案の不揮発メモリとしては、糊付履歴情報書き出し手段によって、糊付作業履歴記録手段に記録された糊付履歴情報を外部の又は取り外し可能な不揮発メモリであればよい。例えば、市販のSDメモリ、コンパクトフラッシュメモリ(登録商標)、スマートメディアメモリ、メモリースティック等のフラッシュメモリが上げられる。
壁紙糊付機が保持する全てのデータ項目をCSVデータファイルとして記録させるために、最新のデータから過去に遡った幾つかの履歴データ数だけを保存するように構成してもよい。例えば、最新のデータから過去に遡って300件までの糊付作業履歴データを保存するように構成すれば、容量の小さいメモリでも充分に対応可能となる。また、遡るデータについても、ユーザが設定可能とすれば、近年安価になった大容量のメモリを用いる場合には遠く遡って保存することができる。壁紙施工履歴をデータ保存することにより、経年後、壁紙の張り替え時期を施工主等に通知することも可能であり、壁紙需要を高めることになる。
1.壁紙糊付機
図1は本壁紙施工用納入伝票作成システムで用いる自動壁紙糊付機の構成を示す説明図である。図2は図1の自動糊付機本体のコントローラとの構成を示す説明図であり、a図は糊付機本体とコントローラとの接続を示す正面図、b図はコントローラの正面図、c図はコントローラの平面図である。図3は自動壁紙糊付機の制御系の構成を示すブロック図である。図4はコントローラ内部の制御系の構成を示す説明図である。
図1は本壁紙施工用納入伝票作成システムで用いる自動壁紙糊付機の構成を示す説明図である。図2は図1の自動糊付機本体のコントローラとの構成を示す説明図であり、a図は糊付機本体とコントローラとの接続を示す正面図、b図はコントローラの正面図、c図はコントローラの平面図である。図3は自動壁紙糊付機の制御系の構成を示すブロック図である。図4はコントローラ内部の制御系の構成を示す説明図である。
具体的な構成は、図1に示す通り、自動壁紙糊付機10は、糊付機本体11と、この糊付機本体11を載置する台座部12と、糊付機本体11を所定高さで支持するために台座部12の左右両端下部にそれぞれ前後に二本一対で配される前脚21と後脚22とで構成される脚部20とからなる。
一対の後脚22には、クロス受けブラケット23が回動自在に配されており、クロス受けブラケット23の先端部には、原反ロールRの中心に通されたクロス芯棒24が軸支されている。原反ロールRから繰り出されるクロスCは、後脚22に設けられたテンションバー受け25に横架された第1テンションバー26に当接して糊付機本体の引き込み口での引き込み荷重が与えられる。
糊付機本体11は、糊桶50を主とする下部構体30とその上に開閉可能に載置される上部構体40とによって構成される。各ローラの回転に伴って糊付機本体11の後面側から前方へ搬送されてくるクロス裏面に回転しながら当接して連続的に糊を塗布する糊付けローラ31は、下部構体30の左右両側壁面の軸支板に、できるだけ糊桶50内に沈む下方位置の配置となるように軸支されている。また、糊桶50内の糊を回転によって掻き上げて糊付けローラ31に転写塗布する糊上げローラ51は、糊桶50の両側側面に、中心より後面側寄りの位置で軸支されている。
糊付けローラ31は、糊付機本体11に着脱自在に取付けられる駆動源である電動モータ71を備えたコントローラ70(図2参照)の回転軸に連結されている。糊桶50の側板に軸止された糊付けローラ31の回転軸は、下部構体30に配置される下ピンチローラ32、ドクターローラ33、均しローラ34及び上部構体40に配置されるドライブローラ43の各々の回転軸とギアを介して連動される。
糊付けローラ31の回転に伴って、ギアを介して回転運動が伝達された他のローラも回転し、上下部構体間に挟み込まれているクロスCを後方から前方へ搬送し、その途中で糊付けローラ31上を搬送される際に糊桶50から引き上げられた糊がクロス裏面に転写塗布される。尚、検尺ローラとして用いられる上ピンチローラ41と押さえローラ42とは、ギアを介して糊付けローラ31とは接続されず遊輪軸であり、後方から前方へ搬送されていくクロスに当接して表面摩擦によって追従回転するものである。
また、糊付機本体11の後面側には、スリッター60を備えてもよい。スリッター60は、クロスCを沿わせて搬送する搬送通路となるガイド面部61と、このガイド面部61への上流側とガイド面部61の下流側にクロス全幅に亘ってガイド面部61方向へ押圧された状態でガイド面部61上にテンションをかけるように配置されるテンションバー62と、ガイド面部61の側端部領域に各々回転刃65とを備えている。
ガイド面部61は、スリッターの上下に亘って形成され、その下端縁部(即ち、壁装材搬送上流側縁部)と、上端縁部(即ち、壁装材搬送下流側縁部)とは、壁装材Cの搬送方向を曲折するための曲面部63,64を各々有している。スリッター60の下方(即ち、クロス搬送上流側)の第2テンションバー62は、第1テンションバー26と同様にクロスCの全幅を超える長さの丸棒部材であり、ガイド面部61の曲面部63,64と併せて糊付機本体へ引き込まれるクロスCに良好なテンションをかけることができる。
図3に示す通り、糊付けローラを駆動する駆動源71に接続してこの動作を制御する駆動制御手段72と、この駆動制御手段72に接続した駆動制御手段72を制御する指令情報を記憶した指令記憶手段73とを備え、表示画面を切換える表示制御手段74を介して視覚表示手段としてのフラットディスプレイパネルとしてのLCD81に指令記憶手段73の指令情報の内容に関する情報が表示される。
また、表示画面を切換える表示制御手段74は、表示パターン記憶手段74aに接続され、記憶された種々の表示画面の表示パターン情報を表示制御手段74に与える。計時手段としての電波時計75も表示制御手段74に接続され、電波時計75のデータは該当する表示パターン情報の表示領域に表示される。
糊付監視制御手段76は、駆動制御手段72の動作を監視しつつ指令記憶手段からの指令に基づき駆動源の始動から停止までを1単位とした糊付作業の履歴を糊付作業履歴情報として抽出し、その糊付作業履歴情報を電波時計75からの時間情報と共に糊付作業履歴記録手段76aで記録してデータベース化する。この際、作業を行う作業現場名(作業現場特定情報)をも同時に糊付作業履歴記録手段76aで記録してデータベース化する。更に、糊付監視制御手段76は、データベース化した糊付作業履歴情報を接続した表示制御手段74を介して該当する表示パターン情報の表示領域に表示する。
更に、駆動源71の駆動状況を検知するセンサとクロスの移動を検知する検尺センサ78と外部電源からの電圧を検知する供給電圧センサ79との検知に対応したエラーメッセージを記憶したエラーメッセージ記憶手段77aを備え、エラーメッセージ選択手段77によって各々のセンサに接続してセンサの検知に応じて該当するエラーメッセージを選択して、接続した表示制御手段74を介して該当する表示パターン情報の表示領域に表示する。
これらの制御系は、図4に示す通りのコントローラ70の内部に集中して配置される。これにより、自動壁紙糊付機の洗浄の際には制御系が搭載されたコントローラ70を取り外すことができ、水濡れの心配がない利点がある。
本実施例では、前述の各制御手段が1つの素子数1000万個のチップを含んだLSIを搭載したマイクロプロセッサー(プログラム容量128Kbite)は、回転制御部92,情報処理部93,内部記憶部95,画面制御部98の役割を担う。
即ち、糊付ローラ31に回転軸の歯車が噛合される駆動源71が、駆動出力部91を介して、マイクロプロセッサーの回転制御部92から駆動指令が与えられる。駆動指令は、ファンクションキー82、選択キー83及びテンキー84に該当する操作部94で入力した情報が情報処理部93を介してマイクロプロセッサー内部の内部記憶部95に記憶される。また、必要に応じて外部記憶部95’にも記憶される。
従って、前述の駆動制御手段72としては、駆動出力部91と回転制御部92と情報処理部93とが該当し、指令記憶手段73としては、内部記憶部95が該当する。
一方、前述の表示画面を切換える表示制御手段74としては、マイクロプロセッサーの画面制御部98及び情報処理部93が該当し、LCD81をモジュール中に含むLCDモジュール99で表示する。種々の表示画面の表示パターン情報を記憶する表示パターン記憶手段74aは内部記憶部95中に記憶させておき、表示する。
前述の糊付監視制御手段76としては、糊付長さを監視する糊付作業監視部97aと情報処理部93とがこれに該当し、駆動源の始動から停止までを1単位とした糊付作業の履歴を糊付作業履歴情報として抽出し、情報処理部93を介してその糊付作業履歴情報を時計部96からの時間情報と共に外部記録部95’で記録してデータベース化する。尚、この時計部96は電波時計であり、標準周波数報時電波を受信するアンテナ装置は主基板とは相違するキー入力基板に設置している。尚、外部記録部95’としては不揮発メモリとしてのSDメモリであり、コントロール背面の蓋付きスリットから取り外し可能となっている。
また、外部記録部95’内にバージョンアップした制御プログラムをコントローラに与えるようにしてもよい。更に、情報処理部93及び画面制御部98を介して糊付作業監視部97aからの糊付作業履歴情報は、作業者の選択等により、種々の表示画面の表示パターン情報から選択されてLCDモジュール99のLCD81に表示される。
駆動源71の駆動状況を検知するセンサとクロスの移動を検知する検尺センサ78と外部電源からの電圧を検知する供給電圧センサ79とを含むエラー選択部97bからのデータはエラーメッセージ選択手段77としても働く情報処理部93で、エラーメッセージ記憶手段77aとしても機能する外部記録部95’か内部記録部95に記録された各センサの検知に対応したエラーメッセージを選択し、LCDモジュール99のLCD81に表示する。
2.壁紙施工用納入伝票作成システムの全体構成
図5は本考案の壁紙施工用納入伝票作成システムの全体構成を示す説明図である。図5に示す通り、本考案のシステムは、大きく分けて、情報処理装置100と壁紙糊付機10とからなる。本システムで用いる情報処理装置100は、情報処理装置本体101,ディスプレイ102,キーボード103,マウス104,印刷手段としてのプリンター105とからなり、情報処理装置本体101は、その内部の演算手段106で表計算ソフトを実行することができる。
図5は本考案の壁紙施工用納入伝票作成システムの全体構成を示す説明図である。図5に示す通り、本考案のシステムは、大きく分けて、情報処理装置100と壁紙糊付機10とからなる。本システムで用いる情報処理装置100は、情報処理装置本体101,ディスプレイ102,キーボード103,マウス104,印刷手段としてのプリンター105とからなり、情報処理装置本体101は、その内部の演算手段106で表計算ソフトを実行することができる。
本システムで用いる壁紙糊付機10は、糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを記録する糊付作業履歴記録手段を備える。CSVデータファイルは不揮発メモリのSDカード95’で受け渡される。
演算手段106で実行される表計算ソフトでは、SDカード95’で受け渡されたCSVデータファイル107から、マクロ処理により同一作業現場名が記載されたデータを選択し、予め定められた計算ルールが定められたスプレッドシートを備えた予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に前記計算ルールに沿った計算結果を記入した納入伝票文書が作成される。
3.コントローラの操作面
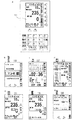
図2のb図に示す通り、コントローラ70の操作面80には、フラットディスプレイパネルであるLCD81と、その右側方にキー入力手段としての主に表示画面との表示を切換える切換スイッチとしてのファンクションキー82と、LCD81の直下に選択キー83と、更にその下方にテンキー84とが配置されている。図6はコントローラの操作面と種々の表示画面を示す説明図であり、図7は初期設定画面を示す説明図である。
図2のb図に示す通り、コントローラ70の操作面80には、フラットディスプレイパネルであるLCD81と、その右側方にキー入力手段としての主に表示画面との表示を切換える切換スイッチとしてのファンクションキー82と、LCD81の直下に選択キー83と、更にその下方にテンキー84とが配置されている。図6はコントローラの操作面と種々の表示画面を示す説明図であり、図7は初期設定画面を示す説明図である。
自動壁紙糊付機を起動すると、コントローラ70の操作面80のLCD81の表示画面は、初期画面として現場名入力画面110(図6のb図)が表示される。この初期画面は本日の現場名を入力する画面であり、立ち上がり時は前回に入力した現場名が表示される。この画面上でファンクションキー82と作業現場入力手段として利用することのできるテンキー84とで新たな現場名(カタカナ、平仮名、ローマ字入力等)を入力して「決定」のファンクションキー82を入力するか、何も入力しない状態で一定時間放置すると糊付時表示画面111(図6のa図)に切り換わる。
糊付時表示画面111では糊付するクロスの枚数と糊付長さ(cm)とをテンキー84で入力し、テンキー84の「決定」ボタンを押すと、入力した数値が指令記憶手段73に記憶される。尚、「プログラム」のファンクションキー82を押して、予め記録させておいたクロスの枚数及びその長さを呼び出してもよい。テンキー84の「スタート」ボタンを押すことにより、糊付が開始され、糊付時表示画面中の糊付量がカウントされ、設定した糊付長さに達した時点で駆動が停止する。作業者によってクロスが切断された後に再度テンキー84の「スタート」ボタンを押すことにより、糊付が再開される。
糊付時表示画面111のファンクションキー82には上から順に「時計」「詳細」「終了」「補正」「残量値」「プログラム」が割り当てられており、「時計」のファンクションキー82を入力した場合には、LCD81の表示画面は時計・カレンダー表示画面112(図6のc図)に切り換わる。尚、時計表示領域は糊付表示画面111にもあるが、その表示は時計・カレンダー表示画面112の方が圧倒的に大きくなっている。
糊付時表示画面111において、「詳細」のファンクションキー82を入力した場合には、LCD81の表示画面は糊付作業履歴表示画面113(図4のd図)に切り換わる。糊付作業履歴表示画面113は、現在糊付している情報(最下段)と、糊付作業履歴記録手段76aに記録された直前までの糊付作業履歴情報とを表示する(上方に向かうに従って古くなる)。
糊付時表示画面111において、「終了」のファンクションキー82を入力した場合には、データを保存した後にLCD81の表示画面が終了表示画面(図示せず)へ切り換わり、電源がOFF可能であることを表示する。また、「補正」のファンクションキー82を入力した場合には、表示画面は補正値表示画面114(図6のe図)に切り換わり、糊付長さの補正値を入力することができる。更に、「残量値」のファンクションキー82を入力した場合には、表示画面は残量値入力画面115(図6のf図)に切り換わり、クロスの残量値を入力することができる。
時計・カレンダー表示画面112(図6のc図)のファンクションキー82には上から順に「糊付」「履歴」「終了」「上方向キー」「下方向キー」「電卓」が割り当てられており、更に、左選択キー83には「トータルクリア」及び右選択キー83には「初期設定」が割り当てられている。「糊付」のファンクションキー82を入力した場合には、LCD81の表示画面は糊付時表示画面111に切り換わる。
時計・カレンダー表示画面112において、「初期設定」のファンクションキー82を入力した場合には、LCD81の表示画面は初期設定画面120(図6のg図)に切り換わる。この表示画面ではカレンダー表示時間や、時計設定の自動・手動の切換、データ保存、制御プログラムの更新を行うことができる。
図7に示す通り、初期設定画面120のファンクションキー82の3番目には「データ」が割り当てられており、これを入力した場合にはLCD81の表示画面は画面121(図7のb図)に切り換わり、糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルをSDカード95'に保存する。尚、本実施例のCSVデータファイルは糊付作業の時間情報、作業現場名、当日の作業終了時の累積糊付量(長さ)以外にも、累積しない個別の糊付量(長さ)や作業現場における納品書や請求書の納品・請求先名等のデータをCSVデータとして保存してもよい。
この表示画面ではSDカード95’を挿入する旨のとのメッセージが表示され、SDカード95’を挿入すると表示Aは消え、画面122に切り換わり、「保存」のキーと表示Bが現れる。もし、コントローラ70にSDカード95’が入ったままだと、画面121を飛ばして画面122になる。
画面122において、「保存」を押すと表示Bが消え画面123に切り換わる。カードを取出すと画面121へ切り換わる。画面123で「決定」を押すと保存が始まり、保存をしている間、画面124の表示が現れる。保存が完了したら画面125に示す通り、「保存完了」が表示される。
4.納入伝票文書の作成
図8は情報処理装置で壁紙施工用納入伝票を作成するマクロ設定画面を示す説明図であり、a図は基本設定画面、b図は読込・指定画面、c図は納品書作成画面、d図は請求書作成画面である。
図8は情報処理装置で壁紙施工用納入伝票を作成するマクロ設定画面を示す説明図であり、a図は基本設定画面、b図は読込・指定画面、c図は納品書作成画面、d図は請求書作成画面である。
図に示す通り、SDカード95’に記録された糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを用いて表計算ソフトのマクロ処理で納品書又は請求書等の納入伝票を作成する。
先ず、a図の基本設定画面によって、ユーザ(発行元)となる会社名を予め入力しておき、納入先となる納品書の納付先又は請求書の請求先となる会社名も予め入力しておく。納付先は複数の会社を登録することが可能となっている。また、納入形態として糊付長さで請求するのか、糊付した面積で請求するのかも選択可能となっている。
次に、b図の読込・指定画面では、SDカード95’に記録されたCSVデータファイルのデータ取込みを行う。即ち、SDカード95’が装着されたドライブを指定し、CSVデータファイルを情報処理装置に取り込む。取り込まれたデータから、作業現場名をピックアップし、各々の作業現場について納付先の会社を割り当てる。
c図の納品書作成画面では、納品書を作成するため、出力現場名を選択して指定する。選択された現場名によって作業日時が表示され、該当する作業日時を指定する。出力現場名が選択されると、割り当てられた納品先の会社が表示され、これを変更する場合は画面の下方にある納入先指定で行う。また、CSVデータファイルに保存された糊付量は実際に駆動された糊付機での駆動量であるため、実際に施工した壁紙量よりも多くなっている。そのため、「ロス率」を個々で設定してもよい。また、追加項目として「剥がし代」「養生代」も選択することが可能となっている。画面上での印刷をクリックすることにより納品書が印刷される。
d図の請求書作成画面では、請求書を作成するため、納入先指定によって納入先(請求先)を選択する。選択された納入先によって作業現場名が選択可能となり、更に日時指定によって、選択された現場での糊付量が得られ、この糊付量に応じた単価が請求書に記載されることになる。単価は個別設定も可能である。画面上での印刷をクリックすることにより請求書が印刷される。
以上のように、コントローラ70のSDカード95’に糊付作業履歴記録手段に記録された糊付作業履歴情報から糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを記録し、これを情報処理装置の演算手段により、表計算ソフトのマクロ処理を使って前記CSVデータファイルから納入伝票文書を作成することにより、利便性を高めることができる。
R …原反ロール、
C …クロス、
10 …自動壁紙糊付機、
11 …糊付機本体、
12 …台座部、
20 …脚部、
21 …前脚、
22 …後脚、
23 …クロス受けブラケット、
24 …クロス芯棒、
25 …テンションバー受け、
26 …第1テンションバー、
30 …下部構体、
31 …糊付けローラ、
32 …下ピンチローラ、
33 …ドクターローラ、
34 …均しローラ、
40 …上部構体、
41 …上ピンチローラ、
42 …押さえローラ、
43 …ドライブローラ、
50 …糊桶、
51 …糊上げローラ、
60 …スリッター、
61 …ガイド面部、
62 …第2テンションバー、
63 …曲面部、
64 …曲面部、
65 …回転刃、
70 …コントローラ、
71 …駆動源(モータ)、
72 …駆動制御手段、
73 …指令記憶手段、
74 …表示制御手段、
74a…表示パターン記憶手段、
75 …電波時計、
76 …糊付監視制御手段、
76a…糊付作業履歴記録手段、
77 …エラーメッセージ選択手段、
77a…エラーメッセージ記憶手段、
78 …検尺センサ、
79 …供給電圧センサ、
80 …操作面、
81 …LCD、
82 …ファンクションキー、
83 …選択キー、
84 …テンキー、
91 …駆動力出力部、
92 …回転制御部、
93 …情報処理部、
94 …操作部、
95 …内部記録部、
95’…外部記録部、
96 …時計部、
97a…糊付作業監視部、
97b…エラー選択部、
98 …画面制御部、
99 …LCDモジュール、
100 …情報処理装置、
101 …情報処理装置本体、
102 …ディスプレイ、
103 …キーボード、
104 …マウス、
105 …プリンター、
106 …演算手段、
107 …CSVデータファイル、
110 …現場名入力画面、
111 …糊付時表示画面、
112 …時計・カレンダー表示画面、
113 …糊付作業履歴表示画面、
114 …補正値表示画面、
115 …残量値入力画面、
120 …初期設定画面、
C …クロス、
10 …自動壁紙糊付機、
11 …糊付機本体、
12 …台座部、
20 …脚部、
21 …前脚、
22 …後脚、
23 …クロス受けブラケット、
24 …クロス芯棒、
25 …テンションバー受け、
26 …第1テンションバー、
30 …下部構体、
31 …糊付けローラ、
32 …下ピンチローラ、
33 …ドクターローラ、
34 …均しローラ、
40 …上部構体、
41 …上ピンチローラ、
42 …押さえローラ、
43 …ドライブローラ、
50 …糊桶、
51 …糊上げローラ、
60 …スリッター、
61 …ガイド面部、
62 …第2テンションバー、
63 …曲面部、
64 …曲面部、
65 …回転刃、
70 …コントローラ、
71 …駆動源(モータ)、
72 …駆動制御手段、
73 …指令記憶手段、
74 …表示制御手段、
74a…表示パターン記憶手段、
75 …電波時計、
76 …糊付監視制御手段、
76a…糊付作業履歴記録手段、
77 …エラーメッセージ選択手段、
77a…エラーメッセージ記憶手段、
78 …検尺センサ、
79 …供給電圧センサ、
80 …操作面、
81 …LCD、
82 …ファンクションキー、
83 …選択キー、
84 …テンキー、
91 …駆動力出力部、
92 …回転制御部、
93 …情報処理部、
94 …操作部、
95 …内部記録部、
95’…外部記録部、
96 …時計部、
97a…糊付作業監視部、
97b…エラー選択部、
98 …画面制御部、
99 …LCDモジュール、
100 …情報処理装置、
101 …情報処理装置本体、
102 …ディスプレイ、
103 …キーボード、
104 …マウス、
105 …プリンター、
106 …演算手段、
107 …CSVデータファイル、
110 …現場名入力画面、
111 …糊付時表示画面、
112 …時計・カレンダー表示画面、
113 …糊付作業履歴表示画面、
114 …補正値表示画面、
115 …残量値入力画面、
120 …初期設定画面、
Claims (3)
- 壁紙糊付機が行った実際の糊付作業データに基づいて、情報処理装置により壁紙施工用納入伝票を作成し、印刷する納入伝票作成システムであって、
前記壁紙糊付機が、前記糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを記録する糊付作業履歴記録手段を備え、
前記情報処理装置が、
表計算ソフトのマクロ処理により、指定された期間と作業現場名とに該当するデータを前記CSVデータファイルから選択し、予め定められた計算ルールが定められたスプレッドシートを備えた予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に前記計算ルールに沿った計算結果を記入した納入伝票文書を作成する演算手段と、
作成された納入伝票文書を印刷する印刷手段とを備えたことを特徴とする壁紙施工用納入伝票作成システム。 - 壁紙糊付機が行った実際の糊付作業データに基づいて、情報処理装置により壁紙施工用納入伝票を作成し、印刷する納入伝票作成システムであって、
前記壁紙糊付機が、前記糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを記録する糊付作業履歴記録手段を備え、
前記情報処理装置が、
表計算ソフトのマクロ処理により、指定された期間と作業現場名とに該当するデータを前記CSVデータファイルから選択し、予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に糊付量の合計結果を記入した納入伝票文書を作成する演算手段と、
作成された納入伝票文書を印刷する印刷手段とを備えたことを特徴とする壁紙施工用納入伝票作成システム。 - 壁紙糊付機が行った実際の糊付作業データに基づいて、情報処理装置により壁紙施工用納入伝票を作成し、印刷する納入伝票作成システムであって、
前記壁紙糊付機が、
時間情報を与える計時手段と、
前記駆動源の動作を制御する駆動制御手段と、
前記駆動制御手段の動作を監視しつつ指令記憶手段からの指令に基づき始動から停止までを1単位とした糊付作業の履歴を糊付作業履歴情報として抽出する糊付監視制御手段と、
作業現場特定情報を入力する作業現場入力手段と、
前記作業現場入力手段からの作業現場特定情報と、前記糊付監視制御手段からの糊付作業履歴情報と、前記計時手段からの時間情報とを順次データベース化する糊付作業履歴記録手段と、
前記糊付作業履歴記録手段に記録された糊付作業履歴情報から糊付作業の時間情報と作業現場名と糊付量とを含むCSVデータファイルを取り外し可能な不揮発メモリに書き出す糊付作業履歴情報書き出し手段とを備え、
前記情報処理装置が、
表計算ソフトのマクロ処理により、指定された期間と作業現場名とに該当するデータを前記CSVデータファイルから選択し、予め定められた様式の伝票書式に前記選択されたデータからの所定のフィールド情報を記入すると共に糊付量の合計結果を記入した納入伝票文書を作成する演算手段と、
作成された納入伝票文書を印刷する印刷手段とを備えたことを特徴とする壁紙施工用納入伝票作成システム。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008007719U JP3147840U (ja) | 2008-11-04 | 2008-11-04 | 壁紙施工用納入伝票作成システム |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008007719U JP3147840U (ja) | 2008-11-04 | 2008-11-04 | 壁紙施工用納入伝票作成システム |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP3147840U true JP3147840U (ja) | 2009-01-22 |
Family
ID=54781446
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008007719U Expired - Fee Related JP3147840U (ja) | 2008-11-04 | 2008-11-04 | 壁紙施工用納入伝票作成システム |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3147840U (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2016010972A (ja) * | 2014-06-05 | 2016-01-21 | ヤヨイ化学工業株式会社 | 自動壁紙糊付機用コントローラ及び自動壁紙糊付機 |
-
2008
- 2008-11-04 JP JP2008007719U patent/JP3147840U/ja not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2016010972A (ja) * | 2014-06-05 | 2016-01-21 | ヤヨイ化学工業株式会社 | 自動壁紙糊付機用コントローラ及び自動壁紙糊付機 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPWO1994003245A1 (ja) | 繰返し使用される記録媒体の回収処理装置 | |
| US20160170615A1 (en) | User Interface for a Label Printer | |
| JP5825251B2 (ja) | 印刷装置 | |
| JP6094651B2 (ja) | 印刷媒体 | |
| JP4819029B2 (ja) | 自動壁紙糊付機 | |
| JP4126326B1 (ja) | 自動壁紙糊付機 | |
| JP5287189B2 (ja) | カード処理装置、券発行機 | |
| JP5407160B2 (ja) | 画像出力装置、プログラム、及び記録媒体 | |
| JP2606438Y2 (ja) | 自動糊付機 | |
| JP2600952Y2 (ja) | 自動糊付機 | |
| JP4846707B2 (ja) | 自動壁紙糊付機 | |
| JPH081014Y2 (ja) | 自動糊付機 | |
| JP4450040B2 (ja) | カード処理機能付き印刷装置、posシステム、posシステムのレシート発行方法及びposプログラム | |
| JP2005271354A (ja) | 印刷制御装置、印刷制御プログラムおよび印刷制御方法 | |
| JP6260934B2 (ja) | テンプレート作成装置 | |
| JP6621599B2 (ja) | 自動壁紙糊付機用コントローラ及び自動壁紙糊付機 | |
| JP4214411B2 (ja) | カード処理機能付き印刷装置、posシステム、posシステムのレシート発行方法及びposプログラム | |
| JP4453379B2 (ja) | 印刷装置、posシステム、プリンタドライバ、プログラムおよびポイント付与方法 | |
| TW299296B (ja) | ||
| JP5262040B2 (ja) | 発券機 | |
| JP2004133717A (ja) | 商品売上データ処理装置 | |
| GB2048530A (en) | Storage and display apparatus for accounting data | |
| JP2009237907A (ja) | 発券機 | |
| JP2008084281A (ja) | 画像出力装置及びプログラム | |
| CN102616018A (zh) | 记录装置、记录系统及记录装置的控制方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111224 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121224 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131224 Year of fee payment: 5 |
|
| LAPS | Cancellation because of no payment of annual fees |