JP3215366U - 成形機 - Google Patents
成形機 Download PDFInfo
- Publication number
- JP3215366U JP3215366U JP2017005802U JP2017005802U JP3215366U JP 3215366 U JP3215366 U JP 3215366U JP 2017005802 U JP2017005802 U JP 2017005802U JP 2017005802 U JP2017005802 U JP 2017005802U JP 3215366 U JP3215366 U JP 3215366U
- Authority
- JP
- Japan
- Prior art keywords
- cable
- molding machine
- cable bear
- movable
- cables
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Injection Moulding Of Plastics Or The Like (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
【課題】 ケーブル保護チェーンの劣化や破損または電気ケーブル、作動油用ホース、温調用ホースのいずれかの逸脱といった異常を検出する装置として十分なものは存在していなかったので、ケーブル保護チェーンの劣化や破損、または電気ケーブル、作動油用ホース、温調用ホースのいずれかの逸脱といった異常が比較的簡単に検出できる成形機を提供する。【解決手段】 電気ケーブル27、作動油用ホース28、温調用ホース29のいずれかを保護して可動部に支持案内するケーブル保護チェーン30により電気ケーブル、作動油用ホース、温調用ホースのいずれかが可動部18に支持案内される成形機11において、ケーブル保護チェーン30の水平部分33,35または屈曲部分34の下方にケーブル保護チェーン30、または電気ケーブル27、作動油用ホース28、温調用ホース29のいずれかを検出する検出手段36を備える。【選択図】図1
Description
本考案は、ケーブルベア(登録商標)によりケーブル類が可動部に支持案内される成形機に関するものである。
本考案において「ケーブルべア」の定義は、登録商標保有企業の製品に限定されず、ケーブル類を支持体の内部に集束して支持案内する屈曲可能な各種のケーブル保護器具であってケーブル保護チェーン、ケーブルチェーン等の呼称のものも全て含むものとする。また「ケーブル類」の定義は、電気ケーブル(電力ケーブル、信号ケーブルを含む)、油圧機器等への送油用ホース、温調用の送水用ホース等を総称するものとする。ケーブルベアによりケーブル類が可動部に接続される成形機自体は公知であって、特許文献1に記載されたもの等が知られている。特許文献1では、ケーブルベアにより前後進する射出装置に接続される配線ケーブル等をまとめている。そしてこのようにケーブルベアを用いることにより、配線ケーブル同士のからみ合いの懸念を解消し、配線ケーブルやホース配管の損傷を防止したり見かけを良くすることができること等が記載されている。
しかしながらケーブルベアは連続使用時に屈曲と伸長を繰り返すものであるので、長年の使用により弛み等の劣化が発生したり破損を生じることもある。そしてケーブルベアの劣化や破損は、ケーブルベア内の電力ケーブルやホースの破損に繋がる畏れがある。そして電力ケーブルの破損は、破損した電力ケーブルが機械に触れてショートしたり作業員の感電などに繋がる畏れがあり、高圧や高温のホースの破損もまた作業員のケガや火傷等に繋がる畏れがある。このような観点からケーブルベアの劣化や破損をなるべく早期に発見することができる成形機が望まれていた。
一方、ケーブルベア(ケーブル保護チェーン)の破損を検知するものとして特許文献2に記載されたものが知られている。特許文献2では、ケーブルベアに沿って光ファイバケーブルを取付け、光ファイバケーブルの光量を検出して光量が所定量よりも少なくなったときにケーブルベアが破損したと判断している。しかしながら特許文献2については破損検出のシステムが大がかりなものとなるという問題があった。またケーブルベアが長期の使用により弛みにより垂れ下がった状態となったとしても屈曲部分の状態と大差ないので光ファイバの光量には変化が無く、ケーブルベアが垂れ下がった状態は破損として検出できないという問題もあった。
上記のように特許文献1ではケーブルベアの劣化や破損への対策が何らなされておらず、ケーブルベアの破損対策がなされた特許文献2を組み合わせたとしても成形機に用いられるケーブルベアの劣化や破損またはケーブル類の逸脱といった異常を検出することのできる成形機としては十分なものはなかった。そこで本考案ではケーブルベアの劣化や破損またはケーブル類の逸脱といった異常が比較的簡単に検出できる成形機を提供する。
本考案の請求項1に記載の成形機は、ケーブルベアによりケーブル類が可動部に支持案内される成形機において、ケーブルベアの水平部分または屈曲部分の下方にケーブルベアまたはケーブル類を検出する検出手段を備えたことを特徴とする。
本考案の請求項2に記載の成形機は、請求項1に記載の成形機において、前記成形機は、射出成形機であり、可動部は可動盤または射出装置であり、ケーブルベアは下側の水平部分から上側の水平部分に向けて屈曲部分が設けられていることを特徴とする。
本考案の請求項3に記載の成形機は、請求項2に記載の成形機において、検出手段は、ケーブルベアの最前進時における上側の水平部分の屈曲部分近傍の下方に備えられていることを特徴とする。
本考案の請求項4に記載の成形機は、請求項2または請求項3に記載の成形機において、検出手段は、ケーブルベアの長手方向と交差する方向に投光を行うように配設された光センサであることを特徴とする。
本考案の請求項5に記載の成形機は、請求項4に記載の成形機において、ケーブルベアは複数列が平行して配置され、検出手段は、複数列のケーブルベアの長手方向と交差する方向に投光を行うように配設された1基の光センサであることを特徴とする。
本考案の成形機は、ケーブルベアによりケーブル類が可動部に支持案内される成形機において、ケーブルベアの水平部分または屈曲部分の下方にケーブルベアまたはケーブル類を検出する検出手段を備えているので、比較的簡単な手段でケーブルベアの劣化や破損またはケーブル類の逸脱といった異常を検出することができる。
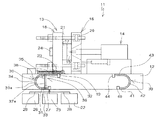
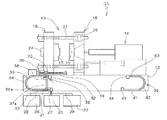
本考案の第1の実施形態の射出成形機11について、図1ないし図3を参照して説明する。横型の射出成形機11は、ベッド12上に配置される型締装置13と射出装置14とから構成されている。型締装置13は、固定金型15が取付けられる固定盤16がベッド12上に固定的に配置されている。また固定盤16に対して可動金型17が取付けられる可動盤18がベッド12の上面のガイド19の上を型開閉方向に移動可能に設けられている。ベッド12上を前後進移動する射出装置14と型開閉方向に移動する可動金型17および可動盤18は、本考案の可動部に相当する。
固定盤16内部の四隅近傍には型締機構のアクチュエータである型締シリンダ20がそれぞれ設けられ、型締シリンダ20のロッドがタイバ21を構成している。そして前記タイバ21は可動盤18の四隅近傍のガイド穴に挿通されている。型締シリンダ20は油圧により作動され、油圧装置22から送油がなされる。
可動盤18は、型開閉機構23により型開閉方向に移動可能に設けられている。そして可動盤18にはサーボモータまたは油圧シリンダにより作動されるエジェクタ機構24が取付けられている。また射出成形機11の外部またはベッド12内には前記油圧装置22の他、制御装置25、温調装置26が配設されている。なおここでは射出装置14やエジェクタ機構24にサーボモータを用いる場合のサーボアンプも制御装置25に含まれるものとして説明する。
次に可動部である可動盤18へのケーブル類の接続について説明する。可動盤18に取付けられる可動金型17には、温調水が流通されている。また可動金型17は油圧シリンダによって作動するコアが用いられる場合もある。そして可動盤18には可動金型17を取付固定する油圧クランプや電磁石が取付けられる場合もある。更に可動盤18に組み込まれるエジェクタ機構24は、サーボモータまたは油圧シリンダにより作動される。そのため可動金型17および可動盤18に対して電気ケーブル27(電力ケーブル、信号ケーブルを含む)、油圧機器等への作動油用ホース28、温調用ホース29等のケーブル類を接続する必要がある。しかしこれらのケーブル類は可動盤18の型開閉移動とともに移動端の位置や屈曲状態が変化するため、個々にケーブル類を可動盤18等に接続した場合にはケーブル類が絡まったり摩擦により破損したりする場合がある。また見た目の点でも良くない上に個々のケーブル類が作業の邪魔になる場合もある。
そこで本考案ではケーブルベア30により前記のケーブル類が可動盤18に支持案内されている。ケーブルベア30は、スーパーエンプラ等の樹脂または金属から形成されている。そしてケーブルベア30は公知であるので詳細は図示しないが、各リンク部30aが連結された2本のサイドバンド部と、2本のサイドバンド部を連結するアーム部によって断面コ字状の構造物が形成され、内部にケーブル類を収納できる空間が形成されている。なおケーブルベア30の前記空間にケーブル類を収納する際には仕切板を用いて各ケーブルを収納してもよい。そしてケーブルベア30の前記空間にケーブル類を収納後に断面コ字状の構造物の開放側が別のアーム部により閉鎖される。またケーブルベア30のリンク部30aが連設された長手方向の両端は、ケーブル類を取り出すための開口部がそれぞれ設けられている。前記構造によりケーブルベア30は、内部に収納したケーブル類をまとめて支持案内するとともに、ケーブルベア30の両端の開口部から外部に向けてはケーブル類が自由に分配および延長可能となっている。
ケーブルベア30の両端のうち一端は固定端31となっており、ベッド12の側に固定されている。そしてケーブルベア30の固定端31側の開口部から延長されているケーブル類(電気ケーブル27、作動油用ホース28、温調用ホース29)は、それぞれ制御装置25、油圧装置22、温調装置26に接続されている。またケーブルベア30の両端のうち他端は移動端32となっており、可動盤18の下部側に固定されている。そしてケーブルベア30の移動端32側の開口部から延長されているケーブル類のうち電気ケーブル27は詳細については図示しないがエジェクタ機構24のサーボモータ等に接続され、作動油用ホース28は可動金型17の油圧機器の配管や可動盤18の油圧クランパの油圧機器の配管等に接続され、温調用ホース29は可動金型17の温調配管に接続されている。
本実施形態では、ケーブルベア30はフリースパンが上側に設けられる標準設置の方法で使用される。従ってケーブルベア30は下側の水平部分33に続いて上方に向けて屈曲部分34が接続され更に上側の水平部分35に接続されている。上方の水平部分35は可動盤18が最前進された際にフリースパンと一致する。また本考案において水平部分33,35は完全に水平で直線状のもののみを指すのではなく、例えば上下に10°以内の傾斜があるものや正常範囲内での膨らみや撓みがあるものであってもよい。
そして図1に示されるように可動金型17が型閉された際は、可動盤18およびケーブルベア30の移動端32の前進とともにケーブルベア30の上側の水平部分35が延伸されながら移動される。その結果、当初の屈曲部分34は上側の水平部分35に移行され、下側の水平部分33が屈曲して屈曲部分34に移行されて下側の水平部分33の長さは短くなる。また可動金型17が型開された際は、ケーブルベア30の移動端32の後退とともに上側の水平部分35も退縮されながら移動される。その結果、上側の水平部分35は短くなり下側の水平部分33は長くなる。なおケーブルベア30の移動端32の前進時の上側の水平部分35(フリースパン)が一定以上の長さとなり、正常状態でも撓みが問題となる場合は、上側の水平部分35の下方に図示しない支持ローラや支持ガイドを設けてもよい。
次に本考案のケーブルベア30の故障を検出する検出手段36について説明する。ケーブルベア30は成形サイクル時の可動盤18等の移動ともに位置変化および形状変化されるので、水平部分においては押し引き方向の作用を受け、屈曲部分においてはリンクの相対位置変化による作用を受ける。その結果経年使用によりケーブルベア30のリンク部30a等が摩耗や変形しケーブルベア30全体では伸びに繋がる。そしてケーブルベア30の伸びは特に上側の水平部分35の垂れ下がりとなって現れる。そしてケーブルベア30の垂直方向の垂れ下がり量が一例としてフリースパンの長さの10%を超えると前記垂れ下がりによりケーブル類が必要以上に引っ張られたり、ケーブルベア30のリンク部30aの隙間からケーブル類が外部に逸脱したりする問題が起きやすくなる。またケーブルベア30の垂れ下がりによりリンク部30aや摩耗や割れもより一層発生しやすくなる。
そのため第1の実施形態では、ケーブルベア30の上側の水平部分35の下方にケーブルベア30またはケーブル類27,28,29を検出する検出手段36を備えている。より具体的には検出手段36は光センサが設けられている。図3に示されるようにベッド12を構成する一方の支柱37aの側面には光センサである光電管38の投光器38aが取付けられている。また他方の支柱37bの側面には光電管38の受光器38bが取付けられている。そして光電管38の投光器38aおよび受光器38bは制御装置25に信号ケーブル線を介して接続されている。そしてまた光電管38の投光器38aから受光器38bに向けてケーブルベア30の長手方向と交差する方向に投光されるように配設されている。光電管38の投光器38aおよび受光器38bは制御装置25に信号ケーブル線を介して接続されている。従って上記の「ケーブルベア30の上側の水平部分35の下方」とは、平面視して完全に重複する下方の位置ではなく、側面視して相対的に下方の位置であればよい。また長手方向と交差する方向とは、直交する方向が望ましいが、必ずしも90°の角度とは限定されない。
前記光電管38を取付ける高さは、ケーブルベア30のフリースパンの長さや支持ローラ等の有無によっても最適な位置は相違するが、一例としてケーブルベア30のフリースパンの長さの10%相当、下方の位置を投光および受光するように光電管38の投光器38aと受光器38bを取り付けることが望ましい。そして光電管38等の光センサを取付けるベッド12の型開閉方向の位置は、ケーブルベア30の最前進時における上側の水平部分35の屈曲部分34近傍の下方に備えられることが望ましい。換言すると可動金型17の型閉時におけるケーブルベア30の移動端32を起点としてケーブルベア30のフリースパンの長さを加えた位置の下方に光電管38等の光センサを設けることがケーブルベア30に異常を検出できる範囲が一番長くなるので望ましいと言える。またケーブルベア30の異常の検出手段は、下側の水平部分33の下方にも取付けてもよい。
なお検出手段36としては、光センサを用いる場合は光電管38以外にLEDセンサ等でもよい。また検出手段36は光センサに限定されず、ケーブルベア30の撓みや破損またはその内部のケーブル類の逸脱を検出するための超音波センサ等の他の非接触式センサや、直接ケーブルベア3−等が接触したことにより感知するリミットスイッチ等の接触式センサであってもよい。
可動部である射出装置14についても、可動盤18と同様に射出用サーボモータや計量用サーボモータへ接続される電力ケーブルや信号ケーブル、材料供給口付近を冷却する温調水用の送水ホース、射出装置を前後進させるノズルタッチ用油圧シリンダ用の作動油用ホース等のケーブル類がケーブルベア39により射出装置14に向けて支持案内されている。そしてケーブルベア39の固定端40がベッド12に取付けられ、下側の水平部分41、屈曲部分42、上側の水平部分43(フリースパン)を経て移動端44が射出装置14の基部に接続されている。そしてケーブルベア39の移動端44側の開口物から各ホースが分離されて射出装置14の各部に接続されている。射出装置14は、可動盤18ほど移動距離が長くなく成形サイクル毎に移動しない成形の方が多いのでケーブルベア39の異常を検出する手段を設ける必要性は低いと言えるが、可動盤18側と同様にケーブルベア39の最前進時における上側の水平部分43の屈曲部分42近傍の下方に、光センサからなるケーブルベア39の検出手段を設けてもよい。
次にケーブルベアの検出手段36によるケーブルベア30の異常検出制御について簡単に説明する。成形サイクル時にケーブルベア30の上側の水平部分35が水平方向に移動した際に光電管38の投光器38aから受光器38bへの走光が遮られない場合は、ケーブルベア30は正常の状態であって異常なケーブルベア30やケーブル類の垂れ下がりや破損は無いとされる。一方、成形サイクル時にケーブルベア30の上側の水平部分35が水平方向に移動した際に光電管38の投光器38aから受光器38bへの走光が遮られた場合は、制御装置25においてケーブルベア30等の何等かの異常と判断し、アラーム信号を発信する。そしてケーブルベア30等に異常が発生したことを表示装置に表示したり、成形サイクルを停止したりする。
また第1の実施形態の変形例として図示は省略するが、可動盤にロータリテーブルが回転可能に取付けられ、ロータリテーブルに回転金型が取付けられる射出成形機の場合も想定される。この変形例の場合、可動盤に向けてロータリテーブルを回転させるモータへの電線ケーブルや2個の金型への温調ホースが必要となるので、ケーブルベアの数は1列ではなく複数列(例えば2列)が平行に配置される場合も多い(それぞれのケーブルベアの配列は図1の実施形態と同じであるので説明を省略する)。この場合、検出手段である光電管38等の光センサは1基として投光器を一方のケーブルベアの更に一方側の下方に設け、受光器を他方のケーブルベアの更に他方側の下方に設ける。それにより1基の光センサにより複数列のケーブルベアやケーブル類の垂れ下がり、断裂、破損等を検出することができる。
次に第2の実施形態の射出成形機51について、図4ないし図6を参照して説明する。射出成形機51は、ベッド52上に載置された型締装置53とその両側に設けられた固定側の第1の射出装置54と可動側の第2の射出装置55から基本的な部分が構成される。型締装置53について説明すると、固定金型56が取付けられる固定盤57と第1の可動金型58が取付けられる第1の可動盤59との間に、第2の可動盤60が型開閉方向に移動自在に配設されている。第2の可動盤60は、タイバ61に挿通される上下のフレーム部62と、フレーム部62に軸保持される回転自在な回転盤63から構成され、回転盤63には第2の可動金型である中間金型64a,64bが取付けられている。
そして固定盤57の内部の四隅近傍には型締シリンダ81がそれぞれ設けられ、型締シリンダ81のピストンロッドによってタイバ61が構成されている。また第1の可動盤59と第2の可動盤60は、図示しない第1の型開閉機構と第2の型開閉機構によりそれぞれ型開閉方向に移動可能となっている。
第1の可動盤59および第1の可動金型58や第2の射出装置55については、第1の実施形態と同様のサーボモータ、油圧機器、温調配管が設けられ同様のケーブル類が接続される。また第2の可動盤60および第2の可動金型である中間金型64a,64bについても、第1の可動盤59および第1の可動金型58と同様の油圧機器、温調配管が設けられる他、回転盤63を回転させるサーボモータ、回転盤63を位置決めする位置決めピンのための油圧機器などが設けられており、前記各機器等に対応して必要なケーブル類が接続される。
第2の実施形態についてもケーブルベア65,66,67によりケーブル類が可動部に支持案内されるようになっている。即ちケーブル類68a,68b,68cは第1のケーブルベア65により支持案内され、制御装置69、油圧装置70、温調装置71から第1の可動盤59に接続されている。またケーブル類72a,72b,72cは、第2のケーブルベア66により支持案内され、制御装置69、油圧装置70、温調装置71から第2の可動盤60に接続されている。更にケーブル類73a,73b,73cは、第3のケーブルベア67により支持案内され、制御装置69、油圧装置70、温調装置71から第2の射出装置55に接続されている。
前記第1のケーブルベア65と前記第2のケーブルベア66とはいずれか一方のケーブルベア65がベッド52の操作側の外側に配置され、いずれか他方のケーブルベア66がベッド52の反操作側の外側に配置されている。第2の実施形態では第1のケーブルベア65がベッド52の操作側の外側、第2のケーブルベア66がベッド52の反操作側の外側に配置されている。そして第2の射出装置55に接続されるケーブル類73a,73b,3cを支持案内する第3のケーブルベア67はその中間に配置されている。そして第1の可動盤59に接続されるケーブル類68a,68b,68cを支持案内する第1のケーブルベア65と、第2の可動盤60に接続されるケーブル類72a,72b,72cを支持案内する第2のケーブルベア66と、第2の射出装置55に接続されるケーブル類73a,73b,73cを支持案内する第3のケーブルベア67は、それぞれリンクが連設される長手方向が型開閉方向になるように平行に配置されている。
そして第1のケーブルベア65は移動端74が第1の可動盤59に取付けられ、上側の水平部分(フリースパン)を経て屈曲部分が前記移動端74よりも他側(図4において左側)に設けられ、下側の水平部分を経て固定端75が下部のベッドに取付けられる。また第2のケーブルベア66も前記移動端76が第2の可動盤60に取付けられ、上側の水平部分(フリースパン)を経て屈曲部分が移動端76よりも他側(図4において左側)に設けられ、下側の水平部分を経て固定端77が下部のベッドに取付けられる。第3のケーブルベア67は移動端78が第2の射出装置55に取付けられ、上側の水平部分(フリースパン)を経て屈曲部分が前記移動端78よりも他側(図4において左側)に設けられ、下側の水平部分を経て固定端79が下部のベッド52に取付けられる。
更に第1の可動盤59の他側に第1の可動盤59と一体に型開閉方向に移動自在な第2の射出装置55と第3のケーブルベア67の関係について説明する。第1の可動盤59と第2の射出装置55の基台80は固定され、両者はベッド52上を第1の型開閉機構の作動により同時に型開閉方向に移動可能となっている。また第2の射出装置55には図示しないノズルタッチ機構の油圧シリンダ等が取付けられ、前記基台80上において第2の射出装置55のみが前後進移動可能となっている。そのため第1の可動盤59に対して第2の射出装置55のみでも移動可能であり、それぞれのケーブル類72a,72b,72cとケーブル類73a,73b,73cは別個に第1のケーブルベア65と第3のケーブルベア67に収納されている。
また型開閉時に移動される第2の射出装置55の制御に用いる制御装置は、移動部分を軽量化するために基台80内にはおさめられておらず、第1の射出装置54の基台82内やベッド52の一側側に収められている。そのため基台80内は空間となっており、第3のケーブルベア67が取付けられるとともに第2の射出装置55の前後進に応じて位置変化可能となっている。
次に第2の実施形態のケーブルベア65,66,67の異常を検出する検出手段について説明する。第1の実施形態と同様に、ベッド52の支柱や梁等には光センサである光電管83,84,85が取付けられ、ケーブルベア65,66のフリースパンの下方の位置が検出可能となっている。また特に図6に示されるように第3のケーブルベア67の検出手段の光電管85については、ベッド52の操作側と反操作側に所定高さの柱86a,86bが2本立設・固定されている。そして一方の柱86aの上部に光電管85の投光器85aが固定され、他方の柱86bの上部に受光器85bが固定されている。そしてこの光電管85により第3のケーブルベア67の上側の水平部(フリースパン)から一定距離下方の高さで、第3のケーブルベア67の長手方向と直交する方向に投光と受光を行っている。
そして第1、第2、第3のケーブルベア65,66,67の垂れ下がりが一定以上の異常な状態の場合や破損によるリンク等の垂れ下がりが有る場合、または逸脱したケーブル類の垂れ下がりがある場合に前記光電管83,84,85により検出可能となっている。なおケーブルベア65,66,67のフリースパンは、第1の可動盤59の型開閉ストロークに第2の射出装置55の移動ストロークを加えた第3のケーブルベア67が最も大きくなることが想定されるので、少なくとも第3のケーブルベア67には異常を検出する検出手段を設けてもよい。
また上記において第1、第2、第3のケーブルベア65,66,67はそれぞれ1本に限定されない。そして複数のケーブルベアが比較的近い位置に平行に配置される場合、1基の光センサにより、前記複数列のケーブルベアの長手方向と交差する方向に投光および受光を行い、複数本のケーブルベアの異常検出を同時に行うようにしてもよい。その場合、各ケーブルベアで可動部の最前進時における移動端の位置やフリースパンの長さにが相違することがあるので、光センサの投光器と受光器をケーブルベアの長手方向に対して斜めに交差する方向に取付けてもよい。
本考案については、一々列挙はしないが、上記した実施形態のものに限定されず、上記の各記載を組み合わせたものや当業者が本考案の趣旨を踏まえて追加や変更を加えたものについても、適用されることは言うまでもないことである。本考案の成形機は、射出成形機の中の一形態としてダイカスト成形機であってもよい。または可動金型や可動盤を用いるプレス成形機やスタンピング成形機、ブロー成形機等であってもよい。
また水平方向に型開閉される射出成形機において、ケーブルベアは上側の水平部分の端部が固定端であってベッドに取付けられ、下側の水平部分の端部が移動端であって可動盤(第1の可動盤および第2の可動盤を含む)や射出装置に取付けられたもの(上面固定形仕様)でもよい。この場合は、下側の水平部分がフリースパンとなり長くなるので、下側の水平部分の下方に検出手段を取付けることが望ましい。またケーブルベアは平面視してU字状に設けられた水平仕様であってもよく、この場合は1基の光センサをケーブルベアの下方に設けることにより、移動端側の水平部分と固定端側の水平部分の撓みを検出するようにしてもよい。
また成形機は縦方向に型開閉される射出成形機やプレス機であってもよい。縦方向に可動盤等の可動部が移動する場合、ケーブルベアのフリースパンが垂直方向に設けられ、屈曲部分がその下側に設けられケーブルベアはU字形状または逆U字形状に取付けられる。その場合、ケーブルベアの異常を検出する検出手段は、正常時のケーブルベアの屈曲部分が最下方に移動した位置よりも更に下方の位置を検出するように光センサが設けられる。そして可動盤等の可動部の最下方への移動とともにケーブルベアの屈曲部分が最下方まで移動された際に、正常時にはケーブルベアまたはケーブル類は検出手段により検出されないが、ケーブルベアの一定以上の伸びや破損、またはケーブル類のはみ出し等が発生している際は、検出手段により異常として検出されるように設けられる。
11 射出成形機
14 射出装置
18 可動盤
22 油圧装置
25 制御装置
26 温調装置
27 電気ケーブル
28 作動油用ホース
29 温調用ホース
30 ケーブルベア
33 下側の水平部分
34 屈曲部分
35 上側の水平部分
36 検出手段
38 光電管
38a 投光器
38b 受光器
14 射出装置
18 可動盤
22 油圧装置
25 制御装置
26 温調装置
27 電気ケーブル
28 作動油用ホース
29 温調用ホース
30 ケーブルベア
33 下側の水平部分
34 屈曲部分
35 上側の水平部分
36 検出手段
38 光電管
38a 投光器
38b 受光器
本考案は、ケーブルベア(登録商標)によりケーブル類が可動部に支持案内される成形機に関するものである。
本考案において「ケーブルべア」の定義は、登録商標保有企業の製品に限定されず、ケーブル類を支持体の内部に集束して支持案内する屈曲可能な各種のケーブル保護器具であってケーブル保護チェーン、ケーブルチェーン等の呼称のものも全て含むものとする。また「ケーブル類」の定義は、電気ケーブル(電力ケーブル、信号ケーブルを含む)、油圧機器等への送油用ホース、温調用の送水用ホース等を総称するものとする。ケーブルベアによりケーブル類が可動部に接続される成形機自体は公知であって、特許文献1に記載されたもの等が知られている。特許文献1では、ケーブルベアにより前後進する射出装置に接続される配線ケーブル等をまとめている。そしてこのようにケーブルベアを用いることにより、配線ケーブル同士のからみ合いの懸念を解消し、配線ケーブルやホース配管の損傷を防止したり見かけを良くすることができること等が記載されている。
しかしながらケーブルベアは連続使用時に屈曲と伸長を繰り返すものであるので、長年の使用により弛み等の劣化が発生したり破損を生じることもある。そしてケーブルベアの劣化や破損は、ケーブルベア内の電力ケーブルやホースの破損に繋がる畏れがある。そして電力ケーブルの破損は、破損した電力ケーブルが機械に触れてショートしたり作業員の感電などに繋がる畏れがあり、高圧や高温のホースの破損もまた作業員のケガや火傷等に繋がる畏れがある。このような観点からケーブルベアの劣化や破損をなるべく早期に発見することができる成形機が望まれていた。
一方、ケーブルベア(ケーブル保護チェーン)の破損を検知するものとして特許文献2に記載されたものが知られている。特許文献2では、ケーブルベアに沿って光ファイバケーブルを取付け、光ファイバケーブルの光量を検出して光量が所定量よりも少なくなったときにケーブルベアが破損したと判断している。しかしながら特許文献2については破損検出のシステムが大がかりなものとなるという問題があった。またケーブルベアが長期の使用により弛みにより垂れ下がった状態となったとしても屈曲部分の状態と大差ないので光ファイバの光量には変化が無く、ケーブルベアが垂れ下がった状態は破損として検出できないという問題もあった。
上記のように特許文献1ではケーブル保護チェーンの劣化や破損への対策が何らなされておらず、ケーブル保護チェーンの破損対策がなされた特許文献2を組み合わせたとしても成形機に用いられるケーブル保護チェーンの劣化や破損または電気ケーブル、作動油用ホース、温調用ホースのいずれかの逸脱といった異常を検出することのできる成形機としては十分なものはなかった。そこで本考案ではケーブル保護チェーンの劣化や破損または電気ケーブル、作動油用ホース、温調用ホースのいずれかの逸脱といった異常が比較的簡単に検出できる成形機を提供する。
本考案の請求項1に記載の成形機は、電気ケーブル、作動油用ホース、温調用ホースのいずれかを支持体の内部に集束して支持案内する屈曲可能なケーブル保護チェーンにより電気ケーブル、作動油用ホース、温調用ホースのいずれかが可動部に支持案内される成形機において、前記ケーブル保護チェーンの水平部分または屈曲部分の下方に前記ケーブル保護チェーン、または電気ケーブル、作動油用ホース、温調用ホースのいずれかを検出する検出手段を備えたことを特徴とする。
本考案の請求項2に記載の成形機は、請求項1に記載の成形機において、前記成形機は、射出成形機であり、可動部は可動盤または射出装置であり、ケーブル保護チェーンは下側の水平部分から上側の水平部分に向けて屈曲部分が設けられていることを特徴とする。
本考案の請求項3に記載の成形機は、請求項2に記載の成形機において、検出手段は、ケーブル保護チェーンの最前進時における上側の水平部分の屈曲部分近傍の下方に備えられていることを特徴とする請求項1または請求項2に記載の成形機。
本考案の請求項4に記載の成形機は、請求項2または請求項3に記載の成形機において、検出手段は、ケーブル保護チェーンの長手方向と交差する方向に投光を行うように配設された光センサであることを特徴とする。
本考案の請求項5に記載の成形機は、請求項4に記載の成形機において、ケーブル保護チェーンは複数列が平行して配置され、検出手段は、複数列のケーブル保護チェーンの長手方向と交差する方向に投光を行うように配設された1基の光センサであることを特徴とする。
本考案の成形機は、電気ケーブル、作動油用ホース、温調用ホースのいずれかを支持体の内部に集束して支持案内する屈曲可能なケーブル保護チェーンにより電気ケーブル、作動油用ホース、温調用ホースのいずれかが可動部に支持案内される成形機において、前記ケーブル保護チェーンの水平部分または屈曲部分の下方に前記ケーブル保護チェーンまたは電気ケーブル、作動油用ホース、温調用ホースのいずれかを検出する検出手段を備えているので、比較的簡単な手段でケーブル保護チェーンの劣化や破損または電気ケーブル、作動油用ホース、温調用ホースのいずれかの逸脱といった異常を検出することができる。
本考案の第1の実施形態の射出成形機11について、図1ないし図3を参照して説明する。横型の射出成形機11は、ベッド12上に配置される型締装置13と射出装置14とから構成されている。型締装置13は、固定金型15が取付けられる固定盤16がベッド12上に固定的に配置されている。また固定盤16に対して可動金型17が取付けられる可動盤18がベッド12の上面のガイド19の上を型開閉方向に移動可能に設けられている。ベッド12上を前後進移動する射出装置14と型開閉方向に移動する可動金型17および可動盤18は、本考案の可動部に相当する。
固定盤16内部の四隅近傍には型締機構のアクチュエータである型締シリンダ20がそれぞれ設けられ、型締シリンダ20のロッドがタイバ21を構成している。そして前記タイバ21は可動盤18の四隅近傍のガイド穴に挿通されている。型締シリンダ20は油圧により作動され、油圧装置22から送油がなされる。
可動盤18は、型開閉機構23により型開閉方向に移動可能に設けられている。そして可動盤18にはサーボモータまたは油圧シリンダにより作動されるエジェクタ機構24が取付けられている。また射出成形機11の外部またはベッド12内には前記油圧装置22の他、制御装置25、温調装置26が配設されている。なおここでは射出装置14やエジェクタ機構24にサーボモータを用いる場合のサーボアンプも制御装置25に含まれるものとして説明する。
次に可動部である可動盤18へのケーブル類の接続について説明する。可動盤18に取付けられる可動金型17には、温調水が流通されている。また可動金型17は油圧シリンダによって作動するコアが用いられる場合もある。そして可動盤18には可動金型17を取付固定する油圧クランプや電磁石が取付けられる場合もある。更に可動盤18に組み込まれるエジェクタ機構24は、サーボモータまたは油圧シリンダにより作動される。そのため可動金型17および可動盤18に対して電気ケーブル27(電力ケーブル、信号ケーブルを含む)、油圧機器等への作動油用ホース28、温調用ホース29等のケーブル類を接続する必要がある。しかしこれらのケーブル類は可動盤18の型開閉移動とともに移動端の位置や屈曲状態が変化するため、個々にケーブル類を可動盤18等に接続した場合にはケーブル類が絡まったり摩擦により破損したりする場合がある。また見た目の点でも良くない上に個々のケーブル類が作業の邪魔になる場合もある。
そこで本考案ではケーブルベア30により前記のケーブル類が可動盤18に支持案内されている。ケーブルベア30は、スーパーエンプラ等の樹脂または金属から形成されている。そしてケーブルベア30は公知であるので詳細は図示しないが、各リンク部30aが連結された2本のサイドバンド部と、2本のサイドバンド部を連結するアーム部によって断面コ字状の構造物が形成され、内部にケーブル類を収納できる空間が形成されている。なおケーブルベア30の前記空間にケーブル類を収納する際には仕切板を用いて各ケーブルを収納してもよい。そしてケーブルベア30の前記空間にケーブル類を収納後に断面コ字状の構造物の開放側が別のアーム部により閉鎖される。またケーブルベア30のリンク部30aが連設された長手方向の両端は、ケーブル類を取り出すための開口部がそれぞれ設けられている。前記構造によりケーブルベア30は、内部に収納したケーブル類をまとめて支持案内するとともに、ケーブルベア30の両端の開口部から外部に向けてはケーブル類が自由に分配および延長可能となっている。
ケーブルベア30の両端のうち一端は固定端31となっており、ベッド12の側に固定されている。そしてケーブルベア30の固定端31側の開口部から延長されているケーブル類(電気ケーブル27、作動油用ホース28、温調用ホース29)は、それぞれ制御装置25、油圧装置22、温調装置26に接続されている。またケーブルベア30の両端のうち他端は移動端32となっており、可動盤18の下部側に固定されている。そしてケーブルベア30の移動端32側の開口部から延長されているケーブル類のうち電気ケーブル27は詳細については図示しないがエジェクタ機構24のサーボモータ等に接続され、作動油用ホース28は可動金型17の油圧機器の配管や可動盤18の油圧クランパの油圧機器の配管等に接続され、温調用ホース29は可動金型17の温調配管に接続されている。
本実施形態では、ケーブルベア30はフリースパンが上側に設けられる標準設置の方法で使用される。従ってケーブルベア30は下側の水平部分33に続いて上方に向けて屈曲部分34が接続され更に上側の水平部分35に接続されている。上方の水平部分35は可動盤18が最前進された際にフリースパンと一致する。また本考案において水平部分33,35は完全に水平で直線状のもののみを指すのではなく、例えば上下に10°以内の傾斜があるものや正常範囲内での膨らみや撓みがあるものであってもよい。
そして図1に示されるように可動金型17が型閉された際は、可動盤18およびケーブルベア30の移動端32の前進とともにケーブルベア30の上側の水平部分35が延伸されながら移動される。その結果、当初の屈曲部分34は上側の水平部分35に移行され、下側の水平部分33が屈曲して屈曲部分34に移行されて下側の水平部分33の長さは短くなる。また可動金型17が型開された際は、ケーブルベア30の移動端32の後退とともに上側の水平部分35も退縮されながら移動される。その結果、上側の水平部分35は短くなり下側の水平部分33は長くなる。なおケーブルベア30の移動端32の前進時の上側の水平部分35(フリースパン)が一定以上の長さとなり、正常状態でも撓みが問題となる場合は、上側の水平部分35の下方に図示しない支持ローラや支持ガイドを設けてもよい。
次に本考案のケーブルベア30の故障を検出する検出手段36について説明する。ケーブルベア30は成形サイクル時の可動盤18等の移動ともに位置変化および形状変化されるので、水平部分においては押し引き方向の作用を受け、屈曲部分においてはリンクの相対位置変化による作用を受ける。その結果経年使用によりケーブルベア30のリンク部30a等が摩耗や変形しケーブルベア30全体では伸びに繋がる。そしてケーブルベア30の伸びは特に上側の水平部分35の垂れ下がりとなって現れる。そしてケーブルベア30の垂直方向の垂れ下がり量が一例としてフリースパンの長さの10%を超えると前記垂れ下がりによりケーブル類が必要以上に引っ張られたり、ケーブルベア30のリンク部30aの隙間からケーブル類が外部に逸脱したりする問題が起きやすくなる。またケーブルベア30の垂れ下がりによりリンク部30aや摩耗や割れもより一層発生しやすくなる。
そのため第1の実施形態では、ケーブルベア30の上側の水平部分35の下方にケーブルベア30またはケーブル類27,28,29を検出する検出手段36を備えている。より具体的には検出手段36は光センサが設けられている。図3に示されるようにベッド12を構成する一方の支柱37aの側面には光センサである光電管38の投光器38aが取付けられている。また他方の支柱37bの側面には光電管38の受光器38bが取付けられている。そして光電管38の投光器38aおよび受光器38bは制御装置25に信号ケーブル線を介して接続されている。そしてまた光電管38の投光器38aから受光器38bに向けてケーブルベア30の長手方向と交差する方向に投光されるように配設されている。光電管38の投光器38aおよび受光器38bは制御装置25に信号ケーブル線を介して接続されている。従って上記の「ケーブルベア30の上側の水平部分35の下方」とは、平面視して完全に重複する下方の位置ではなく、側面視して相対的に下方の位置であればよい。また長手方向と交差する方向とは、直交する方向が望ましいが、必ずしも90°の角度とは限定されない。
前記光電管38を取付ける高さは、ケーブルベア30のフリースパンの長さや支持ローラ等の有無によっても最適な位置は相違するが、一例としてケーブルベア30のフリースパンの長さの10%相当、下方の位置を投光および受光するように光電管38の投光器38aと受光器38bを取り付けることが望ましい。そして光電管38等の光センサを取付けるベッド12の型開閉方向の位置は、ケーブルベア30の最前進時における上側の水平部分35の屈曲部分34近傍の下方に備えられることが望ましい。換言すると可動金型17の型閉時におけるケーブルベア30の移動端32を起点としてケーブルベア30のフリースパンの長さを加えた位置の下方に光電管38等の光センサを設けることがケーブルベア30に異常を検出できる範囲が一番長くなるので望ましいと言える。またケーブルベア30の異常の検出手段は、下側の水平部分33の下方にも取付けてもよい。
なお検出手段36としては、光センサを用いる場合は光電管38以外にLEDセンサ等でもよい。また検出手段36は光センサに限定されず、ケーブルベア30の撓みや破損またはその内部のケーブル類の逸脱を検出するための超音波センサ等の他の非接触式センサや、直接ケーブルベア3−等が接触したことにより感知するリミットスイッチ等の接触式センサであってもよい。
可動部である射出装置14についても、可動盤18と同様に射出用サーボモータや計量用サーボモータへ接続される電力ケーブルや信号ケーブル、材料供給口付近を冷却する温調水用の送水ホース、射出装置を前後進させるノズルタッチ用油圧シリンダ用の作動油用ホース等のケーブル類がケーブルベア39により射出装置14に向けて支持案内されている。そしてケーブルベア39の固定端40がベッド12に取付けられ、下側の水平部分41、屈曲部分42、上側の水平部分43(フリースパン)を経て移動端44が射出装置14の基部に接続されている。そしてケーブルベア39の移動端44側の開口物から各ホースが分離されて射出装置14の各部に接続されている。射出装置14は、可動盤18ほど移動距離が長くなく成形サイクル毎に移動しない成形の方が多いのでケーブルベア39の異常を検出する手段を設ける必要性は低いと言えるが、可動盤18側と同様にケーブルベア39の最前進時における上側の水平部分43の屈曲部分42近傍の下方に、光センサからなるケーブルベア39の検出手段を設けてもよい。
次にケーブルベアの検出手段36によるケーブルベア30の異常検出制御について簡単に説明する。成形サイクル時にケーブルベア30の上側の水平部分35が水平方向に移動した際に光電管38の投光器38aから受光器38bへの走光が遮られない場合は、ケーブルベア30は正常の状態であって異常なケーブルベア30やケーブル類の垂れ下がりや破損は無いとされる。一方、成形サイクル時にケーブルベア30の上側の水平部分35が水平方向に移動した際に光電管38の投光器38aから受光器38bへの走光が遮られた場合は、制御装置25においてケーブルベア30等の何等かの異常と判断し、アラーム信号を発信する。そしてケーブルベア30等に異常が発生したことを表示装置に表示したり、成形サイクルを停止したりする。
また第1の実施形態の変形例として図示は省略するが、可動盤にロータリテーブルが回転可能に取付けられ、ロータリテーブルに回転金型が取付けられる射出成形機の場合も想定される。この変形例の場合、可動盤に向けてロータリテーブルを回転させるモータへの電線ケーブルや2個の金型への温調ホースが必要となるので、ケーブルベアの数は1列ではなく複数列(例えば2列)が平行に配置される場合も多い(それぞれのケーブルベアの配列は図1の実施形態と同じであるので説明を省略する)。この場合、検出手段である光電管38等の光センサは1基として投光器を一方のケーブルベアの更に一方側の下方に設け、受光器を他方のケーブルベアの更に他方側の下方に設ける。それにより1基の光センサにより複数列のケーブルベアやケーブル類の垂れ下がり、断裂、破損等を検出することができる。
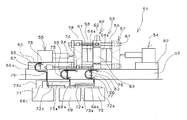
次に第2の実施形態の射出成形機51について、図4ないし図6を参照して説明する。射出成形機51は、ベッド52上に載置された型締装置53とその両側に設けられた固定側の第1の射出装置54と可動側の第2の射出装置55から基本的な部分が構成される。型締装置53について説明すると、固定金型56が取付けられる固定盤57と第1の可動金型58が取付けられる第1の可動盤59との間に、第2の可動盤60が型開閉方向に移動自在に配設されている。第2の可動盤60は、タイバ61に挿通される上下のフレーム部62と、フレーム部62に軸保持される回転自在な回転盤63から構成され、回転盤63には第2の可動金型である中間金型64a,64bが取付けられている。
そして固定盤57の内部の四隅近傍には型締シリンダ81がそれぞれ設けられ、型締シリンダ81のピストンロッドによってタイバ61が構成されている。また第1の可動盤59と第2の可動盤60は、図示しない第1の型開閉機構と第2の型開閉機構によりそれぞれ型開閉方向に移動可能となっている。
第1の可動盤59および第1の可動金型58や第2の射出装置55については、第1の実施形態と同様のサーボモータ、油圧機器、温調配管が設けられ同様のケーブル類が接続される。また第2の可動盤60および第2の可動金型である中間金型64a,64bについても、第1の可動盤59および第1の可動金型58と同様の油圧機器、温調配管が設けられる他、回転盤63を回転させるサーボモータ、回転盤63を位置決めする位置決めピンのための油圧機器などが設けられており、前記各機器等に対応して必要なケーブル類が接続される。
第2の実施形態についてもケーブルベア65,66,67によりケーブル類が可動部に支持案内されるようになっている。即ちケーブル類68a,68b,68cは第1のケーブルベア65により支持案内され、制御装置69、油圧装置70、温調装置71から第1の可動盤59に接続されている。またケーブル類72a,72b,72cは、第2のケーブルベア66により支持案内され、制御装置69、油圧装置70、温調装置71から第2の可動盤60に接続されている。更にケーブル類73a,73b,73cは、第3のケーブルベア67により支持案内され、制御装置69、油圧装置70、温調装置71から第2の射出装置55に接続されている。
前記第1のケーブルベア65と前記第2のケーブルベア66とはいずれか一方のケーブルベア65がベッド52の操作側の外側に配置され、いずれか他方のケーブルベア66がベッド52の反操作側の外側に配置されている。第2の実施形態では第1のケーブルベア65がベッド52の操作側の外側、第2のケーブルベア66がベッド52の反操作側の外側に配置されている。そして第2の射出装置55に接続されるケーブル類73a,73b,3cを支持案内する第3のケーブルベア67はその中間に配置されている。そして第1の可動盤59に接続されるケーブル類68a,68b,68cを支持案内する第1のケーブルベア65と、第2の可動盤60に接続されるケーブル類72a,72b,72cを支持案内する第2のケーブルベア66と、第2の射出装置55に接続されるケーブル類73a,73b,73cを支持案内する第3のケーブルベア67は、それぞれリンクが連設される長手方向が型開閉方向になるように平行に配置されている。
そして第1のケーブルベア65は移動端74が第1の可動盤59に取付けられ、上側の水平部分(フリースパン)を経て屈曲部分が前記移動端74よりも他側(図4において左側)に設けられ、下側の水平部分を経て固定端75が下部のベッドに取付けられる。また第2のケーブルベア66も前記移動端76が第2の可動盤60に取付けられ、上側の水平部分(フリースパン)を経て屈曲部分が移動端76よりも他側(図4において左側)に設けられ、下側の水平部分を経て固定端77が下部のベッドに取付けられる。第3のケーブルベア67は移動端78が第2の射出装置55に取付けられ、上側の水平部分(フリースパン)を経て屈曲部分が前記移動端78よりも他側(図4において左側)に設けられ、下側の水平部分を経て固定端79が下部のベッド52に取付けられる。
更に第1の可動盤59の他側に第1の可動盤59と一体に型開閉方向に移動自在な第2の射出装置55と第3のケーブルベア67の関係について説明する。第1の可動盤59と第2の射出装置55の基台80は固定され、両者はベッド52上を第1の型開閉機構の作動により同時に型開閉方向に移動可能となっている。また第2の射出装置55には図示しないノズルタッチ機構の油圧シリンダ等が取付けられ、前記基台80上において第2の射出装置55のみが前後進移動可能となっている。そのため第1の可動盤59に対して第2の射出装置55のみでも移動可能であり、それぞれのケーブル類72a,72b,72cとケーブル類73a,73b,73cは別個に第1のケーブルベア65と第3のケーブルベア67に収納されている。
また型開閉時に移動される第2の射出装置55の制御に用いる制御装置は、移動部分を軽量化するために基台80内にはおさめられておらず、第1の射出装置54の基台82内やベッド52の一側側に収められている。そのため基台80内は空間となっており、第3のケーブルベア67が取付けられるとともに第2の射出装置55の前後進に応じて位置変化可能となっている。
次に第2の実施形態のケーブルベア65,66,67の異常を検出する検出手段について説明する。第1の実施形態と同様に、ベッド52の支柱や梁等には光センサである光電管83,84,85が取付けられ、ケーブルベア65,66のフリースパンの下方の位置が検出可能となっている。また特に図6に示されるように第3のケーブルベア67の検出手段の光電管85については、ベッド52の操作側と反操作側に所定高さの柱86a,86bが2本立設・固定されている。そして一方の柱86aの上部に光電管85の投光器85aが固定され、他方の柱86bの上部に受光器85bが固定されている。そしてこの光電管85により第3のケーブルベア67の上側の水平部(フリースパン)から一定距離下方の高さで、第3のケーブルベア67の長手方向と直交する方向に投光と受光を行っている。
そして第1、第2、第3のケーブルベア65,66,67の垂れ下がりが一定以上の異常な状態の場合や破損によるリンク等の垂れ下がりが有る場合、または逸脱したケーブル類の垂れ下がりがある場合に前記光電管83,84,85により検出可能となっている。なおケーブルベア65,66,67のフリースパンは、第1の可動盤59の型開閉ストロークに第2の射出装置55の移動ストロークを加えた第3のケーブルベア67が最も大きくなることが想定されるので、少なくとも第3のケーブルベア67には異常を検出する検出手段を設けてもよい。
また上記において第1、第2、第3のケーブルベア65,66,67はそれぞれ1本に限定されない。そして複数のケーブルベアが比較的近い位置に平行に配置される場合、1基の光センサにより、前記複数列のケーブルベアの長手方向と交差する方向に投光および受光を行い、複数本のケーブルベアの異常検出を同時に行うようにしてもよい。その場合、各ケーブルベアで可動部の最前進時における移動端の位置やフリースパンの長さにが相違することがあるので、光センサの投光器と受光器をケーブルベアの長手方向に対して斜めに交差する方向に取付けてもよい。
本考案については、一々列挙はしないが、上記した実施形態のものに限定されず、上記の各記載を組み合わせたものや当業者が本考案の趣旨を踏まえて追加や変更を加えたものについても、適用されることは言うまでもないことである。本考案の成形機は、射出成形機の中の一形態としてダイカスト成形機であってもよい。または可動金型や可動盤を用いるプレス成形機やスタンピング成形機、ブロー成形機等であってもよい。
また水平方向に型開閉される射出成形機において、ケーブルベアは上側の水平部分の端部が固定端であってベッドに取付けられ、下側の水平部分の端部が移動端であって可動盤(第1の可動盤および第2の可動盤を含む)や射出装置に取付けられたもの(上面固定形仕様)でもよい。この場合は、下側の水平部分がフリースパンとなり長くなるので、下側の水平部分の下方に検出手段を取付けることが望ましい。またケーブルベアは平面視してU字状に設けられた水平仕様であってもよく、この場合は1基の光センサをケーブルベアの下方に設けることにより、移動端側の水平部分と固定端側の水平部分の撓みを検出するようにしてもよい。
また成形機は縦方向に型開閉される射出成形機やプレス機であってもよい。縦方向に可動盤等の可動部が移動する場合、ケーブルベアのフリースパンが垂直方向に設けられ、屈曲部分がその下側に設けられケーブルベアはU字形状または逆U字形状に取付けられる。その場合、ケーブルベアの異常を検出する検出手段は、正常時のケーブルベアの屈曲部分が最下方に移動した位置よりも更に下方の位置を検出するように光センサが設けられる。そして可動盤等の可動部の最下方への移動とともにケーブルベアの屈曲部分が最下方まで移動された際に、正常時にはケーブルベアまたはケーブル類は検出手段により検出されないが、ケーブルベアの一定以上の伸びや破損、またはケーブル類のはみ出し等が発生している際は、検出手段により異常として検出されるように設けられる。
11 射出成形機
14 射出装置
18 可動盤
22 油圧装置
25 制御装置
26 温調装置
27 電気ケーブル
28 作動油用ホース
29 温調用ホース
30 ケーブルベア
33 下側の水平部分
34 屈曲部分
35 上側の水平部分
36 検出手段
38 光電管
38a 投光器
38b 受光器
14 射出装置
18 可動盤
22 油圧装置
25 制御装置
26 温調装置
27 電気ケーブル
28 作動油用ホース
29 温調用ホース
30 ケーブルベア
33 下側の水平部分
34 屈曲部分
35 上側の水平部分
36 検出手段
38 光電管
38a 投光器
38b 受光器
Claims (5)
- ケーブルベアによりケーブル類が可動部に支持案内される成形機において、
ケーブルベアの水平部分または屈曲部分の下方にケーブルベアまたはケーブル類を検出する検出手段を備えたことを特徴とする成形機。 - 前記成形機は、射出成形機であり、
可動部は可動盤または射出装置であり、
ケーブルベアは下側の水平部分から上側の水平部分に向けて屈曲部分が設けられていることを特徴とする請求項1に記載の成形機。 - 検出手段は、ケーブルベアの最前進時における上側の水平部分の屈曲部分近傍の下方に備えられていることを特徴とする請求項1または請求項2に記載の成形機。
- 検出手段は、ケーブルベアの長手方向と交差する方向に投光を行うように配設された光センサであることを特徴とする請求項2または請求項3のいずれか1項に記載の成形機。
- ケーブルベアは複数列が平行して配置され、
検出手段は、複数列のケーブルベアの長手方向と交差する方向に投光を行うように配設された1基の光センサであることを特徴とする請求項4に記載の成形機。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017005802U JP3215366U (ja) | 2017-12-25 | 2017-12-25 | 成形機 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017005802U JP3215366U (ja) | 2017-12-25 | 2017-12-25 | 成形機 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP3215366U true JP3215366U (ja) | 2018-03-15 |
Family
ID=61628602
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017005802U Expired - Fee Related JP3215366U (ja) | 2017-12-25 | 2017-12-25 | 成形機 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3215366U (ja) |
-
2017
- 2017-12-25 JP JP2017005802U patent/JP3215366U/ja not_active Expired - Fee Related
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101030704B1 (ko) | 케이블류 보호안내장치용 스케이팅 대차 | |
| US8047832B2 (en) | Injection/stretch blow molding machine | |
| RU2670874C2 (ru) | Установка для обертывания поддонов | |
| JP2011255495A (ja) | リセットユニットを備える導線案内装置およびかかる導線案内装置を備えるロボット | |
| JP4066057B1 (ja) | 電動式竪型射出成形機 | |
| JP2009052714A (ja) | ケーブル保護チェーンの破損検知システムおよび破損検知方法 | |
| JP6666638B2 (ja) | 複合成形品用の射出成形機 | |
| WO2023085377A1 (ja) | 射出装置、射出成形機、およびノズルタッチ方法 | |
| KR20200056841A (ko) | 파이프 포장장치 | |
| JP5553813B2 (ja) | 中間金型支持装置および金型装置 | |
| JP6111228B2 (ja) | 射出成形装置 | |
| ITBZ940015A1 (it) | Macchina da stampa. | |
| JP6505580B2 (ja) | 射出成形機 | |
| KR100250401B1 (ko) | 금형 교환장치 | |
| CN208584784U (zh) | 吹塑机的料坯移动装置 | |
| KR101618973B1 (ko) | 사출성형기 | |
| JP2877786B2 (ja) | 型締め装置 | |
| JP2008100756A (ja) | 整形装置および結束装置 | |
| KR101387948B1 (ko) | 압출 성형기용 클램핑 장치 | |
| JP3927943B2 (ja) | 安全装置を備えた電動トグル式竪型型締装置 | |
| JP6635754B2 (ja) | 射出成形機 | |
| KR101210508B1 (ko) | 수평경화오븐 | |
| JP6466228B2 (ja) | 射出成形機 | |
| JPH11500676A (ja) | プラスチック成形機、特に射出成形機のための型締装置 | |
| JP6534434B2 (ja) | トグル機構に特徴を有する竪型射出成形機 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180122 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 3215366 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |