JP3230737U - 抗ウイルス性シート、及びこれを用いたマスクケース - Google Patents
抗ウイルス性シート、及びこれを用いたマスクケース Download PDFInfo
- Publication number
- JP3230737U JP3230737U JP2020005257U JP2020005257U JP3230737U JP 3230737 U JP3230737 U JP 3230737U JP 2020005257 U JP2020005257 U JP 2020005257U JP 2020005257 U JP2020005257 U JP 2020005257U JP 3230737 U JP3230737 U JP 3230737U
- Authority
- JP
- Japan
- Prior art keywords
- antiviral
- sheet
- base material
- film
- substance
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 230000000840 anti-viral effect Effects 0.000 title claims abstract description 84
- 239000000463 material Substances 0.000 claims abstract description 47
- 239000011347 resin Substances 0.000 claims abstract description 18
- 229920005989 resin Polymers 0.000 claims abstract description 18
- 238000010030 laminating Methods 0.000 claims abstract description 15
- 239000000123 paper Substances 0.000 claims abstract description 7
- 229910052751 metal Inorganic materials 0.000 claims abstract description 6
- 239000002184 metal Substances 0.000 claims abstract description 6
- 238000007639 printing Methods 0.000 claims description 16
- 239000011247 coating layer Substances 0.000 claims description 13
- 239000010410 layer Substances 0.000 claims description 13
- 239000000126 substance Substances 0.000 claims description 12
- 238000005452 bending Methods 0.000 claims description 2
- 239000003443 antiviral agent Substances 0.000 abstract description 29
- 238000010586 diagram Methods 0.000 abstract 1
- 238000003860 storage Methods 0.000 description 10
- -1 polypropylene Polymers 0.000 description 7
- 239000000853 adhesive Substances 0.000 description 4
- 230000001070 adhesive effect Effects 0.000 description 4
- LSNNMFCWUKXFEE-UHFFFAOYSA-M Bisulfite Chemical compound OS([O-])=O LSNNMFCWUKXFEE-UHFFFAOYSA-M 0.000 description 3
- 239000004743 Polypropylene Substances 0.000 description 3
- 239000011248 coating agent Substances 0.000 description 3
- 238000000576 coating method Methods 0.000 description 3
- 238000004898 kneading Methods 0.000 description 3
- 239000012939 laminating adhesive Substances 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 229920001155 polypropylene Polymers 0.000 description 3
- 239000004094 surface-active agent Substances 0.000 description 3
- 238000003466 welding Methods 0.000 description 3
- BZHJMEDXRYGGRV-UHFFFAOYSA-N Vinyl chloride Chemical compound ClC=C BZHJMEDXRYGGRV-UHFFFAOYSA-N 0.000 description 2
- 241000700605 Viruses Species 0.000 description 2
- 229910052802 copper Inorganic materials 0.000 description 2
- 239000010949 copper Substances 0.000 description 2
- 239000003814 drug Substances 0.000 description 2
- 229940079593 drug Drugs 0.000 description 2
- 239000003973 paint Substances 0.000 description 2
- 229920000728 polyester Polymers 0.000 description 2
- 229920000139 polyethylene terephthalate Polymers 0.000 description 2
- 239000005020 polyethylene terephthalate Substances 0.000 description 2
- 229920002799 BoPET Polymers 0.000 description 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- JPVYNHNXODAKFH-UHFFFAOYSA-N Cu2+ Chemical compound [Cu+2] JPVYNHNXODAKFH-UHFFFAOYSA-N 0.000 description 1
- 239000004698 Polyethylene Substances 0.000 description 1
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 1
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 description 1
- 229910021536 Zeolite Inorganic materials 0.000 description 1
- PTFCDOFLOPIGGS-UHFFFAOYSA-N Zinc dication Chemical compound [Zn+2] PTFCDOFLOPIGGS-UHFFFAOYSA-N 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 230000002155 anti-virotic effect Effects 0.000 description 1
- 238000005422 blasting Methods 0.000 description 1
- 239000011889 copper foil Substances 0.000 description 1
- 229910001431 copper ion Inorganic materials 0.000 description 1
- 238000003851 corona treatment Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- HNPSIPDUKPIQMN-UHFFFAOYSA-N dioxosilane;oxo(oxoalumanyloxy)alumane Chemical compound O=[Si]=O.O=[Al]O[Al]=O HNPSIPDUKPIQMN-UHFFFAOYSA-N 0.000 description 1
- 239000002612 dispersion medium Substances 0.000 description 1
- 239000011888 foil Substances 0.000 description 1
- 238000007646 gravure printing Methods 0.000 description 1
- 238000007641 inkjet printing Methods 0.000 description 1
- 239000011256 inorganic filler Substances 0.000 description 1
- 229910003475 inorganic filler Inorganic materials 0.000 description 1
- 238000003475 lamination Methods 0.000 description 1
- 150000002736 metal compounds Chemical class 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- QGLKJKCYBOYXKC-UHFFFAOYSA-N nonaoxidotritungsten Chemical compound O=[W]1(=O)O[W](=O)(=O)O[W](=O)(=O)O1 QGLKJKCYBOYXKC-UHFFFAOYSA-N 0.000 description 1
- 238000007645 offset printing Methods 0.000 description 1
- 229910052763 palladium Inorganic materials 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 239000000741 silica gel Substances 0.000 description 1
- 229910002027 silica gel Inorganic materials 0.000 description 1
- 229910052709 silver Inorganic materials 0.000 description 1
- 239000004332 silver Substances 0.000 description 1
- 238000005507 spraying Methods 0.000 description 1
- 239000000758 substrate Substances 0.000 description 1
- 239000012756 surface treatment agent Substances 0.000 description 1
- KKEYFWRCBNTPAC-UHFFFAOYSA-L terephthalate(2-) Chemical compound [O-]C(=O)C1=CC=C(C([O-])=O)C=C1 KKEYFWRCBNTPAC-UHFFFAOYSA-L 0.000 description 1
- XOLBLPGZBRYERU-UHFFFAOYSA-N tin dioxide Chemical compound O=[Sn]=O XOLBLPGZBRYERU-UHFFFAOYSA-N 0.000 description 1
- 229910001887 tin oxide Inorganic materials 0.000 description 1
- OGIDPMRJRNCKJF-UHFFFAOYSA-N titanium oxide Inorganic materials [Ti]=O OGIDPMRJRNCKJF-UHFFFAOYSA-N 0.000 description 1
- 229910001930 tungsten oxide Inorganic materials 0.000 description 1
- 239000010457 zeolite Substances 0.000 description 1
Images


Landscapes
- Laminated Bodies (AREA)
Abstract
【課題】ラミネート用の設備だけでの製造を可能とする抗ウイルス性シートを提供する。【解決手段】抗ウイルス性シートは、表面3aに抗ウイルス性を有する物質4を塗布した抗ウイルスフィルム3の裏面3bを、樹脂製、金属製、又は紙製のシート材からなる基材2の表面2aにラミネートして形成する。【選択図】図1
Description
本考案は、抗ウイルス性を有するシートに関する。
従来、樹脂製のシート材に抗ウイルス性を付与すべく、抗ウイルス性を有する物質や薬剤を塗布したり、練り込んだりしたシートが広く用いられている。(例えば、特許文献1、特許文献2参照)。
特許文献1には、基材となるフィルム表面にCuやPd等の金属、若しくは金属化合物を含有する分散媒を散布することにより形成される抗ウイルス性フィルムが提案されている。
また、特許文献2には、スルホン酸系界面活性剤が担持された無機充填剤からなる抗ウイルス性表面処理剤をシート状物の少なくとも片面に塗工した抗ウイルス性シートが提案されている。
しかし、特許文献1や特許文献2のように、フィルムやシートに抗ウイルス性を有する物質や薬剤を塗布したり練りこんだりするには、専用の設備が必要になるという問題がある。
本考案は、上記課題に鑑みてなされたものであり、抗ウイルス性物質の塗布や練り込み用の設備を必要としない抗ウイルス性シートの提供を目的とする。
本考案は、上記課題に鑑みてなされたものであり、抗ウイルス性物質の塗布や練り込み用の設備を必要としない抗ウイルス性シートの提供を目的とする。
上記課題を解決するためになされた考案は、表面に抗ウイルス性を有する物質を塗布してなる抗ウイルスフィルムの裏面を、樹脂製、金属製、又は紙製のシート材からなる基材の表面にラミネートしてなる抗ウイルス性シートである。
このように、抗ウイルス性を有する物質を表面に塗布したフィルムを、樹脂製シート材にラミネートすることで、ラミネートに必要な装置さえあれば、抗ウイルス性の物質の塗工や練り込みに必要な設備を導入せずに、抗ウイルス性シートを形成できる。
前記基材は、裏面に抗ウイルス性を有する物質を混入した紫外線硬化樹脂によるコーティング層を有することが好ましい。こうすることで、基材の表面に光沢や耐傷性を付与でき、同時に、抗ウイルス性を付与できる。また、基材裏面にのみ紫外線硬化樹脂をコーティングし、基材表面は抗ウイルスフィルムをラミネートすることで、表面側における紫外線硬化樹脂の化学臭を抑えることができる。
前記基材は、表面に印刷層が設けられ、該印刷層の上から前記抗ウイルスフィルムがラミネートされているものを含む。このように、基材の表面に絵や文字の印刷を施す場合、抗ウイルスフィルムとして、フィルム全体に抗ウイルス性の物質が混入されている場合には、印刷用塗料と抗ウイルス性の物質とが反応して印刷が変色したり、フィルムの抗ウイルス性が減退したりする懸念が有る。基材の表面に施した印刷層に表面にのみ抗ウイルス性の物質が塗布された抗ウイルスフィルムの裏面を合わせるように貼設することで、印刷用塗料と抗ウイルス性物質が反応することを抑制できる。
本考案は、前記抗ウイルス性シートを、前記抗ウイルスフィルムを内側にして折り曲げ加工してなるマスクケースを含む。
以上説明したように、本考案の抗ウイルス性シートによれば、抗ウイルス性の物質の塗工や練り込みに必要な設備を導入せずに、抗ウイルス性シートを形成できる。
以下、適宜図面を用いながら本考案の実施形態について詳述する。ただし、本考案は、以下の実施形態に限定されるものではない。
(第1実施形態)
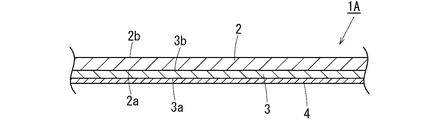
図1は、本考案の第1実施形態に係る抗ウイルス性シート1Aを示している。抗ウイルス性シート1Aは、図1に示すように、樹脂製のシート状物からなる基材2と、基材2にラミネートにより貼着される抗ウイルスフィルム3とを備えている。抗ウイルスフィルム3の表面(図1における下側の面)3aには、抗ウイルス性の物質4が塗布されている。
図1は、本考案の第1実施形態に係る抗ウイルス性シート1Aを示している。抗ウイルス性シート1Aは、図1に示すように、樹脂製のシート状物からなる基材2と、基材2にラミネートにより貼着される抗ウイルスフィルム3とを備えている。抗ウイルスフィルム3の表面(図1における下側の面)3aには、抗ウイルス性の物質4が塗布されている。
基材2の材質としては特に限定されないが、ポリプロピレンやポリエステル、ポリエチレンテレフタレート、塩化ビニル等の樹脂、アルミニウム箔、銅箔等の金属、紙が適宜に用いられる。基材2の表面2aには、ラミネート用の接着剤(不図示)が塗布され、該接着剤により抗ウイルスフィルム3が基材2の表面2aにラミネートされる。
抗ウイルスフィルム3としては、表面3aに抗ウイルス性の物質4を塗工可能であり、かつラミネートにより基材2に貼着可能な樹脂製フィルムであれば特に限定されず、ポリプロピレンやポリエステル、ポリエチレンテレフタレート(PET)、塩化ビニル等の公知の樹脂製フィルムを適宜の厚さにして用いることができる。透明度が高く基材2の色合いを生かすことできる二軸延伸ポリプロピレン(OPP)からなる透明フィルムが好ましく、例えば、厚さ40μmのOPP透明フィルムが好ましく用いられる。厚さ25μmのPETフィルムなども好ましく用いることができる。
抗ウイルスフィルム3に塗布する抗ウイルス性の物質4については、ラミネート加工のあとも抗ウイルス性を有するものであれば特に限定されず、有機系の抗ウイルス性の物質、無機系の抗ウイルス性の物質のいずれをも用いることができる。
有機系の抗ウイルス性物質としては、抗ウイルス性の樹脂やスルホン酸系界面活性剤、銅のアルコキシド等を用いることができる。
有機系の抗ウイルス性物質としては、抗ウイルス性の樹脂やスルホン酸系界面活性剤、銅のアルコキシド等を用いることができる。
無機系の抗ウイルス性の物質としては、銀イオン、銅イオン、亜鉛イオン等をゼオライトやシリカゲル、スルホン酸系界面活性剤等で担持した担持体や、酸化チタン、酸化スズ、酸化タングステン等の金属酸化物を用いることができる。
ラミネート用の接着剤としては、特に限定されず、ウェットラミネート接着剤であってもよいし、ドライラミネート接着剤やホットラミネート接着剤であってもよい。
抗ウイルスフィルム3を基材2にラミネートする際には、基材2の表面2aにラミネート用の接着剤を塗布するとともに、抗ウイルスフィルム3の裏面3bにコロナ放電処理やエアーブラスト等により祖化処理を施し、ラミネート装置(不図示)のラミネート用のローラー間に基材2と抗ウイルスフィルム3を重ねて通して圧着する。
(第2実施形態)
次に、本考案の第2実施形態に係る抗ウイルス性シート1Bについて説明する。第2実施形態以降の実施形態において、第1実施形態と共通する部材については、同一符号を付して説明を省略する。
次に、本考案の第2実施形態に係る抗ウイルス性シート1Bについて説明する。第2実施形態以降の実施形態において、第1実施形態と共通する部材については、同一符号を付して説明を省略する。
抗ウイルス性シート1Bは、図2に示すように、基材2の表面2aに、絵や文字が印刷された印刷層5が設けられている。印刷層5を印刷する方法としては、基材2に印刷可能であれば特に限定されず、オフセット印刷やグラビア印刷、インクジェット印刷等、基材2の材質や印刷する模様に合わせて公知の印刷方法から適宜の印刷方法を選択できる。
そして、本実施形態においては、印刷層5の上から抗ウイルスフィルム3が基材2にラミネートされる。抗ウイルスフィルム3は、表面3aにのみ抗ウイルス性の物質4が塗布されており、裏面3bには、抗ウイルス性の物質が塗布されていない。このため、基材2の表面2aに印刷されたインクが、抗ウイルス性の物質と反応して変色することを抑制できる。
また、本実施形態では、基材2の裏面2bに、抗ウイルス性の物質を混入した紫外線硬化樹脂によるコーティング層6が設けられている。このように、コーティング層6を設けることで、抗ウイルス性シート1Bに光沢性を持たせて高級感を醸し出すことができ、同時に耐傷性を向上させることができる。
ここで、基材2の両面に抗ウイルス性の物質を混入したコーティング層6を設けることも可能であるが、この場合、表面2aまで紫外線硬化樹脂の化学臭が発生するため、抗ウイルス性シートをマスクケース等に用いる場合、マスクに化学臭が移ってしまうという問題が有る。基材2の裏面2bにのみ抗ウイルス性の物質を混入したコーティング層を設け基材2の表面2aには、抗ウイルス性を有する物質4を塗布した抗ウイルスフィルム3を貼設することで、基材2における表面2a側の化学臭を抑制できる。
(第3実施形態)
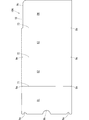
図3は、本考案に係る抗ウイルス性シートを用いて形成したマスクケース10を示し、図4は、マスクケース10を形成するためのブランク10Aを示している。ブランク10Aを形成するためのシートとして、第1実施形態に係る抗ウイルス性シート1A、第2実施形態に係る抗ウイルス性シート1Bのいずれを用いることもできる他、本考案の主旨を逸脱しないあらゆる抗ウイルス性シートを適宜に用いることができる。以下の説明では、ブランク10Aとして第2実施形態に係る抗ウイルス性シート1Bを用いる例について説明する。
図3は、本考案に係る抗ウイルス性シートを用いて形成したマスクケース10を示し、図4は、マスクケース10を形成するためのブランク10Aを示している。ブランク10Aを形成するためのシートとして、第1実施形態に係る抗ウイルス性シート1A、第2実施形態に係る抗ウイルス性シート1Bのいずれを用いることもできる他、本考案の主旨を逸脱しないあらゆる抗ウイルス性シートを適宜に用いることができる。以下の説明では、ブランク10Aとして第2実施形態に係る抗ウイルス性シート1Bを用いる例について説明する。
ブランク10Aは、ラミネート加工のあと、ロール状に巻回された抗ウイルス性シート1Bからシート状にカットされたのち、トムソン金型等により打抜かれて形成される。図4において、紙面表側が抗ウイルスシート1Bの裏側(図2における上側)、紙面裏側が、抗ウイルスシート1Bの表側(図2の下側)を示している。
ブランク10Aは、図4に示すように、全体として略長方形をなしており、長手方向(図4の左右方向)に略4等分するように幅方向(図4の上下方向)の全幅に亘って延びる3本の折線71,72,73を備えている。折線71,72,73により、ブランク10Aは、それぞれブランク10Aの幅方向に長い略矩形の第1分割部81、第2分割部82、第3分割部83、第4分割部84に分割される。第1、乃至第4分割部81〜84は、角丸に形成され、これにより折線71〜73の端に三角形の切れ込み部9eが形成されている。
ブランク10Aは、第1分割部81側の端縁に上下(図4の上下)一対の直角三角形の切れ込み9a,9aを有し、その上下方向の中間に半円形の切れ込み9bを有している。第2、第3分割部82,83は、第1分割部と同じ高さを有し、第1分割部、第4分割部よりも幅広に設けられている。第4分割部84は、上縁を第1〜第3分割部81〜83より低くして設けた段差部9cを備えている。
ブランク10Aからマスクケース10を形成する際は、第1分割部81を、折線71に沿って図4における紙面裏側へ折り曲げ、第4分割部84を、折線73に沿って同裏側へ折り曲げる。そして、図3に示すように、第1分割部81と第2分割部82を、上下方向の両端縁に沿って、第3分割部83と第4分割部84を下側の下縁に沿って、それぞれ溶着線9dにより溶着する。当該溶着には、例えば、超音波溶着が用いられる。
こうして、抗ウイルスシート1Bの抗ウイルスフィルム3の抗ウイルス性の物質4が施された表面3aを内面とし、抗ウイルスシート1Bのコーティング層6を外面とする、左右一対のマスク収納部10a,10bが形成される。
抗ウイルスシート1Bの基材2と抗ウイルスフィルム3の間に施された印刷層5は、マスク収納部10a,10bの外側から絵や文字を視認するよう印刷されている。
しかるのち、折線72に沿って、第1分割部81と第4分割部84を合わせるようにして、マスク収納部10aにマスク収納部10bを折り重ねる。マスク収納部10aは、幅方向(図3の左右方向)の内側と、上側に開口し、マスク収納部10bは、左右方向の内側にのみ開口する。マスク収納部10a,10bには、マスクMが収納される。
以上、本考案のマスクケース10は、抗ウイルスシート1Bにおける抗ウイルスフィルム3の抗ウイルス性の物質4が塗布された表面3aがマスク収納ケース10a,10bの内面となるので、収納したマスクMにウイルスが付着するのを抑制できる。
また、マスクケース10は、抗ウイルスシート1Bにおける抗ウイルスフィルム3の抗ウイルス性の物質が混入されたコーティング層6が外面となるので、当該外面が高い光沢と耐傷性を備えるとともに、ウイルスの増殖を抑制できる。
また、マスクケース10は、マスク収納部10a,10bの外面に紫外線硬化樹脂からなるコーティング層6を設ける一方で、その内面には、コーティング層6を設ける代わりに、抗ウイルスフィルム3を設けたので、マスク収納部10a,10b内部における紫外線硬化樹脂による化学臭を抑制できる。
さらに、マスクケース10は、抗ウイルスフィルム3の上からではなく、抗ウイルスフィルム3の下側に印刷層5を設けたので、抗ウイルス性の薬剤により印刷が変質することを抑制できる。
以上、本考案の抗ウイルス性シートは、上述した実施形態に限らず、例えば、印刷層5を基材2の裏側に設けてもよい。また、印刷層5とコーティング層6の一方のみを設けるようにしてもよい。コーティング層6に、抗ウイルス性を有する物質を混入しなくともよい。基材2や抗ウイルスフィルム3は透明でなくともよい。本考案の抗ウイルス性シートは、マスクケース以外に用いることもできる。
10 マスクケース
1A,1B 抗ウイルス性シート
2 基材
2a 基材の表面
2b 基材の裏面
3 抗ウイルスフィルム
3a 抗ウイルスフィルムの表面
3b 抗ウイルスフィルムの裏面
4 抗ウイルス性を有する物質
5 印刷層
6 コーティング層
1A,1B 抗ウイルス性シート
2 基材
2a 基材の表面
2b 基材の裏面
3 抗ウイルスフィルム
3a 抗ウイルスフィルムの表面
3b 抗ウイルスフィルムの裏面
4 抗ウイルス性を有する物質
5 印刷層
6 コーティング層
Claims (4)
- 表面に抗ウイルス性を有する物質を塗布してなる抗ウイルスフィルムの裏面を、樹脂製、金属製、又は紙製のシート材からなる基材の表面にラミネートしてなる抗ウイルス性シート。
- 前記基材は、裏面に抗ウイルス性を有する物質を混入した紫外線硬化樹脂によるコーティング層を有する請求項1に記載の抗ウイルス性シート。
- 前記基材は、表面に印刷層が設けられ、該印刷層の上から前記抗ウイルスフィルムがラミネートされている請求項1、又は請求項2に記載の抗ウイルス性シート。
- 請求項1から請求項3のいずれか1項に記載の抗ウイルス性シートを、前記抗ウイルスフィルムを内側にして折り曲げ加工してなるマスクケース。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020005257U JP3230737U (ja) | 2020-12-04 | 2020-12-04 | 抗ウイルス性シート、及びこれを用いたマスクケース |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020005257U JP3230737U (ja) | 2020-12-04 | 2020-12-04 | 抗ウイルス性シート、及びこれを用いたマスクケース |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP3230737U true JP3230737U (ja) | 2021-02-18 |
Family
ID=74562126
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2020005257U Expired - Fee Related JP3230737U (ja) | 2020-12-04 | 2020-12-04 | 抗ウイルス性シート、及びこれを用いたマスクケース |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3230737U (ja) |
-
2020
- 2020-12-04 JP JP2020005257U patent/JP3230737U/ja not_active Expired - Fee Related
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103373099A (zh) | 立体图像形成物制作方法以及立体图像形成片 | |
| CN108569006A (zh) | 热膨胀性薄片以及热膨胀性薄片的制造方法 | |
| CN108569058A (zh) | 热膨胀性薄片以及热膨胀性薄片的制造方法 | |
| CN108569057A (zh) | 热膨胀性薄片以及热膨胀性薄片的制造方法 | |
| DE69935673T2 (de) | Ballons | |
| JP4788639B2 (ja) | 液体紙容器用積層材及び液体紙容器 | |
| JP2015063130A (ja) | 立体画像形成方法及び立体画像形成用シート | |
| JP6972554B2 (ja) | パウチ用積層シートならびにそれを用いた高輝度パウチ | |
| ES2756753T3 (es) | Procedimiento para fabricar un cuerpo de recipiente de un tubo y cuerpo de recipiente fabricado por dicho procedimiento | |
| JP5768585B2 (ja) | シュリンクフィルム、シュリンクフィルム付き包装容器、およびその製造方法 | |
| TWI707807B (zh) | 山形頂型包裝容器 | |
| JP3247639U (ja) | 食品用包装材 | |
| JP5857463B2 (ja) | 感圧接着製品の製造方法 | |
| JP6649114B2 (ja) | 重ね合わせ接着シート | |
| JP3125132U (ja) | 化成品 | |
| JP3213267B2 (ja) | 包装用フィルムの製造法 | |
| CN211280051U (zh) | 彩色激光个性印刷复合膜 | |
| WO2019069511A1 (ja) | 包装体の製造方法 | |
| JP2024176906A (ja) | マイクロ波発熱フィルム、マイクロ波発熱包装体及びマイクロ波発熱フィルムの製造方法 | |
| CN108749382A (zh) | 一种纸张的印刷工艺 | |
| JP6948847B2 (ja) | 樹脂素材又は樹脂シート及びその製造方法 | |
| JP6187565B2 (ja) | 感圧接着製品 | |
| JP6232819B2 (ja) | 台紙の製造方法および台紙 | |
| JP2002205476A (ja) | 樹脂製書類フォルダおよび樹脂製書類フォルダ用シート | |
| JP2002347142A (ja) | 工程シート付組立て用シート部材の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 3230737 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |