JP3545982B2 - 静電型電気音響変換素子用振動膜の製造方法、振動膜およびこの振動膜を具備する静電型電気音響変換素子 - Google Patents
静電型電気音響変換素子用振動膜の製造方法、振動膜およびこの振動膜を具備する静電型電気音響変換素子 Download PDFInfo
- Publication number
- JP3545982B2 JP3545982B2 JP36063799A JP36063799A JP3545982B2 JP 3545982 B2 JP3545982 B2 JP 3545982B2 JP 36063799 A JP36063799 A JP 36063799A JP 36063799 A JP36063799 A JP 36063799A JP 3545982 B2 JP3545982 B2 JP 3545982B2
- Authority
- JP
- Japan
- Prior art keywords
- metal material
- film
- electroacoustic transducer
- thin film
- vibrating membrane
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000012528 membrane Substances 0.000 title claims description 46
- 238000004519 manufacturing process Methods 0.000 title claims description 28
- 238000000034 method Methods 0.000 title claims description 23
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 claims description 149
- 239000000758 substrate Substances 0.000 claims description 102
- 239000010408 film Substances 0.000 claims description 75
- 229910052759 nickel Inorganic materials 0.000 claims description 75
- 239000010409 thin film Substances 0.000 claims description 70
- 239000007769 metal material Substances 0.000 claims description 69
- 229910052782 aluminium Inorganic materials 0.000 claims description 64
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims description 64
- 239000000463 material Substances 0.000 claims description 47
- 238000005530 etching Methods 0.000 claims description 18
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 claims description 9
- 229910052814 silicon oxide Inorganic materials 0.000 claims description 9
- 239000011248 coating agent Substances 0.000 claims description 8
- 238000000576 coating method Methods 0.000 claims description 8
- 230000002093 peripheral effect Effects 0.000 claims description 8
- 229920001774 Perfluoroether Polymers 0.000 claims description 7
- 239000004809 Teflon Substances 0.000 claims description 7
- 229920006362 Teflon® Polymers 0.000 claims description 7
- 238000004080 punching Methods 0.000 claims description 6
- 229920001577 copolymer Polymers 0.000 claims description 5
- 238000010304 firing Methods 0.000 claims description 3
- 238000000151 deposition Methods 0.000 claims description 2
- 238000005304 joining Methods 0.000 claims description 2
- 238000007747 plating Methods 0.000 claims description 2
- 239000000853 adhesive Substances 0.000 description 5
- 230000001070 adhesive effect Effects 0.000 description 5
- 238000010586 diagram Methods 0.000 description 5
- 238000001035 drying Methods 0.000 description 4
- 238000005229 chemical vapour deposition Methods 0.000 description 3
- 239000000470 constituent Substances 0.000 description 3
- 238000007772 electroless plating Methods 0.000 description 3
- 230000000873 masking effect Effects 0.000 description 3
- 238000004804 winding Methods 0.000 description 3
- 238000009713 electroplating Methods 0.000 description 2
- 239000007888 film coating Substances 0.000 description 2
- 238000009501 film coating Methods 0.000 description 2
- 229910010272 inorganic material Inorganic materials 0.000 description 2
- 239000011147 inorganic material Substances 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 238000005507 spraying Methods 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 239000000126 substance Substances 0.000 description 2
- 125000000391 vinyl group Chemical group [H]C([*])=C([H])[H] 0.000 description 2
- 229920002554 vinyl polymer Polymers 0.000 description 2
- 238000003466 welding Methods 0.000 description 2
- PEVRKKOYEFPFMN-UHFFFAOYSA-N 1,1,2,3,3,3-hexafluoroprop-1-ene;1,1,2,2-tetrafluoroethene Chemical group FC(F)=C(F)F.FC(F)=C(F)C(F)(F)F PEVRKKOYEFPFMN-UHFFFAOYSA-N 0.000 description 1
- 239000004593 Epoxy Substances 0.000 description 1
- 229910004298 SiO 2 Inorganic materials 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 150000002815 nickel Chemical class 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 239000002861 polymer material Substances 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 238000009751 slip forming Methods 0.000 description 1
- 238000005476 soldering Methods 0.000 description 1
- 229920001187 thermosetting polymer Polymers 0.000 description 1
Images



Landscapes
- Electrostatic, Electromagnetic, Magneto- Strictive, And Variable-Resistance Transducers (AREA)
Description
【発明の属する技術分野】
この発明は、静電型電気音響変換素子用振動膜の製造方法、振動膜およびこの振動膜を具備する静電型電気音響変換素子に関し、特に、耐熱性に優れる振動膜をエレクトレット化材料被膜と共に一挙に形成する生産性の高い静電型電気音響変換素子用振動膜の製造方法、振動膜およびこの振動膜を具備する静電型電気音響変換素子に関する。
【0002】
【従来の技術】
この発明の先行例を図6を参照して説明する。
図6(a)を参照するに、アルミニウム薄板母材1を母材としてその表面の内のニッケル薄膜が形成されるべき領域以外の領域にマスク2を形成する。マスク2の材料としては、振動膜を構成する金属材料がメッキされない材料が選定される。
【0003】
図6(b)を参照するに、アルミニウム薄板母材1のマスク2が形成されない表面に、メッキ技術を適用してニッケル薄膜3を成膜する。
図6(c)を参照するに、アルミニウム薄板母材1の表面に成膜されたニッケル薄膜3に対応する領域のアルミニウム薄板母材1を、マスク2’を形成してエッチング除去する。これによりニッケル薄膜3の下面を露出させる。
ここで、金属材料リング15の上端面に接着剤を塗布したものを別途準備しておき、これを接着剤を塗布した上端面を上にしてアルミニウム薄板母材1のエッチング除去された領域4に挿入し、ニッケル薄膜3の露出した下面に接合する。金属材料リングの構成材料は、熱膨張率が振動膜16’を構成する金属材料の熱膨張率に近似する金属材料が選定される。振動膜16’を構成する金属材料がニッケルである場合、ニッケルの他にステンレス鋼SUS430を金属材料リング15の構成材料として選定する。次いで、金属材料リング15に接合するニッケル薄膜3のリング外周縁部を打ち抜いて、金属材料リング15をニッケル薄膜3の支持リングとする振動膜16が構成される(詳細は、当該特許出願人の出願に関わる特願平11−262076号公報 参照)。
【0004】
【発明が解決しようとする課題】
ニッケル薄膜3より成る耐熱性に優れる振動膜は、以上の先行例の工程によっても構成することができる。
しかし、先行例の工程は、ニッケル薄膜3を成膜形成するに際してアルミニウム薄板母材1のマスク工程を必要とする上に、アルミニウム薄板母材1をエッチング除去して先のニッケル薄膜3を露出するに際して更にアルミニウム薄板母材1のマスク工程を必要とし、振動膜の製造工程を煩雑にしている。
【0005】
この発明は、ニッケル薄膜3より成る耐熱性に優れる振動膜をエレクトレット化材料被膜と共に一挙に形成する上述の問題を解消した、生産性の高い静電型電気音響変換素子用振動膜の製造方法、振動膜およびこの振動膜を具備する静電型電気音響変換素子を提供するものである。
【0006】
【課題を解決するための手段】
請求項1:金属材料基板11の一方の表面にニッケル薄膜12を成膜形成し、ニッケル薄膜12の表面にエレクトレット化材料被膜31を成膜形成し、金属材料基板11の他方の表面の部分領域131をエッチング除去してニッケル薄膜12を露出し、露出したニッケル薄膜12に振動膜リング15を接合し、振動膜リング15の外周面に沿って金属材料基板11を打ち抜く静電型電気音響変換素子用振動膜の製造方法を構成した。
【0007】
そして、請求項2:請求項1に記載される静電型電気音響変換素子用振動膜の製造方法において、金属材料基板11を金属材料基板ロール1から連続的に引き出しながらその表面にニッケル薄膜12をメッキし、次いで、ニッケル薄膜12をメッキした金属材料基板11をニッケルメッキ金属材料基板ロール1’から連続的に引き出しながらニッケル薄膜12にエレクトレット化材料被膜31を成膜してエレクトレット化材料被膜ニッケルメッキ金属材料基板14を形成する静電型電気音響変換素子用振動膜の製造方法を構成した。
【0008】
また、請求項3:請求項1に記載される静電型電気音響変換素子用振動膜の製造方法において、金属材料基板11はアルミニウム基板より成る静電型電気音響変換素子用振動膜の製造方法を構成した。
更に、請求項4:請求項1ないし請求項3の内の何れかに記載される静電型電気音響変換素子用振動膜の製造方法において、エレクトレット化材料被膜はエレクトレット化材料フィルムを接合し、或はエレクトレット化材料の溶液を塗布、焼成し、或はエレクトレット化材料を蒸着して形成する静電型電気音響変換素子用振動膜の製造方法を構成した。
【0009】
また、請求項5:請求項1ないし請求項4の内の何れかに記載される静電型電気音響変換素子用振動膜の製造方法において、エレクトレット化材料は、テトラフルオロエチレン−ヘキサフルオロプロピレン共重合体、ペルフルオロアルコキシフッ素樹脂、アモルファステフロン、酸化珪素の内から選択された何れかである静電型電気音響変換素子用振動膜の製造方法を構成した。
ここで、請求項6:請求項2ないし請求項5の内の何れかに記載される静電型電気音響変換素子用振動膜の製造方法において、エレクトレット化材料被膜ニッケルメッキ金属材料基板14をそのロール10から連続的に引き出しながら金属材料基板11の他方の表面の部分領域131をエッチング除去し、振動膜リング15を接合し、金属材料基板11を打ち抜く静電型電気音響変換素子用振動膜の製造方法を構成した。
【0010】
そして、請求項7:一方の表面にニッケル薄膜12を形成した金属材料基板11のニッケル薄膜12の表面にエレクトレット化材料被膜31を成膜形成し、金属材料基板11の他方の表面の部分領域131を除去して露出せしめたニッケル薄膜12に振動膜リング15を接合し、振動膜リング15の外周面に沿って金属材料基板11を打ち抜き構成した静電型電気音響変換素子用振動膜を構成した。
また、請求項8:請求項7に記載される静電型電気音響変換素子用振動膜において、金属材料基板11はアルミニウム基板より成る静電型電気音響変換素子用振動膜を構成した。
【0011】
更に、請求項9:請求項7および請求項8の内の何れかに記載される静電型電気音響変換素子用振動膜において、エレクトレット化材料は、テトラフルオロエチレン−ヘキサフルオロプロピレン共重合体、ペルフルオロアルコキシフッ素樹脂、アモルファステフロン、酸化珪素の内から選択された何れかである静電型電気音響変換素子用振動膜を構成した。
また、請求項10:一方の表面にニッケル薄膜12を形成した金属材料基板11のニッケル薄膜12の表面にエレクトレット化材料被膜31を成膜形成し、金属材料基板11の他方の表面の部分領域131を除去して露出せしめたニッケル薄膜12に振動膜リング15を接合し、振動膜リング15の外周面に沿って金属材料基板11を打ち抜き構成した振動膜を具備する静電型電気音響変換素子を構成した。
【0012】
ここで、請求項11:請求項10に記載される静電型電気音響変換素子において、金属材料基板11はアルミニウム基板より成る静電型電気音響変換素子を構成した。
更に、請求項12:請求項10および請求項11の内の何れかに記載される静電型電気音響変換素子において、エレクトレット化材料はテトラフルオロエチレン−ヘキサフルオロプロピレン共重合体、ペルフルオロアルコキシフッ素樹脂、アモルファステフロン、酸化珪素の内から選択された何れかである静電型電気音響変換素子を構成した。
【0013】
【発明の実施の形態】
金属材料基板として、厚さ0. 1mm程度のロール状アルミニウム基板の片面に電解或いは無電解メッキ技術を採用して厚さ1. 0ないし2. 0μm程度のニッケル薄膜を成膜形成し、ニッケル薄膜表面に、エレクトレット化材料フィルムを連続溶着或いはエレクトレット化材料の溶液を塗布して焼成し、或いは酸化珪素をCVD法により連続形成し、次いでアルミニウム基板を連続エッチングし、振動膜リングを熱硬化性エポキシ系接着剤で接着し、外周を切断することにより150℃に及ぶ高温に耐える高耐熱性のニッケル薄膜エレクトレット振動膜を製造する。
【0014】
【実施例】
この発明の実施例を図を参照して説明する。
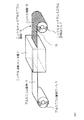
図1を参照するに、金属材料基板としてアルミニウム基板を使用する。1は原材料であるアルミニウム基板ロールを示す。アルミニウム基板ロール1は、0. 1mm程度の厚さのアルミニウム基板11を500mないし100m捲回したものより成る。そして、アルミニウム基板11の片面には、その全面にビニールテープを熱ローラで圧着し、全面マスクを行うか或いは化学処理して被膜を形成する。ここで、アルミニウム基板11は、アルミニウム基板ロール1から連続的に引き出されながらニッケル無電解或いは電解メッキ槽2に導入され、ここにおいてアルミニウム基板11の表面にニッケル薄膜12が形成されるのであるが、このニッケル薄膜12はコーティングが施されていない面のみに形成され、コーティングが施されている面にはこのコーティングによりニッケル薄膜12は形成されない。片面全面のみにニッケル薄膜12が形成されたニッケルメッキアルミニウム基板13は捲き取られ、ニッケルメッキアルミニウム基板ロール1’が構成される。なお、ニッケルメッキアルミニウム基板ロール1’を捲き取るに先だって、アルミニウム基板を捲き取りしながら、一方においてビニールテープを剥がして行くか或いは化学処理して被膜を取り除く処理を実施して、先のコーティングを除去しておく。以上の通りにして、純度99. 9%以上で膜厚が1μm程度のニッケル薄膜12をピンホールなしに成膜しながら、ニッケルメッキアルミニウム基板13を連続製造することができる。
【0015】
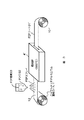
図2を参照するに、エレクトレット化材料被膜の実施例としてFEPフィルムを使用する。3はFEPフィルムロールを示す。FEPフィルムロール3から引き出されるFEPフィルム31は、ニッケルメッキアルミニウム基板ロール1’から引き出されるニッケルメッキアルミニウム基板13のニッケル薄膜12の形成される面に重ねられ、この状態で溶着槽4に導入され、ニッケルメッキアルミニウム基板13のニッケル薄膜12の面にFEPフィルム31が溶着され、FEPフィルム被膜ニッケルメッキアルミニウム基板14が形成される。FEPフィルム被膜ニッケルメッキアルミニウム基板14は捲き取られ、FEPフィルム被膜ニッケルメッキアルミニウム基板ロール10を構成する。
【0016】
以上の実施例においては、ニッケルメッキアルミニウム基板13のFEPフィルム被膜はFEPフィルム31を直接溶着することにより形成されたが、ニッケルメッキアルミニウム基板13の表面にFEP溶液をスプレイしてFEP層を形成し、これを加熱してFEPフィルム被膜31を形成することができる。以下、図3を参照して説明するに、タンク32にはFEP溶液33が充填されている。このFEP溶液33は、ニッケルメッキアルミニウム基板ロール1’から引き出されるアルミニウム基板13のニッケル薄膜12の形成される面にスプレイされる。FEP溶液をスプレイされたニッケル薄膜12は、次いで、焼成炉4’に導入され、ニッケルメッキアルミニウム基板13のニッケル薄膜12の面にFEPコート31’が形成されながら、基板ロール10に捲き取られる。
【0017】
ここで、エレクトレット化高分子材料として、FEPの他にPFA(ペルフルオロアルコキシフッ素樹脂)、AF(アモルファステフロン)を使用することができる。更に、無機質材料であるSiO2 (酸化珪素)をCVD法によりエレクトレット材料薄膜として成膜する。
図4を参照するに、FEPフィルム被膜ニッケルメッキアルミニウム基板14は、ロール10から引き出され、エッチング槽5に導入され、更に、乾燥炉6、プレス7を介して基板捲き取りロール100に捲き取られる。
【0018】
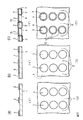
以下、図5をも参照して詳細に説明するに、図5(a)において、ロール10はFEPフィルム被膜ニッケルメッキアルミニウム基板14をそのFEPフィルム被膜面を下側にして送り出している。即ち、ロール10から送り出されるFEPフィルム被膜ニッケルメッキアルミニウム基板14の上側は、ニッケル薄膜12およびFEPフィルム31が形成されないアルミニウム基板13そのものより成る。
【0019】
(工程1)
このFEPフィルム被膜ニッケルメッキアルミニウム基板14をエッチング槽5に導入するに先だって、この基板14の表面、即ち、アルミニウム基板13の表面に、円形領域131を除いてマスク8を施す。具体的には、マスクの無いアルミニウム基板14表面に化学処理を施して被膜を形成する。
(工程2)
アルミニウム基板13の表面の円形領域131を除いた領域にマスク8を施したFEPフィルム被膜ニッケルメッキアルミニウム基板14はエッチング槽5に導入され、エッチングを施される。このエッチングにより、マスク8の施されていないアルミニウム基板13表面の円形領域131からアルミニウム基板13のエッチングが進行し、アルミニウム基板13がエッチング除去されて、次のニッケル薄膜12の表面が露出するエッチング凹部131’が形成される。ニッケル薄膜12の表面が露出した状態は、基板14がエッチング槽5から引き出された図5(b)の左方に示される通りである。
【0020】
(工程3)
ここで、金属材料リング15を、別途、準備しておく。金属材料リング15の構成材料は、熱膨張率が振動膜を構成する金属材料の熱膨張率に近似する金属材料から選定される。振動膜を構成する金属材料がニッケルである場合、ニッケルの他にステンレス鋼SUS430を金属材料リングの構成材料として選定する。
図5(b)を参照するに、金属材料リング15は、その下端面に接着剤を塗布しておき、接着剤を塗布した下端面を下にしてアルミニウム基板14が除去形成されたエッチング凹部131’に挿入し、ニッケル薄膜12の露出表面に接合する。
【0021】
(工程4)
金属材料リング15がニッケル薄膜12の露出表面に接合せしめられた状態のアルミニウム基板14は、次いで、乾燥炉6に導入される。
(工程5)
乾燥炉6において、金属材料リング15に塗布した接着剤が乾燥し、金属材料リング15とニッケル薄膜12が完全に接合したところで、プレス7を操作して上金型のリング抜き71を金属材料リング15の外周面に沿い下向きに駆動し、FEPフィルム被膜ニッケルメッキアルミニウム基板14を打ち抜く。これにより、金属材料リング15を支持リングとするニッケル薄膜エレクトレット振動膜が構成される。図5(c)はニッケル薄膜エレクトレット振動膜の断面を示す図である。
【0022】
ここで、図5(c)のニッケル薄膜エレクトレット振動膜にアルミニウム基板11は存在しない。しかし、上金型のリング抜き71の直径は金属材料リング15の外径より極く僅かに大きく構成されているので、この打ち抜きに際して、金属材料リング15の下部外周縁部には必ずアルミニウム基板11の痕跡が付着残存し、このニッケル薄膜エレクトレット振動膜が以上の工程により製造されたものであることが判別される。
【0023】
【発明の効果】
以上の通りであって、この発明は、金属材料基板の一方の表面にニッケル薄膜を成膜形成し、ニッケル薄膜の表面にエレクトレット化材料被膜を成膜形成し、金属材料基板の他方の表面の部分領域をエッチング除去してニッケル薄膜を露出し、露出したニッケル薄膜に振動膜リングを接合し、振動膜リングの外周面に沿って金属材料基板を打ち抜いて静電型電気音響変換素子用の振動膜を構成する。
【0024】
これにより、静電型電気音響変換素子用の振動膜を厚さ1ないし2μmという比較的に厚いニッケル薄膜により構成することができる。従って、この膜厚の範囲内において振動膜の厚さを調整設計することにより、振動膜の共振周波数を高く設定することができ、広帯域の周波数特性の静電型電気音響変換素子を設計構成することができる。
そして、振動膜がニッケル薄膜より成るところから、この振動膜は耐熱性に優れている。振動膜の耐熱性が高まったことにより、この振動薄膜を使用して構成された静電型電気音響変換素子を回路基板に対して取り付け組み立てるに際してリフロー半田付け製造工程を採用することができるに到り、その結果、品質性能の向上した、生産性の高い、廉価な静電型電気音響変換装置を提供することができる。
【0025】
また、振動膜の耐熱性が高まったことにより、エレクトレット材料薄膜として無機質材料である酸化珪素をCVD法によりニッケル薄膜に成膜することができる。これにより、静電型電気音響変換素子を更に高耐熱化することができる。
【図面の簡単な説明】
【図1】金属材料基板にニッケル薄膜を形成する仕方を説明する図。
【図2】ニッケル薄膜にエレクトレット化材料被膜を形成する仕方を説明する図。
【図3】アルミニウム基板の表面にFEP溶液をスプレイしてFEP層を形成する仕方を説明する図。
【図4】振動膜を構成する仕方を説明する図。
【図5】図4の詳細を説明する図。
【図6】先行例を説明する図。
【符号の説明】
1 アルミニウム基板ロール
1’ニッケルメッキアルミニウム基板ロール
10 FEPフィルム被膜ニッケルメッキアルミニウム基板ロール
100 基板捲き取りロール
11 アルミニウム基板
12 ニッケル薄膜
13 ニッケルメッキアルミニウム基板
131 円形領域
131’エッチング凹部
14 FEPフィルム被膜ニッケルメッキアルミニウム基板
15 金属材料リング
2 ニッケル無電解メッキ槽
3 FEPフィルムロール
31 FEPフィルム
4 溶着槽
5 エッチング槽
6 乾燥炉
7 プレス
8 マスク
Claims (12)
- 金属材料基板の一方の表面にニッケル薄膜を成膜形成し、
ニッケル薄膜の表面にエレクトレット化材料被膜を成膜形成し、
金属材料基板の他方の表面の部分領域をエッチング除去してニッケル薄膜を露出し、
露出したニッケル薄膜に振動膜リングを接合し、
振動膜リングの外周面に沿って金属材料基板を打ち抜くことを特徴とする静電型電気音響変換素子用振動膜の製造方法。 - 請求項1に記載される静電型電気音響変換素子用振動膜の製造方法において、
金属材料基板を金属材料基板ロールから連続的に引き出しながらその表面にニッケル薄膜をメッキし、次いで、ニッケル薄膜をメッキした金属材料基板をニッケルメッキ金属材料基板ロールから連続的に引き出しながらニッケル薄膜にエレクトレット化材料被膜を成膜してエレクトレット化材料被膜ニッケルメッキ金属材料基板を形成することを特徴とする静電型電気音響変換素子用振動膜の製造方法。 - 請求項1に記載される静電型電気音響変換素子用振動膜の製造方法において、
金属材料基板はアルミニウム基板より成ることを特徴とする静電型電気音響変換素子用振動膜の製造方法。 - 請求項1ないし請求項3の内の何れかに記載される静電型電気音響変換素子用振動膜の製造方法において、
エレクトレット化材料被膜はエレクトレット化材料フィルムを接合し、或いはエレクトレット化材料の溶液を塗布、焼成し、或いはエレクトレット化材料を蒸着して形成することを特徴とする静電型電気音響変換素子用振動膜の製造方法。 - 請求項1ないし請求項4の内の何れかに記載される静電型電気音響変換素子用振動膜の製造方法において、
エレクトレット化材料は、テトラフルオロエチレン−ヘキサフルオロプロピレン共重合体、ペルフルオロアルコキシフッ素樹脂、アモルファステフロン、酸化珪素の内から選択された何れかであることを特徴とする静電型電気音響変換素子用振動膜の製造方法。 - 請求項2ないし請求項5の内の何れかに記載される静電型電気音響変換素子用振動膜の製造方法において、
エレクトレット化材料被膜ニッケルメッキ金属材料基板をそのロールから連続的に引き出しながら金属材料基板の他方の表面の部分領域をエッチング除去し、振動膜リングを接合し、金属材料基板を打ち抜くことを特徴とする静電型電気音響変換素子用振動膜の製造方法。 - 請求項1ないし6のいずれかの製造方法で作られた静電型電気音響変換素子用振動膜であって、
リング状の金属材料リングと、
金属材料リングの一方の端面に一方の面の縁部が接着されたニッケル薄膜と、
ニッケル薄膜の他方の面に溶着されたエレクトレット化材料被膜とからなることを特徴とする静電型電気音響変換素子用振動膜。 - 請求項7に記載される静電型電気音響変換素子用振動膜において、
金属材料基板はアルミニウム基板より成ることを特徴とする静電型電気音響変換素子用振動膜。 - 請求項7および請求項8の内の何れかに記載される静電型電気音響変換素子用振動膜において、
エレクトレット化材料は、テトラフルオロエチレン−ヘキサフルオロプロピレン共重合体、ペルフルオロアルコキシフッ素樹脂、アモルファステフロン、酸化珪素の内から選択された何れかであることを特徴とする静電型電気音響変換素子用振動膜。 - 請求項1ないし6のいずれかの製造方法で作られた静電型電気音響変換素子であって、
リング状の金属材料リングと、
金属材料リングの一方の端面に一方の面の縁部が接着されたニッケル薄膜と、
ニッケル薄膜の他方の面に溶着されたエレクトレット化材料被膜とからなることを特徴とする静電型電気音響変換素子。 - 請求項10に記載される静電型電気音響変換素子において、
金属材料基板はアルミニウム基板より成ることを特徴とする静電型電気音響変換素子。 - 請求項10および請求項11の内の何れかに記載される静電型電気音響変換素子において、
エレクトレット化材料はテトラフルオロエチレン−ヘキサフルオロプロピレン共重合体、ペルフルオロアルコキシフッ素樹脂、アモルファステフロン、酸化珪素の内から選択された何れかであることを特徴とする静電型電気音響変換素子。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP36063799A JP3545982B2 (ja) | 1999-12-20 | 1999-12-20 | 静電型電気音響変換素子用振動膜の製造方法、振動膜およびこの振動膜を具備する静電型電気音響変換素子 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP36063799A JP3545982B2 (ja) | 1999-12-20 | 1999-12-20 | 静電型電気音響変換素子用振動膜の製造方法、振動膜およびこの振動膜を具備する静電型電気音響変換素子 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001177899A JP2001177899A (ja) | 2001-06-29 |
| JP3545982B2 true JP3545982B2 (ja) | 2004-07-21 |
Family
ID=18470272
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP36063799A Expired - Fee Related JP3545982B2 (ja) | 1999-12-20 | 1999-12-20 | 静電型電気音響変換素子用振動膜の製造方法、振動膜およびこの振動膜を具備する静電型電気音響変換素子 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3545982B2 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101977344B (zh) * | 2003-07-22 | 2012-11-07 | 东邦化成株式会社 | 耐热性驻极体 |
| US7449811B2 (en) | 2004-11-26 | 2008-11-11 | The University Of Tokyo | Electrostatic induction conversion device |
| JP4740734B2 (ja) * | 2005-12-26 | 2011-08-03 | 株式会社オーディオテクニカ | コンデンサマイクロホン用振動板およびその製造方法 |
| JP5975681B2 (ja) * | 2012-03-05 | 2016-08-23 | 株式会社Nbcメッシュテック | スピーカー振動板用フィルム |
-
1999
- 1999-12-20 JP JP36063799A patent/JP3545982B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001177899A (ja) | 2001-06-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20020027127A1 (en) | Method of manufacturing wireless suspension blank | |
| CN207993902U (zh) | Mems压电扬声器 | |
| WO2018188115A1 (zh) | 石墨烯电极制备方法及液晶显示面板 | |
| JPH05315630A (ja) | 可撓性のある薄膜太陽電池の製造方法 | |
| KR20100134886A (ko) | 보이스 코일용 보빈 및 이의 제조방법 | |
| JP2001177899A (ja) | 静電型電気音響変換素子用振動膜の製造方法、振動膜およびこの振動膜を具備する静電型電気音響変換素子 | |
| JP2022136029A5 (ja) | ||
| WO2019144370A1 (zh) | Mems压电扬声器及其制备方法 | |
| JP3513440B2 (ja) | 静電型電気音響変換素子用振動膜の製造方法 | |
| JP3926701B2 (ja) | 静電型電気音響変換素子用振動膜の製造方法 | |
| CN103030439A (zh) | 陶瓷基板的加工方法 | |
| CN113130407A (zh) | 一种封装盖板及其制备方法 | |
| JP3564709B2 (ja) | 転写性に優れた金属パターン膜の製造方法 | |
| JP7182856B2 (ja) | 配線基板及びその製造方法 | |
| JP2849191B2 (ja) | プリント配線板の製造方法 | |
| JP2005277525A (ja) | アンテナ及びその製造方法 | |
| JPH09139564A (ja) | 厚膜配線及びその形成方法 | |
| JPH0646498A (ja) | マイクロホン等における振動膜ユニットの製造方法 | |
| JP3667649B2 (ja) | エレクトレットコンデンサマイクロホン及びその製造方法 | |
| TW201114104A (en) | Flexible slim antenna and method of manufacturing the same | |
| TW202543306A (zh) | 具有不同厚度的玻璃振膜結構和揚聲器及其製程 | |
| JP3583350B2 (ja) | 半導体エレクトレットコンデンサマイクロホンの振動膜の製造方法、振動膜及びこの振動膜を用いた半導体エレクトレットコンデンサマイクロホン | |
| JP2929882B2 (ja) | 半導体装置用キャリアテープおよびその製造方法 | |
| JPH08115847A (ja) | 転写用金属膜及びセラミック積層電子部品の製造方法 | |
| CN118785618A (zh) | 线路图形的制作方法及电子器件 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20031224 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040219 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20040316 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20040409 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |