JP3554438B2 - 型内発泡成形用金型表面材及びそれを用いた金型 - Google Patents
型内発泡成形用金型表面材及びそれを用いた金型 Download PDFInfo
- Publication number
- JP3554438B2 JP3554438B2 JP18658496A JP18658496A JP3554438B2 JP 3554438 B2 JP3554438 B2 JP 3554438B2 JP 18658496 A JP18658496 A JP 18658496A JP 18658496 A JP18658496 A JP 18658496A JP 3554438 B2 JP3554438 B2 JP 3554438B2
- Authority
- JP
- Japan
- Prior art keywords
- mold
- surface material
- foam molding
- metal
- fixture
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images





Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Description
【産業上の利用分野】
本発明は、型内発泡成形用金型表面材及び該表面材を用いた型内発泡成形用金型に関し、更に詳しくは、金型への取り付けが容易で、該取り付け跡が成形体表面に残ることがなく、且つ該表面材の表層部の意匠の転写により予備発泡粒子の亀甲模様が消去された、外観の良好な成形体を提供する金型表面材及びそれを用いた金型に関する。
【0002】
【従来の技術】
ポリエチレン、ポリプロピレン等のポリオレフィン系樹脂、ポリスチレン系樹脂等の型内発泡成形体は、これらの予備発泡粒子を金型内に充填し、水蒸気等により加熱し、発泡融着せしめて製造される。
しかし乍ら、得られた成形体の表面には予備発泡粒子の亀甲模様が現れるばかりでなく、蒸気孔、熱風孔や押し出しピンの跡が残り、成形体の外観を著しく損ない商品価値を低下させるという問題がある。
また、予備発泡粒子を均一に加熱するためには蒸気孔や熱風孔を多数設ける必要があり、手間が掛るとともに金型のコストアップの原因となっている。
【0003】
かかる問題を解決するために、特公昭63−11138号公報には、金属製スクリーンを金型内壁に装着した金型を用いて成形する方法が記載されている。
【0004】
【発明が解決しようとする課題】
しかるに、特公昭63−11138号公報に記載の方法では、上記従来技術の問題点は解消されるものの、金属製スクリーンをその裏面に取付具を取り付け、該取付具により金型内壁へ取り付ける場合には取付具を溶接する際に溶融した金属がスクリーンの表層部に廻り、この溶接痕跡が該スクリーンの表面に残る結果、この溶接痕跡が成形体表面に現れ外観を損なうという新たな問題を提起する。また金属製スクリーンを表面からビスやボルト止めする場合には、ビスやボルトの頭部が成形体表面に転写され、同様に成形体の外観を損なう。このため、上記方法はこれまでに実用化されていないのが実情である。
【0005】
本発明は、金属製スクリーンの金型への取り付け跡が残るという問題を解決し、外観の良好な成形体を提供するための金型表面材及びこれを用いた金型を提供するものである。
【0006】
【課題を解決するための手段】
上記課題を解決するために、本発明の第1は、多孔金属板からなる表面層の裏面に複数個の座板を焼結により固着し、これら座板に取付具を設けてなる型内発泡成形用金型表面材を内容とするものである。
また、本発明の第2は、前記金型表面材の裏面をその取付具を介して金型内表面の全部又は一部に取り付けてなる型内発泡成形用金型を内容とするものである。
【0007】
【作用】
本発明の金型表面材においては、表面層が多孔金属板からなるため、表面層裏面の座板を固着した部分に存在する加熱媒体通過孔は塞がれるが極く一部であるので実用上特に問題はなく、また複数枚の多孔金属板からなる場合には、座金と接する最下層は塞がれるが、座金の上の層から表面にかけて存在する加熱媒体通過孔は塞がれるおそれはない。表面層の周縁部に金属枠を設けた場合も同様である。したがって、本発明の金型によれば、加熱媒体の通過が殆ど阻害されず、融着性の良好な成形体が得られる。
【0008】
また、本発明の金型表面材においては、表面層裏面に焼結により固着した座板に取付具を設けるため、取付具を溶接により座板に固着する場合でも、溶融金属が表面材の表層部に廻って溶接痕跡として残るおそれはない。したがって、本発明の金型によれば、溶接痕跡の現れない良好な外観を有する成形体が得られる。
【0009】
【実施態様】
以下、本発明の実施例を図面に基づいて説明するが、これらは本発明を何ら限定するものではない。
【0010】
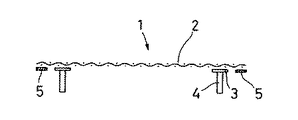
図1は金型表面材の1実施例を示す断面図、図2は図1の底面図である。これらの図に示す金型表面材1は、表面層2(図では金網)の裏面に複数個の座板3を焼結により固着し、各座板3に取付具4を立設してなるものである。表面層2の周縁部(図では裏面)には金属枠5が焼結されていることが好ましく、これより周縁部が波打ったり、ばらけたりするのを防止でき、表面材の形状保持性、耐久性が高められる。座板3は金属製板で、取付具4を介して金型に取り付けるのに充分な数が設けられる。
尚、金属枠5にも取付具を設けることができ、これにより金型表面材の金型への取り付けが一層容易となる場合がある。
【0011】
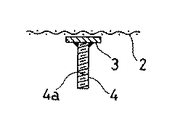
取付具4は、図3に示すように、雄ねじ部4aを有する棒状体で、一端が溶接により座板3に固着されている。この場合、溶接の溶融金属は座板3に留まるので、溶接痕跡が表層部の金網2に残るおそれはない。
【0012】
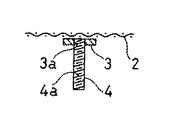
また図4に示すように、座板3には雌ねじ部3aを設け、この雌ねじ部3aに取付具4の雄ねじ部4aの一端を螺設してもよい。
【0013】
また、図5に示すように、取付具4には頭部4bを設けており、この頭部4bを焼結により表層部の裏面に直接固着してもよい。
【0014】
図6は金型表面材の他の実施例を示す断面図で、表面層2は、金網2aからなる表層部と、金網2bからなる下層部とが焼結により一体化された積層体となっており、周縁部には金属枠5が焼結されている。積層枚数は金型表面材としての強度及び加熱媒体の通過し易さを考慮して2〜6枚程度とするのが適当である。表層部を金網2aとしたのは、金網2aの凹凸が成形体に現れる粒子の亀甲模様をより効果的に消し得るからである。金網2a、2bの網目は、積層枚数により異なるが、通常4〜100メッシュ程度、好ましくは10〜30メッシュ程度とし、両者の網目は必ずしも同じにする必要はない。
尚、金属枠5にも取付具を設けてもよいことは上記したとおりである。
その他の構成は前記実施例と同様である。
【0015】
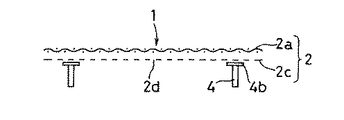
図7は金型表面材の更に他の実施例を示す断面図である。この図に示す金型表面材においては、表面層2が金網2aからなる表層部と、パンチングメタル2cからなる下層部とが焼結により一体化された積層体となっている。このパンチングメタル2cは、加熱媒体通過孔2dとして1cm2 当たり10〜2000個程度、好ましくは15〜250個程度の細孔を設けたものが望ましい。
その他の構成は前記実施例と同様である。
【0016】
なお、表面層の上面にはフッ素系樹脂をコーティングして、成形体の離型性を良くするのが好ましい。このフッ素系樹脂としては、4フッ化エチレン・6フッ化プロピレン共重合樹脂、4フッ化エチレン樹脂等が挙げられる。
【0017】
次に、本発明の型内発泡成形用金型の1実施例を図8に示す。この図の金型10は、コア金型11とキャビティ金型12とからなっており、コア金型11の金型内表面部材11aの水平部の金型内表面11bに本発明の金型表面材1がその取付具4、ナット13及びビス14により取り付けられている。
なお、15は蒸気孔で、成形空間16を形成するコア金型11の金型内表面部材11a及びキャビティ金型12の内壁12aに複数個穿設されている。
【0018】
図9は取付具4による金型表面材1の取付方法の1例を示している。即ち、金型内表面部材11aの水平部に座ぐり部17を有する取付孔18を穿設し、取付孔18に取付具4を挿通して座ぐり部17に座板3(又は図5の取付具4の頭部4b)を沈め、取付具4にナット13を螺着することにより金型表面材1を金型内表面11bに取り付ける。座ぐり部17は、金型表面材1と金型内表面11bとの間に座板3の厚さに相当する隙き間が生ずるのを防ぐためのもので、金型表面材の裏面に金属枠を設けた場合も、同様に座ぐり部を取付孔に沈めるのが好ましい。
【0019】
図8において矢示したエツジ部Eは、成形体の比較的目立たない部分であるので綺麗なエツジ出しは必要に応じて施せばよいが、その他のエツジ部は特に目につき易いので綺麗なエツジ出しをすることが望ましく、金型表面材1の一部が金型内表面部材11aに敷き込まれるように(又は食い込まれるように)取り付けられている。
なお、金型表面11bに水平面に近い傾斜面が存在する場合には、この傾斜面にも金型表面材1を取り付けるのが好ましい。この傾斜面も成形体の外観を大きく左右するからである。
【0020】
【実施例】
以下、実施例に基づいて本発明を更に詳細に説明する。
実施例1
16メッシュ金網(1枚)の表層部に4フッ化エチレン・6フッ化プロピレン共重合樹脂をコーティングし、裏面に座板を焼結し、該座板に取付具(ボルト)を設けた金型表面材(図3)をコア金型の内表面に部分的に該取付具、ナット及びビスにより取り付け、図8に示す如き構造の金型を得た。尚、金型表面材以外の金型内側表面にも4フッ化エチレン・6フッ化プロピレン共重合樹脂をコーティングした。
次に、ポリオレフィン系樹脂予備発泡粒子「エペランPP(鐘淵化学工業株式会社製、発泡倍率:30倍)」を予め耐圧容器内に入れて蒸気圧で内圧2kg/cm2を付与したものを上記金型のコア金型とキャビティ金型との間隙を7mmとした状態で成形空間内にクラッキング充填した後、コア、キャビティ両金型を型締めし、下記の条件で成形した。
【0021】
一方加熱 1.0 kg/cm2
逆一方加熱 1.2 〃
両面加熱 3.4 〃
保熱 5 秒
予冷 3 〃
水冷 110 〃
放冷 10 〃
得られた成形体は16メッシュの金網の網目が成形体表面に転写され、発泡粒子の亀甲模様や蒸気孔跡は殆ど目立たず、またボルトの溶接痕跡の全く認められない美麗な外観を有するものであった。
【0022】
実施例2
16メッシュ金網5枚からなる焼結体の表層部に4フッ化エチレン・6フッ化プロピレン共重合樹脂をコーティングし、裏面に座板を焼結し、該座板に取付具を設けた金型表面材をコア金型の内表面に部分的に該取付具、ナット及びビスにより取り付け、図8に示す如き構造の金型を得た。尚、金型表面材以外の金型内側表面にも4フッ化エチレン・6フッ化プロピレン共重合樹脂をコーティングした。
次に、ポリオレフィン系樹脂予備発泡粒子「エペランPP(鐘淵化学工業株式会社製、発泡倍率:30倍)」を予め耐圧容器内に入れて蒸気圧で内圧2kg/cm2を付与したものを上記金型のコア金型とキャビティ金型との間隙を7mmとした状態で成形空間内にクラッキング充填した後、コア、キャビティ両金型を型締めし、下記の条件で成形した。
【0023】
一方加熱 1.0 kg/cm2
逆一方加熱 1.2 〃
両面加熱 3.4 〃
保熱 5 秒
予冷 3 〃
水冷 110 〃
放冷 10 〃
得られた成形体は16メッシュの金網の網目が成形体表面に転写され、発泡粒子の亀甲模様や蒸気孔跡は殆ど目立たず、またボルトの溶接痕跡の全く認められない美麗な外観を有するものであった。
【0024】
実施例3
16メッシュの金網2枚とパンチングメタル(孔径:10mm、ピッチ:13)からなる焼結体の表層部(金網)に4フッ化エチレン・6フッ化プロピレン共重合樹脂をコーティングし、裏面に座板を焼結し、該座板に取付具を設けた金型表面材を使用し、ポリオレフィン系樹脂予備発泡粒子として「エペランXL(鐘淵化学工業株式会社製、発泡倍率:38倍)」を使用し、下記成形条件とした他は実施例1と同様の方法で金型に取り付け、成形した。尚、金型表面材以外の金型内側表面にも4フッ化エチレン・6フッ化プロピレン共重合樹脂をコーティングした。
【0025】
一方加熱 0.4 kg/cm2
逆一方加熱 0.6 〃
両面加熱 1.2 〃
保熱 5 秒
予冷 3 〃
水冷 70 〃
放冷 5 〃
得られた成形体は、実施例1と同様、美麗な外観を有するものであった。
【0026】
実施例4
パンチングメタル(孔径:0.5mm、ピッチ:1.1mm)1枚と32メッシュの金網2枚と16メッシュの金網2枚からなる焼結体の表層部(パンチングメタル)に4フッ化エチレン・6フッ化プロピレン共重合樹脂をコーティングし、裏面に座板を焼結し、該座板に取付具を設けた金型表面材を使用した他は実施例1と同様にして成形した。尚、金型表面材以外の金型内側表面にも4フッ化エチレン・6フッ化プロピレン共重合樹脂をコーティングした。
得られた成形体は、パンチングメタルの細孔が成形体表面に転写され、実施例1と同様、美麗な外観を有するものであった。
【0027】
【発明の効果】
本発明は、以上のように構成されているのが、以下の利点を有する。
(1)金型表面材の表面層が多孔金属板からなるので、表面層裏面の座板を焼結した部分の加熱媒体通過孔が塞がれても極く僅かであり、焼結体からなる場合は座板の上層部から表面にかけての加熱媒体通過孔は塞がれていない。したがって、成形時に加熱媒体の通過は殆ど阻害されることはなく、融着性の良好な成形体が得られる。
【0028】
(2)表面層裏面に焼結した座板に取付具を溶接又はねじ込みにより固着することができるので、金型表面材の表層部に取付具を固着した痕跡が残らない。したがって、良好な外観を有する成形体が得られる。
なお、取付具に頭部を形成し、該頭部を金型表面材の裏面に直接焼結して座板を省略する場合も同様である。
【0029】
(3)表面層が金網からなる場合に、金縁の周縁部に金属枠を焼結すると、周縁部の針金がばらけたり、波打ったりするのを防ぐことができる。また、この金属枠に取付具を固着し、金型内表面への取り付けに利用することもできる。
【0030】
(4)表面層の表層部を金網にすると、金網の凹凸が成形体表面の粒子の亀甲模様を効果的に消去する。
【0031】
(5)金型表面材をその端部が金型内表部材の下に敷き込まれるか、または食い込まれるように取り付けると、成形体のエツジ部を綺麗に現出させることができる。
【図面の簡単な説明】
【図1】本発明の金型表面材の1実施例を示す断面図である。
【図2】図1の底面図である。
【図3】本発明の金型表面材の他の実施例を示す断面図である。
【図4】本発明の金型表面材の更に他の実施例を示す断面図である。
【図5】本発明の金型表面材の更に他の実施例を示す断面図である。
【図6】本発明の金型表面材の更に別の実施例を示す断面図である。
【図7】本発明の金型表面材の更に別の実施例を示す断面図である。
【図8】本発明の金型の1実施例を示す断面図である。
【図9】金型表面材の取付方法の1例を示す断面図である。
【符号の説明】
1 金型表面材 2 表面層
2a、2b 金網 2c パンチングメタル
3 座板 4 取付具
5 金属枠 10 金型
11a 金型内表面部材 11b 金型内表面
Claims (10)
- 多孔金属板からなる表面層の裏面に複数個の座板を焼結により固着し、これら座板に取付具を設けてなる型内発泡成形用金型表面材。
- 取付具を溶接により座板に固着した請求項1記載の型内発泡成形用金型表面材。
- 取付具を座板に螺設した請求項1記載の型内発泡成形用金型表面材。
- 取付具を焼結により表面層の裏面に直接固着して座板を省略した請求項1記載の型内発泡成形用金型表面材。
- 表面層の表面又は裏面の周縁部に金属枠を焼結により固着した請求項1〜4のいずれか1項に記載の型内発泡成形用金型表面材。
- 表面層の裏面の周縁部に焼結により固定した金属枠に取付具を固着した請求項5記載の型内発泡成形用金属表面材。
- 表面層が複数枚の多孔金属板の焼結体からなる請求項1〜6のいずれか1項に記載の型内発泡成形用金型表面材。
- 表面層が金網及び/又はパンチングメタルからなる請求項1〜7のいずれか1項に記載の型内発泡成形用金型表面材。
- 請求項1〜8記載の金型表面材の裏面をその取付具を介して金型内表面の全部又は一部に取り付けてなる型内発泡成形用金型。
- 金型表面材をその端部が金型内表面部材の下に敷き込まれるか又は食い込まれるように取り付けた請求項9記載の型内発泡成形用金型。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP18658496A JP3554438B2 (ja) | 1996-06-26 | 1996-06-26 | 型内発泡成形用金型表面材及びそれを用いた金型 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP18658496A JP3554438B2 (ja) | 1996-06-26 | 1996-06-26 | 型内発泡成形用金型表面材及びそれを用いた金型 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH1015976A JPH1015976A (ja) | 1998-01-20 |
| JP3554438B2 true JP3554438B2 (ja) | 2004-08-18 |
Family
ID=16191110
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP18658496A Expired - Fee Related JP3554438B2 (ja) | 1996-06-26 | 1996-06-26 | 型内発泡成形用金型表面材及びそれを用いた金型 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3554438B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002307446A (ja) * | 2001-04-09 | 2002-10-23 | Kanegafuchi Chem Ind Co Ltd | 型内発泡成形用中型の製作方法及び該中型 |
-
1996
- 1996-06-26 JP JP18658496A patent/JP3554438B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH1015976A (ja) | 1998-01-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5626982A (en) | Heat insulating pad material, particularly for use in battery shield and manufacture of the same | |
| EP0585799B1 (en) | Laminate | |
| TW200508018A (en) | Heat treated high density structures | |
| US20070275229A1 (en) | Molded article with foam-encased adhesion-resistant reinforcing member and method | |
| JP3596926B2 (ja) | 型内発泡成形用金型表面材及びそれを用いた金型 | |
| JP3815084B2 (ja) | 凹凸模様を有する型内成形用金型の製作方法 | |
| JPH1015976A (ja) | 型内発泡成形用金型表面材及びそれを用いた金型 | |
| US20050129921A1 (en) | Molded article with foam-encased reinforcing member | |
| JP3045016U (ja) | 型内発泡成形用金型及びそれに用いる金型表面材 | |
| CA2099051A1 (en) | Composite jacket component for use in audio equipment | |
| JP3596927B2 (ja) | 意匠性模様を有する発泡成形体の製造方法 | |
| CN100509210C (zh) | 成形用金属模的制造方法及成形用金属模 | |
| JPH10305440A (ja) | 型内発泡成形用金型表面材及びそれを用いた金型 | |
| JP2004027576A (ja) | 断熱床部材 | |
| JPH06320634A (ja) | 熱可塑性樹脂型内発泡成形用成形型および熱可塑性樹脂型内発泡成形体 | |
| JP2001138385A (ja) | 表皮付き複合発泡樹脂成形体の製造方法 | |
| JP3554437B2 (ja) | 薄肉発泡成形体の製造方法及び金型 | |
| JP3045015U (ja) | 凹凸模様を有する型内発泡成形用金型 | |
| JPH06375B2 (ja) | ポリオレフィン系樹脂発泡成形体の製造方法及び金型 | |
| JPH05329844A (ja) | 金 型 | |
| JP5112221B2 (ja) | 成形装置及びこの成形装置を用いた発泡成形品の製造方法 | |
| JPS603979B2 (ja) | 金型装置 | |
| JP3592133B2 (ja) | 発泡樹脂成形装置に用いるコアベント | |
| JP2631727B2 (ja) | ポリオレフイン系樹脂発泡成形体製造用金型 | |
| JPH10113942A (ja) | 発泡体の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20040413 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20040507 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080514 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090514 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090514 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100514 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100514 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110514 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120514 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130514 Year of fee payment: 9 |
|
| LAPS | Cancellation because of no payment of annual fees |