JP3565636B2 - 熱可塑性樹脂発泡成形体の型内成形方法 - Google Patents
熱可塑性樹脂発泡成形体の型内成形方法 Download PDFInfo
- Publication number
- JP3565636B2 JP3565636B2 JP29518595A JP29518595A JP3565636B2 JP 3565636 B2 JP3565636 B2 JP 3565636B2 JP 29518595 A JP29518595 A JP 29518595A JP 29518595 A JP29518595 A JP 29518595A JP 3565636 B2 JP3565636 B2 JP 3565636B2
- Authority
- JP
- Japan
- Prior art keywords
- particles
- foamed
- foamed particles
- mold
- pressure
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Description
【発明の属する技術分野】
本発明は、異密度の熱可塑性樹脂発泡成形体の型内成形方法に関するものであり、より詳細には例えば嵩密度が同じ発泡粒子を用いても、成形工程の工数を増加させることなく、外観の良好な、融着も十分に行われた、密度の異なる発泡成形体を得る成形方法に関し、本発明により得られる種々の成形体は、緩衝材、断熱材、構造部材、芯材等として利用され、特に自動車部品に有効である。
【0002】
【従来の技術及び発明が解決しようとする課題】
ポリスチレン、ポリエチレン、ポリプロピレン等の熱可塑性樹脂の発泡粒子を、型内に充填し、加熱により発泡粒子同士を融着させて発泡成形体を成形することは従来より工業的に実施されている。このようにして得られた発泡成形体はその優れた物性により、緩衝材、断熱材等に広く利用されている。このようにして得られる発泡成形体の各種物性は、発泡倍率に大きく依存しているので、緩衝材として利用される場合、緩衝を必要とする部位の許容加速度、設計衝突速度、形状等を考慮して発泡成形体の倍率と寸法が設計される。
【0003】
例えばバンパー芯材として衝撃エネルギー吸収材として使用される場合、フロントバンパー用とリアバンパー用にわかれる訳であるが、前記のように設計を行った結果として異なる発泡倍率が必要となる事が起こる。このような場合、従来は成形機に、フロント用のバンパー金型を1つあるいは複数個付けて、必要な所定量の成形をした後、金型をリアー用のハンパー金型に付け換えて、再度リア用バンパー芯材の発泡成形体を成形する方法が実施されてきた。
【0004】
一方、同一成形品であっても必要とする物性上、部位毎に異なる倍率であることが求められる場合もある。例えば、バンパー芯材として発泡成形体が使用される場合、正面からの衝撃に対し、発泡体が所定巾歪むことによって外部からのエネルギーが吸収されるように設計するが、両端のようにライト等の部品がある部位においては、歪んだ時に割れたり、キズが付いたりする事があるため、歪量を低く抑えるよう中心部とは異なる密度であることが望まれる場合がある。
【0005】
これらの製造方法として、それぞれを必要な倍率で予じめ発泡成形体を成形しておき、次いで発泡成形体を接着等により一体化する方法が挙げられるが、この方法ではそれぞれの部分を一体化する手間がかかる上、その部分に対応した数多くの金型が必要となり、金型製作費が高額となり、更には工程管理も複雑になるという問題があった。
【0006】
また、もともと密度の異なる発泡粒子を二種以上用いて、1つの金型内に充填・発泡成形を行う方法では、低い嵩密度の発泡粒子の充填条件で同時に高い嵩密度の発泡粒子を充填すると高い嵩密度の発泡粒子が低い圧縮率で充填されることとなり、成形品としては粒子間間隙の多い外観不良の成形品しかできない。また逆に高い嵩密度の発泡粒子の充填条件では、低い嵩密度の発泡粒子が金型内へ過剰な充填となるため、金型の内部まで充分に蒸気が通らなくなり成形品の融着が不良なものとなるため、従って充填工程でそれぞれの発泡粒子に合わせた条件を設定する必要が生じるので、複数回の充填工程を設けなければならないという不都合があった。
【0007】
【課題を解決するための手段】
本発明者らは、かかる課題を解決する為に鋭意研究を重ねた結果、異なる密度の成形品を1つの成形機で製造するに際して、内圧がそれぞれ異なる粒子を用いることにより、一回の充填で、外観の良好な融着も十分行われた発泡成形体が得られることを見い出し、本発明を完成するに至った。即ち、本発明は熱可塑性樹脂発泡粒子を型内に圧縮充填し、加熱により発泡粒子同士を融着させて発泡成形体を成形する方法において、該発泡粒子が内圧がそれぞれ異なる二種類以上の複数の発泡粒子からなり、該二種類以上の複数の発泡粒子の基材樹脂の示差走査熱量計にて10℃/分の速度で昇温した際に得られる融解ピーク温度の差が15℃以内であり、かつ、それぞれを別々の充填口より同時に型内へ充填することを特徴とする熱可塑性樹脂発泡成形体の型内成形方法である。
【0008】
本発明においては、内圧がそれぞれ異なる二種類以上の発泡粒子を用いることが必要であり、それによって例えば同じ嵩密度の発泡粒子であっても密度の異なる成形体を得ることができるのである。即ち、内圧の低い発泡粒子は高い圧縮率で充填され、内圧の高い発泡粒子は低い圧縮率で充填されることによって、同一の嵩密度の発泡粒子から、異なる密度の、寸法、外観等良好な成形品を得ることができる。例えば、圧縮充填によって発泡粒子を充填して成形する場合、同一の充填条件であっても、内圧の低い発泡粒子は充填時の外圧(圧縮充填法においては、原料供給タンクおよび金型内を大気圧以上に昇圧するため、発泡粒子に対しては外圧が働く)によってかなりの収縮が発生するため、充填により圧縮率は高くなり、従って密度の大きい成形品になる。一方、内圧の高い発泡粒子は、充填時の外圧に対して、差圧が小さいため低い圧縮率で充填されることとなり、従って密度の小さい成形品になる。
【0009】
例えば内圧が大気圧の発泡粒子と内圧が0.5kg/cm2 G以上に高められた発泡粒子を用いた例により、より具体的に説明する。
前者の粒子では嵩密度が0.1〜0.01g/cm3 であると充填チャンバー圧力0.5〜5kg/cm2 Gで圧縮率が10〜60%程度で充填されることになる。
【0010】
一方後者の発泡粒子では、内圧が発泡粒子の外圧であるチャンバー圧力に抗する力となるため、同じ条件でも圧縮率が0〜40%と低くなる。従って、高圧縮率によって充填された前者の粒子では、発泡粒子間の間隙を埋める力として、圧縮に対する復元力が働くと同時に、発泡粒子自身の有している二次発泡力も寄与して、金型通りの密度の高目の成形品が得られる。一方低圧縮率によって充填された後者の粒子では、発泡粒子間の間隙を埋める力として発泡粒子内部の圧力による膨張力と発泡粒子自身の有している二次発泡力が寄与して、金型通りの密度の低目の成形品が得られることとなる。
このように、いずれの金型でも成形における発泡粒子間の間隙を埋める機構の差こそあれ、型通りに賦型された寸法および発泡粒子間の間隙の埋った、外観が優れ、融着が良好な成形品が、一回の充填工程のみでできる。
【0011】
本発明においては、発泡粒子の内圧は公知の方法で付与することが出来る。成形品として要求される密度と圧縮率を定めておけば必要な発泡粒子の嵩密度と内圧が決まるので、最適な内圧付与の手段を実施すれば良い。
内圧付与手段としては例えば、特公昭51−22951号、特開昭61−40334号、特開平1−275104号、特開昭58−101025号、特開昭60−24933号等の各公報に記載されるように、発泡粒子を耐圧容器に入れ、窒素、空気、二酸化炭素等の無機ガスあるいは、プロパン、ブタン、ジクロロジフロロメタン等の低沸点の炭化水素やハロゲン化炭化水素を1種類あるいは2種類以上用いて、加圧下で粒子内部へ含浸させる事によって実施することができる。
【0012】
本発明における発泡粒子を構成する熱可塑性樹脂としては、ポリスチレン系樹脂、ポリエチレン系樹脂、ポリプロピレン系樹脂等が用いられるが、中でもポリエチレン系あるいはポリプロピレン系等のポリオレフィン系の樹脂発泡粒子が好ましい。
【0013】
本発明において、充填に引き続いて蒸気等の加熱媒体を金型に導入して発泡粒子相互を融着させ、発泡成形体を得ることになるため、二種類以上の複数の発泡粒子の原料となる樹脂の融解ピーク温度は近い方が、融着が充分に行われるので望ましい。特に望ましくは融解ピーク温度差が15℃以内のもので、更に望ましくは10℃以内のものである。
【0014】
この温度差が大きいと、融解ピーク温度の低い樹脂の発泡粒子に適した加熱温度で加熱した場合には、融解ピーク温度の高い樹脂の発泡粒子では加熱不足により融着が悪くなる。一方、融解ピーク温度の高い樹脂の発泡粒子に適した加熱温度で加熱した場合には、融解ピーク温度の低い樹脂の発泡粒子では過剰加熱となり、成形品が溶けた状態となり、寸法も著しく収縮したり、変形等の発生となり好ましくない。以上のことより、本発明において最も好ましくは、原料樹脂の融解ピークが同じである発泡粒子を用いる。尚、本発明において原料樹脂の融解ピーク温度はJIS K7121の方法に従って示差走査熱量計にて、試量約5mgを毎分10℃で加熱した時に記録される曲線において、試量樹脂の結晶融解時に発生する吸熱ピークの温度を示す。
【0015】
本発明において、発泡粒子を製造する方法は特に限定されるものではなく、従来公知の方法、即ちいかなる方法も使用することができる。例えば、分解型発泡剤を含有する樹脂粒子を、発泡剤の分解温度以上に加熱して発泡させる方法、揮発性発泡剤を含浸した樹脂粒子を熱して、スチーム等の外部熱源により加熱し発泡させる方法、揮発性発泡剤を含浸した樹脂粒子を高温高圧下の雰囲気より、低圧下へ放出し、発泡させる方法、押出機にて樹脂に発泡剤を溶融混練したものを、細孔を有するダイより押し出し発泡させたものをカッティングして得る方法等いずれでも良い。
【0016】
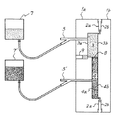
このようにして得られる発泡粒子は圧縮充填の充填方法で充填され、加熱されて、発泡成形体となる。尚、本発明の成形方法は、図1に示すように1つ成形機を用いその中に金型が複数存在し、加熱等の成形条件を同じにし密度の異なる成形体を得たい場合や、図2に示すように1つの成形体で密度の異なる部分を有する成形体を得たい場合に適用できる。以下、実施例を挙げ、本発明を更に具体的に説明するが、本発明は特許請求の範囲を越えない限り、これらの実施例に限定されるものではない。
【0017】
【実施例】
実施例1
本実施例は図1にその概略を示す装置を用いて行った。
原料1として、耐圧容器内で内温50℃、初期圧力1.0kg/cm2・Gにて加圧し、4時間後3.0kg/cm2・Gになるよう0.5kg/cm2/時で昇圧しながら加圧処理することにより、内圧1.8kg/cm2・Gに付与された嵩密度30g/lのエチレンプロピレンランダム共重合体(エチレン含量2.6重量%、融解ピーク温度144℃)の発泡粒子と、原料2として内圧0kg/cm2・Gの嵩密度30g/lのエチレン・プロピレンランダム共重合体(エチレン含量2.6重量%、融解ピーク温度144℃)の発泡粒子をそれぞれ7,7’の原料貯蔵タンクに入れ、いずれも外部よりタンク内部が3.0kg/cm2・Gになるように圧縮空気にて加圧した。原料貯蔵タンクの圧力を保持しながら、2.5kg/cm2・Gになるように加圧された金型キャビティ3,4にそれぞれの発泡粒子を充填した。この時3,4の圧力は2.5kg/cm2・Gに保持していた。キャビティ内の圧力を大気圧とした後3.5kg/cm2・Gの蒸気を導入して粒子同士を融着させた。続いて水冷および空冷を行い、成形品の面圧が0.5kg/cm2・Gになったところで金型を開き、3,4の成形品を取り出した。3の成形品は、密度37.5g/l(圧縮率20%)で粒子間の間隙もない良好な外観であった。また4の成形間隙も、密度60g/l(圧縮率50%)で粒子間の間隙もない良好な外観であり、成形の工程を増やすことなく、1つの成形機から異密度の成形品が得られた。
【0018】
実施例2
本実施例は図2にその概略を示す装置を用いて行った。
実施例1と同様に内圧1.8kg/cm2 ・Gの嵩密度30g/lのエチレン・プロピレンランダム共重合体からなる、発泡粒子と、内圧0kg/cm2 ・Gの嵩密度30g/lのエチレン・プロピレンランダム共重合体からなる発泡粒子をそれぞれ7,7’の原料貯蔵タンクに入れ、タンク内部を圧縮空気にて3.0kg/cm2 ・Gに加圧した。隔壁8によってしきられた金型キャビティ3′と4′をいずれも2.5kg/cm2 ・Gに加圧した状態でそれぞれの発泡粒子を充填した。充填終了後、壁作動シリンダー9にて8のしきりを引き取り、続いて3.5kg/cm2 ・Gの蒸気にて加熱、更に水冷、空冷を行い成形した。このようにして得られた成形品は、3′と4′との境界の部分でも良く融着一体化し、さらに3′と4′の部分の密度が37.5g/lと60g/lの異密度であり、どちらの部分も粒子間間隙もない良好なものであった。
【0019】
比較例1
原料貯蔵タンク7,7′に入れる原料がいずれも、内圧0kg/cm2 ・Gの嵩密度30g/lのエチレン・プロピレンランダム共重合体(エチレン含量2.6重量%、融解ピーク温度144℃)からなる発泡粒子とする以外は実施例1と同様に成形を行った。3,4の成形品はいずれも60g/l(圧縮率50%)で同じ密度であった。
【0020】
比較例2
原料貯蔵タンク7には内圧0kg/cm2 ・Gの嵩密度15g/lのエチレン・プロピレンランダム共重合体(エチレン含量2.6重量%、融解ピーク温度144℃)からなる発泡粒子を入れ、7’には内圧0kg/cm2 ・Gの嵩密度30g/lのエチレン・プロピレンランダム共重合体(エチレン含量2.6重量%、融解ピーク144℃)からなる発泡粒子を入れて成形する以外は、実施例1と同様に成形を行った。4の成形品は60g/l(圧縮率50%)で粒子間間隙もなく融着も良好なものであったが、3の成形品は43g/l(圧縮率65%)で粒子間間隙はないものの、全く融着していない成形品であった。
【0021】
比較例3
原料貯蔵タンク7,7′の圧力を1.5kg/cm2 ・Gとし、金型キャビティ3,4を1.0kg/cm2 ・Gとして成形する以外は比較例2と同様に成形を行った。3の成形品は30g/l(圧縮率50%)で粒子間間隙のない融着良好なものであったが、4の成形品は33g/l(圧縮率9%)で粒子間間隙が大きな外観の悪いものしか得られなかった。
【0022】
比較例4
原料貯蔵タンク7には内圧1.2kg/cm2 ・Gに付与された嵩密度47g/lの直鎖状低密度ポリエチレン(密度0.924g/ml、融解ピーク温度123℃)からなる発泡粒子を入れ、一方7′には内圧0kg/cm2 ・Gの嵩密度30g/lのエチレン・プロピレン共重合体(エチレン含量2.6重量%、融解ピーク温度144℃)からなる発泡粒子を入れる他は実施例1と同様に成形を行った。4の成形品は密度60g/l(圧縮率50%)で粒子間の間隙もなく融着良好なものであったが、3の成形品は密度80g/l(圧縮率41%)で表面がケロイド状に融け、全体的に収縮の大きなものであった。
【0023】
【発明の効果】
本発明によると、例えば同一の嵩密度の発泡粒子を用いても、一回の充填で、外観の良好な、融着も十分に行われた密度の異なる発泡成形体を得ることができる。
【図面の簡単な説明】
【図1】本発明の成形方法で使用される金型の一実施例である。
【図2】本発明の成形方法で使用される金型の他の実施例である。
【符号の説明】
1a,2b 金型フレーム
2a,2b インサイドプレート
3a,3b 金型
4a,4b 金型
5,5′ 充填ガン
6,6′ 原料供給ライン
7,7′ 原料貯蔵タンク
8 隔壁
9 壁作動シリンダー
Claims (1)
- 熱可塑性樹脂発泡粒子を型内に圧縮充填し、加熱により発泡粒子同士を融着させて発泡成形体を成形する方法において、該発泡粒子が内圧がそれぞれ異なる二種類以上の複数の発泡粒子からなり、該二種類以上の複数の発泡粒子の基材樹脂の示差走査熱量計にて10℃/分の速度で昇温した際に得られる融解ピーク温度の差が15℃以内であり、かつ、それぞれを別々の充填口より同時に型内へ充填することを特徴とする熱可塑性樹脂発泡成形体の型内成形方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP29518595A JP3565636B2 (ja) | 1995-11-14 | 1995-11-14 | 熱可塑性樹脂発泡成形体の型内成形方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP29518595A JP3565636B2 (ja) | 1995-11-14 | 1995-11-14 | 熱可塑性樹脂発泡成形体の型内成形方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH09136331A JPH09136331A (ja) | 1997-05-27 |
| JP3565636B2 true JP3565636B2 (ja) | 2004-09-15 |
Family
ID=17817315
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP29518595A Expired - Fee Related JP3565636B2 (ja) | 1995-11-14 | 1995-11-14 | 熱可塑性樹脂発泡成形体の型内成形方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3565636B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4902825B2 (ja) * | 2000-05-24 | 2012-03-21 | 株式会社カネカ | 熱可塑性合成樹脂の型内発泡成形方法及び装置 |
-
1995
- 1995-11-14 JP JP29518595A patent/JP3565636B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH09136331A (ja) | 1997-05-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5252270A (en) | Method of forming foam moldings having varied density regions | |
| JPH0446217B2 (ja) | ||
| EP1654304A2 (en) | Process for processing expandable polymer particles and foam article thereof | |
| JPS62151326A (ja) | ポリプロピレン系樹脂発泡粒子の型内成形法 | |
| US4698191A (en) | Methods of producing molded products from foamed polypropylene particles | |
| TWI903112B (zh) | 聚丙烯系樹脂發泡粒子成形體之製造方法 | |
| US5164257A (en) | Foam moldings having various density regions, the production thereof, and a mold therefor | |
| KR102323648B1 (ko) | 발포 성형체, 및 그 제조 방법 | |
| JPS6218335B2 (ja) | ||
| US6607682B1 (en) | Pre-expanded polypropylene resin beads and process for producing molded object therefrom by in-mold foaming | |
| JPH09136331A (ja) | 熱可塑性樹脂発泡成形体の型内成形方法 | |
| CA2058063A1 (en) | Foam molding having various density regions, the production thereof, and a mold therefor | |
| JP2637201B2 (ja) | ポリプロピレン系樹脂発泡粒子の処理方法 | |
| JP3189377B2 (ja) | 発泡合成樹脂成形品の成形方法 | |
| JP2886257B2 (ja) | 熱可塑性樹脂発泡粒子の型内成形法 | |
| JP2790791B2 (ja) | ポリプロピレン系樹脂型内発泡成形体の製造方法 | |
| JP3274554B2 (ja) | 起立部を有する発泡成形品の製造方法 | |
| JPH11138575A (ja) | 高密度のスキン層を持つ成形体の製造方法 | |
| JPH0757498B2 (ja) | オレフイン系樹脂発泡粒子の型内成形法 | |
| JP2785076B2 (ja) | 型内ビーズ発泡成形品の製造方法 | |
| JP3274553B2 (ja) | 型内ビーズ発泡成形品の製造方法 | |
| JPS60151029A (ja) | 合成樹脂発泡体の型内発泡成型方法 | |
| JPH1034753A (ja) | 高密度のスキン層を持つ成形体の製造方法 | |
| JPS62198444A (ja) | 熱可塑性樹脂発泡粒子の型内成形法 | |
| JPH02137912A (ja) | 熱可塑性樹脂発泡粒子の型内充填法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040322 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040324 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040512 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20040602 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20040608 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090618 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100618 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110618 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110618 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120618 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130618 Year of fee payment: 9 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |