JP3607351B2 - 光ファイバ用ガラス母材の製造方法 - Google Patents
光ファイバ用ガラス母材の製造方法 Download PDFInfo
- Publication number
- JP3607351B2 JP3607351B2 JP7908195A JP7908195A JP3607351B2 JP 3607351 B2 JP3607351 B2 JP 3607351B2 JP 7908195 A JP7908195 A JP 7908195A JP 7908195 A JP7908195 A JP 7908195A JP 3607351 B2 JP3607351 B2 JP 3607351B2
- Authority
- JP
- Japan
- Prior art keywords
- glass
- support means
- glass pipe
- end side
- pipe
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000011521 glass Substances 0.000 title claims description 351
- 238000000034 method Methods 0.000 title claims description 50
- 238000004519 manufacturing process Methods 0.000 title claims description 23
- 239000013307 optical fiber Substances 0.000 title claims description 14
- 238000007789 sealing Methods 0.000 claims description 74
- 238000003466 welding Methods 0.000 claims description 41
- 230000008569 process Effects 0.000 claims description 38
- 238000003780 insertion Methods 0.000 claims description 18
- 230000037431 insertion Effects 0.000 claims description 18
- 230000003028 elevating effect Effects 0.000 claims description 13
- 238000010438 heat treatment Methods 0.000 claims description 11
- 230000008859 change Effects 0.000 claims description 8
- 238000005253 cladding Methods 0.000 claims description 3
- 239000000835 fiber Substances 0.000 claims 1
- 239000000463 material Substances 0.000 description 46
- 230000002093 peripheral effect Effects 0.000 description 18
- 238000012423 maintenance Methods 0.000 description 12
- 238000012937 correction Methods 0.000 description 8
- 230000000694 effects Effects 0.000 description 6
- 230000009471 action Effects 0.000 description 4
- 235000012489 doughnuts Nutrition 0.000 description 4
- 239000010419 fine particle Substances 0.000 description 4
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 3
- 230000001360 synchronised effect Effects 0.000 description 3
- 230000005540 biological transmission Effects 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 230000009467 reduction Effects 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 206010016275 Fear Diseases 0.000 description 1
- 230000001133 acceleration Effects 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 230000006837 decompression Effects 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 229920006015 heat resistant resin Polymers 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 230000010354 integration Effects 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 230000000638 stimulation Effects 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 230000008719 thickening Effects 0.000 description 1
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B37/00—Manufacture or treatment of flakes, fibres, or filaments from softened glass, minerals, or slags
- C03B37/01—Manufacture of glass fibres or filaments
- C03B37/012—Manufacture of preforms for drawing fibres or filaments
- C03B37/01205—Manufacture of preforms for drawing fibres or filaments starting from tubes, rods, fibres or filaments
- C03B37/01225—Means for changing or stabilising the shape, e.g. diameter, of tubes or rods in general, e.g. collapsing
- C03B37/0124—Means for reducing the diameter of rods or tubes by drawing, e.g. for preform draw-down
- C03B37/01245—Means for reducing the diameter of rods or tubes by drawing, e.g. for preform draw-down by drawing and collapsing
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Life Sciences & Earth Sciences (AREA)
- General Life Sciences & Earth Sciences (AREA)
- Geochemistry & Mineralogy (AREA)
- Manufacturing & Machinery (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- Manufacture, Treatment Of Glass Fibers (AREA)
Description
【産業上の利用分野】
本発明は、コア用ガラスロッドにクラッド用ガラスパイプを被せ両者を溶着一体化させるというロッドインチューブ法を応用した光ファイバ用ガラス母材の製造方法に関する。
【0002】
【従来の技術】
従来より、ロッドインチューブ法による光ファイバ用ガラス母材の製造方法としては、ガラス旋盤を用いるものが一般に知られている(例えば、特公平1−34938号公報参照)。これは、クラッド用ガラスパイプを上記ガラス旋盤に水平に支持させこのガラスパイプ内にコア用ガラスロッドを挿入配置した後、軸回りに回転させながら加熱源に対し相対移動させることにより両者を順次溶着させて一体化させるものである。そして、この場合において、上記の溶着を大気圧よりも減圧状態で行い溶着時のガラスパイプの収縮の促進等を図るために、図3に示すような方法が採られている。すなわち、ガラスパイプ51の長手方向左端側位置の外周面の2〜3箇所を加熱して内方に突出する突起部(部分止め部)52,52を周方向に部分的に形成し、この部分止め部52,52によりガラスロッド53の左端部をガラスパイプ51の軸心位置で浮いた状態に支持した後、上記ガラスパイプ51及びガラスロッド53を回転させながら右端側部分のみを加熱しこの右端側部分のガラスパイプ51の内周面をガラスロッド53の外周面に溶着させて、ガラスパイプ51及びガラスロッド53間の空間の右端側を封止する(同図の55参照)。そして、上記ガラスパイプ51の左端側から強制吸引して上記ガラスパイプ51及びガラスロッド53間の空間54を大気圧よりも減圧状態にし、これを維持しつつ加熱源56と、ガラスパイプ51及びガラスロッド53とを上記長手方向に相対移動させるものである。なお、57はガラスパイプ51の他端に溶着接合させた支持用の補助ガラスパイプ、58はガラスパイプ51もしくはガラスロッド53を支持するチャックである。
【0003】
一方、上記のガラス母材を大型化するためにガラスパイプを大径化(厚肉化)した場合、上記の水平支持状態での溶着では自重の増加に伴い撓みが生じるおそれがある上、ガラス旋盤での加熱源56では火力が不足して十分な溶着一体化を行い得ないという理由から、加熱源としてリング状ヒータを有する電気抵抗炉を用い、これに対してガラスパイプ等を鉛直に支持し、非回転状態で上方に相対移動させながら加熱することにより比較的大径のガラスパイプについての溶着工程を行う方法も提案されている(例えば特開平4−42831号公報参照)。
【0004】
【発明が解決しようとする課題】
ところが、上記提案の方法の場合、比較的厚肉のガラスパイプの上下両端開口にそれぞれ薄肉の補助ガラスパイプを接合して上下方向それぞれに延長し、上側補助ガラスパイプの上端部及び下側補助ガラスパイプの下端部の双方にそれぞれキャップ状治具を外嵌させてガラスパイプの内部を気密的に閉止することにより、減圧状態での溶着工程を可能としているため、この閉止作業に手間がかかることになる。その上、上記上側補助ガラスパイプの上端部及び下側補助ガラスパイプの下端部の双方ををそれぞれチャックで把持して鉛直に支持するようにしているため、溶着工程において上記リング状ヒータによりガラスパイプの一端部から他端部にかけて加熱していくと、そのガラスパイプ端部に近接する補助ガラスパイプも溶融して収縮、変位等が生じこの熱影響が端部にまで及んで所定の鉛直支持状態を保ち得なくなるばかりか、そのガラスパイプ端部と補助ガラスパイプの端部との境界部に割れが発生するおそれがある。しかも、上記の熱影響により補助ガラスパイプの端部とキャップ状治具との間の気密性が損なわれて確実な密閉状態を維持することができなくなるおそれがある。これらのおそれは、ガラスパイプを大径化させる程、より増大化する傾向にある。
【0005】
また、ガラスロッドの支持において、ガラスロッド下端を下側補助ガラスパイプの下端に取付けた上記キャップ状治具により併せて支持しているのみであるため、ガラスロッドの上記補助ガラスパイプに対する相対位置が固定されてしまい、ガラスロッドの形状寸法のばらつき等により偏心が生じるおそれがある上、その偏心を補正することが不能もしくは極めて困難となる。この場合、ガラスロッドの支持をガラスパイプ用とは別に設けたチャックにより行うことも考えられるが、そうすると、上記キャップ状治具による密閉作業が行えなくなる。
【0006】
さらに、ガラスパイプ及びガラスロッドの形状寸法、特に長さにばらつきがある場合、そのばらつきに応じてできるだけ長い範囲の部分を有効利用してガラス母材の形成を効率的に行いたいという要請がある。このために、ガラスパイプ用チャックと上記の別に設けたガラスロッド用チャックとを互いに独立して移動可能にする必要があるが、そうすると、上記の場合と同様に、上記キャップ状治具による密閉作業が行えなくなる。
【0007】
一方、上記提案の方法では、リング状ヒータに対して単にガラスパイプ及びガラスロッドを上方に相対移動させるだけであるため、溶着した後のガラス母材のコア外径に対するクラッド外径の比率(C/C)が形成材料としてのガラスパイプ及びガラスロッドの形状寸法に依存し、これらガラスパイプ及びガラスロッドの形状寸法にばらつきがある場合には上記ガラス母材のC/Cもばらつくことになる上、上記の形状寸法にばらつきがない場合であってもC/Cを所定の一定値に変更調整することができないという不都合がある。
【0008】
本発明は、このような事情に鑑みてなされたものであり、その目的とするところは、ガラス旋盤を用いずにガラスパイプの大径化に対処する場合において、減圧状態で溶着工程を行うための密閉作業の容易かつ確実化、及び、密閉状態の維持を確実に図ることにある。加えて、C/Cの変更調整、材料の寸法ばらつきに応じて材料の有効利用、及び、偏心補正を可能としつつ、上記の容易かつ確実な密閉作業及び密閉状態の維持を可能とすることにある。
【0009】
【課題を解決するための手段】
上記目的を達成するために、請求項1記載の発明は、以下のガラスパイプ封止工程と、挿入配置工程と、密閉工程と、溶着工程とを備えるものとする。すなわち、ガラスパイプ封止工程ではクラッド用ガラスパイプの長手方向一端側の開口を予め封止して封止底を形成する。次に、挿入配置工程では、このガラスパイプ封止工程後のガラスパイプをリング状ヒータを有する加熱炉内に貫通させ少なくとも長手方向他端側を第1支持手段により把持して上記ガラスパイプを鉛直に支持した後、その他端側の開口からコア用ガラスロッドを上記ガラスパイプ内の封止底まで挿入し、上記他端側開口から突出したガラスロッド部を把持する第2支持手段により上記ガラスロッドを上記ガラスパイプの軸心位置に支持する。そして、密閉工程では、上記第1支持手段と第2支持手段との間を筒状の遮蔽部材により覆うことによって上記他端側開口から上記封止底にかけてのガラスパイプとガラスロッドとの間の空間を密閉空間にし、溶着工程では、上記密閉空間を大気圧よりも減圧状態に維持しつつ、上記リング状ヒータに対して上記ガラスロッド及びガラスパイプを上記一端の側から他端の側に相対移動させながら加熱して順次両者を溶着して一体化させる構成とするものである。
【0010】
請求項2記載の発明は、請求項1記載の発明における溶着工程を、固定的に位置付けられたリング状ヒータに対し、第1支持手段と第2支持手段とを昇降手段によって鉛直方向に互いに同期して等速移動させることにより行う構成とするものである。
【0011】
請求項3記載の発明は、請求項2記載の発明において、ガラスパイプの一端側を独立した昇降手段に連結された第3支持手段によって支持し、この第3支持手段を鉛直方向に第1及び第2支持手段と同側に移動させて溶着工程を行うにあたり、その第3支持手段の移動速度を、上記第1及び第2支持手段の移動速度よりも相対的に速くして、上記一端側と他端側との間のガラスパイプ及びガラスロッドを延伸させる構成とするものである。
【0012】
請求項4記載の発明は、請求項3記載の発明において、第1支持手段及び第2支持手段をそれぞれ個別の昇降手段により鉛直方向に互いに独立して移動可能とする。そして、密閉工程において、鉛直方向に伸縮可能に形成された蛇腹状の遮蔽部材を用いて、第1支持手段と第2支持手段との間を鉛直方向の相対間隔を変更可能に遮蔽し、溶着工程において、ガラスパイプの一端側とガラスロッドとの溶着後に、上記第1支持手段と、第2支持手段との相対移動速度を変更調整する構成とするものである。
【0013】
また、請求項5記載の発明は、請求項1記載の発明において、第1支持手段及び第2支持手段を両者の鉛直方向の相対間隔を変更可能に配設し、挿入配置工程におけるガラスパイプ及びガラスロッドを、上記第1支持手段によるガラスパイプの支持位置と、上記第2支持手段によるガラスロッドの支持位置とを鉛直方向に相対的に変更可能に支持する。密閉工程において、鉛直方向に伸縮可能に形成された蛇腹状の遮蔽部材を用いて遮蔽する構成とするものである。
【0014】
さらに、請求項6記載の発明は、請求項1記載の発明において、第2支持手段と、この第2支持手段を鉛直方向に移動させる昇降手段との間に、水平面上で互いに直交する2方向に対する上記第2支持手段と昇降手段との相対位置を変更する水平面内位置変更手段を介在させる。そして、挿入配置工程において、ガラスロッドがガラスパイプの軸心に位置するように上記水平面内位置変更手段により上記第2支持手段と昇降手段との相対位置を変更し、密閉工程において、水平方向に変形可能に形成された蛇腹状の遮蔽部材を用いて遮蔽する構成とするものである。
【0015】
【作用】
上記の構成により、請求項1記載の発明では、ガラスパイプの一端側開口が、ガラスロッドの挿入配置工程の前に、ガラスパイプ封止工程により予め封止されて封止底が形成されるため、以後の密閉工程において、上記ガラスパイプの一端側についての密閉作業の省力化が図られる上、キャップ状治具を被せることにより密閉状態にする従来の場合と比べ密閉状態の確実化が図られる。また、この場合、ガラスロッドの挿入前にガラスパイプの封止作業を行うため、ガラス旋盤によってガラスロッドをガラスパイプに挿入配置した状態で封止作業を行う場合(図3参照)には不能もしくは困難であった封止作業の際に生じる石英ガラスの微細粒子の洗浄が可能となり、その微細粒子の付着に伴うガラスパイプとガラスロッドとの界面における残留気泡の発生が防止される。
【0016】
また、挿入配置工程で、ガラスパイプとガラスロッドとを第1及び第2の個別の支持手段により支持するようにしているため、補助ガラスパイプに被せたキャップ状治具によりガラスロッドを支持する従来の場合と比べ、ガラスパイプの熱変形がガラスロッドの支持状態に影響を及ぼすことはなく、ガラスパイプが大径化しても鉛直支持状態の維持が確実になる。
【0017】
さらに、密閉工程で、第1及び第2支持手段の両者間を遮蔽部材により覆うことによりガラスパイプの他端側が密閉されて挿入配置工程後のガラスパイプとガラスロッドとの間が密閉空間とされ、上記のガラスパイプ封止工程による封止底の形成とあいまってガラスパイプ径の大小に拘らず密閉作業の容易化及び密閉状態の維持の確実化が図られる。そして、上記遮蔽部材の一部等から吸引することにより減圧状態とされて溶着工程でのガラスパイプの収縮促進が図られる。
【0018】
請求項2記載の発明では、上記請求項1記載の発明による作用に加えて、溶着工程がガラスパイプ及びガラスロッドを位置固定されたリング状ヒータに対して移動させることにより行われるため、逆にリング状ヒータを移動させる場合に比べ、ガラスパイプ及びガラスロッドとリング状ヒータとの相対移動が容易となる。また、この際、第1及び第2支持手段を同期させて等速移動させているため、ガラスパイプ及びガラスロッドを個別に支持しても上記ヒータへの相対移動による溶着工程が確実に行われる。
【0019】
請求項3記載の発明では、上記請求項2記載の発明による作用に加えて、ガラスパイプの一端側を支持する第3支持手段と、他端側を支持する第1支持手段及びガラスロッドを支持する第2支持手段とを鉛直方向同側に移動させて溶着工程を行う際に、第3支持手段の移動速度を第1及び第2支持手段の移動速度よりも相対的に速くしているため、ガラスパイプ及びガラスロッドが延伸され、その両者の移動速度設定により材料としてのガラスパイプ及びガラスロッドから所定のC/Cを有するガラス母材が形成される。
【0020】
請求項4記載の発明では、上記請求項3記載の発明による作用に加えて、ガラスパイプの一端側とガラスロッドとの溶着後に第1支持手段と第2支持手段との相対移動速度を変更調整しているため、ガラスパイプの他端側とガラスロッドの他端側との移動速度が異なって溶着後のガラス母材のC/Cが変化する。すなわち、第1支持手段の移動速度を相対的に遅くすると、ガラス母材のクラッド部が分厚くなり、逆に第2支持手段の移動速度を相対的に遅くすると、コア部の径が大きくなる。このため、材料としてのガラスパイプもしくはガラスロッドに寸法バラツキがあっても、これを補正して確実に所定のC/Cのガラス母材の形成が可能になる。また、この際、上記の第1及び第2支持手段の間が蛇腹状の遮蔽部材により密閉されているため、上記の相対移動速度の変更調整により第1及び第2支持手段間の鉛直方向相対間隔が変化しても、その変化に応じて上記遮蔽部材が伸縮して確実に減圧状態の維持が図られる。従って、C/Cの微小補正と減圧状態の確実な維持との両立が図られる。
【0021】
また、請求項5記載の発明では、上記請求項1記載の発明による作用に加えて、第1及び第2支持手段によってガラスパイプの他端側と、この他端側から突出するガラスロッド部との両支持位置を鉛直方向に変更可能に支持しているため、材料としてのガラスパイプ及び/もしくはガラスロッドが長さ寸法にばらつきのあるものであっても、そのばらつきに応じて上記第1及び/第2支持手段の支持位置を変更することによりガラス母材の形成にあたり材料のできるだけ長い範囲を有効利用することが可能になる。しかも、この際、上記第1及び第2支持手段の鉛直方向相対間隔が変更されても、両者間を蛇腹状の遮蔽部材により密閉するようにしているため、ガラスパイプの他端側が確実に密閉される上、その密閉状態も確実に維持される。従って、寸法のばらつきに応じた材料の有効利用と減圧状態の確実な維持との両立が図られる。
【0022】
さらに、請求項6記載の発明では、上記請求項1記載の発明による作用に加えて、挿入配置工程において、第2支持手段と昇降手段との相対位置を水平面内位置変更手段により水平面上で互いに直交する2方向に対して位置変更することによりガラスロッドがガラスパイプの軸心に位置付けられる。しかも、この第2支持手段の相対位置が変更されても第2支持手段と第1支持手段との間を蛇腹状の遮蔽部材により密閉するようにしているため、その遮蔽部材が上記の水平方向の相対位置の変更に応じて水平方向に変形し、ガラスパイプの他端側が確実に密閉される上、その密閉状態も確実に維持される。従って、材料の寸法ばらつき等に伴う偏心の発生を確実に防止しつつ、減圧状態の確実な維持が図られる。
【0023】
【実施例】
以下、本発明の実施例を図面に基いて説明する。
【0024】
図1は、本発明の実施例を実施するための光ファイバ用ガラス母材の製造装置を示し、1は一端側である下端側に封止底1aが形成されたクラッド用ガラスパイプ、2はこのガラスパイプ2内に同軸に挿入配置されたコア用ガラスロッド、3は上記ガラスパイプ1の他端側である上端側を把持する第1支持手段としての第1チャック、4は上記ガラスロッド2の上端側を把持する第2支持手段としての第2チャック、5は上記ガラスパイプの下端側を把持する第3チャック、6は上記第1及び第2チャック間を遮蔽する筒状の遮蔽部材、7は加熱炉としての電気炉のリング状ヒータ、8は鉛直方向に配設されたガイドレール、9,10,11は上記の第1,第2,第3のチャックを上記ガイドレールに沿って昇降させる昇降手段である。
【0025】
上記第1チャック3は、チャック本体3aと、このチャック本体3aを支持するドーナッツ板状のブラケット3bとを備えており、このブラケット3bの下面の外周側位置には下部カバー筒体12の上端周縁が気密に固定されて上記ガラスパイプ1の上端側外周面を覆うようになっている。そして、上記ブラケット3bは上記昇降手段9と連結されており、この昇降手段9の昇降駆動に伴い上記第1チャック3が鉛直方向に昇降するようになっている。
【0026】
また、上記第2チャック4は、上下2段のチャック本体4a,4aと、これらチャック本体4a,4aを支持するドーナッツ板状のブラケット4bとを備えており、このブラケット4bの上面の内周側位置には上部カバー筒体13の下端周縁が気密に固定されている。上記ブラケット4bは水平面内位置変更手段としてのX−Yテーブル14を介して上記昇降手段10と連結されており、この昇降手段10の昇降駆動に伴い上記第2チャック4が鉛直方向に昇降するようになっている。上記X−Yテーブル14は上記第2チャック4の昇降手段10に対する相対位置を水平面上の互いに直交するX方向及びY方向のそれぞれに対して変更するものであり、中間板14aと、この中間板14aを挟む上下位置に配設されたX方向駆動部14b及びY方向駆動部14cとを備えている。そして、これらX方向駆動部14b及びY方向駆動部14cをそれぞれ駆動することにより上記昇降手段10(すなわち、ガイドレール8)に対する第2チャック4の水平方向の相対位置を調整するようになっている。
【0027】
さらに、上記第3チャック5は、チャック本体5aと、このチャック本体5aを支持するドーナッツ板状のブラケット5bとを備えている。そして、このブラケット5bが上記と同様構成の中間板15a,X方向駆動部15b及びY方向駆動部15cからなるX−Yテーブル15を介して昇降手段11に連結されており、この昇降手段11の昇降駆動に伴い上記第3チャック5が鉛直方向に昇降する一方、上記X−Yテーブル15によって上記昇降手段11(すなわち、ガイドレール8)に対する第3チャック5の水平方向相対位置が調整されるようになっている。このX−Yテーブル15と、上記のX−Yテーブル14とによる位置調整によって、ガラスロッド2がガラスパイプ1の軸心位置に位置付けられるようになっている。
【0028】
なお、上記第1〜第3のチャック3,4,5は、ガイドレール8に基づいて各チャック本体3a,4a,5aの閉作動中心が鉛直方向に位置するように予め位置設定されている。
【0029】
一方、上記遮蔽部材6は、ステンレス合金等の金属材料により蛇腹状に形成されており、その上下の各周縁が上記第1チャック3のブラケット3bの上面及び第2チャック4のブラケット4bの下面と気密にかつ着脱可能に取付けられるようになっている。なお、上記遮蔽部材6の上下周縁の一方が上記第1チャック3側もしくは第2チャック4側の一方に予め取付けられて他方の周縁が開放端とされている。そして、上記下部カバー筒体12の下端外周面にはソケット部材16がねじ込まれた状態になっており、このソケット部材16の内周面にはガラスパイプ1の外周面に当接して上記ソケット部材16とガラスパイプ1との間の隙間を気密的に閉止する耐熱樹脂製の環状シール部材17がねじ込まれるようになっている。このシール部材17は周方向一箇所で切断されて所定の隙間を隔てて有端とされたものであり、上記ソケット部材16に捩じ込まれることにより上記隙間が閉じてガラスパイプ1の外周面に密着するようになっている。また、上記上部カバー筒体13には、上端開口に蓋体13aが気密に被せられる一方、図示省略の吸引手段が接続され、この吸引手段による強制排気によりガラスパイプ1とガラスロッド2との間の空間、及び、遮蔽部材6と第1チャック3から上方に突出したガラスロッド部2aとの間の空間を大気圧より低い減圧状態にするようになっている。
【0030】
つぎに、上記構成の製造装置を用いて光ファイバ用ガラス母材を製造する方法について説明すると、上記ガラス母材は、両端が開口されたガラスパイプとガラスロッドとを材料として、ガラスパイプ封止工程と、挿入配置工程と、密閉工程と、溶着工程とがこの順に行われて製造される。以下、各工程について詳細に説明する。
【0031】
上記ガラスパイプ封止工程では、上記の製造装置にセットする前に、上記両端のガラスパイプの長手方向一端側を加熱することにより縮径して中実の棒状端部1bを形成する。これにより、一端が封止されて封止底1aとされ、他端が開口1cのままにされたガラスパイプ1が形成される。
【0032】
上記挿入配置工程では、まず、上記封止底1aを下にしてこの封止底1aの近傍が上記製造装置のリング状ヒータ7を貫通するようにガラスパイプ1を配置し、このガラスパイプ1の棒状端部1bを第3チャック5で、上端部を第1チャック3でそれぞれ把持してガラスパイプ1を鉛直に支持する。この際、上記ガラスパイプ1もしくは棒状端部1bに寸法のばらつきがある場合、X−Yテーブル15により第3チャック5の水平方向相対位置を微調整することによりガラスパイプ1の軸心が鉛直になるように補正する。次に、昇降手段10の上昇作動により上方位置にした第2チャック4にガラスロッド2の上端部を把持させ、この把持した状態で上記昇降手段10を下降させてガラスロッド2を上記ガラスパイプ1の上端開口1cから挿入させ、ガラスロッド2の下端が上記封止底1aに近接する位置まで下降した時点で下降作動を停止する。本来は、この挿入操作によりガラスパイプ1の軸心位置にガラスロッド2が位置付けられるが、上記ガラスロッド2の寸法のばらつき等により偏心が生じた場合には、X−Yテーブル14により第2チャック4の水平方向相対位置を微調整することによりガラスロッド2をガラスパイプ1と同軸に位置するように補正する。これにより、ガラスロッド2がガラスパイプ1の軸心位置に挿入配置された状態で両者が鉛直に支持される。なお、上記のガラスパイプ1の配置時にはガラスパイプ1に上記のシール部材17を遊嵌した状態にしておく。
【0033】
上記密閉工程では、遮蔽部材6の開放端側を第1チャック3のブラケット3bもしくは第2チャック4のブラケット4bに気密に取付けて上記第1及び第2チャック3,4の両ブラケット3b,4b間を遮蔽して密閉する。そして、上記シール部材17をソケット部材16にねじ込んでガラスパイプ1の外周面と下部カバー筒体12との隙間をシールし、上部カバー筒体13の上端開口に蓋体13aを気密に嵌め込む。これにより、封止底1aにより下端が封止されたガラスパイプ1の内周面とガラスロッド2の外周面との間の空間と、この空間とガラスパイプ1の上端開口1c及びチャック本体3aの隙間を通して連通する遮蔽部材6内の空間及び下部カバー筒体12内の空間と、この空間とチャック本体4aの隙間を通して連通する上部カバー筒体13内の空間とが密閉空間となる。
【0034】
そして、上記溶着工程では、上記の吸引手段を駆動させて強制排気することによって上記の密閉空間が減圧状態にされる。そして、この状態で電気炉のリング状ヒータ7を作動させてガラスパイプ1をほぼ2000℃に加熱しつつ、3つの昇降手段9,10及び11を互いに同期させてガイドレール8に沿って下方に移動させる。これにより、ガラスパイプ1の封止底1a側から上端部側にかけて加熱され、その封止底1a側からガラスパイプ1が収縮してガラスロッド2と順次溶着してコラプスされる。
【0035】
この際、上側の2つの昇降手段9,10の移動速度を互いに等しく設定する一方、下側の昇降手段11の移動速度を上記両昇降手段9,10のそれよりも相対的に速くなるように設定することにより、ガラスパイプ1とガラスロッド2とのコラプスの際にそれらの上端部側よりも下端部側が強制的に速く進行されて延伸される。従って、上記各移動速度の調整により、材料としてのガラスパイプ1及びガラスロッド2から所定のC/Cを有するガラス母材の製造を行うことができる。
【0036】
また、上記の延伸の際に、封止底1a近傍のガラスパイプ1とガラスロッド2とがコラプスされた後、上側の2つの昇降手段9,10の両移動速度を下側の昇降手段11の移動速度以下の範囲で互いに異なるものとすることにより、コラプスされたガラス母材のC/Cを当初の材料のガラスパイプ1及びガラスロッド2に基づくものと異なるものにすることができる。すなわち、ガラスパイプ1側の昇降手段9をガラスロッド2側の昇降手段10よりも相対的に遅くすることにより、ガラスパイプ1がより延伸されてC/Cにおけるコア外径が相対的に大きくなり、逆に、上記昇降手段10を相対的に遅くすることによりガラスロッド2がより延伸されて上記のコア外径が相対的に小さくなる。
【0037】
上記構成の製造方法では、ガラスロッド2のガラスパイプ1への挿入配置工程の前に、ガラスパイプ1の一端側がガラスパイプ封止工程により予め封止されて封止底1aを形成するようにしているため、以後の密閉工程において、上記ガラスパイプ1の一端側についての密閉作業の省力化を図ることができる上、キャップ状治具を被せることにより密閉状態にする従来の場合と比べ密閉状態の確実化を図ることができる。また、ガラス旋盤を用いる場合(図3参照)ではガラスパイプ51とガラスロッド53とが封止部55で一体になった状態でセットされてしまいガラスパイプ51の内周面等の洗浄が不能もしくは困難であったのに対し、本実施例では封止された状態でガラスパイプ1の洗浄が可能となり、封止作業の際に生じる石英ガラスの微細粒子の付着に伴う残留気泡の発生を防止することができる。
【0038】
また、挿入配置工程においては、ガラスパイプ1とガラスロッド2との両上端部を、第1及び第2チャック9,10により個別に支持しているため、ガラスパイプの径の大小の如何に拘らず確実な鉛直支持状態とすることができ、しかも、補助ガラスパイプに被せたキャップ状治具によりガラスロッドを支持するという補助ガラスパイプの熱変形がガラスロッドの支持状態に影響を及ぼすおそれのある従来の場合と比べ、上記鉛直支持状態の維持の確実化を図ることができる。そして、ガラスパイプ1の下端部の支持を、第3チャック1bにより中実な棒状端部1bを把持することにより行っているため、中空の補助ガラスパイプを把持することにより支持する従来の場合と比べ、熱変形による支持状態の不安定化を招くことなく確実に鉛直支持状態を維持することができる。加えて、上記ガラスパイプ1とガラスロッド2との両上端部を、2つのチャック9,10及び2つの昇降手段9,10により互いに独立してかつ鉛直方向の相対位置を変更可能に支持するようにしているため、上記ガラスパイプ1及び/もしくはガラスロッド2の特に長さ寸法にばらつきがある場合であっても、そのばらつきに応じてガラスパイプ1及びガラスロッド2の上端部を把持することができ、材料のできるだけ長い範囲の部分をガラス母材の製造に有効利用することができる。また、第2チャック4と昇降手段10との水平方向相対位置、及び、第3チャック5と昇降手段11との水平方向相対位置をそれぞれX−Yテーブル14もしくは15により変更調整することによりガラスロッド2を確実にガラスパイプ1の軸心に位置付けることができ、材料の寸法ばらつき等に伴う偏心の補正を確実に行うことができる。
【0039】
さらに、密閉工程では、蛇腹状の遮蔽部材6を用いて密閉しているため、上記の挿入配置工程で第1及び第2チャック9,10の鉛直方向の相対間隔が材料ごとに変化する場合であっても、上記遮蔽部材6が伸縮して容易にかつ確実に密閉作業を行うことができる。また、上記挿入配置工程で第1及び第2チャック9,10の水平方向相対位置が上記の偏心補正に伴いわずかにずれても、上記遮蔽部材6が水平方向に変形するため、密閉作業を容易かつ確実に行うことができる。しかも、後の溶着工程で上記第1及び第2チャック9,10の相対移動速度を変化させる場合であっても、それによる第1及び第2チャック9,10の相対間隔の変化に追従して上記遮蔽部材6が伸縮するため、確実に減圧状態を維持することができる。
【0040】
そして、溶着工程では、第1及び第2チャック9,10を同期させて等速移動させているため、ガラスパイプ1及びガラスロッド2の両上端部を個別に支持してもリング状ヒータ7に対する鉛直方向相対移動による溶着工程を確実に行うことができる。また、第3チャック5の昇降手段11の移動速度を第1及び第2チャック3,4の両昇降手段9,10の移動速度よりも速くすることにより、材料の寸法に応じたC/Cを有するガラス母材に延伸させることができ、さらに、上記第1及び第2チャック3,4の両昇降手段9,10の相対移動速度に差をつけることにより材料の外径寸法のばらつきによるC/Cの微小な変動を補正して確実に所定のC/Cを有するガラス母材の形成を行うことができる。
【0041】
以上、要するに、ガラス旋盤を用いずに大径化に対処する場合において、本実施例は、減圧状態で溶着工程を行うための密閉作業の容易かつ確実化、及び、密閉状態の維持の確実化を図ることができるものであり、加えて、C/Cの変更調整、材料の寸法ばらつきに応じて材料の有効利用、及び、偏心補正を可能としつつ、上記の密閉作業の容易かつ確実化及び密閉状態の維持の確実化を図ることができるものである。
【0042】
<製造試験>
材料として、外径65mm,肉厚18.5mm,長さ500mmのガラスパイプ1と、外径18mm,長さ500mmのガラスロッド2とを用いて、上記実施例の製造装置及び製造方法によりガラス母材の製造を行い、そのガラス母材を線引きして光ファイバ化し、その光ファイバの伝送損失及び偏心量を調べた。
【0043】
−製造条件設定−
溶着工程における減圧状態を500mmHg、リング状ヒータ7の加熱温度をほぼ2000℃、上端側の2つの昇降手段9,10の移動速度(ヒータ7への送り出し速度)を8mm/分、下側の昇降手段11の移動速度(ヒータ7からの引取り速度)を16mm/分にそれぞれ設定した。
【0044】
−ガラス母材の評価−
上記の条件設定での製造により外径45mm,長さ1000mmのガラス母材が得られた。そして、形成された光ファイバの伝送損失は、波長1.31μmに対して0.33dB/km、波長1.55μmに対して0.19dB/kmであり、双方共、基準値0.35dB/kmより小さく良好なものであった。また、偏心量は両端位置で0.19μm及び0.25μmであり、基準値0.30μmよりも小さく良好なものであった。
【0045】
<他の態様例>
なお、本発明は上記実施例に限定されるものではなく、その他種々の変形例を包含するものである。すなわち、上記実施例では、遮蔽部材6を金属により形成しているが、これに限らず、減圧に対抗し得るならば、遮蔽部材をゴム弾性体及び補強心材等により形成してもよい。
【0046】
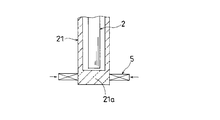
上記実施例では、ガラスパイプ封止工程で棒状端部1bを形成することにより封止底1aの形成を行っているが、これに限らず、図2に示すように、両端開口のガラスパイプの一端開口に比較的厚肉の円形のガラス底板21aを溶着することにより封止底を有するガラスパイプ21の形成を行ってもよい。この場合には、上記ガラス底板21aの周囲を第3チャック5により把持すればよい。
【0047】
上記実施例では、ガラスパイプ1の封止底1aを下にしているが、これに限らず、逆に封止底1aを上に位置させた状態でガラスパイプを鉛直支持するようにしてもよい。この場合、図1の製造装置も上下逆にしてガラスロッド2を下から上向きに挿入すればよい。
【0048】
上記実施例では、第1〜第3チャック3,4,5を設けているが、延伸を行わないのであれば、第3チャック5及び昇降手段11を省略してもよい。
【0049】
上記実施例では、2つのX−Yテーブル14,15により水平方向相対位置の調整を行っているが、少なくともガラスロッド2側のX−Yテーブル14のみの調整で偏心補正を行うことができる。
【0050】
上記実施例では上部カバー筒体13を設け、ここから強制排気を行っているが、これに限らず、遮蔽部材6の一部から強制排気を行ってもよい。また、第2チャック4のブラケット4bをドーナッツ状ではなくて円板状にすることにより上記上部カバー筒体13を省略してもよい。
【0051】
【発明の効果】
以上説明したように、請求項1記載の発明における光ファイバ用ガラス母材の製造方法によれば、ガラスパイプの一端側開口を、ガラスロッドの挿入配置工程の前に、ガラスパイプ封止工程により予め封止して封止底を形成するようにしているため、ガラス旋盤によってガラスロッドをガラスパイプに挿入配置した状態で封止作業を行う従来の場合では不能もしくは困難であったガラスパイプの洗浄が可能となり、封止作業の際に生じる石英ガラスの微細粒子の付着に伴うガラスパイプとガラスロッドとの界面における残留気泡の発生を防止することができる。しかも、以後の密閉工程において、上記ガラスパイプの一端側についての密閉作業の省力化を図ることができる上、キャップ状治具を被せることにより密閉状態にする従来の場合と比べ密閉状態の確実化を図ることができる。
【0052】
また、挿入配置工程で、ガラスパイプとガラスロッドとを第1及び第2の個別の支持手段により支持するようにしているため、ガラスパイプの径の大小の如何に拘らず確実な鉛直支持状態とすることができ、しかも、補助ガラスパイプに被せたキャップ状治具によりガラスロッドを支持するという補助ガラスパイプの熱変形がガラスロッドの支持状態に影響を及ぼすおそれのある従来の場合と比べ、上記鉛直支持状態の維持の確実化を図ることができる。
【0053】
さらに、密閉工程で、第1及び第2支持手段の両者間を遮蔽部材により覆うことにより密閉作業を行うようにしているため、上記のガラスパイプ封止工程による封止底の形成とあいまってガラスパイプ径の大小に拘らず密閉作業の容易化及び密閉状態の維持の確実化を図ることができる。
【0054】
そして、溶着工程では上記密閉工程により密閉空間を減圧状態にして加熱しているため、ガラスパイプの収縮促進の確実化を図ることができる。
【0055】
以上により、ガラス旋盤を用いずに大径化に対処する場合において、減圧状態で溶着工程を行うための密閉作業の容易かつ確実化、及び、密閉状態の維持の確実化を図ることができる。
【0056】
請求項2記載の発明によれば、請求項1記載の発明による効果に加えて、溶着工程を、ガラスパイプ及びガラスロッドを位置固定されたリング状ヒータに対して移動させることにより行うようにているため、逆にリング状ヒータを移動させる場合に比べ、ガラスパイプ及びガラスロッドとリング状ヒータとの相対移動を容易に行うことができ、また、この際、第1及び第2支持手段を同期させて等速移動させるしているため、ガラスパイプ及びガラスロッドを個別に支持しても上記ヒータへの相対移動による溶着工程を確実に行うことができる。
【0057】
請求項3記載の発明によれば、上記請求項2記載の発明による効果に加えて、ガラスパイプの一端側を支持する第3支持手段と、他端側を支持する第1支持手段及びガラスロッドを支持する第2支持手段とを鉛直方向同側に移動させて溶着工程を行う際に、第3支持手段の移動速度が第1及び第2支持手段の移動速度よりも相対的に速くなるようにしているため、ガラスパイプ及びガラスロッドを効果的に延伸することができ、両者の移動速度設定により材料としてのガラスパイプ及びガラスロッドから所定のC/Cを有するガラス母材の形成を行うことができる。
【0058】
請求項4記載の発明によれば、上記請求項3記載の発明による効果に加えて、ガラスパイプの一端側とガラスロッドとの溶着後に第1支持手段と第2支持手段との相対移動速度を変更調整するようにしているため、ガラスパイプの他端側とガラスロッドの他端側との移動速度に差が生じて溶着後のガラス母材のC/Cを変化させることができる。このため、材料としてのガラスパイプもしくはガラスロッドの外径に寸法バラツキがあっても、そのばらつきによるC/Cの微小変動を補正して確実に所定のC/Cのガラス母材の形成を行うことができる。また、この際、上記の第1及び第2支持手段の間を蛇腹状の遮蔽部材により密閉するようにしているため、上記の相対移動速度の変更調整により第1及び第2支持手段間の鉛直方向相対間隔が変化しても、その変化に応じて上記遮蔽部材が伸縮して確実に減圧状態の維持を図ることができる。従って、C/Cの微小補正と減圧状態の確実な維持との両立を図ることができる。
【0059】
また、請求項5記載の発明によれば、上記請求項1記載の発明による効果に加えて、第1及び第2支持手段によってガラスパイプの他端側と、この他端側から突出するガラスロッド部との両支持位置を鉛直方向に変更可能に支持するようにしているため、材料としてのガラスパイプ及び/もしくはガラスロッドの長さ寸法にばらつきがあっても、そのばらつきに応じて上記第1及び/第2支持手段の支持位置を変更することにより材料のできるだけ長い範囲を有効利用してガラス母材の形成を行うことができる。しかも、この際、上記第1及び第2支持手段の鉛直方向相対間隔が変更されても、両者間を蛇腹状の遮蔽部材により密閉するようにしているため、ガラスパイプの他端側を確実に密閉することができる上、その密閉状態も確実に維持することができる。従って、寸法のばらつきに応じた材料の有効利用と減圧状態の確実な維持との両立を図ることができる。
【0060】
さらに、請求項6記載の発明によれば、上記請求項1記載の発明による効果に加えて、挿入配置工程において、第2支持手段と昇降手段との相対位置を水平面内位置変更手段により水平面上で互いに直交する2方向に対して位置変更することによりガラスロッドをガラスパイプの軸心に位置付けるようにしているため、材料の寸法ばらつき等に伴う偏心を容易かつ確実に補正することができる。しかも、この第2支持手段の相対位置が変更されても第2支持手段と第1支持手段との間を蛇腹状の遮蔽部材により密閉するようにしているため、その遮蔽部材が上記の水平方向の相対位置の変更に応じて水平方向に変形し、ガラスパイプの他端側を確実に密閉することができる上、その密閉状態も確実に維持することができる。従って、材料の寸法ばらつき等に伴う偏心補正と、減圧状態の確実な維持との両立を図ることができる。
【図面の簡単な説明】
【図1】本発明の実施例を実施するための製造装置の概略断面図である。
【図2】ガラスパイプの封止底形成の他の態様を示す部分断面図である。
【図3】ガラス旋盤を用いた従来の製造方法の説明図である。
【符号の説明】
1 ガラスパイプ
1a 封止底
1c 上端開口(他端側開口)
2 ガラスロッド
2a ガラスロッド部
3 第1チャック(第1支持手段)
4 第2チャック(第2支持手段)
5 第3チャック(第3支持手段)
6 遮蔽部材
7 リング状ヒータ(加熱炉)
9,10,11 昇降手段
14 X−Yテーブル(水平面内相対位置調整手段)
Claims (6)
- クラッド用ガラスパイプの長手方向一端側の開口を予め封止して封止底を形成するガラスパイプ封止工程と、
このガラスパイプ封止工程後のガラスパイプをリング状ヒータを有する加熱炉内に貫通させ少なくとも長手方向他端側を第1支持手段により把持して上記ガラスパイプを鉛直に支持した後、その他端側の開口からコア用ガラスロッドを上記ガラスパイプ内の封止底まで挿入し、上記他端側開口から突出したガラスロッド部を把持する第2支持手段により上記ガラスロッドを上記ガラスパイプの軸心位置に支持する挿入配置工程と、
上記第1支持手段と第2支持手段との間を筒状の遮蔽部材により覆うことによって上記他端側開口から上記封止底にかけてのガラスパイプとガラスロッドとの間の空間を密閉空間にする密閉工程と、
上記密閉空間を大気圧よりも減圧状態に維持しつつ、上記リング状ヒータに対して上記ガラスロッド及びガラスパイプを上記一端の側から他端の側に相対移動させながら加熱して順次両者を溶着して一体化させる溶着工程と
を備えていることを特徴とする光ファイバ用ガラス母材の製造方法。 - 請求項1において、
溶着工程を、固定的に位置付けられたリング状ヒータに対し、第1支持手段と第2支持手段とを昇降手段によって鉛直方向に互いに同期して等速移動させることにより行う
ことを特徴とする光ファイバ母材の製造方法。 - 請求項2において、
ガラスパイプの一端側を独立した昇降手段に連結された第3支持手段によって支持し、この第3支持手段を鉛直方向に第1及び第2支持手段と同側に移動させて溶着工程を行うにあたり、その第3支持手段の移動速度を、上記第1及び第2支持手段の移動速度よりも相対的に速くして、上記一端側と他端側との間のガラスパイプ及びガラスロッドを延伸させる
ことを特徴とする光ファイバ用ガラス母材の製造方法。 - 請求項3において、
第1支持手段及び第2支持手段をそれぞれ個別の昇降手段により鉛直方向に互いに独立して移動可能とし、
密閉工程において、鉛直方向に伸縮可能に形成された蛇腹状の遮蔽部材を用いて、第1支持手段と第2支持手段との間を鉛直方向の相対間隔を変更可能に遮蔽し、
溶着工程において、ガラスパイプの一端側とガラスロッドとの溶着後に、上記第1支持手段と、第2支持手段との相対移動速度を変更調整する
ことを特徴とする光ファイバ用ガラス母材の製造方法。 - 請求項1において、
第1支持手段及び第2支持手段を両者の鉛直方向の相対間隔を変更可能に配設し、挿入配置工程におけるガラスパイプ及びガラスロッドを、上記第1支持手段によるガラスパイプの支持位置と、上記第2支持手段によるガラスロッドの支持位置とを鉛直方向に相対的に変更可能に支持し、
密閉工程において、鉛直方向に伸縮可能に形成された蛇腹状の遮蔽部材を用いて遮蔽する
ことを特徴とする光ファイバ用ガラス母材の製造方法。 - 請求項1において、
第2支持手段と、この第2支持手段を鉛直方向に移動させる昇降手段との間に、水平面上で互いに直交する2方向に対する上記第2支持手段と昇降手段との相対位置を変更する水平面内位置変更手段を介在させ、
挿入配置工程において、ガラスロッドがガラスパイプの軸心に位置するように上記水平面内位置変更手段により上記第2支持手段と昇降手段との相対位置を変更する
密閉工程において、水平方向に変形可能に形成された蛇腹状の遮蔽部材を用いて遮蔽する
ことを特徴とする光ファイバ用ガラス母材の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP7908195A JP3607351B2 (ja) | 1995-04-04 | 1995-04-04 | 光ファイバ用ガラス母材の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP7908195A JP3607351B2 (ja) | 1995-04-04 | 1995-04-04 | 光ファイバ用ガラス母材の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH08277138A JPH08277138A (ja) | 1996-10-22 |
| JP3607351B2 true JP3607351B2 (ja) | 2005-01-05 |
Family
ID=13679951
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP7908195A Expired - Fee Related JP3607351B2 (ja) | 1995-04-04 | 1995-04-04 | 光ファイバ用ガラス母材の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3607351B2 (ja) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3714571B2 (ja) * | 1996-12-24 | 2005-11-09 | 信越石英株式会社 | 光ファイバ母材と該母材を用いた光ファイバの製造方法 |
| EP0994077A3 (en) * | 1998-10-16 | 2000-06-28 | Heraeus Quarzglas GmbH & Co. KG | Quartz glass tube having tapered groove and method for producing preform for optical fibers using the same |
| KR100632155B1 (ko) * | 1999-06-22 | 2006-10-11 | 미츠비시 덴센 고교 가부시키가이샤 | 광섬유 모재의 제조방법 |
| JP4450533B2 (ja) * | 2001-08-22 | 2010-04-14 | 三菱電線工業株式会社 | 光ファイバ母材の製造方法 |
| WO2004035494A1 (ja) * | 2002-10-15 | 2004-04-29 | Mitsubishi Cable Industries, Ltd. | 光ファイバ母材の製造方法、光ファイバ母材、光ファイバ、光ファイバ母材の製造装置 |
| JP6151310B2 (ja) * | 2015-07-02 | 2017-06-21 | 株式会社フジクラ | 光ファイバ用母材の製造方法、及び、光ファイバの製造方法 |
| EP3683195B1 (en) | 2019-01-15 | 2024-11-27 | Heraeus Quartz North America LLC | Automated large outside diameter preform tipping process |
| CN116772067B (zh) * | 2022-09-09 | 2025-09-30 | 中国建筑材料科学研究总院有限公司 | 棒管组装装置及组装方法 |
-
1995
- 1995-04-04 JP JP7908195A patent/JP3607351B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH08277138A (ja) | 1996-10-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5578106A (en) | Method for making optical fiber preforms by collapsing a hollow glass tube upon a glass rod | |
| AU738295B2 (en) | Method of and apparatus for manufacturing an optical fiber preform | |
| US4813993A (en) | Device for forming glass | |
| JPH08277138A (ja) | 光ファイバ用ガラス母材の製造方法 | |
| CN103570238B (zh) | 玻璃母材的延伸方法 | |
| CN111590196A (zh) | 一种适用于环形焊缝激光焊接的装置和方法 | |
| JP2005008475A (ja) | 光ファイバ線引き装置 | |
| US20110100064A1 (en) | Method and apparatus for manufacturing an optical fiber core rod | |
| EP0633596B1 (en) | Method and apparatus for crackoff and neck sealing of cathode ray tube funnels | |
| CN119092434A (zh) | 激光加工腔、激光加工装置以及加工方法 | |
| KR100285679B1 (ko) | 음극선관용 훤넬 가공장치 | |
| JP2889003B2 (ja) | 光導波体前成形体の製造装置 | |
| JPH11139842A (ja) | 光ファイバ用母材の製造方法 | |
| CN117756383B (zh) | 大尺寸石英坩埚自动加工设备 | |
| JP2022116706A (ja) | ガラス母材の延伸方法 | |
| KR100285680B1 (ko) | 음극선관용 훤넬의 모일 절단장치 | |
| CN107601843A (zh) | 套管棒拉丝装置和拉丝系统及其拉丝方法 | |
| JP2636083B2 (ja) | 光学素子の成形法 | |
| JP3836298B2 (ja) | 光ファイバ用プリフォームの製造方法 | |
| JP3625632B2 (ja) | 光ファイバ用ガラス母材の延伸方法 | |
| JPH03228844A (ja) | 光ファイバ母材の加工方法 | |
| JPH04109537A (ja) | 放電灯の製造方法 | |
| JPH0377134B2 (ja) | ||
| JPH11157864A (ja) | 大径光ファイバ母材の延伸方法 | |
| JPS60262107A (ja) | イメ−ジガイドの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20040921 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20041007 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081015 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081015 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091015 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091015 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101015 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111015 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121015 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131015 Year of fee payment: 9 |
|
| LAPS | Cancellation because of no payment of annual fees |