JP3616407B2 - 半導体基板を研磨する方法 - Google Patents
半導体基板を研磨する方法 Download PDFInfo
- Publication number
- JP3616407B2 JP3616407B2 JP14875794A JP14875794A JP3616407B2 JP 3616407 B2 JP3616407 B2 JP 3616407B2 JP 14875794 A JP14875794 A JP 14875794A JP 14875794 A JP14875794 A JP 14875794A JP 3616407 B2 JP3616407 B2 JP 3616407B2
- Authority
- JP
- Japan
- Prior art keywords
- polishing
- region
- polishing pad
- semiconductor substrate
- pad
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Classifications
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P52/00—Grinding, lapping or polishing of wafers, substrates or parts of devices
- H10P52/40—Chemomechanical polishing [CMP]
- H10P52/402—Chemomechanical polishing [CMP] of semiconductor materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B37/00—Lapping machines or devices; Accessories
- B24B37/11—Lapping tools
- B24B37/20—Lapping pads for working plane surfaces
- B24B37/26—Lapping pads for working plane surfaces characterised by the shape of the lapping pad surface, e.g. grooved
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B37/00—Lapping machines or devices; Accessories
- B24B37/11—Lapping tools
- B24B37/20—Lapping pads for working plane surfaces
- B24B37/22—Lapping pads for working plane surfaces characterised by a multi-layered structure
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Mechanical Treatment Of Semiconductor (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
- Polishing Bodies And Polishing Tools (AREA)
Description
【産業上の利用分野】
本発明は、半導体装置の分野に関し、さらに詳しくは、半導体基板を化学・機械的研磨する際に用いられる研磨パッドに関する。
【0002】
【従来の技術】
半導体装置を形成するために用いられる層数が増えるにつれて、半導体基板のプレーナ化(planarization) はますます重要になっている。非プレーナ半導体基板は多くの問題があり、ホトレジスト層のパターニングしにくいことや、膜被着時に膜内に空洞が形成されたり、エッチ工程中に層の除去が不完全で、「ストリンガ(stringer)」と呼ばれる層の残留部分を残すなどの問題がある。多くのプレーナ方法が開発されており、その中に化学・機械的研磨方法がある。
【0003】
図1および図2は、半導体基板を研磨するために用いられる化学・機械的研磨機の一部の図である。図1は、化学・機械的研磨機10の断面図である。研磨機10は、プラテン11と、接着剤(図示せず)でこのプラテン11に接着された研磨パッド12とを有する。研磨パッド12の上に基板ホールダ13があり、各基板ホールダ13は半導体基板14を収容する。また、研磨機10は、研磨スラリ(polishing slurry)およびスラリ供給部とを含み、こられはともに図示されていない。研磨パッド12は、多孔ポリウレタン材料からなってもよい。図2は、半導体基板14および研磨パッド12の相対的な運動を示す。一般に、研磨パッド12および半導体基板14は同一方向に回転する。図2は、研磨パッドおよび半導体基板が反時計方向に回転していることを示しているが、これらは時計方向に回転してもよい。回転が生じると、基板14は研磨パッド12の一部の上で前後に振動する。研磨中の基板14と研磨パッド12との間の圧力である研磨圧力は、約8ポンド/平方インチ(約55キロパスカル)未満であることが一般的である。これ以上高い研磨圧力では、基板14が研磨中に破損して、基板14は破棄される。
【0004】
研磨パッド12は、研磨パッドの表面に複数の隆起(asperity)を有する。隆起とは、研磨パッドから突出する突起(peak)のことであり、各隆起は隆起径および隆起高を有する。隆起径とは、隆起の端部における近似的な曲率半径であり、隆起高とは研磨パッドからの隆起の高さのことである。隆起は半径,高さおよび形状もさまざまであることが当業者に理解される。一般に複数の隆起は、研磨パッドの研磨面を定める。研磨パッドの表面上の形状変化は、研磨パッドの表面あらさ(surface roughness) を決定する。研磨パッドは、平均隆起径と、隆起高の標準偏差と、自乗平均表面あらさとによって特徴づけられる。前処理されていない従来の研磨パッドは、以降「フレッシュ・パッド(fresh pad) 」という。一般的なフレッシュ・パッドの平均隆起径は約35ミクロンで、隆起高の標準偏差は約35ミクロンで、自乗平均表面あらさは約35ミクロンである。
【0005】
図3は、半導体基板14の一部と、研磨パッド12の一部の図を含む。基板14は、パターニング層33を有する領域34と、領域34の一部を露出する開口部39とを有する。領域34は、半導体材料でも、図示されていない半導体材料に隣接する材料の層でもよい。研磨パッド12は、一般に放物線状の形をした隆起35を有する。隆起35は、隆起径36を有する。パターニング層33は、領域34をあまり研磨せずに、あるいは開口部39の形状をあまり変えずに研磨されるのが一般的である。隆起35が開口部39と同一線上になると、隆起35は領域34の露出面まで延在する。プレーナ処理効率(planarization efficiency)は、プレーナ処理される層または領域の研磨率を、プレーナ処理されない別の層または領域の研磨率で除した値として定義される。図3において、プレーナ処理効率は、パターニング層33の研磨率を領域34の露出部の研磨率で除した値である。隆起35と領域34とが接触することにより、領域34は機械的に研磨され、これは望ましくない。プレーナ処理効率は、隆起35が領域34の露出部と接触するため低下する。また、パターニング層33のコーナは、隆起35が開口部39を出入りすると、隆起35によって丸められる。開口部と開口部との間の距離は、コーナの丸めを考慮するため増加する必要がある。一般に、その結果、基板面積が無駄になり、望ましくない。
【0006】
また、フレッシュ・パッドはわん状変形(dishing) を発生することが考えられる。わん状変形とは、局所的な過剰研磨にすぎない。基板14がパターニング層33と開口部39内とに第2層を有すると想定する。パターニング層33にあるこの第2層(図示せず)の部分は除去され、一方開口部39内の第2層の部分はそのまま残る。開口部39内にある第2層の部分は、隆起35が第2層の部分を掘り出すことがあるので、研磨中に除去されるのが一般的である。研磨後の開口部39内の第2層の表面は、わん(dish)状となり、そのため「わん状変形」という。フレッシュ・パッドは、隆起35と同様な隆起のため、わん状変形の問題がある。
【0007】
【発明が解決しようとする課題】
半導体基板を研磨するため、フレッシュ・パッドを用いる前に前処理する複数の前処理方法が利用できる。1つの方法では、比較的鋭い突起形状を有する荒い面の研削ツール(abrading tool) を利用して、研磨パッドを前処理できる。このような形状を有する荒い面は、研磨パッド材料の一部を摩滅して、実際に平均隆起径を低減し、隆起高の標準偏差を増加し、自乗平均表面あらさを増加する。別の前処理方法では、フレッシュ・パッドはプレス機に入れられ、過熱される。一般に、加圧はパッドをしめる(densify) するために行われるが、パッドをしめることは研磨パッド全体におけるスラリの移動を抑制し、一般に望ましくない。
【0008】
【課題を解決するための手段】
本発明は、従来の研磨パッドに比べて、平均隆起径が大きく、隆起高の標準偏差が低く、自乗平均表面あらさが小さい研磨パッドを含む。また、本発明は、改良された研磨パッドで半導体基板を研磨する方法を含む。この改良された研磨パッドは、プレーナ処理効率が高く、コーナ丸めやわん状変形を発生する可能性が少ない。
【0009】
本発明の他の特徴および利点は、添付の図面と以下の詳細な説明から明らかになろう。
【0010】
【実施例】
本発明について図面で一例として説明し、これは制限するものではなく、図中の同様な参照番号は同様な要素を表す。
【0011】
本発明は、プレーナ処理効率を向上させ、開口部に隣接するパターニング層のコーナ丸めを低減し、あるいはわん状変形を低減する研磨パッドを含む。研磨パッドは、一度に1枚またはそれ以上の基板を研磨できる研磨機で利用できる。多くの市販の研磨機は、同一研磨工程で1枚,2枚,5枚または6枚のウェハを研磨できる。明らかに、本発明はこれらの研磨機の1つに限定されない。半導体処理の改善の他に、本発明の1つの利点は、以下で詳細に説明するように、研磨パッドを容易に改良できることである。
【0012】
図4は、研磨機10,プラテン11,研磨パッド12および基板ホールダ13の図を含む。物体44は、基板ホールダ13内に装着される。各物体44は、基板14と同様な形状を有する。物体44は、比較的硬く、また研磨パッド12と接触する際に滑らかな面を有する任意の材料である。本明細書では、滑らかな面とは、表面の自乗平均表面あらさが約30ミクロン以下のことである。例えば、物体44は、タングステン,チタン,ステンレス鋼などの金属と、二酸化シリコン,窒化シリコンなどの誘電体と、シリコン,ゲルマニウムなどの半導体とを含む。また、物体44は、半導体基板に限定されない基板上に、前述の任意の材料の層を含んでもよい。例えば、基板は、1つまたはそれ以上の前述の材料で被覆されたアルミニウム合金でもよい。アルミニウム合金は、この合金の展性(malleability)を小さくするマグネシウムまたはマンガンを含んでもよい。基板または物体44がシリコン,二酸化シリコンなどの脆い材料からなる場合、この基板または物体の厚さは、機械的支持を改善し、かつ研磨パッドの改良中に物体44が破損する可能性を低減するため、一般的な半導体基板よりも厚くされる。
【0013】
研磨パッド12は、図5に示すように物体44によって改良される。この改良は、研磨と類似している。多くの改良パラメータは、研磨パラメータと同じである。研磨圧力とは異なり、改良圧力は少なくとも約10ポンド/平方インチ(約69キロパスカル)である。本明細書では、改良圧力とは改良中の物体44と研磨パッドとの間の圧力のことである。物体44は十分な機械的支持があるので、破損する大きな危険を冒さずに改良圧力に耐えられる。
【0014】
改良中に、研磨パッド12の隆起は機械的に変形され(化学的に変形されない)、図6に示すような改良研磨パッド62を形成する。本明細書では、「変形(deformed)」とは、永久的に変形されることを意味する。領域621は、研磨パッド62の表面にあり、改良によって機械的に変形された隆起を有する。一般に、領域621は、研磨パッド61の研磨領域に相当する。研磨領域とは、研磨中に半導体基板が露出される研磨パッドの部分のことである。この変形により、隆起は「より平坦」になり、自乗平均表面あらさを低くする。「より平坦」とは、隆起径が大きく、隆起高が短くなることを意味する。領域622は、改良によって実質的に影響を受けない研磨パッド62の部分である。領域622は、改良前の研磨パッド12とほぼ同じ密度を有する。従って、領域622の密度は、改良の前後で実質的に同じである。領域622におけるスラリの移動は、この領域の密度は改良によってあまり影響を受けないので、研磨パッド12におけるスラリの移動とほぼ同じである。
【0015】
改良研磨パッド62の各領域621は、複数の隆起を有する。各領域621の平均隆起径は少なくとも40ミクロンであり、隆起高の標準偏差は30ミクロン以下であり、自乗平均表面あらさは30ミクロン以下である。一実施例では、改良パッドの平均隆起径は約60ミクロンであり、隆起高の標準偏差は約25ミクロンであり、自乗平均表面あらさは約35ミクロンである。明らかに、これらの具体的なパラメータの数値は本発明を限定するものではなく、1つのパラメータのセットを表しているにすぎない。平均隆起径の上限や、隆起高の標準偏差および自乗平均表面あらさに対する下限は未知である。
【0016】
改良研磨パッド62は、半導体基板を研磨するために用いられる。研磨機およびパラメータは、図1および図2で説明した研磨機およびパラメータと同様であるが、改良研磨パッド62が研磨パッド12の代わりに用いられることが異なる。研磨パッド62を用いる研磨中に、研磨圧力は約8ポンド/平方インチ(約55キロパスカル)よりも高くないのが一般的である。図7は、半導体基板14の一部および改良研磨パッド62の一部の図を含む。半導体基板14は、領域34に隣接した開口部39のあるパターニング層33を有する。領域34は、半導体材料、または図示されていない半導体材料に隣接する材料の層でもよい。パターニング層33および領域34用の可能な材料はほとんど無限である。
【0017】
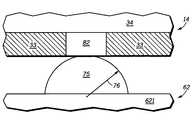
改良研磨パッド62は、領域621内にある中心点からの隆起径76を有する隆起75を有する領域621を含む。中心点は、領域621内になくてもよい。中心点は、隆起75内,領域622内、または隆起75の反対側の改良研磨パッド62の面外にあってもよい。図3と図7とを比較すると、改良研磨パッドでは隆起高は低く、隆起径76は大きい。隆起形状の変化は、前述の改良工程における隆起の機械的変形による。
【0018】
図7からわかるように、改良パッドのプレーナ処理効率は、隆起75が領域34の露出部分と接触する可能性が低くなることにより、フレッシュ・パッドに比べて高い。領域34を機械的に研磨することはない。また、改良研磨により、フレッシュ・パッドに比べて、開口部39に隣接するパターニング層33のコーナ丸めは小さくなる。図7には1つの隆起しか示されていないが、改良研磨パッド62の表面は隆起75と同様な複数の隆起を有する。
【0019】
別の実施例では、改良研磨パッド62は、コンタクトまたは穴プラグ(via plug)を形成する際にも利用できる。図8に示すように、基板14は領域34とパターニング層33とを含む。この実施例では、領域34は導電性であり、パターニング層33は絶縁材料を含む。層82は、領域34と同じまたは異なる材料でもよい導電性材料である。層82は、パターニング層33と、パターニング層の開口部内とにある。基板14は、図9に示すような研磨パッド62によって研磨される。研磨パッド62は、パターニング層33の表面にある層82の部分を除去し、開口部内にある層82の部分を残す。改良研磨パッド62によって生じるわん状変形量は、フレッシュ・パッドに比べて小さいと考えられる。さらに別の実施例では、2つの導電部材の間の開口部を埋めるために絶縁材料を利用してもよい。図8および図9において、領域34および層82は絶縁材料を含み、層33は導電材料を含んでもよい。研磨後、絶縁層82は層33の導電部材の間の開口部を埋める。
【0020】
本発明は多くの利点を提供する。パッドの改良は比較的簡単であり、容易に入手可能な材料を利用して実施できる。例えば、200ミリメートル径のウェハを研磨する場合、約5ミリメートル厚で200ミリメートル径の融解石英(fuzed quartz)板を利用して改良を行うことができる。これは一例にすぎず、制限するものではない。改良パラメータは、改良圧力が隆起を機械的に変形させるほど十分高いことを除けば、研磨パラメータと実質的に同じである。一般に、改良圧力は、少なくとも約10ポンド/平方インチ(約69キロパスカル)である。前述のように、改良研磨パッドは、パターニング層の開口部内に露出される材料を研磨したり、開口部の形状を大幅に変化させる可能性が少ない。また、この改良により、研磨パッドの自乗平均表面あらさは低減される。自乗平均表面あらさが小さくなることは、フレッシュ・パッドに比べてわん状変形を低減するのを助ける。本発明は、本明細書で説明した実施例や材料によって制限されない。本発明は、同一研磨工程中に任意の数の半導体基板を研磨できる研磨機で利用できる。さらに、研磨パッドの改良は研磨機に対して行う必要はない。研磨パッドは、滑らかで硬い表面を有するか、装着できる任意の装置を利用して改良できる。
【0021】
以上、本発明について特定の実施例を参照して説明した。しかし、さまざまな修正や変更は、特許請求の範囲で説明する発明の広い精神や範囲から逸脱せずに可能なことが明らかである。従って、明細書および図面は、制限的な意味ではなく一例としてみなすべきである。
【図面の簡単な説明】
【図1】研磨中の研磨パッドおよび半導体基板の断面図(従来技術)である。
【図2】研磨中の研磨パッドおよび半導体基板の上面図(従来技術)である。
【図3】研磨パッドの一部および半導体基板の一部の断面図(従来技術)であり、研磨中のパターニング層の開口部内の隆起を示す。
【図4】本発明による研磨パッドおよび研磨パッドを改良するための物体の断面図である。
【図5】本発明による研磨パッドおよび研磨パッドを改良するための物体の上面図である。
【図6】本発明により形成された改良研磨パッドの断面図である。
【図7】改良研磨パッドの一部および半導体基板の一部の断面図であり、本発明による研磨中にパターニング層の開口部に隣接する隆起を示す。
【図8】開口部のあるパターニング層を有し、パターニング層と開口部内にある別の層を有する半導体基板の一部の断面図である。
【図9】本発明による研磨段階の最終段階付近における図8の改良研磨パッドおよび半導体基板の一部の断面図である。
【符号の説明】
10 研磨機
11 プラテン
12 研磨パッド
13 基板ホールダ
33 パターニング層
34 領域
39 開口部
44 物体
62 改良研磨パッド
75 隆起
76 隆起径
82 (絶縁)層
621,622 領域
Claims (3)
- 半導体基板(14)を研磨する方法であって:
表面側に研磨領域(621)と非研磨領域(622)とを含む研磨パッド(62)を有する研磨機(10)に半導体基板(14)を配置する段階であって、前記研磨パッド(62)の前記研磨領域および非研磨領域の各々は、平均隆起径(76)と隆起高の標準偏差とを有する複数の隆起(75)を含み、かつ、前記研磨パッド(62)の研磨領域が、少なくとも40ミクロンの前記平均隆起径(76)と30ミクロン以下の前記隆起高の標準偏差または30ミクロン以下の自乗平均表面あらさを含む特性を有し、前記非研磨領域は前記研磨領域の特性と異なる特性を有する、ところの段階;ならびに
前記研磨パッドの前記研磨領域を利用して半導体基板(14)を研磨する段階;
を具備することを特徴とする方法。 - 半導体基板(14)を研磨する方法であって:
研磨パッド(12)の表面側に隣接して基板状の物体(44)の表面を配置する段階であって、
前記研磨パッド(12)は、前記表面側に第1領域(621)と第2領域(622)とを含み、
前記研磨パッドの前記第1領域(621)は平均隆起径(76)および隆起高の標準偏差を有する複数の隆起(75)を有し、前記第1領域(621)は前記物体(44)の表面に隣接する、ところの段階;
前記物体(44)を前記研磨パッド(12)に加圧し、改良研磨パッド(62)を形成する段階であって、前記第2領域(622)ではなく前記第1領域(621)の特性が少なくとも40ミクロンの平均隆起径(76)と30ミクロン以下の隆起高の標準偏差または30ミクロン以下の自乗平均表面あらさとなるまで、前記加圧を続ける、ところの段階;ならびに
前記改良研磨パッド(62)の第1領域を利用して半導体基板(14)を研磨する段階;
を具備することを特徴とする方法。 - 半導体基板を研磨する方法であって:
表面側に第1領域と第2領域とを含む研磨パッドに隣接して基板状の物体(44)の表面を配置する段階;
前記物体(44)を前記第2領域ではなく第1領域に対して加圧する段階であって、該加圧が前記第2領域ではなく第1領域を変形させ、かつ前記加圧が少なくとも約10ポンド/平方インチの圧力で実行される、ところの段階;
半導体基板を提供する段階であって、該半導体基板は該半導体基板上に形成されかつ開口部を有するパターン化された第1層および前記パターン化された第1層上かつ前記開口部内に第2層を有する、前記段階;ならびに
前記研磨パッドを用いて前記半導体基板の前記第2層を研磨して、前記開口部外にある第2層部分を除去する段階であって、前記第2層が前記研磨パッドの第2領域ではなく第1領域上にあり、かつ約8ポンド/平方インチ以下の圧力をもって実行される、ところの段階;
を具備することを特徴とする方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US7726593A | 1993-06-17 | 1993-06-17 | |
| US077265 | 1993-06-17 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH0722362A JPH0722362A (ja) | 1995-01-24 |
| JP3616407B2 true JP3616407B2 (ja) | 2005-02-02 |
Family
ID=22137062
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP14875794A Expired - Fee Related JP3616407B2 (ja) | 1993-06-17 | 1994-06-08 | 半導体基板を研磨する方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5674352A (ja) |
| EP (1) | EP0638391A1 (ja) |
| JP (1) | JP3616407B2 (ja) |
| KR (1) | KR100307276B1 (ja) |
| TW (1) | TW367551B (ja) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2914166B2 (ja) * | 1994-03-16 | 1999-06-28 | 日本電気株式会社 | 研磨布の表面処理方法および研磨装置 |
| TW334379B (en) * | 1995-08-24 | 1998-06-21 | Matsushita Electric Industrial Co Ltd | Compression mechanism for grinding machine of semiconductor substrate |
| US6051495A (en) * | 1997-10-31 | 2000-04-18 | Advanced Micro Devices, Inc. | Seasoning of a semiconductor wafer polishing pad to polish tungsten |
| US6135863A (en) * | 1999-04-20 | 2000-10-24 | Memc Electronic Materials, Inc. | Method of conditioning wafer polishing pads |
| DE10162597C1 (de) * | 2001-12-19 | 2003-03-20 | Wacker Siltronic Halbleitermat | Verfahren zur Herstellung beidseitig polierter Halbleiterscheiben |
| JP4356601B2 (ja) | 2004-12-14 | 2009-11-04 | トヨタ自動車株式会社 | ウエビングガイド機構 |
| JP2009194134A (ja) * | 2008-02-14 | 2009-08-27 | Ebara Corp | 研磨方法及び研磨装置 |
| US9925637B2 (en) * | 2016-08-04 | 2018-03-27 | Rohm And Haas Electronic Materials Cmp Holdings, Inc. | Tapered poromeric polishing pad |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS63283857A (ja) * | 1987-05-15 | 1988-11-21 | Asahi Chem Ind Co Ltd | 研磨布 |
| JP2707264B2 (ja) * | 1987-12-28 | 1998-01-28 | ハイ・コントロール・リミテッド | 研磨シートおよびその製造方法 |
| JPH01193166A (ja) * | 1988-01-28 | 1989-08-03 | Showa Denko Kk | 半導体ウェハ鏡面研磨用パッド |
| CA1298980C (en) * | 1988-02-26 | 1992-04-21 | Clyde D. Calhoun | Abrasive sheeting having individually positioned abrasive granules |
| EP0348757B1 (en) * | 1988-06-28 | 1995-01-04 | Mitsubishi Materials Silicon Corporation | Method for polishing a silicon wafer |
| US4962562A (en) * | 1989-01-18 | 1990-10-16 | Minnesota Mining And Manufacturing Company | Compounding, glazing or polishing pad |
| JP2994404B2 (ja) * | 1989-07-06 | 1999-12-27 | ハイ・コントロール・リミテッド | バインダーをフォーム状にして塗布する研磨シートの製造方法 |
| US5219462A (en) * | 1992-01-13 | 1993-06-15 | Minnesota Mining And Manufacturing Company | Abrasive article having abrasive composite members positioned in recesses |
| US5534106A (en) * | 1994-07-26 | 1996-07-09 | Kabushiki Kaisha Toshiba | Apparatus for processing semiconductor wafers |
| US5611943A (en) * | 1995-09-29 | 1997-03-18 | Intel Corporation | Method and apparatus for conditioning of chemical-mechanical polishing pads |
-
1994
- 1994-04-27 TW TW083103794A patent/TW367551B/zh not_active IP Right Cessation
- 1994-06-08 JP JP14875794A patent/JP3616407B2/ja not_active Expired - Fee Related
- 1994-06-13 EP EP94109011A patent/EP0638391A1/en not_active Withdrawn
- 1994-06-16 KR KR1019940013584A patent/KR100307276B1/ko not_active Expired - Fee Related
-
1995
- 1995-05-15 US US08/456,278 patent/US5674352A/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| EP0638391A1 (en) | 1995-02-15 |
| KR100307276B1 (ko) | 2001-11-30 |
| KR950001933A (ko) | 1995-01-04 |
| TW367551B (en) | 1999-08-21 |
| US5674352A (en) | 1997-10-07 |
| JPH0722362A (ja) | 1995-01-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5913712A (en) | Scratch reduction in semiconductor circuit fabrication using chemical-mechanical polishing | |
| JP3645528B2 (ja) | 研磨方法及び半導体装置の製造方法 | |
| JP3145010B2 (ja) | 半導体ウェハ処理装置及び半導体ウェハ処理方法 | |
| JP4575539B2 (ja) | 化学的機械研磨プロセス及びその構成要素 | |
| US5435772A (en) | Method of polishing a semiconductor substrate | |
| JP2870537B1 (ja) | 研磨装置及び該装置を用いる半導体装置の製造方法 | |
| JPH11111656A (ja) | 半導体装置の製造方法 | |
| KR100552435B1 (ko) | 반도체 웨이퍼 상의 유전체층을 평탄화하는 방법 | |
| JPH10180618A (ja) | Cmp装置の研磨パッドの調整方法 | |
| US6267643B1 (en) | Slotted retaining ring for polishing head and method of using | |
| US6218306B1 (en) | Method of chemical mechanical polishing a metal layer | |
| EP0368584B1 (en) | Method of manufacturing a semiconductor wafer | |
| US5674352A (en) | Process related to a modified polishing pad for polishing | |
| US5907787A (en) | Process for fabricating multilayer connection | |
| JP2789153B2 (ja) | マイクロスクラッチのない平滑面を形成するための半導体ウェハの化学機械的平坦化方法 | |
| JPH11186162A (ja) | アライメント・マーク・コントラストの強調方法 | |
| JPH07321076A (ja) | 半導体装置の製造方法と研磨装置 | |
| US6171514B1 (en) | Polishing method for planarizing a substrate | |
| EP0791954A2 (en) | Method for planarizing a semiconductor layer | |
| KR100414741B1 (ko) | 반도체소자의제조방법 | |
| US20090305501A1 (en) | Method of fabricating semiconductor device using a chemical mechanical polishing process | |
| JP3575944B2 (ja) | 研磨方法、研磨装置および半導体集積回路装置の製造方法 | |
| JPH10256201A (ja) | 半導体の製造方法 | |
| JP3097630B2 (ja) | 半導体装置の製造方法 | |
| US6080671A (en) | Process of chemical-mechanical polishing and manufacturing an integrated circuit |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20040420 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20040510 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040716 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20041019 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20041105 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A711 Effective date: 20041217 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| A072 | Dismissal of procedure [no reply to invitation to correct request for examination] |
Free format text: JAPANESE INTERMEDIATE CODE: A072 Effective date: 20050412 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20071112 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081112 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081112 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091112 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091112 Year of fee payment: 5 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: R3D03 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101112 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101112 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111112 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121112 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121112 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131112 Year of fee payment: 9 |
|
| LAPS | Cancellation because of no payment of annual fees |