JP3625202B2 - 電機子及び電機子の製造方法 - Google Patents
電機子及び電機子の製造方法 Download PDFInfo
- Publication number
- JP3625202B2 JP3625202B2 JP2001331943A JP2001331943A JP3625202B2 JP 3625202 B2 JP3625202 B2 JP 3625202B2 JP 2001331943 A JP2001331943 A JP 2001331943A JP 2001331943 A JP2001331943 A JP 2001331943A JP 3625202 B2 JP3625202 B2 JP 3625202B2
- Authority
- JP
- Japan
- Prior art keywords
- winding
- wound
- armature
- core
- slots
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 19
- 238000004804 winding Methods 0.000 claims description 150
- 238000000034 method Methods 0.000 description 5
- 239000002699 waste material Substances 0.000 description 4
- 239000004020 conductor Substances 0.000 description 2
- 230000004308 accommodation Effects 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
Images




Landscapes
- Manufacture Of Motors, Generators (AREA)
- Windings For Motors And Generators (AREA)
- Insulation, Fastening Of Motor, Generator Windings (AREA)
Description
【発明の属する技術分野】
本発明は直流電動機等の回転電機に適用される電機子及び電機子の製造方法に関する。
【0002】
【従来の技術】
回転電機のうち、界磁として永久磁石を用いた回転電機(直流電動機)が知られている。この種の直流電動機では、モータヨークの内側に界磁磁石(一般的には偶数個)が互いに対向した状態で固定されており、さらに界磁磁石の内方には、巻線を施した電機子が配置されている。この電機子はコアスロットに巻線が施されて(巻き回されて)構成されており、各巻線は、電機子のコアスロットに対応して設けられた整流子の各セグメントに電気的にそれぞれ接続されている。整流子のセグメントには、正極ブラシ及び負極ブラシが圧接されている。これにより、電機子の各スロットに各ブラシ及びセグメントを介して給電(整流)する構成である。
【0003】
ところで、このような直流電動機においては、電動機の振動や騒音の発生を低減させることが重要である。このため、従来では、低騒音・低振動化に対し、原因となるトルク変動や回転ムラを低減するための対策として、電機子コアや界磁磁石に所謂スキュー部を設けたり、整流子のセグメントを多数化する(コアスロットの数に対し例えば2〜3倍の数の整流子のセグメントを設け、この倍数化されたセグメントに、一つのコアスロットに巻き回された巻線1ターンを2〜3分割するようにして結線する)等の方法が考えられ実施されていた。しかしながら、このような従来の対策では、何れの場合も、部品や加工設備が複雑になり、加工が煩雑でコスト高になる欠点があった。
【0004】
また一方、このような直流電動機の更なる小型化を図るためには、電機子のコアスロットに巻き回された巻線の占有率を増加させ(如何に緊密にスペースの無駄無く巻き回すか)、しかもコイルエンド部分(最も外側に巻き回される巻線)の高さ(径)寸法を低く抑えること等により、電機子を小型化することが有効である。
【0005】
【発明が解決しようとする課題】
本発明は上記事実を考慮し、トルク変動や回転ムラを少なくして振動や騒音の発生を低減することができると共に小型化をも図ることができ、かつこれを加工設備やコストの増加を伴うことなく実現することができる電機子及び電機子の製造方法を得ることが目的である。
【0006】
【課題を解決するための手段】
請求項1に係る発明の電機子は、一の整流子セグメントに結線された巻線が所定の一対のコアスロット間に巻き回され、次ぎの整流子セグメントに結線することなく前記所定の一対のコアスロットとは別の他の一対のコアスロット間に巻き回された後に、前記次ぎの整流子セグメントに結線され、前記次ぎの整流子セグメントに結線された後の巻線が前記他の一対のコアスロット間に再び巻き回されて、前記巻線の巻き回し及び結線が順次繰り返されており、かつ、特定の一対のコアスロット間に巻き回された前記巻線は特定の一の整流子セグメントに一対一で対応して結線されて成ることを特徴としている。
【0007】
ここで、従来では、一の整流子セグメントに結線された巻線は所定の一対のコアスロット間に巻き回された後に(ターン数R)、そのまま次ぎの整流子セグメントに結線される。このため、電機子の作動(回転)中においては、ブラシが一組の整流子セグメントへまたいで接触する際、すなわち給電状態が切り替わる際には、各コアスロットに巻き回された巻線のターン数R分の磁界がそのまま切り替えられていた。
【0008】
これに対し、請求項1記載の電機子では、一の整流子セグメントに結線された巻線は、例えば2つに分散して巻き回され(一対のコアスロット間と、別の他の一対のコアスロット間にそれぞれ巻き回され)、しかる状態で次ぎの整流子セグメントに結線されている。換言すれば、請求項1記載の電機子では、各コアスロットに最終的に巻き回される巻線のターン数Rは、従来と実質的に変わらないものの(所定の一対のコアスロット間に巻き回す巻線のターン数Xと、別の他の一対のコアスロット間に巻き回す巻線のターン数Yとの総和ターン数が、各コアスロットに最終的に巻き回される巻線のターン数Rとなる)、このターン数Rの巻線は複数のコアスロット(所定の一対のコアスロットと、別の他の一対のコアスロット)に直列的でかつ分散して巻き回されている。このため、電機子の作動(回転)中においてブラシと整流子セグメントによる給電状態が切り替わる際には、各コアスロットに巻き回された巻線のターン数Xとターン数Yとによる磁界が順次滑らかに切り換わることになる。このため、磁界の変動幅が小さくなり、電機子の吸引力または反発力が急激に変化せずコギングの発生を低減することができる。したがって、トルク変動や回転ムラが少なくなり、騒音や振動が低減される。
【0009】
しかもこの場合、従来の如く電機子コアや界磁磁石に所謂スキュー部を設けたり整流子のセグメントを多数化する等の構成ではなく、ターン数Rの巻線を複数のコアスロットに直列的でかつ分散して巻き回した構成であるため、部品や加工設備が複雑になることがなく、既存の加工設備で実施可能であり、コストが増加することもない。
【0010】
またしかも、各コアスロットに巻き回された巻線のターン数Rが従来と実質的に同じであっても、このターン数Rの巻線を分散しながら順次巻き回した構成であるため、各コアスロットのスペースに緊密に無駄なく巻き回すことができ、コアスロットに巻き回された巻線の占有率が増加すると共に、コイルエンド部分(最も外側に巻き回される巻線)の高さ(径)寸法が低く抑えられる。したがって、この電機子すなわち回転電機の更なる小型化を図ることができる。
【0011】
このように、請求項1記載の電機子は、トルク変動や回転ムラを少なくして振動や騒音の発生を低減することができると共に小型化をも図ることができ、かつこれを加工設備やコストの増加を伴うことなく実現することができる。
【0012】
なお、ターン数Rの巻線を複数のコアスロット(所定の一対のコアスロットと、別の他の一対のコアスロット)に直列的でかつ分散して巻き回す際に、別の他の一対のコアスロットは、基準とする所定の一対のコアスロットよりも電気的整流(磁界発生順序)における「進み角」となるものであっても「遅れ角」となるものであっても差し支えなく、また、互いに隣接し合うコアスロットでなくても差し支えない。
【0013】
さらに、2組のスロット対に巻線を分散して巻き回すに限らず、3組以上のスロット対に巻線を分散して巻き回すように構成してもよい。
【0014】
また、分散して巻き回す巻線のターン数(ターン数Xとターン数Y)は、必ずしも等分にする必要はなく、要求される電機子(回転電機)の性能等に応じて異ならせて構成してもよい。
【0015】
一方、請求項2に係る発明の電機子の製造方法は、整流子セグメントに結線された巻線がコアスロットに巻き回されて成る電機子の製造方法において、一の整流子セグメントに結線された後の巻線を所定の一対のコアスロット間に巻き回し、その後に、次ぎの整流子セグメントに結線することなく前記所定の一対のコアスロットとは別の他の一対のコアスロット間に巻き回し、しかる後に前記次ぎの整流子セグメントに結線し、前記次ぎの整流子セグメントに結線された後の巻線を前記他の一対のコアスロット間に再び巻き回して、前記巻線の巻き回し及び結線を、特定の一対のコアスロット間に巻き回した前記巻線が特定の一の整流子セグメントに一対一で対応しかつ全てのコアスロット及び整流子セグメントについて、各コアスロットの巻線のターン数が等しくなるまで順次繰り返して行う、ことを特徴としている。
【0016】
ここで、従来では、一の整流子セグメントに結線した巻線を所定の一対のコアスロット間に巻き回した後に(ターン数R)、そのまま次ぎの整流子セグメントに結線していた。このため、この電機子の作動(回転)中においては、ブラシが一組の整流子セグメントへまたいで接触する際、すなわち給電状態が切り替わる際には、各コアスロットに巻き回された巻線のターン数R分の磁界がそのまま切り替えられていた。
【0017】
これに対し、請求項2記載の電機子の製造方法では、一の整流子セグメントに結線した巻線は、次ぎの整流子セグメントに結線することなく例えば2つに分散して巻き回し(一対のコアスロット間と、別の他の一対のコアスロット間にそれぞれ巻き回し)、しかる状態で次ぎの整流子セグメントに結線している。換言すれば、請求項2記載の電機子の製造方法では、各コアスロットに最終的に巻き回す巻線のターン数Rは、従来と実質的に変わらないものの(所定の一対のコアスロット間に巻き回す巻線のターン数Xと、別の他の一対のコアスロット間に巻き回す巻線のターン数Yとの総和ターン数が、各コアスロットに最終的に巻き回される巻線のターン数Rとなる)、このターン数Rの巻線は複数のコアスロット(所定の一対のコアスロットと、別の他の一対のコアスロット)に直列的でかつ分散して巻き回している。このため、この電機子の作動(回転)中においてブラシと整流子セグメントによる給電状態が切り替わる際には、各コアスロットに巻き回した巻線のターン数Xとターン数Yとによる磁界が順次滑らかに切り換わることになる。このため、磁界の変動幅が小さくなり、電機子の吸引力または反発力が急激に変化せずコギングの発生を低減することができる。したがって、トルク変動や回転ムラが少なくなり、騒音や振動が低減される。
【0018】
しかもこの場合、従来の如く電機子コアや界磁磁石に所謂スキュー部を設けたり整流子のセグメントを多数化する等の構成ではなく、ターン数Rの巻線を複数のコアスロットに直列的でかつ分散して巻き回した構成であるため、部品や加工設備が複雑になることがなく、既存の加工設備で実施可能であり、コストが増加することもない。
【0019】
またしかも、各コアスロットに巻き回された巻線のターン数Rが従来と実質的に同じであっても、このターン数Rの巻線を分散しながら順次巻き回した構成であるため、各コアスロットのスペースに緊密に無駄なく巻き回すことができ、コアスロットに巻き回された巻線の占有率が増加すると共に、コイルエンド部分(最も外側に巻き回される巻線)の高さ(径)寸法が低く抑えられる。したがって、この電機子すなわち回転電機の更なる小型化を図ることができる。
【0020】
このように、請求項2記載の電機子の製造方法によれば、トルク変動や回転ムラを少なくして振動や騒音の発生を低減することができると共に小型化をも図ることができ、かつこれを加工設備やコストの増加を伴うことなく実現することができる。
【0021】
なお、ターン数Rの巻線を複数のコアスロット(所定の一対のコアスロットと、別の他の一対のコアスロット)に直列的でかつ分散して巻き回す際に、別の他の一対のコアスロットは、基準とする所定の一対のコアスロットよりも電気的整流(磁界発生順序)における「進み角」となるものであっても「遅れ角」となるものであっても差し支えなく、また、互いに隣接し合うコアスロットでなくても差し支えない。
【0022】
さらに、2組のスロット対に巻線を分散して巻き回すに限らず、3組以上のスロット対に巻線を分散して巻き回すように構成してもよい。
【0023】
また、分散して巻き回す巻線のターン数(ターン数Xとターン数Y)は、必ずしも等分にする必要はなく、要求される電機子(回転電機)の性能等に応じて異ならせて構成してもよい。
【0024】
請求項3に係る発明の電機子の製造方法は、請求項2記載の電機子の製造方法において、電機子コアの中心部に装着された回転軸を中心として略対向位置に、前記巻線を複数同時に巻き回す、ことを特徴としている。
【0025】
請求項3記載の電機子の製造方法では、所定量(ターン数R)の巻線を全てのコアスロットに短時間で巻き回すことができ、加工効率が向上する。
【0026】
【発明の実施の形態】
図1及び図2(A)乃至図2(C)には、本発明の実施の形態に係る電機子10の構成が断面図にて示されている。
【0027】
この電機子10は、例えば、シロッコファンを駆動するための回転電機に適用され、積層コア18の中央部には回転軸20を有しており、さらに、積層コア18の各ティース間のスロット22には、所定ターン数Rの巻線23が巻き回されてコイルが構成されている。
【0028】
本実施の形態においては、スロット22(ティース)の数は「12」とされている。また、スロット22に巻き回される巻線23のターン数Rは、例えば12ターンとなっている。
【0029】
スロット22の巻線23は、セグメント24の数が「12」とされた整流子26(図3参照)にそれぞれ対応して接続されている。この整流子26には、正極及び負極一対のブラシ(図示省略)が圧接されており、このブラシと整流子26によって、電機子10の各スロット22(巻線23)へ給電(整流)する構成である。
【0030】
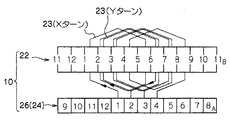
ここで、図3には、スロット22に巻き回された巻線23、及びこの巻線23が結線された整流子26の構成が模式的な展開図にて示されている。
【0031】
図3に示す如く、この電機子10においては、セグメント24の「1A」から次ぎのセグメント24の「2A」の間には、所定のスロット22の「1B」とスロット22の「6B」間、及び隣接するスロット22の「2B」とスロット22の「7B」の間に、所定のターン数Rの巻線23を分散して巻き回している(ターン数Xとターン数Y)。なお、本実施の形態においては、ターン数Xとターン数Yは、それぞれ6ターンとなっている。
【0032】
すなわち、セグメント24の「1A」に結線した巻線23は、スロット22の「1B」とスロット22の「6B」間にターン数Xを巻き回し、次ぎのセグメント24の「2A」に結線することなく、スロット22の「2B」とスロット22の「7B」の間にターン数Yを巻き回し、しかる状態で次ぎのセグメント24の「2A」に結線している(図1及び図2(A)図示状態)。
【0033】
さらにその後は、セグメント24の「2A」からセグメント24の「3A」へは、先に巻線23が分散して(ターン数Y)巻き回されたスロット22の「2B」とスロット22の「7B」間、及びスロット22の「3B」とスロット22の「8B」間に、セグメント24の「1A」とセグメント24の「2A」の間と同様に、ターン数Xとターン数Yに分散した巻線23を順次重ねて巻き回していく(図2(B)図示状態)。
【0034】
最終のセグメント24の「12A」と巻始めのセグメント24の「1A」間は、同様に、スロット22の「12B」とスロット22の「5B」間にターン数Xを巻き回すと共に、スロット22の「1B」とスロット22の「6B」間にターン数Yを巻き回して、巻線23の巻き回しを終了した構成となっている(図2(C)図示状態)。
【0035】
これにより、各スロット22に巻き回された総ターン数R(導体数)は、ターン数Xとターン数Yの総和となり、各スロット22で全て等しくなっている。
【0036】
なお、図1及び図2(A)乃至図2(C)に示す電機子10においては、前述の如く巻線23を巻き回す際に、積層コア18の中心部に装着された回転軸20を中心として略対向する位置に、巻線23を複数(2線)同時に巻き回した状態で示してある。
【0037】
次に本実施の形態の作用を、電機子10の製造方法(巻線23の巻き回しの仕方)と共に従来の電機子と対比しながら説明する。
【0038】
本実施の形態に係る電機子10及びその製造方法においては、セグメント24の「1A」に結線した巻線23は、スロット22の「1B」とスロット22の「6B」間にターン数Xを巻き回し、次ぎのセグメント24の「2A」に結線することなく、スロット22の「2B」とスロット22の「7B」の間にターン数Yを巻き回し、しかる状態で次ぎのセグメント24の「2A」に結線している。さらに、この巻線23の巻き回し及び結線は、全てのスロット22及びセグメント24について、各スロット22の巻線23のターン数が等しくなるまで順次繰り返して行われ、巻線23の巻き回しが終了した状態では、各スロット22に巻き回された総ターン数R(導体数)は、ターン数Xとターン数Yの総和となり、各スロット22で全て等しくなっている。
【0039】
ここで、図4及び図5(A)乃至図5(C)には、従来の電機子50の構成が断面図にて示されている。また、図6には、この従来の電機子50におけるスロット52に巻き回された巻線54及びこの巻線54が結線された整流子56の構成が、図3に対応する模式的な展開図にて示されている。
【0040】
従来の電機子50では、整流子56のセグメント58の「1A」に結線した巻線54は、スロット52の「1B」とスロット52の「6B」間にターン数Rを全て巻き回した後に、そのまま次ぎのセグメント58の「2A」に結線していた(図4及び図5(A)図示状態)。さらにその後は、次ぎのセグメント58からその次ぎのセグメント58へ、順次隣接するスロット52の「2B」とスロット52の「7B」間にターン数Rの巻線54を順次重ねて巻き回していく(図5(B)図示状態)。最終のセグメント58の「12A」と巻始めのセグメント24の「1A」間も、同様に、スロット52の「12B」とスロット22の「5B」間にターン数Rの巻線54を巻き回して、巻線54の巻き回しを終了した構成となっている(図5(C)図示状態)。
【0041】
このため、この従来の電機子50の作動(回転)中においては、ブラシが整流子56の一組のセグメント58へまたいで接触する際、すなわち給電状態が切り替わる際には、各スロット52に巻き回された巻線54のターン数R分の磁界がそのまま切り替えられていた。このため、磁界の変動幅が大きくなり、電機子50の吸引力または反発力が急激に変化してコギングが発生してトルク変動や回転ムラが生じ、騒音や振動が大きくなる原因であった。
【0042】
またさらに、ターン数R分の巻線54をそのまま一度に一対のスロット52間に巻き回す構成であったため、スロット52に巻き回された巻線54の占有率が不要に低下していた。すなわち、図4に示す如く、コイルエンド部分(外側に巻き回される巻線54)がその次に巻き回される巻線54の巻回スペースを侵食してしまい(そのスペースを塞いでしまい)、巻線収容不可領域(デッドスペース)Dが生じていた。
【0043】
これに対し、本実施の形態に係る電機子10及びその製造方法によれば、整流子26の一のセグメント24に結線した巻線23は、次ぎのセグメント24に結線することなく例えば2つに分散して巻き回し(一対のスロット22間と、別の他の一対のスロット22間にそれぞれ巻き回し)、しかる状態で次ぎのセグメント24に結線している。換言すれば、本実施の形態に係る電機子10及びその製造方法では、各スロット22に最終的に巻き回す巻線23のターン数Rは、従来と実質的に変わらないものの(所定の一対のスロット22間に巻き回す巻線23のターン数Xと、別の他の一対のスロット22間に巻き回す巻線23のターン数Yとの総和ターン数が、各スロット22に最終的に巻き回される巻線23のターン数Rとなる)、このターン数Rの巻線23は複数のスロット22(所定の一対のスロット22と、別の他の一対のスロット22)に直列的でかつ分散して巻き回している。
【0044】
このため、この電機子10の作動(回転)中においてブラシと整流子26のセグメント24による給電状態が切り替わる際には、各スロット22に巻き回した巻線23のターン数Xとターン数Yとによる磁界が順次滑らかに切り換わることになる。このため、磁界の変動幅が小さくなり、電機子10の吸引力または反発力が急激に変化せずコギングの発生を低減することができる。したがって、トルク変動や回転ムラが少なくなり、騒音や振動が低減される。
【0045】
しかもこの場合、従来の如く電機子コアや界磁磁石に所謂スキュー部を設けたり整流子のセグメントを多数化する等の構成ではなく、ターン数Rの巻線23を複数のスロット22に直列的でかつ分散して巻き回した構成であるため、部品や加工設備が複雑になることがなく、既存の加工設備で実施可能であり、コストが増加することもない。
【0046】
またしかも、各スロット22に巻き回された巻線23のターン数Rが従来と実質的に同じであっても、このターン数Rの巻線23を分散しながら順次巻き回した構成であるため、各スロット22のスペースに緊密に無駄なく巻き回すことができる。すなわち、図1に示す如く、コイルエンド部分(外側に巻き回される巻線23)がその次に巻き回される巻線23の巻回スペースを侵食することがなく(そのスペースを塞ぐことがなく)、巻線収容不可領域(デッドスペース)が生じない。したがって、スロット22に巻き回された巻線23の占有率が増加すると共に、コイルエンド部分(最も外側に巻き回される巻線23)の高さ(径)寸法が低く抑えられる。これにより、この電機子10すなわち回転電機の更なる小型化を図ることができる。
【0047】
さらに、図1及び図2(A)乃至図2(C)に示す如く電機子10においては、巻線23を巻き回す際に、積層コア18の中心部に装着された回転軸20を中心として略対向する位置に、巻線23を複数(2線)同時に巻き回した構成であるため、所定量(ターン数R)の巻線23を全てのスロット22に短時間で巻き回すことができ、加工効率が向上する。
【0048】
このように、本実施の形態に係る電機子10及びその製造方法によれば、トルク変動や回転ムラを少なくして振動や騒音の発生を低減することができると共に小型化をも図ることができ、かつこれを加工設備やコストの増加を伴うことなく実現することができる。
【0049】
なお、ターン数Rの巻線23を複数のスロット22(所定の一対のスロット22と、別の他の一対のスロット22)に直列的でかつ分散して巻き回す際に、別の他の一対のスロット22は、基準とする所定の一対のスロット22よりも電気的整流(磁界発生順序)における「進み角」となるものであっても「遅れ角」となるものであっても差し支えなく、また、互いに隣接し合うスロット22でなくても差し支えない。
【0050】
さらに、2組のスロット22対に巻線23を分散して巻き回すに限らず、3組以上のスロット22対に巻線23を分散して巻き回すように構成してもよい。
【0051】
また、分散して巻き回す巻線23のターン数(ターン数Xとターン数Y)は、必ずしも等分にする必要はなく、要求される電機子10(回転電機)の性能等に応じて異ならせて構成してもよい。
【0052】
またさらに、巻線23を複数(2線)同時に巻き回しするに限らず、巻線23を単線にて巻き回しても何ら差し支えない。
【図面の簡単な説明】
【図1】本発明の実施の形態に係る電機子の構成を示す断面図である。
【図2】本発明の実施の形態に係る電機子の構成を示す断面図である。
【図3】本発明の実施の形態に係る電機子のスロットに巻き回された巻線及びこの巻線が結線された整流子の構成を示す模式的な展開図である。
【図4】従来の電機子の構成を示す図1に対応する断面図である。
【図5】従来の電機子の構成を示す図2に対応する断面図である。
【図6】従来の電機子のスロットに巻き回された巻線及びこの巻線が結線された整流子の構成を示す図3に対応する模式的な展開図である。
【符号の説明】
10 電機子
22 スロット(コアスロット)
23 巻線
24 セグメント
26 整流子
Claims (3)
- 一の整流子セグメントに結線された巻線が所定の一対のコアスロット間に巻き回され、次ぎの整流子セグメントに結線することなく前記所定の一対のコアスロットとは別の他の一対のコアスロット間に巻き回された後に、前記次ぎの整流子セグメントに結線され、前記次ぎの整流子セグメントに結線された後の巻線が前記他の一対のコアスロット間に再び巻き回されて、前記巻線の巻き回し及び結線が順次繰り返されており、かつ、特定の一対のコアスロット間に巻き回された前記巻線は特定の一の整流子セグメントに一対一で対応して結線されて成ることを特徴とする電機子。
- 整流子セグメントに結線された巻線がコアスロットに巻き回されて成る電機子の製造方法において、
一の整流子セグメントに結線された後の巻線を所定の一対のコアスロット間に巻き回し、その後に、次ぎの整流子セグメントに結線することなく前記所定の一対のコアスロットとは別の他の一対のコアスロット間に巻き回し、しかる後に前記次ぎの整流子セグメントに結線し、前記次ぎの整流子セグメントに結線された後の巻線を前記他の一対のコアスロット間に再び巻き回して、
前記巻線の巻き回し及び結線を、特定の一対のコアスロット間に巻き回した前記巻線が特定の一の整流子セグメントに一対一で対応しかつ全てのコアスロット及び整流子セグメントについて、各コアスロットの巻線のターン数が等しくなるまで順次繰り返して行う、
ことを特徴とする電機子の製造方法。 - 電機子コアの中心部に装着された回転軸を中心として略対向位置に、前記巻線を複数同時に巻き回す、ことを特徴とする請求項2記載の電機子の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001331943A JP3625202B2 (ja) | 2001-10-30 | 2001-10-30 | 電機子及び電機子の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001331943A JP3625202B2 (ja) | 2001-10-30 | 2001-10-30 | 電機子及び電機子の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003143790A JP2003143790A (ja) | 2003-05-16 |
| JP3625202B2 true JP3625202B2 (ja) | 2005-03-02 |
Family
ID=19147437
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001331943A Expired - Fee Related JP3625202B2 (ja) | 2001-10-30 | 2001-10-30 | 電機子及び電機子の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3625202B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10439472B2 (en) | 2015-07-06 | 2019-10-08 | Denso Corporation | Armature, armature manufacturing method, and rotating electrical device |
-
2001
- 2001-10-30 JP JP2001331943A patent/JP3625202B2/ja not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10439472B2 (en) | 2015-07-06 | 2019-10-08 | Denso Corporation | Armature, armature manufacturing method, and rotating electrical device |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003143790A (ja) | 2003-05-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5743409B2 (ja) | 電気モータ | |
| JP4726627B2 (ja) | 回転電機におけるアーマチュアおよびその製造方法 | |
| JP5591460B2 (ja) | 電気モータ | |
| CN102132475B (zh) | 电动机 | |
| US8941280B2 (en) | DC motor with concentrated windings having connecting wires run through armature slots | |
| US6703751B2 (en) | Dynamo-electric machine | |
| JP2018166353A (ja) | 電動モータ | |
| WO2007077749A1 (ja) | 2つのロータを有するモータ及びこれを搭載した機器 | |
| JP4395974B2 (ja) | ブラシ付き直流モータ | |
| JP2010057351A (ja) | 電動モータ | |
| JP5231879B2 (ja) | 電動モータ | |
| JP2008136343A (ja) | 直流モータのアーマチュア、直流モータ及び直流モータのアーマチュア巻線方法 | |
| JP3763453B2 (ja) | 回転電機 | |
| JP6155456B2 (ja) | 電動パワーステアリング装置用モータ | |
| JP5044542B2 (ja) | 対称的な部分コイルを備えた電気機器 | |
| JP6579967B2 (ja) | モータ | |
| JP6968215B2 (ja) | 回転電機 | |
| KR102476318B1 (ko) | 직류 모터의 아마추어 권선 방법 | |
| JP2005269781A (ja) | 電機子及びその製造方法 | |
| JP5738084B2 (ja) | 整流子、整流子を備えた回転子及び、整流子を備えた回転子の製造方法 | |
| JP5300339B2 (ja) | ブラシ付モータ | |
| JP7074557B2 (ja) | 電動モータ | |
| JP2003143790A (ja) | 電機子及び電機子の製造方法 | |
| JP2003189571A (ja) | 集中巻型ブラシ付dcモータ | |
| JP2009038935A (ja) | 電動モータ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040513 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040518 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040712 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20041124 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20041125 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081210 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091210 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091210 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101210 Year of fee payment: 6 |
|
| LAPS | Cancellation because of no payment of annual fees |