JP3626836B2 - 油圧式エレベーターのプランジャー研磨装置 - Google Patents
油圧式エレベーターのプランジャー研磨装置 Download PDFInfo
- Publication number
- JP3626836B2 JP3626836B2 JP18341897A JP18341897A JP3626836B2 JP 3626836 B2 JP3626836 B2 JP 3626836B2 JP 18341897 A JP18341897 A JP 18341897A JP 18341897 A JP18341897 A JP 18341897A JP 3626836 B2 JP3626836 B2 JP 3626836B2
- Authority
- JP
- Japan
- Prior art keywords
- plunger
- polishing
- roller
- hydraulic elevator
- abrasive
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000005498 polishing Methods 0.000 title claims description 73
- 230000002093 peripheral effect Effects 0.000 claims description 10
- 238000012856 packing Methods 0.000 description 12
- 238000010586 diagram Methods 0.000 description 4
- 230000000694 effects Effects 0.000 description 4
- 239000004744 fabric Substances 0.000 description 4
- 239000000463 material Substances 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 239000004033 plastic Substances 0.000 description 3
- 238000005299 abrasion Methods 0.000 description 2
- 241000755266 Kathetostoma giganteum Species 0.000 description 1
- 239000003082 abrasive agent Substances 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
Images





Landscapes
- Grinding Of Cylindrical And Plane Surfaces (AREA)
- Polishing Bodies And Polishing Tools (AREA)
- Types And Forms Of Lifts (AREA)
- Maintenance And Inspection Apparatuses For Elevators (AREA)
Description
【発明の属する技術分野】
この発明は、油圧式エレベーターのプランジャー摺動面の磨耗や傷を研磨により除去するプランジャー研磨装置に関するものである。
【0002】
【従来の技術】
図9は、従来一般に使用されている油圧式エレベーターにおいて、プランジャーの摺動面を研磨する方法の一例を示す図である。ジャッキ1のシリンダーの中に、プランジャー2が出入り可能に挿着されている。プランジャー2の頂部には綱車3が取り付けられており、この綱車3に、片側をジャッキ1の底部に固定しもう一方を人が乗るかご4の下部に固定してかごの高さ位置を保持するワイヤーロ一プ5が掛けられている。
【0003】
プランジャー摺動面の磨耗や傷を研磨により除去する場合、ジャッキ1の上部固定ブラケット6に作業者7が乗り、長尺のサンドペーパー8をプランジャ一2に1回転以上巻き付け、端部を交互に引っ張って研磨する。プランジャー2の研磨位置を変えるには、かご4の上に乗った別の作業者9がプランジャーの位置を変える操作を行う。
【0004】
【発明が解決しようとする課題】
上記構成の従来の油圧式エレベーターのプランジャー研磨装置によるプランジャーの研磨は、人手に頼るものであり、作業がしにくく、安定して均一に加工することが困難であるという問題点を有していた。
【0005】
この発明は上記問題点を解消するためになされたものであり、プランジャー摺動面の磨耗や傷を取り除くための研磨加工作業を、動力や人手を必要とせず、効率良く、自動的かつ容易にできる油圧式エレベーターのプランジャー研磨装置を得ることを目的とする。
【0006】
【課題を解決するための手段】
この発明に係る油圧式エレベーターのプランジャー研磨装置は、プランジャーに嵌合可能な中空部を有する本体と、該中空部の内周面に軸を傾けて設置され、プランジャーの上下動により従動回転する回転ローラーと、中空部の内周面に設置してプランジャーを研磨する研磨材部と、該研磨材部をプランジャーに押し付ける手段と、を備え、前記本体には、回転ローラーの軸の傾け角度をプランジャーの長軸方向を対称中心として逆向きの角度に設定可能なように、回転ローラーの軸受けとなる溝が両方の角度で形成されている。
これにより、前記回転ローラーの働きで装置を回転させつつ前記研磨材部をプランジャーに押し付けて研磨することにより、プランジャーの摺動面の均一な研磨作業を安定して行うことができるものである。
また、回転ローラーの軸の傾け角度を逆向きの角度に設定可能に形成しているので、装置の回転方向を反転させ、交差した研磨目を得ることができるものである。
【0007】
また、研磨材部は、プラスチック等の可撓性材料で形成した研磨材押付板に研磨布紙を貼付して形成し、プランジャーの摺動面になじみ易くしたものである。
【0008】
さらに、研磨材部は、研磨材を一体化した研磨板とし、長期間安定して研磨作業を行うことができるようにしたものである。
【0009】
また、中空部を有する本体を二分割して形成し、該二分割して形成した本体の一方の端部同士を蝶番により結合し、他端を留め金具により固定可能に形成し、装置の取り付け作業性を良好にしたものである。
【0011】
また、この発明に係る油圧式エレベーターのプランジャー研磨装置は、本体に、回転ローラーを支えるローラ支えを装着する筒穴と、その筒穴の底部から外部に貫通しその内壁にねじ山を有する貫通筒穴と、を形成し、該貫通筒穴にばねと調整ねじを挿入し、調整ねじを回すことによりローラ支えの装着位置を変えて回転ローラーの押付力の調整を行う。これにより、装置の回転不良を防止するものである。
【0012】
さらに、中空部の内周面下部にフェルト帯部を設けることにより、削りカスを取り除くると共に、プランジャーに付着した油を吸収し、回転ローラーの滑べりを防止しプランジャー研磨装置の回転を良好にするものである。
【0013】
またさらに、本体の下面にベアリングローラーを設けることにより、プランジャー研磨装置がパッキン押さえ上で滑らかに回転するものである。
【0014】
【発明の実施の形態】
実施の形態1.
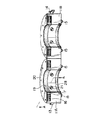
図1〜図5は、この発明の実施の形態1を示す油圧式エレベーターのプランジャー研磨装置の図であり、図1は取り付け前の全体構成図、図2は図1に示す研磨装置をジャッキのプランジャーに取り付けた図である。
【0015】
図2に示すように、図示を省略されているパッキンを押えるためのパッキン押さえ10がジャッキ1の上端部に複数のボルトねじ10aにより固定されている。この発明の実施の形態1を示すプランジャー研磨装置11は、プランジャー2に嵌合可能な中空部11aを有する中空円筒状の本体11を二分割した形状の本体11Aと11Bとをヒンジ12により結合し、この部分を支点にして開閉可能に形成されている。本体11Aのヒンジ12を取り付けた部分と反対の側端面にはフック13が取り付けられている。また、本体11Bのヒンジ12を取り付けた部分と反対の側端部には、フック13と共に留め金具の役目をする掛け金14が取り付けられている。本研磨装置を使用する場合、掛け金14を取り外し、ヒンジ12を中心として本体11A、11Bを回転させて広げた後、パッキン押さえ10の上でプランジャー2を取り囲み、掛け金14をフック13に引っ掛けて取り付ける。
【0016】
プランジャー研磨装置11の本体11A、11Bの下面には、複数のベアリングローラー15が取り付けられている。プランジャー研磨装置11の上部には、コイルスプリング16により常時中心方向に押付けられている研磨材押付板17が取り付けられており、プランジャー研磨装置11の水平面18上をスムーズに移動できるようになっている。研磨材押付板17には研磨布紙すなわちサンドペーパー19が貼り付けられている。本体11A、11Bの上面は蓋20が設けられている。
【0017】
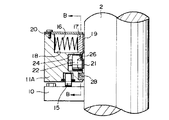
プランジャー研磨装置11の内面には、軸を水平位置から約45度傾けた状態で回転ローラーであるゴムローラー21が取り付けられている。ゴムローラー21は、図4に示すように、ロ一ラー支え22に固定されている。ロ一ラー支え22には軸23が設けられており、本体11Aの筒穴24の中を回動できる構造になっている。
【0018】
ローラー支え22には、図5に示すように、ゴムローラー21の軸端上にコイルスプリング25により常時押圧された固定ボール26が付設されており、通常は本体11Aに設けた溝27に係合し、筒穴24の中で定位置を保つように固定されている。溝27は水平位置から約45度傾けた対角線上に一対設けられると共に、筒穴24の方向から見て90度の角度をなす位置にも別の一対が設けられている。プランジャー研磨装置11の内周面の下端部には帯状のフェルト28が埋め込まれている。
【0019】
プランジャー研磨装置11をパツキン押さえ10の上に取り付けると、サンドペーパー19、ゴムローラー21およびフェルト28は共にプランジャー2の外周面に押し付けられる。また、プランジャー研磨装置11が、その自重によりパッキン押さえ10の上にベアリングローラー15を介して載置され回転することになる。
【0020】
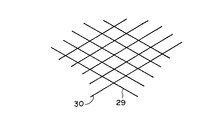
プランジャー2をジャッキ1から引き上げる方向に動かすと、プランジャー研磨装置11は自重によりパッキン押さえ10の上に留まる。この時、プランジャー研磨装置11は、ゴムローラー21の取り付け角度の効果により、プランジャー2の摺動面に沿って、上から見て反時計方向に回転する。プランジャー研磨装置11は、ベアリングローラー15の働きでパッキン押さえ10の上をスムーズに回転する。この回転により、プランジャー2の摺動面には、図6に示すように、サンドペーパー19の傷29が斜めにつくことになる。
【0021】
プランジャー2をジャッキ1に対し押し下げる方向に動かすと、プランジャー研磨装置11はパッキン押さえ10から押されて留まる。この時、ゴムローラー21の取り付け角度により、プランジャー研磨装置11はプランジャー2の摺動面を上から見て時計方向に回転するため、傷29がつくことになる。
【0022】
また、ロ一ラー支え22を手で90度回転させ、固定ボール26を別の溝27に嵌合させ、同様の操作を行うと、ゴムローラー21の向きの違いにより、本研磨装置は反対方向に回転し、別の向きを有する傷30がつくことになる。フェルト28はゴムローラー21がプランジャー2の摺動面に付着した油を吸収し、滑らないようにするためのものである。
【0023】
上記のように、この発明の実施の形態1によれば、ゴムローラー21をその軸23を傾けた状態でプランジャー研磨装置11の内周面に設けたことにより、外部から動力を供給することなく、自動的にプランジャー研磨装置11が回転し、均一で安定したプランジャー研磨作業を行うことができる。また、電動モーター等の動力源を使わない簡易な構造なので、外形サイズがパッキン押さえ10より大きくならない小形のものが実現可能であり、取り付けが自在にできる。
【0024】
実施の形態2.
なお、上記実施の形態1における研磨材押付板17を、若干のたわみをもつプラスチック材料で形成することができる。これにより、実施の形態1と同様の効果を得ることができる他、研磨材押付板17のたわみにより、サンドペーパー19がプランジャー2の摺動面になじみ易くなり、ブランジャー2の摺動面の研磨をより均一に安定して行うことができる。
【0025】
実施の形態3.
図7は、図4に示した実施の形態において研磨材押付板17とサンドペーパー19とに分けられていた部分を一体化し、研磨材入りの研磨板31にしたものである。長尺のプランジャー2の研磨作業を行うことにより研磨板31が磨耗しても、コイルスプリング16が研磨板31を押し出して、常に良好な研磨状態を保つ。
【0026】
本実施の形態によれば、研磨板それ自体を研磨材としたので、サンドペーパー19を取り替えずに、長期間安定して研磨作業を行うことができる。また、長尺のプランジャーの時にも、プランジャー研磨装置11を取外してサンドペーパー19の取替えをする必要がなくなるので、作業時間を短縮し作業能率を向上することができる。
【0027】
実施の形態4.
また、図8に示すように、図4に示す本体11Aの筒穴24の底部から外部に貫通した細い貫通筒穴32を設けると共に、ローラー支え22の外側にプランジャー状の軸33を延長して設け、貫通筒穴32の中を摺動及び回転できる構造にしてもよい。貫通筒穴32の外側付近にはねじ山34が設けられ、調整ねじ35がねじ込まれている。調整ねじ35とローラー支え22の軸33の間にはコイルスプリング36が挿入されており、ロ一ラー支え22を介してゴムローラー21をプランジャー2に押し付ける働きをしている。軸33の端面にはマイナス状の切り欠きが設けられている。
【0028】
調整ねじ35を回すことにより、コイルスプリング36の長さが変化し、ゴムローラー21の押付力を調整することができる。調整ねじ35を回して取り外し、コイルスプリング36を取り出した後、貫通筒穴32の外側からマイナスドライバーでロ一ラー支え22を回転することにより、ゴムローラー21の向きを変えることができる。
【0029】
本実施の形態の構造によれば、プランジャー2を軸方向に動かすことにより、プランジャー研磨装置11を回転させる力がゴムローラー21の軸の傾きと押付力により得られる。押付力の調整は調整ねじ35を調整することにより容易に行うことができる。また、ゴムローラー21の角度変更がプランジャー研磨装置11をプランジャー2から取り外さずにできるので、作業効率を向上することができる。
【0030】
【発明の効果】
この発明は、以上述べたように構成されているので、以下に示す効果を奏する。
【0031】
1)回転ローラーをその軸を傾けた状態でプランジャー研磨装置本体の内周面に設けたことにより、外部からの動力供給を必要とせず、自動的に装置が回転し、プランジャーの摺動面の均一な研磨作業を安定して行うことができる。また、電動モーター等を使わない簡易な構造にでき、装置サイズを小さし、取り付けを容易にすることができる。
【0032】
2)研磨材押付板を、若干のたわみをもつプラスチック等の可撓性材料で形成することにより、研磨材押付板のたわみにより、研磨布紙がプランジャーの摺動面になじみ易くなり、ブランジャーの摺動面の研磨をより均一に安定して行うことができる。
【0033】
3)研磨材押付板自体を研磨材とすることにより、プランジャー研磨装置を取り外して研磨布紙の取り替えをする必要がなく、長期間安定して研磨作業を行うことができ、作業時間を短縮し能率を向上することができる。
【0034】
4)中空部を有する本体を二分割し、蝶番と留め金具により固定可能に形成したことにより、研磨装置の取り付け作業性を良好にできる。
【0035】
5)回転ローラーの軸の傾け角度を逆向きの角度に設定可能に形成することにより、装置の回転方向を反転させ、交差した良質の研磨目を得ることができる。
【0036】
6)ロ一ラー支えを装着する筒穴の底部にねじ山を有する貫通筒穴を設け、該貫通筒穴にばねと調整ねじを設け、回転ローラーの押付力の調整を行うことにより、装置の回転不良を防止し、かつ、回転ローラーの角度変更を容易に行うことができ、作業効率を向上することができる。
【0037】
7)中空部の内周面下部にフェルト帯部を設けたことにより、削りカスを取り除くと共に、プランジャーに付着した油を吸収し、回転ローラーの滑べりを防止し、プランジャー研磨装置を確実に回転させ、均一で安定した研磨作業を行うことができる。
【0038】
8)本体の下面にベアリングローラーを設けたことにより、プランジャー研磨装置がパッキン押さえ上で滑らかに回転し、均一で安定した研磨作業ができる。
【図面の簡単な説明】
【図1】この発明の実施の形態1を示す油圧式エレベーターのプランジャー研磨装置の全体構成図である。
【図2】図1の研磨装置をジャッキのプランジャーに取り付けた状態を示す図である。
【図3】研磨装置の本体の片側部分の斜視図である。
【図4】図1のAA断面図である。
【図5】図4のゴムローラーとロ一ラー支え付近のBB断面図である。
【図6】この発明のプランジャー研磨装置によりプランジャー表面にできる加工傷の一例を示す図である。
【図7】この発明の実施の形態3を示すプランジャー研磨装置の要部断面図である。
【図8】この発明の実施の形態4を示すプランジャー研磨装置の要部断面図である。
【図9】従来一般に使用されている、油圧式エレベーターのプランジャー摺動面を研磨する方法の一例を示す図である。
【符号の説明】
1 ジャッキ、2 プランジャー、3 綱車、4 かご、5 ワイヤーロ一プ、6 ブラケット、7 作業者、8 サンドペーパー、9 作業者、10 パッキン押さえ、11 研磨装置、11A,11B 本体、12 ヒンジ、13 フック、14 掛け金、15 ベアリングローラー、16 コイルスプリング、17 研磨材押付板、18 水平面、19 サンドペーパー、20 蓋、21 ゴムローラー、22 ローラー支え、23 軸、24 筒穴、25 コイルスプリング、26 固定ボール、27 溝、28 フエルト、29 傷、30 傷、31 研磨板、32 貫通筒穴、33 軸、34 ねじ山、35 調整ねじ、36コイルスプリング
Claims (3)
- プランジャーに嵌合可能な中空部を有する本体と、
該中空部の内周面に軸を傾けて設置され、プランジャーの上下動により従動回転する回転ローラーと、
中空部の内周面に設置してプランジャーを研磨する研磨材部と、
該研磨材部をプランジャーに押し付ける手段と、
を備え、
前記本体には、回転ローラーの軸の傾け角度をプランジャーの長軸方向を対称中心として逆向きの角度に設定可能なように、回転ローラーの軸受けとなる溝が両方の角度で形成されている油圧式エレベーターのプランジャー研磨装置。 - 中空部を有する本体を二分割して形成し、該二分割して形成した本体の一方の端部同士を蝶番により結合し、他端を留め金具により固定可能に形成した請求項1に記載の油圧式エレベーターのプランジャー研磨装置。
- 本体に、回転ローラーを支えるローラ支えを装着する筒穴と、その筒穴の底部から外部に貫通しその内壁にねじ山を有する貫通筒穴と、を形成し、
該貫通筒穴にばねと調整ねじを挿入し、調整ねじを回すことによりローラ支えの装着位置を変えて回転ローラーの押付力の調整を行う請求項1又は2に記載の油圧式エレベーターのプランジャー研磨装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP18341897A JP3626836B2 (ja) | 1997-07-09 | 1997-07-09 | 油圧式エレベーターのプランジャー研磨装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP18341897A JP3626836B2 (ja) | 1997-07-09 | 1997-07-09 | 油圧式エレベーターのプランジャー研磨装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH1128671A JPH1128671A (ja) | 1999-02-02 |
| JP3626836B2 true JP3626836B2 (ja) | 2005-03-09 |
Family
ID=16135440
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP18341897A Expired - Fee Related JP3626836B2 (ja) | 1997-07-09 | 1997-07-09 | 油圧式エレベーターのプランジャー研磨装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3626836B2 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5438063B2 (ja) * | 2011-04-27 | 2014-03-12 | 株式会社日立ビルシステム | プランジャの表面粗さ調整装置 |
| CN103042478A (zh) * | 2011-11-04 | 2013-04-17 | 浙江天兴管业有限公司 | 一种抛光轮 |
| CN103056763A (zh) * | 2011-11-04 | 2013-04-24 | 浙江天兴管业有限公司 | 一种环磨式自动抛光设备 |
| CN105881123B (zh) * | 2016-06-20 | 2018-06-05 | 无锡鼎茂机械制造有限公司 | 一种涂胶辊加工设备 |
| CN111037425B (zh) * | 2019-12-03 | 2024-05-17 | 江门市信贝利机械有限公司 | 一种顶面抛光装置 |
-
1997
- 1997-07-09 JP JP18341897A patent/JP3626836B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH1128671A (ja) | 1999-02-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN117444784A (zh) | 一种具有防尘易清洁结构的机械打磨加工装置 | |
| CN209062832U (zh) | 一种用于加工金属辊的磨光机构 | |
| KR100374846B1 (ko) | 볼밸브용 볼 연마장치 | |
| CN222627353U (zh) | 一种传动轴表面打磨夹具 | |
| CN118123608A (zh) | 一种薄壁轴承加工磨床及上料装置 | |
| JPH1128671A (ja) | 油圧式エレベーターのプランジャー研磨装置 | |
| CN218026637U (zh) | 一种缝纫机拖布装置 | |
| US4727683A (en) | Abrasive belt machine | |
| CN213772331U (zh) | 一种新型旋压式摇臂顶头夹紧装置 | |
| CN213673405U (zh) | 一种金属制品用便于调节的抛光装置 | |
| JP2001219352A (ja) | 鋼帯研削装置のベルト交換装置 | |
| CN210678054U (zh) | 一种圆锥滚子轴承内径磨床 | |
| CN212285348U (zh) | 一种收线机矫直装置 | |
| CN211163417U (zh) | 电机外壳内壁可调径一次成型抛光机 | |
| KR101142858B1 (ko) | 연마장치 | |
| CN221793069U (zh) | 一种轴承加工定位机构 | |
| KR20090131890A (ko) | 성형 연삭기 | |
| CN220052103U (zh) | 一种fpc板的加工裁切装置 | |
| CN222520947U (zh) | 超精密平面研磨机装置 | |
| CN206105563U (zh) | 一种软辊砂打磨结构 | |
| JPS6126299B2 (ja) | ||
| CN221020476U (zh) | 螺栓紧固件打磨装置 | |
| CN220660356U (zh) | 一种端面抛光装置 | |
| KR19990012339U (ko) | 침연마장치 | |
| CN215201038U (zh) | 一种安全性高的金属钢管打磨装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040630 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040706 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040903 |
|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20040903 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20041130 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20041206 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20071210 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081210 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081210 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091210 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091210 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101210 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101210 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111210 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111210 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121210 Year of fee payment: 8 |
|
| LAPS | Cancellation because of no payment of annual fees |