JP3627603B2 - 偏平高さ比0.1以下の鋼管の製造方法 - Google Patents
偏平高さ比0.1以下の鋼管の製造方法 Download PDFInfo
- Publication number
- JP3627603B2 JP3627603B2 JP35356399A JP35356399A JP3627603B2 JP 3627603 B2 JP3627603 B2 JP 3627603B2 JP 35356399 A JP35356399 A JP 35356399A JP 35356399 A JP35356399 A JP 35356399A JP 3627603 B2 JP3627603 B2 JP 3627603B2
- Authority
- JP
- Japan
- Prior art keywords
- pipe
- manufacturing
- steel
- steel pipe
- less
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Bending Of Plates, Rods, And Pipes (AREA)
- Pressure Welding/Diffusion-Bonding (AREA)
Description
【発明の属する技術分野】
本発明は、偏平高さ比 0.1 以下の鋼管の製造方法に関し、とくに、固相圧接による偏平高さ比 0.1 以下の鋼管の製造方法に関する。
【0002】
【従来の技術】
溶接鋼管は、鋼板または鋼帯を管状に成形しその継目を溶接したもので、小径から大径まで各種の製造法によりつくられているが、主な製造法として、電気抵抗溶接(電縫)、鍛接、電弧溶接によるものが挙げられる。
小径〜中径鋼管用としては、高周波誘導加熱を利用した電気抵抗溶接法(電気抵抗溶接鋼管、電縫管)が主として利用されている。この方法は、連続的に帯鋼を供給し、成形ロールで管状に成形してオープン管とし、続いて高周波誘導加熱によりオープン管の両エッジ部端面を鋼の融点以上に加熱した後、スクイズロールで両エッジ部端面を衝合溶接して鋼管を製造する方法である(例えば、第3版鉄鋼便覧第III 巻(2)1056〜1092頁)。
【0003】
上記した高周波誘導加熱を利用した電縫管の製造方法では、オープン管の両エッジ部端面を鋼の融点以上に加熱するため、電磁力の影響により溶鋼が流動し、生成された酸化物が衝合溶接部に噛み込まれペネトレータ等の溶接欠陥あるいは、溶鋼飛散(フラッシュ)が発生しやすいという問題があった。
この問題に対し、例えば、特開平2−299782号公報には、2つの加熱装置を有する電縫鋼管の製造法が提案されている。第1の加熱装置でオープン管の両側エッジ部の温度をキュリー点以上に加熱し、第2の加熱装置で更に融点以上に加熱し、スクイズロールで両エッジ部を衝合溶接して鋼管を製造する。また、特開平2−299783号公報には、第1の加熱装置で周波数45〜250kHzの電流を流し、両側エッジ部を予熱し、第2の加熱装置で更に融点以上に加熱し、スクイズロールで両エッジ部を衝合溶接して鋼管を製造する電縫管製造装置が提案されている。
【0004】
しかしながら、これらの電縫管製造技術では、エッジ部を均一に加熱することは示唆しているものの、両エッジ部を鋼の融点以上に加熱するため、衝合溶接時に、溶融した鋼が管の内外面に排出されビード(余盛)が形成される。そのため、衝合溶接後に管内外面の溶接ビードの除去が必要であり、ほとんどがビード切削用バイトにより切削されて除去されている。
【0005】
このようなことから、この方法では、
▲1▼ビード切削用バイトの切削量の調整で、材料と時間のロスが発生する。
▲2▼ビード切削用バイトは消耗品であるため、造管速度によって異なるが、3000〜4000mのビード切削長毎にバイトを交換する必要があり、そのため、1時間程度ごとに3〜5分間のバイト交換のためのラインの停止を余儀なくされる。
【0006】
▲3▼特に造管速度が100 m/min を超える高速造管では、ビード切削用バイトの寿命が短く、交換頻度が高い。
など、ビード切削がネックとなり、高速造管ができないため生産性が低いという問題があった。
一方、比較的小径鋼管用として極めて高い生産性を有する鍛接鋼管製造方法がある。この方法は、連続的に供給した帯鋼を加熱炉で1300℃程度に加熱した後、成形ロールで管状に成形してオープン管とし、続いてオープン管の両エッジ部に高圧空気を吹き付けて端面のスケールオフを行った後、ウェルディングホーンにより端面に酸素を吹き付け、その酸化熱で端面を1400℃程度に昇温させてから、鍛接ロールで両エッジ部端面を衝合させ固相接合して鋼管を製造する方法である(例えば、第3版鉄鋼便覧第III 巻(2)1056〜1092頁)。
【0007】
しかし、この鍛接鋼管製造方法では、
▲1▼端面のスケールオフが完全ではないので、鍛接衝合部へのスケール噛込みが発生し、シーム部の強度が母材部に比べてかなり劣る。このため、偏平試験で、電縫鋼管なら偏平高さ比h/D=2t/D(t:板厚)を達成できるのに対し、鍛接鋼管では偏平高さ比h/Dが0.5 程度に劣るものとなる。
【0008】
▲2▼帯鋼を高温に加熱するため、管表面にスケールが生成し表面肌が悪い。
など、造管速度が300m/min 以上と速く生産性は高いが、シーム品質及び表面肌が悪く、JISのSTK等の強度信頼性や表面品質を要求されるものは製造できないという問題があった。
【0009】
【発明が解決しようとする課題】
上記問題を有利に解決するために、本発明者らは、両エッジ部を鋼の融点未満の固相圧接適正温度域に加熱し衝合圧接する、固相圧接による鋼管の製造方法を提案している。この固相圧接による鋼管の製造方法は、従来の電縫管のようなビードの発生がなくビード切削を必要としないので、高速造管が可能で生産性が高く、また、従来の鍛接管のように酸化起因のシーム品質および表面肌の劣化もない。
【0010】
しかしながら、固相圧接により形成された圧接シーム部では、スクイズロールの圧接接合部外面への当接の有無、エッジ部の到達温度あるいはスクイズロールによる管円周方向絞りの程度(アップセット量)により図4(a) に示すようにシーム部の管内外に管体肉厚の5%以上の増肉を生じることがある。この圧接シーム部の増肉は、管内外からの圧延により平滑化することができると考えられるが、増肉量が多いか、平滑化のための圧延力が不足すると図4(b)に示すようにシーム部と母材部との肉厚段差が大きくなり品質不良となる。また、小径管では、管内面からの十分な圧延力を作用できず問題として残されていた。
【0011】
本発明は、上記問題を有利に解決し、シーム部内外面の増肉を抑制し、シーム部内外面を平滑化した固相圧接による偏平高さ比 0.1 以下の鋼管の製造方法を提供することを目的とする。
【0012】
【課題を解決するための手段】
本発明は、帯鋼を成形ロールにより連続的に成形してオープン管とし、該オープン管の両エッジ部を誘導加熱により融点未満の温度域に加熱したのち、スクイズロールで衝合圧接する鋼管の製造方法において、前記スクイズロールで衝合圧接する前に、前記オープン管両エッジ部の内面側となるエッジ端および外面側となるエッジ端を予成形することを特徴とする偏平高さ比 0.1 以下の鋼管の製造方法であり、前記予成形はオープン管成形前の帯鋼に施されるのが好ましく、また、前記予成形はエッジャーロールで行う面取り加工としてもよく、切削による面取り加工としてもよく、これらを組み合わせた面取り加工としてもよい。
【0013】
また、前記予成形における予成形量は、T1 :0.05t 〜0.5t、θ1 :60゜以上90゜未満、T2 :0.01t 〜0.3t、θ2 :60゜以上90゜未満であることが好ましい。ここに、Tは厚み方向の最大予成形深さ、θは予成形により成形されるテーパ面と予成形前のエッジ部端面とのなす角度、tは帯鋼板厚、添字1は管内面側、添字2は管外面側をそれぞれ表す。(図2参照)。
【0014】
また、本発明では、前記衝合圧接時に、スクイズロールをシーム部に当接するように配設して圧接するのが好適である。
さらに、本発明では、前記衝合圧接後、圧接シーム部近傍を管内外の圧延ロールで圧延し平滑化するのが好ましく、シーム部に当接するスクイズロールが管外の圧延ロールを兼ねてもよい。
【0015】
また、本発明では、前記帯鋼を800 ℃以下の温度に加熱(予熱)したのちオープン管に成形するのが好ましく、前記誘導加熱による加熱は2段階の加熱とするのが好ましい。
【0016】
【発明の実施の形態】
本発明でいう固相圧接とは、ビード(余盛)の盛り上がりを抑え、ビード切削を必要としない圧接を意味する。
本発明では、ビード(余盛)の盛り上がり量を抑制するため、エッジ加熱温度は固相域の温度が好ましいが、若干液相が存在する融点未満の固液2相域の温度でもよい。
【0017】
本発明では、帯鋼を成形ロールにより連続的に成形し、オープン管とする。成形は通常公知の成形ロールによる方法が好適に適用できる。
ついで、オープン管の両エッジ部を誘導加熱により融点未満の温度域に加熱し、スクイズロールで衝合し圧接して固相圧接鋼管とする。
本発明では、スクイズロールで圧接する前に、オープン管両エッジ部の内面側となるエッジ端を予成形する。
【0018】
予成形の形状はとくに限定しないが、例えば図2に示すように、両エッジ部のエッジ端を、テーパ形状に面取り加工して成形するのがよい。なお、予成形量(面取り加工量)を、面取り加工する側の表面からテーパ面と端面の交線までの距離(深さ)T、端面とテーパ面のなす角度θで表し、面取り加工する側が管内面側の場合は添字1 、管外面側の場合は添字2 を付す。
【0019】
また、適正な固相圧接のためには、適正な圧接量がある。例えばアップセット量は帯鋼の板厚程度とするのがよい。本発明者らの知見では、この程度のアップセット量で圧接した場合、予成形を行わず圧接を行うとシーム部に増肉部分が生じるが、該増肉部分の管周方向断面形状は二等辺三角形でほぼ近似でき、その寸法は、内面側では高さが帯鋼板厚の0.05〜0.5 倍で半頂角が60゜以上90゜未満、、外面側では高さが帯鋼板厚の0.01〜0.3 倍で半頂角が60゜以上90゜未満となる。このことから、予成形量は、管内面側ではT1 :0.05t〜0.5 t、θ1 :60゜以上90゜未満、管外面側ではT2 :0.01t〜0.3 t、θ2 :60゜以上90゜未満(t:帯鋼板厚)の範囲とするのが好ましい。これにより、圧接後に形成される増肉量は少なく、圧接後シーム部の圧延を必要としないほどになる。
【0020】
予成形は、予熱後で、オープン管成形前の帯鋼に施されるのがよい。
予成形の方法としては、エッジャーロールによる圧延加工により面取り加工として行うのが好ましい。また、ミーリング装置による切削、グラインダによる研磨により行ってもよい。
本発明では、帯鋼の成形に先立って、帯鋼を予熱するのが望ましい。予熱は、後に行うエッジ加熱時にエッジ部とその近傍の母管との温度差を小さくし、固相圧接段階において、エッジ部の温度および温度分布を固相圧接可能温度域に容易に維持できるようにするために行う。予熱は、加熱炉を用いる方法、誘導コイルを用いる誘導加熱方法、通電による抵抗加熱方法いずれも好適に適用できる。
【0021】
帯鋼の予熱は、800 ℃以下の温度範囲とするのがよい。800 ℃を超える予熱は、帯鋼表面に多量のスケールが生成し、鋼管のシーム品質および表面肌がともに劣化して好ましくない。なお、予熱温度が300 ℃未満では、エッジ加熱時にエッジ部から母管側への熱拡散が多いため、圧接時のエッジ部温度及び温度分布を固相圧接可能温度域に維持できにくく、また、予熱温度が 650℃を超えると、帯鋼表面のスケールが生成しやすくなる。このため、予熱温度は300 〜 650℃の温度範囲とするのが好適である。
【0022】
オープン管の両エッジ部は誘導加熱により加熱されるが、先ず、オープン管の両エッジ部を予熱するのが望ましい。エッジ予熱は、誘導加熱方式とする。
このエッジ予熱によりエッジ部の温度を、キュリー点以上1300℃未満とするのが望ましい。エッジ部をキュリー点以上に加熱することにより、浸透深さが大きくなり、被圧接面内の温度分布が均一化する方向に向かう。しかし、この段階で一気に1300℃以上の温度域まで昇温すると、角部のみが融点以上になり、接合時にビード(余盛)が発生するため、高速造管ができなくなる。そこで、一旦キュリー点以上1300℃未満の温度域にエッジ部を予熱するのである。
【0023】
エッジ予熱を施されたオープン管の両エッジ部は、さらに、1300℃以上、融点未満の温度域に加熱するエッジ加熱が施されるのが望ましい。
エッジ加熱の加熱方式は、エネルギー効率の観点から、誘導コイルによる誘導加熱方式とするのが好ましい。
エッジ加熱の温度が1300℃未満では、エッジ部端面の接合が不十分となりシーム品質が劣化する。また、エッジ部端面の温度が管材の融点を超えると、溶融した鋼が衝合接合時に管内外にビード(余盛)を形成するため、ビード切削を必要とする。このことからエッジ加熱は1300℃以上、融点未満の固相圧接可能温度域とするのが望ましい。なお、好ましくは1350℃以上融点未満、より好ましくは1400℃以上融点未満である。
【0024】
両エッジ部を上記固相圧接可能温度域に加熱されたオープン管は、スクイズロールで両エッジ部を衝合され、固相圧接される。
固相圧接により形成された圧接シーム部では、スクイズロールの圧接接合部外面への当接の有無、エッジ部の到達温度あるいはスクイズロールによる管円周方向絞りの程度により、本発明のようにエッジ部内面側を予成形してもわずかに増肉する場合がある。このような場合には、圧接以降の適当な場所で、増肉したシーム部近傍を圧延により減肉するのが好ましい。この圧延をビード圧延という。
【0025】
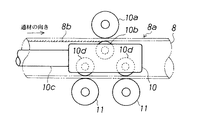
ビード圧延は、例えば図3に示すように、管内に配置されるロール保持台車10と、このロール保持台車10で保持されてシーム増肉部8bを内面側から押圧する内面圧延ロール10bと、シーム部を介して内面圧延ロール10bに対抗する外面圧延ロール10aとを有するビード圧延装置に管を通して行うのが好ましい。これにより、管内外に形成れた増肉部分は精度よく平滑化される。なお、10cは台車連結管、10dは車輪、11はサポートロールである。
【0026】
以上述べたように、本発明によれば、ビード切削の必要がなくかつシーム部平滑性に優れた鋼管を製造できる。
【0027】
【実施例】
図1に示す本発明の実施に好適な設備列を用いて、以下のようにして鋼管を製造した。
板厚2.9 mmの帯鋼1を予熱炉2で予熱し、次いで、オープン管両エッジ部端での内面側、外面側になる帯鋼部分(帯鋼幅端面の板厚方向両端部分)のいずれか一方または両方をエッジャーロールからなるエッジ予成形装置18によりテーパ状に面取り加工し、あるいはこの面取り加工を行わず、成形ロール群3により連続的に成形しオープン管7とした。次いで、オープン管両エッジ部にエッジ予熱用誘導加熱コイル4によりエッジ予熱を、さらにエッジ加熱用誘導加熱コイル5によりエッジ加熱を施し、スクイズロール6で固相圧接、溶接のいずれかを行い、次いで、ビード切削を行わず、あるいは行った後、管内外から圧延ロール10a、10bにより圧接シーム部近傍を圧延し、あるいはこの圧延を行わず、管寸法:146 mmφ× 2.9mmtの鋼管8とした。製造条件の値を表1に示す。なお、造管速度は、製造条件毎に安定製造可能範囲の上限に設定した。
【0028】
製造された鋼管8のシーム品質、シーム部平滑性を調査した。シーム品質は、鋼管の偏平高さ比(h/D、h:偏平高さ(mm)、D:鋼管外径(mm))で評価した。シーム部平滑性は、シーム部と母材部の肉厚を鋼管長手方向に10点/8m当たり測定しその差(シーム部の母材部からの肉厚偏差)で評価した。偏平高さ比が小さいほどシーム品質がより良く、肉厚偏差(の絶対値)が小さいほどシーム部平滑性がより良い。
【0029】
なお、従来例として、通常の鍛接法により、帯鋼を1300℃に加熱したのち鍛接ロールにて146 mmφの鍛接管としたものについて、上記同様の調査を行った。
これらの調査の結果を表1に示す。
【0030】
【表1】

本発明要件を満たす鋼管(本発明例)は従来例に比較して、造管速度では同程度で、シーム品質、シーム部平滑性では格段に優れる。また、従来例を除いて本発明要件に満たない鋼管(比較例)では、造管速度、シーム品質、シーム部平滑性のうち本発明例に比肩する項目はあるものの、少なくともいずれか1つの項目では本発明例よりも劣っている。例えばNo.7はエッジ部が融点以上に加熱され、溶接での入熱量が過大であったため、シーム部平滑性が劣り、また、例えばNo.8、9はエッジ部の予成形を管内面側、管外面側のいずれか一方しか行わなかったため、シーム品質、シーム部平滑性が劣る。
【0032】
【発明の効果】
かくして、本発明によれば、ビード切削の必要がなく、シーム品質に優れ、しかも鋼管内外面側でのシーム部平滑性に優れる偏平高さ比 0.1 以下の鋼管を高い生産性で製造できるという効果を奏する。
【図面の簡単な説明】
【図1】本発明の実施に好適な鋼管製造設備列の1例を示す説明図である。
【図2】オープン管の両エッジ部の予成形形状の一例を示す断面図である。
【図3】本発明の実施に好適なビード圧延装置の一例を示す説明図である。
【図4】固相圧接後の鋼管断面形状の例を示す断面図である。
【符号の説明】
1 帯鋼
2 予熱炉
3 成形ロール群
4 エッジ予熱用誘導加熱コイル
5 エッジ加熱用誘導加熱コイル
6 スクイズロール
7 オープン管
8 鋼管
8a シーム部(圧接シーム部)
8b シーム増肉部
10 ロール保持台車
10a 外面圧延ロール
10b 内面圧延ロール
10c 台車連結管
10d 車輪
11 サポートロール
14 アンコイラ
15 接合装置
17 ルーパ
18 エッジ予成形装置
Claims (6)
- 帯鋼を成形ロールにより連続的に成形してオープン管とし、該オープン管の両エッジ部を誘導加熱により融点未満の温度域に加熱して、スクイズロールで衝合圧接する鋼管の製造方法において、前記スクイズロールで衝合接合する前に、前記オープン管両エッジ部の内面側となるエッジ端および外面側となるエッジ端を予成形することを特徴とする偏平高さ比 0.1 以下の鋼管の製造方法。
- 帯鋼を800 ℃以下の温度に加熱した後に、成形ロールにより連続的に成形してオープン管とし、該オープン管の両エッジ部を誘導加熱により融点未満の温度域に加熱して、スクイズロールで衝合圧接する鋼管の製造方法において、前記スクイズロールで衝合接合する前に、前記オープン管両エッジ部の内面側となるエッジ端および外面側となるエッジ端を予成形することを特徴とする偏平高さ比 0.1 以下の鋼管の製造方法。
- 前記予成形がオープン管成形前の帯鋼に施されることを特徴とする請求項1または2記載の偏平高さ比 0.1 以下の鋼管の製造方法。
- 前記予成形がエッジャーロールで行う面取り加工、切削による面取り加工のいずれか一方または両方の組合せであることを特徴とする請求項1〜3のいずれかに記載の偏平高さ比 0.1 以下の鋼管の製造方法。
- 前記予成形の予成形量が、T1 :0.05t 〜0.5t、θ1 :60゜以上90゜未満、T2 :0.01t 〜0.3t、θ2 :60゜以上90゜未満であること特徴とする請求項1〜4のいずれかに記載の偏平高さ比 0.1 以下の鋼管の製造方法。
ここに、T:厚み方向の最大予成形深さ、θ:予成形により成形されるテーパ面と予成形前のエッジ部端面とのなす角度、t:帯鋼板厚、添字1:管内面側、添字2:管外面側 - 前記衝合圧接後、圧接シーム部近傍を管内外の圧延ロールで圧延し平滑化することを特徴とする請求項1〜5のいずれかに記載の偏平高さ比 0.1 以下の鋼管の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP35356399A JP3627603B2 (ja) | 1999-12-13 | 1999-12-13 | 偏平高さ比0.1以下の鋼管の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP35356399A JP3627603B2 (ja) | 1999-12-13 | 1999-12-13 | 偏平高さ比0.1以下の鋼管の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001170779A JP2001170779A (ja) | 2001-06-26 |
| JP3627603B2 true JP3627603B2 (ja) | 2005-03-09 |
Family
ID=18431692
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP35356399A Expired - Fee Related JP3627603B2 (ja) | 1999-12-13 | 1999-12-13 | 偏平高さ比0.1以下の鋼管の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3627603B2 (ja) |
Families Citing this family (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4687268B2 (ja) * | 2005-06-21 | 2011-05-25 | Jfeスチール株式会社 | 溶接部靭性に優れた高強度厚肉ラインパイプ向け電縫鋼管の製造方法 |
| JP4613777B2 (ja) * | 2005-09-30 | 2011-01-19 | Jfeスチール株式会社 | 溶接部特性の良好な電縫管の安定製造方法 |
| US8912462B2 (en) | 2005-11-11 | 2014-12-16 | Jfe Steel Corporation | Method of manufacturing electric resistance welding pipes having excellent characterization of welded seams |
| JP4816015B2 (ja) * | 2005-11-11 | 2011-11-16 | Jfeスチール株式会社 | 溶接部特性の良好な電縫管の高能率製造方法 |
| AU2006324717B2 (en) | 2005-12-16 | 2010-09-23 | Jfe Steel Corporation | Method of manufacturing electric resistance welding pipe having excellent characterization of welded seam |
| EP2039441B1 (en) | 2006-10-12 | 2020-09-09 | JFE Steel Corporation | Apparatus for manufacturing seam-welded pipe excelling in welded portion characteristic |
| EP2123389B1 (en) | 2007-02-13 | 2016-04-13 | JFE Steel Corporation | Seam-welded steel pipe manufacturing method and its manufacturing apparatus |
| JP4935703B2 (ja) * | 2007-02-27 | 2012-05-23 | Jfeスチール株式会社 | 溶接部の靭性が良好な電縫鋼管の製造方法 |
| JP5380877B2 (ja) * | 2008-03-28 | 2014-01-08 | Jfeスチール株式会社 | シーム部品質に優れる電縫鋼管の製造方法 |
| JP5195479B2 (ja) * | 2009-02-05 | 2013-05-08 | Jfeスチール株式会社 | 加工性に優れた鍛接管及びその製造方法 |
| CN101502844B (zh) * | 2009-02-27 | 2011-04-20 | 武汉钢铁(集团)公司 | 一种辊压连续冷弯闭口肋成型方法及其实施装置 |
| JP5544726B2 (ja) * | 2009-03-04 | 2014-07-09 | Jfeスチール株式会社 | 加工性に優れた鍛接管の製造方法 |
| JP5463766B2 (ja) * | 2009-07-10 | 2014-04-09 | Jfeスチール株式会社 | 鍛接管の加工性を評価する方法 |
| JP5573976B2 (ja) * | 2013-01-22 | 2014-08-20 | Jfeスチール株式会社 | 鍛接管のフレア加工性の評価方法 |
| JP5573977B2 (ja) * | 2013-01-22 | 2014-08-20 | Jfeスチール株式会社 | 鍛接管のフレア加工性の評価方法 |
| KR101691413B1 (ko) * | 2015-05-04 | 2017-01-09 | 박경원 | 테이퍼 관 제조방법 및 그 장치와 이를 이용하여 제조된 테이퍼 관 |
| CN107297565A (zh) * | 2017-08-29 | 2017-10-27 | 山东新合源热传输科技有限公司 | 用于金属管件的焊缝挤压装置及焊缝焊接装置 |
| CN107377668B (zh) * | 2017-09-22 | 2019-04-26 | 攀钢集团研究院有限公司 | 用于ta2纯钛荒管定径的生产方法 |
-
1999
- 1999-12-13 JP JP35356399A patent/JP3627603B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001170779A (ja) | 2001-06-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6375059B2 (en) | Method for smoothing steel pipe seam portion | |
| JP2001170779A (ja) | 鋼管の製造方法 | |
| JP3680788B2 (ja) | 電縫管の製造方法 | |
| US3588426A (en) | Method and apparatus for hi-frequency welding edges advanced in parallel | |
| JP4093015B2 (ja) | 溶接鋼管の接合部成形方法及びその製造装置 | |
| JP2000210714A (ja) | 鋼管製造の設備列 | |
| JPH10277639A (ja) | 鋼管の製造方法 | |
| JP5482879B1 (ja) | 加工性に優れた鍛接鋼管の製造方法および鍛接鋼管 | |
| JP3539612B2 (ja) | 鋼管シーム部の平滑化装置および方法 | |
| JP2650558B2 (ja) | 高加工性溶接鋼管の製造方法 | |
| JP3557813B2 (ja) | 鋼管の製造方法 | |
| JP4013266B2 (ja) | 鋼管の製造方法 | |
| JP3375486B2 (ja) | スクイズロールスタンド | |
| JPH1080718A (ja) | 鋼管の製造方法 | |
| JPS6036355B2 (ja) | 複合ロ−ルの製造方法 | |
| JP3684684B2 (ja) | 鋼管の製造方法 | |
| JP3684683B2 (ja) | 鋼管の製造方法 | |
| JP3288600B2 (ja) | 鋼管の製造方法 | |
| JP3348822B2 (ja) | 接合鋼管の製造方法 | |
| KR100293577B1 (ko) | 강관의 제조방법 및 제조설비 | |
| JPH1058161A (ja) | 溶接鋼管およびその製造方法 | |
| JPH1043873A (ja) | 鋼管の製造方法 | |
| JP2024114517A (ja) | 溶接装置及び電縫管の製造方法 | |
| JPH10175079A (ja) | 電縫管の製造方法 | |
| JP2002239751A (ja) | 鋼管の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040907 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041021 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20041116 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20041129 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20071217 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081217 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091217 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091217 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101217 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101217 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111217 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121217 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121217 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131217 Year of fee payment: 9 |
|
| LAPS | Cancellation because of no payment of annual fees |