JP3633281B2 - 金属管の押出製造方法 - Google Patents
金属管の押出製造方法 Download PDFInfo
- Publication number
- JP3633281B2 JP3633281B2 JP15293198A JP15293198A JP3633281B2 JP 3633281 B2 JP3633281 B2 JP 3633281B2 JP 15293198 A JP15293198 A JP 15293198A JP 15293198 A JP15293198 A JP 15293198A JP 3633281 B2 JP3633281 B2 JP 3633281B2
- Authority
- JP
- Japan
- Prior art keywords
- mandrel
- die
- nose
- hole
- extrusion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 239000002184 metal Substances 0.000 title claims description 87
- 238000001125 extrusion Methods 0.000 title claims description 52
- 238000004519 manufacturing process Methods 0.000 title claims description 24
- 239000007769 metal material Substances 0.000 claims description 19
- 238000000034 method Methods 0.000 claims description 11
- 238000001192 hot extrusion Methods 0.000 description 4
- 230000007547 defect Effects 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 238000007796 conventional method Methods 0.000 description 2
- 238000005553 drilling Methods 0.000 description 2
- 238000003780 insertion Methods 0.000 description 2
- 230000037431 insertion Effects 0.000 description 2
- 238000005452 bending Methods 0.000 description 1
- 230000002708 enhancing effect Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
Images




Landscapes
- Extrusion Of Metal (AREA)
Description
【発明の属する技術分野】
本発明は、中空金属管の押出製造方法に係り、特に、中空金属管の偏肉を防止する押出製造方法に関するものである。
【0002】
【従来の技術】
押出加工機を用いて金属管を製造する場合、一般に、復動形のプレス装置が使用されている。復動形のプレス装置では、ステムとマンドレルが独立して駆動することができ、いわゆるマンドレル方式と呼ばれる方法により金属管の押出製造が行われている。
【0003】
マンドレル方式には、押出中にマンドレルをステムと共に前進させ、マンドレルがダイスに対して相対的に移動する移動マンドレル(フローティング)方式と、マンドレルは停止させたままステムのみを前進させ、マンドレルとダイスの相対位置が変わらない固定マンドレル(フィックス)方式とがある。
【0004】
マンドレル方式(移動マンドレル方式)による金属管の押出方法は、図11に示すように、先ず、筒状のコンテナ2内に挿入された押出金属材(金属ビレット)3に、マンドレル26で穴加工を施す。
【0005】
この穴加工には、金属ビレット3に直接マンドレル26で穿孔する場合と、あらかじめ金属ビレット3にマンドレル26のガイドとするための穴を形成しておき、その後、その穴にマンドレル26を挿入する場合とがある。
【0006】
この穴加工の工程は、一般にピアシングと呼ばれ、ピアシング後のマンドレル26の先端はダイス1におけるダイス穴1a内に挿通する。
【0007】
その後、主ラム(図示せず)に連結されたステム5を前進させ、ステム5に接続されたダミーブロック4を介して金属ビレット3を押圧することによって、ダイス1とマンドレル26の隙間から金属ビレット3を押出し、製品である金属管7を得る。
【0008】
ここで、熱間押出加工では、金属ビレット3を加熱することにより、金属ビレット3の表面に酸化層が形成され、この金属ビレット3の表皮層3aが押出中にダイス1とマンドレル26の隙間から流出すると巻き込み欠陥となり、金属管7の品質上大きな問題となる。そこで、一般的にはダミーブロック4の外径をコンテナ2の内径よりも十分に小さくし、金属ビレット3の表皮層3aをダミーブロック4とコンテナ2との隙間から押出方向の後方側に流出させることによって、巻き込み欠陥を防いでいる。
【0009】
【発明が解決しようとする課題】
しかしながら、金属ビレット3にピアシングを行う場合、図12に示すように、マンドレル26の先端がダイス穴1a内に達するまでの間、マンドレル26が必ずしも真っ直ぐに挿入されてゆくとは限らず、そのほとんどの場合、マンドレル26の先端の軸芯とダイス1の芯とが一致することはない。
【0010】
これは、押出し前の機械芯(ステム5、マンドレル26、ダイス1、コンテナ2などの各工具の芯)が一致していても発生する問題であり、ピアシング時におけるマンドレル26のたわみが主な原因である。マンドレル26のたわみは、マンドレル26の材質および得ようとする金属管7のサイズにより制約を受け、また、熱間押出加工の場合、高温によるマンドレル26の剛性低下などといった理由により、たわみを完全に抑えることは不可能である。
【0011】
また、熱間押出加工においては、上述した巻き込み欠陥を防ぐべく、ダミーブロック4の外径をコンテナ2の内径よりも十分に小さくしているため、ダミーブロック4とコンテナ2との間に隙間があるが、この隙間が大きいと、金属ビレット3の流れによって、ダミーブロック4がその直径方向にコンテナ2内で可動し、マンドレル26の後端の軸芯とダイス1の芯とが一致しなくなる場合が生じる。
【0012】
このようなマンドレル26の先端および後端の軸芯とダイス1の芯との不一致は、図13(a)、(b)に示すように、金属管7の同一断面内での肉厚に偏り(t1<t2)が生じる偏肉に直接結び付き、品質上大きな問題となっていた。
【0013】
ここで、ビレットのガイド孔とマンドレルとの位置合わせの不一致を解消させた方法として、マンドレルの横断面形状を、目的とする製品である異形中空形材の中空部と相似形にし、そのマンドレルの先端に、横断面形状が異形中空形材の中空部と相似形であり、断面寸法がマンドレルよりも大きく、かつ、ダイス孔よりも小さいノーズを、着脱自在に、かつ、回転止めして取り付けた後、そのマンドレルをビレットガイド孔を介してダイス孔から突出させ、その後、ノーズをマンドレルから取り外し、金属ビレットをダイス孔から押出す異形中空形材の熱間押出方法がある(特開平7−32031号公報)。
【0014】
しかしながら、この押出方法の場合においても、マンドレルの先端はビレットガイド孔内でフリーな状態となっているため、押出しによる金属ビレットの流れの影響でマンドレルがたわみ、マンドレルの先端の軸芯とダイス芯との不一致が生じるおそれがある。
【0015】
そこで本発明は、上記課題を解決し、マンドレルの軸芯とダイス芯との不一致がなく、かつ、管全長に亘って偏肉が小さな金属管の押出製造方法を提供することにある。
【0016】
【課題を解決するための手段】
上記課題を解決するために請求項1の発明は、コンテナの一端に設けられたダミーブロックの穴を通してマンドレルを挿入すると共に、コンテナの他端に設けられたダイスのダイス穴内に挿通させてコンテナ内に充填された押出金属材にピアシングを施した後、上記ダイス穴と上記マンドレルの隙間から押出金属材を押出す金属管の押出製造方法において、上記マンドレルの先端に、上記ダイス穴よりやや小径で、かつ、着脱自在なノーズを取り付けた後、そのマンドレルを上記ダミーブロックの穴を通して挿入して上記ノーズの先端で上記押出金属材にピアシングを施すと共に、ノーズを上記ダイス穴に嵌合させ、その後、上記ダミーブロックに接続されたステムおよび上記マンドレルを上記ダイス側に前進させ、上記押出金属材を押圧してマンドレルに押出金属材を密着させた後、その押出金属材の押出力で上記ノーズを上記マンドレルから脱落させ、その後、上記マンドレルの先端が上記ダイス穴内に挿入された時点で、上記ステムの前進は継続したままマンドレルの前進を停止させ、上記ダイス穴とマンドレルの隙間から上記押出金属材を押出す方法であって、上記ノーズ長を、少なくとも上記ダイスのダイスベアリング長さと、上記ノーズによるピアシング穴と上記マンドレルとの間隙に相当する容積分の押出移動長さとの合計長さよりも長くしたものである。
【0018】
請求項2の発明は、上記マンドレルが、上記ノーズ外径と同径あるいはノーズ外径よりやや小径の太径部を有している請求項1記載の金属管の押出製造方法である。
【0019】
以上の構成によれば、マンドレルの軸芯とダイス芯との不一致がなく、かつ、管全長に亘って偏肉が小さな金属管を得ることができる。
【0020】
【発明の実施の形態】
以下、本発明の実施の形態を説明する。
【0021】
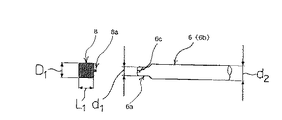
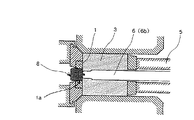
本発明の金属管の押出製造方法に用いるマンドレルの横断面模式図を図1に、本発明の金属管の押出製造方法における押出状況を示す横断面模式図を図2〜図7に示す。ここで、図1〜図7において、図11〜図13と同様の部材には同じ符号を付している。
【0022】
図2に示すように、本発明の金属管の押出製造方法は、先ず、筒状のコンテナ2内に、加熱した金属ビレット3を挿入すると共に、コンテナ2の一端に円板状で、かつ、中央部に穴4aが形成されたダミーブロック4を挿入する。その後、コンテナ2の他端に、中央部にダイス穴1aが形成されたダイス1を嵌合する。ここで、ダミーブロック4は、中央部に穴4aを有したものであり、ダミーブロック4の外径は、金属ビレット3の表皮層(図示せず)の巻き込みを防止すべく、コンテナ2の内径に対して十分小さくなっている。
【0023】
次に、図1に示すように、マンドレル6の先端に形成された挿入穴6cに、ノーズ8の挿入部8aを嵌合させてマンドレル6の先端に長さL1 のノーズ8を取り付ける。ここで、マンドレル6は、押出方向の前方部が外径d1 の細径部6a、押出方向の後方部が外径d2 で、かつ、ノーズ8の外径D1 と同径あるいはノーズ8の外径D1 よりやや小径の太径部6bとなっており、ノーズ8の外径D1 は、穴4aおよびダイス穴1aよりやや小径とする。尚、マンドレル6とノーズ8は嵌め合わせているだけであるため、容易に着脱可能である。
【0024】
次に、図3に示すように、ノーズ8側を先端にしたマンドレル6を、主ラム(図示せず)に連結された管状のステム5内に収納した状態でダミーブロック4側からコンテナ2内に挿入し、ステム5をダミーブロック4に当接させると共に、ノーズ8をダミーブロック4の穴4aに嵌合させる。その後、ステム5およびマンドレル6をダイス1側の方に前進させ、コンテナ2内に挿入された金属ビレット3に圧力を加え、コンテナ2内に金属ビレット3を充満させる。この時の圧力をアプセット圧力と言い、これによって、コンテナ2の芯と金属ビレット3の芯とが合わせられる。
【0025】
次に、図4に示すように、マンドレル6のみをダイス1側の方に前進させ、コンテナ2内に充填された金属ビレット3にノーズ8の先端でピアシングを施し、ダイス穴1aからビレット中実部11を押し出す。ピアシング後のノーズ8は、ダイス穴1a内に挿通させると共に、ダイス穴1aに嵌合させておく。この時、金属ビレット3とマンドレル6との間には間隙9が形成されている。また、ピアシング後のノーズ8がダイス穴1aに嵌合していないと、マンドレル6の先端の軸芯とダイス1の芯とを一致させることができなくなってしまうため、ノーズ8が必ずダイス1によって拘束されるような位置、即ち少なくともノーズ8の先端の一部が、ダイス1のダイスベアリング部に嵌合するようにノーズ8(又はマンドレル6)の位置を調整しておく必要がある。
【0026】
次に、図5に示すように、ステム5およびマンドレル6を一緒にダイス1側の方に前進させて金属ビレット3を押圧し、間隙9を金属ビレット3で充満させる。この時においても、ノーズ8はダイス穴1aに嵌合した状態とする。
【0027】
次に、図6、図7に示すように、ステム5およびマンドレル6を更にダイス1側の方に前進させることで、金属ビレット3の押出力でノーズ8がマンドレル6から脱落する。その後、マンドレル6の先端(細径部6a)がダイス穴1a内に挿入された時点で、ステム5の前進は継続したままマンドレル6の前進を停止させ、ダイス穴1aとマンドレル6(細径部6a)の隙間から金属ビレット3が押出されて金属管7を得る。この時、金属管7の押出と同時に、ダミーブロック4とコンテナ2との隙間からは、金属ビレット3の表皮層3aが押出方向の後方側に流出する。
【0028】
ダイスとノーズとの位置関係を示す横断面模式図を図8、図9に示す。尚、図1〜図7と同様の部材には同じ符号を付しており、図8は図4の部分拡大図、図9は図5の部分拡大図を示している。
【0029】
図8、図9に示すように、ノーズ8の長さL1 が、少なくとも、ダイス1のダイスベアリング長さL2 と、金属ビレット3とマンドレル6との間隙9に相当する容積分の押出移動長さ(間隙9を金属ビレット3で充満させるためにステム5およびマンドレル6をダイス1側の方に前進させた長さ)L3 との合計長さよりも長くなっている。
【0030】
また、ピアシング時のマンドレル6における細径部6aは、従来方法と同様に、たわみながら前進することもあるが、ノーズ8の外径D1 は細径部6aの外径d1 よりも大きいため、ピアシング中の細径部6aには金属ビレット3からの拘束力は働いておらず、細径部6aがたわんでノーズ8の芯とダイス1の芯がずれていても、ノーズ8は容易にダイス穴1a内へ導かれる。
【0031】
ノーズ長さが不適切な場合における押出状況を示す横断面模式図を図10に示す。尚、図1〜図7と同様の部材には同じ符号を付している。
【0032】
本発明においては、マンドレル6の細径部6aの外径d1 よりも大径のノーズ8を用いて金属ビレット3にピアシングを行うことによって、ピアシング穴内においてはマンドレル6と金属ビレット3との間に間隙9が生じている。この時、図10に示すように、間隙9に金属ビレット3を充満させる前に、ダイス穴1aに嵌合しているノーズ8を外してしまう(外れてしまう)と、ダイス穴1a内において細径部6aがフリーな状態となり、金属ビレット3の流れの影響で細径部6aがたわんでしまうため、金属管7の偏肉を低減させる効果が得られなくなってしまう。
【0033】
さらに、細径部6aの外径d1 よりも大径のノーズ8を用いて金属ビレット3にピアシングを行うには、ダミーブロック4における穴4aの径をノーズ8の外径D1 と同径以上にする必要があるため、マンドレル6の外径が長手方向において一定である場合、押出中にマンドレル6とダミーブロック4(穴4a)との間に大きな隙間が生じ、この隙間から押出方向の後方側に金属ビレット3が流出してしまう。したがって、本発明の金属管の押出し製造方法に用いるマンドレル6は、細径部6aと太径部6bを有しており、押出開始時において、太径部6bがダミーブロック4の穴4a内に位置するように、細径部6aの長さが調節されており、これによって、マンドレル6とダミーブロック4との間の隙間が埋められ、金属ビレット3の流出を防ぐことができる。
【0034】
この太径部6bを有したマンドレル6を用いることによって、金属ビレット3の押出方向後方側への流出を防ぐことができるばかりでなく、押出加工終了後にマンドレル6を再び前進させ、マンドレル6の太径部6bをダイス穴1a内へ挿入させることによって、図7に示したように、金属管7と残存する金属ビレット3との切り離しを行うことができ、金属管7の製造に要する時間の短縮を図ることができる。
【0035】
本発明の金属管の押出製造方法においては、マンドレル6の先端に取り付けられたノーズ8とダイス穴1aとのクリアランスによって、間接的に、マンドレル6の先端の軸芯とダイス1の芯とを合わせることを目的とする。このため、ノーズ8とダイス穴1aとのクリアランスが小さくなるようにノーズ8の外径D1 を設定することによって、マンドレル6の先端の軸芯とダイス1の芯との芯出し精度をより向上させることが可能となり、前端部の偏肉が小さな金属管7を得ることができる。
【0036】
また、本発明の金属管の押出製造方法においては、金属ビレット3の押出力でノーズ8がマンドレル6から脱落した後、マンドレル6の先端(細径部6a)がダイス穴1a内に挿入された時点で、ステム5の前進は継続したままマンドレル6の前進を停止させている。これは、機械芯(ステム5、マンドレル6、ダイス1、コンテナ2などの各工具の芯)のズレが金属管7の偏肉に及ぼす影響を軽減させることが目的であり、細径部6aをダイス穴1a内に臨ませておくことによって、押出中のマンドレル6の細径部6aには金属ビレット3の流れによるダイス穴1a中心へのセンタリング力が働き、マンドレル6の軸芯とダイス1の芯とが常に一致するようになる。すなわち、押出動作中のマンドレル6の制御(マンドレル6の先端(細径部6a)がダイス穴1a内に挿入された時点でマンドレル6の前進を停止)を行うことにより、マンドレル6には常に金属ビレットの流れによるセルフセンタリング力が働き、マンドレル6の全長に亘ってマンドレル6の軸芯とダイス1の芯とが常に一致する。これによって、管全長に亘って偏肉が小さな金属管7を得ることができる。
【0037】
【発明の効果】
以上要するに本発明によれば、先端にノーズが取り付けられたマンドレルを用いて金属ビレットにピアシングを行った後、そのノーズをダイス穴に嵌合させ、その後、ダミーブロックに接続されたステムおよびマンドレルをダイス側に前進させ、押出金属材を押圧してマンドレルに押出金属材を密着させた後、その押出金属材の押出力でノーズをマンドレルから脱落させ、その後、マンドレルの先端がダイス穴内に挿入された時点で、ステムの前進は継続したままマンドレルの前進を停止させ、ダイス穴とマンドレルの隙間から押出金属材を押出すことで、マンドレルの軸芯とダイスの芯との芯出し精度を向上させることができ、偏肉が小さな金属管を得ることができるという優れた効果を発揮する。
【図面の簡単な説明】
【図1】本発明の金属管の押出製造方法に用いるマンドレルの横断面模式図である。
【図2】本発明の金属管の押出製造方法における押出状況を示す横断面模式図である。
【図3】本発明の金属管の押出製造方法における押出状況を示す横断面模式図である。
【図4】本発明の金属管の押出製造方法における押出状況を示す横断面模式図である。
【図5】本発明の金属管の押出製造方法における押出状況を示す横断面模式図である。
【図6】本発明の金属管の押出製造方法における押出状況を示す横断面模式図である。
【図7】本発明の金属管の押出製造方法における押出状況を示す横断面模式図である。
【図8】ダイスとノーズとの位置関係を示す横断面模式図である。
【図9】ダイスとノーズとの位置関係を示す横断面模式図である。
【図10】ノーズ長さが不適切な場合における押出状況を示す横断面模式図である。
【図11】従来の金属管の押出製造方法の横断面模式図である。
【図12】従来の金属管の押出製造方法における押出状況を示す横断面模式図である。
【図13】従来の金属管の押出製造方法における金属管の偏肉を示す断面模式図である。
【符号の説明】
1 ダイス
1a ダイス穴
2 コンテナ
3 押出金属材(金属ビレット)
4 ダミーブロック
4a 穴
6 マンドレル
6b 太径部
7 金属管
8 ノーズ
9 間隙
D1 ノーズ外径
L1 ノーズ長さ
L2 ダイスベアリング長さ
L3 押出移動長さ
Claims (2)
- コンテナの一端に設けられたダミーブロックの穴を通してマンドレルを挿入すると共に、コンテナの他端に設けられたダイスのダイス穴内に挿通させてコンテナ内に充填された押出金属材にピアシングを施した後、上記ダイス穴と上記マンドレルの隙間から押出金属材を押出す金属管の押出製造方法において、上記マンドレルの先端に、上記ダイス穴よりやや小径で、かつ、着脱自在なノーズを取り付けた後、そのマンドレルを上記ダミーブロックの穴を通して挿入して上記ノーズの先端で上記押出金属材にピアシングを施すと共に、ノーズを上記ダイス穴に嵌合させ、その後、上記ダミーブロックに接続されたステムおよび上記マンドレルを上記ダイス側に前進させ、上記押出金属材を押圧してマンドレルに押出金属材を密着させた後、その押出金属材の押出力で上記ノーズを上記マンドレルから脱落させ、その後、上記マンドレルの先端が上記ダイス穴内に挿入された時点で、上記ステムの前進は継続したままマンドレルの前進を停止させ、上記ダイス穴とマンドレルの隙間から上記押出金属材を押出す方法であって、上記ノーズ長を、少なくとも上記ダイスのダイスベアリング長さと、上記ノーズによるピアシング穴と上記マンドレルとの間隙に相当する容積分の押出移動長さとの合計長さよりも長くしたことを特徴とする金属管の押出製造方法。
- 上記マンドレルが、上記ノーズ外径と同径あるいはノーズ外径よりやや小径の太径部を有している請求項1記載の金属管の押出製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP15293198A JP3633281B2 (ja) | 1998-06-02 | 1998-06-02 | 金属管の押出製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP15293198A JP3633281B2 (ja) | 1998-06-02 | 1998-06-02 | 金属管の押出製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH11347624A JPH11347624A (ja) | 1999-12-21 |
| JP3633281B2 true JP3633281B2 (ja) | 2005-03-30 |
Family
ID=15551279
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP15293198A Expired - Fee Related JP3633281B2 (ja) | 1998-06-02 | 1998-06-02 | 金属管の押出製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3633281B2 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102012021787B4 (de) * | 2012-07-27 | 2017-09-21 | Sms Group Gmbh | Direktes oder indirektes Rohrstrangpressverfahren, Dorn zum Pressen von Rohren, Rohrstrangpresse sowie stranggepresstes Rohr |
| RU2611634C2 (ru) * | 2015-07-28 | 2017-02-28 | Открытое акционерное общество "Российский научно-исследовательский институт трубной промышленности" (ОАО "РосНИТИ") | Инструмент для прошивки заготовки под прессование |
| CN111070625B (zh) * | 2018-10-20 | 2024-07-02 | 深圳市新鸿胜模具有限公司 | 一种管材成型的真空定型管及其加工工艺 |
| CN110293142B (zh) * | 2019-06-11 | 2021-02-02 | 昆明理工大学 | 一种铜合金半固态挤压管材的模具 |
-
1998
- 1998-06-02 JP JP15293198A patent/JP3633281B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH11347624A (ja) | 1999-12-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPS6146212B2 (ja) | ||
| KR20090122889A (ko) | 공작물 제조 방법 | |
| US6837091B2 (en) | Tube drawing method and device | |
| JPH10193140A (ja) | 摩擦撹拌接合法 | |
| JPH11347624A (ja) | 金属管の押出製造方法 | |
| EP3713690B1 (en) | Manufacturing method for hollow rack bar | |
| US6401509B1 (en) | Method for producing a hollow body made of metal | |
| JP4369424B2 (ja) | 少なくとも部分的に成形された管を製造するための方法及び装置 | |
| JPH11239815A (ja) | 金属管の押出製造方法 | |
| CN209664223U (zh) | 齿条杆的制造装置 | |
| JPH10277630A (ja) | パイプ材の塑性加工方法 | |
| JP4914356B2 (ja) | 内側異形部を後方押出し加工するための方法 | |
| JPH0716689B2 (ja) | 内面高フィン管及び内面高フィン型二重管の製造方法 | |
| JP2627244B2 (ja) | 環状半田の成形組付け方法およびその装置 | |
| JPS62252611A (ja) | マンドレル押出管の偏肉改善押出方法 | |
| JP2724521B2 (ja) | フィンチュ−ブの製造方法 | |
| JPH10277632A (ja) | 中空管製造方法 | |
| US3404552A (en) | Billet piercing and extrusion | |
| JP5707417B2 (ja) | 貫通穴を備える成形部品の製造方法 | |
| JPH02220711A (ja) | スリーブ一体の銅毛細管の製法 | |
| JPH06304644A (ja) | 内径テーパ管の製造方法 | |
| CN121156156A (zh) | 一种用于提高产品头杆同轴度的冷镦挤细方法 | |
| JP2707957B2 (ja) | 連結用鋼管の成形方法及び成形装置 | |
| JP4954546B2 (ja) | 金属管の製造装置 | |
| JPH09174138A (ja) | 管の押し出し加工方法および装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040914 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041112 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20041207 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20041220 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090107 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100107 Year of fee payment: 5 |
|
| LAPS | Cancellation because of no payment of annual fees |