JP3652196B2 - セラミック配線基板の製造方法 - Google Patents
セラミック配線基板の製造方法 Download PDFInfo
- Publication number
- JP3652196B2 JP3652196B2 JP36687099A JP36687099A JP3652196B2 JP 3652196 B2 JP3652196 B2 JP 3652196B2 JP 36687099 A JP36687099 A JP 36687099A JP 36687099 A JP36687099 A JP 36687099A JP 3652196 B2 JP3652196 B2 JP 3652196B2
- Authority
- JP
- Japan
- Prior art keywords
- sheet
- ceramic
- glass
- green sheet
- wiring board
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images
Landscapes
- Parts Printed On Printed Circuit Boards (AREA)
- Compositions Of Oxide Ceramics (AREA)
- Production Of Multi-Layered Print Wiring Board (AREA)
Description
【発明の属する技術分野】
本発明は、多層配線基板及び半導体素子収納用パッケージなどに適したセラミック配線基板の製造方法に関するものである。
【0002】
【従来技術】
近年、半導体素子などのチップ部品は小型化、軽量化が進んでおり、これらを実装する配線基板も小型化、軽量化が望まれている。このような要求に対して、基板内に内部配線回路層を形成したセラミック多層配線基板は、高密度配線化が可能であり、且つ薄型化が可能であることから、今日のエレクトリニクス業界において重要視されている。
【0003】
従来より、半導体素子を収納するパッケージなどに使用されるセラミック多層配線基板としては、アルミナなどのセラミック絶縁基板の表面や内部にWやMo等の金属からなる配線回路層が形成されたもので、この絶縁基板の一部にキャビティが形成され、このキャビティ内に半導体素子が収納され、蓋体によってキャビティを気密に封止されるものである。
【0004】
近年、高集積化が進むICやLSI等の半導体素子を搭載する半導体素子収納用パッケージや、各種電子部品が搭載される混成集積回路装置等に適用される配線基板においては、高密度化、低抵抗化、小型軽量化が要求されており、従来のアルミナ系セラミック材料に比較して低い誘電率が得られ、配線回路層としてCuなどの低抵抗金属を用いることができることから、ガラス、またはガラスとセラミックフィラーとの混合物からなり、焼成温度が1000℃以下のいわゆるガラスセラミック材料を絶縁基板としたセラミック配線基板が一層注目されている。
【0005】
ところが、このようなガラスセラミック配線基板において、配線導体層を形成する手法としては、Cu、Ag等の金属からなる配線導体を主成分とするメタライズペーストを、ガラスセラミック組成物をシート状に成形したグリーンシートの表面にスクリーン印刷法等によって印刷した後に焼成することが行なわれている。しかし、このような印刷手法を用いた場合、配線幅100μm以下を形成するのが困難であり、今後必要とされる更なる高密度化、小型軽量化の達成を阻む原因となっていた。また、電気抵抗についても金属粉末を主導体とする導体ペーストで配線導体層を形成するために焼成後の配線回路層内に空隙が多く存在する結果、配線導体層の低抵抗化が困難という問題があった。
【0006】
この問題を解決する手法として、ガラスセラミックグリーンシートにおける配線回路層を、金属箔のエッチングによって形成する手法が知られている(特開昭63−14493号)。しかし、金属箔とガラスセラミックを同時焼成すると、金属箔自体は実質的に緻密質であってほとんど収縮しないために、基板に反り、クラックが発生し、実用化が困難という問題があった。
【0007】
そこで、ガラスセラミックグリーンシートの積層体の両面に、焼成温度では焼結しない難焼結性のセラミック材料からなるセラミックシートを無機組成物の層を形成した後、同時に焼成し、配線基板における平面方向の収縮を抑制することで、金属箔とガラスセラミックスとの同時焼成を可能とする手法が知られている(特開平7−86743号)。また、導体ペーストをグリーンシートの表面に印刷塗布したグリーンシートを同様に平面方向の収縮を抑制しつつ焼成する方法について、特開平4−293978号、特開平5−28867号、特開平5−102666号などにも提案されている。
【0008】
【発明が解決しようとする課題】
通常、上記の方法において、ガラスセラミックグリーンシートと拘束シートとの結合は、それらのシート内に含有されている有機バインダーなどの有機成分によって行なわれ、有機成分が分解揮散した後には、拘束シートとグリーンシートとの摩擦力のみによってグリーンシートの収縮が拘束されることになる。
【0009】
ところが、通常、拘束シートは、焼結性を低くするために、アルミナなどの高温焼結成分のみとし、液相が生成されるようなガラス成分などをほとんど含有しておらず、焼結過程では多孔質体として存在する。
【0010】
そこで、このような拘束シートによってガラス粉末、またはガラス粉末とセラミックフィラー粉末との混合物からなるグリーンシートの表面に積層して焼成すると、焼結過程でグリーンシート中のガラス成分が液相を生成した際に、液相成分が拘束シート側に拡散してしまう結果、グリーンシート表面のガラス量が減少し、拘束シートを積層した表面が焼結不足となり易いという問題があった。
【0011】
かかる現象は、ガラスセラミックグリーンシート側のガラスセラミック組成物が焼結後の非晶質成分量が多いほど観察され、配線基板の表面がボイドが多数存在する荒れた表面となってしまうために基板強度が低下したり、基板表面の配線回路層にメッキを施した場合にメッキ広がりが発生するなどの問題があった。
【0012】
したがって本発明の目的は、ガラスセラミックスを絶縁基板とする配線基板において、安定的に平面方向の収縮を制御できるとともに、微細配線化が可能であって、且つ基板の表面状態の良好なセラミック配線基板の製造方法を提供することにある。
【0013】
【課題を解決するための手段】
本発明者等は、上記のような課題について鋭意検討した結果、ガラスセラミックグリーンシートに積層される難焼結性の拘束シート中に適度のガラスを含有せしめることによって、ガラスセラミックグリーンシートからの液相成分の拡散を防止するとともに、拘束シートによる効果的な収縮抑制を実現できることによって、前記目的が達成できることを見いだし本発明に至った。
【0015】
即ち、本発明のセラミック配線基板の製造方法は、(a)焼成後の非晶質成分の含有量が20体積%以上のガラスセラミック組成物からなるグリーンシートを作製する工程と、(b)前記グリーンシートの表面に金属成分の含有量が99.5重量%以上の高純度金属導体からなる配線回路層を形成する工程と、(c)前記配線回路層が形成されたグリーンシートを積層する工程と、(d)前記グリーンシート積層体の少なくとも一方の表面に、難焼結性セラミック材料を主成分とし、且つ非晶質成分を0.5〜15体積%含有する拘束シートを積層する工程と、(e)前記拘束シートと前記グリーンシート積層体との積層物を焼成して表面に拘束シートを保持したガラスセラミック基板を作製する工程と、(f)前記ガラスセラミック基板から前記拘束シートを除去する工程とを含むことが望ましい。
【0016】
また、上記の製造方法において、難焼結性セラミック材料としては、Al2O3、SiO2、MgO、ZrO2、BN、TiO2の群から選ばれる少なくとも1種を主体とすることが望ましく、さらに、前記拘束シート中に含まれる非晶質成分の軟化点が、前記ガラスセラミック組成物の焼成温度以下であることが望ましい。
【0017】
なお、上記のセラミック配線基板の製造方法によれば、配線回路層としては、前記金属箔からなることが望ましく、その金属箔からなる配線回路層は絶縁基板あるいはグリーンシートの表面に埋設されてなることが望ましい。
【0018】
【発明の実施の形態】
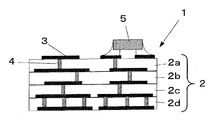
以下、本発明の製法で作製したセラミック配線基板について、図面に基づいて説明する。図1は本発明のセラミック配線基板の一例を示す概略断面図である。図1のセラミック配線基板1によれば、絶縁基板2は、複数のガラスセラミック絶縁層2a〜2dを積層してなる積層体から構成され、その絶縁層間および絶縁基板表面には、厚みが10〜15μm程度の純度が99%以上の金属成分の含有量が99.5重量%以上の高純度金属導体、特に金属箔からなる配線回路層3が被着形成されている。さらに、各ガラスセラミック絶縁層2a〜2dには、厚み方向を貫くように形成された直径が80〜200μmのビアホール導体4が形成され、これにより、配線回路層3間を接続し所定回路を達成するための回路網が形成される。また、配線回路層3の表面には半導体素子5が実装搭載される。
【0019】
本発明では、絶縁基板2は、ガラス粉末、あるいはガラス粉末とセラミックフィラー粉末との混合物を焼成してなるガラスセラミックスによって形成されたものであり、特に、ガラス成分10〜70重量%と、セラミックフィラー成分30〜90重量%の割合からなる組成物を焼成したものであることが望ましい。
【0020】
用いられるガラス成分としては、少なくともSiO2を含み、Al2O3、B2O3、ZnO、PbO、アルカリ土類金属酸化物、アルカリ金属酸化物のうちの少なくとも1種以上を含有したものであって、例えば、SiO2−B2O3系、SiO2−B2O3−Al2O3系、SiO2−B2O3−Al2O3−MO系(但し、MはCa,Sr,Mg,BaまたはZnを示す。)などのホウケイ酸系ガラス、アルカリ珪酸系ガラス、Ba系ガラス、Pb系ガラス、Bi系ガラス等が挙げられる。
【0021】
これらのガラスは、焼成処理することによっても非晶質ガラスであるもの、また焼成処理によってリチウムシリケート、コージェライト、ムライト、アノーサイト、セルジアン、スピネル、ガーナイト、ウイレマイト、ドロマイト、ペタライトやその置換誘導体の結晶を少なくとも1種を析出するものが用いられる。
【0022】
また、セラミックフィラーとしては、石英ガラス、クオーツ、クリストバライトなどのSiO2、Al2O3、ZrO2、ムライト、フォルステライト、エンスタタイト、コージェライト、スピネル等が好適に用いられる。
【0023】
上記の組成物を焼成してなるセラミックス中には、セラミックフィラーによる結晶相、ガラス成分から析出した結晶相、ガラス成分とセラミックフィラーとの反応によって生成した結晶相など、種々の結晶相が存在するが、本発明のガラスセラミックスは、非晶質成分量、言い換えればガラス量を20体積%以上含有するセラミックスから構成されている。
【0024】
このように焼結後のガラスセラミックスにおいて、非晶質成分を20体積%以上含有するセラミックスの場合、前述したように多孔質の拘束シートを用いて焼成するとガラス成分の拡散によってセラミックス表面には多量のボイドが発生してしまうが、本発明のセラミック配線基板においては、後述するような特殊な製法に基づき、セラミック絶縁基板の最表面においてボイド面積占有率が5%以下、特に3%以下と非常に緻密性に優れた表面性状が良好な配線基板を作製することができる。
【0025】
また、本発明によれば、この絶縁基板を形成するガラスセラミックスのヤング率が120GPa以下、特に110GPa以下、さらに100GPa以下の低ヤング率の材質を用いることによって金属箔からなる配線回路層形成による応力の発生を低減することができる。
【0026】
ガラスセラミックスのヤング率は、上記のうちガラス、セラミックフィラーの各材質および配合比率によって種々変化する。例えば、セラミックフィラーとしては、Al2O3はヤング率が高いために50重量%以上配合するとヤング率は120GPaよりも大きくなる。特に、高熱膨張化と低ヤング率化を図る上では、フィラーとしては前記SiO2やフォルステライト、エンスタタイトのうちの少なくとも1種を含有することが望ましい。
【0027】
本発明の製法で作製した配線基板において、配線回路層3は、99.5重量%以上の高純度な金属導体からなるもので、Cu、Ag、Al、Au、Ni、Pt、Pdから選ばれる少なくとも一種以上の金属箔からなることが望ましい。またビアホール導体4は、上記の配線回路層3と同様の成分からなる導体が充填されていることが望ましい。
【0028】
また、セラミック配線基板の表面の配線回路層は、ICチップなどの各種電子部品5を搭載するためのパッドとして、シールド用導体膜として、さらには、外部回路と接続する端子電極として用いられ、各種電子部品5が配線回路層3に半田や導電性接着剤などを介して接合される。尚、図示していないが、必要に応じて、配線基板の表面には、さらに珪化タンタル、珪化モリブデンなどの厚膜抵抗体膜や配線保護膜などを形成しても構わない。
【0029】
次に、本発明のセラミック配線基板を作製する方法について説明する。まず、上述したような結晶化ガラス又は非結晶ガラスと前記の無機質フィラー成分を混合してガラスセラミック組成物を調製し、その混合物に有機バインダー、可塑剤、有機溶剤等を加えてスラリーを調製した後、ドクターブレード法、圧延法、プレス法などによりシート状に成形して厚さ約50〜500μmのグリーンシートを作製する。
【0030】
有機バインダーとしては、従来よりセラミックグリーンシートに使用されているものが使用可能であり、例えば、アクリル系(アクリル酸、メタクリル酸またはそれらのエステルの単独重合体または共重合体、具体的にはアクリル酸エステル共重合体、メタクリル酸エステル共重合体、アクリル酸エステル−メタクリル酸エステル共重合体等)、ポリビニルブチラール系、ポリビニルアルコール系、アクリル−スチレン系、ポリプロピレンカーボネート系、セルロール系等の単独重合体または共重合体が挙げられる。
【0031】
次に、このグリーンシートにレーザーやマイクロドリル、パンチングなどにより、直径80〜200μmの貫通孔を形成し、その内部に導体ペーストを充填する。導体ペースト中には、CuまたはAgを主成分とする金属粉末以外に、アクリル樹脂などからなる有機バインダーとトルエン、イソプロピルアルコール、アセトンなどの有機溶剤とを均質混合して形成される。有機バインダーは、金属成分100重量部に対して、0.5〜15.0重量部、有機溶剤は、固形成分及び有機バインダー100重量部に対して、5〜100重量部の割合で混合されることが望ましい。なお、この導体ペースト中には若干のガラス成分等を添加してもよい。
【0032】
次に、このグリーンシートの表面に高純度金属導体、特に金属箔からなる配線回路層を形成する。このような金属箔からなる配線回路層は、グリーンシートの表面に金属箔を接着した後に周知のフォトエッチング法などの手法によって所望の回路を形成する方法が知られているが、かかる方法ではエッチング液によってグリーンシートを変質させてしまう虞があるために、転写法にて形成することが望ましい。
【0033】
転写法による配線回路層の形成方法としては、まず、高分子材料等からなる転写フィルム上に高純度金属導体、特に金属箔を接着した後、この金属導体の表面に鏡像のレジストを回路パターン状に塗布した後、エッチング処理およびレジスト除去を行って鏡像の配線回路層を形成する。
【0034】
そして、鏡像の配線回路層を形成した転写フィルムを前記ビアホール導体が形成されたグリーンシートの表面に位置合わせして積層圧着した後、転写フィルムを剥がすことにより、ビアホール導体と接続した配線回路層を具備する一単位のグリーンシートを形成することができる。
【0035】
その後、同様にして得られた複数のグリーンシートを積層圧着して積層体を形成する。グリーンシートの積層には、積み重ねられたグリーンシートに熱と圧力を加えて熱圧着する方法、有機バインダー、可塑剤、溶剤等からなる接着剤をシート間に塗布して熱圧着する方法等が採用可能である。
【0036】
次に、平面方向の収縮を抑制するため、グリーンシート積層体の焼成温度で難焼結性のセラミック材料を主成分とする拘束シートをガラスセラミックグリーンシート積層体の両面又は片面に加圧積層して積層体を作製する。
【0037】
この拘束シートは、難焼結性セラミック材料とガラスとからなる無機成分に、有機バインダー、可塑剤、溶剤等を加えたスラリーをシート状に成形して得られる。難焼結性セラミック材料としては、具体的には1000℃以下の温度で緻密化しないようなセラミック組成物から構成され、具体的にはAl2O3、SiO2、MgO、ZrO2、BN、TiO2の群から選ばれる少なくとも1種のセラミック粉末が挙げられる。また、有機バインダー、可塑材および溶剤としてはガラスセラミックグリーンシートで使用したのと同様の材料が使用可能である。
【0038】
本発明によれば、この拘束シート中にガラス成分、言い換えれば非晶質成分を0.5〜15体積%含有することが重要である。これは、ガラス量が0.5体積%よりも少ないと、拘束シートによるガラスセラミックグリーンシートの焼成収縮の拘束力が小さく、また焼成工程でガラスセラミックグリーンシートからのガラス成分の拡散が顕著となり、焼結後のガラスセラミックスの表面にボイドが多数発生してしまう。また、ガラス量が15体積%よりも多いと、拘束シートが焼結しはじめてしまい、ガラスセラミックグリーンシートの収縮を拘束することが困難となるとともに、焼結後の拘束シートをガラスセラミックスから除去することが困難となるためである。拘束シート中のガラス量は1〜10体積%であることが望ましい。
【0039】
また、拘束シート中に含まれるガラス成分としては、軟化点がガラスセラミックグリーンシート積層体の焼成温度以下で、かつ拘束シートなかの有機成分の分解揮散温度よりも高いことが望ましい。具体的には、拘束シート中のガラスの軟化点は450〜1100℃程度であることが好ましい。ガラスの軟化点が450℃よりも低い場合にはガラスセラミックグリーンシートからの有機成分の除去時に軟化したガラスが分解、揮散した有機成分の除去経路を塞ぐことになり、有機成分を完全に除去できないおそれがある。一方、ガラスの軟化点が1100℃を超える場合には、通常のガラスセラミックグリーンシートの焼成条件ではグリーンシートへの結合材として作用しなくなるおそれがある。
【0040】
前述したガラスセラミックグリーンシート中に含まれるガラス成分と異なるものであってもよいか、ガラスセラミックグリーンシートのガラスの拡散を防止する上では、同一であることが望ましい。
【0041】
ガラスセラミックグリーンシートに積層される拘束シートの厚さは片面だけでガラスセラミックグリーンシート積層体の厚さに対して10%以上であるのが好ましく、これよりも薄いと拘束シートの拘束力が低下するおそれがある。また有機成分の揮散を容易にしかつガラスセラミック基板からの拘束シートの除去性を考慮すれば、拘束シートの厚さは400μm以下であることがよい。
【0042】
また、ガラスセラミックグリーンシート積層体の表面に拘束シートを積層圧着した時、高純度金属からなる、特に金属箔からなる配線回路層をグリーンシートの表面、または界面に完全に埋設することが望ましい。これは、金属箔などの剛性の高い金属の厚み分によって、配線回路層の端部において拘束シートとガラスセラミックグリーンシート表面との間に隙間が発生しやすく、このような隙間が生じると、その部分における拘束シートとガラスセラミックグリーンシートとの接着力が低下し、配線回路層形成付近における拘束シートによる拘束力が不均一となってしまう結果、焼成時に配線回路層の端部が剥がれたりするおそれがある。
【0043】
配線回路層を埋設するには、上記のグリーンシート表面への転写時または拘束シートを積層した際に、10MPa以上の圧力を印加することが望ましい。この圧力によって金属箔からなる配線回路層を強制的に埋設することができる。
【0044】
次に、この積層体を100〜800℃、特に400〜750℃の窒素雰囲気中で加熱処理してグリーンシート内やビアホール導体ペースト中の有機成分を分解除去した後、800〜1100℃の窒素雰囲気中で同時焼成する。また、配線回路層としてAg導体を用いる場合には、焼成雰囲気は大気中でおこなうことができる。この焼成後の冷却速度が、早すぎると、絶縁基板と配線回路層の熱膨張差によるクラックが発生するために、冷却速度は、400℃/hr以下であることが望ましい。
【0045】
また、焼成時には反りを防止するために積層体上面に重しを載せる等して荷重をかけてもよい。荷重は50Pa〜1MPaが適当である。
【0046】
その後、拘束シートを超音波洗浄、研磨、ウオータージェット、ケミカルブラスト、サンドブラスト、ウエットブラスト(砥粒と水を噴射させる方法)等が挙げられる。
【0047】
これによって、得られるセラミック配線基板は、焼成時の収縮が拘束シートによって厚さ方向だけに抑えられているので、その積層面内の収縮を0.5%以下に抑えることが可能となり、しかもガラスセラミックグリーンシートは拘束シートによって全面にわたって均一にかつ確実に結合されているので、拘束シートの一部剥離等によって反りや変形が起こるのを防止することができる。
【0048】
さらに、本発明によれば、ガラスセラミックグリーンシート表面のガラス成分が拘束シート側に拡散するのを防止することができるために、焼成後の拘束シート積層側表面の焼結不足がなくボイド面積占有率が5%以下の良好な表面を有するセラミック配線基板を作製することができる。
【0049】
【実施例】
実施例1
本発明のガラスセラミック配線基板について、一実施例に基づき評価する。
【0050】
先ず、表1に示すように、焼結後の非晶質成分の含有量を調整するために、SiO2−B2O3−Al2O3系結晶化ガラス、またはSiO2−B2O3−BaO系の非晶質ガラスと、セラミックフィラー成分としてAl2O3、ZrO2、SiO2を秤量し、表1のガラスセラミック組成物A〜Fを作製した。
【0051】
それらの組成物に、バインダーとしてアクリル樹脂、可塑剤としてDBP(ジブチルフタレート)、溶媒としてトルエンとイソプロピルアルコールを加えて調製したスラリーを用いて、ドクターブレード法により厚さ500μmのグリーンシートを作製した。
【0052】
まず、表1の組成物の焼結後のガラスの含有量を測定するために、上記の組成物を成形後、900℃で焼成し、10×10×3mmの試験片を作製した。得られた試験片を乳鉢を使って細かく砕き、リートベルト法によりガラスの含有量(結晶化度)の測定を行った。測定結果を表1に示す。
【0053】
【表1】

種々のガラスセラミック組成物100重量部にアクリル樹脂12重量部、フタル酸系可塑材6重量部、溶剤としてトルエン30重量部を加え、ボールミルで混合してスラリーを調製した。このスラリーをドクターブレード法によって厚さ300μmのガラスセラミックグリーンシートを成形した。
【0055】
次に、平均粒径が5μmのCu単体それに有機バインダーとしてアクリル樹脂を、溶媒としてジブチルフタレートを添加混練し、ペースト状のビアホール導体用ペースト試料を作製した。尚、前記ビアホール用ペースト試料中の有機バインダー量は、主成分100重量部に対して2.0重量部であり、固形成分、有機バインダーに対して75重量部の割合で溶剤を加えた。そして前記グリーンシートの所定個所にビアホールを形成し、そのビアホール内に先のCuペーストを充填した。
【0056】
次に、高分子フィルム表面に純度99.9%以上のCu箔を接着し、エッチングを行った後、配線回路層を形成した。配線幅は0.05mmとしたが、エッチングによる形成のため従来のスクリーン印刷法と比較して、非常に微細な配線回路層を形成することができた。
【0057】
そして、ビアホール導体を形成したグリーンシートにビアホールの位置あわせを行いながら転写シートを積層し、60℃、15MPaで熱圧着した。その後、転写シートを剥がすことにより、ビアホール導体を接続した配線回路層を具備する一単位の配線層を形成することができた。
【0058】
また、同様にして5枚の配線層を形成し、これらを積層しガラスセラミックグリーンシート積層体を形成した。
【0059】
次に、拘束シートとして、純度99.99%のアルミナに、前記グリーンシート中のガラス成分と同じガラスを用いて添加して、表2に示す種々の組成物からなる厚さ250μmの拘束シートを作製した。なお、シート作製時の有機バインダー、可塑材、溶剤などはグリーンシートと全く同様にした。
【0060】
【表2】
得られた拘束シートをグリーンシート積層体1の両面に60℃、圧力20MPaで圧着して積層体を得た。
【0062】
次いで、この積層体を、Al2O3セッターに載置して、有機バインダー等の有機成分を分解除去するために、窒素雰囲気中、700℃で焼成し、次に窒素雰囲気中、900℃で1時間焼成を行った。その後、拘束シートをブラスト処理で除去し、配線基板を作製した。
【0063】
配線基板の外観観察を行い、変形/付着の有無を確認し、無を良品とした。配線基板表面状態の走査電子顕微鏡写真による観察を行い、ボイド面積占有率を画像解析によって求めた。
【0064】
また、得られた配線基板を用いて配線層の導通抵抗の評価を行った。評価については、幅0.05mm、長さ20mmの銅配線層を予め形成し、配線抵抗をテスターを用いて測定し、銅配線層の断面を走査型電子顕微鏡(SEM)、銅配線の長さを40倍の顕微鏡を用いて測定し、得られた面積、長さから抵抗率を算出した。尚、良否の判断としては、抵抗率が2.5μΩ・cm以下を良品とした。
【0065】
さらに収縮率を絶縁基板の未焼成時の外辺をマイクロメータで測定し、焼成後の外辺を同様にマイクロメータで測定して算出した。
【0066】
実施例2、3、4
基板材料を実施例1と同様とし、導体材料をAg、Ag/Pd、Ag/Ptを用い、実施例1と同様の仕様で配線基板を作製した。焼成については大気中、900℃で焼成を行った。評価結果については表3に示す。
【0067】
実施例5、6、7
実施例1と同様の仕様で、拘束シートをSiO2、MgO、ZrO2として評価を行った。評価結果については表3に示す。
【0068】
比較例1
実施例1と同様の仕様とし、導体の形成方法を金属箔の転写から従来のスクリーン印刷法で行った。配線幅が0.05mmと微細であるため、断線が発生した。評価結果については表3に示す。
【0069】
【表3】
表3より、基板材料のガラスの含有量が20体積%未満の試料No.1、拘束シート中のガラス量が0.5体積%よりも少ない試料No.7は、拘束シートが焼成中に剥離したため、焼成収縮が発生しており、基板表面の状態も荒れたものであってボイド率が5%よりも大きいものであった。
【0071】
また、拘束シートのガラス量が15体積%を越える試料No.14は、拘束シートの付着がひどく、剥がすことが困難であった。また、比較例においてスクリーン印刷法で配線回路層を形成した試料No.21では断線が発生した。金属箔を用いたそれ以外の試料においては、何ら問題もなく良好な配線回路層が形成できた。
【0072】
【発明の効果】
以上詳述したとおり、本発明によれば、Cu,Agなどの低抵抗金属からなる配線回路層を具備し、安定的に平面方向の収縮を制御できるとともに、微細配線化が可能であって、且つ基板の表面状態の良好なセラミック配線基板を得ることができる。
【図面の簡単な説明】
【図1】本発明のセラミック配線基板の一例を説明するための概略断面図である。
【符号の説明】
1 セラミック配線基板
2 絶縁基板
2a〜2d 絶縁層
3 配線回路層
4 ビアホール導体
5 半導体素子
Claims (5)
- (a)焼成後の非晶質成分の含有量が20体積%以上のガラスセラミック組成物からなるグリーンシートを作製する工程と、(b)前記グリーンシートの表面に金属成分の含有量が99.5重量%以上の高純度金属導体からなる配線回路層を形成する工程と、(c)前記配線回路層が形成されたグリーンシートを積層する工程と、(d)前記グリーンシート積層体の少なくとも一方の表面に、難焼結性セラミック材料を主成分とし、且つ非晶質成分を0.5〜15体積%含有する拘束シートを積層する工程と、(e)前記拘束シートと前記グリ―ンシート積層体との積層物を焼成して表面に拘束シートを保持したガラスセラミック基板を作製する工程と、(f)前記ガラスセラミック基板から前記拘束シートを除去する工程とを含むことを特徴とするセラミック配線基板の製造方法。
- 前記金属成分の含有量が99.5重量%以上の高純度金属導体が、金属箔からなることを特徴とする請求項1記載のセラミック配線基板の製造方法。
- 前記難焼結性セラミック材料が、Al2O3、SiO2、MgO、ZrO2、BN、TiO2の群から選ばれる少なくとも1種を主体とすることを特徴とする請求項1又は2記載のセラミック配線基板の製造方法。
- 前記(d)工程において、前記金属箔からなる配線回路層は前記グリーンシートの表面に埋設されてなることを特徴とする請求項2記載のセラミック配線基板の製造方法。
- 前記拘束シート中に含まれる非晶質成分の軟化点が、前記ガラスセラミック組成物の焼成温度以下であることを特徴とする請求項1〜4のいずれかに記載のセラミック配線基板の製造方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP36687099A JP3652196B2 (ja) | 1999-12-24 | 1999-12-24 | セラミック配線基板の製造方法 |
| US09/607,151 US6413620B1 (en) | 1999-06-30 | 2000-06-29 | Ceramic wiring substrate and method of producing the same |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP36687099A JP3652196B2 (ja) | 1999-12-24 | 1999-12-24 | セラミック配線基板の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001185824A JP2001185824A (ja) | 2001-07-06 |
| JP3652196B2 true JP3652196B2 (ja) | 2005-05-25 |
Family
ID=18487898
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP36687099A Expired - Fee Related JP3652196B2 (ja) | 1999-06-30 | 1999-12-24 | セラミック配線基板の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3652196B2 (ja) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4671500B2 (ja) * | 2000-12-26 | 2011-04-20 | 京セラ株式会社 | 配線基板の製造方法 |
| JP2003046239A (ja) * | 2001-07-27 | 2003-02-14 | Kyocera Corp | 多層配線基板およびその製造方法 |
| JP4593841B2 (ja) * | 2001-07-27 | 2010-12-08 | 京セラ株式会社 | 配線基板 |
| JP4644989B2 (ja) * | 2001-08-06 | 2011-03-09 | 株式会社村田製作所 | セラミック回路基板の製造方法 |
| JP2003065868A (ja) * | 2001-08-28 | 2003-03-05 | Kyocera Corp | 圧力検出装置用パッケージ |
| JP2003078245A (ja) * | 2001-08-30 | 2003-03-14 | Kyocera Corp | 多層配線基板の製造方法 |
| JP2003101226A (ja) * | 2001-09-26 | 2003-04-04 | Kyocera Corp | 多層配線基板の製造方法 |
| JP3850263B2 (ja) * | 2001-10-25 | 2006-11-29 | 京セラ株式会社 | 圧力検出装置用パッケージおよび圧力検出装置 |
| JP4994052B2 (ja) * | 2006-03-28 | 2012-08-08 | 京セラ株式会社 | 基板およびこれを用いた回路基板 |
| JP7180689B2 (ja) * | 2018-12-21 | 2022-11-30 | 株式会社村田製作所 | 積層体及び電子部品 |
-
1999
- 1999-12-24 JP JP36687099A patent/JP3652196B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001185824A (ja) | 2001-07-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4557417B2 (ja) | 低温焼成セラミック配線基板の製造方法 | |
| JP4454105B2 (ja) | 多層配線基板の製造方法 | |
| JP2001185824A (ja) | セラミック配線基板及びその製造方法 | |
| JP4610114B2 (ja) | セラミック配線基板の製造方法 | |
| JP4535576B2 (ja) | 多層配線基板の製造方法 | |
| JP4671500B2 (ja) | 配線基板の製造方法 | |
| JP2002050865A (ja) | ガラスセラミック配線基板及びその製造方法 | |
| JP2004087989A (ja) | 多層配線基板 | |
| JP4028810B2 (ja) | 多層配線基板の製造方法 | |
| JP2004228410A (ja) | 配線基板 | |
| JP4587562B2 (ja) | 多層配線基板の製造方法 | |
| JP4693284B2 (ja) | 多層配線基板およびその製造方法 | |
| JP2004235347A (ja) | 絶縁性セラミックスおよびそれを用いた多層セラミック基板 | |
| JP3850245B2 (ja) | ガラスセラミック基板の製造方法 | |
| JP3909209B2 (ja) | ガラスセラミック基板の製造方法 | |
| JP3909186B2 (ja) | ガラスセラミック基板の製造方法 | |
| JP2003078245A (ja) | 多層配線基板の製造方法 | |
| JP3872325B2 (ja) | ガラスセラミック基板の製造方法 | |
| JP2004235346A (ja) | 多層配線基板の製造方法 | |
| JP3990535B2 (ja) | ガラスセラミック基板の製造方法 | |
| JP3748400B2 (ja) | ガラスセラミック基板の製造方法 | |
| JP2002016360A (ja) | ガラスセラミック基板の製造方法 | |
| JP2003318541A (ja) | セラミック多層配線基板の製造方法 | |
| JP2001233677A (ja) | ガラスセラミック基板の製造方法 | |
| JP2001284479A (ja) | ガラスセラミック基板の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040622 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040823 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050208 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050222 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090304 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090304 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100304 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110304 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110304 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120304 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120304 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130304 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130304 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140304 Year of fee payment: 9 |
|
| LAPS | Cancellation because of no payment of annual fees |