JP3660465B2 - 容器損傷判定装置及び容器損傷判定方法 - Google Patents
容器損傷判定装置及び容器損傷判定方法 Download PDFInfo
- Publication number
- JP3660465B2 JP3660465B2 JP10065797A JP10065797A JP3660465B2 JP 3660465 B2 JP3660465 B2 JP 3660465B2 JP 10065797 A JP10065797 A JP 10065797A JP 10065797 A JP10065797 A JP 10065797A JP 3660465 B2 JP3660465 B2 JP 3660465B2
- Authority
- JP
- Japan
- Prior art keywords
- container
- unit
- damage determination
- damage
- air column
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Landscapes
- Investigating Or Analyzing Materials By The Use Of Ultrasonic Waves (AREA)
Description
【発明の属する技術分野】
本発明は、医療用薬液などの液体を封入する容器、特にガラス製容器の損傷、破損状態を検出する容器損傷判定装置及び容器損傷判定方法に関するものである。
【0002】
【従来の技術】
医療用薬液などの液体、特に注射用薬液を封入する容器として、ガラス製容器であるアンプルが一般的に用いられている。このアンプルは非常に薄い(例えば、0.5mm厚)ガラス製であるため、取り扱いに細心の注意が必要であり、たとえ細心の注意をしたとしても、薬液充填前に損傷、破損する場合があった。もしアンプルが損傷、破損していると、そのガラス破片がアンプル内に落下している恐れがあり、そのまま薬液を充填すると薬液内にガラス破片が混入する場合が考えられる。アンプルに充填される薬液は医療用薬液であり、異物の混入は重大な事故を招き、上記のようなガラス破片がアンプル内に混入することは絶対的に避けなければならない重要な課題であった。
このため、製薬メーカ等においては、アンプルの外観を常に検査しており、アンプルの損傷、破損を確実に検出するように努めていた。アンプルの損傷、破損を検出する従来の方法としては、目視又は光学的検査が一般的であり、これまでのところこのような人為的な検査手段が確実な方法であった。
【0003】
【発明が解決しようとする課題】
上記のように、損傷、破損を検出する方法としては、人為的な目視検査が一般的であるが、人為的検査では損傷、破損を見逃す恐れがあり、また特殊な能力を有する多くの検査員が必要であった。
また、このような人為的検査方法に代わるものとしては、CCD(電荷結合素子)等の電気部品が組み込まれた光学的検査装置を用いた検査システムが考えられる。しかし、被検査対象であるアンプルの検査場所は一般的に洗浄工程等の湿気が多く視界状態が悪い環境にあるため、前記のような光学的検査装置を用いて、アンプルを精度高く検査することは困難であり、かつ高精度の電気部品を用いた装置の使用環境として適したものではなかった。
このため、本発明は、高湿度などの使用環境の悪い状況下においても容器の損傷、破損状態を高精度に検出することが可能であり、かつ簡単な構成の装置で従来のアンプルの製造ライン、洗浄ライン、薬液充填ライン等の中に用いることができるような容器損傷判定装置及び容器損傷判定方法を得ることを目的とする。
【0004】
【課題を解決するための手段】
上記目的を達成するために、本発明に係る容器損傷判定装置は、少なくとも1つの開口を有する容器を複数個収納する供給マガジンと、
複数個の前記容器を所望の列に分離する整列シュートユニットと、
各列の容器を1個ずつ所定時間保持し、所定位置に移動させるデバイダーユニットと、
前記デバイダーユニットから供給された容器を所定位置に保持し搬送するセルユニットと、
前記セルユニットに保持された容器の開口の近傍に配置された振動発生手段と、
前記振動発生手段により発生する前記容器内の気柱振動モードを検出する振動検出手段と、
前記振動検出手段からの信号に基づき前記セルユニットに保持された容器の破損状況を認識する破損状態判別手段と、を具備する。
このため、本発明の容器損傷判定装置は、使用環境の悪い状況下においても、容器の損傷、破損を高精度に検出することが可能である。
【0005】
本発明に係る容器損傷判定装置は、前記振動発生手段が圧搾空気流をエアーノズルより前記容器の開口へ吹き付けることにより発生する振動を用いるものである。
このため、本発明の容器損傷判定装置は、容器の破損状況を確実に把握でき、信頼性の高い容器破損を検出することができる。
【0006】
本発明に係る容器損傷判定装置は、前記振動発生手段が音叉より発生する空気振動を用いている。
このため、本発明の容器損傷判定装置は、容器の破損状況を正確に把握でき、信頼性の高い容器破損を検出することができる。
【0007】
本発明に係る容器損傷判定装置は、前記破損状態判別手段からの信号に基づき前記セルユニットに保持された容器の搬送制御を行うセル搬送部を有する。
このため、本発明の容器損傷判定装置は、使用環境の悪い状況下においても使用可能となる。
【0008】
本発明に係る容器損傷判定装置は、前記破損状態判別手段が、時間軸データを周波数軸データに変換するフーリエ変換を用いるものである。
このため、本発明の容器損傷判定装置は、確実に容器の破損を検出することができる信頼性の高い装置となる。
【0009】
本発明に係る容器損傷判定装置は、前記破損状態判別手段が、バンドパスフィルタを用いて特定周波数帯域のレベル値を用いて当該容器の破損状態を判別するよう構成されている。
このため、本発明の容器損傷判定装置は、確実に容器の破損を検出することができる信頼性の高い装置となる。
【0010】
本発明に係る容器損傷判定方法は、少なくとも1つの開口を有する容器を複数個収納する収納ステップと、
前記収納ステップにおいて収納された複数個の前記容器を所望の列に分離する分離ステップと、
前記分離ステップにおいて分離された各列の容器を1個ずつ所定時間保持し、所定位置に移動させる移動ステップと、
前記移動ステップにおいて移動されて供給された容器を当該容器に対応する所定形状を有する凹部に収納して所定位置に搬送する搬送ステップと、
前記搬送ステップにおいて搬送された容器の位置を検出するステップと、
検出された所定位置の容器の開口近傍に設けられた振動発生手段により、前記凹部に収納された容器内に気柱振動を発生させるステップと、
当該容器内に発生した気柱振動モードを検出するステップと、
検出された気柱振動モードと所望形状の容器における気柱振動モードとを比較するステップと、
検出された気柱振動モードが所望の気柱振動モードと実質的に異なるとき、当該容器の搬送を停止するステップと、を具備する。このため、本発明の容器損傷判定方法は、使用環境の悪い状況でも高精度に容器の損傷、破損を検出することが可能であり、かつ簡単な構成で従来のアンプルの製造ライン、洗浄ライン、薬液充填ライン等のラインに用いることができる。
【0011】
本発明に係る容器損傷判定方法は、前記振動発生手段が圧搾空気をエアーノズルにより前記容器の開口へ吹き付けることにより発生する振動を用いている。
このため、本発明の容器損傷判定方法は、汎用性の高い損傷判定方法であり、従来用いられている装置に容易に組み込むことができる。
本発明に係る容器損傷判定方法は、前記振動発生手段が音叉より発生する振動を用いている。
このため、本発明の容器損傷判定方法は、容器の破損状況を正確に把握でき、信頼性の高い容器破損を検出することができる。
【0012】
本発明に係る容器損傷判定方法は、検出された気柱振動モードと所望形状の容器における気柱振動モードとを比較するステップにおいて、時間軸データを周波数軸データに変換するフーリエ変換を用いている。
このため、本発明の容器損傷判定方法は、確実に容器の破損を検出することができる信頼性の高い判定方法となる。
【0013】
本発明に係る容器損傷判定方法は、検出された気柱振動モードと所望形状の容器における気柱振動モードとを比較するステップにおいて、バンドパスフィルタを用いて特定周波数帯域のレベル値を用いて当該容器の破損状態を判別する。
このため、本発明の容器損傷判定方法は、確実に容器の破損を検出することができる信頼性の高い判定方法となる。
【0014】
【発明の実施の形態】
以下、本発明の容器損傷判定装置の一実施例について添付の図面を参照して説明する。
図1は本発明に係る一実施例である容器損傷判定装置が設けられたアンプル洗浄機におけるアンプル分離供給装置を示す側面図である。以下の本実施例において、被検査対象である容器は、医療用薬液が充填されるアンプルの場合について説明するが、本発明はこのようなアンプルのみに適用されるものではなく、注射用薬液が充填されるバイアル等のガラス製容器についても適用可能である。
図1に示すアンプル洗浄機のアンプル分離供給装置は、医療用薬液が充填される前の複数のアンプル1を所定の数の列に分離して、アンプル搬送部であるセルユニット10に載置し洗浄装置の方へ搬送するものである。
《実施例の構成》
図1に示すように、複数のアンプル1はアンプル分離供給装置の斜行した供給マガジン2に収納されている。この実施例においては、供給マガジン2は約45度の傾斜を持って配設されている。供給マガジン2に収納されているアンプル1は医療用薬液が充填される前のアンプルであり、アンプル先端は開口状態である。これらのアンプルは、洗浄装置に搬送され洗浄された後、医療用薬液が充填され、アンプル先端の開口は溶着され、封止(熔閉)される。
【0015】
図2は図1に示したアンプル分離供給装置における供給マガジン2のアンプル載置面と直交する方向から見た図である。
図1及び図2に示すように、複数のアンプル1を積み重ねて収納している供給マガジン2の背面にはモータ3が設けられている。このモータ3にはギヤヘッド3aを介して偏心カム4が取り付けられており、偏心カム4の回転により供給マガジン2が揺動するよう構成されている。この実施例においては、供給マガジン2は、10mmのストロークで1分間に60回振動するように設定されている。供給マガジン2の揺動は、モータ3の軸の回転をギヤヘッド3aにより減速後、偏心カム4により直線運動に変換することにより実施されている。
この供給マガジン2の揺動により供給マガジン2に収納された積み重なったアンプル1は、案内板9に沿って確実に整列シュートユニット5の方へ導かれる。
【0016】
図2に示すように、整列シュートユニット5は、供給マガジン2により供給されたアンプル1を複数の列、この実施例においては7列に分割している。供給マガジン2の揺動により整列シュートユニット5に供給されたアンプル1は、約70度に斜行した整列シュートユニット5において、アンプル頭部が下方向に傾く場合がある。このように傾いたアンプル1を修正するために、整列シュートユニット5の中間に整列板8が設けられている。整列シュートユニット5に傾いた状態で案内されたアンプル1は、そのアンプル頭部が整列板8に接触して、アンプル基部が下方へ移動し、所望の状態に整列する。
【0017】
図2に示すデバイダーユニット7は、整列シュートユニット5の下方に設けられており、エスケープメント6aとデバイダー6bとを有している。デバイダーユニット7のエスケープメント6aは、整列シュートユニット5から供給されたアンプル1を受け取り、エスケープメント6aの下方に配設されているデバイダー6bへ所定数、この実施例においては7個のアンプル1を供給している。エスケープメント6aには、所定数のアンプル1が通り抜け可能な複数の開口が形成されており、図2における左右方向へ所定距離だけ移動できるように構成されている。エスケープメント6aの下側に配設されているデバイダーユニット7のデバイダー6bにもエスケープメント6aと同じ数で同じ形状の開口が形成されている。エスケープメント6aの開口に収納されたアンプル1は、エスケープメント6aの移動とともに所定距離だけ搬送され、デバイダー6bの開口を通って落下するよう構成されている。そのとき、デバイダー6bの下方にはアンプル搬送部であるセルユニット10が配置されている。セルユニット10には、所定数のアンプル1を保持できるように所定数の凹部10aが形成されているため、この凹部10aにデバイダー6bから供給されたアンプル1が載置され保持される。セルユニット10に保持されたアンプル1は、洗浄機(図示省略)の方向(図2における左方向)へ移動される。
【0018】
図2に示すように、デバイダー6bの下方に配置されたセルユニット10の近傍には、破損検出部13が設けられている。この破損検出部13には圧搾空気を噴出するエアーノズル11と集音マイクロフォン12とを具備している。
図3は、破損検出部13の近傍を示す斜視図であり、複数のアンプル1がセルユニット10上に配置され移動途中を示している。
図3に示すように、破損検出部13のエアーノズル11の先端はセルユニット10上のアンプル1の頭部である先端開口部に近接して配置されている。エアーノズル11から噴出する圧搾空気はフィルター(例えば0.2〜0.3ミクロンのフィルタ)により濾過された無菌空気である。破損検出部13の集音マイクロフォン12は、エアーノズル11から所定距離を有して配置されており、エアーノズル11から発する音が入力せず、アンプル1の頂部先端開口部における音のみを検出するよう、指向性の高い特性を有している。
【0019】
アンプル1を保持するセルユニット10は、アンプル分離供給装置と洗浄機との間をスライド移動するように、セル搬送部24により駆動制御されている。セル搬送部24は、モータ14によりセルユニット10をスライド移動させ、セルユニット10の位置はモータ14に接続されたエンコーダ15により常に把握されている。なお、この実施例においてはエンコーダ15を用いてセルユニット10の位置を正確に検知する構成であるが、エンコーダ15の代わりにパルス発信器を用いて位置検出を行うことも可能である。
また、セルユニット10上のアンプル1が所定位置に達したか否かを検知する光学的位置検出手段である位置検出部(例えばフォトセンサ)16がセルユニット10の上に設けられている。この位置検出部16により、アンプル1が所定位置に達したことを高精度に検知する。
【0020】
《実施例の動作》
以上のように構成された本実施例の容器損傷判定装置における動作について説明する。
斜行した供給マガジン2に複数のアンプル1をその頭部を斜め上向きにして供給する。このとき供給マガジン2はモータ3の回動動作により揺動している。
供給マガジン2に収納されているアンプル1は、供給マガジン2の揺動と案内板9などにより整列シュートユニット5に導かれる。整列シュートユニット5に導かれたアンプル1は、所定の数の列に分割される。このとき、整列板8の作用により、整列シュートユニット5内のアンプル1は所望の状態で複数列となり、デバイダーユニット7のエスケープメント6aに導かれる。
エスケープメント6aはセルユニット10の移動と連動しており、エスケープメント6aの移動により各列のアンプル1が1個ずつ整列シュートユニット5から取り出される。
エスケープメント6aにより取り出された各列のアンプル1は、デバイダー6bの開口を通り、セルユニット10の所定の凹部10aに載置される。凹部10aの形状はアンプル1の外形寸法と対応しており、凹部10a内のアンプル1は遊動しないよう保持されている。
【0021】
セルユニット10上の全ての凹部10aにアンプルが載置されると、セルユニット10は洗浄機の方へ移動を開始する。セルユニット10上の全ての凹部10aに載置されたアンプルを1つのロットとして、以後の損傷検査が行われる。
セルユニット10が移動し、先頭位置の凹部10a内のアンプル1が所定位置に達すると、破損検出部13のエアーノズル11から圧搾空気が噴出される。エアーノズル11から噴出された圧搾空気は、アンプル1の頭部である先端開口に吹き付けられる。
アンプル1の先端開口に圧搾空気が吹き付けられると、アンプル1内において気柱振動が発生し、発音する。セルユニット10は所定速度で移動しているため、1つのロットの全てのアンプル1に対してエアーノズル11から圧搾空気が吹き付けられ、各アンプル1はそれぞれ発音する。
各アンプル1からの音は集音マイクロフォン12に入力され、破損検出部13に接続された損傷状態判別部17おいてレベル及び周波数につき分析される。
【0022】
以上のように構成された容器損傷判定装置の損傷状態判別部17における損傷判定方法について説明する。
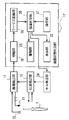
図4は本実施例における容器損傷判定装置の損傷状態判別部17の構成を示すブロック図である。図4に示すように、損傷状態判別部17は集音マイクロフォンの出力を入力する増幅部18、増幅部18の出力をフーリエ変換するフーリエ変換部19、フーリエ変換部19の出力を入力する損傷判定部20、各種設定操作を行う操作部21、損傷判定部20において算出された結果を表示する表示部22及び被検出対象である容器の損傷を検出したときアラーム音を発生する警報部23を有している。
損傷検出部13の集音マイクロフォン12に入力されたアンプル1における気柱振動による音は、電気信号に変換されて損傷状態判別部17に入力される。
損傷状態判別部17に入力された電気信号は、増幅部18において増幅された後、フーリエ変換部19に入力される。フーリエ変換部19に入力された電気信号は、フーリエ変換され時間軸データが周波数軸データに変換される。
【0023】
フーリエ変換部19において形成された周波数軸データである周波数特性(パワースペクトルのパターン)は損傷判定部20に入力される。損傷判定部20において、周波数特性のピーク位置が検出される。損傷判定部20は、周波数特性のピーク位置が所定範囲にないことを検出したとき、警報部23によりアラーム音を発生させるとともにセル搬送部24に対してセルユニット10の搬送動作を停止する信号を出力する。表示部22は、損傷判定部20において検出された周波数特性やそのピーク位置等を表示する。また、操作部21は、例えば洗浄すべきアンプルの設定変更等があったとき、損傷判定部20における設定の変更をする場合等に用いられる。
【0024】
図5は上記損傷判定方法における判定フローを示す図である。図5に示すように、本実施例の損傷判定方法は、ステップ1において、フォトセンサである位置検出部16が検査対象のアンプル1を検知すると、圧搾空気をエアーノズル11よりアンプル1の開口に向けて吹き付ける(ステップ2)。
ステップ3において、検査対象であるアンプル1において発生した気柱振動による音を損傷検出部13の集音マイクロフォン12により電気信号に変換する。
【0025】
次に、損傷状態判別部17において電気信号が増幅され(ステップ4)、フーリエ変換される(ステップ5)。ステップ5において、検査対象のアンプル1における気柱振動が周波数軸データに変換される。
次に、ステップ6において、周波数軸データにおける周波数特性のピーク位置が検出され、ステップ7で検出されたピーク位置が所定の周波数の範囲にあるか否かが判断される。
ステップ7において、検出されたピーク位置が所定の周波数の範囲になければ、セル搬送部24の搬送動作を停止するとともに、警報音を発する。ステップ7において、検出されたピーク位置が所定の周波数の範囲にあれば、そのまま搬送動作が継続され、次のロットのアンプルに対する損傷検出フローに続く。
【0026】
上記実施例の容器損傷判定装置を用いてアンプルの損傷判定を行った実験例を下記に示す。
図6は、所望の形状を有するアンプルの外観形状とこのアンプルに対して本実施例の容器損傷判定装置の損傷状態判別部17が検査した周波数特性とを示している。図7は、頭部の一部が破損したアンプルの外観図とそのアンプルを損傷状態判別部17が検査した周波数特性を示す図である。図8は、図7のアンプルよりさらに破損したアンプルの外観図とそのアンプルを損傷状態判別部17が検査した周波数特性を示す図である。図6から図8に示すように、アンプルの周波数特性は複数のピークを有している。
【0027】
図6に示すように、望ましい形状を有するアンプルは周波数3575Hzにおいて−29.96dBVのパワーレベルのピーク値を持つ周波数特性を有している。一方、図7に示した一部が破損したアンプルは、周波数3925Hzにおいて−24.91dBVのパワーレベルのピーク値を持つ周波数特性を有しており、図8に示すように、さらに大きく破損したアンプルは、周波数4325Hzにおいて−22.32dBVのパワーレベルのピーク値を持つ周波数特性を有している。
上記のように、形状の異なるアンプル間の周波数特性を比較すると、破損したアンプルでは所望の形状のアンプルのそれからパワーレベルのピーク位置(周波数)が移動している。しかも、その破損の程度に応じてパワーレベルのピーク位置(周波数)が徐々に高い周波数の方へ移動していることが実験により確認できた。したがって、アンプルの周波数特性におけるピーク位置を検出し、このピーク位置が所定範囲内の周波数に存在するか否かを検出することにより、検出対象のアンプルの破損状況が確実にかつ正確に認識できる。
【0028】
上記実施例の容器損傷判定装置は、損傷判定部20が検出対象のアンプルから出た音をフーリエ変換してその周波数特性におけるピーク位置を検出することにより、アンプルの破損状況を検出する構成であるが、他の実施例として次のような構成の容器損傷判定装置も実現可能である。
図9は本発明の容器損傷判定装置の他の実施例の構成を示すブロック図である。図9において、前述の図4に示した実施例における構成要素と同じ機能、構成を有するものについては、同じ符号を付す。図9に示すように、損傷検出部で検出された音であるアナログ信号が増幅部18で増幅されたあと、バンドパスフィルタ190に入力されるように構成されている。増幅されたアナログ信号がバンドパスフィルタ190を通ることにより、アンプル1から発した音の周波数帯域が特定される。すなわち、アンプル1から発した音がバンドパスフィルタを通過することにより、所望のアンプル1が有するパワーレベルのピーク値を示す周波数のみが特定される。この特定された周波数におけるパワーレベル値は、損傷判定部200においてしきい値と比較される。
この損傷判定部200において、特定周波数のパワーレベル値が、しきい値に達しているか否かが判定され、検出された音のパワーレベル値がしきい値に達していないとき、警報部23によりアラーム音を発生させるとともにセル搬送部24に対してセルユニット10の搬送を停止する信号を出力する。表示部22は、損傷判定部20において検出された周波数特性とパワーレベル値等を表示する。このように容器損傷判定装置を構成することにより、フーリエ変換部を用いずに損傷状態判別部を簡単に構成することが可能となり、装置全体の製造コストの低減を実現することが可能である。
【0029】
上記実施例においては、振動発生手段としてエアーノズルから圧搾空気を検査対象の容器に吹き付ける構成のものを示したが、別の実施例として振動発生手段に音叉と必要に応じて音叉からの音に指向性を与えるためのホーン型反射器を用い、検査対象の容器内に気柱振動を発生させる構成としても上記実施例と同様の効果を奏する。なお、上記のように音叉を用いた構成の実施例の場合には、損傷判定部において予め音叉からの音の周波数分をキャンセルして、被検出対象の容器からの音の周波数分のみを判定対象とするように構成する。
また、上記実施例においては、本発明の容器損傷判定装置をアンプル洗浄機のラインに組み込んだ例を示したが、本発明はこれに限定されるものではなく、例えば、アンプル製造ライン、空のアンプル梱包ライン、薬液充填機における薬液充填前の段階等に組み込むことが可能であり、これらの各場合にも上記実施例と同様の効果を奏する。
また、本発明の容器損傷判定装置における損傷検出部と損傷状態判別部とを携帯型に構成し、アンプル製造工場や薬剤充填工場などで検査員がいつでもどこでも容器検査が可能となる。
【0030】
【発明の効果】
以上のように、本発明の容器損傷判定装置及び容器損傷判定方法は、使用環境の悪い状況下においても、高精度に薬液などが充填される容器の損傷、破損を検出することが可能であるため、高度の安全性を必要とする薬液充填用の容器の破損状態を確実に把握でき、信頼性の高い容器破損状態を検出することができる。また、本発明の容器損傷判定装置は、従来から使用されている製造ライン、洗浄ライン、薬液充填ライン等のラインに容易に組み込むことが可能であり、汎用性の高い装置である。
【図面の簡単な説明】
【図1】本発明に係る一実施例である容器損傷判定装置を設けたアンプル洗浄機の一部を示す側面図である。
【図2】図1に示したアンプル洗浄機における供給マガジンのアンプル載置面と直交する方向から見た図である。
【図3】本発明に係る一実施例である容器損傷判定装置の破損検出部13の近傍を示す斜視図である。
【図4】本発明に係る一実施例である容器損傷判定装置の損傷状態判別部17の構成を示すブロック図である。
【図5】本発明に係る一実施例である損傷判定方法における判定フローを示す図である。
【図6】所望の形状を有するアンプルの外観形状とこのアンプルに対して本発明の容器損傷判定装置の損傷状態判別部17が検出した周波数特性とを示す図である。
【図7】頭部が破損したアンプルの外観図とそのアンプルを本発明の容器損傷判定装置の損傷状態判別部17が検出した周波数特性とを示す図である。
【図8】図7のアンプルよりさらに破損したアンプルの外観図とそのアンプルを本発明の容器損傷判定装置の損傷状態判別部17が検出した周波数特性とを示す図である。
【図9】本発明の容器損傷判定装置の他の実施例の構成を示すブロック図である。
【符号の説明】
1 アンプル
2 供給マガジン
5 整列シュートユニット
7 デバイダーユニット
10 セルユニット
11 エアーノズル
12 集音マイクロフォン
13 破損検出部
16 位置検出部
17 損傷状態判別部
18 増幅部
19 フーリエ変換部
20 損傷判定部
24 セル搬送部
Claims (11)
- 少なくとも1つの開口を有する容器を複数個収納する供給マガジンと、
複数個の前記容器を所望の列に分離する整列シュートユニットと、
各列の容器を1個ずつ所定時間保持し、所定位置に移動させるデバイダーユニットと、
前記デバイダーユニットから供給された容器を所定位置に保持し搬送するセルユニットと、
前記セルユニットに保持された容器の開口の近傍に配置された振動発生手段と、
前記振動発生手段により発生する前記容器内の気柱振動モードを検出する振動検出手段と、
前記振動検出手段からの信号に基づき前記セルユニットに保持された容器の破損状況を認識する破損状態判別手段と、
を具備する容器損傷判定装置。 - 前記振動発生手段が圧搾空気流をエアーノズルより前記容器の開口へ吹き付けることにより発生する振動を用いる請求項1記載の容器損傷判定装置。
- 前記振動発生手段が音叉より発生する空気振動を用いる請求項1記載の容器損傷判定装置。
- 前記破損状態判別手段からの信号に基づき前記セルユニットに保持された容器の搬送制御を行うセル搬送部を有する請求項1記載の容器損傷判定装置。
- 前記破損状態判別手段が、時間軸データを周波数軸データに変換するフーリエ変換を用いる請求項1記載の容器損傷判定装置。
- 前記破損状態判別手段が、バンドパスフィルタを用いて特定周波数帯域のレベル値を用いて当該容器の破損状態を判別する請求項1記載の容器損傷判定装置。
- 少なくとも1つの開口を有する容器を複数個収納する収納ステップと、
前記収納ステップにおいて収納された複数個の前記容器を所望の列に分離する分離ステップと、
前記分離ステップにおいて分離された各列の容器を1個ずつ所定時間保持し、所定位置に移動させる移動ステップと、
前記移動ステップにおいて移動されて供給された容器を当該容器に対応する所定形状を有する凹部に収納して所定位置に搬送する搬送ステップと、
前記搬送ステップにおいて搬送された容器の位置を検出するステップと、
検出された所定位置の容器の開口近傍に設けられた振動発生手段により、前記凹部に収納された容器内に気柱振動を発生させるステップと、
当該容器内に発生した気柱振動モードを検出するステップと、
検出された気柱振動モードと所望形状の容器における気柱振動モードとを比較するステップと、
検出された気柱振動モードが所望の気柱振動モードと実質的に異なるとき、当該容器の搬送を停止するステップと、
を具備する容器損傷判定方法。 - 前記振動発生手段が圧搾空気をエアーノズルにより前記容器の開口へ吹き付けることにより発生する振動を用いる請求項7記載の容器損傷判定方法。
- 前記振動発生手段が音叉より発生する振動を用いる請求項7記載の容器損傷判定方法。
- 検出された気柱振動モードと所望形状の容器における気柱振動モードとを比較するステップにおいて、時間軸データを周波数軸データに変換するフーリエ変換を用いる請求項7記載の容器損傷判定方法。
- 検出された気柱振動モードと所望形状の容器における気柱振動モードとを比較するステップにおいて、バンドパスフィルタを用いて特定周波数帯域のレベル値を用いて当該容器の破損状態を判別する請求項7記載の容器損傷判定方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP10065797A JP3660465B2 (ja) | 1997-04-17 | 1997-04-17 | 容器損傷判定装置及び容器損傷判定方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP10065797A JP3660465B2 (ja) | 1997-04-17 | 1997-04-17 | 容器損傷判定装置及び容器損傷判定方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH10293123A JPH10293123A (ja) | 1998-11-04 |
| JP3660465B2 true JP3660465B2 (ja) | 2005-06-15 |
Family
ID=14279889
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP10065797A Expired - Fee Related JP3660465B2 (ja) | 1997-04-17 | 1997-04-17 | 容器損傷判定装置及び容器損傷判定方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3660465B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4512548B2 (ja) * | 2005-11-29 | 2010-07-28 | 三菱自動車工業株式会社 | 品質検査装置 |
| JP4905836B2 (ja) * | 2007-08-01 | 2012-03-28 | SAW&SPR−Tech有限会社 | 接触角測定装置 |
| US10564129B2 (en) | 2014-08-08 | 2020-02-18 | Sanofi-Aventis Deutschland Gmbh | Method and arrangement for acoustically testing the mechanical integrity of a cartridge |
-
1997
- 1997-04-17 JP JP10065797A patent/JP3660465B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH10293123A (ja) | 1998-11-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6227053B1 (en) | Dynamic noninvasive detection of analytical container feature using ultrasound | |
| CN1082196A (zh) | 取样并检测容器中的化合物的存在的方法和系统 | |
| EP3363767A1 (en) | Machine and method for the measurement of dimensional parameters of cork stoppers | |
| KR100713799B1 (ko) | 듀얼 전자부품 검사장치 | |
| US20180017506A1 (en) | A detection system for detecting and determining an integrity of pharmaceutical/parapharmaceutical articles | |
| US20220221410A1 (en) | Inspection device | |
| JPS61271442A (ja) | 物体を検査するための装置 | |
| US4859863A (en) | Label inspection apparatus sensing reflectivity values | |
| HU191463B (en) | Method and apparatus for observing the failure of fragile objects | |
| EP2755006A1 (en) | Container liquid leak inspection device | |
| US4593190A (en) | Apparatus for inspecting capsules | |
| JPS63189364A (ja) | 所定数量のデイスク状部材からなる一束を形成する装置 | |
| JPH10293123A (ja) | 容器損傷判定装置及び容器損傷判定方法 | |
| US4819783A (en) | Automated inspection system and method | |
| JP2004233327A (ja) | 卵殻ひび検出装置及びそれを備えた鶏卵自動選別システム | |
| CN108569543B (zh) | 可靠地供应合规封口元件的装置和方法 | |
| US20120148714A1 (en) | Method of monitoring breaking eggs by an egg breaking apparatus in a cyclic process | |
| KR101491955B1 (ko) | 사출품 제조 장치 | |
| US3596501A (en) | Method and apparatus for determining vacuum level in sealed containers | |
| JP4446588B2 (ja) | 部品検査装置 | |
| JP5453700B2 (ja) | 物品整列装置 | |
| JP5723684B2 (ja) | 内圧検査装置及び内圧検査方法 | |
| CN211756966U (zh) | 一种卡箍视觉检测筛选机 | |
| JPH03105238A (ja) | 成形品不良判別装置 | |
| CN222678819U (zh) | 一种罐装后瓶内异物识别装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20041215 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20041221 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050221 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050315 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050317 |
|
| R150 | Certificate of patent (=grant) or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090325 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090325 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100325 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100325 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110325 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110325 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120325 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120325 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130325 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130325 Year of fee payment: 8 |
|
| LAPS | Cancellation because of no payment of annual fees |