JP3673629B2 - マットとその製造装置 - Google Patents
マットとその製造装置 Download PDFInfo
- Publication number
- JP3673629B2 JP3673629B2 JP34864097A JP34864097A JP3673629B2 JP 3673629 B2 JP3673629 B2 JP 3673629B2 JP 34864097 A JP34864097 A JP 34864097A JP 34864097 A JP34864097 A JP 34864097A JP 3673629 B2 JP3673629 B2 JP 3673629B2
- Authority
- JP
- Japan
- Prior art keywords
- mat
- main material
- conveyor
- belt
- hopper
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 16
- 239000000463 material Substances 0.000 claims description 196
- 239000004744 fabric Substances 0.000 claims description 53
- 238000009958 sewing Methods 0.000 claims description 14
- 230000033001 locomotion Effects 0.000 claims description 11
- 239000011162 core material Substances 0.000 claims description 9
- 230000006835 compression Effects 0.000 claims description 8
- 238000007906 compression Methods 0.000 claims description 8
- 230000001105 regulatory effect Effects 0.000 claims description 8
- 238000011144 upstream manufacturing Methods 0.000 claims description 8
- 238000005520 cutting process Methods 0.000 claims description 3
- 239000004745 nonwoven fabric Substances 0.000 claims description 3
- 239000002759 woven fabric Substances 0.000 claims description 3
- 230000004323 axial length Effects 0.000 claims description 2
- 230000007480 spreading Effects 0.000 claims description 2
- 238000003892 spreading Methods 0.000 claims description 2
- 238000004804 winding Methods 0.000 description 8
- 239000002023 wood Substances 0.000 description 7
- 230000005540 biological transmission Effects 0.000 description 6
- 239000000126 substance Substances 0.000 description 6
- 238000000034 method Methods 0.000 description 5
- 230000008569 process Effects 0.000 description 5
- 238000009826 distribution Methods 0.000 description 4
- 229920006327 polystyrene foam Polymers 0.000 description 4
- 230000001877 deodorizing effect Effects 0.000 description 3
- 230000007246 mechanism Effects 0.000 description 3
- 239000002689 soil Substances 0.000 description 3
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- PPBRXRYQALVLMV-UHFFFAOYSA-N Styrene Chemical compound C=CC1=CC=CC=C1 PPBRXRYQALVLMV-UHFFFAOYSA-N 0.000 description 2
- 238000010521 absorption reaction Methods 0.000 description 2
- 230000000843 anti-fungal effect Effects 0.000 description 2
- 239000006260 foam Substances 0.000 description 2
- 238000010079 rubber tapping Methods 0.000 description 2
- 239000010902 straw Substances 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 238000004332 deodorization Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- 210000003746 feather Anatomy 0.000 description 1
- 230000000855 fungicidal effect Effects 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 239000005445 natural material Substances 0.000 description 1
- 230000035699 permeability Effects 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000002265 prevention Effects 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
Images


Landscapes
- Dry Formation Of Fiberboard And The Like (AREA)
- Floor Finish (AREA)
Description
【発明の属する技術分野】
この発明は、檜などの木製スライス片を主材料としたマットに係わり、例えば畳床として用いるのに最適なマットに関する。
【0002】
【従来の技術】
例えば、畳床についていえば、天然の畳床はいわゆる藁材から構成されている。しかし、今では、この藁材がほとんど手に入らないので、天然の畳床を大量に作れないというのが現状である。そこで、現在では、発泡スチロールなどを畳床に用いたいわゆる化学畳が主流になっている。
【0003】
【発明が解決しようとする課題】
しかし、上記の化学畳は、大量生産には向いているが、畳としての本来の機能、例えば、吸湿性、脱臭性および防カビ性などに欠けるという問題があった。また、この化学畳では、畳本来の微妙な弾性も得られないという不満も多くあった。
さらに、この化学畳の畳床を構成する発泡スチールは、例えば土の中に埋めたとしても、木や鉄のように分解されない。そのため、発泡スチロールが土壌中にそのまま残ってしまう。このようなことを防止するために、化学畳を廃棄処分する場合には、発泡スチロールを焼却処理等していた。
しかし、化学畳が不法投棄される場合があり、この場合には、当然のこととして発泡スチロールが残ってしまう。そして、このように放置された発泡スチロールが、環境問題の一つになっていた。
この発明の第1の目的は、木製スライス片からなる主材料を用いることで、吸湿性、脱臭性および防カビ性などの機能を維持するとともに、環境に優しいマットを提供することである。
第2の目的は、上記のマットを製造するのに最適なマット製造装置を提供することである。
【0004】
【課題を解決するための手段】
第1の発明は、織布あるいは不織布からなる2枚の布材間に、多数の木製スライス片からなる主材料を介在させるとともに、それらを圧縮しながら互いに縫い合わせて1枚のマット材を構成する一方、このようにした複数枚のマット材をさらに圧縮しながら縫い合わせた点に特徴を有する。
第2の発明は、木製スライス片が、その幅を5mm〜30mm、長さを30mm〜130mmとした長方形にするとともに、その厚さを0.1mm〜0.5mmとした点に特徴を有する。。
第3の発明は、所定のマット材とマット材との間に、これらマット材の長さよりもやや短い板状芯材を、そのマット材の幅方向に間隔を保って複数並べた点に特徴を有する。
【0005】
このように第1〜3の発明は、木製スライス片を主原料にしているので、天然素材の特徴である吸湿性、脱臭性および防カビ性などの機能をすべて備えることができる。
【0006】
第4の発明は、木製スライス片からなる主材料を搬送する第1帯状コンベヤと、この第1帯状コンベヤの下流側に設けるとともに、第1帯状コンベヤで搬送された主材料を受け入れるホッパーと、このホッパーの上流側にあって、第1帯状コンベヤで搬送される主材料の供給量を一定に保つための供給量規制手段と、ホッパーの排出口の下方に設けた第2帯状コンベヤと、この第2帯状コンベヤの上に敷いてそのコンベヤとともに走行する下側布材と、この下側布材を送り出す第1送り出し手段と、上記第2帯状コンベヤ上の布材に載せられた主材料を、その下側布材上に万遍なくいき亘らせるための均し手段と、この均し手段の下流側にあって、上記布材に載せられた主材料を覆う上側布材と、この布材を送り出す第2送り出し手段と、上記両布材およびそれらに挟まれた木製スライス片を圧縮する圧縮ローラーと、この圧縮ローラーから導き出されるマット材を縫製する縫製手段と、連続的に導き出されるマット材を所定の長さにカットする裁断手段とを備えた点に特徴を有する。
【0007】
第5の発明は、供給量規制手段は、複数枚の羽根を放射状に設けた回転体からなり、この回転体は、第1帯状コンベヤに載せられた主材料を、その搬送方向と反対側に払い除く方向に回転する点に特徴を有する。
第6の発明は、ホッパーに振動手段を設けた点に特徴を有する。
第7の発明は、ホッパーの排出口に、円弧状のすべり板を設けた点に特徴を有する。
第8の発明は、均し手段を複数設けた点に特徴を有する。
第9の発明は、少なくとも一つの均し手段は、第2帯状コンベヤの幅とほぼ等しい軸方向長さを保持したローラーとするとともに、このローラーには凸部を複数形成した点に特徴を有する。
【0008】
第10の発明は、少なくとも一つの均し手段を上下移動体で構成し、第2帯状コンベヤで搬送されている主材料を、この上下移動体で軽く叩くようにした点に特徴を有する。
第11の発明は、複数の均し手段のうち、二つの均し手段を上下移動板で構成し、上流側に設けた上下移動板は、第2帯状コンベヤの幅とほぼ等しい長さを保持し、その板の下面に多数の山形の凸部を形成する一方、下流側に設けた上下移動板は、同じく第2帯状コンベヤの幅とほぼ等しい長さを保持し、この板の下面中央を突出させるとともに、その中央から左右に向かって上昇する斜辺を形成した点に特徴を有する。
【0009】
第12の発明は、ローラーからなる第1均し手段と、下面に多数の山形の凸部を形成した上下移動板からなる第2均し手段と、下面中央に一つの山を形成した上下移動板からなる第3均し手段とを備え、上流側から、第1均し手段、第2均し手段および第3均し手段の順で並べた点に特徴を有する。
第4〜第12の発明は、主材料を圧縮する工程以前に、その主材料の量を正確に制御できるので、常に均質なマットを製造できる。
【0010】
【発明の実施の形態】
図1に示したマットmの主材料1としての木製スライス片は、檜の間伐材を用いたもので、その幅を約20mm、長さを約80mm、厚さを約0.2mmの長方形にスライスしたものである。
この主材料1をマットmにするための製造装置の全体を示したのが、図3である。
上記製造装置の最も上流側には、第1帯状コンベヤ2を設けている。この第1帯状コンベヤ2には、主材料1を間欠的に供給するが、その供給手段は図示していない。ただし、この供給手段は、主材料1を一定量供給するとともに、この供給時には、主材料1が、上記第1帯状コンベヤ2の幅方向に万遍なく振り分けられるようにしている。
なお、上記第1帯状コンベヤ2の両側には、そこに載せた主材料1がこぼれないようにするための側壁を設けているが、その側壁は図示していない。
【0011】
上記第1帯状コンベヤ2の下流側には、ホッパーhを設けているが、このホッパーhの上流側に、供給量規制手段としての回転体tを設けている。この回転体tは、複数枚の羽根3を放射状に設けるとともに、真下に位置する羽根3と第1帯状コンベヤ2との間隔によって、この回転体tの部分を通過する主材料1の量を規制するようにしている。ただし、この回転体tは、第1帯状コンベヤ2を支えるホィールの回転方向と同じ方向に回転するようにしている。したがって、複数の羽根3のうち第1帯状コンベヤ2と向き合う羽根は、その搬送方向と反対方向に回ることになる。そして、この向き合った羽根の先端と第1帯状コンベヤ2との間隔によって、そこを通過する量が規制されることになる。
【0012】
また、上記のように第1帯状コンベヤ2と向き合う羽根3を、上記搬送方向と反対方向に回すようにしたので、そこを通過しようとする設定量以上の主材料1を払いのけることができる。したがって、この回転体tよりも下流側には、設定量以上の主材料1が供給されたりしなくなる。言い換えれば、常に一定量の主材料がホッパーhに供給されることになる。
なお、この回転体tの位置に、まったく回転しない堰を立てて、この堰の下を主材料1を通過させるようなことも考えられる。しかし、このような堰の下を通すようにすると、その堰の部分を通過できない主材料が堰の後側に溜まってしまう。例えば、主材料である木製スライス片には、真っ直ぐのものや、カールされたものや、あるいは捻れたものなどがある。このように形状が一定しない木製スライス片を、堰の下に通そうとすれば、これら木製スライス片が、堰に引っかかったりして、スムーズに通り抜けられないものがでてくる。ほんのわずかなスライス片が、堰に引っかかっても、それが原因で後からくるスライス片が次々と引っかかってしまい、結局は、上記したように堰の後ろにスライス片がたくさん溜まってしまう。
【0013】
堰の後側に主材料を溜めたままにしておくと、そこを通過する主材料の量、すなわち供給量が一定しなくなる。ところが、天然の木製スライス片を主材料として、一定の大きさにまとめるためには、供給量を一定にしなければならない。もし、供給量にバラ付きがあると、それをまとめた畳床mは、厚さが不均一になったり、全体に波をうったりしてしまう。
【0014】
また、カールしたり捻れたりしている木製スライス片が、上記のように堰を無理して通過すると、それが折れたり細かく分断されたりしてしまう。もし、個々のスライス片が、折れたり分断されたりして、細かくなりすぎると、マットとしてまとめたときの主材料1の密度も、場所によって異なってしまう。場所によって密度が異なると、マットmは、やはり、厚さが不均一になったり、全体に波をうったりする。
したがって、この供給量を一定に保つということと、スライス片の形状をなるべく崩さないということとは、かなり重要な要素になる。
しかし、この実施例のように、第1帯状コンベヤ2と、それに向き合う羽根3とを反対方向に移動すれば、先にも説明したように、設定量以上の主材料を、羽根3で搬送方向とは反対側に払いのけてくれる。したがって、この回転体tの後側に主材料を溜めてしまうこともないし、その形状を崩すこともない。その上、この回転体tを通過する量、すなわち供給量も一定に保てる。
【0015】
また、上記のように第1帯状コンベヤ2で搬送された主材料1はホッパーhに投入されるが、このホッパーhは、次のように構成している。すなわち、このホッパーhは、その投入口4を長方形にするとともに、この長方形の長辺の長さを、第1帯状コンベヤ2の幅とほぼ同じにしている。つまり、第1帯状コンベヤ2で搬送された主材料1のすべてが、このホッパーhに自動的に落下するようにしている。
【0016】
このホッパーhは、図4に示すように、その本体5を凹字状にするとともに、この凹字状の開口部分を前板6でふさいでいる。また、この前板6はその上端を本体5の上部に軸7を中心に揺動自在に取り付けている。
そして、この前板6は、電動モータ8の駆動軸9に固定した円板10に、板状の伝達手段11を介して連係している。しかも、この伝達手段11と円板10との連結部分を、駆動軸9に対して偏心させている。
したがって、電動モータ8を駆動すると、伝達手段11が往復運動を繰り返す。この伝達手段11の往復運動にともなって、前板6も軸7を中心に揺動するが、この前板6、伝達手段11、円板10および電動モータ8が相まって、この発明の振動手段を構成する。
【0017】
このようにホッパーhに振動手段を設けたので、このホッパーhに供給された主材料1は、前板6の振動で、ごく自然に下方に落下していく。このように、振動手段は、ホッパーh内の主材料1に、圧力をかけずに自然に落下させるためのものである。したがって、主材料1の自然落下さえ促せれば、前板6をそれほど大きく揺動させる必要はない。
このようにホッパーhを揺動させることによって、その中の主材料1をごく自然に落下させられるので、ここでも木製スライス片1が折れたり、細かく分断されたりしない。また、ホッパーhにおける主材料1も、その自重で自然に詰め込まれるので、このホッパーh内の材料の密度も一定になる。この密度の一定化も、マットmの形状や厚さを均一化するために必要なことである。
なお、このホッパーhの側面に覗き窓12を形成し、この覗き窓12の外側にセンサー13を設けている。このセンサー13は、ホッパーh内の主材料1の量を監視するとともに、その量が設定量以下になったとき、信号を出力して、第1帯状コンベヤ2および回転体tを駆動させるようにしている。
【0018】
上記ホッパーhの排出口14側には、円弧状のすべり板15を形成している。このすべり板15の延長上には、第2帯状コンベヤ16を設けている。ただし、このすべり板15と第2帯状コンベヤ16との間には、麻布からなる下側布材17を敷くようにしている。この下側布材17は、図4に示すように、上記第2帯状コンベヤ16を支えるローラー18の後方に設けた巻取りローラー19に巻取られている。このようにした下側布材17は、巻取りローラー19から導き出して、図3に示した引っ張り機構20に止める。したがって、この引っ張り機構20が、レール21上を走行することによって、下側布材17が巻取りローラー19から引っ張り出されることになる。
なお、この第2帯状コンベヤ16の両側にも、第1帯状コンベヤ2と同様に、側壁を設けているが、この側壁は図示していない。
また、上記巻取りローラー19は、この発明の第1送り出し手段を構成するものである。
【0019】
上記のように構成したので、ホッパーhの排出口14から排出された主材料1は、円弧上のすべり板15をすべりながら、そのまま下側布材17の上に移行する。このようにすべり板15を通って下側布材17に移行するので、主材料群の連続性が断たれることがない。例えば、ホッパーhの排出口14から上記主材料群を下側布材17の上に直接落としてしまうと、下側布材17の上で主材料群の谷ができたりして、その連続性が断たれてしまう。この連続性が断たれると、たとえ、それを最終工程でどのように圧縮しても、その谷などによる凹凸が修正されない。
しかし、この実施例では、上記のように主材料群の連続性が断たれたりしないので、この段階で主材料群に凹凸などできない。
【0020】
上記すべり板15の下流側には、第1均し手段Xを設けている。この第1均し手段Xは、ローラー22に、その軸方向に伸びる凸部23を、円周方向に等間隔に設けている。この第1均し手段Xも、下側布材17上の主材料群を圧縮するのではなく、その主材料群を凸部23で軽く押して、その材料群に量的なむらが生じないようにするためのものである。
【0021】
上記第1均し手段Xの下流側には、第2均し手段Yと第3均し手段Zとを設けている。
上記第2均し手段Yは、図5に示すように、第2帯状コンベヤ16の幅とほぼ同じ長さを有する複数の上下移動板24を平行に並べたもので、これら上下移動板24を、図示していない電動モータを用いて、上下に移動できるようにしている。そして、個々の上下移動板24の下面には、その中央部分を突出させるとともに、その中央から左右に向かって上昇する斜辺25を形成している。
このようにした第2均し部材Yは、主材料群を軽く叩くものである。ただし、この第2均し手段Zは、どちらかというと、下側布材17の両側の主材料群が、他の部分よりも薄くならないようにするものである。つまり、この上下移動板24で下側布材17上の主材料群を軽く叩くことによって、主材料を斜辺25に沿って両サイドに導くものである。
【0022】
図6に示した第3均し手段Zも、第2均し手段Yと同様に、第2帯状コンベヤ16の幅とほぼ同じ長さを有する複数の上下移動板26を平行に並べるとともに、図示していない電動モータを用いて、上下に移動できるようにしたものである。そして、個々の上下移動板26の下面は、多数の山形の凸部27を形成している。
そして、この第3均し手段Zも、その凸部27で下側布材17上のその上下動によって、下側布材17上の主材料群を軽く叩くためのものである。そして、この上下移動板24に多数の山形の凸部27を形成したのは、この凸部27で、下側布材17上の主材料群の量的な均一化を図るためである。
【0023】
上記のようにした第3均し手段Zの下流側には、上側布材28を巻いた巻取りローラー29を設けている。この巻取りローラー29に巻取られた上側布材28は、木製スライス片1からなる材料を均一に分配された主材料群の上を覆うために導き出される。
なお、上記巻取りローラー29は、この発明の第2送り出し手段を構成するものである。
上記のように上下の布材17および28に覆われた主材料群は、これら布材17、18とともに圧縮ローラー群で圧縮されながら縫製手段としてのミシン31を通過し、そこで縫い合わされる。
なお、前記引っ張り機構20は、この両布材17、28を同時に間欠的に引っ張るものである。
そして、所定の長さ分だけ引っ張り出されたら、カッター32でカットして、1枚のマット材33を形成する。
【0024】
次に、この実施例の装置を用いて、マットmを形成する工程を説明する。
まず最初に、檜の間伐材をスライスした木製スライス片からなる主材料を、第1帯状コンベヤ2に載せる。このときの木製スライス片は、その幅を約20mm、長さを約80mm、厚さを約0.2mmの長方形にしている。木製スライス片をこのような寸法にしたのは、次の理由からである。すなわち、マットとしての特性を維持するためには、この木製スライス片が、ある程度長い方がいい。なぜなら、ある程度の長さがないと、スライス片同士が絡み合わず、マットとしての弾性を保てないからである。
【0025】
しかし、あまり長すぎると、材料としての供給量を一定に保ち難くなる。このことは、1mもの長さにした木製スライス片を想定すれば、簡単に理解できることである。つまり、この木製スライス片が長すぎると、極端にカールしたり捻れたりするので、それだけで量の規制がやり難くなる。それだけではなく、長いスライス片は、お互いが絡み合ってしまうので、その量を正確に規制できなくなる。もし、供給量を一定に保てずに、搬送過程の下側布材17上の主材料群に厚いところと薄いところとができてしまうと、たとえ、それらを圧縮したとしても、その材料の不均一さが、そのままマットの厚さの不均一さにとなって現れてしまう。
このような理由から、木製スライス片の大きさを上記のように特定したものである。ただし、この寸法が絶対的なものではなく、例えば、幅5mm〜30mm、長さ30mm〜130mm、厚さ0.1mm〜0.5mm程度のものであれば、それほど支障なく使える。しかし、材料の量的な規制や、マットとしての弾性の維持などの条件を満たす上で、幅を約20mm、長さを約80mm、厚さを約0.2mmの長方形のものが最も好ましい。
【0026】
上記のようにした木製スライス片からなる主材料1を供給するときには、第1帯状コンベヤ2の幅方向にも、材料が均一に行き亘るようにする。また、その供給のタイミングは、ホッパーhに設けたセンサー13の出力信号に依存させている。このセンサー13は、ホッパーh内の材料が設定量よりも少なくなったときに信号を出力するので、この第1帯状コンベヤ2には、間欠的に材料が供給されることになる。
主材料が供給された第1帯状コンベヤ2が走行すると、それにともなって回転体tが回転し始める。コンベヤ2が走行し、しかも回転体tが回転すると、その回転体tの羽根3が、そのコンベヤ2上の設定量以上の主材料を、その搬送方向とは反対側に払いのける。したがって、この回転体tを通過すれば、主材料の量が均一化される。
【0027】
上記のようにして第1帯状コンベヤ2で搬送された主材料1は、ホッパーhに投入される。このとき、主材料は、ホッパーh内に自重で落下するので、ホッパーh内においても量が均一化される。しかも、この段階で前板6を振動させるので、ホッパーh内における主材料の密度も均一化する。この前板6の振動は、ホッパーh内の主材料の密度を均一化するとともに、その主材料をスムーズに落下させるためである。したがって、この実施例とは異なり、ホッパーhそのものを振動させるようにしてもよいこと当然である。
そして、このホッパーh内の主材料が設定量よりも少なくなれば、センサー13が作動して信号を出力する。このセンサー13の出力信号に基づいて、上記したように、第1帯状コンベヤ2に主材料が供給されるとともに、このコンベヤ2が走行して、ホッパーh内に主材料を補給する。
【0028】
このようにしてホッパーhに溜められた主材料は、前板6が振動する度に、すべり板15から滑り落ちて、第2帯状コンベヤ16上に導かれた下側布材17上に移行する。このときの主材料の供給量は、ホッパーhの排出口14の開口面積によって決められる。つまり、この排出口14の幅と厚みをもった主材料群として、下側布材17に供給される。
ただし、前板6が振動して、ホッパーh内の主材料を排出口14から排出するタイミングは、ミシン31の一縫いに合わせるようにしている。また、下側布材17も、このミシン31の一縫いに合わせて、間欠的に搬送されるようにしている。
【0029】
上記のように下側布材17に供給される主材料は、そのまま第1均し手段Xに到達する。このとき、すべり板15を通過する過程で、主材料群に割れ目のような谷が形成されていたたとしても、この第1均し手段Xのローラー22が回転することによって、その谷も均されて平坦になる。
その上、この主材料群は、第2均し手段Yおよび第3均し手段Zによって、量的にも均一にされる。すなわち、第2均し手段Yでは、その斜辺25によって、下側布材17の両サイドの主材料群が薄くならないように均される。
また、第3均し手段Zでは、山形の凸部27の叩き作用で、主材料群の中に空洞などが生じないように均される。
【0030】
このように下側布材17上で、主材料の量的な均一性が保たれるが、この状態を維持した上で、主材料群の上に上側布材28をかぶせる。そして、これら両布材17、28とともに主材料群を圧縮ローラー群30で圧縮し、その圧縮状態を保ちながら、ミシン31でそれらを縫い合わせる。この縫い合わせたものを、さらにカッター32で所定の長さにカットして、図2に示す1枚のマット材33を形成する。このようにして形成されたマット材33は、その厚みにほとんどバラ付きがなくなる。その理由は、主材料の供給量を一定に保つとともに、その主材料の分配も均一に保つようしたからである。
【0031】
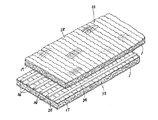
上記のようにして形成されたマット材33を2枚重ねて、マットmを形成するが、これら2枚のマット材33の間には、図2に示すように、板状の板状芯材34を介在させる。この板状芯材34には、木製スライス片と同様に檜材を用いている。そして、この板状芯材34の長さは、例えばこのマットmを畳床として用いる場合には、畳の長さよりもわずかに短くし、幅はだいたい50mm程度のものである。このようにした細い板状芯材34を幅方向に間隔を保って複数介在させる。
板状芯材34を介在させた2枚のマット材33を、図示していない圧縮ローラーで圧縮しつつ、ミシンでそれら2枚を縫い合わせる。そして、この圧縮して縫い合わせた2枚のマット材33、33を一畳分の大きさにカットする。
【0032】
この実施例では、2枚のマット材33、33を重ね合わせて、一畳分のマットmを形成するようにしたが、その理由は、次の通りである。
もし、1枚のマット材33で、一畳分の厚さのマットmを得ようとすると、それが厚すぎて十分に圧縮しきれない。この圧縮力が弱いと、厚さが安定しないだけでなく、ミシン31の針の通りも悪くなってしまう。それだけではなく、できあがったマットmの形状も維持し難くなってしまう。
しかし、この実施例のように、2枚のマット材33を重ねるようにすれば、1枚1枚のマット材33の厚さを薄くできる。このように薄いものは、ある程度の圧縮力を作用させれば、十分に圧縮してくれるので、主材料の量さえ一定であれば、そのマット材33の厚さも一定になる。このように1枚1枚の厚さが一定なので、それらを重ね合わせたマットmの厚さも常に一定になる。
【0033】
また、しっかりと圧縮された状態で縫い合わされたマット材33は、当然のこととして、その形状維持能力も大きくなる。このように形状維持能力の大きな2枚のマット材33を重ね合わせて縫い合わせるので、当然に形状維持能力が大きなマットmを得ることができる。
このようにしてできたマットmは、最終段階で、その周辺をカットしても、まったく型くずれしないだけでなく、その角を正確に90度に保つこともできるので、畳床として用いることができる。
なお、この実施例では、上記したように2枚のマット材33を重ね合わせて、一畳分のマットmを形成するようにしたが、何枚かのマット材33を重ね合わせるようにしてもよいこと当然である。
また、2枚のマット材33、33の間に、細い板状芯材34を介在させたので、畳床としての最適な弾性も保つことができる。
そして、この実施例では、この発明のマットの用途として畳床の例を挙げたが、その用途としては畳床に限定されるものではなく、例えばベッドのマットなどにも用いることができる。
【0034】
【発明の効果】
第1の発明によれば、木製スライス片を主材料にしているので、その木の特性である吸湿性、脱臭性および防カビ性などの機能を備えたマットが得られる。
また、木製スライス片を利用できるということは、間伐材を利用できるということである。したがって、自然林の保護という現代社会のテーマを守りながら、マットの主材料を大量に確保できる。そして、このようなマットを畳床として用いれば、藁材の確保が困難という問題も解決できる。
そして、木製スライス片からなる主材料を圧縮して形成した複数枚のマット材を、2枚重ねてさらに圧縮し、それらを縫い合わせるようにしたので、不定型な木製スライス片を用いても、形状、厚さおよび形状維持能力などにおいて、均一なマットを得ることができる。
さらに、このマットは土の中で自然に分解する材質から構成されているので、環境に非常に優しいものとなっている。
なお、この第1の発明における布材は、織布であってもよいし不織布であってもよい。また、その材質は特に問わないが、麻布の方が通気性や吸湿性に優れているし、公害もないという点で有利である。
【0035】
第2の発明によれば、木製スライス片が適度に絡み合うので、マットとしての腰の強さや弾性を維持できる。しかも、そのスライス片が必要以上に長くないので、その量の管理もやりやすくなる。
第3の発明によれば、マット材とマット材との間に板状芯材を介在させたので、よりいっそう腰の強さや弾性を維持できる。
【0036】
第4の発明によれば、主材料の供給量を一定に保てるとともに、その主材料を万遍なく分配できるので、形状や厚さなどが一定の均質なマットを、連続して製造することができる。
第5の発明によれば、木製スライス片の形状等を損なわずに、ホッパーに供給される主材料の量を常に一定に保てる。
第6の発明によれば、ホッパーに振動手段を設けたので、このホッパーを通過する主材料の密度を一定に保てる。したがって、当然のこととして、主材料の供給量も一定に保つことができる。
第7の発明によれば、ホッパーから主材料群がスムーズに排出されるので、主材料の分配を均質化できる。
【0037】
第8〜10の発明によれば、ホッパーの下流側に均し手段を複数設けたので、コンベヤの布材上に分配された主材料を万遍なく行き亘らせることができる。
第11の発明によれば、二つの均し手段で、コンベヤの布材上に分配された主材料を叩くので、その分配状況が均一化する。
第12の発明によれば、三つの均し手段を設けたので、主材料の分配状況がいっそう均一化する。
いずれにしても、第8〜12の発明によれば、下側布材に供給される主材料が、均一に分配されるので、その主材料群に山や谷などの凹凸ができない。もし、この凹凸があると、たとえそれを圧縮したとしても、完成したマットにも凹凸が残ってしまう。しかし、第8〜12の発明によれば、このような問題が一切ない。
【図面の簡単な説明】
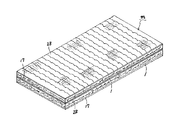
【図1】マットの斜視図である。
【図2】マット材を重ね合わせる過程を示した斜視図である。
【図3】マット製造装置全体の概略図である。
【図4】ホッパー部分の斜視図である。
【図5】第2均し手段の斜視図である。
【図6】第3均し手段の斜視図である。
【符号の説明】
1 主材料
2 第1帯状コンベヤ
h ホッパー
t 供給量規制手段としての回転体
3 羽根
6 振動手段の構成要素である前板
8 振動手段の構成要素である電動モータ
9 振動手段の構成要素である駆動軸
10 振動手段の構成要素である円板
11 振動手段の構成要素である伝達手段
15 すべり板
16 第2帯状コンベヤ
17 下側布材
19 第1送り出し手段としての巻取りローラー
X 第1均し手段
22 ローラー
23 凸部
Y 第2均し手段
Z 第3均し手段
24 上下移動板
25 斜辺
26 上下移動板
27 凸部
28 上側布材
29 第2送り出し手段としての巻取りローラー
30 圧縮ローラー群
31 縫製手段としてのミシン
33 マット材
34 板状芯材
Claims (12)
- 織布あるいは不織布からなる2枚の布材間に、多数の木製スライス片からなる主材料を介在させるとともに、それら主材料を圧縮しながら互いに縫い合わせて1枚のマット材を構成する一方、このようにした複数枚のマット材をさらに圧縮しながら縫い合わせてなるマット。
- 木製スライス片は、幅を5mm〜30mm、長さを30mm〜130mmの長方形にするとともに、その厚さを0.1mm〜0.5mmとした請求項1記載のマット。
- 所定のマット材とマット材との間に、これらマット材の長さよりもやや短い板状芯材を、そのマット材の幅方向に間隔を保って複数並べてなる請求項1記載のマット。
- 木製スライス片からなる主材料を搬送する第1帯状コンベヤと、この第1帯状コンベヤの下流側に設けるとともに、第1帯状コンベヤで搬送された主材料を受け入れるホッパーと、このホッパーの上流側にあって、第1帯状コンベヤで搬送される主材料の供給量を一定に保つための供給量規制手段と、ホッパーの排出口の下方に設けた第2帯状コンベヤと、この第2帯状コンベヤの上に敷いてそのコンベヤとともに走行する下側布材と、この下側布材を送り出す第1送り出し手段と、上記第2帯状コンベヤ上の布材に載せられた主材料を、その下側布材上に万遍なくいき亘らせるための均し手段と、この均し手段の下流側にあって、上記布材に載せられた主材料を覆う上側布材と、この布材を送り出す第2送り出し手段と、上記両布材およびそれらに挟まれた主材料を圧縮する圧縮ローラーと、この圧縮ローラーから導き出されるマット材を縫製する縫製手段と、連続的に導き出されるマット材を所定の長さにカットする裁断手段とを備えたマット製造装置。
- 供給量規制手段は、複数枚の羽根を放射状に設けた回転体からなり、この回転体は、第1帯状コンベヤに載せられた主材料を、その搬送方向と反対側に払い除く方向に回転する請求項4記載のマット製造装置。
- ホッパーに振動手段を設けた請求項4または5記載のマット製造装置。
- ホッパーの排出口に、円弧状のすべり板を設けた請求項4〜6のいずれか1に記載したマット製造装置。
- ホッパーの排出口の下流側に複数の均し手段を設けた請求項4〜7のいずれか1に記載したマット製造装置。
- 少なくとも一つの均し手段は、第2帯状コンベヤの幅とほぼ等しい軸方向長さを保持したローラーとし、このローラーには、その軸方向に凸部を複数形成するとともに、これら凸部を円周方向に等間隔に設けた請求項4〜8のいずれか1に記載のマット製造装置。
- 少なくとも一つの均し手段は上下移動体で構成し、第2帯状コンベヤで搬送されている主材料を、この上下移動体で軽く叩くようにした請求項4〜9記載のマット製造装置。
- 複数の均し手段のうち、二つの均し手段を上下移動板で構成し、上流側に設けた上下移動板は、第2帯状コンベヤの幅とほぼ等しい長さを保持し、その板の下面に多数の山形の凸部を形成する一方、下流側に設けた上下移動板は、同じく第2帯状コンベヤの幅とほぼ等しい長さを保持し、この板の下面中央を突出させるとともに、その中央から左右に向かって上昇する斜辺を形成した請求項4〜8、10のいずれか1に記載のマット製造装置。
- ローラーからなる第1均し手段と、下面に多数の山形の凸部を形成した上下移動板からなる第2均し手段と、下面中央に一つの山を形成した上下移動板からなる第3均し手段とを備え、上流側から、第1均し手段、第2均し手段および第3均し手段の順で並べた請求項4〜8のいずれか1に記載のマット製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP34864097A JP3673629B2 (ja) | 1997-12-03 | 1997-12-03 | マットとその製造装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP34864097A JP3673629B2 (ja) | 1997-12-03 | 1997-12-03 | マットとその製造装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH11165305A JPH11165305A (ja) | 1999-06-22 |
| JP3673629B2 true JP3673629B2 (ja) | 2005-07-20 |
Family
ID=18398366
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP34864097A Expired - Fee Related JP3673629B2 (ja) | 1997-12-03 | 1997-12-03 | マットとその製造装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3673629B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008279234A (ja) * | 2007-05-12 | 2008-11-20 | Yasuo Kumakura | 枕およびクッション |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6016276B2 (ja) * | 2013-10-31 | 2016-10-26 | 社会福祉法人アンサンブル会 | ヒノキの木毛を主材料とする畳床 |
-
1997
- 1997-12-03 JP JP34864097A patent/JP3673629B2/ja not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008279234A (ja) * | 2007-05-12 | 2008-11-20 | Yasuo Kumakura | 枕およびクッション |
Also Published As
| Publication number | Publication date |
|---|---|
| JPH11165305A (ja) | 1999-06-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3872341B2 (ja) | シートたばこ、その製造方法および製造システム | |
| CN101553321B (zh) | 生产具有提高纤维含量的高强度纤维加强结构水泥板的多层方法和装置 | |
| US4865788A (en) | Method for forming fiber web for compression molding structural substrates for panels and fiber web | |
| US5972265A (en) | Method and apparatus for producing composites | |
| US4068991A (en) | Layer-forming apparatus especially for particle board mats | |
| US2589008A (en) | Apparatus for forming fibrous mats | |
| CN1368913A (zh) | 用于制造模制件的方法和装置 | |
| US3977928A (en) | Process and apparatus for producing a soft fibrous sheet | |
| US2794238A (en) | Fiber glass mat | |
| US4457055A (en) | Method for forming needled, non-woven fiber padding | |
| US4957809A (en) | Fiber web for compression molding structural substrates for panels | |
| JP3178840B2 (ja) | 大きな引張り強さを有する変形可能な繊維マットの流体動力学的な製造方法及びその製造装置 | |
| JPH11165305A (ja) | マットとその製造装置 | |
| US2794237A (en) | Method of producing fiber glass mats | |
| JPS61501717A (ja) | カ−ド | |
| JPH05195398A (ja) | 形成不織布の製造方法及び装置、並びにその不織布及び その使用方法 | |
| JP3048132B2 (ja) | フェルトフリースの製造方法とその装置 | |
| JP3095378B2 (ja) | マットとその製造装置 | |
| US4619723A (en) | Method for preformation of cushion and apparatus therefor | |
| US20080190060A1 (en) | Batt for use as building material | |
| JP7844895B2 (ja) | 繊維シートの製造方法 | |
| AU2006317770A1 (en) | Oil absorbent blanket and method for manufacturing the same | |
| EP1473396B1 (en) | Composite synthetic fibre material for footwear insoles and production process therefor | |
| JPH0114239Y2 (ja) | ||
| WO2017154526A1 (ja) | シート製造装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050324 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050329 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050425 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080428 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090428 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100428 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110428 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120428 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120428 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130428 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140428 Year of fee payment: 9 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |