JP3673923B2 - ローラ装置、並びに、ローラ装置の製造方法 - Google Patents
ローラ装置、並びに、ローラ装置の製造方法 Download PDFInfo
- Publication number
- JP3673923B2 JP3673923B2 JP2002356269A JP2002356269A JP3673923B2 JP 3673923 B2 JP3673923 B2 JP 3673923B2 JP 2002356269 A JP2002356269 A JP 2002356269A JP 2002356269 A JP2002356269 A JP 2002356269A JP 3673923 B2 JP3673923 B2 JP 3673923B2
- Authority
- JP
- Japan
- Prior art keywords
- roller
- peripheral surface
- fixed member
- roller body
- main body
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 22
- 238000000034 method Methods 0.000 title description 3
- 230000002093 peripheral effect Effects 0.000 claims description 48
- 238000003825 pressing Methods 0.000 claims description 5
- 239000003638 chemical reducing agent Substances 0.000 description 9
- 238000003780 insertion Methods 0.000 description 5
- 230000037431 insertion Effects 0.000 description 5
- HCHKCACWOHOZIP-UHFFFAOYSA-N Zinc Chemical compound [Zn] HCHKCACWOHOZIP-UHFFFAOYSA-N 0.000 description 4
- 229910052725 zinc Inorganic materials 0.000 description 4
- 239000011701 zinc Substances 0.000 description 4
- 230000000903 blocking effect Effects 0.000 description 3
- 238000004512 die casting Methods 0.000 description 3
- 238000001514 detection method Methods 0.000 description 2
- 238000006073 displacement reaction Methods 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 230000000149 penetrating effect Effects 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 239000011358 absorbing material Substances 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000013011 mating Effects 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 230000001902 propagating effect Effects 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images






Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G39/00—Rollers, e.g. drive rollers, or arrangements thereof incorporated in roller-ways or other types of mechanical conveyors
- B65G39/02—Adaptations of individual rollers and supports therefor
- B65G39/09—Arrangements of bearing or sealing means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G13/00—Roller-ways
- B65G13/02—Roller-ways having driven rollers
- B65G13/06—Roller driving means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G23/00—Driving gear for endless conveyors; Belt- or chain-tensioning arrangements
- B65G23/02—Belt- or chain-engaging elements
- B65G23/04—Drums, rollers, or wheels
- B65G23/08—Drums, rollers, or wheels with self-contained driving mechanisms, e.g. motors and associated gearing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65G—TRANSPORT OR STORAGE DEVICES, e.g. CONVEYORS FOR LOADING OR TIPPING, SHOP CONVEYOR SYSTEMS OR PNEUMATIC TUBE CONVEYORS
- B65G39/00—Rollers, e.g. drive rollers, or arrangements thereof incorporated in roller-ways or other types of mechanical conveyors
- B65G39/02—Adaptations of individual rollers and supports therefor
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Rollers For Roller Conveyors For Transfer (AREA)
- Rolls And Other Rotary Bodies (AREA)
Description
【0001】
【発明の属する技術分野】
本発明はコンベア装置等に使用されるローラ装置に関するものであり、特にローラ本体と、ローラ本体に一部又は全部が収納され固定される被固定部材との固定構造に特徴を有するものに関する。
【0002】
【従来の技術】
従来より、物品を搬送するコンベア装置等に、支軸に対して回転自在に支持された円筒状のローラ本体からなるフリーローラや、ローラ本体内にモータと減速機とが内蔵されたモータ内蔵ローラが採用されている。
【0003】
従来技術のフリーローラやモータ内蔵ローラは、ローラ本体の端部を閉塞する閉塞部材や、軸受け等の構成部材が、接着剤やホロセットボルト、溝付きピン、スプリングピン等によってローラ本体に固定されている。
【0004】
また、従来技術では、以下に記す特許文献1の様に、ローラ本体と閉塞部材との間にリング状の固定輪を介在させると共に、キャップの側面側から止めネジを挿通することにより、楔の原理で閉塞部材をローラ本体に固定する構成が採用されている。
【0005】
またさらに、下記特許文献2に開示されているローラ装置では、閉塞部材の周囲に溝を設けると共に、ローラ本体の端部を折り返して前記溝内に嵌め込むことにより閉塞部材が固定されている。
【0006】
【特許文献1】
特開平6−171730
【特許文献2】
特表昭61−108461
【0007】
【発明が解決しようとする課題】
フリーローラやモータ内蔵ローラ等のローラ装置は、物品の搬送等に用いられることが多いため、これにより発生する機械的な振動等によりボルトやピンを挿通している挿通孔が徐々に広がるなどして、ボルトやピンの緩みや抜け落ちが起こってしまう。ボルトやピン等の緩みや抜け落ちが発生すると、ローラ本体の回転に支障が生じ、物品をうまく搬送することができなくなってしまうという問題がある。
【0008】
ホロセットボルト等のボルトやネジを用いて固定する場合には、ローラ本体や閉塞部材等にネジ加工を施す必要があり、加工が面倒であるという問題がある。また、ネジ加工等を施すと、その際に発生する切粉がローラ本体の表面に付着したりローラ本体内に入ってしまうという問題がある。
【0009】
特許文献1や特許文献2に記載されているような構成は、ローラ本体と閉塞部材等の被固定部材との固定構造が複雑であるため、組立作業が煩雑となるばかりか、製造コストが高くついてしまうという問題がある。
【0010】
そこで本発明では、閉塞部材や軸受け等の被固定部材とローラ本体とを容易に固定可能であり、機械的な振動等が伝播する状態で使用されても固定部材の脱落等が発生しないローラ装置の提供を目的とした。
【0011】
【課題を解決するための手段】
上記した目的を達成すべく提供される請求項1に記載の発明は、ローラ本体と、当該ローラ本体に一部又は全部が収納され固定される被固定部材とを具備し、当該被固定部材の外周面側に近接した位置に軸方向に向かって延伸した空洞部を周方向に複数有し、当該空洞部に相当する部位には、前記ローラ本体の内周面と被固定部材の外周面の一部又は全部とを接触させた状態で、ローラ本体の外側から内側に向けてローラ本体及び被固定部材を一体的に塑性変形させることにより、ローラ本体の内側に向けて突出したローラ本体の塑性変形部と被固定部材の塑性変形部とからなり、ローラ本体の内周面および被固定部材の外周面に形成された不連続な凹凸によって構成される嵌合構造部が形成されていることを特徴とするローラ装置である。
【0012】
本発明のローラ装置は、ローラ本体の外側から内側に向けてローラ本体および被固定部材を一体的に塑性変形させると、ローラ本体の変形部が被固定部材の変形部に嵌り込み、嵌合構造部を形成して一体化される。そのため、ローラ本体の変形部が被固定部材の変形部に引っかかり、ローラ本体が被固定部材に対して相対移動できなくなる。従って、上記した構成によれば、ローラ本体と被固定部材との周方向および軸方向の位置ズレや、被固定部材の脱落を確実に防止することができる。
【0013】
本発明のローラ装置は、ボルトやピン等の部材を用いることなくローラと被固定部材とが固定されたものである。そのため、本発明のローラ装置は、製造工程においてボルトやピン等を挿通する孔を設ける必要もない。従って、本発明によれば、製造工程を簡略化すると共に、部品点数を削減することができ、従来技術のローラ装置よりも製造コストを低減することができる。
【0014】
上記請求項1に記載のローラ装置において、被固定部材は、外周面に近接した位置に複数の空洞部を有し、空洞部は中空であり、塑性変形により形成された嵌合構造部の一部又は全部が前記空洞部側に突出していることを特徴とするものであってもよい。(請求項2)
【0015】
本発明のローラ装置は、上記した空洞部を具備しているため、ローラ本体の外側から外力を作用させることにより容易にローラ本体および被固定部材を一体的に塑性変形させることができる。
【0016】
上記請求項1又は2に記載のローラ装置において、嵌合構造部は、ローラ本体の周方向に複数設けられていることを特徴とするものであってもよい。(請求項3)
【0017】
かかる構成によれば、ローラ手段の周方向に作用する振動等を複数の固定手段によって分散して支持することができるため、ローラ本体と被固定部材との周方向および軸方向の位置ズレや、被固定部材の脱落を確実に防止することができる。
【0018】
また、上記請求項1乃至3のいずれかに記載のローラ装置は、ローラ本体内にモータが内蔵され、該モータの回転動力がローラ本体に伝達されることでローラ本体が回転駆動することを特徴とするものとすることも可能である。(請求項4)
【0019】
本発明のローラ装置は、ローラ本体内にモータが内蔵されたものであるため、モータの作動に伴う振動がローラ本体や被固定部材に伝播するが、上記した固定構造を採用しているため、振動によるローラ本体と被固定部材との周方向および軸方向の位置ズレや、被固定部材の脱落が起こらない。そのため、本発明のローラ装置は、固定手段の脱落によるローラ本体の回転不良が発生しない。
【0020】
また、本発明のローラ装置は、ローラ本体と、当該ローラ本体に一部又は全部が収納され固定される被固定部材とを具備し、当該被固定部材の外周面側に近接した位置には軸方向に向かって延伸した空洞部が周方向に複数設けられたローラ装置の製造方法であって、前記ローラ本体の所定の位置に被固定部材を圧入する工程と、当該被固定部材の外周面とローラ本体の内周面とが接触し、空洞部に相当する部位にローラ本体の外側から内側に向かう方向に外力を作用させ、ローラ本体および被固定部材を一体的に塑性変形させることによりローラ本体の内側に向けて突出したローラ本体の塑性変形部と被固定部材の塑性変形部とからなり、ローラ本体の内周面および被固定部材の外周面に形成された不連続な凹凸によって構成される嵌合構造部を形成する工程とを具備したことを特徴とするローラ装置の製造方法で作製されたものである。(請求項5)
【0021】
上記した製造方法でローラ装置を製造すると、ローラ本体の外側から内側に向けてローラ本体および被固定部材を一体的に塑性変形した際に形成されるローラ本体の変形部が被固定部材の変形部に嵌り込んで形成される嵌合構造部によって、ローラ本体と被固定部材とを確実に一体化することができる。従って、本発明によれば、機械的な振動等が伝播する状態で使用されても固定部材の脱落等が発生しないローラ装置を提供することができる。
【0022】
本発明の製造方法によれば、ボルトやピン等の部材を用いることなくローラと被固定部材とを固定することができる。そのため、本発明によれば、製造工程においてボルトやピン等を挿通する孔を設ける必要がなく、容易かつ迅速にローラ装置を製造することができる。また、本発明によれば、ローラ装置の製造工程を簡略化すると共に、部品点数を削減することができ、ローラ装置の製造コストを低減することができる。
【0023】
【発明の実施の形態】
続いて、本発明の一実施形態について、図面を参照しながら詳細に説明する。図1は、本発明の一実施形態であるモータ内蔵ローラおよびフリーローラを備えた搬送装置を示す斜視図である。図2は、本発明の一実施形態であるモータ内蔵ローラを示す断面図である。図3および図4は、図2に示すモータ内蔵ローラが備える閉塞部材を示す斜視図である。図5は、図2に示すモータ内蔵ローラの要部を示す斜視図である。図6および図7は、図2に示すモータ内蔵ローラが備える連結部材を示す斜視図である。図8は、本発明の一実施形態であるフリーローラを示す断面図である。図9および図10は、図2に示すモータ内蔵ローラの製造過程における要部を拡大した断面図である。図11は、図2に示すモータ内蔵ローラの要部を示す断面図である。図12乃至14は、本発明において採用される被固定部材の変形実施例を示す斜視図である。
【0024】
図1において、1は搬送装置である。搬送装置1は、平行に配置されたフレーム2,2の間に複数のモータ内蔵ローラ3およびフリーローラ5が並列配置されたローラコンベアである。モータ内蔵ローラ3は、搬送装置1の物品の搬送方向に等間隔となるようにフレーム2,2間に固定されており、その両側にフリーローラ5が2本ずつ平行に固定されている。
【0025】
モータ内蔵ローラ3は、図2に示すようにローラ本体6と、閉塞部材7(被固定部材)と、支軸10,11とを具備している。ローラ本体6は、両端が開口した金属製の筒体であり、両端が閉塞部材7によって閉塞されている。支軸10,11は、それぞれ閉塞部材7,7から突出した軸体であり、閉塞部材7,7に軸受12,13を介して回転自在に取り付けられている。
【0026】
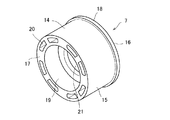
閉塞部材7は、亜鉛ダイカスト(ZDC)製であり、図3および図4に示すように、外周面15と、ローラ本体6の内側に位置する側面17とからなる本体部14と、ローラ本体6に固定された場合にローラ本体6の外側に露出する側面16を有するフランジ部18とを有し、中心部が軸方向に貫通した円筒体である。閉塞部材7は、側面16側の端部がフランジ部18の分だけ他の部分に比べて大径となっている。さらに具体的には、閉塞部材7の大部分の外径は、ローラ本体6の内径と略同一であり、フランジ部18の外径は、ローラ本体6の外径と略同一である。
【0027】
閉塞部材7は、図4に示すように側面17側に開口し、軸受12、13を収納する凹部19と、凹部20とを備えている。凹部20は、閉塞部材7を肉抜きしたものであり、閉塞部材7の軽量化および製造コストダウンを図るためのものである。また、閉塞部材7は、図3に示すように側面16側に開口した軸挿通孔21と、空洞部22とを備えている。
【0028】
軸挿通孔21は、凹部19と連通しており、軸受12,13によって支持される支軸10,11を挿通するために設けられたものである。また、空洞部22は、閉塞部材7およびローラ本体6の外周面の接線方向に延伸した長穴状の開口形状を有する。また、空洞部22は、側面16から軸方向に向かって所定の長さだけ奥側に延伸したものである。さらに具体的には、図3に示すように、空洞部22の開口幅Xは、本体部14の外径Dの約1/10から1/5程度であり、奥行きYは本体部14の軸方向の長さLの1/4から2/5程度である。空洞部22の開口幅Xは、外径Dの約1/10から1/9程度であり、奥行きYは長さLの約1/5から2/5程度であることが好ましい。
【0029】
空洞部22は、閉塞部材7の外周面15側に近接した位置に、周方向に4つ、等間隔に設けられている。さらに具体的には、空洞部22は、閉塞部材7をローラ本体6に装着した際にローラ本体6の内周面と接触する接触面近傍に配置されており、後述する塑性変形部61を収納する。
【0030】
支軸10は、図5に示すように面取りにより回り止め加工が施された棒状の部材であり、閉塞部材7および軸受12を介して回転自在に取り付けられている。図2に示すように、支軸10には、軸方向に伸びる凹部25が設けられており、その内部にボール26が収納されている。軸受12には押圧部材27が取り付けられており、支軸10はバネ28およびボール26を介して押圧部材27によってローラ本体6の軸方向外部側に押しつけられている。
【0031】
支軸10は、ローラ本体6に収納される側の端部にフランジ30を有し、常時はバネ28によって付勢されており、フランジ30が軸受12の側面に当接する程度までローラ本体6の外側に向けて押し出されている。また、支軸10は、ローラ本体6の軸方向内側に押圧して押し込むことができ、押圧を解除するとバネ28の復元力により所定の位置に戻る。そのため、モータ内蔵ローラ3は、例えば、フレーム2側に設けられた固定軸を挿通するための貫通孔(図示せず)にモータ内蔵ローラ3の支軸11を後述するケーブル36と共に挿通し、固定軸10を押し込みながらフレーム2側の固定軸挿通孔に容易に挿通することにより容易に設置される。また、支軸10の凹部25に収納されているボール26は、閉塞部材7の回転に伴って押圧部材27と共に回転するバネ28と支軸10との摩擦を低減させる機能を有する。
【0032】
支軸11は、支軸10と同様に棒状の部材であり、閉塞部材7に対して軸受13および軸継手31を介して回転自在に取り付けられている。支軸11は、ローラ本体6の外側に位置する部位にネジ加工が施されている。支軸11には、軸方向に貫通し、ローラ本体6の内外を連通する貫通孔32が設けられている。支軸11の貫通孔32には、後述するモータ33への電源の供給や、モータ33に付属している位置検出素子等(図示せず)との電気部品あるいは電子部品との電気信号の送受信を行うケーブル36が挿通され、ローラ本体6の外部に取り出されている。
【0033】
図2に示すように、モータ内蔵ローラ3は、ローラ本体6内にモータ33と減速機34とから構成される駆動ユニット35を内蔵している。モータ33は、電磁石からなる複数の固定子と、磁極を有する回転子と、位置検出素子とを備えたブラシレスモータである。モータ33の中心軸37は、軸受38,40を介して支持されている。モータ33の中心軸37の一端側は、回転子の回転動力を減速するための減速機34に軸受38を介して接続されている。
【0034】
減速機34は、図2に示すように遊星歯車列からなる減速機であり、中心軸37を介して伝播するモータ33の回転動力を所定の減速比で減速するものである。また、減速機34の出力軸41は、外歯車42を介してローラ本体6の内部に固定されている連結部材43(被固定部材)に接続されている。そのため、モータ33の回転動力は、減速機34において減速され、減速機34の出力軸41および連結部材43を介してローラ本体6に伝播され、ローラ本体6を回転駆動させる。
【0035】
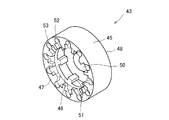
連結部材43は、亜鉛ダイカスト製の部材であり、図6および図7に示すように、外周面45および内周面46、側面47,48を有し、中心に軸方向に貫通した軸挿通孔50が設けられたドーナツ状の部材である。連結部材43は、出力軸41に装着された外歯車42と噛み合う複数の歯部51が内周面46に等間隔に設けられた内歯車である。連結部材43は、外径がローラ本体6の内径と略同一であり、側面47側が減速機34の出力軸41に対向するようにローラ本体6の内側に固定されている。そのため、出力軸41は側面47側から挿通され、出力軸41に固定された外歯車42は内周面46に設けられた歯部51と噛み合う。
【0036】
連結部材43の側面47側には、図7に示すように凹部52,53が周方向に交互に設けられている。凹部52,53は、減速機34の出力軸41と連結部材43との間に配置される衝撃吸収材を嵌合させるためのものである。
【0037】
また、連結部材43の側面48側には、複数の凹部56(空洞部)と凹部55とが周方向に交互に設けられている。凹部56は、ローラ本体6に連結部材43を固定する際に形成される嵌合構造部63を収納するものである。また、凹部55は、連結部材43を肉抜きした部位であり、連結部材43の軽量化および製造コストダウンを図るためのものである。
【0038】
フリーローラ5は、上記したモータ内蔵ローラ3と同様の外観を有し、構成部材の大部分が共通している。即ち、フリーローラ5は、図8に示すようにローラ本体6の両端が閉塞部材7,7によって閉塞されたものであり、内外を連通する支軸10,10が軸受12によって支持され、ローラ本体6の両端から突出したものである。
【0039】
本実施形態のモータ内蔵ローラ3およびフリーローラ5は、ローラ本体6とローラ本体6内に固定される被固定部材たる閉塞部材7および連結部材43との固定構造および固定方法に特徴を有する。以下において、モータ内蔵ローラ3のローラ本体6に閉塞部材7を固定する場合を例に挙げ、ローラ本体6と被固定部材との固定構造および固定方法について説明する。
【0040】
図9および図10は、本実施形態のモータ内蔵ローラ3の製造工程における支軸10側の端部近傍を拡大した断面図である。閉塞部材7は、図3および図4に示すように本体部14の外周面15が平坦となるように製造される。即ち、閉塞部材7は、外周面15が円周面であって不連続な凹凸がない状態となるように形成される。またこの時、閉塞部材7には、外周面15近傍に側面16から所定長だけ奥側に延伸した凹部22が設けられる。
【0041】
閉塞部材7とは別に、端部近傍の外周面および内周面が共に平坦な筒状のローラ本体6が用意される。即ち、ローラ本体6は、端部近傍の外周面が円周面であって、不連続な凹凸がない状態となるように形成される。これに続いて、図9に示すように閉塞部材7が側面17側からフランジ部18がローラ本体6の端部に当接するまでローラ本体6の内部方向に押し込まれ、ローラ本体6に装着される。上記したように、閉塞部材7の外径はローラ本体6の内径と略同一であり、ローラ本体6の内周面および閉塞部材7の外周面15が共に表面が平坦であるため、閉塞部材7とローラ本体6との間には隙間がなく、閉塞部材7の外周面15はローラ本体6の内周面と密着している。
【0042】
閉塞部材7がローラ本体6の端部に装着されると、図9に矢印で示すようにローラ本体6の表面であって、ローラ本体6に装着されている閉塞部材7の空洞部22に相当する部位に断面形状が矩形のカシメパンチやタガネ等の冶具23を用いて外力を作用させる。ここで図3および図9に示すように、空洞部22は中空であり、閉塞部材7の周部近傍に位置している。そのため、外力を作用させる前は共に表面が平坦であったローラ本体6および閉塞部材7に外力を作用させると、両者は重なったままの状態を維持して同一方向に容易に塑性変形され、ローラ本体6の内側に向けて突出した塑性変形部60,61からなる嵌合構造部65が形成される。即ち、ローラ本体6および閉塞部材7にローラ本体6の外側から一体的に塑性変形させることにより、円周面であって不連続な凹凸がない状態であったローラ本体6の内周面および閉塞部材7の外周面15に、不連続な凹凸が形成される。
【0043】
嵌合構造部65は、平面視が矩形状の凹部であり、ローラ本体6の軸方向に向かう嵌合辺65aおよび周方向に向かう嵌合辺65bにより形成されている。また、ローラ本体6の塑性変形部60は閉塞部材7の塑性変形部61の内部に嵌り込んでいる。そのため、塑性変形部60が塑性変形部61に引っかかり、ローラ本体6は閉塞部材7に対して相対移動できない。即ち、ローラ本体6と閉塞部材7とはローラ本体6の塑性変形部60と閉塞部材7の塑性変形部61との嵌合によって一体化されており、嵌合構造部65の嵌合辺65aによりローラ本体6と閉塞部材7との周方向の位置ズレが防止されると共に、嵌合辺65bによって両者の軸方向の位置ズレが防止されている。そのため、閉塞部材7は、ローラ本体6から脱落しない。
【0044】
本実施形態のモータ内蔵ローラ3では、ローラ本体6と閉塞部材7との固定構造と同様の構造によって、連結部材43がローラ本体6に固定されている。さらに具体的には、連結部材43は、ローラ本体6の内部に駆動ユニット35と共に押し込まれて装着される。連結部材43の外径はローラ本体6の内径と略同一であるため、連結部材43の外周面45はローラ本体6の内周面と密着しており、両者の間には隙間がない。
【0045】
連結部材43がローラ本体6の端部に装着されると、ローラ本体6の表面であって、連結部材43の空洞部56に相当する部位がかしめられる。空洞部56は、上記した空洞部22と同様に中空であり、連結部材43の周部近傍に位置するため、ローラ本体6および連結部材43は、両者が重ねたままの状態で容易に塑性変形し、塑性変形部62,63が形成される。
【0046】
ローラ本体6の塑性変形部62は連結部材43の塑性変形部63の内部に嵌り込んで一体化され、嵌合構造部66を形成している。嵌合構造部66は、上記した嵌合構造部65と同様に、平面視が矩形状の凹部であり、ローラ本体6の軸方向に向かう嵌合辺65aおよび周方向に向かう嵌合辺65bにより形成されている。また、ローラ本体6の塑性変形部62は連結部材43の塑性変形部63に嵌り込み引っかかっている。即ち、ローラ本体6と連結部材43とはローラ本体6の塑性変形部62と閉塞部材7の塑性変形部63との嵌合によって形成される嵌合構造部66によって一体化されている。そのため、連結部材43は、ローラ本体6に対して相対移動できず、ローラ本体6と連結部材43との周方向および軸方向の位置ズレ等が起こらない。従って、連結部材43は、モータ33の回転動力を確実にローラ本体6に伝達することができる。
【0047】
また、本実施形態においては、フリーローラ5のローラ本体6と閉塞部材7との固定構造についてもモータ内蔵ローラ3の場合と同様の構造となっている。即ち、フリーローラ5においても、ローラ本体6と閉塞部材7とがローラ本体6の塑性変形部60と閉塞部材7の塑性変形部61との嵌合によって一体化されている。そのため、フリーローラ5においてもローラ本体6と閉塞部材7との周方向および軸方向の位置ズレや、閉塞部材7の脱落が起こらない。
【0048】
上記実施形態において、モータ内蔵ローラ3およびフリーローラ5はいずれもローラコンベアである搬送装置1に採用されるものであったが、本発明はこれに限定されるものではなく、ベルトコンベアや巻き取り装置等、いかなる装置に用いられるものであってもよい。
【0049】
上記実施形態において、閉塞部材7、連結部材43はいずれも亜鉛ダイカスト製の部材であったが、本発明はこれに限定されるものではない。さらに具体的には、(ローラ本体6)、閉塞部材7、連結部材43には、例えばアルミニウムのように軟質な性質を有する材質が好適に採用できる。また、本発明のローラ装置は、ローラ本体6と、ローラ本体6に固定される閉塞部材7や連結部材43等の被固定部材とが異なる材質で作製されたものであっても良い。さらに具体的には、例えばローラ本体6をスチール製とし、被固定部材をローラ本体6よりも軟質である亜鉛ダイカスト製とすることが可能である。かかる構成によれば、ローラ本体6と閉塞部材7や連結部材43等の被固定部材とを容易かつ確実に固定することができる。
【0050】
また、上記実施形態においては、ローラ本体6に閉塞部材7や連結部材43を固定する固定構造を例示したが、本発明はこれに限定されるものではなく、上記した固定構造によってローラ本体6に固定される被固定部材は軸受やモータ等、ローラ本体6内に収納されるものであればいかなるものであっても良い。
【0051】
上記実施形態のモータ内蔵ローラ3では、嵌合構造部65,66をローラ本体6の軸方向に延伸した嵌合辺65a,66aと、ローラ本体6の周方向に延伸した嵌合辺65b,66bとにより構成される矩形状に形成した例を例示したが、本発明はこれに限定されるものではない。即ち、嵌合構造部65,66の平面視の形状はいかなる形状であっても良く、例えば円形や六角形等の多角形であってもよい。また、嵌合構造部65,66を構成する嵌合辺65a,66aおよび嵌合辺65b,66bはいかなる方向に向けられていても良く、例えば各辺の対角線がローラ本体6の軸方向およびローラ本体6の周方向に延伸するように配置されていても良い。
【0052】
また、上記実施形態では、空洞部22がモータ内蔵ローラ3およびフリーローラ5の側面に露出するように設けられているため、冶具23によって打撃すべき位置が容易に判明する。そのため、上記した構成によれば、モータ内蔵ローラ3およびフリーローラ5の組み立てを簡略化し、ローラ本体6と閉塞部材7とを確実に固定することができる。
【0053】
上記実施形態において、閉塞部材7は、ローラ本体6に固定された時にローラ本体6の外部に露出する側面16側に開口したものであったが、本発明はこれに限定されるものではなく、ローラ本体6の内側に位置する側面17側に開口したものであっても良い。
【0054】
上記した閉塞部材7および連結部材43において、嵌合構成部65,66を収納する空洞部22および凹部56は、外周面15,45近傍に複数設けられ、互いに独立したものであったが本発明はこれに限定されるものではない。さらに具体的には、本発明において閉塞部材7や連結部材43のようにローラ本体6に固定される被固定部材は、図12に示す被固定部材70や図13に示す被固定部材71のように、複数の空洞部72,73が被固定部材70の中心側から肉抜きされて連なったものであってもよい。
【0055】
【発明の効果】
本発明のローラ装置は、外力によりローラ本体と閉塞部材や連結部材等の被固定部材とを一体的に塑性変形させることにより、ローラ本体の被固定部材に対する相対移動を阻止することができる。そのため、本発明のローラ装置は、機械的な振動等が伝播する状態で使用されても固定部材の脱落等が起こらない。
【0056】
また、本発明によれば、ボルトやピン等の部材を別途用意することなくローラと被固定部材とを固定することができ、ボルトやピン等を挿通する孔を設ける必要もない。そのため、本発明によれば、従来技術のローラ装置よりも製造工程を簡略化すると共に、製造コストを低減することができる。
【図面の簡単な説明】
【図1】 本発明の一実施形態であるモータ内蔵ローラおよびフリーローラを備えた搬送装置を示す斜視図である。
【図2】 本発明の一実施形態であるモータ内蔵ローラを示す断面図である。
【図3】 図2に示すモータ内蔵ローラが備える閉塞部材を示す斜視図である。
【図4】 図2に示すモータ内蔵ローラが備える閉塞部材を示す斜視図である。
【図5】 図2に示すモータ内蔵ローラの要部を示す斜視図である。
【図6】 図2に示すモータ内蔵ローラが備える連結部材を示す斜視図である。
【図7】 図2に示すモータ内蔵ローラが備える連結部材を示す斜視図である。
【図8】 本発明の一実施形態であるフリーローラを示す断面図である。
【図9】 図2に示すモータ内蔵ローラの製造過程における要部を拡大した断面図である。
【図10】 図2に示すモータ内蔵ローラの製造過程における要部を拡大した断面図である。
【図11】 図2に示すモータ内蔵ローラの要部を示す断面図である。
【図12】 本発明のローラ装置に採用される被固定部材の変形実施例を示す斜視図である。
【図13】 本発明のローラ装置に採用される被固定部材の別の変形実施例を示す斜視図である。
【符号の説明】
1 搬送装置
3 モータ内蔵ローラ
5 フリーローラ
6 ローラ本体
7 閉塞部材(被固定部材)
15,45,76 外周面
22 空洞部
43 連結部材
56 凹部(空洞部)
60,61,62,63 塑性変形部
65,66 嵌合構造部
73 空洞部
Claims (5)
- ローラ本体と、当該ローラ本体に一部又は全部が収納され固定される被固定部材とを具備し、当該被固定部材の外周面側に近接した位置には軸方向に向かって延伸した空洞部が周方向に複数設けられており、当該空洞部に相当する部位には、前記ローラ本体の内周面と被固定部材の外周面の一部又は全部とを接触させた状態で、ローラ本体の外側から内側に向けてローラ本体及び被固定部材を一体的に塑性変形させることにより、ローラ本体の内側に向けて突出したローラ本体の塑性変形部と被固定部材の塑性変形部とからなり、ローラ本体の内周面および被固定部材の外周面に形成された不連続な凹凸によって構成される嵌合構造部が形成されていることを特徴とするローラ装置。
- 被固定部材は、外周面に近接した位置に複数の空洞部を有し、空洞部は中空であり、塑性変形により形成された嵌合構造部の一部又は全部が前記空洞部側に突出していることを特徴とする請求項1に記載のローラ装置。
- 嵌合構造部は、ローラ本体の周方向に複数設けられていることを特徴とする請求項1又は2に記載のローラ装置。
- ローラ本体内にはモータが内蔵され、該モータの回転動力がローラ本体に伝達されることでローラ本体が回転駆動することを特徴とする請求項1乃至3のいずれかに記載のローラ装置。
- ローラ本体と、当該ローラ本体に一部又は全部が収納され固定される被固定部材とを具備し、当該被固定部材の外周面側に近接した位置には軸方向に向かって延伸した空洞部が周方向に複数設けられたローラ装置の製造方法であって、前記ローラ本体の所定の位置に被固定部材を圧入する工程と、当該被固定部材の外周面とローラ本体の内周面とが接触し、空洞部に相当する部位にローラ本体の外側から内側に向かう方向に外力を作用させ、ローラ本体および被固定部材を一体的に塑性変形させることによりローラ本体の内側に向けて突出したローラ本体の塑性変形部と被固定部材の塑性変形部とからなり、ローラ本体の内周面および被固定部材の外周面に形成された不連続な凹凸によって構成される嵌合構造部を形成する工程とを具備したことを特徴とするローラ装置の製造方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002356269A JP3673923B2 (ja) | 2002-12-09 | 2002-12-09 | ローラ装置、並びに、ローラ装置の製造方法 |
| US10/348,082 US6808063B2 (en) | 2002-12-09 | 2003-01-21 | Roller device and a method of making same |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002356269A JP3673923B2 (ja) | 2002-12-09 | 2002-12-09 | ローラ装置、並びに、ローラ装置の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004190709A JP2004190709A (ja) | 2004-07-08 |
| JP3673923B2 true JP3673923B2 (ja) | 2005-07-20 |
Family
ID=32463407
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002356269A Expired - Fee Related JP3673923B2 (ja) | 2002-12-09 | 2002-12-09 | ローラ装置、並びに、ローラ装置の製造方法 |
Country Status (2)
| Country | Link |
|---|---|
| US (1) | US6808063B2 (ja) |
| JP (1) | JP3673923B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1971022A2 (en) | 2007-03-13 | 2008-09-17 | Itoh Denki Co., Ltd. | Brake-controllable brushless motor |
Families Citing this family (28)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2006063012A2 (en) * | 2004-12-08 | 2006-06-15 | Portec Inc. | Motorized pulley |
| JPWO2008056807A1 (ja) * | 2006-11-10 | 2010-02-25 | 株式会社ブリヂストン | コンベヤベルトのモニタリング装置 |
| JP4967147B2 (ja) * | 2007-02-16 | 2012-07-04 | 伊東電機株式会社 | ローラ装置、並びに、ローラ装置の製造方法 |
| US20090045029A1 (en) * | 2007-08-16 | 2009-02-19 | Deur Delwyn G | Conveyor roller and cartridge bearing assembly for same |
| DE202007015529U1 (de) * | 2007-11-08 | 2009-03-26 | Sick Ag | Rolle für eine Rollenbahn |
| DE102008024854A1 (de) * | 2008-05-23 | 2009-11-26 | Jungheinrich Aktiengesellschaft | Flurförderzeug mit Batteriefachboden mit Rollenaufnahmeöffnungen |
| DE102008039837B4 (de) * | 2008-08-27 | 2012-06-06 | Sew-Eurodrive Gmbh & Co. Kg | Rollenantrieb und System von Rollenantrieben |
| USD596371S1 (en) * | 2008-10-10 | 2009-07-14 | Janes Jr David A | Cargo roller |
| US8364307B2 (en) * | 2009-01-09 | 2013-01-29 | Dematic Corp. | Dual power motorized roller |
| DE102009017192B4 (de) * | 2009-04-09 | 2011-04-28 | Aktiebolaget Skf | Lageranordnung für eine Tragrolle |
| DE102009022250B4 (de) * | 2009-05-20 | 2013-06-27 | Interroll Holding Ag | Trommelmotor mit Innen- und Außendeckel |
| WO2011063504A1 (en) * | 2009-11-24 | 2011-06-03 | Udi Equipment Inc. | Bearing casing assembly for conveyor rollers and conveyor roller assembly |
| US8881884B2 (en) * | 2011-12-02 | 2014-11-11 | Michael Richard Kaminski, Jr. | Rebuildable roller and roller bearing assembly for a belt line conveyor system and a method of use thereof |
| DE202012100681U1 (de) * | 2012-02-28 | 2012-03-27 | Markes Gmbh & Co. Kg | Tragrollenlager mit Federachse |
| DE202013002290U1 (de) * | 2013-03-11 | 2014-06-12 | Interroll-Holding Ag | Förderrolle mit Versteifungselement |
| BG111686A (bg) * | 2014-01-29 | 2015-07-31 | Димитър ПЕТРОВ | Схема за захранване и управление на задвижвана с електродвигател транспортна ролка |
| JP6610922B2 (ja) * | 2015-04-24 | 2019-11-27 | 伊東電機株式会社 | モータ内蔵ローラ、及び動力伝達部材 |
| JP2019508607A (ja) * | 2016-01-11 | 2019-03-28 | サーム‐エル‐テック システムズ,エルエルシー | 組込みダイレクトドライブモータシステム |
| DE102016124689B4 (de) | 2016-12-16 | 2021-07-29 | Interroll Holding Ag | Förderrolle mit reib- und/oder stoffschlüssiger Kupplungsbuchse |
| DE102017101739A1 (de) | 2017-01-30 | 2018-08-02 | Ebm-Papst St. Georgen Gmbh & Co. Kg | Baukastensystem |
| US10393181B2 (en) * | 2017-04-11 | 2019-08-27 | Diamond Mowers, Llc | Industrial mower sealed roller bearing system |
| DE102018004731A1 (de) * | 2018-06-13 | 2019-12-19 | Interroll Holding Ag | Förderrolle |
| CN110227773B (zh) * | 2019-06-17 | 2024-09-17 | 莆田市天马机械制造有限公司 | 一种封闭式调直框 |
| CA194046S (en) * | 2020-03-23 | 2022-01-31 | Busch Systems Int Inc | Bin |
| USD956384S1 (en) * | 2020-08-11 | 2022-06-28 | Nine Stars Gruop (U.S.A.) Inc. | Trash can |
| USD951578S1 (en) * | 2020-09-28 | 2022-05-10 | Swanlord International Ltd | Trash receptacle |
| USD956383S1 (en) * | 2020-10-16 | 2022-06-28 | Eko Development Ltd | Compost caddy |
| US12304743B1 (en) | 2023-02-14 | 2025-05-20 | NHI Mechanical Motion, LLC | Idler roller |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1876534A (en) * | 1932-09-13 | A corpora | ||
| GB190915899A (en) * | 1909-07-07 | 1910-01-06 | William Edward Lake | Improvements in Gravity Roller Conveyers. |
| GB220122A (en) * | 1923-06-26 | 1924-08-14 | British Mathews Ltd | New or improved method of preventing endwise movement of the trunnions or spindles of rollers in their bearings or supports |
| US2768725A (en) * | 1952-07-16 | 1956-10-30 | Frantz Mfg Company | Conveyor roller |
| JPS5338288Y2 (ja) * | 1973-09-11 | 1978-09-16 | ||
| DE3062860D1 (en) * | 1979-03-09 | 1983-06-01 | Skf Uk Ltd | End cap assemblies for conveyor rollers |
| GB2050531B (en) * | 1979-03-09 | 1983-07-13 | Skf Uk Ltd | Conveyor roller |
| US4344218A (en) * | 1979-06-04 | 1982-08-17 | Continental Conveyor & Equipment Company, Inc. | Conveyor idler roll assembly and method of producing same |
| GB2165621B (en) * | 1984-10-11 | 1988-04-07 | Skf Svenska Kullagerfab Ab | End cap assemblies for conveyor rollers |
| US5088596A (en) * | 1990-12-17 | 1992-02-18 | Interroll Holding A. G. | Motorized conveyor roller |
| JP3253186B2 (ja) * | 1992-09-24 | 2002-02-04 | キヤノン株式会社 | 円筒に係合部材を結合する結合方法、円筒部材及びプロセスカートリッジ |
| JP3275925B2 (ja) * | 1993-02-26 | 2002-04-22 | キヤノン株式会社 | 円筒部材 |
| JPH10177296A (ja) * | 1996-10-15 | 1998-06-30 | Ricoh Co Ltd | 画像形成用ローラ |
| JPH11153129A (ja) * | 1997-08-12 | 1999-06-08 | Ricoh Co Ltd | 円筒状構造体、該円筒状構造体の製造方法、及び、該製造方法に用いるスリーブのかしめ装置、並びに、現像ローラ、該現像ローラの製造方法、及び、現像装置 |
| JP3788178B2 (ja) * | 2000-03-15 | 2006-06-21 | 日本精工株式会社 | 高速回転スピンドル装置 |
| JP2002012313A (ja) * | 2000-06-30 | 2002-01-15 | Sanwa Koki Kk | ベルトコンベア用ローラ,ベルトコンベア用ローラの製造方法及びベルトコンベア用ローラの製造用カシメ装置 |
-
2002
- 2002-12-09 JP JP2002356269A patent/JP3673923B2/ja not_active Expired - Fee Related
-
2003
- 2003-01-21 US US10/348,082 patent/US6808063B2/en not_active Expired - Lifetime
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1971022A2 (en) | 2007-03-13 | 2008-09-17 | Itoh Denki Co., Ltd. | Brake-controllable brushless motor |
Also Published As
| Publication number | Publication date |
|---|---|
| US20040108189A1 (en) | 2004-06-10 |
| US6808063B2 (en) | 2004-10-26 |
| JP2004190709A (ja) | 2004-07-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2004190709A (ja) | ローラ装置、並びに、ローラ装置の製造方法 | |
| JP3673922B2 (ja) | ローラ装置 | |
| KR20000058349A (ko) | 내접식 유성치차 감속기 | |
| WO2015009858A1 (en) | Gear noise reduction in opposed-piston engines | |
| KR101024264B1 (ko) | 전자식 주차 브레이크장치용 액추에이터 | |
| KR20150079607A (ko) | 편심 요동형 기어 장치 | |
| JP6959008B2 (ja) | シザードライブ | |
| WO2011108211A1 (ja) | 歯車装置 | |
| CN1189583A (zh) | 单向离合器 | |
| WO2006118022A1 (ja) | マイクロモータ用のモータシャフト及びマイクロモータ | |
| JP5012564B2 (ja) | ボールねじ機構 | |
| CN105387139A (zh) | 偏心摆动型齿轮装置和其转矩调整方法 | |
| JP2006316951A (ja) | 圧縮機の動力伝達装置 | |
| JP5336311B2 (ja) | 部材の結合構造、偏心揺動型歯車装置、部材の結合構造の形成方法及び偏心揺動型歯車装置の製造方法 | |
| CN118757041A (zh) | 一种车门开闭驱动装置及车辆 | |
| JP2024112558A (ja) | 引抜補助具 | |
| JP4664403B2 (ja) | 歯車装置 | |
| JP3780310B2 (ja) | モータ内蔵ローラ | |
| JP2015214379A (ja) | モータ内蔵ローラ、動力伝達部材及びモータ内蔵ローラの製造方法 | |
| JP2006144888A (ja) | 偏心揺動型歯車装置 | |
| JP4454990B2 (ja) | 乗客コンベヤーの移動手摺装置 | |
| JP2004068972A (ja) | 回転伝達装置及びこれを用いた繊維機械 | |
| JP7410285B2 (ja) | 複数の減速機を備えた回転軸構造及びその製造方法 | |
| JP2013245800A (ja) | 部材結合構造及び偏心揺動型歯車装置 | |
| JPH05306009A (ja) | 外筒固定装置付き駆動ホイール |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040729 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040924 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050401 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050412 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |