JP3678833B2 - 浸透印版の閃光製版器 - Google Patents
浸透印版の閃光製版器 Download PDFInfo
- Publication number
- JP3678833B2 JP3678833B2 JP04484696A JP4484696A JP3678833B2 JP 3678833 B2 JP3678833 B2 JP 3678833B2 JP 04484696 A JP04484696 A JP 04484696A JP 4484696 A JP4484696 A JP 4484696A JP 3678833 B2 JP3678833 B2 JP 3678833B2
- Authority
- JP
- Japan
- Prior art keywords
- plate
- stamp
- flash
- lever
- ink
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images





Landscapes
- Manufacture Or Reproduction Of Printing Formes (AREA)
Description
【発明の属する技術分野】
本発明は、浸透印版(印判)の閃光製版器に関する。さらに詳しくは、インキを含浸させることにより長時間インキを補給することなく、くり返して捺印することができる連続気泡を有するスポンジ材からなる浸透印版を、赤外線を含む閃光と該閃光で発熱する発熱シートまたは、原稿像のカーボンや高分子物質の発熱で製版する浸透印版の閃光製版器に関する。
【0002】
【従来の技術】
印判、スタンプを捺印する際にスタンプインキをその都度印面に付着させる手間を省くため、連続気泡を有するスポンジゴムを印材として、これにあらかじめインキを吸蔵させたスタンプが知られている。
この種のスタンプの作製法として、特開昭60−193686号公報には、スポンジの表面の印影を形成する部分を除いた全面箇所を加熱型押加工により凹状に陥没させて押し固め、凸部をインキ吸蔵部として印影形成部とするスタンプの製作法が開示される。
【0003】
また、特開昭50−155323号にも同様の加熱板上に多孔質体を圧着する方法が開示されている。
しかし、これらの方法は、加熱板とする金型とそれに文字、記号、図形などを彫刻もしくは蝕刻する手間が必要である。
【0004】
以上の様に、従来の連続気泡を有する浸透印版の作成法は手数がかかったり、鮮明な印影が得られず、印影の鮮明な所望のスタンプを迅速に提供できる製版器が望まれていた。
【0005】
本発明の目的は、上記の問題点を解決することにあり、作製工程、装置が簡便で連続気泡を有する浸透印版の作製において、少ないエネルギーで効率のよく鮮明な印影が得られ、使い勝手のよい安価に製版できる浸透印版の閃光製版器を提供するにある。
【0006】
【課題を解決するための手段】
本発明者らは、上記目的を達成するために、鋭意研究を重ねた結果、スタンプインキ吸蔵可能な連続気泡を有するゴム、合成樹脂等からなるスタンプ材の表面に赤外線の照射で発熱する発熱面をスタンプ材表面と接するように重ね、その上に正像である所望の印影原稿像が赤外線を吸収または遮断する印影原稿を鏡像となるように重ねる。
ここで、該スタンプ材を製版部の全面にわたり一定以上の圧縮率で圧縮した状態で該原稿の上方より赤外線を含む閃光を照射することにより、スタンプのインキ非滲出部は、印影原稿の原稿像以外の箇所を透過した閃光により発熱シートに発熱が起こり、この熱でスタンプ材が溶融するが、スタンプ材が圧縮されているためスタンプ材の連続気泡を構成する構造が互いに密着しており、スタンプ材表層を溶融密着して収縮させ連続気泡を数層にわたり閉塞することができる。
このため、圧縮なしで製版した場合に比べ著しくエネルギー効率が高まり、少ないエネルギーで製版可能となった。
さらにこの結果、非溶融部への熱的影響が緩和され細線の再現性、インクの滲出性が大幅に向上し鮮明で印影の濃い捺印性能をもつ浸透印版を製版することを見出し本発明の完成に至った。
【0007】
さらに加圧保持部と閃光照射部を分離可能にすることで、従来から手持ちの閃光照射装置(閃光照射部とする)と加圧保持機構(加圧保持部とする)の組み合わせで浸透印版の製版が可能になり、しかも、加圧保持機構の交換で種々の形状のスタンプ材に適用可能になる。
【0008】
すなわち、スタンプ材の圧縮状態で製版性能が大きく影響されるが、これを光源に適した状態で圧縮保持した状態のままで閃光照射部にセットし製版できるため、該照射部の照射タイミングにかかわらず良好な製版が可能になる。
【0009】
ただ、圧縮がほぼ同一でないならば製版にムラが発生し圧縮不足の箇所はスタンプ材の溶融が不足し捺印時に紙面が汚れる発生する等の問題がある。
【0010】
このような問題は、レバーの動作がスタンプ材の圧縮と閃光照射のスイッチを兼ねる場合には、動作速度、動作力でレバーの弾性変形量が変化し閃光ノタイミングが変動し圧縮が不十分な状態が発生し得る。また、スタンプ材のセット位置によっても当然変化してしまい不都合であった。
これに対しては、前記透過板とクランプ板との間に挟んだスタンプ材の少なくとも一回の赤外線照射により製版される部分を略同一の圧縮状態に保つ加圧保持部を有すればよい。
【0011】
本発明の浸透印版の閃光製版器は、赤外線を透過可能な透過板を支持する加圧基板、加圧基板の一端に回転可能に支持端が支持されるクランプ板、および加圧基板の他端に回転可能に支持されるレバーを用いた浸透印版の閃光製版器であって、この加圧基板に支持される透過板上に、赤外線を遮蔽又は吸収する原稿像が描かれた原稿、赤外線の照射により発熱する発熱シート、および連続気泡を有してスタンプインキ含浸可能な弾性樹脂製のスタンプ材(またはスタンプ素材)を重ねて、前記透過板とクランプ板との間に挟んだスタンプ材の少なくとも一回の赤外線照射により製版される部分について元厚の95〜30%の略同一の圧縮状態に保つようにクランプ板の自由端を透過板方向に押すレバーを形成してそのクランプ板自由端を係止できるようにするものであり、上記の加圧基板、透過版、クランプ板およびレバーを合わせた加圧保持部が、前記赤外線を含む閃光を前記透過板より照射する閃光照射部と分離可能に構成されているものである。
つまり、透過板とクランプ板(圧縮板)をほぼ平行な状態に保つように係止可能な加圧保持部と、赤外線を含む閃光を照射する閃光照射部とを有してなる。
【0012】
閃光を照射するときにおいて、透過板とクランプ板の間隔はスタンプ材の種類、閃光のエネルギーにより変わるが、スタンプ材の厚みの略95〜30%に設定され、その圧縮状態で、前記透過板の下面より赤外線を含む閃光を照射するものである。
【0013】
気泡を有してスタンプインキ含浸可能なスタンプ材の表面に赤外線の照射により発熱する少なくともカーボンまた高分子物質を含む物質を赤外線透過可能なシートに塗布した発熱シートの物質面(発熱面になる)がスタンプ材の表面と接するように重ね、その上に所望の印影原稿を鏡像となるように重ね、該スタンプ材を元厚の95〜30%の略同一に圧縮した状態で該原稿の裏面より赤外線を含む閃光を照射する。これにより、印影部に対応する箇所は、印影原稿の原稿像で赤外線を吸収又は、遮断し発熱シートの発熱があっても僅かであり該スタンプ材表面が溶融せず、即ち気泡の閉塞に至らずインキ滲出部となる。一方、印影部に対応しない箇所は、閃光が前記熱溶シートを発熱させ、該発熱によりスタンプ材表面が溶融する。このとき、スタンプ材が圧縮状態にあるとスタンプ材の連続気泡を構成する構造が互いに密着しているので、前記発熱シートの発熱がスタンプ材表面ばかりでなくスタンプ材表層を溶融密着して収縮させ連続気泡を閉塞する。このため、スタンプ材を圧縮しない場合に比較し著しく少ないエネルギーでインキの非滲出部とすることができるので、経済的であるばかりでなくインキ滲出部への熱的影響も少なく細かい印影原稿像の再現も可能になる。
【0014】
本発明における閃光照射部から発生する赤外線を含む閃光としては、クセノン閃光器、フォトストロボフラッシュやフラッシュバルブ等を用いることができ、製版時の単位面積当たりの照射エネルギーは小さいほど安価な装置とできるばかりでなく、スタンプ材のインキ滲出部への熱的影響が少なく鮮明な捺印を得ることが出来る。このため閃光照射時に素材を圧縮することで小さな閃光エネルギーでも複数層の連続気泡を溶融密着させることができ、気泡の閉塞を強固とすることができる。
もし素材の圧縮をせずに素材表面の連続気泡を完全に閉塞するために大きなエネルギーで照射した場合、装置が高価になるばかりでなく、特に細線や小さいドットを含む印影原稿の場合は素材の非溶融部まで影響を与え鮮明なスタンプを得ることができない。
特に、素材表面の平滑度が低い場合には充分な圧縮を与えないと気泡の閉塞状態が不完全な箇所が発生し良好な印影を得ることができない。
【0015】
本発明では、閃光照射部と加圧保持部とが分離可能であるため従来から所有している閃光照射器に新たに加圧保持部を購入するなどして追加することによってスタンプ印版が製作可能になり安価で経済的である。
ここで、加圧保持部は、種々の閃光照射部にたいして最適な加圧条件や、赤外線用フィルターの使用や、スタンプ材のサイズに対応可能にすることが好ましい。
【0016】
本発明の浸透印版の閃光製版器に用いる連続気泡を有してスタンプインキ含浸可能なスタンプ材とは、インキ自己保持能力の優れた連続気孔体であれば如何なる材質でもよいが、例えば、天然ゴム、合成ゴム系のスポンジゴム、合成樹脂発泡体などが示されるが、好ましくは、溶融温度が50〜150℃をもつ立体網目構造の平均気孔径2〜10μの微細連続気孔を有し気孔率30〜80%のポリオレフィン系フォームの0.5〜10mm厚のシートが用いられる。
【0017】
本発明における発熱シートは、アセテートフィルム等の赤外線を透過可能なフィルムに少なくとも赤外線の照射により発熱するカーボンまたは高分子物質を含む物質を塗布したものであり、またカーボンまたは高分子物質を含む熱溶融性物質をホットメルトあるいは有機溶剤に溶融した状態でフィルムに塗工したものでもよい。
具体的には、例えば、ワックス、樹脂、カーボンブラックからなる熱溶融性物質をアセテートフィルムに0.5〜10μの厚さにホットメルト塗工したものがある。
【0018】
本発明における印影原稿は赤外線で発熱せず、赤外線を遮断するシートを印影原稿像に切り抜いて用いることが最も好ましいが、印影原稿となる記録材存在部分とスタンプインキ非滲出部となる部分で赤外線の透過度に差があるほど好ましく、例えばPPC(普通紙複写)複写機で作成した複写減光でも利用は可能である。この場合には、液体を紙に浸透させて赤外線の透過率を改善することで良好な結果が得られる。
このことは、複写原稿に限るものでなく、同様に用紙に鉛筆、サインペンなどの筆記具で書かれた原稿やプリンタで出力した原稿でも同様に扱うことができるものである。
【0019】
前記のスタンプ材を用いる場合、前記の熱溶融性物質はスタンプ材の溶融温度より高い融点50〜160℃をもち、その溶融粘度が50〜2000mPa・sとなる様に配合されるが、融点はスタンプ材の溶融温度以上であればよく低い程閃光照射のエネルギーが少なくて済む。また、溶融したインキの粘度も低い方がスタンプ材に浸透しやすく好ましく、発熱物質が非溶融物質の場合にくらべ、スタンプ素材の溶融以外に熱溶融性インクの浸透による気泡の閉塞も期待でき、照射エネルギーの低減が可能となる。
【0020】
本発明の製版器における素材表面の印面の形成は、スタンプ材の表面にインキ面が接触するように加熱シートを重ね合わせ、その上に例えば少なくとも水を含む液体を塗布し赤外線の透過効率を改善した印影原稿を鏡像となるように重ね、この上から赤外線を含む閃光を照射すると、該印影原稿の印影原稿像以外の部分は赤外線が印影原稿を透過して発熱シートまで到達し発熱シートに含まれるカーボンや高分子物質が発熱する。該発熱がスポンジ材の表層を溶融するが、スポンジ材は圧縮されて隣接する気泡が互いに密接しているので該発熱がスタンプ材の深部まで到達し表層の数〜十数層の気泡にわたって溶融密着させることができるものである。このため、少ない閃光照射エネルギーでスタンプインキの非滲出部として必要な気泡の閉塞状態を得ることができるため、スタンプインキ滲出部となる非閉塞部に与える影響が少なく細かい原稿像の製版も可能になるものである。
【0021】
上記気泡閉塞部と非閉塞部の段差は、赤外線照射の際にスタンプ材を元厚の略95〜30%程度に圧縮し、スタンプ材の気泡を弾性変形させ隣接する構造を密着させ、加熱時の熱で一定深さまでスポンジ素材表面が溶融し凹状となり、溶融部と非溶融部の段差は、0.01mm以上となるのが好ましい。
すなわち、本発明に用いられる印材の気孔径としては3〜5μが好ましい性能を示すが、前記段差が0.05mm以上であれば印材の厚さ方向で10〜15層の気孔が圧縮閉塞されていれば粘度が100〜500mPa・sのインキに対しても非滲出部として充分な性能を示すものである。
【0022】
すなわち、スタンプのサイズが30*50mmのとき、インキの粘度が1,000mPa・s程度で、印材気孔径が3μ程度であれば段差が0.01mm程度でも印材に充填されるインキ量が0.5g程度と少なければ非滲出部の性能を維持することができる。
【0023】
本発明の作製製版器で得られるスタンプ用印版(印判)は、それ自体の表面が製版されて印面となり他の部材と組みつけなくてもスタンプとして機能する利点があるが、印版を台木に装着することにより通常のスタンプとすることができる。その使用は、印面を製版したスタンプ材にあらかじめインキを含浸もしくは吸蔵させておくことにより、長時間インキを補充することなく、繰り返し鮮明な印影を捺印することができる。スタンプが吸蔵するインキは常温での揮発性がなく粘度が100〜3,500mPa・sのものが好ましい捺印性能を示す。
特に500〜1,500mPa・sのインキは印材への充填の容易さ、捺印時のインキ滲出量から好ましいものである。
【0024】
また、印版と台木の間に印版のスタンプ材より高発泡度のスタンプインキ吸蔵体を設けることで捺印寿命を延ばしたり、スタンプインキの補給を容易にすることができる。
また、本発明によるスタンプ用印版は、ロール表面に装着してロールを回転することにより連続印刷も可能である。
【0025】
【発明の実施の形態】
以下、本発明の実施形態を図面に基づき説明する。
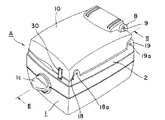
図1〜図6は、本発明の実施形態に係る浸透印版の閃光製版器である。
【0026】
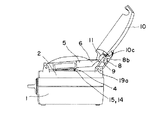
図中、Aは加圧保持部、1は閃光照射部、2は加圧基板、3は透過板、4はスタンプ材、5はクランプ板、6はクランプ板自由端、7はクランプ板支持端、8はリンク、9はレバー回転中心、10はレバー、11はレバー基部、19aはリンク回転中心、13は閃光スイッチ、14は印影原稿、15は発熱シート(例えば発熱物質とアセテートフィルムからなる)である。
【0027】
図1、図2に示すように、閃光製版器においては、外形箱状の閃光照射部1の上面部は、周縁部1sを内側の低い段付きに形成し、かつ加圧基板2下面部の周縁部2sを切り欠いて段付きにしており、閃光照射部1上面部と加圧基板2下面部同士は、それぞれの周縁部1s、2s同士を嵌めあわせて分離可能に固定される。
閃光照射部1に加圧基板2が固定された状態で加圧基板2の上面部2aの閃光透過開口2bに対向して閃光照射部1の凹部1aが設けられる。
この閃光照射部1は反射板1a1の設けられた凹部1a内に赤外線を含む閃光を発する閃光電球1bが配置されており、この閃光電光(フラッシュバルブ)1bを支持するソケット1cが閃光照射部1外部から抜き差し交換可能になっている。また凹部1a上部開口に対応する加圧基板2上面部2aには、開口2bよりも広い範囲で凹部が形成され、その凹部に赤外線を透過可能な透明板からなる透過板3が嵌まりガタつかないようになっている。
【0028】
加圧基板2は、透過板3、クランプ板5、リンク8およびレバー10等と合わせて加圧保持部Aを構成する。
加圧基板2の上面部2aの長さ方向一端の突設リブ18には、クランプ板5の支持端7を回転軸18aにより回転可能に支持し、また、他端の突設リブ19にはリンク8を介してレバー基部11を回転可能に支持する。符号9はレバー10の回転中心で、これを中心にレバー10は回転可能になっている。
【0029】
クランプ板5は、透過板3上に原稿14、発熱シート15、およびスタンプ材4を重ね、その上からクランプ板5を重ねたときに、スタンプ材4の少なくとも一度に製版可能な全面にわたり一定の厚み以下に圧縮可能な面積の平面部5aを有して形成される。
レバー10は、その自由端10aをクランプ板5の支持端7側に回転させることで、レバー基部11がクランプ板自由端6を透過板3方向に押し付け、これにより、スタンプ材4の一回の閃光照射により製版される部分を元厚の95〜30%の略同一の圧縮状態に圧縮可能にするように形成される。
【0030】
また、閃光照射部1は、透過板3に向けて赤外線を含む閃光を閃光電球1bから照射可能になっている。
また、レバー基部11のクランプ板5と当接する部分の一部はリンク8の回転中心19aと同心円形状に弧を描くように形成される。
【0031】
また、図5に示すように、透過板3から離れて開放された状態のレバー基部11とスタンプ材4がセットされたクランプ板5の自由端6が加圧基板2上で略同一高さにされている。
またレバー10は無荷重時には図5のように、レバー10の開放状態であり、リンクの弾性突起8bでレバー10の突起10cに係合してレバー10とリンク8とは直線状態になる。
【0032】
また、閃光照射部1の閃光スイッチ13は、レバー10の自由端10aに突起状に設けられ、この閃光スイッチ13が閃光照射部1内の電気接点(図示省略)をON(オン)することにより、閃光電球1bが閃光を生じるが、レバー10の回転位置が所望のスタンプ材4の圧縮率が得られる以上の位置でのみレバー10に連動して閃光の発光が起こるように閃光スイッチ13は設定されている。
【0033】
次に、上記製版器による浸透印版の作製を、鏡像印版(正像印影)を作製する場合について説明する。
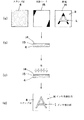
図7、図8はスタンプ印版の作製模式図である。
図7の(a)に示すように、発泡ポリエチレン製のスタンプ材4と、カーボンフィルムの発熱シート15と、原稿14とを備える。
まず、(b)に示すように、スタンプ材4の上に発熱シート15を重ねて、更にその上に原稿14を重ねて積層状態にし、図4のように原稿14を透過板3に接しさせる。この場合、原稿14の文字、図形等の印された面を発熱シート15に接触させる。
【0034】
なお、原稿14の画像が印されていない面を発熱シート15に接触させた場合には正像印版(鏡像印影)が得られる。
また、原稿14については、PPCコピーの画像に限定されず、閃光を透過する透明のシートに画像を印したものでも、閃光を透過しない画像そのものだけ(切り抜かれた型紙等)でも、また、発熱シート15そのものに画像が印されたもので製版を行った場合にも、スタンプとすることができ、原稿14については閃光を透過させない部分を有するもので、製版器の挟持構造により挟持できるものであれば、特にその形態を限定するものではない。
さらにまた、原稿14の種類としては、閃光を透過し得る紙に閃光を遮蔽しうるようにインキで画像を描いたもの、閃光を透過し得る紙に閃光を遮蔽しうるように鉛筆で画像を描いたもの、閃光を透過し得る紙に閃光を遮蔽しうるように画像が印刷されたもの(デザイン画集等)があるが、画像の印されていれば、特にその形態を限定するものではない。
【0035】
次に、前記のようにスタンプ材4、発熱シート15および原稿14を重ねたものに、図7(c)に示すように、原稿14の上から閃光を照射する。
このとき、図8に示すように、閃光は原稿14における文字、図形など存在部分Lによって遮蔽されるが、発熱しても発熱板を通してスタンプ材4を溶融するほどでなく文字、図形不在部分Bでは透過して発熱シート15に達する。発熱シート15において光の当たった箇所は温度が上昇し、それ以外の箇所の温度は変わらない。スタンプ材4において発熱シート15の温度上昇部分と接触する箇所の表面は、その熱により溶けて(溶融部)になって気泡を閉塞するが圧縮されているため複数層にわたり気泡が溶融密着して連続気泡が閉塞される。それと共に収縮して僅かに凹み状態となり、この部分が図7の(d)に示すインキ非滲出部Hとなる。また、スタンプ材4において発熱シート15の非温度上昇部と接触する箇所の表面は連続気泡が開通した状態を維持し、この部分が図7の(d)に示すインキ滲出部Iとなる。これによって製版は終了し、原稿14と発熱シート15を取り除いてスタンプ材4にインキを含浸させればスタンプとして押印可能となる。
【0036】
印版の作製をさらに詳細に説明する。
印影原稿14の作製:
印刷物をPPC複写機で複写して印影原稿像を有する印影原稿14を作成し、片面または両面に水とエタノールからなる液体を塗布し赤外線の透過効率を改善した。ここで、エタノールは水が紙に浸透しやすくする助剤であり、エタノールに限るものではなく、水のみでも浸透に時間がかかるのみで効果は変わらない。また、印影原稿への塗布液体は水に限るものではなく、紙に浸透し水と同等の熱伝導率を持つものであれば同様の性能を示すものであり、そうでない場合は細線の再現性が劣るということもありうるがエネルギーの大幅な節約になることは変わりない。
【0037】
なお、塗布液体は水を用いることで、PPC複写機で作成した印影原稿14を用いて、閃光照射時に該複写トナーの発熱が起こっても水で発熱を吸収しスタンプ材4に熱的影響を与えにくく、細線の再現性に優れる。
【0038】
印版の作製:
5000ルーメン・秒の発光エネルギーをもつ閃光電球(フラッシュバルブ)1bを有する閃光照射部1の透明板3上に印影原稿14の印影原稿像が正像となるよう重ね、さらに発熱面を上向きとして、発熱シート15を重ね、この上に立体網目構造の5μmの微細連続気泡をもつ気孔率60%、溶融温度が約70℃である寸法が50*30ミリ厚さ1.6mmの発泡ポリエチレンシートからなるスタンプ材4を重ねて置く。
【0039】
ここで用いた発熱シート15は、カーボンブラック、樹脂を揮発溶剤中で分散させて20μm厚のアセテートフィルムに塗布し乾燥したものを用いた。アセテートフィルムは薄いほど製版効率が高いが、この程度の厚みが扱い易い。
【0040】
ここで、加圧保持部Aでは、スタンプ材4の発泡ポリエチレンシートに厚さ方向で弾性変形を50%程度与えるように、すなわち厚みが0.8mmとなるようにクランプ板5の回転中心9が設定されており、該クランプ板5を回転させスタンプ材4を圧縮した状態でクランプ板5をフック等の係合機構(図1に符号30で示す)で係合して保持する。これでスタンプ材を厚さが0.8mmで保持可能になる。
次ぎに、加圧保持部Aで圧力の保持した状態で閃光照射部1に合わせて閃光を照射してスタンプ材4を良好に製版することができた。
【0041】
なお、加圧基板2の一端に回転自在に支持されたクランプ板5を重ねる。さらに、図6に示すように、加圧基板2の他端に回転自在に支持されたリンク8の他端に支持されたレバー10の基部11と前記クランプ板自由端6をスタンプ材4を僅かに圧縮した状態で係止させる。このときクランプ自由端6とレバー基部11がリンク8回転中心に対し略同一位置にあるのでレバー10をクランプ板支持端7側へ回転させることで仮係止の状態になる。すなわち、リンク8とレバー10は回転自在に連結されているが、リンク8に設けられた弾性突起8bとレバー10の突起10cが当接し両者を直線上に保持しているのでレバー10の回転で仮係止可能となる。
この後ソケット1cに閃光電球1bを取りつけ製版器本体に装着する。この状態からさらにレバー10をクランプ板支持端7側へ回転させると、レバー基部11がリンク8先端を支点に回転しクランプ板5先端を加圧基板2へ押しつける。このとき、レバー10の突起10cはリンク8の弾性突起8bを乗り越えリンク8と異なる回転運動が可能となる。
【0042】
ここで、実施形態ではレバー基部11はレバー10の仮係止位置よりある角度以上回転させられるとスタンプ材4を厚さ方向で50%程度圧縮する半径に形成されているのでレバー10の回転角によらずスタンプ材4の圧縮率は50%程度で一定とすることができる。
【0043】
そしてレバー10先端(自由端10a)の閃光スイッチ13が加圧基板2に設けられた閃光照射の電気接点を押しさげ発光させるものである。このため閃光照射はスタンプ材4が設定の圧縮率とならなければ発光することがなく、失敗のない製版が可能となるばかりでなく不用意に閃光を発する恐れもない。
【0044】
上記の過程で製版されたスタンプ材4は製版器の圧縮力を解かれるとスポンジ材の復元力でレバーが全開位置に復帰し、スポンジ材も厚みが元厚に復帰しスタンプインクが吸蔵可能となる。
ここで該スタンプにインクを吸蔵させることでインクの補給なしに連続捺印可能なスタンプとなる。
【0045】
また、上記の工程で作成されたスタンプ印版のスタンプ材表層の溶融部と非溶融部との段差は、0.01mm程度であり、該スタンプ印版をマウントに取り付けて500〜1000mPa・sのスタンプインキを印面より0.5g充填し連続捺印したところ200〜300回の鮮明な印影が得られた。これに対して、前記50ジュールのキセノンランプを用いてスタンプ材と発熱シート、原稿が密着する程度の僅かな圧縮しか与えない場合にはスタンプ材表面にのみにしか溶融が認められず、スタンプインキを充填してもほぼ全面からスタンプインキが滲み出してしまった。
【0046】
なお、前記実施形態では、加圧保持部Aの閃光照射部1への設置は嵌め合わせることにより行っているが、分離可能になっていればどのような形態でもよく、例えば、嵌め合わせの他にネジにより締着したりしてもよい。
【0047】
また、加圧保持機構(加圧保持部)は図9の様な構造でも可能であり、閃光照射面積が大きければ特別の位置決めも必要ない。すなわち、他の実施形態である図9の閃光製版器においては、閃光照射部1が大きく、閃光照射する凹部の開口1aが広く形成されているものに比較的閃光入射面積が狭い透過板3を有する小型の加圧保持部Aを載置して製版するものである。
加圧保持部Aでは、加圧基板20の一端20aにクランプ板21の支持端22が回転軸23により回転可能に軸支される。また、加圧基板20の他端20bには、フック状の係止爪部24が回転軸25により回転可能に軸支される。クランプ板21の自由端26には、前記係止爪部24が引っ掛って係止する切り欠き部27が形成されている。
加圧基板20のほぼ中央部は上下に光を通す孔28が貫通しており、貫通孔28の周縁部には段部29が形成され、透過板3はこの段部29に周縁を嵌め込む。
【0048】
この閃光製版器において、加圧保持部Aにおいては上記と同様に透過板3上に原稿14、発熱シート15、スタンプ材4を重ねてクランプ板21を押していって所定圧縮率にスタンプ材を圧縮し、係止爪部24を切り欠き部27に引っ掛けることにより、前記の圧縮率を保持する。そして、閃光照射部1から閃光を透過板に向けてあてて製版を行う。
【0049】
【発明の効果】
本発明浸透印版の閃光製版器は構造が簡単であり、金型等を必要としないため目的にあった高品位のスタンプが迅速に提供できる。
また、閃光照射時にスタンプ材の加圧保持部で元厚の95〜30%の略同一に圧縮した状態で保持可能であるので、閃光照射部の閃光照射タイミングに関係なく規定の圧縮状態で製版できる。したがって、常にスタンプ材表面の連続気泡だけでなく一定深さまで同時に気泡を閉塞することができるのでスタンプ材の連続気泡の閉塞が低いエネルギーでバラツキなく実現することができるものである。このため、非溶融部への影響が少なくて済み品質の良好な印版を得ることができる。すなわち、原稿像の線幅が狭い場合にも、インキ滲出部に相当する箇所が溶融部の熱的影響を受けて捺印時に印影が薄かったり、欠けたりする欠点がない。
【0050】
さらに、本発明では、加圧保持部と閃光照射部が分離可能であるので、従来の閃光照射部を利用して加圧保持部のみ加えることにより安価にスタンプ印版を作成ることが可能になる。
【図面の簡単な説明】
【図1】本発明の実施形態に係る浸透印版の閃光製版器の外観斜視図である。
【図2】閃光製版器の分離時の側面図である。
【図3】図1のIII−IIIに沿う断面図である。
【図4】(a)及び(b)は、クランプ板とレバーを全開した状態説明図である。
【図5】原稿(14)、発熱シート(15)、スタンプ材(4)を重ねてクランプ板(5)の自由端(6)とレバー基部(11)が加圧基板(2)上で略同一高さとなっている状態図である。
【図6】レバー基部(11)で、クランプ板自由端(6)をしてスタンプ材(4)を僅かに圧縮した状態で係止した状態図である。
【図7】スタンプ印版の作製工程の模式図であって、(a)はスタンプ材等、(b)はスタンプ材等の重ねた状態、(c)は閃光照射した状態、(d)は作製された浸透印版のそれぞれの説明図である。
【図8】スタンプ製造工程の要部である光を照射した場合における断面図である。
【図9】本発明の他の実施形態に係る閃光製版器の説明図である。
【符号の説明】
1 閃光照射部
2 加圧基板
3 透過板
4 スタンプ材
5 クランプ板
6 クランプ板自由端
7 クランプ板支持端
8 リンク
9 レバー回転中心
10 レバー
10a 自由端
11 レバー基部
13 閃光スイッチ
14 印影原稿
15 発熱シート
19a リンク回転中心
20 加圧基板
21 クランプ板
22 クランプ支持端
24 係止爪部
27 切り欠き部
29 貫通孔
30 フック
A 加圧保持部
L 印影原稿像
H 溶融部
I 非溶融部
Claims (1)
- 赤外線を透過可能な透過板を支持する加圧基板、加圧基板の一端に回転可能に支持端が支持されるクランプ板、および加圧基板の他端に回転可能に支持されるレバーを用いた浸透印版の閃光製版器であって、
この加圧基板に支持される透過板上に、赤外線を遮蔽又は吸収する原稿像が描かれた原稿、赤外線の照射により発熱する発熱シート、および連続気泡を有してスタンプインキ含浸可能な弾性樹脂製のスタンプ材を重ねて、前記透過板とクランプ板との間に挟んだスタンプ材の少なくとも一回の赤外線照射により製版される部分を、元厚の95〜30%の略同一の圧縮状態に保つようにクランプ板の自由端を透過板方向に押すレバーを形成し、
上記の加圧基板、透過版、クランプ板およびレバーを合わせた加圧保持部が、前記赤外線を含む閃光を前記透過板より照射する閃光照射部と分離可能に構成されていることを特徴とする浸透印版の閃光製版器。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP04484696A JP3678833B2 (ja) | 1996-03-01 | 1996-03-01 | 浸透印版の閃光製版器 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP04484696A JP3678833B2 (ja) | 1996-03-01 | 1996-03-01 | 浸透印版の閃光製版器 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH09234940A JPH09234940A (ja) | 1997-09-09 |
| JP3678833B2 true JP3678833B2 (ja) | 2005-08-03 |
Family
ID=12702852
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP04484696A Expired - Fee Related JP3678833B2 (ja) | 1996-03-01 | 1996-03-01 | 浸透印版の閃光製版器 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3678833B2 (ja) |
-
1996
- 1996-03-01 JP JP04484696A patent/JP3678833B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH09234940A (ja) | 1997-09-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2150544C (en) | A stamp and a process of producing a printing plate for a stamp | |
| US4184428A (en) | Perforating-printing device for making and using thermal stencils | |
| US6180036B1 (en) | Method of manufacturing pre-inked thermoplastic medium | |
| JP3606983B2 (ja) | 浸透印版の閃光製版器 | |
| JP3529469B2 (ja) | 浸透印版の製造方法 | |
| US5702863A (en) | Production method of ink-oozing plate for stamp | |
| US5945202A (en) | Process of producing ink-oozing plate for a stamp | |
| JP3529456B2 (ja) | スタンプ用印版の作製法 | |
| JPH09234940A (ja) | 浸透印版の閃光製版器およびスタンプ用印版 | |
| JP2946456B2 (ja) | 浸透印版の作製法 | |
| JPH09226220A (ja) | 印版の製版器 | |
| JP3885277B2 (ja) | スタンプ印版製造装置 | |
| JP2999704B2 (ja) | 浸透印版の製法 | |
| JP3861933B2 (ja) | スタンプの製版方法 | |
| JP3724104B2 (ja) | スタンプの製版用基板の製造方法 | |
| JP3687202B2 (ja) | スタンプの製版方法 | |
| JPH07285258A (ja) | 多色スタンプ | |
| JP2970800B2 (ja) | スタンプ用印版の製法およびスタンプ | |
| JP3882861B2 (ja) | 製版装置 | |
| JP4185184B2 (ja) | 印字体及び該印字体を作成する方法 | |
| JP3689972B2 (ja) | 印刷装置 | |
| GB1579459A (en) | Printing device for stencils | |
| WO1997047471A1 (en) | A method and apparatus for the manufacture of pre-inkable rubber stamps | |
| JPH07285259A (ja) | スタンプのインキ充填法 | |
| JPH10146948A (ja) | 製版装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040422 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040511 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040712 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20041005 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041130 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050510 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050511 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |