JP3679190B2 - 電池プレートの乾燥装置及び方法 - Google Patents
電池プレートの乾燥装置及び方法 Download PDFInfo
- Publication number
- JP3679190B2 JP3679190B2 JP08680696A JP8680696A JP3679190B2 JP 3679190 B2 JP3679190 B2 JP 3679190B2 JP 08680696 A JP08680696 A JP 08680696A JP 8680696 A JP8680696 A JP 8680696A JP 3679190 B2 JP3679190 B2 JP 3679190B2
- Authority
- JP
- Japan
- Prior art keywords
- plate
- gas
- water
- temperature
- drying
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000001035 drying Methods 0.000 title claims description 68
- 238000000034 method Methods 0.000 title claims description 67
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 122
- 239000007789 gas Substances 0.000 claims description 74
- 230000008569 process Effects 0.000 claims description 43
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 claims description 20
- 229910052760 oxygen Inorganic materials 0.000 claims description 20
- 239000001301 oxygen Substances 0.000 claims description 20
- 238000002485 combustion reaction Methods 0.000 claims description 11
- 239000000498 cooling water Substances 0.000 claims description 11
- 238000010438 heat treatment Methods 0.000 claims description 8
- 238000009833 condensation Methods 0.000 claims description 6
- 230000005494 condensation Effects 0.000 claims description 6
- 238000007664 blowing Methods 0.000 claims description 4
- 238000012545 processing Methods 0.000 claims description 4
- 239000010453 quartz Substances 0.000 claims description 4
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N silicon dioxide Inorganic materials O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 claims description 4
- 230000005484 gravity Effects 0.000 claims description 2
- 238000005259 measurement Methods 0.000 claims description 2
- 238000004891 communication Methods 0.000 claims 2
- 125000006850 spacer group Chemical group 0.000 claims 2
- 238000001816 cooling Methods 0.000 description 41
- 239000007921 spray Substances 0.000 description 15
- 238000011068 loading method Methods 0.000 description 13
- 238000004880 explosion Methods 0.000 description 11
- 230000008859 change Effects 0.000 description 9
- 239000003595 mist Substances 0.000 description 9
- 238000012546 transfer Methods 0.000 description 7
- 239000010408 film Substances 0.000 description 6
- 238000010926 purge Methods 0.000 description 6
- 238000001704 evaporation Methods 0.000 description 5
- 229920006395 saturated elastomer Polymers 0.000 description 5
- 229910001220 stainless steel Inorganic materials 0.000 description 5
- 239000010935 stainless steel Substances 0.000 description 5
- 230000007423 decrease Effects 0.000 description 4
- 230000008020 evaporation Effects 0.000 description 4
- 238000009413 insulation Methods 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 4
- 238000002156 mixing Methods 0.000 description 4
- 238000013459 approach Methods 0.000 description 3
- 239000011449 brick Substances 0.000 description 3
- 239000000567 combustion gas Substances 0.000 description 3
- 238000013461 design Methods 0.000 description 3
- 239000002360 explosive Substances 0.000 description 3
- 239000011552 falling film Substances 0.000 description 3
- 239000007788 liquid Substances 0.000 description 3
- 238000012423 maintenance Methods 0.000 description 3
- 238000012544 monitoring process Methods 0.000 description 3
- UGFAIRIUMAVXCW-UHFFFAOYSA-N Carbon monoxide Chemical compound [O+]#[C-] UGFAIRIUMAVXCW-UHFFFAOYSA-N 0.000 description 2
- VEXZGXHMUGYJMC-UHFFFAOYSA-N Hydrochloric acid Chemical compound Cl VEXZGXHMUGYJMC-UHFFFAOYSA-N 0.000 description 2
- 229910002091 carbon monoxide Inorganic materials 0.000 description 2
- 230000015556 catabolic process Effects 0.000 description 2
- 238000006731 degradation reaction Methods 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 229910000464 lead oxide Inorganic materials 0.000 description 2
- 238000012806 monitoring device Methods 0.000 description 2
- YEXPOXQUZXUXJW-UHFFFAOYSA-N oxolead Chemical compound [Pb]=O YEXPOXQUZXUXJW-UHFFFAOYSA-N 0.000 description 2
- 238000005070 sampling Methods 0.000 description 2
- 239000010409 thin film Substances 0.000 description 2
- 239000002699 waste material Substances 0.000 description 2
- 229910000619 316 stainless steel Inorganic materials 0.000 description 1
- 208000004434 Calcinosis Diseases 0.000 description 1
- 241001417523 Plesiopidae Species 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 230000002776 aggregation Effects 0.000 description 1
- 238000004220 aggregation Methods 0.000 description 1
- 230000001201 calcium accumulation Effects 0.000 description 1
- 239000004568 cement Substances 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 238000001514 detection method Methods 0.000 description 1
- 238000005265 energy consumption Methods 0.000 description 1
- 238000002474 experimental method Methods 0.000 description 1
- 238000011049 filling Methods 0.000 description 1
- 238000011010 flushing procedure Methods 0.000 description 1
- 239000008233 hard water Substances 0.000 description 1
- 230000002706 hydrostatic effect Effects 0.000 description 1
- 239000011810 insulating material Substances 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- QSHDDOUJBYECFT-UHFFFAOYSA-N mercury Chemical compound [Hg] QSHDDOUJBYECFT-UHFFFAOYSA-N 0.000 description 1
- 229910052753 mercury Inorganic materials 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 239000003973 paint Substances 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 229910052573 porcelain Inorganic materials 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 239000011819 refractory material Substances 0.000 description 1
- 238000003303 reheating Methods 0.000 description 1
- 230000000630 rising effect Effects 0.000 description 1
- 239000000523 sample Substances 0.000 description 1
- 238000002791 soaking Methods 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
Images




Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Drying Of Solid Materials (AREA)
- Secondary Cells (AREA)
Description
【0001】
【発明の属する技術分野】
本発明は、乾いたチャージされた電池プレート(charged battery plate)を製造するための手段と方法の改良に関し、詳しく言えば前もってチャージされた電池プレート群を乾燥させるための装置と方法に関する。
【0002】
【従来の技術及び発明が解決しようとする課題】
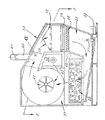
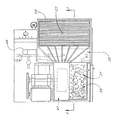
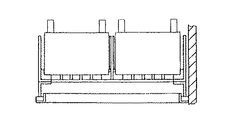
本発明が関係する従来技術は、1968年12月3日付けで発行されたTiegelらの米国特許第3413728号明細書に最もよく説明されている。従来技術の図1、2及び3には、この機械とそれを使用する方法が図示されている。それらの図面とその米国特許明細書を参照すれば、運転時には扉13が開かれ、そして電池プレートの群が入ったバスケット20を乾燥室18へ下ろすことが認められる。閉じるときに、扉13はシールを維持するためその周囲がガスケットに当てられる。
【0003】
遠心ファン41が燃焼室38から高温の燃焼ガスを受け取り、そしてそれを吸入空気と混合して、次いでこれを傾斜した面に沿って図に示した矢印の方向にチャージされたプレートへ吹きつける。この高温空気はバスケットを通り抜け、それから支持手段19を通り抜けて、そらせ手段28を通って冷却室25へ進む。この冷却室内では、スプレーノズル27が空気へ水を吹きつける。そらせ板28は、このスプレーからのミストが空気流の上流へ逆戻りするのを防ぐように設計される。
【0004】
水を同伴した高温空気は時計回りの方向に流れ続けて、ミストエリミネータ39を通過し、これは水滴を物理的に除去するワイヤースクリーンの形態をしている。次いでそれは集合・予備混合室37に再び入って、ファン41を通って吸入空気の一部となる。排気ダクト44には、正圧を見かけ上維持するためダンパー弁47が設けられる。集合・予備混合室37の圧力は大気圧より高いと述べられている。
吸入空気は、ダクト43の排気ガスの温度で制御されると想像される。
【0005】
この米国特許明細書には、その方法の形態において、その発明は一般に、チャージされた電池又はプレートを乾燥室に入れる工程、実質的に酸素を含まない高湿度の低温空気を実質的に酸素を含まない高温燃焼ガスと混合することで実質的に酸素を含まない乾燥用ガスの流れを供給する工程、そしてこの乾燥用ガスの流れを乾燥させようとする電池プレートの入った乾燥室を通過させる工程を含むと述べられている。また、それには、乾燥用ガスはチャージされた電池プレートに損傷を与えるのを避けるため比較的低温であるべきであり、好ましくは約200°F(93℃)以下であるべきであって、好ましい範囲は約100°F(38℃)〜250°F(121℃)であり、好ましくは温度は170〜185°F(77〜85℃)の範囲に調節されると述べられている。この特許明細書には、装置は所望なら180°F(82℃)で正確に調節することができると述べられている。
【0006】
この種の従来技術の機械は、米国カリフォルニア州BelmontのTiegel Manufacturing Companyにより製造及び販売されている。現実には、Tiegel乾燥機は180°F(82℃)以下で運転されている。
【0007】
【課題を解決するための手段】
本発明の発明者らは、乾いたチャージされたプレートを製造するための大いに改良された装置と方法を提供するために、この機械を概念的にも構造的にも再設計した。
【0008】
本発明の本質は、熱の形でのエネルギーの投入を装置と方法の両方により制御して、最大限の熱効率を提供することである。熱は、主としてプレートを乾燥させるために使用され、そして最小限、凝縮過程のため熱(温度)を喪失した空気を再加熱するのに使用される。従来技術においては、Tiegel機械により例示されるような装置と方法は余りにも多量の、すなわち必要とされるものより多くの冷却を使用していた。その機械はスプレーノズルを使用し、また非常に冷たい水を使用していた。スプレーノズルは、熱を素早く伝えるだけでなくてプレートへ運ばれてそれらを乾燥させるのに要する時間を長引かせることで問題をも引き起こす、表面積の大きな水滴を生じさせた。このことから、機械を高温にするためにより一層多くの熱量が必要とされていた。
【0009】
この方法によれば、熱はプレートから水分を除去するのに使用され、また温度をおよそ157°F(69℃)から200°F(93℃)まで戻すのに使用される。従来技術のTiegel法では、熱はプレートから水分を除去しそしてプロセス空気温度を120°F(49℃)から180°F(82℃)にするのに使われていた。
【0010】
この新しい方法では、プレートを乾燥させるのに使われる熱は空気の温度を200°F(93℃)からおよそ160°F(71℃)に低下させる。華氏温度で追加の3度(摂氏温度で1.7℃)は空気から水分を除去するため冷却するのに利用される。それから、それはプロセス温度の200°F(93℃)まで戻される。この華氏温度での3度(1.7℃)はわずかな損失に過ぎず、すなわちわずかな不効率に過ぎない。それはプレートから水分を蒸発させるのに寄与しないので損失として定義される。本発明によれば、装置と方法は華氏温度で40度(22℃)の温度を有効な仕事に変えるために利用し、そして華氏温度で3度(1.7℃)は有効な仕事を行わない。こうして、熱効率はおよそ90%になる。
【0011】
実際問題として、Tiegel機械では乾燥工程の間に180°F(82℃)から160°F(71℃)になり、次いでその工程の空気を冷却する部分の間に160°F(71℃)から120°F(49℃)になった。このように、従来技術の機械では華氏温度で40度(22℃)の温度降下があって、これはむだになったエネルギーであった。その熱効率は、華氏温度で60度(33℃)の全エネルギー消費量に対して華氏温度で20度(11℃)が有効な仕事用であり、華氏温度で40度(22℃)がむだになった仕事用であった。従って、その熱エネルギー効率は20を60で割って、すなわち33%であった。
【0012】
更に、Tiegel機械では水分をプレートへ再導入させていたから、その機械はプレートを乾燥させるのに長時間を要した。実際の試験において、新しい機械が要する時間はTiegel機械により使用される時間の3倍ほど速くなる。このように、熱効率の比較を基にして、従来技術のTiegel機械は11%の相対的な熱効率を有する。従来技術の乾燥機との違いの一部は次のとおりである。
【0013】
1.スプレーノズルがなく、液滴を介してプロセスへ水を再導入しないことを意味する。
2.ミストエリミネータがなく、背圧が低下することを意味する。
3.そらせ板がなく、背圧が低下することを意味する。
4.より高い熱効率。
5.より乾燥されたプレート。
6.プレートの酸素レベルがより低下。
7.プレートの所望水分レベルへの自動乾燥。
8.煙突に可動ダンパーがない。
9.フレオン温度計(temperature bulb)がない。
10.インサートオーブン。
11.改良されたフレームロッド。
12.自動パイロット。
13.自動装入/爆発扉。
【0014】
この新しい乾燥機の主な利点は次のとおりである。
1)運転費が低下し、それはおおよそ次のようになろう。
【0015】
【表1】
 【0016】
本発明の方法は3倍速いので、年間の機械当たりの総節約経費は21,384.00ドルになろう。
【0017】
2)より高い信頼性。
プレートに入りそしてプレートから出てゆく温度を測定して、乾燥度を測定することができる。戻り温度の検出器が、再加熱前の空気から十分な水分を除去するのに冷却水の流量が適切であるかどうか及び/又は冷却水の温度が十分低いかどうかを定量する。これは、乾燥工程を通してちょうど適当な量の冷却を利用するのを可能にする。
【0018】
冷却塔を使用する場合には、流量を増加しても十分な冷却がなされずもっと低い温度が必要とされる場合にだけファンを回す。もう一つの方法は、高温の水を冷却塔からやって来る低温の水と自動的に混合することである。
【0019】
3)より安全な機械
装入用の扉は、旧式の機械におけるように横に開くというよりも上に開く爆発扉である。更に、装入扉は一対の空気シリンダー(おのおののわきに一つずつ位置する)で開閉される。これは扉が自由にぱっと開くのを防止する。
【0020】
火炎の監視はマイクロプロセッサの制御下で行われ、それはフレームロッドが火炎の喪失を検出すると扉を開く。従って、扉は爆発条件が作りだされる前に開かれる。従来は、火炎が消えると燃焼ガスと空気が両方とも即座に止められていた。これは、可燃性のガスがまだ炉内にあるため事故が起きるもとになっていた。従って、酸素が火室(firebox)に拡散した場合には、爆発又は発火が起きることがあった。これは、十分長く待つだけで、あるいは爆発もしくは装入扉を開くことで起きることがあった。
【0021】
Tiegel機械は、実際のところ空気を素早く遮断するために特別なソレノイドを有する。新しいアプローチはガスを止め、そして可燃性ガスが火室に蓄積する機会を持つ前に火室を空気で洗い流す。これは、燃焼空気を全開になるまで開くことによりなされる。同時に、装入扉を開いて爆発のために不可欠な封じ込めをなくす。
【0022】
4)多くの部品をなくすことによる保守の減少
新しい機械には次に掲げる部品がない。
・ミストエリミネータスクリーン: 硬水の地域では、このスクリーンにカルシウムが堆積して、これは毎年塩酸に浸して取り除かなくてはならないであろう。水又はカルシウムが蓄積することでミストエリミネータがフラッディングを起こすかどうかを指示するために圧力スイッチが設けられていた。
【0023】
・ダンパー: これは時間がたつうちに動かなくなることがあった。従来技術の機械にはやはりこのための検出器があった。新しい機械には排気ダンパーがなく、直径が制限されているため正の背圧を維持する短い排気口のみがある。
【0024】
・スプレーノズル: 詰まり、腐食し、又は摩滅するスプレーノズルがない。
【0025】
・圧力調整器: 流量を制御するのに圧力調整器は不要である。これは電動式の弁でなされる。
【0026】
・そらせ板: 新しい冷却工程では水滴が形成されないため必要ない。
【0027】
・何が故障したかを同定するための故障発見器: ガス又は燃焼空気がなくなると警告灯が点灯する新しい火炎制御のために、故障発見器は必要ない。
【0028】
・別個の爆発扉: 別個の爆発扉又は爆発扉指示計スイッチがない。装入扉が二重の働きをする。
【0029】
・装入扉ラッチ: ボックス圧力が15インチ水柱(381mm水柱)から1.25〜2.5インチ水柱(31.8〜63.5mm水柱)の範囲まで低下するため、装入扉のラッチがない。圧力は酸素の流入を防ぐため正でなくてはならない。扉を開く空気シリンダーがプレートを乾燥する間の扉の閉鎖を維持する働きもする。
【0030】
・パイロットボタン: 機械が自動的にパイロットを確立するので、パイロットボタンあるいは手動ガス弁がない。
【0031】
5)その他の特徴
本発明の新しいインサートオーブンは二つの部分を持ち、いずれか一方又は両方を時間で取り替えることができる。古い機械は、古いレンガをたたきこわし、再びレンガを積んで、そしてセメントを養生させることを必要とした。この処理は数日から、労働者を容易に手配できなければ数週間を要することがあった。
【0032】
古い機械は温度を監視するのに、時には漏れることがある水銀球を使用した。新しい機械は熱電対プローブを使用する。
【0033】
新しい送風機の低い風速は20mph(32km/h)未満であり、そのため装入用の扉は主送風機を運転してパージ中に開いたままであることができる。
【0034】
自動冷却制御装置が冷却の必要を満たすために冷却塔ポンプ及び/又はファンを自動的に回す。
【0035】
バスケットを持ち上げるためのOSHA要件を満たす装入用高さがより少ない。
【0036】
機械を運転するのに必要な構成機器がより小さく、例えば次のとおりである。
【0037】
【表2】
【0038】
6)プロセスの改良点:
新しい乾燥機は同じ乾燥時間をはるかに少ないエネルギーで達成する。
【0039】
Tiegelの米国特許は、二つの間違った仮定を含んでいる。第一に、スプレーノズルが供給する表面積の大きな水滴では、空気を水分を除去するのに十分冷却することができるだけである。その上、それは、ある一定の点を超えて空気を冷却すると高温の水を作る熱をむだにし、且つ乾燥プロセスを有意に促進しないことを認めなかった。スプレーノズルは多くの問題を生じさせ、そしてその解決策は一層多くの電力需要を生じさせた。機械の後方から機械の前方へ流れる水の薄膜で冷却するだけで、同じ乾燥を達成することができる。この水が余りに速く流れると乾燥時間は短くなるどころか長くなるということも分かった。
【0040】
水滴が作られないので、何もプレートの周りに吹きつけられることがなく、プレートへ再導入されることがない。スプレーノズルで作られる水滴を処理するのに必要な全ての構成機器、例えばミストエリミネータやそらせ板といったようなものが取り除かれた。
【0041】
背圧は15インチ(381mm)から2.5インチ(63.5mm)に低下した。
原型の機械は、新しい高流量・低圧の設計を取り入れた。バスケットは、強度を維持しながら送風の妨害をなくすよう再設計された。これで、圧力を1.25インチ(31.8mm)まで、なお一層低下させた。所定の流量を流すのに必要とされる馬力数(ワット数)は、背圧(静圧)の3乗とともに変化する。従って、背圧が2倍になると、同じ流量について必要とされる馬力数(ワット数)は4倍増加する。
【0042】
使用される空気流量で、空気は200°F(93℃)でプレートに入りそして160°F(71℃)で出てゆく。出口温度が160°F(71℃)より高く上昇すると、それは残っている水分の量が非常にわずかであり又は冷却が不十分であることを意味する。プレートを通過する前後の空気中にはちょうどそれだけの水分がある。温度が150°F(66℃)よりはるかに低い場合には、空気は非常に乾いているが、水分の大部分はプレートから出てゆく前にプレート上に再凝縮するので乾燥はゆっくりになる。
【0043】
高温の燃焼空気と混合させるため送風機に再び入る直前の空気の温度は、約153〜157°F(67〜69℃)であるべきである。これは、空気からの水分の除去が適切であることを示す。
【0044】
冷却水の出口水温が140°F(60℃)である場合、乾燥時間の有意の増加が認められる。その温度が115°F(46℃)又はほぼこの温度である場合には、冷却はちょうど十分である。そのほかの場合には、まさに冷却能力と熱のむだである。従って、機械に出入りする冷却水温とその流量を測定することにより、水によって乾燥機から出てゆく熱の量を求めることができる。実験によると、入りの温度は85°F(29℃)で出の温度は115°F(46℃)であって、出てゆく水を115°F(46℃)に保持するため水の流量を調整すると、平均してこれは10ガロン/分(gpm)(2.3m3 /h)になる。これは、水への約140,000Btu/h(148MJ/h)の熱移動になる。
【0045】
ここまでの説明と添付の図面を参照してなされる以下の説明から明らかになるように、次に述べるものも本発明に係るものである。それらは、液滴が形成されない水の流下薄膜での冷却、高いプレート品質を維持しながらエネルギーを効率的に使用するのを保証する乾燥、そして保守の時間を減らし、且つ、オーブンの両方の部分を不必要に交換しなくてはならない代わりに要求された部分だけの交換を可能にするインサートオーブン、である。
【0046】
【発明の実施の形態】
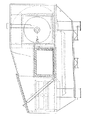
図面を参照すれば、本発明は、図4〜9に示された構造要素を含み、すなわち本発明の装置には、ステンレス鋼製のハウジング10(側壁を取り除いて図4に示される)があり、これには乾燥させようとするチャージされた電池プレートの群を入れたバスケット14を乾燥させるためにそれを通して乾燥室に下ろすことができる開口のためのクロージャーを提供する扉12がある。乾燥室16の後部には、後部から乾燥室16へ図示した矢印Aの方向に高温空気を進ませるための、17で一般的に示された送風機がある。また、21で一般的に示された加熱器がある。バスケットの下方には、好ましくはステンレス鋼の、上部ベッド24を有するもう一つの室22があり、そしてこの上部ベッドは室22内で側面から側面へ達しているがハウジング10の正面から背面へは達していない。水は、このベッドの上端部23から入口配管26を通して導入される。
【0047】
上方ベッドの下方に配置され、図4に示したようにこの上方ベッドの前方へ延びる下方ベッド29もある。この下方ベッドにも、32で一般的に示されたその上端部の配管30により水が導入される。これらのベッドのおのおのを横切って、ステンレス鋼のベッド24及び29にそれぞれ溶接された長手の底部を有する複数のアングルストリップ34、36が配置され、それにより図5にはっきりと示されたようにそれらの間に35で一般的に示された平らな流路が形成される。
【0048】
これらのベッドのおのおのの底へりを横切って、もう一つのアングル形状部材31、40が図4と図5に示されたようにそれぞれ配置される。
【0049】
配管26と30はそれぞれベッド24と29の幅全体に沿って走り、そしてこれらの配管には水を導入するための複数の孔がある。水が飛び散るのを減らすために、これらの孔はそれぞれ平らなウェブ42、43に連絡し、そのためこれらの配管を通して導入された水は飛び散ることなく平らなウェブを流れ落ちてベッドの上面へ下りる。
【0050】
運転時には、空気が室16から室22へ進むと、標準的にそれは傾斜したベッド24、29の上の方へ水を吹き払おうとし、そして実際には、これらの傾斜は、結局は水がベッド上に蓄積してそのため静水頭が空気が水を上の方へ吹き払う力を克服するような角度にされる。最も好ましくは、空気と水との接触が「波頭(white cap)」を生じさせるよりほんの少し少なくなるような速度で水を導入し空気を移動させる。望まれるのは、水の粒子を空気に同伴させないでおくことである。アングル部材は、ベッド自体がそうであるように、水が図4の部材31及び40に沿って集まりそして、例えば図5で50、52、54及び56により一般的に示されたスペース又はスロットにおけるように、壁46及び48に一番近いへりから出ていくように配置及び配列される。水の流量と上記のスペースは、水が滝のように落下するよりも側面を単純に流れ下りるように設計され、且つ寸法が決められる。滝は望ましくない水の飛散と空気への同伴のもとになろう。水は図4に示されたようにトラフ58に集められ、そして重力によってこれを出て水溜め(図示せず)へ入り、そしてポンプで冷却塔へ戻されてその後機械へ再導入される。
【0051】
流水の二つのベッドは、向流の温度勾配のために、平らなベッド自体よりもはるかに大きな伝熱面積を作りだすことが認められよう。
【0052】
スプレーノズルを除去することは風速をより速くすることができることを意味する、ということも認められよう。
【0053】
室全体が保温され、そしてこれはより高い温度で運転するのを可能にし、従って従来技術の装置の乾燥時間を減らすのを可能にする。
【0054】
長いフィン、あるいはアングル部材34、36は、水をずっと制御されたままにし、すなわち送風機を回したときにそれを進路からそれさせないでおき、かくしてベッド上の表面を濡れたままにしておく。
【0055】
アングル部材の下部の51で一般的に示されたスロットが、各流路から水が出てゆくのを可能にする。
【0056】
次に加熱及び送風機の集成装置を説明すると、加熱室78(図5)はいくつかの口を除いて全ての側面を断熱される。火室の内壁60(図5)内には加熱された空気が含まれ、この内壁はそれを火室加熱室78のほぼ中央へ流し、そしてそこではそのうちの一部分が図5で61で一般的に示された口に向かって移動し続ける。残りは壁60の周りを回って流されて、64で一般的に示された口を通って出てゆく。加熱された空気は室66(図7)に進み、そこから吸引されて17で一般的に図示されたツインローター送風機の68及び70で一般的に図示された吸引口に入る。
【0057】
この送風機は、72で一般的に示されたオリフィスを通して空気を吹き出す。パネル74及び76が室16を形成しているハウジングの側壁と上部とに結合して、空気をプレートの上部へ導入するための拡張室を形成している。
【0058】
より多量の空気を用いることが可能ではあるが、空気は機械の閉鎖ループ内にとどまる傾向がある。従来技術では、そらせ板が空気を機械の外へそらせがちであった。従って、可燃性ガスを導入する前の準備中に前面の上扉を閉じておかなくてはならなかった。そのため、ガス漏れと人間の誤りのためにパージすることが必要であった。従来技術において機械を無負荷運転しているとき、パージ時間は2分であった。本発明の機械でのパージ時間はおよそ20秒である。この機械では、それを稼働させそしてそれをその予め設定した時間4容積の空気で洗い流すことが行うことの全てである。機械はより遅い速度になるよう設定され、そのため運転員が開始ボタンを押すと燃焼してプロセスを開始させることができる。扉が閉じると、主送風機が回り、乾燥プロセスが始まる。
【0059】
この機械は、プレートより下方の温度を熱電対88(図4)で測定する。それが135°F(57℃)(それより低いとプレートからの蒸発が不十分である)になったら、水がおよそ75°F(24℃)で流入し始める。
【0060】
プレートへ進む空気の温度は、熱電対86(図4)で測定される。これらの温度が接近すると、プレートは乾いている。標準的に、プレートがほぼ乾く点では10°F(5.6℃)の差がある。これは調節することができる。これは、機械がプレートは乾いていると見なして停止する熱的な「無制御(run away)」を防止する。
【0061】
熱電対90によって、出てくる水の温度が115〜120°F(46〜49℃)で測定される。この読み取り値は水を調節するのに、従って冷却流量を調節するのに利用される。
【0062】
蒸発のプロセスは35〜40°F(19〜22℃)の熱を引き出す。プレートから出てくる水は、先に述べたように凝縮されて冷却水中に入り、冷却塔へ送られる。
【0063】
プレートが乾燥すると、機械は停止して「待機」状態になり、この状態ではパイロットランプがまだ点灯している。次いで、扉が自動的に開く。
【0064】
最も好ましい態様では、従来技術を上回る多数の改良点がある。例えば、フレームロッド108に石英管110をかぶせてそれを高温に、すなわち212°F(100℃)より高く保持し、それにより電気接地を妨げるであろう凝縮を防止する。図9を参照のこと。
【0065】
排気ガス出口の煙突89(図4)を、送風機の駆動軸に接近した機械の後部の近くに、すなわち一番圧力の低い箇所に配置する。こうして、この箇所での排気ガスは「ゼロ」の圧力に近く、それに対して送風機の外周部での圧力は水柱1.5インチ(3.8mm)である。これに関連して、排気煙突を上部に配置する場合には、軸のところでは−1.5インチ(−3.8mm)となり、空気を吸引しかねないことが注目される。従来技術では、排気煙突はスプレーノズルのすぐ後の側面であって、ミストエリミネータ前の主送風機の吸引側にある。従来技術の機械の詰まりが起きる箇所では、圧力低下も起きる。これは従来技術の機械の中に更に一層負の圧力を生じさせ、従って煙突は、圧力が負にならないのを確実にするため上部にバランスウェイト付きのダンパー(従来技術の図1の47参照)を必要とした。また、この機械はそれを停止するための検出器も必要とした。
【0066】
本発明では、圧力は火室で正確に読み取られ、こうして機械は火室が負圧になっているかどうかを検出する。そうなっていれば、機械は自動的に消化する。
【0067】
ゼロガバナが、ガスと空気を混合するためマノメーターに接続される。
【0068】
従来技術の機械の後部の爆発扉がなくなっているので、これは、扉の回りで空気の漏れがある限りにおいて問題であった従来技術の後部扉のシールもなくす。それは、追加の酸素が入って処理される製品に損傷を与えることを意味しよう。
【0069】
機械は、全部の酸素が燃焼されるように100%の完全な比率でバーナーを運転するように設計される。これは、空気が外部から吸引されない限り可能である。従って、機械が負圧にならないように圧力を維持することが必要である。
【0070】
これを助けるために、前面の上扉の周りにエアシールを設け、そしてこれは扉のわきの空気シリンダーにより隣接する上部の壁に対して気密に保持される。これらの空気シリンダーは、シールを維持するために扉を引っ張り下げた状態を保持する。
【0071】
フレームロッドが火炎のないことを示した場合には前面の扉が開くように制御装置を設定する。
【0072】
従来技術のインボードベアリングは、送風機のアウトボードベアリング79(図6)と取り替えられており、かくしてそれらの寿命が延びている。
【0073】
従来技術では、水の吐出しはインプットから6インチ(152.4mm)であった。本発明の機械では、それはアウトプットから機械の特定部分を進む。
【0074】
この乾燥機のいくつかの顕著な特徴は次のとおりである。
従来技術と比較して送風機で使用されるエネルギーは1/6である。
【0075】
水の冷却のためのスプレーノズルがなく、ミストエリミネータがない。高温の湿った空気はベッドの水の薄膜(フィルム)と直接接触し、そしてこれがそれを冷却し且つ凝縮させて、凝縮した水分はこの薄膜に補足される。
【0076】
水薄膜の限られた表面積のために、プレートからやって来る高温ガスは過度に冷却されず、それにより冷却水とバーナーの両方の負荷を軽減する。
【0077】
水は、所定の温度、例えば135°F(57℃)に達するまで流されない。流量は、サイクルの終了時(除去すべき水分がほんのわずかであるとき)には水がほとんど流れなくなるまで調節して低下させることができ、そして出口水温は最も好ましくは115°F(46℃)未満にならない。
【0078】
朝に機械を動かす。扉は既に開いている。炉のためのプロセス送風機を、バーナーの空気投入口のバタフライ弁を開けて最高速度にし、機械から可燃性ガスを自動的におよそ20秒間パージする。次いで、バタフライ弁を低火力の位置まで閉じ、主プロセス送風機を回し、そして次に約15秒間パイロットガスを流し同時に点火用変圧器を作動させる。うまく点火したら、プレートを装入することができる。それをひねると、主炎が大きくなる。およそ5秒後に、運転員は装入扉を自動的に閉じる開始ボタンを押すことができる。約10秒後に主炎は完全になる。次いで、温度が180°F(82℃)より高くなるまで処理を続け、それから水を流す。これは、乾燥用ガスを不必要に冷却することなく製品を速やかに加熱するのを可能にする。その時点で、水は乾燥雰囲気から抜き出され、そしてこれを有効湿球温度が上昇し始めておよそ170°F(77℃)になるまで続ける。そこから、温度は急速に上昇して、これから製品にプロセス空気の冷却の原因になる水分が残っていないことが示される。プレートの下方のプロセス空気が176°F(80℃)に達したなら、プレートは乾燥したと見なされるが、とは言え実際のところはその幅を変えることができる。次いで、プロセスを自動的に停止し、そして装入扉を開いて運転員が製品を取り出せるようにする。
【0079】
この乾燥プロセスは、乾燥温度と湿球温度との差で制御される。高温の湿り空気が水分を含有している限りは、水の薄膜と乾燥用ガスとの間に並外れた熱移動がある。製品から水が除去されたなら、空気は乾燥し、そして水の薄膜上での実際の熱移動は極めて限られたものになる。
【0080】
煙突は湿潤な部分から、機械の低圧の部分である送風機の入口に接近した領域に移されている。煙突を上昇する高温空気の量を減らすようにオリフィスが配置される。実際には、排気ガスの温度は乾燥用エレメントの下方のガスよりわずかに低い。煙突89は、室内に正圧を生じさせる固定式の径違いのオリフィスを含んでいる。
【0081】
エネルギーの変換に関する限り、以下の事柄に注意されたい。
プレートへの入熱の速度は、プレートを横切る空気の温度と流量に支配される。空気又は水蒸気の熱容量は1°F(0.56℃)の温度変化当たり約0.0144Btu/ft3 (966J/m3 ・℃)である。例えば、1ft3 (0.0283m3 )の空気を10°F(5.6℃)昇温するのには0.144Btu(152J)のエネルギーを要する。
【0082】
ところが、液体の水を1ft3 (0.0283m 3 )の水蒸気に変えるためには37Btu(39kJ)を必要とする。これは256倍多量のエネルギーである。従って、水を蒸気にあるいは液を蒸気に変えるプロセスが伝熱プロセスを支配する。100%水蒸気で飽和された空気の温度の少しの低下は、エネルギーがたくさん移動することになる。例えば、水蒸気で飽和した1ft3 の空気で温度が155°F(68℃)から150°F(66℃)に変化すると、空気1ft3 (0.0283m3 )当たり1.34Btu(1.41J)が放出される。100%水蒸気で飽和されていない空気に同じ熱量を移動させるためには、空気1ft3 (0.0283m3 )当たり93°F(52℃)の温度変化が必要であろう。
【0083】
これを念頭において、空気の熱容量がプレートから水を蒸発させるのに使用される場合にはプレートの上方と下方とで大きな温度差が存在すると理論化される。それに対して、100%相対湿度の空気ははるかに小さい変化で多量の凝縮エネルギーを放出するので、プレートから出てくる水蒸気を凝縮させるための空気の温度差ははるかに小さい。
【0084】
乾燥機のエネルギープロファイルは、室内の条件を参照して理解することができる。送風機の下方において、155°F(68℃)、100%相対湿度の空気が火室から出てくる高温の空気と混合される。その結果得られた空気は200°F(93℃)、35%相対湿度の空気となって送風機を出て、室16に送られる。バスケットの直ぐ下の室22では、より高い相対湿度で160°F(71℃)となる。空気が水の上を室22の後部へ移動するにつれて、155°F(68℃)、100%相対湿度の空気になる。
【0085】
同じ量のエネルギーが移動するとしても、最初のプレートでの蒸発のプロセスは25〜35°F(14〜19℃)の変化を必要とし、二番目の凝集のプロセスはわずかに2〜7°F(1〜4℃)の変化を必要とするということに注目されたい。空気を介して移動する全エネルギーは、空気の温度変化に比例する。必要な全再加熱量は、これらの範囲の合計に等しい。
【0086】
最後の検討事項は主送風機の空気流量である。波頭が生じるとプレートに再導入される水滴が現れるので、これは波頭が生じる速度に制限される。
【0087】
風速計で冷却用のベッドを通り過ぎる空気の速度を測定し、空気速度が一定のままであるようにインペラの速度を変える。これは、常に可能な限り速く乾燥させることができることを意味する。機械の負荷が軽い場合には、送風機はよりゆっくり運転される。プレートが詰められると、それはより速く運転される。
【0088】
プレートへ入る空気の温度とプレートから出てゆく空気の温度との差がある一定の点より低くなると、プレートが乾いたことが示される。出口水温を115°F(46℃)(実験的に決められた温度)で一定に保つことによって、上述の自動式の乾燥温度差を検出することができる。これは、冷却水が冷た過ぎる場合に温度が自動乾燥差に決してならない従来技術と大いに異なる。他方で、水を余りにも絞りすぎると、温度の読み取り値は実際にはそうでないときにプレートが乾いていると指示した。これは非常に活性の環境において非常に少量の水分を測定しているためであると理論付けされる。
【0089】
従来技術のTiegel機械には火室を取り囲む断熱材がなかった。これは、火室の近くのプレートが火室からの輻射熱と高温空気の両方で加熱されていたのでプレートの不均一な加熱をもたらしていた。こうして、火室の近くのプレートは、最高の乾燥速度のためには熱くなり過ぎ、そして遠く離れたプレートは冷たくなり過ぎた。従って、Tiegel機械は最も好ましい運転温度として180°F(82℃)を推奨していたが、本発明では火室を断熱することの結果として200°F(93℃)の乾燥温度を推奨することが可能である。これは、Tiegel乾燥機よりも20°F(11℃)高いプロセス温度を可能にし、かくして変質又は自己発火の問題なしにプレートをより速く乾燥するのを可能にする。
【0090】
火室の構成の分解図を図8に示す。この図において、火室は別個の部分で作られていて、それらは集成され且つ断熱処理されて、そして次にステンレス鋼のスリーブ100に滑入されていることが認められよう。火室のこれらの部分は、インプット部102、ガスケット104、及び末端部106を含み、全てがプレキャストされた耐熱性材料製である。これらの部分は一緒に集成され、絶縁材(断熱材)(図示せず)でくるまれて、次いで図5に集成された状態で示されたようにスリーブに滑入される。この図では、絶縁材が62で示されている。
【0091】
インプット部には、フレームロッド108(図9)がある。フレームロッドの一部分は細長い中空の石英管110で覆われている。フレームロッドを作用させるにはそれにAC250ボルトを印加するものとする。火炎から出てくる火炎内のガスはアース(ground)であると見なされる。火炎が点火されると、それはガスを電離させ、そしてワイヤーはアース面に比べて表面積が非常に小さいのでそれは半整流回路になる。この半波整流作用が監視されるものである。それがAC(交流)波になると、監視回路は自動的にそれをはねつけてガスの管路を遮断する。従来の技術においては、標準的に行われていたのは上端部の磁器絶縁材が水分で濡らされて、これが次いでアースと高電圧との間に回路を形成するというものであった。交流が整流されず、従ってガスの管路は遮断されなかった。この石英管によって、本発明の発明者は漏れ経路を長くした。
【0092】
火室の他方の端部には、111で一般的に示された孔があって、それを通して、図11の拡大図に示された酸素検出器112が取りつけられる。このような検出器は酸素と一酸化炭素の両方に対して非常に敏感である。雰囲気中に一酸化炭素が存在していると、電圧の読み取り値は急速に上昇する。60mVの読み取り値で、0%の酸素を得ることができる。
【0093】
同様の酸素検出器114が、送風機の軸線の近くに口を開けた管115の端部で、煙突89(図4)にも設けられる。酸素含有量を測定するために、試料採取管115はこの煙突の底部に達しており、そして検出器114に至るまで通じている。これは、送風機17の軸線の近くに位置し従って最も負の圧力を感知するので、可能性のある一番悪い読み取り値を与える。
【0094】
熱的無制御の場合の排気ガスの温度を検出するために、煙突89の上部の孔にもう一つの検出器116が取りつけられる。この箇所において、それは高温の排気ガスを検出して機械を停止させる。
【0095】
煙突89の位置と設計は、図1の煙突44の位置と図4の煙突89のそれを見れば分かるように、従来技術において示されたものから変更されている。煙突は送風機/熱の入口から遠ざけられている。更に、118で一般的に示された絞られた開口が、火室78からの熱の入口からやはり遠い方に向けて設けられている。この絞られた開口118は、バーナーからやって来る高温ガスを同伴しないように配置される。この絞られた開口と配置は、監視装置116が熱的無制御の誤った読み取り値を拾い上げるのを防止する。
【0096】
これらの検出器を使用するのはプロセスを監視するためである。検出器112と114は自動のガス排気監視装置で使用されている標準的な部品である。
【0097】
このプロセスにおける一つの工程は、水蒸気で飽和した空気がプレートから去ってゆくにつれて空気から水を除去することである。水蒸気の除去速度はプレートを去ってゆく水蒸気と同様の速さでなければならない。それが遅過ぎると、空気が水で飽和されてくるので、乾燥プロセスが遅くなり、結局は停止する。新しい機械はこの工程において全く異なるアプローチを採用している。凝縮により不十分な量の水蒸気を除去するのに小さな温度降下が必要とされるだけである。このほかのどのような空気の冷却も実りのないことである。このように、この新しい機械は蒸発の平衡を維持するためにちょうど十分の冷却を使用する。80〜85°F(27〜29℃)で導入されそして110〜115°F(43〜46℃)で出てゆく水の流下薄膜が並外れて適切であることが見いだされた。唯一の要件は、全ての空気を同様な量だけ冷却することが必要であることである。そうでないと、高温空気は冷えて水分を凝縮せず、かくして雑多な結果を生じさせよう。従って、最も好ましくは、機械は乾燥速度を更に向上させるために中途に別の流下液膜を含むべきである。
【0098】
流量は、乾燥機からの水出口温度を115°F(46℃)保つために調節される。このプロセスにみがきをかけるためには、プレートを去ってくる空気の温度が135°F(57℃)より高くなるまで冷却を開始しない。それより低い温度では、プレートは有意量の水分を放出するのに十分熱くならない。乾燥サイクルの開始時での冷却は、プロセス温度になるまでにより長くかかるので乾燥時間を増加させるだけである。冷却水の調節された流量もプロセス温度になるまでの時間を減少させ、そして乾燥度のより正確な測定を可能にする。従って、プレートはちょうど十分乾燥される。歴史的に、プレートは確実にするために常に過剰に乾燥されていた。湿り過ぎのプレートは、そっくりもう一度作製し、洗浄し、そして乾燥させなくてはならなかった。
【0099】
従来技術においては、最後の少しの水分を除去するのに乾燥サイクル時間の半分以上を要していた。これは、冷却用のスプレーノズルからの水滴が乾燥されるプレートに絶えず再導入されていたためであった。新しい乾燥機は、まず第一に水滴を決して生じさせない。流下する水の薄膜は冷却パンにくっついて離れない。新しい乾燥機において水滴を作るための唯一の方法は、「波頭」を作るのに十分速く空気を移動させることである。従って、流量が増加すると、「波頭」が生じることによって乾燥時間が現実に長くなることがある。このように、空気速度は「波頭」が生じないように設定される。
【0100】
新しい乾燥機は、三分の一の時間で、水分含有量が半分の製品を製造する。これは、部分的に、乾燥される製品の周りに吹きつけられてそれに再導入されかねない水滴を乾燥機で生じさせないことによって達成される。更に、酸化鉛含有量も半分に低下されることが認められた。このことから、品質の優れた負のプレートが得られる。このより少ない酸化鉛量は、より速い乾燥、より気密な漏れのないオーブン、そして低燃焼速度で燃焼する「オン(on)」空気/ガス比の結果である。新しい乾燥機はまた、ゼロガバナに関連しておおよそ大気圧を使用することでこれを達成する。このおおよその大気圧はほとんど変化せず、ゼロガバナは水柱0.5インチ(12.7mm)未満の圧力差でガスを正確に供給し続けることができる。理想的には、バーナーミキサーでのガス圧力は燃焼室の圧力に等しいことが要望されよう。ガス供給管路の制御装置又はガバナはこれを監視し、そしてそれを制御する。古い乾燥機は水柱3インチ(76.2mm)より大きい差圧を必要とした。ダンパーが閉じた位置ではりつくと、この機械は非常にたくさんのガスを送って爆発条件を作りだした。
【0101】
装入用の扉は爆発扉でもあるので、また送風機の軸はフランジ型のアウトボードベアリングに取りつけられるので、酸素の二つの主要な侵入源がなくなったいる。通常、酸素は、圧力が最も低くてシールが不完全な主送風機の軸を通して吸引されよう。新しい乾燥機は、ちょうど主インペラの軸のところに排気口を有する。これは、ダンパーの必要をなくし、火室をほぼ大気圧で運転するのを可能にする。これはまた、特に低い燃焼速度において、非常に正確な「オン」レシオ燃焼をもたらす。
【0102】
この機械は、以下に掲げる理由から使用者にとってより有利である。
1.自動パイロット。運転員が機械を動かすと、乾燥機は自動的に、装入扉を開け、主送風機(10,000cfm(17m3 /h))を回し、そして燃焼バタフライ弁を開けて30秒未満で可燃性ガスをオーブン全体からパージする。パージサイクルの完了後、それは自動的に主送風機を停止させ、そしてバタフライ弁を低燃焼(low fire)にする。これが行われると、パイロットが自動的に点火される。防湿製のフレームロッドアセンブリは、湿分による誤った火炎欠如信号を防止する。点火がうまくいったら、緑の準備完了ライトが点灯する。乾燥機は、まさに一つのスイッチをひねるとプレートを処理する準備ができている。
【0103】
2.自動処理。プレート処理するために、運転員はそれらを乾燥機に入れて処理開始ボタンを押す。次いで、装入扉が自動的に閉じるにつれて、バーナーは高燃焼(high fire)になる。装入扉が完全に閉じられると、主送風機が自動的に稼働する。白いライトが点灯して、プレートが乾いたこと、そして装入扉が30秒以内に開くことを運転員に知らせ、プレートが取り出す用意のできたことを指示する。乾燥機はプレートがいつ十分に乾くのかを常に知っているので、時計を設定する処理はない。運転員はボタンを押すことでプレートを乾燥させることができる。操作する主ガス弁のハンドルがなく、あるいは閉じる爆発扉がなく、あるいはラッチをかける装入扉がない。
【0104】
3.自動乾燥/自動冷却。これらの特徴は一緒に機能して、プレートを毎回同じレベルの乾燥度まで可能な限り速く乾燥させる。それらは冷却及びガス消費量をありのままの最小限に保つ。「自動乾燥」はプレートが乾燥する正確な時点を決定し、「自動冷却」は湿分がプレートを離れるにつれてそれを除去するのにちょうど十分な冷却を提供する。冷却は、プレートから出てくる湿分の量が低下するにつれて減らされる。自動乾燥は、乾燥時間を増加させることでバスケットのまずい充填を自動的に補償する。それはまた、製品タイプの変更も調整する。運転員は、「自動乾燥」の設定点を変えることで望みの乾燥度のレベルを選ぶことができる。最高の生産速度が常に達成される。適切な乾燥時間を推測することはない。
【0105】
4.グループ乾燥からカセット又はラック乾燥に変更したときの背圧の違いを補償するために送風機の速度を自動的に調整する。風速は常に、波頭が生じる速度の直ぐ下にある。これは更に、乾燥されているものの乾燥速度を最大にする。
【0106】
5.コントロールボックスがプロセス空気温度、排気煙突温度、「自動乾燥」温度及び水出口温度を表示し、運転員が機械を停止することなくプレートを処理しながら例えば冷却の不足といったような性能低下を検出して修正するのを可能にする。これは不必要な製品の損失をなくす。冷却塔の状態も指示される。
【0107】
6.白いライトが点灯して、装入扉が20秒以内に開くことを運転員に警告する。
【0108】
7.静かな機械である。工場のバックグラウンドノイズを3dB(デシベル)上回るに過ぎない。
【0109】
8.低プロファイルの機械である。装入用の入口を完全に通り抜けるためのバスケットの底のレベルは、地面レベルから50インチ(1270mm)未満である。
【0110】
より高いユーティリティー効率。
1.電力: 3.0kW
2.ガス: 250,000Btu/hr(263MJ/hr)
3.水: 420ガロン/hr(1.6m3 /hr)
【0111】
乾燥速度が3倍に上昇すると、これらのユーティリティーは1.0kW、83,000Btu/hr(88MJ/hr)、140ガロン/hr(0.5m3 /hr)に等しくなる。
【0112】
保守により都合のよい機械。
1.清掃するミストエリミネータがない。
2.摩滅し又は詰まるスプレーノズルがない。
3.くっつく排気口ダンパーがない。
4.外部に取りつけられる主送風機ベアリング。
5.レンガを積み直すことがない。インサート式の火室モジュール。
6.保守する爆発扉シールがない。
7.故障検出ボックスがない。
8.校正あるいは交換するフレオン温度計がない。
9.塗装がない。全ての固定部品は316ステンレス鋼。
10.バスケットそらせ板がない。
11.保守するバスケットシールがない。
12.保守する爆発扉がない。
13.湿分と火室材料でゼロガバナを詰まらせるゼロガバナフィードバックチューブがない。
14.ファンベルトがない。
【0113】
添付の乾湿球温度図(図10)から分かるように、より高い温度、すなわち180°F(82℃)にすると乾燥空気に入り込むことができる湿気の量は極めて急速に上昇するので、この機械ははるかに効率的であると更に理論付けされる。それは実質的に対数関数であって、およそ130〜120°F(54〜49℃)に低下するにつれて平らになる。この点より下での冷却は非常に限られた目的に役立つ。蒸気状態から液体状態への変化は同じ温度で起こり、従って3°F(1.7℃)の変化はたくさんのエネルギーを水に渡すことができる。
【0114】
かいつまんで言えば、空気に十分な湿分を含有させそしてそれを不必要な冷却をせずにその湿分を凝縮させるのに十分なだけ冷却するために、温度が十分高い空気が要求される。明らかなように、173°F(78.3℃)から170°F(76.7℃)への温度の低下は、乾燥空気1ポンド(0.454kg)当たり0.48ポンド(0.218kg)の水から0.43ポンド(0.195kg)未満まで湿度を変化させよう。これは温度が130°F(54℃)の場合の2.5倍の差に匹敵し、その場合には乾燥空気1ポンド(0.454kg)当たりおよそ0.14ポンド(0.064kg)の水が130°F(54℃)で乾燥空気1ポンド(0.454kg)当たりおよそ0.12ポンド(0.054kg)の水に低下するに過ぎない。このように、プロセスと機械は効率を上昇させるために173°F(78℃)の領域で運転する。これから、従来技術においてはそれらは、プレートが220°F(104℃)を超える温度になって変質しないように空気温度を低下させなくてはならなかったことが分かる。発明者らは、本質的に198〜200°F(92〜93℃)で均一に乾燥することができる。
【0115】
この装置の最大の用途と効率は、バスケットとそれらを出し入れする方法及び手段を再設計することにより更に増加した。図4と図5は立面図と平面図でバスケットを示している。各バスケット14は、内部レッジ120を有する開放のフレームからなり、このレッジの上に断面が本質的に長方形の一連の管状構造体122が配置される。上面124には、それを横切るのこぎり歯状の切り込みのあるプラスチックストリップがある。これらののこぎり歯状の切り込みは電池プレートの長手方向の間隔を一定に保つために使用される。管状構造体122は、いろいろな幅の電池プレートを収容するためにバスケットのレッジ120に沿って動かすことができる。当業者には、電池プレートにはそれらから伸びるタブがあること、そしてこれらのタブをプレートの間隔をあけるため個々ののこぎり歯状の切り込み内に配置することができることが理解される。バスケットの各端部にはそれに溶接された断面が丸いステンレス鋼の逆V字状のワイヤー部材126があり、このV字の直立した頂点は実質的にバスケットの中心線上に位置する。バスケットを引き出すためには、それに溶接された二つのフック状部材130、132を有する棒128をバスケットの一番外側のへりとハウジング10の内側の側壁との間に下ろす。次いで、このロッドを、バスケット14のV字状のハンドルのそれぞれの頂点にフックがかかるように90°回転させて上方へ持ち上げる。一番上のフックが最初にかかって一番上のバスケットを持ち上げ始めてから下のフックがかかって下のバスケットを持ち上げるように、フックは直立したV字の頂点よりも間隔を離して配置される。このバスケットの設計は、空気の流動を助けるばかりでなく、標準的寸法の容器に配置することができるプレートの数を最大にするのも助ける。更に、バスケットは、棒128が下におりてフック状の部材にかかるための隙間がわずかだけであるような寸法にされる。これもまた、実際のところバスケットが取り出し時にねじれず、つかえない点でバスケットの取り出しを助ける。
【図面の簡単な説明】
【図1】従来技術の米国特許第3413728号明細書に記載された機械の垂直断面を示す、この米国特許明細書からの図であって、これは実質的に図2の1−1線と矢印により指示された平面での断面図である。
【図2】内部の部品を図示するためカバーを取り除いた図1に示した機械の2−2線断面図である。
【図3】これらの従来技術の図に示された装置におけるチャージされた電池プレートの配置を一層詳しく説明する拡大断面図である。
【図4】本発明による機械の、図1と同様の垂直断面図である。
【図5】従来技術の図2示したのと同様に見た、部分断面上面図である。
【図6】図4と反対側から見た外部側面図である。
【図7】図5の7−7線断面図である。
【図8】図5に示した火室を構成する装置の一部分の分解斜視図である。
【図9】図5に示したフレームロッドを構成する装置の一部分の拡大図である。
【図10】乾湿球温度図である。
【図11】酸素検出器を構成する装置の一部分の拡大図である。
【符号の説明】
10…ハウジング
12…扉
14…バスケット
16…乾燥室
17…送風機
21…加熱器
24、29…ベッド
34、36…アングルストリップ
35…流路
51…スロット
58…トラフ
78…加熱室
86、88、90…熱電対
89…煙突
108…フレームロッド
112、114…酸素検出器
115…試料採取管
116…監視装置
118…絞られた開口
120…レッジ
128…棒
130、132…フック
【発明の属する技術分野】
本発明は、乾いたチャージされた電池プレート(charged battery plate)を製造するための手段と方法の改良に関し、詳しく言えば前もってチャージされた電池プレート群を乾燥させるための装置と方法に関する。
【0002】
【従来の技術及び発明が解決しようとする課題】
本発明が関係する従来技術は、1968年12月3日付けで発行されたTiegelらの米国特許第3413728号明細書に最もよく説明されている。従来技術の図1、2及び3には、この機械とそれを使用する方法が図示されている。それらの図面とその米国特許明細書を参照すれば、運転時には扉13が開かれ、そして電池プレートの群が入ったバスケット20を乾燥室18へ下ろすことが認められる。閉じるときに、扉13はシールを維持するためその周囲がガスケットに当てられる。
【0003】
遠心ファン41が燃焼室38から高温の燃焼ガスを受け取り、そしてそれを吸入空気と混合して、次いでこれを傾斜した面に沿って図に示した矢印の方向にチャージされたプレートへ吹きつける。この高温空気はバスケットを通り抜け、それから支持手段19を通り抜けて、そらせ手段28を通って冷却室25へ進む。この冷却室内では、スプレーノズル27が空気へ水を吹きつける。そらせ板28は、このスプレーからのミストが空気流の上流へ逆戻りするのを防ぐように設計される。
【0004】
水を同伴した高温空気は時計回りの方向に流れ続けて、ミストエリミネータ39を通過し、これは水滴を物理的に除去するワイヤースクリーンの形態をしている。次いでそれは集合・予備混合室37に再び入って、ファン41を通って吸入空気の一部となる。排気ダクト44には、正圧を見かけ上維持するためダンパー弁47が設けられる。集合・予備混合室37の圧力は大気圧より高いと述べられている。
吸入空気は、ダクト43の排気ガスの温度で制御されると想像される。
【0005】
この米国特許明細書には、その方法の形態において、その発明は一般に、チャージされた電池又はプレートを乾燥室に入れる工程、実質的に酸素を含まない高湿度の低温空気を実質的に酸素を含まない高温燃焼ガスと混合することで実質的に酸素を含まない乾燥用ガスの流れを供給する工程、そしてこの乾燥用ガスの流れを乾燥させようとする電池プレートの入った乾燥室を通過させる工程を含むと述べられている。また、それには、乾燥用ガスはチャージされた電池プレートに損傷を与えるのを避けるため比較的低温であるべきであり、好ましくは約200°F(93℃)以下であるべきであって、好ましい範囲は約100°F(38℃)〜250°F(121℃)であり、好ましくは温度は170〜185°F(77〜85℃)の範囲に調節されると述べられている。この特許明細書には、装置は所望なら180°F(82℃)で正確に調節することができると述べられている。
【0006】
この種の従来技術の機械は、米国カリフォルニア州BelmontのTiegel Manufacturing Companyにより製造及び販売されている。現実には、Tiegel乾燥機は180°F(82℃)以下で運転されている。
【0007】
【課題を解決するための手段】
本発明の発明者らは、乾いたチャージされたプレートを製造するための大いに改良された装置と方法を提供するために、この機械を概念的にも構造的にも再設計した。
【0008】
本発明の本質は、熱の形でのエネルギーの投入を装置と方法の両方により制御して、最大限の熱効率を提供することである。熱は、主としてプレートを乾燥させるために使用され、そして最小限、凝縮過程のため熱(温度)を喪失した空気を再加熱するのに使用される。従来技術においては、Tiegel機械により例示されるような装置と方法は余りにも多量の、すなわち必要とされるものより多くの冷却を使用していた。その機械はスプレーノズルを使用し、また非常に冷たい水を使用していた。スプレーノズルは、熱を素早く伝えるだけでなくてプレートへ運ばれてそれらを乾燥させるのに要する時間を長引かせることで問題をも引き起こす、表面積の大きな水滴を生じさせた。このことから、機械を高温にするためにより一層多くの熱量が必要とされていた。
【0009】
この方法によれば、熱はプレートから水分を除去するのに使用され、また温度をおよそ157°F(69℃)から200°F(93℃)まで戻すのに使用される。従来技術のTiegel法では、熱はプレートから水分を除去しそしてプロセス空気温度を120°F(49℃)から180°F(82℃)にするのに使われていた。
【0010】
この新しい方法では、プレートを乾燥させるのに使われる熱は空気の温度を200°F(93℃)からおよそ160°F(71℃)に低下させる。華氏温度で追加の3度(摂氏温度で1.7℃)は空気から水分を除去するため冷却するのに利用される。それから、それはプロセス温度の200°F(93℃)まで戻される。この華氏温度での3度(1.7℃)はわずかな損失に過ぎず、すなわちわずかな不効率に過ぎない。それはプレートから水分を蒸発させるのに寄与しないので損失として定義される。本発明によれば、装置と方法は華氏温度で40度(22℃)の温度を有効な仕事に変えるために利用し、そして華氏温度で3度(1.7℃)は有効な仕事を行わない。こうして、熱効率はおよそ90%になる。
【0011】
実際問題として、Tiegel機械では乾燥工程の間に180°F(82℃)から160°F(71℃)になり、次いでその工程の空気を冷却する部分の間に160°F(71℃)から120°F(49℃)になった。このように、従来技術の機械では華氏温度で40度(22℃)の温度降下があって、これはむだになったエネルギーであった。その熱効率は、華氏温度で60度(33℃)の全エネルギー消費量に対して華氏温度で20度(11℃)が有効な仕事用であり、華氏温度で40度(22℃)がむだになった仕事用であった。従って、その熱エネルギー効率は20を60で割って、すなわち33%であった。
【0012】
更に、Tiegel機械では水分をプレートへ再導入させていたから、その機械はプレートを乾燥させるのに長時間を要した。実際の試験において、新しい機械が要する時間はTiegel機械により使用される時間の3倍ほど速くなる。このように、熱効率の比較を基にして、従来技術のTiegel機械は11%の相対的な熱効率を有する。従来技術の乾燥機との違いの一部は次のとおりである。
【0013】
1.スプレーノズルがなく、液滴を介してプロセスへ水を再導入しないことを意味する。
2.ミストエリミネータがなく、背圧が低下することを意味する。
3.そらせ板がなく、背圧が低下することを意味する。
4.より高い熱効率。
5.より乾燥されたプレート。
6.プレートの酸素レベルがより低下。
7.プレートの所望水分レベルへの自動乾燥。
8.煙突に可動ダンパーがない。
9.フレオン温度計(temperature bulb)がない。
10.インサートオーブン。
11.改良されたフレームロッド。
12.自動パイロット。
13.自動装入/爆発扉。
【0014】
この新しい乾燥機の主な利点は次のとおりである。
1)運転費が低下し、それはおおよそ次のようになろう。
【0015】
【表1】
本発明の方法は3倍速いので、年間の機械当たりの総節約経費は21,384.00ドルになろう。
【0017】
2)より高い信頼性。
プレートに入りそしてプレートから出てゆく温度を測定して、乾燥度を測定することができる。戻り温度の検出器が、再加熱前の空気から十分な水分を除去するのに冷却水の流量が適切であるかどうか及び/又は冷却水の温度が十分低いかどうかを定量する。これは、乾燥工程を通してちょうど適当な量の冷却を利用するのを可能にする。
【0018】
冷却塔を使用する場合には、流量を増加しても十分な冷却がなされずもっと低い温度が必要とされる場合にだけファンを回す。もう一つの方法は、高温の水を冷却塔からやって来る低温の水と自動的に混合することである。
【0019】
3)より安全な機械
装入用の扉は、旧式の機械におけるように横に開くというよりも上に開く爆発扉である。更に、装入扉は一対の空気シリンダー(おのおののわきに一つずつ位置する)で開閉される。これは扉が自由にぱっと開くのを防止する。
【0020】
火炎の監視はマイクロプロセッサの制御下で行われ、それはフレームロッドが火炎の喪失を検出すると扉を開く。従って、扉は爆発条件が作りだされる前に開かれる。従来は、火炎が消えると燃焼ガスと空気が両方とも即座に止められていた。これは、可燃性のガスがまだ炉内にあるため事故が起きるもとになっていた。従って、酸素が火室(firebox)に拡散した場合には、爆発又は発火が起きることがあった。これは、十分長く待つだけで、あるいは爆発もしくは装入扉を開くことで起きることがあった。
【0021】
Tiegel機械は、実際のところ空気を素早く遮断するために特別なソレノイドを有する。新しいアプローチはガスを止め、そして可燃性ガスが火室に蓄積する機会を持つ前に火室を空気で洗い流す。これは、燃焼空気を全開になるまで開くことによりなされる。同時に、装入扉を開いて爆発のために不可欠な封じ込めをなくす。
【0022】
4)多くの部品をなくすことによる保守の減少
新しい機械には次に掲げる部品がない。
・ミストエリミネータスクリーン: 硬水の地域では、このスクリーンにカルシウムが堆積して、これは毎年塩酸に浸して取り除かなくてはならないであろう。水又はカルシウムが蓄積することでミストエリミネータがフラッディングを起こすかどうかを指示するために圧力スイッチが設けられていた。
【0023】
・ダンパー: これは時間がたつうちに動かなくなることがあった。従来技術の機械にはやはりこのための検出器があった。新しい機械には排気ダンパーがなく、直径が制限されているため正の背圧を維持する短い排気口のみがある。
【0024】
・スプレーノズル: 詰まり、腐食し、又は摩滅するスプレーノズルがない。
【0025】
・圧力調整器: 流量を制御するのに圧力調整器は不要である。これは電動式の弁でなされる。
【0026】
・そらせ板: 新しい冷却工程では水滴が形成されないため必要ない。
【0027】
・何が故障したかを同定するための故障発見器: ガス又は燃焼空気がなくなると警告灯が点灯する新しい火炎制御のために、故障発見器は必要ない。
【0028】
・別個の爆発扉: 別個の爆発扉又は爆発扉指示計スイッチがない。装入扉が二重の働きをする。
【0029】
・装入扉ラッチ: ボックス圧力が15インチ水柱(381mm水柱)から1.25〜2.5インチ水柱(31.8〜63.5mm水柱)の範囲まで低下するため、装入扉のラッチがない。圧力は酸素の流入を防ぐため正でなくてはならない。扉を開く空気シリンダーがプレートを乾燥する間の扉の閉鎖を維持する働きもする。
【0030】
・パイロットボタン: 機械が自動的にパイロットを確立するので、パイロットボタンあるいは手動ガス弁がない。
【0031】
5)その他の特徴
本発明の新しいインサートオーブンは二つの部分を持ち、いずれか一方又は両方を時間で取り替えることができる。古い機械は、古いレンガをたたきこわし、再びレンガを積んで、そしてセメントを養生させることを必要とした。この処理は数日から、労働者を容易に手配できなければ数週間を要することがあった。
【0032】
古い機械は温度を監視するのに、時には漏れることがある水銀球を使用した。新しい機械は熱電対プローブを使用する。
【0033】
新しい送風機の低い風速は20mph(32km/h)未満であり、そのため装入用の扉は主送風機を運転してパージ中に開いたままであることができる。
【0034】
自動冷却制御装置が冷却の必要を満たすために冷却塔ポンプ及び/又はファンを自動的に回す。
【0035】
バスケットを持ち上げるためのOSHA要件を満たす装入用高さがより少ない。
【0036】
機械を運転するのに必要な構成機器がより小さく、例えば次のとおりである。
【0037】
【表2】
6)プロセスの改良点:
新しい乾燥機は同じ乾燥時間をはるかに少ないエネルギーで達成する。
【0039】
Tiegelの米国特許は、二つの間違った仮定を含んでいる。第一に、スプレーノズルが供給する表面積の大きな水滴では、空気を水分を除去するのに十分冷却することができるだけである。その上、それは、ある一定の点を超えて空気を冷却すると高温の水を作る熱をむだにし、且つ乾燥プロセスを有意に促進しないことを認めなかった。スプレーノズルは多くの問題を生じさせ、そしてその解決策は一層多くの電力需要を生じさせた。機械の後方から機械の前方へ流れる水の薄膜で冷却するだけで、同じ乾燥を達成することができる。この水が余りに速く流れると乾燥時間は短くなるどころか長くなるということも分かった。
【0040】
水滴が作られないので、何もプレートの周りに吹きつけられることがなく、プレートへ再導入されることがない。スプレーノズルで作られる水滴を処理するのに必要な全ての構成機器、例えばミストエリミネータやそらせ板といったようなものが取り除かれた。
【0041】
背圧は15インチ(381mm)から2.5インチ(63.5mm)に低下した。
原型の機械は、新しい高流量・低圧の設計を取り入れた。バスケットは、強度を維持しながら送風の妨害をなくすよう再設計された。これで、圧力を1.25インチ(31.8mm)まで、なお一層低下させた。所定の流量を流すのに必要とされる馬力数(ワット数)は、背圧(静圧)の3乗とともに変化する。従って、背圧が2倍になると、同じ流量について必要とされる馬力数(ワット数)は4倍増加する。
【0042】
使用される空気流量で、空気は200°F(93℃)でプレートに入りそして160°F(71℃)で出てゆく。出口温度が160°F(71℃)より高く上昇すると、それは残っている水分の量が非常にわずかであり又は冷却が不十分であることを意味する。プレートを通過する前後の空気中にはちょうどそれだけの水分がある。温度が150°F(66℃)よりはるかに低い場合には、空気は非常に乾いているが、水分の大部分はプレートから出てゆく前にプレート上に再凝縮するので乾燥はゆっくりになる。
【0043】
高温の燃焼空気と混合させるため送風機に再び入る直前の空気の温度は、約153〜157°F(67〜69℃)であるべきである。これは、空気からの水分の除去が適切であることを示す。
【0044】
冷却水の出口水温が140°F(60℃)である場合、乾燥時間の有意の増加が認められる。その温度が115°F(46℃)又はほぼこの温度である場合には、冷却はちょうど十分である。そのほかの場合には、まさに冷却能力と熱のむだである。従って、機械に出入りする冷却水温とその流量を測定することにより、水によって乾燥機から出てゆく熱の量を求めることができる。実験によると、入りの温度は85°F(29℃)で出の温度は115°F(46℃)であって、出てゆく水を115°F(46℃)に保持するため水の流量を調整すると、平均してこれは10ガロン/分(gpm)(2.3m3 /h)になる。これは、水への約140,000Btu/h(148MJ/h)の熱移動になる。
【0045】
ここまでの説明と添付の図面を参照してなされる以下の説明から明らかになるように、次に述べるものも本発明に係るものである。それらは、液滴が形成されない水の流下薄膜での冷却、高いプレート品質を維持しながらエネルギーを効率的に使用するのを保証する乾燥、そして保守の時間を減らし、且つ、オーブンの両方の部分を不必要に交換しなくてはならない代わりに要求された部分だけの交換を可能にするインサートオーブン、である。
【0046】
【発明の実施の形態】
図面を参照すれば、本発明は、図4〜9に示された構造要素を含み、すなわち本発明の装置には、ステンレス鋼製のハウジング10(側壁を取り除いて図4に示される)があり、これには乾燥させようとするチャージされた電池プレートの群を入れたバスケット14を乾燥させるためにそれを通して乾燥室に下ろすことができる開口のためのクロージャーを提供する扉12がある。乾燥室16の後部には、後部から乾燥室16へ図示した矢印Aの方向に高温空気を進ませるための、17で一般的に示された送風機がある。また、21で一般的に示された加熱器がある。バスケットの下方には、好ましくはステンレス鋼の、上部ベッド24を有するもう一つの室22があり、そしてこの上部ベッドは室22内で側面から側面へ達しているがハウジング10の正面から背面へは達していない。水は、このベッドの上端部23から入口配管26を通して導入される。
【0047】
上方ベッドの下方に配置され、図4に示したようにこの上方ベッドの前方へ延びる下方ベッド29もある。この下方ベッドにも、32で一般的に示されたその上端部の配管30により水が導入される。これらのベッドのおのおのを横切って、ステンレス鋼のベッド24及び29にそれぞれ溶接された長手の底部を有する複数のアングルストリップ34、36が配置され、それにより図5にはっきりと示されたようにそれらの間に35で一般的に示された平らな流路が形成される。
【0048】
これらのベッドのおのおのの底へりを横切って、もう一つのアングル形状部材31、40が図4と図5に示されたようにそれぞれ配置される。
【0049】
配管26と30はそれぞれベッド24と29の幅全体に沿って走り、そしてこれらの配管には水を導入するための複数の孔がある。水が飛び散るのを減らすために、これらの孔はそれぞれ平らなウェブ42、43に連絡し、そのためこれらの配管を通して導入された水は飛び散ることなく平らなウェブを流れ落ちてベッドの上面へ下りる。
【0050】
運転時には、空気が室16から室22へ進むと、標準的にそれは傾斜したベッド24、29の上の方へ水を吹き払おうとし、そして実際には、これらの傾斜は、結局は水がベッド上に蓄積してそのため静水頭が空気が水を上の方へ吹き払う力を克服するような角度にされる。最も好ましくは、空気と水との接触が「波頭(white cap)」を生じさせるよりほんの少し少なくなるような速度で水を導入し空気を移動させる。望まれるのは、水の粒子を空気に同伴させないでおくことである。アングル部材は、ベッド自体がそうであるように、水が図4の部材31及び40に沿って集まりそして、例えば図5で50、52、54及び56により一般的に示されたスペース又はスロットにおけるように、壁46及び48に一番近いへりから出ていくように配置及び配列される。水の流量と上記のスペースは、水が滝のように落下するよりも側面を単純に流れ下りるように設計され、且つ寸法が決められる。滝は望ましくない水の飛散と空気への同伴のもとになろう。水は図4に示されたようにトラフ58に集められ、そして重力によってこれを出て水溜め(図示せず)へ入り、そしてポンプで冷却塔へ戻されてその後機械へ再導入される。
【0051】
流水の二つのベッドは、向流の温度勾配のために、平らなベッド自体よりもはるかに大きな伝熱面積を作りだすことが認められよう。
【0052】
スプレーノズルを除去することは風速をより速くすることができることを意味する、ということも認められよう。
【0053】
室全体が保温され、そしてこれはより高い温度で運転するのを可能にし、従って従来技術の装置の乾燥時間を減らすのを可能にする。
【0054】
長いフィン、あるいはアングル部材34、36は、水をずっと制御されたままにし、すなわち送風機を回したときにそれを進路からそれさせないでおき、かくしてベッド上の表面を濡れたままにしておく。
【0055】
アングル部材の下部の51で一般的に示されたスロットが、各流路から水が出てゆくのを可能にする。
【0056】
次に加熱及び送風機の集成装置を説明すると、加熱室78(図5)はいくつかの口を除いて全ての側面を断熱される。火室の内壁60(図5)内には加熱された空気が含まれ、この内壁はそれを火室加熱室78のほぼ中央へ流し、そしてそこではそのうちの一部分が図5で61で一般的に示された口に向かって移動し続ける。残りは壁60の周りを回って流されて、64で一般的に示された口を通って出てゆく。加熱された空気は室66(図7)に進み、そこから吸引されて17で一般的に図示されたツインローター送風機の68及び70で一般的に図示された吸引口に入る。
【0057】
この送風機は、72で一般的に示されたオリフィスを通して空気を吹き出す。パネル74及び76が室16を形成しているハウジングの側壁と上部とに結合して、空気をプレートの上部へ導入するための拡張室を形成している。
【0058】
より多量の空気を用いることが可能ではあるが、空気は機械の閉鎖ループ内にとどまる傾向がある。従来技術では、そらせ板が空気を機械の外へそらせがちであった。従って、可燃性ガスを導入する前の準備中に前面の上扉を閉じておかなくてはならなかった。そのため、ガス漏れと人間の誤りのためにパージすることが必要であった。従来技術において機械を無負荷運転しているとき、パージ時間は2分であった。本発明の機械でのパージ時間はおよそ20秒である。この機械では、それを稼働させそしてそれをその予め設定した時間4容積の空気で洗い流すことが行うことの全てである。機械はより遅い速度になるよう設定され、そのため運転員が開始ボタンを押すと燃焼してプロセスを開始させることができる。扉が閉じると、主送風機が回り、乾燥プロセスが始まる。
【0059】
この機械は、プレートより下方の温度を熱電対88(図4)で測定する。それが135°F(57℃)(それより低いとプレートからの蒸発が不十分である)になったら、水がおよそ75°F(24℃)で流入し始める。
【0060】
プレートへ進む空気の温度は、熱電対86(図4)で測定される。これらの温度が接近すると、プレートは乾いている。標準的に、プレートがほぼ乾く点では10°F(5.6℃)の差がある。これは調節することができる。これは、機械がプレートは乾いていると見なして停止する熱的な「無制御(run away)」を防止する。
【0061】
熱電対90によって、出てくる水の温度が115〜120°F(46〜49℃)で測定される。この読み取り値は水を調節するのに、従って冷却流量を調節するのに利用される。
【0062】
蒸発のプロセスは35〜40°F(19〜22℃)の熱を引き出す。プレートから出てくる水は、先に述べたように凝縮されて冷却水中に入り、冷却塔へ送られる。
【0063】
プレートが乾燥すると、機械は停止して「待機」状態になり、この状態ではパイロットランプがまだ点灯している。次いで、扉が自動的に開く。
【0064】
最も好ましい態様では、従来技術を上回る多数の改良点がある。例えば、フレームロッド108に石英管110をかぶせてそれを高温に、すなわち212°F(100℃)より高く保持し、それにより電気接地を妨げるであろう凝縮を防止する。図9を参照のこと。
【0065】
排気ガス出口の煙突89(図4)を、送風機の駆動軸に接近した機械の後部の近くに、すなわち一番圧力の低い箇所に配置する。こうして、この箇所での排気ガスは「ゼロ」の圧力に近く、それに対して送風機の外周部での圧力は水柱1.5インチ(3.8mm)である。これに関連して、排気煙突を上部に配置する場合には、軸のところでは−1.5インチ(−3.8mm)となり、空気を吸引しかねないことが注目される。従来技術では、排気煙突はスプレーノズルのすぐ後の側面であって、ミストエリミネータ前の主送風機の吸引側にある。従来技術の機械の詰まりが起きる箇所では、圧力低下も起きる。これは従来技術の機械の中に更に一層負の圧力を生じさせ、従って煙突は、圧力が負にならないのを確実にするため上部にバランスウェイト付きのダンパー(従来技術の図1の47参照)を必要とした。また、この機械はそれを停止するための検出器も必要とした。
【0066】
本発明では、圧力は火室で正確に読み取られ、こうして機械は火室が負圧になっているかどうかを検出する。そうなっていれば、機械は自動的に消化する。
【0067】
ゼロガバナが、ガスと空気を混合するためマノメーターに接続される。
【0068】
従来技術の機械の後部の爆発扉がなくなっているので、これは、扉の回りで空気の漏れがある限りにおいて問題であった従来技術の後部扉のシールもなくす。それは、追加の酸素が入って処理される製品に損傷を与えることを意味しよう。
【0069】
機械は、全部の酸素が燃焼されるように100%の完全な比率でバーナーを運転するように設計される。これは、空気が外部から吸引されない限り可能である。従って、機械が負圧にならないように圧力を維持することが必要である。
【0070】
これを助けるために、前面の上扉の周りにエアシールを設け、そしてこれは扉のわきの空気シリンダーにより隣接する上部の壁に対して気密に保持される。これらの空気シリンダーは、シールを維持するために扉を引っ張り下げた状態を保持する。
【0071】
フレームロッドが火炎のないことを示した場合には前面の扉が開くように制御装置を設定する。
【0072】
従来技術のインボードベアリングは、送風機のアウトボードベアリング79(図6)と取り替えられており、かくしてそれらの寿命が延びている。
【0073】
従来技術では、水の吐出しはインプットから6インチ(152.4mm)であった。本発明の機械では、それはアウトプットから機械の特定部分を進む。
【0074】
この乾燥機のいくつかの顕著な特徴は次のとおりである。
従来技術と比較して送風機で使用されるエネルギーは1/6である。
【0075】
水の冷却のためのスプレーノズルがなく、ミストエリミネータがない。高温の湿った空気はベッドの水の薄膜(フィルム)と直接接触し、そしてこれがそれを冷却し且つ凝縮させて、凝縮した水分はこの薄膜に補足される。
【0076】
水薄膜の限られた表面積のために、プレートからやって来る高温ガスは過度に冷却されず、それにより冷却水とバーナーの両方の負荷を軽減する。
【0077】
水は、所定の温度、例えば135°F(57℃)に達するまで流されない。流量は、サイクルの終了時(除去すべき水分がほんのわずかであるとき)には水がほとんど流れなくなるまで調節して低下させることができ、そして出口水温は最も好ましくは115°F(46℃)未満にならない。
【0078】
朝に機械を動かす。扉は既に開いている。炉のためのプロセス送風機を、バーナーの空気投入口のバタフライ弁を開けて最高速度にし、機械から可燃性ガスを自動的におよそ20秒間パージする。次いで、バタフライ弁を低火力の位置まで閉じ、主プロセス送風機を回し、そして次に約15秒間パイロットガスを流し同時に点火用変圧器を作動させる。うまく点火したら、プレートを装入することができる。それをひねると、主炎が大きくなる。およそ5秒後に、運転員は装入扉を自動的に閉じる開始ボタンを押すことができる。約10秒後に主炎は完全になる。次いで、温度が180°F(82℃)より高くなるまで処理を続け、それから水を流す。これは、乾燥用ガスを不必要に冷却することなく製品を速やかに加熱するのを可能にする。その時点で、水は乾燥雰囲気から抜き出され、そしてこれを有効湿球温度が上昇し始めておよそ170°F(77℃)になるまで続ける。そこから、温度は急速に上昇して、これから製品にプロセス空気の冷却の原因になる水分が残っていないことが示される。プレートの下方のプロセス空気が176°F(80℃)に達したなら、プレートは乾燥したと見なされるが、とは言え実際のところはその幅を変えることができる。次いで、プロセスを自動的に停止し、そして装入扉を開いて運転員が製品を取り出せるようにする。
【0079】
この乾燥プロセスは、乾燥温度と湿球温度との差で制御される。高温の湿り空気が水分を含有している限りは、水の薄膜と乾燥用ガスとの間に並外れた熱移動がある。製品から水が除去されたなら、空気は乾燥し、そして水の薄膜上での実際の熱移動は極めて限られたものになる。
【0080】
煙突は湿潤な部分から、機械の低圧の部分である送風機の入口に接近した領域に移されている。煙突を上昇する高温空気の量を減らすようにオリフィスが配置される。実際には、排気ガスの温度は乾燥用エレメントの下方のガスよりわずかに低い。煙突89は、室内に正圧を生じさせる固定式の径違いのオリフィスを含んでいる。
【0081】
エネルギーの変換に関する限り、以下の事柄に注意されたい。
プレートへの入熱の速度は、プレートを横切る空気の温度と流量に支配される。空気又は水蒸気の熱容量は1°F(0.56℃)の温度変化当たり約0.0144Btu/ft3 (966J/m3 ・℃)である。例えば、1ft3 (0.0283m3 )の空気を10°F(5.6℃)昇温するのには0.144Btu(152J)のエネルギーを要する。
【0082】
ところが、液体の水を1ft3 (0.0283m 3 )の水蒸気に変えるためには37Btu(39kJ)を必要とする。これは256倍多量のエネルギーである。従って、水を蒸気にあるいは液を蒸気に変えるプロセスが伝熱プロセスを支配する。100%水蒸気で飽和された空気の温度の少しの低下は、エネルギーがたくさん移動することになる。例えば、水蒸気で飽和した1ft3 の空気で温度が155°F(68℃)から150°F(66℃)に変化すると、空気1ft3 (0.0283m3 )当たり1.34Btu(1.41J)が放出される。100%水蒸気で飽和されていない空気に同じ熱量を移動させるためには、空気1ft3 (0.0283m3 )当たり93°F(52℃)の温度変化が必要であろう。
【0083】
これを念頭において、空気の熱容量がプレートから水を蒸発させるのに使用される場合にはプレートの上方と下方とで大きな温度差が存在すると理論化される。それに対して、100%相対湿度の空気ははるかに小さい変化で多量の凝縮エネルギーを放出するので、プレートから出てくる水蒸気を凝縮させるための空気の温度差ははるかに小さい。
【0084】
乾燥機のエネルギープロファイルは、室内の条件を参照して理解することができる。送風機の下方において、155°F(68℃)、100%相対湿度の空気が火室から出てくる高温の空気と混合される。その結果得られた空気は200°F(93℃)、35%相対湿度の空気となって送風機を出て、室16に送られる。バスケットの直ぐ下の室22では、より高い相対湿度で160°F(71℃)となる。空気が水の上を室22の後部へ移動するにつれて、155°F(68℃)、100%相対湿度の空気になる。
【0085】
同じ量のエネルギーが移動するとしても、最初のプレートでの蒸発のプロセスは25〜35°F(14〜19℃)の変化を必要とし、二番目の凝集のプロセスはわずかに2〜7°F(1〜4℃)の変化を必要とするということに注目されたい。空気を介して移動する全エネルギーは、空気の温度変化に比例する。必要な全再加熱量は、これらの範囲の合計に等しい。
【0086】
最後の検討事項は主送風機の空気流量である。波頭が生じるとプレートに再導入される水滴が現れるので、これは波頭が生じる速度に制限される。
【0087】
風速計で冷却用のベッドを通り過ぎる空気の速度を測定し、空気速度が一定のままであるようにインペラの速度を変える。これは、常に可能な限り速く乾燥させることができることを意味する。機械の負荷が軽い場合には、送風機はよりゆっくり運転される。プレートが詰められると、それはより速く運転される。
【0088】
プレートへ入る空気の温度とプレートから出てゆく空気の温度との差がある一定の点より低くなると、プレートが乾いたことが示される。出口水温を115°F(46℃)(実験的に決められた温度)で一定に保つことによって、上述の自動式の乾燥温度差を検出することができる。これは、冷却水が冷た過ぎる場合に温度が自動乾燥差に決してならない従来技術と大いに異なる。他方で、水を余りにも絞りすぎると、温度の読み取り値は実際にはそうでないときにプレートが乾いていると指示した。これは非常に活性の環境において非常に少量の水分を測定しているためであると理論付けされる。
【0089】
従来技術のTiegel機械には火室を取り囲む断熱材がなかった。これは、火室の近くのプレートが火室からの輻射熱と高温空気の両方で加熱されていたのでプレートの不均一な加熱をもたらしていた。こうして、火室の近くのプレートは、最高の乾燥速度のためには熱くなり過ぎ、そして遠く離れたプレートは冷たくなり過ぎた。従って、Tiegel機械は最も好ましい運転温度として180°F(82℃)を推奨していたが、本発明では火室を断熱することの結果として200°F(93℃)の乾燥温度を推奨することが可能である。これは、Tiegel乾燥機よりも20°F(11℃)高いプロセス温度を可能にし、かくして変質又は自己発火の問題なしにプレートをより速く乾燥するのを可能にする。
【0090】
火室の構成の分解図を図8に示す。この図において、火室は別個の部分で作られていて、それらは集成され且つ断熱処理されて、そして次にステンレス鋼のスリーブ100に滑入されていることが認められよう。火室のこれらの部分は、インプット部102、ガスケット104、及び末端部106を含み、全てがプレキャストされた耐熱性材料製である。これらの部分は一緒に集成され、絶縁材(断熱材)(図示せず)でくるまれて、次いで図5に集成された状態で示されたようにスリーブに滑入される。この図では、絶縁材が62で示されている。
【0091】
インプット部には、フレームロッド108(図9)がある。フレームロッドの一部分は細長い中空の石英管110で覆われている。フレームロッドを作用させるにはそれにAC250ボルトを印加するものとする。火炎から出てくる火炎内のガスはアース(ground)であると見なされる。火炎が点火されると、それはガスを電離させ、そしてワイヤーはアース面に比べて表面積が非常に小さいのでそれは半整流回路になる。この半波整流作用が監視されるものである。それがAC(交流)波になると、監視回路は自動的にそれをはねつけてガスの管路を遮断する。従来の技術においては、標準的に行われていたのは上端部の磁器絶縁材が水分で濡らされて、これが次いでアースと高電圧との間に回路を形成するというものであった。交流が整流されず、従ってガスの管路は遮断されなかった。この石英管によって、本発明の発明者は漏れ経路を長くした。
【0092】
火室の他方の端部には、111で一般的に示された孔があって、それを通して、図11の拡大図に示された酸素検出器112が取りつけられる。このような検出器は酸素と一酸化炭素の両方に対して非常に敏感である。雰囲気中に一酸化炭素が存在していると、電圧の読み取り値は急速に上昇する。60mVの読み取り値で、0%の酸素を得ることができる。
【0093】
同様の酸素検出器114が、送風機の軸線の近くに口を開けた管115の端部で、煙突89(図4)にも設けられる。酸素含有量を測定するために、試料採取管115はこの煙突の底部に達しており、そして検出器114に至るまで通じている。これは、送風機17の軸線の近くに位置し従って最も負の圧力を感知するので、可能性のある一番悪い読み取り値を与える。
【0094】
熱的無制御の場合の排気ガスの温度を検出するために、煙突89の上部の孔にもう一つの検出器116が取りつけられる。この箇所において、それは高温の排気ガスを検出して機械を停止させる。
【0095】
煙突89の位置と設計は、図1の煙突44の位置と図4の煙突89のそれを見れば分かるように、従来技術において示されたものから変更されている。煙突は送風機/熱の入口から遠ざけられている。更に、118で一般的に示された絞られた開口が、火室78からの熱の入口からやはり遠い方に向けて設けられている。この絞られた開口118は、バーナーからやって来る高温ガスを同伴しないように配置される。この絞られた開口と配置は、監視装置116が熱的無制御の誤った読み取り値を拾い上げるのを防止する。
【0096】
これらの検出器を使用するのはプロセスを監視するためである。検出器112と114は自動のガス排気監視装置で使用されている標準的な部品である。
【0097】
このプロセスにおける一つの工程は、水蒸気で飽和した空気がプレートから去ってゆくにつれて空気から水を除去することである。水蒸気の除去速度はプレートを去ってゆく水蒸気と同様の速さでなければならない。それが遅過ぎると、空気が水で飽和されてくるので、乾燥プロセスが遅くなり、結局は停止する。新しい機械はこの工程において全く異なるアプローチを採用している。凝縮により不十分な量の水蒸気を除去するのに小さな温度降下が必要とされるだけである。このほかのどのような空気の冷却も実りのないことである。このように、この新しい機械は蒸発の平衡を維持するためにちょうど十分の冷却を使用する。80〜85°F(27〜29℃)で導入されそして110〜115°F(43〜46℃)で出てゆく水の流下薄膜が並外れて適切であることが見いだされた。唯一の要件は、全ての空気を同様な量だけ冷却することが必要であることである。そうでないと、高温空気は冷えて水分を凝縮せず、かくして雑多な結果を生じさせよう。従って、最も好ましくは、機械は乾燥速度を更に向上させるために中途に別の流下液膜を含むべきである。
【0098】
流量は、乾燥機からの水出口温度を115°F(46℃)保つために調節される。このプロセスにみがきをかけるためには、プレートを去ってくる空気の温度が135°F(57℃)より高くなるまで冷却を開始しない。それより低い温度では、プレートは有意量の水分を放出するのに十分熱くならない。乾燥サイクルの開始時での冷却は、プロセス温度になるまでにより長くかかるので乾燥時間を増加させるだけである。冷却水の調節された流量もプロセス温度になるまでの時間を減少させ、そして乾燥度のより正確な測定を可能にする。従って、プレートはちょうど十分乾燥される。歴史的に、プレートは確実にするために常に過剰に乾燥されていた。湿り過ぎのプレートは、そっくりもう一度作製し、洗浄し、そして乾燥させなくてはならなかった。
【0099】
従来技術においては、最後の少しの水分を除去するのに乾燥サイクル時間の半分以上を要していた。これは、冷却用のスプレーノズルからの水滴が乾燥されるプレートに絶えず再導入されていたためであった。新しい乾燥機は、まず第一に水滴を決して生じさせない。流下する水の薄膜は冷却パンにくっついて離れない。新しい乾燥機において水滴を作るための唯一の方法は、「波頭」を作るのに十分速く空気を移動させることである。従って、流量が増加すると、「波頭」が生じることによって乾燥時間が現実に長くなることがある。このように、空気速度は「波頭」が生じないように設定される。
【0100】
新しい乾燥機は、三分の一の時間で、水分含有量が半分の製品を製造する。これは、部分的に、乾燥される製品の周りに吹きつけられてそれに再導入されかねない水滴を乾燥機で生じさせないことによって達成される。更に、酸化鉛含有量も半分に低下されることが認められた。このことから、品質の優れた負のプレートが得られる。このより少ない酸化鉛量は、より速い乾燥、より気密な漏れのないオーブン、そして低燃焼速度で燃焼する「オン(on)」空気/ガス比の結果である。新しい乾燥機はまた、ゼロガバナに関連しておおよそ大気圧を使用することでこれを達成する。このおおよその大気圧はほとんど変化せず、ゼロガバナは水柱0.5インチ(12.7mm)未満の圧力差でガスを正確に供給し続けることができる。理想的には、バーナーミキサーでのガス圧力は燃焼室の圧力に等しいことが要望されよう。ガス供給管路の制御装置又はガバナはこれを監視し、そしてそれを制御する。古い乾燥機は水柱3インチ(76.2mm)より大きい差圧を必要とした。ダンパーが閉じた位置ではりつくと、この機械は非常にたくさんのガスを送って爆発条件を作りだした。
【0101】
装入用の扉は爆発扉でもあるので、また送風機の軸はフランジ型のアウトボードベアリングに取りつけられるので、酸素の二つの主要な侵入源がなくなったいる。通常、酸素は、圧力が最も低くてシールが不完全な主送風機の軸を通して吸引されよう。新しい乾燥機は、ちょうど主インペラの軸のところに排気口を有する。これは、ダンパーの必要をなくし、火室をほぼ大気圧で運転するのを可能にする。これはまた、特に低い燃焼速度において、非常に正確な「オン」レシオ燃焼をもたらす。
【0102】
この機械は、以下に掲げる理由から使用者にとってより有利である。
1.自動パイロット。運転員が機械を動かすと、乾燥機は自動的に、装入扉を開け、主送風機(10,000cfm(17m3 /h))を回し、そして燃焼バタフライ弁を開けて30秒未満で可燃性ガスをオーブン全体からパージする。パージサイクルの完了後、それは自動的に主送風機を停止させ、そしてバタフライ弁を低燃焼(low fire)にする。これが行われると、パイロットが自動的に点火される。防湿製のフレームロッドアセンブリは、湿分による誤った火炎欠如信号を防止する。点火がうまくいったら、緑の準備完了ライトが点灯する。乾燥機は、まさに一つのスイッチをひねるとプレートを処理する準備ができている。
【0103】
2.自動処理。プレート処理するために、運転員はそれらを乾燥機に入れて処理開始ボタンを押す。次いで、装入扉が自動的に閉じるにつれて、バーナーは高燃焼(high fire)になる。装入扉が完全に閉じられると、主送風機が自動的に稼働する。白いライトが点灯して、プレートが乾いたこと、そして装入扉が30秒以内に開くことを運転員に知らせ、プレートが取り出す用意のできたことを指示する。乾燥機はプレートがいつ十分に乾くのかを常に知っているので、時計を設定する処理はない。運転員はボタンを押すことでプレートを乾燥させることができる。操作する主ガス弁のハンドルがなく、あるいは閉じる爆発扉がなく、あるいはラッチをかける装入扉がない。
【0104】
3.自動乾燥/自動冷却。これらの特徴は一緒に機能して、プレートを毎回同じレベルの乾燥度まで可能な限り速く乾燥させる。それらは冷却及びガス消費量をありのままの最小限に保つ。「自動乾燥」はプレートが乾燥する正確な時点を決定し、「自動冷却」は湿分がプレートを離れるにつれてそれを除去するのにちょうど十分な冷却を提供する。冷却は、プレートから出てくる湿分の量が低下するにつれて減らされる。自動乾燥は、乾燥時間を増加させることでバスケットのまずい充填を自動的に補償する。それはまた、製品タイプの変更も調整する。運転員は、「自動乾燥」の設定点を変えることで望みの乾燥度のレベルを選ぶことができる。最高の生産速度が常に達成される。適切な乾燥時間を推測することはない。
【0105】
4.グループ乾燥からカセット又はラック乾燥に変更したときの背圧の違いを補償するために送風機の速度を自動的に調整する。風速は常に、波頭が生じる速度の直ぐ下にある。これは更に、乾燥されているものの乾燥速度を最大にする。
【0106】
5.コントロールボックスがプロセス空気温度、排気煙突温度、「自動乾燥」温度及び水出口温度を表示し、運転員が機械を停止することなくプレートを処理しながら例えば冷却の不足といったような性能低下を検出して修正するのを可能にする。これは不必要な製品の損失をなくす。冷却塔の状態も指示される。
【0107】
6.白いライトが点灯して、装入扉が20秒以内に開くことを運転員に警告する。
【0108】
7.静かな機械である。工場のバックグラウンドノイズを3dB(デシベル)上回るに過ぎない。
【0109】
8.低プロファイルの機械である。装入用の入口を完全に通り抜けるためのバスケットの底のレベルは、地面レベルから50インチ(1270mm)未満である。
【0110】
より高いユーティリティー効率。
1.電力: 3.0kW
2.ガス: 250,000Btu/hr(263MJ/hr)
3.水: 420ガロン/hr(1.6m3 /hr)
【0111】
乾燥速度が3倍に上昇すると、これらのユーティリティーは1.0kW、83,000Btu/hr(88MJ/hr)、140ガロン/hr(0.5m3 /hr)に等しくなる。
【0112】
保守により都合のよい機械。
1.清掃するミストエリミネータがない。
2.摩滅し又は詰まるスプレーノズルがない。
3.くっつく排気口ダンパーがない。
4.外部に取りつけられる主送風機ベアリング。
5.レンガを積み直すことがない。インサート式の火室モジュール。
6.保守する爆発扉シールがない。
7.故障検出ボックスがない。
8.校正あるいは交換するフレオン温度計がない。
9.塗装がない。全ての固定部品は316ステンレス鋼。
10.バスケットそらせ板がない。
11.保守するバスケットシールがない。
12.保守する爆発扉がない。
13.湿分と火室材料でゼロガバナを詰まらせるゼロガバナフィードバックチューブがない。
14.ファンベルトがない。
【0113】
添付の乾湿球温度図(図10)から分かるように、より高い温度、すなわち180°F(82℃)にすると乾燥空気に入り込むことができる湿気の量は極めて急速に上昇するので、この機械ははるかに効率的であると更に理論付けされる。それは実質的に対数関数であって、およそ130〜120°F(54〜49℃)に低下するにつれて平らになる。この点より下での冷却は非常に限られた目的に役立つ。蒸気状態から液体状態への変化は同じ温度で起こり、従って3°F(1.7℃)の変化はたくさんのエネルギーを水に渡すことができる。
【0114】
かいつまんで言えば、空気に十分な湿分を含有させそしてそれを不必要な冷却をせずにその湿分を凝縮させるのに十分なだけ冷却するために、温度が十分高い空気が要求される。明らかなように、173°F(78.3℃)から170°F(76.7℃)への温度の低下は、乾燥空気1ポンド(0.454kg)当たり0.48ポンド(0.218kg)の水から0.43ポンド(0.195kg)未満まで湿度を変化させよう。これは温度が130°F(54℃)の場合の2.5倍の差に匹敵し、その場合には乾燥空気1ポンド(0.454kg)当たりおよそ0.14ポンド(0.064kg)の水が130°F(54℃)で乾燥空気1ポンド(0.454kg)当たりおよそ0.12ポンド(0.054kg)の水に低下するに過ぎない。このように、プロセスと機械は効率を上昇させるために173°F(78℃)の領域で運転する。これから、従来技術においてはそれらは、プレートが220°F(104℃)を超える温度になって変質しないように空気温度を低下させなくてはならなかったことが分かる。発明者らは、本質的に198〜200°F(92〜93℃)で均一に乾燥することができる。
【0115】
この装置の最大の用途と効率は、バスケットとそれらを出し入れする方法及び手段を再設計することにより更に増加した。図4と図5は立面図と平面図でバスケットを示している。各バスケット14は、内部レッジ120を有する開放のフレームからなり、このレッジの上に断面が本質的に長方形の一連の管状構造体122が配置される。上面124には、それを横切るのこぎり歯状の切り込みのあるプラスチックストリップがある。これらののこぎり歯状の切り込みは電池プレートの長手方向の間隔を一定に保つために使用される。管状構造体122は、いろいろな幅の電池プレートを収容するためにバスケットのレッジ120に沿って動かすことができる。当業者には、電池プレートにはそれらから伸びるタブがあること、そしてこれらのタブをプレートの間隔をあけるため個々ののこぎり歯状の切り込み内に配置することができることが理解される。バスケットの各端部にはそれに溶接された断面が丸いステンレス鋼の逆V字状のワイヤー部材126があり、このV字の直立した頂点は実質的にバスケットの中心線上に位置する。バスケットを引き出すためには、それに溶接された二つのフック状部材130、132を有する棒128をバスケットの一番外側のへりとハウジング10の内側の側壁との間に下ろす。次いで、このロッドを、バスケット14のV字状のハンドルのそれぞれの頂点にフックがかかるように90°回転させて上方へ持ち上げる。一番上のフックが最初にかかって一番上のバスケットを持ち上げ始めてから下のフックがかかって下のバスケットを持ち上げるように、フックは直立したV字の頂点よりも間隔を離して配置される。このバスケットの設計は、空気の流動を助けるばかりでなく、標準的寸法の容器に配置することができるプレートの数を最大にするのも助ける。更に、バスケットは、棒128が下におりてフック状の部材にかかるための隙間がわずかだけであるような寸法にされる。これもまた、実際のところバスケットが取り出し時にねじれず、つかえない点でバスケットの取り出しを助ける。
【図面の簡単な説明】
【図1】従来技術の米国特許第3413728号明細書に記載された機械の垂直断面を示す、この米国特許明細書からの図であって、これは実質的に図2の1−1線と矢印により指示された平面での断面図である。
【図2】内部の部品を図示するためカバーを取り除いた図1に示した機械の2−2線断面図である。
【図3】これらの従来技術の図に示された装置におけるチャージされた電池プレートの配置を一層詳しく説明する拡大断面図である。
【図4】本発明による機械の、図1と同様の垂直断面図である。
【図5】従来技術の図2示したのと同様に見た、部分断面上面図である。
【図6】図4と反対側から見た外部側面図である。
【図7】図5の7−7線断面図である。
【図8】図5に示した火室を構成する装置の一部分の分解斜視図である。
【図9】図5に示したフレームロッドを構成する装置の一部分の拡大図である。
【図10】乾湿球温度図である。
【図11】酸素検出器を構成する装置の一部分の拡大図である。
【符号の説明】
10…ハウジング
12…扉
14…バスケット
16…乾燥室
17…送風機
21…加熱器
24、29…ベッド
34、36…アングルストリップ
35…流路
51…スロット
58…トラフ
78…加熱室
86、88、90…熱電対
89…煙突
108…フレームロッド
112、114…酸素検出器
115…試料採取管
116…監視装置
118…絞られた開口
120…レッジ
128…棒
130、132…フック
Claims (35)
- 下記の(a)〜(e)を含む、チャージされた電池プレートを乾燥させるための装置。
(a)内部に正のガス圧力を維持することができるハウジング
(b)乾燥させようとする電池プレートをガスが当該プレートの先へ進むのを可能にする位置で指示するための手段を有する、上記ハウジング内の乾燥室
(c)上述のように上記プレートの先へ上記ガスを吹きつけ、それらから湿分を除去することにより当該プレートを乾燥させるために設けられた送風手段へ、実質的に酸素を含まない乾燥した高温ガスを供給するための、上記ハウジング内の燃焼室
(d)冷却水の流動シートを供給して、上記プレートのところから出てくるガスと接触させ且つ上述の乾燥中に当該プレートから除去された湿分を凝縮させるための手段
(e)熱が主として上記プレートを乾燥させるのに利用されそして上記ガスから湿分が凝縮することにより熱を失ったガスを再加熱するのに最小限か利用されるように上記ハウジング内の温度を制御することによって、当該装置のプレート乾燥の熱効率を最大にし且つ乾燥用ガスの温度を上げるのに必要なエネルギーを最小にするための手段 - 前記燃焼室が取り外しのできる複数のインサートを含むケーシングを有する火室を含む、請求項1記載の装置。
- 前記取り外しのできるインサートが互いに間隔をあけて前記ハウジングの壁の近くにある二つの排気口に前記乾燥した高温空気を流す連通した室を提供するように形成されている、請求項2記載の装置。
- 前記インサートがそれらの間にスペーサーを含み、これらのインサートとスペーサーが前記火室のケーシングから絶縁されている、請求項2記載の装置。
- 前記火室がフレームロッドを有し、このフレームロッドがその周囲を取り巻いて伸びてその長さのうちのより大きな部分を覆う石英管を備えている、請求項2記載の装置。
- 前記火室に酸素検出器が通じている、請求項2記載の装置。
- 空気の流れに対し向流方向に流れる水のシートを供給するための前記手段が、当該水を重力で供給するための角度をつけて前記ハウジング内で前記プレートより下方に位置する少なくとも一つのベッドを含み、このベッドがその別個のウェブへ当該水を導くフィンを有する、請求項1記載の装置。
- 前記水が飛び散ることなく前記ベッド上を滑らかに流れるように、直立したウェブに連絡する複数の孔を有するヘッダー管により当該ベッドの上部に沿って水が導入される、請求項7記載の装置。
- 前記ベッドが止め壁で終えており、そして当該ベッドと前記ウェブから水を出させるため前記フィンにスロットが設けられている、請求項7記載の装置。
- 前記水がトラフに排出され、そしてこのトラフに、そこから出てゆく水の温度を測定するため温度検出器が配置されている、請求項7記載の装置。
- 前記送風手段が前記ハウジングに外部で取りつけられたベアリングにより支持された軸に取りつけられた送風機を含む、請求項1記載の装置。
- 前記ハウジング内で前記プレートのそれぞれ上方と下方に配置された熱電対を含む、当該プレートの上方と下方の温度を測定するための手段を備えてなる、請求項1記載の装置。
- 前記送風手段が前記燃焼室から出てくる高温ガスの下流に位置する軸線に取りつけられた少なくとも一つの送風機を含み、そしてこの送風機の軸線の後部に煙突が備えられ、この煙突の下端部に前記燃焼室から出てくる高温ガスから遠い方の前記ハウジングの後部に口を開けるように配置された絞られた開口がある、請求項1記載の装置。
- 前記ハウジングの後部の前記煙突の上部に温度検出手段が設けられている、請求項13記載の装置。
- 一端がほぼ前記送風手段の軸線の平面で当該装置に通じそして他端が前記煙突の外部の端部に連絡している中空の管が前記煙突内にあり、そして当該ハウジングの外部の上記他端に酸素検出器が取りつけれている、請求項13記載の装置。
- 前記乾燥させようとする電池プレートを支持するための手段が、当該プレートを保持するため調節して動かすことのできるラックがその上に配置されるレッジを有する少なくとも一つのバスケットを含む、請求項1記載の装置。
- 前記ラックがのこぎり歯状の切り込みをつけた上面を有する、請求項16記載の装置。
- 前記バスケットが固定して取りつけられた逆Vの字状の棒を含むハンドルを有し、且つ、当該バスケットを前記ハウジング内に下ろし又は当該バスケットを当該ハウジングから取り出すため上記のV字状のハンドルにかけるための取り出し手段が備えられている、請求項16記載の装置。
- 前記下ろし又は取り出すための手段が少なくとも一つのフックを有する棒を含み、この棒が、前記ハウジングの内壁と前記バスケットの外壁との間に適合し、そこに挿入されるように、そして挿入されたなら、取り出しの際にそれが前記ハンドルの前記V字状の部分にかかるよう回転するように配置され且つ寸法を定められている、請求項18記載の装置。
- 当該装置で複数のバスケットが使用され、そして前記取り出し手段のフックがお互いどうし、当該取り出し手段の棒を回転させて引き上げるときに上方のフックが上方のバスケットのハンドルのV字状部分にかかってから下方のフックが下方のバスケットのハンドルのV字状部分にかかるように、当該バスケットを互いに積み重ねたときに当該V字状のハンドルの垂直方向の間隔よりも大きい間隔をあけている、請求項19記載の装置。
- 前記室へバスケットを下ろすのを可能にするため前記ハウジングに口を開けるための、及び当該装置が乾燥プロセスで機能するのを可能にするため閉じるための扉手段を備えてなり、当該扉手段がその一端に沿って蝶番で動く扉を有し、且つ当該扉を作動させるためそれと当該ハウジングとに取りつけられた1以上のピストン及びシリンダー装置を有する、請求項1記載の装置。
- 前記扉手段が、当該装置が処理機能を果たしている間酸素が漏れ込むのを防ぐため前記ハウジングと接合するその端部の周囲にシールを備えた扉を有する、請求項21記載の装置。
- 下記の工程を含む、チャージされた電池プレートの乾燥方法。
チャージされたプレートを乾燥室に入れる工程
当該プレートを乾燥させるため相対的に低湿度の実質的に酸素を含まない乾燥用ガスの流れを供給して当該プレートの先へ進ませる工程
当該プレートを乾燥させるためそれらを通り越してきたガスをこのガスへ水滴を導入することなく当該ガスに対して向流の方向に流れる水のシートの表面上を通過させることにより、当該ガスから水を凝縮させる工程
熱が主として上記プレートを乾燥させるのに利用されそして当該方法における上記凝縮工程のために熱を失ったガスを再加熱するのに最小限か利用されるように当該プロセス内の温度差を維持する工程 - 前記プロセス内の温度差を維持する工程が、前記乾燥用ガスが前記プレートを通り越す前に当該ガスの温度を測定する工程、当該乾燥用ガスが前記プレートを通り越した後の当該ガスの温度を測定する工程、装置から出てくる水の温度を測定する工程、そしてこれらの測定値により前記水のシートの温度と流量を調整する工程を含む、請求項23記載の方法。
- 前記出てくる水の温度を115〜120°F(46〜49℃)の範囲、最も好ましくは115°F(46℃)に維持する、請求項24記載の方法。
- 前記水のシートの表面上でのガス流量を「波頭」を生じさせる速度未満になるように調整する、請求項24記載の方法。
- 前記機械内での熱的な無制御を、送風機室内の高温ガスを当該機械内の送風機の軸線に接近した絞られた開口を通過させそしてそのガスの温度を当該装置の外部で読むことによりそのガスの温度を検出することによって防止する、請求項23記載の方法。
- 前記乾燥用ガスを限られた領域内で加熱し、そして当該ガス中の酸素含有量を当該限られた領域で測定してこの限られた領域から出す、請求項23記載の方法。
- 前記プレートを加熱及び乾燥する方法が、当該プレートを最初に可燃性ガスをパージされた閉鎖した領域に閉じ込め、そしてこの閉鎖された領域内の空気を温度が180°F(82℃)より高い温度に達するまで加熱し、それから前記水のシートを導入することを含む、請求項23記載の方法。
- 前記ガスが前記プレートを通り越してからそれに水滴を実質的に導入することなく当該チャージされたプレートを乾燥させるために当該装置を運転するための手段が設けられている、請求項1記載の装置。
- 前記水のシートが前記プレートからやって来るガスに対して向流の方向に流れる、請求項1記載の装置。
- 前記プレートからやって来る前記ガスを接触させるため複数の水のシートが供給される、請求項1記載の装置。
- 下記の工程を含む、チャージされた電池プレートの乾燥方法。
チャージされたプレートを乾燥室に入れる工程
当該プレートから湿分を除去することによりそれを乾燥させるため相対的に低湿度の実質的に酸素を含まない乾燥用ガスの流れを供給して当該プレートの先へ進ませる工程
当該プレートを乾燥させるためそれらを通り越してきたガスを冷却水の流動するシートの表面上を通過させることにより、当該ガスから湿分を凝縮させる工程上記プレートの上方と下方の温度、そしてまた凝縮した水の水温を注意深く監視し、そして乾燥の熱効率を最高にし且つ上記乾燥用ガスの温度を上げるのに必要なエネルギーを最小にするように、熱が主として上記プレートを乾燥させるのに利用されそして上記凝縮のために熱を失ったガスを再加熱するのに最小限か利用されるような流量と温度で冷却水を導入する工程 - 前記水が前記プレートからやって来るガスの流れの方向に対して向流の方向に流れる、請求項33記載の方法。
- 前記プレートを通り越したガスに水滴を実質的に導入することなく実施される、請求項33記載の方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PCT/US1995/003936 WO1995027878A1 (en) | 1994-04-11 | 1995-04-10 | Dry charge machine and method |
| US95/03936 | 1995-04-10 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH09138071A JPH09138071A (ja) | 1997-05-27 |
| JP3679190B2 true JP3679190B2 (ja) | 2005-08-03 |
Family
ID=22248899
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP08680696A Expired - Fee Related JP3679190B2 (ja) | 1995-04-10 | 1996-04-09 | 電池プレートの乾燥装置及び方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3679190B2 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN100362678C (zh) * | 2005-12-31 | 2008-01-16 | 赵恒祥 | 蓄电池极板固化支撑架 |
| CN109269235A (zh) * | 2018-11-01 | 2019-01-25 | 丹江口市中汉动力新能源科技有限公司 | 一种锂电池电芯烘烤专用夹具 |
| CN110324777B (zh) * | 2019-07-11 | 2025-06-24 | 丰顺县三台电声有限公司 | 一种扬声器升降烘道机 |
| CN117606208B (zh) * | 2024-01-23 | 2024-04-02 | 新乡市正元电子材料有限公司 | 一种电池钢壳电镀工序智能烘干设备 |
| CN118129442A (zh) * | 2024-03-26 | 2024-06-04 | 海目星激光科技集团股份有限公司 | 极片除水装置以及极片除水方法 |
-
1996
- 1996-04-09 JP JP08680696A patent/JP3679190B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH09138071A (ja) | 1997-05-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US4665628A (en) | Recuperative clothes dryer with enhanced recirculation and air flow | |
| KR100811487B1 (ko) | 덕트리스 건조기 | |
| US5097802A (en) | Condensing furnace with submerged combustion | |
| JP2002513909A (ja) | 再生式熱源完全統合型ウェブ乾燥機 | |
| KR100925734B1 (ko) | 의류 건조기 | |
| RU2006114770A (ru) | Сушильное устройство (варианты), стиральное устройство и сушильная камера (варианты) | |
| US4669199A (en) | Clothes dryer with a lint incinerator | |
| EP0708904B1 (en) | Apparatus and method for drying charged battery plates | |
| RU2251051C2 (ru) | Способ сжигания размельченного топлива растительного происхождения, имеющего различную степень влажности | |
| US5673496A (en) | Dry charge machine and method | |
| CN205928946U (zh) | 木材快速烘干房 | |
| JPH09138071A (ja) | 電池プレートの乾燥装置及び方法 | |
| CN109173560A (zh) | 一种冷凝循环增热连续式变温谷物干燥节能装置及其控制方法 | |
| FR2499227A1 (fr) | Appareil et procede de sechage de materiau en feuille | |
| KR100767183B1 (ko) | 보일러 배기연도의 응결방지방법 | |
| WO1980000183A1 (en) | Dryer | |
| JP2025530558A (ja) | 過熱蒸気によって被乾燥材料を乾燥させるためのプラントを運転するための方法 | |
| CN109282590A (zh) | 一体式烘干设备 | |
| US6236022B1 (en) | Hot shelf tower dryer for a cotton gin using electrical heating elements | |
| KR100703952B1 (ko) | 감압식열풍건조기 | |
| SU1692845A1 (ru) | Устройство дл тепловлажностной обработки строительных изделий | |
| US2757920A (en) | Veneer dryer | |
| KR800000952Y1 (ko) | 어류 건조장치 | |
| NL1011760C2 (nl) | Werkwijze en inrichting voor het drogen van producten. | |
| JPS6032872Y2 (ja) | 乾燥装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050412 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050512 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |