JP3709028B2 - 冷間タンデム圧延方法および冷間タンデム圧延機 - Google Patents
冷間タンデム圧延方法および冷間タンデム圧延機 Download PDFInfo
- Publication number
- JP3709028B2 JP3709028B2 JP29857796A JP29857796A JP3709028B2 JP 3709028 B2 JP3709028 B2 JP 3709028B2 JP 29857796 A JP29857796 A JP 29857796A JP 29857796 A JP29857796 A JP 29857796A JP 3709028 B2 JP3709028 B2 JP 3709028B2
- Authority
- JP
- Japan
- Prior art keywords
- stand
- rolling mill
- tandem rolling
- plate
- cold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images






Landscapes
- Control Of Metal Rolling (AREA)
- Control Of Multiple Motors (AREA)
- Controlling Rewinding, Feeding, Winding, Or Abnormalities Of Webs (AREA)
Description
【発明の属する技術分野】
本発明は、4スタンド以上の冷間圧延機を有する冷間タンデム圧延機において、高生産性の実現、製造コストの低減および寸法精度の向上を可能とする圧延設備およびその圧延方法に関する。
【0002】
【従来の技術】
既存の冷間タンデム圧延機において生産性を高めるために、または、その製造コストを減少させるために、冷間タンデム圧延機の圧延速度を増大させたり、圧延スケジュールを最適化する方法等が考えられていた。
圧延速度を増大すると、ヒートスクラッチが発生する。ヒートスクラッチとはロールバイト内の界面温度が上昇し、ロールバイト内で油膜破断が生じた結果発生するワークロールと圧延材との金属接触による焼付き疵のことである。ヒートスクラッチが発生すると製品の表面欠陥が生じるので製品歩留が低下するばかりか、ヒートスクラッチの生じた圧延スタンドのワークロール組み替えが必要なため、生産性が著しく低下するという問題があった。
【0003】
このようなヒートスクラッチ防止ための従来技術として、例えば特開平5−98283号公報に開示されているように耐焼付き性に優れた圧延潤滑油を使用する方法や、特開昭56−111505号公報に開示されているようにクーラント量を制御して板やワークロールの温度を低下させる方法や、特開平6−63624号公報に開示されているように圧延速度を低減する方法などが一般的である。
【0004】
さらに、上述のように特殊な圧延油の使用や圧延速度の低減など、製造コストの上昇および生産性の低下を招かずにヒートスクラッチを防止する方法として、特開昭55−111961号公報に開示されているように、タンデム圧延機の圧延で消費する全圧延電力が最小になる圧下パターンの設定方法や、特開昭60−49802号公報に開示されているように、スタンド間張力を高め、圧延圧力が低下させ、摩擦発熱を軽減されることによってヒートスクラッチを防止する方法等がある。
【0005】
また、従来、冷延における板幅の変動は、熱間圧延に比べて小さいことから、熱間圧延のように圧延機入側・出側に幅計を設け、その幅計の出力結果に基づいて張力等を変化させて、積極的に板幅制御を行うことはほとんどされていなかった。
【0006】
【発明が解決しようとする課題】
しかしながら、上述した従来法の圧下パターンを変更する方法の場合、板精度が一時的に悪化するという問題があること、また、スタンド間張力を高める方法の場合、張力増加に伴いヒートスクラッチの防止効果は向上するが、その反面、張力レベルが高いため、張力分布の変化によって板エッジ部などの板局部に加わる張力も高くなるので、板破断が生じやすくなること、あるいは、高張力化では板幅変動が大きくなるため板幅精度が悪化するなどの問題があることから、従来法では、ヒートスクラッチの防止効果と、経済性および生産性のメリットを両立させるには限界があった。
【0007】
先に本発明者らは、前記従来法の中でスタンド間張力を高める方法として、出側コイラー1基の出力または出側コイラー1基と出側ブライドルロールの出力の合計を、最終スタンドの圧延機の主電動機の出力の35%以上あるいは50%以上にすることによって、最終スタンドにおいて圧延材の変形抵抗の30%以上、好ましくは40%以上の圧延張力を負荷する高張力圧延を実現可能とし、それにより、ヒートスクラッチの発生防止を図り、かつ、板破断せずに安定した高張力圧延を実現する、冷間タンデム圧延設備およびその圧延方法を提案した。
【0008】
すなわち、冷間圧延におけるヒートスクラッチ発生の主な原因は、ロールバイト内のロールと圧延材の界面の温度上昇であり、この温度上昇は、加工発熱に起因するものと摩擦発熱に起因するものとがある。摩擦発熱量は、圧延荷重が減少すると摩擦せん断力も小さくなり減少する。圧延荷重は、張力を増加させることによって低減可能であるので、張力を増加させることは、ロールバイト内の界面温度を低下させることとなり、ヒートスクラッチ防止に対して有効な手段となる。
【0009】
ここで、圧延スタンドの入側および出側における張力のレベルを表す指標である張力負荷比κ(張力/圧延材の変形抵抗)を定義する。即ち、圧延スタンドの入側および出側の張力負荷比をκb およびκf とすると、当該圧延スタンドにおける入側張力σb および出側張力σf は、圧延材の引張試験から得られる圧延スタンド入側および出側の圧延材の0.2%耐力σyiおよびσyoに前述の張力負荷比を乗じた値、即ち、σb =κb σyi、σf =κf σyoとなる。なお、以降の説明においては、張力負荷比あるいはκと記した場合、この張力負荷比あるいはκは圧延スタンドの入側および出側の張力負荷比κb およびκf の双方を含むものとする。
【0010】
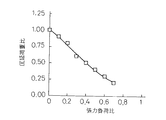
図7は張力負荷比を変化させた場合の実験から求めた圧延荷重比[無張力圧延時(κ=0)の圧延荷重を1とする]に及ぼす張力負荷比κの影響を示すものである。また、図8は図7に示したのと同じ圧延条件でワークロールの摩耗量(荷重と滑りを加えた状態で、10万回ほど回転させた後のワークロールの重量を実験前のワークロール重量から減じた重量)に及ぼす張力負荷比κの影響[無張力圧延時(κ=0)の摩耗量を耐摩耗性1とする]を示すものである。
【0011】
図7および図8より、張力負荷比κが大きければ大きいほどロールバイト内の圧力および接触弧長が減少するので、圧延荷重比および耐摩耗性に及ぼす張力負荷比の効果は大きいことが明らかになった。
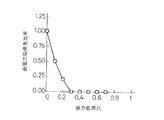
図9はヒートスクラッチ等が生じた場合に生じる製品の表面欠陥発生比率に及ぼす張力負荷比κの影響[無張力圧延時(κ=0)の表面欠陥発生率を1とする]を示す。図9により、張力負荷比κが大きくなるにつれて表面欠陥発生率は減少し、張力負荷比κ=0.3程度を境にして、表面欠陥が発生しなくなることが明らかになった。
【0012】
以上のことから、張力負荷比κを0.3以上、好ましくは0.4以上、即ち、張力を当該圧延スタンド入側および出側の圧延材の変形抵抗の30%以上、好ましくは40%以上の入側および出側張力を負荷するものである。これによって、ヒートスクラッチ等の発生しない圧延が可能となるとともに、圧延荷重を低減でき、ワークロール表面の粗度を長期に維持できる耐摩耗性を確保した圧延が可能となる。
【0013】
張力負荷比は各スタンドとも、上記のように設定しても良いが、ヒートスクラッチ等の発生し易い圧延スタンドのみ設定しても良い。特に、圧延速度が最も速くなる最終圧延スタンドでは、ヒートスクラッチ等が発生し易いため、少なくとも最終圧延スタンドにおいては、張力負荷比κを0.3以上、好ましくは0.4以上に設定することが望ましい。
【0014】
次に、上述した圧延方法を実現するための冷間タンデム圧延機について説明する。既存のタンデム圧延機では通常操業レベルの圧延速度(1000〜2000m・min -1)では、最終スタンド出側にあるコイラー1基の主電動機の出力が小さいため最終スタンド出側の張力レベルを大きく取ることはできない。現状では、出側コイラー1基の出力または出側コイラー1基と出側ブライドルロールの主電動機の合計は、製品板厚が0.6mm以上の製品が全生産量の50%以上を占める厚手系の冷間タンデム圧延機では最終スタンドの圧延機の主電動機の出力の47%以下であり、また、製品板厚が0.6mm未満の薄手系の製品が全生産量の50%以上を占める冷間タンデム圧延機では最終スタンドの圧延機の主電動機の出力の32%以下である。従って、低炭素鋼の圧延の場合、最終スタンドの出側の張力レベルは通常5〜10kgf ・mm-2程度である。低炭素鋼の場合、最終スタンド近傍では加工硬化により変形抵抗は60〜70kgf ・mm-2程度であるので、上記張力レベルは変形抵抗の7〜17%程度の低い値になっている。
【0015】
従って、最終圧延スタンドにおいて張力負荷比κを0.3以上、好ましくは0.4以上にするためには、最終スタンドの主電動機の出力とコイラー系の主電動機の出力またはコイラー系とブライドルロールの主電動機の出力の合計を最適化する必要がある。そのためには、先ず、圧延機が成す仕事とコイラー系即ちコイラー単独あるいはコイラーとブライドルロールが成す仕事を求める必要がある。
【0016】
そこで、コイラー系が成す仕事Wc と圧延機が単位時間に成す仕事WM の比を比較する。
圧延機が単位時間に成す仕事WM は(1)で表される。
WM =TV0 /{R(1+fS )} (1)
ここで、Rはロール半径、V0 は圧延スタンドの出側板速度、Tは、圧延トルク(上下のロール2本分)で、例えばHillの式より算出し、fS は先進率で、例えばBland&Fordの式を用いて算出する。
【0017】
また、コイラー系即ちコイラー単独あるいはコイラーとブライドルロールが成す仕事Wc は式(2)で表される。
Wc =V0 κσy h′b (2)
ここで、h′は出側板厚、bは板幅、σy は0.2%耐力で、下式(3)のひずみεを0.002として求められる。
σy (ε)=a(ε+ε0 )n (3)
ここで、a,ε0 ,nは定数で、予め行われた引張試験の実験結果によって求められる。
【0018】
表1にコイラー系が成す仕事Wc と圧延機が単位時間に成す仕事WM を計算し比較した代表的な計算結果を示す。
【0019】
【表1】

表1では製品板厚を0.6mm未満に圧延する薄手系および製品板厚を0.6mm以上に圧延する厚手系の最終スタンドの圧延条件を想定した。但し、変形抵抗を表す式(3)の定数は、予め引張試験によって得られた値、a=67kgf ・mm-2、ε0 =0.03、n=0.2とし、摩擦係数は冷間圧延の最終スタンドにおける通常の圧延条件において得られた代表的な摩擦係数μ=0.05を用いた。なお、表1中のロール半径Rは通常の冷間タンデム圧延機の最終スタンドに使用されている代表的なロール半径とし、圧下率r、圧延荷重P、ワークロール速度VR 、素材板厚H3 は通常の冷間タンデム圧延における代表的な圧延条件の範囲の値を用いている。
【0021】
前述したように安定した冷間タンデム圧延を行うためには張力負加比κは0.3以上必要である。そのためには、表1(コイラー系が単位時間になす仕事WO と最終スタンド圧延機が単位時間になす仕事WM の比を表したもの。)から分かるように、コイラー系の仕事は、製品板厚が0.6mmの製品を製造する冷間タンデム圧延機では最終スタンドの圧延機の仕事の50%以上、また、製品板厚が0.2mmの薄手系の製品を製造する冷間タンデム圧延機では最終スタンドの圧延機の仕事の35%以上必要であることが分かる。即ち、コイラー系の主電動機の出力は、製品板厚が0.6mmの製品を製造する冷間タンデム圧延機では最終スタンドの圧延機の主電動機の50%以上、また、製品板厚が0.2mmの薄手系の製品を製造する冷間タンデム圧延機では最終スタンドの圧延機の主電動機の出力の35%以上必要である。
【0022】
なお、出側コイラーのみで大きな張力を発生させる代わりに、コイラー切り替え時も考慮して最終スタンドと出側コイラーの間に張力負荷用のブライドルロールを設置しても良い。この場合は、出側コイラー1基と出側ブライドルロールの出力の合計が上記条件を満足すればよい。以上のことをパラメータ平均板厚h[mm]を用いて整理すると、出側コイラー1基の主電動機の出力または出側コイラー1基の出側ブライドルロールの主電動機の出力の合計をWc 、最終スタンドの圧延機の主電動機の出力をWM とした場合、Wc ≧(0.375h+0.275)WM [kW]である冷間タンデム圧延機が必要であることが分かる。
【0023】
なお、その際前述したように全圧延張力(圧延張力に板厚と板幅を乗じた値)は圧延機入側と出側で同じ値にすることによって、圧延機には過剰な負荷(メカロスも含む)はかからなくなり電力原単位も向上することから、圧延機入・出側で全圧延張力を等しくする方が好ましい。
以上のように、出側コイラー1基の出力または出側コイラー1基と出側ブライドルロールの出力の合計を、最終スタンドの圧延機の主電動機の出力の35%以上あるいは50%以上にすることによって、最終スタンドにおいて圧延材の変形抵抗の30%以上、好ましくは40%以上の圧延張力を負荷する高張力圧延を実現可能とし、それにより、ヒートスクラッチの発生防止を図ることができる。
【0024】
しかしながら、張力を変形抵抗の30%〜40%以上にした場合、板端部の張力応力レベルが上昇するので板破断が生じやすくなる。特にノートリム材を圧延するような場合には、板端部に微少なクラックが入りやすく、そのため板破断は一層生じやすくなる。したがって、ヒートスクラッチおよび板破断を同時に防止するためには、張力が変形抵抗の30%〜40%以上の高張力圧延を行うと共に、板端部の過大な張力が加わることが原因で生じるような板破断を防止するための張力分布の制御が必要である。
【0025】
【課題を解決するための手段】
本発明は上述したような従来法の問題点を解決するためのものであり、
本発明の請求項1は、形状制御装置を備えた冷間圧延機を4スタンド以上有する冷間タンデム圧延機において、タンデム圧延機の入側および出側において圧延材の板幅を測定し、この板幅測定値から、タンデム圧延機入側と出側の板幅変化量を算出し、この板幅変化量が所定の予め定めた板幅変化量の許容値を超えないよう形状制御装置を制御すると共に、少なくとも最終スタンドにおいて圧延材の変形抵抗の30%以上の圧延張力を負荷して圧延することを特徴とする冷間タンデム圧延方法である。
【0026】
請求項2は、形状制御装置を備えた冷間圧延機を4スタンド以上有する冷間タンデム圧延機において、タンデム圧延機の入側、出側およびタンデム圧延機間の少なくとも1スタンド以上の圧延機の出側において圧延材の板幅を測定し、
タンデム圧延機の第1スタンドとタンデム圧延機間で出側板幅を測定したより上流側にあるスタンドとの間と、出側板幅を測定したより上流側にあるスタンドの下流に隣接するスタンドと出側板幅を測定したより上流側にあるスタンドより下流で且つより上流側にある出側板幅を測定したスタンドとの間、および出側板幅を測定した最下流側にあるスタンドの下流に隣接するスタンドと最終スタンドとの間とにより逐次スタンド区間を構成し、
上記測定結果から、各スタンド区間毎に、板幅変化量を算出し、このスタンド区間の板幅変化量が、予め各スタンド区間毎に定めた板幅変化量許容値を超えないように、形状制御装置を制御すると共に、少なくとも圧延材の変形抵抗の30%以上の圧延張力を負荷して圧延する圧延方法である。
【0027】
請求項3は、形状制御装置を備えた冷間圧延機を4スタンド以上有する冷間タンデム圧延機において、タンデム圧延機の入側、およびタンデム圧延機の各圧延機出側において圧延材の板幅を測定し、この板幅測定値から、タンデム圧延機の各圧延機の入側と出側の板幅変化量を算出し、これらの板幅変化量が、タンデム圧延機の各圧延機の入側と出側においてそれぞれ予め定めた板幅変化量の許容値を超えないよう形状制御装置を制御すると共に、少なくとも最終スタンドにおいて圧延材の変形抵抗の30%以上の張力を付加して圧延することを特徴とする冷間タンデム圧延方法である。
【0028】
請求項4は、各スタンドに形状制御装置を備えた4スタンド以上の冷間圧延機を有する冷間タンデム圧延機であって、このタンデム圧延機の少なくとも入側および出側に板幅測定装置を有し、冷間タンデム圧延機の出側に、コイラー、またはコイラーとブライドルロールを有し、このコイラー1基の主電動機の出力、またはコイラー1基の主電動機の出力とブライドルロールの主電動機の出力との合計出力と、冷間タンデム圧延機の最終スタンドの主電動機の出力と、この冷間タンデム圧延機によって圧延する製品の平均板厚とが、下記の関係を満たすことを特徴とする冷間タンデム圧延機である。
【0029】
W c ≧(0.375h+0.275)W M
但し、W c :コイラー1基の主電動機の出力、またはコイラー1基の主電動機の出力とブライドルロールの主電動機の出力との合計出力
W M :冷間タンデム圧延機の最終スタンドの主電動機の出力
h:冷間タンデム圧延機によって圧延する製品の平均板厚[mm]
【0030】
請求項5は、冷間タンデム圧延機の圧延機間の少なくとも1箇所に、板幅測定装置を有することを特徴とする請求項4に記載の冷間タンデム圧延機である。
【0031】
【発明の実施の形態】
そこで、次に、本発明は板幅の測定・制御することによって張力分布の制御を行い板破断を防止するものである。以下、本発明の方法について説明を行う。
先ず、本発明の基本的な原理となっている板幅変化のメカニズムについて、板圧延解析システム(3次元剛塑性FEMによる板変形解析と分割モデルによる汎用のロール変形解析を連成させた解析システム)を用いて解析した結果から得られた知見に基づいて説明する。
【0032】
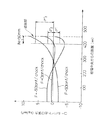
図4,5に、圧延機形状制御装置(ここではワークロールベンディング装置を備えており、ロールベンディング力を変化させている)を変化させて計算した場合のロールバイト入口近傍、ロールバイト内、ロールバイト出口近傍における板幅の変化およびロールバイト出口における幅方向の張力の変化を示す。なお、ここでは、ロールバイト入口近傍、ロールバイト内、ロールバイト出口近傍の3つの領域を簡単にロールバイト近傍と表現することにする。これらの図より、ディクリース側(形状が端伸び側:F<0)へベンディング力を作用させた場合、ロールバイト近傍での幅広がり量が増加し、張力分布に関しては、板端から、100mm程度の領域の張力が減少しているのがわかる。これに対して、インクリース側(形状が中伸び側:F>0)へベンディング力を作用させた場合、ロールバイト近傍で板幅減少を示すようになり、張力分布に関しては、板端部から100mm程度の領域の張力が増加しているのがわかる。このように、ロールバイト近傍における板幅変化は、板端の張力が高くなるほど板幅が減少(幅縮み)し、板端の張力が低くなるほど板幅が増加(幅広がり)する傾向にある。
板端からle =50mmの範囲の板端部の平均張力をσ′とし、ロールバイト近傍での板幅変化量をΔWとすると、σ′とΔWの関係は図6に示すような関係で表わせ、圧延条件(接触弧長ld )により変化することがわかる。したがって、ロールバイト近傍の板幅変化量ΔWは、σ′,ld の関数として次式のように表わすことができる。
ΔW=ΔW(σ′,ld ) (4)
また、板端部の平均張力σ′は、圧延条件、すなわち、ロールベンディング力F、スタンド入側・出側の単位断面積あたりの平均張力σb ,σf 、出側板厚h′、板幅W、接触弧長ld によって変化し、これらの関数として次式のように表すことができる。
σ′=σ′(F,σb ,σf ,h′,W,ld ) (5)
このように、板幅変化、板端部の張力および圧延条件(ロールベンディング力、平均張力等)には式(4)、(5)のような関係があることから、本発明では、板幅を検出端として、張力の変動を板幅変動に置き換えて、板幅制御を行うことによって、ヒートスクラッチを防止し且つ板破断を防止しようとするものである。すなわち、板破断を起こさない限界の板端部の平均張力σ′=σ′lim とすると、σ′lim に基づき、式(4)から許容の板幅変化ΔWlim を定め、板幅の変化を観測し許容の板幅変化ΔWlim を超えるような板幅減少を生じないように板幅制御量を定め、この板幅制御量に基づき式(5)より形状制御装置の操作量としてロールベンディング力Fまたは入側・出側平均張力σb ,σf を求め、これに基づいて制御することにより、板端部に過大な張力が加わることが原因で生じるような板破断を防止することができる。なお、限界の板端部の平均張力σ′lim は予め引張試験で求めた圧延材の破断応力より小さい(5〜10kgf ・mm-2小さい)値を設定することが好ましい。また、この制御においては、入側・出側張力を低減するよりも、ロールベンディング力等を操作して幅方向張力分布を変化させる方が高生産性を維持するためには好ましい。
【0033】
なお、式(5)では説明を簡単にするために、形状制御装置としてはロールベンディング装置におけるベンディング力のみを考慮したが、ロールクロス装置、ロール軸方向シフト装置、ロールプロフィル制御装置の操作量と板幅変化量との関係を求めておき、所定の張力以下となる板幅変化量を求め、この幅変化量以下となるように張力分布を含めて張力を制御することができる。また、これらの形状制御装置をいくつか併用して張力を制御することや、これらの形状制御装置をロールベンディング力の代わりに用いることができることは言うまでもない。
【0034】
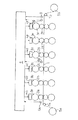
次に、本発明を実施例である図1を用いて詳細に説明する。図1は4スタンドからなる冷間タンデム圧延機であり、圧延材1を圧延している。各スタンドの圧延機は4段圧延機であり、ワークロール2a〜2d、バックアップロール3a〜3dおよび形状制御装置4a〜4dを備えた4段圧延機と、演算処理装置8とを有している。タンデム圧延機の入側と出側には、入側コイラー5a、出側コイラー5b、入側板幅測定装置6aおよび出側板幅測定装置6bが設置されている。
【0035】
本発明の冷間タンデム圧延機においては、図1に示すようにこのタンデム冷間圧延機の少なくとも入側および出側に設ければ良いが、後述するように、タンデム圧延機の任意のスタンド間にも設けることが好ましい。
また、この例では、出側コイラー5bの主電動機は、最終スタンドの圧延機の主電動機の出力の50%以上の出力を有しており、各スタンド間の張力は圧延材の変形抵抗の30%〜40%以上の圧延張力を付与して圧延可能である。
【0036】
このような冷間タンデム圧延機において、圧延材1が、圧延材の変形抵抗の30%〜40%以上の張力を付与して圧延され、タンデム圧延機の入側および出側においては、板幅測定装置6a,6eより、圧延材1の板幅W(0) ,W(4) が検出されている(但し、(0)はタンデム圧延機入側、(4)は圧延スタンドの番号を示す)。演算処理装置8内では、検出されたタンデム圧延機の入側・出側における板幅W(0) ,W(4) から、第1〜4(1;4と表わす。以下同じ)スタンドの圧延機での板幅変化の累積値、すなわち、タンデム圧延機全体での板幅変化量をΔW(1;4) とすると、ΔW(1;4) は次式から計算される。
ΔW(1;4) =W(4) −W(0) (+:板幅増加、−:板幅減少) (6)
また、これを一般的に第n〜N(n;Nと表わす。以下同じ)スタンドの圧延機の場合として表すと次式で表される。
ΔW(n;N) =W(N) −W(n-1) (6′)
ただし、ΔW(n;N) :第n〜Nスタンドの圧延機間の累積板幅変化、W(n-1) :第nスタンド入側の板幅、W(N) :第Nスタンド出側の板幅
この板幅変化量ΔW(1;4) が、タンデム圧延機内で板破断が生じる可能性がある負側(板幅減少側)の許容値ΔWlim (1;4) を超えた場合、タンデム圧延機内で修正すべき板幅修正量ΔWc (1;4) (板幅増加側への修正量)が例えば、次式のように計算される。
ΔWc (1;4) =ΔW(1;4) −ΔWlim (1;4) (7)
また、これを一般的に第n〜Nスタンドの圧延機の場合として表すと次式で表される。
ΔWc (n;N) =ΔW(n;N) −ΔWlim (n;N) (7′)
ただし、ΔWc (n;N) :第n〜Nスタンドの圧延機での板幅修正量、ΔWlim (n;N) :第n〜Nスタンドの圧延機での板幅変化の許容値
また、タンデム圧延機での許容値ΔWlim (1;4) は、例えば、式(4)から求まる第iスタンドの板幅変化量の許容値ΔWlim (i) (i=1〜4)、第iスタンドの板幅変化ΔW(i) (i=1〜4)とすると、図10に示すように、タンデム圧延機内のいずれかのスタンドでΔW(i) −ΔWlim (i) だけ変化した場合、板破断を起こす可能性があので、ΔW(i) −ΔWlim (i) の最小値を基準にして、タンデム圧延機全体としての許容値ΔWlim (1;4) は、次式のように計算される。
ΔWlim (1;4) =ΔW(1;4) −min (ΔW(i) −ΔWlim (i) )(i=1〜4)(8)
ただし、min( )は、第i=1〜4スタンド内での最小値を表す。
また、これを一般的に第n〜Nスタンドの圧延機の場合として表すと次式で表される。
ΔWlim (n;N) =ΔW(n;N) −min (ΔW(i) −ΔWlim (i) )(i=n〜N)(8′)
この板幅修正量ΔWc (1;4) に基づき、第1〜4スタンド内で板破断が生じる可能性があるスタンドを特定し、そのスタンドの形状制御装置によってベンディング力あるいはシフト量などを調整し優先的に板幅を制御することによって板破断防止制御が実現できる。なお、形状制御装置のベンディング力、シフト量などの制御量は、板幅修正量ΔWc (1;4) に応じて式(4)、式(5)より演算する。ところで、この例の場合、タンデム圧延機内のスタンド間に板幅測定装置を有していないので、形状制御装置を制御すべきスタンドを例えば、以下のような方法によって、特定し制御する。
【0037】
すなわち、第i=1〜4スタンドのロールベンディング力F(i) 、スタンド入側・出側の単位断面積あたりの平均張力σb (i) ,σf (i) 、出側板厚h′(i) 、接触弧長ld (i) を現状の圧延条件の設定値および測定値より求め、式(5)より、第iスタンドの板端部の平均張力をσ′(i) (i=1〜4)を推定する。σ′(i) が最も高いスタンドが板破断の可能性が高いので、このスタンドを第jスタンドとして制御を行うスタンドとして特定する。なお、この場合、式(5)において各スタンド出側の板幅の絶対値W(i) が必要となるが、各スタンドの板幅変化ΔW(i) は、板幅W(i) に比べ微小であるので、板幅W(i) は各スタンドで一定であると近似する。第jスタンドの板幅修正量ΔWc (i) をΔWc (i) =ΔWc (1;4) とし、式(4)、式(5)より、第jスタンドの形状制御装置の操作量Fc (i) を算出する。この操作量Fc (i) に基づき、第jスタンドの形状制御装置を操作する。操作後、同様に、第i=1〜4スタンドの板端部の平均張力をσ′(i) (i=1〜4)を求め、次に制御を行うべき第jスタンドを特定し、第jスタンドの形状制御装置の操作量を設定し、板幅変化量ΔW(1;4) が負側の許容値ΔWlim (1;4) 以下になるまで、形状制御装置4a〜4dによる制御を繰り返し実施する。
【0038】
また、上述のように、タンデム圧延機の入側・出側の板幅測定装置に加え、タンデム圧延機内の第k〜第k+1スタンド間(1≦k<4)に板幅測定装置を設けることによって、第i=1〜kスタンド間および第i=k+1〜4スタンド間の板幅変化ΔW(1;k) およびΔW((k+1);4) をそれぞれ求めることができ、また、第8′式より、第i=1〜kスタンド間の板幅変化の許容値ΔWlim (1;k) 、第i=k+1〜4スタンド間の板幅変化の許容値ΔWlim ((k+1);4) を求め、上記と同様の方法で、i=1〜kスタンド間および第i=k+1〜4スタンド間のそれぞれで、板破断の可能性が大きく形状制御装置4a〜4dを操作すべきスタンドそれぞれ特定し、各許容値ΔWlim (1;k) 、ΔWlim ((k+1);4) を超えないように形状制御装置4a〜4dを制御する。この場合、上述の場合に比べ、板幅測定装置が増えることによって板幅変化の不明なスタンド数が減ることによって、より高精度に板幅制御することが可能となる。
【0039】
さらに、これをタンデム圧延機の第1圧延機の入側、およびタンデム圧延機の最終圧延機の出側ほか、タンデム圧延機間の任意の1以上の圧延機、例えば上流側からkスタンド、kスタンドより下流側のjスタンドおよび更にこれより下流側のmスタンドの出側において板幅を測定する例により説明すると、出側板幅を測定したタンデム圧延機間の圧延スタンドについて、上流側から下流側に向かって次のように逐次スタンド区間を構成する。
【0040】
すなわち、タンデム圧延機の第1スタンドとタンデム圧延機間で出側板幅を測定したより上流側にあるKスタンドとの間と、出側板幅を測定したより上流側にあるKスタンドの下流に隣接するK+1スタンドと出側板幅を測定したより上流側にあるkスタンドより下流にあり、かつより上流側の出側板幅を測定したスタンドJとの間、出側板幅を測定したより下流側にあり、かつ出側板幅を測定したJスタンドの下流に隣接するJ+1スタンドとより下流側にある出側板厚を測定したmスタンドとの間、およびより下流側にある出側板厚を測定したmスタンドの下流に隣接するm+1スタンドと最終スタンドとの間により、それぞれスタンド区間が構成される。なお、この例では、mスタンドが最下流側の測定スタンドとなる。
【0041】
この各スタンド区間の板幅変化量は、それぞれ、第1スタンド入側板幅と第Kスタンド出側板幅との差、第K+1スタンド入側板幅すなわち第Kスタンド出側板幅と第Jスタンド出側板幅との差、第J+1スタンドの入側板幅すなわち第Jスタンド出側板幅と第mスタンド出側板幅との差、第m+1スタンドと最終スタンド出側板幅との差、によって求められる。
【0042】
このように、板幅を測定した圧延スタンドについて、その上流スタンドから下流側スタンドに向かって、逐次構成された各スタンド区間毎に上記測定結果から板幅変化量を算出することができる。一方、これらの測定スタンド間毎に板幅変化許容値を上述のように(8′)式により予め求めておくことができる。したがって、各スタンド間毎に板破断の可能性が大きく形状制御装置を操作すべきスタンドを特定し、各測定スタンド間毎に定めた位置幅変化許容値を超えないように、形状制御装置を制御する。
【0043】
この説明においては、タンデム圧延機入側(第1圧延機入側)およびタンデム圧延機出側(最終圧延機出側)の他にタンデム圧延機間の3つのスタンドの出側において測定した例を示したが、これより少ないスタンド又は多いスタンドにおいて測定した場合も、上記の説明に準じて上流側から下流側に逐次スタンド間を構成し、形状制御装置を制御することができる。
【0044】
なお、好ましくはたとえば4スタンドからなるタンデム圧延機の全スタンド間に板幅測定装置を設ければ、各スタンドの入側および出側の板幅変化の測定結果から第1〜4スタンドの板幅変化ΔWlim (i=1〜4)が検出可能となり、第1〜4の各スタンド毎に設定した負側の許容値ΔWlim (1) 〜ΔWlim (4) を超えないように形状制御装置4a〜4dを制御することによって、より高精度な板破断の防止制御が実現可能であることは言うまでもない。
【0045】
また、タンデム圧延機のスタンド間に板幅測定装置がない場合でも、スタンド間に形状検出装置を有し、現状の各スタンドの板形状を計測あるいは推定できるような場合には、この形状検出値による板幅制御も実施可能である。すなわち、最も中伸び形状側となっているスタンドが板破断を生じる可能性が高いスタンドであるから、このスタンドから優先的に形状制御装置を操作する、例えば端伸び側に机上を変更することによって、板破断を防止することも可能である。
【0046】
このように、タンデム圧延機の入・出側の板幅測定装置あるいは更に、スタンド間に備えた、板幅測定装置あるいは、形状測定装置に基づく板幅制御を併用することによって、板端部の張力が高く破断が生じやすいスタンドをより高精度に特定することが可能で、その特定したスタンドに対して板幅広がりを増大させる方向、すなわち端伸び側の圧延を行うことによって、板端に生じる過大張力を低減でき、全スタンドに渡って板破断の生じない圧延が可能となる。
【0047】
なお、一般的に冷間タンデム圧延における板幅変化は、上記で述べたロールバイト近傍での変化がほとんどであり、この板幅変化量に基づき制御を行えば、実用的に十分な精度で板幅制御が実現可能であるが、圧延材の種類によっては、圧延機のスタンド間で板幅変化が生じる場合がある。その場合には、スタンド間での板幅変化量を測定あるいはその変化の要因であるスタンド間張力、温度、時間の変化から予測し求め、このスタンド間の板幅変化量を考慮に入れ、上述の板幅制御を行う必要がある。
【0048】
また、板幅変化が板幅変化の許容値を超えない範囲では、出側板幅測定装置による板幅実測値を用いて、出側板幅が所定の目標板幅に一致するように、ロールベンダー制御あるいは張力制御を実施することができる。
このように、本発明を実施することによって、高い生産性を実現しながら、圧延材のヒートスクラッチと板破断の発生を同時に防止すると共に、製品板幅を一定にすることにより寸法精度の向上が期待できる。
【0049】
【実施例】
〔実施例1〕
図1に示すようなそれぞれに形状制御装置を備えた第1〜第4スタンドを有し、かつ出側コイラーの出力が最終スタンドの主電動機の出力の50%以上の出力を有し、圧延材の変形抵抗の30%以上の張力を付加できる冷間タンデム圧延機において、これによって牛脂系の圧延潤滑油(4%エマルジョン)によるリサーキュレーション潤滑を行ないながら、厚み3mm、幅900mmで材質が低炭素鋼の圧延材1を冷間圧延し、厚み0.8mmの鋼板ストリップを製造(圧延条件は冷間4スタンドタンデム圧延機の圧延条件として表2に示す)し、得られた鋼板ストリップにおいてヒートスクラッチの発生状況、板破断状況および板幅精度を調査した。
【0050】
【表2】
なお、表2に示した従来例の張力条件の場合、第4スタンド出側でヒートスクラッチが発生しやすい状況にある。本発明の実施例1では、第1スタンド入側および第4スタンド出側には板幅測定装置6a,6eを設置し、第1〜4スタンド圧延機の形状制御装置4a〜4dを用いて、板幅制御ができるようにした。
先ず、第1スタンド入側および第4スタンド出側に板幅測定装置を有しない冷間タンデム圧延機による従来の場合、定常圧延状態に入ってから約1分後に、第1〜4スタンドの出側での非接触式の温度計(図示省略)を用いて板温度を測定した結果、第4スタンド出側の板温度が180℃になり、板破断は生じなかったが、ヒートスクラッチが第4スタンドで発生した。
【0052】
また、上記の従来例において、第4スタンド出側の張力が変形抵抗値の40%になるように張力条件だけを変更した場合では、第4スタンドでのヒートスクラッチの発生はなかったが、定常圧延状態に入ってから約2分後に第4スタンドで板破断が生じた。これは、張力条件だけの変更だけでは、ヒートスクラッチおよび板破断を同時に防止できないことを示している。また、この時の出側の板幅変動量をオフラインで測定した結果、±1〜3mmの変動があることがわかった。
【0053】
一方、第1スタンド入側および第4スタンド出側に板幅測定装置6a,6eを設置した冷間タンデム圧延機による本発明の例では、検出板幅変化量ΔW(1;4) が、式(8′)より求まるタンデム圧延機での許容値ΔWlim (1;4) = 2.5mmより板幅が減少したため、演算処理装置8内で、第i=1〜4スタンドの板端部の平均張力σ′(i) を求め、その結果から、第4スタンド出側が最も板破断が生じやすいスタンドであることを特定し、第4スタンド出側の板幅を優先的に調整するように形状制御装置4dの操作量を設定し制御した。次いで上記と同じ方法で次に操作すべきスタンドを特定して制御する操作を繰り返し、板幅変化量ΔW(1;4) が許容値ΔWlim (1;4) より幅広がり側へ板幅が変化するまで、形状制御装置4a〜4dによる板幅制御を繰り返し実施した。
【0054】
その結果、定常圧延状態に入ってから、第1〜4スタンドの出側で板温度計(図示省略)を用いて板温度を測定した結果、板温度は162℃〜175℃の範囲を維持されており、特に問題となった第4スタンドにおいてもヒートスクラッチ、板破断ともに発生しなかった。また、第4スタンド出側幅測定装置6eによる板幅の測定結果から、第4スタンド出側の板幅変動量は±1.0mm以下と減少していることがわかった。
【0055】
このように、本発明を冷間タンデム圧延機に適用して、タンデム圧延機の入・出側に板幅測定装置6a,6eを配設して、形状制御装置4a〜4dで板幅制御することにより、特に問題となった第4スタンドでの摩擦発熱が減少し、ヒートスクラッチおよび板破断を防止することができると共に、製品板幅を一定にできることにより寸法精度の向上が図れることが検証された。
【0056】
〔実施例2〕
次に、図2のような6スタンドから成る冷間タンデム圧延機に本発明を適用した場合について説明を行う。図2の冷間タンデム圧延機は、4段圧延機であり、ワークロール2a〜2f、バックアップロール3a〜3f、形状制御装置4a〜4fおよび演算処理装置8から構成されていて、タンデム圧延機の入側・出側には、入側・出側コイラー5a,5bが設置されている。出側コイラー5bは、最終スタンドの圧延機の主電動機の出力の35%以上の出力があり、各スタンド間の張力は圧延材の変形抵抗の30%〜40%以上の圧延張力を付与可能である。また、タンデム圧延機の入側である第1スタンド入側、タンデム圧延機の出側である第6スタンド出側、およびタンデム圧延機の圧延機間として第3圧延機の出側の合計3箇所に、板幅測定装置6a,6g,6dが設置され、また、第6スタンド出側には形状測定装置9が設置されている。表3に冷間6スタンドタンデム圧延機の圧延条件を示した。
【0057】
【表3】
表3に示したように、第6スタンド出側の張力が変形抵抗値の44%になるような圧延条件を設定し、牛脂系の圧延潤滑油(4%エマルジョン)によるリサーキュレーション潤滑を行いながら、厚み3mm、幅900mmで材質が低炭素鋼の圧延材1を冷間圧延し、厚み0.4mmの薄手の鋼板ストリップを製造し、得られた鋼板ストリップにおいてヒートスクラッチの発生状況、板破断状況および板幅精度を調査した。
【0059】
先ず、第1スタンド入側および第6スタンド出側に板幅測定装置6a,6gのみを用いて、実施例1と同様に、タンデム圧延機の入・出側の板幅測定値に基づく板幅制御を形状制御装置4a〜4fにおいて実施した場合、各スタンド出側のヒートスクラッチの発生はなく、正常に圧延が行われたが、板幅変動が±0.8〜1.4mmであることがわった。
【0060】
次に、本発明の実施例2では、板幅測定装置6a,6dから第1〜3スタンド間の板幅変化量ΔW(1;3) を、板幅測定装置6d,6gから検出される第4〜6スタンド間の板幅変化量ΔW(4;6) を求め、式(8′)より、第i=1〜3スタンド間の板幅変化の許容値ΔWlim (1;3) =1.8mm、第i=4〜6スタンド間の板幅変化の許容値ΔWlim (4;6) =−0.2mmを求め、実施例1と同様の方法で第i=1〜3スタンド間および第i=4〜6スタンド間のそれぞれで、板破断の可能性が大きく形状制御装置4a〜4fを操作すべきスタンドそれぞれ特定し、各許容値ΔWlim (1;3) 、ΔWlim (4;6) より板幅減少側へ板幅が変化しないように形状制御装置4a〜4fを板幅制御を実施した。
【0061】
その結果、定常圧延状態に入ってから、第1〜6スタンドの出側で板温度計(図示省略)を用いて板温度を測定した結果、板温度は160℃〜174℃の範囲に維持されており、第1〜6スタンドでヒートスクラッチ、板破断ともに発生しなかった。また、この時の板幅変動量を、第6スタンド出側の出側幅測定装置6gによって測定した結果、±0.6mm以下であり、板幅精度は、実施例1の場合に比べて向上することがわかった。
【0062】
この実施例2のように、タンデム圧延機の入側および出側の板幅測定値に加え、圧延機間の板幅測定が可能となり、入側および出側の板幅測定装置のみを用いた実施例1の場合に比べ、板幅変化の不明なスタンド数が減ることによって、より高精度な板幅制御が可能で、全スタンドに渡って、ヒートスクラッチおよび板破断の生じない圧延が可能となり、さらに、板幅精度も向上することが検証された。
【0063】
なお、この実施例2の圧延機設備の場合、第6スタンド出側に形状測定装置9を有するので、この形状測定装置9による板形状検出値に基づき、第6スタンドにおいて形状制御装置4fによって、直接、張力分布を制御を実施することが可能だったので、この形状測定装置による制御と上述の板幅制御を併用することによって、より確実なヒートスクラッチおよび板破断防止制御が可能となった。
【0064】
〔実施例3〕
本発明の有効性をさらに調査するために、実施例3では、図3に示すように実施例2と同様の6スタンドの冷間タンデム圧延機において、タンデム圧延機の各スタンドの前後に板幅測定装置6a〜6g、第6スタンド出側に形状検出装置9を設置し、第1〜6の各スタンドで前後の板幅測定値に基づく板幅制御を実施した結果について説明する。なお、出側コイラー5bは、最終スタンドの圧延機の主電動機の出力の50%以上の出力があり、実施例2の場合より、高張力圧延が実施可能となっている。
【0065】
実施例2と同様に、牛脂系の圧延潤滑油(4%エマルジョン)によるリサーキュレーション潤滑を行いながら、厚み3mm、幅900mmで材質が低炭素鋼の圧延材1を冷間圧延し、厚み0.4mmの薄手の鋼板ストリップを製造し、得られた鋼板ストリップにおいてヒートスクラッチの発生状況、板破断状況および板幅精度を調査した。なお、圧延条件は冷間6スタンドタンデムに圧延機の圧延条件(高速・高張力の場合)として表4に示した。表4に示したように、実施例2の条件より高速化・高張力化(第6スタンド出側の張力は変形抵抗値の50%)している。
【0066】
【表4】
本発明の実施例3では、各スタンドの前後の板幅測定装置6a〜6gから検出される第1〜6の各スタンドの板幅変化量ΔW(1) 〜ΔW(6) のそれぞれが、第1〜6の各スタンド毎に設定した許容値ΔWlim (1) =0.5mm、ΔWlim (2) =−0.2mm、ΔWlim (3) =−0.5mm、ΔWlim (4) =−0.5mm、ΔWli m (5) =−0.7mm、ΔWlim (6) =−0.8mmより板幅減少側に板幅が変化しないように、第1〜6の各スタンドの形状制御装置4a〜4fで繰り返し操作する板幅制御を実施した。
【0068】
その結果、定常圧延状態に入ってから、第1〜6スタンドの出側で板温度計(図示省略)を、用いて板温度を測定した結果、板温度は、160℃〜170℃の範囲に維持されており、第1〜6の各スタンドでヒートスクラッチ、板破断ともに発生しなかった。また、この時の出側の板幅変動量を測定した結果、±0.5mm以下であることがわかった。
【0069】
このように、タンデム圧延機の全てのスタンドの前後に板幅測定装置を設置することによって、全スタンドの板幅変化量の測定が可能で、確実に板端部の張力が推定可能となることから、高精度な板幅制御が実現でき、より高速化・高張力化した場合においても、全スタンドにおいて摩擦発熱が低減でき、ヒートスクラッチおよび板破断を防止することができると共に、製品板幅を一定にできることにより寸法精度の向上が図れることが検証された。
【0070】
なお、上記実施例のように、板幅測定装置あるいは形状測定装置を増設する場合には、設備コスト増大が伴うので、効果とコストのバランスを考慮してスタンドを選択する。ただし、ヒートスクラッチと板破断の発生を同時に防止するためには、少なくとも最終スタンドでの適用は不可欠である。
【0071】
【発明の効果】
本発明においては、4スタンド以上の圧延スタンドからなる冷間タンデム圧延機による鋼板の圧延に際して、従来例のようなコスト増、生産性低下を伴わずヒートスクラッチおよび板破断の発生を同時に防止することができ、板幅精度など品質の良好な鋼板を製造することができる。
【図面の簡単な説明】
【図1】本発明の実施例1の冷間タンデム圧延機設備を示す側面説明図。
【図2】本発明の実施例2の冷間タンデム圧延機設備を示す側面説明図。
【図3】本発明の実施例3の冷間タンデム圧延機設備を示す側面説明図。
【図4】形状制御装置の操作量の変化させて計算した場合のロールバイト前後の板幅変化を示す説明図。
【図5】形状制御装置の操作量の変化させて計算した場合のロールバイト出口における張力分布の変化を示す説明図。
【図6】板幅変化量と板端部の平均張力との関係を示す説明図。
【図7】圧延荷重比に及ぼす張力負荷比の影響を示す図。
【図8】耐摩耗性に及ぼす張力負荷比の影響を示す図。
【図9】表面欠陥発生率に及ぼす張力負荷比の影響を示す図。
【図10】第1〜4スタンドの板幅変化の許容値を求める方法を示す図。
【符号の説明】
1…圧延材
2a〜2f…第1〜6スタンドのワークロール
3a〜3f…第1〜6スタンドのバックアップロール
4a〜4f…第1〜6スタンドの形状制御装置
5a…入側コイラー
5b…出側コイラー
6a…第1スタンド入側の板幅測定装置
6b〜6g…第1〜6スタンド出側の板幅測定装置
7a…入側ブライドルロール
7b…出側ブライドルロール
8…演算処理装置
9…形状測定装置
Claims (5)
- 形状制御装置を備えた冷間圧延機を4スタンド以上有する冷間タンデム圧延機において、タンデム圧延機の入側および出側において圧延材の板幅を測定し、この板幅測定値から、タンデム圧延機入側と出側の板幅変化量を算出し、この板幅変化量が所定の予め定めた板幅変化量の許容値を超えないよう形状制御装置を制御すると共に、少なくとも最終スタンドにおいて圧延材の変形抵抗の30%以上の圧延張力を負荷して圧延することを特徴とする冷間タンデム圧延方法。
- 形状制御装置を備えた冷間圧延機を4スタンド以上有する冷間タンデム圧延機において、タンデム圧延機の入側、出側およびタンデム圧延機間の少なくとも1スタンド以上の圧延機の出側において圧延材の板幅を測定し、
タンデム圧延機の第1スタンドとタンデム圧延機間で出側板幅を測定したより上流側にあるスタンドとの間と、出側板幅を測定したより上流側にあるスタンドの下流に隣接するスタンドと出側板幅を測定したより上流側にあるスタンドより下流で且つより上流側にある出側板幅を測定したスタンドとの間、および出側板幅を測定した最下流側にあるスタンドの下流に隣接するスタンドと最終スタンドとの間とにより逐次スタンド区間を構成し、
上記測定結果から、各スタンド区間毎に、板幅変化量を算出し、このスタンド区間の板幅変化量が、予め各スタンド区間毎に定めた板幅変化量許容値を超えないように、形状制御装置を制御すると共に、少なくとも圧延材の変形抵抗の30%以上の圧延張力を負荷して圧延することを特徴とする冷間タンデム圧延方法。 - 形状制御装置を備えた冷間圧延機を4スタンド以上有する冷間タンデム圧延機において、
タンデム圧延機の入側、およびタンデム圧延機の各圧延機出側において圧延材の板幅を測定し、この板幅測定値から、タンデム圧延機の各圧延機の入側と出側の板幅変化量を算出し、これらの板幅変化量が、タンデム圧延機の各圧延機の入側と出側においてそれぞれ予め定めた板幅変化量の許容値を超えないよう形状制御装置を制御すると共に、少なくとも最終スタンドにおいて圧延材の変形抵抗の30%以上の張力を付加して圧延することを特徴とする冷間タンデム圧延方法。 - 各スタンドに形状制御装置を備えた4スタンド以上の冷間圧延機を有する冷間タンデム圧延機であって、このタンデム圧延機の少なくとも入側および出側に板幅測定装置を有し、冷間タンデム圧延機の出側に、コイラー、またはコイラーとブライドルロールを有し、このコイラー1基の主電動機の出力、またはコイラー1基の主電動機の出力とブライドルロールの主電動機の出力との合計出力と、冷間タンデム圧延機の最終スタンドの主電動機の出力と、この冷間タンデム圧延機によって圧延する製品の平均板厚とが、下記の関係を満たすことを特徴とする冷間タンデム圧延機。
W c ≧(0.375h+0.275)W M
但し、W c :コイラー1基の主電動機の出力、またはコイラー1基の主電動機の出力とブライドルロールの主電動機の出力との合計出力
W M :冷間タンデム圧延機の最終スタンドの主電動機の出力
h:冷間タンデム圧延機によって圧延する製品の平均板厚[mm] - 冷間タンデム圧延機の圧延機間の少なくとも1箇所に、板幅測定装置を有することを特徴とする請求項4に記載の冷間タンデム圧延機。
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP29857796A JP3709028B2 (ja) | 1996-11-11 | 1996-11-11 | 冷間タンデム圧延方法および冷間タンデム圧延機 |
| EP97907371A EP0826437A4 (en) | 1996-03-18 | 1997-03-18 | TANDEM COLD ROLLING METHOD AND TANDEM COLD ROLLING MILL |
| PCT/JP1997/000883 WO1997034715A1 (fr) | 1996-03-18 | 1997-03-18 | Procede de laminage en tandem a froid et laminoir en tandem a froid |
| US08/945,334 US6269668B1 (en) | 1996-03-18 | 1997-03-18 | Cold tandem rolling method and cold tandem rolling mill |
| KR1019970708169A KR100245409B1 (ko) | 1996-03-08 | 1997-03-18 | 탠덤 냉간 압연 방법 및 탠덤 냉간 압연기 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP29857796A JP3709028B2 (ja) | 1996-11-11 | 1996-11-11 | 冷間タンデム圧延方法および冷間タンデム圧延機 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH10137828A JPH10137828A (ja) | 1998-05-26 |
| JP3709028B2 true JP3709028B2 (ja) | 2005-10-19 |
Family
ID=17861551
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP29857796A Expired - Fee Related JP3709028B2 (ja) | 1996-03-08 | 1996-11-11 | 冷間タンデム圧延方法および冷間タンデム圧延機 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3709028B2 (ja) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013075326A (ja) * | 2011-09-30 | 2013-04-25 | Jfe Steel Corp | 熱間圧延設備 |
| EP3216881B1 (en) * | 2014-11-05 | 2021-09-08 | Nippon Steel Corporation | Steel sheet manufacturing method and steel sheet manufacturing device |
| CN115463975B (zh) * | 2021-06-10 | 2026-03-17 | 宝山钢铁股份有限公司 | 基于板坯粗轧宽度测量的优化控制方法 |
| CN115921544B (zh) * | 2022-12-17 | 2025-07-04 | 本钢板材股份有限公司 | 一种消除6辊5架冷连轧机拉窄缺陷的方法 |
| CN116727506B (zh) * | 2023-06-19 | 2026-05-12 | 北京科技大学 | 复杂截面超高强钢薄壁构件的辊弯成形断裂预防控制方法 |
| CN118904930B (zh) * | 2024-07-31 | 2025-08-15 | 太原理工大学 | 一种板带横向变张应力轧制的板形闭环调控系统及方法 |
| CN121017255B (zh) * | 2025-10-31 | 2026-02-17 | 中国重型机械研究院股份公司 | 极薄硅钢冷轧方法 |
-
1996
- 1996-11-11 JP JP29857796A patent/JP3709028B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH10137828A (ja) | 1998-05-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5720196A (en) | Hot-rolling method of steel piece joint during continuous hot-rolling | |
| US4261190A (en) | Flatness control in hot strip mill | |
| US6269668B1 (en) | Cold tandem rolling method and cold tandem rolling mill | |
| JP3408926B2 (ja) | 冷間タンデム圧延方法および冷間タンデム圧延設備 | |
| JP2002126813A (ja) | 板圧延における圧下レベリング設定方法 | |
| JP5811051B2 (ja) | 金属板の冷間圧延方法及び金属板の製造方法 | |
| JP6922873B2 (ja) | 調質圧延方法、調質圧延装置および鋼板の製造方法 | |
| JP5338139B2 (ja) | 熱間仕上圧延における蛇行防止方法、および、それを用いた熱延金属板の製造方法 | |
| JPH10137828A (ja) | 冷間タンデム圧延方法および冷間タンデム圧延機 | |
| US6220068B1 (en) | Process and device for reducing the edge drop of a laminated strip | |
| JP2000202509A (ja) | 冷間タンデム圧延機の圧延方法 | |
| JP2007160395A (ja) | 高張力鋼の冷間タンデム圧延方法 | |
| JP4986463B2 (ja) | 冷間圧延における形状制御方法 | |
| JP3342822B2 (ja) | 冷間タンデム圧延方法 | |
| JPS61199507A (ja) | 金属板圧延における先進率制御方法 | |
| JPH0615321A (ja) | 厚板圧延における形状制御方法 | |
| JP2008043967A (ja) | 熱間圧延における板形状の制御方法 | |
| JP2009285695A (ja) | 熱間仕上圧延における蛇行防止方法、および、それを用いた熱延金属板の製造方法 | |
| JP3354792B2 (ja) | 冷間タンデム圧延設備 | |
| JP3832216B2 (ja) | 冷間タンデム圧延における板幅制御方法 | |
| JP3519857B2 (ja) | 冷間タンデム圧延機の圧延方法 | |
| JP7832479B2 (ja) | 冷間タンデム圧延機の圧延方法 | |
| JP3288220B2 (ja) | 冷間タンデム圧延方法および冷間タンデム圧延機 | |
| JPH0899103A (ja) | 板圧延における板クラウンおよび形状制御方法 | |
| JP2002346606A (ja) | 調質冷間圧延設備および調質冷間圧延方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050426 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050620 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050726 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050805 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090812 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090812 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100812 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100812 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110812 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120812 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130812 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130812 Year of fee payment: 8 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130812 Year of fee payment: 8 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130812 Year of fee payment: 8 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130812 Year of fee payment: 8 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |