JP3750432B2 - セラミック板と金属製ケースの気密接合方法 - Google Patents
セラミック板と金属製ケースの気密接合方法 Download PDFInfo
- Publication number
- JP3750432B2 JP3750432B2 JP23786699A JP23786699A JP3750432B2 JP 3750432 B2 JP3750432 B2 JP 3750432B2 JP 23786699 A JP23786699 A JP 23786699A JP 23786699 A JP23786699 A JP 23786699A JP 3750432 B2 JP3750432 B2 JP 3750432B2
- Authority
- JP
- Japan
- Prior art keywords
- ceramic plate
- base
- piece
- metal case
- brazing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000000919 ceramic Substances 0.000 title claims description 215
- 238000000034 method Methods 0.000 title claims description 70
- 229910052751 metal Inorganic materials 0.000 title claims description 62
- 239000002184 metal Substances 0.000 title claims description 62
- 238000005304 joining Methods 0.000 title claims description 35
- 238000005219 brazing Methods 0.000 claims description 56
- 238000003466 welding Methods 0.000 claims description 51
- 230000003014 reinforcing effect Effects 0.000 claims description 9
- 239000000758 substrate Substances 0.000 claims description 6
- 238000005452 bending Methods 0.000 claims description 5
- 238000012937 correction Methods 0.000 description 17
- 230000002093 peripheral effect Effects 0.000 description 17
- 239000000463 material Substances 0.000 description 16
- 238000005336 cracking Methods 0.000 description 11
- 229910045601 alloy Inorganic materials 0.000 description 9
- 239000000956 alloy Substances 0.000 description 9
- 229910000833 kovar Inorganic materials 0.000 description 9
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 description 7
- 229910052709 silver Inorganic materials 0.000 description 7
- 239000004332 silver Substances 0.000 description 7
- 239000000428 dust Substances 0.000 description 5
- 238000000465 moulding Methods 0.000 description 4
- 238000010894 electron beam technology Methods 0.000 description 2
- 238000002474 experimental method Methods 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 230000002787 reinforcement Effects 0.000 description 2
- 239000006096 absorbing agent Substances 0.000 description 1
- 238000010521 absorption reaction Methods 0.000 description 1
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000001678 irradiating effect Effects 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 230000009466 transformation Effects 0.000 description 1
Images






Landscapes
- Ceramic Products (AREA)
Description
【発明の属する技術分野】
本発明は、内部に電子部品を封入するため、ケースとセラミック板とを金属製のベースを介して気密性を確保しながら接合するセラミック板と金属製ケースの気密接合方法に関するものである。
【0002】
【従来の技術】
従来から、箱型のケースの内部に電子部品を封入するため、金属製のケースをセラミック板に気密性を確保しながら接合することが試みられている。このとき、金属製のケースをセラミック板に直接接合することは困難なため、次のような手順で接合することが提案されている。まず、セラミック板に、セラミックと熱膨張率が略同等の42アロイやコバールなどの金属により構成された基台となるベースを取り付ける。この取り付けは、ベースのセラミック板に重ねられた部分に位置するろう付け部をろう付けすることで行う。このときベースの外縁は、外方に延出しており延出部を形成している。次に、この延出部に、金属製ケース下端の外方に突出するように形成されたフランジ部を重ね、両者の気密性を確保しながら溶接する。この溶接は、電子ビームまたはレーザーを照射して延出部及びフランジ部の一部を熔融させて溶着することにより行われていた。
【0003】
【発明が解決しようとする課題】
しかしながら、上記従来のセラミック板と金属製ケースの気密接合方法において、ベースをろう付けする工程においては、ベースとしてセラミックと熱膨張率が略同等の金属を用いたとしても、その微妙な差によりベースに反りが生ずる。その状態を模式的に図23に示す。ここで、101はベース、102はセラミック板である。このとき、次の工程において、フランジ部と延出部を気密性を確保しながら溶接するためには、延出部を加圧して、その反りを矯正する必要がある。ところがこの反りを矯正する際に、セラミック板に力が加わり、セラミック板に割れが生ずることがあるという問題点があった。
【0004】
さらに、フランジと延出部との溶接を、電子ビームやレーザーにより行う場合には、入熱側材料と反対側材料との間で温度差が生じやすいので、さらなる残留応力が発生し、この応力がセラミック板に加わり、セラミック板に割れが発生しやすくなるという問題があった。
【0005】
本発明は、上記事由に鑑みてなしたもので、その目的とするところは、セラミック板に割れが生じにくく、信頼性の高いセラミック板と金属製ケースの気密接合方法提供することである。
【0018】
【課題を解決するための手段】
上記目的を達成するために、本発明のセラミック板と金属製ケースの気密接合方法にあっては、金属製のベースをその外縁が外方に延出して延出部を形成するようにセラミック板に重ね、このベースのセラミック板に重ねられた部分に位置するろう付け部をセラミック板に両者間の気密性を確保しながらろう付けする工程と、前記ベースの延出部に、金属製ケース下端の外方に突出するように形成されたフランジ部を重ね、両者の気密性を確保しながら溶接する工程とからなるセラミック板と金属製ケースの気密接合方法において、前記延出部とろう付け部間には延出部の延出方向に向かってのびる薄板状の変形吸収部を設けてもよい。
【0019】
このセラミック板と金属製ケースの気密接合方法によると、延出部にケースのフランジ部を溶接する工程において、延出部の反りを矯正する場合でも、この矯正による変形が、変形吸収部によりある程度吸収され、セラミック板に加わる力を低減することができる。
【0020】
また、前記ベースが、その一部が変形吸収部を構成する薄板状の基板部と、ろう付け部に形成された補強体部とからなることも好ましい。
【0021】
この場合には、延出部にケースのフランジ部を溶接する工程において、ろう付け部は補強体部に補強されて、剛性が向上するので、ろう付け部の変形が小さくなり、さらにセラミック板に加わる力を低減することができる。
【0024】
また、金属製のベースをその外縁が外方に延出して延出部を形成するようにセラミック板に重ね、このベースのセラミック板に重ねられた部分に位置するろう付け部をセラミック板に両者間の気密性を確保しながらろう付けする工程と、前記ベースの延出部に、金属製ケース下端の外方に突出するように形成されたフランジ部を重ね、両者の気密性を確保しながら溶接する工程とからなるセラミック板と金属製ケースの気密接合方法において、前記ベースはセラミック板に平行な一片と、この一片に直交し端面がセラミック板に当接する他片とを有し、一片により延出部が構成され、他片によりろう付け部が構成されるようにしてもよい。
【0025】
この場合には、延出部にケースのフランジ部を溶接する工程において、延出部の反りを矯正しても、この矯正による変形が、セラミック板に平行な一片およびそれに直交する他片により吸収されるので、ろう付け部の変形が小さくなり、この工程でセラミック板に対して加わる力を低減することができ、セラミック板の割れを低減させることができる。
【0026】
また、金属製のベースをその外縁が外方に延出して延出部を形成するようにセラミック板に重ね、このベースのセラミック板に重ねられた部分に位置するろう付け部をセラミック板に両者間の気密性を確保しながらろう付けする工程と、前記ベースの延出部に、金属製ケース下端の外方に突出するように形成されたフランジ部を重ね、両者の気密性を確保しながら溶接する工程とからなるセラミック板と金属製ケースの気密接合方法において、前記ベースはセラミック板に平行な一片と、この一片と段違いで一片より下位に位置し、セラミック板に平行な他片と、この一片と他片に直交して両者間をつなぐ連結片とを有し、一片の全部または一部によりろう付け部が構成され、他片により延出部が構成されるようにしてもよい。
【0027】
この場合には、延出部にケースのフランジ部を溶接する工程において、延出部の反りを矯正しても、この矯正による変形が、セラミック板に平行な一片、他片および連結片により吸収され、ろう付け部の変形が小さくなり、この工程でセラミック板に対して加わる力を低減することができ、セラミック板の割れを低減させることができる。さらに、一片と他片とは段違いで、他片は一片より下方に位置するので、溶接時に発生するスパッタ、チリなどは他片上に残留し、ケース内に侵入しするスパッタ、チリなどを少なくすることができる。
【0028】
また、前記一片のセラミック板側に形成された凸状によりろう付け部が構成されていることも好ましい。
【0029】
この場合には、ろう付け部が凸状で構成されているので、ろう付け部の剛性が小さくなり、残留応力を小さくすることができる。また、延出部にケースのフランジ部を溶接する工程では、延出部の反りの矯正による変形を、凸状によりある程度吸収することができ、セラミック板に加わる力をさらに小さくすることができる。
【0030】
また、前記延出部とフランジ部とはプロジェクションを用いた抵抗溶接により溶接されていることも好ましい。
【0031】
この場合には、プロジェクションの接合界面からのみの発熱でかつ瞬時に溶接が完了するので、余分な熱ひずみが発生せず、セラミックスの割れを低減することができる。
【0032】
また、前記プロジェクションの高さは、ベースのろう付けにより生ずるベースの反り量より大きいことも好ましい。
【0033】
この場合には、延出部にケースのフランジ部を溶接する工程において、ベースの反りをプロジェクションの変形で吸収できるので、延出部の反りを必ずしも矯正する必要が無くなり、反りの矯正により発生する力が、セラミック板に力が加わることが無く、この工程でのセラミック板の割れを防止することができる。
【0034】
また、前記プロジェクションは、延出部とフランジ部間に挟まれた環状部材により形成されていることも好ましい。
【0035】
この場合には、ベースの延出部あるいは、ケースのフランジ部にプロジェクションとなる突起をプレス成型などで形成する必要がなくなり、これによる延出部やフランジ部の精度の低下招くことが無いので、溶接の信頼性が向上する。
【0036】
また、前記プロジェクションは、延出部の先端を折り曲げることにより形成されていることも好ましい。
【0037】
この場合には、プロジェクションを容易に形成することができる。
【0038】
【発明の実施の形態】
図2は、以下に記載する全ての参考例および実施の形態に共通する本発明のセラミック板1と金属製ケース21の気密接合方法の概略を示している。図示するように、第1の工程では、長方形のセラミック板1に、セラミックと熱膨張率が略同等の42アロイやコバールなどの金属により構成された基台となるベース11を取り付ける。この取り付けは、ベース11のセラミック板1に重ねられた部分に位置するろう付け部12をろう付けすることで行う。続いてこのセラミック板1上に、電磁コイルや接点を備えた電子部品31を配設する。
【0039】
続いて第2の工程では、箱型の金属製ケース21を基台に取り付ける。この取り付けは、金属製ケース21下端の外方に突出するように形成されたフランジ部22と、ベース11を溶接することにより行う。
【0040】
セラミック板1は、以下に示す全ての参考例および実施の形態において、長方形であり、長辺の長さが33mm、短辺の長さが25mm、厚さ(tc)が2.5mmであり、全面に亙って略均一な厚みを有している。セラミック板1の材質は、アルミナである。
【0041】
一方、ケース21は、下面が開放した箱型であり、ステンレスなどの金属で構成されている。ケース21の下端部には、外方に突出するように、フランジ部22が形成されている。フランジ部22は、ケース21本体の側面を形成する外板23の下端を、外側に折り曲げて構成されており、ケース21本体と隙間無く一体化されている。
【0042】
尚、セラミック板1の形状は、正方形の他、円形など他の形状であっても良く、また、ケース21も円筒状など他の形状であってもよいことは言うまでも無い。
【0043】
(第1の参考例)本発明の第1の参考例について、図1乃至図10に基づき説明する。
【0044】
本参考例のセラミック板1と金属製ケース21の気密接合方法は、金属製のベース11をその外縁が外方に延出して延出部14を形成するようにセラミック板1に重ね、このベース11のセラミック板1に重ねられた部分に位置するろう付け部12を、セラミック板1に両者間の気密性を確保しながらろう付けする工程と、前記ベース11の延出部14に、金属製ケース21下端の外方に突出するように形成されたフランジ部22を重ね、両者の気密性を確保しながら溶接する工程とからなるものであり、ベース11の延出部14の最大厚さを、セラミック板1の厚さの1/2以上とするものである。
【0045】
ベース11は、図3に示すように平面視ロ字状であり、セラミック板1に重ねた状態では、外縁が、セラミック板1の外周より外方に延出して延出部14を形成している。ベース11は、コバール、42アロイ等のセラミックと略熱膨張率が同程度のものにより構成される。
【0046】
ベース11の各辺の幅は、全周に亙って均一であり、4mmである。また、ベース11は、図4に示すように略均一な厚みを有しており、その厚み(tm)は、セラミック板1の厚み(tc)の1/2以上となるように設定されている。ここでは、セラミック板1の厚み(tc)が2.5mmであるのに対して、ベース11の厚み(tm)は2mmである。また、延出部14の上面には、平面視ロ字状のベース11全周に亙るように、断面山形の環状に連続した突起状のプロジェクション13が形成されている。このプロジェクション13は、延出部14をケース21のフランジ部22に重ねて抵抗溶接する際に用いられる。
【0047】
ここで、ベース11の厚み(tm)をセラミック板1の厚み(tc)の1/2以上としたのは、次の実験結果に基づく。
【0048】
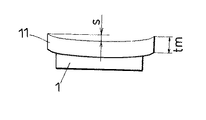
長辺が33mm、短辺が25mm、厚さ2.5mmのセラミック板1を用い、次のような実験を行った。このセラミック板1に、種々の厚さ(tm)を有するベース11をろう付けし、そのときに図5に模式的に示すベース11に生ずる反り(s)の大きさを測定した。さらに、そのベース11を、ケース21のフランジ部22と重ね、図6に示すように、加圧治具41により加圧して両者を密着させた。このとき、セラミック板1に生じた割れの有無を調べた。
【0049】
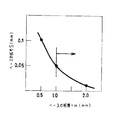
その結果、ベース11の反り(s)とベース11の厚さ(tm)との関係は、図7に示すような、ベース11の厚さ(tm)が大きくなるほど、ベース11の反り(s)が小さくなる関係であることがわかった。また、ベース11の厚さ(tm)が1.0mm以上のとき、反り(s)は0.05mm以下となるが、その範囲(図7において矢印で示す)では、加圧治具41により加圧しても、セラミック板1に割れが生じないことがわかった。これらより、セラミック板1の厚さ(tc)2.5mmに対して、ベース11の厚さ(tm)を1.0mm以上に設定すれば、セラミック板1に割れが生じないことがわかった。
【0050】
この結果より、ベース11の厚さ(tm)とセラミック板1の厚さ(tc)の比が1/2.5以上であれば、セラミック板1に割れが生じないこととなるが、安全率を考慮し、ベース11の厚さ(tm)をセラミック板1の厚さ(tc)の1/2以上とした。
【0051】
第1の工程では、ベース11をセラミック板1にろう付けするが、この手順は次のとおりである。まず、図2(a)に示すように、ベース11をセラミック板1に重ねる。このとき、図1(a)に示すように、ベース11の内周側がセラミック板1と重なり、その重なり部全面がろう付け部12となる。一方、ベース11の外縁は、セラミック板1の外周より外側に延出した延出部14を形成している。次に、セラミック板1と、ベース11を加熱すると共に銀ろうを流し込んで両者を気密性を確保しながらろう付けする。
【0052】
第2の工程では、ベース11の延出部14とケース21のフランジ部22とを抵抗溶接するが、その手順は次の通りである。まず、ベース11の延出部14上面に形成されたプロジェクション13の先端と、フランジ部22の下面とが接触するように両者を重ねる。次に、フランジ部22の上面とベース11の下面とに電極42,42を当接し、電極42,42により両者を押圧する。このとき、ベース11に、ろう付け時の残留ひずみによる反りがあった場合には、電極42,42の押圧により矯正され、両者はプロジェクション13の先端で接触する。そして、両電極42,42間に高電流を通すようにすると、プロジェクション13の接合界面で発熱し、プロジェクション13およびそれに接触したフランジ部22が融解して両者は一体化される。このとき、プロジェクション13は、ベース11の全周に亙っており、加圧されてフランジと密着させられているので、気密性を保った状態で溶接される。
【0053】
このようにプロジェクション13を用いた抵抗溶接によると、プロジェクション13の接合界面からのみの発熱でかつ瞬時に溶接が完了するので、余分な熱ひずみが発生せず、セラミック板1の割れを低減させることができる。
【0054】
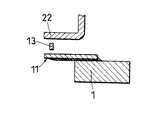
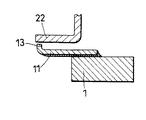
また、プロジェクション13の高さは、図8(a)に示すように、ベース11のろう付けにより生ずるベース11の反り量より大きくすることが好ましい。この場合には、図8(b)に示すように、ベース11の反りをプロジェクション13の変形で吸収できるので、延出部14の反りを必ずしも矯正する必要が無くなり、反りの矯正により発生する力が、セラミック板1に力が加わることが無く、この工程でのセラミック板1の割れを防止することができる。
【0055】
前記第2の工程では、プロジェクション13をあらかじめ、ベース11の上面に山形の突起を形成しておくことで形成したが、図9に示すように、別途ベース11の上面に対応する環状の金属部材からなるプロジェクション13を、ベース11とフランジ部22の間に挟持することで構成してもよい。これによると、ベース11にあらかじめ突起等を形成する必要が無いので、その構成が容易であり、また、突起等を加工する際に生ずるベース11本体の変形を防止することができて、ベース11の部品精度が向上する。
【0056】
一方、プロジェクション13を、図10に示すように、ベース11の延出部14の先端を上向きに折り曲げることで形成してもよい。この場合には、ベース11を折り曲げ加工するのみでプロジェクション13が形成でき、その形成が容易である。
【0057】
(第2の参考例)本発明の第2の参考例について、主に図11乃至13に基づき説明する。
【0058】
ベース11は、図12に示すように平面視ロ字状であり、セラミック板1に重ねた状態では、外縁が、セラミック板1の外周より外方に延出して延出部14を形成している。ベース11は、コバール、42アロイ等のセラミックと略熱膨張率が同程度のものにより構成される。
【0059】
ベース11の各辺の幅は、全周に亙って均一であり、4mmである。また、ベース11は外周側と、内周側とで厚さか異なり、また内周側の端部のセラミック板1側には、下向きの凸状15が形成されている。ベース11の外周側は略均一な厚みを有しており、その厚み(tm)は、セラミック板1の厚み(tc)の1/2以上となるように設定されている。ここでは、セラミック板1の厚み(tc)が2.5mmであるのに対して、ベース11の厚み(tm)は2mmである。ベース11の内周側の厚み(tn)は、1.5mmであり、凸状15の高さ(h)は0.5mmである。この凸状15の幅(w)は、凸状15に沿う方向、すなわち凸状15の長手方向の各部で異なっている。具体的には、残留応力が大きくなるコーナー部では、図13(a)に示すように、凸状15の幅(w)を狭くする一方、直線部においては、図13(b)に示すように、凸状15の幅(w)を広くしている。凸状15の幅(w)は、コーナー部では0.3mm、直線部では0.5mmである。
【0060】
また、延出部14の上面には、平面視ロ字状のベース11全周に亙るように、断面山形の環状に連続した突起状のプロジェクション13が形成されている。このプロジェクション13は、延出部14をケース21のフランジ部22に重ねて抵抗溶接する際に用いられる。
【0061】
第1の工程では、ベース11をセラミック板1にろう付けするが、この手順は次のとおりである。まず、図2(a)に示すように、ベース11をセラミック板1に重ねる。このとき、図11に示すように、ベース11の内周側端部に設けられた凸状15がセラミック板1と重なり、その重なり部ろう付け部12となる。一方、ベース11の外縁は、セラミック板1の外周より外側に延出した延出部14を形成している。次に、セラミック板1と、ベース11を加熱すると共に銀ろうを流し込んで両者を気密性を確保しながらろう付けする。
【0062】
このように、本参考例では、ろう付け部12が凸状15で構成されているので、ろう付け部12の剛性が小さくなり、ろう付け部12が変形しやすくなって、残留応力を小さくすることができる。また、延出部14にケース21のフランジ部22を溶接する工程では、延出部14の反りの矯正による変形を、凸状15によりある程度吸収することができ、セラミック板1に加わる力を小さくすることができる。
【0063】
また、コーナー部においては凸状15の幅(w)が狭く構成されており、凸状15の剛性を小さくすることにより残留応力を緩和することができる一方、直線部においては凸状15の幅(w)が広く構成されており、ろう付けの強度を確保することができる。このように、凸状15の幅を一定にせず、長手方向の各部で変化させることにより、合理的にセラミック板1とベース11をろう付けすることができる。
【0064】
第2の工程では、ベース11の延出部14とケース21のフランジ部22とを抵抗溶接するが、その手順は第1の参考例と全く同じである。
【0065】
(第3の参考例)本発明の第3の参考例について、主に図14乃至16に基づき説明する。
【0066】
ベース11は、図12に示すように平面視ロ字状であり、セラミック板1に重ねた状態では、外縁が、セラミック板1の外周より外方に延出して延出部14を形成している。ベース11は、コバール、42アロイ等のセラミックと略熱膨張率が同程度のものにより構成される。
【0067】
ベース11の各辺の幅は、全周に亙って均一であり、4mmである。また、ベース11は外周側と、内周側とで厚さか異なっている。ベース11の外周側は略均一な厚みを有しており、その厚み(tm)は、セラミック板1の厚み(tc)の1/2以上となるように設定されている。ここでは、セラミック板1の厚み(tc)が2.5mmであるのに対して、ベース11の厚み(tm)は2mmである。一方、ベース11の内周側も均一な厚みを有する平板状であり、その厚み(tn)は、外周側の厚みより薄く、0.5mmである。
【0068】
このベース11は、図14に示すように外周先端の延出部14と、ろう付け部12を一体に構成してもよいが、図15に示すように延出部14からろう付け部12に亙る平板状の基板部16と、延出部14の全部または一部に積層された補強体部17とをレーザー溶接等により溶接して一体化してもよい。後者の場合には、ベース11を基板部16と補強体部17の二部材で構成することにより、ベース11の加工が容易となり、部品精度を向上させることができる。
【0069】
また、延出部14の上面には、平面視ロ字状のベース11全周に亙るように、断面山形の環状に連続した突起状のプロジェクション13が形成されている。このプロジェクション13は、延出部14をケース21のフランジ部22に重ねて抵抗溶接する際に用いられる。
【0070】
第1の工程では、ベース11をセラミック板1にろう付けするが、この手順は次のとおりである。まず、図2(a)に示すように、ベース11をセラミック板1に重ねる。
【0071】
このとき、図14に示すように、ベース11の内周側がセラミック板1と重なり、その重なり部全面がろう付け部12となる。一方、ベース11の外縁は、セラミック板1の外周より外側に延出した延出部14を形成している。次に、セラミック板1と、ベース11を加熱すると共に銀ろうを流し込んで両者を気密性を確保しながらろう付けする。
【0072】
このように、本参考例では、ろう付け部12が、ベース11の外周の延出部14より薄い平板状に構成されているので、ろう付け部12の剛性が低下して、ろう付け時には延出部14を変形させにくくなる上、残留応力も低減させることができる。
【0073】
第2の工程では、ベース11の延出部14とケース21のフランジ部22とを抵抗溶接するが、その手順は第1の参考例と全く同じである。
【0074】
但し、ベース11を、基板部16と、補強体部17の二部材で構成した場合には、図16に示すように、基板部16の外端部を補強体部17より外側に突出させて突出部18を形成し、この突出部18と前記フランジ部22とを電極42,42で狭持し、この電極42,42間に大電流を通すようにすることで、プロジェクジョンを用いた抵抗溶接することが好ましい。この場合には、抵抗溶接時に電極42,42間には、補強体部17が介在しないので、フランジ部22と突出部18とに安定して電流が流れて、溶接の信頼性を向上させることができる。
【0075】
(第1の実施の形態)本発明の第1の実施の形態について、主に図17に基づき説明する。この実施の形態は、請求項1に対応している。
【0076】
ベース11は、平面視ロ字状であり、セラミック板1に重ねた状態では、外縁が、セラミック板1の外周より外方に延出して延出部14を形成している。ベース11は、コバール、42アロイ等のセラミックと略熱膨張率が同程度のものにより構成される。
【0077】
ベース11の各辺の幅は、全周に亙って均一であり、4mmである。また、ベース11は略均一な厚みを有する薄板状であり、その厚み(tm)は、1.0mm以下が好ましい。その厚み(tm)が1.0mmを超えると、延出部14の反りを矯正する力が十分に吸収されず、セラミック板1に割れが生じる恐れがある。ここでは、ベース11の厚み(tm)は0.5mmである。
【0078】
また、延出部14の上面には、平面視ロ字状のベース11全周に亙るように、断面山形の環状に連続した突起状のプロジェクション13が形成されている。このプロジェクション13は、延出部14をケース21のフランジ部22に重ねて抵抗溶接する際に用いられる。
【0079】
第1の工程では、ベース11をセラミック板1にろう付けするが、この手順は次のとおりである。まず、図2(a)に示すように、ベース11をセラミック板1に重ねる。
【0080】
このとき、図17に示すように、ベース11の内周側がセラミック板1と重なり、その重なり部全面がろう付け部12となる。一方、ベース11の外縁は、セラミック板1の外周より外側に延出した延出部14を形成している。次に、セラミック板1と、ベース11を加熱すると共に銀ろうを流し込んで両者を気密性を確保しながらろう付けする。
【0081】
第2の工程では、ベース11の延出部14とケース21のフランジ部22とを抵抗溶接するが、その手順は第1の参考例と全く同じである。
【0082】
本実施の形態では、延出部14にケース21のフランジ部22を溶接する第2の工程において、延出部14の反りを矯正する場合でも、この矯正による変形が、薄板状のベース11によりある程度吸収され、セラミック板1に加わる力を低減することができる。このとき、ベース11の電極42と、ろう付け部12に挟まれる幅(x)が、変形吸収部19として作用する。変形吸収部19は、延出部14の延出方向において、ベース11の厚さの5倍以上の幅(x)を有していることが好ましい。変形吸収部19がベース11の厚さの5倍以上の幅を有していることにより、延出部14の反りを矯正することによる変形を確実に吸収することができ、さらにセラミック板1の割れを低減することができる。
【0083】
(第2の実施の形態)本発明の第2の実施の形態について、主に図18に基づき説明する。この実施の形態は、請求項2に対応している。
【0084】
ベース11は、平面視ロ字状であり、セラミック板1に重ねた状態では、外縁が、セラミック板1の外周より外方に延出して延出部14を形成している。ベース11は、コバール、42アロイ等のセラミックと略熱膨張率が同程度のものにより構成される。
【0085】
ベース11の各辺の幅は、全周に亙って均一であり、4mmである。また、ベース11は略均一な厚みを有する薄板状の延出部14と、厚板状のろう付け部12とで構成されている。延出部14の厚み(tm)は、1.0mm以下が好ましい。その厚み(tm)が1.0mmを超えると、延出部14の反りを矯正する力が十分に吸収されず、セラミック板1に割れが生じる恐れがある。ここでは延出部14の厚み(tm)は、0.5mmである。一方、ろう付け部12の厚み(tr)は、2mmである。
【0086】
また、延出部14の上面には、平面視ロ字状のベース11全周に亙るように、断面山形の環状に連続した突起状のプロジェクション13が形成されている。このプロジェクション13は、延出部14をケース21のフランジ部22に重ねて抵抗溶接する際に用いられる。
【0087】
第1の工程では、ベース11をセラミック板1にろう付けするが、この手順は次のとおりである。まず、図2(a)に示すように、ベース11をセラミック板1に重ねる。
【0088】
このとき、図18に示すように、ベース11の内周側の補強体部17がセラミック板1と重なり、その重なり部全面がろう付け部12となる。一方、ベース11の外縁は、セラミック板1の外周より外側に延出した延出部14を形成している。次に、セラミック板1と、ベース11を加熱すると共に銀ろうを流し込んで両者を気密性を確保しながらろう付けする。
【0089】
第2の工程では、ベース11の延出部14とケース21のフランジ部22とを抵抗溶接するが、その手順は第1の参考例と全く同じである。
【0090】
本実施の形態では、延出部14にケース21のフランジ部22を溶接する第2の工程において、延出部14の反りを矯正する場合でも、この矯正による変形が、薄板状の延出部14によりある程度吸収され、セラミック板1に加わる力を低減することができる。このとき、ベース11の電極42と、ろう付け部12に挟まれる幅(x)が、変形吸収部19となる。変形吸収部19は、延出部14の延出方向において、ベース11の厚さの5倍以上の幅(x)を有していることが好ましい。変形吸収部19がベース11の厚さの5倍以上の幅を有していることにより、延出部14の反りを矯正することによる変形を確実に吸収することができ、さらにセラミック板1の割れを低減することができる。さらに、この実施の形態では、ろう付け部12が厚板状に形成されているので、これによりろう付け部12の剛性が向上し、ろう付け部12の変形が小さくなり、さらにセラミック板1に加わる力をさらに低減することができる。
【0091】
(第3の実施の形態)本発明の第3の実施の形態について、主に図19に基づき説明する。この実施の形態は、請求項3に対応している。
【0092】
ベース11は、平面視ロ字状であり、セラミック板1に重ねた状態では、外縁が、セラミック板1の外周より外方に延出して延出部14を形成している。ベース11は、コバール、42アロイ等のセラミックと略熱膨張率が同程度のものにより構成される。
【0093】
ベース11の各辺の幅は、全周に亙って均一であり、4mmである。また、ベース11は、その一辺の断面は、図19に示すように、横L型であり、セラミック板1に平行な一片と、この一片に直交し端面がセラミック板1に当接する他片とを有し、一片により延出部14が構成され、他片によりろう付け部12が構成されている。このベース11を構成する材料の厚み(tm)は、略均一であり、すべて薄板状である。この材料の厚み(tm)は、1.0mm以下が好ましい。その厚み(tm)が1.0mmを超えると、延出部14の反りを矯正する力が十分に吸収されず、セラミック板1に割れが生じる恐れがある。ここでは材料の厚み(tm)は、0.5mmである。
【0094】
また、延出部14の上面には、平面視ロ字状のベース11全周に亙るように、断面山形の環状に連続した突起状のプロジェクション13が形成されている。このプロジェクション13は、延出部14をケース21のフランジ部22に重ねて抵抗溶接する際に用いられる。
【0095】
第1の工程では、ベース11をセラミック板1にろう付けするが、この手順は次のとおりである。まず、図2(a)に示すように、ベース11をセラミック板1に重ねる。
【0096】
このとき、図19に示すように、ベース11の内周側に位置する他片の先端がセラミック板1に当接されて、その部分がろう付け部12となる。一方、ベース11の一片は、セラミック板1の外周より外側に延出した延出部14を形成している。次に、セラミック板1と、ベース11を加熱すると共に銀ろうを流し込んで両者を気密性を確保しながらろう付けする。
【0097】
第2の工程では、ベース11の延出部14とケース21のフランジ部22とを抵抗溶接するが、その手順は第1の参考例と全く同じである。
【0098】
本実施の形態では、延出部14にケース21のフランジ部22を溶接する工程において、延出部14の反りを矯正しても、この矯正による変形が、セラミック板1に平行な一片およびセラミック板1と直交方向に位置する他片により吸収されるので、ろう付け部12の変形が小さくなり、この工程でセラミック板1に対して加わる力を低減することができ、セラミック板1の割れを低減させることができる。
【0099】
(第4の実施の形態)本発明の第4の実施の形態について、主に図20乃至22に基づき説明する。この実施の形態は、請求項4および5に対応している。
【0100】
ベース11は、平面視ロ字状であり、セラミック板1に重ねた状態では、外縁が、セラミック板1の外周より外方に延出して延出部14を形成している。ベース11は、コバール、42アロイ等のセラミックと略熱膨張率が同程度のものにより構成される。
【0101】
ベース11の各辺の幅は、全周に亙って均一であり、4mmである。また、ベース11の一辺の断面は、図20に示すようなZ型であり、セラミック板1に平行な一片20aと、この一片20aと段違いかつセラミック板1に平行な他片20bと、この一片20aと他片20bとに直交して両者間をつなぐ連結片20cとを有しており、他片20bは一片20aより下位に位置している。この一片20aの全部または一部によりろう付け部12が構成され、他片20bにより延出部14が構成されている。このベース11を構成する材料の厚み(tm)は、略均一であり、すべて薄板状である。この材料の厚み(tm)は、1.0mm以下が好ましい。その厚み(tm)が1.0mmを超えると、延出部14の反りを矯正する力が十分に吸収されず、セラミック板1に割れが生じる恐れがある。ここでは、材料の厚み(tm)は0.5mmである。
【0102】
また、延出部14の上面には、平面視ロ字状のベース11全周に亙るように、断面山形の環状に連続した突起状のプロジェクション13が形成されている。このプロジェクション13は、延出部14をケース21のフランジ部22に重ねて抵抗溶接する際に用いられる。
【0103】
第1の工程では、ベース11をセラミック板1にろう付けするが、この手順は次のとおりである。まず、図2(a)に示すように、ベース11をセラミック板1に重ねる。
【0104】
このとき、図20に示すように、ベース11の内周側に位置する一片20aの略全面が、セラミック板1に重ねられて、その重なり部がろう付け部12となる。一方、ベース11の他片20bは、セラミック板1の外周より外側に延出した延出部14を形成している。次に、セラミック板1と、ベース11を加熱すると共に銀ろうを流し込んで両者を気密性を確保しながらろう付けする。
【0105】
第2の工程では、ベース11の延出部14とケース21のフランジ部22とを抵抗溶接するが、その手順は第1の参考例と全く同じである。
【0106】
延出部14の反りを矯正しても、この矯正による変形が、セラミック板1に平行な一片20a、他片20bおよび連結片20cにより吸収されるので、ろう付け部12の変形が小さくなり、この工程でセラミック板1に対して加わる力を低減することができ、セラミック板1の割れを低減させることができる。
【0107】
また、ベース11の一片20aと他片20bとは段違いであり、他片20bは一片20aより下方に位置するので、他片20bの溶接時に発生するスパッタ、チリ43などは、他片20bの上に残留し、ケース21の内部に侵入しにくくなる。また、第2の工程において、ケース21の内側面下端が、連結片20cの外面に当接するので、これらのスパッタ、チリ43などが侵入することを確実に防止することができる。
【0108】
上記ベース11においては、一片20aの全面をろう付け部12としたが、図21や図22に記載したように、ろう付け部12を一片20aのセラミック板1側に形成された凸状15により構成してもよい。図21に記載したベース11においては、一片20aの先端をプレス成型により下向きに折り曲げて凸状15を形成しており、図22に記載したベース11においては、一片20aの先端部をプレス成型によりU字状に折り曲げて凸状15を形成している。
【0109】
この場合には、ろう付け部12が凸状15で構成されているので、ろう付け部12の剛性が小さくなり、残留応力を小さくすることができる。また、延出部14にケース21のフランジ部22を溶接する工程では、延出部14の反りの矯正による変形を、凸状15によりある程度吸収することができ、セラミック板1に加わる力をさらに小さくすることができる。
【0116】
【発明の効果】
本発明のセラミック板と金属製ケースの気密接合方法は、以上のとおりであり、請求項1記載の発明によると、延出部にケースのフランジ部を溶接する工程において、延出部の反りを矯正する場合でも、この矯正による変形が、変形吸収部によりある程度吸収され、セラミック板に加わる力を低減することができる。
【0117】
請求項2記載の発明によると、延出部にケースのフランジ部を溶接する工程において、ろう付け部は補強体部に補強されて、剛性が向上するので、ろう付け部の変形が小さくなり、さらにセラミック板に加わる力を低減することができる。
【0119】
請求項3記載の発明によると、延出部にケースのフランジ部を溶接する工程において、延出部の反りを矯正しても、この矯正による変形が、セラミック板に平行な一片および直交する他片により吸収されて、ろう付け部の変形が小さくなり、この工程でセラミック板に対して加わる力を低減することができ、セラミック板の割れを低減させることができる。
【0120】
請求項4記載の発明によると、延出部にケースのフランジ部を溶接する工程において、延出部の反りを矯正しても、この矯正による変形が、セラミック板に平行な一片及び他片、さらにはこれらに直交する連結片により吸収され、ろう付け部の変形が小さくなり、この工程でセラミック板に対して加わる力を低減することができ、セラミック板の割れを低減させることができる。また、ベースの他片は一片より下位に位置しているので、他片の溶接時に発生するスパッタ、チリなどは他片の上に残留し、ケースの内部に侵入しにくくなる。
【0121】
請求項5記載の発明によると、ろう付け部が凸状で構成されているので、ろう付け部の剛性が小さくなり、残留応力を小さくすることができる。また、延出部にケースのフランジ部を溶接する工程では、延出部の反りの矯正による変形を、凸状によりある程度吸収することができ、セラミック板に加わる力をさらに小さくすることができる。
【0122】
請求項6記載の発明によると、プロジェクションの接合界面からのみの発熱でかつ瞬時に溶接が完了するので、余分な熱ひずみが発生せず、セラミックスの割れを低減することができる。
【0123】
請求項7記載の発明によると、延出部にケースのフランジ部を溶接する工程において、ベースの反りをプロジェクションの変形で吸収できるので、延出部の反りを必ずしも矯正する必要が無くなり、反りの矯正により発生する力が、セラミック板に力が加わることが無く、この工程でのセラミック板の割れを防止することができる。
【0124】
請求項8記載の発明によると、ベースの延出部あるいは、ケースのフランジ部にプロジェクションとなる突起をプレス成型などで形成する必要がなくなり、これによる延出部やフランジ部の精度の低下招くことが無いので、溶接の信頼性が向上する。
【0125】
請求項9記載の発明によると、プロジェクションを容易に形成することができる。
【図面の簡単な説明】
【図1】本発明の第1の参考例のセラミック板と金属製ケースの気密接合工程を示す縦断面図である。
【図2】本発明の全ての参考例および実施の形態に共通するセラミック板と金属製ケースの気密接合工程を示す斜視図である。
【図3】第1の参考例のセラミック板とベースを示す斜視図である。
【図4】第1の参考例のセラミック板と金属製ケースの気密接合工程を示す縦断面図である。
【図5】ベースの反りを模式的に示す正面図である。
【図6】実験の状態を示す縦断面図である。
【図7】実験結果を示すグラフである。
【図8】抵抗溶接の工程を示す正面図である。
【図9】異なる抵抗溶接の工程を示す縦断面図である。
【図10】異なる抵抗溶接の工程を示す縦断面図である。
【図11】第2の参考例のセラミック板と金属製ケースの気密接合工程を示す縦断面図である。
【図12】第2の参考例のセラミック板とベースを示す斜視図である。
【図13】第2の参考例のセラミック板とベースを示す縦断面図であり、(a)は図12におけるA−B断面、(b)は図12におけるC−D断面である。
【図14】第3の参考例のセラミック板と金属製ケースの気密接合工程を示す縦断面図である。
【図15】第3の参考例の異なるセラミック板と金属製ケースの気密接合工程を示す縦断面図である。
【図16】第3の参考例の異なるセラミック板と金属製ケースの気密接合工程を示す縦断面図である。
【図17】第1の実施の形態のセラミック板と金属製ケースの気密接合工程を示す縦断面図である。
【図18】第2の実施の形態のセラミック板と金属製ケースの気密接合工程を示す縦断面図である。
【図19】第3の実施の形態のセラミック板と金属製ケースの気密接合工程を示す縦断面図である。
【図20】第4の実施の形態のセラミック板と金属製ケースの気密接合工程を示す縦断面図である。
【図21】第4の実施の形態の異なるセラミック板と金属製ケースの気密接合工程を示す縦断面図である。
【図22】第4の実施の形態の異なるセラミック板と金属製ケースの気密接合工程を示す縦断面図である。
【図23】従来のベースの反りを模式的に示す斜視図である。
【符号の説明】
1 セラミック板
11 ベース
12 ろう付け部
13 プロジェクション
14 延出部
15 凸状
16 基板部
17 補強板部
18 突出部
19 変形吸収部
20a 一片
20b 他片
21 ケース
22 フランジ部
Claims (9)
- 金属製のベースをその外縁が外方に延出して延出部を形成するようにセラミック板に重ね、このベースのセラミック板に重ねられた部分に位置するろう付け部をセラミック板に両者間の気密性を確保しながらろう付けする工程と、前記ベースの延出部に、金属製ケース下端の外方に突出するように形成されたフランジ部を重ね、両者の気密性を確保しながら溶接する工程とからなるセラミック板と金属製ケースの気密接合方法において、
前記延出部とろう付け部間には延出部の延出方向に向かってのびる薄板状の変形吸収部が設けられていることを特徴とするセラミック板と金属製ケースの気密接合方法。 - 前記ベースが、その一部が変形吸収部を構成する薄板状の基板部と、ろう付け部に形成された補強体部とからなることを特徴とする請求項1記載のセラミック板と金属製ケースの気密接合方法。
- 金属製のベースをその外縁が外方に延出して延出部を形成するようにセラミック板に重ね、このベースのセラミック板に重ねられた部分に位置するろう付け部をセラミック板に両者間の気密性を確保しながらろう付けする工程と、前記ベースの延出部に、金属製ケース下端の外方に突出するように形成されたフランジ部を重ね、両者の気密性を確保しながら溶接する工程とからなるセラミック板と金属製ケースの気密接合方法において、
前記ベースは、その一辺の断面は横L型であり、セラミック板に平行な一片と、この一片に直交し端面がセラミック板に当接する他片とを有し、一片により延出部が構成され、他片によりろう付け部が構成されていることを特徴とするセラミック板と金属製ケースの気密接合方法。 - 金属製のベースをその外縁が外方に延出して延出部を形成するようにセラミック板に重ね、このベースのセラミック板に重ねられた部分に位置するろう付け部をセラミック板に両者間の気密性を確保しながらろう付けする工程と、前記ベースの延出部に、金属製ケース下端の外方に突出するように形成されたフランジ部を重ね、両者の気密性を確保しながら溶接する工程とからなるセラミック板と金属製ケースの気密接合方法において、
前記ベースは、その一辺の断面はZ型であり、セラミック板に平行な一片と、この一片と段違いかつセラミック板に平行な他片と、この一片と他片とに直交して両者間をつなぐ連結片とを有しており、他片は一片より下位に位置していて、一片の全部または一部によりろう付け部が構成され、他片により延出部が構成されていることを特徴とするセラミック板と金属製ケースの気密接合方法。 - 前記一片のセラミック板側に形成された凸状によりろう付け部が構成されていることを特徴とする請求項4記載のセラミック板と金属製ケースの気密接合方法。
- 前記延出部とフランジ部とはプロジェクションを用いた抵抗溶接により溶接されていることを特徴とする請求項1乃至5のいずれか1項に記載のセラミック板と金属製ケースの気密接合方法。
- 前記プロジェクションの高さは、ベースのろう付けにより生ずるベースの反り量より大きいことを特徴とする請求項6記載のセラミック板と金属製ケースの気密接合方法。
- 前記プロジェクションは、延出部とフランジ部間に挟まれた環状部材により形成されていることを特徴とする請求項6または7記載のセラミック板と金属製ケースの気密接合方法。
- 前記プロジェクションは、延出部の先端を折り曲げることにより形成されていることを特徴とする請求項6または7記載のセラミック板と金属製ケースの気密接合方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP23786699A JP3750432B2 (ja) | 1999-08-25 | 1999-08-25 | セラミック板と金属製ケースの気密接合方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP23786699A JP3750432B2 (ja) | 1999-08-25 | 1999-08-25 | セラミック板と金属製ケースの気密接合方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001068573A JP2001068573A (ja) | 2001-03-16 |
| JP3750432B2 true JP3750432B2 (ja) | 2006-03-01 |
Family
ID=17021588
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP23786699A Expired - Lifetime JP3750432B2 (ja) | 1999-08-25 | 1999-08-25 | セラミック板と金属製ケースの気密接合方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3750432B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118518063B (zh) * | 2024-06-17 | 2025-07-01 | 江西万年芯微电子有限公司 | 连接组件及应用连接组件的传感器 |
-
1999
- 1999-08-25 JP JP23786699A patent/JP3750432B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001068573A (ja) | 2001-03-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2000074872A1 (fr) | Structure de pli rabattu sur feuille metallique | |
| TWI680551B (zh) | 蒸氣室 | |
| TWI787474B (zh) | 蜂巢板及其製造方法、以及殼體 | |
| TW394903B (en) | IC card rigidized cover | |
| JPH10216974A (ja) | めっき鋼板のレーザ溶接方法 | |
| CN110214065A (zh) | 异种材料接合方法以及异种材料接合体 | |
| JPH11200397A (ja) | 建機作業機用箱形構造物の製造方法 | |
| JPS60130462A (ja) | 金属薄板のろう接方法 | |
| JP2001068573A (ja) | セラミック板と金属製ケースの気密接合方法 | |
| JP2005353885A (ja) | 電子デバイスの製造方法 | |
| JP2000094141A (ja) | 自動販売機の製造方法 | |
| JP5553694B2 (ja) | 圧電振動子の製造方法 | |
| JP3960116B2 (ja) | 天板又は底板の製造方法及びそれらを用いた箱体の製造方法 | |
| JP4113737B2 (ja) | ヘミング構造 | |
| JP2007260701A (ja) | 異材接合方法 | |
| JP2003251474A (ja) | アルミニウム合金製プレス成形用ブランク材の製造方法 | |
| JP4698199B2 (ja) | 閉断面溶接構造体及びその製造方法 | |
| JPS60257967A (ja) | 複数金属板の接合方法 | |
| JP3700509B2 (ja) | パッケージ製造法 | |
| JP2025084397A (ja) | 電子部品用パッケージ、電子部品用パッケージの製造方法、及び電子部品実装基板 | |
| JP2024014376A (ja) | 成形品の製造方法及び成形品 | |
| JPH0796570A (ja) | ろう付けハニカムパネル | |
| JP2012016741A (ja) | レーザ隅肉溶接方法 | |
| JPH0741581Y2 (ja) | 自動車用ドア | |
| JP2006080380A (ja) | 電子部品用パッケージの封止方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040122 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040210 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040310 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040615 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050823 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20051017 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20051115 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20051128 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 3750432 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081216 Year of fee payment: 3 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081216 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091216 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091216 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101216 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111216 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121216 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121216 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131216 Year of fee payment: 8 |
|
| EXPY | Cancellation because of completion of term |