JP3775729B2 - 鉄筋継手における鉄筋圧着装置及びその圧着方法 - Google Patents
鉄筋継手における鉄筋圧着装置及びその圧着方法 Download PDFInfo
- Publication number
- JP3775729B2 JP3775729B2 JP2001143411A JP2001143411A JP3775729B2 JP 3775729 B2 JP3775729 B2 JP 3775729B2 JP 2001143411 A JP2001143411 A JP 2001143411A JP 2001143411 A JP2001143411 A JP 2001143411A JP 3775729 B2 JP3775729 B2 JP 3775729B2
- Authority
- JP
- Japan
- Prior art keywords
- reinforcing bar
- steel pipe
- pipe sleeve
- crimping
- die
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 230000003014 reinforcing effect Effects 0.000 title claims description 50
- 238000002788 crimping Methods 0.000 title claims description 30
- 238000000034 method Methods 0.000 title description 8
- 229910000831 Steel Inorganic materials 0.000 claims description 65
- 239000010959 steel Substances 0.000 claims description 65
- 238000004519 manufacturing process Methods 0.000 description 6
- 230000002093 peripheral effect Effects 0.000 description 3
- 238000006073 displacement reaction Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000007796 conventional method Methods 0.000 description 1
- 230000006698 induction Effects 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
Images


Landscapes
- Reinforcement Elements For Buildings (AREA)
- Wire Processing (AREA)
Description
【発明の属する技術分野】
本発明は鉄筋継手における鉄筋圧着装置及びこの圧着方法に関する。
【0002】
【従来の技術】
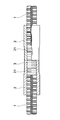
従来から知られているように、鉄筋の継手構造は図1に示すように鉄筋1の先端部を鋼管スリーブ2内に挿入し、この鋼管スリーブを縮径してこの鉄筋と円周方向で圧着し一体化し、この一体化したものの一対を、そのスリーブの開口端部を相互に付き合せ、この鋼管スリーブの内周面に刻設してある雌ねじに継手ねじ3の両端を螺入させて連結したものである。
【0003】
ところで、鋼管スリーブ2と鉄筋1とを圧着させて一体化させるとき、この鋼管スリーブを縮径させる駆動源としてスエージングマシンと油圧圧着機とがあり、このスエージングマシンでは鋼管スリーブの縮径をダイス(型)による打撃の繰り返しにより行うもので、鉄筋との密着性に優れているが設備費が油圧圧着機よりも数倍高く、これが鉄筋継手の製造コストを高めている。
【0004】
次に、油圧圧着機により鋼管スリーブを縮径して鉄筋に圧着させる第1の従来例は、図4(A)に示すように、上下に位置し油圧圧着機により移動する上ダイス6と下ダイス7において、それぞれのダイスには対向する位置関係で半円弧状の凹部61,71が形成してある。この凹部61,71は内周面が全面的に同一曲率をもって半円弧の曲面になっている。この凹部61,71の内面の曲面形状は鋼管スリーブ2の外形より小さく、この曲面形状や曲率は、鉄筋1の外形及びこれに圧着させる鋼管スリーブ2の内周面の内径、さらにこの鉄筋と鋼管スリーブとの間隙を基礎として、この鋼管スリーブが完全に圧着するように予め計算によって決定されている。そこで、鋼管スリーブ2内に鉄筋1の先端部を所定寸法挿入した状態のものを、上下のダイス6,7の凹部61,71に対応する位置に挿置する。そこで、図4(B)に示すように、油圧圧着機(図示せず)の躯動力により上下のダイス6,7を近接させ、鋼管スリーブ2を縮径させ鉄筋1に圧着するように操作する。
【0005】
ところが、この従来方法ではこの鋼管スリーブの対照位置にある左右にはみ出し部2a,2aが突出してしまう。そのため、両ダイス6,7を解放して鉄筋1に圧着した鋼管スリーブ2を取り出すと、図4(C)に示すように、この鋼管スリーブの外周面の対照位置関係にある左右には、軸心方向に沿ってフランジ状のはみ出し部2a,2aが形成されたものとなる。これは、単にはみ出し部2a,2aが形成されるという問題ばかりでなく、鋼管スリーブ2と鉄筋1との密着性に問題があり、時には鋼管スリーブと鉄筋との間に隙間が残り、圧着力の低下を招来することがある。
【0006】
次に、油圧圧着機により鋼管スリーブ2を鉄筋1に圧着させる第2の従来例について説明すると、図5(A)に示すように、油圧圧着機により移動するダイス8・・・は上下左右の4方向に設置してあるもので、この4つのダイスのそれぞれの対向する位置には、内面円弧状の凹部81・・・が形成してある。そこで、前記の第1の従来例と同様に、鋼管スリーブ2内に鉄筋1の先端を所定寸法挿入した状態のものを、上下左右のダイスの凹部81・・・に囲まれたスペース内に挿置する。そこで、油圧機構の躯動力により上下左右の4つのダイス8を同時に近接させ、鋼管スリーブ2を縮径させると、図5(B)に示すように、一回縮径させた段階ではこの鋼管スリーブの外周には90度の角度的変位をもってはみ出し部2b・・が突出した形状のものになる。そこで、45度位相をずらして再度圧着する。それでも、鋼管スリーブ2の外形は多角形状であり、そのため元位置に戻して3回目の圧着作業を行う。さらに、このような圧着作業を繰り返すこともある。このように第2の従来例では少なくとも3回の圧着操作をしても多角形の形状が残存し、圧着操作回数も多い。
【0007】
【発明が解決しようとする課題】
そこで、本発明の目的はダイスの少ない圧着操作により鋼管スリーブを鉄筋に完全に圧着させ、しかもこの鋼管スリーブの外形がほぼ円形になる鉄筋継手における鉄筋圧着装置及びこの圧着方法を提供することにある。
【0008】
【課題を解決するための手段】
本発明に係る鉄筋圧着装置の第1の特徴は鋼管スリーブを縮径して鉄筋に圧着させるダイスと、上記ダイスの対向する位置に形成してある凹部と、上記ダイスの駆動手段とからなり、上記凹部の開口端近傍はほぼ平坦面になっており、この平坦面の形状は、この平坦面の延長線がダイスの開口端が鋼管スリーブに最初に当接する点の接線から上記鋼管スリーブを上記凹部内に押込み誘導するに必要な角度をもって変位しているところにある。このほぼ平坦面とは、平坦な面ばかりでなく実質的に平坦な面も含む意味である。
【0009】
第2の特徴は、上記平坦面の形状がこの平坦面の延長線がダイスの開口端が鋼管スリーブに最初に当接する点の接線から0度〜11度の範囲内で角度的に変位しているところにある。
【0010】
第3の特徴は、上記凹部内面形状はほぼ円弧状であるところにある。ダイスが2つの場合には、この凹部内面形状は半円弧状になり、ダイスが3つ以上の場合には、この凹部内面形状は円弧状であり、さらに、この半円弧状、円弧状とは楕円形状における円弧状も含むものである。
【0011】
また、本発明に係る鉄筋圧着方法の第4の特徴は、鋼管スリーブの縮径の途中でこの鋼管スリーブを楕円径に変形し、その後この鋼管スリーブを鉄筋に圧着させるところにある。
【0012】
さらに、この鉄筋圧着方法の第5の特徴は、鋼管スリーブを予め楕円径に変形しておき、その後この鋼管スリーブを鉄筋に圧着させるところにある。
【0013】
【発明の実施の形態】
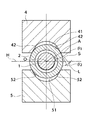
以下図2、図3を参照して本発明に係る鉄筋継手における鉄筋圧着装置の実施の態様について説明する。図2において、鋼管スリーブ2を縮径して鉄筋1に圧着させるダイス4,5と、このダイスの対向する位置に形成してある凹部41,51と、このダイスの駆動手段である油圧圧着機やメカニカルプレスとからなる。
【0014】
凹部41,51の内面形状は鋼管スリーブ2を縮径可能なものであれば特に制限されないが、縮径された鋼管スリーブの外形形状を円筒状に近いものにするには、図示のようにほぼ半円弧状であることが望ましい。この半円弧状の凹部41,51の開口端近傍42,52はほぼ平坦面になっている。そこで、この平坦な開口部近傍42,52の形状を詳細に説明する。
【0015】
2つのダイス4,5が上下対向する位置関係に設置してあり、この2つのダイスの開口端が鋼管スリーブ2に最初に当接する点Aは、鉄筋1の中心点Oを通る水平線Hから角度θ1を有するもので、この角度は45度以下、例えば30〜45度の範囲にある。そして、ダイス4,5の開口端近傍42,52の平坦面の形状は、この平坦面の延長線Lはこのダイスの開口端が鋼管スリーブ2に最初に当接する点Aの接線Sから角度θ2をもって角度的に変位しており、この角度はこの鋼管スリーブを凹部41,51内に押込み誘導するに必要な範囲のものでなければならない。
【0016】
この誘導するに必要な範囲について実験した結果によると、この平坦面である開口端近傍42,52の形状の変位した角度θ2は、この平坦面の延長線Lがダイス4,5の開口端が鋼管スリーブに最初に当接する点Aの接線Sから0度〜11度の範囲内であることが望ましい。それは、11度を越えると、平坦面42,52が鋼管スリーブ2を凹部41,51内に押し込む力が減少し、そのため、この鋼管スリーブをこの凹部内に確実に誘導することが困難になることがあり、従来例と同様にはみ出し部ができる可能性が高くなるからである。
【0017】
次に、前記鉄筋継手における鉄筋圧着装置により鉄筋1を鋼管スリーブ2に圧着させる圧着方法について、図3を参照して説明すると、この図3(A)は図2と同一のもので、ダイス4,5の凹部41,51に対応する位置に鉄筋1の先端部を鋼管スリーブ2内に挿入した状態のものをセットした状態を示す。そこで、両ダイス4,5を油圧圧着機などによって相互に接近させると、平坦面の開口部近傍42,52により鋼管スリーブ2は凹部41,51内に確実に押込み誘導され、そのため、図3(B)に示すように、先ず鋼管スリーブ2は縮径の途中で楕円径に変形する。その後、図3(C)に示すように、両ダイス4,5をさらに接近させると、この鋼管スリーブ2は完全に縮径して鉄筋1に圧着する。そして、ダイス4,5を解放すると、図3(D)に示すように、鉄筋1に圧着しており、かつ外形がほぼ円筒状の鋼管スリーブ2が得られる。
【0018】
また、本発明によると鋼管スリーブ2にははみ出し部ができることなく縮径されると、この縮径と同時にこの鋼管スリーブがその軸心方向に全長の10%程度延伸変形されることがあり、そのため、この鋼管スリーブと鉄筋1との圧着面積が増大し圧着強度をさらに高める。
【0019】
このような鉄筋継手の圧着方法の他の実施の態様では、この鋼管スリーブ2を鉄筋1の端部を挿入した状態で予め楕円径に変形しておき、これをこの図3(B)に示すようにダイス4,5の間にセットし、その後この鋼管スリーブを鉄筋に圧着させても同一の作用効果が得られる。
【0020】
【発明の効果】
本発明によると鉄筋継手を製造するのに、ダイスの少ない圧着操作により鋼管スリーブを縮径させることができ、この鋼管スリーブにははみ出し部ができることがない。そのため鋼管スリーブを鉄筋に隙間なく完全且つ強固に圧着させることができる。ダイスの凹部の内面形状が半円弧状であると、縮径された鋼管スリーブの外形がほぼ円形になる。
【図面の簡単な説明】
【図1】鉄筋継手の構造を示す断面図である。
【図2】鉄筋継手の製造装置の要部を示す断面図である。
【図3】(A)、(B)、(C)、(D)は鉄筋継手の製造方法の各工程を示す断面図である。
【図4】(A)、(B)、(C)は第1の従来例の鉄筋継手の製造装置と各工程を示す断面図である。
【図5】(A)、(B)、(C)は第2の従来例の鉄筋継手の製造装置と各工程を示す断面図である。
【符号の説明】
1 鉄筋
2 鋼管スリーブ
4 ダイス
41 凹部
42 凹部の開口端近傍の平坦面
5 ダイス
51 凹部
52 凹部の開口端近傍の平坦面
O 鉄筋の中心点
A ダイスが鋼管スリーブに最初に当接する点
S ダイスが鋼管スリーブに最初に当接する点の接線
L 凹部の開口端近傍の平坦面の延長線
H 鉄筋の中心点を通る水平線
θ1 ダイスが鋼管スリーブに最初に当接する点Aの鉄筋の中心点を通る水平線Hからの角度
θ2 ダイスが鋼管スリーブに最初に当接する点の接線から鋼管スリーブを凹部内に誘導するに必要な変位角度
Claims (2)
- 鋼管スリーブを縮径して鉄筋に圧着させるダイスと、上記ダイスの対向する位置に形成してある凹部と、上記ダイスの駆動手段とからなり、
上記凹部の開口端近傍はほぼ平坦面になっており、
この平坦面の形状は、この平坦面の延長線がダイスの開口端が鋼管スリーブに最初に当接する点の接線から0〜11度の範囲内で角度的に変位しており、
上記最初に当接する点は、上記鉄筋の中心線を通る水平線から30〜45度の角度の範囲にある
ことを特徴とする鉄筋継手における鉄筋圧着装置。 - 請求項1において、上記凹部内面形状はほぼ円弧状であることを特徴とする鉄筋継手における鉄筋圧着装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001143411A JP3775729B2 (ja) | 2001-05-14 | 2001-05-14 | 鉄筋継手における鉄筋圧着装置及びその圧着方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001143411A JP3775729B2 (ja) | 2001-05-14 | 2001-05-14 | 鉄筋継手における鉄筋圧着装置及びその圧着方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2002339510A JP2002339510A (ja) | 2002-11-27 |
| JP3775729B2 true JP3775729B2 (ja) | 2006-05-17 |
Family
ID=18989564
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001143411A Expired - Lifetime JP3775729B2 (ja) | 2001-05-14 | 2001-05-14 | 鉄筋継手における鉄筋圧着装置及びその圧着方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3775729B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5452449B2 (ja) * | 2010-11-24 | 2014-03-26 | 株式会社富士ボルト製作所 | 鉄筋の機械継手の製造装置、及び製造方法 |
| CN109226610B (zh) * | 2018-10-19 | 2024-01-12 | 航珍航空技术(上海)有限公司 | 钢索旋压成型机 |
-
2001
- 2001-05-14 JP JP2001143411A patent/JP3775729B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JP2002339510A (ja) | 2002-11-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| RU2477816C2 (ru) | Единое цельное радиально сминаемое обжимное кольцо и способ его изготовления | |
| JP2006075881A (ja) | 曲げ加工装置 | |
| MXPA04006343A (es) | Empalme de barra de refuerzo deformada y metodo. | |
| JP5396865B2 (ja) | パイプベンダー | |
| US7409847B2 (en) | Method and apparatus for securing connecting ferrules | |
| US2738693A (en) | Hand tool for crimping electrical connectors | |
| KR100982725B1 (ko) | 요크제조방법 | |
| JP2002339510A (ja) | 鉄筋継手における鉄筋圧着装置及びその圧着方法 | |
| JP4270921B2 (ja) | 有底管およびその成形方法 | |
| JP2001232421A (ja) | パイプベンダー用芯金 | |
| JP2006103644A (ja) | 中空なステアリングラック軸およびその製造方法 | |
| JP4798875B2 (ja) | 金属管管端の拡管方法 | |
| JP2010046675A (ja) | パイプ曲げ加工装置及びパイプ曲げ加工方法 | |
| JP7078599B2 (ja) | 曲管の製造装置、及び曲管の製造方法 | |
| JP4478211B2 (ja) | 中空なステアリングラック軸およびその製造方法 | |
| JP2010253488A (ja) | 管外周突部の形成方法及び管外周突部を有する金属管 | |
| JPS62104644A (ja) | 軸部を有するユニバ−サルジヨイント用ヨ−クの製造方法 | |
| KR200286102Y1 (ko) | 철근 연결장치 | |
| JPS62192214A (ja) | 管曲げ機 | |
| JP4914962B2 (ja) | パイプ製造方法 | |
| JPH0417923A (ja) | 配管用ひじ継手の製造方法 | |
| JP7334749B2 (ja) | 金属部品の接合方法、接合部品の製造方法、及び金属部品の接合構造 | |
| US20060156532A1 (en) | Method of production of a cable press connection | |
| RU2282778C2 (ru) | Кольцевой уплотняющий фитинг с плоской поверхностью | |
| JP2011061769A (ja) | アンテナの製造方法及びアンテナ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050622 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050705 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050824 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060124 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060217 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 3775729 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100303 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110303 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120303 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130303 Year of fee payment: 7 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140303 Year of fee payment: 8 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| EXPY | Cancellation because of completion of term |