JP3840004B2 - 缶強度、缶成形性に優れる容器用極薄軟質鋼板及びその製造方法 - Google Patents
缶強度、缶成形性に優れる容器用極薄軟質鋼板及びその製造方法 Download PDFInfo
- Publication number
- JP3840004B2 JP3840004B2 JP23061899A JP23061899A JP3840004B2 JP 3840004 B2 JP3840004 B2 JP 3840004B2 JP 23061899 A JP23061899 A JP 23061899A JP 23061899 A JP23061899 A JP 23061899A JP 3840004 B2 JP3840004 B2 JP 3840004B2
- Authority
- JP
- Japan
- Prior art keywords
- less
- moldability
- strength
- annealing
- containers
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Landscapes
- Heat Treatment Of Sheet Steel (AREA)
Description
【発明の属する技術分野】
本発明は飲料缶などの金属容器に利用される、板厚0.4mm以下の缶強度、缶成形性に優れる極薄軟質鋼板及びその製造方法に関するものである。
【0002】
【従来の技術】
飲料缶・食品缶などに代表される容器用鋼板については、缶コスト低減のため、素材の薄手化が求められていいる。この時、薄手化に伴う缶強度の低下を補うため鋼板自体を高強度化することと、焼鈍工程において生産効率を阻害するヒートバックルと呼ばれる鋼板の腰折れ回避のため、焼鈍時には目的とする板厚より厚い鋼板を通板し、その後再冷延(2CR)を施して目的とする板厚を得る技術が特公平7−109010号公報などで開示されている。
【0003】
しかし、鋼板の薄手化が進行する中で、2CR率の上昇は必然となり、材料の硬質化にともなう延性劣化が新たな問題となりつつある。代表的には缶胴と缶底または缶蓋を巻き締める際に、缶胴端部の径を拡げる加工(フランジ成形)における割れが問題となる。
【0004】
2CRに頼らずに高強度化を図る手段としては、固溶Nによる固溶強化や焼付硬化性(BH)などを利用した技術が特開平5−345926号公報、特開平6−ll6682号公報などで開示されている。これらの技術では缶強度や2ピース缶製造で必要とされる深絞り性および低異方性は確保できるが、時効性が大きいことによる加工時のストレッチャーストレインによる表面品位劣化の懸念や、BHを付与するための高温熱処理が不可欠となるばかりでなく、フランジ成形性を確保する点でも問題となることがある。
【0005】
また、従来の技術では素材の強度や延性などの特性のみに注目し、缶加工による材質変化に注目していないため、缶成形条件によっては缶成形途中で延性不足になり破断したり、成形後の缶強度が不足するなどの問題があった。
【0006】
【発明が解決しようとする課題】
本発明の目的は、素材の強度、延性が同一であるとしても、鋼板の加工硬化特性を好ましく制御することで、缶成形後における缶強度や缶の一部の成形性が良好になるような鋼板を提供することである。
【0007】
【課題を解決するための手段】
本発明者らは、特に2CR率が10%以下で製造される板厚0.4mm以下の鋼板の成分、熱延条件および焼鈍条件と材質、特に缶成形後の材質との関係を検討するうち、成分、特にNおよびAl量を特定範囲に限定した鋼板では素材特性および缶成形条件がほぼ同一でも缶成形後の缶強度やフランジ成形性などの特性が大きく異なる場合があることを知見した。
缶成形性との兼ね合いで素材は軟質であり、成形後は硬質高延性となる条件についてさらなる検討を加えるうち、極低炭素鋼でNを通常より高濃度で含有し、特定の0.2%耐力、全伸び、加工硬化を示す鋼板では、素材が軟質であるにもかかわらず缶強度が高く、また、缶加工を受けたフランジ部の成形性や缶胴部のエキスパンド加工性が良好となることを知見した。
【0008】
本発明はかかる知見に基づくものであって、その要旨とするところは以下の通りである。
(1)質量%で、
C :0.005%以下、 Mn:1.0%以下、
Si:0.001〜0.10%、 P :0.002〜0.040%、
S :0.002〜0.040%、 N :0.0040〜0.0300%、
Al:0.005〜0.080%
を含有し、残部Fe及び不可避的不純物からなり、JIS5号試験片による引張試験における0.2%耐力:430MPa以下、全伸び:15%以上40%未満の鋼板であって、内部摩擦によるQ-1が0.0010以上であることを特徴とする板厚0.4mm以下の缶強度、缶成形性に優れる容器用極薄軟質鋼板。
(2)質量%で、
C :0.005%以下、 Mn:1.0%以下、
Si:0.001〜0.10%、 P :0.002〜0.040%、
S :0.002〜0.040%、 N :0.0040〜0.0300%、
Al:0.005〜0.080%
を含有し、残部Fe及び不可避的不純物からなり、JIS5号試験片による引張試験における0.2%耐力:430MPa以下、全伸び:15%以上40%未満の鋼板であって、5%の冷延加工に続く200℃1時間の人工時効後のJIS5号試験片による引張試験における降伏点伸びが2%以上であることを特徴とする板厚0.4mm以下の缶強度、缶成形性に優れる容器用極薄軟質鋼板。
(3)質量%で、
C :0.005%以下、 Mn:1.0%以下、
Si:0.001〜0.10%、 P :0.002〜0.040%、
S :0.002〜0.040%、 N :0.0040〜0.0300%、
Al:0.005〜0.080%
を含有し、残部Fe及び不可避的不純物からなり、10%の冷間圧延前後のJ1S5号試験片による引張試験における0.2%耐力の差が140MPa以上の鋼板であって、内部摩擦によるQ-1が0.0010以上であることを特徴とする板厚0.4mm以下の缶強度、缶成形性に優れる容器用極薄軟質鋼板。
(4)質量%で、
C :0.005%以下、 Mn:1.0%以下、
Si:0.001〜0.10%、 P :0.002〜0.040%、
S :0.002〜0.040%、 N :0.0040〜0.0300%、
Al:0.005〜0.080%
を含有し、残部Fe及び不可避的不純物からなり、10%の冷間圧延前後のJlS5号試験片による引張試験における0.2%耐力の差が140MPa以上の鋼板であって、5%の冷延加工に続く200℃1時間の人工時効後のJIS5号試験片による引張試験における降伏点伸びが2%以上であることを特徴とする板厚0.4mm以下の缶強度、缶成形性に優れる容器用極薄軟質鋼板。
(5)質量%で、Ti:0.005%以下、Nb:0.005%以下の1種または2種をさらに含有する前記(1)〜(4)のいずれか1項に記載の板厚0.4mm以下の缶強度、缶成形性に優れる容器用極薄軟質鋼板。
(6)熱間圧延、冷間圧延、焼鈍を含む工程で前記(1)〜(5)のいずれか1項に記載の鋼板を得るにあたり、前記焼鈍に続く焼鈍温度からの冷却を、焼鈍均熱温度から650℃までを100〜200℃/秒、その後650℃〜450℃までを50〜100℃/秒、さらに450℃〜200℃までを0.1〜50℃/秒の冷却速度で行うことを特徴とする板厚0.4mm以下の缶強度、缶成形性に優れる容器用極薄軟質鋼板の製造方法。
【0009】
【発明の実施の形態】
以下に本発明を詳細に説明する。
まず、成分について説明する。成分はすべて質量%である。
Nは本発明の重要規定要件である。0.0040%未満では本発明の効果は得られない。望ましくは0.0060%以上である。また上限は鋳造欠陥の可能性や窒化鉄形成による加工性劣化から0.030%とする。
【0010】
Alは脱酸を目的として添加され0.005%以上含有される。N含有量が高い本発明鋼ではAlの含有量が高くなると、鋼中に微細に析出するAlNの析出量が増大し再結晶を抑制するため焼鈍時に高温通板が必要となり、通板性を著しく劣化させるため、0.080%を上限とする。好ましい範囲は0.010〜0.040%である。
【0011】
Cは、本発明では特に限定する必要はないが、0.005%以下とすることで焼鈍条件や熱延条件の影響をより小さくすることができる。望ましくは0.003%以下とすることが好ましい。
Mnも本発明では特に限定する必要はないが、過度な添加は材料を硬質化させ延性を劣化させるため、1.0%以下、好ましくは0.50%以下とする。
【0012】
Ti,Nbも特に限定する必要はなく、r値の特別な向上などの必要がない場合はあえて添加する必要はない。添加により再結晶温度が上昇し高温焼鈍が必要となり焼鈍通板性が劣化するので、それぞれ0.005%以下の1種または2種、好ましくは0.003%以下とすることが望ましい。
【0013】
通常の鋼板に不可避的に含有されるSi,P,S等は一般に容器用に用いられる鋼板に含有される程度に含有される。その範囲はSi:0.001〜0.10%、P:0.002〜0.040%、S:0.002〜0.040%である。その他、製鋼工程でのスクラップ使用などで混入する各種の不純物元素も、通常の鋼板に含有される程度に含有することは本発明の効果を損なうものではない。
【0014】
本発明鋼では鋼板の0.2%耐力は430MPa以下、鋼板の全伸びは15%以上に限定する。これは、素材がこの程度以上に高強度化された鋼板であれば本発明によらなくとも缶成形後の缶強度は必然的に高くなるためである。また、全伸びを40%未満と限定した理由は、本発明鋼で全伸びをこれ以上高くすることは含有するN量との兼ね合いで本発明の効果を得ることが困難になるためである。
【0015】
また、本発明のごとく加工硬化挙動を制御するに固溶C,Nが大きな役割を果たしていると考えられる。この固溶C,Nの量の測定法としては内部摩擦によるものがよく知られており、本発明においてもこの内部摩擦による測定値を用いる。内部摩擦では鋼板に強制的に与えられた歪みの減衰挙動が鋼板温度の関係で測定され、その減衰曲線から固溶C量および固溶N量が換算される。しかし現実の測定では両元素による減衰曲線が重なって測定されるため、正確な換算は困難である。そのため本発明においては、内部摩擦で直接的に得られる値のQ-1により範囲を限定する。
【0016】
Q-1は帯状試料の片側を固定し自由端を振動させる曲げ振動型の内部摩擦測定装置により測定した。測定時の振動周波数は試験片板厚、形状や測定装置への取り付けなどにより多少変動するが、通常60〜120Hzである。そして測定温度を0℃から200℃まで毎分2℃で変化させながら求めた振動の減衰曲線から測定に伴うバックグラウンドを差し引いたピークの最大値を、本発明におけるQ-1と定義した。
この値は同じ成分の鋼でも製造条件により大きく変化し、通常の鋼板であれば0〜0.01程度の値が得られる。本発明ではこの値を0.001以上と限定する。
【0017】
鋼板の加工硬化挙動の限定は本発明の重要な要件の一つである。加工硬化挙動は一般には引張試験の応力−歪曲線における加工硬化指数、いわゆるn値で表される場合が多いが、本発明鋼が対象としているような加工工程において変形方向が変化する缶成形を経た後の材料強度の指標としては正確さが十分とはいえない。本発明では加工方向の変化も考慮した加工硬化挙動の指標として、鋼板に10%の冷間圧延を施す前後のJlS5号引張試験における0.2%耐力の上昇量を140MPa以上と限定する。
【0018】
冷延における加工硬化量は通常、ロール径、パス回数、潤滑、温度などの圧延条件によりわずかに変動するが、本発明では通常の実験室で行うことができる条件、すなわちロール径100〜400mm、パス回数は1〜5パス、潤滑はパーム油、温度は室温とした場合の値で評価される。加工硬化挙動がこの範囲に無い場合は、缶成形後の缶強度が不足し、フランジ成形性が顕著に劣化する。
【0019】
鋼板の時効性の限定も本発明の重要な要件の一つである。特定の0.2%耐力、全伸び、加工硬化挙動を持った鋼板について、5%の冷延加工に続く200℃×1時間の人工時効後の降伏点伸びを2%以上とすることにより本発明の効果が得られる。
【0020】
板厚は本発明鋼の用途を考え、0.4mm以下と限定する。本発明鋼が特に必要とされるのは延性の劣化がより顕著となる0.2mm以下、さらに効果が発揮されるのは0.17mm以下の極薄鋼板においてである。
【0021】
鋼板の0.2%耐力、全伸びは、成分、2CR条件により変化し、従来鋼と同様に材質調整されるが、木発明の特徴である加工硬化挙動および時効特性を制御するには、特に2CR率を20%以下とすることが発明の効果を得るのに有効である。特に2CR率を10%以下とすればより顕著な効果を得ることができる。
【0022】
また、本発明鋼では焼鈍条件による材質の変動が非常に小さいため、焼鈍温度の限定が不要で、焼鈍後の組織が再結晶していればよい。通常、材質制御には焼鈍温度、特に最高到達温度と高温での保定時間の管理が重要となる。特に焼鈍温度を変化させるには、変化中および変化させた後の炉温が安定するまで通板が停滞または無駄な板を通板する必要がある。このためユーザーの要求に応じ様々な板厚および材質の鋼板を製造するに当たり、焼鈍炉の温度の変動を極力小さくし通板速度を一定として製造できるような通板スケジュールを組む必要が生じるが、このための労力は甚大なものがあり、また生産性を阻害させない完全なスケジュールを組むことは不可能である。本発明鋼では材質に及ぼす焼鈍条件の影響が非常に小さいため、実質的にスケジュールフリー化が達成できるというメリットも享受できる。
【0023】
従来技術ではNを一般的に知られているような固溶強化または焼付硬化を目的として含有させるものもあるが、本発明でのN含有量では本発明が対象とするJIS5号引張試験における0.2%耐力が430MPa以下の鋼板は必ずしも製造できないばかりでなく、成分に応じた2CRなど製造条件による0.2%耐力、加工硬化挙動の制御なくしては延性の劣化が著しい。また、特に2CR率が低い場合には時効性が顕著に劣化し、加工時の表面性状の劣化などの不具合が発生する。
【0024】
本発明でのNの添加は缶加工による高強度化促進および延性劣化抑止の目的で行われるもので、成分ならびに0.2%耐力、伸び、Q-1、加工硬化特性などを本発明範囲内に限定することで効果を得ることができる。これらの原因は明らかではないが、Nの存在が、缶加工時の転位を鋼中に分散させ、均一な交絡により加工硬化を促進すると共に、破断の起点となるボイドを形成させるような集中的な交絡を回避させ、その後のフランジ成形時にバウシンガー効果的な挙動により転位の再配列を起こさせ、破断までの歪みを増大させるためと考えられる。
【0025】
木発明の効果は焼鈍前の熱履歴、製造履歴によらない。熱延を行う場合のスラブはインゴット法、連続鋳造法など製造法は限定されず、また、熱延に至るまでの熱履歴にもよらないため、スラブ再加熱法、鋳造したスラブを再加熱することなく直接熱延するCC−DR法、さらには粗圧延などを省略した薄スラブ鋳造によっても本発明の効果を得ることができる。
【0026】
本発明鋼は、例えばN:0.0040〜0.0300%、Al:0.005〜0.080%を含有する鋼の焼鈍した後の冷却条件を制御することで得ることができる。例えば、焼鈍均熱温度から650℃までの冷却速度を100〜200℃/秒(ただし、650℃で焼鈍する場合は、この冷却速度は実施されない。)、その後650℃から450℃までの冷却速度を50〜100℃/秒、450℃〜200℃までを0.1〜50℃/秒とし、さらに焼鈍後の2CR率を20%以下とすることによって製造することが可能である。
【0027】
また、本発明鋼を溶接により缶胴部を製造する3ピース缶用素材として用いる場合には、溶接部が硬化し、熱影響部が軟化するためフランジ成形時に熱影響部に歪が集中し、フランジ成形性が鋼板延性のみならず溶接部および熱影響部の特性に影響される場合がある。溶接部および熱影響部の硬度制御のためB,Nbなどが添加される場合があるが、これらの微量元素を添加しても本発明の効果が失われるものではない。
【0028】
通常、本発明鋼板は表面処理鋼板用の原板として使用されるが、表面処理により本発明の効果はなんら損なわれるものではない。缶用表面処理としては通常、錫、クロム(ティンフリー)などが施される。また、近年使用されるようになっている有機皮膜を貼ったラミネート鋼板用の原板としても、本発明の効果を損なうことなく使用できる。
【0029】
【実施例】
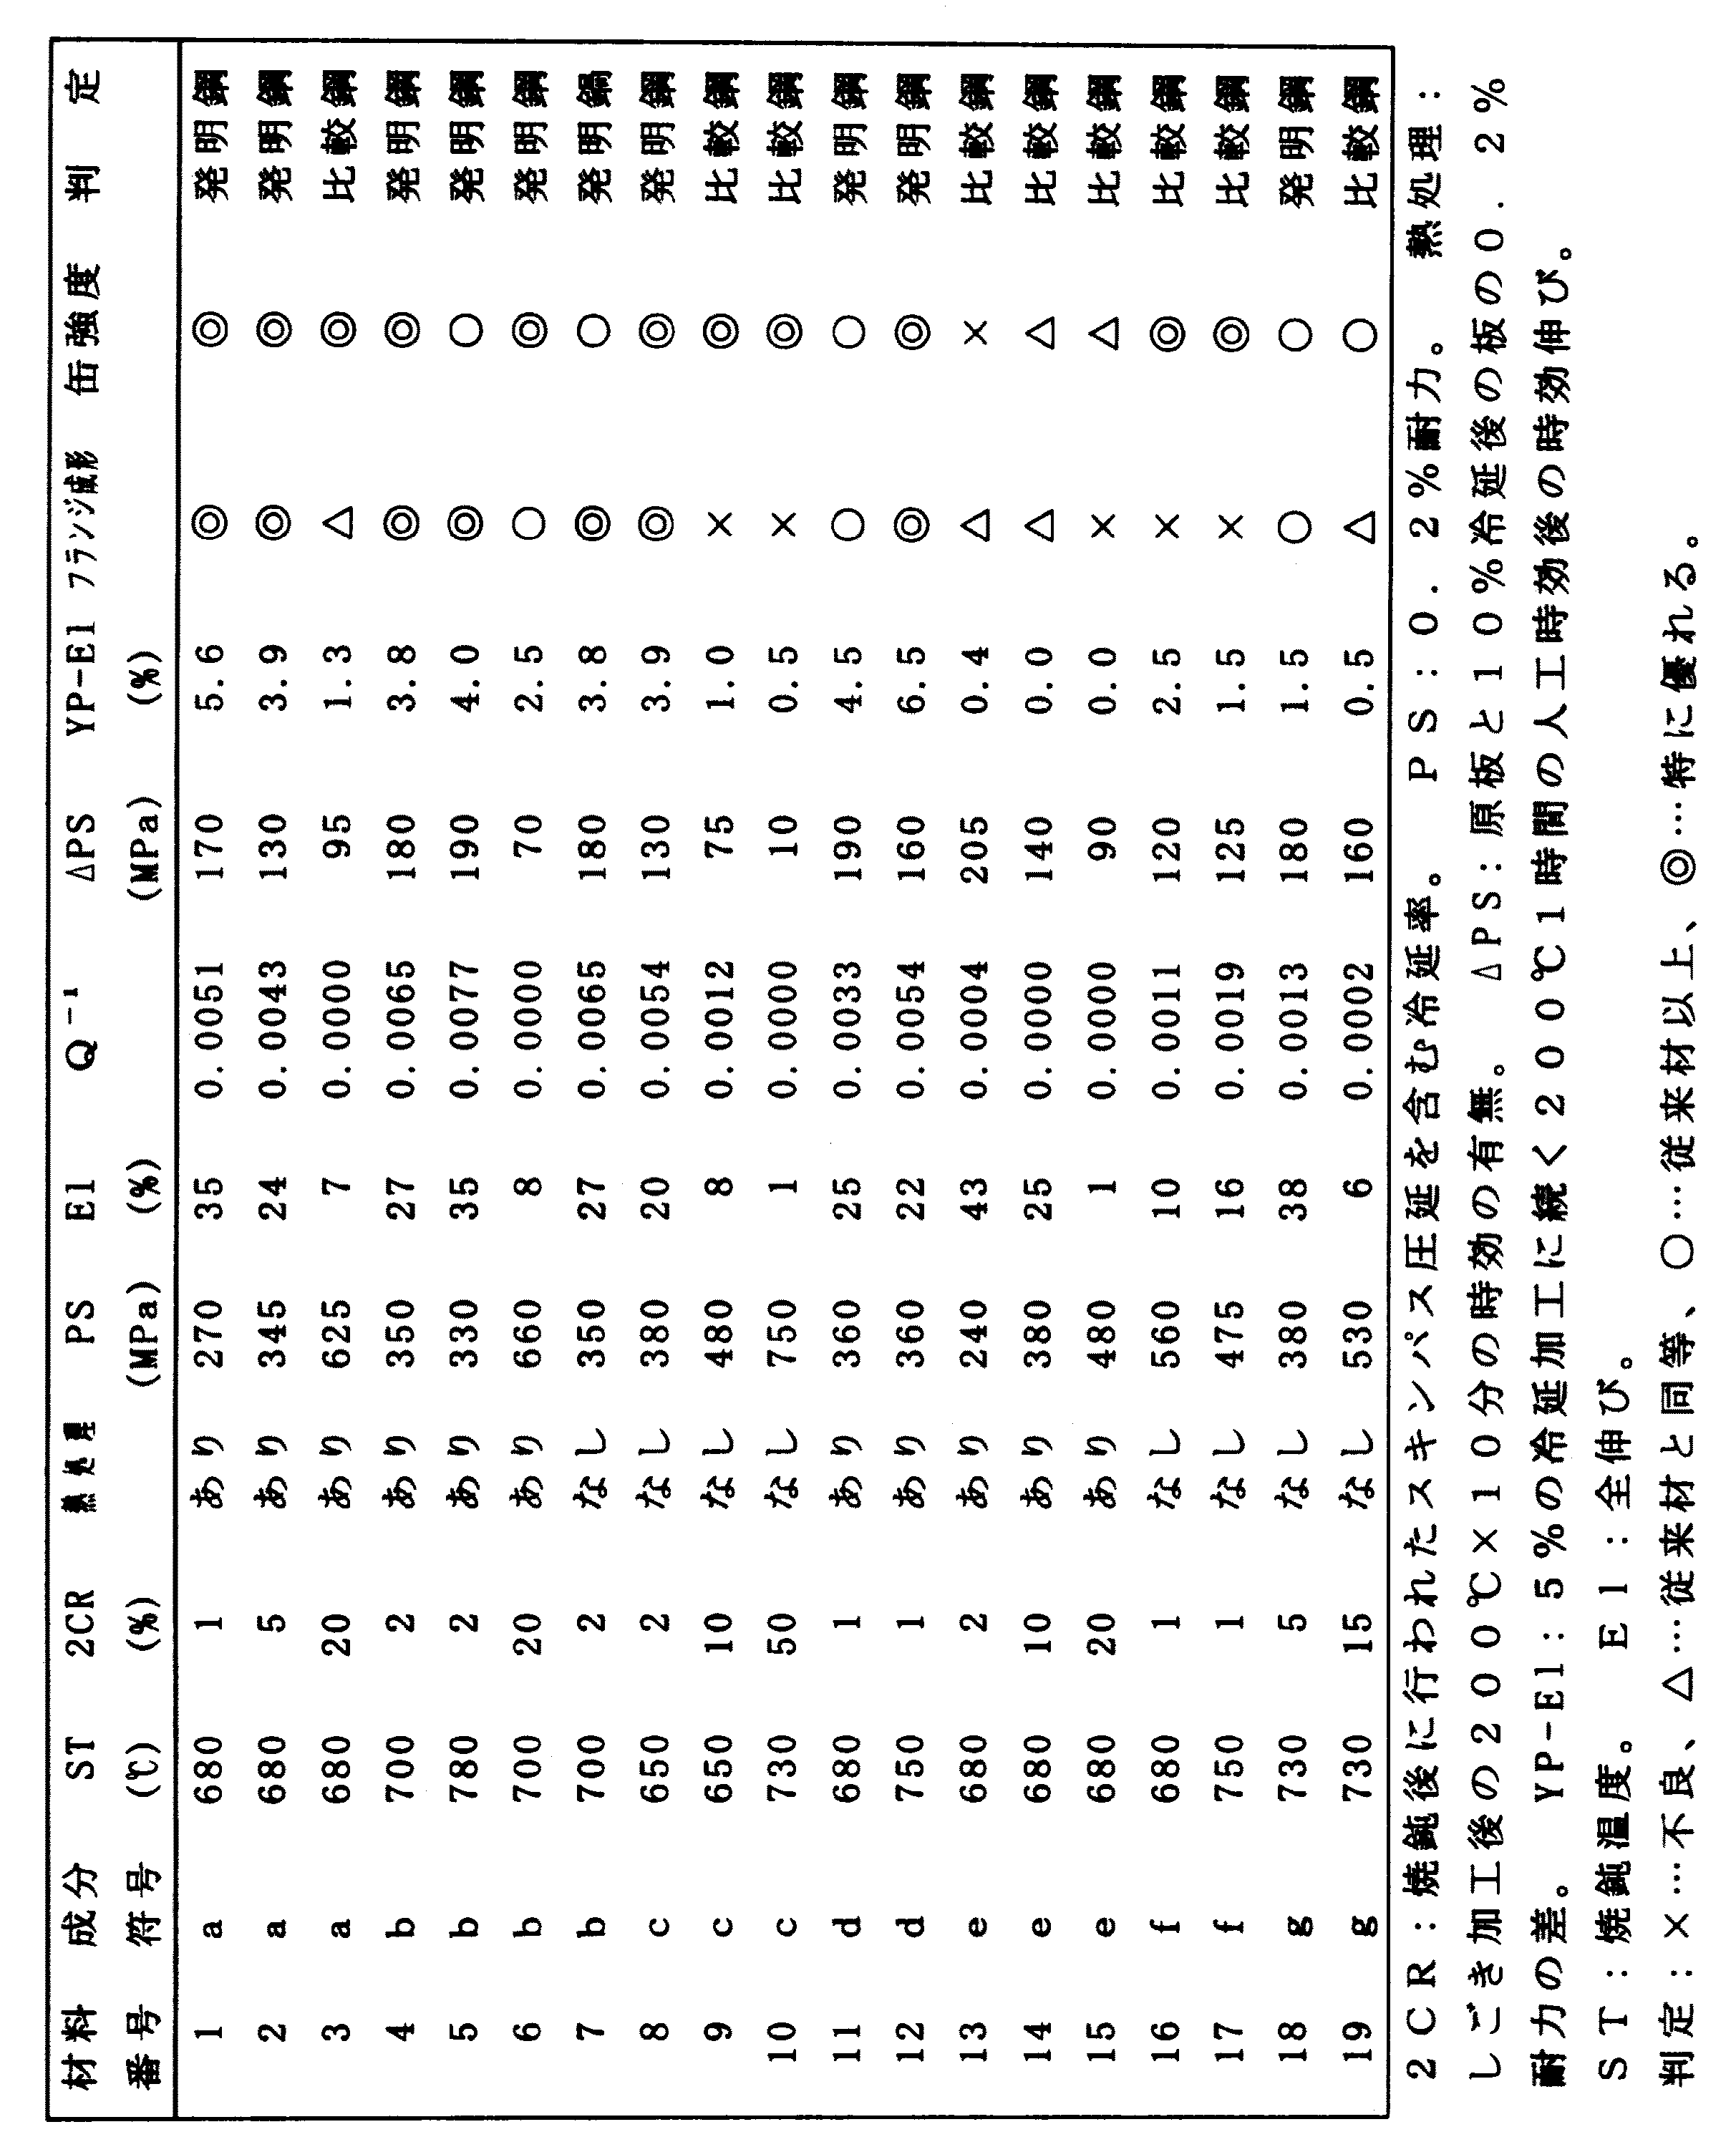
本発明の効果を、それぞれの板を同じ成形条件で2ピース缶に製缶加工する際のフランジ成形性および製缶加工後の缶強度で評価した。製缶条件は実際の工程とほぼ同様の条件で、絞り−しごき−塗装相当熱処理(200℃10分、一部は熱処理なし)−ネック成形−フランジ成形評価−缶強度(耐圧強度)評価の手順である。
表1に示す各成分の鋼について、熱間圧延、冷間圧延、焼鈍し、焼鈍後650℃までを150℃/秒、650〜450℃までを80℃/秒、450〜200℃を30℃/秒で冷却した。次いで2CRを施して板厚0.18mmの鋼板を製造し、引張試験により材質を測定した。
【0030】
これらの鋼についての製造条件および材質を表2に示す。成分および素材材質を本発明の範囲内に制御することで、良好なフランジ成形性および缶強度が得られていることが確認できる。また本発明鋼では、焼鈍工程によらず良好なフランジ成形性および缶強度が達成されており、焼鈍条件による材質の変動も非常に小さいことがわかる。
【0031】
【表1】
【表2】
【発明の効果】
以上述べたごとく本発明によれば、素材としては軟質なため缶成形性に優れ、缶成形時の加工により硬質となるため缶強度に優れるとともに、加工による延性劣化が小さいためフランジ成形性が良好な極薄容器用鋼板を焼鈍スケジュールフリーで得ることが可能となる。
Claims (6)
- 質量%で、
C :0.005%以下、 Mn:1.0%以下、
Si:0.001〜0.10%、 P :0.002〜0.040%、
S :0.002〜0.040%、 N :0.0040〜0.0300%、
Al:0.005〜0.080%
を含有し、残部Fe及び不可避的不純物からなり、JIS5号試験片による引張試験における0.2%耐力:430MPa以下、全伸び:15%以上40%未満の鋼板であって、内部摩擦によるQ-1が0.0010以上であることを特徴とする板厚0.4mm以下の缶強度、缶成形性に優れる容器用極薄軟質鋼板。 - 質量%で、
C :0.005%以下、 Mn:1.0%以下、
Si:0.001〜0.10%、 P :0.002〜0.040%、
S :0.002〜0.040%、 N :0.0040〜0.0300%、
Al:0.005〜0.080%
を含有し、残部Fe及び不可避的不純物からなり、JIS5号試験片による引張試験における0.2%耐力:430MPa以下、全伸び:15%以上40%未満の鋼板であって、5%の冷延加工に続く200℃1時間の人工時効後のJIS5号試験片による引張試験における降伏点伸びが2%以上であることを特徴とする板厚0.4mm以下の缶強度、缶成形性に優れる容器用極薄軟質鋼板。 - 質量%で、
C :0.005%以下、 Mn:1.0%以下、
Si:0.001〜0.10%、 P :0.002〜0.040%、
S :0.002〜0.040%、 N :0.0040〜0.0300%、
Al:0.005〜0.080%
を含有し、残部Fe及び不可避的不純物からなり、10%の冷間圧延前後のJ1S5号試験片による引張試験における0.2%耐力の差が140MPa以上の鋼板であって、内部摩擦によるQ-1が0.0010以上であることを特徴とする板厚0.4mm以下の缶強度、缶成形性に優れる容器用極薄軟質鋼板。 - 質量%で、
C :0.005%以下、 Mn:1.0%以下、
Si:0.001〜0.10%、 P :0.002〜0.040%、
S :0.002〜0.040%、 N :0.0040〜0.0300%、
Al:0.005〜0.080%
を含有し、残部Fe及び不可避的不純物からなり、10%の冷間圧延前後のJlS5号試験片による引張試験における0.2%耐力の差が140MPa以上の鋼板であって、5%の冷延加工に続く200℃1時間の人工時効後のJIS5号試験片による引張試験における降伏点伸びが2%以上であることを特徴とする板厚0.4mm以下の缶強度、缶成形性に優れる容器用極薄軟質鋼板。 - 質量%で、Ti:0.005%以下、Nb:0.005%以下の1種または2種をさらに含有する請求項1乃至4のいずれか1項に記載の板厚0.4mm以下の缶強度、缶成形性に優れる容器用極薄軟質鋼板。
- 熱間圧延、冷間圧延、焼鈍を含む工程で請求項1乃至5のいずれか1項に記載の鋼板を得るにあたり、前記焼鈍に続く焼鈍温度からの冷却を、焼鈍均熱温度から650℃までを100〜200℃/秒、その後650℃〜450℃までを50〜100℃/秒、さらに450℃〜200℃までを0.1〜50℃/秒の冷却速度で行うことを特徴とする板厚0.4mm以下の缶強度、缶成形性に優れる容器用極薄軟質鋼板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP23061899A JP3840004B2 (ja) | 1999-08-17 | 1999-08-17 | 缶強度、缶成形性に優れる容器用極薄軟質鋼板及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP23061899A JP3840004B2 (ja) | 1999-08-17 | 1999-08-17 | 缶強度、缶成形性に優れる容器用極薄軟質鋼板及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001049383A JP2001049383A (ja) | 2001-02-20 |
| JP3840004B2 true JP3840004B2 (ja) | 2006-11-01 |
Family
ID=16910602
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP23061899A Expired - Fee Related JP3840004B2 (ja) | 1999-08-17 | 1999-08-17 | 缶強度、缶成形性に優れる容器用極薄軟質鋼板及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3840004B2 (ja) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2010134616A1 (ja) * | 2009-05-18 | 2010-11-25 | 新日本製鐵株式会社 | 極薄鋼板およびその製造方法 |
| CN104245985B (zh) * | 2012-04-06 | 2017-08-11 | 杰富意钢铁株式会社 | 高强度高加工性钢板及其制造方法 |
| JP5958630B2 (ja) | 2014-10-10 | 2016-08-02 | Jfeスチール株式会社 | 王冠用鋼板およびその製造方法 |
| MY177069A (en) | 2014-11-28 | 2020-09-04 | Jfe Steel Corp | Steel sheet for crown cap, manufacturing method therefor, and crown cap |
| KR102026001B1 (ko) | 2015-02-26 | 2019-09-26 | 제이에프이 스틸 가부시키가이샤 | 병마개용 강판, 병마개용 강판의 제조 방법 및 병마개 |
| KR101996353B1 (ko) * | 2015-03-31 | 2019-07-04 | 제이에프이 스틸 가부시키가이샤 | 캔 뚜껑용 강판 및 그의 제조 방법 |
| MX2019002404A (es) | 2016-09-29 | 2019-06-20 | Jfe Steel Corp | Lamina de acero para corcholatas, metodo para fabricar las mismas, y corcholata. |
-
1999
- 1999-08-17 JP JP23061899A patent/JP3840004B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001049383A (ja) | 2001-02-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4254663B2 (ja) | 高強度薄鋼板およびその製造方法 | |
| JPH0820843A (ja) | 深絞り成形性と耐二次加工脆性に優れるクロム鋼板およびその製造方法 | |
| JP2014008513A (ja) | 連続鋳造スラブの製造方法および高強度冷延鋼板の製造方法 | |
| JPH0757892B2 (ja) | 2次加工性と表面処理性の優れた深絞り用冷延鋼板の製造方法 | |
| JPH024657B2 (ja) | ||
| RU2255989C1 (ru) | Способ производства холоднокатаной стали для глубокой вытяжки | |
| JPWO2010134616A1 (ja) | 極薄鋼板およびその製造方法 | |
| JP3578435B2 (ja) | プレス成形性と表面性状に優れた構造用熱延鋼板およびその 製造方法 | |
| JP2009007607A (ja) | 極薄容器用鋼板 | |
| JP7585896B2 (ja) | 缶用鋼板およびその製造方法 | |
| JP2001049383A (ja) | 缶強度、缶成形性に優れる容器用極薄軟質鋼板 | |
| JP2025122113A (ja) | 耐水素脆性及び耐衝突性に優れた熱間成形用めっき鋼板、熱間成形部材及びそれらの製造方法 | |
| JP4249860B2 (ja) | 容器用鋼板の製造方法 | |
| JP2002155339A (ja) | 深絞り性に優れた中・高炭素鋼 | |
| US12305254B2 (en) | Steel sheet for cans and method of producing same | |
| JP4178940B2 (ja) | 耐二次加工脆性に優れた高強度薄鋼板およびその製造方法 | |
| JP3596037B2 (ja) | 製缶用鋼板の製造方法 | |
| CN118251510A (zh) | 铁素体系不锈钢板 | |
| JP2003041342A (ja) | 打ち抜き性に優れる冷延鋼板 | |
| TW202321479A (zh) | 肥粒鐵系不鏽鋼板 | |
| JP4091717B2 (ja) | 高強度高延性容器用鋼板の製造方法 | |
| JP2003003239A (ja) | 焼付硬化性に優れた高強度熱延鋼板及びその製造方法 | |
| JP2636591B2 (ja) | プレス成形性、塑性異方性、耐置き割れ性に優れるオーステナイト系ステンレス鋼 | |
| JP2007270167A (ja) | 焼付硬化性に優れた溶融亜鉛めっき鋼板の製造方法 | |
| JPH0321611B2 (ja) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040519 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040601 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040727 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20051004 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20051028 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060801 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060804 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 3840004 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090811 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100811 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100811 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110811 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120811 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130811 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130811 Year of fee payment: 7 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130811 Year of fee payment: 7 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130811 Year of fee payment: 7 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130811 Year of fee payment: 7 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |