JP3843693B2 - 圧延材の誘導加熱装置 - Google Patents
圧延材の誘導加熱装置 Download PDFInfo
- Publication number
- JP3843693B2 JP3843693B2 JP2000102905A JP2000102905A JP3843693B2 JP 3843693 B2 JP3843693 B2 JP 3843693B2 JP 2000102905 A JP2000102905 A JP 2000102905A JP 2000102905 A JP2000102905 A JP 2000102905A JP 3843693 B2 JP3843693 B2 JP 3843693B2
- Authority
- JP
- Japan
- Prior art keywords
- air
- induction coil
- air purge
- header
- induction
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P10/00—Technologies related to metal processing
- Y02P10/25—Process efficiency
Landscapes
- General Induction Heating (AREA)
Description
【発明の属する技術分野】
この発明は、薄板熱間圧延の仕上圧延機の入側等に設置される誘導加熱装置であり、圧延材を誘導コイルの中に通過させるソレノイド型誘導コイルを有する圧延材の誘導加熱装置に関する。
【0002】
【従来の技術】
薄板の熱間圧延は、一般に、スラブを粗圧延機により中間厚さに圧延し、その後、仕上圧延機で最終製品の厚さに圧延している。その際、中間厚さに圧延した段階で仕上圧延の温度を確保できるよう、スラブの加熱温度、粗圧延の圧延条件、さらには仕上圧延の圧延速度の加速(加速圧延)等が考慮されている。しかし、近年、製品品質等の要請から、加熱温度の低温化あるいは仕上圧延後の冷却サイクルの複雑化等により、仕上圧延の温度が確保し難くなって来ている。
【0003】
そこで、中間厚さに圧延した段階で圧延材(粗バー)を加熱することが行われている。この場合、加熱手段としては、バーナによる加熱と電磁誘導による誘導加熱がある。この誘導加熱による加熱は、制御性が良いことと装置がコンパクトなことから、広く用いられている。その中でも、圧延材が誘導コイルの中を通過する形式のソレノイド型誘導コイルを有する誘導加熱装置が、よく用いられている。
【0004】
【発明が解決しようとする課題】
このような誘導加熱装置の誘導コイルの内側の底部には、圧延材の表面から剥離したスケールが堆積する。これらのスケールは誘導加熱により溶融し、誘導コイルのボビンその他の機器を損傷する原因となる。そこで、複数の誘導コイルの隙間からエアパージ用のノズルで、誘導コイルの中に堆積したスケールを吹き飛ばすエアパージが行われている。
【0005】
しかしながら、このエアパージ作業は、通常は手作業でエアパージ用のノズルを操作して行う必要がある。ラインにエアパージ装置を設置する場合は、ラインの両脇に設置し、そこから誘導コイルの内部にエアを吹き付ける。その場合、誘導コイルの入り口から斜め方向にエアを吹き付けることになるので、誘導コイル内部のコーナー部分は死角となりエアが吹き付けられない。そのため、スケールを完全にエアパージできなくなる。また、この装置の場合、エアパージノズルの設置角度等については、ラインを停止させて設定する必要がある。
【0006】
その他、誘導コイルの加熱効率を向上させるためには、板幅方向の寸法をできるだけコンパクトにする必要がある。また、圧延材の蛇行により、スケールの落下場所が変わることがある。しかし、エアパージノズルの設置位置は固定されているため、エアパージのできない部分(死角)がさらに拡大する。
【0007】
この発明は、以上のような従来技術の問題点を解決し、簡単な構造で死角がなく、効率良くエアパージすることが可能な誘導加熱装置を提供することを目的とする。
【0008】
【課題を解決するための手段】
上記の課題は次の発明により解決される。
第1の発明は、誘導コイルの中に圧延材を通過させるソレノイド型誘導コイルを有する誘導加熱装置において、誘導コイルの支持枠に取り付けられ、圧延材の幅方向に設置されたヘッダと、このヘッダに配置され誘導コイルの内側の底部にエアを吹き付ける方向に設定された複数のエアパージ用ノズルとを有するエアパージ機構を備え、該エアパージ機構は強磁性体ではない材料が用いられていることを特徴とする圧延材の誘導加熱装置である。
第2の発明は、誘導コイルの中に圧延材を通過させるソレノイド型誘導コイルを有する誘導加熱装置において、誘導コイルの支持枠に取り付けられ、圧延材の幅方向に設置されたヘッダと、このヘッダに配置され誘導コイルの内側の底部にエアを吹き付ける方向に設定された複数のエアパージ用ノズルとを有するエアパージ機構を備え、エアパージ以外の際も、該エアパージ機構の冷却用にエアを流すようにしていることを特徴とする圧延材の誘導加熱装置である。
第3の発明は、誘導コイルの中に圧延材を通過させるソレノイド型誘導コイルを有する誘導加熱装置において、誘導コイルの支持枠に取り付けられ、圧延材の幅方向に設置されたヘッダと、このヘッダに配置され誘導コイルの内側の底部にエアを吹き付ける方向に設定された複数のエアパージ用ノズルとを有するエアパージ機構を備え、該エアパージ機構は強磁性体ではない材料が用いられているとともに、エアパージ以外の際も、該エアパージ機構の冷却用にエアを流すようにしていることを特徴とする圧延材の誘導加熱装置である。
【0009】
これらの発明は、圧延材の幅方向に設置されたヘッダに、複数のエアパージ用ノズルが配置されているので、誘導コイルの内側の底部について、すべての箇所にエアを吹き付けることができる。また、エアパージ用のヘッダが誘導コイルの支持枠に取り付けられているので、エアパージ機構を誘導コイルごとラインから撤去して、オフラインで調節できる。これにより、高熱場所で且つ作業性の悪いライン内の作業を回避することができる。
【0010】
第4の発明は、誘導加熱装置は、連続して配列された複数の誘導コイルを備えており、それぞれの誘導コイルのエアパージ機構に対して、エアパージ用ノズルのエアを吹き付ける方向に、所定の時間間隔で順次エアパージを行うよう制御するエアパージ制御手段を備えているとともに、最後の誘導コイルの出口にエアカーテンが設けられていることを特徴とする第1〜第3のいずれかの発明の圧延材の誘導加熱装置である。
【0011】
この発明は、複数の誘導コイルについてエアパージを行う際、一方の端の誘導コイルから他の端の誘導コイルまで、エアパージを順次行うよう制御するエアパージ制御手段を備えている。このエアパージ制御手段は、エアを吹き付ける方向の上流側の誘導コイルから、順次エアパージを行うよう、ヘッダに供給するエアを制御する。
【0012】
誘導コイルからエアパージされたスケールは、搬送ロールの上に、あるいは、次の誘導コイルの中に落下する。この次の誘導コイルの中に落下したスケールは、その誘導コイルのエアパージによりパージされる。エアパージされたスケールの一部は、さらにその次の誘導コイルの中に落下する。以上の工程を順次繰り返して、すべての誘導コイルについて、スケールが完全に除去される。
【0013】
【発明の実施の形態】
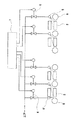
この発明の実施に当たっては、図1に示すように、誘導コイル2のエアパージ機構1を、ラインに直接(フロアまたは搬送設備等に)設置するのではなく、誘導コイル2の支持枠3に取り付ける。この図1で、(a)はライン側面から見た断面図、(b)誘導コイル2の入口の方向から見た正面図である。誘導コイル2は、搬送ロール8の間に設置されている。
【0014】
エアパージ機構1の主要部は、複数のエアパージ用ノズル4とそれを配置したヘッダ5である。このヘッダ5は、誘導コイル2の軸に垂直に、即ち圧延材の幅方向と平行に取り付けられる。エアパージ機構1へのエアの供給は、ヘッダ5と工場エア配管の間を、フレキシブルホース等で接続することにより行う。
【0015】
エアパージ用ノズル4については、エアを吹き付ける方向が誘導コイル2内側の底部を向くよう、取付け角度を設定する。この取付け角度は、誘導コイル2の軸方向に平行な方向より下向きの角度となる。ノズル4の配置間隔は、吹き付けるエアの開き角度等、ノズルの特性・仕様に合わせて適宜決定する。
【0016】
なお、エアパージ機構1の材料については、鋼等の強磁性体を用いると誘導コイルからの漏洩磁束により誘導加熱され、場合によっては赤熱状態になる。そこで、強磁性体ではない材料、例えばオーステナイト系ステンレスを用いることが好ましい。さらに、その場合でも、ヘッダ5とノズル4は誘導加熱された圧延材からの熱輻射(熱放射)により加熱されるので、パージ以外の通常の誘導加熱の際も、冷却用にエアを流しておくことが望ましい。
【0017】
また、ヘッダ5については、熱歪による撓み等の変形を防止するため、サポート部材を設けることもできる。このサポート部材は、ヘッダ5の幅方向の例えば中央部等に、必要に応じて取り付けることにより、ヘッダ5の撓みによるノズル4の角度のずれを防止することができ、エアを吹き付ける方向を常に最適に維持することが可能となる。
【0018】
なお、エアパージ機構1を取り付ける誘導コイル2の支持枠3としては、コイルのボビン(巻き枠)、それを支持する架台、吊り枠、あるいはこれらの装置をさらに搭載・懸架する台車等、誘導コイルを直接的あるいは間接的に支持するものであれば、特に限定されない。このようにして、誘導コイル2とエアパージ機構1の位置関係を、一定に保持することができる。
【0019】
エアパージ機構1を調節する際は、それを誘導コイル2とともにラインから搬出することにより、オフラインでノズル4の設置角度等の調節を行う。これには、誘導コイル2を台車に搭載あるいは懸架することが便利である。台車をラインの横に移動させることにより、ライン内の作業を回避することができる。
【0020】
次に、別の実施の形態を図2に示す。この例では、複数の誘導コイル2のヘッダ5(エアパージ機構)のエアを、電磁弁6により開閉する。この電磁弁6の操作は、エアパージ制御手段7を用いて、タイマ等により所定時間毎にエアを供給することにより実施できる。エアパージ制御手段7は、シーケンサあるいはマイクロコンピュータ等により、所定の時間間隔で一定時間、電磁弁6に弁を開くための信号(電流)を流して、電磁弁6を操作する。このように、電磁弁6を順次開閉することにより、各誘導コイル2のスケールをパージする。
【0021】
なお、最後の誘導コイル2の出口には、エアパージされたスケールが飛散しないよう、エアカーテン(カウンターエアパージ)を設けることが望ましい。エアカーテンは、エアパージ用ノズルと同様にヘッダ5' を設置し、エアを吹き付ける方向を誘導コイルの外側とすれば実現できる。
【0022】
【発明の効果】
この発明は、複数のエアパージ用ノズルを圧延材の幅方向に設置されたヘッダに配置しているので、誘導コイルの内側全体にエアを吹き付けることができる。また、エアパージ機構を誘導コイルごとラインから撤去して、オフラインで調節できる。これにより、ライン内の作業を回避し、効率を向上させることができる。
【0023】
さらに、複数の誘導コイルについて、エアパージを順次行うよう制御するエアパージ制御手段を備えることにより、スケールの一部が次の誘導コイルの中に落下しても、完全に除去することができる。
【図面の簡単な説明】
【図1】発明の実施形態を示す外観図。
【図2】発明の別の実施形態を示す外観図。
【符号の説明】
1 エアパージ機構
2 誘導コイル
3 支持枠
4 エアパージ用ノズル
5 ヘッダ
5' エアカーテン用ヘッダ
6 電磁弁
7 エアパージ制御手段
8 搬送ロール
Claims (4)
- 誘導コイルの中に圧延材を通過させるソレノイド型誘導コイルを有する誘導加熱装置において、誘導コイルの支持枠に取り付けられ、圧延材の幅方向に設置されたヘッダと、このヘッダに配置され誘導コイルの内側の底部にエアを吹き付ける方向に設定された複数のエアパージ用ノズルとを有するエアパージ機構を備え、該エアパージ機構は強磁性体ではない材料が用いられていることを特徴とする圧延材の誘導加熱装置。
- 誘導コイルの中に圧延材を通過させるソレノイド型誘導コイルを有する誘導加熱装置において、誘導コイルの支持枠に取り付けられ、圧延材の幅方向に設置されたヘッダと、このヘッダに配置され誘導コイルの内側の底部にエアを吹き付ける方向に設定された複数のエアパージ用ノズルとを有するエアパージ機構を備え、エアパージ以外の際も、該エアパージ機構の冷却用にエアを流すようにしていることを特徴とする圧延材の誘導加熱装置。
- 誘導コイルの中に圧延材を通過させるソレノイド型誘導コイルを有する誘導加熱装置において、誘導コイルの支持枠に取り付けられ、圧延材の幅方向に設置されたヘッダと、このヘッダに配置され誘導コイルの内側の底部にエアを吹き付ける方向に設定された複数のエアパージ用ノズルとを有するエアパージ機構を備え、該エアパージ機構は強磁性体ではない材料が用いられているとともに、エアパージ以外の際も、該エアパージ機構の冷却用にエアを流すようにしていることを特徴とする圧延材の誘導加熱装置。
- 誘導加熱装置は、連続して配列された複数の誘導コイルを備えており、それぞれの誘導コイルのエアパージ機構に対して、エアパージ用ノズルのエアを吹き付ける方向に、所定の時間間隔で順次エアパージを行うよう制御するエアパージ制御手段を備えているとともに、最後の誘導コイルの出口にエアカーテンが設けられていることを特徴とする請求項1〜3のいずれかに記載の圧延材の誘導加熱装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000102905A JP3843693B2 (ja) | 2000-04-05 | 2000-04-05 | 圧延材の誘導加熱装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000102905A JP3843693B2 (ja) | 2000-04-05 | 2000-04-05 | 圧延材の誘導加熱装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001291578A JP2001291578A (ja) | 2001-10-19 |
| JP3843693B2 true JP3843693B2 (ja) | 2006-11-08 |
Family
ID=18616693
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2000102905A Expired - Fee Related JP3843693B2 (ja) | 2000-04-05 | 2000-04-05 | 圧延材の誘導加熱装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3843693B2 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4173648B2 (ja) * | 2001-03-30 | 2008-10-29 | Jfeスチール株式会社 | 誘導加熱装置におけるスケールの除去方法および誘導加熱装置 |
| CN106661647A (zh) * | 2014-07-10 | 2017-05-10 | 高周波热錬株式会社 | 加热装置和加热方法 |
| CN113102516B (zh) * | 2021-03-05 | 2022-02-18 | 东北大学 | 融合轧制机理和深度学习的热连轧带钢头部宽度预测方法 |
| CN116727468B (zh) * | 2023-07-28 | 2025-12-26 | 中色科技股份有限公司 | 一种残留轧制油的清理装置 |
-
2000
- 2000-04-05 JP JP2000102905A patent/JP3843693B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001291578A (ja) | 2001-10-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5137842B2 (ja) | 導入材料の熱間圧延をするための方法及び仕上げ圧延ライン | |
| TW200927317A (en) | Compact, flexible CSP installation for endless, semi-endless and batch operation | |
| JP5663763B2 (ja) | ストリップをコーティングするための装置及びそのための方法 | |
| JP2023530544A (ja) | 熱間圧延極薄鋼帯の連続生産のためのプラントおよび方法 | |
| WO2018179449A1 (ja) | 熱延鋼板の冷却装置、および熱延鋼板の冷却方法 | |
| JP2001291578A (ja) | 圧延材の誘導加熱装置 | |
| JP3611308B2 (ja) | ストリップ形状矯正装置及び方法 | |
| EP1375680B1 (en) | Scale removing method for induction heating apparatus and induction heating apparatus | |
| KR101006608B1 (ko) | 유도 가열 장치 | |
| JP2583031B2 (ja) | 材料シートを処理する方法及び装置 | |
| JPH11319948A (ja) | 中間圧延材の矯正装置 | |
| JP3876810B2 (ja) | 金属帯の制振装置及び金属帯の製造方法 | |
| JP4114701B2 (ja) | 熱延鋼帯の冷却装置と、その冷却方法および熱延鋼帯の製造方法 | |
| KR19980052525A (ko) | 열간압연선재의 균일냉각방법 | |
| JP6456505B2 (ja) | 熱延バーの巻取及び巻出装置 | |
| KR100286607B1 (ko) | 바이패스 압연이 가능한 엔드리스 압연용 코일 박스 장치 | |
| KR101235767B1 (ko) | 코일 박스 | |
| JP4187960B2 (ja) | 材質安定化システム | |
| JP2007238991A (ja) | 溶融めっき鋼帯の製造方法及び溶融めっき設備 | |
| JP2024519666A (ja) | 金属処理用の非接触式ルーパ及び関連する方法 | |
| KR200287336Y1 (ko) | 열처리 로 | |
| JP2006097106A (ja) | 鋼帯の蛇行矯正方法および装置 | |
| KR19990052504A (ko) | 고온선재의 사행방지 장치 | |
| JP5940900B2 (ja) | 冷間圧延設備 | |
| JP2970920B2 (ja) | 合金化炉およびその運転方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20060313 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060328 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060522 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20060522 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060725 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060807 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| RD01 | Notification of change of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7421 Effective date: 20060920 |
|
| A072 | Dismissal of procedure |
Free format text: JAPANESE INTERMEDIATE CODE: A072 Effective date: 20070119 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090825 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100825 Year of fee payment: 4 |
|
| LAPS | Cancellation because of no payment of annual fees |