JP3849904B2 - 畳の平刺縫着装置 - Google Patents
畳の平刺縫着装置 Download PDFInfo
- Publication number
- JP3849904B2 JP3849904B2 JP27425298A JP27425298A JP3849904B2 JP 3849904 B2 JP3849904 B2 JP 3849904B2 JP 27425298 A JP27425298 A JP 27425298A JP 27425298 A JP27425298 A JP 27425298A JP 3849904 B2 JP3849904 B2 JP 3849904B2
- Authority
- JP
- Japan
- Prior art keywords
- tatami
- floor
- flat
- pushing member
- cutting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000009958 sewing Methods 0.000 title claims description 67
- 238000005520 cutting process Methods 0.000 claims description 44
- 238000000034 method Methods 0.000 claims description 7
- 239000000463 material Substances 0.000 claims description 5
- 241000209094 Oryza Species 0.000 description 3
- 235000007164 Oryza sativa Nutrition 0.000 description 3
- 235000009566 rice Nutrition 0.000 description 3
- 239000010902 straw Substances 0.000 description 3
- 229920006327 polystyrene foam Polymers 0.000 description 2
- 230000000694 effects Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 210000003205 muscle Anatomy 0.000 description 1
- 239000011343 solid material Substances 0.000 description 1
Images



Landscapes
- Floor Finish (AREA)
- Sewing Machines And Sewing (AREA)
Description
【発明の属する技術分野】
この発明は、畳の平刺縫着装置に関し、特に、平刺ミシンによって平刺しを行なう際に、畳床の荒落としを経て平刺を行なうまでの一連の動作を自動的に行なわせるように構成したものである。
【0002】
【従来の技術】
従来の平刺縫着装置においては、縫着の対象となる畳床の元幅寸法と仕上がり幅寸法との差を考慮せずに平刺動作を行なっていた。
【0003】
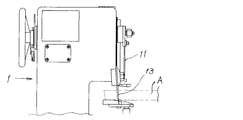
従来の平刺動作を行なう平刺ミシン1は、図2に示すように、一度の縫着・切断動作で二寸(約6cm)程度しか畳床Aを切り落とすことができない構造のものが多く、仕上がり幅寸法が、畳床Aの元幅寸法に対して極端に小さい場合には、切り落とす部分が大きくて、畳床Aが平刺ミシン1に衝突する恐れがある。
【0004】
このような衝突事故を回避するために、平刺ミシン1の平刺の縫着動作が可能になる床幅寸法にまで予め畳床Aを切り落とす「荒落とし作業」が必要である。しかし、この荒落とし作業を行なう際には、人手に頼るところが大きく、また、荒落とし作業を荒落とし専用の機械で行なう場合でも、この荒落とし作業を別行程として行なう必要があるので、手間が増加し、全体的にみて作業効率が悪かった。
【0005】
また、平刺縫着装置よって、硬くしっかりした材質の畳床(稲わら床、畳ボード床など)に対して縫着・裁断を行なう場合には、仕上がり寸法が若干狂うことが確認されている。この理由は、畳床が硬いために、
・裁断中に平刺ミシン1に取り付けられた畳床切断刃13がたわむ(しなる)、
・固定されているはずの畳床Aが微妙に動く、
・平刺ミシン1が浮き上がる
など機械的負荷が増大するからである。
【0006】
床押し部材25および幅寄せ部材26を備えた平刺縫着装置においては、幅寄せ動作において床押し部材25で畳床Aの縁部を押して行き、畳床の縫着・切断位置を決定することができる。
【0007】
【発明が解決しようとする課題】
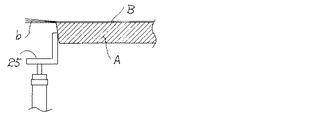
しかし、図3に示すように、前工程の框縫い工程が終わった畳床Aには、畳床Aよりも幅が広い畳表Bが縫いつけられて畳表Bの『ヒゲ』と呼ばれる部分bが畳床Aよりはみ出している。そのために、上前平刺動作において下前側の畳床Aの縁部を幅寄せするとき、このはみ出した『ヒゲ』の部分bを押すことになり、畳表bを無理に折り曲げたり、畳表bの藺筋を歪めたりして、畳の仕上がりの美観を損なう恐れがある。
【0008】
そこで、予め人手によって畳表Bの『ヒゲ』の部分bを切り落とすことが行なわれていたが、この作業は手間が掛かり無駄な作業である。また、図3に示すように、装置側の対策として、畳表Bの『ヒゲ』の部分bを押さないように床押し部材25の高さを低く設定して、畳床Aの下面近傍を床押し部材25で押すように設計されていた。
【0009】
一方、下前平刺動作のために、先に切断を完了した上前側の畳床Aの縁部を幅寄せ部材26が押して行くとき、上前側の切断面が完全な垂直ではなくて、やや斜めに切断されているので、図3に示すように、畳床Aの下面近傍を押す場合と図4に示すように、畳床Aの上面近傍を押す場合とでは、畳床Aを押し出す量が若干変わる。
【0010】
このような現象は、畳床Aの厚みが厚いほど顕著に現れ、仕上がりの寸法誤差を生じる一つ要因となるため、正確な仕上がり寸法を望む場合には、既に切断された畳床Aの上面近傍を押すことが望ましい。しかし、これは先に述べたように『ヒゲを押さないように畳床の下面を押すこと』と矛盾しており、この点が寸法精度を向上させるための課題であった。
【0011】
【課題を解決するための手段】
この発明の畳の平刺縫着装置は、床押し部材25および床定規27を設けた畳縫着台1と、床押し部材25によって畳床Aを床定規27に押し付けた状態における床押し部材25の位置に基づいて畳床Aの床幅を測定する測定手段と、測定した床幅および予め設定した仕上がり寸法より畳床Aを裁断すべき量を算出する算出手段と、算出された裁断すべき量に基づいて荒落としの必要性および必要回数を判断する判断手段と、判断手段の出力により荒落とし動作と平刺動作を切り換える制御手段とを具備している。
【0013】
【発明の実施の形態】
畳床の上前側および下前側を片側ずつ平刺する畳縫着装置を例にあげて、この発明を説明する。
【0014】
この発明の畳の平刺縫着装置は、図1に示すように、畳を載せる畳縫着台2と、この畳縫着台2に平行に敷設されたレール3と、このレール3上を走行する平刺および裁断を同時に行なうことができる平刺ミシン1と、畳床Aを平刺ミシン1の方へ押し出す床押し部材25および幅寄せ部材26と、畳床Aを押し込む基準位置を定める床定規27とにより構成されている。
【0015】
平刺ミシン装置は、図2に示すように、直進針11を持つ平刺ミシン1と、主として畳床Aを裁断する畳床切断刃13および主として畳表Bを裁断する畳表切断刃12(図6参照)とを備えている。なお、この平刺ミシン1には、公知のものを使用することができる。
【0016】
平刺ミシン1、畳床切断刃13および畳表切断刃12は、レール3と直交方向に移動可能であって、平刺ミシン1が走行しながら平刺し縫着を行なう際には、平刺ミシン1は平刺し位置に、また、畳床切断刃13および畳表切断刃12は、畳床および畳表の切断位置に移動する。
【0017】
畳表切断刃12は、回転する刃物であり、畳床切断刃13は、包丁のような一定の角度範囲を往復する刃物であって、畳表切断刃12は、畳表を畳床よりも僅か内側で裁断するように、畳床切断刃13と裁断位置をずらして配置されている。
【0018】
一方、平刺ミシン1が原点復帰のために走行する際には、平刺ミシン1および畳床切断刃13と畳表切断刃12は、走行の邪魔にならない待機位置へ移動する。
【0019】
さらに、図6(a)および(b)に示すように、回転する畳表切断刃12は、アーム14により単独で上方または側方の待避位置へ移動するように構成されており、荒落とし工程においては図6(b)に示すように待避させる。
【0020】
畳縫着台2は、図1に示すように、縫着すべき畳が載せられる畳載置台2と、回転座21とを備えており、この回転座21は、シャフト22が上昇した状態で、シャフト22を中心にして回転可能に構成されており、畳の一辺の縫着が済んだときにシャフト22を上昇させて、畳を180度回転させる。
【0021】
床定規27は、畳の位置決めの際に、図示の状態を維持し、位置決めが済むと、畳の縫着の邪魔にならないように畳縫着台2の内部の待機位置に移動する。
【0022】
畳縫着台2および平刺ミシン1などの各部の動作は、マイクロコンピュータを用いた制御装置(図示せず)により制御される。制御装置は、操作者が入力部から設定した畳の寸法や畳床の材質(稲わら床、畳ボード床、ポリスチレンフォームを心材とした床など)に応じて、各部の動作を制御する。
【0023】
床押し部材25および幅寄せ部材26は、畳縫着台2に載せられた畳を平刺ミシン1の方向へ押し込む動作を行なうものである。
【0024】
床押し部材25および幅寄せ部材26の基準位置を決めるための幅寄せ基準センサー23を設け、幅寄せの基準位置からの移動量を正確に検出できる幅寄せエンコーダ24などの検出器が取り付けられている。作業対象の畳床を畳縫着台2に載せて幅寄せにより平刺ミシンの側へ押し出して、畳縫着台2に取り付けられた床定規27と床押し部材25で畳床Aをびったりと挟んだ状態にすると、そのときの幅寄せ部材26の位置は、畳床Aの元幅寸法を示すことになる。すなわち、先の幅寄せ基準センサー23の出力および幅寄せエンコーダ24のカウント値から、畳床Aの元幅寸法を割り出すことが可能となる。
【0025】
なお、ここでは床押し部材25と床定規27の間に畳床Aを挟み込むことによって床幅を測定しているが、床定規27の代わりに単純なON/OFFセンサー、リミットスイッチ、光電センサーなどを設置して、床定規に当たる側の畳床の縁部を検知し、この畳床の縁部を検知した瞬間の幅寄せエンコーダ24の値から畳床の床幅を割り出すことも可能である。
【0026】
このようにして測定された畳床Aの床幅と、予め入力されている仕上がり寸法との差分から、畳床をどれだけ切り落とすべきかという裁断量を判断することができる。
【0027】
ここで、切り落とさなければならない裁断量が「荒落とし基準量」なる設定された数値(制御ソフトウエア内に格納された数値)よりも大きい場合には、平刺ミシン1が畳床に街突する恐れがあり、荒落とし動作が必要であるものと判断する。さらに、平刺ミシン1の機械的構造から、一度に安全に切り落とすことが可能な最大切り落とし量には限度があるので、「最大荒落とし量」となる数値(制御ソフトウエア内に格納された数値)を用いて荒落とし動作が何回必要であるか、それぞれの荒落としでいくらの量を切り落とすべきかを決定することができる。
【0028】
このように、制御装置が荒落とし動作を行なうか、荒落としを行なうことなく平刺を行なうかを判断し、装置は荒落としから平刺までの動作を自動的に完了することができる。
【0029】
また、硬い材質の畳床(稲わら床、畳ボード床など)を平刺縫着する際に発生する機械的な負荷の増大に基づく寸法誤差をなるべく低く抑える方法として、自動的な荒落とし機能を装備した平刺縫着装置では、荒落としする際の落とし量や仕上げの下前平刺作業を行なう際の下前残し代をなるべく少なくし、機械的な負荷の増大を低く抑えるような制御を行なう。
【0030】
すなわち、硬い材質の畳床を加工することを制御装置に入力して設定すると、その畳床の材質に対応した荒落とし量と下前残し代を少なく設定し、1回の荒落とし量を制御して、機械的負荷と寸法誤差の少ない状態での縫着・裁断動作を実現することができる。
【0031】
一方、比較的柔らかい材質の畳床(ポリスチレンフォームを心材とした床など)を加工する場合には、機械的負荷が少ないので、1回の荒落とし量をなるべく多くして、できるだけ少ない回数の荒落としで畳を効率よく仕上げるように制御する。
【0032】
床押し部材25および幅寄せ部材26は、畳床Aの下面近傍を押す場合と上面近傍を押す場合とを切り換えて動作させる必要がある。そのために、床押し部材25が上昇または下降するように構成し、制御装置は必要に応じ、畳床Aの下面近傍を押す場合と、上面近傍を押す場合とを使い分ける。
【0033】
この昇降は、エアーシリンダーによる昇降、モータによる昇降、ソレノイドコイルによる昇降などの各種の昇降手段で実施することができる。
【0034】
畳床として、厚みが異なる種々のものが提供されているので、床押し部材25および幅寄せ部材26に昇降手段を設けて、畳床の上面を押す場合および下面を押す場合に合わせて、押す位置の高さを変えられるように構成されている。
【0035】
次に、このように構成された畳の平刺縫着装置によって畳を製造する動作を図5のフローチャートにしたがって説明する。
【0036】
(上前平刺動作)
(1) 畳表Bのヒゲの部分bを押さないように、畳床Aの下面近傍を押し得る低い高さまで床押し部材25を上昇させる(図3参照)。
(2) 畳床Aの縁部が床定規27に当たるまで幅寄せ部材26を前進させて畳床を床押し部材25と床定規27との間に畳床を挾み込む。
(3) この挾み込んだ状態における幅寄せエンコーダの値を読み取って、畳床の元幅寸法Soを割り出す。
(4) 畳床を畳載置台2にしっかりと床締めし、平刺しミシン1を作動させて畳の上前側の畳床Aおよび畳表Bを裁断しつつ平刺を行なう。
(5) 床締めを解除したのち、畳を180度反転させる。
【0036】
(荒落とし動作)
(10) 割り出した畳床の元幅寸法Soと、予め入力して設定された仕上がり寸法Snとの差分から、荒落とし動作が必要か否かを判断する。
(11) 荒落とし動作が必要であると判断したとき、元幅寸法Soより荒落とし量を決定し、この荒落とし量を幅寄せエンコーダの目標値に換算する。
(12) 畳床の上面近傍を押し得る高さまで床押し部材25を上昇させる(図4参照)。
(13) 幅寄せエンコーダの目標値(1回で荒落としが可能な限度以内)に達するまで、幅寄せ部材26を前進させ、
(14) 幅寄せ後に畳床を床締めして、荒落とし動作を行なう。
(15) 床締めを解除したのち、
(16) 床幅寸法を荒落とし後の床幅寸法に変更・更新して、工程(10)に戻る。
なお、この荒落とし動作中、畳表切断刃12は、図6(b)に示すように待避させられている。
【0037】
(下前平刺動作)
(20) 工程(10)において、荒落とし動作が不必要であると判断したとき、仕上がり寸法まで幅寄せする量に対応する幅寄せエンコーダの目標値を計算し、
(21) 畳床の上面付近を押し得る高さまで床押し部材25を上昇させる(図4参照)。
(22) 幅寄せエンコーダ24が目標値に達するまで幅寄せ部材26を前進させ、
(23) 畳床を畳載置台2にしっかりと床締めしたのち、畳表切断刃12を図6(a)に示す位置に戻し、平刺しミシン1を作動させて畳の下前側を裁断しつつ平刺を行なう。
(24) 床締めを解除したのち、畳を取り外すことにより完了する。
このような一連の動作を自動的に行なって畳を仕上げることができる。
【0038】
以上で説明した実施の形態における畳表切断刃を退避させる構成は、荒落とし工程を行なう装置に限ることなく、平刺ミシンと返縫いミシンを共通のベースに備えた畳縫着装置や、平刺ミシンと返縫いミシンを別々のベースに備えた畳縫着装置(例えば、特許第2742881号参照)などに適用して、返縫い工程中に畳表切断刃を退避させることにより、畳表切断刃による畳の損傷を防ぐことに応用することができる。
【0039】
【発明の効果】
以上の実施の形態に基づく説明から明らかなように、この発明の畳の平刺縫着装置によると、畳の仕上がり寸法を入力して設定することにより、畳床の荒落としを経て平刺を行なうまでの一連の動作を自動的に行なうことができる。
【図面の簡単な説明】
【図1】この発明の平刺縫着装置の平面図、
【図2】この発明の平刺縫着装置で使用する平刺ミシンの側面図、
【図3】図1に示す装置における床押し部材の動作を説明する側面図、
【図4】図1に示す装置における床押し部材の他の動作を説明する側面図、
【図5】この発明の平刺縫着装置の動作を説明するフローチャート、
【図6】平刺ミシンに設けた畳表切断刃の2つの状態を示す側面図である。
【符号の説明】
A 畳床
B 畳表
b ヒゲの部分
1 平刺ミシン
2 畳縫着台
3 レール
12 畳表切断刃
13 畳床切断刃
21 回転座
22 シャフト
23 基準センサー
24 幅寄せエンコーダ
25 床押し部材
26 幅寄せ部材
27 床定規
Claims (5)
- 床押し部材および床定規を設けた畳縫着台と、上記床押し部材によって畳床を上記床定規に押し付けた状態における上記床押し部材の位置に基づいて畳床の床幅を測定する測定手段と、測定した床幅および予め設定した仕上がり寸法より畳床を裁断すべき量を算出する算出手段と、算出された裁断すべき量に基づいて荒落としの必要性および必要回数を判断する判断手段と、該判断手段の出力により荒落とし動作と平刺動作を切り換える制御手段とを具備することを特徴とする畳の平刺縫着装置。
- 床押し部材および畳床の縁部を検知する縁部検知手段を設けた畳縫着台と、上記床押し部材によって畳床を押して、上記縁部検知手段により畳床の反対側の縁部を検知した状態における上記床押し部材の位置に基づいて畳床の床幅を測定する測定手段と、測定した床幅および予め設定した仕上がり寸法より畳床を裁断すべき量を算出する算出手段と、算出された裁断すべき量に基づいて荒落としの必要性および必要回数を判断する判断手段と、該判断手段の出力により荒落とし動作と平刺動作を切り換える制御手段とを具備することを特徴とする畳の平刺縫着装置。
- 縫着の対象となる畳床の材質に合わせて裁断量の補正値を設定する手段を具備することを特徴とする請求項1または請求項2に記載の畳の平刺縫着装置。
- 畳床の縁部を押しつける床押し部材の高さを変化させる手段を設けたことを特徴とする請求項1または請求項2に記載の畳の平刺縫着装置。
- 主として畳床を裁断する畳床切断刃および主として畳表を裁断する畳表切断刃よりなる裁断装置と、該畳表切断刃を畳表裁断位置から退避させる手段とを備え、畳表の裁断を必要としない工程において退避させる手段を作動させることを特徴とする請求項1または請求項2に記載の畳の平刺縫着装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP27425298A JP3849904B2 (ja) | 1998-09-11 | 1998-09-11 | 畳の平刺縫着装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP27425298A JP3849904B2 (ja) | 1998-09-11 | 1998-09-11 | 畳の平刺縫着装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2000084275A JP2000084275A (ja) | 2000-03-28 |
| JP3849904B2 true JP3849904B2 (ja) | 2006-11-22 |
Family
ID=17539118
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP27425298A Expired - Fee Related JP3849904B2 (ja) | 1998-09-11 | 1998-09-11 | 畳の平刺縫着装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3849904B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108360154A (zh) * | 2017-09-09 | 2018-08-03 | 赣州市兴扬机械制造有限公司 | 一种制鞋用的缝纫机械定位装置 |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113633127A (zh) * | 2021-08-12 | 2021-11-12 | 安徽省美佳厨饰有限公司 | 一种应用于榻榻米的防压安全防护装置 |
-
1998
- 1998-09-11 JP JP27425298A patent/JP3849904B2/ja not_active Expired - Fee Related
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108360154A (zh) * | 2017-09-09 | 2018-08-03 | 赣州市兴扬机械制造有限公司 | 一种制鞋用的缝纫机械定位装置 |
| CN108360154B (zh) * | 2017-09-09 | 2020-07-28 | 赣州市兴扬机械制造有限公司 | 一种制鞋用的缝纫机械定位装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2000084275A (ja) | 2000-03-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8578871B2 (en) | Automated flanging machine | |
| US4574717A (en) | Workpiece clamp for a sewing device | |
| JP3000456B1 (ja) | 畳縁りの自動縫着装置及び畳縁りと畳床の自動縫着裁断装置 | |
| JP2000084275A (ja) | 畳の平刺縫着装置 | |
| JPH0596069A (ja) | 自動玉縁縫製機の大押え駆動制御装置 | |
| JP2802599B2 (ja) | 畳縫着方法 | |
| JPH06297046A (ja) | ヘミング加工方法およびヘミング加工装置 | |
| CN119451776A (zh) | 片材位置检测单元和方法以及包括位置检测单元的片材加工设备 | |
| CN109521728A (zh) | 一种数控机床自动寻点加工工艺 | |
| JP3646924B2 (ja) | 畳床の框を裁断して畳表を縫い付ける装置 | |
| JP3672187B2 (ja) | 畳縫着装置 | |
| JP2602977B2 (ja) | 縫製装置のワーク供給装置 | |
| US4903620A (en) | Automatic exchange of the size in an automatic sewing unit | |
| CN109773862B (zh) | 一种双向拉布送料机 | |
| JP4066047B2 (ja) | 畳縫着機 | |
| JP7445423B2 (ja) | 畳製造装置 | |
| JP3955760B2 (ja) | 畳縫着機 | |
| JP7445424B2 (ja) | 畳製造装置 | |
| JP2001276458A (ja) | 畳の製造方法 | |
| JPH11285591A (ja) | 畳床のクセ取り縫着方法 | |
| KR20100004593U (ko) | 판재 재단기 | |
| JP2853056B2 (ja) | 自動縫製機の保持装置 | |
| JP2607479Y2 (ja) | シャーリングマシン | |
| JP3578324B2 (ja) | 畳床の框部分に畳表を縫い付ける方法および装置 | |
| JP3496810B2 (ja) | 畳の平刺縫着装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040105 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20040302 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040506 |
|
| A911 | Transfer of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20040511 |
|
| A912 | Removal of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A912 Effective date: 20040618 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060824 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100908 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110908 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110908 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120908 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120908 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130908 Year of fee payment: 7 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |