JP3854521B2 - ロール矯正機での金属板の矯正方法 - Google Patents
ロール矯正機での金属板の矯正方法 Download PDFInfo
- Publication number
- JP3854521B2 JP3854521B2 JP2002059079A JP2002059079A JP3854521B2 JP 3854521 B2 JP3854521 B2 JP 3854521B2 JP 2002059079 A JP2002059079 A JP 2002059079A JP 2002059079 A JP2002059079 A JP 2002059079A JP 3854521 B2 JP3854521 B2 JP 3854521B2
- Authority
- JP
- Japan
- Prior art keywords
- roll
- torque
- metal plate
- roll group
- straightening machine
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Straightening Metal Sheet-Like Bodies (AREA)
- Winding, Rewinding, Material Storage Devices (AREA)
Description
【発明の属する技術分野】
本発明は、金属板、例えば鋼板の平坦度矯正に供するロール矯正機において、電動機の軸動力を複数の作業ロールに伝達する動力伝達装置、または動力分配装置について、作業ロールの受ける負荷の相違に起因して発生する過大軸トルクによる設備破損を未然に防止するロール矯正機での金属板の矯正方法に関する。
【0002】
【従来の技術】
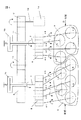
金属板の平坦度矯正に供するロール矯正機では、一般に、図1に示す動力伝達機構が設けられている。図1において電動機14の軸動力を減速ギア12並びに回転方向調整ギア10を介して前段ロール群2、後段ロール群3を駆動する各々の駆動軸7,8上に配置されたギア7,8に1次伝達し、各々のロール群の駆動軸7,8から等分配ギア5,6を介して、そのロール群を構成する各作業ロール1の駆動軸4−1〜4−9に2次伝達する機構が用いられており、各作業ロール1−1〜1−9には等分のトルクと被矯正材と接するロール周速の方向が同じで同一の回転数が与えられる。
【0003】
金属板の矯正においては、矯正機入側の曲げ曲率を大きくとり、その後曲げ曲率を漸減しながら残留応力を軽減する矯正方法、即ち、入側から出側に向けて押込み量を漸減する傾動圧下方法が行なわれているため、作業ロールと接する板の表面では、その曲げ曲率の差により、入側に於いてはロール周速>板表面速度、出側に於いてはロール周速<板表面速度となる滑り摩擦が生じている。このため、入側の作業ロールには曲げ加工トルクに加えて滑り摩擦トルクが加わり、出側の作業ロールには逆に被矯正材から摩擦トルクを受ける、所謂、トルク循環現象が発生することから、特に入側の作業ロールにおいて設備破損に至る過大な軸トルクが発生することになる。
【0004】
【発明が解決しようとする課題】
本発明は、金属板平坦度矯正用ロール矯正機において、作業ロールの受ける負荷の相違に起因して発生する過大軸トルクによる設備破損を防止するロール矯正機での金属板の矯正方法を提供するものである。
【0005】
【課題を解決するための手段】
本発明は、かかるトルク循環現象に着目して、出側作業ロールを入側作業ロールよりも高速で回転させることにより、入側と出側作業ロールの負担する負荷トルクを均等化して過大軸トルクの発生を防止するものである。
【0006】
その具体的手段は、1)金属板をロール矯正機で矯正する方法において、前記ロール矯正機のロール群を、前記金属板の入側を前段ロール群、出側を後段ロール群に区分し、前記後段ロール群に駆動を伝達する動力伝達機構内にスリップクラッチを設け、予め設定したトルク以上の負荷トルクが前記クラッチに掛かると該クラッチをスリップさせることを特徴とする金属板のロール矯正機での矯正方法であり、また、2)金属板をリバースしながらロール矯正機で矯正する方法において、前記ローラー矯正機のロール群を少なくとも2つのロール群に区分し、両ロール群を駆動する各々の動力伝達機構内にスリップクラッチを設け、前記リバースする金属板の出側となるロール群の前記動力伝達機構内のクラッチに、予め設定したトルク以上の負荷トルクが掛かると該クラッチをスリップさせることを特徴とする金属板のロール矯正機での矯正方法である。
【0007】
【発明の実施の形態】
金属板の平坦度矯正においては、前述したように、板波の原因である幅方向延び差を是正するために、矯正機入側で曲げ曲率を大きくとり、その後曲げ曲率を漸減しながら残留応力を軽減する矯正方法、即ち、入側から出側に向けて押込み量を漸減する傾動圧下方法が行なわれている。例えば、図2に示すように、作業ロール径:D、ロールピッチ間隔:Lで配置された矯正機において、被矯正材の板厚:t、作業ロールの押込み量:δ、曲げ曲率:1/ρは、簡単な梁の曲げ理論から式(1)のようになる。
【0008】
1/ρ=6δ/L2 …………(1)
その場合、作業ロール直下の板表面ひずみ:εは、式(2)のようになり、
ε2 =−t/2ρ2 …………(2)
作業ロール直下の板表面速度:Vは、板中心の速度をVC として、式(3)のようになる。
【0009】
V=(1−t/2ρ)VC …(3)
板の中心速度VC は一義的に求めることは困難であるが、作業ロールで曲げ曲率:1/ρを受けながら進行するため作業ロールの周速VR よりも速く、前述したように、入側から出側にかけて押込みδが漸減されるため、一般に、入側板表面速度:Vin<作業ロールの周速:VR <出側板表面速度:Voutの関係が成立している。
【0010】
従って、このような板表面速度:Vと作業ロールの周速:VR の相対速度差により、入側の作業ロールには曲げ加工トルクに加えて滑り摩擦トルクが加わり、出側の作業ロールには逆に被矯正材からの逆負荷トルクを受けるため、所謂、トルク循環現象が発生し、特に曲げ加工トルクの大きい入側の作業ロールにおいて設備破損に至る過大な軸トルクが発生する。実際に、図1の動力伝達機構を有し、作業ロール径D280mmでピッチ間隔L300mmのローラー矯正機を用いて、板厚t20mm、板幅W4m、降伏応力σy 40kg/mm2 の被矯正材の矯正を行なった場合、各作業ロール1−1〜9の駆動軸4−1〜9、駆動軸7,8及び電動機軸13には、表1に示す負荷トルクが計測された。併記した計算により求めた曲げ加工トルクTC に比較して、例えば、作業ロール1−3では、約1.7倍近い軸負荷トルクが作用していることが分かる。また、電動機軸13からロール群の駆動軸7,8間の減速比は1/30.72であり、電動機軸13のトルクと後段ロール群3の駆動軸8に掛かる逆負荷トルクが中間ギア10を介して前段ロール群2の駆動軸7の負荷トルクになるトルク循環が発生していることも分かる。
【0011】
なお、曲げ加工トルクの計算には、まず、式(1)、式(2)から導出され、弾性限歪みに対する板表面歪みの比として定義される加工度:αを式(4)により求める。
【0012】
加工度 α=3Et・δ/σy L2 ……………………(4)
(E:被矯正材のヤング率)
次いで、加工トルク(Tc)を公知の加工トルクの導出式(5)により算出した。
【0013】
Tc=(D/2)(Wtσy 2/E)(α−1)2/α…(5)
本発明を適用した金属板、特に厚板の矯正用ロール矯正機の動力伝達装置の構成は前述の図3に示したとおりである。図1に示す従来の動力伝達機構に対して、図3および図4に示すように、本発明における動力伝達機構においては、前段ロール群2、後段ロール群3を駆動する駆動軸7,8の片方、あるいは両方にスリップクラッチ15または16を設けることによって、被矯正材の出側に位置する駆動軸の伝達トルクを任意に調整し、出側の作業ロールに発生する被矯正材からの逆負荷トルクを制限することにより、トルク循環によって発生する入側ロール群の駆動軸並びに入側ロール群の作業ロールにかかる過大な軸負荷トルクを防止する。
【0014】
すなわち、図3に示すように、被矯正材の進行方向が前段ロール群2から後段ロール群3の方向である場合、被矯正材の進行方向に対して出側に位置する後段ロール群3の駆動軸8にスリップクラッチ15を設けている。この機構において、スリップクラッチ15の伝達可能トルクを駆動軸8に発生する逆負荷トルク以下に設定すれば、中間ギア12を介して前段ロール群2の駆動軸7に作用する循環トルクを軽減することが可能となる。
【0015】
なお、図3に示すスリップクラッチ15,16の構造は、図5に示すように、減速ギア9,11を貫通して設けられ、外筒17、内筒18およびエアチューブ19から構成され、このエアチューブ19に外部から空気圧を付与して前記エアチューブを膨張させて外筒17のトルクを内筒18に伝達する仕組みとなっている。エアチューブ19内の圧力を高圧にすると大きなトルクを内筒18に伝達され、また、エアチューブ19内の圧力を低圧にすると内筒18への伝達トルクは低減されることになる。しかし、被矯正材の進行方向が一方向矯正、すなわち、被矯正材の進行方向が前段ロール群2から後段ロール群3の方向での矯正においては上記エアチューブの調整は原則的不要である。
【0016】
また、上述の説明は金属板の矯正において一方向での矯正、すなわち、被矯正材の進行方向が前段ロール群2から後段ロール群3の方向での矯正について述べたが、本発明においてはロール矯正機の構成を更に変更することによって金属板をリバース矯正することも可能である。すなわち、図4に示すように、被矯正材の進行方向を前段ロール群2から後段ロール群3の方向、および後段ロール群3から前段ロール群2への方向での矯正を繰返すリバース矯正を行うことにより更に矯正効率の向上および矯正時間の短縮を図ることができる。このリバース矯正を行うに際しては、図4に示すように、動力伝達機構において、前段ロール群2を駆動する駆動軸7および後段ロール群3を駆動する駆動軸8にそれぞれエアチューブ19を内臓したスリップクラッチ15,16を設け、被矯正材の進行方向の後段に位置するロール群2またはロール群3に接続されたエアチューブ19に送給される空気圧を調整して、伝達可能トルクを駆動軸7または駆動軸8に発生する逆負荷トルク以下に設定することで、中間ギア12を介して前段ロール群2または後段ロール群3の駆動軸7または駆動軸8に作用する循環トルクを軽減することが可能となる。
【0017】
これを更に具体的に説明すると、作業ロール1−1〜9は、ロール径280mmで上4本、下5本がピッチ間隔L300mmで上下千鳥に配置されている。電動機14の動力は、1/30.72の減速を経て前段ロール群2を駆動する駆動軸7と後段ロール群3を駆動する駆動軸8に1次伝達され、それぞれの駆動軸7,8からは等分配ギア5,6を介して各作業ロールに2次伝達されており、電動機は容量:300kw、定格トルク:412kg−m、定格回転数:710rpm でありから、作業ロールの回転数は23rpm 、ロール周速は20mpm である。図3に示すように、後段ロール群3の駆動軸8には、スリップクラッチ15が設け、また、図4に示すように、リバース矯正を行う場合には前段ロール群2の駆動軸にもスリップクラッチ16を設けることで、2000kg−mの負荷トルクで滑りが発生し、これ以上のトルクが伝達できないようになっている。
【0018】
【実施例】
表1に、板厚t20mm、板幅W4m、降伏応力σy 40kg/mm2 の被矯正材である鋼板を用いて図1に示す従来型の矯正機と、図3または図4に示すスリップクラッチを有する本発明の矯正機を用いて平坦度矯正を行なった場合の各作業ロールの駆動軸4−1〜9、駆動軸7,8及び電動機軸13で計測された負荷トルクの分布を示す。本発明の効果を分かり易くするために、矯正機の諸元および作業ロールの押込量は本発明を適用しない場合のそれと同じく設定した。また、鋼板出側におけるスリップクラッチ15のスリップ開始設定トルクは2000kg−mとした。
【0019】
表1に示したように、本発明を適用しない従来例の場合には、計算により求めた曲げ加工トルクTcに比較して、作業ロール1−3に於いて、約1.7倍(5151kg−m/2955kg−m)近い軸負荷トルクが作用していたのに対して、本発明を適用した実施例は、約1.4倍(4188kg−m/2955kg−m)に低減している。また、後段ロール群3の駆動軸8はスリップクラッチにより、2000kg−mの逆負荷トルクに留まり、前段ロール群2の駆動軸7の軸トルクに至っては、約81%(13566kg−m/16683kg−m)に低減している。
【0020】
【表1】

また、図4において、前記とは逆に鋼板が矢印B方向(図面右側)から進入してくる場合にはスリップクラッチ16をスリップさせる設定を行った。この場合も表1と同等の効果を得ることができた。
【0022】
【発明の効果】
本発明によれば、ロール矯正機の動力伝達装置の内部で発生していた循環トルクを軽減して装置の寿命延長や保全費用の低減に多大な効果を発揮している。また、ロール矯正機の建設に際して本発明を採用することにより、機械強度余裕を過大に見積もることなく、適性かつ経済的な建設が可能となる。
【図面の簡単な説明】
【図1】ロール矯正機の動力伝達機構の概略を示す図。
【図2】ロール矯正機による曲げ曲率と押込量の関係を説明する図。
【図3】本発明のロール矯正機の動力伝達機構の概略を示す図。
【図4】本発明のロール矯正機のリバース矯正における動力伝達機構の概略を示す図。
【図5】本発明のロール矯正機に用いるスリップクラッチの概略を示す図。
【符号の説明】
1−1〜9…ロール矯正機の作業ロール
2…前段ロール群
3…後段ロール群
4−1〜9…ロール駆動軸
5…前段ロール群の作業ロールに動力を伝達する等分配ギア
6…後段ロール群の作業ロールに動力を伝達する等分配ギア
7…前段ロール群の駆動軸
8…後段ロール群の駆動軸
9…前段ロール群の駆動軸に設置された減速ギア
10…前段ロール群と後段ロール群の回転方向を一致させる中間ギア
11…後段ロール群の駆動軸に設置された減速ギア
12…電動機軸トルクを伝達する減速ギア
13…電動機軸
14…電動機
15,16…スリップクラッチ
17…外筒
18…内筒
19…エアチューブ
Claims (2)
- 金属板をロール矯正機で矯正する方法において、前記ロール矯正機のロール群を、前記金属板の入側を前段ロール群、出側を後段ロール群に区分し、前記後段ロール群に駆動を伝達する動力伝達機構内にスリップクラッチを設け、予め設定したトルク以上の負荷トルクが前記クラッチに掛かると該クラッチをスリップさせることを特徴とする金属板のロール矯正機での矯正方法。
- 金属板をリバースしながらロール矯正機で矯正する方法において、前記ローラー矯正機のロール群を少なくとも2つのロール群に区分し、両ロール群を駆動する各々の動力伝達機構内にスリップクラッチを設け、前記リバースする金属板の出側となるロール群の前記動力伝達機構内のクラッチに、予め設定したトルク以上の負荷トルクが掛かると該クラッチをスリップさせることを特徴とする金属板のロール矯正機での矯正方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002059079A JP3854521B2 (ja) | 2002-03-05 | 2002-03-05 | ロール矯正機での金属板の矯正方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002059079A JP3854521B2 (ja) | 2002-03-05 | 2002-03-05 | ロール矯正機での金属板の矯正方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003251408A JP2003251408A (ja) | 2003-09-09 |
| JP3854521B2 true JP3854521B2 (ja) | 2006-12-06 |
Family
ID=28668878
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002059079A Expired - Fee Related JP3854521B2 (ja) | 2002-03-05 | 2002-03-05 | ロール矯正機での金属板の矯正方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3854521B2 (ja) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8893537B2 (en) | 2007-11-07 | 2014-11-25 | The Bradbury Company, Inc. | Methods and apparatus to drive material conditioning machines |
| AU2011311892B2 (en) | 2010-10-06 | 2016-03-17 | The Bradbury Company, Inc. | Apparatus and methods to increase the efficiency of roll-forming and leveling systems |
| ITMI20130229A1 (it) | 2013-02-19 | 2014-08-20 | I | Spianatrice a rulli per lamiere e procedimento per spianare con essa una lamiera |
| CN111558630A (zh) * | 2020-04-22 | 2020-08-21 | 中国重型机械研究院股份公司 | 一种新型辊式矫直机传动组件和传动方法 |
| CN113751535A (zh) * | 2021-07-30 | 2021-12-07 | 泰安华鲁锻压机床有限公司 | 一种四驱合流矫直机驱动装置 |
| CN114558938B (zh) * | 2022-01-20 | 2024-01-09 | 顺德职业技术学院 | 一种板材加工用折弯装置 |
-
2002
- 2002-03-05 JP JP2002059079A patent/JP3854521B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003251408A (ja) | 2003-09-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| RU2331490C1 (ru) | Модульный прокатный стан | |
| JP2003251408A (ja) | ロール矯正機での金属板の矯正方法 | |
| WO2010048853A1 (zh) | 具有同步带传动机构的钢筋自动弯箍机 | |
| JP2012171004A (ja) | ローラレベラおよび金属板の矯正方法 | |
| CN113391654B (zh) | 一种多辊矫直机传动控制方法 | |
| CN111318593A (zh) | 一种建筑用钢管的批量矫正装置 | |
| CN101885014A (zh) | 双驱动辊式矫平机 | |
| CN111558629B (zh) | 一种辊式矫直机矫直辊独立传动组件和传动方法 | |
| JP2024546400A (ja) | 巻軸のトルクを正確に制御する巻取機構造、および、巻軸のトルクを制御する方法 | |
| RU2406581C2 (ru) | Приводное устройство для роликов машин, применяемых для обработки металлических изделий | |
| CN2199825Y (zh) | 分辊主驱动辊式矫正机 | |
| CN107649520A (zh) | 一种轧机及其电动压下装置 | |
| CN118253603A (zh) | 一种可切换辊盒的矫直机 | |
| JP3491782B2 (ja) | 曲率をもった部材の焼入装置 | |
| JPH0316203B2 (ja) | ||
| JPS6330091B2 (ja) | ||
| JPS5838610A (ja) | ロ−ラレベラ駆動装置 | |
| CN109108108B (zh) | 矫直机主传动系统及传动方法 | |
| JPS6147612B2 (ja) | ||
| CN1023299C (zh) | 轧机 | |
| US10710135B2 (en) | Dual-stage multi-roll leveler and work roll assembly | |
| CN116900092A (zh) | 实现微张力矫直的主传动系统及矫直机 | |
| CN219073917U (zh) | 一种水冷降温的钢坯传送装置 | |
| JPS62289305A (ja) | トルク伝達装置 | |
| CN220591466U (zh) | 一种便于齿轮冷却的齿轮锻造用传送装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20040901 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050210 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060829 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060908 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 3854521 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100915 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100915 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110915 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120915 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120915 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130915 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130915 Year of fee payment: 7 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130915 Year of fee payment: 7 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130915 Year of fee payment: 7 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |