JP3888246B2 - 扁平部材の整列装置 - Google Patents
扁平部材の整列装置 Download PDFInfo
- Publication number
- JP3888246B2 JP3888246B2 JP2002204711A JP2002204711A JP3888246B2 JP 3888246 B2 JP3888246 B2 JP 3888246B2 JP 2002204711 A JP2002204711 A JP 2002204711A JP 2002204711 A JP2002204711 A JP 2002204711A JP 3888246 B2 JP3888246 B2 JP 3888246B2
- Authority
- JP
- Japan
- Prior art keywords
- flat member
- flat
- stacker
- discharge end
- wall
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- De-Stacking Of Articles (AREA)
- Attitude Control For Articles On Conveyors (AREA)
Description
【発明の属する技術分野】
本発明は、多数の扁平部材を扁平な側面同士が互いに接するように積み重ねたものの一端に位置する扁平部材を1つずつ順次分離し、整列させる扁平部材の整列装置に関する。
【0002】
【従来の技術】
蒸発器、凝縮器及びラジエータ等の熱交換器には、フィンなどの部材と共にチューブが使用されている。これらフィンやチューブなどの部材は、熱交換器の組み立て工程に先立って、別工程で作製されるため、熱交換器の組み立て工程において使用するまで、層状に積み重ねられた状態で保管されることが一般である。
【0003】
ところで、チューブには、丸形断面形状の丸形チューブとこれを押し潰した断面形状の扁平チューブとが用いられ得るが、扁平チューブは、丸形チューブと異なり、押し潰されてその表面が平坦な形状をしているので、隣接して積み重ねられた扁平チューブの扁平な側面同士が、製造時に付着した油により密着してしまい、分離が困難となる傾向がある。そこで、一般に、分離整列装置を使用して、積み重ねられた扁平チューブの積重体から扁平チューブを1つずつ順次分離させ、一定間隔に整列した後に、個々の扁平チューブを組み立て工程に供給するようにしている。
【0004】
図3に、このように積み重ねられた扁平チューブから扁平チューブを1つずつ分離し、整列させるために従来技術において使用される分離整列装置50の一例が示されている。図3の分離整列装置50では、扁平な側面同士が互いに接するように積み重ねられた多数の扁平チューブ52がスタッカ54に保持されており、積み重ねられた扁平チューブ52が自重により下方に向けて送り出され、テーブル56上に載置される。そして、エアシリンダなどの往復駆動手段58を用いて水平方向に伸縮するプッシャー60により、テーブル56上に載置された扁平チューブ52(最下部に位置する扁平チューブ52)のみを押し出して、テーブル56の表面と連続的に形成されているシュート58へ向けて送り出し、シュート58に沿って落下させることにより姿勢を90°転回させ、直立した状態(すなわち、扁平な面を垂直にし、狭い縁端面で起立した状態)にさせる。次に、直立状態の扁平チューブ52は、一定間隔の溝を有した串歯状のチューブ受け62の溝のうちシュート58直下に位置するものに収容される。すると、駆動モータ64によりボールネジ66を介してチューブ受け62が間欠駆動され、次の溝がシュート58の直下に配置される。このようにして、扁平チューブ52を分離し、一定間隔に整列させていく。
【0005】
【発明が解決しようとする課題】
ところで、近年、熱交換器の製造効率を高めるために、熱交換器の組み立て工程にも高速化が要求されるようになってきている。ところが、上述したように、図3に示されている分離整列装置は、積み重ねられた扁平チューブの積重体から個々の扁平チューブを分離させる際に、プッシャーの往復動作、チューブ受けの間欠動作、姿勢変更のための自重による落下を伴っており、処理速度の向上に限界があるため、熱交換器の組み立て工程の高速化の要求に対応することが困難である。特に、往復動作はその半分が作業に直接的に寄与しないものであり、間欠動作は待ち時間を伴ってしまう点に問題がある。
【0006】
また、この問題は、扁平チューブに限らず、積み重ねられたときに互いと接触面積が大きい板状部材その他の扁平部材を積み重ねた積重体から個々の扁平部材を分離、整列させる場合に共通のものである。
【0007】
よって、本発明の目的は、上記従来技術に存する問題を解消して、扁平な側面同士が互いに接するように積み重ねられた扁平部材から個々の扁平部材を分離し、分離された扁平部材を一定間隔で整列させる工程を高速化することを可能とさせることにある。
【0008】
【課題を解決するための手段】
本発明は、上記目的を達成するために、一方向の連続的な動作により、扁平な側面同士が互いに接するように積み重ねられた扁平部材から個々の扁平部材を分離するようにしたものである。
【0009】
スタッカの排出端においては、横方向(すなわち、スタッカの長手方向に対して垂直な方向)に向けて一方向に連続的に移動する移動壁がスタッカの排出端に位置する扁平部材の当接縁端と当接し、排出端に位置する扁平部材を隣接している扁平部材から分離させるようになっている。一方、移動壁は一方向の連続的な移動を行うので、移動壁を初期位置に戻すためだけの動作を必要とせず、高速化が可能となる。
【0010】
スタッカの排出端に対向して回転シャフトを設け、回転シャフトの周面に螺旋状に延びる螺旋壁を移動壁とすれば、回転シャフトの1回転毎に、スタッカの排出端において、螺旋壁がスタッカの長手方向に対して垂直な方向に一方向に連続的に移動するようになる。しかも、この螺旋壁の一方向の連続的な移動は、回転シャフトの回転という一方向の連続的な動作により行われる。したがって、扁平部材を分離させる工程の高速化が可能である。また、回転シャフトの周面に形成された移動壁を螺旋壁とすることにより、スタッカの排出端において分離された扁平部材は分離された後も螺旋壁と当接した状態を維持するので、分離した後も扁平部材を整列経路に沿って搬送する機能を果たすことが可能となる。
【0011】
螺旋壁が回転シャフトの周面から突出している高さが扁平部材の厚さよりも短ければ、螺旋壁が積み重ね方向に複数の扁平部材と同時に係合することはない。さらに、スタッカの排出端と回転シャフトの周面との間の距離が扁平部材1つ分の厚さよりも長く且つ2つ分の厚さよりも短ければ、スタッカの排出端と回転シャフトの周面との間から2つの扁平部材が同時に送り出されることもない。したがって、これらの構成により、積み重ねられた扁平部材から1つの扁平部材のみを確実に分離することが可能となる。
【0012】
螺旋壁の壁面が扁平部材の当接縁端と平行になっていれば、平行になっていない場合と比較して、螺旋壁のピッチ(すなわち、回転シャフトの回転軸線方向に隣接する螺旋壁の中心間の距離)を短くすることができるようになる。
【0013】
扁平部材は、螺旋壁の間に形成された谷部の底面(すなわち、回転シャフトの周面)に扁平な側面を接した状態で回転シャフトの周面上を滑動していく。したがって、回転シャフトがその太さが変化している姿勢変更部を含むとき、扁平部材は、姿勢変更部に到達すると、扁平部材は回転シャフトの太さの変化に伴って傾斜する。したがって、姿勢変更部により扁平部材を回転シャフトの回転軸線に対して90°回転させることが可能となる。
【0014】
回転シャフトが螺旋壁のピッチが一定の間隔で配置されている整列機能部を含んでいれば、螺旋壁との当接を維持しながら回転シャフトの周面に沿って整列機能部に到達した扁平部材は、自動的に一定の間隔に整列させられる。
【0015】
一対の回転シャフトを備え、一対の回転シャフトのそれぞれの周面に螺旋壁が形成されている搬送装置が扁平部材の整列装置に接続されていれば、扁平部材の整列装置により整列された扁平部材の移動方向の両端部を螺旋壁の間の谷部に拘束することにより、扁平部材を搬送できる。一方、この搬送装置も上記扁平部材の整列装置と同様の回転シャフトにより構成されているので、作製部品の低減化を図ることができる。
【0017】
【発明の実施の形態】
以下、図面を参照して、本発明の好ましい実施形態を説明する。
【0018】
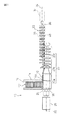
図1及び図2に示されているように、本発明の扁平部材の整列装置10は、多数の扁平部材12を扁平な側面同士が互いに接するように積み重ねた状態で保持しているスタッカ14を備え、このスタッカ14から排出端14aを通して積み重ねられた扁平部材(以下、扁平部材積重体12′と呼称する)を整列経路に供給する。扁平部材12には、蒸発器、凝縮器、ラジエータなどの熱交換器で使用される扁平チューブや、金属板又はプラスチック板のような板状部材等が含まれる。なお、以下の説明において、扁平部材12の厚さとは扁平な側面の間の距離、すなわち、積み重ねる方向の扁平部材12の寸法を指し、扁平部材12の長さとは扁平部材12を押し出す方向の扁平部材12の寸法を指し、扁平部材12の幅とは扁平部材12の厚さ方向及び長さ方向に垂直な方向の寸法を指すものとする。
【0019】
本実施形態では、図1に示されているように、スタッカ14のチャンネル16は垂直方向(鉛直方向)に延びており、スタッカ14内の扁平部材12は垂直方向に積み重ねられている。したがって、扁平部材積重体12′は自重によって排出端14aから整列経路に押し出されていくようになっている。しかしながら、スタッカ14のチャンネル18が水平方向に延びるようにし、例えばチャンネル16内の扁平部材積重体12′に対して排出端14aへ向けて常時圧力を付与することにより、扁平部材積重体12′を整列経路へ押し出すことも可能である。スタッカ14のチャンネル16が垂直方向に延びている場合であってもチャンネル16内の扁平部材積重体12′に対して排出端14aへ向けて圧力を付与してもよいことはもちろんである。
【0020】
整列経路上に供給された扁平部材12を挟んだ整列経路の両側部には一対の側部ガイド18が設けられており、扁平部材12の左右両側部の位置を規制して、扁平部材12を整列経路に沿って案内するようになっている。また、扁平部材積重体12′は、その案内縁端(図1及び図2に示されている実施形態では、扁平な側面を囲む2組の対向する縁端のうちの短い組)が側部ガイド18と平行となるように、スタッカ14の排出端14aを通って整列経路上に供給される。
【0021】
さらに、整列経路には、スタッカ14の排出端14aと対向して、回転軸線20周りに回転可能な円形断面の回転シャフト22が設けられており、この回転シャフト22が整列経路の底部若しくは基部の少なくとも一部を構成している。スタッカ14の排出端14aと回転シャフト22の周面との間の空間を扁平部材12が通過できるようにするために、スタッカ14の排出端14aと回転シャフト22の周面との間の距離は少なくとも扁平部材12の厚さよりも長くなっている必要がある。詳細には、扁平部材12の厚さよりも長く、扁平部材12の2つ分の厚さよりも短くなっていることが好ましい。これは、回転シャフト22の周面とスタッカ14の排出端14aとの間の空間を通過できる扁平部材12の数を1つに制限することができるようになり、扁平部材積重体12′から扁平部材12を1つずつ分離させることを保証することが可能となるからである。
【0022】
回転シャフト22の周面には、さらに、回転シャフト22の半径方向に突出し、スタッカの排出端14aに位置する扁平部材12の当接縁端(図1及び図2に示されている実施形態では、扁平な側面を囲む2組の対向する縁端のうちの長い組の一方)と当接可能な移動壁が形成されている。移動壁は、図1及び図2に示されているように、回転シャフト22の回転軸線20周りに螺旋状に延びる螺旋壁24により構成されている。この螺旋壁24のピッチ(すなわち、回転シャフト22の回転軸線20方向に隣接する螺旋壁24の中心間の距離)は、扁平部材12の長さよりも大きく、スタッカ14の排出端14aから供給される扁平部材積重体12′が回転シャフト12の回転軸線20方向に隣接する螺旋壁24の間に形成される谷部26に導入され得るようになっている。また、螺旋壁24の高さ、すなわち螺旋壁24が回転シャフト22の周面から回転シャフト22の半径方向に突出している長さは、扁平部材12の厚さよりも短い若しくは低くなっている。これは、後述するように、螺旋壁24が積み重ね方向に複数の扁平部材12と同時に係合することを防止し、螺旋壁24が1つの扁平部材12とのみ当接し得るようにするためである。さらに、螺旋壁24の最外部(回転シャフト半径方向の最も外側に位置する螺旋壁24の頂部)とスタッカ14の排出端14aとの間の距離は扁平部材12の厚さよりも短くなっており、螺旋壁24とスタッカ14の排出端14aとの間の空間を扁平部材12が通過できないようになっている。
【0023】
ところで、回転シャフト22の周面に形成されている螺旋壁24は螺旋状に延びているので、螺旋壁24は回転シャフト22の回転軸線20の周りを回転軸線20に対して垂直ではなく斜めに延びている。したがって、扁平部材12の幅方向に延びる縁端が回転シャフト22の回転軸線20に対して垂直となるように、扁平部材12を螺旋壁24の間の谷部26に導入すると、螺旋壁24のピッチは扁平部材12の長さよりも相当に大きく設定する必要が生じる。これを回避するために、本実施形態に示されているように、スタッカ14の排出端14aにおいて、螺旋壁24の壁面が扁平部材12の当接縁端(すなわち、幅方向に延びる縁端)と平行になるように、回転シャフト22を配置することが好ましい。具体的には、螺旋壁24のリード角(螺旋壁のなす線と回転シャフト22の回転軸線20とがなす角度)が回転シャフト22の回転軸線20と整列経路の進行方向とのなす角度に等しくなるように、回転シャフト22が整列経路に配置される。
【0024】
さらに、この回転シャフト22は、分離機能部22aと、姿勢変更部22bと、整列機能部22cとを含んでおり、回転シャフト22の分離機能部22a側の端部は駆動モータ28と接続されている。すなわち、駆動モータ28を作動させることにより、回転シャフト22が回転されるようになっている。
【0025】
分離機能部22aは、後述するように、スタッカ14の排出端14aに位置する扁平部材12を残余の扁平部材積重体12′から分離する機能を果たす部分である。詳細には、分離機能部22aは、螺旋壁24を排出端14aにおいて横方向、すなわちスタッカの長手方向に対して垂直な方向に向けて一方向に連続的に移動させることにより、螺旋壁24を排出端14aに位置する扁平部材12の当接縁端と当接させ、隣接する扁平部材12から分離させる機能を果たす。
【0026】
姿勢変更部22bは、回転シャフト22の太さ又は半径が変化している部分であり、扁平部材12の姿勢を変化させる機能を果たす部分である。例えば、姿勢変更部22bでは、回転シャフト22の周面がテーパ状になっていると共に螺旋壁24のピッチが短くなっている。これにより、螺旋壁24との当接により回転シャフト22の周面に沿って摺動してきた扁平部材12をテーパ状周面により傾斜させ、螺旋壁24のピッチを短くしていくことで、図1に示されているように螺旋壁24の頂部により扁平部材12を押し上げ、扁平部材12を回転シャフト22の回転軸線0に対して概略90°回転させ、直立姿勢に近づけていく。
【0027】
なお、テーパ状部分のテーパ角度及び螺旋壁24の形状は、扁平部材12が傾斜したときに、扁平部材12の当接縁端(すなわち、スタッカ14側の縁端)が螺旋壁24の頂部よりも高い位置になり、螺旋壁24のピッチが短くなっていくときに、テーパ状谷部を挟んでスタッカ14側に位置する螺旋壁24の頂部が扁平部材12の扁平な側面を押し上げるように適宜設計される。
【0028】
また、整列機能部22cは、その周面に分離機能部22aよりも狭いピッチで螺旋状に延びる螺旋壁24を有している。すなわち、整列機能部22cでは、回転シャフト22の回転軸線20方向に隣接する螺旋壁24が分離機能部22aの螺旋壁24より狭い中心間距離となるように配置されており、姿勢変更部22bにより直立姿勢にされた扁平部材12が所望される一定の間隔に離間、整列させられる。また、姿勢変更部22bにおいて直立姿勢にされた扁平部材12の姿勢の安定を図るために、螺旋壁24の高さが高くされ、螺旋壁24の間に形成される谷部26が深くなっている。これは、例えば、螺旋壁24の最外部の位置を分離機能部22aと同一に保ちながら、分離機能部22aと比較して谷部26の直径(回転シャフト22の直径)を細くすることによって達成される。
【0029】
このような回転シャフト22は、整列経路上に供給された扁平部材12を安定した姿勢で水平に支持するために、図2に示されているように、整列経路の幅方向に2つ併設されていることが好ましい。2つより多い回転シャフト22を整列経路上に併設してもよいことはもちろんである。また、整列経路に1つの回転シャフト22を設けることも可能である。この場合には、整列経路上に位置する扁平部材12を安定した姿勢で水平に支持するために、回転シャフト22が配置されている領域を除いて整列経路の底部に滑り板(不図示)などを設けることが好ましい。
【0030】
整列経路の下流側には、整列機能部22cにより一定の間隔に離間、整列された扁平部材12を、一定間隔を維持したまま、搬送する搬送装置30が設置されている。図1及び図2に示されている実施形態の搬送装置30は、駆動モータ32により回転軸線34周りに回転する一対の回転シャフト36を備えており、一対の回転シャフト36の周面には回転軸線34周りに螺旋状に延びる螺旋壁38が形成されている。一対の回転シャフト36は、その回転軸線34が互いに平行となるように離間して配置されており、整列経路で整列させられた扁平部材12は一対の回転シャフト36の間に引き渡される。搬送装置30は、扁平部材12の両端部の各々を一対の回転シャフト36の螺旋壁38の谷部(すなわち、一対の回転シャフト36の各々の回転軸線34方向に隣接する螺旋壁38の間)と係合させることにより、扁平部材12を一定間隔に離間した状態を維持しながら搬送する。なお、一対の回転シャフト36の間には、滑り板40やレール等が設けられており、扁平部材12は、回転シャフト36の回転に伴って、螺旋壁38との係合により、滑り板40やレール等の上を滑動していく。
【0031】
次に、上述した実施形態を例にして、本発明の扁平部材12の整列装置10の動作を説明する。
【0032】
最初に、他の工程において作製された扁平部材12を、保管のために、扁平な側面同士が互いに接するように積み重ねたもの(すなわち、扁平部材積重体12′)をスタッカ14のチャンネル16内に保持する。すると、保持された扁平部材積重体12′のうち最下部に位置する扁平部材12がスタッカ14の排出端において、対向して配置された回転シャフト22へ向かって押し付けられる。
【0033】
このとき、スタッカ14の排出端14aの直下に回転シャフト22の螺旋壁24の谷部26が位置していれば、扁平部材積重体12′は、螺旋壁24の間の谷部26に導入される。一方、スタッカ14の排出端14aの直下に回転シャフト22の螺旋壁24が位置していれば、扁平部材積重体12′は螺旋壁24の最外部の上に乗り上げるが、駆動モータ28によって回転シャフト22を回転させることにより、スタッカ14の排出端14aの直下に螺旋壁24の間の谷部26が移動し、扁平部材積重体12′は谷部26内に導入されるようになる。なお、スタッカ14の排出端14aと螺旋壁24の最外部との間の距離は扁平部材12の厚さよりも短いため、扁平部材積重体12′が螺旋壁24の最外部上に乗り上げているときに、最下部の扁平部材12がスタッカ14の排出端14aと螺旋壁24の最外部との間の空間を通過することはできず、扁平部材12は必ず螺旋壁24の間の谷部26内に導入されることになる。このとき、螺旋壁24の壁面と扁平部材12の当接縁端とが平行になる。
【0034】
回転シャフト22が回転軸線20周りに回転させられると、スタッカ14の排出端14aにおいて、スタッカ14の長手方向(すなわち、扁平部材12の積み重ね方向)に対して垂直な方向に螺旋壁24が一方向に連続的に移動する。したがって、螺旋壁24は、扁平部材積重体12′のうち最下部に位置する(すなわち、排出端14aに位置する)扁平部材12の当接縁端(幅方向に延びる縁端)に当接し、最下部の扁平部材12が横方向に押し出され、扁平部材積重体12′から1つの扁平部材12が分離される。
【0035】
このとき、扁平部材12の当接縁端と螺旋壁24の壁面とは平行となっているので、扁平部材12は螺旋壁24によりより広い面積で押され、扁平部材12にはより大きな力が作用する。
【0036】
そして、回転シャフト22がさらに回転させられると、扁平部材積重体12′から分離された扁平部材12がスタッカ14の排出端14aから遠ざかり、スタッカ14の排出端14aの直下に再度螺旋壁24の間に形成された谷部26が到達し、上記と同様の動作が繰り返される。こうして、一方向の連続的な運動により、扁平部材積重体12′から扁平部材12を1つずつ順次分離させていく。
【0037】
一方、分離された扁平部材12は、螺旋壁24との当接を維持しながら、整列経路の両側に設けられた側部ガイド18によって案内され、回転シャフト22の周面上を滑動していく。分離された扁平部材12は、回転シャフト22の姿勢変更部22bに到達すると、回転シャフト22のテーパ状の周面に沿って傾斜する。このとき、扁平部材12の当接縁端は螺旋壁24の最外部よりも半径方向外側に位置するように持ち上がる。そして、さらに回転シャフト22が回転し、扁平部材12が整列機能部22c側へと滑動すると共に、螺旋壁24の間のピッチが短くなっていき、扁平部材12の下方にスタッカ14側に位置する螺旋壁24が潜り込んでいく。これにより、螺旋壁24の最外部が扁平部材12の扁平な側面に当接し、扁平部材12の当接縁端が持ち上げられ、扁平部材12は回転シャフト22の回転軸線20に対して90°回転し、直立させられる。ここで、直立とは扁平な側面が垂直面方向に延びる状態を意味するものとする。
【0038】
回転シャフト22がさらに回転すると、扁平部材12は、螺旋壁24と扁平な側面との当接を維持しながら、次に、整列機能部22cに到達する。整列機能部22cでは、螺旋壁24のピッチが所望される間隔に配置されているので、扁平部材12は螺旋壁24のピッチと同じ間隔で整列させられることになる。
【0039】
このようにして、本発明の装置により扁平部材積重体12′から順次分離された扁平部材12は、次の工程等に搬送される。
【0040】
ところで、上記実施形態では、整列経路の幅、すなわち側部ガイド18間の距離は限定されている一方で、回転シャフト22の回転軸線20と、整列経路、よって側部ガイド18とは、角度をなしており、平行に延びてはいない。したがって、扁平部材12と回転シャフト22の周面に形成された螺旋壁24との当接を維持し、扁平部材12を搬送できる距離は限定されてしまう。そこで、本実施形態では、本発明の扁平部材12の整列装置10の下流側に、搬送装置30が接続されている。
【0041】
本発明の整列装置10により一定の間隔に離間、整列させられた扁平部材12は、螺旋壁24との当接を維持しながら、搬送装置30の2つの回転シャフト36の間に移動させられる。そして、扁平部材12は、幅方向に位置する両端部を回転シャフト36の周面に形成された螺旋壁38の間に形成された谷部との係合により拘束されることにより搬送されていく。このとき、搬送装置30の回転シャフト36の周面の螺旋壁38は一定のピッチで形成されているので、扁平部材12の整列状態が破壊されることはない。
【0042】
このように、本発明によれば、扁平部材12の分離、姿勢変更、一定間隔での整列、搬送を一方向の連続的な運動及び簡単な構造により実現でき、例えば、上記実施形態では回転シャフト22、36の回転を高速化することにより、容易に工程の高速化を図ることができる。
【0043】
以上、本発明の扁平部材12の整列装置を図1及び図2に示されている実施形態を参照して説明したが、本発明はこの実施形態に限定されるものではない。
【0044】
例えば、回転シャフト22の周面に形成されている移動壁は、水車の羽根状に回転シャフト22の回転軸線20周りに一定間隔で配置されている壁によって構成されてもよい。この場合には、回転シャフト22は、スタッカ14の排出端14aにおいて移動壁が扁平部材積重体12′と当接することにより扁平部材12を分離させた後、扁平部材12を搬送する機能を有していないので、別に、搬送及び整列機能を有した手段を設ける必要がある。しかしながら、扁平部材12を分離する機能に関しては一方向の連続的な動作により果たされるので、従来技術の装置と比較して高速化が可能となる。
【0045】
また、スタッカ14から供給された扁平部材12は必ずしも回転シャフト22に当接する必要はない。例えば、スタッカ14の排出端14aから扁平部材12の厚さ分のみ突き出た状態で扁平部材積重体12′を停止させ、これに回転シャフト22の移動壁を当接させることにより、扁平部材積重体12′から扁平部材12を1つずつ順次分離させることも可能である。また、この場合には、スタッカ14の排出端14aと回転シャフト22の周面との間の距離は、上記実施形態で説明されたように扁平部材12の厚さ分よりも大きく且つ2つの厚さ分よりも小さくする必要はないことは了解されよう。
【図面の簡単な説明】
【図1】本発明の扁平部材の整列装置を側方から見た全体構成図である。
【図2】図1の整列装置を上方から見た平面図である。
【図3】従来技術の扁平部材の分離整列装置を簡略化して示した説明図である。
【符号の説明】
10…整列装置
12…扁平部材
14…スタッカ
22…回転シャフト
24…螺旋壁
26…谷部
30…搬送装置
36…回転シャフト
38…螺旋壁
Claims (5)
- 多数の扁平部材を扁平な側面同士が互いに接するように積み重ねた状態で保持しているスタッカを備え、該スタッカの排出端に位置する扁平部材を1つずつ順次分離し、整列させる扁平部材の整列装置において、
前記スタッカの排出端に位置する前記扁平部材の当接縁端と当接可能であり且つ前記スタッカの排出端において前記スタッカの長手方向に対して垂直な方向に向けて一方向に連続的に移動する移動壁を設け、該移動壁を前記扁平部材の前記当接縁端に当接させて前記扁平部材を隣接している扁平部材から分離させるようにし、
前記スタッカの排出端と対向して回転シャフトを設け、該回転シャフトの周面に螺旋状に延びる螺旋壁が前記移動壁をなし、前記回転シャフトを回転させることにより、前記螺旋壁により分離された前記扁平部材が、前記螺旋壁と当接した状態を維持しながら、整列経路に沿って搬送されるようになっており、
前記螺旋壁が前記回転シャフトの周面から該回転シャフトの半径方向に前記扁平部材の厚さよりも短い高さだけ突出しており、前記スタッカの排出端と前記回転シャフトの周面との間の距離が前記扁平部材の1つ分の厚さよりも長く2つ分の厚さよりも短いことを特徴とする扁平部材の整列装置。 - 前記回転シャフトは、前記スタッカの排出端において、前記螺旋壁の壁面が前記扁平部材の当接縁端と平行になるように、配置されている、請求項1に記載の扁平部材の整列装置。
- 前記回転シャフトは、太さが変化している姿勢変更部を含み、該姿勢変更部により、前記扁平部材を傾斜させ、前記回転シャフトの回転軸線に対して90°回転させる、請求項1又は請求項2に記載の扁平部材の整列装置。
- 前記回転シャフトは、該回転シャフトの螺旋壁のピッチが一定になっている整列機能部を含み、該整列機能部により、前記扁平部材を予め定められた一定の間隔に離間させる、請求項1から請求項3の何れか一項に記載の扁平部材の整列装置。
- 前記扁平部材の整列装置は、搬送装置に接続されており、該搬送装置は、平行に延びる一対の回転シャフトを備え、該一対の回転シャフトのそれぞれの周面には螺旋状に延びる螺旋壁が形成されており、前記搬送装置は、整列された前記扁平部材を前記一対の回転シャフトの間に受け取り、前記一対の回転シャフトの螺旋壁の間の谷部と前記扁平部材の両端部との係合により前記扁平部材を搬送する、請求項1から請求項4の何れか一項に記載の扁平部材の整列装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002204711A JP3888246B2 (ja) | 2002-07-12 | 2002-07-12 | 扁平部材の整列装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002204711A JP3888246B2 (ja) | 2002-07-12 | 2002-07-12 | 扁平部材の整列装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004043149A JP2004043149A (ja) | 2004-02-12 |
| JP3888246B2 true JP3888246B2 (ja) | 2007-02-28 |
Family
ID=31710237
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002204711A Expired - Fee Related JP3888246B2 (ja) | 2002-07-12 | 2002-07-12 | 扁平部材の整列装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3888246B2 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4802901B2 (ja) * | 2006-07-14 | 2011-10-26 | 株式会社デンソー | 扁平部材用の整列装置 |
| JP5379096B2 (ja) * | 2010-08-31 | 2013-12-25 | ジャパンライフ株式会社 | 磁気製品の製造に際して用いる磁石整列用治具 |
| JP5719417B2 (ja) * | 2013-09-26 | 2015-05-20 | クイックプラステック株式会社 | 被搬送物の姿勢変更装置 |
| CN104843468B (zh) * | 2014-02-18 | 2017-04-26 | 营口金辰机械股份有限公司 | 物料批量翻转收紧机构 |
| CN120646564B (zh) * | 2025-08-08 | 2025-11-14 | 山西御鑫隆轻合金有限公司 | 一种铝锭生产用物料防堵添加装置 |
-
2002
- 2002-07-12 JP JP2002204711A patent/JP3888246B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2004043149A (ja) | 2004-02-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102486827B1 (ko) | 열교환기 제조장치 및 열교환기 제조방법 | |
| US9089935B2 (en) | Manufacturing apparatus for flattened tube fins | |
| JP6473464B2 (ja) | 扁平チューブ用フィンの取り出し装置 | |
| US6984098B2 (en) | Stacker for plate members, method for stacking plate members, and stacked plate members | |
| JPS62201724A (ja) | 連続波状フィンの搬送装置 | |
| JP6298395B2 (ja) | 熱交換器の製造装置及び製造方法 | |
| US20040129380A1 (en) | Method and apparatus for making clutch plate with multi segment friction material | |
| JP2004043149A (ja) | 扁平部材の整列方法及び装置 | |
| CN110316597B (zh) | 平板工件切断回收系统以及平板工件切断回收方法 | |
| CN102039619A (zh) | 一种板材加工装置 | |
| KR102129361B1 (ko) | 열교환기용 핀의 제조 장치 | |
| JP6725678B2 (ja) | 熱交換器用フィン成形体の搬送装置 | |
| KR101665612B1 (ko) | 열교환기의 튜브와 방열핀 조립장치 | |
| CN104826957B (zh) | 热交换器的制造装置及制造方法 | |
| US7828134B2 (en) | Article alignment apparatus | |
| JP2022187902A (ja) | 固形物の供給装置 | |
| CN100482392C (zh) | 板元件剪切装置、用于剪切板元件的方法 | |
| CN111434444A (zh) | 热交换器自动组装设备及方法 | |
| KR101773430B1 (ko) | 열교환기의 튜브와 핀 조립장치 | |
| JP2002356225A (ja) | 板材用スタッカー、板材のスタック方法及び板材の積層体 | |
| JP2006521215A (ja) | コルゲートフィン供給装置及び供給方法 | |
| JPS60227933A (ja) | 板状ワ−ク搬送装置 | |
| JPH0336118A (ja) | 物品の送り出し装置 | |
| JP6748728B2 (ja) | 扁平チューブ用フィン成形体の搬送装置 | |
| JP7613396B2 (ja) | 連続波状体の製造装置及び連続波状体の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20040908 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20060721 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060815 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20061011 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20061107 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20061120 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 Ref document number: 3888246 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091208 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101208 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111208 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121208 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131208 Year of fee payment: 7 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S802 | Written request for registration of partial abandonment of right |
Free format text: JAPANESE INTERMEDIATE CODE: R311802 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |