JP3976485B2 - 自動車の組立方法 - Google Patents
自動車の組立方法 Download PDFInfo
- Publication number
- JP3976485B2 JP3976485B2 JP2000268312A JP2000268312A JP3976485B2 JP 3976485 B2 JP3976485 B2 JP 3976485B2 JP 2000268312 A JP2000268312 A JP 2000268312A JP 2000268312 A JP2000268312 A JP 2000268312A JP 3976485 B2 JP3976485 B2 JP 3976485B2
- Authority
- JP
- Japan
- Prior art keywords
- engine
- line
- assembly
- vehicle body
- bare
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- Automatic Assembly (AREA)
- Automobile Manufacture Line, Endless Track Vehicle, Trailer (AREA)
Description
【発明の属する技術分野】
本発明は自動車の組立方法に閑し、特に1つのラインに異なる機種を混合して流すのに好適な自動車の組立方法に関する。
【0002】
【従来の技術】
図3に従来の自動車の組立方法を示す。従来の自動車の組立方法は、エンジン組立ラインL1と車体組立ラインL2とを備え、エンジン組立ラインL1は、シリンダブロック組立体を製作するシリンダブロックラインL11及びシリンダヘッド組立体を製作するシリンダヘッドラインL12の下流側にシリンダブロック組立体とシリンダヘッド組立体とを結合してベアエンジン組立体とするとともにこのベアエンジン組立体にミッション組立体を組み付けるベアエンジンラインL13を設け、このベアエンジンラインの下流側にエンジン小組ラインL14を配置し、このエンジン小組ラインL14においてスピードセンサや交流発電機(ACG)などの付属品をベアエンジンに組み付けてエンジン完成品とし、このエンジン完成品をストック場Sにストックする。
【0003】
そして、車体組立ラインL2に投入される車体情報に基づいて、ストック場Sから当該車体に搭載するエンジン完成品を選定し、これを車体組立ラインL2のエンジンマウントステーションMまで搬送して組み付けるようにしている。
【0004】
また、上記の組立ラインに関する具体的な先行技術としては、特公平3-71321号公報及び特開平8-197352号公報に提案されるものが知られている。
【0005】
特公平3−71321号公報に開示される内容は、エンジンの倉庫とミッションの倉庫とを備えておき、エンジンの倉庫から付属品が既に組み付けられたエンジンを選定し、これを搬送コンベアにてエンジンテスト装置まで送り込み、このエンジンテスト装置での検査をパスしたエンジンを搬送コンベアにて組み付け作業場所まで搬送してミッションを組み付けてエンジン完成品とし、次いで搬送コンベアにて車体組立ライン上を流れてくる車体に前記エンジン完成品を組み付けるようにしている。
【0006】
特開平8−197352号公報に開示される内容は、ベアエンジンの搬送路を、複数の部分搬送路に分割し、各搬送路において所定の部品をベアエンジンに組み付けるようにしたものである。
【0007】
【発明が解決しようとする課題】
上述した従来の自動車の組立方法にあっては、車体組立ライン上に乗せられる車体の種穎及び順番と、エンジン組立ラインにて製作されるエンジン完成品とを特に関連つけることはしていない。
即ち、従来にあっては、車体組立ライン上に乗せられる車体の種類がどのようなものであっても、それに対処できるように車体組立ライン上に乗せられる全ての車体に合わせたエンジン完成品をエンジンストック場にストックしている。
【0008】
上記のようにエンジン完成品をエンジンストック場にストックしておけば、予定の時刻に確実に完成車を車体組立ラインから払い出すことができる。しかしながら、最近では需要者のニ一ズに合わせ、多機種少量生産の傾向にあり、特にベアエンジンは同じでもそれに取り付ける付属品が異なることが多い。このような場合にも予定の時刻に確実に完成車を車体組立ラインから払い出すには、エンジンストック場に多くのエンジン完成品をストックしておく必要がある。実際の従来のラインでは1200個のエンジン完成品をストックしており、大きなスペースを占めている。
【0009】
また、従来の自動車の組立方法にあっては、エンジン完成品がエンジン小組ラインから出てきた時点で、当該エンジンに組み付けた付属品の発注を行うようにしている。これは、当該エンジンがエンジンストック場に移された後、直ちに車体に組み付けられる可能性があるからである。
しかしながら、直ちに車体に組み付けられず、長期間ストック場に滞留してしまうこともある。このように長期間滞留するエンジン完成品に取り付けた付属品は、結果的に在庫品の増加を招き無駄な発注を行ったことになる。
【0010】
更に、従来の自動車の組立方法の最大の問題点は、完成した状態のエンジンをエンジン小組ラインからエンジンストック場または、エンジンストック場から車体組立ラインまで搬送する点にある。
即ち、上記搬送はハンガーにエンジン完成品を吊り下げて搬送しているが、付属品を組み付けたエンジン完成品の重量はかなり増加するため、これに対応する搬送設備は強度の関係上大型化、高価格化する不具合があった。また搬送の間にエンジン完成品がぶつかったり、振動を受けて、せっかく付属品納入の際に機能保証がなされていた付属品及びエンジンに対する付属品の組み付けについての保証精度が低下する可能性があり、この場合、後工程の検査で不具合が判明し、不具合個所の修正を行わなければならなかった。
【0011】
【課題を解決するための手段】
上記課題を解決するため本発明は、エンジン組立ラインL1にて組み付けられたエンジン完成品を車体組立ラインL2を流れてくる車体に搭載することで自動車を完成するようにした自動車の組立方法において、前記エンジン組立ラインL1は、エンジン工場内に設けられたシリンダブロック組立体を製作しクランクシャフトの回転・伝達機能保証を行うシリンダブロックラインL11と、シリンダヘッド組立体を製作し動弁系の機能保証を行うシリンダヘッドラインL12と、これらシリンダブロックラインL11及びシリンダヘッドラインL12の下流側に設けられベアエンジン組立体を製作しエンジンの基本機能保証を行うベアエンジンラインL13と、このベアエンジンラインL13の下流側で車体組立工場内に設けられ車体組立ラインの一側に配置されたドレスアップラインL21とで構成され、前記ドレスアップラインL21は、ベアエンジン組立体に単品での機能保証がすでになされている付属品を組み付ける上流のエンジン小組ラインL22と下流のフロントサスペンション・エンジン組立ラインL23より構成され、前記フロントサスペンション・エンジン組立ラインL23にはエンジンマウントステーションMが近接され、前記エンジン小組ラインL22では、前記ベアエンジン組立体にミッション組立工場で単体での機能保証がなされたミッション組立体を組付け、前記ドレスアップラインL21に沿って設けられた車体組立ラインL2上に載せられる車体とエンジン組立ラインL1で生産されるエンジン完成品の種類及び順番が同期するように生産管理しながら前記ドレスアップラインL21にて製作されたエンジン完成品を、前記エンジンマウントステーションMにおいて、車体組立ラインL2を流れてきた車体に搭載するようにした。
【0012】
上記の構成において、ベアエンジンラインとドレスアップラインとの間にベアエンジンストック場を配置した構成としてもよい。
【0014】
上記したように、ベアエンジンに付属品を取り付けたエンジン完成品をストックせずにそのまま車体組立ラインを流れてくる車体に搭載することで、従来エンジン完成品の状態で搬送していたため発生していた機能保証された部品の不具合発生を回避することができる。
また、ストックするのはベアエンジンのみであるので、部品の在庫を削減することができ、また在庫部品をストックしておく場所も無くすことができる。
【0015】
車体組立ラインを流れてくる車体に特定のエンジン完成品を確実に搭載するには、車体組立ラインに搬入された車体情報を受け、この情報に基づいてドレスアップラインに流すベアエンジン組立体の種顛と順番、ベアエンジン組立体に組み付けるミッション組立体及び付属部品を決定することで可能になる。
【0016】
また、付属部品のショートを起こさず、しかも部品の在庫も増やさないようにするには、車体組立ラインに搬入された車体情報又はエンジンドッキング情報に基づいて部品を発注するようにすればよい。
【0017】
【発明の実施の形態】
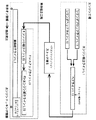
以下に本発明の実施の形態を説明する。図1は本発明に係る自動車の組立方法の槻略構成図であり、自動車の組立方法はエンジン組立ラインL1と車体組立ラインL2とを備え、エンジン組立ラインL1は、シリンダブロック組立体を製作するシリンダブロックラインL11及びシリンダヘッド組立体を製作するシリンダヘッドラインL12を並列に設けている。なお、前記エンジン組立ラインL1はエンジン工場内に設けられ、車体組立ラインL2は車体組立工場内に設けられる。
【0018】
シリンダブロックラインL11では、シリンダブロックにピストンロツド、クランクシャフト、サイドカバー、ベアリングキャップ、オイル機器、オイルパン、フライホイールなどを組み付けてシリンダブロック組付体を製作する。
【0019】
また、シリンダブロックラインL11では、クランクシャフトの回転・伝達機能保証を行う。具体的には、メタルの有無の確認、メタルごみ、メタルクリアランスに原因するクランクシャフトの回転不調、異音の有無によるサイドクリアランスの確認を行う。
【0020】
シリンダヘッドラインL12では、シリンダヘッドにカムシャフト、シャフトホルダ、ロッカアームなどを組み付けてシリンダヘッド組付体を製作する。
【0021】
また、シリンダヘッドラインL12では、外観、異物の噛み込みがないかなどの検査を行って、動弁系の機能保証を行う。
【0022】
そして、前記シリンダブロックラインL11及びシリンダヘッドラインL12の下流側にはベアーラインL13を設けている。このベアラインL13では前記シリンダブロック組付体にシリンダヘッド組付体を組み付けてヘッドブロック組付体を製作し、さらにこのヘッドブロック組付体にタイミングベルト、排気マニホールドを組み付け、油洩れ検査、点火時期調整を行ってベアエンジン組付体を製作する。
【0023】
また、ベアラインL13では、エンジンの基本機能保証を行う。具体的には、カムシャフトにごみが付着したり、バルブタイミングのずれなどによってクランクシャフトの回転に不調がないか、タペットクリアランス、タイミングベルト及びバランサーベルトの張力は適正であるか、オイル通路や水通路からの洩れはないかの保証を行う。
【0024】
前記ベアーラインL13の下流側にはエンジンストック場Sを設けている。このエンジンストック場Sはエンジン工場と車体組立工場の中間に設けられているが、いずれか一方の工場内に設けてもよい。従来にあってはエンジンストック場Sには、機能保証された付属部品が取り付けられたエンジン完成品がストックされるが、本発明にあっては機能保証された付属部品が取り付けられていないベアエンジンがストックされる。
【0025】
一方、車体組立工場内の車体組立ラインL2に沿ってドレスアップラインL21が設けられている。このドレスアップラインL21は上流側のエンジン小組ラインL22と下流側のフロントサスペンション・エンジン組立ラインL23とから構成されている。ドレスアップラインL21は車体組立ラインL2と平行である必要はないが、フロントサスペンション・エンジン組立ラインL23の終端と車体組立ラインL2のエンジンマウントステーションMとを近接させることが好ましい。
【0026】
エンジン小組ラインL22では、先ず、ベアエンジン組立体にミッション組立体を組み付ける。このミッション組立体はミッション組立工場での単品の機能保証がなされている。
【0027】
次いで、ベアエンジン組立体にトルクコンバータケースカバー、エンジンステイフナー、スピードセンサ、ATスロットルワイヤー、交流発電機、コンプレッサ、PSポンプ、スタータケーブルなどを取り付け、組付保証を行う。これら各部品はメーカによる単品での機能保証がなされている。
【0028】
また、エンジン小組ラインL22では、パワートレイン複合機能の保証を行う。即ち、ミッション組立体、ベアエンジン組立体及びドライブシャフトを結合した状態で、結合状態とトルクの確認を行う。また、交流発電機、エアコン用コンプレッサ及びパワーステアリング用の各ベルトの張力、更にはガスケットのずれや有無などの排気系の検査を行う。
【0029】
次に、上記のラインを用いた自動車の組立方法について説明する。エンジン工場内のエンジン組立ラインL1によるベアエンジンの製造は、予め作成したベアエンジンの生産計画に基づいて行い、エンジン組立ラインL1から出たベアエンジンはエンジンストック場Sにストックされる。
【0030】
一方、車体組立ラインL2の入口では、自動車の生産計画の順番に基づいて各種車体が搬送装置上に載置される。すると、その車体情報が部品メーカ、ミッション組立ライン及びエンジンストック場Sに送られ、ドレスアップラインL21には、上記車体情報の順番にベアエンジンが流動し、車体組立ラインL2上を搬送される車体の順番に対応してエンジン完成品を製作し、フロントサスペンション・エンジン組立ラインL23でフロントサスペンションとエンジン完成品とを結合した後、エンジンマウントステーションMにおいて車体にエンジン完成品を搭載して車体とエンジン完成品の組立作業が終了する。
【0031】
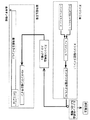
図2は別実施例を示す図1と同様の図であり、この実施例にあってはベアエンジン組立体に対するミッション組立体の組み付けを、エンジン工場内のベアラインL13にて行うようにしている。
その結果、エンジンストック場にストックされるのはベアエンジン組立体にミッション組立体が結合されたものとなる。この場合、車体情報は部品メーカとエンジンストック場Sに送られる。
また、搬送手段によってベアエンジン組立体にミッション組立体が結合されたものが搬送されることになるが、これには付属品がまだ取り付けられていないので、振動や衝突によって機能保証された付属品の機能が損なわれることはない。
【0032】
尚、図示例にあってはエンジンストック場Sを設けた例を示したが、車体組立ラインL2上に載せられる車体とエンジン組立ラインL1で生産されるエンジン完成品の種類及び順番が同期するように生産管理されている工場の場合には、ベアラインL13とエンジン小組ラインL22の間にエンジンストック場を特に配置する必要はない。また、部品メーカーへの部品発注をエンジンドッキング情報に基づいて行うこともできる。
【0033】
【発明の効果】
以上に説明したように本発明によれば、ベアエンジン組立体に付属品を取り付けたエンジン完成品をストックせずに、そのまま車体組立ラインを流れてくる車体に搭載するようにしたので、部品の在庫を削減することができ、スペース的にも在庫を削減できるので有利になる。
【0034】
また、ベアエンジン組立体に付属品を取り付けた後に搬送せずにそのまま車体に搭載するので、単品での機能保証をそのまま維持することができる。
【0035】
また、ベアエンジン組立体の状態で車体組立ラインの一側に配置されたドレスアップラインまで搬送されるので搬送設備を小型化、低価格化することができる。
【0036】
また、車体組立ラインに搬入された車体情報を受け、この情報に基づいてドレスアップラインに流すベアエンジン組立体の種類と順番、ベアエンジン組立体に組み付けるミッション組立体及び付属部品を決定することで、確実に特定の車体に特定のエンジン完成品を搭載することができる。
【0037】
また、車体組立ラインに搬入された車体情報に基づいて部品を発注するようにすれば、在庫量を最小限にした状態で、部品のショートを起こすことなく、自動車を組み立てることができる。
【0038】
特に、本発明にあっては、従来のエンジン組立工場内にあったエンジン小組ラインを車体組立工場内の車体組立ラインに沿わせて配置しただけではない。
従来のエンジン小組ラインを車体組立工場にもってくるとしても、従来のような見込み生産をする場合には、エンジン小組ラインの下流側にどうしてもエンジン完成品のストック場を設けなければならず、車体組立工場内にエンジン完成品のストック場を確保しなければならず、却って生産効率が悪くなる。
しかしながら、本発明によれば上記のような不具合を生じることなく、1つのラインで異なる車種を生産することができる。
【図面の簡単な説明】
【図1】本発明に係る自動車の組立方法を説明したレイアウト図
【図2】別実施例に係る自動車の組立方法を説明したレイアウト図
【図3】従来の自動車の組立方法を説明したレイアウト図
【符号の説明】
L1…エンジン組立ライン、L2…車体組立ライン、L11…シリンダブロックライン、L12…シリンダヘッドライン、L13…ベアライン、L21…ドレスアップライン、L22…エンジン組立ライン、L23…フロントサスペンション・エンジン組立ライン、M…エンジンマウントステーション、S…エンジンストック場。
Claims (3)
- エンジン組立ラインL1にて組み付けられたエンジン完成品を車体組立ラインL2を流れてくる車体に搭載することで自動車を完成するようにした自動車の組立方法において、前記エンジン組立ラインL1は、エンジン工場内に設けられたシリンダブロック組立体を製作しクランクシャフトの回転・伝達機能保証を行うシリンダブロックラインL11と、シリンダヘッド組立体を製作し動弁系の機能保証を行うシリンダヘッドラインL12と、これらシリンダブロックラインL11及びシリンダヘッドラインL12の下流側に設けられベアエンジン組立体を製作しエンジンの基本機能保証を行うベアエンジンラインL13と、このベアエンジンラインL13の下流側で車体組立工場内に設けられ車体組立ラインの一側に配置されたドレスアップラインL21とで構成され、前記ドレスアップラインL21は、ベアエンジン組立体に単品での機能保証がすでになされている付属品を組み付ける上流のエンジン小組ラインL22と下流のフロントサスペンション・エンジン組立ラインL23より構成され、前記フロントサスペンション・エンジン組立ラインL23にはエンジンマウントステーションMが近接され、前記エンジン小組ラインL22では、前記ベアエンジン組立体にミッション組立工場で単体での機能保証がなされたミッション組立体を組付け、前記ドレスアップラインL21に沿って設けられた車体組立ラインL2上に載せられる車体とエンジン組立ラインL1で生産されるエンジン完成品の種類及び順番が同期するように生産管理しながら前記ドレスアップラインL21にて製作されたエンジン完成品を、前記エンジンマウントステーションMにおいて、車体組立ラインL2を流れてきた車体に搭載することを特徴とする自動車の組立方法。
- 請求項1に記載の自動車の組立方法において、前記ベアエンジンラインL3と前記ドレスアップラインL21との間に、ベアエンジンストック場Sが配置されていることを特徴とする自動車の組立方法。
- 請求項1に記載の自動車の組立方法において、前記車体組立ラインL2に搬入された車体情報又はエンジンドッキング情報に基づいて部品を発注することを特徴とする自動車の組立方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000268312A JP3976485B2 (ja) | 2000-09-05 | 2000-09-05 | 自動車の組立方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000268312A JP3976485B2 (ja) | 2000-09-05 | 2000-09-05 | 自動車の組立方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2002068039A JP2002068039A (ja) | 2002-03-08 |
| JP3976485B2 true JP3976485B2 (ja) | 2007-09-19 |
Family
ID=18755104
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2000268312A Expired - Fee Related JP3976485B2 (ja) | 2000-09-05 | 2000-09-05 | 自動車の組立方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3976485B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007076557A (ja) * | 2005-09-15 | 2007-03-29 | Yanmar Co Ltd | トラクタの組立工法 |
| DE102008020083A1 (de) * | 2008-04-22 | 2009-10-29 | Dr. Ing. H.C. F. Porsche Aktiengesellschaft | Verfahren zur Fertigung von Kraftfahrzeugen |
| CN107585225B (zh) * | 2017-09-25 | 2023-05-12 | 郑州日产汽车有限公司 | 承载与非承载式车身车型混流装配生产线 |
-
2000
- 2000-09-05 JP JP2000268312A patent/JP3976485B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2002068039A (ja) | 2002-03-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6244239B1 (en) | Integrated front end accessory drive system | |
| EP1270880B1 (en) | VCT controls integrated into front cover of engine | |
| DE59200332D1 (de) | Kühlanlage für ein Fahrzeug mit Verbrennungsmotor. | |
| US5873336A (en) | Cam drive system for engine | |
| JPH0941927A (ja) | 内燃エンジン | |
| EP0987174A1 (en) | Internal combustion engine for motorcycle | |
| JP2002068039A (ja) | 自動車の組立方法 | |
| JPH0932575A (ja) | 内燃エンジン | |
| Hower et al. | The new Navistar T 444E direct-injection turbocharged diesel engine | |
| US10960930B2 (en) | Assembling structure of engine and vehicle | |
| JP3856070B2 (ja) | 内燃機関のオイル通路構造 | |
| JPH08100611A (ja) | エンジンにおけるカム位相角度可変装置の取付構造 | |
| JP4544088B2 (ja) | エンジンの前部構造 | |
| CN203939538U (zh) | 发动机系统和凸轮相位器系统 | |
| DE69611876D1 (de) | Brennkraftmaschine mit Einlasssystem mit veränderlicher Geometrie für ein Fahrzeug | |
| JP2000087748A (ja) | 水冷式エンジン | |
| Hubmann et al. | Single cylinder 25kW range extender: development for lowest vibrations and compact design based on existing production parts | |
| JPH0267427A (ja) | 頭上弁式v型エンジンの補機配設構造 | |
| JP2604397B2 (ja) | V型エンジン | |
| EP0987414B1 (en) | V-type internal combustion engine for vehicle | |
| CN108422190A (zh) | 滤清器的连线式生产线及其使用方法 | |
| JPH02188627A (ja) | V型エンジンの補機配置構造 | |
| EP1008783B1 (en) | V-Type internal combustion engine for vehicle | |
| Turner et al. | The design of the NOMAD advanced concepts research engine | |
| JPH1059233A (ja) | 車両組立ライン |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20060228 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060314 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060419 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20061219 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070208 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20070619 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20070619 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100629 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110629 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110629 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120629 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130629 Year of fee payment: 6 |
|
| LAPS | Cancellation because of no payment of annual fees |