JP4050977B2 - 編物により補強された複合中空糸膜 - Google Patents
編物により補強された複合中空糸膜 Download PDFInfo
- Publication number
- JP4050977B2 JP4050977B2 JP2002343001A JP2002343001A JP4050977B2 JP 4050977 B2 JP4050977 B2 JP 4050977B2 JP 2002343001 A JP2002343001 A JP 2002343001A JP 2002343001 A JP2002343001 A JP 2002343001A JP 4050977 B2 JP4050977 B2 JP 4050977B2
- Authority
- JP
- Japan
- Prior art keywords
- knitted fabric
- hollow fiber
- fiber membrane
- composite hollow
- thin film
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000012528 membrane Substances 0.000 title claims description 74
- 239000012510 hollow fiber Substances 0.000 title claims description 55
- 239000002131 composite material Substances 0.000 title claims description 52
- 239000004744 fabric Substances 0.000 title claims description 39
- 239000010409 thin film Substances 0.000 claims description 42
- 239000002952 polymeric resin Substances 0.000 claims description 35
- 229920003002 synthetic resin Polymers 0.000 claims description 35
- 238000009987 spinning Methods 0.000 claims description 25
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 25
- 239000012779 reinforcing material Substances 0.000 claims description 22
- ZMXDDKWLCZADIW-UHFFFAOYSA-N N,N-Dimethylformamide Chemical compound CN(C)C=O ZMXDDKWLCZADIW-UHFFFAOYSA-N 0.000 claims description 15
- 239000011148 porous material Substances 0.000 claims description 15
- 230000007547 defect Effects 0.000 claims description 13
- 229920005989 resin Polymers 0.000 claims description 13
- 239000011347 resin Substances 0.000 claims description 13
- 239000011248 coating agent Substances 0.000 claims description 11
- 238000000576 coating method Methods 0.000 claims description 11
- 238000000034 method Methods 0.000 claims description 10
- 238000009940 knitting Methods 0.000 claims description 8
- 239000003960 organic solvent Substances 0.000 claims description 8
- 150000002433 hydrophilic molecules Chemical class 0.000 claims description 7
- 239000000203 mixture Substances 0.000 claims description 7
- 229920002492 poly(sulfone) Polymers 0.000 claims description 7
- 229920000036 polyvinylpyrrolidone Polymers 0.000 claims description 7
- 235000013855 polyvinylpyrrolidone Nutrition 0.000 claims description 7
- 239000001267 polyvinylpyrrolidone Substances 0.000 claims description 7
- 239000010408 film Substances 0.000 claims description 6
- 239000002202 Polyethylene glycol Substances 0.000 claims description 5
- 229920001223 polyethylene glycol Polymers 0.000 claims description 5
- LYCAIKOWRPUZTN-UHFFFAOYSA-N ethylene glycol Natural products OCCO LYCAIKOWRPUZTN-UHFFFAOYSA-N 0.000 claims description 4
- -1 glycol compound Chemical class 0.000 claims description 4
- WGCNASOHLSPBMP-UHFFFAOYSA-N hydroxyacetaldehyde Natural products OCC=O WGCNASOHLSPBMP-UHFFFAOYSA-N 0.000 claims description 4
- 239000002033 PVDF binder Substances 0.000 claims description 3
- 230000001112 coagulating effect Effects 0.000 claims description 3
- 229920002981 polyvinylidene fluoride Polymers 0.000 claims description 3
- 238000005406 washing Methods 0.000 claims description 3
- FXHOOIRPVKKKFG-UHFFFAOYSA-N N,N-Dimethylacetamide Chemical group CN(C)C(C)=O FXHOOIRPVKKKFG-UHFFFAOYSA-N 0.000 claims description 2
- 239000004962 Polyamide-imide Substances 0.000 claims description 2
- 239000004695 Polyether sulfone Substances 0.000 claims description 2
- 238000001035 drying Methods 0.000 claims description 2
- 239000007788 liquid Substances 0.000 claims description 2
- 229920002312 polyamide-imide Polymers 0.000 claims description 2
- 229920006393 polyether sulfone Polymers 0.000 claims description 2
- 229920001721 polyimide Polymers 0.000 claims description 2
- 239000009719 polyimide resin Substances 0.000 claims description 2
- 230000035515 penetration Effects 0.000 claims 2
- 239000004697 Polyetherimide Substances 0.000 claims 1
- 238000007599 discharging Methods 0.000 claims 1
- 229920006350 polyacrylonitrile resin Polymers 0.000 claims 1
- 229920001601 polyetherimide Polymers 0.000 claims 1
- 239000010410 layer Substances 0.000 description 38
- 238000001914 filtration Methods 0.000 description 18
- 230000035699 permeability Effects 0.000 description 10
- 108060003552 hemocyanin Proteins 0.000 description 6
- 238000000926 separation method Methods 0.000 description 5
- SECXISVLQFMRJM-UHFFFAOYSA-N N-Methylpyrrolidone Chemical compound CN1CCCC1=O SECXISVLQFMRJM-UHFFFAOYSA-N 0.000 description 4
- 239000000654 additive Substances 0.000 description 4
- 230000000052 comparative effect Effects 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 4
- 230000000704 physical effect Effects 0.000 description 4
- 238000005273 aeration Methods 0.000 description 3
- 239000011247 coating layer Substances 0.000 description 3
- 230000008030 elimination Effects 0.000 description 3
- 238000003379 elimination reaction Methods 0.000 description 3
- 239000011550 stock solution Substances 0.000 description 3
- 230000000996 additive effect Effects 0.000 description 2
- 230000003247 decreasing effect Effects 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 239000012466 permeate Substances 0.000 description 2
- 229920002239 polyacrylonitrile Polymers 0.000 description 2
- 229920000642 polymer Polymers 0.000 description 2
- 239000002904 solvent Substances 0.000 description 2
- 239000000126 substance Substances 0.000 description 2
- 239000013589 supplement Substances 0.000 description 2
- 238000000862 absorption spectrum Methods 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000007853 buffer solution Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- 230000007717 exclusion Effects 0.000 description 1
- 239000007888 film coating Substances 0.000 description 1
- 238000009501 film coating Methods 0.000 description 1
- 239000000706 filtrate Substances 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 229920003055 poly(ester-imide) Polymers 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- 238000009864 tensile test Methods 0.000 description 1
- 239000011800 void material Substances 0.000 description 1
- 239000002759 woven fabric Substances 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01D—SEPARATION
- B01D67/00—Processes specially adapted for manufacturing semi-permeable membranes for separation processes or apparatus
- B01D67/0002—Organic membrane manufacture
- B01D67/0009—Organic membrane manufacture by phase separation, sol-gel transition, evaporation or solvent quenching
- B01D67/0011—Casting solutions therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01D—SEPARATION
- B01D69/00—Semi-permeable membranes for separation processes or apparatus characterised by their form, structure or properties; Manufacturing processes specially adapted therefor
- B01D69/02—Semi-permeable membranes for separation processes or apparatus characterised by their form, structure or properties; Manufacturing processes specially adapted therefor characterised by their properties
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01D—SEPARATION
- B01D69/00—Semi-permeable membranes for separation processes or apparatus characterised by their form, structure or properties; Manufacturing processes specially adapted therefor
- B01D69/08—Hollow fibre membranes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01D—SEPARATION
- B01D69/00—Semi-permeable membranes for separation processes or apparatus characterised by their form, structure or properties; Manufacturing processes specially adapted therefor
- B01D69/10—Supported membranes; Membrane supports
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01D—SEPARATION
- B01D2325/00—Details relating to properties of membranes
- B01D2325/02—Details relating to pores or porosity of the membranes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01D—SEPARATION
- B01D2325/00—Details relating to properties of membranes
- B01D2325/04—Characteristic thickness
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B01—PHYSICAL OR CHEMICAL PROCESSES OR APPARATUS IN GENERAL
- B01D—SEPARATION
- B01D2325/00—Details relating to properties of membranes
- B01D2325/36—Hydrophilic membranes
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/13—Hollow or container type article [e.g., tube, vase, etc.]
- Y10T428/131—Glass, ceramic, or sintered, fused, fired, or calcined metal oxide or metal carbide containing [e.g., porcelain, brick, cement, etc.]
- Y10T428/1317—Multilayer [continuous layer]
- Y10T428/1321—Polymer or resin containing [i.e., natural or synthetic]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/249921—Web or sheet containing structurally defined element or component
- Y10T428/249953—Composite having voids in a component [e.g., porous, cellular, etc.]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/29—Coated or structually defined flake, particle, cell, strand, strand portion, rod, filament, macroscopic fiber or mass thereof
- Y10T428/2913—Rod, strand, filament or fiber
- Y10T428/2933—Coated or with bond, impregnation or core
- Y10T428/2935—Discontinuous or tubular or cellular core
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/29—Coated or structually defined flake, particle, cell, strand, strand portion, rod, filament, macroscopic fiber or mass thereof
- Y10T428/2913—Rod, strand, filament or fiber
- Y10T428/2933—Coated or with bond, impregnation or core
- Y10T428/2938—Coating on discrete and individual rods, strands or filaments
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/29—Coated or structually defined flake, particle, cell, strand, strand portion, rod, filament, macroscopic fiber or mass thereof
- Y10T428/2913—Rod, strand, filament or fiber
- Y10T428/2973—Particular cross section
- Y10T428/2975—Tubular or cellular
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/29—Coated or structually defined flake, particle, cell, strand, strand portion, rod, filament, macroscopic fiber or mass thereof
- Y10T428/2913—Rod, strand, filament or fiber
- Y10T428/298—Physical dimension
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T442/00—Fabric [woven, knitted, or nonwoven textile or cloth, etc.]
- Y10T442/20—Coated or impregnated woven, knit, or nonwoven fabric which is not [a] associated with another preformed layer or fiber layer or, [b] with respect to woven and knit, characterized, respectively, by a particular or differential weave or knit, wherein the coating or impregnation is neither a foamed material nor a free metal or alloy layer
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Dispersion Chemistry (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Separation Using Semi-Permeable Membranes (AREA)
- Artificial Filaments (AREA)
Description
【発明の属する技術分野】
本発明は、耐薬品性、濾過信頼度、機械的強度及び水透過性能に優れた高分子分離膜、より具体的には、複合中空糸膜に関する。
【0002】
【従来の技術】
近年、高分子分離膜はその技術の進歩と共に、既存の応用分野は勿論、多様な分野への適用が拡大されている。特に、環境保護の重要性と共に、水処理分野においてその需要が増加している。応用分野の大部分を占めている分離膜は、選択度及び水透過度以外にも機械的強度が常に重要な因子として浮刻されるが、特に水処理分野においては、高い透過性能を示すと共に、分離膜システムの信頼度の側面から高い機械的強度が必須的に要求されている。
【0003】
中空糸形態の膜は、設置面積当り処理量が多いので水処理に適合である一方、多孔性という膜構造上の特徴のため機械的強度の改善は、常に解決しなければならない問題として台頭されてきた。これに対して、分離膜の支持体として機械的強度に優れた織物や管状編物により補強させた複合膜を製造して強度の補完を検討した。
【0004】
このような複合膜に対する概念自体は公知の事実であり、これに対する技術は特許文献1(米国特許第4061821号)、特許文献2(同第3644139号)、特許文献3(同第5472602号)等に開示されている。
【0005】
この中、管状編物を用いた中空糸型の複合膜に関するものがハヤノ(Hayano)等によって特許文献1に初めて提示された。しかし、この技術では、管状編物をコーティングのための支持体の概念として用いたことではなく、アクリル系中空糸膜が80℃以上で単独に使われる場合発生する収縮現象による水透過度の減少を補完するために、管状編物を膜の内部に完全に含浸させたことを特徴とする。このような複合膜は、支持体の上に薄膜がコーティングされた場合に比べて、膜の厚さが増加し、含浸された編物が流体の流れの抵抗を増大させるので、水透過度が著しく減少する現象が発生する。
【0006】
また、特許文献3では、前記の技術とは異なり、補強材が膜内に含浸されているものではなく、既存の平膜型複合膜のコーティング方式のように、補強材の表面が薄膜にコーティングされるようにした。管状編物の補強材又は支持体の表面に薄膜層がコーティングされている複合中空糸膜の製造において、コーティングに使われるドープの組成によって熱力学的な安定性に差が発生し、これがコーティングされた薄膜層の構造を決定することになる。
【0007】
即ち、熱力学的に安定なドープの場合にはフィンガー状構造を有することになり、安定性の低い場合には欠損部位のないスポンジ構造になる。例えば、有機溶媒中のN-メチル-2-ピロリドン(NMP)のように、強い溶媒強度(solvent power)を有する溶媒が使われたドープの場合、安定性が高くてフィンガー状構造が形成しやすい。
【0008】
また、薄膜層の構造及び特性は、複合中空糸膜の全体の水透過性能及び機械的性能を左右するが、これは相対的に大きい空隙と高い強度を有する管状編物の補強材に比べて、薄膜層が微細な空隙と低い機械的強度を有するためである。即ち、薄膜層を通過した濾過液は相対的に大きい空隙を有する編物の支持層を小さい抵抗で通過することになる。一方、薄膜層では流れへの抵抗が大きいので、微細孔の構造及び多孔度によって膜全体の水透過度が決定される。
【0009】
強度の側面においても、機械的強度が極めて優れた編物補強材によって引張強度及び耐圧性等は補完されるが、薄膜自体の強度が低いと、薄膜が剥離するか、或いは破損する現象が発生する。
【0010】
特許文献1及び特許文献3では、相対的にコーティングされた薄膜層の構造に関する重要性を看過したが、特に、両技術による薄膜層の構造は、スキン層内部の内層構造に5μm以上の欠損部位を有すること、即ち、内層に5μm以上の孔径を有する微細孔が一部形成されていることを特徴としている。
【0011】
図2は、特許文献1に提示された複合中空糸膜の断面拡大図であり、図3は、特許文献3に提示された複合中空糸膜の断面拡大図である。これらは、図2乃至図3のように、フィンガー状(finger-like)構造であり、薄膜層の内部には欠陥として作用する欠損部位が存在する。
【0012】
これは公知の事実のように、薄膜の機械的性質を発現するにおいて、欠陥(Defect)として作用することができ、特に、緻密なスキン層に損傷が加えた時、内層によって二次的に遮断し得る物質が透過するため、相対的に膜の濾過信頼度が減少する。
【0013】
複合中空糸膜は、その卓越した機械的強度のため、水処理分野では特に濾過モジュールに適合する。このような濾過モジュールでは、曝気によって膜の間に発生する摩擦及び物理的衝撃のため、膜の表面が損傷される恐れがあるので、特に高い濾過信頼度が保障されるように、内層による濾過が要求される。
【0014】
【特許文献1】
米国特許第4061821号明細書
【特許文献2】
米国特許第3644139号明細書
【特許文献3】
米国特許第5472602号明細書
【0015】
【発明が解決しようとする課題】
本発明の目的は、編物の支持体の上に高分子樹脂薄膜をコーティングすることにより、機械的強度、濾過信頼度及び水透過性能に全て優れた複合中空糸膜を提供することにある。
【0016】
本発明では、管状編物の補強材の上にコーティングされた高分子樹脂薄膜の構造が、緻密なスキン層と、中空糸の中心軸方向に向けて孔径が漸進的に広がるスポンジ状構造を有する内層とからなる複合中空糸膜を提供しようとする。
【0017】
また、本発明では、複合中空糸膜のスポンジ状構造の内層には10μm以下の微細孔が勾配を持って分布して、多孔度が高くて機械的強度及び濾過信頼度が高いだけでなく、水透過性能に優れた複合中空糸膜を提供しようとする。
【0018】
本発明による複合中空糸膜の高分子樹脂薄膜の構造は、紡糸ドープの組成(添加剤を含む)を特定して紡糸ドープの熱力学的な安定性を調節することにより製造することができる。
【0019】
【課題を解決するための手段】
即ち、機械的強度、濾過信頼度及び水透過性能に全部優れた本発明の複合中空糸膜は、管状編物の補強材と該補強材の表面にコーティングされた高分子樹脂薄膜とからなり、該高分子樹脂薄膜は0.01〜1μmの孔径を有する微細孔が形成されたスキン層と、10μm以下の孔径を有する微細孔が形成されたスポンジ状構造の内層とからなることを特徴とする。
【0020】
【発明の実施の形態】
以下、本発明を詳しく説明する。
【0021】
本発明の複合中空糸膜は、管状編物の補強材の表面に高分子樹脂薄膜がコーティングされた構造を有する。該高分子樹脂薄膜は、緻密な構造のスキン層と、スポンジ構造の内層とから構成される。該スキン層には0.01〜1μmの孔径を有する微細孔等が形成され、該内層には10μm以下、より好ましくは5μm以下の孔径を有する微細孔等が形成されている。
【0022】
本発明は、高分子樹脂薄膜の内層に10μmを超過する欠損部位のないこと、即ち、孔径が10μmを超過する微細孔等が存在しないことを特徴とする。内層に10μmを超過する欠損部位が存在する場合には、濾過信頼度は著しく減少することがある。スポンジ構造の内層に形成されている微細孔の孔径等は、複合中空糸膜の中心方向に向けて漸進的に増大されることが好ましい。
【0023】
高分子樹脂薄膜の厚さは0.2mm以下であり、高分子樹脂薄膜が補強材の内に浸透する距離は補強材の厚さの30%未満であることが機械的強度及び水透過性能を同時に向上させるに好ましい。
【0024】
高分子樹脂薄膜は、高分子樹脂、有機溶媒、添加剤であるポリビニールピロリドンと親水性化合物とからなる紡糸ドープにより製造される。
【0025】
本発明による複合中空糸膜は、二重管状ノズルの中央部に管状編物(補強材)を通過させると共に、前記ノズルを介して高分子樹脂薄膜用紡糸ドープを編物の表面に流入させて、これを編物の上に被覆(コーティング)し、これらをノズルの外部の空気中に吐出させた後、外部凝固液で凝固させて複合中空糸膜の構造を形成し、水洗及び乾燥させる方法により製造することができる。
【0026】
この時、高分子樹脂薄膜用紡糸ドープは、高分子樹脂、添加剤であるポリビニールピロリドン及び親水性化合物を有機溶媒に溶解させて製造する。より好ましくは、前記紡糸ドープは、高分子樹脂10〜50重量%、添加剤であるポリビニールピロリドン及び親水性化合物9〜30重量%及び有機溶媒20〜89重量%から構成される。しかし、本発明は紡糸ドープの構成比を特に限定しない。
【0027】
前記高分子樹脂としては、ポリスルホン樹脂、ポリエテルスルホン樹脂、スルホン化ポリスルホン樹脂、ポリビニリデンフルオライド(PVDF)樹脂又はポリアクリロニトリル(PAN)樹脂、ポリイミド樹脂、ポリアミドイミド樹脂又はポリエステルイミド樹脂等を使用することができ、有機溶媒としては、ジメチルアセトアミド、ジメチルホルムアミド又はこれらの混合液を使用することができる。
【0028】
親水性化合物としては、水又はグリコール類化合物、より好ましくは分子量2000以下のポリエチレングリコールを使用する。親水性化合物である水又はグリコール類化合物は、紡糸ドープの安定性を低下させる役割をするので、相対的にスポンジ状構造を発現する可能性が高くなる。
【0029】
即ち、紡糸ドープの安定性が高いほど膜内部に欠損部位(孔径が10μmを超過する微細孔)が形成されてフィンガー状構造になりやすいので、本発明は添加剤である水又はグリコール類化合物を添加して紡糸ドープの安定性を低下させると共に、膜を親水化させて水透過度を増加させる。
【0030】
一方、複合中空糸膜の製造工程において、管状編物の補強材の表面に高分子樹脂薄膜を一定の厚さに均一にコーティングするためには、管状編物の進行速度とノズル内に流入される紡糸ドープの量との均衡が合わなければならず、これを紡糸ドープの供給速度(Q)と管状編物の速度(υ)として示した関係式は次の通りである。
【0031】
【数2】
Q=πρυD0T
【0032】
上記式において、
Q : 時間当り供給されるドープの量
ρ: ドープの密度
υ: 編物の進行速度
Do: 編物の外径
T : コーティングされるドープの厚さ
【0033】
前記式からわかるように、編物の進行速度が速い場合は、薄いコーティング層が形成され、紡糸ドープの供給量より編物の進行速度があまりに速い場合には、部分的にコーティング層が形成されない不均一な膜が製造される。その逆の場合には、コーティングの厚さが部分的に厚い不均一な膜が製造される。即ち、均一な厚さの膜が安定的に製造されるための最適の速度比が存在することがわかる。
【0034】
好ましくは、下式のように定義される単位編物の外径(DO)の値に対する紡糸ドープの供給速度(Q)と編物の進行速度(v)の比(k)が200〜3000(g/m2)の範囲を充足する場合、最適のコーティングが達成され、下のk値が大きいほどコーティング層の厚さは厚くなる。
【0035】
【数3】
k(g/m2)=Q(g/min)/v(m/min)D0(m)
【0036】
前記k値が500〜2500(g/m2)の範囲を充足する場合製造される複合中空糸膜の性能が発現の側面からより好ましい。
【0037】
以上の方法により製造された複合中空糸膜の高分子樹脂薄膜層には、緻密なスキン層とスポンジ構造を有する内層とが形成される。内層のスポンジ構造は、中空糸膜の中心に向けるほど漸進的に大きくなり、10μmを超過する欠損部位が無い特徴を示す。これは本発明により製造された複合中空糸膜の高分子樹脂薄膜層を破断して、その断面を走査型電子顕微鏡によって撮影した図1から確認することができる。
【0038】
以上のように、本発明の複合中空糸膜は管状編物により補強されると共に、高分子樹脂薄膜層の内層に10μmを超過する欠損部位が存在しないので、水透過度、濾過信頼度及び機械的性質に全て優れている。
【0039】
本発明では、複合中空糸膜の各種物性を下記の方法によって評価した。
【0040】
<水透過度>
中空糸膜の有效長さが25〜30cmである小型濾過モジュール(Module)を製作して、25℃、100mmHgの吸引圧で外圧方式(out-inflow)によって純水を一定時間透過させて、その量を測定した。
【0041】
<排除性能(濾過信頼度)>
約100ppmのヘモシアニン(Hemocyanin:分子量200万)を緩衝溶液に溶解させた後、これを中空糸膜の有効長が25〜30cmである小型濾過モジュール内に外圧クロースフロー(cross flow)の方式に濾過させて、膜を通過して出る透過水と原液の濃度を紫外線吸収スペクトル(UV)にて測定し、次の式を用いて溶質の排除率を求めた。
【0042】
【数4】
溶質の排除率(%)=(原液の濃度-透過水の濃度)/原液の濃度×100
【0043】
<機械的性質>
引張試験機を通じて製造された中空糸膜の引張強度、引張伸度等を測定した。引張試験は把持距離10cm、クロスヘッドスピードは3cm/分として常温下で行った。
【0044】
<微細孔の形態>
走査型電子顕微鏡によって支持体(補強材)の表面にコーティングされた高分子樹脂薄膜層の破断を観察した。
【0045】
【実施例】
以下、実施例及び比較例によって本発明をより具体的に説明する。しかし、本発明が下記実施例のみに限定されることではない。
【0046】
[実施例1]
ポリスルホン17重量%、ポリビニールピロリドン9重量%及びポリエチレングリコール10重量%を64重量%のジメチルホルムアミド(有機溶媒)に攪拌溶解させて透明な紡糸ドープを製造する。次いで、前記紡糸ドープを直径が2.38mmφである2重管状ノズルに供給すると共に、外径が2mmである管状編物を前記ノズルの中央部に通過させて、前記管状編物の表面に紡糸ドープを被覆(コーティング)した後、これを空気中に吐出させる。この時、紡糸ドープの供給速度に対する編物の進行速度の比(k)は750g/m2とし、紡糸ドープの被覆(コーティング)の厚さは0.2mmとした。続いて、前記のように紡糸ドープの被覆された管状編物を10cmのエアキャップ内に通過した後、35℃の外部凝固槽を通過させて凝固処理する。次いで、これを洗浄槽で洗浄してから巻取りして複合中空糸膜を製造する。製造された複合中空糸膜の構造及び各種物性を評価した結果を表1にまとめて示した。
【0047】
[実施例2]
紡糸ドープの組成比をポリスルホン13重量%、ポリビニールピロリドン10重量%、ポリエチレングリコール11重量%及びジメチルホルムアミド66重量%に変更したこと以外は実施例1と同一の工程及び条件で複合中空糸膜を製造する。製造された複合中空糸膜の構造及び各種物性を評価した結果を表1にまとめて示した。
【0048】
[比較例1]
紡糸ドープ組成比をポリスルホン17重量%、ポリビニールピロリドン19重量%、ジメチルホルムアミド64重量%に変更(ポリエチレングリコールを添加しない)したこと以外は実施例1と同一の工程及び条件で複合中空糸膜を製造する。製造された複合中空糸膜の構造及び各種物性を評価した結果を表1にまとめて示した。
【0049】
【表1】
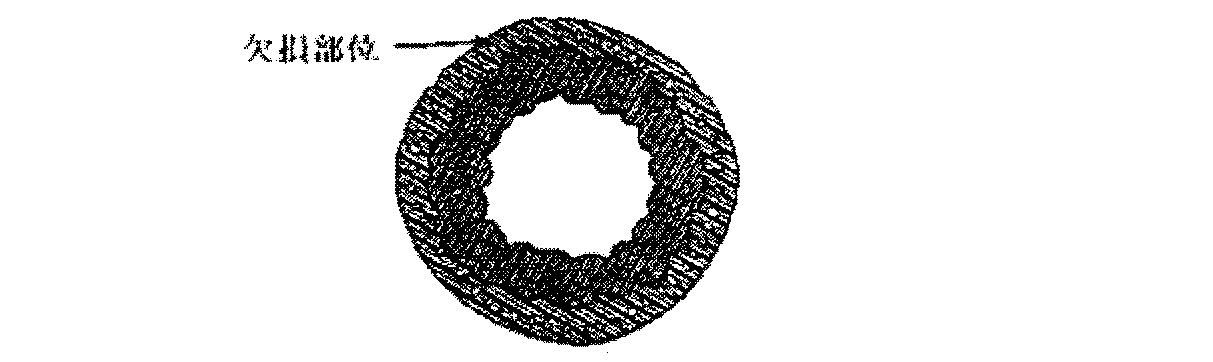
表1において、
R0:初期のヘモシアニンの排除率
R15:空気流量10L/分の曝気条件下で15日が経過した後のヘモシアニンの排除率
R30:空気流量10L/分の曝気条件下で30日が経過した後のヘモシアニンの排除率
【0051】
表1の結果から明らかなように、実施例1及び実施例2は、R0、R15及びR30が互いに類似な数値を示したので、膜表面の損傷時にもヘモシアニンの排除率の低下がないことがわかる。即ち、実施例1と実施例2では、濾過信頼度に優れた。
【0052】
しかし、比較例1では、R0に比べR15及びR30が極めて低い数値を示したので、膜表面の損傷時のヘモシアニンの排除率の低下が深刻であることがわかる。即ち、比較例1では、濾過信頼度が大変不良した。
【0053】
【発明の効果】
本発明による複合中空糸膜は、編物の支持体により補強され、高分子樹脂薄膜の内層(スポンジ構造)に10μmを超過する欠損部位がないので(内層内に孔径が10μmを超過する微細孔が形成されないので)、水透過性能、機械的強度及び濾過信頼度に全て優れる。その結果、本発明による複合中空糸膜は、大規模の水処理用濾過モジュールに特に適合である。
【図面の簡単な説明】
【図1】 本発明による複合中空糸膜を構成する高分子樹脂薄膜の断面の状を示す走査型電子顕微鏡の写真である。
【図2】 従来の複合中空糸膜の断面拡大図である。
【図3】 従来の複合中空糸膜の断面拡大図である。
Claims (12)
- 管状編物の補強材と前記補強材の外表面にコーティングされた高分子樹脂薄膜とからなり、前記高分子樹脂薄膜は0.01〜1μmの孔径を有する微細孔が形成されたスキン層と、10μm以下の孔径を有する微細孔が形成され、フィンガー状構造の欠損部位のないスポンジ状構造の内層とからなり、
前記高分子樹脂薄膜の補強材中での浸透距離が補強材の厚さの30%未満であるものを特徴とする編物により補強された複合中空糸膜。 - 二重管状ノズルの中央部に管状編物の補強材を通過させると共に、前記二重管状ノズルを介して高分子樹脂薄膜を形成させるための紡糸ドープを編物の表面に流入させて、これを編物の上にコーティングし、これらをノズルの外部の空気中に吐出させた後、外部凝固液で凝固させて複合中空糸膜の構造を形成し、水洗及び乾燥させる方法により得られる請求項1に記載の複合中空糸膜。
- スポンジ状構造の内層に形成された微細孔の孔径が、5μm以下であるものを特徴とする請求項1又は2に記載の編物により補強された複合中空糸膜。
- スポンジ状構造の内層に形成された微細孔の孔径が、複合中空糸膜の中心に向けて漸進的に増大されるものを特徴とする請求項1又は2に記載の編物により補強された複合中空糸膜。
- 前記高分子樹脂薄膜の厚さが、0.2mm以下であるものを特徴とする請求項1又は2に記載の編物により補強された複合中空糸膜。
- 前記高分子樹脂薄膜が、高分子樹脂、有機溶媒、ポリビニールピロリドン及び親水性化合物からなる紡糸ドープにより製造されるものを特徴とする請求項1又は2に記載の編物により補強された複合中空糸膜。
- 高分子樹脂が、ポリスルホン樹脂、ポリエーテルスルホン樹脂、スルホン化ポリスルホン樹脂、ポリビニリデンフルオライド樹脂又はポリアクリロニトリル樹脂、ポリイミド樹脂、ポリアミドイミド樹脂、ポリエテルイミド樹脂であるものを特徴とする請求項1、請求項2、又は請求項6に記載の編物により補強された複合中空糸膜。
- 親水性化合物が、水又はグリコール類化合物であるものを特徴とする請求項6に記載の編物により補強された複合中空糸膜。
- グリコール類化合物が、分子量2000以下のポリエチレングリコールであるものを特徴とする請求項8に記載の編物により補強された複合中空糸膜。
- 有機溶媒が、ジメチルアセトアミド、ジメチルホルムアミド又はこれらの混合液であるものを特徴とする請求項6に記載の編物により補強された複合中空糸膜。
- 下式で定義される単位編物外径(DO)の値に対する紡糸ドープの供給速度(Q)と編物の進行速度(v)の比(k)が200〜3000(g/m2)の範囲を充足する製造方法によって製造され、管状編物の補強材と前記補強材外表面にコーティングされた高分子樹脂薄膜とからなり、前記高分子樹脂薄膜は0.01〜1μmの孔径を有する微細孔が形成されたスキン層と、10μm以下の孔径を有する微細孔が形成され、フィンガー状構造の欠損部位のないスポンジ構造の内層とからなり、
前記高分子樹脂薄膜の補強材中での浸透距離が補強材の厚さの30%未満であるものを特徴とする編物により補強された複合中空糸膜。
- 単位編物外径(D0)の値に対する紡糸ドープの供給速度(Q)と編物の進行速度(v)の比(k)が、500〜2500(g/m2)の範囲を充足するものを特徴とする請求項11に記載の編物に補強された複合中空糸膜。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR2001-077181 | 2001-12-07 | ||
| KR20010077181 | 2001-12-07 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003225542A JP2003225542A (ja) | 2003-08-12 |
| JP4050977B2 true JP4050977B2 (ja) | 2008-02-20 |
Family
ID=19716751
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002343001A Expired - Lifetime JP4050977B2 (ja) | 2001-12-07 | 2002-11-26 | 編物により補強された複合中空糸膜 |
Country Status (8)
| Country | Link |
|---|---|
| US (2) | US7267872B2 (ja) |
| EP (1) | EP1321178B1 (ja) |
| JP (1) | JP4050977B2 (ja) |
| KR (1) | KR100493113B1 (ja) |
| AU (1) | AU2002354260A1 (ja) |
| DE (1) | DE60239585D1 (ja) |
| ES (1) | ES2364268T3 (ja) |
| WO (1) | WO2003047734A1 (ja) |
Families Citing this family (60)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7306105B2 (en) * | 2002-11-12 | 2007-12-11 | Mitsubishi Rayon Co., Ltd. | Composite porous membrane and method for producing the same |
| AU2003235822A1 (en) * | 2003-05-01 | 2004-11-23 | Daicel Chemical Industries, Ltd. | Hollow filamentous semipermeable membrane |
| EP1658889A1 (en) | 2004-11-19 | 2006-05-24 | "VLAAMSE INSTELLING VOOR TECHNOLOGISCH ONDERZOEK", afgekort "V.I.T.O." | Longitudinal reinforced self-supporting capillary membranes and method for manufacturing thereof |
| CN100396366C (zh) * | 2005-04-21 | 2008-06-25 | 中国科学院生态环境研究中心 | 中空纤维膜组件的根部编织加强技术 |
| KR100821486B1 (ko) * | 2005-08-08 | 2008-04-10 | 주식회사 코오롱 | 나노 복합중공사막 및 그의 제조방법 |
| ES2397363T3 (es) | 2005-11-29 | 2013-03-06 | Kolon Industries, Inc. | Una membrana de fibra hueca de material compuesto reforzada por trenzado |
| ES2384032T3 (es) * | 2005-11-29 | 2012-06-28 | Kolon Industries, Inc. | Una membrana de fibra hueca compuesta reforzada mediante malla |
| JP2007245108A (ja) * | 2006-03-20 | 2007-09-27 | Daicel Chem Ind Ltd | 中空糸多孔質膜 |
| JP2007245107A (ja) * | 2006-03-20 | 2007-09-27 | Daicel Chem Ind Ltd | 中空糸多孔質膜 |
| KR100735713B1 (ko) * | 2006-07-12 | 2007-07-06 | (주)우리텍 | 나노 멤브레인 모듈을 이용한 라텍스용액 농축 장치 |
| KR100782545B1 (ko) * | 2006-07-12 | 2007-12-06 | (주)우리텍 | 라텍스 용액의 농축을 위한 나노 멤브레인 모듈 |
| JP2008114180A (ja) * | 2006-11-07 | 2008-05-22 | Mitsubishi Rayon Co Ltd | 中空状多孔質膜用支持体、中空状多孔質膜およびそれらの製造方法 |
| JP2008126199A (ja) * | 2006-11-24 | 2008-06-05 | Mitsubishi Rayon Co Ltd | 中空状多孔質膜およびその製造方法 |
| KR100872304B1 (ko) * | 2006-11-28 | 2008-12-05 | 주식회사 코오롱 | 편물로 보강된 복합 중공사막 |
| JP2008178869A (ja) * | 2006-12-26 | 2008-08-07 | Daicel Chem Ind Ltd | 繊維強化型中空糸膜 |
| KR20080074019A (ko) * | 2007-02-07 | 2008-08-12 | 주식회사 코오롱 | 관형 편물 및 그를 이용한 복합 중공사막 |
| KR100842067B1 (ko) | 2007-03-14 | 2008-06-30 | (주)세프라텍 | 브레이드 강화 중공사막 |
| KR100888701B1 (ko) * | 2008-03-19 | 2009-03-19 | 에이네스트(주) | 관형 편물 원형도 향상기, 이를 활용한 관형 편물 보강 중공사막 제조 장치 및 이에 의해 제조된 수처리용의 관형 편물 보강 중공사막 |
| KR100977397B1 (ko) * | 2008-03-28 | 2010-08-24 | 이영호 | 환형편직물로 지지되는 대칭형 다공성 중공사막 및 그제조방법 |
| US20110108478A1 (en) * | 2008-04-11 | 2011-05-12 | Kawasaki Jukogyo Kabushiki Kaisha | Hydrophilic Polyethersulfone Filtration Membrane, Process for Producing the Same, and Dope Solution |
| US8177978B2 (en) | 2008-04-15 | 2012-05-15 | Nanoh20, Inc. | Reverse osmosis membranes |
| TWI377978B (en) | 2008-05-21 | 2012-12-01 | Mitsubishi Rayon Co | Hollow porous film and manufacturing method thereof |
| JP2009297641A (ja) * | 2008-06-12 | 2009-12-24 | Sepratek Inc | ブレード強化中空糸膜 |
| US20090314708A1 (en) * | 2008-06-18 | 2009-12-24 | Sepratek Inc. | Hollow fiber membrane for feeding mixture into hollow space thereof |
| US20090317631A1 (en) * | 2008-06-18 | 2009-12-24 | Sepratek Inc. | Braid-reinforced hollow fiber membrane |
| US20100075101A1 (en) * | 2008-09-25 | 2010-03-25 | Man-Wing Tang | Cast-on-Tricot Asymmetric and Composite Separation Membranes |
| US20100108599A1 (en) * | 2008-11-03 | 2010-05-06 | Kristof Vizvardi | Filtration membrane with tubular support |
| US9132390B2 (en) | 2009-03-26 | 2015-09-15 | Bl Technologies Inc. | Non-braided reinforced holow fibre membrane |
| JP5745510B2 (ja) | 2009-06-26 | 2015-07-08 | ビーエル・テクノロジーズ・インコーポレイテッド | 非編組式織物で強化された中空糸膜 |
| KR101050591B1 (ko) * | 2009-11-20 | 2011-07-19 | 주식회사 효성 | 관형 편직물 및 이를 이용한 복합 중공사막 |
| EP2616167B1 (en) | 2010-09-15 | 2022-11-02 | BL Technologies, Inc. | Method to make yarn-reinforced hollow fibre membranes around a soluble core |
| WO2012064939A2 (en) | 2010-11-10 | 2012-05-18 | Nanoh2O, Inc. | Improved hybrid tfc ro membranes with non-metallic additives |
| US8529814B2 (en) * | 2010-12-15 | 2013-09-10 | General Electric Company | Supported hollow fiber membrane |
| KR101693048B1 (ko) * | 2010-12-30 | 2017-01-05 | 주식회사 효성 | 관형 편물 및 이를 이용하는 복합 중공사막 |
| US9321014B2 (en) | 2011-12-16 | 2016-04-26 | Bl Technologies, Inc. | Hollow fiber membrane with compatible reinforcements |
| US9643129B2 (en) | 2011-12-22 | 2017-05-09 | Bl Technologies, Inc. | Non-braided, textile-reinforced hollow fiber membrane |
| JP6222625B2 (ja) | 2012-02-16 | 2017-11-01 | 富士フイルム株式会社 | 複合型分離膜、それを用いた分離膜モジュール |
| CN102580577B (zh) * | 2012-03-02 | 2014-04-16 | 天津工业大学 | 一种增强型聚丙烯腈中空纤维膜的制备方法 |
| US9022229B2 (en) | 2012-03-09 | 2015-05-05 | General Electric Company | Composite membrane with compatible support filaments |
| US8999454B2 (en) | 2012-03-22 | 2015-04-07 | General Electric Company | Device and process for producing a reinforced hollow fibre membrane |
| JP5458141B2 (ja) * | 2012-05-25 | 2014-04-02 | 三菱レイヨン株式会社 | 中空状多孔質膜の製造方法 |
| JP5666502B2 (ja) * | 2012-05-25 | 2015-02-12 | 三菱レイヨン株式会社 | 中空状多孔質膜およびその製造方法 |
| JP5637176B2 (ja) * | 2012-05-25 | 2014-12-10 | 三菱レイヨン株式会社 | 中空状多孔質膜用支持体の製造方法、中空状多孔質膜およびその製造方法 |
| US9114589B2 (en) | 2012-06-14 | 2015-08-25 | The Boeing Company | Bicomponent fibers containing nano-filaments for use in optically transparent composites |
| US9227362B2 (en) | 2012-08-23 | 2016-01-05 | General Electric Company | Braid welding |
| US10486992B2 (en) | 2012-12-07 | 2019-11-26 | Bl Technologies, Inc. | Use of activated carbon in a membrane bioreactor |
| KR101321362B1 (ko) | 2013-07-16 | 2013-10-23 | 주식회사 시노펙스 | 고강도 분리막 및 이의 제조방법 |
| KR20180051655A (ko) | 2013-10-11 | 2018-05-16 | 미쯔비시 케미컬 주식회사 | 중공상 다공질막 |
| KR101937655B1 (ko) | 2013-12-31 | 2019-01-11 | 코오롱인더스트리 주식회사 | 복합 중공사막 및 그 제조방법 |
| CN103691327B (zh) * | 2013-12-31 | 2016-08-17 | 沁园集团股份有限公司 | 一种具有高剥离强度的支撑管增强聚合物中空纤维膜的制备方法 |
| US9861940B2 (en) | 2015-08-31 | 2018-01-09 | Lg Baboh2O, Inc. | Additives for salt rejection enhancement of a membrane |
| US9737859B2 (en) | 2016-01-11 | 2017-08-22 | Lg Nanoh2O, Inc. | Process for improved water flux through a TFC membrane |
| US10155203B2 (en) | 2016-03-03 | 2018-12-18 | Lg Nanoh2O, Inc. | Methods of enhancing water flux of a TFC membrane using oxidizing and reducing agents |
| CN105921022A (zh) * | 2016-06-21 | 2016-09-07 | 宁波胜科环保科技有限公司 | 一种过滤膜的加工工艺 |
| CN105921023A (zh) * | 2016-06-21 | 2016-09-07 | 宁波胜科环保科技有限公司 | 一种过滤膜 |
| CN108273392B (zh) * | 2017-01-05 | 2021-07-30 | 中国石油化工股份有限公司 | 中空编织管的改性方法和中空纤维膜的制备方法 |
| CN107596928B (zh) | 2017-10-12 | 2020-12-15 | 天津工业大学 | 一种同质纤维增强型pvdf中空纤维膜及其制备方法 |
| CN109675447A (zh) * | 2019-01-03 | 2019-04-26 | 广州超禹膜分离技术有限公司 | 一种不易剥脱的增强型中空纤维膜及其制备方法 |
| US11998878B2 (en) | 2019-03-15 | 2024-06-04 | Entegris, Inc. | Composite hollow fiber and related methods and products |
| JP2026505284A (ja) | 2023-02-08 | 2026-02-13 | デカーボンテック エルエルシー | 強化吸着材繊維及び用途 |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3644139A (en) | 1969-12-31 | 1972-02-22 | Kimberly Clark Co | Opaque polymer film and method of producing |
| US4061821A (en) * | 1975-12-29 | 1977-12-06 | Asahi Kasei Kogyo Kabushiki Kaisha | Semipermeable composite membranes |
| US4385017A (en) * | 1977-06-30 | 1983-05-24 | Nippon Zeon Co., Ltd. | Method of manufacturing hollow fiber |
| JPH0756084B2 (ja) * | 1986-10-15 | 1995-06-14 | 東レ株式会社 | ポリスルホン系樹脂中空系およびその製造方法 |
| KR100192744B1 (ko) * | 1991-12-24 | 1999-06-15 | 전원중 | 폴리설폰 중공섬유막 및 그 제조방법 |
| KR950004918B1 (ko) * | 1991-12-30 | 1995-05-16 | 주식회사코오롱 | 폴리술폰계 중공사막 및 그 제조방법 |
| US5232601A (en) * | 1992-05-29 | 1993-08-03 | W. R. Grace & Co.-Conn. | High flux hollow fiber membrane |
| NL9300072A (nl) * | 1993-01-14 | 1994-08-01 | Stork Friesland Bv | Samengestelde buis voor membraanfiltratie. |
| KR970004182B1 (en) * | 1993-07-21 | 1997-03-25 | Lg Electronics Inc | Cap for camcorder |
| KR100351869B1 (ko) * | 1993-08-25 | 2003-05-17 | 엘지.필립스 엘시디 주식회사 | 회로내장티에프티-엘씨디제조방법 |
| DE4337618C1 (de) * | 1993-11-04 | 1995-02-16 | Krauss Maffei Ag | Stülpfilterzentrifuge (Trommelraumabdichtung) |
| US5472607A (en) * | 1993-12-20 | 1995-12-05 | Zenon Environmental Inc. | Hollow fiber semipermeable membrane of tubular braid |
| JPH0857274A (ja) * | 1994-08-24 | 1996-03-05 | Nagayanagi Kogyo Kk | パーベーパレーション用膜状材 |
| KR0136978B1 (ko) * | 1994-12-28 | 1998-04-25 | 백영배 | 투수성이 우수한 스폰지 구조의 폴리설폰 중공사막 및 그 제조방법 |
| US6354444B1 (en) * | 1997-07-01 | 2002-03-12 | Zenon Environmental Inc. | Hollow fiber membrane and braided tubular support therefor |
| JP4075236B2 (ja) * | 1999-08-05 | 2008-04-16 | Nok株式会社 | ポリフェニルスルホン中空糸膜の製造法 |
| JP7056084B2 (ja) * | 2017-11-03 | 2022-04-19 | 株式会社デンソー | 復号装置 |
-
2002
- 2002-10-24 KR KR10-2002-0065134A patent/KR100493113B1/ko not_active Expired - Lifetime
- 2002-11-06 WO PCT/KR2002/002062 patent/WO2003047734A1/en not_active Ceased
- 2002-11-06 AU AU2002354260A patent/AU2002354260A1/en not_active Abandoned
- 2002-11-26 JP JP2002343001A patent/JP4050977B2/ja not_active Expired - Lifetime
- 2002-12-02 US US10/307,369 patent/US7267872B2/en not_active Expired - Lifetime
- 2002-12-03 EP EP02026922A patent/EP1321178B1/en not_active Expired - Lifetime
- 2002-12-03 ES ES02026922T patent/ES2364268T3/es not_active Expired - Lifetime
- 2002-12-03 DE DE60239585T patent/DE60239585D1/de not_active Expired - Lifetime
-
2007
- 2007-01-05 US US11/649,860 patent/US7413804B2/en not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| KR100493113B1 (ko) | 2005-05-31 |
| US7413804B2 (en) | 2008-08-19 |
| WO2003047734A1 (en) | 2003-06-12 |
| EP1321178B1 (en) | 2011-03-30 |
| JP2003225542A (ja) | 2003-08-12 |
| AU2002354260A1 (en) | 2003-06-17 |
| US20070116871A1 (en) | 2007-05-24 |
| EP1321178A2 (en) | 2003-06-25 |
| EP1321178A3 (en) | 2005-01-05 |
| KR20030047715A (ko) | 2003-06-18 |
| DE60239585D1 (de) | 2011-05-12 |
| US7267872B2 (en) | 2007-09-11 |
| US20030134550A1 (en) | 2003-07-17 |
| ES2364268T3 (es) | 2011-08-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100493113B1 (ko) | 편물로 보강된 복합 중공사막 | |
| US7909177B2 (en) | Braid-reinforced composite hollow fiber membrane | |
| US8201485B2 (en) | Tubular braid and composite hollow fiber membrane using the same | |
| Fan et al. | Structure design and performance study on braid-reinforced cellulose acetate hollow fiber membranes | |
| JP4757311B2 (ja) | 編物により補強された複合中空繊維膜 | |
| KR101462939B1 (ko) | 친수성 폴리불화비닐리덴계 중공사 분리막 및 이의 제조방법 | |
| JP5798680B2 (ja) | 加圧式中空糸膜モジュール | |
| EP1658889A1 (en) | Longitudinal reinforced self-supporting capillary membranes and method for manufacturing thereof | |
| KR100581206B1 (ko) | 폴리불화비닐리덴계 다공성 중공사막과 그 제조방법 | |
| KR100872304B1 (ko) | 편물로 보강된 복합 중공사막 | |
| KR101025754B1 (ko) | 거대기공이 없는 중공사 분리막 및 그 제조방법 | |
| KR20140087530A (ko) | 복합 중공사막 및 그 제조방법 | |
| KR20050094966A (ko) | 브레이드 보강 복합중공사막 및 그의 제조방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20041118 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20051110 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20051115 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060613 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060912 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070529 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070828 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20071113 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20071130 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4050977 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101207 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101207 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111207 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121207 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121207 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131207 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |