JP4054548B2 - 射出成形機の温度制御方法及び装置 - Google Patents
射出成形機の温度制御方法及び装置 Download PDFInfo
- Publication number
- JP4054548B2 JP4054548B2 JP2001173945A JP2001173945A JP4054548B2 JP 4054548 B2 JP4054548 B2 JP 4054548B2 JP 2001173945 A JP2001173945 A JP 2001173945A JP 2001173945 A JP2001173945 A JP 2001173945A JP 4054548 B2 JP4054548 B2 JP 4054548B2
- Authority
- JP
- Japan
- Prior art keywords
- temperature
- heaters
- heating cylinder
- molding machine
- detection
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000000034 method Methods 0.000 title claims description 20
- 238000001746 injection moulding Methods 0.000 title claims description 13
- 238000001514 detection method Methods 0.000 claims description 50
- 238000010438 heat treatment Methods 0.000 claims description 38
- 238000005259 measurement Methods 0.000 claims description 26
- 238000012545 processing Methods 0.000 claims description 12
- 238000004364 calculation method Methods 0.000 claims description 7
- 230000002093 peripheral effect Effects 0.000 claims description 3
- 238000002347 injection Methods 0.000 description 9
- 239000007924 injection Substances 0.000 description 9
- 238000000465 moulding Methods 0.000 description 5
- 238000005553 drilling Methods 0.000 description 3
- 238000012886 linear function Methods 0.000 description 3
- 238000012546 transfer Methods 0.000 description 3
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 238000007796 conventional method Methods 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000011347 resin Substances 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
Images


Landscapes
- Injection Moulding Of Plastics Or The Like (AREA)
- Control Of Temperature (AREA)
Description
【発明の属する技術分野】
本発明は、加熱筒が所定の温度分布特性となるように温度制御する射出成形機の温度制御方法及び装置に関する。
【0002】
【従来の技術】
一般に、射出成形機に備える射出装置は、先端に射出ノズルを有する加熱筒を備えるとともに、この射出ノズル及び加熱筒には、複数組のヒータ及び温度検出器(熱電対)を付設することにより、射出ノズルから加熱筒の後部まで所定の温度分布特性となるように温度制御を行っている(例えば、特公平5−5651号公報等参照)。
【0003】
この場合、通常、加熱筒は、メータリングゾーンに対応する前部,コンプレッションゾーンに対応する中間部,フィードゾーンに対応する後部の三つの制御領域を有するとともに、各制御領域をそれぞれ独立して温度制御する温度制御系を備えている。また、温度制御に際しては、予め所定の温度分布特性が得られるように、オペレータが、使用する樹脂の種類等に対応して各制御領域に対する目標温度(目標値)をそれぞれ設定し、目標温度と温度検出器から得られる検出温度(検出値)に基づいて加熱温度に対するフィードバック制御を行っている。
【0004】
【発明が解決しようとする課題】
しかし、上述した従来の温度制御方法は、次のような問題点があった。
【0005】
第一に、各温度検出器は、付設する各制御領域におけるヒータの加熱温度を検出する性格を有するため、隣接する制御領域からの熱移動が外乱となり、これが制御精度を低下させる要因となる。
【0006】
第二に、加熱筒の温度分布特性は、スクリュの位置に対応して設定する必要があるが、各温度検出器から得られる検出温度を直接用いているため、例えば、計量終了位置を変更した場合には、変更後の温度分布特性を最適化するのが容易でない。
【0007】
第三に、温度検出器をヒータのほぼ中央に付設するため、ヒータに対する穴明加工が必要になるなど組付性に劣るとともに、加熱面の均一性を阻害する要因となる。
【0008】
本発明は、このような従来の技術に存在する課題を解決したものであり、制御精度、さらには組付性及び加熱面の均一性を高めることができるとともに、計量終了位置等を変更しても変更後の温度分布特性を容易に最適化できる射出成形機の温度制御方法及び装置の提供を目的とする。
【0009】
【課題を解決するための手段及び実施の形態】
本発明に係る射出成形機Mの温度制御方法は、加熱筒2の外周部に、複数のヒータ3a…と複数の温度検出器4a…を付設し、加熱筒2が所定の温度分布特性Ksとなるように温度制御するに際し、温度検出器4a…を、ヒータ3aと3b…間を含むヒータ3a…の存在しない位置に配設し、所定のスクリュ位置に対応する検出位置Xb…を設定するとともに、この検出位置Xb…における温度を、当該検出位置Xb…の前後に配した温度検出器4bと4c…から得る二点の検出温度TbとTc…間の温度勾配から演算処理により仮想温度Tdb…として求め、この仮想温度Tdb…が温度分布特性Ks上の目標温度Tsb…となるように温度制御するようにしたことを特徴とする。
【0010】
また、本発明に係る温度制御装置1は、加熱筒2の外周部に、複数のヒータ3a…と複数の温度検出器4a…を付設し、加熱筒2が所定の温度分布特性Ksとなるように温度制御する温度制御装置を構成するに際して、ヒータ3aと3b…間を含むヒータ3a…の存在しない位置に配設した複数の温度検出器4a…と、所定のスクリュ位置に対応する検出位置Xb…における温度を、当該検出位置Xb…の前後に配した温度検出器4bと4c…から得る二点の検出温度TbとTc…間の温度勾配から演算処理により仮想温度Tdb…として求める演算処理部5と、この仮想温度Tdb…が温度分布特性Ks上の目標温度Tsb…となるように温度制御を行う制御部6を備えてなることを特徴とする。
【0011】
この場合、所定のスクリュ位置は、計量終了位置P…を適用する。
【0012】
【実施例】
次に、本発明に係る好適な実施例を挙げ、図面に基づき詳細に説明する。
【0013】
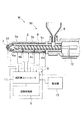
まず、本実施例に係る温度制御装置1の構成について、図2を参照して説明する。
【0014】
図2中、Mは射出成形機、特に、射出成形機Mに備える射出装置Miを示す。射出装置Miは、先端に射出ノズル7を有し、後部にホッパー8を有する加熱筒2を備え、この加熱筒2にはスクリュ9を内蔵する。また、加熱筒2の外周部には、バンドヒータ等を用いた三つのヒータ3a,3b,3cを軸方向に沿って順次付設する。この場合、ヒータ3aは、メータリングゾーンに対応する加熱筒2の前部に、ヒータ3bはコンプレッションゾーンに対応する加熱筒2の中間部に、ヒータ3cはフィードゾーンに対応する加熱筒2の後部にそれぞれ配設する。さらに、射出ノズル7の外周部には、バンドヒータ等を用いたヒータ3fを付設する。これにより、射出ノズル7,加熱筒2前部,加熱筒2中間部及び加熱筒2後部の四つの加熱領域が設けられる。
【0015】
また、加熱筒2には複数の温度検出器(熱電対)4a…を付設する。この場合、各温度検出器4a…は、ヒータ3aと3b…間を含むヒータ3a…の存在しない位置に配設する。即ち、温度検出器4aはヒータ3aの前側に、温度検出器4bはヒータ3aと3b間に、温度検出器4cはヒータ3bと3c間に、温度検出器4dはヒータ3cの後側にそれぞれ配設する。このように、各温度検出器4a…はヒータ3a…を避けて配設するため、各ヒータ3a…に対する穴明加工は不要になり、組付性が高められるとともに、加熱面の均一性が阻害される不具合も回避される。
【0016】
以上、実施例について詳細に説明したが、本発明はこのような実施例に限定されるものではなく、細部の構成,手法等において、本発明の要旨を逸脱しない範囲で任意に変更,追加,削除することができる。例えば、実施例は、三つの検出位置Xa,Xb,Xcを例示したが、この位置の選定及び数は任意である。また、仮想温度は、二点の検出温度Tb,Tc…間の温度勾配を一次関数として求めたが、必要により補正を行ったり或いは他の関数を用いてもよい。
【0017】
次に、本実施例に係る温度制御方法を含む温度制御装置1の動作について、図2及び図3を参照しつつ図1に示すフローチャートに従って説明する。
【0018】
図3において、Pは計量ストロークがVmとなるスクリュ9の計量終了位置を、Poは計量ストロークがVsとなるスクリュ9の計量終了位置を示す。今、スクリュ9に対する計量終了位置はPに設定されているものとする。
【0019】
まず、成形機コントローラ11には、この計量終了位置Pに対応する複数の検出位置Xa,Xb,Xcを設定する。実施例は、スクリュ9の前部,中間部,後部に対応して各検出位置Xa,Xb,Xcを設定した場合を示す。また、成形機コントローラ11には、計量終了位置Pに対応する最適な温度分布特性Ksを設定する。この温度分布特性Ksの一例を図3に示す。なお、実施例は、理解を容易にするため連続した温度分布特性Ksとして示したが、上述した各検出位置Xa,Xb,Xcに対応した個別の目標温度(目標値)としてそれぞれ設定してもよい。図3中、Tsbが検出位置Xbにおける目標温度を示す。
【0020】
そして、温度制御時には、各ヒータ3a,3b,3cに通電が行われ、加熱筒2が加熱されるとともに、加熱筒2の温度は、各温度検出器4a,4b,4c,4dにより検出される(ステップS1)。また、計量終了位置Pにあるスクリュ9の位置は、位置検出器12により検出され、成形機コントローラ11に付与される(ステップS2)。
【0021】
これにより、成形機コントローラ11は、加熱筒2上における検出位置Xa,Xb,Xcを求めるとともに、各検出位置Xa,Xb,Xcにおける温度を、演算処理部5による演算処理により求める(ステップS3)。この場合、スクリュ9の全長は既知であるため、位置検出器12により検出されるスクリュ位置(計量終了位置P)により、計量終了位置Pのスクリュ9に対応する加熱筒2上における検出位置Xa,Xb,Xcを求めることができる。
【0022】
一方、各検出位置Xa,Xb,Xcにおける温度は、演算処理により仮想温度として求める。一例として、検出位置(任意位置)Xbにおける仮想温度Tdbを求める場合について説明する。まず、演算処理部5には、検出位置Xbの前後に配した温度検出器4bと4cから得られる二点の検出温度TbとTcが取込まれる。図3中、Kdは加熱筒2における実際の温度分布の一部を示している。また、加熱筒2上における検出位置Xbが求められているため、演算処理部5は、温度検出器4bと検出位置Xb間の距離Lx及び温度検出器4cと検出位置Xb間の距離Lyを求める。そして、温度検出器4bと4c間には、検出温度TbとTcに基づく温度勾配(平坦を含む)が生じているため、その中間に位置する検出位置Xbの温度を、関数を用いた演算処理により求める。具体的には、検出温度TbとTc間の温度勾配を一次関数とした場合、検出位置Xbにおける仮想温度Tdbは、Tdb=(Tb−Tc)・{Ly/(Lx+Ly)}+Tcにより求められる。これにより、得られた仮想温度Tdbは、検出位置(任意位置)Xbにおける検出温度(検出値)Tdbとして用いる。
【0023】
他方、成形機コントローラ11は、得られた検出温度(仮想温度)Tdbと予め設定されている温度分布特性Ks上の目標温度Tsbを比較し、その偏差を是正するように各ヒータ3a,3b,3cに対するフィードバック制御を行う(ステップS4〜S8)。なお、他の検出位置Xa,Xcにおける温度も同様の演算処理により求めることができるとともに、得られた仮想温度を検出温度として用いることにより、この検出温度と対応する目標温度に基づいて同様のフィードバック制御を行うことができる。
【0024】
よって、このような本実施例に係る温度制御方法及び温度制御装置1によれば、温度検出器4a…を、ヒータ3aと3b…間を含むヒータ3a…の存在しない位置に配設し、任意位置Xb…の温度を、当該任意位置Xb…の前後に配した温度検出器4bと4c…から得る二点の検出温度TbとTc…間の温度勾配から演算処理により仮想温度Tdb…として求めるとともに、この仮想温度Tdb…を任意位置Xb…の検出温度Tdb…として用いるため、検出温度Tdb…は、各ヒータ3a…が相互に干渉することにより発生する外乱(熱移動)の影響を受けにくくなり、従来のような各ヒータ単位で独立した制御系を構成する場合に比べて、制御精度を高めることができる。
【0025】
また、演算処理により求めた任意位置の仮想温度を用いるため、各温度検出器4a…から得る検出温度Ta…を直接用いる従来の方法とは異なり、計量終了位置を変更した場合であっても、変更後の温度分布特性を容易に最適化することができる。即ち、計量終了位置Pを、図3に示した他の計量終了位置Poに変更する場合、この計量終了位置Poは計量終了位置Pよりも前方に位置するため、計量終了位置Poに対応する最適な温度分布特性は、計量終了位置Pに対応する温度分布特性Ksとは異なってくる。したがって、この場合、温度分布特性Ksも変更する必要があるため、図3に示すように、検出位置XaはXaoに、検出位置XbはXboに、検出位置XcはXcoにそれぞれ変更する必要があるが、変更後の任意位置に対応する温度、例えば、検出位置Xboにおける仮想温度Tdboは、Tdbo=(Tb−Tc)・{Lyo/(Lxo+Lyo)}+Tcにより容易に求めることができるため、この仮想温度Tdboを用いて変更後の温度分布特性の最適化を図ることができる。
【0026】
以上、実施例について詳細に説明したが、本発明はこのような実施例に限定されるものではなく、細部の構成,手法等において、本発明の要旨を逸脱しない範囲で任意に変更,追加,削除することができる。例えば、実施例は、三つの検出位置Xa,Xb,Xcを例示したが、この位置の選定及び数は任意である。また、仮想温度は、二点の検出温度Tb,Tc…間の温度勾配を一次関数として求めたが、必要により補正を行ったり或いは他の関数を用いてもよい。さらに、スクリュ位置として、計量終了位置P…に適用した場合を例示したが、他のスクリュ位置であってもよい。
【0027】
【発明の効果】
このように、本発明に係る射出成形機の温度制御方法(温度制御装置)は、温度検出器を、ヒータ間を含むヒータの存在しない位置に配設し、計量終了位置に対応する複数の検出位置を設定するとともに、この検出位置における温度を、当該検出位置の前後に配した温度検出器から得る二点の検出温度間の温度勾配から演算処理により仮想温度として求め、この仮想温度が温度分布特性上の目標温度となるように温度制御するため、次のような顕著な効果を奏する。
【0028】
(1) 各温度検出器はヒータを避けて配設するため、ヒータに対する穴明加工が不要となり、組付性を高めることができるとともに、加熱面の均一性が阻害される不具合を回避できる。
【0029】
(2) 各検出温度は、各ヒータが相互に干渉することにより発生する外乱(熱移動)の影響を受けにくくなるため、従来のような各ヒータ単位で独立した制御系を構成する場合に比べて、制御精度を高めることができる。
【0030】
(3) 計量終了位置に対応する検出位置を設定するとともに、この検出位置における温度に、演算処理により求めた仮想温度を用いるため、各温度検出器から得られる検出温度を直接用いる従来の方法とは異なり、計量終了位置を変更した場合でも、変更後の温度分布特性を容易に最適化することができる。
【図面の簡単な説明】
【図1】本発明の好適な実施例に係る温度制御方法の処理手順を説明するためのフローチャート、
【図2】本発明の好適な実施例に係る温度制御装置のブロック系統図、
【図3】同温度制御方法及び温度制御装置の作用説明図、
【符号の説明】
M 射出成形機
1 温度制御装置
2 加熱筒
3a… ヒータ
4a… 温度検出器
5 演算処理部
6 制御部
Ks 温度分布特性
Xb… 検出位置(任意位置)
Tb… 検出温度
Tdb 検出温度(仮想温度)
P… 計量終了位置(スクリュ位置)
Tsb 目標温度
Claims (2)
- 加熱筒の外周部に、複数のヒータと複数の温度検出器を付設し、前記加熱筒が所定の温度分布特性となるように温度制御する射出成形機の温度制御方法において、前記温度検出器を、前記ヒータ間を含むヒータの存在しない位置に配設し、計量終了位置に対応する検出位置を設定するとともに、この検出位置における温度を、当該検出位置の前後に配した温度検出器から得る二点の検出温度間の温度勾配から演算処理により仮想温度として求め、この仮想温度が前記温度分布特性上の目標温度となるように温度制御することを特徴とする射出成形機の温度制御方法。
- 加熱筒の外周部に、複数のヒータと複数の温度検出器を付設し、前記加熱筒が所定の温度分布特性となるように温度制御する射出成形機の温度制御装置において、前記ヒータ間を含むヒータの存在しない位置に配設した複数の温度検出器と、計量終了位置に対応する検出位置における温度を、当該検出位置の前後に配した温度検出器から得る二点の検出温度間の温度勾配から演算処理により仮想温度として求める演算処理部と、この仮想温度が前記温度分布特性上の目標温度となるように温度制御を行う制御部を備えることを特徴とする射出成形機の温度制御装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001173945A JP4054548B2 (ja) | 2001-06-08 | 2001-06-08 | 射出成形機の温度制御方法及び装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001173945A JP4054548B2 (ja) | 2001-06-08 | 2001-06-08 | 射出成形機の温度制御方法及び装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2002361701A JP2002361701A (ja) | 2002-12-18 |
| JP4054548B2 true JP4054548B2 (ja) | 2008-02-27 |
Family
ID=19015309
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001173945A Expired - Fee Related JP4054548B2 (ja) | 2001-06-08 | 2001-06-08 | 射出成形機の温度制御方法及び装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4054548B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006341502A (ja) * | 2005-06-09 | 2006-12-21 | Niigata Machine Techno Co Ltd | 射出成形機の加熱筒温度制御装置及び方法 |
| JP5139428B2 (ja) * | 2007-05-31 | 2013-02-06 | 住友重機械工業株式会社 | 射出成形機の表示装置 |
| JP5570581B2 (ja) | 2012-11-30 | 2014-08-13 | ファナック株式会社 | 電動射出成形機のモータ動力遮断装置 |
-
2001
- 2001-06-08 JP JP2001173945A patent/JP4054548B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2002361701A (ja) | 2002-12-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10427338B2 (en) | Heating cylinder cover and heating cylinder device of injection molding machine | |
| US5762839A (en) | Temperature control method for an injection molding machine | |
| JPH04105915A (ja) | 射出成形機の温度制御方法 | |
| US7507359B2 (en) | Method and apparatus for controlling and regulating the distribution of an injection molding compound | |
| JP5457396B2 (ja) | 射出成形機の温度分布矯正装置 | |
| JP3611667B2 (ja) | 射出成形機の温度制御方法 | |
| JP2002361701A (ja) | 射出成形機の温度制御方法及び装置 | |
| JP3757809B2 (ja) | 温度調節器 | |
| JP6271453B2 (ja) | 成形機の温度制御装置 | |
| EP2572854B1 (en) | Injection molding machine | |
| JPS606426A (ja) | 射出成形機加熱シリンダ非干渉制御装置 | |
| CN115803172B (zh) | 注射成型机的控制装置和程序 | |
| WO1998057244A2 (en) | Method and apparatus for power output control and correction | |
| JPH0639120B2 (ja) | ベント式射出成形機の制御方法 | |
| JP3984415B2 (ja) | 射出成形機の温度制御方法 | |
| JP3028281B2 (ja) | 射出成形機の温度制御方法 | |
| JP3351703B2 (ja) | 射出成形機用ノズルの温度制御方法および温度制御装置 | |
| JP3786850B2 (ja) | 射出成形機の温度設定方法 | |
| JP4055104B2 (ja) | 射出成形機のノズル温度制御方法およびノズル温度制御装置 | |
| WO2019177040A1 (ja) | 射出成形機の温度制御装置 | |
| JPH09190871A (ja) | 加熱装置及びその温度制御方法 | |
| JP2509297Y2 (ja) | 射出成形機のノズル加熱装置 | |
| JPH055651B2 (ja) | ||
| JP3288147B2 (ja) | 射出成形機用ノズル | |
| JP6177262B2 (ja) | 複数のヒータの断線検出時の電流値の設定方法および設定装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040421 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040526 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040726 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20050713 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050810 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20051028 |
|
| A911 | Transfer of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20051130 |
|
| A912 | Removal of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A912 Effective date: 20060324 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20071210 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101214 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |