JP4059636B2 - 液相拡散接合自動車用燃料噴射部品の組立接合方法 - Google Patents
液相拡散接合自動車用燃料噴射部品の組立接合方法 Download PDFInfo
- Publication number
- JP4059636B2 JP4059636B2 JP2001065498A JP2001065498A JP4059636B2 JP 4059636 B2 JP4059636 B2 JP 4059636B2 JP 2001065498 A JP2001065498 A JP 2001065498A JP 2001065498 A JP2001065498 A JP 2001065498A JP 4059636 B2 JP4059636 B2 JP 4059636B2
- Authority
- JP
- Japan
- Prior art keywords
- bonding
- liquid phase
- phase diffusion
- temperature
- fuel injection
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images
Landscapes
- Pressure Welding/Diffusion-Bonding (AREA)
Description
【発明の属する技術分野】
本発明は、拡散接合技術を用いて製造した各種自動車用燃料噴射部品に関し、特に、従来、素材から切削、削りだし、穿孔、型抜き等の機械加工、或いは直接溶融金属から鋳造、または鍛造等で環状ないし中空形状を有する自動車用燃料噴射部品の加工に代わる液相拡散接合により製造した自動車用燃料噴射部品に関するものである。
【0002】
【従来の技術】
従来より、環状或いは中空形状を有し、特に耐磨耗性、耐食性、耐疲労性の諸特性を個々に、或いは同時に、かつ長時間にわたって要求される機械部品、例えば、回転部品の軸受け、ベアリング、シリンダーの摺動管などは、要求品質を満足するために、比較的合金比率が高い、例えば、JIS−SUJに代表される軸受け鋼ではC:1%,Cr:1%に加え、更にMn,Moを含有した鋼材を使用しているが、部品同士を溶接等により組み立てることは困難である場合が多い。そのために、複雑な形状を有する機械部品については塊状の鋼塊から削りだし、或いは熱間鍛造や穿孔によって概略成形し、更に仕上げ加工を施した後、要求仕様に応じて球状化処理、浸炭処理を行なって製造している。従って、原材料の鋼塊価格よりも寧ろ製造工程における各種加工工程コストが製品価格の大半を占めている。一方で、自動車をはじめとする信頼性の要求される精密機械部品では、同時に長時間の耐久性が要求され、長期間での仕様コスト低減を指向している。従って、例え高価であっても塊状金属から従来の製造方法で製造したこれら精密機械部品が多用され、多くの部品価格、牽いては最終製品価格の上昇を引き起こしている。
【0003】
また、通常金属材料を加工して任意の形状とする方法のうち、最も量産性が高く、低コストの方法として熱間圧延、プレス成型が採用されているが、これらの技術は単一の形状、多くの場合は板などの簡単な形状を有しており大量生産に好適であるも、中空形状の機械部品、環状部品を上述の圧延やプレス成型で歩留まりよく直接製造することはその形状の制約から難しく、現在では全く工業化されていない実情にある。従って、環状或いは中空形状を有する複雑な精密自動車用燃料噴射部品を効率よく大量生産する技術は工業的に確率されている状況になく、一方コスト低減の観点からも従来とは全く異なる製造プロセスの開発が切望されている。
【0004】
一方、最近においては液相拡散接合の技術が脚光を浴びている。この液相拡散接合技術は、接合しようとする材料の接合面、すなわち開先間に、被接合材料に比較して低い融点を有する合金、例えば、結晶構造の50%以上が実質的に非晶質であり、かつ拡散律速の等温凝固過程を経て継ぎ手を形成能を有する元素、例えばB,P,Ni,Feなどの多元合金を介在させ、継ぎ手を挿入した低融点合金の融点以上の温度に加熱保持し、等温凝固過程で継ぎ手を形成する技術である。
【0005】
この液相拡散接合技術は、通常の溶接技術と異なり、溶接残留応力が殆どないこと、或いは溶接のような余盛りを発生しない平滑かつ精密な継ぎ手を形成できるなどの特徴を有している。しかもこの技術は面接合であるため接合面の面積によらず接合時間が一定で、かつ比較的短時間で接合が完了する利点を有し、従来の溶接とは全く異なる接合技術である。従って、接合部を低融点金属以上の温度に所定時間保持できれば、開先形状を選ばず面同士の接合を実現できる。また、一方では、従来の非酸化性雰囲気でのみ実現可能な液相拡散接合について、酸化性雰囲気下でも適用可能な液相拡散接合用合金箔が知られている。(特許第1891618号、同第1891619号、同第1837572号公報)。しかしながら、現状では、この液相拡散接合技術は、接合面の面積が比較的大きい部材の接合にのみ適用され精密機械部品等の接合には用いられていない。
【0006】
【発明が解決しようとする課題】
本発明は、環状或いは中空形状を有する耐磨耗性、耐食性、耐疲労性の諸特性を同時に満足する複雑な精密自動車用燃料噴射部品を高効率で、かつ低コストで大量生産可能な拡散接合自動車用燃料噴射部品を提供することを目的とする。
【0007】
【課題を解決するための手段】
本発明は、上記課題を解決するためになされたものであって、その要旨は、内部に複数の管路を有し、該管路の軸方向に平行な面で、少なくとも2つ以上に分割された面を有する自動車用燃料噴射部品を液相拡散接合により接合して組み立てるに際し、該部品の温度を60秒以内で接合面間に挿入する接合金属箔の固相線以上の温度に加熱し、1000〜1300℃の接合温度に達した後も、60秒以上、好ましくは90〜120秒、接合面に2MPa以上で、一定の接合応力を負荷し続け、その後、前記接合応力を減じて3MPa未満かつ前記接合応力以下、ないし無負荷状態で1分以上保持することを特徴とする液相拡散接合自動車用燃料噴射部品の組立接合方法であり、また本発明は、少なくとも2つ以上に分割された面を有する自動車用燃料噴射部品を液相拡散接合により接合して組み立てるに際し、該部品の温度を60秒以内で接合面間に挿入する接合金属箔の固相線以上の温度に加熱し、1000〜1300℃の接合温度に達した後も、90秒以上120秒以内、接合面に2MPa以上で、一定の接合応力を負荷し続け、その後、前記接合応力を減じて3MPa未満かつ前記接合応力以下、ないし無負荷状態で1分以上保持し、引き続き被接合材料のマルテンサイト変態開始温度以上の温度まで5℃/sec以上の冷却速度で急冷し、ベイナイト変態終了まで放冷し、室温まで1℃/sec以上の冷却速度で冷却することを特徴とする液相拡散接合自動車用燃料噴射部品の組立接合方法である。
【0008】
また、本発明における液相拡散接合は酸化雰囲気中で行われることが好ましい。
【0009】
【発明の実施の形態】
本発明を実施するに当たり、対象とする自動車用燃料噴射部品の材質は特に限定しない。液相拡散接合ができると考えられる金属材料は全て本発明の技術を適用することができる。例えば、通常の炭素鋼、高炭素鋼、低炭素鋼など通常の溶接が適用困難な材質であっても液相拡散接合は接合継ぎ手を実現可能である。また、Cr或いはNiを種々の割合で含有するステンレス鋼、高耐食合金鋼、Niを基材とするNi基合金やその他の合金および非鉄材料であるAl,Ti,Znおよびその他の実用金属などもそれらに適した接合用合金を用いれば全て液相拡散接合が可能となる。また、液相拡散接合を実現する非晶質合金組成としてもとくだんの制限がなく、米国特許第4,144,058号公報に記載の合金を始め、特開昭49−91014号公報に記載のP,B,C等を拡散原子として含有する液相拡散接合用合金を使用することができる。
【0010】
本発明では、上述したような被接合材料と液相拡散接合用合金を用いて、内部に流体搬送用、重量軽減用、或いは摺動部品通過のため等の目的を有する管路を備えた、元来一体成型で製造していた精密自動車用燃料噴射部品を、最初に管路を含む面で複数に分割した部品毎に、例えば、プレス成形或いは圧延、研削、研磨など従来の一体成型と機械加工の組み合わせに対して安価な製造工程を経て製造し、それらを液相拡散接合用合金を介して組み立て、液相拡散接合によって一体化する工程を経ることが必要である。
【0011】
このときの分割すべき部品は、最終形状との対比で、内部に存在する管路を通過する面で分割してあることが必要で、これによって各部品をプレス成形などの安価でかつ簡便な方法で製造可能ならしめる。また、この分割は2以上であれば幾つでも可能であって、製造が簡易化し、かつ製造工程な煩雑或いは多数となる結果、従来製造工程に対して高価とならない範囲で適宜選択すればよい。また、分割面は平面でも曲面でも、連続或いは不連続の多面ないしは曲面であってもよく、その形状は分割することで各部品の製造が容易になるように適宜選択すればよい。なお、最終形状の部品が内部に有する管路は連続した一つの経路でも、複数の独立した経路でもよく、管路自体の形状は自由で、単に組み立て時に接合する面が対応すればよく、特に制限はない。管路は外表面に対して開口していても、いなくても組み立ては可能である。なお、被接合材料と液相拡散接合用合金の組み合わせで接合部の特性は種々に変化する。
【0012】
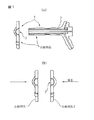
本発明においては、上述したような内部に管路を有する複数に分割された精密自動車用燃料噴射部品、例えば、図1に示すようなCr:1.0%,Mo:0.5%を含有する高炭素鋼からなる自動車用燃料噴射部品の管路に平行な面で2分割した分割面に、P,B,C等の元素を少量含有するNi基、或いはFe基の非晶質金属からなる厚さ30μm液相拡散接合用合金を介して上記部品同士を突き合わせて組み立て、各部品の外面から押さえ治具で緊締して固定し、液相拡散処理を行う。
【0013】
更に、本発明においては、上記液相拡散処理を行うに際し、液相拡散接合用合金の固相線以上の温度、すなわち、液相拡散が開始される1000〜1300℃の温度で、加熱開始から90〜120秒の間、接合面に2MPa以上、好ましくは4MPa以上で、一定の接合応力を負荷し続け、その後接合応力を減じて3MPa未満かつ前記接合応力以下、ないし無負荷として1分以上保持するものである。この拡散接合中でも一定の接合応力を負荷し続けることは、該接合金属中の元素と接合部品中に含有される金属元素との拡散がピークに達する温度域で相当の接合応力を負荷することでより拡散の進行を促進させて強固な接合面を得るためである。上記液相拡散接合が終了した時点より、接合応力を減じるか、或いは接合応力を開放して無負荷状態とし接合部組織の均一化のために5分以上そのままの状態に維持する。上述した液相拡散処理を施すことで、液相拡散接合用合金中に含有される金属元素と接合部品中に含有される金属元素との結合層が接合面に必要量形成される。
【0014】
なお、液相拡散接合を行うに際しては、酸素0.01質量%以上を含む酸化性雰囲気中、好ましくは大気中で、N2 或いはArを被接合材料の内外面表面に吹きつけて接合作業を行うことが好ましい。
また、本発明では、上述した液相拡散接合によって得られた被接合材料の組織が低温変態生成組織に分類される、マルテンサイトあるいはベイナイトであり、かつ接合金属内に前記接合金属と被接合材料金属との融合によって生成された合金化により、被接合材料と同一の低温変態生成組織を一部または全部に有する組織が得られれば一層強固な接合面が得られることになる。そのためには、被接合材料の組織がベイナイト変態開始温度以上の温度まで焼き割れを防止するために5℃/sec 以上の冷却速度で急冷し、続いて放冷して変態が終了するまでこの放冷を維持した後、室温まで1℃/sec 以上の冷却速度で急冷する条件を採用することで目的とする接合組織および接合強度が得られる。
【0015】
接合温度からの急冷条件は、フェライトの生成を抑制するため5℃/秒以上が必要である。しかしながら、無拡散変態点以下まで急冷するとマルテンサイト組織となり接合部近傍で焼き割れを起こすため、変態点以上で急冷を止め放冷にする。変態終了温度以下にさらに放冷にすると脆化相の析出が起こるため、変態終了以下では再び1℃/秒以上で冷却する必要がある。
【0016】
また、本発明においては、適用する自動車用燃料噴射部品の仕様によって接合面の特性を自由に変えることができ、接合継ぎ手としての特性は特に制限がない。継ぎ手効率は1である必要はなく、かつ組織的にも完全に均質化している必要もない。勿論、継ぎ手効率が1で完全均質体であることは自動車用燃料噴射部品の特性上好ましいが、部品の製造コストに応じて決定することができる。また、組み立て終了後に機械部品に対して種々の熱処理、化成処理、加工を施すことが可能であり、例えば、鋼材であれば焼き入れ、焼き戻し、焼準、焼鈍などの熱処理工程を単独で、或いは複合で、場合によっては繰り返し施すことも、部品としての特性を向上させるのに有効であって、本発明の効果を何ら妨げない。また、浸炭処理、窒化処理、メッキ、或いは塗装、粉末などの吹きつけ処理、ショットブラストなどの表面加工も有効である。
【0017】
【実施例】
<実施例1>本発明においては、内部に燃料供給用管路を有する自動車用燃料噴射部品の製造について述べる。この自動車用燃料噴射部品は、図1に示すようなCr:1.0%,Mo:0.5%を含有する高炭素鋼からなる鍛造にて管路に平行な面で2分割した半割り部品の分割面1,2の間に厚さ30μmのB,Pを少量含むNi基の非晶質合金からなる液相拡散接合用合金を挟み、前記部品を突合せ、前記部品を外部上下面から押さえ治具で押さえ、次いで、部品全体を、高周波誘導加熱コイルを有する雰囲気制御可能な高周波誘導加熱炉(図示せず)中で、先ず、該部品の温度を接合面間に挿入した接合用合金箔の固相線以上の1150℃に60秒以内で加熱して該部品の予熱と接合用合金箔の溶融化を図り、相互の濡れ性を高めて液相拡散接合し易い状態とした。
【0018】
該部品には、加熱開始時点から、拡散がピークに達する温度域:1100℃から1150℃、に到達するまで、拡散促進のために90〜120秒の間、接合面に押さえ治具で3〜5MPaの一定の接合応力を負荷し続け、十分な拡散接合を行った。その後、拡散が終了した時点で接合応力を減じて3MPa未満かつ前記接合応力以下、ないし無負荷として5分保持し、接合部の組織の均一化を図った。
【0019】
更に、本実施例においては、被接合材料の組織をマルテンサイト変態或いはベイナイト変態などの組織とするために、無拡散変態温度以上の温度まで焼き割れを防止するために10℃/sec の冷却速度で急冷し、続いて放冷して変態が終了するまでこの放冷を維持した後、室温まで10℃/sec 冷却速度で急冷した。このような処理を行うことによって、被接合材料の組織が低温変態生成組織に分類される、マルテンサイトあるいはベイナイト組織を形成することができた。また、接合金属内に前記接合金属と被接合材料金属との融合によって拡散接合された部位においては、被接合材料と同一の低温変態生成組織を一部または全部に有していた。このようにして得た拡散接合面の強度は被接合材料強度と同等もしくはそれ以上の強度を有していた。その後、最終の外形に仕上げて自動車用燃料噴射弁の製品とした。これを実際の自動車部品として組み込んで使用したところ、従来の機械加工した自動車用燃料噴射部品と同一の使用性能が得られ、高温耐酸化特性、耐磨耗性、流体圧力に対する接合面強度において何ら遜色のない値が得られた。
【0020】
【発明の効果】
以上述べたように、本発明は、元来一体成型によって製造する、内部に複雑かつ精密な管路を有する精密自動車用燃料噴射部品の製造を、簡易に製造可能な分割部品から、それらを液相拡散接合技術によって貼り合わせる工程を採用することで、金属製精密自動車用燃料噴射部品を安価かつ効率的に製造することを可能にしうるものである。
【図面の簡単な説明】
【図1】 一体成型によって製造する自動車用燃料噴射部品を、その内部に有する管路を通過する面で分割した場合の分割部品形状を示す図で、特に流体噴射部品の例を示す図。
Claims (3)
- 内部に複数の管路を有し、該管路の軸方向に平行な面で、少なくとも2つ以上に分割された面を有する自動車用燃料噴射部品を液相拡散接合により接合して組み立てるに際し、該部品の温度を60秒以内で接合面間に挿入する接合金属箔の固相線以上の1000〜1300℃の接合温度に加熱し、加熱開始から90秒以上120秒以内、接合面に2MPa以上で、一定の接合応力を負荷し続け、その後、前記接合応力を減じて3MPa未満かつ前記接合応力以下、ないし無負荷状態で1分以上保持することを特徴とする液相拡散接合自動車用燃料噴射部品の組立接合方法。
- 内部に複数の管路を有し、該管路の軸方向に平行な面で、少なくとも2つ以上に分割された面を有する自動車用燃料噴射部品を液相拡散接合により接合して組み立てるに際し、該部品の温度を60秒以内で接合面間に挿入する接合金属箔の固相線以上の1000〜1300℃の接合温度に加熱し、加熱開始から90秒以上120秒以内、接合面に2MPa以上で、一定の接合応力を負荷し続け、その後、前記接合応力を減じて3MPa未満かつ前記接合応力以下、ないし無負荷状態で1分以上保持し、引き続き被接合材料のマルテンサイト変態開始温度以上の温度まで5℃/sec以上の冷却速度で急冷し、ベイナイト変態終了まで放冷し、室温まで1℃/sec以上の冷却速度で冷却することを特徴とする液相拡散接合自動車用燃料噴射部品の組立接合方法。
- 請求項1または2に記載の液相拡散接合が、酸化雰囲気中で行われることを特徴とする液相拡散接合自動車用燃料噴射部品の組立接合方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001065498A JP4059636B2 (ja) | 2001-03-08 | 2001-03-08 | 液相拡散接合自動車用燃料噴射部品の組立接合方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001065498A JP4059636B2 (ja) | 2001-03-08 | 2001-03-08 | 液相拡散接合自動車用燃料噴射部品の組立接合方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2002263858A JP2002263858A (ja) | 2002-09-17 |
| JP4059636B2 true JP4059636B2 (ja) | 2008-03-12 |
Family
ID=18924133
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001065498A Expired - Fee Related JP4059636B2 (ja) | 2001-03-08 | 2001-03-08 | 液相拡散接合自動車用燃料噴射部品の組立接合方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4059636B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5271585B2 (ja) * | 2008-03-31 | 2013-08-21 | 新日鐵住金株式会社 | 液相拡散接合用金属部材 |
-
2001
- 2001-03-08 JP JP2001065498A patent/JP4059636B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2002263858A (ja) | 2002-09-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US11415210B2 (en) | Structured material alloy component fabrication | |
| JP3249345B2 (ja) | 傘歯車の製造方法 | |
| JP2021073376A (ja) | 優れた機械加工性を有する低温硬質鋼 | |
| JP2008545938A (ja) | 粉末金属構成要素を含む複合組立体 | |
| CN100475430C (zh) | 油锯链轮的制造方法 | |
| JP2003342636A (ja) | 履帯ブッシュとその製造方法 | |
| JP4854754B2 (ja) | 機械部品の液相拡散接合方法 | |
| KR100485543B1 (ko) | 액상 확산 접합 금속제 정밀 기계 부품과 그의 제조 방법 | |
| US7926180B2 (en) | Method for manufacturing gas and liquid storage tanks | |
| KR101254348B1 (ko) | 압입접합에 있어서의 열처리방법 | |
| JP4059637B2 (ja) | 自動車用燃料噴射部品の液相拡散による組立接合方法 | |
| JP4432012B2 (ja) | ダイカスト金型の製造方法、およびダイカスト金型 | |
| JP2002086278A (ja) | 環状および中空形状の機械部品の製造方法 | |
| JP2002263858A (ja) | 液相拡散接合機械部品の組立接合方法 | |
| JP2002263853A (ja) | 高温用機械部品の組み立て接合方法 | |
| JP5686582B2 (ja) | アクスルケースの製造方法 | |
| US8337639B2 (en) | Die reinforcing method and die repairing method | |
| JP2002263859A (ja) | 拡散接合機械部品製造用押さえ治具 | |
| CN108350829B (zh) | 内燃机用活塞 | |
| JP2002263856A (ja) | 高温用機械部品の組み立て接合方法 | |
| JP3794936B2 (ja) | 液相拡散接合金属製精密機械部品とその製造方法 | |
| JP3246574B2 (ja) | 焼結複合機械部品の製造方法 | |
| US8444781B1 (en) | Method of strengthening metal parts through ausizing | |
| JP2002263854A (ja) | 液相拡散接合によって組み立て接合された機械部品 | |
| KR101626114B1 (ko) | 이종금속이 접합된 실린더블록 제조방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051202 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070523 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070605 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070806 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070828 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071029 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20071120 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20071218 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101228 Year of fee payment: 3 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 4059636 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070806 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101228 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111228 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111228 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121228 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121228 Year of fee payment: 5 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121228 Year of fee payment: 5 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121228 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131228 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |