JP4067590B2 - セルフロックタイプのファスナ装置及び方法 - Google Patents
セルフロックタイプのファスナ装置及び方法 Download PDFInfo
- Publication number
- JP4067590B2 JP4067590B2 JP19535196A JP19535196A JP4067590B2 JP 4067590 B2 JP4067590 B2 JP 4067590B2 JP 19535196 A JP19535196 A JP 19535196A JP 19535196 A JP19535196 A JP 19535196A JP 4067590 B2 JP4067590 B2 JP 4067590B2
- Authority
- JP
- Japan
- Prior art keywords
- powder
- fastener
- resin
- patch
- hole
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
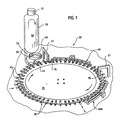
- 238000000034 method Methods 0.000 title claims description 35
- 239000000843 powder Substances 0.000 claims description 131
- 229920005989 resin Polymers 0.000 claims description 34
- 239000011347 resin Substances 0.000 claims description 34
- 238000010438 heat treatment Methods 0.000 claims description 18
- 239000000463 material Substances 0.000 claims description 8
- 230000005484 gravity Effects 0.000 claims description 4
- 239000004954 Polyphthalamide Substances 0.000 claims description 2
- 230000006698 induction Effects 0.000 claims description 2
- 229920006375 polyphtalamide Polymers 0.000 claims description 2
- 238000007599 discharging Methods 0.000 claims 1
- 229920006122 polyamide resin Polymers 0.000 claims 1
- 239000011248 coating agent Substances 0.000 description 9
- 238000000576 coating method Methods 0.000 description 9
- 238000004519 manufacturing process Methods 0.000 description 7
- 238000000151 deposition Methods 0.000 description 4
- 239000008188 pellet Substances 0.000 description 4
- 239000004033 plastic Substances 0.000 description 3
- 229940098458 powder spray Drugs 0.000 description 3
- 238000003303 reheating Methods 0.000 description 3
- 239000007921 spray Substances 0.000 description 3
- FPIPGXGPPPQFEQ-OVSJKPMPSA-N all-trans-retinol Chemical compound OC\C=C(/C)\C=C\C=C(/C)\C=C\C1=C(C)CCCC1(C)C FPIPGXGPPPQFEQ-OVSJKPMPSA-N 0.000 description 2
- 230000004323 axial length Effects 0.000 description 2
- 230000008021 deposition Effects 0.000 description 2
- 239000007788 liquid Substances 0.000 description 2
- 239000002245 particle Substances 0.000 description 2
- 238000005507 spraying Methods 0.000 description 2
- 229920001169 thermoplastic Polymers 0.000 description 2
- 229920005992 thermoplastic resin Polymers 0.000 description 2
- 239000004416 thermosoftening plastic Substances 0.000 description 2
- 238000011144 upstream manufacturing Methods 0.000 description 2
- 229910001369 Brass Inorganic materials 0.000 description 1
- 239000004593 Epoxy Substances 0.000 description 1
- 239000004677 Nylon Substances 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 239000011717 all-trans-retinol Substances 0.000 description 1
- 235000019169 all-trans-retinol Nutrition 0.000 description 1
- 230000003466 anti-cipated effect Effects 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 230000000903 blocking effect Effects 0.000 description 1
- 239000010951 brass Substances 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000005674 electromagnetic induction Effects 0.000 description 1
- 230000013011 mating Effects 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 229920001778 nylon Polymers 0.000 description 1
- 238000003908 quality control method Methods 0.000 description 1
- 239000012815 thermoplastic material Substances 0.000 description 1
Images




Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B39/00—Locking of screws, bolts or nuts
- F16B39/22—Locking of screws, bolts or nuts in which the locking takes place during screwing down or tightening
- F16B39/28—Locking of screws, bolts or nuts in which the locking takes place during screwing down or tightening by special members on, or shape of, the nut or bolt
- F16B39/34—Locking by deformable inserts or like parts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C19/00—Apparatus specially adapted for applying particulate materials to surfaces
- B05C19/04—Apparatus specially adapted for applying particulate materials to surfaces the particulate material being projected, poured or allowed to flow onto the surface of the work
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B39/00—Locking of screws, bolts or nuts
- F16B39/22—Locking of screws, bolts or nuts in which the locking takes place during screwing down or tightening
- F16B39/225—Locking of screws, bolts or nuts in which the locking takes place during screwing down or tightening by means of a settable material
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Coating Apparatus (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Clamps And Clips (AREA)
Description
【発明の属する技術分野】
本発明は、セルフロック効果を生じさせるために熱可塑性パッチを用いるネジ付きファスナの製造に関する。本発明は、特に、改善され、非常に局部的に使用され、実質的にスパッタのないパッチを有するファスナの供給に関し、更に、このファスナを製造する装置及び方法に関する。
【0002】
【従来の技術】
ネジ付きファスナを加熱して該ファスナのネジに粉末上の樹脂を吹き付けてネジ付きファスナの片側に熱可塑性樹脂のパッチを施したセルフロックタイプのネジ付きファスナの製造は公知であり、商業的に成功している。例えば、米国特許第 Re. 28,812号(ダッフィ特許、この元の特許は、第3,579,684)はセルフロックタイプのネジ付きファスナのそういった製造方法を開示する。このようにされたボルトがナットと螺合すると、ネジのフランク(支持面)に付着する熱可塑性材料は、ボルトを緩めるのに必要なトルクの大きさを劇的に増大するロック圧を与えるので、ボルトはセルフロック状態になる。この種のパッチは、米国特許第3,894,509(ダッフィ特許)に開示されるように、雄型ファスナの外ネジはもちろん、雌ファスナの内ねじに設けることができる。
【0003】
従来技術は、そういったファスナの組立てを更に容易にする種々の方法を説明しており、例えば前記米国特許第 Re. 28,812号に開示されるようにネジ山よりもフランクの方により厚い層の熱可塑性樹脂を与えるように粉末樹脂が施される。
【0004】
従来技術は、また、雄と雌の部材が寸法許容誤差の外側限度にあるときに、ネジ山の上に連続するプラスチックのリッジ又はバーを形成するように樹脂を施すことによって、そういったファスナの保持力を大きくする方法を開示し、結果は、米国特許第3,787,222号(ダッフィ特許)に開示されるように、施工温度をプラスチックの滑らかな連続したコーティングを施すのに必要な温度よりも僅かに低くすることにより達成される。そして、米国特許第3,452,714号(ブルケ他特許)や米国特許第3,530,827号(ブルケ特許)のように、雄ネジファスナの外ネジに熱可塑性樹脂コーティングを施す異なるタイプの加熱及び塗布装置に特許が与えられている。
【0005】
これらの特許からわかるように、ファスナに粉末(パウダー)パッチを施す方法は、伝統的にキャリッジのような可動装置上のファスナにパウダを塗布するものであった。塗布(スプレイ)施工は大量のセルフロックファスナを高速自動製造に適することが判明したが、スプレイ施工装置の使用に不利な点もある。特定の施工、ファスナ、パッチサイズ及び施工速度に依存して、スプレイパッチされた施工面はスパッタの程度が異なる(即ち、目的のパッチ領域の外側のパッチ粒子がランダムに位置する)。
【0006】
また、塗布装置を用いた伝統的なスプレイ施工においては、スプレーチューブのノズル端が内ネジファスナ内に突出して実質的にスパッタのない、あるいは、そういったファスナの外面にパウダーを有さない商業的に受け入れられるパッチを与えることが要求される。このため、従来技術の「外側に施す」パウダースプレー塗布装置は、不可能ではなくても、小さな内ネジファスナ、例えば、内径が0.08インチ(約2ミリ)の「No.2」ファスナ、又はより小さな内ネジファスナに対する非常に局部的なパッチを施すことが困難であることが判明した。また、外部施工パウダースプレー装置は、閉鎖した「アコン(acorn)(オークのナット)ナットファスナはもちろん、非常に小さな内ネジファスナのような広い範囲の多様なファスナに対しても用いることが困難であることが判明した。
【0007】
外部パウダー塗布装置のその他の例は、バーンズに付与された米国特許第3,830,902号及びプレジオジに付与された米国特許第3,294,139号に説明されている。これらの特許は、いずれも、パウダーの極めて局部的なパッチを内ネジの非常に小さなファスナに堆積させる能力、あるいは、実質的にスパッタフリー(スパッタのない)のパウダースプレーを開示していない。
【0008】
ここで用いられる、「実質的にスパッタフリー」のパッチとは、パッチで覆われる目的ネジ表面積の10%以下しか目的パッチの外側にはみだしてないパッチをいう。換言すれば、図15に言及し、パッチで被覆されるべき目的ネジ表面積が「X」であれば、「Y」がスパッタ面積であり、YはXの10%以下である。
【0009】
【発明の概要】
従って、本発明の目的は、小さな内ネジファスナに実質的にスパッタフリーのセルフロックの非常に局部的なパッチを与えることにあり、また、そういったファスナを製造する装置及び方法を提供することにある。
【0010】
本発明の別の目的は、内ネジファスナに対して外観及びコンシステンシーにおいて「ストリップ(帯)」又は「ぺレット(粒)」に似たパッチを与えることであり、そのときに、そういったパッチの製造に従来必要とされた時間を要しかつコストの高い方法を用いることがないようにすることである。このように、「ストリップ」又は「ペレット」を形成することはファスナの一部に盛り上がったリッジを形成すること及びこのリッジ部分を対応する大きさのレジンパウダーを溶融させて取付け又は接着剤で取り付けることにより置き換えることを要求する。ファスナにリッジを形成することなく、見た目が「ストリップ」又は「ペレット」に似たパッチを提供することが非常に好ましい。
【0011】
本発明の別の目的は、使用された際に変形して実質的にスパッタフリーのセルフロックパッチであって、この変形により、品質管理仕様書(温度上昇にさらされた場合の、米国陸軍仕様書MIL−18240E及び工業ファスナ協会のIFI−124を含む)に要求されるトルク及び振動試験要項を満たす摩擦抵抗及びロック保持力を生じさせるパッチを提供することにある。
【0012】
本発明のさらに別の目的は、選択的に種々の形状にすることができるパッチであって、任意のファスナの所定のネジ山数を選択的に被覆するように、又は被覆せずに、堆積させることができるパッチを提供することにある。
【0013】
さらに別の目的は、小さな内ネジファスナ、閉鎖した「アコン」ナット、及び異なるサイズ、形状の特殊ファスナを含む広い範囲のファスナに用いることができるセルフロックパッチを提供することにある。
【0014】
これらの目的を達成するため、他方の係合するファスナと均一に係合する内ネジ部を備えるネジ付きファスナを提供し、そしてこのネジ付きファスナの内ネジ部の少なくとも一部に付着するセルフロックパッチを提供する。パッチは局部的に施こされたスパッタフリーのパッチであり、つっかえ動作を与えてネジ付きファスナが相手のファスナに対してゆるむことを防止する。好ましくは、本発明のファスナは、3時間を超えて400°Fを超える温度にさらされた後にMIL−F−18240Eに定める最小トルク及べ振動値を満たし又は超えることが望ましい。本発明の1実施例において、0.080インチ(2.03mm)以下の内径を有し、実質的にスパッタフリーのセルフロックパッチを備えるネジ付きファスナが提供される。
【0015】
内ネジファスナの内ネジ部の少なくとも事前に選択した表面に実質的にスパッタフリーのセルフロックパッチを施す装置はまた本発明の一部をなす。この装置はネジ付きファスナと係合接触するパウダー塗布装置と、パウダー塗布装置にパウダーを搬送する手段とを含む。また、所定量のパウダーをパウダー塗布装置からネジ付きファスナの内ネジ部の予め選択された表面のすぐそばまで搬送して該予め選択された表面に直接的に堆積させる手段も含む。
【0016】
ネジ付きファスナの選択された部分に実質的にスパッタフリーのセルフロックパッチを施す方法もまた本発明の一部をなす。この方法は、最初にレジンパウダーを準備し、次にネジ付きファスナのあらかじめ選択された部分と連絡するパウダー塗布装置に所定量のパウダーを与える。パウダー塗布装置から出される所定量のパウダーは次にパウダー塗布装置によってネジ付きファスナの選択された部分のすぐ近くの位置まで搬送される。次に、実質的にすべての所定量のパウダーは、予め選択された表面に直接堆積される。ネジ付きファスナは次に、レジンパウダーを溶かしてネジ付きファスナの予め選択された部分に付着させるのに十分な温度に加熱される。代替的に、この加熱工程に続いてさらにパウダーを与え、再加熱することもできる。その結果、制御され計量された量のパウダーが、極めて局部的かつ実質的にスパッタフリーの状態で非常に小さな内ネジファスナを含むファスナのネジに堆積されるという内側にパウダーを供給する装置が与えられる。
【0017】
【発明の実施の形態】
一般に20として示されている本発明の装置を図1に示す。装置20は回転ターンテーブル又はキャリッジ25を使用し、キャリッジはキャリッジの外周の回りに、一般に30として示されている、多数の新規なパウダー塗布装置を乗せている。パウダートレイ40はパウダーレジン50を収容しており、後で説明するように、パウダー塗布装置30上の予め設定された位置においてレジンを堆積させるための排出チューブ45が設けられている。コンテナ55上に配置されたバキューム61は取入れチューブ58を通して空気を流れさせ、流れる空気はパウダー塗布装置30からチューブ58を通して過剰のパウダーをコンテナ55に運び入れ、そこでパウダーはトレイ40に再循環して戻される。
【0018】
図2乃至図6を参照して、本発明のパウダー塗布装置30の新規な構造を説明する。パウダー塗布装置30はハウジング32を含み、ハウジングはパウダー塗布装置30をキャリッジ25の上表面にしっかりと取り付けるのに役立つ。ハウジング32にしっかりと取り付けられているのは2つの基本的相手方係合部品、即ち、円筒状パウダー閉鎖体33とロッド又はプランジャー閉鎖体37である。オポージングロッド又はプランジャー38(プランジャーヘッド38Aを有する)及びプランジャー39(プランジャーヘッド39Aを有する)は、それぞれ、パウダー閉鎖体33の内腔77及びプランジャー閉鎖体37の内腔78中で軸方向に移動するようにされている。パウダー閉鎖体33は計量又は供給チューブ34を含み、下向きの排出用孔47、中間部分35を有しており、垂直内腔81は上向き孔46中で終わっている。ショルダー53は中間部分35を供給チューブ34から分離している。パウダー閉鎖体33の内腔77は、以下の説明から理解されるように、パウダーの内ネジファスナ65(図6)への搬送通路の役目を果たす。
【0019】
パウダー塗布装置30の操作を今から説明する。図6に示されているように、内ネジファスナ65を供給チューブ34の外周を覆うように初めに配置し、ファスナの外側端がショルダー53と接触するまで軸方向に移動させる。図1も参照すると、キャリッジ30が時計回りに回転するにつれて、パウダーが排出チューブ45から重力によってパウダー閉鎖体33の孔46中に落ちる。(図中には示されていないロート又はその他のチューブを使用してこのプロセス中の過剰のパウダーを最小化することができる。)パウダー閉鎖体33及びプランジャー閉鎖体37はセットスクリュウー52によって、初めに(即ち、ロッド39が放射状に外側方向に押されていないときに)、スプリング36が圧縮されていないような位置に連絡されており、プランジャーヘッド39Aはプランジャー閉鎖体37内部において内腔78のショルダー85と接触しており、そのためロッド38の端は垂直内腔又はパウダー受け孔81を閉鎖していない。(本明細書中において使用される「外側(outer)」及び「内側(inner)」という用語は、それぞれ、円筒状キャリッジ25の上表面に関して、放射状に外向きであるか又は内向きであることを意味する。)
次ぎに、ロッド39の最も内側の部分は、パウダー塗布装置30の内側面上においてストッパホルダー87によってしっかりと位置決めされた、三角形のストッパ75に接触している。ロッド39がキャリッジ30の回転中に、初めに放射状に外向きに動き(ワッシャー42及びスプリング36をパウダー閉鎖体33の内側ショルダー44に対して押し付ける)、その後放射状に内向きに動いてロッド39の初めの位置に戻るような、制御された様式で動けるように、ストッパ75の形と位置を決めるのが好ましい。
【0020】
ロッド38が押され軸方向に外側に動くに連れて(これはロッド39がストッパ75と接触しながらそれに対応して運動することによる)、図5及び6に示されているように、初めに孔46を通って落下し垂直内腔81の底部分に堆積したパウダーレジンは孔47に遭遇するまで放射状の外側方向において軸にそって移動し、そこでパウダーは再び、重力によって、供給チューブの回りに配置されたファスナ65の内部表面上に落ちる。プランジャー閉鎖体37の内腔78と大気とを連絡させる孔(図中に示されていない)を使用して、空気の圧力が内腔78中においてパウダーの塗布を妨げるのに十分なほど蓄積する可能性を排除することができる。
【0021】
次ぎに、ファスナ65を、本技術分野において公知のいずれかの方法、例えば、ファスナを高周波誘導加熱コイル60(図1)の磁場中に入れることによって、適当な温度まで加熱する。加熱コイルはファスナを、予め設定された短い期間内に、プラスチックパウダーを溶融させるのに十分な温度まで加熱する。本発明において使用されるレジンに対して好ましい温度範囲は典型的には550乃至600°F(287.78乃至315.56℃)である。しかしながら、当業者には明らかであるように、パウダーレジン及びその用途に応じて、より高い温度又はより低い温度も使用できる。本発明は、ナイロン粉末のような従来的な粉末化された熱可塑性レジンに関して使用できる。特定の高温の用途に対しては、米国特許第5,356,254号(これの開示は引用によって本明細書中に組み入れられている)に開示されているような、不連続な粒度を有し、ナイロック・ファスナ・コーポレーション(Nylok Fastener Corporation)によってNYTEMP(登録商標)として販売されているポリフタルアミドレジンを使用するのが望ましいかもしれない。液状のエポシキ又はプレコートも本発明の装置と方法を使用してファスナ上の予め定められた位置に塗布することができる。
【0022】
いずれにしても、レジン材料と特定の用途に応じて、適切な温度を選択して、得られるセルフロックファスナがMil−F−18240E及び/又はIFI−124に規定されたトルク及び振動の要件を満たすか又は越えられるようにしなければならない。
【0023】
好ましい実施態様において、第2ストッパ95をストッパ75及び加熱コイル60の下流(即ち、キャリッジ30の周りに時計回りで進んだところ)に配置する。ストッパ75に関してすでに説明したのと同様な方法で、パウダー50は再び、重力によって、予め決定された、限られた位置において、ファスナ65の内ネジ上に落下する。ストッパ95は、加熱コイルの下流に、さらにパウダーを塗布する前にパウダー50がわずかに冷却するのを可能にするのに十分な距離を置いて配置するのが好ましい。この第2のパウダーの塗布に続いて、ストッパ95の下流に配置された加熱コイル60Aを使用してファスナを再加熱して、第2のパウダー塗布によって付着したパウダーが第1のパウダー塗布によって付着したパウダーと共に溶融して第1のパウダー塗布によって付着したパウダーに融着するのを確実にすることができる。しかしながら、好ましくは、この再加熱ステーション60Aは使用する必要がない。なぜならば、第2のパウダー塗布が加熱コイル60に十分近い位置で行われたならば、第2のパウダー塗布中に塗布されたパウダーは、再加熱する必要なく、第1のパウダー塗布によって塗布された加熱されたパウダーに融着するからである。
【0024】
あるいは、好ましい実施態様ではないが、ストッパ95をストッパ75に隣接して加熱コイル60の上流に配置することができる。もう1つの別の方法において、これも好ましい実施態様ではないが、加熱コイル60をストッパ75及び95の上流に配置することができる。この実施態様は試験されていないが、好ましくない。なぜならば、ファスナのネジ部上へのパウダーの塗布の前にファスナを加熱するとパウダーがパウダー塗布装置30の内部表面上に融着して、潜在的に孔46又は47、或いは内腔77を詰まらせる可能性があるからである。
【0025】
2つの別々のパウダー塗布の目的は2つある。第1に、堆積したパウダーの高さX(図6に示されている)を、孔47の障害を生じさせるか又はファスナ65を供給チューブ34に融着させるファスナ65内部の高さまで到達させることなく、より多くのパウダーを塗布することができる。従って、第1のパウダー塗布後、加熱に続いて、レジンパウダーは液化して流動しより低い高さXを有するさらに平らな堆積物になる。これによって、堆積したパウダーの高さXを許容可能な限度内に維持しながらさらにパウダーを塗布することが可能になる。第2に、排出チューブ45からパウダー閉鎖体33の孔46に初めに計量供給されたパウダーの実質的に全てが、2つのパウダー塗布を使用してファスナ65のネジ上に堆積させることができることが判明した。
【0026】
異なる長さのロッド、スプリング、及びその他の部品を使用して、異なるファスナ又は異なる塗布に適応させることが可能であることも明らかである。例えば、より長いロッドか又はより短いロッドの使用、即ち、ストッパ75によって生じるロッド39に対する押し下げの量を調節することによって、異なる軸長を有するパッチ130が提供される。
【0027】
供給チューブ34の外側端に関してショルダー53の位置を変えて異なる軸長のファスナに順応させることができることも明らかである。(このため、ショルダー53は供給チューブ34の外周に沿ってスライドでき、かつ適切な位置において固定することも可能なように構築することができる。)また、スリーブを供給チューブ34の外周を覆うように配置して、供給チューブ34の直径よりも実質的に大きい直径のファスナに順応させることが可能なことも予想される。
【0028】
供給チューブ34の外側直径は、パウダーが内ネジ部に塗布された後、ファスナ65が供給チューブ34から、孔47を封鎖させることなく、(例えば、手動又は圧縮空気によって)依然として容易に外せるように大きさが決められなければならない。パウダー塗布装置30は、真鍮のような、変形することなく加熱できる堅い材料から構築されるのが好ましい。選択された材料はネジ付きファスナより膨脹率が小さく、それによってファスナの加熱中に、パウダー塗布装置30の供給チューブ34へのネジ付きファスナの接着が起こらないようにされているのが好ましい。
【0029】
排出チューブ45から孔46へのパウダーの堆積中に、図1中に示されているように、ブロワー、ジェット、又はバキュームチューブを使用して過剰のパウダーが孔46中に落ちないように再使用のための装置に戻すことができる。当業者には理解されるであろうが、排出チューブ45しか開示されていないが、様々な方法がレジンパウダーを供給チューブ34に配分するために利用可能である。しかしながら、キャリッジ30の一定の回転が妨害されず、それによって、孔46を通して供給チューブ34に供給されるパウダーの一定の計量された堆積が維持できるのが好ましい。
【0030】
本発明は、セルフロックパッチを有する小さい内ネジ付きファスナに対して特別の重要性を有すると考えられるが、より長いか又は非内ネジ付きファスナも本発明を利用できる。
【0031】
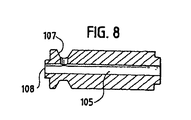
図7〜10に示されている、本発明のパウダー塗布装置の別の実施態様が使用できる。図7〜10に示されている態様は上述の態様と類似の方法で機能するが、ただしこの態様の供給チューブ100が異なる。初めに図7及び8に示されている態様を参照すると、供給チューブ100は中心の内腔105と上向きの孔107を有し、孔105と軸にそって一列になった孔108の外側端で終わっており、環状の磁化された片(示されていない)に磁気的に接続されている。ネジ付きファスナは次ぎに磁化された片に接続されている。これによって、パウダーは孔107中に落ちることができ、そこでパウダーは(例えば)磁化された片中の中心に配置された内腔を通して(例えば、既述の手段を使用して)供給チューブの外側端に運ばれ、そしてネジ付きファスナ上に運ばれる。図9及び10に示されている供給チューブの態様100は図7及び8に示されているものと同様な方法で機能し、中心の内腔105Aと外側内腔106Aを含む異なる直径の内腔を有し、これはさらに小さいファスナに使用できる。
【0032】
図11ー14に言及し、本発明のセルフロックファスナを示す。本発明の装置及び方法を用いて作られる極めて局部的な、実質的にスパッタフリーのパッチは見る限り「ストリップ」又は「ペレット」パッチであるが、もちろんファスナにリッジを設ける必要はない。
【0033】
図13及び14において、本発明の装置及び方法を用いたパッチは、「No.2」ファスナのように小さい、あるいはそれよりも小さいネジ付きファスナに対して用いられうる。もちろん、開示する実施例の変形例を利用して大きなパッチを大きなファスナに対して同様に使用することができる。
【0034】
断面図並びに図6、11及び12において、本発明によって形成されたパッチ130は概して中央部分において厚く、両側の縁へ近づくに従って漸次薄くなっている。本発明のパッチは多様な形状にすることができ、例えば、円形孔47を用いるならば、形成されるパッチは概して円形である。排出孔の形状によりその他の形状のパッチを得ることができる。
【0035】
また、特定の実施においては、ファスナの片側のネジリードがパウダーによって被覆しないことが要求される。本発明は、ネジファスナのパウダーによる被覆箇所を選択することを可能とし、ファスナの所定数のリードをパウダーによって被覆しないこととすることができる。これは、単に、例えば、ショルダー53の位置を変化させ、即ち、供給チューブ34の長さを変えることによって容易に達成される。供給チューブ34の長さを変えることはファスナのねじ山に対して排出孔47の位置を変えることになる。
【0036】
米国特許第3787222号や第3554258号に示すように、雄及び雌ネジファスナが寸法許容誤差の外側限度近辺にあるときにそのロック力を高めるために公知の従来の方法を用いてネジの谷、山及び螺旋上の支持面に設けるパッチ130の厚みを変えることができることは当業者にとって明白である。そして、そういった変形を伴う高温レジンパッチを備えるファスナも本発明の範囲である。
【0037】
本発明を実施する他の方法も存在することは当業者にとって理解できる。例えば、セルフロックパッチを施す前にネジファスナに従来の液体プライマーを塗布することもできる。別の例として、2つの分離したロッド38、39に代えて、これらのロッドと同様な機能を果たす例えば、太径の中間部を備える1つのロッドとすることもできる。更に非限定的な例として、パウダー塗布装置を構成要素33及び37とせずに、1つの構造体とすることもできる。開示した実施例の他の変形例も当業者にとって明白であり、そういった潜在的な変形例を列挙したリストを添付してはいない。上記説明は例示的なものであり、特許請求の範囲を限定するものではない。
【図面の簡単な説明】
【図1】回転キャリッジを用いた本発明装置の好ましい実施例の斜視図。
【図2】図1と同様な拡大図であり、キャリッジの一部選択した部分を示す図。
【図3】本発明のパウダー塗布装置の1実施例の一部断面斜視図。
【図4】図3のパウダー塗布装置の構成要素の相互連結を示す拡大側面図。
【図5】図3の5−5線拡大断面図。
【図6】図5と同様な拡大断面図であり、図5のパウダー塗布装置の一部を示してパウダー塗布装置の動作を説明するための図。
【図7】本発明のパウダー塗布装置の別の実施例の一部を示す拡大側面図。
【図8】図7の8−8線断面図。
【図9】本発明のパウダー塗布装置のさらに別の実施例の一部を示す拡大側面図。
【図10】図9の10−10線断面図。
【図11】本発明のセルフロックパッチを備える内ネジファスナの一部破断側面図。
【図12】図11と同様な図であり、本発明の別の、セルフロックパッチを備える内ネジファスナを示す図。
【図13】図11と同様な図であり、本発明のさらに別の、セルフロックパッチを備える内ネジファスナを示す図。
【図14】図11と同様な図であり、本発明のさらに別の、セルフロックパッチを備える内ネジファスナを示す図。
【図15】目的パッチ領域(「X」)と該目的パッチ領域の外側のパッチ(「Y」)との相関表面領域を示す概略図。
【符号の説明】
25 キャリッジ
30 パウダー塗布装置
32 ハウジング
33 パウダー閉鎖体
34 供給チューブ
37 ロッド(プランジャー閉鎖体)
38 プランジャー(ロッド)
38a,38b プランジャーヘッド
39 ロッド(プランジャ)
39a プランジャヘッド
40 パウダートレイ
45 排出チューブ
46 孔
50 パウダーレジン
52 セットスクリュー
55 コンテナ
58 取入れチューブ
60 (高周波電磁誘導)加熱コイル
65 内ネジファスナ
75 三角形のストッパ
77、78 内腔
80 ショルダー
95 第2ストッパ
108 孔
Claims (19)
- 少なくとも1つの開放端を有する内ねじ付きファスナの内ねじ穴のねじ山にレジン材料パッチを自動的に塗布する方法であって、
前記開放端がほぼ水平方向を向くように前記ファスナを配設し、
パウダー受け孔(81)と、パウダー排出孔(47)と、前記パウダー受け孔と前記パウダー排出孔を繋いで軸方向に延伸する搬送通路を設け;
前記パウダー排出孔を前記ファスナの前記内ねじ穴内において前記ファスナの内ねじ部分に近接して並列させるように前記搬送通路と前記ファスナを一直線上に並べ;
レジンパウダーを前記パウダー受け孔を介して前記搬送通路に配送して前記搬送通路に通して前記搬送通路の前記パウダー排出孔から排出して重力により前記ファスナの前記内ねじ部分上に置き;
前記レジンパウダーが上に置かれた前記内ねじ付きファスナを前記レジンパウダーが前記内ねじ部分に融着するのに充分な温度まで加熱して;
前記レジン材料パッチを塗布する方法。 - 請求項1の方法であって、前記レジン材料パッチは実質的にスパッタフリーのパッチである方法。
- 請求項1の方法であって、前記パウダー排出孔を前記搬送通路の長さに沿って異なる位置に配設可能とした方法。
- 請求項1の方法であって、所定量の前記レジンパウダーを前記パウダー受け孔に配送し、前記所定量は、既知の最低トルク取り外し要項を満足するように前記内ねじ付きファスナが係合相手のファスナからゆるむことを防止するつっかえ動作を与えるセルフロックパッチを与えるのに十分である方法。
- 請求項4の方法であって、前記所定量のレジンパウダーは、MIL−F−18240Eに設定された前記最低トルク取り外し要項を満足するのに十分な量である方法。
- 請求項1の方法であって、前記内ねじ付きファスナは一端側だけに前記開放端を有する方法。
- 請求項1の方法であって、前記レジンパウダーを排出した後に前記内ねじ付きファスナを加熱する方法。
- 請求項1の方法であって、前記レジンパウダーを排出する前に前記内ねじ付きファスナを加熱する方法。
- 請求項1の方法であって、さらに、1回又は2回以上の前記レジンパウダー排出と前記加熱を繰り返すことを含む方法。
- 請求項1の方法であって、前記パウダー排出孔と関連する前記搬送通路の部分の外径を前記内ねじ付きファスナの前記ねじ穴の内径よりも実質的に小さく設けた方法。
- 請求項4の方法であって、前記パウダー受け孔を介して前記搬送通路に配送された前記所定量のレジンパウダーは、所定量の、実質的に一定のレジンパウダーである方法。
- 請求項1の方法であって、前記レジンパウダー配送及び排出は、複数の前記内ねじ付きファスナに対して対応する数の前記搬送通路を回転キャリッジ上で使用して達成される方法。
- 請求項12の方法であって、前記パウダー排出を行うために、前記回転キャリッジの半径方向に移動可能な前記対応する数のプランジャを前記搬送通路の前記通路に配設した方法。
- 請求項1の方法であって、前記パウダーはポリアミドレジンである方法。
- 請求項1の方法であって、前記パウダーはポリフタルアミドレジンである方法。
- 請求項1の方法であって、前記内ねじ付きファスナの前記ねじ穴は2.03mm(約0.080インチ)より小さい径である方法。
- 請求項1の方法であって、前記加熱は少なくとも1つの誘導加熱コイルを使用してなされる方法。
- 請求項1の方法であって、真空手段を用いて前記搬送通路から余分なレジンパウダーを取り除くことを更に含む方法。
- 請求項1の方法であって、前記搬送通路は、前記内ねじ付きファスナの材料よりも膨脹が小さい材料から作られている方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US08/498,517 US5718945A (en) | 1995-07-05 | 1995-07-05 | Self-locking fastener, apparatus and method |
| US08/498,517 | 1995-07-05 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH09166118A JPH09166118A (ja) | 1997-06-24 |
| JP4067590B2 true JP4067590B2 (ja) | 2008-03-26 |
Family
ID=23981415
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP19535196A Expired - Lifetime JP4067590B2 (ja) | 1995-07-05 | 1996-07-05 | セルフロックタイプのファスナ装置及び方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5718945A (ja) |
| EP (1) | EP0759511B1 (ja) |
| JP (1) | JP4067590B2 (ja) |
| DE (1) | DE69611012T2 (ja) |
| ES (1) | ES2152505T3 (ja) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6524387B2 (en) | 1999-04-23 | 2003-02-25 | Nylon Corporation | Powder feed apparatus and process for the application of a thermoplastic resin onto a fastener |
| US6296573B1 (en) * | 1999-12-14 | 2001-10-02 | Nylok Fastener Corporation | Self-locking internally threaded fastener and method of manufacture |
| US6554903B1 (en) | 2000-07-19 | 2003-04-29 | Nylok Corporation | Unitary spray nozzle |
| US6648970B1 (en) | 2002-06-24 | 2003-11-18 | Nylok Corporation | Method and apparatus for applying a powdered resin to fasteners |
| US7600957B2 (en) | 2005-11-28 | 2009-10-13 | Nd Industries, Inc. | Expandable sealant for fasteners |
| US10792689B2 (en) | 2014-09-18 | 2020-10-06 | Nylok Llc | Combined spray and vacuum nozzle |
| KR101584071B1 (ko) * | 2015-01-13 | 2016-01-25 | 중앙대학교 산학협력단 | 기판 고정용 홀더 및 박막 제조 장치 |
| KR101603735B1 (ko) * | 2015-08-27 | 2016-03-28 | 주식회사 서울금속 | 코팅물질 공급장치 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| NL133364C (ja) * | 1964-06-01 | |||
| US3830902A (en) * | 1966-05-31 | 1974-08-20 | Amerace Esna Corp | Method and apparatus for making self-locking internally threaded fasteners |
| BR6896470D0 (pt) * | 1967-02-17 | 1973-02-20 | Standard Pressed Steel Co | Metodo de fabricacao de elementos prendedores femeas filetados e produtos resultantes |
| US3416492A (en) * | 1967-04-21 | 1968-12-17 | Internat Fastener Corp | Coating apparatus for threaded fasteners |
| US3552467A (en) * | 1969-07-25 | 1971-01-05 | Emric W Bergere | Self-locking fastener and method of making same |
| US3634577A (en) * | 1970-04-15 | 1972-01-11 | Standard Pressed Steel Co | Method of making self-locking fasteners |
| US3858262A (en) * | 1972-12-13 | 1975-01-07 | Usm Corp | Method of making self-locking internally threaded articles |
| US4775555A (en) * | 1986-09-15 | 1988-10-04 | Nylok Fastener Corporation | Apparatus and process for making locking nuts |
| MX166819B (es) * | 1988-01-14 | 1993-02-08 | Multech Inc | Metodo y aparato para revestir con fluido, las cavidades internas de los objetos |
| US5356254B1 (en) * | 1992-07-24 | 1996-12-10 | Nylok Fastener Co | High temperature self-locking threades fastener |
| US5607720A (en) * | 1994-08-03 | 1997-03-04 | Nd Industries, Inc. | Self locking internally threaded fastener and apparatus and process for making the same |
-
1995
- 1995-07-05 US US08/498,517 patent/US5718945A/en not_active Expired - Fee Related
-
1996
- 1996-07-05 ES ES96650026T patent/ES2152505T3/es not_active Expired - Lifetime
- 1996-07-05 JP JP19535196A patent/JP4067590B2/ja not_active Expired - Lifetime
- 1996-07-05 DE DE69611012T patent/DE69611012T2/de not_active Expired - Fee Related
- 1996-07-05 EP EP96650026A patent/EP0759511B1/en not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| DE69611012T2 (de) | 2001-05-17 |
| JPH09166118A (ja) | 1997-06-24 |
| ES2152505T3 (es) | 2001-02-01 |
| DE69611012D1 (de) | 2000-12-28 |
| EP0759511B1 (en) | 2000-11-22 |
| EP0759511A1 (en) | 1997-02-26 |
| US5718945A (en) | 1998-02-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0260657B1 (en) | Apparatus and process for making coated fasteners | |
| US6474919B2 (en) | Method and apparatus for application of 360° coatings to articles | |
| US5221170A (en) | Coated threaded fasteners | |
| US3504063A (en) | Article decoration apparatus and method | |
| KR100374481B1 (ko) | 나사형성 파스너의 불소수지 코팅방법 | |
| JP2001508356A (ja) | 外ねじ付き製品の頭と軸部の交差部にコーティングを塗布する方法及び装置 | |
| US4775555A (en) | Apparatus and process for making locking nuts | |
| USRE28068E (en) | Article decoration apparatus and method | |
| US3377183A (en) | Electrostatic powder coating on heated parts | |
| JPH09166118A (ja) | セルフロックタイプのファスナ装置及び方法 | |
| US4054688A (en) | Method of making locking nuts | |
| US20110017137A1 (en) | Patch Application System | |
| AU776060B2 (en) | Improved self-locking internally threaded fastener and method of manufacture | |
| US5611652A (en) | Resin coated fastener and apparatus and method for manufacture of same | |
| EP0120072B1 (en) | An improved mounting cup and method of making same | |
| US5900269A (en) | Mechanism and process for coating threaded articles having varying external configurations | |
| EP1486311B1 (en) | Coating injection moulded articles | |
| JPS59110704A (ja) | 金属被覆物の製造法 | |
| JP2003112114A (ja) | コルク栓における被膜の形成方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060627 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060926 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070403 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20070703 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20070706 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070713 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20071211 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080109 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110118 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120118 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130118 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |