JP4095584B2 - セラミック成形体及び金属基複合部材 - Google Patents
セラミック成形体及び金属基複合部材 Download PDFInfo
- Publication number
- JP4095584B2 JP4095584B2 JP2004176317A JP2004176317A JP4095584B2 JP 4095584 B2 JP4095584 B2 JP 4095584B2 JP 2004176317 A JP2004176317 A JP 2004176317A JP 2004176317 A JP2004176317 A JP 2004176317A JP 4095584 B2 JP4095584 B2 JP 4095584B2
- Authority
- JP
- Japan
- Prior art keywords
- molded body
- ceramic
- matrix composite
- composite member
- metal matrix
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images




Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C1/00—Making non-ferrous alloys
- C22C1/10—Alloys containing non-metals
- C22C1/1036—Alloys containing non-metals starting from a melt
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B38/00—Porous mortars, concrete, artificial stone or ceramic ware; Preparation thereof
- C04B38/0051—Porous mortars, concrete, artificial stone or ceramic ware; Preparation thereof characterised by the pore size, pore shape or kind of porosity
- C04B38/0058—Porous mortars, concrete, artificial stone or ceramic ware; Preparation thereof characterised by the pore size, pore shape or kind of porosity open porosity
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C1/00—Making non-ferrous alloys
- C22C1/10—Alloys containing non-metals
- C22C1/1005—Pretreatment of the non-metallic additives
- C22C1/1015—Pretreatment of the non-metallic additives by preparing or treating a non-metallic additive preform
- C22C1/1021—Pretreatment of the non-metallic additives by preparing or treating a non-metallic additive preform the preform being ceramic
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C1/00—Making non-ferrous alloys
- C22C1/10—Alloys containing non-metals
- C22C1/1036—Alloys containing non-metals starting from a melt
- C22C1/1073—Infiltration or casting under mechanical pressure, e.g. squeeze casting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F2998/00—Supplementary information concerning processes or compositions relating to powder metallurgy
- B22F2998/10—Processes characterised by the sequence of their steps
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2111/00—Mortars, concrete or artificial stone or mixtures to prepare them, characterised by specific function, property or use
- C04B2111/00034—Physico-chemical characteristics of the mixtures
- C04B2111/00198—Characterisation or quantities of the compositions or their ingredients expressed as mathematical formulae or equations
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2111/00—Mortars, concrete or artificial stone or mixtures to prepare them, characterised by specific function, property or use
- C04B2111/00474—Uses not provided for elsewhere in C04B2111/00
- C04B2111/00905—Uses not provided for elsewhere in C04B2111/00 as preforms
- C04B2111/00913—Uses not provided for elsewhere in C04B2111/00 as preforms as ceramic preforms for the fabrication of metal matrix comp, e.g. cermets
- C04B2111/00931—Coated or infiltrated preforms, e.g. with molten metal
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/249921—Web or sheet containing structurally defined element or component
- Y10T428/249953—Composite having voids in a component [e.g., porous, cellular, etc.]
- Y10T428/249967—Inorganic matrix in void-containing component
- Y10T428/24997—Of metal-containing material
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Ceramic Engineering (AREA)
- Structural Engineering (AREA)
- Filtering Materials (AREA)
- Manufacture Of Alloys Or Alloy Compounds (AREA)
- Porous Artificial Stone Or Porous Ceramic Products (AREA)
Description
図1に示すように、セラミック成形体1は、その内部に複数の球状セル2が形成されている。この球状セル2は、セラミック成形体1を使用して後記する金属基複合部材5(図4参照)が製造された際に、金属6(図4参照)が充填される部分であり、球状の気泡で形成されている。なお、本実施形態では、各球状セル2の内径は、均一になっている。ここでの「均一」とは、各球状セル2の内径が同一である場合を意味するほか、球状セル2の内径のCV値(Coefficient of Variation:平均粒子径に対する標準偏差の割合)が10%以下である場合を含む意味である。
なお、球状セル2の内径としては、特に制限はないが、メジアンで10μm乃至1000μmの範囲で設定すればよい。
次に、このセラミック成形体1を使用して製造された金属基複合部材5(図4参照)について説明する。
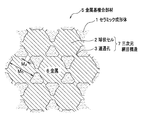
図4に示すように、金属基複合部材5は、セラミック成形体1の球状セル2及び連通孔3に金属6が充填された部材である。したがって、この金属基複合部材5では、各球状セル2内に充填された金属6のそれぞれが、均一な外径を有する球状に形成されており、球状の金属6のそれぞれは、球状セル2内で拘束されている。そして、球状の金属6は、前記した最密充填構造状の配列となるように金属基複合部材5内に分布している。
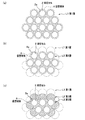
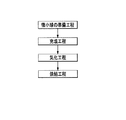
次に、本実施形態に係るセラミック成形体の製造方法について適宜図面を参照しながら説明する。参照する図面において、図5は、本実施形態に係るセラミック成形体の製造方法の工程説明図、図6は、本実施形態に係るセラミック成形体の製造方法を構成する充填工程で製造される「セラミック粒子で被覆された微小球」の概念図、図7は、本実施形態に係るセラミック成形体の製造方法を構成する充填工程で製造される成形体材料の概念図、図8は、本実施形態に係るセラミック成形体の製造方法を構成する気化工程で製造される焼結用成形体の概念図である。
微小球は、予め設定された温度で気化するものであり、真球の粒子で構成されている。この微小球は、後記する焼結工程の温度を下回る温度、好ましくは250℃乃至750℃程度で気化するものが選択される。この微小球としては、樹脂で構成される有機微小球が好ましく、さらに好ましくは、ポリ(メタ)アクリル酸メチル、ポリスチレン等の樹脂からなるものである。このような樹脂で構成される有機微小球は、所定のモノマを公知の懸濁重合法によって懸濁重合させて得ることができる。また、有機微小球は、市販のものが使用されてもよい。
この充填工程では、前記した微小球とセラミック粒子とが型内に充填される。この充填工程では、微小球が型内に充填されるに先立って、図6に示すように、微小球10の表面がセラミック粒子11で被覆される。このセラミック粒子11は、外径が均一である真球の微粒子で構成されている。その結果、この「セラミック粒子11で被覆された微小球10」の外径は、均一になっている。このセラミック粒子11は、その外径が0.1μm以上、100μm以下のものが好ましい。
このセラミックスラリは、セラミック粉体を水等の分散媒中に分散させたものであり、セラミック粉体と分散媒とをボールミル等を使用して混合することによって得られる。このセラミックスラリ中のセラミック粉体の量は、50質量%乃至90質量%程度に設定されればよい。
次に、気化工程を主に図7及び図8を参照しながら説明する。
この気化工程では、成形体材料13(図7参照)内の微小球10(図7参照)が気化される。この気化工程では、成形体材料13が、炉内にて所定の昇温速度で加熱される。成形体材料13が加熱されると、成形体材料13内の微小球10が気化することによって、図8に示すように、成形体材料13(図7参照)の微小球10(図7参照)が存在していた部分が空洞化して球状セル2となる。その一方で、微小球10が気化する際に発生したガス圧によって、微小球10を被覆するセラミック粒子11が外れる。この際、相隣る球状セル2同士が近接した箇所のセラミック粒子11が優先的に外れる。その結果、図8に示すように、球状セル2同士を連通させる連通孔3が形成される。
この焼結工程では、前記した焼結用成形体14(図8参照)が焼成される。この焼結工程で、焼結用成形体14(図8参照)が焼成されることによって、球状セル2を取り囲むセラミック粒子11及びセラミック粉体12は焼結して一体となる。その結果、焼結用成形体14は、図3に示すようなセラミック成形体1となる。
次に、セラミック成形体1(図3参照)を使用した金属基複合部材5(図4参照)の製造方法について説明する。
金属基複合部材5は、図4に示すように、前記した焼結工程で得られたセラミック成形体1の球状セル2及び連通孔3に溶融した金属6が注入されることによって製造される。この金属6は、前記したAl、Al合金、Si、Si合金、Cu、Cu合金、Mg、Mg合金等が選択される。球状セル2及び連通孔3への溶融した金属6の注入は、セラミック成形体1を所定の金型内に設置して予熱した後に、公知の鋳造法を使用して行えばよい。中でも、低速層流ダイカスト法が好ましい。
(実施例1)
<セラミック成形体の製造>
(i) 微小球の準備工程
セラミック成形体を製造するために、ポリメチルメタクリレート樹脂からなる有機微小球(綜研化学社製、商品名MR−90G)を準備した。この有機微小球の外径は、メジアンで90μmであった。この有機微小球は、図6に示す微小球10に対応する。
次に、この有機微小球の表面を、SiCからなるセラミック粒子(屋久島電工社製、商品名OY−20)で被覆した。このセラミック粒子の外径は、メジアンで0.5μmであった。このセラミック粒子は、図6に示すセラミック粒子11に対応する。なお、有機微小球の表面へのセラミック粒子の被覆は、有機微小球1質量部、セラミック粒子1質量部及びポリビニルアルコール0.1質量部からなる組成物を、この組成物に剪断力を加えながら有機微小球、セラミック粒子及びポリビニルアルコールを混合することによって行った。この混合には、ホソカワミクロン社製、AM−15Fが使用された。この際、混合器の回転速度は1000rpmに設定され、混合時間は30分に設定され、そして、インナーピース距離は1mmに設定された。
次に、乾燥させた成形体材料を炉内にて加熱した。このときの炉内の圧力は、0.1MPaに設定された。そして、室温から加熱を開始すると共に500℃までの昇温速度が10℃/時間に設定され、500℃での保持時間が3時間程度に設定された。このように成形体材料を加熱することによって、焼結用成形体を得た。この焼結用成形体は、図8に示す焼結用成形体14に対応する。
次に、得られた焼結用成形体を炉内にて焼成した。この際、炉内の圧力は、0.1MPaに設定され、焼成温度は、2100℃に設定され、焼成時間は、3時間に設定された。このような焼成によって、セラミック成形体を得た。このセラミック成形体は、図1及び図3に示すセラミック成形体1に対応する。
次に、得られたセラミック成形体が、三次元CT(3D−CT)を使用して解析された。その結果、セラミック成形体内において、セラミック粒子及びセラミック粉体は、焼結して一体となっていた。そして、セラミック成形体内には、無数の球状セルがセラミック成形体の全体にわたって均一に分布しており、相隣る球状セル同士が連通孔で連通し合っていることが確認された。また、各球状セルは、連通孔を介して相互に連通することによって三次元網目構造を形成していることが確認された。この球状セル及び連通孔は、図8に示す球状セル2及び連通孔3に対応する。
前記のセラミック成形体は、その大きさが、縦が20mm、横が30mm、そして高さが40mmとなるように切削加工された。金属基複合部材は、このセラミック成形体の球状セル及び連通孔にアルミニウム合金(JIS ADC12)が充填されることによって製造された。球状セル及び連通孔へのアルミニウム合金の充填は、溶融したアルミニウム合金を、低層流ダイカスト法を使用して球状セル及び連通孔に注入することによって行った。この際、セラミック成形体の予熱温度は、500℃に設定され、アルミニウム合金の溶湯の温度は、680℃に設定され、アルミニウム合金の溶湯の射出速度は、0.2m/秒に設定され、そして鋳造圧力は、75MPaに設定された。
このようにして得られた金属基複合部材は、セラミック成形体の体積分率Vfが30%であった。
前記の金属基複合部材について、熱膨張率の測定試験を行った。この熱膨張率の測定試験には、製造された金属基複合部材から切り出された円柱状のテストピース(直径4mm、高さ15mm)が使用された。そして、熱膨張率の測定には、理学電気(株)製のTMA8410型の熱膨張率測定器が使用された。その結果を表1に示す。なお、表1中、「連続性」の欄には、使用されたセラミック成形体中に形成された球状セルの連続性の有無(後記する比較例における「セル」の連続性の有無)が記載されている。また、「均一性」の欄には、使用されたセラミック成形体における球状セルの分布の均一性の有無(後記する比較例における「セル」の分布の均一性の有無)が記載されている。
発泡セラミック成形体(MMI社製)を準備した。この発泡セラミック成形体は、連続孔を有する発泡性樹脂にセラミック粒子を担持させた後に、発泡性樹脂を焼失させると共にセラミック粒子を焼結させたものである。なお、セラミック粒子は、実施例1と同じSiCが使用されている。
実施例1のセラミック成形体に充填した金属と同様の金属、つまりアルミニウム合金(JIS ADC12)中に、SiCからなるセラミック粒子を分散させた金属基複合部材を製造した。セラミック粒子の粒子径は、メジアンで15μmであった。また、アルミニウム合金へのセラミック粒子の分散量は、この金属基複合部材におけるセラミック粒子の体積分率Vfが30%になるように設定した。そして、得られた金属基複合部材について、実施例1と同様にして熱膨張率を測定した。その結果を表1に示す。
ここでは有機微小球として、外径が90μm(メジアン)のポリメチルメタクリレート樹脂からなる有機微小球(綜研化学社製、商品名MR−90HG)を準備した。また、実施例1の「気化工程」の炉内の昇温速度を30℃/時間に変更すると共に、炉内の圧力を40Paに変更した以外は、実施例1と同様にしてセラミック成形体を製造した。

表1から明らかなように、実施例1の金属基複合部材の熱膨張率は、比較例1、比較例2及び比較例3の金属基複合部材の熱膨張率と比較して小さいことが確認された。
実施例1の金属基複合部材が、比較例1及び比較例2と同じ体積分率Vfのセラミック(比較例1では、セラミック成形体、比較例2では、分散セラミック粒子)を使用しているにも係わらずに熱膨張率が小さいのは、実施例1の金属基複合部材は、球状セルに充填された金属が球状になっているので、金属の熱膨張に異方性が生じないためであると考察される。また、実施例1の金属基複合部材の熱膨張率が小さいのは、金属が球状セルで拘束されると共に、金属が金属基複合部材内で三次元網目構造を形成するように分布することによって、金属が金属基複合部材内で均一に分布しているからであると考察される。
ちなみに、実施例1の金属基複合部材と比較例1の金属基複合部材との比較では、図9から明らかなように、実施例1の球状セルの内径は、比較例1のセルの内径と比較して、そのバラツキが小さい。そして、実施例1の球状セルの内径の分布がシャープなピークで現われているのに対し、比較例1のセルの内径の分布は、ブロードであり、しかも2つのピークが現われている。
このように球状セルの内径のメジアン(MD)に対する連通孔の内径のメジアン(Md)の比(Md/MD)を0.5未満にすることによって熱膨張率が小さくなるのは、連通孔が延びる方向への金属の熱膨張が低減されるため、金属基複合部材内における金属の熱膨張が均一化されるためであると考察される。
2 球状セル
3 連通孔
5 金属基複合部材
6 金属
7 三次元網目構造
Claims (2)
- 球状の気泡である球状セルがその内部に複数形成されると共に、複数の前記球状セルが最密充填構造状となるように配列したセラミック成形体であって、
相隣る前記球状セル同士が相互に離れて形成され、前記球状セル同士が連通孔を介して連通し合って三次元網目構造を形成しており、前記球状セルの内径のメジアン(MD)に対する前記連通孔の内径のメジアン(Md)の比(Md/MD)が0.5未満であることを特徴とするセラミック成形体。 - 請求項1に記載のセラミック成形体の前記球状セル及び前記連通孔に金属が充填されていることを特徴とする金属基複合部材。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004176317A JP4095584B2 (ja) | 2004-06-15 | 2004-06-15 | セラミック成形体及び金属基複合部材 |
| US11/106,548 US7357976B2 (en) | 2004-06-15 | 2005-04-15 | Ceramic molded body and metal matrix composite |
| DE200510021843 DE102005021843B4 (de) | 2004-06-15 | 2005-05-11 | Keramikformkörper und Metallmatrixkomposit |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004176317A JP4095584B2 (ja) | 2004-06-15 | 2004-06-15 | セラミック成形体及び金属基複合部材 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2006001747A JP2006001747A (ja) | 2006-01-05 |
| JP4095584B2 true JP4095584B2 (ja) | 2008-06-04 |
Family
ID=35501924
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004176317A Expired - Lifetime JP4095584B2 (ja) | 2004-06-15 | 2004-06-15 | セラミック成形体及び金属基複合部材 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US7357976B2 (ja) |
| JP (1) | JP4095584B2 (ja) |
| DE (1) | DE102005021843B4 (ja) |
Families Citing this family (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20060231227A1 (en) * | 2000-01-26 | 2006-10-19 | Williams Richard C | Paper and paper articles and method for making same |
| US6866906B2 (en) * | 2000-01-26 | 2005-03-15 | International Paper Company | Cut resistant paper and paper articles and method for making same |
| DE60333856D1 (de) | 2002-09-13 | 2010-09-30 | Int Paper Co | Papier mit verbesserter steifigkeit und fülle und dessen herstellung |
| US7073476B2 (en) * | 2004-06-16 | 2006-07-11 | Honda Motor Co., Ltd. | Cylinder block |
| RU2506363C2 (ru) | 2005-03-11 | 2014-02-10 | Интернэшнл Пэйпа Кампани | Бумажная или картонная основа, содержащая целлюлозные волокна и расширяемые микросферы, и упаковочная тара, содержащая эту основу |
| US8153541B2 (en) * | 2008-06-17 | 2012-04-10 | Century, Inc. | Ceramic article |
| US20090309252A1 (en) * | 2008-06-17 | 2009-12-17 | Century, Inc. | Method of controlling evaporation of a fluid in an article |
| CN104032622A (zh) | 2008-08-28 | 2014-09-10 | 国际纸业公司 | 可膨胀的微球及其制造和使用方法 |
| US8480783B2 (en) * | 2009-07-22 | 2013-07-09 | Hitachi, Ltd. | Sintered porous metal body and a method of manufacturing the same |
| KR101237433B1 (ko) * | 2010-02-23 | 2013-04-01 | (주)인사이드밸류 | 다공 자재 |
| US20110204205A1 (en) * | 2010-02-25 | 2011-08-25 | Ahmed Kamel | Casting core for turbine engine components and method of making the same |
| US9283734B2 (en) | 2010-05-28 | 2016-03-15 | Gunite Corporation | Manufacturing apparatus and method of forming a preform |
| CA2769075A1 (en) * | 2012-02-24 | 2013-08-24 | Torxx Group Inc. | Highly filled particulate composite materials and methods and apparatus for making same |
| BE1021335B1 (fr) * | 2014-07-16 | 2015-11-03 | Magotteaux International S.A. | Grains ceramiques et procede pour leur production. |
| US9932710B2 (en) * | 2014-12-12 | 2018-04-03 | Golden Arrow Printing Co., Ltd. | Porous metal mold for wet pulp molding process and method of using the same |
| CN107604193B (zh) * | 2017-08-28 | 2019-01-18 | 华中科技大学 | 一种纳米颗粒增强铝基复合材料的成形方法 |
| US11001914B2 (en) | 2018-01-23 | 2021-05-11 | Dsc Materials Llc | Machinable metal matrix composite and method for making the same |
| US10851020B2 (en) | 2018-01-23 | 2020-12-01 | Dsc Materials Llc | Machinable metal matrix composite and method for making the same |
| CN114226691A (zh) * | 2021-12-09 | 2022-03-25 | 松山湖材料实验室 | 金属基陶瓷复合材料及其制备方法 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3416935A (en) * | 1965-07-02 | 1968-12-17 | Dresser Ind | Insulating refractories |
| NL8402158A (nl) * | 1983-07-09 | 1985-02-01 | Sumitomo Cement Co | Poreus keramisch materiaal en werkwijze voor de bereiding daarvan. |
| DE3787077T2 (de) * | 1986-05-15 | 1994-01-05 | Sumitomo Cement Co | Knochenimplantat. |
| EP0575685B1 (de) | 1992-06-23 | 1997-01-15 | Sulzer Innotec Ag | Feinguss mit Verschleissflächen |
| JP4514274B2 (ja) | 2000-02-29 | 2010-07-28 | 京セラ株式会社 | 多孔質セラミック構造体の製造方法 |
| DE10013378A1 (de) * | 2000-03-17 | 2001-10-04 | Dornier Gmbh | Poröse Keramik |
| DE10135358A1 (de) * | 2001-07-20 | 2003-02-06 | Daimler Chrysler Ag | Verfahren zur Herstellung eines Bauteils mit einem Metall-Keramik-Verbundwerkstoff |
| DE60215895T2 (de) * | 2001-09-13 | 2007-05-31 | Akira Myoi, Toyonaka | Poröse Calciumphosphat-Keramik für in vivo-Anwendungen |
| JP2003252693A (ja) | 2002-03-04 | 2003-09-10 | Toshiba Ceramics Co Ltd | セラミックス−金属複合材料及びその製造方法 |
| JP4119348B2 (ja) | 2003-11-11 | 2008-07-16 | 本田技研工業株式会社 | 高強度金属基複合部材の製造方法 |
| JP3987022B2 (ja) * | 2003-11-20 | 2007-10-03 | 本田技研工業株式会社 | 三次元網目構造を備えたセラミック成形体の製造方法 |
-
2004
- 2004-06-15 JP JP2004176317A patent/JP4095584B2/ja not_active Expired - Lifetime
-
2005
- 2005-04-15 US US11/106,548 patent/US7357976B2/en not_active Expired - Fee Related
- 2005-05-11 DE DE200510021843 patent/DE102005021843B4/de not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| DE102005021843B4 (de) | 2009-05-07 |
| US20060057356A1 (en) | 2006-03-16 |
| DE102005021843A1 (de) | 2006-01-12 |
| JP2006001747A (ja) | 2006-01-05 |
| US7357976B2 (en) | 2008-04-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2006001747A (ja) | セラミック成形体及び金属基複合部材 | |
| US6852272B2 (en) | Method for preparation of metallic and ceramic foam products and products made | |
| DE60127107T2 (de) | Verfahren zur herstellung von einer abrasions- und hochtemperaturbeständigen beschichtung und material, das verdichtete geometrische hohlkörper enthält | |
| JP2008508171A (ja) | 多孔質の、焼成されたセラミックス発泡体 | |
| WO2010048529A2 (en) | Compound transparent ceramics and methods of preparation thereof | |
| JP2009525249A (ja) | 再結晶炭化ケイ素で作製された含浸セラミックフォーム | |
| KR20000048472A (ko) | 가스 터빈 장치의 주조에 사용하기 위한 성능이 개선된코어 조성물 및 제품 | |
| US5167885A (en) | Method for making sintered bodies | |
| CA2769075A1 (en) | Highly filled particulate composite materials and methods and apparatus for making same | |
| JP3987022B2 (ja) | 三次元網目構造を備えたセラミック成形体の製造方法 | |
| JP7783301B2 (ja) | 多孔質金属又はセラミック部品の製造方法及びその方法を用いて製造された部品 | |
| WO2025035968A1 (zh) | 一种雾化芯、雾化器及电子雾化装置 | |
| JP2008260655A (ja) | セラミック多孔体とそれを使用したセンサー等のフィルター | |
| JP2010168276A (ja) | 粒状物質、粒状物質の生成方法及びその使用 | |
| CN115160017B (zh) | 一种高强度开孔氧化锆泡沫陶瓷的制备方法 | |
| JP2003137670A (ja) | 連孔多孔質体およびその製造方法 | |
| JP2010132487A (ja) | セラミック多孔体の製造方法 | |
| JP4026836B2 (ja) | 三次元網目構造を備えたセラミック成形体の製造方法 | |
| Ye et al. | The Fabrication of Porous Al2O3 Ceramics with Ultra-High Mechanical Strength and Oil Conductivity via Reaction Bonding and the Addition of Pore-Forming Agents | |
| JP2023095288A (ja) | 粉体材料およびその利用 | |
| JP4026834B2 (ja) | 三次元網目構造を備えたセラミック成形体の製造方法 | |
| KR102683212B1 (ko) | 바인더 제팅 3d 프린팅 방식을 이용한 세라믹 구조체의 제조 방법, 및 바인더 제팅 3d 프린팅 방식을 이용하여 제조된 세라믹 구조체 | |
| JP2006001765A (ja) | 三次元網目構造を備えたセラミック成形体の製造方法およびセラミック成形体 | |
| DE102020130656A1 (de) | Verfahren zur Herstellung eines keramischen Verbundwerkstoffs und nach diesem Verfahren hergestellter keramischer Verbundwerkstoff | |
| JP2001233683A (ja) | 多孔質体及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070628 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070704 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070831 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080304 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080307 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110314 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110314 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120314 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120314 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130314 Year of fee payment: 5 |