JP4131893B2 - コーティング材の劣化判定方法 - Google Patents
コーティング材の劣化判定方法 Download PDFInfo
- Publication number
- JP4131893B2 JP4131893B2 JP2000023151A JP2000023151A JP4131893B2 JP 4131893 B2 JP4131893 B2 JP 4131893B2 JP 2000023151 A JP2000023151 A JP 2000023151A JP 2000023151 A JP2000023151 A JP 2000023151A JP 4131893 B2 JP4131893 B2 JP 4131893B2
- Authority
- JP
- Japan
- Prior art keywords
- coating layer
- ultrasonic
- layer
- coating
- layer thickness
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images









Landscapes
- Length Measuring Devices Characterised By Use Of Acoustic Means (AREA)
- Investigating Or Analyzing Materials By The Use Of Ultrasonic Waves (AREA)
- Measurement Of Length, Angles, Or The Like Using Electric Or Magnetic Means (AREA)
Description
【発明の属する技術分野】
本発明は、高温雰囲気で使用するガスタービン高温部材に保護層を形成した、そのコーティング材の劣化判定方法に関する。
【0002】
【従来の技術】
ガスタービン高温部材、例えばタービン静翼材あるいはタービン動翼材等は、燃焼ガス(ガスタービン入口のガスタービン駆動ガス)の温度が1300℃以上の高温雰囲気の下で運転しているので、翼母材の表面に耐熱性のコーティング材を被覆しているが、経年的に高温腐食や酸化等によりコーティング層が劣化し、その劣化がコーティング層表面から厚み方向に進行し、ついで翼母材にまで達することがある。
【0003】
このため、翼母材に劣化が進行する以前にコーティング層の劣化程度を的確に計測・評価することがガスタービンに安定運転を行わせることができる上で大切である。
【0004】
コーティング層の劣化を検出する方法は、評価部分の合金元素の濃度分布の変化やγ′相等の組織変化を検出し、その変化率とクリープ強度などの機械的特性との相関からコーティング層の劣化程度を評価するものがあり、例えば特開平5−312800号公報や特開平8−105882号公報等が公表されている。
【0005】
【発明が解決しようとする課題】
高温雰囲気で使用するガスタービン静翼やガスタービン動翼等のガスタービン高温部材は、運転中、高温燃焼ガスから翼母材等を保護する必要上、耐熱性のコーティング材で被覆しているが、経年的に高温腐食や酸化等により劣化する。
【0006】
この劣力のメカニズムを、例えば白金アルミ(PtAl)のコーティング材で被覆したガスタービン動翼を例に採って考察してみる。
【0007】
ガスタービン動翼は、運転中、高温燃焼ガス中に含まれる窒素(N)に晒されており、コーティング材のアルミ(Al)と反応して窒素化合物(AlN)を生成させる。この窒素化合物がコーティング層の内部(厚み方向)に拡散し、翼母材にまで達する。この窒素化合物の影響により、コーティング層が劣化し、さら翼母材の劣化を引き起こすため、ガスタービン動翼の健全性が損われると考えられる。
【0008】
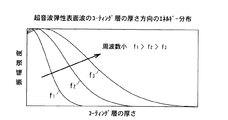
コーティング層の劣化評価法は、上述のとおり、評価部分の合金元素の濃度分布の変化やγ′相等の組織変化を検出し、その変化率とクリープ強度等の機械的特性との相関から材料の劣化度合を評価するものであるが、機械的特性を間接的に評価しているため、高精度かつ的確な劣化評価を行うには十分とは言い難い。
【0009】
また、この評価法を用いてコーティング層の厚み方向の評価を行うには、コーティング層の劣化の進行の如何に拘らず、コーティング材を採取するための翼母材を傷付ける場合が生じたり、また劣化があまり進行していないコーティング材であっても再び新たなコーティング材に交換しなければならないなど、稼動率の向上やコストの低減化に反し、運用上好ましくない。
【0010】
本発明は、このような事情に基づいてなされたもので、コーティング層に超音波弾性表面波を送波し、受波としての超音波弾性表面波のエネルギー変化を検出し、このエネルギーの変化に基づいてコーティング材の劣化度合を的確に判定するコーティング材の劣化判定方法を提供することを目的とする。
【0011】
【課題を解決するための手段】
本発明に係るコーティング材の劣化判定方法は、上記目的を達成するために、請求項1に記載したように、コーティング材の劣化度評価部分を選定する工程と、選定した劣化度評価部分に異なる周波数の超音波をコーティング層に伝播させ、それぞれの周波数毎の音速値、減衰値または周波数解析による周波数特性値の少なくとも1つを計測する工程と、上記音速値、減衰値または周波数解析による周波数特性値の少なくとも1つを計測する工程と並列してコーティング層の厚さを求める工程と、上記コーティング層の厚さを求める工程で得られたコーティング層の厚さと、上記計測された周波数毎の音速値、減衰値または周波数解析による周波数特性値の少なくとも1つから各周波数毎のコーティング層における層厚方向のエネルギー分布を求め、求めたエネルギー分布に基づき各周波数毎のエネルギーの層厚毎の平均値を求め、この平均値と各層厚毎の全エネルギーに基づいて上記コーティング層を細分化した層厚毎に区分化する工程と、上記層厚毎に区分化されたデータを画像化する工程と、上記画像化したデータを予めデータベースとして格納しておいたマスターカーブに照合させ、上記コーティング材の補修の可否を判定する劣化度評価工程とを備えている方法である。
【0012】
また、本発明に係るコーティング材の劣化判定方法は、上記目的を達成するために、請求項2に記載したように、前記選定した劣化度評価部分の層厚を求める工程は、電磁気法でコーティング層の層厚を求める方法である。
【0013】
また、本発明に係るコーティング材の劣化判定方法は、上記目的を達成するために、請求項3に記載したように、前記コーティング層の層厚を求める電磁気法は、コーティング層からインピーダンス変化を計測し、計測したインピーダンスを予めデータベース化したマスターカーブに照合させてコーティング層の層厚を求める方法である。
【0014】
また、本発明に係るコーティング材の劣化判定方法は、上記目的を達成するために、請求項4に記載したように、前記選定した劣化度評価部分の層厚を求める工程は、超音波法でコーティング層の層厚を求める方法である。
【0015】
また、本発明に係るコーティング材の劣化判定方法は、上記目的を達成するために、請求項5に記載したように、前記コーティング層の層厚を求める超音波法は、コーティング層の境界面に超音波が到達する時間と、超音波の音速との掛算からコーティング層の層厚を求める方法である。
【0016】
また、本発明に係るコーティング材の劣化判定方法は、上記目的を達成するために、請求項6に記載したように、前記コーティング層に伝播される超音波は、漏洩表面波を用いる方法である。
【0017】
また、本発明に係るコーティング材の劣化判定方法は、上記目的を達成するために、請求項7に記載したように、前記コーティング層に伝播される超音波は、表面SH波であることを特徴とする方法である。
【0018】
【発明の実施の形態】
以下、本発明に係るコーティング材の劣化判定方法の実施形態を図面および図面に付した符号を引用して説明する。
【0019】
図1は、本発明に係るコーティング材の劣化判定方法の実施形態を説明するために用いたブロック図である。
【0020】
本実施形態は、白金アルミ(PtAl)をコーティング材として被覆したガスタービン動翼を一例に採っている。
【0021】
コーティング材の劣化度合を評価するには、まず、ガスタービン動翼の熱応力解析あるいは目視検査等による評価部分を選択する(ステップ1)。選定された評価部分に対し、コーティング層の表面に周波数の異なる表面波を送波させ、それぞれの周波数毎に音速値、減衰率、周波数解析による周波数特性値(中心周波数、重心周波数、振幅強度、ピーク周波数など)を計測する(ステップ2)。ステップ2の周波数毎の音速値、減衰率および周波数特性値の計測と併列して電磁気法および超音波法のうち、いずれかの方法でコーティング層の厚さを計測する(ステップ3)。
【0022】
次に、ステップ2で異なる周波数の表面波から求めた音速値等と、ステップ3で計測したコーティング層の厚さとから、コーティング層の各層毎における音速値等を区分化する(ステップ4)。
【0023】
コーティング層の各層毎における音速値等の計測値の区分化が終ると、ステップ5では、ステップ3で求めたコーティング厚みを基にして区分化された音速値等のデータをカラー階調による3次元画像化し、任意のコーティング層においても平面画像あるいは断面画像で表示できるようにする。
【0024】
さらに、区分化された計測値は、テスト材を予め計測しておき、その計測値を劣化度評価線であらわした、いわゆるマスターカーブをコンピュータに格納し、そのマスターカーブをデータベースにして照合し(ステップ6)、コーティング層の厚さ方向の劣化度合を評価する(ステップ7)。このデータベースとしてのマスターカーブは、テスト材から求めたコーティング層の厚み方向の音速値等とコーティング層の組織変化(AlNの体積率)とで作成されている。なお、ステップ7では、コーティング層の劣化度合をカラー階調による3次元画像化し、任意の層の位置で平面画像、断面画像などが表示できるようになっている。
【0025】
最後に、ステップ7で求めたコーティング層の劣化度合分布を再コーティング判定基準を基に再コーティング実施時期、再コーティング実施時期を明示して運転継続、翼母材の劣化に伴う廃棄などの判定を行う(ステップ8)。
【0026】
このように、本実施形態はコーティング層の表面に周波数の異なる表面波を送波して音速値等を求めるとともに、コーティング層の厚みを計測し、計測した各層毎に音速値等を区分化し、各層毎に音速値等を区分化したデータで3次元画像化し、さらに音速値等の計測値をデータベースとして格納したマスターカーブに照合させ、再コーティング判定基準を基にコーティング層の再コーティング時期等を判定するので、コーティング材の劣化度合を的確に判定することができる。
【0027】
なお、本実施形態は、白金アルミ(PtAl)のコーティング材のほかに、耐熱性、耐酸化性に優れたコーティング材であれば、材料の種類を問わず適用することができる。
【0028】
図2は、本発明に係るコーティング材の劣化判定装置の実施形態を説明するために用いた概略系統ブロック図である。
【0029】
本実施形態は、例えば白金アルミ(PtAl)をコーティング材として被覆したガスタービン動翼を一例に採っている。
【0030】
ガスタービン動翼は、翼母材1と白金アルミ(PtAl)のコーティング材2で被覆したコーティング層3とで形成しているが、運転中、燃焼ガスの高温雰囲気に晒されているため、その燃焼ガスに含まれる窒素ガス(N)がコーティング材2のアルミ(Al)と反応し、窒素化合物(AlN)3aを生成する。さらに、運転時間の増加に伴い、窒素化合物3aは、コーティング層3の厚み方向に拡散し、やがて翼母材1に達する。
【0031】
このように、窒素化合物3aがコーティング層3の厚み方向に拡散するコーティング材2に対し、ガスタービン動翼は、例えば水を接触媒質cとするコーティング層3に超音波弾性表面波UTbを送波する超音波センサ4を設置する。
【0032】
この超音波センサ4は、センサホルダ5を介してコーティング層3の層厚計測センサ6とともにセンサ保持機構部7に組み込まれている。
【0033】
また、センサ保持機構部7は、センサ駆動機構部8、駆動機構制御装置9を介して制御装置10を備え、この制御装置10からの指令信号を駆動機構制御装置9で演算し、その演算信号をセンサ駆動機構部8に与えて駆動させ、このセンサ駆動機構部8の駆動力に基づいて超音波センサ4および層厚計測センサ6のそれぞれをコーティング層3の適正位置に進退させるようになっている。
【0034】
一方、超音波センサ4および層厚計測センサ6のそれぞれは、超音波送受信器11、膜厚計測装置12のそれぞれを介して信号処理装置13を備えている。
【0035】
この信号処理装置13は、超音波送受信器11から受波した周波数の異なる超音波弾性表面波UTbに基づいて超音波特性値、具体的には音速値、減衰率、および異なる周波数特性値(中心周波数、重心周波数、振幅強度、ピーク周波数等)に処理するとともに、膜厚計測装置12からのコーティング層膜厚信号に基づいて周波数の超音波特性値および周波数特性値をコーティング層3の厚み方向の各層毎に区分化する。
【0036】
また、各層毎に区分化された上述の超音波特性値等は、表示装置15でカラー階調による3次元画像化され、任意の層の位置で平面画像、断面画像、立体画像のうち、いずれかの画像にして表示される。なお、信号処理装置13で各層毎に区分化された信号は、制御装置10に与えられ、ここから駆動機構制御装置9への修正信号として用いられる。また、制御装置10は、膜厚計測センサ6からコーティング層3に異なる周波数の超音波の選択ができ、また適正な周波数の超音波の選択ができるように、膜厚計測装置12に制御信号を与えている。
【0037】
他方、信号処理装置13に接続する劣化度評価装置14は、予めテスト材を用いて作成した超音波特性値等と劣化度合との関係をデータベースとして格納しておいたマスターカーブに、上述の超音波特性値等を照合させ、各層毎に区分化してコーティング層3の劣化度合を求めることができるようにしている。
【0038】
その際、表示装置15は、各層毎に区分化した劣化度合にコーティング層劣化度判定基準を突き合せ、その結果を再コーティング実施時期、再コーティング実施時期を明示して運転継続、翼母材の劣化に伴う廃棄等の情報として表示する。
【0039】
このように、本実施形態は、超音波送受信器11から受波した周波数の異なる超音波弾性表面波UTbと膜厚計測装置12からのコーティング層膜厚信号とを組み合せてコーティング層3の各層毎に区分化して超音波特性値等に処理する信号処理装置13と超音波特性値等をコーティング層3の劣化判定基準に突き合せて補修時期等の再コーティングの有無の判定を行う劣化度評価装置14とを備えたので、コーティング材2の劣化度合を精度良く、的確に判定することができる。
【0040】
図3および図4は、本発明に係るコーティング材の劣化判定方法において、図1で示したステップ2の音速を求める場合の具体例を説明するために用いたもので、図3は、コーティング層に異なる周波数の超音波弾性表面波を送波したときの層厚方向のエネルギー分布図であり、図4中、(a)は層厚み方向の層厚毎のエネルギー分布線であり、(b)は層厚み方向の寄与率を考慮した超音波弾性表面波のエネルギ分布図である。
【0041】
一般に、コーティング層3の表面に異なる周波数f1,f2,f3,…(f1>f2>f3…)の超音波弾性表面波を送波する場合、コーティング層3の層厚み方向のエネルギ分布は、振幅強度の基準を1とするとき、図3に示すように、適用周波数が小さくなるに従ってコーティング層の層厚み方向に向って広がる傾向になっている。さら、適用周波数が小さくなると、エネルギー分布は適用周波数の1波長分とほぼ近似できるようになっている。
【0042】
本実施形態は、このような点を利用したもので、図4(a)に示すように、コーティング層の各層厚み毎に異なる周波数f1,f2,f3,…(f1>f2>f3…)のエネルギー分布を求めたものである。
【0043】
その際、適用周波数が小さくなると、コーティング層のより深い部分までのエネルギー分布情報が収集できるので、この深い部分までのエネルギー分布情報を寄与率としてコーティング層の各層における超音波弾性表面波の音速を求めることが必要とされる。
【0044】
図4(b)は、コーティング層3の層厚をt1,t2,t3,…に区分けし、区分けした層厚t1,t2,t3,…に対応させて周波数f1のときの超音波弾性表面波の層厚t1までの平均エネルギーE1を求め、さらに周波数f2のときの超音波弾性表面波の層厚t1までの平均エネルギーE21と層厚t2までの平均エネルギーE22を求める。この場合、層厚t1までの寄与率α21、層厚t2までの寄与率α22は、図4(c)に示すように、それぞれα21=E21/(E21+E22)、α22=E22/(E21+E22)として求めることができる。
【0045】
また、コーティング層の厚さ方向の音速は、次のように求めることができる。まず、センサ(探触子)を用いて周波数f1のときの超音波弾性表面波UTbの音速v1を求め(図4(c)(1)参照)、さらにセンサを用いて周波数f2のときの超音波弾性表面波UTbの音速v2を求める(図4(c)(2)参照)。
【0046】
次に、層厚t1までの音速v21が、音速v1と等しいから、層厚t1から層厚t2までの音速v22は、
【数1】

【数2】
v22=(v2−v1×α21)/α22
として算出することができる。なお、コーティング層3の層厚t1〜t3の場合も周波数と同様にして音速v 3 を算出する(図4(c)(3)参照)。
【0047】
このように、本実施形態は、適用周波数が小さいと、層厚方向の拡散エネルギー分布がより浅くなることを考慮し、コーティング層3の層厚t1,t2,t3…を細かく区分けし、細かく区分けした層厚毎のエネルギーから寄与率としての比率を算出し、算出した比率を各層厚の全エネルギーに乗算し、この乗算値に対応する超音波弾性表面波の音速を算出するので、精度の高い音速度を算出することができる。
【0048】
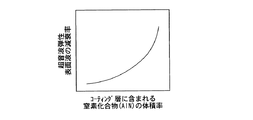
図5〜図7は、本発明に係るコーティング材の劣化判定方法において、図1で示したステップ6のマスターカーブとしての具体例を説明するために用いたもので、図5は、コーティング層3に窒素化合物(AlN)が含まれる場合、その体積率と超音波弾性表面波の音速値との相関関係を示すグラフであり、図6は、窒素化合物(AlN)の体積率と超音波弾性表面波の減衰率との相関関係を示すグラフであり、図7は、窒素化合物(AlN)の体積率と超音波弾性表面波の中心周波数低下率との相関関係を示すグラフである。
【0049】
これらのグラフは、テスト材から予め求めておいたもので、コンピュータにデータベースとして格納され、ステップ7でコーティング層3の劣化度を評価する際、照合される。
【0050】
図8および図9は、本発明に係るコーティング材の劣化判定方法において、図1で示したステップ2の音速を求める際の送波の種類を説明するために用いたもので、図8は、コーティング層の表面を伝搬させる超音波としての漏洩表面波を用いることを説明する概念図であり、図9中、(a)は、コーティング層の表面を伝搬させる超音波として表面SH波を用いることを説明する概念図であり、(b)は表面SH波の伝搬方向を説明するために用いた概念図である。
【0051】
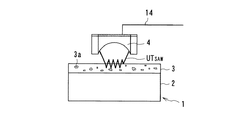
本実施形態は、図8に示すように、翼母材1に被覆した窒素化合物3aを含むコーティング層3に、信号ケーブル14から超音波センサ4を介して超音波弾性表面波UTSAWを送波する場合、その超音波弾性表面波UTSAWとして漏洩表面波を用いたものである。
【0052】
本実施形態は、漏洩表面波を用いると、コーティング層3の層厚方向に振動する超音波弾性表面波UTSAWを検出することができ、また適用周波数を異ならしめてコーティング層3に伝搬させると、コーティング層3の層厚方向に異なるエネルギー分布を持つ超音波弾性表面波UTSAWを検出することができるので、音速度を的確に検出する際、有効である。
【0053】
また、本実施形態は、図9(a)に示すように、翼母材1に被覆した窒素化合物3aを含むコーティング層3に、超音波センサ4からの超音波弾性表面波UTSHを送波する場合、その超音波弾性表面波UTSHとして表面SH波を用いると、図9(b)に示すように、その進行方向がコーティング層3の表面に対し平行であり、さらにその伝搬方向がコーティング層3の表面に対し垂直になるので、コーティング層3の表面の凹凸の障害に何ら影響を受けることなく音速を計測することができる点で効果的である。
【0054】
図10および図11は、本発明に係るコーティング材の劣化判定方法において、図1で示したステップ3のコーティング層の層厚を計測する具体例を説明するために用いたもので、図10中、(a)は、電磁気法でコーティング層の層厚を計測する概念図であり、(b)は、予めテスト材で求めておいたインピーダンス変化量とコーティング層の層厚との相関関係を示すマスターカーブであり、図11は、コーティング層の層厚を超音波法で計測することを説明するために用いた概念図である。
【0055】
本実施形態は、図10(a)に示すように、境界面Zで仕切られた翼母材1とコーティング層3との、そのコーティング層3に層厚計測センサとして電磁気センサ15を設け、電磁気センサ15からコーティング層3に渦電流の磁力線MFLを与え、その際、インピーダンスを検出し、検出したインピーダンスを基に図10(b)のマスターカーブからコーティング層3の層厚を計測したものである。
【0056】
また、本実施形態は、図11に示すように、境界面Zで仕切られた翼母材1とコーティング層3との、そのコーティング層3に層厚計測センサとして超音波センサ4を設け、超音波センサ4からコーティング層3に高周波数の超音波TUcを送波し、境界面Zからの反射波を検出し、その到達時間taと音速Vaとから式(1)を用いてコーティング層3の層厚Taを求めたものである。
【0057】
【数3】
Ta=Va×ta ……(1)
【0058】
このように、本実施形態は、コーティング層3の層厚を計測するにあたり、電磁気法および超音波法のいずれかを選択して計測するので、コーティング層3の層厚を高精度に計測することができる。
【0059】
図12は、本発明に係るコーティング材の劣化判定方法において、図1で示したステップ5の3次元画像化の具体例を説明するために用いたもので、(a)はコーティング層3を層毎に区分化した概念図であり、(b)は層毎にカラー階調で表示した、例えば音速分布を示す概念図である。
【0060】
本実施形態は、図12(a)に示すように、翼母材1に被覆したコーティング層3を層3a,3b,…3n毎に区分化し、図12(b)に示すように、区分化した層3a,3b,…3nに画像化した音速分布A,B,C,…をカラー階調で表示したものである。ここで、音速の速さの順は、A>B>C…になっている。
【0061】
このように、本実施形態は、コーティング層3を各層3a,3b,…3n毎に区分化し、区分化した層3a,3b,…3n毎にカラー階調にして音速分布を表示したので、画像をより鮮明に識別することができる。なお、カラー階調の画像は、音速のほかに超音波の減衰率、超音波の周波数解析による周波数特性値(中心周波数、ピーク周波数、振幅強度等)も平面像、断面像、立体像のいずれの像でも表示できる。
【0062】
図13および図14は、本発明に係るコーティング材の劣化判定装置において、図2で示した超音波センサの具体例を説明するために用いたもので、図13は、振動子が円錐型のものを適用することを示す概念図であり、図14は振動子が半円柱状のものを適用することを示す概念図である。
【0063】
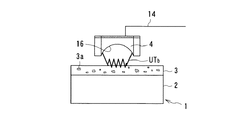
本実施形態は、図13に示すように、翼母材1に被覆した窒素化合物3aを含むコーティング層3に、信号ケーブル14から超音波センサ4を介して超音波TUbを送波する場合、その超音波センサ4の振動子16を円錐型にしたものである。振動子16は、円錐型にすれば、音響レンズが取り付けられて、いわゆる超音波顕微鏡としての使用ができる。
【0064】
また、本実施形態は、図14に示すように、超音波センサ4の振動子16を半分円柱状に形成したので、コーティング層3に対して長方形型の範囲に超音波UTbを送波し、比較的広い範囲に亘って音速等を計測することができる。
【0065】
図15〜図17は、本発明に係るコーティング材の劣化判定装置において、図2で示した超音波センサの他の実施形態における具体例を説明するために用いたもので、図15は、レーザ発振部と超音波受信部とを組み合せた概念図であり、図16は、レーザ発振部に超音波受信部および音響レンズを組み合せた概念図であり、図17は、レーザ発振する場合、レーザパルス間隔を説明するために用いた概念図である。
【0066】
本実施形態は、図15に示すように、翼母材1に被覆したコーティング層3に臨む位置に設けた超音波センサ4の中央部にレーザ発振部17を、その両外側に超音波受信部18a,18bを備えるとともに、レーザ発振部17からコーティング層3にレーザビームLbを送波するレーザ発振器19と、コーティング層3から反射する超音波UTbを超音波受信部18a,18bを介して受波する超音波発信器20とを備えたものである。
【0067】
このように、本実施形態は、超音波センサ4の中央部にレーザ発振部17を、その両外側に超音波受信部18a,18bを備え、レーザ発振部17から送波され、コーティング層3に入射され、入射時の熱衝撃によりコーティング層表面に超音波弾性表面波UTbが発生する。この超音波弾性表面波UTbは、コーティング層表面を伝搬し、レーザ発信部17の周囲に配置した超音波受信部18a,18bで受波する。この方法で、音速や減衰率等を精度高く計測することができる。なお、本実施形態は、超音波センサ4の中央部にレーザ発振部17を、その両外側に超音波受信部18a,18bを備えたが、この例に限らず、例えば図16に示すように、超音波センサ4の中央部にレーザ発振部17を、その両外側に音響レンズ22,22を介装して超音波受信部18a,18bを設けるとともに、音響レンズ22,22のそれぞれにレーザ検出器21とを設けてもよい。また、図15および図16で示したレーザ発振部17から発信するレーザ光は、図17に示すように、パルス状に発信させるともに、そのパルスのパルス間隔Pwを変化させたので、コーティング層3の表面を伝搬する超音波を任意の周波数に制御することができる。ちなみに、コーティング層3のコーティング材2を白金アルミ(PtAl)にした場合、適用周波数は、600MHz〜5MHzで音速等を充分に計測することができる。
【0068】
図18は、本発明に係るコーティング材の劣化判定装置において、図2で示した超音波センサおよび超音波送受信器の他の実施形態を説明するために用いた概略系統図である。
【0069】
本実施形態は、翼母材1に被覆したコーティング層3に設けたセンサ23と、このセンサ23を介してコーティング層3にレーザ光を送波するレーザ発振器19とを備えるとともに、レーザ照射により、コーティング層表面に超音波弾性波が発生し、コーティング層表面を伝搬する。
【0070】
一方、レーザ検出器21は、コーティング層表面へのレーザ照射により、コーティング層表面を伝搬した超音波弾性波の微少変位をセンサ23が受波し、レーザ変位計25にて超音波信号として受信する。この超音波は、周波数毎に区分化したフィルタ1,2,…,nを組み込んだフィルタユニット26を介して異なった周波数の超音波信号として検出することができ、音速、減衰率等の超音波特性値を求めることができる。
【0071】
また、本実施形態は、レーザ発振器19、レーザ受信器24、レーザ変位計25、フィルタユニット26のそれぞれを制御する制御ユニット27を備えている。
【0072】
このように、本実施形態は、コーティング層3からレーザ受信器24を介して受波したレーザ光を超音波に代えるレーザ変位計25を備えるとともに、超音波を周波数毎に区分化するフィルタユニット26を備えたので、より精度の高い音速等を計測することができる。
【0073】
図19は、本発明に係るコーティング材の劣化判定装置において、図2で示した超音波センサのさらに他の実施形態を説明するために用いた概念図である。
【0074】
本実施形態は、翼母材1に被覆したコーティング層3に、例えば水等の接触媒質cを介して設置させ、軸方向に配置した複数個の振動子A(1),A(2),…,A(n)を備えたアレイ型超音波センサ28を設けたものである。
【0075】
このアレイ型超音波センサ28は、振動子A(1),A(2),…,A(n)のうち、振動子A(1)を超音波UTbの送波用として用いるとともに、振動子A(2),A(3),…,A(n)を超音波UTbの受波用として用いたものである。
【0076】
このように、本実施形態は、超音波センサをアレイ型超音波センサ28にするとともに、振動子A(1),A(2),A(3),…,A(n)のうち、一つを超音波UTbの送波用にし、残りを超音波UTbの受波用に区分けして軸方向に配置したので、より精度の高い音速等を計測することができる。
【0077】
なお、本実施形態は、振動子A(1),A(2),A(3),…,A(n)のうち、一つを超音波UTbの送波用とし、残りを超音波UTbの受波用に区分けして軸方向に配置したが、この例に限らず、例えば図20に示すように、振動子G(P1),G(P2),…,G(Pi)を一つにまとめて超音波UTbの送波用群振動子G(P)とし、振動子G(R1),G(R2),…,G(Ri)を一つにまとめて超音波UTbの送波用群振動子G(R)とし、一つにまとめて超音波UTbの送波用群振動子G(P)と、一つにまとめて超音波UTbの受波用群振動子G(R)とを交互に軸方向に配置してもよい。
【0078】
図21は、本発明に係るコーティング材の劣化判定装置において、図2で示した超音波センサのさらに他の実施形態を説明するために用いた概念図である。
【0079】
本実施形態は、翼母材1にコーティング材2を被覆したコーティング層3に、例えば水等の接触媒質cを介して設置され、複数個の振動子A(1,1),A(1,2),…,A(1,m)A(2,1),…,A(n,1)を2次元平面状に配列したマトリックスアレイ型超音波センサ29を設けたものである。
【0080】
このマトリックスアレイ型超音波センサ29は、振動子A(1,1)を送波用とし、振動子(1,2),…,A(1,m)を受波用とし、さらに、振動子A(2,1)を送波用とし、振動子(3,1),…,(n,1)を受波用として用い、超音波UTbをコーティング層3に伝搬させたものである。
【0081】
このように、本実施形態は、超音波センサをマトリックスアレイ型超音波センサ29にしたので計測部位を広範囲に計測でき、より精度の高い音速等を計測することができる。なお、本実施形態は、超音波センサをマトリックスアレイ型超音波センサ29にしたが、これに限らず、例えば図22に示すように、アレイ型超音波センサ28のうち、振動子Af(1,1),…,Af(1,n)を群として一つにまとめて超音波UTbの送波用振動子Af1nとし、残りの振動子Af(2,1),…,Af(m,n)を群として一つにまとめて超音波UTbの受波様群振動子Afmnとしてもよい。
【0082】
【発明の効果】
以上の説明のとおり、本発明に係るコーティング材の劣化判定方法は、コーティング層に異なる周波数の超音波弾性表面波を送波し、コーティング層から得たエネルギー分布を層厚さ毎に区分化して3次元画像化するとともに、計測値と予めデータベースとして格納しておいた判定基準に照合させて再コーティングの可否等を判定・提示するので、コーティング材の健全性を確実に維持させることができる。
【図面の簡単な説明】
【図1】 本発明に係るコーティング材の劣化判定方法の実施形態を説明するために用いたブロック図。
【図2】 本発明に係るコーティング材の劣化判定装置の実施形態を説明するために用いたブロック図。
【図3】 図1で示したステップ2の音速を求める場合、コーティング層に異なる周波数の超音波弾性表面波を送波したときの層厚方向のエネルギー分布図。
【図4】 本発明に係るコーティング材の劣化判定方法において、図1で示したステップ2の音速を求める場合の具体例を説明するために用いたもので、(a)はコーティング層の厚さ方向の層厚毎のエネルギー分布線図、(b)はコーティング層の厚さ方向の寄与率を考慮した層厚毎の超音波弾性表面波のエネルギー分布図、(c)はコーティング層の厚さ方向の寄与率を考慮した層厚毎の音速分布図。
【図5】 図1で示したステップ6のマスターカーブの具体例を示すもので、コーティング層に窒素化合物が含まれる場合、その体積率と超音波弾性表面波の音速との相関関係を示すグラフ。
【図6】 図1で示したステップ6のマスターカーブの具体例を示すもので、コーティング層に窒素化合物が含まれる場合、その体積率と超音波弾性表面波の減衰率との相関関係を示すグラフ。
【図7】 図1で示したステップ6のマスターカーブの具体例を示すもので、コーティング層に窒素化合物が含まれる場合、その体積率と超音波弾性表面波の中心低下率との相関関係を示すグラフ。
【図8】 図1で示したステップ2の音速を求める際、超音波として漏洩表面波を用いることを説明する概念図。
【図9】 図1で示したステップ2の音速を求める際、超音波の種類を説明するもので、(a)は表面SH波を用いることを説明する概念図、(b)は表面波の伝搬方向を説明するために用いた概念図。
【図10】 図1で示したステップ3のコーティング層の層厚を計測する具体例を説明するために用いたもので、(a)は電磁気法でコーティング層の層厚を計測する概念図、(b)は予めテスト材で求めておいたインピーダンス変化量とコーティング層の層厚との相関関係を示すマスターカーブ。
【図11】 図1で示したステップ3のコーティング層の層厚を計測する具体例を説明するために用いたもので、超音波を説明するために用いた概念図。
【図12】 図1で示したステップ5の3次元画像化の具体例を説明するために用いたもので、(a)はコーティング層を層毎に区分化した概念図、(b)は層毎にカラー階調で表示した音速分布を示す概念図。
【図13】 図2で示した超音波センサの具体例を説明するために用いたもので、振動子が円錐型のものを適用することを示す概念図。
【図14】 図2で示した超音波センサの具体例を説明するために用いたもので、振動子が半円柱状のものを適用することを示す概念図。
【図15】 図2で示した超音波センサの他の実施形態における具体例を説明するために用いたもので、レーザ発振部と超音波受信部とを組み合せた概念図。
【図16】 図2で示した超音波センサの他の実施形態における具体例を説明するために用いたもので、レーザ発振部に超音波受信部および音響レンズを組み合せた概念図。
【図17】 図15および図16で示したレーザ発振部から発信されるレーザパルス間隔を説明するために用いた概念図。
【図18】 図2で示した超音波センサおよび超音波送受信器の他の実施形態を説明するために用いた概略系統図。
【図19】 図2で示した超音波センサのさらに他の実施形態を説明するために用いた概念図。
【図20】 図19で示した超音波センサの変形例を示す概念図。
【図21】 図2で示した超音波センサのさらに他の実施形態を説明するために用いた概念図。
【図22】 図21で示した超音波センサの変形例を示す概念図。
【符号の説明】
1 翼母材
2 コーティング材
3 コーティング層
3a 窒素化合物
4 超音波センサ
5 センサホルダ
6 層厚計測センサ
7 センサ保持機構部
8 センサ駆動機構部
9 駆動機構制御装置
10 制御装置
11 超音波送受信器
12 膜厚計測装置
13 信号処理装置
14 信号ケーブル
15 電磁気センサ
16 振動子
17 レーザ発振部
18a,18b 超音波受信部
19 レーザ発振器
20 超音波受信器
21 レーザ検出器
22 音響レンズ
23 センサ
24 レーザ受信器
25 レーザ変位計
26 フィルタユニット
27 制御ユニット
28 アレイ型超音波センサ
29 マトリックスアレイ型超音波センサ
Claims (7)
- コーティング材の劣化度評価部分を選定する工程と、
選定した劣化度評価部分に異なる周波数の超音波をコーティング層に伝播させ、それぞれの周波数毎の音速値、減衰値または周波数解析による周波数特性値の少なくとも1つを計測する工程と、
上記音速値、減衰値または周波数解析による周波数特性値の少なくとも1つを計測する工程と並列してコーティング層の厚さを求める工程と、
上記コーティング層の厚さを求める工程で得られたコーティング層の厚さと、上記計測された周波数毎の音速値、減衰値または周波数解析による周波数特性値の少なくとも1つから各周波数毎のコーティング層における層厚方向のエネルギー分布を求め、求めたエネルギー分布に基づき各周波数毎のエネルギーの層厚毎の平均値を求め、この平均値と各層厚毎の全エネルギーに基づいて上記コーティング層を細分化した層厚毎に区分化する工程と、
上記層厚毎に区分化されたデータを画像化する工程と、
上記画像化したデータを予めデータベースとして格納しておいたマスターカーブに照合させ、上記コーティング材の補修の可否を判定する劣化度評価工程と
を備えていることを特徴とするコーティング材の劣化判定方法。 - 前記選定した劣化度評価部分の層厚を求める工程は、電磁気法でコーティング層の層厚を求めることを特徴とする請求項1記載のコーティング材の劣化判定方法。
- 前記コーティング層の層厚を求める電磁気法は、コーティング層からインピーダンス変化を計測し、計測したインピーダンスを予めデータベース化したマスターカーブに照合させてコーティング層の層厚を求めることを特徴とする請求項2記載のコーティング材の劣化判定方法。
- 前記選定した劣化度評価部分の層厚を求める工程は、超音波法でコーティング層の層厚を求めることを特徴とする請求項1記載のコーティング材の劣化判定方法。
- 前記コーティング層の層厚を求める超音波法は、コーティング層の境界面に超音波が到達する時間と、超音波の音速との掛算からコーティング層の層厚を求めることを特徴とする請求項4記載のコーティング材の劣化判定方法。
- 前記コーティング層に伝播される超音波は、漏洩表面波を用いることを特徴とする請求項1記載のコーティング材の劣化判定方法。
- 前記コーティング層に伝播される超音波は、表面SH波であることを特徴とする請求項1記載のコーティング材の劣化判定方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000023151A JP4131893B2 (ja) | 2000-01-31 | 2000-01-31 | コーティング材の劣化判定方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000023151A JP4131893B2 (ja) | 2000-01-31 | 2000-01-31 | コーティング材の劣化判定方法 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2007318571A Division JP4602394B2 (ja) | 2007-12-10 | 2007-12-10 | コーティング材の劣化判定装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001215219A JP2001215219A (ja) | 2001-08-10 |
| JP4131893B2 true JP4131893B2 (ja) | 2008-08-13 |
Family
ID=18549351
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2000023151A Expired - Fee Related JP4131893B2 (ja) | 2000-01-31 | 2000-01-31 | コーティング材の劣化判定方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4131893B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013128947A (ja) * | 2011-12-21 | 2013-07-04 | Toshiba Mach Co Ltd | 金型付き成形機、成形機及び金型ユニット |
| JP7528775B2 (ja) * | 2020-12-22 | 2024-08-06 | トヨタ自動車株式会社 | 塗料の隠蔽性試験方法 |
| CN115032282A (zh) * | 2022-05-30 | 2022-09-09 | 北京工业大学 | 一种海洋装备涂覆结构金属涂层损伤的宽频磁声多参量定量评估方法 |
-
2000
- 2000-01-31 JP JP2000023151A patent/JP4131893B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001215219A (ja) | 2001-08-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| RU2485388C2 (ru) | Устройство и блок датчиков для контроля трубопровода с использованием ультразвуковых волн двух разных типов | |
| US7389693B2 (en) | Methods and apparatus for porosity measurement | |
| WO2008007460A1 (en) | Ultrasonic scanning device and method | |
| WO2009126886A1 (en) | Nondestructive testing apparatus and method | |
| WO2016090589A1 (zh) | 一种激光超声金属材料残余应力的无损测量方法及设备 | |
| US7086285B2 (en) | Nondestructive inspection method and system therefor | |
| JP2003004710A (ja) | 肉盛管の検査方法 | |
| Kauffmann et al. | Multi-modal leaky Lamb waves in two parallel and immersed plates: Theoretical considerations, simulations, and measurements | |
| JP4196643B2 (ja) | 超音波による内部欠陥の映像化方法、及び、装置 | |
| JP2011529170A (ja) | カップリングチェックを使用した改良超音波非破壊検査 | |
| JP4602394B2 (ja) | コーティング材の劣化判定装置 | |
| CA2314305A1 (en) | Ultrasonic spectroscopy apparatus and method for determining thickness and other properties of multilayer structures | |
| JPH0210261A (ja) | 粒間腐食の測定方法 | |
| JP2008261889A (ja) | 超音波による内部欠陥の映像化方法、及び、装置 | |
| US6829940B2 (en) | Method and apparatus for measuring surface wave traveling time | |
| JP2006084447A (ja) | 超音波非破壊計測方法及びそれに用いる超音波非破壊計測装置 | |
| JP2001215219A (ja) | コーティング材の劣化判定方法およびその装置 | |
| JP4673686B2 (ja) | 表面検査方法およびその表面検査装置 | |
| CN113777047A (zh) | 基于热弹效应的金属表面裂纹位置及大小的识别方法 | |
| JPH07325069A (ja) | 高温部材の劣化検出方法および装置 | |
| Chen et al. | Parameter measurement of the cylindrically curved thin layer using low-frequency circumferential Lamb waves | |
| Bar-Cohen et al. | NDE of composites using leaky lamb waves (LLW) | |
| JP2004053382A (ja) | 薄膜の厚さ測定方法 | |
| CN116626167B (zh) | 一种超声横波衰减系数的测量装置及工作方法 | |
| RU2782966C1 (ru) | Способ определения размеров зерна в листовом металлопрокате |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050818 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070702 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20071009 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071210 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080325 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080428 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080527 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080529 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110606 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110606 Year of fee payment: 3 |
|
| LAPS | Cancellation because of no payment of annual fees |