JP4135829B2 - インターナルクランクシャフトミラーのカッタ交換装置及びカッタ交換方法 - Google Patents
インターナルクランクシャフトミラーのカッタ交換装置及びカッタ交換方法 Download PDFInfo
- Publication number
- JP4135829B2 JP4135829B2 JP30068998A JP30068998A JP4135829B2 JP 4135829 B2 JP4135829 B2 JP 4135829B2 JP 30068998 A JP30068998 A JP 30068998A JP 30068998 A JP30068998 A JP 30068998A JP 4135829 B2 JP4135829 B2 JP 4135829B2
- Authority
- JP
- Japan
- Prior art keywords
- cutter
- adapter
- attached
- mirror
- claw
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000000034 method Methods 0.000 title description 7
- 210000000078 claw Anatomy 0.000 claims description 56
- 230000002093 peripheral effect Effects 0.000 claims description 53
- 230000002441 reversible effect Effects 0.000 claims description 7
- 238000003801 milling Methods 0.000 claims description 3
- 238000003780 insertion Methods 0.000 claims description 2
- 230000037431 insertion Effects 0.000 claims description 2
- 239000000758 substrate Substances 0.000 description 8
- 230000003028 elevating effect Effects 0.000 description 4
- 230000001965 increasing effect Effects 0.000 description 4
- 238000012986 modification Methods 0.000 description 3
- 230000004048 modification Effects 0.000 description 3
- 210000000707 wrist Anatomy 0.000 description 3
- 238000007796 conventional method Methods 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
Images








Landscapes
- Milling Processes (AREA)
Description
【発明の属する技術分野】
この発明はクランクシャフトを加工するインターナルクランクシャフトミラーのカッタ交換装置及びカッタ交換方法に関する。
【0002】
【従来の技術】
従来内周面に複数のチップが取付けられた内刃カッタを使用してクランクシャフトを加工するインターナルクランクシャフトミラーのカッタ交換装置としては、例えば特開平8−118125号公報や、実開平6−5816号公報に記載されたものが公知である。
【0003】
前者公報のカッタ取付け装置は、ピンミラーカッタの外周部に周方向に等間隔で2個以上のスプラインを、アダプタの内周部に前記スプラインに対応させたスプライン溝を各々設け、このスプラインとスプライン溝にアダプタに対するカッタ差込み方向前方側が次第に幅狭になるテーパを付けて両者を嵌合させた構造で、熱膨張で嵌合がきつくなったり、抜き取り時にカッタが傾くことによって嵌合がこじれたりすることがなく、高い芯出し精度を得た上でピンミラーカッタの着脱が容易に行える効果を有する。
【0004】
また後者公報のカッタ取付け装置は、カッタ本体のキー溝を、カッタ本体1の軸線に対してテーパ状に形成し、このキー溝にカッタアダプタのキーを嵌入するようにしたもので、カッタ本体が熱膨張しても、カッタアダプタよりカッタ本体が簡単に取外せるため、カッタの交換が短時間で容易に行える効果を有する。
【0005】
【発明が解決しようとする課題】
しかし上記何れの公報のカッタ取付け装置も、カッタアダプタにカッタ本体を取付けた後、複数のクランプボルトを締め付けて、カッタアダプタにカッタ本体を固定している。
【0006】
またカッタアダプタよりカッタ本体を取外す場合も、複数のクランプボルトを緩めて取外した後、カッタアダプタよりカッタ本体を取外している。
このためカッタ本体の脱着作業に多くの時間を必要として作業能率が悪いなどの不具合があった。
【0007】
この発明はかかる従来の不具合を改善するためになされたもので、カッタの交換が短時間で容易に行えるインターナルクランクシャフトミラーのカッタ交換装置及びカッタ交換方法を提供することを目的とするものである。
【0008】
【課題を解決するための手段及び作用効果】
上記目的を達成するため請求項1記載の発明は、内周面にチップの取付けられたカッタ本体を回転させて、ワークをミーリング加工するインターナルクランクシャフトミラーにおいて、ミラー本体に設けたカッタユニットに割出し回転自在に取付けられたカッタアダプタに上記カッタ本体を着脱自在に設け、
上記カッタアダプタに対して上記カッタ本体をクランプするクランプ手段を少なくとも1個設け、
該クランプ手段は、上記カッタアダプタの内周面に設けられた環状のカッタ受け座と、上記カッタアダプタに半径方向に移動自在に設けられ、先端部に上記カッタ受け座と対向したクサビ面を有した爪体と、この爪体を、その先端部がカッタアダプタの内周面よりも出没自在に突出するように付勢する付勢手段と、上記カッタ本体の外周部に形成され上記爪体のクサビ面と上記カッタ受け座との間でクランプされる係止部を備え、
上記ミラー本体に、カッタ本体を搬入出する方向へ移動自在なアームを設け、かつこのアームに、上記カッタアダプタに脱着すべきカッタ本体を保持するカッタ保持手段を設け、また上記カッタ保持手段には、カッタ本体の位置決めを行う位置決め手段と、カッタ本体の取外し時爪体を退入させる爪体退入手段を設けたものである。
【0009】
上記構成により、カッタ本体の交換作業が短時間で能率よく行えるため、生産性が向上すると共に、アームに設けたカッタ保持手段にカッタ本体を取付けて、カッタアダプタに対してカッタ本体を自動的に脱着することから、カッタ本体を作業者が支持して脱着する従来の方法に比べて、作業者の疲労を大幅に軽減することができる。
【0010】
上記目的を達成するため請求項2記載の発明は、内周面にチップの取付けられたカッタ本体を回転させて、ワークをミーリング加工するインターナルクランクシャフトミラーにおいて、ミラー本体に設けたカッタユニットに割出し回転自在に取付けられたカッタアダプタに上記カッタ本体を着脱自在に設け、
上記カッタアダプタに対して上記カッタ本体をクランプするクランプ手段を少なくとも1個設け、
該クランプ手段は、上記カッタアダプタの内周面に設けられた環状のカッタ受け座と、上記カッタアダプタに半径方向に移動自在に設けられ、先端部に上記カッタ受け座と対向したクサビ面を有した爪体と、この爪体を、その先端部がカッタアダプタの内周面よりも出没自在に突出するように付勢する付勢手段と、上記カッタ本体の外周部に形成され上記爪体のクサビ面と上記カッタ受け座との間でクランプされる係止部を備え、
上記ミラー本体へワークを搬入出するオートローダに、上記カッタアダプタに脱着すべきカッタ本体を保持するカッタ保持手段を昇降自在に設け、また上記カッタ保持手段)には、カッタ本体の位置決めを行う位置決め手段と、カッタ本体の取外し時爪体を退入させる爪体退入手段を設けたものである。
【0011】
上記構成により、カッタ本体の交換作業が短時間で能率よく行えるため、生産性が向上すると共に、オートローダに設けたカッタ保持手段にカッタ本体を取付けて、カッタアダプタに対してカッタ本体を自動的に脱着することから、カッタ本体を作業者が支持して脱着する従来の方法に比べて、作業者の疲労を大幅に軽減することができる。
【0012】
またミラー本体にワークを搬入出するオートローダを利用してカッタ本体の搬入出と交換作業を自動的に行うようにしたことから、オートローダを制御する制御系を利用してカッタ交換装置の動作を制御することができるため、カッタ交換装置用の制御系を別に設ける必要がなく、これによってカッタ交換装置が安価に提供できるようになる。
【0013】
上記目的を達成するため請求項3記載の発明は、クランプ手段の爪体に形成されたクサビ面と反対の面に、カッタ本体の取外し時爪体退入手段が当接して爪体を付勢手段に抗して退入させる傾斜ガイド面を形成すると共に、カッタ本体の外周部には、上記爪体退入手段を挿入する凹入部を形成したものである。
【0014】
上記構成により、凹入部に挿入した爪体退入手段により爪体を退入させることができるため、カッタアダプタよりカッタ本体が簡単に取外せるようになる。
【0015】
上記目的を達成するため請求項4記載の発明は、内周面にチップの取付けられたカッタ本体を回転させて、ワークをミーリング加工するインターナルクランクシャフトミラーにおいて、ミラー本体に、交換すべきカッタ本体を保持するカッタ保持手段を有するカッタ交換装置本体を設置して、このカッタ交換装置本体により上記カッタ本体をカッタ交換位置まで搬入し、次にカッタアダプタにカッタ本体を押し込んで、カッタアダプタとカッタ本体の間に設けられたクランプ手段の爪体とカッタアダプタのカッタ受け座との間でカッタ本体の係止部をクランプすることにより、カッタアダプタに対してカッタ本体を取付けると共に、カッタアダプタよりカッタ本体を取外す場合は、上記取付け時と逆の動作で取外すようにしたものである。
【0016】
上記方法により、カッタ本体の交換作業が短時間で能率よく行えるため、生産性が向上すると共に、カッタ交換位置に搬入したカッタ本体をカッタアダプタに押し込むだけで、カッタアダプタ側に設けられた爪体がカッタ本体をクランプするため、カッタ本体の取付けが容易かつ確実に行える。
【0017】
上記目的を達成するため請求項5記載の発明は、内周面にチップの取付けられたカッタ本体を回転させて、ワークをミーリング加工するインターナルクランクシャフトミラーにおいて、ミラー本体へワークを搬入出するオートローダにカッタ保持手段を設けて、オートローダにより、上記カッタ本体をカッタ交換位置まで搬入し、次にカッタアダプタにカッタ本体を押し込んで、カッタアダプタとカッタ本体の間に設けられたクランプ手段の爪体とカッタアダプタのカッタ受け座との間でカッタ本体の係止部をクランプすることにより、カッタアダプタに対してカッタ本体を取付けると共に、カッタアダプタよりカッタ本体を取外す場合は、上記取付け時と逆の動作で取外すようにしたものである。
【0018】
上記方法により、カッタ本体の交換作業が短時間で能率よく行えるため、生産性が向上すると共に、カッタ交換位置に搬入したカッタ本体をカッタアダプタに押し込むだけで、カッタアダプタ側に設けられた爪体がカッタ本体をクランプするため、カッタ本体の取付けが容易かつ確実に行える。
【0019】
上記目的を達成するため請求項6記載の発明は、カッタ本体を保持するカッタ保持手段にクランプ軸を突設して、カッタ本体を交換する際ミラー本体のチャックによりこのクランプ軸をクランプし、その後カッタアダプタをカッタ本体側へ移動させて、カッタアダプタに対しカッタ本体を着脱するようにしたものである。
【0020】
上記方法により、揺動アームや昇降アームの剛性が低い場合でも、カッタ保持手段のクランプ軸をチャックでクランプすることにより、カッタ保持手段が不安定に揺動することがないので、カッタ本体の脱着作業が容易かつ確実に行えるようになる。
【0021】
上記目的を達成するため請求項7記載の発明は、内周面にチップの取付けられたカッタ本体を回転させて、ワークをミーリング加工すると共に、上記カッタユニットに回転自在に取付けられたカッタアダプタに上記カッタ本体を着脱自在に設け、
上記カッタアダプタに対して上記カッタ本体をクランプするクランプ手段を少なくとも1個設け、
該クランプ手段は、上記カッタアダプタの内周面に設けられた環状のカッタ受け座と、上記カッタアダプタに半径方向に移動自在に設けられ、先端部に上記カッタ受け座と対向したクサビ面を有した爪体と、この爪体を、その先端部がカッタアダプタの内周面よりも出没自在に突出するように付勢する付勢手段と、上記カッタ本体の外周部に形成され上記爪体のクサビ面と上記カッタ受け座との間でクランプされる係止部を備えているインターナルクランクシャフトミラーにおいて、
上記カッタアダプタに脱着すべきカッタ本体が取付け自在な治具本体と、上記治具本体に設けられ、かつ治具本体にカッタ本体を支持する少なくとも一対の支持手段と、上記治具本体に設置され、かつカッタアダプタにカッタ本体を脱着する際、カッタアダプタにカッタ本体をクランプする上記クランプ手段の爪体を上記付勢手段に抗して退入させる爪体退入部材とより構成したものである。
【0022】
上記構成により、交換すべきカッタ本体を治具本体に取付けたら、カッタアダプタとカッタ本体の位置を合せた状態で、カッタアダプタにカッタ本体を押し込むと、爪体退入部材により爪体が退入されるため、カッタアダプタ内にカッタ本体を容易に取付けることができる。
【0023】
またカッタ本体の取付け後、カッタ本体より治具本体を取り外すと、クランプ手段の爪体がカッタ本体をクランプするため、カッタアダプタに対してカッタ本体を確実に取付けることができるようになる。
【0024】
【発明の実施の形態】
この発明の第1の実施の形態を図1ないし図7に示す図面を参照して詳述する。
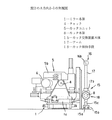
図1ないし図7に示すインターナルクランクシャフトミラーのカッタ交換装置は、自動でカッタの交換を行うようにしたもので、これら図において1はインターナルクランクシャフトミラーの本体(以下単にミラー本体という)で、上記ミラー本体1は、ベッド1a上に一対のワークヘッド2が互に対向し、かつ接離方向に移動自在に設けられていて、これらワークヘッド2の対向面には、加工するワーク3の両端をクランプして固定するチャック4が設けられている。
【0025】
また上記各ワークヘッド2の間には、一対のカッタユニット5が、上記チャック4にクランプされたワーク3の長手方向に移動自在に設けられている。
上記カッタユニット5は、ワーク3の長手方向に移動自在なサドル5aと、このサドル5a上に設けられ、かつサドル5aの移動方向と直交する方向へ移動自在なスライダ5b及びスライダ5bに上下方向に揺動自在にスイングアーム5cを有していて、上記スイングアーム5cにカッタモータ6により回転駆動されるカッタドラム5dが設けられている。
【0026】
そしてこれらカッタドラム5dの対向面に、カッタアダプタ7を介してカッタ本体8が着脱自在に取付けられている。
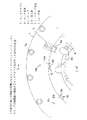
上記カッタアダプタ7は図6に示すように環状に形成されていて、外周側に上記カッタドラム5dへ着脱自在に取付けるための取付け孔7aが円周方向に複数個穿設されていると共に、内周部には、カッタ本体8の外周面に形成された1個ないし複数個のテーパ状キー溝8aに嵌合するキー9が固着されていて、これらキー9によってカッタ本体7の位置決めと回転力の伝達を行うようになっている。
【0027】
またカッタ本体8の内周面には、ワーク3をミーリング加工する複数のチップ8bが円周方向に間隔を存して着脱自在に取付けられていると共に、上記カッタアダプタ7の内周部とカッタ本体8の外周部との間に、カッタアダプタ7に対してカッタ本体8を着脱自在にクランプする1個ないし複数個のクランプ手段10が設けられている。
上記クランプ手段10は図7に示すように、カッタアダプタ7内に半径方向に移動自在に収容され、かつ付勢手段12によりカッタアダプタ7の中心方向に付勢された爪体10aを有している。
上記爪体10aは、先端部がカッタアダプタ7の内周面より出没自在となっていると共に、先端部には、カッタアダプタ7の内周面に設けられた環状のカッタ受け座7bとの間でカッタ本体8の係止部8cをクランプするクサビ面10bが形成されている。
【0028】
上記カッタ本体8の係止部8cは、カッタ本体8の外周部に、クランプ手段10毎に凹入部8dを形成することにより設けられていて、爪体10aのクサビ面10bが密着するように傾斜されており、クサビ面10bの反対側の面には、カッタ本体8を取り外す際爪体10aを退入させる爪体退入手段18dが当接する傾斜ガイド面10cが形成されていると共に、爪体10aの基端側に穿設された長孔10dには、抜け止めピン10eが嵌挿されていて、カッタアダプタ7内より爪体10aが抜け出さないようになっている。
【0029】
一方上記カッタユニット5の対向面には、ワーク加工時、ワーク3を支持するレスト手段14がサドル5aに固定されて設けられていると共に、ミラー本体1の前側には、カッタ交換装置本体(以下装置本体という)15が設置されている。
上記装置本体15は、ミラー本体1前方の床上に設置された基台15a上に、ワーク3の長手方向と平行するよう一対のガイドレール15bが布設されていて、これらガイドレール15b上に支柱15cの下端が図示しない駆動手段により移動自在に支承されている。
【0030】
上記支柱15cの上端には、揺動手段16が設けられていて、この揺動手段16によりアーム17が揺動自在となっている。
上記揺動手段16は、揺動モータ16aにより正逆回転される回転軸16bを有していて、この回転軸16bにアーム17の上端が取付けられている。
上記アーム17の下端側は下方に垂下されていて、上記揺動モータ16aにより、互に対向するチャック4の間に揺動できるようになっていると共に、アーム17の下端にはカッタ保持手段18が設けられていて、このカッタ保持手段18により上記カッタ本体8が着脱自在に保持できるようになっている。
【0031】
なお上記アーム17は、揺動モータ16aによりアーム17を各チャック4の間に揺動させた際、カッタ保持手段18に保持されたカッタ本体8の中心とカッタドラム5dに取付けられたカッタアダプタ7の中心が一致するように予め長さが設定されている。
【0032】
上記カッタ保持手段18は図4及び図5に示すように、アーム17の下端に手首部17aを介して左右反転自在に取付けられた基板18aを有していて、この基板18aの一方の面の中心部に、チャック4にクランプするクランプ軸18bが設けられている。
【0033】
また上記クランプ軸18bの周辺には、カッタ本体8の外周部に形成された凹入部8dに嵌合することによりカッタ本体8を支持すると同時に、カッタ本体8の位置決めを行う支持ブロック18cが凹入部18d毎に設けられていると共に、これら支持ブロック18cの先端部には、カッタ本体8の取り外し時、クランプ手段10の爪体10a先端に形成された傾斜ガイド面10cに当接して爪体10aを退入させる爪体退入手段18dが形成されている。
【0034】
さらに上記基板18aには例えば2個所に、カッタ係止手段19が設けられている。
これらカッタ係止手段19は、各支持ブロック18cが支持したカッタ本体8も脱落しないように係止するもので、一端側が軸受け19aを介して基板18aに回転自在に支承された回転軸19bを有している。
これら回転軸19bはカッタ本体8に形成された鍵孔状の係止孔8に挿脱自在となっていて、回転軸19bの先端には、回転軸19bをほぼ90度回転させると係止孔8cの開口部に係合して、回転軸19bが係止孔8eより抜け出さないよう係止する係止部19cが突設されている。
【0035】
そして各回転軸19bに一端側がキー止めされたレバー19dの他端側には、シリンダなどのアクチュエータ19fが接続されていて、これらアクチュエータ19fにより回転軸19bをほぼ90度正逆回転することにより、カッタ本体8の係止及び解除が行えるようになっている。
【0036】
次に上記構成されたカッタ交換装置の作用を説明すると、ミラー本体1のカッタドラム5dに取付けられたカッタアダプタ7にカッタ本体8を取付けるに当って、まずカッタユニット5のカッタドラム5dを割出し回転させて、カッタアダプタ7をカッタ交換位置に停止させ、次にアーム17の下端に設けられたカッタ保持手段18の各支持ブロック18cとカッタ本体8の凹入部8dを一致させた状態で、カッタ本体8の係止孔8eにカッタ係止手段19の回転軸19bを挿入して、支持ブロック18cによりカッタ本体8の外周部を支持させた状態で、アクチュエータ19fにより回転軸19bをほぼ90度回転させて、カッタ本体8を係止する。
次にこの状態で揺動モータ16aにより回転軸16bを回転させて、アーム17の下端を各チャック4の間に揺動させ、アーム17下端のワーク保持手段18に保持されたカッタ本体8の中心とカッタアダプタ7の中心を一致させる。
【0037】
なおこの動作は、揺動モータ16aにより回転軸16bを割出し回転することにより行うことができる。
上記のようにしてカッタアダプタ7の中心にカッタ本体8の中心を一致させたら、まず一方のカッタユニット5のカッタアダプタ7にカッタ本体8を取付ける。
【0038】
カッタ本体8の取付けに当っては、まずカッタ保持手段18の基板18aに突設されたクランプ軸18bをチャック4でクランプする。
これによってアーム17の剛性が低い場合でも、アーム17の上下が両端支持されるため、不安定に揺動することがなくなる。
次にこの状態でカッタ本体8を取付けるべきカッタユニット5をカッタ保持手段18側へ移動させて、カッタ保持手段18に保持されたカッタ本体8をカッタアダプタ7内に押し込むもので、カッタユニット5によりカッタアダプタ7をカッタ本体8に押し付けると、まず爪体10aの傾斜ガイド面10cがカッタ本体8の外周面に押圧されて爪体10aの先端部が没入する。
この状態でさらにカッタアダプタ7を押し込むと、カッタ本体8外周部がカッタアダプタ7のカッタ受け座7bに当接すると同時に、各爪体10a先端がカッタ本体8外周の凹入部8cに達する。
【0039】
次にこの状態でアクチュエータ19fにより回転軸19bをほぼ90度逆転させてカッタ本体8の係止を解除したら、チャック4を解放した状態でカッタユニット5を後退させると、いままで支持ブロック18cの爪体退入手段18dで退入されていた爪体10aが凹入部8dに進出して、爪体10aのクサビ面10bがカッタ本体8の係止部8cに当接され、これによってカッタ本体8がカッタアダプタ7に取付けられる。
【0040】
以上のようにして一方のカッタユニット5にカッタ本体8を取付けたら、同様にして他方のカッタユニット5にもカッタ本体8を取付けるもので、この時アーム17の下端に設けられた手首部17aによりカッタ保持手段18を左右反転することにより、同一のカッタ保持手段18で左右カッタユニット5へカッタ本体8を取付けることができる。
【0041】
一方使用済のカッタ本体8を別のカッタ本体8と交換する場合は、上記取付け時と逆の操作でカッタアダプタ7よりカッタ本体8を取外して、用済となったカッタ本体8を次に使用するカッタ本体8と交換したら、上記操作で再びカッタアダプタ7にカッタ本体8を取付けるもので、カッタ本体8の交換作業が自動的に行えるようになる。
【0042】
また基板18aの両面に予めカッタ保持手段18を設けておけば、カッタ交換時、次に使用するカッタ本体8を一方のカッタ保持手段18で保持した状態で、他方のカッタ保持手段18により使用済カッタ本体8を取外し、次に基板18aを反転して、次に使用するカッタ本体8をカッタアダプタ7に取付けることにより、カッタの交換時間をさらに短縮することができる。
【0043】
以上はミラー本体1の近傍に設置したカッタ交換装置を使用して、カッタ本体8を自動で交換する場合の第1の実施の形態を示したものであるが、カッタ交換装置に代えて汎用のロボットを使用するようにしてもよい。
また図8ないし図11に示す第2の実施の形態のように、ミラー本体1にワーク3を搬入出するオートローダ20を利用してカッタ本体8を自動交換するようにしてもよい。
次にこの第2の実施の形態を説明する。
なお上記第1の実施の形態と同一部分は同一符号を付してその説明は省略する。
【0044】
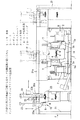
ミラー本体1上方には、両端が架台21により支持された横桁21aがワーク3の長手方向と平行するように設けられていて、この横桁21aにオートローダ20の走行体20aが走行モータ20bにより走行自在に支承されている。
上記走行体20aには、リフトシリンダ22により昇降自在なワーク把持手段23が設けられていて、このワーク把持手段23により、加工すべきワーク3や加工の完了したらワーク3を把持して、ミラー本体1の上方より各チャック4間へ搬入出するようになっていると共に、上記走行体20aにカッタ保持手段18が搭載されている。
上記走行体20aに、図示しない昇降手段により昇降自在な昇降アーム25が設けられ、この昇降アーム25の下端に、上記第1の実施の形態と同様なカッタ保持手段18が設けられている。
【0045】
次に上記構成されたカッタ交換装置の作用を説明すると、ミラー本体1のカッタドラム5dに取付けられたカッタアダプタ7にカッタ本体8を取付けるに当って、まず昇降アーム25の下端に設けられたカッタ保持手段18の各支持ブロック18cとカッタ本体8の凹入部8dを一致させた状態で、カッタ本体8の係止孔8eにカッタ係止手段19の回転軸19bを挿入して、支持ブロック18cによりカッタ本体8の外周部を支持させた状態で、アクチュエータ19fにより回転軸19bをほぼ90度回転させて、カッタ本体8を係止する。
【0046】
次にこの状態で昇降アーム25を上昇させて、カッタ保持手段18をワーク搬送高さ付近まで上昇させたら、オートローダ20の走行体20aを各ワークヘッド2のチャック4間付近まで移動させ、この状態で昇降アーム25を下降させて、カッタ保持手段18に保持されたカッタ本体8の中心をカッタアダプタ7の中心に一致させる。
次にこの状態でオートローダ20の走行体20aをカッタユニット5側へ移動させて、カッタ保持手段18に保持されたカッタ本体8をカッタアダプタ7内に押し込むもので、カッタユニット5によりカッタアダプタ7をカッタ本体8に押し付けると、まず爪体10aの傾斜ガイド面10cがカッタ本体8の外周面に押圧されて爪体10aの先端部が没入する。
【0047】
この状態でさらにカッタアダプタ7を押し込むと、カッタ本体8の外周部がカッタアダプタ7のカッタ受け座7bに当接すると同時に、各爪体10a先端がカッタ本体8外周の凹入部8dに達する。
次にこの状態でアクチュエータ19fにより回転軸19bをほぼ90度逆転させてカッタ本体8の係止を解除したら、チャック4を解放した状態でオートローダ20の走行体20aを後退させると、いままで支持ブロック18cの爪体退入手段18dで退入されていた爪体10aが凹入部8dに進出して、爪体10aのクサビ面10bがカッタ本体8の係止部8cに当接され、これによってカッタ本体8がカッタアダプタ7に取付けられる。
【0048】
以上のようにして一方のカッタユニット5にカッタ本体8を取付けたら、同様にして他方のカッタユニット5にもカッタ本体8を取付けるもので、この時昇降アーム25の下端に設けられた手首部25aによりカッタ保持手段18を左右反転することにより、同一のカッタ保持手段18で左右カッタユニット5へカッタ本体8を取付けることができる。
【0049】
一方使用済のカッタ本体8を別のカッタ本体8と交換する場合は、上記取付け時と逆の操作でカッタアダプタ7よりカッタ本体8を取外して、用済となったカッタ本体8を次に使用するカッタ本体8と交換したら、上記操作で再びカッタアダプタ7にカッタ本体8を取付けるもので、ワーク搬入出用のオートローダ20を利用してカッタ本体8の交換作業が自動的に行えるようになる。
【0050】
なお上記第2の実施の形態では、オートローダ20によりカッタ本体8を各チャック4間に搬入したら、走行体20aをカッタユニット5側へ移動させて、カッタ本体8の脱着を行うようにしたが、カッタユニット5を移動させても同様にカッタ本体8の脱着作業が行える。
また上記第1の実施の形態と同様に、基板18aの両面にカッタ保持手段18を設けて、カッタ本体8の脱着を一工程で行うようにしてもよい。
【0051】
一方上記第1・第2の実施の形態は、何れもカッタ交換装置を使用してカッタ本体8を自動交換する場合であるが、図14に示すカッタ交換治具30を使用して、手動でカッタ本体8を交換するようにしてもよい。
【0052】
次にカッタ本体8を手動で交換する第3の実施の形態を説明する。
なおこの第3の実施の形態でも、第1の実施の形態と同一部分は同一符号を付してその説明は省略する。
【0053】
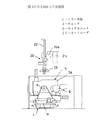
カッタ本体8の交換に使用するカッタ交換治具30は、図14に示すようにカッタ本体8の外径よりやや大径な円板上の治具本体30aにハンドル30bと、少なくとも一対の支持手段31が取付けられている。
上記支持手段31は、治具本体30aに回転自在に支承された支持軸31aを有していて、これら支持軸31aの一端側に、カッタ本体8に形成されたねじ孔8gに螺合自在なねじ部31bが形成されており、支持軸31aの他端側には、把手31cが設けられている。
【0054】
また把手31cと支持軸31aの中間部に設けられた大径部31dの間には、重錘31eが軸方向に移動自在に設けられていると共に、ねじ部31bの近傍には、ほぼL字形の爪体退入部材30cが設けられている。
上記爪体退入部材30cは、一端側が治具本体30aに固着され、他端側は支持軸31aと平行するように設けられていて、先端部が爪体10aの傾斜ガイド面10cを押圧することにより、爪体10aを退入させるようになっていると共に、治具本体30aに開口された円孔30eの周辺部には、カッタ本体8の内周面を支持する支持筒30fが固着されている。
【0055】
次に上記構成された第3の実施の形態になるカッタ交換装置の作用を説明すると、ミラー本体1のカッタドラムに予め取付けられたカッタアダプタ7にカッタ本体8を取付けるに当って、まずカッタ本体8の一側面がわよりカッタ交換治具30の支持筒30fをカッタ本体8の内周部に嵌入し、この状態で支持手段31の把手31cを回転して、支持軸31aのねじ部31bをカッタ本体8のねじ孔8gに螺挿する。
【0056】
次にこの状態でカッタ交換治具30のハンドル30bを把持してカッタ本体8をほぼ垂直に保持したら、カッタアダプタ7側のキー9とカッタ本体8のキー溝8aを合致させた状態で、カッタアダプタ7の内周面にカッタ本体8の外周面を嵌合して、カッタ本体8をカッタアダプタ7内へ押し込む。
これによってカッタ本体8の外周面がカッタアダプタ7内周に突出された爪体10a先端の傾斜ガイド面10cを押圧して、爪体10aの先端を退入させるため、カッタ本体8の外周面は爪体10aの先端を通過して、図14に示すようにカッタ本体8がカッタアダプタ7のカッタ受け座7bが係合すると共に、爪体10aは爪体退入部材30cの先端により退入状態に保持される。
【0057】
次にこの状態で支持手段31の把手31cを逆転して、支持軸31aを後退させると、ともに爪体退入部材30cも後退されるため、付勢手段12の付勢力により爪体10aがカッタ本体8外周の凹入部8d内に進入して、爪体10aのクサビ面10bが凹入部8d内の係止面8cに係合し、カッタアダプタ7のカッタ受け座7bと爪体10aのクサビ面10bの間でカッタ本体8の外周部をクランプする。
これによってカッタアダプタ7内にカッタ本体8を押し込むだけで、カッタアダプタ7に対してカッタ本体8を取付けることができると共に、カッタ本体8の取付け後は、カッタ本体8よりカッタ交換治具30を取外すことにより、カッタ本体8によりワーク3の加工が行えるようになる。
【0058】
またカッタアダプタ7とともにカッタ本体8を回転させて、カッタ本体8の内周面に取付けられたチップ8bによりワーク3をミーリング加工する際には、カッタアダプタ7からの回転力は、キー9を介してカッタ本体8へ伝達されるため、回転力や切削反力が直接クランプ手段10の爪体10aに作用することがない。
【0059】
一方カッタ本体8を交換するため、カッタ本体8をカッタアダプタ7より取外すには、まずカッタ本体8の側面にカッタ交換治具30を取付けることにより、カッタ交換治具30の爪体退入部材30cにより爪体10aの先端を図14に示す位置に退入させ、次にこの状態でカッタ交換治具30のハンドル30bを把持してカッタ本体8を抜き出せばよく、このとき、カッタアダプタ7にカッタ本体8が強く嵌合して抜き出しにくいときには、支持手段31の重錘31eを強く把手31cに衝突させて、支持軸31aを介してカッタ本体8に衝撃を与えることにより、カッタアダプタ7よりカッタ本体8を簡単に抜き出すことができるようになる。
【0060】
また図15はカッタ交換治具30の変形例を示すもので、次にこれを説明すると、爪体10aのクランプ力を強くするため付勢手段12の付勢力を強くすると、カッタ交換治具30を使用してカッタ本体8をカッタアダプタ7内に押し込んでも、爪体退入部材30cのみでは爪体10aが退入できなかったり、爪体10aを退入させるのに大きな押し付け力が必要となる。
そこで押し付け力を増すため、カッタ交換治具30の支持手段31近傍に増力手段32を設けたもので、増力手段32は、カッタアダプタ7に設けられたねじ孔7cに螺合自在なねじ軸32aと、このねじ軸32aを回転させる把手32bより構成されている。
【0061】
そしてカッタ交換治具30によりカッタ本体8をカッタアダプタ7に取付けたら、図15に示すように把手32bを回転してねじ軸32aをカッタアダプタ7のねじ孔7cへねじ込む。
これによってカッタ交換治具30がカッタアダプタ7側へ引き付けられて、カッタ交換治具30の爪体退入部材30cの先端が強く爪体10aの傾斜ガイド面10cを押圧するため、付勢手段12の付勢力を強くしても、小さい力で爪体10aの退入が行えるようになる。
【0062】
なお上記第1・第2の実施の形態とも、カッタアダプタ7側に設けたテーパキー9にカッタ本体8の外周部に設けたキー溝8aを嵌合して、カッタアダプタ7に対してカッタ本体8の位置決めを行うと共に、回転力の伝達を行うようにしたが、図12及び図13に示すように、カッタアダプタ7の内周面にテーパスプライン10fを、そしてカッタ本体8の外周面に、上記テーパスプライン10fに係脱自在に係合するテーパスプライン8fを設けて、カッタアダプタ7に対してカッタ本体8の位置決めを行うと共に、回転力の伝達を行うようにしてもよい。
【図面の簡単な説明】
【図1】この発明の第1の実施の形態になるカッタ交換装置が設けられたインターナルクランクシャフトミラーの平面図である。
【図2】この発明の第1の実施の形態になるカッタ交換装置が設けられたインターナルクランクシャフトミラーの正面図である。
【図3】図2のA方向からの矢視図である。
【図4】この発明の第1の実施の形態になるインターナルクランクシャフトミラーのカッタ交換装置に設けられたカッタ保持手段の正面図である。
【図5】図4のB−B線に沿う断面図である。
【図6】この発明の第1の実施の形態になるインターナルクランクシャフトミラーのカッタ交換装置に使用するカッタアダプタ及びカッタ本体の正面図である。
【図7】図6のC−C線に沿う断面図である。
【図8】この発明の第2の実施の形態になるカッタ交換装置が設けられたインターナルクランクシャフトミラーの平面図である。
【図9】この発明の第2の実施の形態になるカッタ交換装置が設けられたインターナルクランクシャフトミラーの正面図である。
【図10】図9のD方向からの矢視図である。
【図11】図9のE方向からの矢視図である。
【図12】カッタアダプタ及びカッタ本体の変形例を示す正面図である。
【図13】図12のF−F線に沿う断面図である。
【図14】この発明の第3の実施の形態になるカッタ交換治具の断面図である。
【図15】この発明の第3の実施の形態になるカッタ交換治具の変形例を示す断面図である。
【符号の説明】
1…ミラー本体
3…ワーク
4…チャック
5…カッタユニット
7…カッタアダプタ
8…カッタ本体
8b…チップ
8c…係止部
8d…凹入部
10…クランプ手段
10a…爪体
10b…クサビ面
10c…傾斜ガイド面
12…付勢手段
15…カッタ交換装置本体
17…アーム
18…カッタ保持手段
18b…クランプ軸
18d…爪体退入手段
20…オートローダ
30a…治具本体
30c…爪体退入部材
31…支持手段
Claims (7)
- 内周面にチップ(8b)の取付けられたカッタ本体(8)を回転させて、ワーク(3)をミーリング加工するインターナルクランクシャフトミラーにおいて、ミラー本体(1)に設けたカッタユニット(5)に割出し回転自在に取付けられたカッタアダプタ(7)に上記カッタ本体(8)を着脱自在に設け、
上記カッタアダプタ(7)に対して上記カッタ本体(8)をクランプするクランプ手段(10)を少なくとも1個設け、
該クランプ手段(10)は、上記カッタアダプタ(7)の内周面に設けられた環状のカッタ受け座(7b)と、上記カッタアダプタ(7)に半径方向に移動自在に設けられ、先端部に上記カッタ受け座(7b)と対向したクサビ面(10b)を有した爪体(10a)と、この爪体(10a)を、その先端部がカッタアダプタ(7)の内周面よりも出没自在に突出するように付勢する付勢手段(12)と、上記カッタ本体(8)の外周部に形成され上記爪体(10a)のクサビ面(10b)と上記カッタ受け座(7b)との間でクランプされる係止部(8c)を備え、
上記ミラー本体(1)に、カッタ本体(8)を搬入出する方向へ移動自在なアーム(17)を設け、かつこのアーム(17)に、上記カッタアダプタ(7)に脱着すべきカッタ本体(8)を保持するカッタ保持手段(18)を設け、また上記カッタ保持手段(18)には、カッタ本体(8)の位置決めを行う位置決め手段と、カッタ本体(8)の取外し時爪体(10a)を退入させる爪体退入手段(18d)を設けたことを特徴とするインターナルクランクシャフトミラーのカッタ交換装置。 - 内周面にチップ(8b)の取付けられたカッタ本体(8)を回転させて、ワーク(3)をミーリング加工するインターナルクランクシャフトミラーにおいて、ミラー本体(1)に設けたカッタユニット(5)に割出し回転自在に取付けられたカッタアダプタ(7)に上記カッタ本体(8)を着脱自在に設け、
上記カッタアダプタ(7)に対して上記カッタ本体(8)をクランプするクランプ手段(10)を少なくとも1個設け、
該クランプ手段(10)は、上記カッタアダプタ(7)の内周面に設けられた環状のカッタ受け座(7b)と、上記カッタアダプタ(7)に半径方向に移動自在に設けられ、先端部に上記カッタ受け座(7b)と対向したクサビ面(10b)を有した爪体(10a)と、この爪体(10a)を、その先端部がカッタアダプタ(7)の内周面よりも出没自在に突出するように付勢する付勢手段(12)と、上記カッタ本体(8)の外周部に形成され上記爪体(10a)のクサビ面(10b)と上記カッタ受け座(7b)との間でクランプされる係止部(8c)を備え、
上記ミラー本体(1)へワーク(3)を搬入出するオートローダ(20)に、上記カッタアダプタ(7)に脱着すべきカッタ本体(8)を保持するカッタ保持手段(18)を昇降自在に設け、また上記カッタ保持手段(18)には、カッタ本体(8)の位置決めを行う位置決め手段と、カッタ本体(8)の取外し時爪体(10a)を退入させる爪体退入手段(18d)を設けたことを特徴とするインターナルクランクシャフトミラーのカッタ交換装置。 - クランプ手段(10)の爪体(10a)に形成されたクサビ面(10b)と反対の面に、カッタ本体(8)の取外し時爪体退入手段(18d)が当接して爪体(10a)を付勢手段(12)に抗して退入させる傾斜ガイド面(10c)を形成すると共に、カッタ本体(8)の外周部には、上記爪体退入手段(18d)を挿入する凹入部(8d)を形成してなる請求項1または2記載のインターナルクランクシャフトミラーのカッタ交換装置。
- 内周面にチップ(8b)の取付けられたカッタ本体(8)を回転させて、ワーク(3)をミーリング加工するインターナルクランクシャフトミラーにおいて、ミラー本体(1)に、交換すべきカッタ本体(8)を保持するカッタ保持手段(18)を有するカッタ交換装置本体(15)を設置して、このカッタ交換装置本体(15)により上記カッタ本体(8)をカッタ交換位置まで搬入し、次にカッタアダプタ(7)にカッタ本体(8)を押し込んで、カッタアダプタ(7)とカッタ本体(8)の間に設けられたクランプ手段(10)の爪体(10a)とカッタアダプタ(7)のカッタ受け座(7b)との間でカッタ本体(8)の係止部(8c)をクランプすることにより、カッタアダプタ(7)に対してカッタ本体(8)を取付けると共に、カッタアダプタ(7)よりカッタ本体(8)を取外す場合は、上記取付け時と逆の動作で取外すことを特徴とするインターナルクランクシャフトミラーのカッタ交換方法。
- 内周面にチップ(8b)の取付けられたカッタ本体(8)を回転させて、ワーク(3)をミーリング加工するインターナルクランクシャフトミラーにおいて、ミラー本体(1)へワーク(3)を搬入出するオートローダ(20)にカッタ保持手段(18)を設けて、オートローダ(20)により、上記カッタ本体(8)をカッタ交換位置まで搬入し、次にカッタアダプタ(7)にカッタ本体(8)を押し込んで、カッタアダプタ(7)とカッタ本体(8)の間に設けられたクランプ手段(10)の爪体(10a)とカッタアダプタ(7)のカッタ受け座(7b)との間でカッタ本体(8)の係止部(8c)をクランプすることにより、カッタアダプタ(7)に対してカッタ本体(8)を取付けると共に、カッタアダプタ(7)よりカッタ本体(8)を取外す場合は、上記取付け時と逆の動作で取外すことを特徴とするインターナルクランクシャフトミラーのカッタ交換方法。
- カッタ本体(8)を保持するカッタ保持手段(18)にクランプ軸(18b)を突設して、カッタ本体(8)を交換する際ミラー本体(1)のチャック(4)によりこのクランプ軸(18b)をクランプし、その後カッタアダプタ(7)をカッタ本体(8)側へ移動させて、カッタアダプタ(7)に対しカッタ本体(8)を着脱するようにしてなる請求項4または5記載のインターナルクランクシャフトミラーのカッタ交換方法。
- 内周面にチップ(8b)の取付けられたカッタ本体(8)を回転させて、ワーク(3)をミーリング加工すると共に、上記カッタユニット(5)に回転自在に取付けられたカッタアダプタ(7)に上記カッタ本体(8)を着脱自在に設け、
上記カッタアダプタ(7)に対して上記カッタ本体(8)をクランプするクランプ手段(10)を少なくとも1個設け、
該クランプ手段(10)は、上記カッタアダプタ(7)の内周面に設けられた環状のカッタ受け座(7b)と、上記カッタアダプタ(7)に半径方向に移動自在に設けられ、先端部に上記カッタ受け座(7b)と対向したクサビ面(10b)を有した爪体(10a)と、この爪体(10a)を、その先端部がカッタアダプタ(7)の内周面よりも出没自在に突出するように付勢する付勢手段(12)と、上記カッタ本体(8)の外周部に形成され上記爪体(10a)のクサビ面(10b)と上記カッタ受け座(7b)との間でクランプされる係止部(8c)を備えているインターナルクランクシャフトミラーにおいて、
上記カッタアダプタ(7)に脱着すべきカッタ本体(8)が取付け自在な治具本体(30a)と、上記治具本体(30a)に設けられ、かつ治具本体(30a)にカッタ本体(8)を支持する少なくとも一対の支持手段(31)と、上記治具本体(30a)に設置され、かつカッタアダプタ(7)にカッタ本体(8)を脱着する際、カッタアダプタ(7)にカッタ本体(8)をクランプする上記クランプ手段(10)の爪体(10a)を上記付勢手段(12)に抗して退入させる爪体退入部材(30c)とを具備したことを特徴とするインターナルクランクシャフトミラーのカッタ交換治具。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP30068998A JP4135829B2 (ja) | 1998-10-22 | 1998-10-22 | インターナルクランクシャフトミラーのカッタ交換装置及びカッタ交換方法 |
| US09/413,882 US6203477B1 (en) | 1998-10-12 | 1999-10-07 | Cutter changing systems and methods for internal crankshaft miller |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP30068998A JP4135829B2 (ja) | 1998-10-22 | 1998-10-22 | インターナルクランクシャフトミラーのカッタ交換装置及びカッタ交換方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2000126921A JP2000126921A (ja) | 2000-05-09 |
| JP4135829B2 true JP4135829B2 (ja) | 2008-08-20 |
Family
ID=17887901
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP30068998A Expired - Fee Related JP4135829B2 (ja) | 1998-10-12 | 1998-10-22 | インターナルクランクシャフトミラーのカッタ交換装置及びカッタ交換方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4135829B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US9421703B2 (en) | 2011-08-16 | 2016-08-23 | General Electric Company | Panels and processes therefor |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4524637B2 (ja) * | 2004-11-30 | 2010-08-18 | 三菱マテリアル株式会社 | ピンミラーカッタの取付機構 |
| JP4569308B2 (ja) * | 2005-02-15 | 2010-10-27 | 三菱マテリアル株式会社 | ピンミラーカッタの取付機構 |
| CN107717642A (zh) * | 2017-11-30 | 2018-02-23 | 株洲三鑫硬质合金生产有限公司 | 一种具有双头上料的开刃机及控制方法 |
| CN110695730B (zh) * | 2019-10-25 | 2020-04-28 | 嵊州月明模具科技有限公司 | 一种多边形截面的金属模具表面切削装置 |
-
1998
- 1998-10-22 JP JP30068998A patent/JP4135829B2/ja not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US9421703B2 (en) | 2011-08-16 | 2016-08-23 | General Electric Company | Panels and processes therefor |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2000126921A (ja) | 2000-05-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPH029501A (ja) | 回転対称部材を加工するための方法および装置 | |
| JPH09108974A (ja) | 工作機械 | |
| JP4261899B2 (ja) | スピニング加工装置 | |
| US6203477B1 (en) | Cutter changing systems and methods for internal crankshaft miller | |
| JP7579960B2 (ja) | ワーククランプ装置 | |
| JP2000126921A (ja) | インターナルクランクシャフトミラーのカッタ交換装置及びカッタ交換方法 | |
| JP3581308B2 (ja) | 工作機械用生爪チャック | |
| US3981211A (en) | Self-centering tool holding apparatus | |
| JP4765790B2 (ja) | 砥石車の着脱構造 | |
| JPS6246291B2 (ja) | ||
| JP4097050B2 (ja) | インターナルクランクシャフトミラーのカッタ取付け装置 | |
| JP2001179512A (ja) | 筒状ワークの内径及び両端面の加工装置、筒状ワーク把持用チャック | |
| US6161991A (en) | Method of machining crankshaft | |
| JPS61293749A (ja) | マシニングセンターの加工物マガジン | |
| JP4188633B2 (ja) | ツールクランパ | |
| JP3750105B2 (ja) | 鋼管端部の加工装置 | |
| JPH0560705U (ja) | 旋 盤 | |
| JP3745250B2 (ja) | 円テーブル用クランプ装置の加工物把持用治具ホルダー取付構造 | |
| JPH11188513A (ja) | 工作機械のチャックの自動交換方法及び自動チャック交換装置 | |
| JP4907021B2 (ja) | 工作物を加工する方法とそれを実行する中心ピンを備えるチャック | |
| JP4092066B2 (ja) | 複合加工装置 | |
| CN219787449U (zh) | 一种制动鼓钻孔夹具 | |
| JP2007331060A (ja) | 砥石車の着脱構造 | |
| JP2002307207A (ja) | センタツール及び複合加工機 | |
| JPH0482606A (ja) | 工具主軸用バイトホルダ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A625 | Written request for application examination (by other person) |
Free format text: JAPANESE INTERMEDIATE CODE: A625 Effective date: 20041005 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070928 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20071017 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071217 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080507 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080602 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110613 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110613 Year of fee payment: 3 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313111 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110613 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110613 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120613 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120613 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130613 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140613 Year of fee payment: 6 |
|
| LAPS | Cancellation because of no payment of annual fees |