JP4136023B2 - 光ディスク成形装置 - Google Patents
光ディスク成形装置 Download PDFInfo
- Publication number
- JP4136023B2 JP4136023B2 JP33023296A JP33023296A JP4136023B2 JP 4136023 B2 JP4136023 B2 JP 4136023B2 JP 33023296 A JP33023296 A JP 33023296A JP 33023296 A JP33023296 A JP 33023296A JP 4136023 B2 JP4136023 B2 JP 4136023B2
- Authority
- JP
- Japan
- Prior art keywords
- gate cut
- gate
- slide shaft
- shaft
- hot runner
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/26—Moulds
- B29C45/263—Moulds with mould wall parts provided with fine grooves or impressions, e.g. for record discs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/26—Moulds
- B29C45/27—Sprue channels ; Runner channels or runner nozzles
- B29C45/28—Closure devices therefor
- B29C45/2896—Closure devices therefor extending in or through the mould cavity, e.g. valves mounted opposite the sprue channel
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Description
【発明の属する技術分野】
本発明は、光ディスク成形用のキャビテイが形成されている金型と、ホットランナーと、このホットランナーとキャビテイとに対応して設けられているゲートカットスライド軸とからなる、光ディスク成形装置に関するものである。
【0002】
【従来の技術】
プラスチック基盤の内面を記録面とした光ディスクは、周知のように、射出成形法により成形されている。この射出成形法の実施に使用される成形装置は、固定金型と可動金型とからなる一対の金型を備えている。そしてこれらの金型に光ディスクを成形するためのキャビテイが設けられている。固定金型にはキャビテイに通じるスプルーとランナーとが形成されているが、このスプルーには格別に加熱しないコールドスプルーが適用され、またランナーを加熱するようにしたホットランナーも適用されている。したがって、コールドスプルーあるいはホットランナーからゲートを介して溶融樹脂を型締めされた金型のキャビテイに射出し、そして冷却固化を待って可動金型を開くと成形品である光ディスクを得ることができる。
【0003】
【発明が解決しようとする課題】
上記のように、コールドスプルー方式あるいはホットランナー方式によっても光ディスクを成形することはできるが、欠点あるいは改良すべき点も多い。例えば前者の方式によるとディスク基盤とスプルーおよびディスクゲート部は、一体となって金型から取り出されるので、取出機のスプルーおよびディスクゲート部の取り出し用のチャック機構が複雑になるという欠点がある。また、チャックを必要とし、しかも構造が複雑になり大型化しているので、可動金型を開く距離が長くなり、型開閉時間すなわち成形サイクルが長くなるという、欠点もある。さらには成形品を突き出すときにゲートカット粉が飛散して成形品に付着し、処理後で行う膜付けの品質を落とすこともある。また、スプルーおよびディスクゲート部が廃材になる欠点もある。後者の方式にってもディスクゲート部は、ディスク基盤と一体となって金型から取り出されるので、同様な欠点がある。
【0004】
本発明は、上記したような従来の光ディスク成形に適用されているコールドスプルー方式あるいはホットランナー方式の欠点を解消した光ディスク成形装置を提供することを目的とし、具体的には、スプルーおよびゲート部がなく、成形品のみを取り出すことができ、取出機のチャック部を小型化することができる光ディスク成形装置を提供することを目的としている。また、成形サイクルを短縮できる光ディスク成形装置を提供することも目的としている。さらには金型構造が簡単になる光ディスク成形装置を提供することも目的としている。また、ゲートカット粉が飛散しない光ディスク成形装置を提供することも目的としている。
【0005】
【課題を解決するための手段】
光ディスクは、円盤状を呈し、その中心部には周知のように中心孔が明けられているので、この中心孔を利用して上記目的を達成しようとするものである。すなわち、請求項1に記載の発明は上記目的を達成するために、光ディスク成形用のキャビテイが形成されている金型と、ホットランナー部と、該ホットランナー部と前記キャビテイとに対応して設けられているゲートカットスライド軸と、該ゲートカットスライド軸を駆動するゲートカット押出ピンとからなり、前記ホットランナー部を介して溶融樹脂を射出すると、前記ゲートカットスライド軸は、前記ホットランナー部とキャビテイとが連通するゲート部(26)を構成する第1の位置へ移動し、前記ゲートカット押出ピンを駆動して前記ゲートカットスライド軸をスライドさせると、ゲートをカットして光ディスクの中心孔を形成する第2の位置へ移動するようになっている成形装置であって、前記ゲートカットスライド軸は、軸部(31)と、その先端部のピストン部とからなり、前記軸部は、前記ホットランナー部のシリンダ状透孔によりスライド的な移動が案内され、その下流側の外周部には前記ゲート部に連通するランナーが形成され、前記ピストン部には射出樹脂圧力を受けて前記第1の位置の方へスライドする受圧部が設けられていると共に、前記ピストン部(35)の外径は前記ホットランナー部の段部の内径よりも僅かに小さく、前記第2の位置では前記ピストン部は前記ホットランナー部の段部の内側へ入り込み、前記ゲートカットスライド軸と前記ゲートカット押出ピンとの当接部は、インロー形状に形成されている。請求項2に記載の発明は、請求項1に記載の成形装置において、ゲートカットスライド軸の軸部とホットランナー部のシリンダ状透孔との間には、前記ゲートカットスライド軸の第2の位置を保持するためのスプリングリングが設けられ、請求項3に記載の発明は、請求項1または2に記載の成形装置において、ゲートカットスライド軸の軸部の端部には、前記ゲートカットスライド軸のスライドと保持とを補助するためのエアピストン機構が設けられ、そして請求項4に記載の発明は、請求項1または2に記載の成形装置において、ゲートカットスライド軸の軸部の端部には、前記ゲートカットスライド軸のスライドと保持とを補助するための電磁コイル機構が設けられている。
【0006】
【発明の実施の形態】
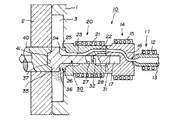
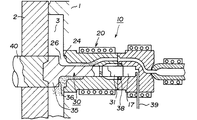
以下、本発明の第1の実施の形態を図1、2により説明する。図1はゲート部が構成された状態、あるいはゲートが開いた状態を示す断面図で、図2はゲートカット状態を示す断面図である。図1に示されているように、本実施の形態に係わる光ディスク成形装置は、固定金型1、可動金型2、ホットランナーシステム10、ゲートカットスライド軸30、ゲートカット押出ピン40等から構成されている。
【0007】
固定金型1と可動金型2とのパーティングライン間には円盤状の光ディスクを成形するための従来周知の形状をしたキャビテイ3が形成され、このキャビテイ3に関連してホットランナーシステム10が配置されている。ホットランナーシステム10は、従来周知のホットノズル部11と、このホットノズル部11に連なっているホット中間部14と、一方の端部がホット中間部14に連なり、他端部がキャビテイ3の中心部に対応して設けられているホットランナー部20とから構成されている。そして、これらの外周部には従来周知のようにヒータ12、15、21がそれぞれ設けられ、図には示されていないがヒータ21の内側には熱電対も設けられている。
【0008】
ホット中間部14の中心部には、図1において左方向から所定深さの円筒状のシリンダ孔17が軸方向に設けられ、このシリンダ孔17を避けるようにしてホット樹脂通路16が形成されている。このホット樹脂通路16の一方は、ホットノズル部11のノズル孔13と連通し、他方はホットランナー部20のランナー22と連通している。ホットランナー部20の中心部にもシリンダ孔17と同じ径で、シリンダ孔17と軸方向に整合するシリンダ状透孔27が明けられている。このシリンダ状透孔27は、図1において左方は拡径され、ランナー22と共通になっている。したがって、ランナー22は拡径されたランナー23となっている。このランナー23は、ゲートカットスライド軸30の外周部に形成されている。ホットランナー部20の左端は、段部25を有するように形成され、ランナー23はこの段部25までさらに拡径されている。段部25の内側のランナー端面24は、後述するピストン部35の受圧面と共働してゲート部26を構成している。シリンダ状透孔27の右方端部も、テーパ状に径が大きくなり拡径部28となっている。
【0009】
ゲートカットスライド軸30は、軸部31とピストン部35とからなっている。
そして軸部31は、ホットランナー部20のシリンダ状透孔27とホット中間部14のシリンダ孔17の内部に位置し、これらの孔27、17により軸方向にスライド的な移動が案内され、また射出樹脂材料の逆流が防止されるようになっている。軸部31の略中間位置の円周には溝が形成れ、この溝にスプリングリング32が多少の遊びをもって設けられている。このスプリングリング32は、外方へバネ付勢されている。したがって、スプリングリング32は、シリンダ状透孔27の内周面あるいは拡径部28の内周面に復元力により圧接し、これによりゲートカットスライド軸30が所定位置に保持されることになる。
【0010】
ピストン部35はキャビテイ3の中心部に位置してゲート部26を構成し、またゲート部26をカットするようになっている。そのために、ピストン部35のホットランナー部20に面した部分は、受圧面36となり、この受圧面36とホットランナー部20のランナー端面24とによりゲート部26が構成されている。またゲートカットをするために、ピストン部35の外径は、ホットランナー部20の段部25の内径よりも僅かに小さく、ゲートカットするときはピストン部35が段部25の内側に入り込むようになっている。ピストン部35の図において左端部37は、側面的に見て台形状に形成されている。なお、ピストン部35の外径は、光ディスクの中心孔の大きさに選定されている。
【0011】
可動金型2には、ゲートカットスライド軸30と整合する位置すなわちキャビテイ3の中心部に孔が明けられ、この孔にゲートカット押出ピン40が、軸方向に移動自在に設けられている。このゲートカット押出ピン40の外径は、ピストン部35の外径と同じで、その先端部すなわちピストン部35と当接する部分41は、ピストン部35の台形状部分と対をなす形状に形成されている。これによりピストン部35の左端部37とゲートカット押出ピン40の右端部41は、互いにインロー形状となり、ゲートカットスライド軸30の芯ズレがゲートカット押出ピン40により防止される。ゲートカット押出ピン40は、図には示されていないが、エアピストン、または油圧ピストン、成形機のエジェクタ機構等の駆動手段で図1において右方向のゲートカット方向に駆動されるようになっている。
【0012】
次に、成形例について説明する。図1に示されているように、可動金型2を固定金型1に対して型締めする。そうしてホットノズル部11から光ディスク成形用樹脂材料を射出する。樹脂材料は、ホット中間部14のホット樹脂通路16からホットランナー部20のランナー22および拡径されたランナー23を通って、ゲートカットスライド軸30のピストン部35の受圧面36に到り、この受圧面36を図1において左方向に押す。したがって、ゲートカットスライド軸30が左方向に移動して受圧面36とホットランナー部20のランナー端面24との間にゲート部26が構成される。このとき、スプリングリング32は、シリンダ状透孔27のテーパ面に沿って圧縮され、図1に示されている位置へ移動する。樹脂材料はこのゲート部26を通ってキャビテイ3に充填される。充填されている状態の一部は、図1において黒の点々で示されている。なお、この充填状態時には、ゲートカット押出ピン40は、ゲートカットスライド軸30により左方へ押し出され、スプリングリング32は、ホットランナー部20のシリンダ状透孔27の内周面に密着している。
【0013】
充填が終わったら、任意の時間設定経過後にゲートカット押出ピン40を駆動してゲートカットスライド軸30を右方向にスライドさせる。これによりゲートカットスライド軸30のピストン部35の右端部の受圧面36はホットランナー部20のランナー端面24に当接し、ゲートが切れる。このゲートカット状態は図2に示されている。スプリングリング32は、ホットランナー部20の拡径部28の方へ移動し、この拡径部28の内周面に圧接し、ゲートカットスライド軸30をゲートカット位置に保持する。これにより可動金型2を開くことができる状態になる。所定時間経過したら可動金型2を開いて成形品である光ディスクを取り出す。なお、図2では図を簡明化するために主な構成要素のみに参照数字が付されている。
【0014】
図3に本発明の第2の実施の形態が示されている。第2の実施の形態は、前述した第1の実施の形態と基本的には同じように構成されているので、第1の実施の形態の主な構成要素のみに同じ参照数字を付けて重複説明はしないが、本実施の形態によると、シリンダ孔17がエアピストン・シリンダ機構のシリンダの作用を、そしてゲートカットスライド軸30の軸部31がピストンの作用を奏するようになっている。なお、数字38はシールを示している。
【0015】
樹脂材料を射出するときは、空気給排管39からシリンダ孔17に圧力空気を供給する。これにより、ゲートカットスライド軸30の軸部31が左方向に押され、樹脂材料によるゲートカットスライド軸30の駆動が補助される。ゲートカットをするときはシリンダ孔17内を負圧にする。これによりゲートカット方向への駆動が補助され、また、スプリングリング32と共働して、その位置が保持される。
【0016】
本発明の第3の実施の形態が図4に示されている。第2の実施の形態と同様に主な構成要素のみに同じ参照数字を付けて重複説明はしない。本実施の形態によると、ゲートカットスライド軸30の軸部31の端部には磁石50が取り付けられ、シリンダ孔17の外周部には電磁コイル51が設けられている。したがって、樹脂材料を射出するときは、電磁コイル51をオフにし、ゲートカットするときはオンにする。これによりゲートカットスライド軸30のスライドと位置の保持が補助される。
【0017】
なお、上記実施の形態ではゲートカットスライド軸30は、樹脂材料の圧力により、あるいはゲートカット押出ピン40の駆動力により軸方向にスライドするようになっているが、また補助的に空気圧あるいは電磁力が利用されるようになっているが、外部から例えば、ホット中間部14の端部から機械的に駆動するように実施することもできる。このときゲートカット押出ピン40は、単なるピンとなり、可動金型2を固定金型1に対して型締めすると、図1に示されているようにゲートカットスライド軸30に当接し、所定量開くとゲートカットスライド軸30から離れるように実施することになる。
【0018】
【発明の効果】
以上のように、本発明による光ディスク成形装置は、光ディスク成形用のキャビテイが形成されている金型と、ホットランナー部と、該ホットランナー部と前記キャビテイとに対応して設けられているゲートカットスライド軸と、該ゲートカットスライド軸を駆動するゲートカット押出ピンとからなり、前記ホットランナー部を介して溶融樹脂を射出すると、前記ゲートカットスライド軸は、前記ホットランナー部とキャビテイとが連通するゲート部を構成する第1の位置へ移動し、前記ゲートカット押出ピンを駆動して前記ゲートカットスライド軸をスライドさせると、ゲートをカットして光ディスクの中心孔を形成する第2の位置へ移動するようになっているので、ゲートカットスライド軸を第1の位置にしてホットランナーから射出樹脂をキャビテイに射出し、第2の位置にしてゲートカットをすることができる。したがって、本発明によると、スプルーおよびゲート部がなく、成形品のみを取り出すことができ、取出機のチャック部を小型化することができ、これにより、取出機を安価に得ることができ、また可動金型を開く距離が短くなり、成形サイクルを短縮できる、という本発明に特有の効果が得られる。また、廃材となるスプルーおよびゲート部がなく、樹脂材料の有効利用が達成される。さらには、本発明によると、ホットランナーが適用されているので、ゲート冷却のためのカットピンの冷却が不要となり、金型構造が簡単になる効果も得られる。また、成形品を突き出すときのカット粉が飛散するようなこともない。
さらには、ゲートカットスライド軸のピストン部には射出樹脂圧力を受ける受圧部が設けられているので、ゲートカットスライド軸を射出樹脂圧力により第1の位置の方へスライドさせることができ、またゲートカットスライド軸に対応して、該ゲートカットスライド軸を第2の位置へスライドさせるゲートカット押出ピンが設けられ、ピストン部の外径はホットランナー部の段部の内径よりも僅かに小さく、前記第2の位置では前記ピストン部は前記ホットランナー部の段部の内側へ入り込むので、ゲートカットが確実に行われる。また、ゲートカットスライド軸とゲートカット押出ピンとの当接部は、インロー形状に形成されているので、ゲートカットスライド軸の芯ズレが防止され、中心孔の正確な光ディスクが得られる。
請求項2に記載の発明によると、ゲートカットスライド軸の軸部とホットランナー部のシリンダ状透孔との間にはゲートカットスライド軸の第2の位置を保持をするためのスプリングリングが設けられているので、ゲートカットスライド軸が妄りにスライドすることが防止され、可動金型を開くときゲート部からの樹脂漏れを防ぐことができる。そして、請求項3あるいは4に記載の発明によると、ゲートカットスライド軸の軸部の端部にはゲートカットスライド軸のスライドと保持とを補助するためのエアピストン機構あるいは電磁コイル機構が設けられているので、ゲートカットスライド軸のスライドと保持とがさらに確実に行われる。
【図面の簡単な説明】
【図1】 本発明の第1の実施の形態を、射出状態で模式的に示す断面図である。
【図2】 本発明の第1の実施の形態を、ゲートカット状態で模式的に示す図1と同様な断面図である。
【図3】 本発明の第2の実施の形態を、射出状態で模式的に示す断面図である。
【図4】 本発明の第3の実施の形態を、射出状態で模式的に示す断面図である。
【符号の説明】
1 固定金型
2 可動金型
3 キャビテイ
20 ホットランナー部
26 ゲート部
30 ゲートカットスライド軸
31 軸部(ゲートカットスライド軸の軸部)
32 スプリングリング
35 ピストン部(ゲートカットスライド軸のピストン部)
36 受圧面
40 ゲートカット押出ピン
50 磁石
51 電磁コイル
Claims (4)
- 光ディスク成形用のキャビテイ(3)が形成されている金型(1、2)と、ホットランナー部(20)と、該ホットランナー部(20)と前記キャビテイ(3)とに対応して設けられているゲートカットスライド軸(30)と、該ゲートカットスライド軸(30)を駆動するゲートカット押出ピン(40)とからなり、
前記ホットランナー部(20)を介して溶融樹脂を射出すると、前記ゲートカットスライド軸(30)は、前記ホットランナー部(20)とキャビテイ(3)とが連通するゲート部(26)を構成する第1の位置へ移動し、前記ゲートカット押出ピン(40)を駆動して前記ゲートカットスライド軸(30)をスライドさせると、ゲートをカットして光ディスクの中心孔を形成する第2の位置へ移動するようになっている成形装置であって、
前記ゲートカットスライド軸(30)は、軸部(31)と、その先端部のピストン部(35)とからなり、
前記軸部(31)は、前記ホットランナー部(20)のシリンダ状透孔(27)によりスライド的な移動が案内され、その下流側の外周部には前記ゲート部(26)に連通するランナー(23)が形成され、前記ピストン部(35)には射出樹脂圧力を受けて前記第1の位置の方へスライドする受圧部(36)が設けられていると共に、前記ピストン部(35)の外径は前記ホットランナー部(20)の段部(25)の内径よりも僅かに小さく、前記第2の位置では前記ピストン部(35)は前記ホットランナー部(20)の段部(25)の内側へ入り込み、
前記ゲートカットスライド軸(30)と前記ゲートカット押出ピン(40)との当接部は、インロー形状に形成されている、ことを特徴とする光ディスク成形装置。 - 請求項1に記載の成形装置において、ゲートカットスライド軸(30)の軸部(31)とホットランナー部(20)のシリンダ状透孔(27、28)との間には、前記ゲートカットスライド軸(30)の第2の位置を保持するためのスプリングリング(32)が設けられている光ディスク成形装置。
- 請求項1または2に記載の成形装置において、ゲートカットスライド軸(30)の軸部(31)の端部には、前記ゲートカットスライド軸(30)のスライドと保持とを補助するためのエアピストン機構(17、31)が設けられている光ディスク成形装置。
- 請求項1または2に記載の成形装置において、ゲートカットスライド軸(30)の軸部(31)の端部には、前記ゲートカットスライド軸(30)のスライドと保持とを補助するための電磁コイル機構(50、51)が設けられている光ディスク成形装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP33023296A JP4136023B2 (ja) | 1996-11-27 | 1996-11-27 | 光ディスク成形装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP33023296A JP4136023B2 (ja) | 1996-11-27 | 1996-11-27 | 光ディスク成形装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH10156897A JPH10156897A (ja) | 1998-06-16 |
| JP4136023B2 true JP4136023B2 (ja) | 2008-08-20 |
Family
ID=18230343
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP33023296A Expired - Fee Related JP4136023B2 (ja) | 1996-11-27 | 1996-11-27 | 光ディスク成形装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4136023B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA2317779A1 (en) * | 2000-09-06 | 2002-03-06 | Mold-Masters Limited | Valve gate assembly for injection molding |
| CA2453170C (en) | 2002-12-20 | 2012-02-21 | Mold-Masters Limited | Lateral gating injection molding apparatus |
| CN118456764B (zh) * | 2024-05-22 | 2024-12-06 | 江苏旭耀光电技术有限公司 | 一种具有自检模具功能的灯罩生产用成型设备 |
-
1996
- 1996-11-27 JP JP33023296A patent/JP4136023B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH10156897A (ja) | 1998-06-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2807619B2 (ja) | 樹脂成形機 | |
| JPH0710546B2 (ja) | 加熱装置を有するゲート装置 | |
| KR100966877B1 (ko) | 핫 러너 시스템 및 이를 이용한 사출 성형 방법 | |
| JP3213931B2 (ja) | 高圧射出成形方法およびその方法に用いる高圧射出成形用金型装置 | |
| JPH0768601A (ja) | ランナーレス金型 | |
| JP2683949B2 (ja) | スプルレスディスク金型 | |
| JPH10156897A (ja) | 光ディスク成形装置 | |
| JP3236887B2 (ja) | バルブゲート式金型装置 | |
| JPH06848A (ja) | スタックモールド金型 | |
| JP2002011763A (ja) | 射出成形用金型装置 | |
| JP3213932B2 (ja) | 射出成形方法 | |
| JP3547718B2 (ja) | 金型装置 | |
| JP2000167884A (ja) | 射出成形用金型装置 | |
| JP3131960B2 (ja) | 突き出し機構付き金型 | |
| JP3524604B2 (ja) | ディスク成形金型 | |
| JP2002127200A (ja) | 光ディスクの成形方法およびこの方法に用いる光ディスク成形用金型装置 | |
| JP2000318005A (ja) | コア圧縮射出成形機 | |
| JPH0811170A (ja) | 射出成形用金型装置 | |
| WO2003002326A1 (en) | Method of manufacturing molded product and valve gate type metal mold device | |
| JPS63231917A (ja) | ホツトランナ金型装置 | |
| JPS59230731A (ja) | 中心部を開口した薄肉円盤の射出成形装置 | |
| JP2001018273A (ja) | 3プレート金型を用いた射出圧縮成形方法およびその装置 | |
| JP3785000B2 (ja) | 熱硬化性樹脂の射出成形方法及び金型ユニット | |
| JP2002018918A (ja) | ディスク成形用型締装置およびそれを用いたディスク成形品の射出圧縮成形方法 | |
| JPS63114609A (ja) | デイスクの射出成形装置とデイスクの射出成形方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040914 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040928 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041116 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20051025 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20051220 |
|
| A911 | Transfer of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20060111 |
|
| A912 | Removal of reconsideration by examiner before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A912 Effective date: 20060203 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080603 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110613 Year of fee payment: 3 |
|
| LAPS | Cancellation because of no payment of annual fees |