JP4201548B2 - シールドフィルム、シールドフレキシブルプリント配線板及びそれらの製造方法 - Google Patents
シールドフィルム、シールドフレキシブルプリント配線板及びそれらの製造方法 Download PDFInfo
- Publication number
- JP4201548B2 JP4201548B2 JP2002240093A JP2002240093A JP4201548B2 JP 4201548 B2 JP4201548 B2 JP 4201548B2 JP 2002240093 A JP2002240093 A JP 2002240093A JP 2002240093 A JP2002240093 A JP 2002240093A JP 4201548 B2 JP4201548 B2 JP 4201548B2
- Authority
- JP
- Japan
- Prior art keywords
- film
- shield
- layer
- ground
- adhesive
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images



Landscapes
- Non-Metallic Protective Coatings For Printed Circuits (AREA)
- Shielding Devices Or Components To Electric Or Magnetic Fields (AREA)
- Structure Of Printed Boards (AREA)
Description
【発明の属する技術分野】
本発明は、コンピュータ、通信機器、ビデオカメラなどの装置内等において用いられるシールドフレキシブルプリント配線板のシールドフィルム及びその製造方法と、それを用いて製造されたシールドフレキシブルプリント配線板及びその製造方法に関するものである。
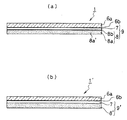
【0002】
【従来の技術】
フレキシブルプリント配線板(以下「FPC」ともいう。)は、小型化、高機能化が急速に進む携帯電話、ビデオカメラ、ノートパソコンなどの電子機器において、複雑な機構の中に回路を組み込むために多用されている。さらに、その優れた可撓性を生かして、プリンタヘッドのような可動部と制御部との接続にも利用されている。これらの電子機器では、電磁波シールド対策が必須となっており、装置内で使用されるFPCにおいても、電磁波シールド対策を施したシールドフレキシブルプリント配線板(以下「シールドFPC」ともいう。)が用いられるようになってきた。
【0003】
従来のシールドFPCとしては、▲1▼基体となるFPC自身の銅箔を巻き付けたものや、▲2▼基体FPC上に銅箔、アルミ箔などを粘着剤により貼着したもの、▲3▼基体FPC上に導電性繊維を、粘着剤により貼着したものなどがある。これらのうち、▲1▼及び▲2▼のものは、可撓性に乏しいため、組込みの作業効率が悪く、また可動部には使用できない。▲1▼のものは、さらに打ち抜き加工後に巻き付けを行わなければならないため、加工に手間がかかり、高価になる。▲3▼のものは、可撓性は改善されるが、高価であり、汎用性に乏しい。
【0004】
そこで、これらの問題点を改善したものとして、例えば、このものは、プリント回路を含む基体フィルム上に、シールドフィルムを被覆するに際し、カバーフィルムの片面にシールド層を設け、他面に剥離可能な粘着性を有する粘着性フィルムを貼り合わせて補強シールドフィルムを形成し、基体フィルム上にシールド層が当接するように補強シールドフィルムを載置し、加熱・加圧して接着させた後、粘着性フィルムを剥離することで製造されるシールドFPCがある(例えば、特許文献1参照)。この補強シールドフィルムは、シールドフィルムにくらべて厚いので、所定のサイズに打ち抜きやすく、きれいに裁断でき、基体フィルム上への位置合わせもしやすい。したがって端縁がきれいになり、突出した導電性部分が他の層と接触するおそれがない。しかも補強シールドフィルムは剥離するので薄くて可撓性に優れたシールドフレキシブルプリント基板が容易に得られるという効果をもつものである。
【0005】
【特許文献1】
特開2000−269632号公報。
【0006】
【発明が解決しようとする課題】
ところが、特許文献1に記載のものは主にポリフェニレンサルファイド(以下、PPSという。)をカバーフィルムに使用しており、PPS自身の厚みが約9μm程度であるため、シールドFPC自身の厚みが厚くなるという問題があった。このため、近年のさらなる可撓性向上に対する要望に応え得ることが困難になりつつあり、さらなる改良が望まれている。
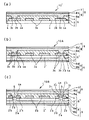
【0007】
シールドFPCにおいて、セパレートフィルムを剥離した後、そのPPS剥離面に再度、ガラスエポキシ基板等を接着し、シールドFPCを補強する場合に、これらガラスエポキシ基板とPPSとを接着することが困難となっていた。
【0008】
本発明は、前記問題点を解決し、電磁波シールド性、可撓性がともに優れたシールドフィルム、シールドフレキシブルプリント配線板及びこれらを容易に製造し得る製造方法を提供することを課題とする。
【0009】
【課題を解決するための手段】
前記課題を解決するための本発明の請求項1に記載のシールドフィルムは、セパレートフィルムの片面にカバーフィルムをコーティングして形成し、前記カバーフィルムの表面に金属薄膜層と接着剤層とで構成されるシールド層を設け、一端側に、カバーフィルムに押し付けられてカバーフィルムを突き抜けてシールド層に接続される導電性バンプを有し、他端側が露出してその近傍のグランド部に接続可能に形成されたグランド部材を有するものである。セパレートフィルムの片面にカバーフィルムをコーティングして形成するため、カバーフィルムを薄くすることが可能となる。また、シールド層に、カバーフィルムの片面に金属薄膜層と接着剤層とを順次設けてなるシールド層を使用することにより、薄くて可撓性がよいシールドフィルムが得られる。また、このようなグランド部材によりシールドFPCの任意の場所でグランドと接続することができる。
【0010】
また、請求項2に記載のシールドフィルムは、セパレートフィルムの片面にカバーフィルムをコーティングして形成し、前記カバーフィルムの表面に金属薄膜層と接着剤層とで構成されるシールド層を設け、一端側に、前記カバーフィルムに押し付けられて前記カバーフィルムを突き抜けて前記シールド層に接続される突起を有し、他端側が露出してその近傍のグランド部に接続可能に形成されたグランド部材を有するものである。このようなグランド部材によりシールドFPCの任意の場所でグランドと接続することができる。
【0011】
また、請求項3に記載のシールドフィルムは、セパレートフィルムの片面にカバーフィルムをコーティングして形成し、前記カバーフィルムの表面に金属薄膜層と接着剤層とで構成されるシールド層を設け、一端側に、前記カバーフィルムに押し付けられて前記カバーフィルムを突き抜けて前記シールド層に接続される金属フィラーを有し、他端側が露出してその近傍のグランド部に接続可能に形成されたグランド部材を有するものである。このようなグランド部材によりシールドFPCの任意の場所でグランドと接続することができる。
【0012】
また、請求項4に記載のシールドフィルムの製造方法は、セパレートフィルムの片面にカバーフィルムをコーティングして形成し、前記カバーフィルムの表面に金属薄膜層と接着剤層とで構成されるシールド層を形成するものである。セパレートフィルムの片面にカバーフィルムをコーティングして形成するため、カバーフィルムの厚みを薄くすることができる。
【0013】
また、請求項5に記載のシールドフィルムの製造方法は、請求項4において、前記接着剤層が、導電性接着剤で形成されているものである。接着剤層が、導電性接着剤層で形成されているため、金属薄膜層とグランド回路とを安定して接続することができる。
【0014】
また、請求項6に記載のシールドフィルム製造方法は、請求項4又は5において、一方が前記シールド層に接続し、他方が露出してその近傍のグランド部に接続可能に形成したグランド部材を有するものである。これによって、シールド層の接地は、グランド部材の露出部を直接又は適宜の導電部材を用いて、グランド部に接続することにより達せられるので、プリント回路の一部として幅の広いグランド線を設ける必要がなくなり、その分信号線の配線密度を高めることができる。また、グランド部材は、従来のプリント回路のなかのグランド線に比し、面積を広くすることができ、しかも他の接地回路を経由することなく直接近傍のグランド部に接続されるので、接地インピーダンスが小さく、したがってシールド層の電磁波シールド効果も大きくなる。
【0015】
また、請求項7に記載のシールドフレキシブルプリント配線板の製造方法は、プリント回路を含む基体フィルム上にシールドフィルムが被覆されたシールドフレキシブルプリント配線板の製造方法であって、セパレートフィルムの片面にカバーフィルムをコーティングして形成し、前記カバーフィルムの表面に金属薄膜層と接着剤層とで構成されるシールド層を設けたシールドフィルムを形成する工程と、前記基体フィルム上に前記シールド層が当接するように前記シールドフィルムを載置し、加熱・加圧して前記シールドフィルムを前記基体フィルム上に接着する工程と、前記セパレートフィルムを剥離する工程とを含んでなるものである。セパレートフィルムの片面にカバーフィルムをコーティングして形成するため、シールドフィルムを薄くすることが容易となる。また、セパレートフィルムを用いることで、セパレートフィルムの剥離前は、シールドフィルムの厚みを厚くすることができ、所定のサイズに打ち抜きやすく、きれいに裁断でき、基体フィルム上への位置合わせもしやすい。
【0016】
また、請求項8に記載のシールドフレキシブルプリント配線板の製造方法は、請求項7において、前記シールド層に、一方が前記シールド層に接続し、他方が露出してその近傍のグランド部に接続可能となるグランド部材を設ける工程を含んでなるものである。これによって、シールド層の接地は、グランド部材の露出部を直接又は適宜の導電部材を用いて、グランド部に接続することにより達せられるので、プリント回路の一部として幅の広いグランド線を設ける必要がなくなり、その分信号線の配線密度を高めることができる。また、グランド部材は、従来のプリント回路のなかのグランド線に比し、面積を広くすることができ、しかも他の接地回路を経由することなく直接近傍のグランド部に接続されるので、接地インピーダンスが小さく、したがってシールド層の電磁波シールド効果も大きくなる。
【0017】
また、請求項9に記載のシールドフレキシブルプリント配線板の製造方法は、請求項7又は8において、前記カバーフィルムが、ポリイミド樹脂であることを特徴とする。カバーフィルムに接着性に優れたポリイミド樹脂を使用することによって、セパレートフィルムを剥離後に、例えば、再度補強用のガラスエポキシ基板等を接着する場合であっても、容易にカバーフィルム上に接着することが可能となる。また、ポリイミド樹脂を使用することによって、カバーフィルムの厚みを薄くすることも容易となる。
【0018】
また、請求項10に記載のシールドフレキシブルプリント配線板の製造方法は、請求項7乃至9のいずれかににおいて、前記カバーフィルムの厚さが、1μm〜7μmであるものである。カバーフィルムの厚みが、1μm〜7μmであるため、可撓性に優れたシールドフィルムとできる。ここで、カバーフィルムの厚みが1μmよりも薄い場合は、絶縁体としての機能が損なわれるおそれがあり、また、7μmを超える場合は可撓性が悪くなる。
【0019】
また、請求項11に記載のシールドフレキシブルプリント配線板の製造方法は、請求項7乃至10のいずれかにおいて、前記セパレートフィルムは、表面が離型剤で被覆されていることを特徴とするものである。セパレートフィルムの表面に離型剤が被覆されているため、セパレートフィルムの剥離が容易に行える。
【0020】
また、請求項12に記載のシールドフレキシブルプリント配線板の製造方法は、請求項7において、前記接着剤層が、導電性接着剤で形成されているものである。接着剤層が、導電性接着剤層で形成されているため、金属薄膜層とグランド回路とを安定して接続することができる。
【0021】
また、請求項13に記載のシールドフレキシブルプリント配線板の製造方法は、請求項12において、前記接着剤層が、金属フィラー含有接着剤からなることを特徴とするものである。導電性接着剤層は、グランド回路と金属薄膜層とを接続している。
【0022】
また、請求項14に記載のシールドフレキシブルプリント配線板の製造方法は、請求項13において、前記金属フィラー含有接着剤が、銀コート銅フィラーを含有する接着性樹脂からなることを特徴とするものである。銀コート銅フィラーは、銀フィラーよりも安価でしかも銅フィラーよりも導電性にすぐれ、電磁波シールド性にすぐれたシールドフィルムが得られる。
【0023】
また、請求項15に記載のシールドフレキシブルプリント配線板は、請求項1乃至3のいずれかに記載のシールドフィルムを用いたものである。請求項1乃至3のいずれかに記載のシールドフィルムを用いて製造することによって、電磁波シールド性、可撓性がともに優れたシールドフレキシブルプリント配線板とできる。
【0024】
【発明の実施の形態】
以下、図面に基づいて、本発明のシールドFPCの実施の形態の一例について説明する。図1は、本実施形態例のシールドFPCの製造方法の説明図であり、図2は、このシールドFPCを製造する際に用いる補強シールドフィルムの横断面図である。図1(a)は、ベースフィルム2上に形成され、信号回路3aとグランド回路3bからなるプリント回路3のうちグランド回路3bの少なくとも一部3cを除いて絶縁フィルム4により被覆してなる基体フィルム5上に、補強シールドフィルム1を載置し、プレス機P(PA,PB)で加熱hしつつ、加圧pしている状態を示す。
【0025】
補強シールドフィルム1は、ここでは図2(a)に示すものを用いている。図2(a)に示すように、補強シールドフィルム1は、離型剤層6bが形成されたセパレートフィルム6aの片面に耐熱性に優れた樹脂がコーティングされてカバーフィルム7が形成され、その表面に金属薄膜層8bを介して接着剤層8aを設けたシールドフィルム9が形成されたものである。ここでは、接着剤層8aと金属薄膜層8bとでシールド層8が形成される。このシールド層8は、加熱hにより軟かくなった接着剤8a’は加圧pにより、絶縁除去部4aに矢示のように流れ込む。また、セパレートフィルム6aに形成された離型剤層6bは、カバーフィルム7と剥離性を有するものであれば、特に限定されるものではなく、例えば、シリコンがコーティングされたPETフィルム等を使用することができる。
【0026】
こうして、接着剤8a’がグランド回路3bの非絶縁部3c及び絶縁フィルム4と十分に接着したのち、図1(b)に示すように、形成された補強シールドフレキシブルプリント配線板10をプレス機Pから取り出し、補強シールドフィルム1のセパレートフィルム6aを剥離fすると、図1(c)に示すシールドFPC10’が得られる。
【0027】
図2(a)に示すように、補強シールドフィルム1は、シールドフィルム9よりもセパレートフィルム6aの分だけ厚くなるので、所定のサイズに打ち抜きやすく、きれいに裁断でき、基体フィルム5上への位置合わせもしやすい。また、加熱・加圧の際、セパレートフィルム6によりクッション効果が増え、圧力伝達が緩やかに行われるので、絶縁除去部4aへの接着剤8a’の流入が容易になる。従って、グランド回路の露出部3c面に十分接着するので、接続導電性が良くなる。また、セパレートフィルム6を剥離すれば、薄くて可撓性のあるシールドFPC10’が簡単に得られる。
【0028】
図2は、前記シールドフレキシブルプリント配線板の製造方法において用いる補強シールドフィルム1の横断面図である。前述のとおり、図2(a)に示す離型剤層6bが形成されたセパレートフィルム6aの片面に耐熱性に優れた樹脂がコーティングされてカバーフィルム7が形成され、その表面に金属薄膜層8bを介して接着剤層8aを設けたシールドフィルム9が形成されたものである。
【0029】
ベースフィルム2、絶縁フィルム4はいずれもエンジニアリングプラスチックからなる。例えば、ポリプロピレン、架橋ポリエチレン、ポリエステル、ポリベンツイミダゾール、ポリイミド、ポリイミドアミド、ポリエーテルイミド、ポリフェニレンサルファイド(PPS)等の樹脂が挙げられる。あまり耐熱性を要求されない場合は、安価なポリエステルフィルムが好ましく、難燃性が要求される場合においては、ポリフェニレンサルファイドフィルム、さらに耐熱性が要求される場合にはポリイミドフィルムが好ましい。
【0030】
ポリイミド樹脂はセパレートフィルム6aにコーティングされるが、後工程でセパレートフィルム6aはカバーフィルム7から剥離する必要があるため、セパレートフィルム6a表面には離型剤層6bを形成する必要がある。また、カバーフィルム7にポリイミド樹脂を使用することによって、セパレートフィルム6aを剥離後に、例えば、再度補強用のエポキシ樹脂等からなるガラスエポキシ基板等を接着する場合であっても、容易にカバーフィルム上に接着することが可能となる。また、ポリイミド樹脂を使用することによって、セパレートフィルム6a上にコーティングによって形成したポリイミド樹脂をカバーフィルム7とすることができる。このため、カバーフィルムの厚みを薄くすることも容易となり、更に優れた可撓性を有するシールドフィルムとできる。ここで、カバーフィルムの厚みは1μm〜7μm、好ましくは4μm〜5μmであることが好ましい。
【0031】
セパレートフィルム6aにも、ベースフィルム2、絶縁フィルム4、カバーフィルム7と同様のエンジニアリングプラスチックが用いられるが、製造過程で除去されるものであるから、安価なポリエステルフィルムが好ましい。このセパレートフィルム6aの表面には、前述したように、カバーフィルム7との剥離性を持たせるために、離型剤層6bを形成しておく。この離型剤層6bはセパレートフィルム6aの表面全面を被覆するように形成してもよいし、カバーフィルム7を形成する面側に形成してもよい。また、この離型剤層6としては、シリコンフィルム等を使用することができる。
【0032】
接着剤層8aは、接着性樹脂として、ポリスチレン系、酢酸ビニル系、ポリエステル系、ポリエチレン系、ポリプロピレン系、ポリアミド系、ゴム系、アクリル系などの熱可塑性樹脂や、フェノール系、エポキシ系、ウレタン系、メラミン系、アルキッド系などの熱硬化性樹脂で構成されている。また、これら接着性樹脂に金属、カーボン等の導電性フィラーを混合し、導電性を持たせた導電性接着剤を使用することもできる。耐熱性が特に要求されない場合は、保管条件等に制約を受けないポリエステル系の熱可塑性樹脂が望ましく、耐熱性もしくはより優れた可撓性が要求される場合においては、シールド層を形成した後の信頼性の高いエポキシ系の熱硬化性樹脂が望ましい。また、そのいずれにおいても熱プレス時のにじみ出し(レジンフロー)の小さいものが望ましいことはいうまでもない。
【0033】
導電性フィラーとしては、カーボン、銀、銅、ニッケル、ハンダ、アルミ及び銅粉に銀メッキを施した銀コート銅フィラー、さらには樹脂ボールやガラスビーズ等に金属メッキを施したフィラー又はこれらのフィラーの混合体が用いられる。銀は高価であり、銅は耐熱の信頼性に欠け、アルミは耐湿の信頼性に欠け、さらにハンダは十分な導電性を得ることが困難であることから、比較的安価で優れた導電性を有し、さらに信頼性の高い銀コート銅フィラー又はニッケルを用いるのが好ましい。
【0034】
金属フィラー等の導電性フィラーの接着性樹脂への配合割合は、フィラーの形状等にも左右されるが、銀コート銅フィラーの場合は、接着性樹脂100重量部に対して10〜400重量部とするのが好ましく、さらに好ましくは20〜150重量部とするのがよい。400重量部を超えると、グランド回路(銅箔)への接着性が低下し、シールドFPCの可撓性が悪くなる。また、10重量部を下回ると導電性が著しく低下する。また、ニッケルフィラーの場合は、接着性樹脂100重量部に対して40〜400重量部とするのが好ましく、さらに好ましくは100〜350重量部とするのがよい。400重量部を超えると、グランド回路(銅箔)への接着性が低下し、シールドFPCの可撓性が悪くなる。また、40重量部を下回ると導電性が著しく低下する。金属フィラー等の導電性フィラーの形状は、球状、針状、繊維状、フレーク状、樹脂状のいずれであってもよい。
【0035】
接着剤層8aの厚さは、前述のように、金属フィラー等の導電性フィラーを混合した場合は、これらフィラーの分だけ厚くなり、23±5μm程度となる。また、導電性フィラーを混合しない場合は、1μm〜10μmである。このため、シールド層8を薄くすることが可能となり、薄いシールドFPCとすることができる。
【0036】
金属薄膜層8bを形成する金属材料としては、アルミニウム、銅、銀、金などを挙げることができる。金属材料は、求められるシールド特性に応じて適宜選択すればよいが、銅は大気に触れると酸化しやすいという問題があり、金は高価であることから、安価なアルミニウム又は信頼性の高い銀が好ましい。膜厚は、求められるシールド特性と可撓性に応じて適宜選択されるが、一般に0.01〜1.0μmとするのが好ましい。0.01μmを下回るとシールド効果が不十分となり、逆に1.0μmを超えると可撓性が悪くなる。金属薄膜層8bの形成方法としては、真空蒸着、スパッタリング、CVD法、MO(メタルオーガニック)、メッキなどがあるが、量産性を考慮すれば真空蒸着が望ましく、安価で安定した金属薄膜層を得ることができる。
【0037】
図2(b)に示す補強シールドフィルム1’は、カバーフィルム7の片面に導電性フィラーが混合された導電性接着剤で形成された接着剤層8aのみからなるシールド層8’を設けてシールドフィルム9’とした点で図2(a)のものと異なる。金属薄膜層は、接着剤層に較べて導電率がよいので、図2(a)のように金属薄膜層を設けた場合は、導電性接着剤を使用する必要性が低く、このため、シールド層8を薄くすることができる。なお、シールド層8の構成はこれに限定されるものではないが、導電性と可撓性のよいものが好ましい。
【0038】
図3は、以上のようにして得られたシールドFPCの横断面図であり、図3(a)は、図1(c)に同じである。本発明のシールドFPCには、図3(a)のシールドフィルム9に変えて図2(b)のようにシールド層8’を導電性接着剤で形成される接着剤層8aだけで形成したものも当然含まれる。また、シールドフィルム9を構成する各材料や形成方法も上述のとおり各種のものが含まれる。
【0039】
さらに、片面シールドのものに限らず、図3(b)及び図3(c)のような両面シールドのものも含まれる。図3(b)の両面シールドFPC10Aにおいて、ベースフィルム2’は、接着剤層8aがグランド回路3bと接続されるようにするため、グランド回路3b上下の絶縁フィルム4及びベースフィルム2’側には絶縁除去部4a及び2’aが設けられており、グランド回路3bの上下面3cにおいて接着剤層8aと接続される。ここでは、ベースフィルム2’とプリント回路3(信号回路3a及びグランド回路3b)と絶縁フィルム4とが基体フィルム5’を構成する。
【0040】
図3(c)の両面シールドFPC10Bは、図3(b)の例と同様グランド回路3b上下の絶縁フィルム4及びベースフィルム2’側には絶縁除去部4a及び2’aが設けているが、さらにグランド回路3bに貫通孔3’dを設けて、グランド回路3’bとしたものであり、接着剤層8aが両面からこの貫通孔3’d内にも入り込み、界面sで合流する。そして、グランド回路3’はその上面3c及び貫通孔内面3’cにおいて接着剤層8aと接続される。ここでは、ベースフィルム2’とプリント回路3’(信号回路3’a及びグランド回路3’b)と絶縁フィルム4とが基体フィルム5”を構成する。
【0041】
セパレートフィルムをつけた補強シールドフィルムは、シールドフィルムにくらべて厚いので、所定のサイズに打ち抜きやすく、きれいに裁断でき、基体フィルム上への位置合わせもしやすい。また、加熱・加圧の際、セパレートフィルムによりクッション効果が増え、絶縁除去部4a及び2’aや貫通孔3’dへの導電性接着剤8a’の流入が容易になり、接続導電性が良くなる。したがって、これらのシールドFPCは、PPSを用いたシールドフィルムにくらべて薄くて可撓性に優れている。
【0042】
また、図4に示すように、本発明に係るシールドFPCは、基体フィルム5の片面にシールドフィルム9を被覆し、その端部に矩形状のグランド部材13を設けることもできる。
【0043】
グランド部材13は、幅Wの矩形状の金属箔11の片面に接着性樹脂層12を設けたものである。グランド部材13の幅Wは、大きいほど接地インピーダンスが小さくなるので好ましいが、取り扱い性と経済性の観点から適宜選定される。また、この例では幅Wのうち幅W1が露出し、幅W2が接着剤層8aと接着されている。この幅W1の露出部分を適宜の導電部材を用いて近傍のグランド部に接続すれば確実に接地することができる。また、接着が確実におこなわれるならば幅W2をもっと小さくしてもよい。そして、グランド部材13の長さはこの例では加工を容易にするため、シールドフィルム9や基体フィルム5の幅と一致させたが、それより短くても長くてもよく、導電性接着剤層に接続される部分と、露出して近傍のグランド部に接続できるようにしたものであればよい。
【0044】
同様に、グランド部材13の形状も、矩形状に限定されるものではなく、その一部が接着剤層8aに接続され、他の一部が近傍のグランド部に接続できる形状のものであればよい。
【0045】
また、その配設位置は、必ずしもシールドFPC10の端部に限らず、図4(a)に仮想線で示すように端部以外の位置13aであっても良い。ただし、この場合は近傍のグランド部に接続可能にするため、グランド部材13aは、シールドフィルム9から側部へはみ出して露出するようにする。両側へのはみ出し長さL1,L2は、機器の筺体などの近傍のグランド部に接続可能な長さであればよく、このはみ出し部は片端だけでもよい。グランド部へは金属箔8bの表面が接するようにして、ビス止め又ははんだ付けなどにより接続する。
【0046】
グランド部材13の金属箔11の材料は、導電性、可撓性、経済性などの点で銅箔が好ましいがそれに限定されるものではない。また、金属箔に代えて、導電性樹脂とすることもできるが導電性の点で金属箔が好ましい。
【0047】
また、接着性樹脂12としては、ポリスチレン系、酢酸ビニル系、ポリエステル系、ポリエチレン系、ポリプロピレン系、ポリアミド系、ゴム系、アクリル系などの熱可塑性樹脂や、フェノール系、エポキシ系、ウレタン系、メラミン系、ポリイミド系、アルキッド系などの熱硬化性樹脂が用いられ、グランド部材13を構成する金属箔、導電性樹脂や基体フィルム5の絶縁フィルム4に対して接着性のよいものが好ましい。さらに、グランド部材13は、それを端部以外の位置に設けてシールド層8で覆ってしまう場合は、金属箔や金属線だけで構成してもよい。
【0048】
上記のように、シールドフィルム9のシールド層8はグランド部材13によって接地されるので、プリント回路の一部として幅の広いグランド線を設ける必要はなくなり、その分信号線の配線密度を高くすることができる。しかも、グランド部材13の接地インピーダンスを従来のシールドFPCのグランド線のそれに比べ小さくすることが容易であり、したがってシールド層の電磁波シールド効果も大きくなる。
【0049】
また、従来同様幅の広いグランド線を設けてシールド層8と接続したシールドFPCにグランド部材を設けたものも当然本発明に含まれる。この場合、幅の広いグランド線による基板接地と、グランド部材によるフレーム接地との効果が加算されるから電磁波シールド効果はより優れ、より安定したものとなる。
【0050】
基体フィルム5の先端部は、幅t1だけ露出しており、プリント回路3が露出している。また、この例では、グランド部材13は、その幅方向の片端が絶縁フィルム4の端部から幅t2だけ隔てられるように接着されており、この幅t2によって信号線4との間の絶縁抵抗が確保される。
【0051】
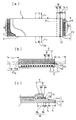
また、グランド部材は、図5に示すような形態とすることもできる。図5(a)は平面図、図5(b)は、図5(a)のC−C線拡大断面図である。図5に示すシールドFPC30は、基体フィルム31及びシールドフィルム35からなるシールドFPC本体を有し、新たにグランド部材40を有する。
【0052】
このグランド部材40は、金属箔41及び前記金属箔41の片面から突出する複数の導電性バンプ42を有する。この導電性バンプ42がシールドフィルム35のシールド層37に接続され、金属箔41が露出してその近傍のグランド部に接続される。
【0053】
また、グランド部材40のシールドフィルム35への装着を確実にするために導電性バンプ42が設けられた側の金属箔41の面とカバーフィルム36との間に接着層38を設けても良い。接着層38を形成するために用いる材料としては接着剤のみならず粘着剤であってもよい。さらに接着剤や粘着剤は導電性のもの、導電性でないものいずれでも良い。
【0054】
各導電性バンプ42の形状及び大きさ並びに数は、シールドフィルム35のシールド層37と適切に接触できるように適宜定められる。本実施形態例において、各導電性バンプ42の形状は円錐形である。複数の導電性バンプ42は一列に並んでいるが、複数列に並んで設けても良い。その際、縦横列を揃えても良いし、千鳥格子状に配置しても良い。導電性バンプ42は属箔41上へCu系ペースト若しくはAg系ペーストをスクリーン印刷すること等により形成されることができる。
【0055】
金属箔41の形状及び大きさは、導電性バンプ42が形成され、且つ、一部がグランド部へ接続することができるように適宜定められる。金属箔41の一端に導体43がハンダ付けされている。導体43はグランド部へ接続される。尚、金属箔41の導体43への接続は、金属箔41が基体フィルム31及びシールドフィルム35からなるFPC本体を横切るように設けられている場合、金属箔41の両端又は片端に導体43をハンダ付けして両端の導体又は片端の導体43をグランド部へ接続してもよい。この金属箔41の材料としては銅、銀、アルミニウム等が挙げられる。
【0056】
この構造のグランド部材40は、次のようにしてシールドフィルム35に取り付けられる。導電性バンプ42が設けられた側の金属箔41の面に接着層38を形成するための粘着剤若しくは接着剤等を予め塗布しておく。次に、導電性バンプ42をカバーフィルム36に押し付ける。すると、導電性バンプ42がカバーフィルム36及び金属薄膜層37bを突き抜けて接着剤層37aに侵入し、金属薄膜層37b及び接着剤層37aと接続される。そして、金属箔41に塗布されていた接着剤若しくは粘着剤はグランド部材40の金属箔41とカバーフィルム36とを接着させる接着層38となって、導電性バンプ42とシールド層37との接続状態が維持される。
【0057】
尚、接着層38の厚みを調整することによって、導電性バンプ42のシールド層37への侵入度を調整することができる。また、接着剤層37aに関して、シールド層37に金属薄膜層37bが含まれている場合、金属薄膜層37bによって導電性バンプ42とシールド層37との電気的接続の確実性を得ることができるので接着剤層37aが異方導電性であってもよい。シールド層37に金属薄膜層37bが含まれていない場合、導電性バンプ42とシールド層37との確実な電気的接続を得るために、接着剤層37aは異方導電性でないほうが好ましい。このような構造のシールドFPCによると、シールドFPCの任意の場所でグランドと接続することができる。なお、片面シールドのものについて述べてきたが、両面シールドのものも当然本発明に含まれる。
【0058】
グランド部材としては、前述のものの他、図6に示す形態とすることもできる。図6(a)は平面図、図6(b)は、図6(a)のD−D線拡大断面図である。図6に示すシールドFPCは、従来技術において説明したと同様な基体フィルム31及びシールドフィルム35からなるFPC本体を有し、新たにグランド部材44を有する。
【0059】
このグランド部材44は、平板部44aと前記平板部44aから突出する複数の突起44bを有する。このような構造のグランド部材44は、エンボス加工によって金属板に突起44bを形成することによって得られる。この金属板の材料としては銅、銀、アルミニウム等が挙げられる。突起44bがシールドフィルム35のシールド層37に接続され、平板部44aが露出してその近傍のグランド部に接続される。
【0060】
また、グランド部材44のシールドフィルム35への装着を確実にするために突起44bが設けられた側の面とカバーフィルム36との間に接着層38を設けても良い。接着層38を形成するために用いる材料としては接着剤のみならず粘着剤であってもよい。さらにこれら接着剤や粘着剤は導電性のもの、導電性でないものいずれでも良い。
【0061】
各突起44bの形状及び大きさ並びに数は、シールドフィルム35のシールド層37と適切に接触できるように適宜定められる。本実施形態例において、各突起44bは円錐形である。複数の突起44bは一列に並んでいるが、複数列に並んで設けても良い。その際、縦横列を揃えても良いし、千鳥格子状に配置しても良い。
【0062】
平板部44aの形状及び大きさは、突起44bが形成され、且つ、グランド部へ接続することができるように適宜定められる。平板部44aの一端に導体43がハンダ付けされている。導体43はグランド部へ接続される。尚、平板部44aの導体43への接続は、平板部44aが基体フィルム31及びシールドフィルム35からなるFPC本体を横切るように設けられている場合、前記平板部44aの両端又は片端に導体43をハンダ付けして両端の導体又は片端の導体43をグランド部へ接続してもよい。
【0063】
このような構造のグランド部材44は、次のようにしてシールドフィルム35に取り付けられる。突起44bが設けられた側の平板部44aの面に接着剤若しくは粘着剤を予め塗布しておく。次に、突起44bをカバーフィルム36に押し付ける。すると、突起44bがカバーフィルム36及び金属薄膜層37bを突き抜けて接着剤層37aに侵入し、金属薄膜層37b及び接着剤層37aと接続される。そして、前記突起44bに塗布されていた接着剤若しくは粘着剤は前記グランド部材44の平板部44aとカバーフィルム36とを接着させる接着層38となって、突起44bとシールド層37との接続状態が維持される。なお、接着層38の厚みを調整することによって、突起44bのシールド層37への侵入度を調整することができる。
【0064】
また、接着剤層37aに関して、シールド層37に金属薄膜層37bが含まれている場合、金属薄膜層37bによって突起44bとシールド層37との電気的接続の確実性を得ることができるので接着剤層37aが異方導電性であってもよい。シールド層37に金属薄膜層37bが含まれていない場合、突起44bとシールド層37との確実な電気的接続を得るために、接着剤層37aは異方導電性でないほうが好ましい。このような構造のシールドFPCによると、シールドFPCの任意の場所でグランドと接続することができる。なお、片面シールドのものについて述べてきたが、両面シールドのものも当然本発明に含まれる。
【0065】
また、グランド部材としては、前述のものの他、図7に示す形態とすることもできる。図7(a)は平面図、図7(b)は、図7(a)のE−E線拡大断面図である。図7に示すシールドFPCは、基体フィルム31及びシールドフィルム35からなるシールドFPC本体を有し、新たにグランド部材45を有する。
【0066】
このグランド部材45は、金属箔46と、前記金属箔46の片面から突出する複数の金属フィラー48と、金属箔46と金属フィラー48との間にあって金属箔46に金属フィラー48を接着する接着剤層47とを有する。金属フィラー48がシールド層37の接着剤層37a及び金属薄膜層37bに接続され、金属箔46が露出してその近傍のグランド部に接続される。
【0067】
各金属フィラー48の形状及び大きさ並びに数は、シールドフィルム35のシールド層37と適切に接触できるように適宜定められる。本実施形態例において、金属フィラー48がシールドフィルム35を突き破って基体フィルム31にまで至らないように、接着剤層47によって高さを調整する。
【0068】
これら複数の金属フィラー48は一列に並んでいるが、複数列に並んで設けても良い。その際、縦横列を揃えても良いし、千鳥格子状に配置しても良い。
【0069】
接着剤層47は、異方導電性接着剤層であり、金属箔46と金属フィラー48を電気的にも接続する。
【0070】
金属箔46の形状及び大きさは、金属フィラー48が接着することができ、且つ、グランド部へ接続することができるように適宜定められる。金属箔46の一端に導体43がハンダ付けされている。導体43はグランド部へ接続される。なお、金属箔46の導体43への接続は、金属箔46が基体フィルム31及びシールドフィルム35からなるシールドFPC本体を横切るように設けられている場合、金属箔46の両端又は片端に導体43をハンダ付けして両端の導体又は片端の導体43をグランド部へ接続してもよい。金属箔46の材料としては銅、銀、アルミニウム等が挙げられる。
【0071】
このような構造のグランド部材45は、次のようにしてシールドフィルム35に取り付けられる。金属フィラー48をカバーフィルム36に押し付ける。すると、金属フィラー48がカバーフィルム36及び金属薄膜層37bを突き抜けて接着剤層37aに侵入し、接着剤層37a及び金属薄膜層37bと接続される。そして、接着剤層47によってその状態が維持される。
【0072】
なお、接着剤層37aに関して、シールド層37に金属薄膜層37bが含まれている場合、金属薄膜層37bによって金属フィラー48とシールド層37との電気的接続の確実性を得ることができるので接着剤層37aが異方導電性であってもよい。シールド層37に金属薄膜層37bが含まれていない場合、金属フィラー48とシールド層37との確実な電気的接続を得るために、接着剤層37aは異方導電性でないほうが好ましい。このような構造のシールドFPCによると、シールドFPCの任意の場所でグランドと接続することができる。なお、片面シールドのものについて述べてきたが、両面シールドのものも当然本発明に含まれる。
【0073】
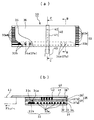
また、グランド部材としては、前述のものの他、図8に示す形態とすることもできる。図8(a)は平面図、図8(b)は、図8(a)のF−F線拡大断面図である。図8に示すシールドFPCは、基体フィルム31及びシールドフィルム35からなるFPC本体を有する。本実施形態例において、シールドFPC本体のシールドフィルム35の所定の位置に窓部50が設けられている点で、前述までのシールドFPCと異なる。この窓部50の形状や大きさ、位置、数は、適宜定められる。
【0074】
この窓部50は、エキシマレーザを用いてシールドフィルム35のカバーフィルム36が除去されることによって形成される。窓部50内ではシールド層37、特に、金属薄膜層37bが露出している。
【0075】
この窓部50に導電性フィラーが混合された導電性接着剤を介して導体であるグランド部材49の一端が接続される。グランド部材49の他端は近くにあるグランド部へ接続される。或いは、グランド部材49を介さずに、近くにあるグランド部がこの窓部50に直接接続されるようにしてもよい。
【0076】
このような構造のシールドFPCによると、シールドFPCの任意の場所でグランドと接続することができる。なお、片面シールドのものについて述べてきたが、両面シールドのものも当然本発明に含まれる。
【0077】
【発明の効果】
本発明は、以上のように構成されており、カバーフィルムにポリイミド樹脂を用いることによって、セパレートフィルム上にポリイミド樹脂をコーティングしてカバーフィルムを形成することが可能となる。このため、薄いカバーフィルムを形成することが可能となり、シールドFPCの可撓性を優れたものとできる。また、ポリイミド樹脂を使用することによって、再度補強用のガラスエポキシ基板等を容易に接着することが可能となる。
【0078】
また、シールド層を構成する接着剤層が、導電性接着剤層で形成されているため、シールド層を構成する金属薄膜層とグランド回路とを安定して接続することができる。
【0079】
また、一方が前記シールド層に接続し、他方が露出してその近傍のグランド部に接続可能に形成したグランド部材を有するものであることによって、シールド層の接地は、グランド部材の露出部を直接又は適宜の導電部材を用いて、グランド部に接続することにより達せられるので、プリント回路の一部として幅の広いグランド線を設ける必要がなくなり、その分信号線の配線密度を高めることができる。また、グランド部材は、従来のプリント回路のなかのグランド線に比し、面積を広くすることができ、しかも他の接地回路を経由することなく直接近傍のグランド部に接続されるので、接地インピーダンスが小さく、したがってシールド層の電磁波シールド効果も大きくなる。
また、一端側に、前記カバーフィルムに押し付けられて前記カバーフィルムを突き抜けて前記シールド層に接続される突起を有し、他端側が露出してその近傍のグランド部に接続可能に形成されたグランド部材を有するものであることによって、シールドFPCの任意の場所でグランドと接続することができる。
また、カバーフィルムの所定位置に前記金属薄膜層を露出させる窓部が形成されていることによって、シールド FPC の任意の場所でグランドと接続することができる。
【図面の簡単な説明】
【図1】シールドフレキシブルプリント配線板の実施形態の一例の製造方法の説明図である。
【図2】シールドフレキシブルプリント配線板用補強シールドフィルムの説明図である。
【図3】シールドフレキシブルプリント配線板の実施形態の一例に係る説明図である。
【図4】グランド部材を有したシールドフレキシブルプリント配線板の説明図である。
【図5】グランド部材を有したシールドフレキシブルプリント配線板の他の実施形態例の説明図である。
【図6】グランド部材を有したシールドフレキシブルプリント配線板の他の実施形態例の説明図である。
【図7】グランド部材を有したシールドフレキシブルプリント配線板の他の実施形態例の説明図である。
【図8】グランド部材を有したシールドフレキシブルプリント配線板の他の実施形態例の説明図である。
【符号の説明】
1 補強シールドフィルム
2,2’ベースフィルム
2’a 絶縁除去部
3,3’ プリント回路
3a 信号回路
3b,3’b グランド回路
3c,3’ グランド回路の非絶縁部
3’d 貫通孔
4 絶縁フィルム
4a 絶縁除去部
5,5’,5” 基体フィルム
6a セパレートフィルム
6b 離型剤層
7 カバーフィルム
8、8’ シールド層
8a 導電性接着剤層
8a’ 導電性接着剤
8b 金属薄膜層
9 シールドフィルム
10’ 片面シールドフレキシブルプリント配線板
10A,10B 両面シールドフレキシブルプリント配線板
10,10a グランド部材
11,11a 金属箔
12,12a 接着性樹脂層
Claims (15)
- セパレートフィルムの片面にカバーフィルムをコーティングして形成し、前記カバーフィルムの表面に金属薄膜層と接着剤層とで構成されるシールド層を設け、一端側に、前記カバーフィルムに押し付けられて前記カバーフィルムを突き抜けて前記シールド層に接続される導電性バンプを有し、他端側が露出してその近傍のグランド部に接続可能に形成されたグランド部材を有しているシールドフィルム。
- セパレートフィルムの片面にカバーフィルムをコーティングして形成し、前記カバーフィルムの表面に金属薄膜層と接着剤層とで構成されるシールド層を設け、一端側に、前記カバーフィルムに押し付けられて前記カバーフィルムを突き抜けて前記シールド層に接続される突起を有し、他端側が露出してその近傍のグランド部に接続可能に形成されたグランド部材を有しているシールドフィルム。
- セパレートフィルムの片面にカバーフィルムをコーティングして形成し、前記カバーフィルムの表面に金属薄膜層と接着剤層とで構成されるシールド層を設け、一端側に、前記カバーフィルムに押し付けられて前記カバーフィルムを突き抜けて前記シールド層に接続される金属フィラーを有し、他端側が露出してその近傍のグランド部に接続可能に形成されたグランド部材を有しているシールドフィルム。
- セパレートフィルムの片面にカバーフィルムをコーティングして形成し、前記カバーフィルムの表面に金属薄膜層と接着剤層とで構成されるシールド層を形成するシールドフィルムの製造方法。
- 前記接着剤層が、導電性接着剤で形成されている請求項4に記載のシールドフィルムの製造方法。
- 一方が前記シールド層に接続し、他方が露出してその近傍のグランド部に接続可能に形成したグランド部材を有する請求項4又は5に記載のシールドフィルムの製造方法。
- プリント回路を含む基体フィルム上にシールドフィルムが被覆されたシールドフレキシブルプリント配線板の製造方法であって、
セパレートフィルムの片面にカバーフィルムをコーティングして形成し、前記カバーフィルムの表面に金属薄膜層と接着剤層とで構成されるシールド層を設けたシールドフィルムを形成する工程と、
前記基体フィルム上に前記シールド層が当接するように前記シールドフィルムを載置し、加熱・加圧して前記シールドフィルムを前記基体フィルム上に接着する工程と、
前記セパレートフィルムを剥離する工程とを含んでなるシールドフレキシブルプリント配線板の製造方法。 - 前記シールド層に、一方が前記シールド層に接続し、他方が露出してその近傍のグランド部に接続可能となるグランド部材を設ける工程を含んでなる請求項7に記載のシールドフレキシブルプリント配線板の製造方法。
- 前記カバーフィルムが、ポリイミド樹脂であることを特徴とする請求項7又は8に記載のシールドフレキシブルプリント配線板の製造方法。
- 前記カバーフィルムの厚さが、1μm〜7μmである請求項7乃至9のいずれかに記載のシールドフレキシブルプリント配線板の製造方法。
- 前記セパレートフィルムは、表面が離型剤で被覆されていることを特徴とする請求項7乃至10のいずれかに記載のシールドフレキシブルプリント配線板の製造方法。
- 前記接着剤層が、導電性接着剤で形成されているものである請求項7に記載のシールドフレキシブルプリント配線板の製造方法。
- 前記導電性接着剤が、金属フィラー含有接着剤からなることを特徴とする請求項12に記載のシールドフレキシブルプリント配線板の製造方法。
- 前記金属フィラー含有接着剤が、銀コート銅フィラーを含有する接着性樹脂からなることを特徴とする請求項13に記載のシールドフレキシブルプリント配線板の製造方法。
- 請求項1乃至3のいずれかに記載のシールドフィルムを用いたシールドフレキシブルプリント配線板。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002240093A JP4201548B2 (ja) | 2002-07-08 | 2002-08-21 | シールドフィルム、シールドフレキシブルプリント配線板及びそれらの製造方法 |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002198097 | 2002-07-08 | ||
| JP2002240093A JP4201548B2 (ja) | 2002-07-08 | 2002-08-21 | シールドフィルム、シールドフレキシブルプリント配線板及びそれらの製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004095566A JP2004095566A (ja) | 2004-03-25 |
| JP4201548B2 true JP4201548B2 (ja) | 2008-12-24 |
Family
ID=32072050
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002240093A Expired - Lifetime JP4201548B2 (ja) | 2002-07-08 | 2002-08-21 | シールドフィルム、シールドフレキシブルプリント配線板及びそれらの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4201548B2 (ja) |
Cited By (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2016054261A (ja) * | 2014-09-04 | 2016-04-14 | 信越ポリマー株式会社 | 電磁波シールドフィルムおよび電磁波シールドフィルム付きフレキシブルプリント配線板の製造方法 |
| JP2016063117A (ja) * | 2014-09-19 | 2016-04-25 | 信越ポリマー株式会社 | 電磁波シールドフィルム、電磁波シールドフィルム付きフレキシブルプリント配線板、およびそれら製造方法 |
| CN105578851A (zh) * | 2014-10-15 | 2016-05-11 | 昆山雅森电子材料科技有限公司 | 薄型化高传输电磁吸收屏蔽膜及其制造方法 |
| JP2016086120A (ja) * | 2014-10-28 | 2016-05-19 | 信越ポリマー株式会社 | 電磁波シールドフィルム、電磁波シールドフィルム付きフレキシブルプリント配線板、およびそれらの製造方法 |
| US9609793B2 (en) | 2013-07-03 | 2017-03-28 | Shin-Etsu Polymer Co., Ltd. | Electromagnetic shielding film, flexible printed wiring board with electromagnetic shielding film, electronic device and method for forming the same |
| JP2018093236A (ja) * | 2018-03-07 | 2018-06-14 | 東洋インキScホールディングス株式会社 | 電子部品モジュールの製造方法 |
| WO2018147426A1 (ja) * | 2017-02-13 | 2018-08-16 | タツタ電線株式会社 | シールドフィルム、シールドプリント配線板及びシールドプリント配線板の製造方法 |
| WO2018147429A1 (ja) * | 2017-02-13 | 2018-08-16 | タツタ電線株式会社 | グランド部材、シールドプリント配線板及びシールドプリント配線板の製造方法 |
| WO2018147423A1 (ja) * | 2017-02-13 | 2018-08-16 | タツタ電線株式会社 | グランド部材、シールドプリント配線板及びシールドプリント配線板の製造方法 |
| JP2018201056A (ja) * | 2018-10-01 | 2018-12-20 | 信越ポリマー株式会社 | 電磁波シールドフィルム、電磁波シールドフィルム付きフレキシブルプリント配線板、およびそれらの製造方法 |
| JP2018201055A (ja) * | 2018-10-01 | 2018-12-20 | 信越ポリマー株式会社 | 電磁波シールドフィルム、電磁波シールドフィルム付きフレキシブルプリント配線板、およびそれらの製造方法 |
| JP2019161101A (ja) * | 2018-03-15 | 2019-09-19 | タツタ電線株式会社 | 電磁波シールドフィルム及びシールドプリント配線板 |
| JPWO2018147424A1 (ja) * | 2017-02-13 | 2019-12-12 | タツタ電線株式会社 | プリント配線板 |
| JP2019216234A (ja) * | 2019-03-01 | 2019-12-19 | 東洋インキScホールディングス株式会社 | 電磁波シールドシート、部品搭載基板、および電子機器 |
| JP2019216156A (ja) * | 2018-06-12 | 2019-12-19 | 東洋インキScホールディングス株式会社 | 電磁波シールドシート、部品搭載基板、および電子機器 |
Families Citing this family (70)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2003086907A (ja) * | 2001-06-29 | 2003-03-20 | Tatsuta Electric Wire & Cable Co Ltd | シールドフレキシブルプリント配線板 |
| JP4646663B2 (ja) * | 2005-03-25 | 2011-03-09 | 住友電工プリントサーキット株式会社 | シールドフレキシブル配線板の製造方法 |
| JP4319167B2 (ja) * | 2005-05-13 | 2009-08-26 | タツタ システム・エレクトロニクス株式会社 | シールドフィルム、シールドプリント配線板、シールドフレキシブルプリント配線板、シールドフィルムの製造方法及びシールドプリント配線板の製造方法 |
| CN100546432C (zh) | 2005-10-25 | 2009-09-30 | 比亚迪股份有限公司 | 一种挠性印刷线路板的制造方法 |
| WO2007119513A1 (ja) * | 2006-03-29 | 2007-10-25 | Tatsuta System Electronics Co., Ltd. | シールドフィルム及びシールドプリント配線板 |
| KR20080023554A (ko) | 2006-09-11 | 2008-03-14 | 엘지전자 주식회사 | 디스플레이모듈 및 이를 구비하는 이동통신 단말기 |
| EP1898680B1 (en) * | 2006-09-11 | 2012-09-12 | LG Electronics Inc. | Apparatus for mobile communication |
| JP2008098613A (ja) * | 2006-09-12 | 2008-04-24 | Sumitomo Bakelite Co Ltd | フレキシブルプリント回路板 |
| JP4974803B2 (ja) * | 2007-08-03 | 2012-07-11 | タツタ電線株式会社 | プリント配線板用シールドフィルム及びプリント配線板 |
| JP5133715B2 (ja) * | 2008-01-23 | 2013-01-30 | 新日鉄住金化学株式会社 | 電磁波シールド用積層体及びその製造方法 |
| JP4825830B2 (ja) * | 2008-03-11 | 2011-11-30 | 住友電気工業株式会社 | 金属補強板を備えたフレキシブルプリント配線板 |
| JP4825831B2 (ja) * | 2008-03-11 | 2011-11-30 | 住友電気工業株式会社 | フレキシブルプリント配線板 |
| JP5139156B2 (ja) * | 2008-05-30 | 2013-02-06 | タツタ電線株式会社 | 電磁波シールド材及びプリント配線板 |
| JPWO2010082514A1 (ja) * | 2009-01-16 | 2012-07-05 | 東レフィルム加工株式会社 | 電磁波シールド性前面フィルターのアース電極取り出し用導電性部材並びにそれを用いた構成体及びディスプレイ |
| JP5582539B2 (ja) * | 2011-02-25 | 2014-09-03 | 清二 加川 | 近傍界ノイズ抑制シート |
| JP5712095B2 (ja) * | 2011-09-16 | 2015-05-07 | 藤森工業株式会社 | Fpc用電磁波シールド材 |
| JP5940279B2 (ja) * | 2011-10-27 | 2016-06-29 | 藤森工業株式会社 | Fpc用電磁波シールド材の製造方法 |
| JP5726048B2 (ja) * | 2011-11-14 | 2015-05-27 | 藤森工業株式会社 | Fpc用電磁波シールド材 |
| JP2013168643A (ja) * | 2012-01-17 | 2013-08-29 | Toyo Ink Sc Holdings Co Ltd | 電磁波シールドシートおよび電磁波シールド層付き配線板の製造方法 |
| KR101361533B1 (ko) * | 2012-04-12 | 2014-02-13 | 한화엘앤씨 주식회사 | 전자기파 차폐 필름 제조방법 |
| TWI627875B (zh) | 2012-07-18 | 2018-06-21 | 鐘化股份有限公司 | 導電層一體型軟性印刷基板 |
| TWI586230B (zh) | 2012-07-18 | 2017-06-01 | 鐘化股份有限公司 | 補強板一體型軟性印刷基板 |
| CN103687459A (zh) * | 2012-09-14 | 2014-03-26 | 昆山雅森电子材料科技有限公司 | 电磁波屏蔽结构及具有该结构的软性印刷电路板 |
| CN102869199A (zh) * | 2012-09-17 | 2013-01-09 | 昆山鼎硕电子科技有限公司 | 柔性电路板的制造方法 |
| CN103781338B (zh) * | 2012-10-22 | 2017-04-26 | 张成大 | 多功能薄层片材及其制备方法 |
| KR101949302B1 (ko) * | 2012-11-19 | 2019-02-18 | 타츠타 전선 주식회사 | 적층 필름 및 차폐 인쇄 배선판 |
| JP2014112576A (ja) | 2012-11-28 | 2014-06-19 | Tatsuta Electric Wire & Cable Co Ltd | シールドフィルム |
| KR102301080B1 (ko) | 2013-05-29 | 2021-09-09 | 타츠타 전선 주식회사 | 전자파 실드 필름의 제조 방법 |
| JP2015109404A (ja) * | 2013-10-24 | 2015-06-11 | 信越ポリマー株式会社 | 電磁波シールドフィルム、電磁波シールドフィルム付きフレキシブルプリント配線板、およびそれらの製造方法 |
| JP6247577B2 (ja) * | 2014-03-24 | 2017-12-13 | 帝人フィルムソリューション株式会社 | 電磁波シールドフィルム転写用ポリエステルフィルム |
| JP6184025B2 (ja) * | 2014-09-04 | 2017-08-23 | 信越ポリマー株式会社 | 電磁波シールドフィルムおよび電磁波シールドフィルム付きフレキシブルプリント配線板の製造方法 |
| CN104332217B (zh) * | 2014-10-08 | 2018-04-10 | 广州方邦电子股份有限公司 | 自由接地膜及其制作方法、包含自由接地膜的屏蔽线路板及接地方法 |
| CN204104291U (zh) | 2014-10-15 | 2015-01-14 | 昆山雅森电子材料科技有限公司 | 薄型化高传输电磁吸收屏蔽膜 |
| KR102714296B1 (ko) | 2014-11-19 | 2024-10-07 | 도요보 가부시키가이샤 | 2 축 배향 폴리에스테르 필름 |
| JP6511473B2 (ja) | 2014-12-05 | 2019-05-15 | タツタ電線株式会社 | 電磁波シールドフィルム |
| WO2016117719A1 (en) | 2015-01-20 | 2016-07-28 | Chang Sung Co., Ltd. | Electromagnetic wave shielding film and manufacturing method thereof |
| KR101862121B1 (ko) | 2015-02-02 | 2018-05-29 | 토요잉크Sc홀딩스주식회사 | 전자파 차폐 시트, 프린트 배선판 및 전자 기기 |
| JP6187568B2 (ja) * | 2015-09-17 | 2017-08-30 | 東洋インキScホールディングス株式会社 | 電磁波シールド用積層体、電磁波シールド積層体、電子機器およびその製造方法 |
| KR102608700B1 (ko) | 2015-12-25 | 2023-11-30 | 타츠타 전선 주식회사 | 전자파 차폐 필름 및 그의 제조 방법 |
| WO2017138638A1 (ja) | 2016-02-12 | 2017-08-17 | タツタ電線株式会社 | 電磁波シールドフィルム |
| JP6142933B1 (ja) * | 2016-02-25 | 2017-06-07 | 東洋インキScホールディングス株式会社 | フレキシブルプリント配線板、フレキシブルプリント配線板の製造方法及び電子機器 |
| CN108702863B (zh) | 2016-03-23 | 2021-04-13 | 拓自达电线株式会社 | 电磁波屏蔽膜 |
| JP6268221B2 (ja) * | 2016-05-18 | 2018-01-24 | 藤森工業株式会社 | Fpc用電磁波シールド材の製造方法 |
| JP6202767B2 (ja) * | 2016-08-18 | 2017-09-27 | 藤森工業株式会社 | Fpc用電磁波シールド材を備えたfpcの製造方法 |
| CN111800997B (zh) | 2016-09-06 | 2023-08-29 | 拓自达电线株式会社 | 电磁波屏蔽膜 |
| CN110199584B (zh) | 2017-02-08 | 2021-03-16 | 拓自达电线株式会社 | 电磁波屏蔽膜、屏蔽印制线路板及电子设备 |
| JP6307191B2 (ja) * | 2017-03-07 | 2018-04-04 | 三井金属鉱業株式会社 | プレス接着用金属箔及び電子部品パッケージ |
| WO2018199133A1 (ja) * | 2017-04-28 | 2018-11-01 | 日東電工株式会社 | フレキシブル配線回路基板、その製造方法、および、撮像装置 |
| JP7173752B2 (ja) * | 2017-04-28 | 2022-11-16 | 日東電工株式会社 | フレキシブル配線回路基板、その製造方法、および、撮像装置 |
| JP6511550B1 (ja) | 2018-01-30 | 2019-05-15 | タツタ電線株式会社 | 電磁波シールドフィルム |
| CN108323144B (zh) * | 2018-03-14 | 2020-07-28 | 广州方邦电子股份有限公司 | 电磁屏蔽膜、线路板及电磁屏蔽膜的制备方法 |
| CN108323143B (zh) * | 2018-03-14 | 2020-05-05 | 广州方邦电子股份有限公司 | 电磁屏蔽膜、线路板及电磁屏蔽膜的制备方法 |
| JP6431998B1 (ja) * | 2018-03-20 | 2018-11-28 | タツタ電線株式会社 | 導電性接着剤層 |
| CN110691500B (zh) * | 2018-07-06 | 2024-04-26 | 广州方邦电子股份有限公司 | 电磁屏蔽膜、线路板及电磁屏蔽膜的制备方法 |
| TWI771595B (zh) | 2018-10-29 | 2022-07-21 | 日商拓自達電線股份有限公司 | 電磁波屏蔽膜、屏蔽印刷配線板之製造方法、及屏蔽印刷配線板 |
| TWI782213B (zh) | 2018-10-29 | 2022-11-01 | 日商拓自達電線股份有限公司 | 電磁波屏蔽膜、屏蔽印刷配線板之製造方法、及屏蔽印刷配線板 |
| CN110784986B (zh) * | 2018-11-26 | 2025-06-03 | 广州方邦电子股份有限公司 | 自由接地膜、线路板及自由接地膜的制备方法 |
| CN110784983B (zh) * | 2018-11-26 | 2025-06-03 | 广州方邦电子股份有限公司 | 自由接地膜、线路板及自由接地膜的制备方法 |
| CN110784989B (zh) * | 2018-11-26 | 2025-06-03 | 广州方邦电子股份有限公司 | 自由接地膜、线路板及自由接地膜的制备方法 |
| CN110784984B (zh) * | 2018-11-26 | 2025-04-29 | 广州方邦电子股份有限公司 | 自由接地膜、线路板及自由接地膜的制备方法 |
| CN109451658B (zh) * | 2018-11-30 | 2021-09-28 | 深圳科诺桥科技股份有限公司 | 一种柔性电路板及制备方法 |
| US12150239B2 (en) | 2018-12-11 | 2024-11-19 | Tatsuta Electric Wire & Cable Co., Ltd. | Method for manufacturing shielded printed wiring board and shielded printed wiring board |
| WO2020122166A1 (ja) * | 2018-12-12 | 2020-06-18 | タツタ電線株式会社 | シールドプリント配線板及びシールドプリント配線板の製造方法 |
| WO2020196169A1 (ja) | 2019-03-22 | 2020-10-01 | タツタ電線株式会社 | 電磁波シールドフィルム |
| JP7653761B2 (ja) * | 2019-11-15 | 2025-03-31 | 信越ポリマー株式会社 | 電磁波シールドフィルム、電磁波シールドフィルム付きプリント配線板及びそれらの製造方法 |
| JP7603372B2 (ja) * | 2019-11-15 | 2024-12-20 | 信越ポリマー株式会社 | 電磁波シールドフィルム、電磁波シールドフィルム付きプリント配線板及びその製造方法 |
| TWI829973B (zh) | 2020-02-25 | 2024-01-21 | 日商拓自達電線股份有限公司 | 電磁波屏蔽膜 |
| JP7452230B2 (ja) * | 2020-04-30 | 2024-03-19 | artience株式会社 | 電磁波シールドシート、並びにプリント配線板およびその製造方法 |
| KR102334426B1 (ko) * | 2020-08-24 | 2021-12-14 | (주)아이엠 | Emi 이형 필름 제거 방법 |
| JP2025136991A (ja) * | 2024-03-08 | 2025-09-19 | メクテック株式会社 | フレキシブルプリント配線板 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH06119821A (ja) * | 1992-10-06 | 1994-04-28 | Murata Mfg Co Ltd | フレキシブル配線シート |
| US5296651A (en) * | 1993-02-09 | 1994-03-22 | Hewlett-Packard Company | Flexible circuit with ground plane |
| JP3498386B2 (ja) * | 1994-10-19 | 2004-02-16 | 住友電気工業株式会社 | シールド付きフレキシブル配線板及びその製造方法 |
| JPH08153940A (ja) * | 1994-11-25 | 1996-06-11 | Kanegafuchi Chem Ind Co Ltd | フレキシブル回路基板 |
| JP2000269632A (ja) * | 1999-03-17 | 2000-09-29 | Tatsuta Electric Wire & Cable Co Ltd | シールドフレキシブルプリント配線板の製造方法、シールドフレキシブルプリント配線板用補強シールドフィルム及びシールドフレキシブルプリント配線板 |
-
2002
- 2002-08-21 JP JP2002240093A patent/JP4201548B2/ja not_active Expired - Lifetime
Cited By (29)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US9609793B2 (en) | 2013-07-03 | 2017-03-28 | Shin-Etsu Polymer Co., Ltd. | Electromagnetic shielding film, flexible printed wiring board with electromagnetic shielding film, electronic device and method for forming the same |
| JP2016054261A (ja) * | 2014-09-04 | 2016-04-14 | 信越ポリマー株式会社 | 電磁波シールドフィルムおよび電磁波シールドフィルム付きフレキシブルプリント配線板の製造方法 |
| JP2016063117A (ja) * | 2014-09-19 | 2016-04-25 | 信越ポリマー株式会社 | 電磁波シールドフィルム、電磁波シールドフィルム付きフレキシブルプリント配線板、およびそれら製造方法 |
| CN105578851A (zh) * | 2014-10-15 | 2016-05-11 | 昆山雅森电子材料科技有限公司 | 薄型化高传输电磁吸收屏蔽膜及其制造方法 |
| JP2016086120A (ja) * | 2014-10-28 | 2016-05-19 | 信越ポリマー株式会社 | 電磁波シールドフィルム、電磁波シールドフィルム付きフレキシブルプリント配線板、およびそれらの製造方法 |
| US10638598B2 (en) | 2017-02-13 | 2020-04-28 | Tatsuta Electric Wire & Cable Co., Ltd. | Ground member, shielded printed circuit board, and method for manufacturing shielded printed circuit board |
| JPWO2018147423A1 (ja) * | 2017-02-13 | 2019-11-21 | タツタ電線株式会社 | グランド部材、シールドプリント配線板及びシールドプリント配線板の製造方法 |
| WO2018147429A1 (ja) * | 2017-02-13 | 2018-08-16 | タツタ電線株式会社 | グランド部材、シールドプリント配線板及びシールドプリント配線板の製造方法 |
| WO2018147423A1 (ja) * | 2017-02-13 | 2018-08-16 | タツタ電線株式会社 | グランド部材、シールドプリント配線板及びシールドプリント配線板の製造方法 |
| TWI771659B (zh) * | 2017-02-13 | 2022-07-21 | 日商拓自達電線股份有限公司 | 屏蔽膜及屏蔽印刷配線板 |
| TWI761781B (zh) * | 2017-02-13 | 2022-04-21 | 日商拓自達電線股份有限公司 | 接地構件、屏蔽印刷配線板及屏蔽印刷配線板之製造方法 |
| JPWO2018147429A1 (ja) * | 2017-02-13 | 2019-02-14 | タツタ電線株式会社 | グランド部材、シールドプリント配線板及びシールドプリント配線板の製造方法 |
| JP2019125813A (ja) * | 2017-02-13 | 2019-07-25 | タツタ電線株式会社 | グランド部材、シールドプリント配線板及びシールドプリント配線板の製造方法 |
| TWI732995B (zh) * | 2017-02-13 | 2021-07-11 | 日商拓自達電線股份有限公司 | 屏蔽印刷配線板及屏蔽印刷配線板之製造方法 |
| TWI715825B (zh) * | 2017-02-13 | 2021-01-11 | 日商拓自達電線股份有限公司 | 接地構件、屏蔽印刷配線板及屏蔽印刷配線板之製造方法 |
| KR20190114950A (ko) | 2017-02-13 | 2019-10-10 | 타츠타 전선 주식회사 | 그라운드 부재, 차폐 프린트 배선판 및 차폐 프린트 배선판의 제조 방법 |
| WO2018147426A1 (ja) * | 2017-02-13 | 2018-08-16 | タツタ電線株式会社 | シールドフィルム、シールドプリント配線板及びシールドプリント配線板の製造方法 |
| JPWO2018147424A1 (ja) * | 2017-02-13 | 2019-12-12 | タツタ電線株式会社 | プリント配線板 |
| JP2020096189A (ja) * | 2017-02-13 | 2020-06-18 | タツタ電線株式会社 | グランド部材、シールドプリント配線板及びシールドプリント配線板の製造方法 |
| KR20200019796A (ko) | 2017-02-13 | 2020-02-24 | 타츠타 전선 주식회사 | 그라운드 부재, 차폐 프린트 배선판 및 차폐 프린트 배선판의 제조 방법 |
| JP2018093236A (ja) * | 2018-03-07 | 2018-06-14 | 東洋インキScホールディングス株式会社 | 電子部品モジュールの製造方法 |
| KR20190109302A (ko) | 2018-03-15 | 2019-09-25 | 타츠타 전선 주식회사 | 전자파 차폐 필름 및 차폐 프린트 배선판 |
| TWI720356B (zh) * | 2018-03-15 | 2021-03-01 | 日商拓自達電線股份有限公司 | 電磁波屏蔽膜及屏蔽印刷配線板 |
| JP2019161101A (ja) * | 2018-03-15 | 2019-09-19 | タツタ電線株式会社 | 電磁波シールドフィルム及びシールドプリント配線板 |
| JP2019216156A (ja) * | 2018-06-12 | 2019-12-19 | 東洋インキScホールディングス株式会社 | 電磁波シールドシート、部品搭載基板、および電子機器 |
| JP2018201055A (ja) * | 2018-10-01 | 2018-12-20 | 信越ポリマー株式会社 | 電磁波シールドフィルム、電磁波シールドフィルム付きフレキシブルプリント配線板、およびそれらの製造方法 |
| JP2018201056A (ja) * | 2018-10-01 | 2018-12-20 | 信越ポリマー株式会社 | 電磁波シールドフィルム、電磁波シールドフィルム付きフレキシブルプリント配線板、およびそれらの製造方法 |
| JP2019216234A (ja) * | 2019-03-01 | 2019-12-19 | 東洋インキScホールディングス株式会社 | 電磁波シールドシート、部品搭載基板、および電子機器 |
| JP7099365B2 (ja) | 2019-03-01 | 2022-07-12 | 東洋インキScホールディングス株式会社 | 電磁波シールドシート、部品搭載基板、および電子機器 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2004095566A (ja) | 2004-03-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2004095566A (ja) | シールドフィルム、シールドフレキシブルプリント配線板及びそれらの製造方法 | |
| KR101510173B1 (ko) | 프린트 배선판용 쉴드 필름 및 프린트 배선판 | |
| CN101896037B (zh) | 刚挠性电路板及其制造方法 | |
| JP4295794B2 (ja) | シールドフレキシブルプリント配線板 | |
| JP2003086907A (ja) | シールドフレキシブルプリント配線板 | |
| EP3119169B1 (en) | Printed circuit board and method of fabricating the same | |
| JP2011159879A (ja) | シールド付フレキシブルプリント配線板、その製造方法、および電子機器 | |
| CN110783022A (zh) | 导电胶膜、线路板及导电胶膜的制备方法 | |
| CN113170604B (zh) | 屏蔽印制线路板及屏蔽印制线路板的制造方法 | |
| CN116096561A (zh) | 电磁波屏蔽膜及屏蔽印制线路板 | |
| KR100772454B1 (ko) | 이방성 도전 필름 및 그 제조방법 | |
| CN110769674B (zh) | 电磁屏蔽膜、线路板及电磁屏蔽膜的制备方法 | |
| JP7740060B2 (ja) | 接続体 | |
| JPH087957A (ja) | 回路基板の接続方法、並びに接続構造体、及びそれに用いる接着フィルム | |
| CN110691499A (zh) | 电磁屏蔽膜、线路板及电磁屏蔽膜的制备方法 | |
| JP3463539B2 (ja) | 異方導電性接着剤付き可撓性回路基板および製造方法 | |
| CN110784986B (zh) | 自由接地膜、线路板及自由接地膜的制备方法 | |
| JP2011233848A (ja) | フレキシブルプリント配線板、その接続構造、これらの製造方法、および電子機器 | |
| CN110784989B (zh) | 自由接地膜、线路板及自由接地膜的制备方法 | |
| CN110769670A (zh) | 电磁屏蔽膜、线路板及电磁屏蔽膜的制备方法 | |
| CN110769668A (zh) | 电磁屏蔽膜、线路板及电磁屏蔽膜的制备方法 | |
| TWI448229B (zh) | 軟硬結合電路板及其製作方法 | |
| CN110769665A (zh) | 电磁屏蔽膜、线路板及电磁屏蔽膜的制备方法 | |
| JP4085609B2 (ja) | 端子付き配線基板 | |
| JP6583455B2 (ja) | 電子部品モジュールの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050318 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080415 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080613 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080812 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080909 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20081007 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20081007 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 Ref document number: 4201548 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111017 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121017 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131017 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |