JP4219661B2 - 電池用封口板 - Google Patents
電池用封口板 Download PDFInfo
- Publication number
- JP4219661B2 JP4219661B2 JP2002340022A JP2002340022A JP4219661B2 JP 4219661 B2 JP4219661 B2 JP 4219661B2 JP 2002340022 A JP2002340022 A JP 2002340022A JP 2002340022 A JP2002340022 A JP 2002340022A JP 4219661 B2 JP4219661 B2 JP 4219661B2
- Authority
- JP
- Japan
- Prior art keywords
- battery
- sealing plate
- plate
- safety valve
- case
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images





Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
Landscapes
- Sealing Battery Cases Or Jackets (AREA)
- Gas Exhaust Devices For Batteries (AREA)
Description
【発明の属する技術分野】
本発明は、電池内圧上昇時のケースの変形により破断する電池用封口板およびそれを用いた密閉型電池に関する。
【0002】
【従来の技術】
密閉型電池を異常な条件で取り扱うと、電池内部にガスが発生し、内圧が上昇することがある。そこで、このような場合に、電池内圧の過剰な上昇を防ぐための安全弁が開発されている。安全弁は、電池内圧が所定値以上に達したときに作動し、電池内部のガスを外部へ放出する。このような安全弁としては、例えば以下に示すものが提案されている。
【0003】
まず、電池ケースの開口部を封口する金属板に、所定の輪郭を有する肉薄部を形成し、その肉薄部を金属板の表面側に膨出させた安全弁が開発されている(例えば、特許文献1、2参照)。また、長辺と短辺を有する矩形または長円形の一方の長辺を除く輪郭に沿って、肉薄部を形成し、電池の内部圧力の上昇により、上部に向かって蝶番式に開裂する安全弁が開発されている(例えば、特許文献3参照)。
【0004】
【特許文献1】
特許第3222418号公報(請求項1、図7)
【特許文献2】
特開2001−325934公報(請求項1、図1、2)
【特許文献3】
特開2002−8615号公報(請求項1、図1、2)
【0005】
しかし、上記安全弁は、いずれも、電池内部のガスが弁体を上方に押し上げる力によって破断するものである。これらの安全弁は、電池内部のガス圧そのものによって作動する。そのため、肉薄部を膨出させたり、ドーム状にしたりして、破断させる部分がガスによる上方への圧力を受けやすいように設計されている。しかし、このような安全弁は、肉薄部を非常に薄くする必要がある上、性能の均一性を保つことが困難である。従って、安全弁の作動圧力が安定せず、電池内圧の過剰な上昇を十分に防ぐことは困難である。
【0006】
【発明が解決しようとする課題】
本発明は、電池内圧上昇時のケースの変形により破断する安全弁を提供するものであり、上述のような従来の安全弁の欠点を改善するものである。
【0007】
【課題を解決するための手段】
本発明は、電池ケースの開口部を封口する板状材料からなる封口板であって、前記封口板は、安全弁を有し、前記安全弁は、前記板状材料に座押し加工により形成された下面が平坦な肉薄部からなり、前記肉薄部は、座押し加工により形成されたさらに肉薄な平坦部を有し、前記平坦部は、矩形の輪郭または一対の平行な直線部を有する略長円形の輪郭に沿って溝を形成しており、かつ電池内圧上昇時の前記ケースの変形により、前記板状材料の面方向への張力により破断する電池用封口板に関する。
また、本発明は、電池ケースの開口部を封口する板状材料からなる封口板であって、前記封口板は、安全弁を有し、前記安全弁は、前記板状材料に座押し加工により形成された下面が平坦な肉薄部からなり、前記肉薄部は、座押し加工により形成されたさらに肉薄な平坦部を有し、前記平坦部は、矩形の輪郭または一対の平行な直線部を有する略長円形の輪郭で囲まれた凹部を形成しており、かつ電池内圧上昇時の前記ケースの変形により、前記板状材料の面方向への張力により破断する電池用封口板に関する。
【0008】
前記平坦部の厚さは30〜80μmであることが好ましい。
前記平坦部の幅は0.1mm以上であることが好ましい。
【0009】
本発明は、また、電極群、電解液、前記電極群と前記非水電解液とを収容する角形電池ケース、ならびに前記ケースの開口部を封口する板状材料からなる封口板からなり、前記封口板が上記安全弁を有する密閉型電池に関する。
前記ケースの壁材の厚さは、1〜0.1mmであることが好ましい。
【0010】
【発明の実施の形態】
本発明の封口板およびそれを用いた密閉型電池の好ましい実施形態について説明する。
本発明の封口板は、板状材料からなり、安全弁を有する。板状材料には、金属板が好ましく用いられ、なかでもアルミニウム、鉄などからなる金属板が好ましく用いられる。板状材料の厚さは0.6〜2mmであることが好ましい。板状材料が厚すぎると、肉薄部にかかる面方向への張力が小さくなり、薄すぎると、肉薄部以外での変形が大きくなり、安全弁の安定した作動が達成されないことがある。
【0011】
安全弁は、板状材料に座押し加工により形成された下面が平坦な肉薄部からなる。また、肉薄部は、座押し加工により形成された、さらに肉薄な平坦部(以下、平坦部という。)を有する。平坦部以外の肉薄部の厚さは、50〜100μmであることが好ましい。平坦部以外の肉薄部が厚すぎると、加工が困難になり、薄すぎると、安全弁の破断部分が定まらず安定した作動が達成されないことがある。
【0012】
平坦部は、電池内圧上昇時の前記ケースの変形により、板状材料の面方向への張力により破断する。このような面方向への張力によれば、平坦部が多少厚くても比較的容易に破断され得る。従って、本発明の安全弁の平坦部は、従来の上方への力によって破断する安全弁の破断部分に比べて、より厚くすることができる。例えば、従来の上方への力によって破断する安全弁の場合、破断部分の厚さを20μm以下にする必要がある。一方、本発明の安全弁の平坦部の厚さは30〜80μm、より好ましくは35〜50μmとすることが可能である。
【0013】
本発明の安全弁は、破断部分を従来よりも厚くすることができるため、多少の厚さの変動があっても、その変動が作動圧力に与える影響は小さく、結果として安全弁の作動圧力が安定する。また、封口板の大きさにもよるが、作動圧力を、より安定させる観点から、平坦部の幅は0.1mm以上、さらには1mm以上とすることが好ましい。ある程度までは、平坦部の幅が広い程、作動圧力は安定する。
【0014】
以下、好ましい平坦部を有する封口板を例示する。
実施形態1
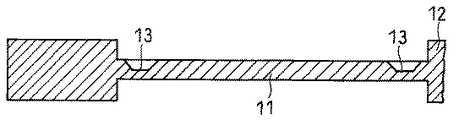
本実施形態に係る封口板の上面図を図1に示す。また、図1に示す封口板のII−II線拡大断面図を図2に、III−III線拡大部分断面図を図3に示す。
本実施形態に係る封口板の安全弁は、図1〜3に示すように、板状材料12に座押し加工により形成された下面が平坦な肉薄部11からなる。図1では、肉薄部11は、略長円形の輪郭10を有するが、肉薄部の輪郭に、特に限定はない。肉薄部11には、一対の平行な直線部を有する略長円形の輪郭に沿って、溝状の平坦部13が形成されている。溝状の平坦部13は、このような略長円形の他に、矩形の輪郭に沿った形状でもよい。なお、封口板の中央には、電極端子を挿入するための端子孔14aが設けられており、その周囲には、電極端子と封口板とを絶縁する絶縁材料を嵌め込むための凹部14bが設けられている。また、封口板の安全弁のない他端には、電解液を注液するための注液孔15aが設けられており、その周囲には、封栓を嵌め込むための凹部15bが設けられている。
【0015】
溝幅は、上述のように、0.1mm以上であることが好ましく、1mm以下であることが特に好ましい。溝の深さ(B1)は、肉薄部11の厚さ(A1)および平坦部の厚さ(C1)により決定される。このような溝状の平坦部の場合、平坦部の厚さ(C1)は、特に30〜80μmであることが好ましい。溝の深さは、図2、3に示すように一定であることが好ましいが、部分的に溝の深さを変化させてもよい。溝の壁面にはテーパーを付してもよい。
【0016】
略長円形の直線部の長さ(L1)は、0.5〜10mmであることが好ましいが、直線部は10mmより長くても良い。直線部が長いほど、平坦部の厚さを厚くすることができる。直線部の長さが短すぎると、ケースが膨らんで面方向への張力が生じたときに、張力によって平坦部が破断しにくくなる。直線部は、ケースが膨らんだときに平坦部13が破断しやすいように、封口板の長手方向に対して平行もしくは、ほぼ平行であることが好ましい。また、直線部間の距離(W1)は、1.5〜8mmであることが好ましい。この距離が短すぎると、安全弁が作動しても、破断部分による開口部が小さくなり、ガスを放出する能力が不十分になる。
【0017】
封口板の大きさにもよるが、封口板の強度を保つ観点からは、肉薄部からなる安全弁の面積が小さい方が好ましい。一方、ガスを放出するという安全弁の機能を高める観点からは、安全弁の破断部分の面積が大きい方が好ましい。従って、より小さく、作動時においては複数の破断部分を生じる安全弁が最も好ましい。
本実施形態に係る安全弁は、以下に述べる実施形態2、3に係る安全弁に比べて、排気能力が優れており、高容量な電池の封口板に好適である。
【0018】
参考形態1
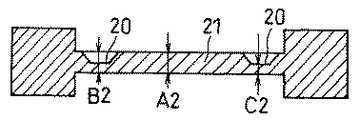
本参考形態に係る封口板の上面図を図4に示す。また、図4に示す封口板のV−V線拡大断面図を図5に、VI−VI線拡大部分断面図を図6に示す。
本参考形態に係る封口板の安全弁は、図4に示すように、一対の平行な直線に沿う溝状の平坦部20を有する。その他の構造については、実施形態1と同様である。溝幅は0.1mm以上であることが好ましく、1mm以下であることが好ましい。このような溝状の平坦部の場合、平坦部の厚さ(C2)は、特に30〜50μmであることが好ましい。溝の深さ(B2)は、肉薄部21の厚さ(A2)および平坦部の厚さ(C2)により決定される。溝の深さは、図4に示すように一定であることが好ましいが、部分的に溝の深さを変化させてもよい。
【0019】
直線部の長さ(L2)は、0.5〜10mmであることが好ましいが、直線部は10mmより長くても良い。直線部の長さが短すぎると、ケースが膨らんで面方向への張力が生じたときに、張力によって平坦部が破断しにくくなる。直線部は、ケースが膨らんだときに平坦部20が破断しやすいように、封口板の長手方向に対して平行もしくは、ほぼ平行であることが好ましい。また、直線部間の距離(W2)は、1.5〜8mmであることが好ましい。この距離が短すぎると、安全弁が作動しても、破断部分による開口部が小さくなり、ガスを放出する能力が不十分になる。。
【0020】
参考形態2
本参考形態に係る封口板の上面図を図7に示す。また、図7に示す封口板のVIII−VIII線拡大断面図を図8に、IX−IX線拡大部分断面図を図9に示す。
本参考形態に係る封口板の安全弁も、図7に示すように、肉薄部31に一対の平行な直線に沿う溝状の平坦部30を有する。そして、一対の直線の対向する端部間を結ぶR状の輪郭に沿って、複数の小さな平坦部32が間欠的に設けられていること以外は、参考形態1の封口板と同様の構造を有する。複数の小さな平坦部32の厚さ(C3’)は、直線に沿う溝状の平坦部30の厚さ(C3)よりも厚くしてもよい。
【0021】
実施形態2
本実施形態に係る封口板の上面図を図10に示す。また、図10に示す封口板のXI−XI線拡大断面図を図11に、XII−XII線拡大部分断面図を図12に示す。
本実施形態に係る封口板の安全弁は、図10〜12に示すように、略長円形の輪郭で囲まれた凹部からなる平坦部40を有する。その他の構造については、実施形態1と同様である。ここでも略長円形の輪郭は、一対の平行な直線部を有する。このような略長円形の他に、矩形の輪郭で囲まれた凹部からなる平坦部であってもよい。
【0022】
略長円形の直線部の長さ(L4)は、0.5〜10mmであることが好ましいが、直線部は10mmより長くても良い。直線部の長さが短すぎると、ケースが膨らんで面方向への張力が生じたときに、張力によって平坦部が破断しにくくなる。直線部は、ケースが膨らんだときに平坦部40が破断しやすいように、封口板の長手方向に対して平行もしくは、ほぼ平行であることが好ましい。
【0023】
直線部間の距離(W4)は、1.5〜8mmであることが好ましい。この距離が短すぎると、安全弁が作動しても、破断部分による開口部が小さくなり、ガスを放出する能力が不十分になる。凹部の深さ(B4)は、肉薄部の厚さ(A4)および平坦部の厚さ(C4)により決定される。このような平坦部の場合、平坦部の厚さ(C4)は、特に30〜80μmであることが好ましい。凹部の深さは、図11、12に示すように一定であることが好ましいが、部分的に深さを変化させてもよい。
【0024】
上記のような封口板は、例えば、所定の凹凸形状を有するプレス金型を用いて、平坦な板状材料に、座押し加工(平坦な面を作るプレス加工)を施すことにより、得ることができる。座押し加工によれば、下面が平坦な肉薄部からなる安全弁を容易に得ることができる。板状材料に下面が平坦な肉薄部を形成する場合、製品のバラツキが少なくなり、加工条件の管理も容易である。そのような方法の一例について、実施形態1の封口板を例にとって、以下に具体的に説明する。
【0025】
図13は、実施形態1の封口板の製造工程を示すものであり、黒矢印は工程の流れを示す。先ず、加工し易い大きさの板状材料50を準備する。ここでは、板状材料の短手方向における断面図をA1〜D1に示し、長手方向における断面図をA2〜D2に示す。
安全弁は、2段階のプレス加工により形成することができる。1段階目のプレス加工では、A1、A2に示すように上金型51aと下金型51bにより、白抜矢印が示す方向に圧力をかけて、B1、B2に示すような肉薄部52を形成する。
このとき、B2に示すように、肉薄部52の形成と同時に端子孔54と注液孔55を形成してもよい。
【0026】
次に、上金型53および下金型53bを用いて、2段階目のプレス加工(座押し加工)を行う。上金型53の下面には、略長円形の輪郭に沿う頂部が平坦なリブ53aが形成されており、リブ53aに沿ってC1、C2に示すような平坦部56が形成される。
最後に、所定形状の開口部を有する切断刃57により、板状材料から所定形状の封口板を切り出せば、実施形態1に係る安全弁を有する封口板が得られる。次いで、得られた封口板から歪みを除去するために、切り出された封口板を焼鈍することが好ましい。焼鈍は、例えば100〜300℃で行えばよい。
【0027】
次に、上記のような封口板と組み合わせる電池ケースの一例について説明する。
図14に、密閉型電池に用いる角形電池ケース60の一例の縦断面図を示す。ここでは、ケースと封口板の構造を理解し易いように、電池ケース60の開口部を上述の実施形態1の封口板61によって塞いだ図を示すが、電池の製造工程では、ケース内に、正極、負極およびセパレータを積層し、捲回してなる電極群とが収容されてからケースの開口部が閉じられる。封口板中央の端子孔には、絶縁材料62を介して、電極端子63が挿入されている。電極端子63の両側には、安全弁64と電解液の注液孔が設けられており、注液孔は封栓65によって塞がれている。封口板の周縁部と電池ケースの開口端部、および注液孔と封栓は、それぞれレーザー溶接などにより接合される。
【0028】
ケースの膨れやすさと電池ケースの寸法との間には、以下のような相関関係がある。電池ケースの厚さに対する横幅(X)の比、すなわち、封口板の短手方向の長さに対する長手方向の長さの比は3〜17であることが好ましく、電池ケースの厚さに対する高さ(Y)の比は、3〜35であることが好ましい。また、XとYとの比:X/Yは、0.3〜1.5であることが好ましい。
【0029】
電池ケースの材質には、金属が好ましく用いられ、なかでもアルミニウム、鉄などが好ましく用いられる。電池ケースの広い方の側壁の厚さは、従来よりも薄くすることが安全弁の作動安定性を高める上で好ましく、例えば0.1〜0.3mmであることが好ましい。前記側壁の厚さが厚すぎると、電池内圧の上昇時におけるケースの変形が妨げられて、安全弁が作動しにくくなる。一方、前記側壁の厚さが薄すぎると、電池ケースの強度を十分に確保することが困難になる。
【0030】
電池ケース内にガスが発生し、電池ケースが厚さ方向に膨らむと、封口板には短手方向の張力が働く。そして、張力が一定値を超えると、安全弁の中で最も肉薄な平坦部が破断し、電池内部のガスが外部に放出される。
本発明は、非水電解液二次電池、アルカリ蓄電池および各種一次電池に適用することができるが、以下の実施例では、非水電解液二次電池を例にとって説明する。
【0031】
【実施例】
《実施例1》
(イ)封口板の作製
板状材料として厚さ1mmのアルミニウム板と、所定の凹凸形状を有するプレス金型を用いて、下記封口板A、B、Cをそれぞれを作製した。なお、封口板Bは、参考例である。各封口板の寸法は、下記電池ケースの開口部の大きさに適合させて長さ34mm、幅4.5mmとした。
まず、所定形状のアルミニウム板に、座押し加工により、長径3.6mm、短径2.4mmの略長円形の輪郭を有し、厚さ80μmの肉薄部を形成した。次に、肉薄部にさらなる座押し加工を施すことにより、所定の平坦部を形成した。平坦部の厚さは、いずれの封口板においても50μmとした。
【0032】
封口板Aの平坦部は、図1〜3に示すものと同様であり、一対の平行な直線部を有する略長円形の輪郭に沿う溝形状とした。溝幅(平坦部の幅)は0.1mmとした。直線部の長さ(L1)は1.2mm、直線部間の距離(W1)は3.2mmとした。
封口板Bの平坦部は、図4〜6に示すものと同様であり、一対の平行な直線に沿う溝形状とした。溝幅(平坦部の幅)は0.1mmとした。直線部の長さ(L2)は1.2mm、直線部間の距離(W2)は3.2mmとした。
封口板Cの平坦部は、図10〜12に示すものと同様であり、一対の平行な直線部を有する略長円形の輪郭で囲まれた凹部形状とした。直線部の長さ(L4)は1.2mm、直線部間の距離(W4)は3.2mmとした。
【0033】
(ロ)正極の作製
100重量部の正極活物質(LiCoO2)に、導電材として3重量部のアセチレンブラックと、結着剤として7重量部のポリテトラフルオロエチレンと、カルボキシメチルセルロースを1重量%含む水溶液100重量部とを加え、撹拌・混合し、ペースト状の正極合剤を得た。この正極合剤を、集電体となる厚さ20μmのアルミニウム箔の両面に塗布し、乾燥後、全体を圧延し、所定寸法に裁断して、正極を得た。
【0034】
(ハ)負極の作製
平均粒子径が約20μmになるように粉砕・分級した100重量部の鱗片状黒鉛に、結着剤としてスチレン/ブタジエンゴムを3重量部と、カルボキシメチルセルロースを1重量%含む水溶液100重量部とを加え、撹拌・混合し、ペースト状の負極合剤を得た。この負極合剤を、集電体となる厚さ15μmの銅箔の両面に塗布し、乾燥後、全体を圧延し、所定寸法に裁断して、負極を得た。
【0035】
(ニ)電池の組み立て
上記正極と負極を用い、所定の封口板とアルミニウム製の図14に示した形状の角形電池ケース(アルミニウム材の厚さ0.3mm)を用いて、非水電解液二次電池(厚さ5mm、幅34mm、高さ50mm)を組み立てた。製造した電池の一部を切り欠いた部分斜視図を図15に示す。
まず、正極と負極とを、厚さ25μmの微多孔性ポリエチレン樹脂製セパレータを介して捲回して、電極群70を構成した。正極と負極には、それぞれアルミニウム製正極リード71およびニッケル製負極リード72を溶接した。電極群の上部にポリエチレン樹脂製の絶縁板73を装着し、電池ケース74内に収容した。正極リードの他端は、下記の所定の安全弁77を有する封口板78の下面にスポット溶接した。また、負極リードの他端は、封口板の中心部にある端子孔に絶縁材料76を介して挿入されているニッケル製負極端子75の下部と電気的に接続した。
【0036】
電池ケースの開口端部と封口板の周縁部とをレーザ溶接してから、封口板に設けてある注入孔から所定量の非水電解液を注液した。最後に注入孔をアルミニウム製の封栓79で塞ぎ、レーザー溶接で注液孔を密封して、電池を完成させた。
非水電解液には、エチレンカーボネートとエチルメチルカーボネートとの体積比1:3の混合溶媒に、1.0mol/Lの濃度でLiPF6を溶解したものを用いた。
なお、封口板A〜Cを用いた電池は、それぞれ10個作製した。
【0037】
(ホ)電池の評価
環境温度25℃で、各電池の電圧が4.2Vになるまで定電流充電を行い、電圧が4.2Vに到達してからは、合計充電時間が3時間になるように定電圧充電を行った。その後、各電池を250℃のホットプレートに乗せ、安全弁の開裂試験を行った。
上記試験の後、電池を観察したところ、それぞれ10個中10個の電池の安全弁が作動しており、電池の破裂・発火などは全く発生しなかった。このことから、本発明によれば、安全弁の破断部分の厚さが従来よりも厚く50μmであったにもかかわらず、安全弁が安定して作動することを確認することができた。
【0038】
【発明の効果】
以上のように、本発明によれば、電池内圧上昇時のケースの変形により破断する安全弁を採用するため、安全弁の製造が比較的容易であり、しかも、安全弁の作動電圧が安定するため、密閉型電池の安全性を高めることができる。
【図面の簡単な説明】
【図1】 実施形態1に係る封口板の上面図である。
【図2】 図1に示す封口板のII−II線拡大断面図である。
【図3】 図1に示す封口板のIII−III線拡大部分断面図である。
【図4】 参考形態1に係る封口板の上面図である。
【図5】 図4に示す封口板のV−V線拡大断面図である。
【図6】 図4に示す封口板のVI−VI線拡大部分断面図である。
【図7】 参考形態2に係る封口板の上面図である。
【図8】 図7に示す封口板のVIII−VIII線拡大断面図である。
【図9】 図7に示す封口板のIX−IX線拡大部分断面図である。
【図10】 実施形態2に係る封口板の上面図である。
【図11】 図10に示す封口板のXI−XI線拡大断面図である。
【図12】 図11に示す封口板のXII−XII線拡大部分断面図である。
【図13】 実施形態1に係る封口板の製造工程図である。
【図14】 密閉型電池に用いる角形電池ケースの一例の縦断面図である。
【図15】 本発明に係る非水電解液二次電池の一部を切り欠いた部分斜視図である。
Claims (9)
- 電池ケースの開口部を封口する板状材料からなる封口板であって、
前記封口板は、安全弁を有し、
前記安全弁は、前記板状材料に座押し加工により形成された下面が平坦な肉薄部からなり、
前記肉薄部は、座押し加工により形成されたさらに肉薄な平坦部を有し、
前記平坦部は、矩形の輪郭または一対の平行な直線部を有する略長円形の輪郭に沿って溝を形成しており、かつ電池内圧上昇時の前記ケースの変形により、前記板状材料の面方向への張力により破断する電池用封口板。 - 電池ケースの開口部を封口する板状材料からなる封口板であって、
前記封口板は、安全弁を有し、
前記安全弁は、前記板状材料に座押し加工により形成された下面が平坦な肉薄部からなり、
前記肉薄部は、座押し加工により形成されたさらに肉薄な平坦部を有し、
前記平坦部は、矩形の輪郭または一対の平行な直線部を有する略長円形の輪郭で囲まれた凹部を形成しており、かつ電池内圧上昇時の前記ケースの変形により、前記板状材料の面方向への張力により破断する電池用封口板。 - 前記平坦部の厚さが30〜80μmである請求項1または2記載の電池用封口板。
- 前記平坦部の幅が0.1mm以上である請求項1〜3のいずれかに記載の電池用封口板。
- 電極群、電解液、前記電極群と前記電解液とを収容する角形電池ケース、ならびに前記ケースの開口部を封口する板状材料からなる封口板からなり、
前記封口板は、安全弁を有し
前記安全弁は、前記板状材料に座押し加工により形成された下面が平坦な肉薄部からなり、
前記肉薄部は、座押し加工により形成されたさらに肉薄な平坦部を有し、
前記平坦部は、矩形の輪郭または一対の平行な直線部を有する略長円形の輪郭に沿って溝を形成しており、かつ電池内圧上昇時の前記ケースの変形により、前記板状材料の面方向への張力により破断する密閉型電池。 - 電極群、電解液、前記電極群と前記電解液とを収容する角形電池ケース、ならびに前記ケースの開口部を封口する板状材料からなる封口板からなり、
前記封口板は、安全弁を有し
前記安全弁は、前記板状材料に座押し加工により形成された下面が平坦な肉薄部からなり、
前記肉薄部は、座押し加工により形成されたさらに肉薄な平坦部を有し、
前記平坦部は、矩形の輪郭または一対の平行な直線部を有する略長円形の輪郭で囲まれた凹部を形成しており、かつ電池内圧上昇時の前記ケースの変形により、前記板状材料の面方向への張力により破断する密閉型電池。 - 前記平坦部の厚さが30〜80μmである請求項5または6記載の密閉型電池。
- 前記ケースの壁材の厚さは、1〜0.1mmである請求項5〜7のいずれかに記載の密閉型電池。
- 前記平坦部の幅が0.1mm以上である請求項5〜8のいずれかに記載の密閉型電池。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002340022A JP4219661B2 (ja) | 2002-11-22 | 2002-11-22 | 電池用封口板 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002340022A JP4219661B2 (ja) | 2002-11-22 | 2002-11-22 | 電池用封口板 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004178820A JP2004178820A (ja) | 2004-06-24 |
| JP4219661B2 true JP4219661B2 (ja) | 2009-02-04 |
Family
ID=32702820
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002340022A Expired - Fee Related JP4219661B2 (ja) | 2002-11-22 | 2002-11-22 | 電池用封口板 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4219661B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104624848A (zh) * | 2010-10-13 | 2015-05-20 | 早出长野股份有限公司 | 电池壳体用盖及电池壳体用盖的制造方法 |
Families Citing this family (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100551885B1 (ko) * | 2003-10-20 | 2006-02-10 | 삼성에스디아이 주식회사 | 리튬 이온 2차 전지 |
| JP5128759B2 (ja) * | 2005-02-28 | 2013-01-23 | かがつう株式会社 | 密閉型電池の安全弁体の成形方法、及び、密閉型電池の安全弁体の成形装置 |
| KR101011179B1 (ko) * | 2005-09-13 | 2011-01-26 | 히다치 막셀 가부시키가이샤 | 밀폐 각형 전지 |
| JP5096671B2 (ja) * | 2005-09-13 | 2012-12-12 | 日立マクセルエナジー株式会社 | 密閉角形電池 |
| JP2007179793A (ja) * | 2005-12-27 | 2007-07-12 | Denso Corp | 密閉型電池用蓋体 |
| JP5201847B2 (ja) * | 2007-02-20 | 2013-06-05 | パナソニック株式会社 | 非水電解質二次電池 |
| KR100914115B1 (ko) | 2007-09-10 | 2009-08-27 | 삼성에스디아이 주식회사 | 이차전지 |
| JP5456967B2 (ja) * | 2007-12-06 | 2014-04-02 | 冨士発條株式会社 | アルミ角形2次電池ケース |
| WO2010074169A1 (ja) * | 2008-12-26 | 2010-07-01 | 三洋電機株式会社 | 密閉型電池用封口体及びこれを用いてなる密閉型電池 |
| DE102010041143A1 (de) * | 2010-09-21 | 2012-03-22 | Sb Limotive Company Ltd. | Gehäuse für galvanisches Element |
| KR101043577B1 (ko) | 2011-01-14 | 2011-06-22 | 주식회사 범천정밀 | 전기자동차용 안전변을 갖는 배터리 캡플레이트 및 그 제조방법 |
| KR101947986B1 (ko) * | 2018-01-18 | 2019-05-31 | (주)범천정밀 | 이차전지의 캡플레이트 안전변 제조방법과 제조장치, 그 안전변 제조방법을 이용한 캡플레이트 제조방법, 그 캡플레이트 제조방법으로 제조되는 이차전지용 캡플레이트 |
| JP7514380B2 (ja) | 2021-08-31 | 2024-07-10 | 寧徳時代新能源科技股▲分▼有限公司 | 圧力解放装置、電池セル、電池及び電気デバイス |
| WO2023173428A1 (zh) * | 2022-03-18 | 2023-09-21 | 宁德时代新能源科技股份有限公司 | 电池单体及其制造方法和制造设备、电池、用电设备 |
| CN216980795U (zh) * | 2022-05-12 | 2022-07-15 | 比亚迪股份有限公司 | 电池、电池模组、电池包和车辆 |
| CN216980798U (zh) * | 2022-05-12 | 2022-07-15 | 比亚迪股份有限公司 | 防爆阀、电池、电池模组、电池包以及车辆 |
| US12166220B1 (en) | 2023-09-01 | 2024-12-10 | Jinko Energy Storage Technology Co., Ltd. | Cell top cover and cell |
| CN117254203A (zh) | 2023-09-01 | 2023-12-19 | 晶科储能科技有限公司 | 电芯顶盖的防爆阀以及电芯顶盖 |
| CN118825511B (zh) * | 2024-09-10 | 2024-12-03 | 蜂巢能源科技股份有限公司 | 电芯盖板及电芯 |
-
2002
- 2002-11-22 JP JP2002340022A patent/JP4219661B2/ja not_active Expired - Fee Related
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104624848A (zh) * | 2010-10-13 | 2015-05-20 | 早出长野股份有限公司 | 电池壳体用盖及电池壳体用盖的制造方法 |
| CN104624848B (zh) * | 2010-10-13 | 2017-01-18 | 早出长野股份有限公司 | 电池壳体用盖及电池壳体用盖的制造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2004178820A (ja) | 2004-06-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN112310409B (zh) | 电极组件和二次电池 | |
| JP4953551B2 (ja) | 密閉型電池 | |
| CN210535760U (zh) | 电极组件和二次电池 | |
| JP4124756B2 (ja) | 密閉型電池 | |
| JP5137291B2 (ja) | リチウムイオン2次電池 | |
| US7140380B2 (en) | Cell safety valve and cell having same | |
| JP2004178820A (ja) | 電池用封口板 | |
| CN102804449B (zh) | 密闭型电池和车辆 | |
| US6571816B2 (en) | Cell safety valve and method for manufacturing the same | |
| EP2418711A2 (en) | Secondary battery | |
| JP2010040328A (ja) | 密閉型電池 | |
| JP2005038773A (ja) | 開裂溝付き密閉型電池 | |
| JP2002050322A (ja) | 密閉角形扁平電池 | |
| JP2003297322A (ja) | 電 池 | |
| JP4716538B2 (ja) | 電池の安全弁及びその製造方法 | |
| JP3734210B2 (ja) | 密閉型電池 | |
| JP2001325934A (ja) | 電池の安全弁及びその製造方法 | |
| JP2002008615A (ja) | 密閉型電池 | |
| KR100515356B1 (ko) | 이차 전지 및 이의 안전변 제조 방법 | |
| JP2000182591A (ja) | 電 池 | |
| JP2001357887A (ja) | 非水電解液二次電池 | |
| JP2004039294A (ja) | 開裂溝付き密閉型電池 | |
| JP4869438B2 (ja) | 密閉型電池用封口体及びこれを用いてなる密閉型電池 | |
| KR101011179B1 (ko) | 밀폐 각형 전지 | |
| KR102809614B1 (ko) | 원통형 이차전지 및 이차전지의 제조방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050907 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070711 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080731 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080912 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20081016 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20081112 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111121 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111121 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121121 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121121 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131121 Year of fee payment: 5 |
|
| LAPS | Cancellation because of no payment of annual fees |